


Triển khai truy xuất nguồn gốc sản phẩm rèn cần nhiều hơn dữ liệu lực ép. Khi khách hàng báo lỗi, nhà máy phải chỉ ra chi tiết đó bắt nguồn từ mẻ luyện vật liệu và phôi nào, đi qua lò nào vào thời điểm nào, được tạo hình bằng máy ép và khuôn nào, rồi thuộc lô nhiệt luyện, kiểm tra và giao hàng nào. ID dễ đứt đoạn khi chuyển phôi nóng, chia phôi, gia nhiệt lại hoặc trộn các lô trong giỏ nhiệt luyện. Bài viết hướng dẫn cách nối chi tiết thực với bản ghi sự kiện, chọn mức truy xuất theo lô hay từng chi tiết, lập RFP và nghiệm thu bằng FAT/SAT.
Bài viết này là hướng dẫn thực hành về mua sắm và thiết kế hệ thống chung. Chúng tôi không đảm bảo việc tuân thủ các tiêu chuẩn cụ thể, thông số kỹ thuật của khách hàng, luật pháp, chất lượng hoặc hiệu quả đầu tư. Kiểm tra bản vẽ sản phẩm, hợp đồng, tài liệu khách hàng và phiên bản mới nhất của các tiêu chuẩn hiện hành để biết các yêu cầu áp dụng cho ứng dụng của bạn.
Xác định mục tiêu truy xuất theo cả chiều xuôi và chiều ngược
Cần xác định hai hướng tra cứu. Chiều ngược bắt đầu từ chi tiết, hộp hoặc lô đã giao để tìm mẻ luyện (heat) của thép, vật liệu nhập kho, phôi cắt, lò gia nhiệt, lô rèn, khuôn, nhiệt luyện, kết quả NDT và thử độ cứng. Chiều xuôi bắt đầu từ nghi vấn thành phần hóa học của một heat, nhiệt độ lò vượt giới hạn, khuôn hỏng hoặc giỏ nhiệt luyện bị nhầm, rồi xác định các chi tiết và nơi giao hàng bị ảnh hưởng. Chỉ có màn hình tìm kiếm một chiều thì không thể loại trừ sản phẩm không liên quan bằng chứng cứ đáng tin cậy.
Chọn một sự cố chất lượng đã xảy ra và lần theo cả hai chiều bằng hồ sơ giấy, Excel, dấu trên chi tiết và nhật ký máy hiện có. Ghi lại thời gian tìm kiếm, công đoạn làm phạm vi nghi vấn mở rộng, người chịu trách nhiệm cách ly chi tiết thực và những bản ghi mâu thuẫn. Dù công đoạn đã có hồ sơ, số lô nhập bằng tay vẫn có thể chưa được chứng minh là khớp với chi tiết thực. Cuộc thử này cho biết khoản đầu tư mới phải giải quyết vấn đề nào.
GS1 Global Traceability Standard hệ thống hóa các sự kiện truy xuất quan trọng và dữ liệu chính mô tả chúng. Với nhà máy rèn, có thể xem nhập kho, cắt, gia nhiệt, tạo hình, nhiệt luyện, kiểm tra, đóng gói và giao hàng là các sự kiện; ghi nhận vật gì, ở đâu, khi nào, do ai và vì sao. Điều đó không có nghĩa mọi công ty phải triển khai mã GS1 trên toàn hệ thống. Trước hết cần xác định đơn vị chia sẻ với khách hàng, đơn vị có ID duy nhất trong nội bộ và giữ nguyên quan hệ đầu vào–đầu ra.
Mô hình hóa việc tách và gộp từ mẻ luyện đến phôi và chi tiết rèn
Heat là mã nhận dạng một mẻ nấu luyện thép, nhưng trên thực tế heat, bó thép, thanh thép, lô mua hàng và lô nhập kho không luôn tương ứng một–một. Cần đối chiếu chứng chỉ vật liệu của nhà cung cấp, ký hiệu trên thép và nhãn nhập kho nội bộ, rồi kế thừa quan hệ đó khi chia thanh và cắt phôi billet. Số lượng và khối lượng cũng phải khớp. Lưu chứng chỉ dưới dạng PDF vẫn chưa đủ để truy xuất nếu thiếu khóa nối chứng chỉ với chi tiết rèn đã giao.
Một thanh thép có thể cắt thành nhiều phôi billet. Ghi sự kiện về thứ tự cắt, máy cắt, kích thước, khối lượng, việc nhầm phôi và xử lý đầu mẩu. Nếu không thể đánh dấu ID trên từng phôi, hãy gắn ID cho bó, thùng hoặc khay vận chuyển và tách chúng về mặt vật lý. Mỗi lần lấy ra, thêm vào hoặc chuyển sang thùng khác đều phải ghi nhận. Việc chọn mức liên kết ở heat, thanh thép, từng phôi hay thùng chứa quyết định khả năng thu hẹp phạm vi ảnh hưởng sau này.
Quan hệ đầu vào–đầu ra phải hỗ trợ một–một, một–nhiều và nhiều–một. Một heat có thể tách thành nhiều lô rèn; nhiều lô rèn có thể cùng đi vào một giỏ nhiệt luyện. Với mã hàng cấm trộn phải tách vật lý và kiểm tra bằng hệ thống; với mã hàng cho phép trộn, phải lưu đầy đủ các lô nguồn. Nếu cơ sở dữ liệu chỉ cho phép một lô nguồn và người dùng nhập một ‘lô đại diện’, có thể bỏ sót các chi tiết bị ảnh hưởng.
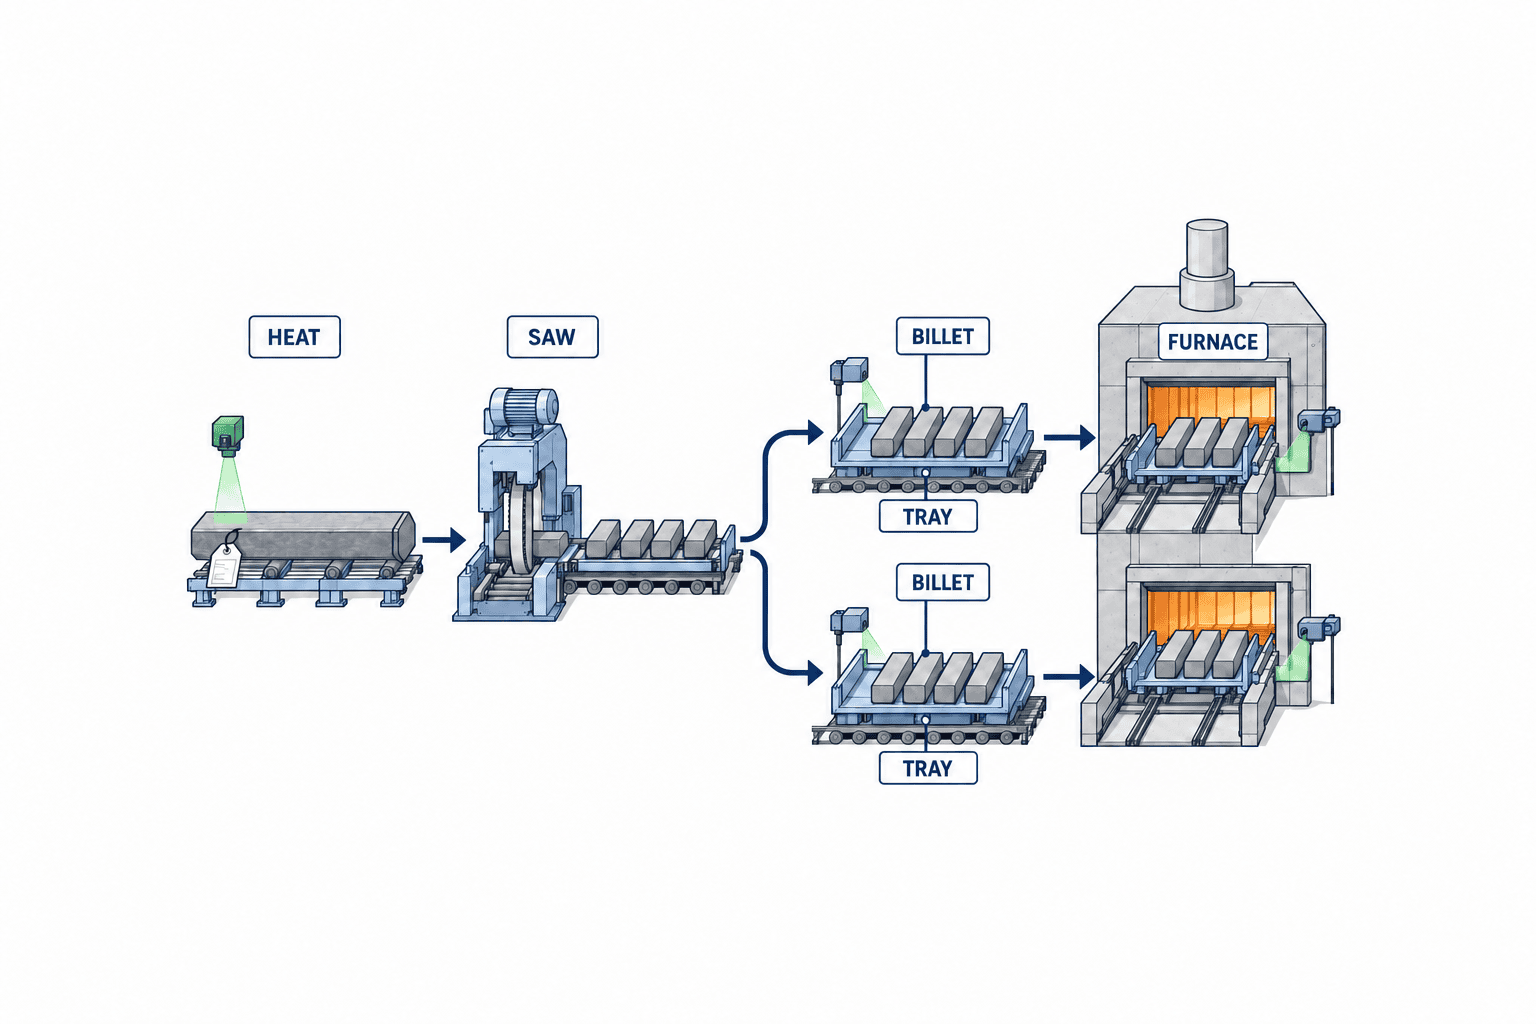
Ghi nhận việc chuyển vật liệu và hoàn trả phế liệu
Tại hiện trường, vật liệu có thể chuyển sang lệnh sản xuất khác; đầu mẩu có thể được tái sử dụng hoặc trả về nhà cung cấp. Bỏ qua các trường hợp này vì coi là ngoại lệ sẽ làm sai cân bằng vật liệu và phả hệ lô. Hãy ghi việc chuyển lệnh thành sự kiện gồm lệnh cũ, đích đến, phê duyệt và thời điểm, không ghi đè hồ sơ cũ. Phân biệt đầu mẩu tái đưa vào cùng sản phẩm với phế liệu trả về nhà sản xuất thép. Nếu vật liệu được nấu luyện lại, quan hệ với heat mới phải theo chứng nhận và phạm vi kiểm soát của nhà cung cấp; không tự động kế thừa danh tính sản phẩm của heat cũ.
Cần quan sát bàn tập kết vật liệu và nơi đặt phôi trước lò trước khi thiết kế màn hình. Khi thẻ trên phôi rơi mất, đầu mẩu không rõ nguồn hoặc nhiều thùng tạm thời đặt lẫn nhau, quy trình phải nêu ai dừng thao tác, cách ly phạm vi nào và nhận dạng lại ra sao. Giữ chi tiết chưa biết heat trong trạng thái cách ly hữu ích hơn cho quyết định chất lượng so với việc bắt buộc điền một số heat phỏng đoán.
Xác định ranh giới nạp và dỡ của từng mẻ lò gia nhiệt
Trong gia nhiệt, nhiệt độ đặt của lò, nhiệt độ đo được, nhiệt độ thực của vật liệu, vị trí trong lò và thời gian lưu là các dữ liệu khác nhau. Với lò liên tục, kiểm tra thứ tự vào–ra, việc phôi vượt nhau hoặc rẽ nhánh trong lúc lưu chuyển, và thời gian phôi ở lại khi lò dừng. Với lò theo mẻ, ghi thùng nạp, vị trí, thời điểm bắt đầu–kết thúc và số lượng lấy ra. Nếu phôi của nhiều heat cùng vào một mẻ lò, ID mẻ lò không thể thay cho ID heat; hai mã phải được liên kết riêng.
Từ điển dữ liệu phải nêu rõ mỗi nhiệt độ đo cái gì, ở đâu và vào lúc nào. Cảm biến trong lò và nhiệt kế bức xạ đo bề mặt phôi có đối tượng đo và nguồn sai số khác nhau. Tài liệu đo nhiệt độ của FIA xem đo nhiệt độ là chủ đề kiểm soát chất lượng riêng. Không thể suy ra từ tài liệu này một ngưỡng phổ quát. Khoảng nhiệt độ chấp nhận và phương pháp đo phải dựa vào yêu cầu sản phẩm, vật liệu, lò, cảm biến và thử nghiệm tại hiện trường.
Nếu thể hiện lần gia nhiệt lại bằng cách sửa bản ghi gia nhiệt đầu tiên, lịch sử ban đầu và nguyên nhân dừng sau đó sẽ mất. Khi phôi đã ra khỏi lò nhưng vận chuyển bị dừng và phải đưa trở lại, hãy lưu riêng lần nạp–lấy ra đầu tiên, lần nạp–lấy ra tiếp theo và phê duyệt. Với sản phẩm có giới hạn thời gian từ lò đến máy ép, đồng bộ đồng hồ và mức ID theo dõi rất quan trọng. Đoạn không thể giám sát liên tục bằng camera hay cảm biến cần bổ sung việc tách thùng/khay về mặt vật lý và quét ID.
Liên kết sự kiện ép rèn với phiên bản khuôn và chi tiết thực tế
Máy ép đếm hành trình hoặc nhát rèn, nhưng không thể mặc nhiên dùng bộ đếm làm ID chi tiết. Một phôi có thể bị dập nhiều lần, đi qua bước tạo phôi sơ bộ và hoàn thiện; còn có hành trình ép rỗng, chi tiết kẹt trong khuôn hoặc bộ đếm đặt lại khi khởi động máy. Cần liên kết ID phôi hoặc thùng, ID máy, phiên vận hành, ID hành trình/nhát rèn, giai đoạn tạo hình với chi tiết đầu ra hoặc phế phẩm. Trên dây chuyền liên tục, cũng phải đánh dấu đoạn mất theo dõi vị trí.
Chỉ ghi loại khuôn là chưa đủ. Cần ID khuôn, lòng khuôn hoặc vị trí, lịch sử sửa chữa/thay thế, thời điểm bắt đầu–kết thúc sử dụng và phiên bản. Nếu chỉ sửa một phần khuôn, không được gộp chi tiết trước và sau sửa thành cùng trạng thái. Hãy xác định lực ép, năng lượng, vị trí hành trình và nhiệt độ gắn với chi tiết nào hoặc khoảng chạy máy nào. Nghiên cứu tín hiệu tải trọng do FIA giới thiệu xem xét tác động của hình dạng phôi, nhiệt độ và lệch tâm ram đến tín hiệu. Việc thu dạng sóng không tự động chứng minh chi tiết đạt chất lượng.
Tài liệu máy ép rèn của Schuler nêu các chức năng giám sát năng lượng nhát rèn, lực ép, độ dày chi tiết, nhiệt độ, lưu dữ liệu ra ngoài và kết nối mạng. Tuy nhiên dữ liệu có thể lấy được tùy mẫu máy, phiên bản bộ điều khiển và tùy chọn lắp thêm. RFP không nên chỉ ghi ‘thu thập dữ liệu máy ép’; cần xác minh trên máy thực tế các giá trị, chu kỳ lấy mẫu, dấu thời gian và cách xử lý dữ liệu thiếu.
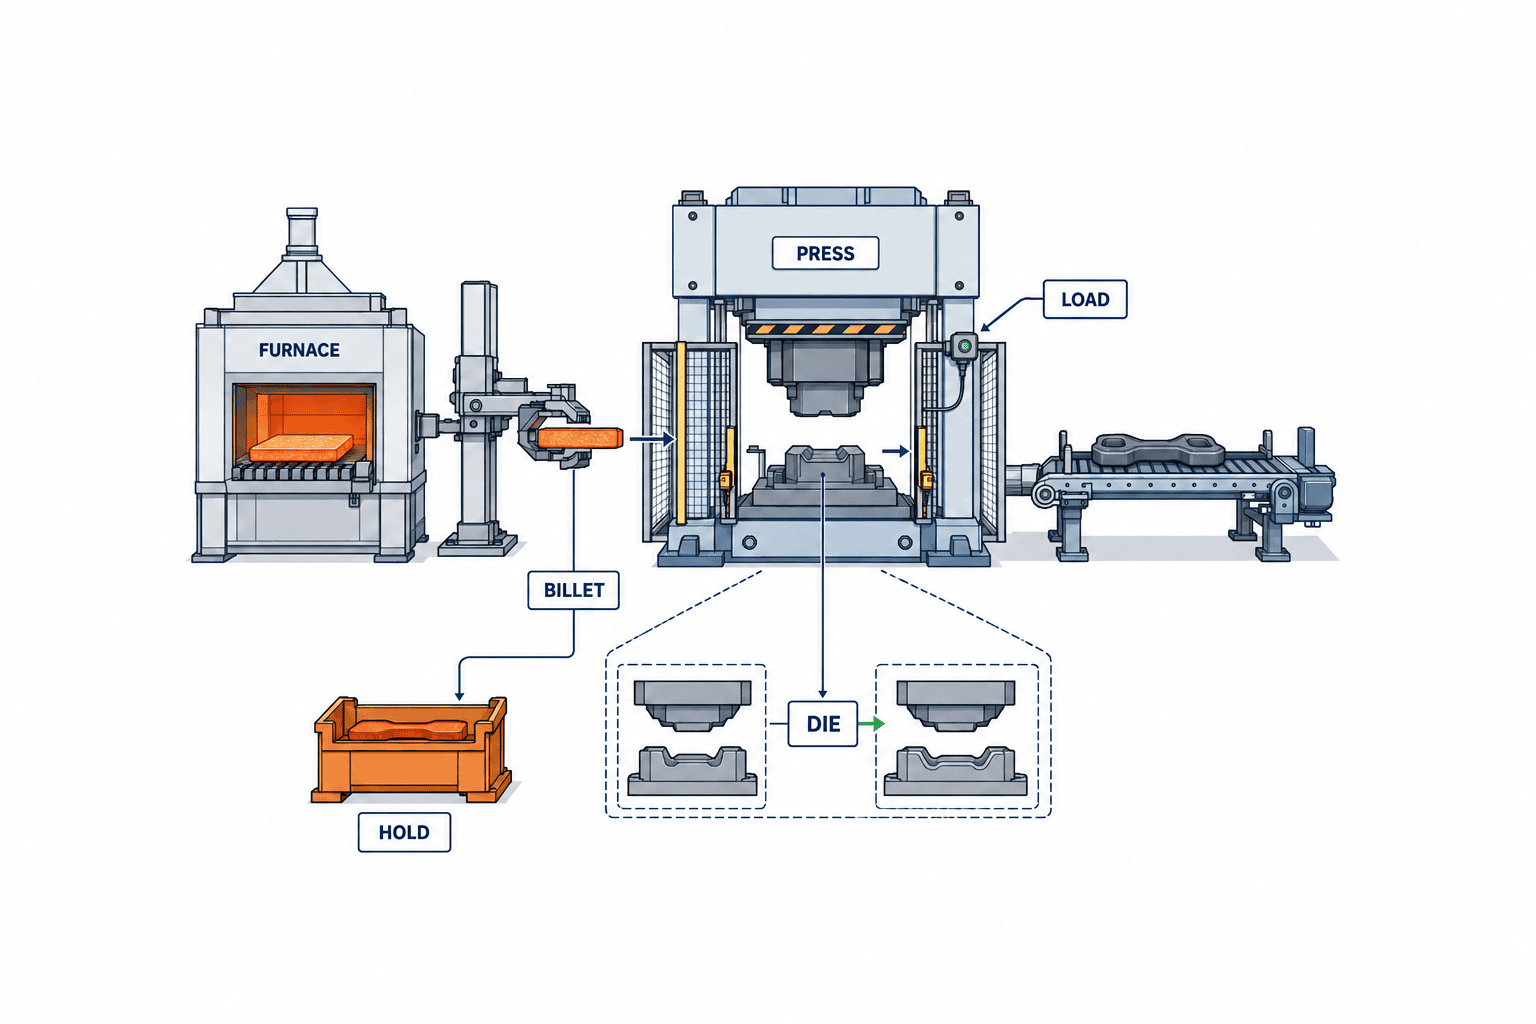
Phân biệt lô rèn với từng hành trình máy ép
Lô rèn là đơn vị quản lý chất lượng, lệnh sản xuất hoặc khoảng thời gian sản xuất; hành trình và nhát rèn là đơn vị thao tác của máy. Ranh giới lô phụ thuộc vào việc có cho nhiều heat vào cùng lô hay không, thay khuôn có bắt đầu lô mới không, và tách chi tiết lúc chỉnh máy/khởi động ở đâu. Hãy định nghĩa sự kiện bắt đầu–kết thúc lô, tách–gộp lô, cách ly–giải tỏa. Không suy ra ranh giới lô chỉ từ số thứ tự bộ đếm máy.
Dù đo nhiệt độ phôi trước khi rèn, phép đo sẽ không làm bằng chứng nếu không ghép đúng với hành trình ép. Quan sát vị trí kẹp của robot, nhiều làn, nạp bằng tay và việc chèn phôi quay lại để phân biệt đoạn có và không có bảo đảm thứ tự. Nơi không bảo đảm thứ tự phải bổ sung quét ID, nhận dạng hình ảnh hoặc tách thùng. Ở vùng nóng không đọc được ID trên chi tiết, hãy đối chiếu vị trí và số lượng trước–sau với sự kiện máy, đồng thời liên kết thận trọng mọi chi tiết trong phạm vi còn mơ hồ.
Liên kết lô nhiệt luyện với kết quả NDT và kiểm tra độ cứng
Nhiệt luyện tạo thêm điểm tách và gộp sau rèn. Ghi mẻ lò, giỏ, vị trí trên giá, thời điểm nạp, công thức xử lý, bước làm nguội và ram, xử lý lại, cùng số lượng lấy ra. Nếu nhiều lô rèn cùng vào một giỏ, ID giỏ phải dẫn ngược về từng lô nguồn. Nếu một lô rèn được tách vào nhiều mẻ lò, hãy xét có cần tách kết quả kiểm tra và quyền xuất hàng theo từng mẻ lò hay không.
Các phép kiểm tra có thể gồm ngoại quan, kích thước, độ cứng, thử cơ tính và kiểm tra không phá hủy (NDT). Loại cần áp dụng phụ thuộc công dụng và hợp đồng. Hướng dẫn thiết kế sản phẩm rèn của FIA nói về kiểm soát thành phần vật liệu, gia nhiệt, rèn, nhiệt luyện và thử nghiệm khi cần. Danh mục RFQ của FIA liệt kê mác vật liệu, nhiệt luyện, thử phá hủy/không phá hủy, bản vẽ, bao gói và nhãn. Đây là gợi ý xác định hồ sơ cần liên kết cho từng mã hàng, không có nghĩa mọi sản phẩm đều phải làm cùng một bộ thử nghiệm.
Với thử nghiệm lấy mẫu, phải nêu rõ quần thể mà mẫu thử đại diện. Gán một giá trị độ cứng cho toàn bộ sản lượng trong ngày có thể che mất ranh giới đổi mẻ lò hoặc xử lý lại. Kết quả NDT cần gắn với ID chi tiết/lô, thiết bị kiểm tra, phiên bản chương trình/quy trình, người đánh giá, lần kiểm tra lại và cách xử lý cuối cùng. Nếu ban đầu không đạt rồi kiểm lại đạt, vẫn giữ kết quả đầu như một bước chuyển trạng thái. Quyết định xuất hàng phải xem cả biện pháp xử lý đã được phê duyệt và các hạn chế còn lại, không chỉ nhìn con số mới nhất.
Cách thiết kế hồ sơ nhiệt luyện chung được trình bày trong bài về nhiệt luyện và CQI-9. Ở đây, trọng tâm là khả năng lần ngược từ giỏ nhiệt luyện có lô rèn bị chia/gộp đến heat và phôi ban đầu. Với bằng chứng kiểm toán ngành ô tô, xem bài truy xuất theo IATF 16949 và kiểm tra riêng yêu cầu khách hàng áp dụng cho từng mã hàng.
Lập bản đồ các điểm vận chuyển nóng hoặc trộn lô làm đứt ID
Trước khi thiết kế dữ liệu, cần đi thực địa tại các điểm chi tiết có thể lẫn nhau: thùng ra máy cắt, chỗ chờ trước lò, nhiều làn ở cửa lò, băng làm nguội sau máy ép, thùng nạp máy phun bi, giỏ nhiệt luyện, điểm chờ trước NDT và bàn đóng gói. Ở mỗi nơi, ghi rõ có được trộn heat/lô rèn khác nhau không, có vách ngăn vật lý không, và công nhân có thể lấy ra hoặc thêm vào bằng tay không. Sơ đồ dòng một chiều gọn gàng thường khác thao tác đặt tạm chi tiết trong ca đêm.
Cách duy trì ID tùy vật thể và nhiệt độ. Trước khi gia nhiệt có thể dùng nhãn trên phôi hoặc thùng; khi nóng dùng vị trí, thứ tự vận chuyển, vị trí kẹp của robot hoặc thẻ chịu nhiệt; sau khi nguội dùng dấu khắc hay Data Matrix. Nhà thiết kế sản phẩm và khách hàng phải đánh giá cách đánh dấu có phù hợp tính chất vật liệu và công dụng cuối không. Nếu không thể khắc trực tiếp lên bề mặt, tạm dùng quản lý vị trí và ID thùng, nhưng phải nhận dạng lại khi mở thùng. ID đại diện tạm thời không đáng tin ngang ID vĩnh viễn trên chi tiết.
Thử các sự cố vận chuyển: hai phôi đến gần nhau trong cùng làn, robot làm rơi một phôi, hoặc công nhân đặt phôi quay lại lên đầu hàng. Suy luận thứ tự chỉ từ thời điểm cảm biến phát hiện có thể sai khi có dừng hoặc lấy lại phôi. Hãy tự động cách ly đoạn có số lượng/vị trí không khớp và quy định ai kiểm tra chi tiết thực trước khi tiếp tục.
So sánh chi phí và lợi ích của truy xuất theo lô và theo từng chi tiết
Mức cơ bản liên kết heat vật liệu, lô rèn, lô nhiệt luyện và lô giao hàng. Mức trung gian theo dõi thùng sau cắt, mẻ lò, khoảng chạy máy ép và khay kiểm tra. Mức chi tiết cấp ID duy nhất cho phôi hoặc từng chi tiết, nối với dấu khắc sau khi nguội rồi tiếp tục quét ở bước kiểm tra và đóng hộp. Chi tiết hơn không luôn tốt hơn: thiết bị đọc, điều kiện đánh dấu, thời gian lao động, điểm gộp dòng, xử lý đọc sai/in hỏng và lưu dữ liệu đều có chi phí.
Khi chọn mức truy xuất, hãy nêu khoảng ba tình huống nghi vấn chất lượng có thể xảy ra và so sánh vật gì phải cách ly ở mỗi phương án. Nếu nghi ngờ toàn bộ heat, dù có ID từng chi tiết vẫn có thể phải giữ tất cả chi tiết của heat đó. Nếu sai nhiệt độ ở một mẻ lò hoặc lỗi chỉ ở một vị trí khuôn, mức chi tiết hơn có thể thu hẹp phạm vi. Lợi ích cần ước tính từ công sức thực tế từng dùng để cách ly, phân loại, đối chiếu chứng chỉ và báo cáo khách hàng, cùng các giả định đã thống nhất. Không đưa ra thời gian hoàn vốn dựa trên xác suất sự cố hay mức giảm thu hồi thiếu căn cứ.
Với ID từng chi tiết, điểm then chốt là khi nào nối lại ID phôi, ID vị trí trong lò và ID khắc sau khi nguội. Nếu bỏ quét từng chi tiết lúc trộn trong giỏ nhiệt luyện, mức truy xuất sẽ giảm ngay tại đó. Với quản lý theo lô, cần ghi trong hợp đồng và quy trình rằng các chi tiết sát ranh giới hoặc chưa rõ nguồn phải được đưa vào phạm vi cách ly một cách thận trọng. Cả hai phương án đều không được hiển thị phạm vi quá hẹp khi không có bằng chứng loại trừ.
Kiểm tra chuyển đổi ID bằng ví dụ cụ thể
Ví dụ, nhận thanh thép B-A thuộc heat H-A ghi trên chứng chỉ vật liệu, rồi cắt và chia vào thùng C-1, C-2. Cho C-1 vào mẻ lò F-1, C-2 vào F-2; sau khi dừng, chỉ một phần từ F-1 được gia nhiệt lại trong F-3. Phôi ra khỏi F-1 được tạo hình trên máy ép P-1 bằng khuôn D-1; một phần dùng phiên bản D-1 sau sửa chữa. Nếu hai nhóm thành phẩm cùng vào giỏ nhiệt luyện T-1, T-1 không trở thành ‘lô nguồn duy nhất’: phải giữ hai quan hệ nạp từ từng nhóm vào T-1. Kế hoạch kiểm tra còn phải xác định mẫu thử độ cứng S-1 đại diện cho toàn bộ T-1 hay chỉ nhóm trước khi sửa khuôn.
Nếu khách hàng hỏi về ‘chi tiết có lực ép bất thường ngay sau khi sửa khuôn’, truy vấn phải đi từ hành trình liên quan của P-1 đến phiên bản khuôn, tuyến vận chuyển, T-1, kết quả kiểm tra và số hộp. Vì T-1 cũng chứa nhóm trước sửa, nếu lúc đóng hộp không phân biệt hai nhóm thì không thể loại nhóm trước sửa khỏi phạm vi một cách an toàn. Nếu nghi vấn liên quan toàn bộ vật liệu H-A, mọi tuyến qua F-1, F-2 và F-3 đều thuộc diện ảnh hưởng. Cùng một dữ liệu nhưng điểm khởi phát bất thường khác nhau sẽ dẫn đến phạm vi cách ly khác nhau. Demo RFP cần so kết quả của hai truy vấn với kết quả mong đợi, thay vì chỉ xem giao diện.
Trong cơ sở dữ liệu, mỗi sự kiện cần ID duy nhất, tập đầu vào và tập đầu ra. Ví dụ sự kiện cắt nhận B-A và cho ra các phôi trong C-1, C-2. Gia nhiệt lại là sự kiện mới chuyển đầu ra F-1 sang đầu vào F-3, không xóa kết quả F-1. Bất thường ở máy ép phải nối hành trình với chi tiết thực tương ứng; nếu phạm vi ảnh hưởng chưa rõ thì mở rộng nhóm cách ly. Quyết định chất lượng không nên là một cờ ‘đạt’ duy nhất, mà có các trạng thái chưa đánh giá, cách ly, không đạt, chờ kiểm lại, phê duyệt cuối cùng và lịch sử chuyển trạng thái.
Quyết định đầu tư qua ba câu hỏi
Ba câu hỏi cần trả lời là: (1) theo yêu cầu khách hàng và an toàn sản phẩm, phải khoanh vùng loại sai lỗi nào trong bao lâu; (2) ở công đoạn nào cần đọc ID trên chi tiết thực để chứng minh phạm vi đó; và (3) đo chênh lệch giữa chi phí đọc ID, khắc dấu, kết nối và bảo trì máy với chi phí cách ly, phân loại, báo cáo thực tế ra sao. Nếu lo ngại chính là lò nhiệt luyện vượt giới hạn, ưu tiên ban đầu có thể là bảo đảm quan hệ mẻ lò–thùng nạp. Nếu lo lỗi chỉ ở một vị trí khuôn, có thể phải giữ vị trí sau máy ép hoặc đánh dấu từng chi tiết. Nếu chỉ nghi ngờ toàn bộ heat, lợi ích của khắc từng chi tiết có thể nhỏ.
Đưa quyết định này vào thử nghiệm nhỏ tại hiện trường, không kết thúc chỉ bằng một cuộc họp. Với mỗi phương án, mô phỏng bất thường, đếm số hộp thực phải cách ly, quan sát thao tác quét bổ sung, xử lý dấu in hỏng và ngoại lệ ca đêm. Nếu số hộp cách ly thực tế khác mức tối thiểu theo mô hình, hãy tìm nguyên nhân ở mô hình dữ liệu hoặc vận hành vật lý. Báo giá phải tính cả thiết bị, quy trình và đào tạo để khắc phục chênh lệch, rồi chuyển thành chỉ số theo dõi sau khi vận hành.
Ghi rõ phả hệ và tình huống ngoại lệ đặc thù của rèn trong RFP
RFP cần kèm luồng chi tiết thực: mã hàng, phiên bản bản vẽ, cách nhận vật liệu và heat, máy cắt, lò, máy ép/khuôn, nhiệt luyện, kiểm tra và giao hàng. Đừng chỉ so khả năng kết nối máy; yêu cầu nhà cung cấp trả lời mỗi sự kiện đọc ID nào, lưu quan hệ lô nguồn–lô kết quả nào và dừng việc gì khi thiếu dữ liệu. Thông tin về vật liệu, nhiệt luyện, thử nghiệm, bao gói và nhãn trong danh mục RFQ của FIA là đầu vào hữu ích theo từng mã hàng khi mua hệ thống.
Để so báo giá, chuẩn bị: (1) sơ đồ luồng chi tiết và điểm trộn; (2) hệ ID và quy tắc tách/gộp; (3) danh sách kết nối máy; (4) từ điển dữ liệu nhiệt độ, lực ép, thời gian; (5) kiểm tra và phê duyệt xuất hàng; (6) đối chiếu vật liệu với chứng chỉ; (7) mất điện, mất liên lạc, gửi lại dữ liệu; (8) quyền truy cập và lịch sử sửa; (9) kết quả FAT/SAT mong đợi; (10) đào tạo, bảo trì và chi tiết chi phí. Liệt kê rõ mỗi bên đã tính những máy, điểm quét, cảm biến bổ sung, chuẩn hóa dữ liệu chủ và chuyển dữ liệu cũ nào. Với máy chưa rõ khả năng, yêu cầu khảo sát hiện trường và thử kết nối trên máy thực tế trước khi chốt báo giá.
Tách chi phí phần mềm, lấy dữ liệu máy, máy quét chịu môi trường và khắc dấu, mạng, thiết bị đầu cuối, liên kết hệ thống chất lượng/ERP, thay đổi tại hiện trường và bảo trì. Dung lượng lưu trữ khác nhau giữa việc giữ toàn bộ dạng sóng và chỉ giữ giá trị chính cùng dạng sóng khi bất thường. Thời hạn lưu cần theo hợp đồng khách hàng và mục đích sử dụng; đồng thời quy định thời gian tra cứu và khôi phục. Không viết rằng API 20E/20F hoặc tiêu chuẩn chuyên ngành khác áp dụng đồng loạt cho mọi chi tiết rèn. Việc áp dụng phụ thuộc khách hàng, công dụng và hợp đồng.
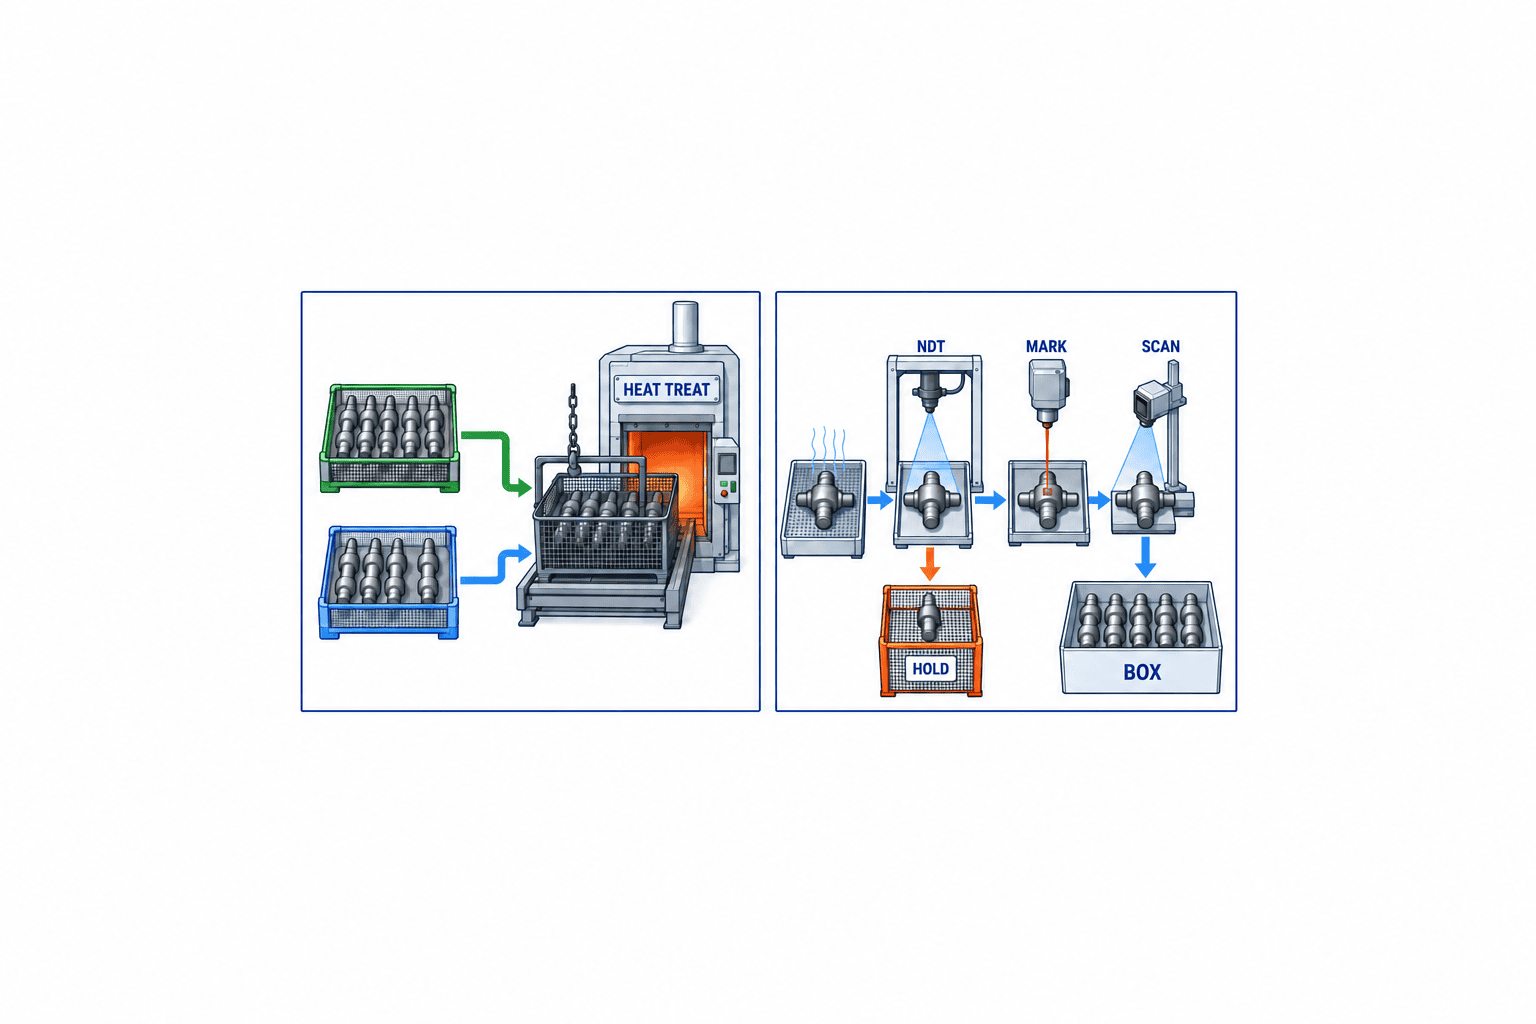
Dùng FAT/SAT để thử việc tách lô, trộn lô và gia nhiệt lại
FAT thử mô hình dữ liệu và màn hình bằng dữ liệu mô phỏng; SAT đối chiếu với máy, phương tiện vận chuyển, công nhân, thùng chứa và chi tiết thực. Chỉ tìm được một hộp bình thường là chưa đủ. Hãy dựng kịch bản tách một heat thành hai lô cắt, đi qua các mẻ lò khác nhau, gia nhiệt lại một phần, trộn trong giỏ nhiệt luyện, kiểm tra NDT lại một phần rồi mở hộp đóng gói lại. Trước thử nghiệm, ghi rõ quan hệ lô nguồn–lô kết quả mong đợi và phạm vi phải cách ly.
| Sự kiện tạo có chủ đích | Bằng chứng cần có để đạt |
|---|---|
| Tách cùng heat vào nhiều thùng/lô rèn | Số lượng đầu ra và heat nguồn khớp khi tra cả hai chiều |
| Trộn phôi khác heat trước lò | Cách ly hoặc ghi nhiều lô nguồn theo quy tắc cho phép/cấm trộn |
| Gia nhiệt lại một phần sau khi lò dừng | Phân biệt được hai lần gia nhiệt và chi tiết liên quan |
| Ép rỗng, khởi động lại và chèn phôi quay lại | Phát hiện ID hành trình bị thiếu và sai lệch thứ tự chi tiết |
| Thay hoặc sửa khuôn giữa chừng | Xác định rõ ranh giới phiên bản khuôn của chi tiết liên quan |
| Tách/gộp giỏ nhiệt luyện | Từ mỗi chi tiết hoặc lô truy ngược được giỏ nguồn và công thức xử lý |
| Đánh giá lại NDT, mở hộp rồi đóng lại | Giữ kết quả ban đầu, lý do sửa và quan hệ giữa hộp cũ với hộp mới |
Khi mất liên lạc hoặc mất điện, hãy thử nhà máy có thể sản xuất tại chỗ đến lúc nào, đối chiếu hồ sơ ngoại tuyến thế nào và liệu sau khôi phục có ghi trùng không. Nếu dữ liệu hành trình máy ép hay lò đến muộn, phải giữ riêng thời điểm xảy ra và thời điểm nhập hệ thống. Không thay dữ liệu thiếu bằng số không hoặc giá trị đạt. Việc nghiệm thu phải có bộ phận chất lượng, sản xuất, bảo trì và logistics cùng IT kiểm tra chi tiết thực và kết quả truy vấn, rồi phê duyệt phần việc của mình.
Rà soát sự kiện chưa liên kết và chi tiết đang cách ly hằng ngày
Đánh giá hệ thống chỉ bằng số bản ghi sẽ che giấu lỗ hổng quan trọng. Hằng ngày cần kiểm tra vật liệu nhận chưa liên kết, chênh lệch cân bằng vật liệu, số lượng vào/ra lò không khớp, sản lượng máy ép sau khi loại hành trình ép rỗng, phiên bản khuôn không rõ, giỏ nhiệt luyện trộn lô chưa ghi, chi tiết đang cách ly sau kiểm tra và hộp giao hàng không khớp nhãn thực tế. Giá trị nào phải bằng không và được tồn tại bao lâu cần xác định theo quy trình và yêu cầu khách hàng; các vấn đề chưa giải quyết phải bàn giao từ ca đêm sang ca sau.
Nếu cho phép sửa dữ liệu, hãy giữ sự kiện gốc, giá trị sau sửa, lý do, người thực hiện, người phê duyệt và thời gian. Ghi đè số heat rồi xóa giá trị cũ khiến không thể tái lập quan hệ giữa quyết định giao hàng trước đây và chứng chỉ vật liệu. Phân quyền theo công đoạn và vai trò; thay đổi sau khi giao hàng chẳng hạn phải được phê duyệt đặc biệt và có thể kiểm toán. Bản sao lưu không chỉ cần khôi phục được cơ sở dữ liệu; phải định kỳ thử truy ngược từ hộp giao hàng tới vật liệu sau khi khôi phục.
Dữ liệu giám sát quá trình rèn và dữ liệu truy xuất có mục đích khác nhau. Phát hiện lực ép hay nhiệt độ bất thường có thể giúp phát hiện sớm lỗi, nhưng thiếu ID nối với chi tiết thực thì không xác định được phạm vi hàng đã giao. Ngược lại, ID đầy đủ cũng không chứng minh chất lượng đạt nếu phép đo thiếu tin cậy hoặc chưa có tiêu chí phán định. Hãy phân công trách nhiệm riêng cho tín hiệu máy, phả hệ chi tiết và quyết định chất lượng, đồng thời cho phép xem chúng trong một kết quả tra cứu.
Bài về truy xuất nguồn gốc đúc áp lực trình bày quan hệ giữa mẻ kim loại lỏng, chu kỳ đúc, khuôn và vật đúc. Rèn có cấu trúc khác: heat thép rắn được cắt thành nhiều phôi, phôi nóng đi từ lò sang máy ép, một phần được gia nhiệt lại, và nhiều lô rèn có thể vào cùng giỏ nhiệt luyện. Một trường ‘số lô’ không diễn tả đủ các quan hệ vật lý ấy. Khi tái sử dụng thiết kế hệ thống cho công nghệ khác, hãy kiểm lại loại sự kiện và quan hệ đầu vào–đầu ra.
Hoàn thiện phả hệ khép kín cho một mã hàng và một dây chuyền
Bắt đầu từ một mã hàng và một dây chuyền đại diện có cả vận chuyển phôi nóng lẫn nhiệt luyện, nơi có thể quan sát thao tác. Nếu chỉ chọn máy dễ kết nối, điểm trộn khó nhất sẽ còn lại; triển khai đồng loạt mọi dây chuyền lại khó tìm nguyên nhân ID lệch. Trước hết đi theo luồng chi tiết thực, ghi điểm trộn và thời điểm có thể khắc dấu, quyết định ID và quy trình ngoại lệ, rồi thử lấy dữ liệu trên máy thực tế. Khi truy vấn từ vật liệu đến giao hàng và từ giao hàng về vật liệu đều khép kín, mới mở rộng.
Khả năng vận hành hằng ngày không cần nhà cung cấp đứng kèm cũng là điều kiện nghiệm thu. SAT cần thử nhân viên ca đêm xử lý việc chuyển vật liệu, lò dừng, phôi quay lại, kiểm NDT lại và mở hộp theo quy trình; người phụ trách chất lượng phải phê duyệt được phạm vi ảnh hưởng. Dữ liệu thực tế về sự kiện chưa liên kết, chỉnh sửa và chi tiết cách ly sau vận hành phải đưa vào RFP của dây chuyền kế tiếp. Mã hàng khác có thể khác về khả năng khắc dấu, vận hành lò và tiêu chuẩn kiểm tra; phải kiểm tra sự khác biệt trước khi sao chép cấu hình.
FAQ: Triển khai truy xuất nguồn gốc sản phẩm rèn
Chỉ có số mẻ luyện có đủ để truy xuất chi tiết rèn không?
Số heat là điểm xuất phát để truy vật liệu, nhưng không phải lúc nào cũng đủ. Khi cùng heat đi vào nhiều thùng sau cắt, mẻ lò, khuôn và lô nhiệt luyện, không thể biết mỗi lô hàng đã trải qua điều kiện công đoạn nào. Cần giữ quan hệ đầu vào–đầu ra giữa nhãn nhập kho và chứng chỉ vật liệu với cắt, vận chuyển, gia nhiệt, ép rèn và các bước sau.
Không thể đánh dấu vĩnh viễn lên phôi nóng thì làm thế nào?
Kết hợp ID thùng/khay trước gia nhiệt, vị trí và thứ tự trong khi nóng, đối chiếu số lượng từ cửa lò đến máy ép và dấu khắc sau làm nguội. Nơi thứ tự có thể đảo phải bổ sung quét ID hoặc tách vật lý. Nếu một đoạn vận chuyển liên tục không phân biệt được từng chi tiết, cần nói rõ mức truy xuất tạm giảm xuống theo lô, tránh thể hiện độ chắc chắn vượt quá chứng cứ.
Dữ liệu hành trình máy ép có đủ chứng minh chất lượng không?
Không. Lực ép và hành trình chỉ là một phần trạng thái quá trình. Cần xác định riêng chúng gắn với vật liệu, khuôn, gia nhiệt, nhiệt luyện và kết quả kiểm tra nào; thiết bị đo, phiên bản dữ liệu và tiêu chí đạt/không đạt của khách hàng là gì. Nếu dùng chức năng giám sát của hãng máy, hãy xác nhận điều kiện lấy dữ liệu trên thiết bị thực tế.
Nên theo dõi theo lô hay từng chi tiết?
Chọn theo công dụng, yêu cầu khách hàng, phạm vi cách ly khi bất thường, khả năng khắc/đọc ID và chi phí vận hành. Nếu nghi ngờ toàn bộ heat, ID từng chi tiết có thể không thu hẹp phạm vi. Nếu nghi vấn chỉ thuộc một mẻ lò hoặc vị trí khuôn, ID chi tiết có thể hữu ích. Hãy tính số chi tiết phải cách ly trong các tình huống bất thường điển hình để so sánh.
API 20E/20F có bắt buộc với mọi nhà máy rèn không?
Không bắt buộc đồng loạt. Các yêu cầu này có thể được viện dẫn cho một số chi tiết và chuỗi cung ứng có công dụng cụ thể. Hãy kiểm tra sản phẩm áp dụng, hợp đồng khách hàng và phiên bản hiệu lực. Bài này nói về thiết kế hệ thống truy xuất nói chung, không đưa ra kết luận tuân thủ tiêu chuẩn.
Kết luận
Truy xuất nguồn gốc trong rèn là ghi lại việc tách và gộp từ heat vật liệu qua phôi cắt, lò gia nhiệt, máy ép và khuôn, nhiệt luyện, kiểm tra đến từng chi tiết hoặc lô đóng hộp. Thành công phụ thuộc việc quan hệ với chi tiết thực có được giữ xuyên suốt vận chuyển nóng, trộn lô, gia nhiệt lại và trả phế liệu hay không. Hãy chọn mức lô hoặc từng chi tiết theo phạm vi ảnh hưởng và tổng chi phí của công dụng cụ thể, rồi chủ động thử ngoại lệ trong RFP và FAT/SAT.
Ngay cả khi nhà máy ở Thái Lan chưa lập bản đồ luồng chi tiết và khả năng kết nối máy từ heat đến giao hàng, bạn có thể trao đổi với TOMAS TECH. Bắt đầu từ một mã hàng và một dây chuyền để xác định mức truy xuất, RFP và thử nghiệm nghiệm thu.
Bài viết liên quan
- IATF 16949 và truy xuất nguồn gốc tại nhà máy Thái Lan: Giải thích bằng chứng kiểm toán và nhận dạng chi tiết cho ngành ô tô.
- Hướng dẫn triển khai MES cho nhà máy Thái Lan: Làm rõ ranh giới giữa MES, ERP và thiết bị.
Tài liệu tham khảo
- Tiêu chuẩn truy xuất nguồn gốc toàn cầu GS1
- Danh sách kiểm tra truy xuất nguồn gốc toàn cầu của GS1
- Danh sách kiểm tra RFQ rèn FIA
- Hướng dẫn thực hành tốt nhất về đo nhiệt độ FIA
- Cảm biến thông minh FIA thông qua phân tích chữ ký trọng tải
- Hướng dẫn thiết kế sản phẩm FIA để rèn
- Tài liệu giám sát quy trình và máy ép trục vít Schuler


