


สิ่งที่ควรจัดระเบียบก่อนนำระบบบันทึกการฆ่าเชื้อรีทอร์ตมาใช้
ในโรงงานทูน่ากระป๋อง อาหารบรรจุรีทอร์ตเพาช์ และอาหารสัตว์เลี้ยงชนิดเปียก บันทึกการฆ่าเชื้อในหลายแห่งยังอยู่ในรูปกระดาษชาร์ตและแบบฟอร์มเขียนมือ แล้วเจ้าหน้าที่ควบคุมคุณภาพ (QC) นำมาพิมพ์ลง Excel อีกครั้ง บทความนี้เป็นคู่มือปฏิบัติสำหรับผู้ที่กำลังพิจารณานำระบบบันทึกการฆ่าเชื้อรีทอร์ตมาใช้ ได้แก่ ฝ่ายประกันคุณภาพ (QA) ฝ่ายวิศวกรรมการผลิต ผู้จัดการโรงงาน และผู้ที่อยู่ในตำแหน่งสั่งซื้ออุปกรณ์หรือระบบบันทึก
ในหน้างานที่ใช้กระดาษชาร์ตและการคัดลอกลง Excel มักเกิดเหตุการณ์ต่อไปนี้
- ทุกครั้งที่มีการตรวจประเมินหรือลูกค้าสอบถาม ต้องไปค้นกระดาษชาร์ตของรีทอร์ตในวันที่เกี่ยวข้องจากห้องเก็บเอกสาร
- ภายในบริษัทอธิบายไม่ตรงกันว่า “ค่า F0” คือตัวเลขที่แสดงบนหน้าจอของเครื่องบันทึกอุณหภูมิ หรือเป็นค่าที่จุดเย็นที่สุดของผลิตภัณฑ์
- การตัดสินและการบันทึกล็อตที่เกิดความเบี่ยงเบนขึ้นอยู่กับประสบการณ์และความจำของผู้รับผิดชอบบางคน
บทความนี้ไม่ได้มองว่าระบบบันทึกการฆ่าเชื้อรีทอร์ตคือ “การเปลี่ยนกราฟอุณหภูมิให้เป็นดิจิทัล” แต่มองว่าเป็นการออกแบบ 4 ส่วนต่อไปนี้ไปพร้อมกันเป็นหนึ่งเดียว
- บันทึกการฆ่าเชื้อแต่ละรอบที่ผูกกับรีทอร์ต ตะกร้า รหัสผลิตภัณฑ์ และล็อต (อุณหภูมิ ความดัน เวลา การไล่อากาศ ปัจจัยวิกฤต และค่า F0)
- การตรวจจับความเบี่ยงเบนโดยอัตโนมัติ และบันทึกความเบี่ยงเบนที่แยกจากบันทึกปกติ
- การทบทวนภายใน 1 วันทำการ และการเชื่อมต่อกับการตัดสินปล่อยผลิตภัณฑ์
- การเชื่อมโยงกับบันทึกการสอบเทียบและการตรวจสอบความถูกต้อง (Validation)
เหตุผลของแนวคิดนี้มาจากกฎของสหรัฐฯ เป็นหลัก 21 CFR 113.100 ของสหรัฐฯ กำหนดรายการที่ต้องบันทึก การทบทวนภายใน 1 วันทำการหลังการฆ่าเชื้อจริง ระยะเวลาการเก็บรักษา และเงื่อนไขของบันทึกอิเล็กทรอนิกส์ 21 CFR 113.89 กำหนดให้บันทึกความเบี่ยงเบนไว้ในไฟล์แยก และให้ทำอย่างใดอย่างหนึ่งระหว่างการฆ่าเชื้อซ้ำหรือการประเมิน ส่วน 21 CFR 113.40 วางข้อกำหนดของเครื่องบันทึกอุณหภูมิและดาต้าล็อกเกอร์ ในประเทศไทย ประกาศกระทรวงสาธารณสุขฉบับที่ 469 ซึ่งมีผลบังคับใช้ในเดือนพฤษภาคม 2026 ได้คงข้อกำหนดการฆ่าเชื้อของอาหารชนิดที่มีความเป็นกรดต่ำไว้ ส่วนในญี่ปุ่น ตามเอกสารของกระทรวงสาธารณสุข แรงงานและสวัสดิการ อาหารบรรจุภาชนะที่ฆ่าเชื้อด้วยความร้อนภายใต้ความดันต้องผ่านการให้ความร้อนที่ใจกลางผลิตภัณฑ์ 120°C เป็นเวลา 4 นาที หรือเทียบเท่าหรือมากกว่า
การออกแบบการตามสอบย้อนกลับของทั้งโรงงานอยู่ในบทความ ระบบตรวจสอบย้อนกลับโรงงานอาหาร: RFP และแผนติดตั้ง 90 วัน บทความนี้จำกัดขอบเขตไว้ที่บันทึกของขั้นตอนการฆ่าเชื้อ โดยครอบคลุมรีทอร์ตแบบแบตช์ทั้งชนิดตั้งนิ่ง (Still retort) และชนิดหมุน (Rotary retort) และไม่ลงรายละเอียดทางเทคนิคของเครื่องฆ่าเชื้อแบบต่อเนื่อง UHT การบรรจุแบบปลอดเชื้อ และการตรวจตะเข็บกระป๋อง
บทความนี้ไม่ใช่การแนะนำหรือจัดอันดับผลิตภัณฑ์ใด การประมาณต้นทุนและผลลัพธ์ในช่วงท้ายใช้ตัวเลขสมมติที่จัดทำขึ้นสำหรับบทความนี้เท่านั้น นอกจากนี้ ตัวเงื่อนไขการฆ่าเชื้อเอง (Scheduled process) ตามกฎของสหรัฐฯ กำหนดโดยผู้ที่มีคุณสมบัติ (21 CFR 113.83) และตามประกาศฉบับที่ 469 ของไทย กำหนดจากการทดสอบการกระจายความร้อนและการทดสอบการแทรกผ่านความร้อน ณ สถานที่ผลิตแห่งนั้น บทความนี้ไม่ได้กล่าวถึงวิธีกำหนดเงื่อนไข แต่กล่าวถึงกลไกการบันทึกที่แสดงว่าได้ฆ่าเชื้อตามเงื่อนไขนั้นจริง
ทำไมโรงงานอาหารในไทยจึงควรทบทวนบันทึกการฆ่าเชื้อรีทอร์ตในตอนนี้
ประกาศกระทรวงสาธารณสุขฉบับที่ 469 (2026)
กระทรวงสาธารณสุขของไทยออกประกาศฉบับที่ 469 (พ.ศ. 2569) เรื่อง อาหารในภาชนะบรรจุที่ปิดสนิท ลงวันที่ 17 เมษายน 2026 ประกาศในราชกิจจานุเบกษาเมื่อ 18 พฤษภาคม 2026 และมีผลบังคับใช้ในวันถัดจากวันประกาศ คือ 19 พฤษภาคม 2026 ประกาศนี้ยกเลิกประกาศฉบับที่ 355 ลงวันที่ 26 มิถุนายน 2013
ตามตารางเปรียบเทียบการแก้ไขที่สำนักงานคณะกรรมการอาหารและยา (อย.) เผยแพร่ ประกาศฉบับที่ 355 เดิมมีผลบังคับใช้เมื่อพ้น 180 วันนับจากวันประกาศในราชกิจจานุเบกษา แต่ฉบับที่ 469 เปลี่ยนเป็นมีผลบังคับใช้ทันที ขณะที่ข้อ 8 ซึ่งกำหนดข้อกำหนดการฆ่าเชื้อของชนิดที่มีความเป็นกรดต่ำ ระบุในตารางเปรียบเทียบว่า “คงเดิม” กล่าวคือ หลักการฆ่าเชื้อยังคงเดิม
ข้อ 13 กำหนดว่าประกาศนี้ไม่ใช้บังคับกับอาหารในภาชนะบรรจุที่ปิดสนิทที่ผลิตเพื่อการส่งออก ข้อ 14 กำหนดว่าผู้ผลิตและผู้นำเข้าที่ได้รับเลขสารบบอาหารตามประกาศฉบับที่ 355 สามารถใช้เลขนั้นต่อไปได้
บทความนี้มองว่า ความหมายของการใช้ประกาศฉบับนี้เป็นโอกาสทบทวนระบบบันทึก ไม่ได้อยู่ที่การเปลี่ยนแปลงของกฎระเบียบเอง แต่อยู่ที่การทำให้โรงงานพร้อมอธิบายความสัมพันธ์ระหว่างข้อกำหนดการฆ่าเชื้อกับบันทึกได้อีกครั้ง ผลิตภัณฑ์เพื่อการส่งออกไม่อยู่ในขอบเขตของฉบับที่ 469 จึงต้องอธิบายบันทึกตามกฎของประเทศปลายทาง หากส่งออกไปสหรัฐฯ 21 CFR 113 ที่จะกล่าวถึงต่อไปคือเกณฑ์อ้างอิง
ขนาดของการส่งออก
เพื่อเป็นบริบท ขอทบทวนตัวเลขตลาดโดยย่อ ตามข้อมูลของ Krungsri Research (สิงหาคม 2025) ในปี 2024 การส่งออกทูน่ากระป๋องของไทยมีปริมาณ 548,700 ตัน (เพิ่มขึ้น 32.0% จากปีก่อน) และมูลค่า 2.3 พันล้านดอลลาร์สหรัฐ เอกสารเดียวกันระบุว่า ในปี 2023 ส่วนแบ่งของไทยในปริมาณการส่งออกผลิตภัณฑ์ทูน่ากระป๋องและทูน่าปรุงแต่งของโลกอยู่ที่ 28.2% เป็นอันดับ 1 ของโลก
สำหรับอาหารสัตว์เลี้ยง The Nation Thailand (3 สิงหาคม 2026) รายงานโดยอ้างข้อมูลของสำนักงานนโยบายและยุทธศาสตร์การค้า (สนค. หรือ TPSO) กระทรวงพาณิชย์ ดังนี้ ตลอดทั้งปี 2025 การส่งออกอาหารสัตว์เลี้ยงของไทยมีมูลค่า 3.28 พันล้านดอลลาร์สหรัฐ เพิ่มขึ้น 8.15% จากปีก่อน ส่วนแบ่งในตลาดส่งออกโลกตลอดทั้งปี 2025 อยู่ที่ 10.2% เป็นอันดับ 2 รองจากเยอรมนีที่ 12.1% ในช่วงเดือนมกราคมถึงพฤษภาคม 2026 ยอดสะสม 5 เดือนอยู่ที่ 1.43 พันล้านดอลลาร์สหรัฐ เพิ่มขึ้น 5.15% จากช่วงเดียวกันของปีก่อน และในยอดสะสม 5 เดือนนี้ ตลาดสหรัฐฯ คิดเป็น 30.22%
ตัวเลขเหล่านี้เป็นตัวเลขระดับประเทศ ไม่ได้แสดงปริมาณการผลิตหรือสัดส่วนการส่งออกของโรงงานแต่ละแห่ง อย่างไรก็ดี บทความนี้มองว่าสถานการณ์ที่โรงงานต้องอธิบายบันทึกการฆ่าเชื้อตามกฎของประเทศปลายทาง เริ่มจากสหรัฐฯ จะยังคงมีต่อไป
บันทึกการฆ่าเชื้อรีทอร์ตควรเก็บอะไรบ้าง (จัดระเบียบรายการบันทึก)
จุดเริ่มต้นของการออกแบบระบบบันทึกคือรายการว่า “จะบันทึกอะไร” ในส่วนนี้จะจัดระเบียบ 21 CFR 113.100(a) ของสหรัฐฯ ซึ่งระบุรายการไว้อย่างเป็นรูปธรรม รายการนี้เป็นรายการตามกฎของสหรัฐฯ ที่ใช้กับโรงงานที่ส่งออกไปสหรัฐฯ อย่างไรก็ดี บทความนี้มองว่ารายการนี้ใช้เป็นข้อมูลอ้างอิงในการทบทวนรายการบันทึกได้ แม้กับผลิตภัณฑ์ที่จำหน่ายในไทยหรือส่งไปญี่ปุ่น
113.100(a) กำหนดให้ผู้ควบคุมรีทอร์ตหรือผู้ที่ได้รับมอบหมาย บันทึกข้อมูลการฆ่าเชื้อและการผลิตลงในแบบฟอร์มบันทึก ณ เวลาที่สังเกตเห็น
| หมวด | รายการตาม 21 CFR 113.100(a) | ตัวอย่างวิธีเก็บข้อมูลในระบบบันทึก (ความเห็นของบทความนี้) |
|---|---|---|
| ทั่วไป | ผลิตภัณฑ์ หมายเลขรหัส วันที่ | ดึงอัตโนมัติจากข้อมูลหลักผลิตภัณฑ์และใบสั่งผลิต |
| ทั่วไป | หมายเลขรีทอร์ตหรือระบบฆ่าเชื้อ | กำหนดอัตโนมัติจากตู้ควบคุมของรีทอร์ตแต่ละเครื่อง |
| ทั่วไป | ขนาดภาชนะ จำนวนภาชนะโดยประมาณต่อช่วงรหัส | ดึงจากใบสั่งผลิตและบันทึกการบรรจุตะกร้า |
| ทั่วไป | อุณหภูมิเริ่มต้น | ป้อนค่าที่วัดได้ พร้อมเก็บชื่อผู้วัดและเวลา |
| ทั่วไป | เวลาฆ่าเชื้อจริง | คำนวณอัตโนมัติจากสัญญาณขั้นตอนของตู้ควบคุม |
| ทั่วไป | ค่าที่อ่านได้จากเครื่องวัดอุณหภูมิแบบแสดงค่าและเครื่องบันทึกอุณหภูมิ | ค่าจากเครื่องวัดอุณหภูมิแบบแสดงค่าให้ผู้ควบคุมป้อน ค่าจากเครื่องบันทึกอุณหภูมิให้ดึงอัตโนมัติ และเก็บทั้งสองค่าไว้คู่กัน |
| ชนิดตั้งนิ่ง | เวลาเปิดไอน้ำ เวลาที่ถึงอุณหภูมิฆ่าเชื้อ เวลาปิดไอน้ำ เวลาการไล่อากาศและอุณหภูมิที่ถึงระหว่างการไล่อากาศ | บันทึกจุดแบ่งขั้นตอนอัตโนมัติจากสัญญาณของตู้ควบคุม |
| ชนิดหมุน | การทำงานของ Condensate bleeder ความเร็วรอบของรีทอร์ต และหาก Scheduled process ระบุไว้ ได้แก่ Headspace ความหนืด ปริมาณของแข็งสูงสุด น้ำหนักสุทธิต่ำสุด และร้อยละของแข็ง | ความเร็วรอบดึงอัตโนมัติ รายการอื่นดึงจากการป้อนข้อมูลและบันทึกการตรวจ |
| ปัจจัยวิกฤต | ปัจจัยวิกฤตที่ระบุใน Scheduled process เช่น สุญญากาศของเครื่องปิดฝา ปริมาณบรรจุสูงสุดหรือปริมาณของแข็ง | กำหนดช่องป้อนข้อมูลและช่วงที่ยอมรับได้ของแต่ละปัจจัยวิกฤต และถือค่าที่อยู่นอกช่วงเป็นความเบี่ยงเบน |
ในระดับหลักปฏิบัติสากล ข้อ 8.1 ของ Codex CAC/RCP 23-1979 (หลักปฏิบัติด้านสุขลักษณะสำหรับอาหารกระป๋องที่มีความเป็นกรดต่ำและอาหารกรดต่ำที่ปรับกรด รับรองปี 1979 แก้ไขปี 1989 และ 1993 และแก้ไขเชิงบรรณาธิการปี 2011) แนะนำ (should) ให้แบบฟอร์มบันทึกครอบคลุมชื่อผลิตภัณฑ์ หมายเลขรหัสล็อต การระบุรีทอร์ตและชาร์ตของเครื่องบันทึกอุณหภูมิ ขนาดภาชนะ อุณหภูมิเริ่มต้นต่ำสุด เวลาและอุณหภูมิการฆ่าเชื้อทั้งตามแผนและที่เกิดขึ้นจริง รวมถึงค่าที่อ่านได้จากเครื่องวัดอุณหภูมิแบบแสดงค่าและเครื่องบันทึกอุณหภูมิ
เมื่อดูตารางนี้จะเห็นว่ารายการบันทึกส่วนใหญ่ไม่ใช่กราฟอุณหภูมิ แต่เป็นรหัสระบุ เวลา และค่าที่ป้อน บทความนี้มองว่าประโยชน์ของการนำระบบบันทึกมาใช้ไม่ได้อยู่ที่การเปลี่ยนกราฟเป็นดิจิทัล แต่อยู่ที่การรวมข้อมูลเหล่านี้เป็นบันทึกเดียวต่อการฆ่าเชื้อหนึ่งรอบ
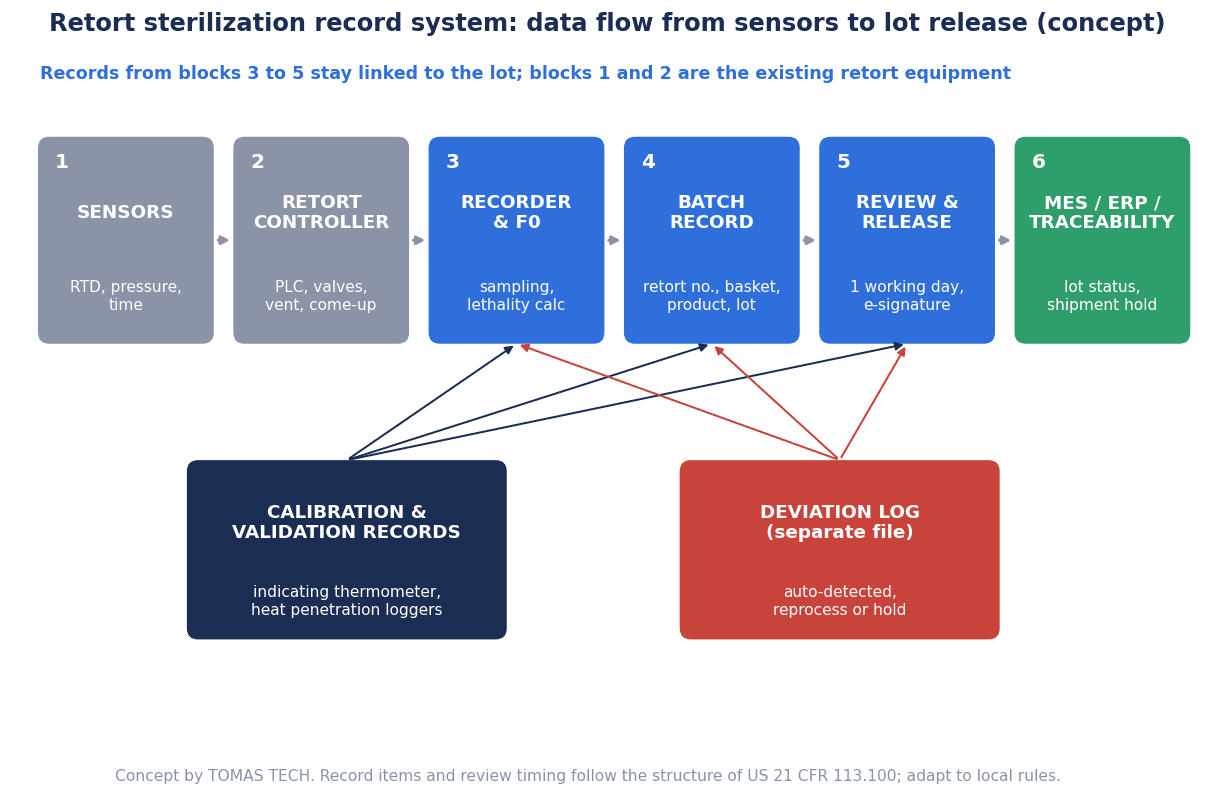
ภาพที่ 1 โครงสร้างของระบบบันทึก ข้อมูลไหลตามลำดับ 1 SENSORS (RTD หรือตัววัดอุณหภูมิแบบความต้านทาน ความดัน เวลา) 2 RETORT CONTROLLER (PLC) 3 RECORDER & F0 (การสุ่มเก็บค่า ค่าการฆ่าเชื้อ) 4 BATCH RECORD (หมายเลขรีทอร์ต ตะกร้า ผลิตภัณฑ์ ล็อต) 5 REVIEW & RELEASE (1 วันทำการ ลายมือชื่ออิเล็กทรอนิกส์) และ 6 MES / ERP / TRACEABILITY ส่วน CALIBRATION & VALIDATION RECORDS และ DEVIATION LOG (ไฟล์แยก) ในแถวล่างเชื่อมกับขั้นที่ 3 ถึง 5
ค่า F0 คืออะไร: บันทึก F0 จากเครื่องบันทึกอุณหภูมิแยกจาก F0 ที่จุดเย็นที่สุดของผลิตภัณฑ์
สถานะในประกาศฉบับที่ 469 ของไทย
ในประกาศฉบับที่ 469 ของไทย ค่า F0 ปรากฏในชื่อ “ค่า F0 (Sterilizing value)” หรือค่าการฆ่าเชื้อ บทความนี้อธิบายค่า F0 เชิงคุณภาพว่าเป็น “ค่าที่นำเวลาที่จุดเย็นที่สุดของผลิตภัณฑ์อยู่ในช่วงอุณหภูมิฆ่าเชื้อ มาแปลงเป็นจำนวนนาทีที่เทียบเท่าที่อุณหภูมิอ้างอิงที่กำหนด แล้วสะสมรวมกัน” อุณหภูมิอ้างอิงและค่าสัมประสิทธิ์ในการแปลงเป็นส่วนหนึ่งของวิธีคำนวณ F0 ในระบบบันทึก สิ่งสำคัญคือต้องให้ผู้ขายระบุในข้อกำหนดทางเทคนิคอย่างชัดเจนว่าใช้ค่าใดในการคำนวณ
ข้อ 8 ของประกาศฉบับที่ 469 กำหนดให้ผู้ผลิตอาหารในภาชนะบรรจุที่ปิดสนิทชนิดที่มีความเป็นกรดต่ำ ดำเนินการอย่างใดอย่างหนึ่งต่อไปนี้
- ฆ่าเชื้อด้วยความร้อนที่อุณหภูมิและเวลาที่กำหนด (Scheduled process) โดยให้ค่า F0 ไม่ต่ำกว่า 3 นาที ประกาศระบุว่าค่านี้เพียงพอในการทำลายสปอร์ของเชื้อ Clostridium botulinum อุณหภูมิและเวลาที่กำหนดต้องได้จากการทดสอบการกระจายความร้อนภายในเครื่องฆ่าเชื้อ (Heat distribution) และการทดสอบการแทรกผ่านความร้อน (Heat penetration) ณ สถานที่ผลิตแห่งนั้น ตามหลักเกณฑ์และวิธีการที่ อย. กำหนด
- เติมกรดเพื่อปรับค่าความเป็นกรด-ด่างของอาหารให้ไม่เกิน 4.6
ชนิดที่มีความเป็นกรดต่ำในที่นี้ ข้อ 6 ของประกาศนิยามว่ามีค่าความเป็นกรด-ด่างมากกว่า 4.6 และค่าวอเตอร์แอคติวิตี (Water activity) มากกว่า 0.85
อย่าสับสน F0 สองชนิด
บทความนี้มองว่า สาเหตุส่วนใหญ่ที่ภายในบริษัทอธิบาย F0 ไม่ตรงกัน คือการเรียกค่าสองค่าที่มีลักษณะต่างกันด้วยชื่อ “F0” เหมือนกัน
- F0 จากเครื่องบันทึกอุณหภูมิ: ค่าที่คำนวณจากอุณหภูมิภายในรีทอร์ต (อุณหภูมิที่จุดวัด) บันทึกได้ทุกรอบการฆ่าเชื้อ และใช้ในบันทึกและการทบทวนประจำวัน
- F0 ที่จุดเย็นที่สุดของผลิตภัณฑ์: ค่าที่วัดในการทดสอบการแทรกผ่านความร้อน โดยสอดโพรบของล็อกเกอร์เข้าที่จุดเย็นที่สุดของผลิตภัณฑ์ ใช้เป็นหลักฐานในการกำหนด Scheduled process
บันทึกประจำวันใช้ค่าแรก หลักฐานของเงื่อนไขการฆ่าเชื้อใช้ค่าหลัง บทความนี้แนะนำให้หน้าจอและรายงานของระบบบันทึกแสดงสองค่านี้ด้วยชื่อที่ต่างกัน เช่น “ค่าคำนวณจากอุณหภูมิในรีทอร์ต” และ “ค่าจากการทดสอบการแทรกผ่านความร้อน” ซึ่งจะช่วยให้อธิบายได้ง่ายขึ้นเมื่อมีการตรวจประเมิน
สำหรับดาต้าล็อกเกอร์อุณหภูมิไร้สายที่ใช้ในการทดสอบการแทรกผ่านความร้อน แต่ละบริษัทอธิบายไว้ดังนี้ (เรียงตามตัวอักษร)
- Ellab อธิบายไว้ในหน้า TrackSense ของบริษัท (เผยแพร่กุมภาพันธ์ 2026) ว่าเป็นดาต้าล็อกเกอร์ไร้สายที่เก็บข้อมูลแบบเรียลไทม์โดยไม่ต้องใช้สายเคเบิล ช่วงการวัดอยู่ที่ -80°C ถึง +400°C ขึ้นกับชนิดของเซนเซอร์และล็อกเกอร์ และระบุการฆ่าเชื้อด้วยไอน้ำ (Steam Sterilization) เป็นหนึ่งในการใช้งาน
- MadgeTech อธิบายไว้ในเอกสารข้อมูลจำเพาะของ HiTemp140-FP และ HiTemp140-FPST (ระบุว่าเป็นฉบับเดือนมกราคม 2026) ว่าช่วงการวัดของโพรบคือ -200°C ถึง +260°C และตัวล็อกเกอร์ต้องไม่สัมผัสอุณหภูมิเกิน 140°C บริษัทระบุว่าเหมาะกับกระบวนการฆ่าเชื้อด้วยไอน้ำ และระบุสมการค่าการฆ่าเชื้อ (F0, PU) เป็นฟังก์ชันของซอฟต์แวร์
- Thermo Fisher Scientific (ออสเตรเลีย) อธิบายไว้ในกรณีศึกษา dataTaker DT80 (2010) ว่าสอดโพรบเทอร์โมคัปเปิลเข้าตรงกลางเพาช์ แล้ววางเพาช์เหล่านั้นในตำแหน่งที่เหมาะสมภายในรีทอร์ต ระบบคำนวณ F0 บางส่วนของแต่ละโพรบตามช่วงเวลาที่กำหนด แสดง F0 สะสมบนหน้าจอ และเมื่อจบการฆ่าเชื้อจะดึงข้อมูลออกเป็นไฟล์ CSV เพื่อจัดเก็บ จำนวนโพรบและช่วงเวลาการบันทึกในกรณีนี้เป็นการตั้งค่าของกรณีศึกษานี้เท่านั้น
แนวคิดของญี่ปุ่น
ในญี่ปุ่น ตามเอกสารของกระทรวงสาธารณสุข แรงงานและสวัสดิการ อาหารบรรจุภาชนะที่ฆ่าเชื้อด้วยความร้อนภายใต้ความดันต้องฆ่าเชื้อด้วยวิธีให้ความร้อนที่ใจกลางผลิตภัณฑ์ 120°C เป็นเวลา 4 นาที หรือวิธีที่มีประสิทธิผลเทียบเท่าหรือมากกว่า คำว่า “ใจกลาง” แสดงว่าเกณฑ์ที่ใช้ในกรณีนี้ก็คืออุณหภูมิภายในผลิตภัณฑ์เช่นกัน ทั้งนี้ “อาหารบรรจุภาชนะที่มีความเป็นกรดต่ำ” ตามนิยามในหนังสือเวียนของญี่ปุ่นใช้เกณฑ์ pH มากกว่า 4.6 และค่าวอเตอร์แอคติวิตีมากกว่า 0.94 ซึ่งต่างจากค่าวอเตอร์แอคติวิตี 0.85 ในประกาศฉบับที่ 469 ของไทย จึงสำคัญที่จะไม่นำเอกสารของประเทศปลายทางต่างกันมาปะปนกัน
เงื่อนไขการฆ่าเชื้อกำหนดเป็นรายผลิตภัณฑ์ ตามกฎของสหรัฐฯ กำหนดโดยผู้ที่มีคุณสมบัติ ตามประกาศของไทยกำหนดจากการทดสอบ ณ สถานที่ผลิตแห่งนั้น บทบาทของระบบบันทึกคือการแสดงว่าเงื่อนไขนั้นได้รับการปฏิบัติครบทุกรอบ ไม่ใช่การกำหนดค่าเป้าหมายของ F0
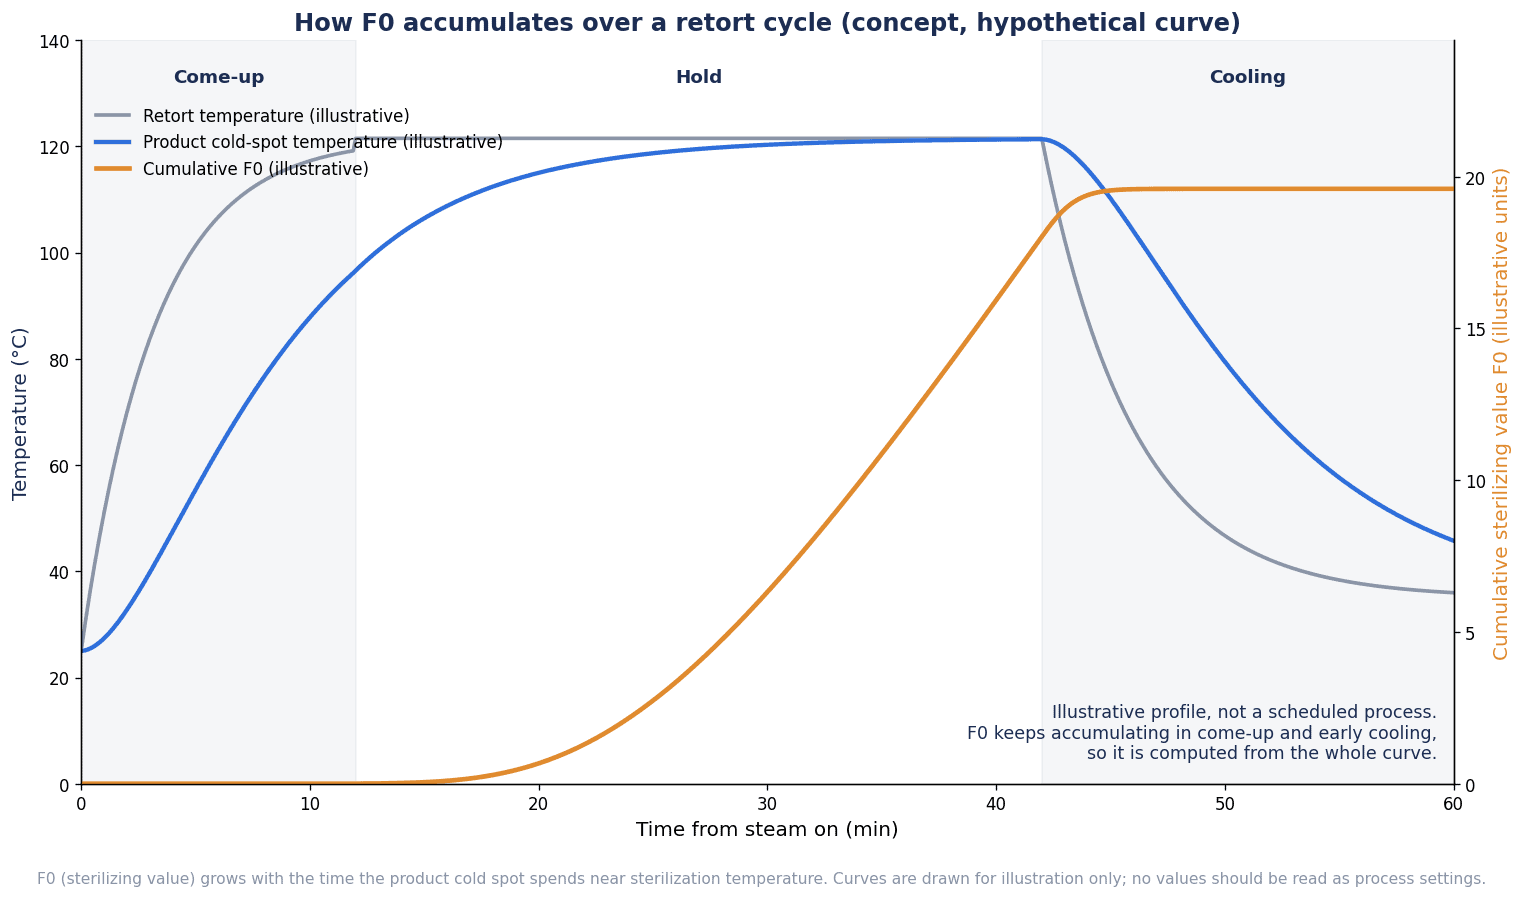
ภาพที่ 2 แผนภาพแนวคิดของโปรไฟล์อุณหภูมิสมมติและค่าการฆ่าเชื้อสะสม เป็นแผนภาพแนวคิดเท่านั้น โปรดอย่าอ่านค่าตัวเลขจากภาพ ค่าการฆ่าเชื้อสะสมเพิ่มขึ้นในทุกช่วง ทั้งช่วงเพิ่มอุณหภูมิ ช่วงคงอุณหภูมิ และช่วงทำให้เย็น ดังนั้นค่า F0 จึงคำนวณจากทั้งเส้นกราฟ ไม่ใช่จากเวลาคงอุณหภูมิเพียงอย่างเดียว
จากชาร์ตกระดาษสู่บันทึกอิเล็กทรอนิกส์: เงื่อนไขของเครื่องบันทึกอุณหภูมิและดาต้าล็อกเกอร์
เมื่อเปลี่ยนบันทึกการฆ่าเชื้อเป็นแบบอิเล็กทรอนิกส์ โรงงานที่ส่งออกไปสหรัฐฯ จำเป็นต้องตรวจสอบข้อกำหนดด้านอุปกรณ์ของ 21 CFR 113.40 ตารางต่อไปนี้คือเนื้อหาของ 113.40(a) ซึ่งกำหนดกรณีรีทอร์ตชนิดตั้งนิ่งที่ใช้ไอน้ำเพิ่มความดัน ส่วน 113.40(b) ซึ่งกำหนดกรณีใช้น้ำร้อนเพิ่มความดันก็มีข้อความที่ระบุตัวเลขเดียวกัน
| รายการ | เนื้อหาของ 21 CFR 113.40(a) | ระดับของข้อกำหนด |
|---|---|---|
| ความแม่นยำของเครื่องวัดอุณหภูมิแบบแสดงค่า | 1°F (0.5°C) | shall (ต้อง) |
| การสอบเทียบเครื่องวัดอุณหภูมิแบบแสดงค่า | ใช้เครื่องมืออ้างอิงที่สอบกลับได้ถึงสถาบันมาตรวิทยาแห่งชาติ เช่น NIST เมื่อติดตั้ง และหลังจากนั้นอย่างน้อยปีละ 1 ครั้ง หรือบ่อยกว่านั้นหากจำเป็น | shall (ต้อง) |
| เครื่องมืออ้างอิง | เครื่องมืออ้างอิงสำหรับแสดงอุณหภูมิฆ่าเชื้อคือเครื่องวัดอุณหภูมิแบบแสดงค่า ไม่ใช่เครื่องบันทึกอุณหภูมิ | shall (ต้อง) |
| สเกลของชาร์ตเครื่องบันทึกอุณหภูมิ | ในช่วง 10°F (5°C) เหนือและใต้อุณหภูมิฆ่าเชื้อ ช่องสเกลต้องไม่เกิน 2°F (1°C) | shall (ต้อง) |
| การบันทึกแบบดิจิทัล เช่น ดาต้าล็อกเกอร์ | ใช้ได้ โดยต้องบันทึกในช่วงเวลาที่รับประกันได้ว่าพารามิเตอร์ของเวลาฆ่าเชื้อและอุณหภูมิฆ่าเชื้อเป็นไปตามที่กำหนด | shall (ต้อง) |
| การปรับตั้งเครื่องบันทึกอุณหภูมิ | ระหว่างการฆ่าเชื้อให้ตรงกับเครื่องวัดอุณหภูมิแบบแสดงค่าให้มากที่สุด และต้องไม่อ่านค่าสูงกว่าเครื่องวัดอุณหภูมิแบบแสดงค่า ต้องมีวิธีป้องกันการปรับตั้งโดยผู้ไม่มีสิทธิ์ | shall (ต้อง) |
| ความแม่นยำของมาตรวัดความดัน | 2 psi (13.8 kPa) หรือน้อยกว่า | should (ควร) |
| การบันทึกปัจจัยวิกฤต | วัดและบันทึกลงในบันทึกการฆ่าเชื้อด้วยความถี่ที่เพียงพอ | shall (ต้อง) |
| ช่วงเวลาการบันทึกปัจจัยวิกฤต | ช่วงห่างไม่เกิน 15 นาที | should (ควร) |
ประเด็นที่ควรเข้าใจคือ สำหรับช่วงเวลาการบันทึกของดาต้าล็อกเกอร์ 113.40 ไม่ได้กำหนดจำนวนวินาทีที่แน่นอน แต่กำหนดเป็น “ช่วงเวลาที่รับประกันได้ว่าเวลาฆ่าเชื้อและอุณหภูมิฆ่าเชื้อเป็นไปตามที่กำหนด” ดังนั้นช่วงเวลาการบันทึกจึงเป็นสิ่งที่โรงงานกำหนดเองโดยมีหลักฐานรองรับ โดยพิจารณาจาก Scheduled process และความเร็วในการเปลี่ยนแปลงของกระบวนการ
สำหรับตัวบันทึกอิเล็กทรอนิกส์ 21 CFR 113.100(h) กำหนดว่าเก็บรักษาในรูปอิเล็กทรอนิกส์ได้หากเป็นไปตาม Part 11 และ 21 CFR 11.10 ระบุข้อกำหนดของการควบคุมระบบปิด (Closed system) ไว้ เช่น
- การตรวจสอบความถูกต้องของระบบ (ความแม่นยำ ความน่าเชื่อถือ ความสม่ำเสมอของประสิทธิภาพตามที่ตั้งใจ และความสามารถในการแยกแยะบันทึกที่ไม่ถูกต้องหรือถูกแก้ไข)
- การปกป้องบันทึกให้เรียกดูได้อย่างถูกต้องและรวดเร็วตลอดระยะเวลาการเก็บรักษา
- การจำกัดการเข้าถึงระบบเฉพาะผู้มีสิทธิ์
- บันทึกร่องรอยการตรวจสอบ (Audit trail) ที่สร้างโดยคอมพิวเตอร์และมีการประทับเวลา ซึ่งบันทึกการสร้าง แก้ไข และลบบันทึกอย่างเป็นอิสระพร้อมวันและเวลา การแก้ไขบันทึกต้องไม่ทำให้ข้อมูลเดิมถูกบดบัง และต้องเก็บบันทึกร่องรอยการตรวจสอบไว้อย่างน้อยเท่ากับระยะเวลาของบันทึกอิเล็กทรอนิกส์ที่เกี่ยวข้อง
ตัวอย่างผลิตภัณฑ์ Thermo Fisher Scientific (ออสเตรเลีย) ระบุไว้ในกรณีศึกษา dataTaker ปี 2010 ว่าฟังก์ชันของ DT80 มีเว็บเซิร์ฟเวอร์และ FTP เซิร์ฟเวอร์ในตัว และเชื่อมต่อกับ SCADA ได้ผ่านฟังก์ชัน Modbus แบบ Slave และ Master
Yokogawa นำเสนอไว้ในหน้ากรณีศึกษาของ S&B Sankyo (ผู้ผลิตแกงกะหรี่บรรจุรีทอร์ตเพาช์และกระป๋องที่เมืองยาอิซุ จังหวัดชิซุโอกะ หน้าเว็บไม่ระบุวันที่) ว่ามีการตรวจติดตามอุณหภูมิและความดันของกระบวนการฆ่าเชื้อด้วยเครื่องบันทึกแบบไร้กระดาษ GX20 ตามคำอธิบายของบริษัท ระบบนี้ส่งข้อมูลที่บันทึกไปยังฮาร์ดดิสก์ผ่าน FTP บนเครือข่ายโดยอัตโนมัติหลังจบการฆ่าเชื้อ ในหน้าเดียวกัน ผู้ใช้กล่าวว่าก่อนหน้านี้ใช้เครื่องบันทึกแบบชาร์ต มีกระดาษปริมาณมหาศาล และกระดาษเก่าเสื่อมสภาพจนอ่านยาก
ชนิดของเซนเซอร์ (Pt100 เทอร์โมคัปเปิล) และการเลือกปลอกป้องกัน อยู่ในบทความ การเลือกเซนเซอร์วัดอุณหภูมิในโรงงาน: เทอร์โมคัปเปิลกับ Pt100 ปลอกป้องกัน และการสอบเทียบ ในฝั่งระบบบันทึก จุดเริ่มต้นคือการกำหนดไว้สำหรับรีทอร์ตแต่ละเครื่องว่าจะถือค่าจากเซนเซอร์ตัวใดเป็น “ค่าของเครื่องบันทึกอุณหภูมิ”
จะผูกรีทอร์ต ตะกร้า ผลิตภัณฑ์ และล็อตเข้าด้วยกันอย่างไร เพื่อการตามสอบกระบวนการฆ่าเชื้อ
หัวใจของการตามสอบกระบวนการฆ่าเชื้อคือการออกแบบรหัสระบุ โดย 21 CFR 113.100(b) กำหนดให้ระบุบันทึกของเครื่องบันทึกอุณหภูมิด้วยวันที่ หมายเลขรีทอร์ต และข้อมูลอื่น เพื่อให้เชื่อมโยงกับบันทึกของล็อตที่ฆ่าเชื้อได้ นอกจากนี้ 113.87(e) กำหนดให้เวลาบนบันทึกของเครื่องบันทึกอุณหภูมิสอดคล้องกับเวลาในบันทึกการฆ่าเชื้อ
บทความนี้พิจารณาการออกแบบที่ให้มีรหัสระบุอย่างน้อยต่อไปนี้ในการฆ่าเชื้อแต่ละรอบ
| รหัสระบุ | บทบาท | ตัวอย่างวิธีกำหนด (ความเห็นของบทความนี้) |
|---|---|---|
| รหัสแบตช์การฆ่าเชื้อ | ระบุการฆ่าเชื้อหนึ่งรอบโดยไม่ซ้ำกัน | ออกเลขอัตโนมัติจากหมายเลขรีทอร์ตและเวลาเริ่ม |
| หมายเลขรีทอร์ต | ฆ่าเชื้อด้วยเครื่องใด | กำหนดตายตัวตามตู้ควบคุมแต่ละตู้ |
| หมายเลขตะกร้า (รถเข็น) | กลุ่มภาชนะใดอยู่ในรอบนั้น | สแกนป้ายของตะกร้า |
| รหัสผลิตภัณฑ์ | ฆ่าเชื้ออะไร | ดึงจากใบสั่งผลิต |
| ล็อตผลิต | หน่วยของการจัดส่งและการเรียกคืนสินค้า | รับต่อจากล็อตของขั้นตอนบรรจุ |
| สายการบรรจุ | ความเชื่อมโยงกับขั้นตอนต้นน้ำ | ดึงจากบันทึกการบรรจุ |
| สถานะก่อนและหลังการฆ่าเชื้อ | ป้องกันการปะปนของผลิตภัณฑ์ที่ยังไม่ฆ่าเชื้อ | เปลี่ยนสถานะตะกร้าเมื่อการฆ่าเชื้อเสร็จสิ้น |
รายการสุดท้าย “สถานะก่อนและหลังการฆ่าเชื้อ” เกี่ยวข้องกับ 21 CFR 113.87(b) ข้อนี้กำหนดให้มีระบบควบคุมการไหลของผลิตภัณฑ์ในห้องรีทอร์ต เพื่อไม่ให้ผลิตภัณฑ์ที่ยังไม่ฆ่าเชื้อข้ามขั้นตอนรีทอร์ตไปได้ ตะกร้าหรือรถเข็นที่บรรจุผลิตภัณฑ์ที่ฆ่าเชื้อแล้วต้องแสดงสถานะอย่างชัดเจนด้วยวิธีที่มีประสิทธิผล เช่น ตัวบ่งชี้ที่ไวต่อความร้อน และตรวจสอบด้วยสายตา บทความนี้มองว่า แม้จะจัดการสถานะตะกร้าในระบบบันทึกแล้ว ก็ควรคงตัวบ่งชี้ที่ไวต่อความร้อนและการตรวจด้วยสายตาที่หน้างานไว้ การแสดงสถานะแบบอิเล็กทรอนิกส์ไม่ได้มาแทนการแสดงสถานะบนตัวสินค้าจริง แต่เป็นเครื่องมือในการตรวจสอบเทียบกัน
เมื่อมีรหัสระบุครบ จะสอบถามข้อมูลได้ทั้งสองทิศทาง คือ “ในการฆ่าเชื้อรอบนี้ของรีทอร์ตหมายเลขนี้มีล็อตใดบ้าง” และ “ล็อตนี้ฆ่าเชื้อด้วยรีทอร์ตเครื่องใด เวลาใด” ขั้นตอนการสอบถามข้อมูลโดยสมมติสถานการณ์เรียกคืนสินค้าและเกณฑ์การรับงานได้จัดระเบียบไว้ในบทความ ทดสอบเรียกคืนสินค้าจำลองและระบบตามสอบย้อนกลับในโรงงานไทย ส่วนการจัดการหมายเลขล็อตและวันหมดอายุในฝั่งระบบบริหารการผลิต ดูได้จากบทความ คู่มือเลือกระบบบริหารการผลิตโรงงานอาหาร
ตรวจจับและบันทึกความเบี่ยงเบนของรีทอร์ตอย่างไร
ในฐานะเกณฑ์อ้างอิงของการจัดการความเบี่ยงเบนของรีทอร์ต 21 CFR 113.89 ของสหรัฐฯ กำหนดไว้ดังนี้ เมื่อการฆ่าเชื้อไม่ถึง Scheduled process หรือเมื่อปัจจัยวิกฤตหลุดจากการควบคุม ผู้แปรรูปเชิงพาณิชย์ต้องทำอย่างใดอย่างหนึ่งต่อไปนี้
- ฆ่าเชื้อซ้ำส่วนที่เกี่ยวข้องทั้งหมด และบันทึกเงื่อนไขของการฆ่าเชื้อซ้ำอย่างครบถ้วน
- กักแยกส่วนที่เกี่ยวข้องไว้ และส่งให้ผู้มีอำนาจด้านกรรมวิธีฆ่าเชื้อที่มีความสามารถ (Competent processing authority) ประเมิน พร้อมบันทึกขั้นตอนและผลการประเมิน
นอกจากนี้ ความเบี่ยงเบนทุกกรณีที่ไม่เป็นไปตามข้อกำหนดขั้นต่ำของ Scheduled process ต้องบันทึกไว้ และรวบรวมไว้ในไฟล์แยก (หรือบันทึกที่ระบุข้อมูลที่เกี่ยวข้อง) ซึ่งอธิบายความเบี่ยงเบนและมาตรการที่ดำเนินการโดยละเอียด ข้อ 7.8.1 ของ Codex CAC/RCP 23-1979 ก็แนะนำให้กักแยกผลิตภัณฑ์ไว้ก่อน แล้วเลือกอย่างใดอย่างหนึ่งระหว่างการฆ่าเชื้อซ้ำ หรือให้ผู้เชี่ยวชาญด้านกรรมวิธีฆ่าเชื้อที่มีความสามารถประเมินบันทึก และบันทึกขั้นตอนการประเมิน ผลการประเมิน และมาตรการต่อผลิตภัณฑ์
คู่มือการตรวจของ FDA สหรัฐฯ (เข้าถึงเมื่อ 16 ตุลาคม 2026) ระบุว่า ความเบี่ยงเบนทุกกรณีต้องได้รับการตรวจพบและจัดการอย่างเหมาะสมโดยผู้แปรรูป และระบุด้วยว่า แม้ผู้มีอำนาจด้านกรรมวิธีฆ่าเชื้อมักให้คำแนะนำว่า “กรณีนี้ควรประเมินเป็นความเบี่ยงเบนหรือไม่” แต่ผู้ที่รับผิดชอบขั้นสุดท้ายต่อการจัดการความเบี่ยงเบนอย่างเหมาะสมคือผู้แปรรูป
บทความนี้ขีดเส้นแบ่งไว้ตรงนี้ ผู้ตัดสินว่าเป็นความเบี่ยงเบนหรือไม่ และจะจัดการผลิตภัณฑ์อย่างไร คือผู้มีอำนาจด้านกรรมวิธีฆ่าเชื้อและผู้รับผิดชอบของโรงงาน สิ่งที่ระบบบันทึกรับผิดชอบคือการตรวจจับความเบี่ยงเบนโดยไม่ตกหล่น ทำให้ล็อตที่เกี่ยวข้องอยู่ในสถานะกักแยกอย่างแน่นอน และเก็บผลการตัดสินและมาตรการไว้เป็นบันทึกแยก
ตัวอย่างเหตุการณ์ที่ระบบบันทึกควรตรวจจับ ได้แก่
- อุณหภูมิฆ่าเชื้อต่ำกว่าค่าใน Scheduled process
- เวลาฆ่าเชื้อไม่ครบตามแผน
- ขั้นตอนการไล่อากาศ (เวลาและอุณหภูมิที่ถึง) ไม่เป็นไปตามแผน
- ปัจจัยวิกฤต (อุณหภูมิเริ่มต้น ปริมาณบรรจุ ฯลฯ) อยู่นอกช่วงที่ยอมรับได้
- ข้อมูลบันทึกขาดหาย หรือเกิดไฟฟ้าดับหรือการสื่อสารขาด
เมื่อตรวจพบความเบี่ยงเบน ระบบจะเปลี่ยนล็อตที่ผูกกับรหัสแบตช์การฆ่าเชื้อนั้นเป็นสถานะ “ระงับไว้” (Hold) โดยอัตโนมัติ และเปิดบันทึกความเบี่ยงเบน บันทึกความเบี่ยงเบนประกอบด้วยเหตุการณ์ที่ตรวจพบ เวลา ล็อตที่เกี่ยวข้อง ผู้ตัดสิน เหตุผลของการตัดสิน และมาตรการ (เงื่อนไขการฆ่าเชื้อซ้ำหรือผลการประเมิน) โดยจัดการในรายการที่แยกจากบันทึกการฆ่าเชื้อปกติ และเชื่อมโยงถึงกัน
อนึ่ง มีการศึกษาวิธีแก้ไขเงื่อนไขการฆ่าเชื้อแบบทันทีระหว่างที่เกิดความเบี่ยงเบนด้วย วิธีที่ระบุในสิทธิบัตรสหรัฐฯ 6,472,008 คือการสร้างโปรไฟล์เวลาและอุณหภูมิจากอุณหภูมิจริงในรีทอร์ต คาดการณ์ค่าการฆ่าเชื้อที่จะได้ในเวลาให้ความร้อนตามแผนระหว่างที่อุณหภูมิเบี่ยงเบน แล้วตั้งเวลาหรืออุณหภูมิการฆ่าเชื้อใหม่เพื่อให้ได้ค่าการฆ่าเชื้อเป้าหมาย บทความนี้มองว่า แม้จะใช้ฟังก์ชันลักษณะนี้ ก็ต้องเก็บผลของการแก้ไขไว้ในบันทึกความเบี่ยงเบน และให้อยู่ในขอบเขตการประเมินของผู้มีอำนาจด้านกรรมวิธีฆ่าเชื้อเป็นหลักการพื้นฐาน
การทบทวนและการตัดสินปล่อยผลิตภัณฑ์: ภายใน 1 วันทำการและก่อนจัดส่ง
21 CFR 113.100(b) กำหนดเรื่องการทบทวนไว้ดังนี้
- ผู้ควบคุมหรือผู้ที่ได้รับมอบหมายลงลายมือชื่อหรืออักษรย่อในแบบฟอร์มบันทึกแต่ละฉบับ
- ภายใน 1 วันทำการหลังการฆ่าเชื้อจริง และก่อนการตัดสินปล่อยผลิตภัณฑ์เพื่อจัดส่งหรือจำหน่าย ตัวแทนฝ่ายบริหารของโรงงานที่ได้รับการฝึกอบรมหรือมีประสบการณ์ที่เหมาะสม ต้องทบทวนบันทึกการฆ่าเชื้อและการผลิตทั้งหมด วัตถุประสงค์คือยืนยันว่าบันทึกครบถ้วน และผลิตภัณฑ์ได้รับการฆ่าเชื้อตาม Scheduled process
- ผู้ทบทวนลงลายมือชื่อหรืออักษรย่อและวันที่ในบันทึกทุกฉบับ รวมถึงบันทึกของเครื่องบันทึกอุณหภูมิ
ในระบบบันทึก การทบทวนนี้ทำเป็นเวิร์กโฟลว์บนหน้าจอได้ เมื่อการฆ่าเชื้อจบ บันทึกจะเข้าสู่รายการ “รอการทบทวน” ผู้ทบทวนตรวจว่ามีรายการใดขาดหายหรือมีความเบี่ยงเบนหรือไม่ แล้วลงลายมือชื่ออิเล็กทรอนิกส์ หากโรงงานที่ส่งออกไปสหรัฐฯ ใช้ลายมือชื่ออิเล็กทรอนิกส์ ต้องเป็นไปตามข้อกำหนดการจำกัดการเข้าถึงและบันทึกร่องรอยการตรวจสอบของ 21 CFR 11.10 บทความนี้มองว่า แม้กับผลิตภัณฑ์ที่จำหน่ายในไทยหรือส่งไปญี่ปุ่น การใส่มาตรฐานระดับเดียวกันไว้ในข้อกำหนดก็ช่วยให้อธิบายได้ง่ายขึ้นเมื่อมีการตรวจประเมิน
บทความนี้แนะนำให้ระบบรองรับ 2 ประเด็นต่อไปนี้
- การแสดงกำหนดเวลาให้เห็นชัด: แสดงกำหนดเวลา 1 วันทำการหลังการฆ่าเชื้อจริงสำหรับแต่ละแบตช์การฆ่าเชื้อ และเน้นรายการที่ใกล้ครบกำหนด
- การเชื่อมกับการตัดสินปล่อยผลิตภัณฑ์: ทำให้ล็อตที่ยังไม่ผ่านการทบทวน และล็อตที่บันทึกความเบี่ยงเบนยังไม่เสร็จสมบูรณ์ อยู่ในสถานะที่ไม่สามารถจัดส่งได้ใน MES หรือระบบจัดส่ง
หากต้องแก้ไขบันทึกระหว่างการทบทวน จำเป็นต้องมีกลไกที่เก็บค่าเดิม ค่าหลังแก้ไข เหตุผล ผู้แก้ไข และผู้อนุมัติไว้ การออกแบบประวัติการแก้ไขและการอนุมัติอธิบายไว้โดยละเอียดในบทความ ระบบแก้ไขและอนุมัติผลการผลิต: แนวทางสำหรับโรงงานในไทย ซึ่งนำแนวคิดเดียวกันมาใช้กับบันทึกการฆ่าเชื้อได้
เชื่อมบันทึกการสอบเทียบและการตรวจสอบความถูกต้องเข้ากับบันทึกการฆ่าเชื้อประจำวัน
ความน่าเชื่อถือของบันทึกการฆ่าเชื้อประจำวันขึ้นอยู่กับการสอบเทียบเครื่องมือวัด และบันทึกของการทดสอบที่ใช้กำหนดเงื่อนไขการฆ่าเชื้อ
21 CFR 113.40(a) กำหนด (shall) ว่าในกรณีรีทอร์ตชนิดตั้งนิ่งที่ใช้ไอน้ำเพิ่มความดัน ต้องสอบเทียบเครื่องวัดอุณหภูมิแบบแสดงค่ากับเครื่องมืออ้างอิงที่สอบกลับได้ถึงสถาบันมาตรวิทยาแห่งชาติ เมื่อติดตั้ง และหลังจากนั้นอย่างน้อยปีละ 1 ครั้ง และกำหนดให้ปรับตั้งเครื่องบันทึกอุณหภูมิไม่ให้อ่านค่าสูงกว่าเครื่องวัดอุณหภูมิแบบแสดงค่า ข้อ 8 ของประกาศฉบับที่ 469 ของไทยกำหนดให้อุณหภูมิและเวลาที่กำหนดได้จากการทดสอบการกระจายความร้อนและการทดสอบการแทรกผ่านความร้อน ณ สถานที่ผลิตแห่งนั้น
บทความนี้พิจารณาการออกแบบที่เชื่อมบันทึกการฆ่าเชื้อกับบันทึกเหล่านี้ดังนี้
- เก็บรหัสเครื่องมือวัดของเครื่องวัดอุณหภูมิแบบแสดงค่าและเครื่องบันทึกอุณหภูมิที่ใช้ ณ เวลานั้นไว้ในบันทึกการฆ่าเชื้อ
- จากรหัสเครื่องมือวัด ให้ย้อนดูวันที่สอบเทียบล่าสุด กำหนดครั้งถัดไป และผลการสอบเทียบได้
- หากพยายามเริ่มการฆ่าเชื้อด้วยรีทอร์ตที่ติดตั้งเครื่องมือวัดซึ่งเลยกำหนดสอบเทียบแล้ว ให้แสดงคำเตือน
- ผูกบันทึกการทดสอบการกระจายความร้อนและการทดสอบการแทรกผ่านความร้อนที่เป็นหลักฐาน (วันที่ทดสอบ ผู้ทดสอบ รุ่นของล็อกเกอร์ที่ใช้) ไว้กับแต่ละคู่ของรหัสผลิตภัณฑ์และหมายเลขรีทอร์ต
ช่วงการวัดของดาต้าล็อกเกอร์ไร้สายที่ใช้ในการทดสอบการแทรกผ่านความร้อน แต่ละบริษัทอธิบายไว้ตามรุ่น ดังเช่น Ellab และ MadgeTech ที่กล่าวถึงในบทก่อน ช่วงการวัดเปลี่ยนไปตามชนิดของเซนเซอร์และล็อกเกอร์ หากเก็บรุ่นและช่วงการวัดไว้ในบันทึกการทดสอบ จะย้อนตรวจหลักฐานภายหลังได้ง่ายขึ้น
การจัดการกำหนดสอบเทียบและกลไกของบันทึกการสอบเทียบเองอยู่ในบทความ ระบบบริหารจัดการการสอบเทียบเครื่องมือวัด – คู่มือโรงงานในไทย ในฝั่งระบบบันทึกการฆ่าเชื้อ หากกำหนดเป็นข้อกำหนดว่าต้องเชื่อมกับระบบบริหารการสอบเทียบผ่านรหัสเครื่องมือวัด ก็ไม่ต้องสร้างทะเบียนซ้ำซ้อนสองชุด
การเชื่อมต่อกับเซิร์ฟเวอร์บันทึก Historian และ MES
ข้อมูลบันทึกการฆ่าเชื้ออาจไหลตามลำดับต่อไปนี้
- PLC หรือตู้ควบคุมของรีทอร์ตแต่ละเครื่องส่งค่าอุณหภูมิ ความดัน และสัญญาณจุดแบ่งขั้นตอน (เปิดไอน้ำ ถึงอุณหภูมิฆ่าเชื้อ ปิดไอน้ำ การไล่อากาศ) ออกมา
- เซิร์ฟเวอร์บันทึก (Historian) เก็บข้อมูลอนุกรมเวลาตามช่วงเวลาที่กำหนด และคำนวณค่า F0
- บันทึกแบตช์การฆ่าเชื้อรวบรวมข้อมูลอนุกรมเวลา รหัสระบุ ค่าที่ป้อน ความเบี่ยงเบน และการทบทวนเข้าด้วยกัน
- MES หรือ ERP รับสถานะของล็อต (ระงับไว้ ทบทวนแล้ว พร้อมจัดส่ง)
การเปรียบเทียบกลไกการเก็บและจัดเก็บข้อมูลอนุกรมเวลาระยะยาวอยู่ในบทความ การติดตั้งระบบ Historian อุตสาหกรรม: การเลือก RFP และ FAT/SAT สำหรับโรงงานไทย บทความนี้มองว่า สำหรับบันทึกการฆ่าเชื้อ นอกจากข้อมูลดิบที่อยู่ใน Historian แล้ว จำเป็นต้องออกแบบให้ตรึงบันทึกของการฆ่าเชื้อแต่ละรอบเป็นฉบับยืนยัน และเก็บการเปลี่ยนแปลงหลังจากนั้นไว้ในบันทึกร่องรอยการตรวจสอบ
ในการเชื่อมต่อรีทอร์ตกับ MES สิ่งที่ต้องระวังเป็นพิเศษคือเวลาและข้อมูลขาดหาย
เวลา: 21 CFR 113.87(e) กำหนดให้เวลาบนบันทึกของเครื่องบันทึกอุณหภูมิสอดคล้องกับเวลาในบันทึกการฆ่าเชื้อ หากนาฬิกาของตู้ควบคุม เซิร์ฟเวอร์บันทึก MES และเครื่องป้อนข้อมูลของผู้ควบคุมไม่ตรงกัน จะอธิบายได้ยากว่าบันทึกใดเกิดขึ้นระหว่างการฆ่าเชื้อของล็อตใด วิธีการซิงโครไนซ์เวลาภายในโรงงานและการทดสอบรับมอบอยู่ในบทความ การซิงโครไนซ์เวลาในโรงงาน: เลือก PTP หรือ NTP และการทดสอบรับมอบในโรงงานไทย
ข้อมูลขาดหาย: หากบันทึกขาดช่วงเพราะการสื่อสารขาดหรือไฟฟ้าดับ จะไม่สามารถแสดงได้ว่าอุณหภูมิฆ่าเชื้อคงอยู่ในช่วงเวลานั้น จึงต้องมีทั้งกลไกบัฟเฟอร์ข้อมูลที่ฝั่งตู้ควบคุมแล้วส่งไปยังเซิร์ฟเวอร์เมื่อกลับมาทำงาน และกฎที่ถือว่าข้อมูลที่ยังขาดหายอยู่เป็นความเบี่ยงเบน การออกแบบการตรวจจับและการเติมข้อมูลที่ขาดหายจัดระเบียบไว้โดยละเอียดในบทความ การป้องกันข้อมูลเซนเซอร์โรงงานสูญหาย: เกณฑ์รับงาน RFP, FAT และ SAT
การเก็บรักษาบันทึกการฆ่าเชื้อและการรับการตรวจประเมิน
ระยะเวลาเก็บรักษาตามกฎของสหรัฐฯ
21 CFR 113.100(g) กำหนดการเก็บรักษาบันทึกไว้ดังนี้
- เก็บไว้ที่โรงงานแปรรูปอย่างน้อย 1 ปีนับจากวันผลิต
- หลังจากนั้นเก็บต่ออีก 2 ปี ที่โรงงานแปรรูปหรือสถานที่อื่นที่เข้าถึงได้อย่างสมเหตุสมผล
กล่าวคือ ภายใต้กฎของสหรัฐฯ รวมเป็นการเก็บรักษา 3 ปี แต่ปีแรกมีเงื่อนไขว่าต้องเก็บที่โรงงาน หากเก็บเป็นบันทึกอิเล็กทรอนิกส์ 113.100(h) กำหนดเงื่อนไขว่าต้องเป็นไปตาม Part 11 และ 21 CFR 11.10(e) กำหนดให้เก็บบันทึกร่องรอยการตรวจสอบไว้อย่างน้อยเท่ากับระยะเวลาของบันทึกอิเล็กทรอนิกส์ที่เกี่ยวข้อง เมื่อเปลี่ยนเป็นอิเล็กทรอนิกส์ จึงต้องออกแบบระยะเวลาเก็บรักษาของบันทึกร่องรอยการตรวจสอบด้วย ไม่ใช่เฉพาะตัวบันทึก
แนวทางของไทยและญี่ปุ่น
ในตัวประกาศฉบับที่ 469 ของไทยและตารางเปรียบเทียบการแก้ไข บทความนี้ยังไม่พบบทบัญญัติที่กำหนดระยะเวลาเก็บรักษาบันทึกหรือรายการบันทึก ข้อ 11 กำหนดให้ผู้ผลิตและผู้นำเข้าเพื่อจำหน่ายปฏิบัติตามประกาศกระทรวงสาธารณสุขว่าด้วยวิธีการผลิต เครื่องมือเครื่องใช้ในการผลิต และการเก็บรักษาอาหาร ข้อกำหนดเรื่องบันทึกอาจกำหนดไว้ในประกาศที่อ้างถึงแบบทั่วไปนี้ แต่บทความนี้ยังไม่ได้ตรวจสอบเนื้อหานั้น ระยะเวลาเก็บรักษาของญี่ปุ่นก็เช่นกัน บทความนี้ยังไม่ได้ตรวจสอบ
ด้วยเหตุนี้ บทความนี้แนะนำให้กำหนดระยะเวลาเก็บรักษาของผลิตภัณฑ์ที่จำหน่ายในไทยหรือส่งไปญี่ปุ่น หลังจากตรวจสอบประกาศที่เกี่ยวข้องและข้อกำหนดของลูกค้าเป็นรายกรณีแล้ว ในฝั่งระบบบันทึก หากตั้งค่าระยะเวลาเก็บรักษาแยกตามผลิตภัณฑ์หรือประเทศปลายทางได้ ก็จะรับมือได้ง่ายแม้ข้อกำหนดจะแตกต่างกัน
ในสถานการณ์การตรวจประเมิน เป้าหมายคือเมื่อได้รับคำขอว่า “ขอดูบันทึกการฆ่าเชื้อของล็อตนี้” สามารถแสดงข้อมูลต่อเนื่องจากหมายเลขล็อตไปยังบันทึกแบตช์การฆ่าเชื้อ บันทึกความเบี่ยงเบน ลายมือชื่อการทบทวน และบันทึกการสอบเทียบเครื่องมือวัดได้ในคราวเดียว
จุดสะดุดที่มักเกิดในโรงงานในไทย
ต่อไปนี้คือประเด็นที่ควรระวังเมื่อพิจารณานำระบบบันทึกมาใช้ โดยสรุปเป็นความเห็นของบทความนี้
การคัดลอกลง Excel ยังคงอยู่: แม้จะติดตั้งระบบบันทึกแล้ว หากรูปแบบแบบฟอร์มไม่เปลี่ยน ก็อาจยังมีการคัดลอกลง Excel ซ้ำอีก ก่อนนำระบบมาใช้ จำเป็นต้องตัดสินใจว่าแบบฟอร์มใดจะถูกแทนที่ด้วยผลลัพธ์จากระบบ
การเก็บรักษากระดาษชาร์ต: กระดาษชาร์ตที่สร้างก่อนเปลี่ยนเป็นอิเล็กทรอนิกส์จะคงอยู่จนกว่าจะครบระยะเวลาเก็บรักษา หากจัดทำดัชนีสำหรับช่วงเปลี่ยนผ่านให้สอบถามบันทึกทั้งเก่าและใหม่ด้วยหมายเลขล็อตได้ ก็จะไม่ติดขัดเมื่อมีการตรวจประเมิน
นิยามของ F0 ปะปนกัน: F0 ที่แสดงบนหน้าจอเครื่องบันทึกอุณหภูมิ F0 ที่คำนวณใน Historian และ F0 จากการทดสอบการแทรกผ่านความร้อน อาจปรากฏในรายงานต่างฉบับด้วยชื่อเดียวกัน บทความนี้แนะนำให้กำหนดวิธีคำนวณและจุดวัดเป็นข้อกำหนดของระบบเพียงชุดเดียว และแยกชื่อที่แสดง
ไฟฟ้าดับและการสื่อสารขาด: ต้องเตรียมการให้บันทึกไม่ขาดช่วงแม้เกิดไฟฟ้าดับหรือแรงดันตกชั่วขณะ สิ่งสำคัญคือตรวจสอบแหล่งจ่ายไฟและบัฟเฟอร์ของตู้ควบคุมและหน่วยบันทึก เพื่อไม่ให้มีข้อมูลบันทึกขาดหาย
การเปลี่ยนผู้รับผิดชอบ: หากขั้นตอนการตัดสินความเบี่ยงเบนอยู่ในความจำของผู้รับผิดชอบ การตัดสินจะเปลี่ยนไปทุกครั้งที่เปลี่ยนคน หากเขียนไว้ในเวิร์กโฟลว์ของระบบว่าความเบี่ยงเบนแต่ละชนิดใครต้องตรวจอะไรและตัดสินอย่างไร การส่งต่องานจะง่ายขึ้น
แบบฟอร์มบันทึกหลายภาษา: ในโรงงานที่ผู้ควบคุมใช้ภาษาไทย QA ใช้ภาษาอังกฤษ และสำนักงานใหญ่ใช้ภาษาญี่ปุ่น รายการเดียวกันจะถูกเรียกต่างกันในแต่ละภาษา หากออกแบบให้ใช้รหัสรายการร่วมกันและสลับเฉพาะภาษาที่แสดงบนหน้าจอและรายงาน การสอบถามข้อมูลและการตรวจประเมินจะทำได้ง่ายขึ้น
การปะปนกับบันทึกอื่นที่ไม่ใช่การฆ่าเชื้อ: โรงงานอาหารยังมีบันทึกกระบวนการอื่น เช่น บันทึกการล้างแบบ CIP และบันทึกอุณหภูมิของน้ำหล่อเย็นหรือห้องเย็น ซึ่งมีข้อกำหนดต่างจากบันทึกการฆ่าเชื้อ บทความนี้มองว่า การกำหนดบันทึกของรีทอร์ตเป็นข้อกำหนดระบบที่เป็นอิสระก่อน แล้วเชื่อมกับบันทึกอื่นผ่านรหัสระบุ จะจัดระเบียบได้ง่ายกว่า แนวคิดการติดตามค่าการนำไฟฟ้าของ CIP อยู่ในบทความ การติดตามค่าการนำไฟฟ้าใน CIP: คู่มือติดตั้งสำหรับโรงงานอาหารไทย
ข้อกำหนดที่ควรเขียนใน RFP
ตารางต่อไปนี้สรุปข้อกำหนดที่ควรเขียนใน RFP เมื่อสั่งซื้อระบบบันทึกการฆ่าเชื้อ ในฐานะความเห็นของบทความนี้ ผู้ตัดสินความสอดคล้องกับกฎระเบียบคือฝ่ายผู้สั่งซื้อ ให้ผู้ขายตอบอย่างเป็นรูปธรรมว่าจะทำให้แต่ละข้อกำหนดเป็นจริงได้อย่างไร
| หมวดข้อกำหนด | ตัวอย่างเนื้อหาที่เขียนใน RFP |
|---|---|
| รายการบันทึก | เก็บรายการทั้งหมดในตารางของบท “บันทึกการฆ่าเชื้อรีทอร์ตควรเก็บอะไรบ้าง” ได้ โดยแยกชนิดตั้งนิ่งและชนิดหมุน และระบุชัดว่ารายการใดเก็บอัตโนมัติและรายการใดป้อนด้วยมือ |
| ช่วงเวลาการสุ่มเก็บค่า | ตั้งช่วงเวลาการบันทึกของรีทอร์ตแต่ละเครื่องได้ และเก็บค่าที่ตั้งและประวัติการเปลี่ยนแปลงไว้ หลักฐานของช่วงเวลาให้ผู้สั่งซื้อแสดงโดยอิง Scheduled process |
| วิธีคำนวณ F0 | ระบุสูตรคำนวณ F0 อุณหภูมิอ้างอิง ค่า z จุดวัดที่ใช้ และเงื่อนไขเริ่มต้นและสิ้นสุดการคำนวณไว้ในข้อกำหนดทางเทคนิค แสดง F0 จากเครื่องบันทึกอุณหภูมิและ F0 จากการทดสอบการแทรกผ่านความร้อนด้วยชื่อที่ต่างกัน |
| รหัสระบุ | ผูกรหัสแบตช์การฆ่าเชื้อ หมายเลขรีทอร์ต หมายเลขตะกร้า รหัสผลิตภัณฑ์ ล็อตผลิต สายการบรรจุ และสถานะก่อนและหลังการฆ่าเชื้อ ในการฆ่าเชื้อแต่ละรอบ |
| การตรวจจับความเบี่ยงเบนและบันทึกแยก | ตั้งเงื่อนไขความเบี่ยงเบนได้ เมื่อตรวจพบให้ระงับล็อตโดยอัตโนมัติ และเปิดบันทึกความเบี่ยงเบนที่แยกจากบันทึกปกติ |
| การทบทวนและลายมือชื่อ | แสดงกำหนดเวลา 1 วันทำการ ผู้ทบทวนลงลายมือชื่ออิเล็กทรอนิกส์ และหยุดการจัดส่งล็อตที่ยังไม่ผ่านการทบทวนได้ |
| บันทึกร่องรอยการตรวจสอบ | อธิบายวิธีรองรับข้อกำหนดของ 21 CFR 11.10 (การจำกัดการเข้าถึง บันทึกร่องรอยการตรวจสอบที่ประทับเวลา และการแก้ไขที่ไม่ลบค่าเดิม) |
| การเก็บรักษา | ตั้งระยะเวลาเก็บรักษาแยกตามผลิตภัณฑ์หรือประเทศปลายทางได้ สำหรับสหรัฐฯ ต้องรองรับการเก็บที่โรงงานอย่างน้อย 1 ปีนับจากวันผลิต และต่อจากนั้นอีก 2 ปี |
| การสอบเทียบและการตรวจสอบความถูกต้อง | ผูกกับบันทึกการสอบเทียบผ่านรหัสเครื่องมือวัด และแจ้งเตือนเมื่อเลยกำหนดสอบเทียบได้ ผูกบันทึกการทดสอบการกระจายความร้อนและการทดสอบการแทรกผ่านความร้อนกับคู่ของผลิตภัณฑ์และรีทอร์ตได้ |
| การเชื่อมต่อกับ MES และ ERP | แสดงรูปแบบอินเทอร์เฟซและรายการข้อมูลที่ใช้ส่งสถานะของล็อต (ระงับไว้ ทบทวนแล้ว พร้อมจัดส่ง) |
| ข้อมูลขาดหายและไฟฟ้าดับ | แสดงขนาดบัฟเฟอร์ที่ฝั่งตู้ควบคุม วิธีส่งซ้ำหลังกลับมาทำงาน และการถือข้อมูลที่ยังขาดหายเป็นความเบี่ยงเบน |
| เวลา | แสดงวิธีซิงโครไนซ์เวลาของตู้ควบคุม เซิร์ฟเวอร์ และเครื่องปลายทาง |
| UI หลายภาษา | รองรับหน้าจอและรายงานภาษาไทย อังกฤษ และญี่ปุ่น โดยใช้รหัสรายการร่วมกัน |
| การส่งออกข้อมูล (Export) | ส่งออกบันทึกแบตช์การฆ่าเชื้อ บันทึกความเบี่ยงเบน และบันทึกร่องรอยการตรวจสอบ ในรูปแบบที่อ่านได้แบบรวดเดียว |
สิ่งที่สำคัญเป็นพิเศษใน RFP คืออย่าปล่อยวิธีคำนวณ F0 ไว้เพียง “ตามมาตรฐานของผู้ขาย” หากไม่ระบุอุณหภูมิอ้างอิง ค่า z และจุดวัด จะตรวจคำนวณใน FAT ไม่ได้
เกณฑ์การรับงาน FAT/SAT สำหรับบันทึกการฆ่าเชื้อ
บทความนี้มองว่า การรับมอบระบบบันทึกควรยึด “การได้รับบันทึก” และ “การตรวจคำนวณ” เป็นเกณฑ์ สิ่งที่ตรวจไม่ใช่ว่าหน้าจอทำงานสวยงามหรือไม่ แต่เป็นว่าบันทึกที่กฎระเบียบและขั้นตอนภายในบริษัทกำหนด อยู่ในมือโรงงานในรูปแบบที่ต้องการหรือไม่
FAT (การทดสอบก่อนส่งมอบจากโรงงานผู้ผลิต)
| รายการทดสอบ | เนื้อหาที่ตรวจ |
|---|---|
| ความครบถ้วนของรายการบันทึก | ในการเดินเครื่องจำลอง รายการบันทึกทั้งหมดที่ระบุใน RFP รวมอยู่ในบันทึกแบตช์การฆ่าเชื้อฉบับเดียว |
| ช่วงเวลาการสุ่มเก็บค่า | บันทึกตามช่วงเวลาที่ตั้งไว้ และไม่มีข้อมูลตกหล่น |
| การตรวจคำนวณ F0 | ค่าที่ผู้สั่งซื้อคำนวณด้วยมือจากข้อมูลอุณหภูมิที่ส่งออกมา ตามสูตรในข้อกำหนดทางเทคนิค ตรงกับค่าของระบบ |
| บันทึกความเบี่ยงเบนแยก | จงใจทำให้อุณหภูมิลดลง เวลาไม่ครบ และการไล่อากาศไม่เพียงพอ แล้วล็อตถูกระงับและบันทึกความเบี่ยงเบนถูกเปิดแยกต่างหาก |
| บันทึกการทำงานของการทบทวนและการอนุมัติ | การทบทวน การลงลายมือชื่อ และการแก้ไข ถูกเก็บในบันทึกร่องรอยการตรวจสอบพร้อมวันเวลาและผู้ดำเนินการ |
| สิทธิ์ | ผู้ใช้ที่ไม่มีสิทธิ์ไม่สามารถเปลี่ยนแปลงบันทึกหรือการตั้งค่าได้ |
SAT (การทดสอบรับมอบ ณ สถานที่ติดตั้ง)
| รายการทดสอบ | เนื้อหาที่ตรวจ |
|---|---|
| การเทียบกับเครื่องวัดอุณหภูมิแบบแสดงค่า | ในรีทอร์ตจริง ค่าของเครื่องบันทึกอุณหภูมิไม่สูงกว่าค่าที่อ่านได้จากเครื่องวัดอุณหภูมิแบบแสดงค่า |
| การกลับมาทำงานหลังไฟฟ้าดับและการสื่อสารขาด | ระหว่างเดินเครื่อง ตัดการสื่อสารและตัดไฟ แล้วตรวจว่าหลังกลับมาทำงานบันทึกครบโดยไม่มีข้อมูลขาดหาย หรือข้อมูลที่ขาดหายถูกถือเป็นความเบี่ยงเบน |
| การสอบถามล็อต | ย้อนจากหมายเลขรีทอร์ตไปยังแบตช์การฆ่าเชื้อ ล็อต และปลายทางการจัดส่งได้ภายในเวลาที่กำหนด |
| ความสอดคล้องของเวลา | เวลาของตู้ควบคุม เซิร์ฟเวอร์ และเครื่องปลายทาง อยู่ในค่าคลาดเคลื่อนที่ยอมรับได้ตามที่กำหนด |
| การเก็บรักษาและการส่งออกข้อมูล (Export) | ส่งออกบันทึกที่ยืนยันแล้วและบันทึกร่องรอยการตรวจสอบแบบรวดเดียว และเปิดอ่านได้ในสภาพแวดล้อมอื่น |
บทความนี้แนะนำให้ฝ่ายผู้สั่งซื้อทำการตรวจคำนวณใน FAT ด้วยตนเอง หากมีเพียงรายงานของผู้ขายว่า “ตรงกันแล้ว” ความเข้าใจเรื่องวิธีคำนวณจะไม่หลงเหลืออยู่ในองค์กร บทความนี้มองว่า การที่ทีมงานคำนวณบันทึกที่ได้รับซ้ำด้วยตนเองได้ คือพื้นฐานของสถานะที่อธิบายได้เมื่อมีการตรวจประเมิน
การประมาณต้นทุนและผลลัพธ์แบบจำลอง (ตัวเลขสมมติสำหรับบทความนี้)
ในส่วนนี้จะประมาณการด้วยตัวเลขสมมติที่จัดทำขึ้นสำหรับบทความนี้ เพื่อแสดงแนวคิดเรื่องต้นทุนและผลลัพธ์ของระบบบันทึก ตัวเลขเหล่านี้ไม่ใช่ตัวเลขของโรงงานจริง
โรงงานสมมติ: โรงงานอาหารของบริษัทญี่ปุ่นในไทย มีรีทอร์ตชนิดตั้งนิ่ง 6 เครื่อง บันทึกการฆ่าเชื้อเป็นกระดาษชาร์ตและบันทึกเขียนมือ QC คัดลอกลง Excel และตรวจสอบก่อนจัดส่ง การตัดสินความเบี่ยงเบน (อุณหภูมิลดลง การไล่อากาศไม่เพียงพอ ไฟฟ้าดับ) ทำหลังจากผู้รับผิดชอบรวบรวมบันทึกแล้ว ทำให้การระงับล็อตยืดเยื้อ สมมติว่าโรงงานนำระบบบันทึกอิเล็กทรอนิกส์มาใช้ ซึ่งมีการบันทึกอุณหภูมิ ความดัน และ F0 ของรีทอร์ตแต่ละเครื่องโดยอัตโนมัติ การผูกรหัสระบุ การตรวจจับความเบี่ยงเบนโดยอัตโนมัติ เวิร์กโฟลว์การทบทวนและอนุมัติ และการเชื่อมต่อกับ MES
นับเฉพาะ 2 รายการต่อไปนี้ที่เกี่ยวข้องกับบันทึกการฆ่าเชื้อ ไม่นับต้นทุนคุณภาพโดยรวมหรือการเปลี่ยนอุปกรณ์
สถานะปัจจุบัน (ต่อปี)
- A ชั่วโมงงานคัดลอกและตรวจสอบบันทึก: 2 คน × 1.5 ชั่วโมง/วัน × 300 วัน/ปี = 900 คน-ชั่วโมง/ปี หากค่าแรงต่อคน-ชั่วโมงเท่ากับ 150 THB (สมมติ) จะได้ 900 × 150 = 135,000 THB/ปี
- B ค่าใช้จ่ายในการจัดการความเบี่ยงเบน: 12 ครั้ง/ปี × 60,000 THB ต่อครั้ง (รวมค่าคลังสินค้าระหว่างระงับ การฆ่าเชื้อซ้ำหรือการทำลาย การสอบสวน และการตรวจซ้ำ สมมติ) = 720,000 THB/ปี
- รวมสถานะปัจจุบัน 135,000 + 720,000 = 855,000 THB/ปี
ค่าใช้จ่ายเริ่มต้น
ค่าใช้จ่ายเริ่มต้นรวม 1,200,000 THB รายละเอียดดังนี้
- เซนเซอร์เพิ่มเติม หน่วยบันทึก และการเดินสายสำหรับรีทอร์ต 6 เครื่อง: 480,000 THB
- เซิร์ฟเวอร์บันทึกและซอฟต์แวร์ การตั้งค่ารหัสระบุและเวิร์กโฟลว์: 420,000 THB
- การเชื่อมต่อ MES การสนับสนุนการตรวจสอบความถูกต้อง และ FAT/SAT: 300,000 THB
กรณีฐานและกรณีทดสอบความไว
| รายการ | สถานะปัจจุบัน | หลังดำเนินการ กรณีฐาน | หลังดำเนินการ กรณีทดสอบความไว |
|---|---|---|---|
| A การคัดลอกและตรวจสอบ (คน-ชั่วโมง/ปี) | 900 | 300 | 300 |
| A การคัดลอกและตรวจสอบ (THB/ปี) | 135,000 | 45,000 | 45,000 |
| B จำนวนครั้งของความเบี่ยงเบน (ครั้ง/ปี) | 12 | 4 | 8 |
| B ค่าใช้จ่ายต่อครั้ง (THB) | 60,000 | 30,000 | 30,000 |
| B การจัดการความเบี่ยงเบน (THB/ปี) | 720,000 | 120,000 | 240,000 |
| ค่าใช้จ่ายรวมต่อปี (THB/ปี) | 855,000 | 165,000 | 285,000 |
| ยอดลดลงต่อปี (THB/ปี) | – | 690,000 | 570,000 |
| ระยะเวลาคืนทุน | – | ประมาณ 1.74 ปี (ประมาณ 1 ปี 9 เดือน) | ประมาณ 2.11 ปี (ประมาณ 2 ปี 1 เดือน) |
กรณีฐาน: สำหรับ A สมมติว่าการคัดลอกหายไปเหลือเพียงการตรวจสอบ เป็น 300 คน-ชั่วโมง/ปี 300 × 150 = 45,000 THB/ปี ลดลง 90,000 THB สำหรับ B สมมติว่าการตรวจพบตั้งแต่เนิ่นๆ ทำให้ความเบี่ยงเบนที่กระทบทั้งล็อตลดลง จำนวนครั้งที่นับเป็นการจัดการความเบี่ยงเบนเหลือ 4 ครั้ง/ปี และเมื่อบันทึกครบถ้วน ค่าใช้จ่ายต่อครั้งลดลงเหลือ 30,000 THB 4 × 30,000 = 120,000 THB/ปี ลดลง 600,000 THB รวมหลังดำเนินการ 165,000 THB/ปี ยอดลดลงคือ 855,000 − 165,000 = 690,000 THB/ปี ระยะเวลาคืนทุนคือ 1,200,000 ÷ 690,000 ≈ 1.74 ปี (ประมาณ 1 ปี 9 เดือน)
กรณีทดสอบความไว: พิจารณากรณีที่ความเบี่ยงเบนลดลงได้เพียง 8 ครั้ง/ปี โดยค่าใช้จ่ายต่อครั้งยังคงเป็น 30,000 THB B = 8 × 30,000 = 240,000 THB/ปี ลดลง 480,000 THB ยอดลดลงของ A 90,000 THB เท่าเดิม รวมหลังดำเนินการ 285,000 THB/ปี ยอดลดลงคือ 855,000 − 285,000 = 570,000 THB/ปี ระยะเวลาคืนทุนคือ 1,200,000 ÷ 570,000 ≈ 2.11 ปี (ประมาณ 2 ปี 1 เดือน)
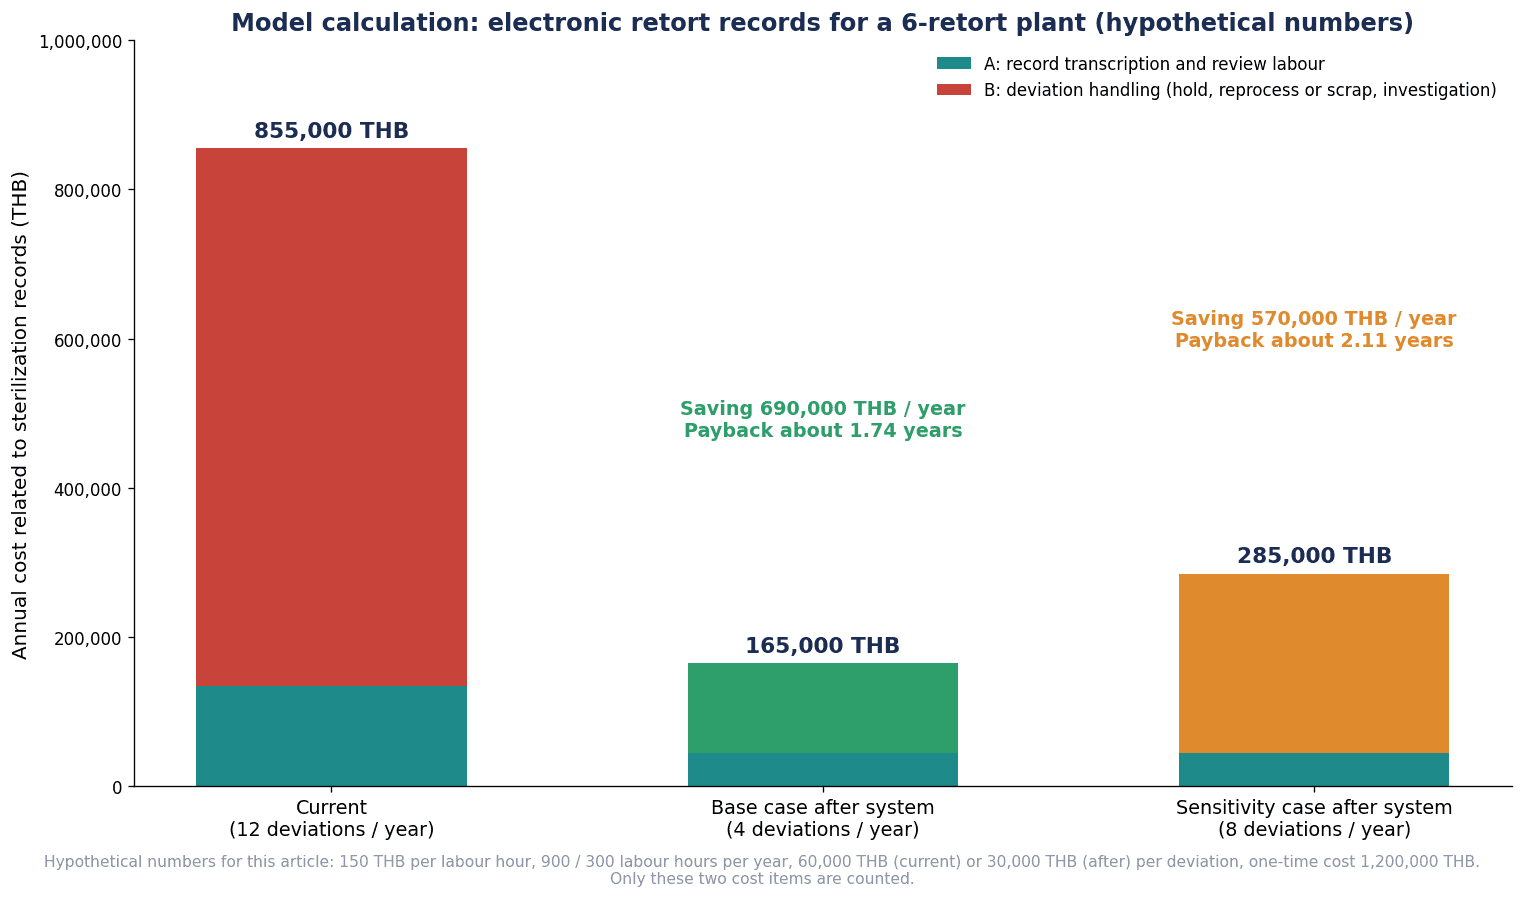
ภาพที่ 3 ค่าใช้จ่ายต่อปีของสถานะปัจจุบัน หลังดำเนินการกรณีฐาน และหลังดำเนินการกรณีทดสอบความไว แสดงแบบซ้อนตามรายการย่อย A การคัดลอกและตรวจสอบ และ B การจัดการความเบี่ยงเบน ตัวเลขทั้งหมดเป็นตัวเลขสมมติสำหรับบทความนี้
วิธีอ่านผลการประมาณ
ในการประมาณนี้ ระยะเวลาคืนทุนเปลี่ยนไปมากตาม “จำนวนครั้งของความเบี่ยงเบนลดลงได้แค่ไหน” และ “ค่าใช้จ่ายต่อความเบี่ยงเบนหนึ่งครั้ง” ในกรณีฐานที่การจัดการความเบี่ยงเบนลดลงเหลือ 4 ครั้ง/ปี ได้ประมาณ 1.74 ปี ส่วนกรณีทดสอบความไวที่เหลือ 8 ครั้ง/ปี ได้ประมาณ 2.11 ปี ยอดลดลงส่วนใหญ่มาจากการจัดการความเบี่ยงเบนใน B ส่วนการลดชั่วโมงงานคัดลอกใน A อยู่ที่ 90,000 THB เท่านั้น
ค่าใช้จ่ายต่อความเบี่ยงเบนหนึ่งครั้งแตกต่างกันมากในแต่ละโรงงาน ขึ้นกับราคาต่อหน่วยของผลิตภัณฑ์ ขนาดของล็อตที่ระงับ และการที่ฆ่าเชื้อซ้ำได้หรือต้องทำลาย ด้วยเหตุนี้ บทความนี้จึงแนะนำให้บันทึกจำนวนครั้งของความเบี่ยงเบนในช่วง 1 ปีล่าสุด จำนวนวันที่ระงับและค่าใช้จ่ายต่อครั้ง และชั่วโมงงานที่ใช้ในการคัดลอกและตรวจสอบ ไว้ก่อนพิจารณานำระบบมาใช้ เมื่อมีข้อมูลเหล่านี้ ก็จะประมาณการแบบเดียวกันด้วยตัวเลขของโรงงานเองได้
นอกจากนี้ การเปลี่ยนบันทึกเป็นอิเล็กทรอนิกส์เพียงอย่างเดียวไม่ได้ลดสาเหตุของการเกิดความเบี่ยงเบน (อุปกรณ์ ไอน้ำ การเดินเครื่อง) สิ่งที่ได้ผลคือการตรวจพบความเบี่ยงเบนตั้งแต่เนิ่นๆ และการตัดสินที่รวดเร็วขึ้น หากต้องการลดจำนวนครั้งของความเบี่ยงเบนเอง ต้องแก้ไขที่ฝั่งอุปกรณ์หรือการเดินเครื่อง ตามสาเหตุที่มองเห็นได้จากบันทึก
คำถามที่พบบ่อย
บันทึกการฆ่าเชื้อรีทอร์ตควรเก็บอะไรบ้าง?
หากเป็นโรงงานที่ส่งออกไปสหรัฐฯ รายการตาม 21 CFR 113.100(a) คือเกณฑ์อ้างอิง ได้แก่ ผลิตภัณฑ์ หมายเลขรหัส วันที่ หมายเลขรีทอร์ต ขนาดภาชนะ อุณหภูมิเริ่มต้น เวลาฆ่าเชื้อจริง ค่าที่อ่านได้จากเครื่องวัดอุณหภูมิแบบแสดงค่าและเครื่องบันทึกอุณหภูมิ สำหรับชนิดตั้งนิ่งคือเวลาเปิดไอน้ำ เวลาที่ถึงอุณหภูมิฆ่าเชื้อ และเวลาปิดไอน้ำ เวลาและอุณหภูมิของการไล่อากาศ และปัจจัยวิกฤต บทความนี้มองว่า แม้กับผลิตภัณฑ์ที่จำหน่ายในไทยหรือส่งไปญี่ปุ่น รายการนี้ก็ใช้เป็นข้อมูลอ้างอิงในการทบทวนรายการบันทึกได้
ควรบันทึกค่า F0 อย่างไร?
บทความนี้แนะนำให้บันทึก F0 จากเครื่องบันทึกอุณหภูมิ (ค่าที่คำนวณจากอุณหภูมิในรีทอร์ต) แยกจาก F0 ที่จุดเย็นที่สุดของผลิตภัณฑ์ซึ่งวัดในการทดสอบการแทรกผ่านความร้อน ในบันทึกการฆ่าเชื้อประจำวันให้เก็บค่าแรก และระบุวิธีคำนวณ อุณหภูมิอ้างอิง ค่า z และจุดวัดไว้ในข้อกำหนดทางเทคนิค ส่วนค่าหลังให้เก็บไว้ในบันทึกการทดสอบสำหรับแต่ละคู่ของผลิตภัณฑ์และรีทอร์ต ในฐานะหลักฐานของ Scheduled process ประกาศฉบับที่ 469 ของไทยกำหนดให้ชนิดที่มีความเป็นกรดต่ำต้องได้ค่า F0 (ค่าการฆ่าเชื้อ) ไม่ต่ำกว่า 3 นาที ด้วยอุณหภูมิและเวลาที่กำหนด และให้กำหนดเงื่อนไขนั้นจากการทดสอบการกระจายความร้อนและการทดสอบการแทรกผ่านความร้อน ณ สถานที่ผลิตแห่งนั้น
เมื่อเปลี่ยนบันทึกการฆ่าเชื้อเป็นอิเล็กทรอนิกส์แล้ว ไม่ต้องใช้ชาร์ตกระดาษอีกหรือไม่?
21 CFR 113.40 ของสหรัฐฯ อนุญาตให้ใช้การบันทึกแบบดิจิทัล เช่น ดาต้าล็อกเกอร์ ในกรณีต่างๆ รวมถึงรีทอร์ตชนิดตั้งนิ่งที่ใช้ไอน้ำเพิ่มความดัน และ 113.100(h) กำหนดว่าเก็บบันทึกในรูปอิเล็กทรอนิกส์ได้หากเป็นไปตาม Part 11 ส่วนในไทยและญี่ปุ่นจะใช้บันทึกอิเล็กทรอนิกส์แทนชาร์ตกระดาษได้หรือไม่ บทความนี้ยังไม่ได้ตรวจสอบ โปรดพิจารณาหลังตรวจสอบประกาศที่เกี่ยวข้องและข้อกำหนดของลูกค้า กระดาษชาร์ตที่สร้างก่อนเปลี่ยนเป็นอิเล็กทรอนิกส์ต้องเก็บไว้จนกว่าจะครบระยะเวลาเก็บรักษา
ควรจัดการความเบี่ยงเบนของรีทอร์ตอย่างไร?
ตาม 21 CFR 113.89 ของสหรัฐฯ เมื่อการฆ่าเชื้อไม่ถึง Scheduled process หรือปัจจัยวิกฤตเบี่ยงเบน ต้องฆ่าเชื้อซ้ำทั้งหมดและบันทึกเงื่อนไข หรือกักแยกไว้แล้วส่งให้ผู้มีอำนาจด้านกรรมวิธีฆ่าเชื้อประเมิน พร้อมบันทึกขั้นตอนและผลการประเมิน ความเบี่ยงเบนต้องรวบรวมไว้ในไฟล์แยกหรือบันทึกแยก บทความนี้แนะนำการแบ่งบทบาทโดยให้ระบบบันทึกรับหน้าที่ตรวจจับความเบี่ยงเบนโดยอัตโนมัติ ระงับล็อตโดยอัตโนมัติ และเปิดบันทึกความเบี่ยงเบน ส่วนการตัดสินให้ผู้มีอำนาจด้านกรรมวิธีฆ่าเชื้อและผู้รับผิดชอบของโรงงานเป็นผู้ดำเนินการ
บันทึกการฆ่าเชื้อต้องเก็บรักษากี่ปี?
ตาม 21 CFR 113.100(g) ของสหรัฐฯ ต้องเก็บไว้ที่โรงงานแปรรูปอย่างน้อย 1 ปีนับจากวันผลิต และหลังจากนั้นเก็บต่ออีก 2 ปี ที่โรงงานหรือสถานที่ที่เข้าถึงได้อย่างสมเหตุสมผล กรณีบันทึกอิเล็กทรอนิกส์ ต้องเก็บบันทึกร่องรอยการตรวจสอบไว้อย่างน้อยเท่ากับระยะเวลาเดียวกันด้วย ระยะเวลาเก็บรักษาตามประกาศฉบับที่ 469 ของไทยและของญี่ปุ่น บทความนี้ยังไม่ได้ตรวจสอบ
การเชื่อมบันทึกการฆ่าเชื้อรีทอร์ตกับ MES มีประโยชน์อย่างไร?
ประโยชน์คือส่งสถานะของล็อต (ระงับไว้ ทบทวนแล้ว พร้อมจัดส่ง) จากบันทึกการฆ่าเชื้อไปยัง MES ได้ ทำให้ล็อตที่ยังไม่ผ่านการทบทวน หรือล็อตที่การตัดสินความเบี่ยงเบนยังไม่เสร็จ อยู่ในสถานะที่จัดส่งไม่ได้ ช่วยป้องกันการตรวจสอบตกหล่นของคนได้ง่ายขึ้น นอกจากนี้ยังสอบถามข้อมูลต่อเนื่องจากหมายเลขรีทอร์ตไปยังล็อตและปลายทางการจัดส่งได้ จึงลดเวลาค้นหาบันทึกในสถานการณ์การตรวจประเมินหรือการเรียกคืนสินค้าได้
ขั้นต่ำที่ต้องตรวจใน RFP และ FAT/SAT ของระบบบันทึกการฆ่าเชื้อคืออะไร?
ใน RFP ให้กำหนดความครบถ้วนของรายการบันทึก การระบุวิธีคำนวณ F0 (อุณหภูมิอ้างอิง ค่า z จุดวัด) อย่างชัดเจน การผูกรหัสระบุ บันทึกความเบี่ยงเบนแยก การทบทวนและลายมือชื่ออิเล็กทรอนิกส์ บันทึกร่องรอยการตรวจสอบ ระยะเวลาเก็บรักษา และพฤติกรรมเมื่อข้อมูลขาดหาย ใน FAT ให้ตรวจว่าบันทึกครบในการเดินเครื่องจำลอง ตรวจคำนวณ F0 ด้วยมือ และความเบี่ยงเบนที่จงใจทำให้เกิดถูกเก็บในบันทึกแยก ใน SAT ให้ตรวจว่าเครื่องบันทึกอุณหภูมิไม่อ่านค่าสูงกว่าเครื่องวัดอุณหภูมิแบบแสดงค่า การกลับมาทำงานหลังไฟฟ้าดับและการสื่อสารขาด และเวลาที่ใช้สอบถามล็อต
สรุป
- บทความนี้มองว่าระบบบันทึกการฆ่าเชื้อรีทอร์ตเป็นการออกแบบ 4 ส่วนไปพร้อมกันเป็นหนึ่งเดียว ได้แก่ บันทึกการฆ่าเชื้อแต่ละรอบ บันทึกความเบี่ยงเบนแยก การทบทวนภายใน 1 วันทำการและการตัดสินปล่อยผลิตภัณฑ์ และบันทึกการสอบเทียบและการตรวจสอบความถูกต้อง
- ประกาศกระทรวงสาธารณสุขฉบับที่ 469 ของไทยประกาศในราชกิจจานุเบกษาเมื่อ 18 พฤษภาคม 2026 และมีผลบังคับใช้ในวันถัดไปคือ 19 พฤษภาคม ข้อกำหนดการฆ่าเชื้อของชนิดที่มีความเป็นกรดต่ำ (ค่า F0 ไม่ต่ำกว่า 3 นาที การทดสอบการกระจายความร้อนและการทดสอบการแทรกผ่านความร้อน ณ สถานที่ผลิตแห่งนั้น) คงเดิม ประกาศนี้ไม่ใช้บังคับกับผลิตภัณฑ์เพื่อการส่งออก
- สำหรับโรงงานที่ส่งออกไปสหรัฐฯ 21 CFR 113.40, 113.87, 113.89, 113.100 และ Part 11 เป็นฐานของข้อกำหนดระบบบันทึก ให้ตรวจความต่างระหว่าง shall (ต้อง) และ should (ควร) แล้วนำไปเขียนเป็นข้อกำหนด
- บันทึก F0 จากเครื่องบันทึกอุณหภูมิแยกจาก F0 ที่จุดเย็นที่สุดของผลิตภัณฑ์ และระบุวิธีคำนวณไว้ในข้อกำหนดทางเทคนิค
- เมื่อผูกรหัสระบุ (รหัสแบตช์การฆ่าเชื้อ หมายเลขรีทอร์ต หมายเลขตะกร้า รหัสผลิตภัณฑ์ ล็อต) ในการฆ่าเชื้อแต่ละรอบ การสอบถามล็อตและการรับมือการเรียกคืนสินค้าจะรวดเร็วขึ้น
- การตัดสินความเบี่ยงเบนเป็นหน้าที่ของผู้มีอำนาจด้านกรรมวิธีฆ่าเชื้อและผู้รับผิดชอบของโรงงาน ส่วนระบบทำให้การตรวจจับ การกักแยก และการบันทึกเกิดขึ้นอย่างแน่นอน
- ใน RFP ให้ผู้ขายระบุวิธีคำนวณ F0 อย่างชัดเจน และใน FAT/SAT ให้รับบันทึกมาแล้วตรวจคำนวณด้วยตนเอง
- ต้นทุนและผลลัพธ์เปลี่ยนไปมากตามจำนวนครั้งของความเบี่ยงเบนและค่าใช้จ่ายต่อครั้ง บทความนี้แนะนำให้รวบรวมบันทึกความเบี่ยงเบนของโรงงานเองไว้ก่อนนำระบบมาใช้
TOMAS TECH ยินดีให้คำปรึกษาตั้งแต่ขั้นตอนการทบทวนรูปแบบบันทึกที่ใช้อยู่ การจัดระเบียบรหัสระบุและกฎความเบี่ยงเบน ไปจนถึงการจัดระเบียบข้อกำหนดสำหรับ RFP หากกำลังพิจารณาทบทวนบันทึกการฆ่าเชื้อรีทอร์ต สามารถติดต่อได้ที่ ติดต่อเรา
แหล่งอ้างอิง
- ประกาศกระทรวงสาธารณสุข (ฉบับที่ 469) พ.ศ. 2569 เรื่อง อาหารในภาชนะบรรจุที่ปิดสนิท (ประกาศในราชกิจจานุเบกษา 18 พฤษภาคม 2026 มีผลบังคับใช้ 19 พฤษภาคม 2026)
- กองอาหาร อย. ตารางเปรียบเทียบการแก้ไขจากฉบับที่ 355 เป็นฉบับที่ 469 (2026)
- ข่าวประชาสัมพันธ์ อย. เรื่องการมีผลบังคับใช้ของประกาศฉบับที่ 469 (19 พฤษภาคม 2026)
- 21 CFR §113.40 Equipment and procedures (eCFR, Cornell LII, เข้าถึงเมื่อ 16 ตุลาคม 2026)
- 21 CFR §113.100 Processing and production records (eCFR, Cornell LII, เข้าถึงเมื่อ 16 ตุลาคม 2026)
- 21 CFR §113.89 Deviations in processing, venting, or control of critical factors (eCFR, Cornell LII, เข้าถึงเมื่อ 16 ตุลาคม 2026)
- 21 CFR §113.87 Operations in the thermal processing room (eCFR, Cornell LII, เข้าถึงเมื่อ 16 ตุลาคม 2026)
- 21 CFR §113.83 Establishing scheduled processes (eCFR, Cornell LII, เข้าถึงเมื่อ 16 ตุลาคม 2026)
- 21 CFR §11.10 Controls for closed systems (eCFR, Cornell LII, เข้าถึงเมื่อ 16 ตุลาคม 2026)
- กระทรวงสาธารณสุข แรงงานและสวัสดิการ ญี่ปุ่น (MHLW) เอกสารการประชุมคณะกรรมการพิจารณาทางเทคนิคด้านการจัดการสุขลักษณะอาหาร ครั้งที่ 4 เอกสาร 8 การจัดการสุขลักษณะของอาหารบรรจุภาชนะที่ฆ่าเชื้อด้วยความร้อน (สรุปจากเอกสารที่ Japan Canners Association เสนอ)
- สำนักงานผู้บริโภคญี่ปุ่น (Consumer Affairs Agency) และ MHLW หนังสือเวียนเรื่องมาตรการป้องกันอาหารเป็นพิษจากโบทูลินัมในอาหารบรรจุภาชนะที่มีความเป็นกรดต่ำ (30 มกราคม 2023)
- Codex Alimentarius, CAC/RCP 23-1979 Code of Hygienic Practice for Low and Acidified Low Acid Canned Foods (Adopted 1979, Revisions 1989 and 1993, Editorial corrections 2011)
- FDA, Guide to Inspections of Low Acid Canned Food, Process Deviations (เข้าถึงเมื่อ 16 ตุลาคม 2026)
- FDA, Guide to Inspections of Low Acid Canned Food, Retort Systems (เข้าถึงเมื่อ 16 ตุลาคม 2026)
- Krungsri Research, Industry Outlook 2025-2027: Canned Seafood Industry (8 สิงหาคม 2025)
- The Nation Thailand, Thailand holds No. 2 spot in global pet food exports (ข้อมูล TPSO, 3 สิงหาคม 2026)
- USDA FAS GAIN Report TH2025-0029, Thailand’s Pet Food Market 2025 (3 ธันวาคม 2025)
- Ellab, TrackSense Wireless Data Loggers (เผยแพร่กุมภาพันธ์ 2026 ปรับปรุงตุลาคม 2026)
- MadgeTech, HiTemp140-FP/FPST Data Sheet (DOC-1296009-00 REV 18 ระบุวันที่ 14 มกราคม 2026)
- Thermo Fisher Scientific Australia, dataTaker Case Study CS-0014-B0, Rice Miller Sterilisation Monitoring (2010)
- Yokogawa, Monitoring Sterilization Tank Temperature and Pressure in a Food Processing Plant (กรณีศึกษา S&B Sankyo, GX20, ไม่ระบุวันที่)
- US Patent 6,472,008 B2, Method for administering and providing on-line correction of a batch sterilization process (Google Patents)


