


หากต้องการนำระบบตรวจสอบค่าการนำไฟฟ้าของการล้าง CIP มาใช้ในโรงงานเครื่องดื่ม ผลิตภัณฑ์นม และอาหารเหลวในประเทศไทย ก่อนที่จะคิดว่า “เพียงติดตั้งเซ็นเซอร์ก็สามารถพิสูจน์การล้างได้” จำเป็นต้องกำหนดเกณฑ์การผ่านการตรวจสอบสำหรับแต่ละผลิตภัณฑ์ ระบบท่อ และสูตรการล้าง ค่าการนำไฟฟ้าสามารถใช้เป็นเบาะแสในการตัดสินการเปลี่ยนผ่านระหว่างน้ำ น้ำยาด่าง น้ำยากรด และผลิตภัณฑ์ รวมถึงความเข้มข้นของน้ำยาล้าง อย่างไรก็ตาม ค่าการนำไฟฟ้าเพียงอย่างเดียวไม่สามารถพิสูจน์การกำจัดจุลินทรีย์หรือสารก่อภูมิแพ้ได้ บทความนี้เป็นแนวทางสำหรับฝ่ายผลิต ฝ่ายคุณภาพ ฝ่ายบำรุงรักษา และฝ่ายไอทีของโรงงานที่มีระบบ CIP อยู่แล้ว เพื่อรวบรวมจุดวัด ตรรกะการตัดสินใจ การบันทึก และการทดสอบรับรองเป็นข้อกำหนดเดียวกัน
สิ่งที่ต้องกำหนดก่อน: ต้องการให้รอบ CIP ใด “ผ่านเกณฑ์”
CIP (Cleaning in Place) คือวิธีการล้างที่ไม่ต้องถอดแยกอุปกรณ์ โดยให้น้ำยาล้างและน้ำล้างไหลเวียนผ่านท่อและถังที่สัมผัสกับผลิตภัณฑ์ การที่ของไหลเข้าถึงอุปกรณ์ การใช้สารล้างที่เหมาะสมกับวัตถุประสงค์ และการรักษาอุณหภูมิและเวลาที่จำเป็นครบถ้วน จึงจะกลายเป็นขั้นตอนที่สามารถทำซ้ำได้ Tetra Pak ระบุองค์ประกอบของการล้างไว้ 4 ประการ คือ การไหล อุณหภูมิ ความเข้มข้น และเวลา ดังนั้นในกรณีการติดตั้งเครื่องวัดค่าการนำไฟฟ้า จึงไม่ควรมอบเพียงกราฟค่าการนำไฟฟ้าเป็นผลลัพธ์ แต่ต้องเชื่อมโยงองค์ประกอบทั้ง 4 และอุปกรณ์เป้าหมายไว้ในบันทึกของรอบการล้างเดียวกัน
ในการประชุมครั้งแรก ให้จัดทำรายการว่า “สายการผลิตใด จะล้างหลังผลิตภัณฑ์ใด ด้วยสูตรล้างใด” ท่อบรรจุเครื่องดื่มที่มีน้ำตาลสูง ถังที่มีไขมันนมตกค้าง เครื่องแลกเปลี่ยนความร้อน และบริเวณรอบวาล์วผสม มีลักษณะคราบสกปรกและจุดที่ล้างยากแตกต่างกัน ฝ่ายคุณภาพจะรวบรวมการวิเคราะห์อันตรายของแต่ละผลิตภัณฑ์และวิธีการตรวจสอบที่มีอยู่เดิม เพื่อนำมาคัดเลือกเป้าหมายที่จะติดตั้ง ระบบตรวจสอบใหม่ไม่ใช่ตัวแทนแทนขั้นตอนสุขอนามัยเดิม แต่เป็นชั้นที่ใช้ตรวจสอบว่าขั้นตอนถูกดำเนินการตามแบบแผนที่ออกแบบไว้หรือไม่ในลำดับเวลา
แม้จะมีการแสดงผลว่า “CIP เสร็จสมบูรณ์” แต่ต้องแยกความแตกต่างระหว่างเงื่อนไขที่อนุญาตให้เปลี่ยนไปผลิตภัณฑ์ถัดไป กับเงื่อนไขที่อุปกรณ์พร้อมสำหรับขั้นตอนถัดไปอย่างเดียว การสิ้นสุดการทำงาน การบรรลุเงื่อนไขการล้าง และการอนุมัติคุณภาพ ควรกำหนดเป็นสถานะแยกกัน เช่น หากค่าการนำไฟฟ้าของน้ำล้างขั้นสุดท้ายอยู่ในช่วงที่กำหนดและคงที่เป็นเวลาที่กำหนด ปริมาณการไหลที่ต้องการได้รับการรักษา และประวัติอุณหภูมิพร้อมเส้นทางวาล์วถูกต้อง ให้ถือเป็น “ผู้สมัครสำหรับการตัดสินอัตโนมัติ” จากนั้นเจ้าหน้าที่ฝ่ายคุณภาพจะตรวจสอบข้อยกเว้นและผลการทดสอบ แล้วอนุมัติ “ใช้ในชุดถัดไปได้” ซึ่งสามารถทำเป็นสองขั้นตอนได้ ค่าขีดจำกัด เวลา และผู้อนุมัติที่ชัดเจนจะกำหนดโดยขั้นตอนและการตรวจสอบความเหมาะสมของโรงงาน
สิ่งที่ค่าการนำไฟฟ้าสามารถและไม่สามารถบอกได้
ค่าการนำไฟฟ้าคือความสามารถในการนำไฟฟ้าของไอออนในของเหลว ใน CIP ใช้เพื่อตรวจจับขอบเขตระหว่างน้ำยาล้างกับน้ำ น้ำยาล้างที่เติม และการเปลี่ยนแปลงของน้ำยาที่ไหลกลับ เอกสารของ Endress+Hauser สำหรับอุตสาหกรรมอาหารและเครื่องดื่ม อธิบายว่าการวัดค่าการนำไฟฟ้าที่ท่อส่งน้ำยากลับและถัง CIP ช่วยในการควบคุมความเข้มข้นและการเปลี่ยนผ่านผลิตภัณฑ์ได้ เนื่องจากค่าจะเปลี่ยนตามอุณหภูมิ จึงต้องใช้วิธีชดเชยอุณหภูมิและอุณหภูมิที่วัดได้ให้เหมือนกันเมื่อต้องการเปรียบเทียบ นอกจากนี้ ความสัมพันธ์ระหว่างความเข้มข้นและค่าการนำไฟฟ้าจะแตกต่างกันตามชนิดและการผสมของน้ำยาล้าง จึงไม่ควรใช้สูตรแปลงทั่วไปของผู้ผลิตโดยไม่ตรวจสอบตารางสอบเทียบกับน้ำยาจริงและคุณภาพน้ำที่ใช้ในโรงงาน
ในทางกลับกัน ค่าการนำไฟฟ้าต่ำเป็นเพียงข้อมูลว่า “น้ำล้างไม่มีสารทำความสะอาดชนิดไอออนิกมาก” เท่านั้น ไม่สามารถรับประกันได้ว่าผิวสัมผัสสะอาดโดยลำพัง สารตกค้างที่ไม่ใช่ไอออนิก จุลินทรีย์ สารก่อภูมิแพ้ จุดที่ล้างไม่ถึง และการตกค้างที่อยู่ต่ำกว่าเซ็นเซอร์ ต้องตรวจสอบด้วยวิธีอื่น คู่มือการติดตั้ง CIP ของ EHEDG ที่เกี่ยวข้องกับการออกแบบสุขอนามัยและการตรวจสอบความเหมาะสมของการล้าง จะพิจารณาความต้องการของผู้ใช้ การออกแบบอุปกรณ์ การบริหารจัดการ และการตรวจสอบควบคู่กัน 3-A ก็เผยแพร่แนวทางปฏิบัติการรับรองสำหรับการติดตั้งท่อและอุปกรณ์ CIP การระบุบทบาทของค่าตรวจวัดว่าเป็น “หลักฐานของเงื่อนไขกระบวนการ” จะช่วยลดการอธิบายเกินความจำเป็นในระหว่างการตรวจสอบ
จะตัดสินช่วงใด
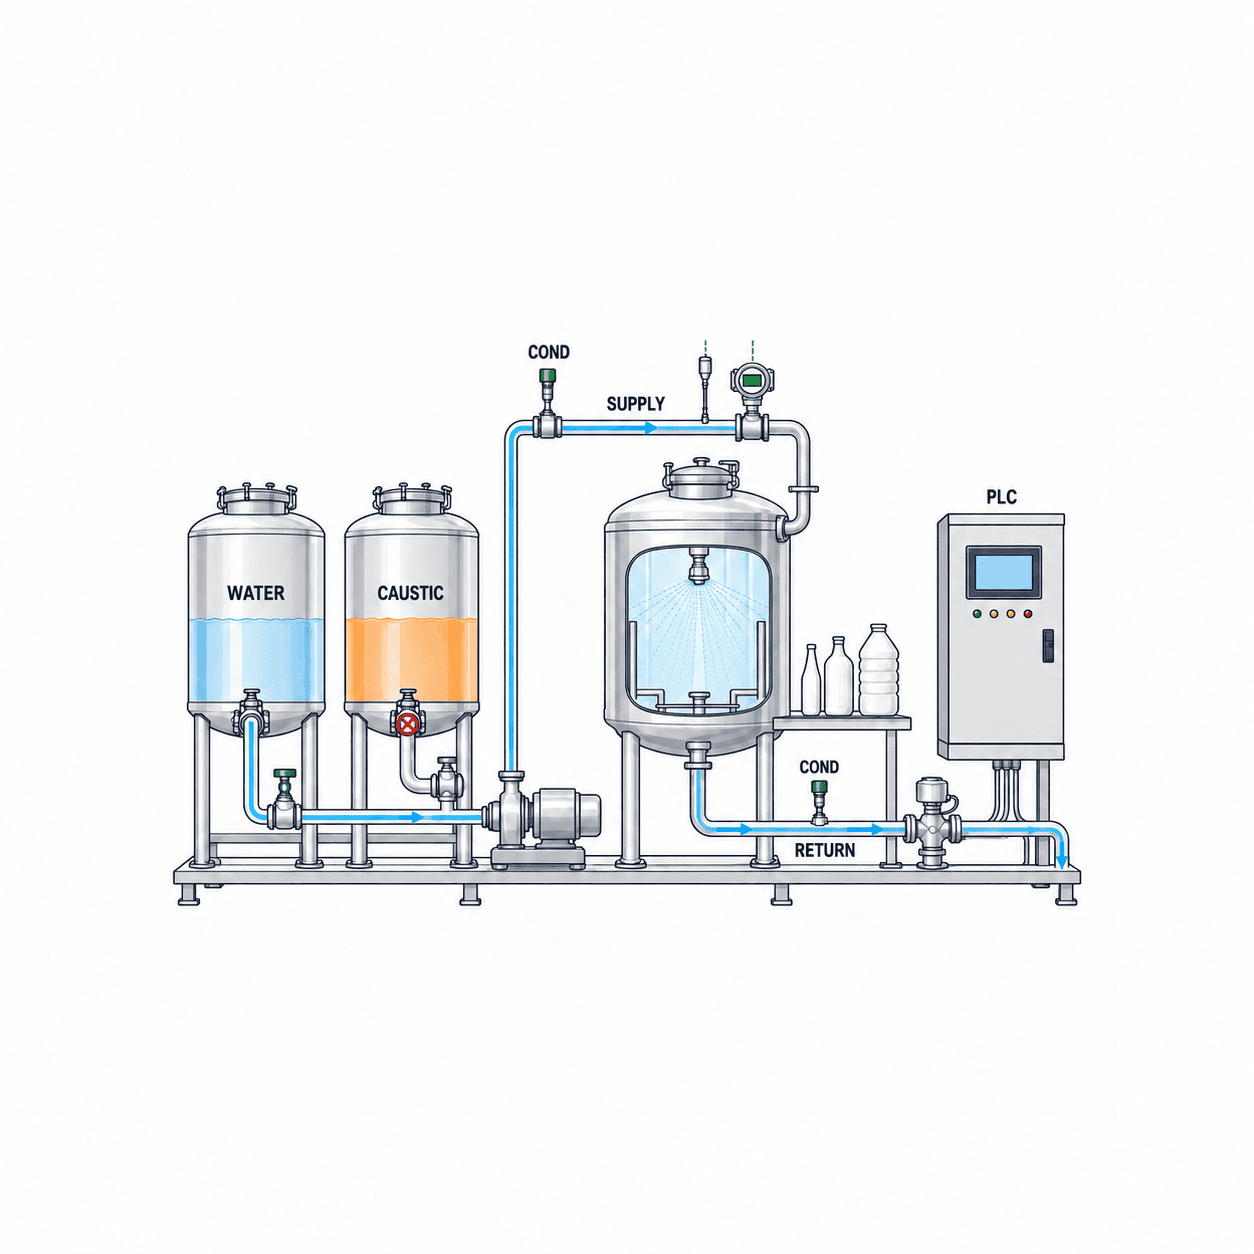
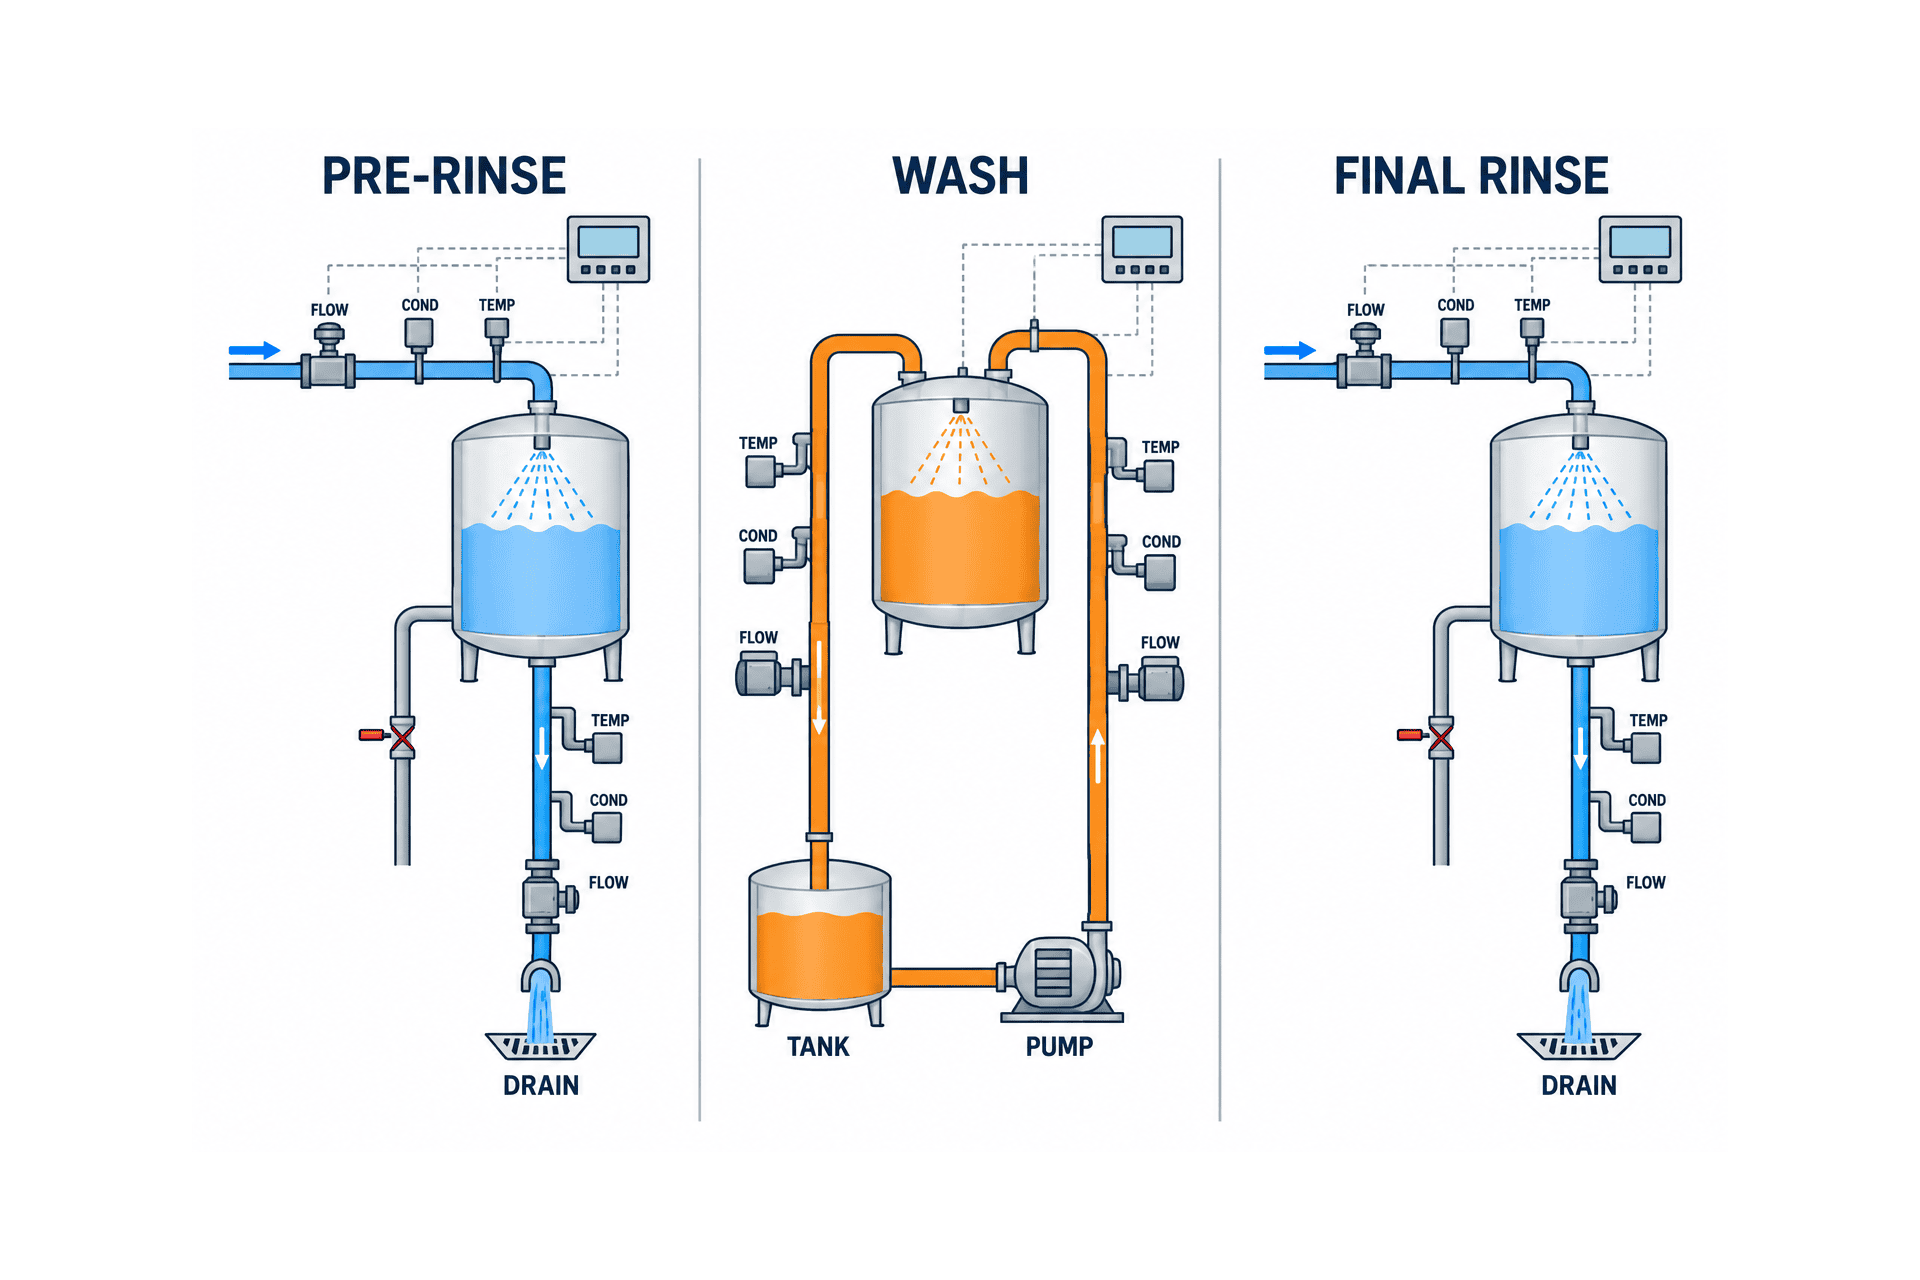
ในการออกแบบจะแยกอย่างน้อย 3 ช่วง ได้แก่ ช่วงเปลี่ยนจากผลิตภัณฑ์เป็นน้ำล้างเบื้องต้น ช่วงเปลี่ยนจากน้ำเป็นน้ำยาล้างด่างหรือน้ำยากรดและรักษาความเข้มข้นในระบบหมุนเวียน และช่วงเปลี่ยนจากน้ำยาล้างกลับเป็นน้ำล้างขั้นสุดท้าย ในแต่ละช่วงต้องกำหนดให้ชัดเจนว่า “ค่าที่วัดมาจากท่อใด และตำแหน่งวาล์วใด” เพราะแม้ค่าจะเท่ากันแต่ความหมายอาจต่างกัน เช่น แม้ด้านจ่ายจะถึงความเข้มข้นที่กำหนด แต่ด้านกลับล่าช้า อาจหมายความว่ายังไม่ถึงอุปกรณ์เป้าหมายทั้งหมด ต้องพิจารณาว่าต้องใช้ค่าทั้งด้านจ่ายและด้านกลับหรือไม่ในแต่ละวงจรเป้าหมาย
เนื่องจากของเหลวจะผสมกันที่ขอบเขต การเปลี่ยนวาล์วโดยใช้ค่าช่วงเดียวในทันที อาจเกิดสัญญาณรบกวนหรือฟองทำให้เกิดการทำงานผิดพลาด จึงต้องกำหนดฮิสเทอรีซิสแยกระหว่างค่าบนและค่าล่าง เงื่อนไขที่ต้องเกิดขึ้นต่อเนื่องเป็นเวลาหนึ่ง เงื่อนไข AND กับการไหล และการทำงานปลอดภัยเมื่อเซ็นเซอร์ผิดปกติ ลงในข้อกำหนด PLC เหล่านี้เป็นแนวทางออกแบบ ไม่ใช่ค่าขีดจำกัดที่ใช้ได้กับทุกกรณี การเลื่อนเวลาการเปลี่ยนวาล์วจะเพิ่มการสูญเสียน้ำยา ขณะที่การเปลี่ยนเร็วเกินไปจะลดคุณภาพการล้างและการเก็บน้ำล้าง ต้องตรวจสอบรูปคลื่นที่ขอบเขตด้วยน้ำยาจริงใน FAT และ SAT เพื่อกำหนดค่า
จุดวัดไม่ใช่แค่ถัง แต่เลือกได้จากเส้นทางจ่าย น้ำกลับ และท่อระบายน้ำ
เมื่อเพิ่มเครื่องวัดค่าการนำไฟฟ้าในระบบ CIP ที่มีอยู่ ให้ซ้อนแผนผัง P&ID กับถัง CIP ปั๊ม เครื่องแลกเปลี่ยนความร้อน หัวจ่ายน้ำยา อุปกรณ์เป้าหมาย ท่อรวมน้ำกลับ วาล์วเก็บน้ำ และวาล์วระบายน้ำ ตำแหน่งวัดจะแตกต่างกันตามคำถามที่ต้องการตอบ หากต้องการปรับน้ำยาให้วัดที่ถัง หากต้องการตรวจสอบน้ำยาที่ส่งไปยังอุปกรณ์ให้วัดที่จ่าย หากต้องการดูน้ำยาที่ไหลกลับให้วัดที่ท่อน้ำกลับ หากต้องการลดการปนเปื้อนในน้ำทิ้งให้วัดก่อนวาล์วเปลี่ยนทาง ไม่สามารถใช้เซ็นเซอร์น้ำกลับตัวเดียวแทนทุกวงจรได้เสมอไป ในจุดที่ท่อแยกและรวมกัน ต้องสามารถระบุได้ว่าน้ำกลับมาจากอุปกรณ์ใดโดยดูสถานะวาล์ว
เซ็นเซอร์เป็นส่วนหนึ่งของอุปกรณ์ที่ช่วยรักษาความสะอาดของเป้าหมายการล้าง จึงต้องเลือกไม่เพียงความแม่นยำในการวัด แต่รวมถึงวัสดุสัมผัสของเหลว การเชื่อมต่อ ซีล การระบายน้ำ ความง่ายในการถอดล้าง การทนต่ออุณหภูมิ ความดัน และสารเคมีด้วย เซ็นเซอร์เหนี่ยวนำสำหรับงานสุขอนามัยของ Endress+Hauser ระบุการใช้งานสำหรับแยกช่วง CIP การควบคุมความเข้มข้น และการตรวจสอบผลิตภัณฑ์ พร้อมแนะนำการเชื่อมต่อกระบวนการหลายแบบ ซึ่งไม่ใช่ข้อบังคับสำหรับผลิตภัณฑ์ใดผลิตภัณฑ์หนึ่ง ต้องตรวจสอบความเหมาะสมกับขนาดท่อ ความเร็วของไหล น้ำยาล้าง และการเชื่อมต่อที่มีอยู่ในโรงงานแต่ละจุด ผู้รับผิดชอบออกแบบสุขอนามัยจะตรวจสอบทั้งแบบร่างและของจริงว่า การเชื่อมต่อหรือข้อต่อใหม่จะไม่สร้างจุดตกค้างใหม่หรือไม่
ต้องระบุในข้อกำหนดเดียวกันว่ามีการชดเชยอุณหภูมิหรือไม่ อุณหภูมิอ้างอิง หน่วยผลลัพธ์ และขั้นตอนการสอบเทียบ หากค่าใน PLC ไม่ชัดเจนว่าเป็นค่าการนำไฟฟ้าดิบหรือค่าที่ชดเชยอุณหภูมิแล้ว อาจทำให้หน้าจอดูปกติแต่ฐานข้อมูลการตัดสินผิดพลาด ในการตรวจสอบหลังล้างเซ็นเซอร์ ต้องกำหนดว่าจะใช้ของเหลวมาตรฐาน น้ำยาจริง หรือน้ำประปาของโรงงานในการตรวจสอบความถูกต้อง พร้อมเก็บประวัติการเปลี่ยนและบันทึกการสอบเทียบ ต้องมีอินเตอร์ล็อกที่ไม่แปลงสัญญาณผิดปกติ เช่น สายขาด ค่าคงที่ การสื่อสารขาดช่วง เกินช่วง หรือเปลี่ยนแปลงอย่างรวดเร็วผิดปกติ ให้กลายเป็น “ล้างผ่าน” ด้วยเช่นกัน
บันทึกการไหล อุณหภูมิ เวลา และค่าการนำไฟฟ้าพร้อมกันด้วยนาฬิกาเดียวกัน
แม้ว่าค่าการนำไฟฟ้าจะเหมาะสม แต่ถ้าปริมาณการไหลไม่เพียงพอ อาจทำให้บางส่วนของท่อไม่ถูกล้างอย่างทั่วถึงได้ หากอุณหภูมิต่ำกว่าที่ตั้งไว้ เงื่อนไขการทำงานของสารเคมีจะเปลี่ยนไป แม้ว่าการเปลี่ยนเฟสจะถูกต้อง แต่ถ้าเวลาที่เก็บรักษาไม่เพียงพอก็ถือว่าไม่ผ่านสูตรการล้าง ข้อมูลจากหน่วย CIP ของ Tetra Pak แสดงโครงสร้างที่ควบคุมอัตโนมัติทั้งเวลาการล้าง อุณหภูมิของสารล้าง ปริมาณการไหล และความเข้มข้น เราไม่ควรนำมาอ้างอิงเป็นเกณฑ์ผ่านของอุปกรณ์ในโรงงานโดยตรง แต่ใช้เป็นแนวทางในการกำหนดข้อกำหนดที่ต้องมี “การบันทึกครบทั้งสี่ค่า”
ในการเก็บข้อมูล ควรหลีกเลี่ยงแนวคิดที่ว่าเพียงแค่บันทึกค่าที่สแกนจาก PLC ทุกวินาทีจะเพียงพอเสมอ ควรกำหนดช่วงเวลาที่สามารถเห็นการเปลี่ยนแปลงสั้น ๆ ในช่วงเปลี่ยนเฟส ช่วงเวลาที่ข้อมูลอาจสูญหายจากการตัดการสื่อสาร และความละเอียดของค่าที่ส่งไปยัง MES ตัวอย่างเช่น หน้าจอการตรวจสอบอาจแสดงกราฟแบบต่อเนื่อง ส่วนบันทึกของแต่ละชุดงานจะบันทึกเวลาที่เริ่มและสิ้นสุดของแต่ละเฟส ปริมาณการไหลต่ำสุด ระยะเวลาที่อยู่ในช่วงอุณหภูมิที่ต่ำสุดหรือยอมรับได้ ระยะเวลาที่ค่าการนำไฟฟ้าอยู่ในช่วงที่กำหนด สัญญาณเตือน และการปฏิบัติการด้วยมือ รายการและวิธีการสรุปข้อมูลในตัวอย่างนี้จะปรับให้เหมาะสมกับการตรวจสอบของแต่ละอุปกรณ์ กำหนดระยะเวลาการเก็บข้อมูลดิบและประวัติการแก้ไขตามกฎระเบียบการจัดการบันทึกคุณภาพ
การซิงโครไนซ์เวลาถือเป็นเรื่องเรียบง่ายแต่สำคัญ หากนาฬิกาของอุปกรณ์ CIP, PLC, SCADA และ MES ไม่ตรงกัน จะไม่สามารถย้อนกลับไปตรวจสอบได้ว่า “เริ่มการผลิตหลังจากล้างเสร็จหรือไม่” จึงต้องกำหนดเวลามาตรฐานในโรงงานในไทย วิธีการซิงโครไนซ์เวลา การทำงานหลังไฟดับ และการเก็บบันทึกในช่วงออฟไลน์ แยกระบบควบคุมในพื้นที่ตั้งแต่เซ็นเซอร์ถึง PLC กับชั้น MES ที่ใช้สำหรับการตรวจสอบและอนุมัติ เพื่อป้องกันไม่ให้การตัดสินใจหยุดงานด้านสุขอนามัยถูกย้ายไปอยู่บนคลาวด์เมื่อเกิดปัญหาเครือข่าย
ไม่ควร “คัดลอก” ค่าเซตพอยต์ แต่ต้องยืนยันความถูกต้องด้วยของเหลวจริงและอุปกรณ์จริง
เริ่มต้นด้วยการรวบรวมขั้นตอน CIP ที่มีอยู่ เงื่อนไขการใช้สารเคมีจากผู้ผลิต ประวัติการล้างที่ไม่ผ่านการตรวจสอบ การทดสอบ Swab และการตรวจสอบสารตกค้าง จากนั้นใช้ทั้งน้ำจ่ายและสารล้างจริงเพื่อเก็บข้อมูลความสัมพันธ์ระหว่างค่าการนำไฟฟ้าและความเข้มข้นที่อุณหภูมิต่าง ๆ รวมถึงเก็บรูปแบบคลื่นของรอบที่ผ่านเกณฑ์ในวงจรเป้าหมายจริง สังเกตการเปลี่ยนแปลงตามฤดูกาล คุณภาพน้ำจ่ายที่เปลี่ยนไป การเสื่อมสภาพของน้ำรีไซเคิล และความผันผวนของค่าการนำไฟฟ้าที่เกิดจากสารตกค้างในผลิตภัณฑ์ ก่อนจะขยาย “เกณฑ์ CIP เดียว” ไปใช้กับผลิตภัณฑ์และท่อทั้งหมด ต้องกำหนดขอบเขตการใช้งานตามชุดสูตรและอุปกรณ์แต่ละชุด
เงื่อนไขการตัดสินแบ่งออกเป็น 4 ชั้นเพื่อให้ง่ายต่อการใช้งาน ชั้นแรกคือความสมบูรณ์ของเครื่องมือ ว่าสัญญาณอุณหภูมิและการสื่อสารปกติหรือไม่ ชั้นที่สองคือเส้นทาง ว่ามีวาล์วที่จำเป็นอยู่ในตำแหน่งถูกต้อง และปั๊มกับปริมาณการไหลทำงานได้หรือไม่ ชั้นที่สามคือเงื่อนไขกระบวนการของแต่ละเฟส ว่าค่าการนำไฟฟ้า อุณหภูมิ ปริมาณการไหล และระยะเวลาตรงตามสูตรหรือไม่ ชั้นที่สี่คือการอนุมัติคุณภาพ ว่ามีการตรวจสอบข้อยกเว้น การทดสอบ และความเสี่ยงจากการเปลี่ยนผลิตภัณฑ์หรือไม่ เมื่อมีข้อผิดพลาด ไม่ควรแค่แสดง “ไฟแดง” แต่ต้องกำหนดคำสั่งปฏิบัติงานสำหรับการล้างซ้ำ การล้างใหม่ การเรียกซ่อมบำรุง หรือการระงับคุณภาพ
ตัวอย่างหนึ่งของเงื่อนไขสิ้นสุดการล้างขั้นสุดท้ายคือ “ค่าการนำไฟฟ้าที่ชดเชยอุณหภูมิด้านกลับอยู่ในช่วงคุณภาพน้ำที่โรงงานตรวจสอบแล้ว และค่านี้คงที่เกินเวลาที่กำหนด ปริมาณการไหลเป็นไปตามเกณฑ์ และสถานะวาล์วในวงจรเป้าหมายถูกต้อง” อย่างไรก็ตาม ค่าช่วงคุณภาพน้ำและเวลาที่แน่นอนไม่สามารถกำหนดได้จากบทความนี้ เนื่องจากขึ้นกับชนิดอาหาร สารเคมี ปริมาตรและรูปร่างของท่อ และการทดสอบตรวจสอบ ในกรณีผิดปกติ ต้องกำหนดสิทธิ์บายพาสและการอนุมัติด้วยมือ รวมถึงผู้ที่บันทึกเหตุผลและการทดสอบต่อเนื่องที่ต้องการ หากมีการรีเซ็ตด้วยมือโดยไม่มีบันทึกเป็นเรื่องปกติ จะทำให้ไม่เห็นจุดที่ต้องปรับปรุงของอุปกรณ์
การออกแบบสุขอนามัยและการปฏิบัติงานในโรงงานที่ไทย
ในโรงงานอาหารของไทย ประเภทอาหารที่ใช้ ขายในประเทศหรือส่งออก และเงื่อนไขการตรวจสอบลูกค้าจะแตกต่างกันไปในแต่ละโรงงาน ประกาศกระทรวงสาธารณสุข (ฉบับที่ 420) เกี่ยวกับการผลิตอาหาร ซึ่ง อย.ไทยเผยแพร่ในข้อมูล GMP เป็นกรอบ GMP ที่อ้างอิงถึงวิธีการผลิต อุปกรณ์ และการเก็บรักษาอาหาร แต่บทความนี้ไม่ได้กล่าวอ้างว่าประกาศนี้บังคับให้ใช้ค่าการนำไฟฟ้าคงที่ รอบการสุ่มตัวอย่าง หรือฟังก์ชัน MES ใด ๆ การตีความข้อกำหนดต้องได้รับการยืนยันจากฝ่ายประกันคุณภาพของโรงงานและผู้เชี่ยวชาญที่รับผิดชอบ ส่วนค่าที่ตั้งของอุปกรณ์ต้องมาจากการตรวจสอบความเหมาะสมของอุปกรณ์
ในพื้นที่ปฏิบัติงาน ต้องระมัดระวังการจัดการสารเคมี จุดที่มีอุณหภูมิสูงขณะล้าง การเปิด-ปิดวาล์วผิดพลาด และการฟื้นฟูหลังซ่อมบำรุง ต้องตรวจสอบตำแหน่งติดตั้งเครื่องวัดค่าการนำไฟฟ้าว่าไม่ขวางทางเดินล้างหรือทางเดินตรวจสอบของพนักงาน รวมถึงไม่ให้กล่องสายไฟและสายล้างชนกัน การควบคุมเพิ่มสารเคมีอาจไม่ให้ผลดีเท่าการทำให้การตัดสินเฟสมีเสถียรภาพและลดการเปลี่ยนเฟสผิดพลาด แต่ต้องยืนยันผลด้วยการวัดในพื้นที่ เปรียบเทียบปริมาณน้ำ สารเคมี น้ำทิ้ง เวลาในการรอล้าง และจำนวนครั้งล้างซ้ำในเงื่อนไขเดียวกันก่อนและหลังติดตั้ง และไม่ควรนำตัวเลขเหล่านี้ไปใช้เป็นค่าทั่วไปในเอกสารการขาย
ฝ่ายคุณภาพต้องการหน้าจอสำหรับตรวจสอบข้อยกเว้นรายวัน ฝ่ายซ่อมบำรุงต้องการรู้สัญญาณเตือนความผิดปกติของเครื่องมือ ฝ่ายผลิตต้องการตัดสินใจได้ทันทีว่าสามารถเริ่มชุดงานถัดไปได้หรือไม่ จึงไม่ควรรวมหน้าจอทั้งสามฝ่ายไว้ในกราฟขนาดใหญ่เดียว แต่ควรแยกเป็นผลผ่าน-ไม่ผ่านรอบงาน รหัสสาเหตุ รูปคลื่น สถานะเครื่องมือ และประวัติการอนุมัติ ใช้คำศัพท์ที่ใช้ในพื้นที่รวมถึงภาษาไทยให้เป็นมาตรฐานเดียวกัน และระบุในมาตรฐานการปฏิบัติงานด้วยว่า “ล้างเสร็จ” “พร้อมใช้” และ “ระงับ” หมายถึงเงื่อนไขใดบ้าง
จะส่งอะไรไปยัง MES สำหรับการติดตามย้อนกลับแบบแบตช์
การออกแบบความละเอียดของบันทึกและประวัติการแก้ไขอย่างไร
การส่งข้อมูลแค่ผล “ผ่าน” หรือ “ไม่ผ่าน” ต่อรอบไปยัง MES นั้นง่าย แต่บางครั้งไม่เพียงพอสำหรับการตรวจสอบสาเหตุในภายหลัง เช่น เมื่อเวลาการล้างขั้นสุดท้ายยาวนานขึ้น อาจไม่สามารถแยกได้ว่าน้ำที่ใช้เปลี่ยนไปหรือไม่ วาล์วเก็บน้ำยาล่าช้าหรือไม่ หรือเซ็นเซอร์ตอบสนองช้าลงหรือเปล่า การเก็บค่าต่อเนื่องและเหตุการณ์ใน PLC และส่งสรุปตามขั้นตอนพร้อมตัวระบุที่สามารถอ้างอิงสัญญาณดิบใน MES เป็นการออกแบบที่เหมาะสม ความถี่ในการบันทึกขึ้นกับความเร็วในการเปลี่ยนขั้นตอน ปริมาณข้อมูลที่ส่ง และความจำเป็นในการตรวจสอบและวิเคราะห์สาเหตุ อย่าตั้งเป้าหมายเก็บข้อมูลทุกแท็กแบบไม่จำกัดเวลาและด้วยรอบที่สั้นที่สุด
รหัสเหตุผลที่กรอกด้วยมือ ความเห็นการปลดล็อกสถานะพัก และคำสั่งล้างซ้ำ จะผูกกับรอบเดียวกับค่าจากเซ็นเซอร์ หากต้องแก้ไขบันทึก ต้องไม่ลบค่าต้นฉบับ แต่ต้องเก็บทั้งก่อนและหลังแก้ไข เหตุผล ผู้ดำเนินการ และเวลาที่แก้ไขไว้ด้วย จะแยกแสดง “ผลการตัดสินปัจจุบัน” บนหน้าจอ กับ “ผลการตัดสินในขณะนั้น” ที่ได้จากตรรกะตัดสินในอดีต การออกแบบที่ให้ CIP ในอดีตเปลี่ยนเป็นผ่านโดยอัตโนมัติเมื่อมีการลงค่าขีดจำกัดใหม่ จะทำให้การอธิบายคุณภาพยุ่งยาก ระยะเวลาการเก็บและความจำเป็นลายเซ็นอิเล็กทรอนิกส์ต้องกำหนดตามกฎหมายที่โรงงานใช้ ข้อกำหนดลูกค้า และขั้นตอนคุณภาพภายในแต่ละแห่ง
กำหนดขอบเขตกับแบตช์การผลิตให้ชัดเจน
หากรอบ CIP หนึ่งรอบล้างหลายอุปกรณ์ ต้องเก็บสถานะผ่าน-ไม่ผ่านทั้งรอบและแยกตามลูปเป้าหมาย ในทางกลับกัน หากล้าง CIP หลายขั้นตอนต่อเนื่องในอุปกรณ์เดียว ต้องกำหนดว่าอนุญาตให้เริ่มผลิตเมื่อขั้นตอนไหนเสร็จ การผูกกับแบตช์ต้องใช้รหัสรอบที่ชัดเจนซึ่งมี ID อุปกรณ์ ID เส้นทาง เวลา และเวอร์ชันสูตร ไม่ใช่ข้อความกำกวมอย่าง “การล้างสุดท้ายก่อนหน้า” หากยังไม่อนุมัติเมื่อเริ่มผลิต MES จะเตือนอย่างเดียวหรือบล็อกคำสั่งผลิต ขึ้นกับความปลอดภัยและการใช้งานของอุปกรณ์เดิม
ต้องคำนึงถึงการแปรรูปซ้ำหรือหยุดผลิตด้วย หากเปิดอุปกรณ์เพื่อตรวจสอบกลางทางแล้วปิดใหม่ อาจไม่สามารถใช้การอนุมัติ CIP ก่อนหน้าได้โดยตรง ต้องบันทึกการแทรกแซงผิวสัมผัสผลิตภัณฑ์ และมีขั้นตอนให้ฝ่ายคุณภาพตัดสินใจว่าต้องล้างซ้ำหรือตรวจสอบซ้ำหรือไม่ แม้จะเป็นอุปกรณ์เดียวกัน แต่ถ้าเงื่อนไขสารก่อภูมิแพ้เปลี่ยนตามการเปลี่ยนผลิตภัณฑ์ การตรวจสอบที่ต้องการก็อาจเปลี่ยนตาม การตัดสินใจเหล่านี้ไม่ได้ขึ้นกับการคำนวณค่าการนำไฟฟ้า แต่ขึ้นกับการวิเคราะห์อันตรายและขั้นตอนสุขอนามัยของโรงงาน
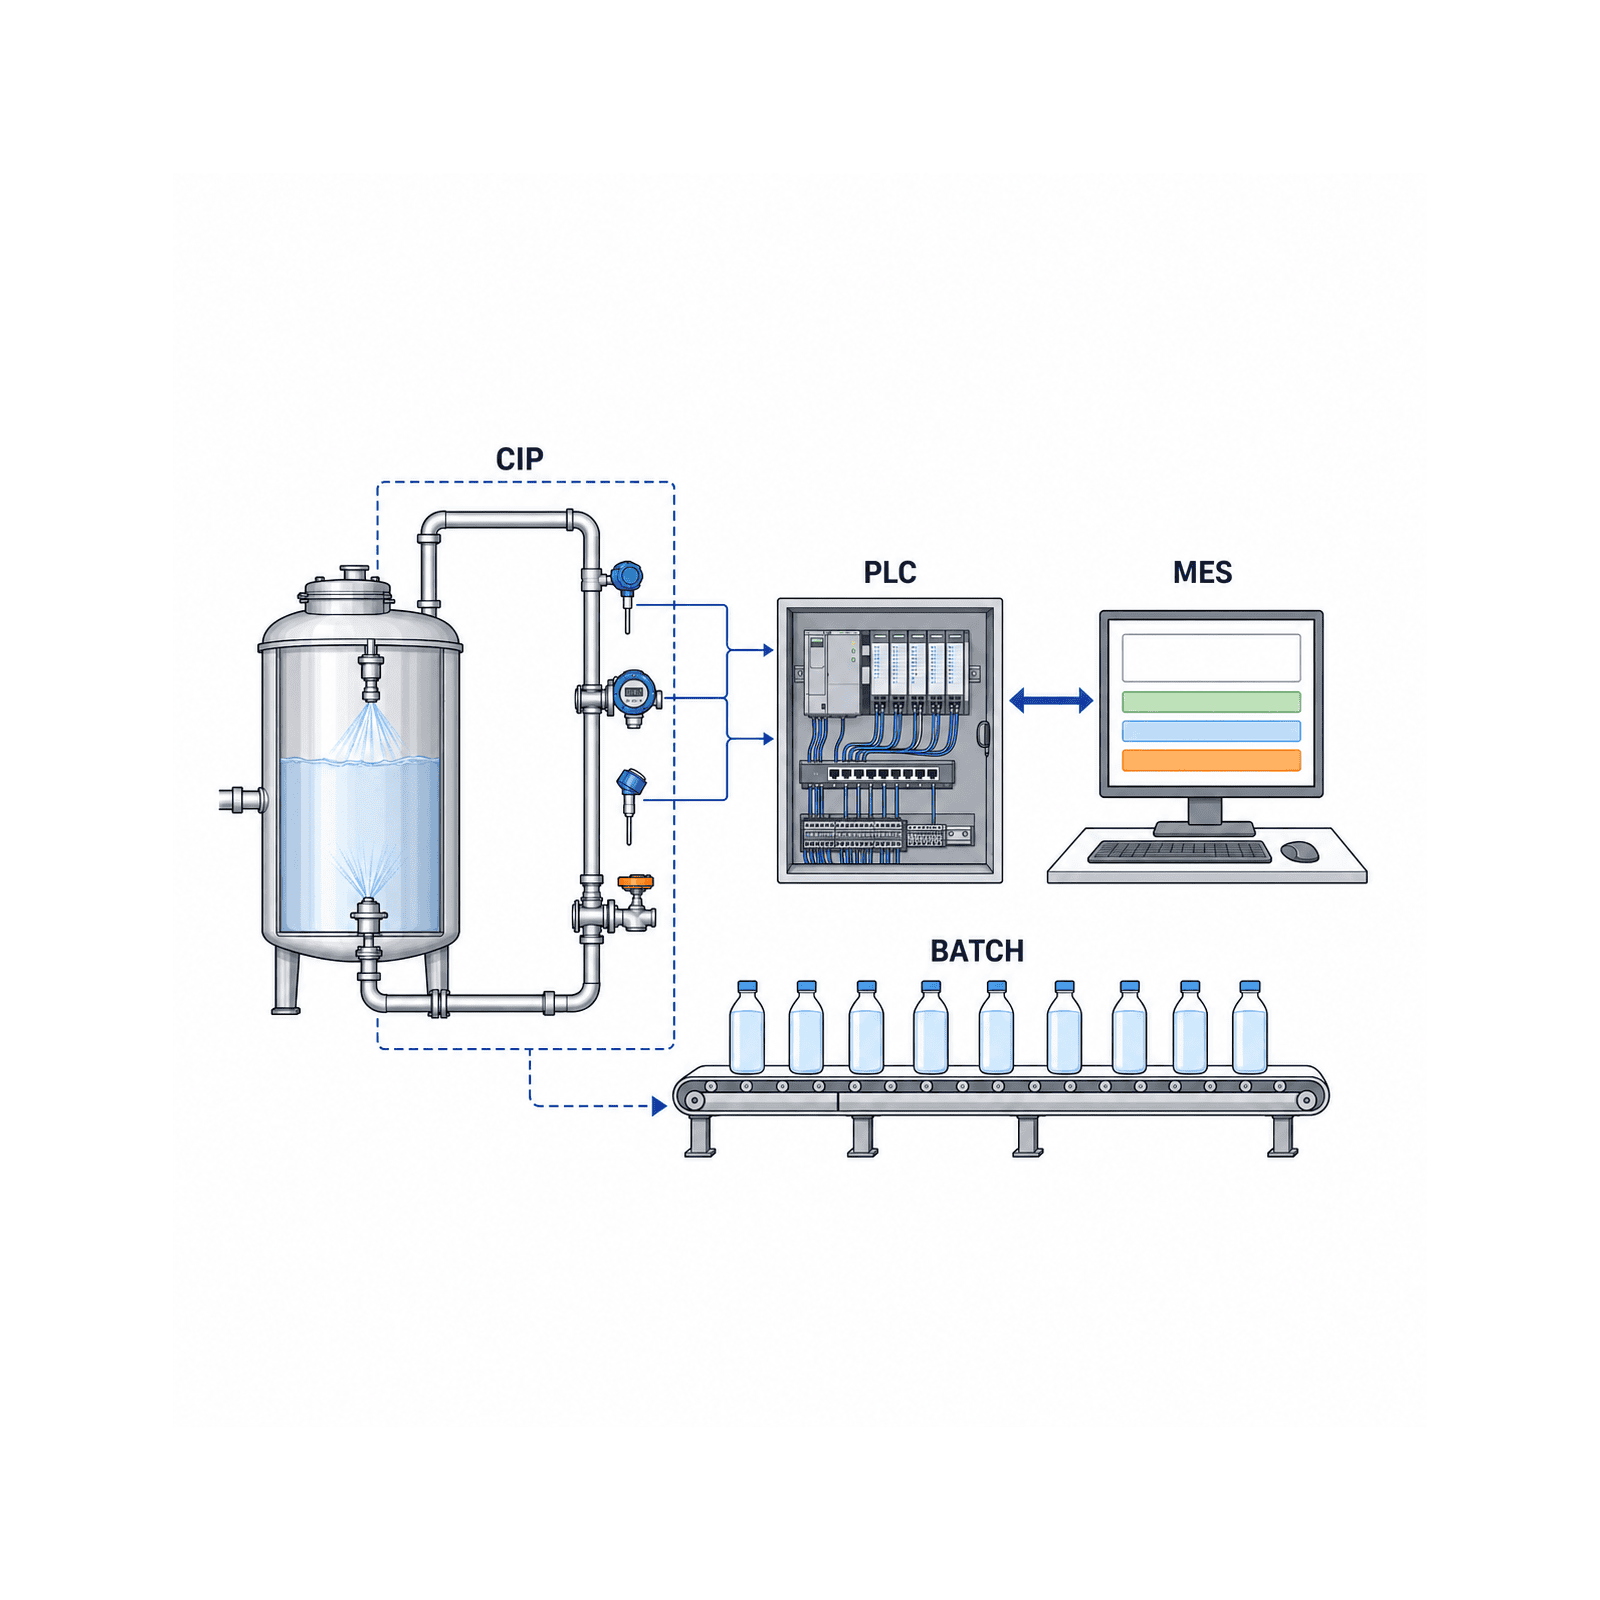
ผลลัพธ์ของการตรวจสอบ CIP จะมีคุณค่ามากกว่าการแสดงผลบนแดชบอร์ดเดี่ยว คือการเชื่อมโยงกับแบตช์การผลิต ต้องเชื่อมโยง ID อุปกรณ์ ลูปเป้าหมาย เวอร์ชันสูตร CIP รหัสรอบ ผลิตภัณฑ์หรือแบตช์ก่อนหน้า และแบตช์ผลิตภัณฑ์ที่ผลิตถัดไปหลังการล้าง นอกจากนี้ต้องสามารถอ้างอิงเวลาที่เริ่มและจบแต่ละขั้นตอน สถานะการผ่านของค่าการนำไฟฟ้า อุณหภูมิ อัตราการไหล สัญญาณเตือน การแทรกแซงด้วยมือ ผู้อนุมัติ และสถานะการสอบเทียบเซ็นเซอร์ได้ เพื่อให้สามารถตรวจสอบย้อนกลับได้ว่า “ก่อนผลิตแบตช์นี้ การล้างขั้นตอนไหนเสร็จภายใต้เงื่อนไขใด” แนวคิดการจัดการลำดับโลตตั้งแต่วัตถุดิบจนถึงการจัดส่งนี้ รวบรวมไว้ใน คู่มือการติดตั้งระบบติดตามย้อนกลับสำหรับโรงงานอาหาร
ขอบเขตการเชื่อมต่อกับ MES ต้องชัดเจนด้วย PLC ควบคุมวาล์ว ปั๊ม และอินเตอร์ล็อก ส่วน MES รับผิดชอบการออกหมายเลขรอบ การจัดการเวอร์ชันสูตร การอ้างอิงประวัติ และการอนุมัติ เป็นหนึ่งในแนวทาง ก่อนแก้ไขการควบคุมอุปกรณ์เดิมอย่างง่าย ควรมีขั้นตอนตรวจสอบความสมบูรณ์ของข้อมูลด้วยการเชื่อมต่อแบบอ่านอย่างเดียว หากข้อมูลขาดหาย ต้องกำหนด ID เฉพาะและกฎการส่งซ้ำเพื่อป้องกันการบันทึกรอบซ้ำซ้อนเมื่อส่งข้อความใหม่ กรณี MES หยุดทำงาน ต้องกำหนดในแผนความต่อเนื่องทางธุรกิจ (BCP) ว่า PLC จะเก็บบันทึกอย่างไร และใครเป็นผู้อนุญาตการผลิต
เมื่อเชื่อม CIP กับระบบบริหารการผลิตเดิม ต้องจัดการความแตกต่างชื่ออุปกรณ์และมาสเตอร์ผลิตภัณฑ์ วันที่แก้ไขสูตร และเวลายืนยันโลตให้เรียบร้อยก่อน หากประเมินรอบที่ล้างด้วยสูตรก่อนแก้ไขใหม่ด้วยค่าที่ตั้งหลังแก้ไข ความหมายของบันทึกจะเปลี่ยน ต้องตรึงเวอร์ชันสูตรและเวอร์ชันตรรกะตัดสินไว้กับรอบนั้น ภาพรวมการเชื่อมโยงข้อมูลการผลิต สต็อก และคุณภาพ สามารถดูได้จาก คู่มือการเลือกระบบบริหารการผลิตสำหรับโรงงานอาหาร
ใน RFP ให้เขียนเงื่อนไขการรับเข้ามากกว่ารุ่นเครื่องมือ
เตรียมข้อมูลหน้างานที่จะส่งให้ผู้ขาย
หาก P&ID ในขั้นตอนขอเสนอราคายังเป็นแบบเก่า ให้ทำการไฮไลต์ความแตกต่างกับของจริงก่อน ตรวจสอบว่าบริเวณใกล้จุดวัดมีท่อส่วนตรงเพียงพอหรือไม่ มีพื้นที่สำหรับถอดเซ็นเซอร์หรือไม่ ทิศทางท่อทำให้อากาศสะสมง่ายหรือไม่ อุณหภูมิและความดันในช่วงล้างแตกต่างจากการผลิตปกติหรือไม่ ต้องระบุชนิดสารเคมีและความเข้มข้นที่ใช้จริง ความผันผวนของน้ำที่จ่าย วิธีการนำของเหลวที่เก็บกลับมาใช้ใหม่ หากไม่ระบุ ผู้ขายจะไม่สามารถเลือกช่วงวัดหรือวัสดุที่เหมาะสมได้ รายการ I/O ของวาล์วและปั๊มที่ติดตั้งอยู่เดิม รุ่น PLC, สเปคการสื่อสาร, วิธีการซิงโครไนซ์เวลา, จุดเชื่อมต่อ MES, ขั้นตอนการขอเปลี่ยนแปลงเครือข่าย ก็ส่งผลต่อความแม่นยำของการประเมินราคาเช่นกัน
เงื่อนไขงานก่อสร้างถือเป็นเงื่อนไขทางเทคนิคด้วย ในโรงงานอาหาร หน้าต่างที่สามารถหยุดท่อได้มีจำกัด ต้องใช้เวลาสำหรับการเชื่อม, ล้าง, ตรวจสอบการรั่ว, และตรวจสอบสุขอนามัยซ้ำ หากบีบเวลาทดลองเดินเครื่องให้ชิดกับวันเริ่มผลิต จะไม่มีเวลาปรับเทียบค่าและแก้ไขปัญหาที่พบใน SAT จึงต้องประสานแผนงานก่อสร้างกับแผนผลิต รวมถึงระบุว่ามีสายการผลิตสำรองหรือไม่ การจัดเตรียมสารเคมี และการเข้าร่วมของผู้รับผิดชอบคุณภาพใน RFP การเปรียบเทียบราคาโดยดูแค่จำนวนเงินระหว่างใบเสนอราคาที่มีเงื่อนไขเหล่านี้กับไม่มีถือเป็นเรื่องสำคัญที่ไม่ควรทำ
ตารางคะแนนสำหรับเปรียบเทียบข้อเสนอ
ตารางเปรียบเทียบแบ่งเป็น 6 หมวด ได้แก่ “การออกแบบสุขอนามัย”, “ความสมบูรณ์ของการวัด”, “การควบคุมและความปลอดภัย”, “ข้อมูลและการติดตาม”, “การดำเนินงานและบำรุงรักษา”, และ “แผนการดำเนินงาน” เพื่อให้ฝ่ายที่เกี่ยวข้องอภิปรายได้ง่ายขึ้น ในการออกแบบสุขอนามัยให้ประเมินวัสดุที่สัมผัสของเหลวและข้อต่อ, การระบายของเหลว, วิธีตรวจสอบ ในการวัดให้ดูความเหมาะสมกับของเหลวจริง, การชดเชยอุณหภูมิ, การเทียบค่า, เวลาตอบสนอง ในการควบคุมให้ดูการป้องกันการสลับผิดและพฤติกรรมเมื่อเกิดความผิดพลาด ในข้อมูลให้ดูรหัสรอบ, เวอร์ชันสูตร, รูปคลื่น, ประวัติการแก้ไข ในการดำเนินงานให้ดูคู่มือภาษาไทย, อะไหล่สำรอง, ช่องทางบริการบำรุงรักษา ในแผนการดำเนินงานให้ดูเวลาหยุดเครื่อง, FAT/SAT, การอบรม, การส่งมอบน้ำหนักคะแนนขึ้นกับการวิเคราะห์อันตรายในโรงงานและข้อจำกัดของอุปกรณ์เดิม ไม่ตัดสินผลผ่านชื่อผู้ผลิตเพียงอย่างเดียว
ถ้าในข้อเสนอระบุว่า “ต้องลดปริมาณสารล้างลงกี่เปอร์เซ็นต์” ให้ตรวจสอบค่าปัจจุบันและเงื่อนไขเปรียบเทียบที่เป็นหลักฐาน การออกแบบที่เก็บน้ำและสารเคมีกลับมาใช้ใหม่อาจเป็นประโยชน์ แต่ถ้าการเปลี่ยนแปลงเร็วเกินไปกลายเป็นความเสี่ยงด้านความปลอดภัยอาหาร ก็ไม่ควรให้ความสำคัญกับผลลดปริมาณเป็นอันดับแรก หากจุดประสงค์เริ่มแรกคือการจัดเตรียมหลักฐานคุณภาพ การลดปริมาณจึงเป็นเพียงตัวชี้วัดรอง การระบุชัดเจนว่าสิ่งใดคือเงื่อนไขความสำเร็จอันดับหนึ่ง จะช่วยให้การตัดสินใจในช่วงทดลองเดินเครื่องไม่สับสน
ในเอกสารขอข้อเสนอให้ระบุวัตถุประสงค์ของโรงงาน, P&ID เดิม, วงจรเป้าหมาย, ผลิตภัณฑ์เป้าหมาย, สูตรล้าง, สื่อบันทึกข้อมูลปัจจุบัน, สารเคมีและคุณภาพน้ำ, สภาพแวดล้อมการใช้งาน, โครงสร้างเครือข่าย จากนั้นให้ผู้เสนอระบุรายละเอียดจุดวัด, วัสดุที่สัมผัสของเหลว, การเชื่อมต่อสุขอนามัย, การชดเชยอุณหภูมิ, การเทียบค่าและการเปลี่ยน, สัญญาณ PLC, โมเดลข้อมูล MES, หน้าจอการใช้งาน, พฤติกรรมเมื่อเกิดข้อยกเว้น, การอบรม, อะไหล่บำรุงรักษา “ชุดแสดงผลนำไฟฟ้า” เพียงอย่างเดียวไม่สามารถเปรียบเทียบได้
รายการเปรียบเทียบราคาไม่ใช่แค่ค่าใช้จ่ายเริ่มต้น แต่รวมเวลาหยุดท่อ, ขอบเขตการเปลี่ยนแปลงควบคุมเดิม, การยืนยันเทียบค่ากับผู้ผลิตสารเคมี, เวลาการเทียบค่ารายงวด, เซ็นเซอร์สำรอง, การบำรุงรักษารายปี, การเก็บข้อมูล, การกู้คืนจากความผิดพลาด อาจมีโอกาสใช้การวัดหลายตัวแปรจากมิเตอร์ไหลเดิมโดยไม่ต้องเพิ่มเซ็นเซอร์ Endress+Hauser เผยแพร่กรณีศึกษาของโรงงานเครื่องดื่มที่รวมมิเตอร์ไหลกับการวัดนำไฟฟ้า แต่ต้องตรวจสอบว่าสเปคผลิตภัณฑ์และช่วงวัดเหมาะกับทุกเฟสของโรงงานหรือไม่ การเปรียบเทียบต้องดู “ต้นทุนรวมที่สามารถจำลองรอบ CIP ได้หนึ่งรอบ” ไม่ใช่ “ราคาต่อเครื่องมือ”
ตัวอย่างข้อความคำขอสามารถระบุได้ชัดเจน เช่น “ในวงจรเป้าหมาย A ให้ตัดสินการเริ่มและสิ้นสุดของการล้างสำรอง, การล้างด่าง, การล้างสุดท้าย โดยบันทึกนำไฟฟ้า, อุณหภูมิ, อัตราการไหล, สถานะวาล์ว, เวอร์ชันสูตร ด้วยรหัสรอบ หากเซ็นเซอร์ผิดปกติหรือเวลาขาดหาย ห้ามผ่านอัตโนมัติ และเก็บรหัสเหตุผลกับประวัติการดำเนินการ ผู้รับผิดชอบคุณภาพสามารถดูรายการข้อยกเว้นและรูปคลื่นก่อนเริ่มชุดถัดไป” ข้อความนี้เป็นตัวอย่างการออกแบบ ไม่ใช่ค่ากำหนดที่ใช้ตรงๆ ต้องแก้ไขให้สะท้อนความเสี่ยงของท่อและอาหารแต่ละจุด
สถานการณ์ล้มเหลวที่ควรตรวจสอบใน FAT และ SAT
ส่งต่อบันทึกการทดสอบสู่การใช้งานจริง
บันทึกการทดสอบ FAT ต้องเก็บค่าจำลองอินพุตและเอาต์พุต, การเปลี่ยนสถานะที่คาดหวัง, บันทึกจริง, ผู้ตัดสิน, และประเด็นที่ยังไม่แก้ไข ในการทดสอบเปลี่ยนค่าการนำไฟฟ้าจากค่าสูงไปต่ำ ต้องใส่สัญญาณรบกวนที่ข้ามขอบเขตหลายครั้งด้วย ต้องตรวจสอบว่าการเปลี่ยนสถานะเกิดขึ้นทันทีที่เงื่อนไขครบถ้วน หรือรอให้ครบต่อเนื่อง หรือรีเซ็ตตัวจับเวลาก็ต่อเมื่อค่ากลับมา ตรวจสอบว่าค่าชดเชยอุณหภูมิและค่าดิบไม่สลับกัน หน่วยของ PLC และบนหน้าจอตรงกันหรือไม่ มีบันทึกการปิดสัญญาณเตือนหรือไม่ การตรวจสอบเหล่านี้แนบบันทึกจริงจะมีประโยชน์กว่าการตรวจแค่ช่องในเอกสาร
ใน SAT ไม่อนุมัติแค่การเสร็จงานก่อสร้างท่อ ต้องวัดเวลาหน่วงของของเหลวที่ส่งเข้าและไหลกลับ, ช่วงเปลี่ยนจุดเก็บและจุดทิ้ง, ช่วงอัตราการไหลที่แตกต่างกันในแต่ละอุปกรณ์, และช่วงที่ความเข้มข้นสารล้างเปลี่ยน การทดสอบประเมินความเหมาะสมของการล้างต้องทำตามแผนคุณภาพเดิม ไม่ใช้แค่ค่าการนำไฟฟ้าแทน ต้องบันทึกรายการล็อตสารเคมีที่ใช้, สภาพน้ำจ่าย, สถานะการเทียบค่าอุปกรณ์และเซ็นเซอร์ หลังทดสอบต้องตกลงกันว่าใครจะปิดประเด็นที่ยังไม่แก้ไขเมื่อไร และรายการใดจำเป็นก่อนเริ่มใช้งานจริง
ช่วงเริ่มใช้งานจริงควรกำหนด “ช่วงเวลาปรับตัว” ที่ทบทวนข้อยกเว้นของทุกรอบทุกวัน หากมีสัญญาณเตือนผิดพลาดมาก ให้ตรวจสอบสาเหตุจากฟองอากาศ, ท่อว่าง, สายไฟ, การชดเชยอุณหภูมิ, ข้อมูลวาล์ว, และการเลือกสูตร ก่อนปรับเกณฑ์ให้ผ่อนคลาย การแก้ไขต้องผ่านการอนุมัติจากฝ่ายคุณภาพและแยกแยะรอบก่อนและหลังแก้ไข การส่งต่อให้ฝ่ายบำรุงรักษาต้องรวมวิธีการกำหนดรอบเทียบค่า, การตรวจสอบหลังเปลี่ยน, รุ่นอะไหล่สำรอง, และขั้นตอนเมื่อเซ็นเซอร์เสีย
ใน FAT (Factory Acceptance Test) ใช้ซิมูเลเตอร์และของเหลวทดสอบเพื่อจำลองค่านำไฟฟ้าสูงต่ำ, ความผิดปกติของอุณหภูมิ, อัตราการไหลเป็นศูนย์, ตำแหน่งวาล์วไม่ตรงกัน, การตัดการสื่อสาร, เซ็นเซอร์เสีย, และไฟดับ-ติดใหม่ ตรวจสอบว่า PLC, หน้าจอ และประวัติทำงานตามที่ตั้งใจหรือไม่ ไม่ดูแค่สีบนหน้าจอ แต่บันทึกว่าจากเงื่อนไขอินพุตใดเปลี่ยนไปสถานะใด และเหตุใดจึงไม่ผ่านอัตโนมัติ ตรวจสอบว่าผู้ใช้ที่ไม่มีสิทธิอนุมัติสามารถปลดล็อกข้อยกเว้นได้หรือไม่ และมีบันทึกเวลาหรือเวอร์ชันแก้ไขหรือไม่
ใน SAT (Site Acceptance Test) ใช้ท่อจริงและของเหลวจริง วัดเวลาหน่วงระหว่างจ่ายและไหลกลับ, โซนผสม, เวลาคงที่ของการล้างสุดท้าย, การทำงานของวาล์วเก็บและวาล์วทิ้ง ประเมินว่าของเหลวล้างถึงปลายท่อเป้าหมายหรือไม่ โดยประเมินร่วมกับวิธีประเมินความเหมาะสมของการล้างที่ใช้ในหน้างาน เอกสาร 3-A แนะนำแนวคิดการตรวจสอบช่วงที่ของเหลวล้างถึงในอุปกรณ์สเปรย์ เช่น ถัง แม้ว่ารูปคลื่นนำไฟฟ้าจะเรียบร้อยก็ไม่ได้หมายความว่าจุดบอดถูกกำจัด SAT ผ่านหรือไม่ขึ้นกับวิธีทดสอบและเกณฑ์ที่ตกลงกันล่วงหน้า
การทดสอบรับเข้าต้องมีทั้งรอบปกติและรอบที่ตั้งใจให้ล้มเหลว เช่น สารล้างไม่พอ, น้ำจ่ายผันผวน, อัตราการไหลต่ำ, เลือกสูตรผิด, ลืมคืนวาล์วมือ, การตัดการเชื่อมต่อ MES, และการเปลี่ยนเซ็นเซอร์ทันที เพื่อยืนยันกระบวนการพักรอและกู้คืน ไม่สามารถจำลองทุกสถานการณ์ในอุปกรณ์จริงโดยปลอดภัย จึงแบ่งเป็นการจำลองใน FAT, การทดสอบปลอดภัยใน SAT, และการตรวจสอบขั้นตอนการใช้งาน บันทึกการทดสอบต้องเก็บผู้ดำเนินการ, เวอร์ชันสูตรที่ใช้, รูปคลื่นอินพุต, การตัดสิน, การแก้ไข, และผลการทดสอบซ้ำไว้ด้วย
ลำดับการติดตั้ง: เริ่มจากระบบเดียว และกำหนดเกณฑ์การตัดสินใจให้ชัดเจนก่อน
เกณฑ์การเลือกเป้าหมายแรก
ในการเลือกวงจรเป้าหมาย ไม่ควรตัดสินใจเพียงแค่ “ตำแหน่งที่ติดตั้งเครื่องวัดค่าการนำไฟฟ้าได้ง่าย” เท่านั้น ควรตรวจสอบว่ามีการเปลี่ยนผลิตภัณฑ์บ่อยหรือไม่ การบันทึกข้อมูลขาดหายส่งผลให้การตัดสินคุณภาพล่าช้าหรือไม่ มีการตัดสินใจด้วยมือมนุษย์ในการสลับระหว่างสารทำความสะอาดกับน้ำหรือไม่ เส้นทางจ่ายและเส้นทางกลับสามารถติดตามได้จาก P&ID หรือไม่ และสามารถทำการทดสอบสุขอนามัยในพื้นที่ได้หรือไม่ การทดลองครั้งแรกควรเลือกวงจรที่มีความสำคัญพอที่จะวัดผลได้ และสามารถทดลองโดยไม่กระทบกับอุปกรณ์ทั้งหมด หากเลือกท่อผสมที่ซับซ้อนตั้งแต่แรก อาจต้องใช้เวลามากในการระบุความหมายของค่าที่เซ็นเซอร์วัดได้
ในการสำรวจเบื้องต้น ควรสังเกตว่าพนักงานบันทึกการเริ่มล้างอย่างไร และใครเป็นผู้ตรวจสอบการสิ้นสุดการล้าง เมื่อเปลี่ยนไปใช้การบันทึกอัตโนมัติ ก็สำคัญที่จะไม่ทิ้งข้อยกเว้นหรือความรู้เกี่ยวกับสถานะอุปกรณ์ที่เคยตรวจสอบด้วยมือ เช่น หากผู้ชำนาญการใช้ประสบการณ์ตัดสินว่ามีวาล์วติดขัดหรือการระบายของเหลวจากถังเฉพาะล่าช้า เหตุการณ์เหล่านี้ควรถูกนำมาเป็นรายการทดสอบและตัวเลือกแจ้งเตือน ในทางกลับกัน ไม่ควรเปลี่ยนการตัดสินใจของพื้นที่ทั้งหมดเป็น “ผ่านอัตโนมัติ” ควรมีที่บันทึกผู้ตัดสินใจและเหตุผลประกอบ
รอบเวลาการทบทวนหลังติดตั้ง
หลังจากติดตั้งแล้ว ผลิตภัณฑ์ สารทำความสะอาด คุณภาพน้ำ ท่อ และเซ็นเซอร์จะมีการเปลี่ยนแปลงอย่างต่อเนื่อง จึงต้องมีระบบที่ประเมินค่าการตั้งค่าและความเหมาะสมใหม่เมื่อเกิดการเปลี่ยนแปลง ในการทบทวนเป็นระยะ ควรจัดเรียงจำนวนการแจ้งเตือน เหตุผลการปลดล็อกด้วยมือ อัตราการล้างซ้ำ การเบี่ยงเบนการสอบเทียบ การเปลี่ยนเซ็นเซอร์ และผลการทดสอบคุณภาพ ไม่ควรมองแค่แนวโน้มค่าปกติแล้วสรุปว่า “ไม่มีปัญหา” ควรตรวจสอบด้วยว่าเหตุผลที่ไม่พบความผิดปกติอาจเกิดจากเซ็นเซอร์ทำงานผิดปกติหรือไม่ ผลการทบทวนจะถูกนำไปปรับปรุงสูตรและแผนการบำรุงรักษาต่อไป
เมื่อขยายไปยังหลายสายการผลิต ควรใช้รูปแบบข้อมูลและหน้าจอพื้นฐานที่กำหนดในสายแรกซ้ำ แต่ค่ากำหนดและการตรวจสอบสุขอนามัยต้องทำในแต่ละวงจร การตั้งชื่อสายการผลิต รหัสอุปกรณ์ รหัสสูตร และรหัสรอบ ควรเป็นมาตรฐานเดียวกัน เพื่อให้ง่ายต่อการสอบถามคุณภาพและเชื่อมต่อกับ MES อย่างไรก็ตาม หากความยาวท่อ รูปร่างถัง และเส้นทางน้ำล้างกลับแตกต่างกัน รูปคลื่นและเวลาที่น้ำถึงจะไม่เหมือนกัน การแยกจัดการ “แม่แบบ” กับ “ความเหมาะสมของแต่ละอุปกรณ์” จะช่วยลดงานแก้ไขเมื่อขยายระบบ
ขั้นตอนแรกคือการทำความเข้าใจสถานะปัจจุบัน รวบรวมสูตรล้าง P&ID ผลการทดสอบสุขอนามัยในอดีต ข้อมูลสารเคมี เวลาที่ใช้ล้าง และเหตุผลการระงับคุณภาพ จากนั้นจำกัดเป้าหมายเป็นวงจรเดียว ขั้นตอนที่สองคือการสังเกต โดยบันทึกค่าการนำไฟฟ้า อุณหภูมิ และอัตราการไหลของน้ำจ่ายและน้ำกลับโดยไม่เปลี่ยนแปลงการควบคุมเดิม เพื่อเปรียบเทียบรอบที่ผ่านและรอบที่มีปัญหา ขั้นตอนที่สามคือการออกแบบเกณฑ์ตัดสิน โดยฝ่ายประกันคุณภาพ ฝ่ายผลิต และฝ่ายบำรุงรักษาจะอนุมัติค่ากำหนดและการจัดการข้อยกเว้น ขั้นตอนที่สี่คือการนำระบบตัดสินใจอัตโนมัติของ PLC และการเชื่อมต่อ MES มาใช้ทีละขั้น สุดท้ายคือการจัดเตรียมบันทึก FAT/SAT และการฝึกอบรมการทำงาน ก่อนเริ่มใช้งานจริง
การกำหนดความรับผิดชอบอย่างชัดเจนก็สำคัญเช่นกัน ฝ่ายคุณภาพรับผิดชอบเกณฑ์ตัดสินและการทดสอบสุขอนามัย ฝ่ายผลิตรับผิดชอบสูตรและการปฏิบัติด้วยมือ ฝ่ายบำรุงรักษารับผิดชอบเครื่องมือและท่อ ฝ่าย IT/OT รับผิดชอบข้อมูลและสิทธิ์การเข้าถึง ส่วนผู้ขายรับผิดชอบการออกแบบ การทดสอบ และการส่งมอบ นอกจากนี้ควรขอให้ผู้ผลิตสารทำความสะอาดยืนยันเงื่อนไขอุณหภูมิและความเข้มข้น ในการประชุมบริหารการเปลี่ยนแปลง จะต้องกำหนดว่าสินค้าใหม่ การเปลี่ยนสารเคมี การดัดแปลงท่อ การเปลี่ยนเซ็นเซอร์ หรือการอัปเดต PLC รายการใดต้องมีการตรวจสอบซ้ำ อย่าถือว่า “เสร็จสมบูรณ์” หากยังไม่มีผู้รับผิดชอบการดำเนินงานหลังติดตั้ง
การวัดผลประสิทธิภาพควรทำทั้งด้านคุณภาพการผลิตและการใช้ทรัพยากร เช่น เวลาในการตรวจจับข้อยกเว้น เวลาในการค้นหาบันทึกสำหรับสอบถามคุณภาพ อัตราการล้างซ้ำ เวลาในรอบ CIP ปริมาณการใช้น้ำในช่วงเปลี่ยนผลิตภัณฑ์ และปริมาณสารเคมีเติม เปรียบเทียบก่อนและหลังติดตั้ง หากผลิตภัณฑ์หรือฤดูกาลต่างกัน จะไม่สามารถเปรียบเทียบโดยตรงได้ ต้องบันทึกช่วงเวลาการเปรียบเทียบ โครงสร้างผลิตภัณฑ์ สูตรล้าง และสถานะอุปกรณ์ก่อนประเมิน การสัญญาลดอัตราการใช้โดยรวมจากการตรวจสอบค่าการนำไฟฟ้าเป็นเรื่องรองลงไป การสร้างบันทึกการเดินเครื่องที่สามารถอธิบายสาเหตุได้สำคัญกว่า
คำถามที่พบบ่อย
การตรวจสอบค่าการนำไฟฟ้าใน CIP สามารถยกเว้นการตรวจสอบจุลินทรีย์ได้หรือไม่?
ไม่สามารถตัดสินใจยกเว้นได้จากค่าการนำไฟฟ้าเพียงอย่างเดียว ค่าการนำไฟฟ้าสะท้อนการเปลี่ยนแปลงของส่วนประกอบไอออนิกและเงื่อนไขกระบวนการ วิธีการตรวจสอบจุลินทรีย์ สารก่อภูมิแพ้ และสารตกค้างที่เหมาะสมกับผลิตภัณฑ์และความเสี่ยง ต้องเป็นไปตามการยืนยันความเหมาะสมของฝ่ายคุณภาพ บันทึกค่าการนำไฟฟ้าจะเป็นหลักฐานเสริมที่อธิบายว่า “สูตรล้างที่กำหนดได้ถูกดำเนินการแล้ว”
เซ็นเซอร์ค่าการนำไฟฟ้าใน CIP ควรติดตั้งที่ฝั่งจ่ายหรือฝั่งกลับ?
ขึ้นอยู่กับวัตถุประสงค์ ฝั่งจ่ายจะเห็นความเข้มข้นสารเคมีและเงื่อนไขการส่งน้ำได้ชัดเจน ฝั่งกลับจะเห็นสภาพของของเหลวที่ผ่านอุปกรณ์เป้าหมายได้ดี ในท่อผสมต้องมีข้อมูลวาล์วที่ระบุแหล่งน้ำกลับบน P&ID เพื่อเลือกจุดที่จำเป็น
ค่ากำหนดค่าการนำไฟฟ้าและค่าจบการล้างน้ำสุดท้ายควรกำหนดอย่างไร?
ไม่มีค่ากำหนดทั่วไปที่ใช้ได้กับทุกกรณี ต้องกำหนดตามสารเคมีที่ใช้ การชดเชยอุณหภูมิ ค่าการนำไฟฟ้าของน้ำจ่าย การตกค้างของผลิตภัณฑ์ ท่อเป้าหมาย และผลการตรวจสอบสุขอนามัยในแต่ละสูตรของโรงงาน ต้องบันทึกเหตุผลของค่ากำหนด ผู้แก้ไข และวันที่เริ่มใช้ และทบทวนเมื่อเปลี่ยนสารเคมีหรืออุปกรณ์
สามารถเริ่มต้นด้วยการเชื่อมต่อ CIP เดิมกับ MES ได้เลยหรือไม่?
ถ้า PLC เดิมมีสัญญาณและรหัสรอบที่จำเป็น สามารถเริ่มจากการเชื่อมต่อประวัติแบบอ่านอย่างเดียวได้ หากไม่มีสัญญาณที่ต้องการ ต้องประเมินขอบเขตการติดตั้งเซ็นเซอร์เพิ่มหรือปรับปรุงการควบคุม MES จะรับข้อมูลไม่เพียงแค่ผลผ่าน/ไม่ผ่านการล้าง แต่ยังรวมถึงรอบที่ล้างก่อนหน้า รหัสเวอร์ชันสูตร และผู้อนุมัติข้อยกเว้นด้วย
ใน RFP และ FAT/SAT ควรตรวจสอบอะไรเป็นอันดับแรก?
ควรเน้นที่การหยุดการผ่านอัตโนมัติเมื่อเกิดความผิดปกติ และสามารถตรวจสอบสาเหตุย้อนหลังได้ มากกว่าหน้าจอในสถานะปกติ ต้องทดสอบกรณีเซ็นเซอร์เสีย ไหลต่ำ การตัดการสื่อสาร การแทรกแซงด้วยมือ และความคลาดเคลื่อนของเวลา ในสถานที่จริงต้องแยกตรวจสอบการเปลี่ยนเฟสของของเหลวจริงและความเหมาะสมของการล้างอุปกรณ์เป้าหมาย
สรุป
การตรวจสอบค่าการนำไฟฟ้าใน CIP เป็นวิธีที่มีประสิทธิภาพในการมองเห็นเฟสของสารทำความสะอาดและน้ำ การควบคุมความเข้มข้น และการเปลี่ยนแปลงในขั้นตอนการล้าง ความสำเร็จในการติดตั้งไม่ได้ขึ้นกับการมีเซ็นเซอร์เท่านั้น แต่ขึ้นกับการเลือกวัดเฟสใดของท่อใด การผสมผสานกับอัตราการไหล อุณหภูมิ เวลา และสถานะวาล์ว รวมถึงผลการตรวจสอบที่ใช้กำหนดค่ากำหนด ในโรงงานอาหารและเครื่องดื่มในไทย การรวมการออกแบบสุขอนามัย การปฏิบัติงานในพื้นที่ การอนุมัติคุณภาพ และประวัติรอบ MES ไว้ในรหัสรอบ CIP เดียว จะช่วยให้การตัดสินใจรายวันและการอธิบายย้อนหลังเชื่อมโยงกัน
หากกำลังพิจารณาการจัดระเบียบจุดวัด CIP เดิม หรือการจัดทำ RFP ที่ผสมผสานการตรวจสอบค่าการนำไฟฟ้าและประวัติ MES กรุณา ติดต่อ TOMAS TECH เพื่อแชร์แผนผังท่อและปัญหาการดำเนินงานในปัจจุบัน เรายินดีให้คำปรึกษาก่อนการกำหนดสเปคจริง
เอกสารอ้างอิง
- EHEDG, ข้อกำหนดการออกแบบสุขอนามัยสำหรับการติดตั้ง CIP, แนวทางที่ 50
- 3-A Sanitary Standards, การติดตั้งและ CIP ของอุปกรณ์แปรรูปและท่อสุขอนามัย
- 3-A Sanitary Standards, การทดสอบไรโบฟลาวินเพื่อประเมินความครอบคลุมของ CIP
- Tetra Pak, การทำความสะอาดอุปกรณ์แปรรูป
- Tetra Pak, หน่วย CIP P
- Endress+Hauser, พอร์ตโฟลิโออุตสาหกรรมอาหารและเครื่องดื่ม, ส่วน CIP
- Endress+Hauser, การวัดหลายพารามิเตอร์ในระบบทำความสะอาด CIP
- สำนักงานคณะกรรมการอาหารและยาไทย, แหล่งข้อมูล GMP


