


บทนำ: 3 เรื่องที่ต้องกำหนดก่อนในการเลือกเซนเซอร์วัดอุณหภูมิในโรงงาน
การเลือกเซนเซอร์วัดอุณหภูมิในโรงงานดูเหมือนเป็นงานที่จบได้เพียงเลือกจากแคตตาล็อกว่า “เทอร์โมคัปเปิล K, Class 2” หรือ “Pt100, Class A” แต่ในหน้างานจริงมักได้ยินปัญหาอย่าง “ในแคตตาล็อกเป็น Class A แต่ค่าที่อ่านได้ไม่ตรงกับเทอร์โมมิเตอร์ตัวข้าง ๆ” “สายขาดไปแล้ว แต่ค่า 0℃ หรือค่าขีดบนยังถูกบันทึกค้างไว้ในระบบ” หรือ “ถูกถามระหว่างการตรวจประเมินว่ารอบการสอบเทียบกำหนดจากอะไร แล้วตอบไม่ได้”
ขอกล่าวถึงสภาพแวดล้อมการผลิตในไทยสักเล็กน้อย ตามรายงานของ The Star ซึ่งเผยแพร่ข่าวจากรอยเตอร์ (30 กันยายน 2026) ดัชนีผลผลิตอุตสาหกรรม (MPI) เดือนสิงหาคม 2026 ที่กระทรวงอุตสาหกรรมของไทยประกาศ เพิ่มขึ้น 4.44% เมื่อเทียบกับเดือนเดียวกันของปีก่อน สูงกว่าที่คาดการณ์ไว้ในผลสำรวจของรอยเตอร์ (เพิ่มขึ้น 1.0%) อย่างไรก็ตาม ผู้อำนวยการสำนักงานเศรษฐกิจอุตสาหกรรม (OIE) อธิบายว่าได้ปรับปรุงวิธีคำนวณ MPI โดยเพิ่มผลิตภัณฑ์อิเล็กทรอนิกส์ใหม่และเปลี่ยนน้ำหนัก จึงต้องระวังว่าไม่สามารถนำไปเทียบกับตัวเลขของปีก่อนได้โดยตรง ตามข้อมูลของ Trading Economics (30 กันยายน 2026) กระทรวงอุตสาหกรรมได้ปรับคาดการณ์การเติบโตของผลผลิตโรงงานปี 2026 ขึ้นจากเดิม 0.0-0.5% เป็น 2.75-3.55% ขณะเดียวกัน บทความของ Trading Economics วันที่ 2 ตุลาคม 2026 ระบุว่าดัชนีความเชื่อมั่นทางธุรกิจ (Business Sentiment Index) ของไทยในเดือนกันยายนอยู่ที่ 48.1 (เดือนสิงหาคมอยู่ที่ 49.8) ต่ำกว่า 50 ติดต่อกันเป็นเดือนที่ 9 เราคิดว่ามีโรงงานจำนวนมากที่ต้องการสร้างหลักฐานด้านคุณภาพว่า “บันทึกอุณหภูมิเชื่อถือได้” ภายใต้งบประมาณที่จำกัด
บทความนี้มองว่า สิ่งที่ต้องกำหนดก่อนในการเลือกเซนเซอร์วัดอุณหภูมิในโรงงานไม่ใช่ “Class ในแคตตาล็อก” แต่เป็น 3 เรื่องต่อไปนี้
- ต้องการรู้อุณหภูมิของอะไร ในช่วงใด และเร็วแค่ไหน: ใช้ช่วงอุณหภูมิ การตอบสนอง และเงื่อนไขการติดตั้ง คัดว่าจะใช้เทอร์โมคัปเปิลหรืออาร์ทีดี (RTD) และจะใช้ชนิดและโครงสร้างแบบใด
- มองความคลาดเคลื่อนของจุดวัดตลอดทั้งสายการวัด: ค่าความคลาดเคลื่อนที่ยอมรับได้ตาม Class ของอิลิเมนต์หรือเส้นลวด จะมีความคลาดเคลื่อนจากปลอกป้องกัน ความยาวจุ่ม การเดินสาย ทรานสมิตเตอร์ และการเลื่อนค่า (drift) ตามอายุใช้งานซ้อนทับเข้ามา
- เขียนลงใน RFP แล้วตรวจสอบด้วย FAT/SAT: เขียนการคำนวณความแข็งแรงของปลอกป้องกัน สัญญาณแจ้งความผิดพลาด (NAMUR NE43) การวินิจฉัย และวิธีกำหนดรอบการสอบเทียบไว้ในข้อกำหนด แล้วตรวจสอบด้วยการทดสอบก่อนส่งมอบจากโรงงานผู้ผลิต (FAT) และการทดสอบรับมอบที่หน้างาน (SAT)
วิธีเลือกเซนเซอร์โดยรวมที่ใช้ในโรงงานได้สรุปไว้ใน “ประเภทเซนเซอร์ IoT ในโรงงาน 2026” แล้ว บทความนี้จะเจาะเฉพาะเซนเซอร์วัดอุณหภูมิแบบสัมผัสสำหรับกระบวนการผลิต ที่ติดตั้งกับเครื่องจักร ท่อ เตา แม่พิมพ์ และถัง
ชนิดของเซนเซอร์วัดอุณหภูมิในโรงงาน: เทอร์โมคัปเปิลและ RTD
เซนเซอร์วัดอุณหภูมิแบบสัมผัสสำหรับกระบวนการผลิตแบ่งได้กว้าง ๆ เป็นเทอร์โมคัปเปิลและอาร์ทีดี (RTD)
เทอร์โมคัปเปิลใช้ลวดโลหะ 2 ชนิดต่อกัน แล้วหาอุณหภูมิจากแรงเคลื่อนไฟฟ้าที่เกิดจากความต่างของอุณหภูมิ ตามเอกสารทางเทคนิคของ Graphtec ผู้ผลิตเครื่องมือวัด เครื่องมือวัดจะรับรู้อุณหภูมิที่จุดต่อด้วยฟังก์ชันการชดเชยจุดต่ออ้างอิง (การชดเชยจุดต่อเย็น) แล้วจึงหาอุณหภูมิของจุดต่อวัด บริษัทอธิบายว่าการต่อความยาวต้องใช้สายชดเชยที่ตรงกับชนิดของเทอร์โมคัปเปิล และหากจุดต่อระหว่างเทอร์โมคัปเปิลกับสายชดเชยมีอุณหภูมิต่างกัน จะวัดได้ไม่ถูกต้อง
อาร์ทีดีใช้คุณสมบัติที่ค่าความต้านทานของโลหะอย่างแพลทินัมเปลี่ยนไปตามอุณหภูมิ ตัวแทนที่พบบ่อยคือ Pt100 ซึ่งเป็นอาร์ทีดีแพลทินัม ตามตัวอย่างเอกสาร (preview) อย่างเป็นทางการของ IEC 60751:2022 ขอบเขตของมาตรฐานนี้คือเทอร์โมมิเตอร์ความต้านทานแพลทินัมสำหรับอุตสาหกรรมและอิลิเมนต์ความต้านทานแพลทินัมในช่วง −200 ถึง +850℃
ในเรื่องการเลือกใช้ Senmatic ผู้ผลิตเซนเซอร์จากเดนมาร์กอธิบายว่า โดยทั่วไปอาร์ทีดีใช้ในช่วง −50 ถึง 600℃ ส่วนเทอร์โมคัปเปิลใช้ได้ถึงอุณหภูมิที่สูงกว่านั้น และโดยทั่วไปอาร์ทีดีมีเสถียรภาพสูงกว่าเทอร์โมคัปเปิล ส่วน JUMO อธิบายว่าอาร์ทีดีมีความแม่นยำและความละเอียดสูงกว่าเทอร์โมคัปเปิล
ทั้งนี้ วิธีเลือกฝั่งตัวควบคุมได้กล่าวไว้ใน “วิธีเลือกเครื่องควบคุมอุณหภูมิในโรงงานไทย” นอกจากนี้ โปรไฟล์อุณหภูมิในเตาบัดกรีเป็นขอบเขตของ “การจัดการโปรไฟล์อุณหภูมิรีโฟลว์” และการเฝ้าระวังคลังสินค้าแช่แข็งเป็นขอบเขตของ “การติดตั้งระบบติดตามอุณหภูมิคลังอาหารแช่แข็ง” ซึ่งอยู่นอกขอบเขตของบทความนี้ เซนเซอร์แบบไม่สัมผัส เช่น กล้องถ่ายภาพความร้อน ก็อยู่นอกขอบเขตเช่นกัน
เทอร์โมคัปเปิลกับ RTD (Pt100) ต่างกันอย่างไร
ตารางด้านล่างสรุปความแตกต่างของทั้งสองแบบ ภายในขอบเขตของเอกสารที่บทความนี้ตรวจสอบได้ เวลาตอบสนองเปลี่ยนไปมากตามโครงสร้างและเงื่อนไขการทดสอบ จึงไม่เปรียบเทียบระหว่างรุ่นแบบตรง ๆ
| ประเด็น | เทอร์โมคัปเปิล | อาร์ทีดี (Pt100) |
|---|---|---|
| หลักการวัด | แรงเคลื่อนไฟฟ้าที่เกิดจากความต่างของอุณหภูมิ | การเปลี่ยนแปลงค่าความต้านทานของแพลทินัม |
| ช่วงอุณหภูมิโดยประมาณ | ใช้ได้ถึงอุณหภูมิสูงกว่าอาร์ทีดี (Senmatic) | โดยทั่วไป −50 ถึง 600℃ (Senmatic) ขอบเขตตามมาตรฐานคือ −200 ถึง +850℃ (IEC 60751:2022) |
| แนวคิดเรื่องความแม่นยำ | Class ค่าความคลาดเคลื่อนที่ยอมรับได้ของเส้นลวด (Class 1, 2) เป็นค่าจากเอกสารที่อ้างอิง IEC 60584-1 / JIS C 1602:2015 | Class ค่าความคลาดเคลื่อนที่ยอมรับได้ (AA, A, B, C) เป็นค่าจากเอกสารของผู้ผลิตที่อ้างอิง IEC 60751 (ฉบับปี 2008) |
| การเดินสาย | ต้องมีสายชดเชยและการชดเชยจุดต่อเย็น ความต่างอุณหภูมิที่จุดต่อจะกลายเป็นความคลาดเคลื่อน | แบบ 2 สาย 3 สาย 4 สาย ความต้านทานของสายนำจะกลายเป็นความคลาดเคลื่อน |
| การเปลี่ยนแปลงระหว่างใช้งาน | ความไม่สม่ำเสมอของเส้นลวดเป็นปัจจัยสำคัญของความไม่แน่นอน และในเทอร์โมคัปเปิลโลหะพื้นฐานอาจแย่ลงอย่างรวดเร็วระหว่างใช้งาน (NPL) | โดยทั่วไปมีเสถียรภาพสูงกว่าเทอร์โมคัปเปิล (Senmatic) |
| มาตรฐาน | IEC 60584-1:2013 สายชดเชยคือ IEC 60584-3:2021 เทอร์โมคัปเปิลแบบ MI คือ IEC 61515:2016 | IEC 60751:2022 (แทนที่ฉบับปี 2008) |
บทความนี้มองว่า หากอุณหภูมิอยู่ในช่วงของอาร์ทีดีและให้น้ำหนักกับความแม่นยำและเสถียรภาพ ให้พิจารณา Pt100 หากสูงกว่านั้นให้พิจารณาเทอร์โมคัปเปิล และไม่ว่าแบบใด “Class” เพียงอย่างเดียวไม่ได้กำหนดความคลาดเคลื่อนของจุดวัด
ชนิดของเทอร์โมคัปเปิลและวิธีเลือก
ตามบทสรุปอย่างเป็นทางการของ IEC 60584-1:2013 มาตรฐานนี้กำหนดฟังก์ชันอ้างอิงและค่าความคลาดเคลื่อนที่ยอมรับได้ของชนิด R, S, B, J, T, E, K, N, C และ A ฉบับที่ 3 จำกัดช่วงของพหุนามชนิด K ไว้ถึง 1300℃ และภาคผนวก C ให้แนวทางเรื่องอุณหภูมิใช้งานสูงสุดและสภาพแวดล้อมของแต่ละชนิด
ค่าความคลาดเคลื่อนที่ยอมรับได้ของชนิด K, J, N, T เป็นดังนี้ TC Direct ผู้ผลิตเทอร์โมคัปเปิลจากสหราชอาณาจักรเผยแพร่ค่าเหล่านี้ในฐานะ “ค่าความคลาดเคลื่อนที่ยอมรับได้ของเอาต์พุตของเส้นลวดเทอร์โมคัปเปิลที่ใช้ผลิตเซนเซอร์” ตามที่ IEC 60584-1 กำหนด เอกสารทางเทคนิคของ Graphtec ก็เผยแพร่ค่าของชนิด K และ T ในฐานะ JIS C 1602:2015 และค่า Class 1 และ 2 ของ K และ T ตรงกันในเอกสารทั้งสอง
| ชนิด | Class 1 | Class 2 | เอกสารที่ตรวจสอบ |
|---|---|---|---|
| K | −40 ถึง +375℃: ±1.5℃ / +375 ถึง +1000℃: ±0.004·t | −40 ถึง +333℃: ±2.5℃ / +333 ถึง +1200℃: ±0.0075·t | TC Direct, Graphtec |
| J | −40 ถึง +375℃: ±1.5℃ / +375 ถึง +750℃: ±0.004·t | −40 ถึง +333℃: ±2.5℃ / +333 ถึง +750℃: ±0.0075·t | TC Direct |
| N | ค่าเดียวกับ K | ค่าเดียวกับ K | TC Direct |
| T | −40 ถึง +125℃: ±0.5℃ / +125 ถึง +350℃: ±0.004·t | −40 ถึง +133℃: ±1℃ / +133 ถึง +350℃: ±0.0075·t | TC Direct, Graphtec |
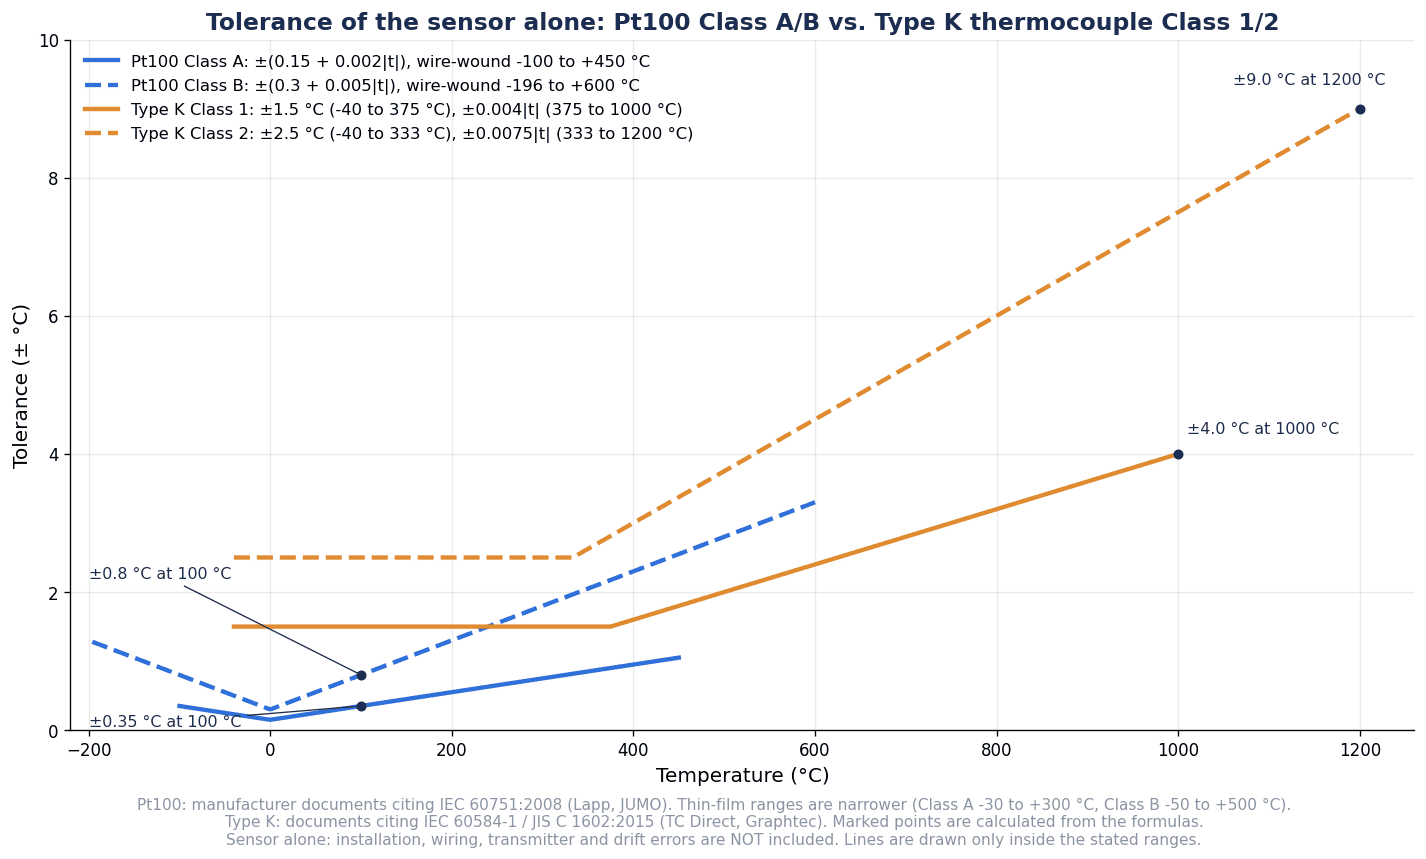
t ในตารางคือค่าอุณหภูมิ (℃) โดยไม่คิดเครื่องหมาย เมื่อคำนวณจากสูตร K Class 1 ที่ 1000℃ คือ ±4.0℃ (0.004×1000) Class 2 ที่ 500℃ คือ ±3.75℃ (0.0075×500) และที่ 1200℃ คือ ±9.0℃ (0.0075×1200) ที่จุดรอยต่อของ Class 1 คือ 375℃ ได้ 0.004×375 = 1.5℃ ซึ่งต่อเนื่องกับค่าคงที่ ±1.5℃ เอกสารของ Graphtec ระบุว่า “Class 1 มีราคาสูง โดยทั่วไปจึงใช้ Class 2”
ในการเลือกชนิด ควรดูการเปลี่ยนแปลงระหว่างใช้งานด้วย เอกสาร DE18 ของ Tempco ผู้ผลิตจากสหรัฐฯ อธิบายแนวโน้มการเลื่อนค่าตามชนิดไว้ว่า K มีการเลื่อนค่าปานกลางถึงสูงที่อุณหภูมิสูง N เลื่อนค่าน้อยกว่า K และมักถูกเลือกเป็นทางเลือกที่เสถียรแทน K ส่วน J มีปัญหาเหล็กออกซิไดซ์ เป็นสนิม และเปราะ T เลื่อนค่าน้อยที่อุณหภูมิต่ำแต่ทองแดงออกซิไดซ์ที่อุณหภูมิสูง และ R กับ S เกิดการปนเปื้อนและการโตของเกรน
ในการเดินสาย ให้ใช้สายชดเชยที่ตรงกับชนิดของเทอร์โมคัปเปิล IEC 60584-3:2021 กำหนดการระบุชนิดและค่าความคลาดเคลื่อนในการผลิตของสายต่อขยายและสายชดเชยสำหรับกระบวนการอุตสาหกรรม โดยไม่ครอบคลุมสายต่อขยายและสายชดเชยแบบ MI เนื่องจากความต่างอุณหภูมิที่จุดต่อจะกลายเป็นความคลาดเคลื่อน Graphtec จึงแนะนำว่า หากต้องการความเข้มงวด ให้ใช้เทอร์มินัลบล็อกหรือคอนเนกเตอร์เฉพาะที่มีคุณลักษณะแรงเคลื่อนไฟฟ้าความร้อนเหมือนกัน
Pt100 Class A และ Class B กับรูปแบบการเดินสาย
ค่าความคลาดเคลื่อนที่ยอมรับได้ของ Pt100 ในบทความนี้แสดงเป็นค่าจากเอกสารของผู้ผลิตที่อ้างอิง IEC 60751 (ฉบับปี 2008) Lapp ผู้ผลิตสายเคเบิลและเซนเซอร์เผยแพร่ค่าต่อไปนี้ในฐานะ “Class ความแม่นยำที่ IEC 60751:2008 กำหนด” และคำอธิบายของ JUMO ก็ให้ค่าเดียวกันสำหรับ Class A และ B ต้องระวังว่าช่วงอุณหภูมิที่ใช้ได้ของแบบขดลวด (wire-wound) และแบบฟิล์มบาง (thin-film) ไม่เหมือนกัน
| Class | สูตรค่าความคลาดเคลื่อนที่ยอมรับได้ (℃) | 0℃ | 100℃ | ช่วงของแบบขดลวด | ช่วงของแบบฟิล์มบาง |
|---|---|---|---|---|---|
| AA | ±(0.1+0.0017·t) | ±0.1℃ | ±0.27℃ | −50 ถึง +250℃ | 0 ถึง +150℃ |
| A | ±(0.15+0.002·t) | ±0.15℃ | ±0.35℃ | −100 ถึง +450℃ | −30 ถึง +300℃ |
| B | ±(0.3+0.005·t) | ±0.3℃ | ±0.8℃ | −196 ถึง +600℃ | −50 ถึง +500℃ |
| C | ±(0.6+0.01·t) | — | — | ไม่ระบุ | ไม่ระบุ |
t คือค่าอุณหภูมิโดยไม่คิดเครื่องหมาย ค่าที่ 0℃ และ 100℃ เป็นค่าที่ Lapp เผยแพร่ เมื่อคำนวณจากสูตร ที่ 200℃ Class A คือ ±0.55℃ และ Class B คือ ±1.3℃ เอกสารข้อกำหนดทางเทคนิคของ TM311 จาก Endress+Hauser (ต่อไปนี้เรียกว่า E+H) ก็ระบุความคลาดเคลื่อนสูงสุดของ Pt100 Class A ช่วง −50 ถึง +200℃ ไว้ที่ 0.55℃ ซึ่งสอดคล้องกับสูตร ตามข้อมูลของ Lapp Class C ไม่เป็นที่นิยมในวงจรวัดสำหรับอุตสาหกรรม JUMO อธิบายว่า Class B สมดุลกับราคาได้ดีและเป็นที่นิยมที่สุดในอุตสาหกรรม ส่วน Class A ใช้ในงานอย่างอุณหภูมิของตัวกลางความร้อนในอุตสาหกรรมพลังงาน
แผนภาพต่อไปนี้แสดงค่าความคลาดเคลื่อนที่ยอมรับได้ของ Pt100 Class A, B และเทอร์โมคัปเปิล K Class 1, 2 ซึ่งคำนวณจากสูตรและวาดเฉพาะภายในช่วงที่ใช้ได้ ค่าเหล่านี้เป็นค่าความคลาดเคลื่อนที่ยอมรับได้ของตัวเซนเซอร์เพียงอย่างเดียว ไม่รวมความคลาดเคลื่อนจากการติดตั้ง การเดินสาย ทรานสมิตเตอร์ และการเปลี่ยนแปลงตามอายุใช้งาน
ต้องระวังเรื่องฉบับของมาตรฐานด้วย IEC 60751 ฉบับที่ 3 ออกเมื่อวันที่ 27 มกราคม 2022 และแทนที่ฉบับปี 2008 Senmatic อธิบายว่าตั้งแต่ปี 2008 เป็นต้นมา ไม่ใช่เพียงอิลิเมนต์เท่านั้น แต่เทอร์โมมิเตอร์ทั้งตัวต้องเป็นไปตาม Class ที่ปลายจุดต่อ และฉบับปี 2022 ก็เช่นเดียวกัน บริษัทชี้ว่าในการขอใบเสนอราคา ยังมีการนำข้อกำหนดจากฉบับแรกปี 1983 มาใช้ซ้ำอยู่
รูปแบบการเดินสายมีแบบ 2 สาย 3 สาย และ 4 สาย ตามข้อมูลของ Senmatic ตามมาตรฐาน Class A และ AA ต้องใช้แบบ 3 สายหรือ 4 สาย บริษัทยังกล่าวด้วยว่า ในแบบ 3 สายที่เดินสายยาว จะไม่สามารถยืนยัน Class A ได้เพราะค่าความคลาดเคลื่อนของความต้านทานสายนำ และหากต้องการให้เป็นไปตาม Class A ขึ้นไปของฉบับปี 2008 ควรสั่งเป็นแบบ 4 สาย (เป็นความเห็นของบริษัท) บทความนี้มองว่า หากระบุ Class A ขึ้นไป ควรกำหนดในข้อกำหนดว่าจะใช้แบบ 3 สายหรือ 4 สาย ควบคู่กับความยาวสาย
“Class” ไม่ใช่ความคลาดเคลื่อนของจุดวัด: มองตลอดทั้งสายการวัด
นี่คือเสาหลักที่ 2 ของบทความนี้ Class A หรือ Class 1 คือค่าความคลาดเคลื่อนที่ยอมรับได้ของอิลิเมนต์ เส้นลวด หรือตัวเทอร์โมมิเตอร์เพียงอย่างเดียว ความคลาดเคลื่อนของค่าที่อ่านได้ในหน้างานจะมีองค์ประกอบก่อนและหลังจากนั้นซ้อนทับเข้ามา
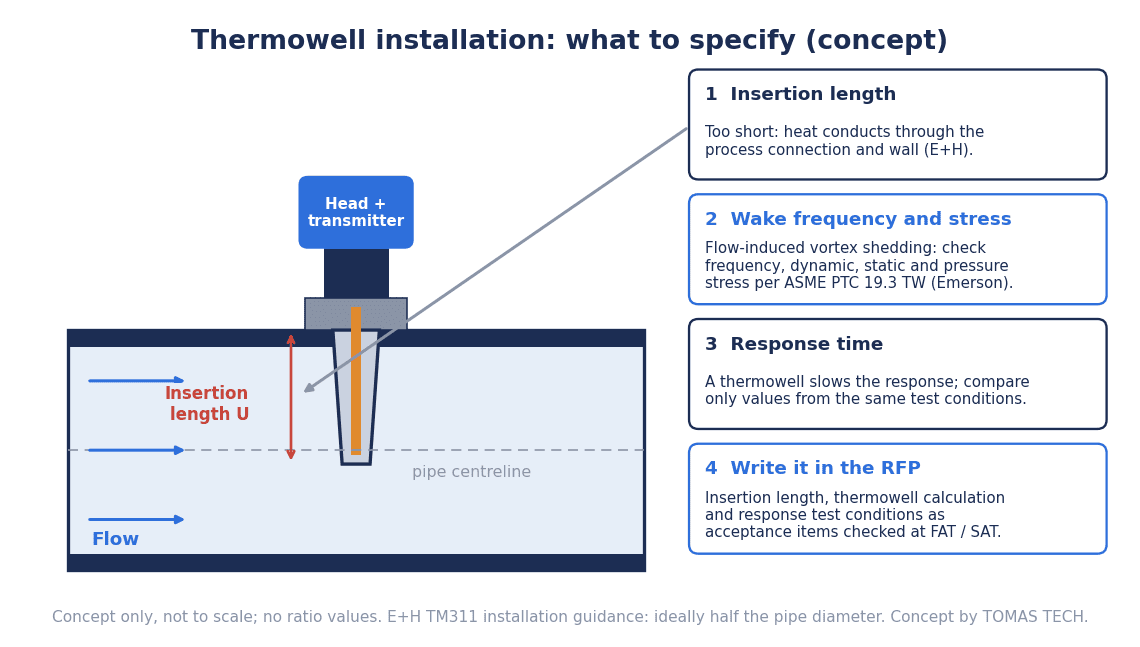
- ปลอกป้องกันและความยาวจุ่ม: ตามคำแนะนำการติดตั้ง TM311 ของ E+H หากความยาวจุ่มสั้นเกินไป ความร้อนที่นำผ่านจุดต่อกับกระบวนการหรือผนังภาชนะจะทำให้เกิดความคลาดเคลื่อน
- ความล่าช้าในการตอบสนอง: เมื่อใส่ในปลอกป้องกัน การตอบสนองจะช้าลง ใน TM311 ของ E+H ภายใต้เงื่อนไขทดสอบเดียวกัน (ในน้ำที่ 0.4 m/s, step 10 K) t90 ของอิลิเมนต์ TipSens เมื่อสัมผัสโดยตรงคือ 1.5 วินาที และเมื่อมีปลอกป้องกัน 6 mm (4.3×20 mm) คือ 3 วินาที ตามข้อมูลของ Emerson การตอบสนอง T90 ของการติดตั้งปลอกป้องกันแบบดั้งเดิมโดยทั่วไปอยู่ในช่วง 30 วินาทีถึง 3 นาที (เงื่อนไขทดสอบต่างจากค่าของ E+H จึงไม่สามารถเปรียบเทียบทั้งสองค่าได้)
- การเปลี่ยนแปลงของอิลิเมนต์และเส้นลวด: แรงเคลื่อนไฟฟ้าของเทอร์โมคัปเปิลไม่ได้เกิดที่ปลาย แต่เกิดในส่วนที่มีเกรเดียนต์ของอุณหภูมิ บทคัดย่อบทความของสถาบันมาตรวิทยาแห่งชาติสหราชอาณาจักร (NPL) จึงระบุว่าความไม่สม่ำเสมอทางเทอร์โมอิเล็กทริกเป็นหนึ่งในปัจจัยที่สำคัญที่สุดของความไม่แน่นอน
- การเดินสาย: ในอาร์ทีดี ความต้านทานของสายนำ ส่วนในเทอร์โมคัปเปิล สายชดเชยกับความต่างอุณหภูมิที่จุดต่อ และการชดเชยจุดต่อเย็น เป็นสาเหตุของความคลาดเคลื่อน
- ทรานสมิตเตอร์: มีความคลาดเคลื่อนจากการแปลงแอนะล็อกเป็นดิจิทัลเพิ่มเข้ามา Yokogawa ระบุความแม่นยำ A/D ของ YTA710 สำหรับ Pt100 แบบทั่วไปไว้ที่ 0.1℃ แต่นี่เป็นค่าของส่วนแปลง A/D ของทรานสมิตเตอร์ ไม่ใช่ความแม่นยำที่รวมเซนเซอร์แล้ว
ความคลาดเคลื่อนฝั่งทรานสมิตเตอร์มีวิธีรับมือ Yokogawa อธิบายว่าอาร์ทีดีจริงแต่ละตัวเบี่ยงจากเส้นโค้งมาตรฐานของ IEC 60751 (ภายในค่าความคลาดเคลื่อนที่ยอมรับได้) และสามารถใส่ค่าสัมประสิทธิ์ Callendar-van Dusen (CvD) ผ่านออปชัน CM1 เพื่อเพิ่มความแม่นยำของระบบทรานสมิตเตอร์และเซนเซอร์ได้ E+H ก็อธิบายว่ามีบริการแยกต่างหากชื่อ “การจับคู่เซนเซอร์กับทรานสมิตเตอร์” ซึ่งสอบเทียบที่อุณหภูมิอย่างน้อย 3 จุดเพื่อหาคุณลักษณะจริง แล้วตั้งค่าสัมประสิทธิ์ CvD ลงในทรานสมิตเตอร์
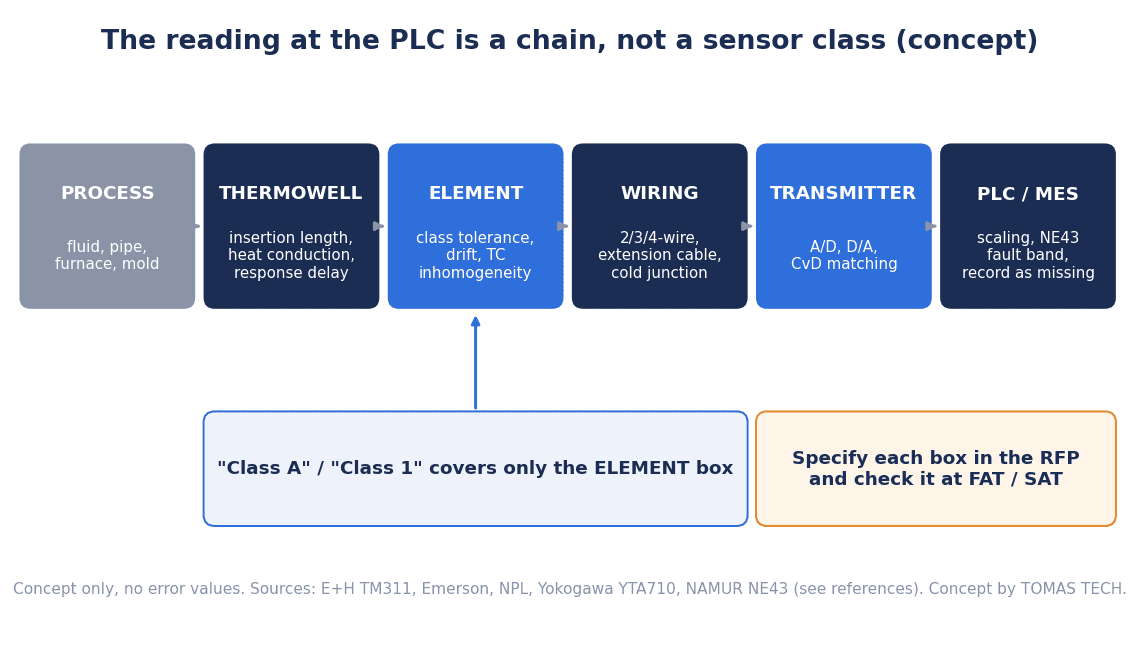
มาตรฐานเทอร์โมคัปเปิลแบบ MI คือ IEC 61515:2016 ก็ระบุในบทสรุปอย่างเป็นทางการว่า “ข้อกำหนดใช้กับผลิตภัณฑ์ใหม่ ณ เวลาส่งมอบ และไม่ใช้กับผลิตภัณฑ์ที่ผ่านการใช้งานแล้ว” ดังนั้นเราจึงคิดว่า ในการเลือก ต้องกำหนดความแม่นยำที่ต้องการของแต่ละจุดวัด และควบคุมด้วยข้อกำหนดและการทดสอบรับมอบว่าความคลาดเคลื่อนเกิดขึ้นที่ส่วนใดของสายการวัด
การเลือกปลอกป้องกัน (เทอร์โมเวลล์) และการติดตั้ง
ปลอกป้องกันช่วยปกป้องเซนเซอร์จากกระบวนการ แต่เนื่องจากยื่นเข้าไปในกระแสการไหล จึงมีความเสี่ยงที่จะแตกเสียหายจากการสั่นที่เกิดจากกระแสวน
ตามหน้าเว็บของ ASME มาตรฐาน ASME PTC 19.3 TW-2016 (ยืนยันซ้ำในปี 2025 และยังใช้อยู่) ครอบคลุมปลอกป้องกันที่กลึงจากแท่งโลหะ รวมถึงแบบที่ติดตั้งด้วยการเชื่อมหน้าแปลน แบบเกลียว และแบบเชื่อมเข้ากับภาชนะหรือท่อ ปลอกป้องกันที่ทำจากท่อ ผิวพิเศษอย่างลายนูนหรือครีบเกลียว และการเชื่อมที่ก้านหรือปลาย (รวมถึงการพ่นเคลือบและการพอกผิว) อยู่นอกขอบเขต วิธีติดตั้งและขนาดมาตรฐานก็อยู่นอกขอบเขตเช่นกัน
แนวคิดในการประเมินได้อธิบายไว้ในเอกสารไวท์เปเปอร์ของ Emerson (มีนาคม 2014) ตามที่บริษัทระบุ การแตกหักจากความล้าของปลอกป้องกันที่เกิดขึ้นที่ Monju ในญี่ปุ่นเกิดจากการสั่นพ้องในแนวการไหล (in-line resonance) ซึ่งฉบับปี 1974 ไม่ได้คำนึงถึง TW-2010 ประเมินด้วยเกณฑ์ 4 ข้อ ได้แก่ ขีดจำกัดความถี่ ขีดจำกัดความเค้นพลวัต ขีดจำกัดความเค้นสถิต และขีดจำกัดแรงดันไฮโดรสแตติก และใช้ Scruton number ซึ่งแสดงการหน่วงเป็นครั้งแรก ส่วนการกัดกร่อนและการสึกกร่อนของวัสดุต้องพิจารณาแยกต่างหาก
บทความนี้มองว่า แทนที่จะตัดสินตัวเลขอย่างอัตราส่วนความถี่ด้วยตนเอง วิธีที่เป็นไปได้จริงคือระบุใน RFP ให้ผู้เสนอส่ง “เอกสารการคำนวณความแข็งแรงตาม ASME PTC 19.3 TW ฉบับปัจจุบัน” พร้อมเงื่อนไขที่ใช้เป็นสมมติฐาน ได้แก่ ความเร็วการไหล ความดัน อุณหภูมิ และชนิดของไหล
เรื่องความยาวจุ่ม E+H ระบุในคำแนะนำการติดตั้ง TM311 ว่า สำหรับท่อ ความยาวจุ่มที่เหมาะสมคือครึ่งหนึ่งของเส้นผ่านศูนย์กลางท่อ Fluke ผู้ผลิตเครื่องสอบเทียบให้เกณฑ์โดยประมาณเพื่อหลีกเลี่ยงความคลาดเคลื่อนจากการนำความร้อนตามแนวแกนระหว่างการสอบเทียบว่า “อย่างน้อย 20 เท่าของเส้นผ่านศูนย์กลางโพรบ + ความยาวส่วนรับรู้อุณหภูมิ” และยกตัวอย่างว่า หากเส้นผ่านศูนย์กลาง 3/16 นิ้ว และส่วนรับรู้อุณหภูมิ 3/4 นิ้ว จะต้องจุ่มอย่างน้อย 4½ นิ้ว ทั้งสองค่าเป็นคำแนะนำการติดตั้งของผู้ผลิตหรือหลักจากประสบการณ์ ไม่ใช่ค่าตามมาตรฐาน สารบัญของ IEC 60751:2022 มีหัวข้อการทดสอบ “ความลึกจุ่มต่ำสุด” แต่บทความนี้ไม่ได้ตรวจสอบตัวเลขดังกล่าว
ในฐานะวิธีที่ไม่ใช้ปลอกป้องกัน Emerson อธิบายถึง Rosemount X-well Technology ที่คำนวณอุณหภูมิกระบวนการด้วยอัลกอริทึมการนำความร้อนจากอุณหภูมิฝั่งอากาศภายนอกและอุณหภูมิผิวท่อ อย่างไรก็ตาม บริษัทเองระบุว่าปัจจัยที่มีผลต่อความแม่นยำมากที่สุดคือความต่างระหว่างอุณหภูมิกระบวนการกับอุณหภูมิอากาศภายนอก และเป็นวิธีที่พิจารณาได้สำหรับงานควบคุมที่ไม่ได้มีความสำคัญสูง จึงไม่ควรคิดว่าวิธีนี้จะให้ความแม่นยำเท่ากันเสมอเมื่อใช้แทนปลอกป้องกัน
การเลื่อนค่า (drift) ตามอายุใช้งานและแนวคิดเรื่องการเปลี่ยน
เทอร์โมคัปเปิล โดยเฉพาะเทอร์โมคัปเปิลโลหะพื้นฐาน มีคุณลักษณะเปลี่ยนไประหว่างใช้งาน ตามบทคัดย่อบทความของ NPL ความสม่ำเสมอของเส้นลวดอาจเสื่อมลงอย่างรวดเร็วระหว่างใช้งาน โดยเฉพาะในเทอร์โมคัปเปิลโลหะพื้นฐาน
เอกสาร DE18 ของ Tempco อธิบายเกี่ยวกับชนิด K ไว้ดังนี้ ในช่วง 200 ถึง 600℃ อาจเริ่มเกิดการเลื่อนค่าเพิ่มเติมประมาณ 1 ถึง 2℃ โดยสูงสุดที่ราว 400℃ และหากทำให้เย็นตัวอย่างรวดเร็วอาจกลายเป็นการเปลี่ยนแปลงถาวร หากคงไว้ที่ 500℃ เป็นเวลา 3 ถึง 4 ชั่วโมง แล้วทำให้เย็นตัวช้า ๆ และสอบเทียบใหม่ จะลดผลกระทบได้ แต่หากสัมผัสกับอุณหภูมิเกิน 600℃ ผลจะกลับคืนมาอีก ช่วงอุณหภูมิแตกต่างกันไปตามเอกสาร จึงถือว่านี่เป็นคำอธิบายของ Tempco
บทความนี้มองว่า การเตรียมรับมือกับการเลื่อนค่าที่เป็นไปได้จริงมี 3 ข้อดังนี้
- สำหรับเทอร์โมคัปเปิลที่ใช้ที่อุณหภูมิสูง ให้บันทึกอุณหภูมิใช้งานและระยะเวลาใช้งาน แล้วจึงกำหนดช่วงเวลาสำหรับการเปรียบเทียบเป็นระยะหรือการเปลี่ยน
- จุดวัดที่สำคัญ ให้สามารถเปรียบเทียบกับเซนเซอร์อีกตัวได้ ตามข้อมูลของ Yokogawa YTA710 มีอินพุตคู่ (dual input) ที่สลับไปใช้ตัวสำรองเมื่อเซนเซอร์เสีย คำนวณค่าเฉลี่ย และคำนวณผลต่างอุณหภูมิได้
- เนื่องจากความสม่ำเสมอของเส้นลวดเทอร์โมคัปเปิลอาจเสื่อมลงระหว่างใช้งาน (NPL) จึงควรมีแผนอะไหล่สำรองที่ตั้งอยู่บนสมมติฐานว่าต้องเปลี่ยน
ทรานสมิตเตอร์และสัญญาณ: 4-20 mA, NAMUR NE43, HART และ IO-Link
เมื่อใช้ทรานสมิตเตอร์ ต้องกำหนดไว้ก่อนว่าช่วงใดของสัญญาณ 4-20 mA ถือเป็น “ความผิดพลาด” NAMUR NE43 ไม่ใช่มาตรฐาน แต่เป็นข้อแนะนำของ NAMUR ซึ่งแบ่งช่วงของสัญญาณ 4-20 mA ไว้ ตามคำอธิบายของ ICS Schneider บริษัทจำหน่ายและสอบเทียบเครื่องมือวัดจากเยอรมนี ประมาณ 3.8-4.0 mA คือช่วงด้านล่างที่ยอมรับได้ 4.0-20.0 mA คือช่วงการวัดปกติ 20.0 ถึงประมาณ 20.5 mA คือช่วงด้านบนที่ยอมรับได้ ความผิดพลาดแบบ downscale โดยทั่วไปอยู่ที่ประมาณ 3.6 mA หรือต่ำกว่า และความผิดพลาดแบบ upscale โดยทั่วไปอยู่ที่ประมาณ 21 mA หรือสูงกว่า
| ช่วงสัญญาณ | ความหมาย (การแบ่งช่วงของ NE43) | ตัวอย่างการใช้งานจริง |
|---|---|---|
| 3.6 mA หรือต่ำกว่า | ความผิดพลาด (downscale) | E+H TM311 เลือกได้ที่ 3.6 mA หรือต่ำกว่า Pyromation T71 ให้ 3.6 mA หรือต่ำกว่า หรือ 21.0 mA หรือสูงกว่า เมื่อสายขาดหรือลัดวงจร |
| 3.8-4.0 mA | ต่ำกว่าขีดล่างของช่วงการวัด | ทั้งสองผลิตภัณฑ์ 4.0→3.8 mA |
| 4.0-20.0 mA | ช่วงการวัดปกติ | — |
| 20.0-20.5 mA | สูงกว่าขีดบนของช่วงการวัด | ทั้งสองผลิตภัณฑ์ 20.0→20.5 mA |
| 21.0 mA หรือสูงกว่า | ความผิดพลาด (upscale) | E+H TM311 ตั้งค่าด้านสูงได้ที่ 21.5-23 mA |
กระแสความผิดพลาดจริงขึ้นอยู่กับทรานสมิตเตอร์และการตั้งค่า ICS Schneider ยกตัวอย่างค่า 3.5 mA และ 21.5 mA และอธิบายว่าแบบ upscale หรือ downscale จะดีกว่านั้นไม่สามารถตัดสินได้ด้วยหลักทั่วไป แต่ขึ้นอยู่กับแนวคิดด้านความปลอดภัยของโรงงาน
นอกจากค่าแอนะล็อกแล้ว ยังมีการสื่อสารที่ส่งสถานะและข้อมูลการวินิจฉัยของเซนเซอร์ขึ้นไปยังระบบระดับบนได้ ตามข้อมูลของ E+H TM311 แยกแยะ IO-Link กับ 4-20 mA ได้โดยอัตโนมัติ และในโหมด IO-Link จะส่งข้อมูลความผิดพลาดทั้งหมดในรูปดิจิทัล แต่ละบริษัทอธิบายว่า dTRANS T09 ของ JUMO รองรับ 4-20 mA หรือ IO-Link และ YTA710 ของ Yokogawa รองรับ 4-20 mA + HART 7 เป็นต้น การออกแบบการรับมอบ IO-Link กล่าวไว้ใน “การติดตั้ง IO-Link: รวมข้อมูลเซนเซอร์และเกณฑ์รับมอบ” และการปรับปรุงเครื่องมือวัด HART ที่มีอยู่เดิมกล่าวไว้ใน “การนำ Ethernet-APL มาใช้ในโรงงานไทย“
การเก็บข้อมูลเข้า PLC/MES และการจัดการความผิดพลาด
หากจะเก็บอุณหภูมิไว้เป็นบันทึกเพื่อการตรวจสอบย้อนกลับ (traceability) สิ่งสำคัญคือไม่บันทึกสัญญาณความผิดพลาดเป็นค่าอุณหภูมิ ICS Schneider ยกตัวอย่างกรณีที่สายของ Pt100 ขาดไป 1 เส้น แล้ว PLC ตีความเป็นค่าขีดบน 200℃ และอธิบายว่าหากแสดง 21.5 mA เป็นเพียง 200℃ ข้อมูลว่า “เซนเซอร์เสีย” จะสูญหายไป บริษัทระบุว่า การตั้งค่าเกณฑ์ (threshold) ฝั่ง PLC ให้ตรงกับการตั้งค่าของทรานสมิตเตอร์ และการใส่ hysteresis สั้น ๆ หรือการตรวจสอบความสมเหตุสมผลตามเวลาเพื่อหลีกเลี่ยงการแจ้งเตือนผิดพลาดจากสัญญาณรบกวน เป็นสิ่งที่มีประโยชน์
บทความนี้มองว่า ควรกำหนด 3 ข้อต่อไปนี้ไว้ระหว่าง PLC กับ MES
- กระแสในช่วงความผิดพลาด ให้บันทึกเป็น “ข้อมูลขาดหาย” พร้อมรหัสสถานะ ไม่ใช่ค่าอุณหภูมิ
- ช่วงที่สูงกว่าขีดบนหรือต่ำกว่าขีดล่างของช่วงการวัด ให้เก็บเป็นสถานะที่แยกจากความผิดพลาด
- กำหนดว่าจากข้อมูลการวินิจฉัยที่ได้จาก HART หรือ IO-Link จะนำรายการใดเข้า MES
วิธีกำหนดจำนวนจุดและรอบการเก็บข้อมูลจาก PLC กล่าวไว้ใน “เก็บข้อมูลจาก PLC ปี 2026” และการตรวจจับข้อมูลขาดหายกับเกณฑ์รับมอบกล่าวไว้ใน “การป้องกันข้อมูลเซนเซอร์โรงงานสูญหาย” หากต้องการเก็บอุณหภูมิของเตาเป็นบันทึกเงื่อนไขกระบวนการอบชุบความร้อน โปรดดู “ระบบบันทึกเงื่อนไขกระบวนการอบชุบความร้อน” ด้วย ทั้งนี้ เราไม่พบค่ามาตรฐานของอุตสาหกรรมสำหรับความละเอียดหรือระยะเวลาการเก็บข้อมูลใน MES จึงต้องกำหนดเองให้เหมาะกับการใช้งาน
ผู้ผลิตรายหลักอธิบายไว้อย่างไร
ต่อไปนี้สรุปข้อมูลสาธารณะของผู้ผลิตรายหลักเรียงตามลำดับตัวอักษร โดยระบุเฉพาะฟังก์ชัน ทั้งหมดเป็นคำอธิบายของแต่ละบริษัท และบทความนี้ไม่ได้แนะนำผลิตภัณฑ์ใดเป็นการเฉพาะ เนื่องจากเงื่อนไขการทดสอบต่างกัน จึงไม่เปรียบเทียบตัวเลขเพื่อจัดอันดับว่าตัวใดดีกว่า
| ผู้ผลิต | ผลิตภัณฑ์ | คำอธิบายของบริษัท (สรุป) |
|---|---|---|
| Emerson | Rosemount X-well Technology | คำนวณอุณหภูมิกระบวนการจากอุณหภูมิฝั่งอากาศภายนอกและผิวท่อ วัดได้โดยไม่ใช้ปลอกป้องกัน สูงสุด 650℃ เมื่อใช้ร่วมกับทรานสมิตเตอร์ 3144S พิจารณาได้สำหรับงานควบคุมที่ไม่ได้มีความสำคัญสูง |
| Endress+Hauser | iTHERM CompactLine TM311 | Pt100 Class A แบบ 4 สาย −50 ถึง +200℃ แยกแยะ IO-Link กับ 4-20 mA ได้อัตโนมัติ ในโหมด 4-20 mA ให้ข้อมูลความผิดพลาดตาม NE43 |
| Endress+Hauser | iTHERM TrustSens TM371 | อาร์ทีดีแบบสอบเทียบตัวเองสำหรับงานด้านสุขอนามัย สอบเทียบอัตโนมัติที่จุดอ้างอิง 118℃ หรือ 39℃ และสร้างใบรับรองการสอบเทียบที่สอบกลับได้โดยอัตโนมัติ 4-20 mA, HART |
| JUMO | dTRANS T09 | อินพุต Pt100 / Pt1000 (แบบ 4 สาย) 4-20 mA หรือ IO-Link M12 ทั้งสองด้าน IP66/IP67/IP69 สำหรับติดตั้งเพิ่มในเครื่องจักรที่มีอยู่เดิม |
| Pyromation | T71 | สัญญาณความผิดพลาดตาม NE43 (3.6 mA หรือต่ำกว่า หรือ 21.0 mA หรือสูงกว่า) และการตรวจจับข้อผิดพลาดของความต้านทานสายตาม NE89 |
| Yokogawa | YTA710 | อินพุต RTD, เทอร์โมคัปเปิล, ความต้านทาน, mV อินพุตคู่ 4-20 mA + HART 7, BRAIN, FOUNDATION Fieldbus ตั้งค่าสัมประสิทธิ์ CvD ได้ด้วยออปชัน CM1 |
การสอบเทียบตัวเองของ TrustSens เป็นฟังก์ชันสำหรับงานด้านสุขอนามัยที่จุดอุณหภูมิเฉพาะ ไม่ได้หมายความว่าเซนเซอร์อุณหภูมิของเตาหรือแม่พิมพ์ไม่จำเป็นต้องสอบเทียบ เวลาตอบสนองก็เช่นกัน ค่าที่ E+H แสดงสำหรับ TM311 (ในน้ำที่ 0.4 m/s ตาม IEC 60751, step 10 K) กับ “30 วินาทีถึง 3 นาทีเมื่อติดตั้งในปลอกป้องกัน” ที่ Emerson แสดงนั้นมีเงื่อนไขต่างกัน จึงเปรียบเทียบกันไม่ได้
ราคาเปลี่ยนไปมากตามชนิด Class ปลอกป้องกัน (วัสดุและมีการคำนวณความแข็งแรงหรือไม่) ทรานสมิตเตอร์ (HART / IO-Link) และขอบเขตของใบรับรองการสอบเทียบ เราไม่พบราคาที่เปิดเผยต่อสาธารณะในหน้าเว็บทางการของผู้ผลิตข้างต้น จึงต้องขอใบเสนอราคาผ่าน RFP
การสอบเทียบและวิธีกำหนดรอบการสอบเทียบ
เสาหลักที่ 3 คือการสอบเทียบ ตามคำอธิบายของ E+H การสอบเทียบเทอร์โมมิเตอร์มีทั้งวิธีที่ใช้จุดคงที่ เช่น จุดน้ำแข็ง 0℃ และวิธีเปรียบเทียบกับเทอร์โมมิเตอร์อ้างอิงที่มีความแม่นยำสูง โดยใช้อ่างสอบเทียบที่มีการกระจายอุณหภูมิสม่ำเสมอ หรือเตาสอบเทียบที่จุ่มเครื่องมือที่ถูกสอบเทียบกับเทอร์โมมิเตอร์อ้างอิงได้ลึกเพียงพอ เราคิดว่าสำหรับเซนเซอร์ในหน้างาน การสอบเทียบแบบเปรียบเทียบกับเทอร์โมมิเตอร์อ้างอิงจะเป็นวิธีหลัก
รอบการสอบเทียบไม่ใช่สิ่งที่มาตรฐานกำหนดให้ ISO/IEC 17025:2017 เป็นข้อกำหนดเกี่ยวกับความสามารถ ความเป็นกลาง และการดำเนินงานที่สม่ำเสมอของห้องปฏิบัติการทดสอบและสอบเทียบ เอกสาร ILAC-G24:2022 / OIML D 10:2022 ซึ่งแสดงวิธีกำหนดช่วงเวลาการสอบเทียบซ้ำ ระบุว่า “ไม่มีวิธีที่ดีที่สุดเพียงวิธีเดียวที่ใช้ได้กับทุกกรณี ในการกำหนดและปรับช่วงเวลาการสอบเทียบซ้ำ” ช่วงเวลาเริ่มต้นกำหนดโดยการประเมินความเสี่ยงเป็นหลัก และยกปัจจัยที่ต้องพิจารณา เช่น ความไม่แน่นอนที่ต้องการ ความเสี่ยงที่จะเกินค่าความคลาดเคลื่อนสูงสุดที่ยอมให้ คำแนะนำของผู้ผลิต แนวโน้มการสึกหรอและการเลื่อนค่า ระดับและความรุนแรงของการใช้งาน สภาพแวดล้อม ผลของปริมาณที่ถูกวัด (ยกตัวอย่างผลของอุณหภูมิสูงต่อเทอร์โมคัปเปิล) และความถี่กับผลของการตรวจสอบระหว่างรอบ ICS Schneider ก็อธิบายว่า DIN EN 60584 ไม่ได้กำหนดช่วงเวลาการสอบเทียบที่ตายตัว
เอกสารดังกล่าวกำหนดให้เก็บผลการสอบเทียบเป็นประวัติเพื่อใช้เป็นพื้นฐานในการตัดสินช่วงเวลาในอนาคต และให้มีการตรวจสอบระหว่างรอบการสอบเทียบ มีวิธีทบทวนแสดงไว้ 5 วิธี และในตัวอย่างการใช้วิธีตรวจสอบระหว่างใช้งาน ได้ยกอาร์ทีดีแพลทินัม (ใช้ร่วมกับวิธีตามเวลาปฏิทิน) ไว้
บทความนี้มองว่า การกำหนดรอบเริ่มต้นด้วยความเสี่ยง แล้วบันทึกขั้นตอนการทบทวนด้วยประวัติการสอบเทียบและการตรวจสอบระหว่างรอบ เป็นวิธีที่เป็นไปได้จริงในการอธิบายเหตุผลของรอบการสอบเทียบเมื่อถูกตรวจประเมิน การจัดการวันครบกำหนดกล่าวไว้ใน “ระบบบริหารจัดการการสอบเทียบเครื่องมือวัด” และการตรวจสอบจุดวัดและความไม่แน่นอนในใบรับรองกล่าวไว้ใน “แนวทางนำ AI มาตรวจสอบใบรับรองการสอบเทียบในโรงงาน“
ในด้านโครงสร้างพื้นฐานการสอบเทียบของไทย สถาบันมาตรวิทยาแห่งชาติ (NIMT) ซึ่งเป็นหน่วยงานมาตรฐานการวัดแห่งชาติ มีฝ่ายมาตรวิทยาด้านอุณหภูมิและแสง NIMT จัดการอบรมการสอบเทียบเทอร์โมคัปเปิลเมื่อวันที่ 28-30 พฤษภาคม 2025 โดยเนื้อหารวมถึงการสาธิตการชดเชยจุดต่อเย็น ผลของการจุ่ม ผลของความไม่สม่ำเสมอ และการคำนวณความไม่แน่นอน นอกจากนี้ สถาบันไฟฟ้าและอิเล็กทรอนิกส์ (EEI) ซึ่งอยู่ในเครือกระทรวงอุตสาหกรรมของไทย อธิบายในหน้าเว็บของตนว่าได้รับการรับรองการสอบเทียบตาม ISO/IEC 17025 จากสำนักงานมาตรฐานผลิตภัณฑ์อุตสาหกรรม (TISI) ตั้งแต่ปี 2005 และมีสาขาการสอบเทียบด้านอุณหภูมิและความชื้น
รายการที่ต้องเขียนใน RFP
นำเนื้อหาทั้งหมดข้างต้นมาแปลงเป็นหัวข้อใน RFP (เอกสารขอข้อเสนอ) สำหรับเซนเซอร์วัดอุณหภูมิ
| หัวข้อ | เนื้อหาที่ต้องเขียนใน RFP |
|---|---|
| สิ่งที่วัดและช่วงอุณหภูมิ | สิ่งที่จะวัด (ท่อ เตา แม่พิมพ์ ถัง) อุณหภูมิปกติ อุณหภูมิสูงสุดและต่ำสุด และความเร็วในการตอบสนองที่ต้องการ |
| ชนิดและ Class | ชนิดและ Class ของเทอร์โมคัปเปิล หรือ Class ของ Pt100 มาตรฐานและฉบับที่อ้างอิงค่าความคลาดเคลื่อนที่ยอมรับได้ (เช่น IEC 60751 ฉบับปี 2008 หรือฉบับปี 2022) |
| โครงสร้าง | แบบขดลวดหรือแบบฟิล์มบาง โครงสร้างปลอกหุ้มและ MI กล่องขั้วต่อ จำนวนอิลิเมนต์ (1 จุดหรือ 2 จุด) |
| ปลอกป้องกันและการคำนวณความแข็งแรง | วัสดุ การต่อกับกระบวนการ เอกสารการคำนวณความแข็งแรงตาม ASME PTC 19.3 TW ฉบับปัจจุบัน และเงื่อนไขสมมติฐาน (ความเร็วการไหล ความดัน อุณหภูมิ ชนิดของไหล) |
| ความยาวจุ่ม | เหตุผลของความยาวจุ่ม (เส้นผ่านศูนย์กลางท่อ คำแนะนำการติดตั้ง) และแบบแสดงตำแหน่งติดตั้ง |
| การเดินสาย | อาร์ทีดีใช้แบบ 3 สายหรือ 4 สาย เทอร์โมคัปเปิลใช้สายชดเชยชนิดใดและจัดการจุดต่ออย่างไร |
| ทรานสมิตเตอร์และสัญญาณ | กระแสความผิดพลาดของ 4-20 mA (downscale หรือ upscale และค่า) HART / IO-Link การวินิจฉัย และต้องจับคู่ CvD หรือไม่ |
| การเชื่อมต่อข้อมูล | ชื่อแท็กและการสเกลใน PLC การตั้งค่าให้ช่วงความผิดพลาดถือเป็นข้อมูลขาดหาย และรายการวินิจฉัยที่จะนำเข้า MES |
| การสอบเทียบ | ผู้ออกใบรับรองการสอบเทียบ ได้รับการรับรอง ISO/IEC 17025 หรือไม่ จุดวัดในการสอบเทียบและความไม่แน่นอน และการสอบกลับได้ |
| อะไหล่สำรองและการเปลี่ยน | จำนวนเซนเซอร์สำรอง ขั้นตอนการเปลี่ยน และการสอบเทียบใหม่เมื่อเปลี่ยน |
| เอกสาร | เอกสารที่เทียบเท่ากับ “ข้อมูลที่ผู้จำหน่ายต้องแสดง” ตามบทที่ 7 ของ IEC 60751:2022 คู่มือการใช้งาน และแบบ |
เราคิดว่า เพื่อไม่ให้นำข้อกำหนดของฉบับเก่ามาใช้ซ้ำ สิ่งสำคัญคือการเขียนฉบับของมาตรฐานคู่กับรูปแบบการเดินสายไว้ใน RFP
สิ่งที่ต้องตรวจสอบใน FAT/SAT
บทความนี้เสนอให้รวมรายการต่อไปนี้ไว้ใน FAT/SAT เกณฑ์ผ่านให้โรงงานกำหนดเองตามความแม่นยำที่ต้องการของแต่ละจุดวัด
- การสอบเทียบแบบเปรียบเทียบ: วางคู่กับเทอร์โมมิเตอร์อ้างอิง แล้วเปรียบเทียบค่าที่หลายจุดในช่วงอุณหภูมิที่ใช้งาน และตรวจสอบด้วยว่าจุดวัดในใบรับรองการสอบเทียบครอบคลุมช่วงอุณหภูมิใช้งานหรือไม่
- การตรวจสอบลูป (loop check): ป้อนสัญญาณจำลองจากทรานสมิตเตอร์ แล้วตรวจสอบว่า PLC และ MES แสดงและบันทึกเป็นอุณหภูมิเดียวกันหรือไม่
- สัญญาณเมื่อสายขาดหรือลัดวงจร: ถอดสายของเซนเซอร์ แล้วตรวจสอบว่ามีกระแสความผิดพลาดตามที่ตั้งค่าไว้ และ PLC กับ MES บันทึกเป็นข้อมูลขาดหาย ไม่ใช่อุณหภูมิ โดยแยกจากช่วงที่สูงกว่าขีดบนหรือต่ำกว่าขีดล่าง
- ชื่อแท็กและการสเกล: หมายเลขจุดวัด ชื่อแท็ก และช่วงการวัด ตรงกับแบบหรือไม่
- สภาพการติดตั้ง: ใน SAT ตรวจสอบความยาวจุ่ม การติดตั้งปลอกป้องกัน และสภาพจุดต่อของสายชดเชย ด้วยการตรวจด้วยสายตาและการบันทึก
คำถามที่พบบ่อย
เทอร์โมคัปเปิลกับ RTD ควรเลือกแบบไหน?
หากอุณหภูมิที่วัดอยู่ในช่วงของอาร์ทีดี (ตามข้อมูลของ Senmatic โดยทั่วไป −50 ถึง 600℃) และให้น้ำหนักกับความแม่นยำและเสถียรภาพ ให้พิจารณา Pt100 ส่วนงานอุณหภูมิสูงอย่างเตา ให้พิจารณาเทอร์โมคัปเปิล ไม่ว่าแบบใด ให้มองความแม่นยำตลอดทั้งสายการวัด
Pt100 Class A และ Class B ต่างกันอย่างไร?
ตามเอกสารของผู้ผลิตที่อ้างอิง IEC 60751 (ฉบับปี 2008) Class A คือ ±(0.15+0.002·t) และ Class B คือ ±(0.3+0.005·t) ที่ 100℃ คือ ±0.35℃ และ ±0.8℃ ตามลำดับ ช่วงที่ใช้ได้ต่างกันตามโครงสร้าง Class A แบบขดลวดคือ −100 ถึง +450℃ และแบบฟิล์มบางคือ −30 ถึง +300℃ ตามข้อมูลของ Senmatic ตามมาตรฐาน Class A และ AA ต้องใช้แบบ 3 สายหรือ 4 สาย
จำเป็นต้องใช้ปลอกป้องกัน (เทอร์โมเวลล์) เสมอหรือไม่?
หากใช้ปลอกป้องกัน เนื่องจากมีความเสี่ยงที่จะแตกเสียหายจากการสั่นที่เกิดจากการไหล ให้ขอเอกสารการคำนวณความแข็งแรงตาม ASME PTC 19.3 TW ฉบับปัจจุบัน มีวิธีที่ไม่ใช้ปลอกป้องกันอยู่เช่นกัน แต่ Emerson เองระบุว่าเป็นวิธีที่พิจารณาได้สำหรับงานควบคุมที่ไม่ได้มีความสำคัญสูง
รอบการสอบเทียบเซนเซอร์อุณหภูมิกำหนดอย่างไร?
ไม่มีรอบที่มาตรฐานกำหนดไว้ ILAC-G24 / OIML D 10:2022 ระบุว่าไม่มีวิธีที่ดีที่สุดที่ใช้ได้กับทุกกรณี และแสดงแนวทางให้กำหนดช่วงเวลาเริ่มต้นด้วยการประเมินความเสี่ยง แล้วทบทวนด้วยประวัติการสอบเทียบและการตรวจสอบระหว่างรอบ
ถ้าสายขาด PLC จะเห็นค่าอย่างไร?
เมื่อใช้ทรานสมิตเตอร์ หากตั้งค่าตาม NE43 กระแสความผิดพลาดจะเป็นประมาณ 3.6 mA หรือต่ำกว่าสำหรับ downscale และประมาณ 21 mA หรือสูงกว่าสำหรับ upscale หากแปลงกระแสความผิดพลาดเป็นอุณหภูมิโดยตรง อาจถูกบันทึกเป็นอุณหภูมิขีดบนหรือขีดล่าง จึงควรตั้งค่าให้ช่วงความผิดพลาดถือเป็นข้อมูลขาดหาย และตรวจสอบใน FAT/SAT ด้วยการถอดสาย
สรุป
- เราคิดว่า สิ่งที่ต้องกำหนดก่อนในการเลือกเซนเซอร์วัดอุณหภูมิในโรงงานไม่ใช่ Class ในแคตตาล็อก แต่เป็น 3 เรื่อง ได้แก่ ① ต้องการรู้อุณหภูมิของอะไร ในช่วงใดและเร็วแค่ไหน ② ความคลาดเคลื่อนตลอดทั้งสายการวัด และ ③ การเขียนการคำนวณความแข็งแรงของปลอกป้องกัน สัญญาณความผิดพลาด การวินิจฉัย และรอบการสอบเทียบไว้ใน RFP แล้วตรวจสอบด้วย FAT/SAT
- ค่าความคลาดเคลื่อนที่ยอมรับได้ของเทอร์โมคัปเปิลเป็นค่าจากเอกสารที่อ้างอิง IEC 60584-1 / JIS C 1602:2015 และเป็นค่าของเส้นลวด ค่าความคลาดเคลื่อนที่ยอมรับได้ของ Pt100 เป็นค่าจากเอกสารของผู้ผลิตที่อ้างอิง IEC 60751 (ฉบับปี 2008) และช่วงที่ใช้ได้ของแบบขดลวดกับแบบฟิล์มบางไม่เหมือนกัน
- ความคลาดเคลื่อนของจุดวัดมีปลอกป้องกัน ความยาวจุ่ม การเดินสาย ทรานสมิตเตอร์ และการเลื่อนค่าตามอายุใช้งานซ้อนทับอยู่
- ช่วงความผิดพลาดของ 4-20 mA (ใน NE43 คือ 3.6 mA หรือต่ำกว่า และ 21.0 mA หรือสูงกว่า) ไม่บันทึกเป็นอุณหภูมิ แต่จัดการเป็นข้อมูลขาดหาย
- รอบการสอบเทียบไม่ใช่สิ่งที่มาตรฐานกำหนด แต่กำหนดและบันทึกไว้ด้วยการประเมินความเสี่ยง ประวัติการสอบเทียบ และการตรวจสอบระหว่างรอบ
แม้อยู่ในขั้นสำรวจจุดวัดอุณหภูมิที่มีอยู่เดิม หรือกำลังพิจารณาว่าจะนำจุดวัดใดเข้า MES ก็สามารถปรึกษา TOMAS TECH ได้ ติดต่อเราได้ที่นี่
แหล่งอ้างอิง
- IEC “IEC 60584-1:2013 Thermocouples – Part 1: EMF specifications and tolerances” https://webstore.iec.ch/en/publication/2521
- IEC “IEC 60584-3:2021 Thermocouples – Part 3: Extension and compensating cables” https://webstore.iec.ch/en/publication/63754
- IEC “IEC 60751:2022 Industrial platinum resistance thermometers and platinum temperature sensors” https://webstore.iec.ch/en/publication/63753
- VDE VERLAG “IEC 60751:2022 preview PDF” https://www.vde-verlag.de/iec-normen/preview-pdf/info_iec60751%7Bed3.0%7Db.pdf
- IEC “IEC 61515:2016 Mineral insulated metal-sheathed thermocouple cables and thermocouples” https://webstore.iec.ch/en/publication/24665
- ASME “PTC 19.3 TW – Thermowells” https://www.asme.org/codes-standards/find-codes-standards/thermowells
- Emerson “White Paper: Thermowell Calculations” มีนาคม 2014 (PDF) https://www.emerson.com/documents/automation/white-paper-thermowell-calculations-rosemount-en-89838.pdf
- TC Direct “How accurate is a thermocouple?” https://tcdirect.co.uk/thermocouple-sensors/thermocouple-accuracies.aspx
- Graphtec “คู่มือสำหรับการเลือกเทอร์โมคัปเปิล ความรู้พื้นฐาน Vol.1” (PDF ภาษาญี่ปุ่น) https://graphtec.co.jp/wp-content/uploads/Guidethermocouple_vol1.pdf
- ICS Schneider Messtechnik “Temperature Measurement According to DIN EN 60584” https://www.ics-schneider.de/temperature-measurement-according-to-din-en-60584-what-needs-to-be-considered/?lang=en
- JUMO “RTD accuracy class – PT100 according to IEC60751” https://www.jumo.group/us/en/about-us/blog/pt100-accuracy-class
- Lapp “What are the Pt100 accuracy classes?” https://fi.lappgroup.com/products/temperature-measurement-and-instrumentation/faq/what-are-the-pt100-accuracy-classes.html
- Senmatic “IEC 60751:2022 – the main points and updated tolerance classes” https://www.senmatic.com/sensors/knowledge/iec-60751-sensor-tolerance-classes
- Endress+Hauser “Technical Information iTHERM CompactLine TM311” TI01439T/02.2020 (PDF) https://portal.endress.com/wa001/dla/5001120/9062/000/01/TI01439TEN_0220.pdf
- Endress+Hauser “iTHERM TrustSens TM371” https://www.ca.endress.com/en/field-instruments-overview/temperature-measurement-thermometers-transmitters/iTHERM-TrustSens-TM371
- Pyromation “T71 Programmable Temperature Transmitter” (PDF) https://pyromation.com/Catalog/tt07.pdf
- ICS Schneider Messtechnik “Temperature Transmitter with Sensor Break: Correctly Configuring NAMUR Fault Signal” https://www.ics-schneider.de/temperaturmessumformer-bei-fuehlerbruch-namur-fehlersignal-upscale-und-downscale-richtig-parametrieren/?lang=en
- Yokogawa “YTA710 Temperature Transmitter” https://www.yokogawa.com/solutions/products-and-services/measurement/field-instruments-products/temperature-transmitters/field-mount/yta710-temperature-transmitter/
- Emerson “Rosemount X-well Technology” https://www.emerson.com/en/measurement-instrumentation/products/rosemount-x-well-technology-family
- JUMO “dTRANS T09 Cable transmitter for temperature” https://www.jumo.group/nl/en/products/productdetails/707090
- Tempco “DE18 Understanding True Thermocouple Accuracy” (PDF) https://www.tempco.com/wp-content/uploads/2026/07/DE18.ThermocoupleAccuracy.pdf
- Machin, Tucker, Pearce “A comprehensive survey of thermoelectric homogeneity of commonly used thermocouple types” ปี 2018 (NPL) https://eprintspublications.npl.co.uk/7940/
- Fluke Calibration “Stem Conduction Error” KA-03389 https://my.fluke.com/en-us/article/KA-03389
- ISO “ISO/IEC 17025:2017” https://www.iso.org/standard/66912.html
- OIML “ILAC-G24:2022 / OIML D 10:2022 Guidelines for the determination of recalibration intervals of measuring equipment” (PDF) https://www.oiml.org/en/files/pdf_d/d010-e22.pdf
- NIMT “Calibration of thermocouples and thermocouple indicators” พฤษภาคม 2025 (PDF) https://training.nimt.or.th/OnlineRegister/TrainingProfile/20250113-NIMT-11020-12312,12321.pdf
- NIMT “Hybrid Learning on Calibration of thermocouples and thermocouple indicators” 8 มิถุนายน 2022 https://en.nimt.or.th/?p=6919
- Electrical and Electronics Institute “Measuring Instrument Calibration Services” https://www.thaieei.com/en/services/measuring-instrument-calibration-services/
- The Star (Reuters) “Thai August factory output rises 4.44% y/y, beats forecast” 30 กันยายน 2026 https://www.thestar.com.my/business/business-news/2026/09/30/thai-august-factory-output-rises-444-yy-beats-forecast
- Trading Economics “Thailand Industrial Output Growth Beats Forecasts” 30 กันยายน 2026 https://tradingeconomics.com/thailand/industrial-production/news/587981
- Trading Economics “Thailand Business Confidence Remains Subdued” 2 ตุลาคม 2026 https://tradingeconomics.com/thailand/business-confidence/news/589079


