


เมื่อขอใบเสนอราคาสำหรับการเปลี่ยน PLC หรือการปรับปรุงไลน์การผลิต เรามักได้รับข้อเสนอจาก SI (System Integrator) ว่า “ให้ทำ I/O เป็น Remote I/O” บ่อยขึ้นเรื่อยๆ แต่เมื่อถึงขั้นการเลือก Remote I/O ถึงจะเปิดแคตตาล็อกเทียบกันหลายเล่ม ก็ไม่มีที่ใดบอกว่าควรเลือกรูปแบบไหน ควรกำหนดการสื่อสารแบบใด และควรทดสอบอะไรตอนรับมอบ บทความนี้เป็นคู่มือเชิงปฏิบัติสำหรับวิศวกรฝ่ายวิศวกรรมการผลิต ฝ่ายซ่อมบำรุง และฝ่ายออกแบบไฟฟ้าในโรงงานญี่ปุ่นในประเทศไทยที่ได้รับมอบหมายให้ดูแลการเลือก Remote I/O เพื่อรวบรวมข้อมูลประกอบการตัดสินใจภายในองค์กร
มัดสายเคเบิลขนาดใหญ่ทอดยาวจากตู้คอนโทรลกลางไปถึงเครื่องจักร และทุกครั้งที่เครื่องหยุดเพราะสายของเซนเซอร์เพียงตัวเดียวขาด ก็ต้องใช้เวลานานกว่าจะหาเจอว่าเป็นขั้วต่อไหน Remote I/O คืออุปกรณ์ที่มีโอกาสช่วยย่น “เวลาในการค้นหา” นี้ให้สั้นลง แต่หากเลือกผิดวิธี ผลลัพธ์ที่ได้ก็จะครึ่งๆ กลางๆ
ข้อเสนอหลักของบทความนี้มีเพียงข้อเดียว Remote I/O ไม่ใช่สิ่งที่เลือกจากการเทียบจำนวนจุด ความกว้าง และระดับการป้องกันในแคตตาล็อก แต่ควร (1) กำหนด PLC ระดับบนและการสื่อสารมาตรฐานของโรงงานให้ชัดก่อน (2) เลือกรูปแบบตามสภาพแวดล้อมของจุดติดตั้ง (ในตู้หรือบนเครื่องจักร) (3) ใส่กลไกที่ช่วยให้การหยุดเครื่องสั้นลง (ความละเอียดของการวินิจฉัย การเปลี่ยนขณะมีไฟ การกู้คืนค่าตั้งอัตโนมัติ และอะไหล่สำรอง) เป็นข้อกำหนด (4) นำ Safety I/O และความปลอดภัยไซเบอร์เข้ามาอยู่ในการออกแบบเดียวกันตั้งแต่ต้น และ (5) ยืนยันการวินิจฉัยและการกู้คืนด้วยการ “จงใจทำให้เสีย” ในการทดสอบรับมอบ และหากดำเนินการพร้อมกับการเปลี่ยน PLC คำตอบที่เหมาะสมที่สุดจะเปลี่ยนไปตามว่าสามารถใช้สายไฟภาคสนามเดิมได้มากเพียงใด
ต่อไปนี้จะเรียบเรียงตามลำดับ 5 ขั้นนี้ สเปกผลิตภัณฑ์ทั้งหมดเป็นค่าที่ผู้ผลิตประกาศ ไม่ใช่ค่าที่บุคคลที่สามตรวจสอบ ส่วนจำนวนเงิน เวลา และจำนวนครั้งในการคำนวณเป็นตัวเลขสมมติที่ตั้งขึ้นเพื่อบทความนี้เท่านั้น
ทำไมการเลือก Remote I/O จึงเป็นประเด็นสำหรับโรงงานในไทยในตอนนี้
ภาคการผลิตของไทยในปี 2026 มีทั้งตัวเลขที่อ่อนแอและตัวเลขที่แข็งแกร่งปะปนกัน
ตามที่ The Nation รายงานการเปิดเผยของสำนักงานเศรษฐกิจอุตสาหกรรม (OIE) ดัชนีผลผลิตอุตสาหกรรม (MPI) เดือนมิถุนายน 2026 อยู่ที่ 94.99 ลดลง 3.10% เมื่อเทียบกับเดือนเดียวกันของปีก่อน อัตราการใช้กำลังการผลิตเดือนมิถุนายนอยู่ที่ 57.61% และค่าเฉลี่ยไตรมาส 2 อยู่ที่ 57.47% ยานยนต์ลดลง 12.59% โดยมีการระบุสาเหตุว่ามาจากหนี้ครัวเรือนและเกณฑ์การปล่อยสินเชื่อที่เข้มงวดขึ้น ในทางกลับกัน Trading Economics รายงานว่าผลผลิตอุตสาหกรรมเดือนสิงหาคม 2026 เพิ่มขึ้น 4.44% เมื่อเทียบกับเดือนเดียวกันของปีก่อน เป็นการเพิ่มขึ้นต่อเนื่องเป็นเดือนที่ 2 โดยอุปกรณ์สื่อสารเพิ่มขึ้น 24.41% จากแรงขับเคลื่อนของการลงทุนด้าน AI และความต้องการดาต้าเซ็นเตอร์ กระทรวงอุตสาหกรรมปรับเพิ่มคาดการณ์ผลผลิตของโรงงานในปี 2026 จากเดิม 0.0% ถึง 0.5% เป็น 2.75% ถึง 3.55% (เป็นคาดการณ์ที่รวมผลของการปรับวิธีคำนวณ MPI และเป็นค่าพยากรณ์)
เจตนาการลงทุนในเครื่องจักรก็เริ่มเห็นชัด จากการสำรวจช่วงครึ่งแรกของปี 2026 ที่ TCIJ รายงาน ซึ่งครอบคลุมบริษัทญี่ปุ่นในไทย 504 ราย (มีผู้ตอบรายละเอียดแผนการลงทุน 432 ราย) พบว่า 59% (256 ราย) วางแผนลงทุนเปลี่ยนเครื่องจักรเดิม 31% (132 ราย) วางแผนปรับปรุงประสิทธิภาพการผลิต และ 22% (96 ราย) วางแผนลงทุนด้านดิจิทัลทรานส์ฟอร์เมชัน บทความเดียวกันระบุว่า ตั้งแต่ปี 2023 ถึงครึ่งแรกของปี 2026 บริษัททุนญี่ปุ่นยื่นขอรับสิทธิตามมาตรการ “Smart and Sustainable Industry” ของ BOI มากกว่า 400 โครงการ มูลค่าการลงทุนเกิน 55,000 ล้านบาท ทั้งนี้ บทความดังกล่าวไม่ได้ระบุผู้ดำเนินการสำรวจไว้อย่างชัดเจน
ด้านนโยบาย ตามบทวิเคราะห์ของสำนักงานกฎหมาย Tilleke & Gibbins ประกาศ BOI ที่ 4/2569 ซึ่งลงประกาศในราชกิจจานุเบกษาเมื่อวันที่ 31 มีนาคม 2026 ครอบคลุมโครงการทั้งเดิมและใหม่ในประเภทการผลิตรถยนต์ทั่วไป (ประเภท 3.6) และการผลิต PHEV/HEV (ประเภท 3.8) โดยกำหนดการยกเว้นอากรขาเข้าเครื่องจักร และการยกเว้นภาษีเงินได้นิติบุคคล 50% เป็นเวลา 3 ปีสำหรับการลงทุนด้านระบบอัตโนมัติและหุ่นยนต์ (เป็นถ้อยคำสรุปของบทวิเคราะห์ดังกล่าว เงื่อนไขที่เคร่งครัด เช่น เพดานวงเงินที่ได้รับยกเว้น ต้องตรวจสอบกับต้นฉบับประกาศ) The Nation รายงานว่า BOI อธิบายว่าได้เตรียมสิทธิประโยชน์เทียบเท่า 50% ของเงินลงทุนจริงให้ฝั่งอุปสงค์ (ผู้ผลิต) และในฝั่งอุปทานจะสนับสนุนผู้รวมระบบ (System Integrator) ที่มีทักษะการออกแบบทางวิศวกรรมขั้นสูง
การที่มีบริษัทจำนวนมากวางแผนเปลี่ยนเครื่องจักรเดิม ก็หมายความว่างานเปลี่ยน PLC งานเปลี่ยนตู้คอนโทรล และงานปรับปรุงไลน์จะเพิ่มขึ้นด้วย ในงานเหล่านั้น คาดว่าจะมีสถานการณ์ที่ต้องตัดสินใจไปพร้อมกันว่าจะวาง I/O ไว้ที่ใดมากขึ้น อย่างไรก็ตาม ครั้งนี้เราไม่พบสถิติที่แสดงความเชื่อมโยงโดยตรงระหว่างการนำ Remote I/O มาใช้กับการเปลี่ยนเครื่องจักร โปรดอ่านส่วนนี้ในฐานะการอนุมาน
Remote I/O คืออะไร: ความแตกต่างจาก I/O แบบรวมศูนย์และ Distributed I/O
ขอทำความเข้าใจศัพท์ให้ตรงกันก่อน
I/O แบบรวมศูนย์ (Centralized I/O) คือโครงสร้างที่วางยูนิต I/O ไว้ในแร็กเดียวกับ CPU ของ PLC หรือในตู้คอนโทรลเดียวกัน แล้วเดินสายทีละจุดไปจนถึงเซนเซอร์และวาล์วของเครื่องจักร จำนวนเส้นสายจะแปรผันตามจำนวนจุด I/O และยิ่งเครื่องจักรอยู่ไกลจากตู้ มัดสายเคเบิลก็ยิ่งใหญ่และยาวขึ้น
Remote I/O คือโครงสร้างที่วางยูนิต I/O ไว้ใกล้เครื่องจักร (ในตู้ขนาดเล็กประจำเครื่องแต่ละเครื่อง หรือบนตัวเครื่องจักร) แล้วเชื่อมต่อกับ PLC ด้วยสายสื่อสาร Industrial Ethernet หรือฟิลด์บัส สายจากเซนเซอร์เดินแค่ถึงยูนิต I/O ที่อยู่ใกล้ๆ และระหว่างตู้กับเครื่องจักรจะเหลือหลักๆ เพียงสายสื่อสารและสายไฟเลี้ยง
Distributed I/O ใช้ในความหมายเกือบเดียวกับ Remote I/O โดย Siemens เรียกซีรีส์ ET 200 ว่า “Distributed I/O” ส่วน Rockwell Automation แบ่งหมวดผลิตภัณฑ์เป็น “In-Cabinet Distributed I/O” และ “On-Machine Distributed I/O” บทความนี้ก็ถือว่า Remote I/O และ Distributed I/O เป็นสิ่งเดียวกัน
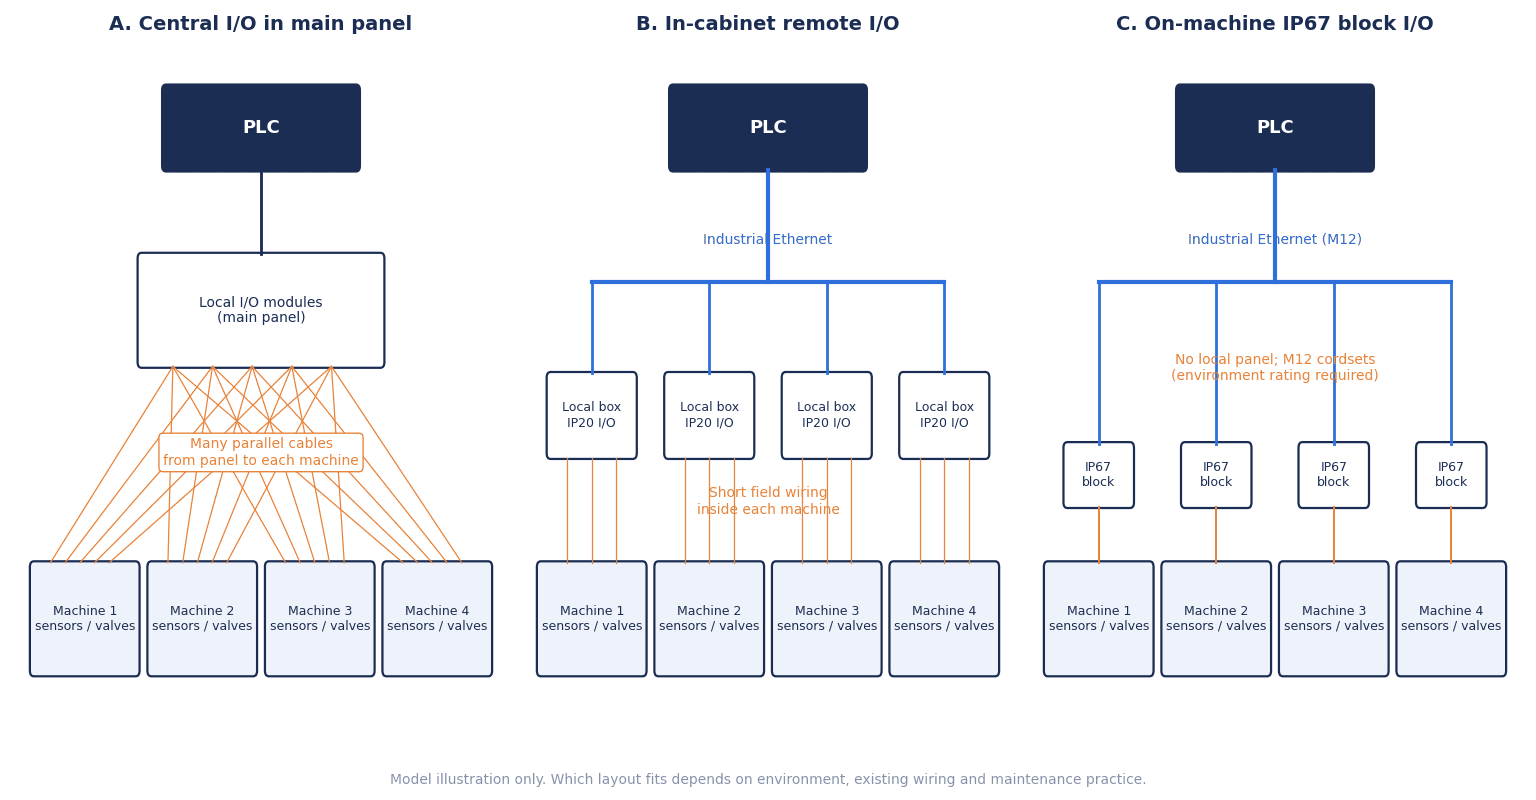
การใช้ Remote I/O มีโอกาสลดปริมาณงานเดินสายและพื้นที่ในตู้ลงได้ แต่สิ่งที่ได้ผลมากกว่านั้นคือ ผลิตภัณฑ์บางรุ่นสามารถให้ตัวยูนิต I/O แจ้งผ่านการสื่อสารได้เองว่าเกิดความผิดปกติที่แชนเนลใดของสเตชันใด บทความนี้จึงใช้ “เวลาที่ใช้ในการระบุสาเหตุเมื่อเครื่องหยุด” เป็นแกนหลักในการประเมินเพื่อเลือก
“ระบบควบคุมแบบไร้ตู้” ที่ตัดตู้คอนโทรลออกไปเลยเป็นแนวคิดการออกแบบที่ต่อยอดจาก Remote I/O อีกขั้นหนึ่ง ประเด็นว่าควรทำแบบไร้ตู้หรือไม่ และจะพิจารณาอย่างไรในงานสร้างใหม่หรืองานปรับปรุง ได้เรียบเรียงไว้ใน “การใช้ระบบควบคุมแบบไร้ตู้ในโรงงานไทย – เครื่องใหม่หรือเครื่องเดิม” บทความนี้จะจำกัดขอบเขตอยู่ที่การเลือก การจัดซื้อ การย้ายระบบ และการรับมอบ Remote I/O ในฐานะอุปกรณ์ซึ่งอยู่ก่อนถึงขั้นนั้น
เปรียบเทียบ Remote I/O: ความแตกต่างของ 4 รูปแบบ
ผลิตภัณฑ์ Remote I/O จะจัดระเบียบได้ง่ายขึ้นหากแบ่งคร่าวๆ เป็น 4 รูปแบบต่อไปนี้ ผู้ผลิตเองก็แบ่งผลิตภัณฑ์ในลักษณะนี้ เช่น Siemens แบ่งเป็นสองสาย คือ “โมดูลขนาดกะทัดรัดสำหรับในตู้” และ “การออกแบบที่ทนทานสำหรับนอกตู้” ส่วน Rockwell Automation แบ่งเป็นสองหมวด คือในตู้และบนเครื่องจักร
| รูปแบบ | จุดติดตั้ง | ระดับการป้องกันโดยประมาณ (ค่าที่ประกาศของผลิตภัณฑ์ตัวอย่าง) | จุดแข็ง | จุดอ่อน | การใช้งานที่เหมาะสม |
|---|---|---|---|---|---|
| แบบสไลซ์ในตู้ | ราง DIN ในตู้ขนาดเล็กประจำเครื่องหรือตู้รีเลย์กลางทาง | ขึ้นกับระดับการป้องกันของตู้ | ประกอบโมดูลย่อยได้ละเอียด มีให้เลือกหลายชนิด เช่น อนาล็อก High-speed counter มอเตอร์สตาร์ตเตอร์ และ Safety I/O บางผลิตภัณฑ์รองรับการเปลี่ยนขณะมีไฟ | ต้องมีตู้ ยังต้องออกแบบการระบายความร้อนและการกันฝุ่นของตู้ | อุปกรณ์ที่วางตู้ประจำเครื่องได้ สเตชันที่มี I/O หลายชนิด การนำตู้รีเลย์กลางทางเดิมกลับมาใช้ |
| แบบบล็อก IP67 บนเครื่องจักร | ยึดติดกับโครงเครื่องจักรโดยตรง | IP65/IP67 บางผลิตภัณฑ์ถึง IP69K (ค่าที่ประกาศของ ET 200eco PN, ArmorBlock 5000 เป็นต้น) | ไม่ต้องมีตู้ เดินสายด้วยคอนเนกเตอร์ M12/M8 จึงเปลี่ยนเซนเซอร์หรือสลับสายได้เร็ว | จำนวนจุดต่อ 1 บล็อกมีจำกัด โดยทั่วไปตัวเลือกด้านอนาล็อกและฟังก์ชันพิเศษน้อยกว่าแบบในตู้ ต้องออกแบบเรื่องความร้อนและแรงกระแทก ณ จุดติดตั้ง และการเดินสายเคเบิล | สายพานลำเลียง ระบบขนถ่าย บริเวณจิ๊ก และอุปกรณ์ที่ส่วนใหญ่เป็นดิจิทัลและมีจุดกระจายอยู่ทั่วเครื่องจักร |
| แบบรวมฟังก์ชัน IO-Link Master | บนเครื่องจักร (ชนิด IP67) หรือในตู้ | ชนิดบนเครื่องจักรมีตัวอย่างที่เป็น IP65/IP67/IP69K (ค่าที่ประกาศของ NQ-EP4L) | จัดการค่าตั้งและข้อมูลวินิจฉัยของเซนเซอร์แบบดิจิทัลได้ สามารถจัดระบบให้กู้คืนค่าตั้งอัตโนมัติเมื่อเปลี่ยนอุปกรณ์ | ได้ประโยชน์น้อยกับเซนเซอร์ที่ไม่ใช่อุปกรณ์ IO-Link ต้องตรวจสอบความจุไฟเลี้ยงต่อพอร์ต | อุปกรณ์ที่มีเซนเซอร์ซึ่งต้องเปลี่ยนค่าตั้งหรือสลับรุ่นผลิตบ่อย หรือมีเซนเซอร์ที่ต้องการเฝ้าติดตามสภาพจำนวนมาก |
| Safety Remote I/O | มีทั้งแบบในตู้และแบบบนเครื่องจักร | ชนิดบนเครื่องจักรมีตัวอย่างที่เป็น IP67 (ค่าที่ประกาศของ Banner RSio) | ส่งสัญญาณความปลอดภัย เช่น ปุ่มหยุดฉุกเฉิน สวิตช์ประตู และม่านแสง ผ่านการสื่อสารเดียวกันได้ บางผลิตภัณฑ์ระบุได้ว่าอุปกรณ์ความปลอดภัยตัวใดเป็นต้นเหตุของการหยุด | ต้องใช้คู่กันระหว่างโปรโตคอลความปลอดภัยกับ Safety PLC ใช้แรงงานมากในการตรวจสอบความใช้ได้ (Validation) | อุปกรณ์ที่มีอุปกรณ์ความปลอดภัยจำนวนมากและสายวงจรความปลอดภัยยาว |
ระดับการป้องกันในตารางทั้งหมดเป็นค่าที่ผู้ผลิตประกาศซึ่งยกมาเป็น “ตัวอย่าง” เท่านั้น ไม่ใช่รายการที่ครอบคลุมทั้งหมดและไม่ใช่คำแนะนำ
เลือกรูปแบบจากสภาพแวดล้อม
ลำดับที่ถูกต้องในการเลือกรูปแบบคือเริ่มจากสภาพแวดล้อมของจุดติดตั้ง ไม่ใช่การเทียบจำนวนจุดในแคตตาล็อก
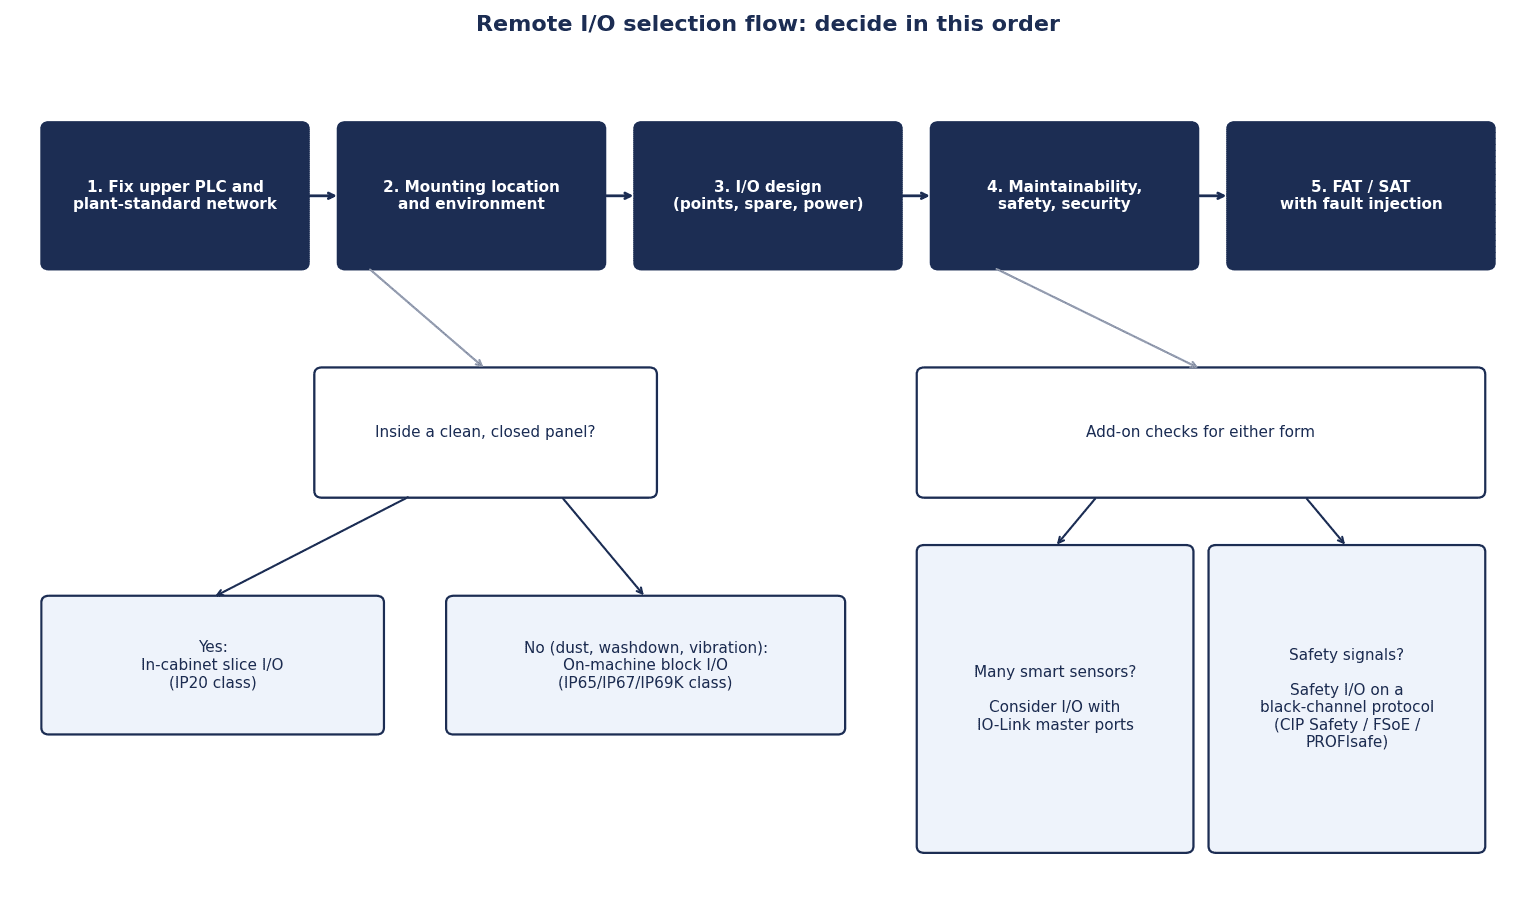
- วางตู้ได้หรือไม่ หากมีพื้นที่และการระบายความร้อนเพียงพอสำหรับวางตู้ขนาดเล็กใกล้เครื่องจักร แบบสไลซ์ในตู้คือตัวเลือก หากไม่มีที่วางตู้ หรือต้องการลดจำนวนตู้ลง ให้พิจารณาแบบบนเครื่องจักร
- สภาพแวดล้อมรุนแรงหรือไม่ หากเป็นจุดที่มีฝุ่น น้ำมันตัดกลึง หรือน้ำล้างกระเด็นใส่ ตัวเลือกคือแบบบนเครื่องจักรระดับ IP67 ขึ้นไป และสำหรับไลน์อาหารที่ล้างด้วยแรงดันน้ำสูงหรือน้ำอุณหภูมิสูง ตัวเลือกคือผลิตภัณฑ์ที่ระบุว่าเป็น IP69K ระดับการป้องกันเป็นสัญลักษณ์ที่บอกว่า “ป้องกันอะไรได้ในระดับใด” ให้เขียนเงื่อนไขการล้างของโรงงานเอง (สารเคมี แรงดันน้ำ ความถี่) แล้วสอบถามผู้ผลิตว่าผลิตภัณฑ์เหมาะกับเงื่อนไขนั้นหรือไม่
- จะส่งสัญญาณความปลอดภัยด้วยหรือไม่ หากมีปุ่มหยุดฉุกเฉินหรือสวิตช์ประตูจำนวนมาก ให้ตรวจสอบว่าสามารถรวม Safety I/O ไว้ในรูปแบบเดียวกันได้หรือไม่
- ต้องการจัดการค่าตั้งหรือสภาพของเซนเซอร์หรือไม่ หากมีความต้องการ เช่น เปลี่ยนค่าตั้งเซนเซอร์เมื่อสลับรุ่นผลิต หรืออยากเห็นความสกปรกหรือการเสื่อมสภาพของเซนเซอร์ ให้พิจารณาแบบรวมฟังก์ชัน IO-Link Master
สำหรับ IO-Link นั้น IO-Link Community วางตำแหน่งไว้ว่าเป็น “การสื่อสารแบบจุดต่อจุด (point-to-point)” และ “ไม่ใช่ฟิลด์บัส” จึงไม่ขึ้นกับชนิดของการสื่อสารระดับบน แนวคิดการรวมข้อมูลเซนเซอร์ IO-Link และการรับมอบได้อธิบายโดยละเอียดใน “การติดตั้ง IO-Link – รวมข้อมูลเซนเซอร์และเกณฑ์รับมอบ“
วิธีเลือกโปรโตคอลการสื่อสาร: กำหนดมาตรฐานของโรงงานก่อน
ในการเลือก Remote I/O สิ่งแรกที่ควรกำหนดให้ตายตัวไม่ใช่ผลิตภัณฑ์ แต่คือการสื่อสาร Remote I/O ไม่มีประโยชน์หากสื่อสารกับ PLC ระดับบนไม่ได้ และเมื่อกำหนดการสื่อสารได้แล้ว ผลิตภัณฑ์ที่เป็นตัวเลือกก็จะแคบลงมาก
ค่าประมาณการตลาดและตัวเลขที่สมาคมรวบรวมเอง
รายงาน “Industrial network market shares report 2026” ที่ HMS Networks เผยแพร่เมื่อวันที่ 16 มิถุนายน 2026 ประมาณการสัดส่วนของโหนดที่ติดตั้งใหม่ไว้ว่า Industrial Ethernet 79% (ฉบับปี 2025 อยู่ที่ 76%) ฟิลด์บัส 14% (ฉบับเดียวกันอยู่ที่ 17%) และไร้สาย 7% สัดส่วนภายใน Industrial Ethernet คือ PROFINET 30%, EtherNet/IP 25%, EtherCAT 20%, Modbus TCP 5% และ CC-Link IE 3% สำหรับเอเชีย รายงานระบุว่า “CC-Link IE ยังคงมีบทบาทโดดเด่นในภูมิภาค” ตัวเลขเหล่านี้เป็นค่าประมาณที่อิงความรู้ด้านตลาดของ HMS เอง ข้อมูลภายในบริษัท และข้อมูลจากผู้เกี่ยวข้องในอุตสาหกรรม ไม่ใช่สถิติจากการวัดจริง
แต่ละสมาคมก็เผยแพร่ตัวเลขที่รวบรวมเองเช่นกัน PI (PROFIBUS & PROFINET International) ประกาศว่าในปี 2025 มีโหนด PROFINET ใหม่ 10.4 ล้านโหนด และยอดสะสมถึง 89.2 ล้านโหนด EtherCAT Technology Group (ETG) ระบุว่ายอดโหนดสะสม ณ สิ้นปี 2025 อยู่ที่ 105.2 ล้านโหนด และโหนดใหม่ในปี 2025 อยู่ที่ 16.9 ล้านโหนด ETG อธิบายว่ารวบรวมตัวเลขด้วย “วิธีที่ตั้งใจให้อนุรักษ์นิยม” ทั้งหมดนี้เป็นตัวเลขที่สมาคมรวบรวมเอง และวิธีการต่างกัน จึงไม่สามารถนำตัวเลขมาเปรียบเทียบกันโดยตรงได้
ลักษณะทางเทคนิคของแต่ละโปรโตคอล (ข้อมูลที่สมาคมเผยแพร่)
- PROFINET: ผลักดันโดย PI ตามที่ IEB Media รายงาน สเปก V2.5 ประกอบด้วยการแก้ประเด็นค้างของสเปกด้านความปลอดภัยไซเบอร์รวมถึงการแจกจ่ายใบรับรอง ช่องทางส่งข้อมูลแบบปลอดภัยใหม่สำหรับการตั้งค่าพารามิเตอร์ การเข้าถึงด้วยเครื่องมือ และการอัปเดตเฟิร์มแวร์ รวมถึงการรองรับ Single Pair Ethernet แบบบูรณาการ เป็นต้น
- EtherNet/IP: ผลักดันโดย ODVA ใช้ CIP (Common Industrial Protocol) ในชั้นบน และนอกจาก TCP/IP แล้วยังรองรับการสื่อสารแบบรอบเวลาจริง (real-time cyclic) ผ่าน UDP โทโพโลยีมีแบบสตาร์ แบบไลน์ และ DLR (Device Level Ring) มีบริการอย่าง CIP Safety และ CIP Security เป็นต้น
- EtherCAT: ผลักดันโดย ETG ตามค่าที่ ETG ประกาศ รอบเวลา (cycle time) ไม่เกิน 100 µs จิตเตอร์การซิงโครไนซ์ไม่เกิน 1 µs เชื่อมต่อได้สูงสุด 65,535 อุปกรณ์ต่อหนึ่งเซกเมนต์ โทโพโลยีมีแบบไลน์ แบบทรี แบบสตาร์ และเดซีเชน โปรโตคอลเปิดเผยไว้ใน IEC 61158
- CC-Link IE TSN: ผลักดันโดย CLPA ตามคำอธิบายของ Mitsubishi Electric คลาส B สอดคล้องกับ IEEE 802.1AS และ IEEE 802.1Qbv โดยมีความแม่นยำในการซิงโครไนซ์เวลาภายใน ±1 μs ส่วนคลาส A ไม่ต้องใช้เทคโนโลยีซิงโครไนซ์เวลา จึงควบคุม I/O ความเร็วสูงได้พร้อมกับกดต้นทุนอุปกรณ์ให้ต่ำลง
- Modbus TCP: ตามค่าประมาณของ HMS คิดเป็น 5% ของโหนดใหม่ ผลิตภัณฑ์ตัวอย่างในบทความนี้บางรุ่นก็ระบุว่ารองรับ Modbus TCP ในฐานะหนึ่งในหลายโปรโตคอล
การตัดสินใจนำ CC-Link IE TSN มาใช้ได้อธิบายไว้ใน “การติดตั้ง CC-Link IE TSN – การตัดสินใจย้ายระบบ RFP และ FAT/SAT สำหรับโรงงานในไทย” ทั้งนี้ ในรายการผลิตภัณฑ์ใหม่ของ CLPA ส่วนที่ลงในปี 2026 ณ เวลาที่เข้าดู ไม่พบ Remote I/O ที่ลงรายการใหม่
ในโรงงานญี่ปุ่น PLC ระดับบนแทบจะเป็นตัวกำหนดการสื่อสาร
ค่าประมาณส่วนแบ่งตลาดเป็นแนวโน้มของทั้งโลก จึงช่วยการเลือกของแต่ละโรงงานได้ไม่มากนัก ในโรงงานญี่ปุ่น คาดว่าการสื่อสารมักถูกกำหนดในทางปฏิบัติโดยผู้ผลิต PLC ที่ใช้อยู่เดิมและเครื่องมือตั้งค่าที่ช่างซ่อมบำรุงคุ้นเคย โดยทั่วไปมักพบการจับคู่ดังนี้ หากมาตรฐานคือ PLC ของ Mitsubishi Electric จะใช้ตระกูล CC-Link IE หากมาตรฐานคือ ControlLogix ของ Rockwell จะใช้ EtherNet/IP หากมาตรฐานคือ PLC ของ Siemens จะใช้ PROFINET และหากมาตรฐานคือระบบควบคุมของ Beckhoff จะใช้ EtherCAT อย่างไรก็ตาม PLC จากผู้ผลิตรายเดียวกันก็มีบางรุ่นที่รองรับการสื่อสารหลายแบบ จึงควรตรวจสอบโครงสร้างเดิมและความคุ้นเคยของฝ่ายซ่อมบำรุงก่อนตัดสินใจ
ช่วงหลังมี Remote I/O ที่รองรับหลายโปรโตคอลเพิ่มขึ้นด้วย ตามที่ผู้ผลิตประกาศ ET 200SP และ ET 200eco PN ของ Siemens ระบุว่ารองรับ MultiFieldbus ซึ่งครอบคลุม PROFINET, EtherNet/IP และ Modbus TCP ส่วน pure.IO ของ Murrelektronik ระบุว่ารองรับ PROFINET, EtherNet/IP และ EtherCAT บนแพลตฟอร์มเดียว สำหรับโรงงานที่มีผู้ผลิต PLC ระดับบนหลายรายปะปนกัน ผลิตภัณฑ์เหล่านี้ช่วยเพิ่มตัวเลือกได้
ถึงกระนั้น โรงงานก็ยังมีเหตุผลที่จะกำหนดการสื่อสารให้เหลือเพียงแบบเดียว เพราะจะทำให้เครื่องมือตั้งค่า อะไหล่สำรอง และขั้นตอนแยกแยะปัญหาเหลือชุดเดียว ควรประเมินผลิตภัณฑ์หลายโปรโตคอลในฐานะ “ประกันสำหรับการเปลี่ยนแปลงในอนาคต” และกำหนดมาตรฐานของโรงงานแยกไว้ต่างหาก ทางเลือกในกรณีที่จำเป็นต้องเชื่อมการสื่อสารต่างชนิดกันได้เรียบเรียงไว้ใน “วิธีเลือกเกตเวย์แปลงโปรโตคอลอุตสาหกรรม – RFP, FAT และ SAT สำหรับโรงงานไทย” และวิธีเลือกอุปกรณ์เครือข่ายที่รองรับ Remote I/O ได้เรียบเรียงไว้ใน “วิธีเลือกสวิตช์ Industrial Ethernet สำหรับโรงงานไทย – ตั้งแต่ RFP ถึง SAT“
ผลิตภัณฑ์ตัวอย่างและวิธีอ่านสเปกที่ประกาศ
ส่วนนี้จะยกผลิตภัณฑ์ที่สามารถตรวจสอบสเปกจากแหล่งข้อมูลปฐมภูมิได้มาเป็นตัวอย่าง ไม่ใช่รายการที่ครอบคลุมทั้งหมด และไม่ได้แนะนำผลิตภัณฑ์ใดเป็นการเฉพาะ สเปกทั้งหมดเป็นค่าที่ผู้ผลิตประกาศ (คำกล่าวอ้างของผู้ขาย) Omron, Phoenix Contact, Weidmüller, Balluff และรายอื่นๆ ก็มี Remote I/O จำหน่าย แต่ครั้งนี้ไม่สามารถตรวจสอบสเปกจากแหล่งข้อมูลปฐมภูมิได้ จึงไม่ได้ใส่ไว้ในตาราง
| ผลิตภัณฑ์ตัวอย่าง | รูปแบบ | สเปกหลักที่ประกาศ (ค่าที่ผู้ผลิตประกาศ) |
|---|---|---|
| Siemens SIMATIC ET 200SP | แบบสไลซ์ในตู้ | ติดตั้งบนราง DIN มีดิจิทัล อนาล็อก Fail-safe I/O มอเตอร์สตาร์ตเตอร์ และโมดูลเทคโนโลยีและการสื่อสาร รองรับ multi-hot swapping และ MultiFieldbus (PROFINET, EtherNet/IP, Modbus TCP) |
| Rockwell Automation FLEX 5000 I/O (5094) | แบบสไลซ์ในตู้ | EtherNet/IP 1 Gb รองรับ DLR สตาร์ ไลน์ และ PRP สูงสุด 16 โมดูลต่ออะแดปเตอร์ RIUP (ถอดเสียบขณะมีไฟ) Safety I/O สูงสุดถึง SIL 3, PLe, Cat. 4 (ได้รับการรับรองจาก TÜV) เวลาตอบสนองด้านความปลอดภัยสูงสุด 10 ms อุณหภูมิใช้งาน -40 ถึง +70 °C |
| Beckhoff EtherCAT Terminals | แบบสไลซ์ในตู้ | เทอร์มินัลดิจิทัลมี 2/4/8/16/32 แชนเนล รุ่น HD บรรจุ 16 หรือ 32 แชนเนลในความกว้าง 12 mm มีเทอร์มินัล TwinSAFE ซีรีส์ ED ที่ประกาศเมื่อเมษายน 2026 ใช้การเดินสายแบบ push-in และช่วยการวินิจฉัยผ่านแอปที่อ่านโค้ด Data Matrix |
| WAGO I/O System 750/753 | แบบสไลซ์ในตู้ | โมดูล คอนโทรลเลอร์ และคัปเปลอร์รวมกันมากกว่า 500 ชนิด ไม่ขึ้นกับฟิลด์บัส สูงสุด 16 แชนเนลในความกว้าง 12 mm รุ่น 753 ใช้คอนเนกเตอร์แบบถอดเสียบได้และเข้ากันได้กับ 750 มี IO-Link Master 4 พอร์ตในรายการด้วย |
| Siemens SIMATIC ET 200eco PN | แบบบล็อกบนเครื่องจักร | IP65/IP67/IP69K อุณหภูมิใช้งาน -40 ถึง +60 °C รองรับ MultiFieldbus โมดูลความปลอดภัยสูงสุดถึง SIL3/PL e รองรับ S2 redundancy มีโมดูล IO-Link |
| Rockwell Automation ArmorBlock 5000 I/O (5032) | แบบบล็อกบนเครื่องจักร | สูงสุด IP69K บล็อก IO-Link Master มีพอร์ต Class A 4 พอร์ต และ Class B 4 พอร์ต เอาต์พุตสูงสุด 2 A ดาวน์โหลด IODD อัตโนมัติ |
| Beckhoff EtherCAT Box | แบบบล็อกบนเครื่องจักร | IP65/IP66/IP67 หล่อเรซินทั้งตัว (fully potted) รุ่นสเตนเลสเป็น IP69K มี EtherCAT P (สื่อสารและจ่ายไฟด้วยสาย 1 เส้น) อุณหภูมิใช้งาน -25 ถึง +60 °C |
| Mitsubishi Electric ยูนิต Remote I/O IP67 รองรับ CC-Link IE TSN | แบบบล็อกบนเครื่องจักร | วารสารเทคนิคปี 2022 ระบุการพัฒนา 6 รุ่น IP67 กระแสโหลดสูงสุด 4A/1 จุด รองรับโหมดการสื่อสารของ CC-Link IE Field Network ด้วย ต้องตรวจสอบรหัสรุ่นและสเปกปัจจุบัน |
| Keyence NQ-EP4L | แบบรวมฟังก์ชัน IO-Link Master | EtherNet/IP, Modbus/TCP IO-Link 4 พอร์ต (Class A) IP65/IP67/IP69K -40 ถึง +70 °C ไฟเลี้ยง V2 รวม 4 พอร์ต 4 A |
| Murrelektronik pure.IO | หลายโปรโตคอล (ต้องตรวจสอบรูปแบบ) | ประกาศว่ารองรับ PROFINET, EtherNet/IP และ EtherCAT บนแพลตฟอร์มเดียว พร้อมการวินิจฉัยแบบบูรณาการ (จัดแสดงในงาน Automate 2026) |
| Banner Engineering RSio Remote Safe I/O | Safety Remote I/O | IP67 มีพอร์ตไฮบริด 6 พอร์ตที่กำหนดค่าได้อิสระ ต่ออุปกรณ์ความปลอดภัยแบบเดซีเชนด้วย ISD ได้สูงสุด 32 ตัวต่ออินพุต สูงสุดถึง Category 4 PLe, SIL3 สำหรับระบบ CIP Safety |
ข้อควรระวังเมื่ออ่านสเปกที่ประกาศ
- ตรวจสอบความหมายของตัวเลข “สูงสุด 192 ตัวต่อบล็อก” ของ Banner RSio คือจำนวนอุปกรณ์ความปลอดภัยที่รองรับ ISD (เช่น ปุ่มหยุดฉุกเฉิน) ที่ต่อได้ ไม่ใช่จำนวนจุด I/O
- ตรวจสอบว่าประกาศมานานเท่าใด TBEN-S ของ Turck เป็นผลิตภัณฑ์ที่ระบุว่าเป็น IP65/IP67/IP69K ตรวจจับหลายโปรโตคอลอัตโนมัติ และแสดงผลวินิจฉัยเป็นข้อความธรรมดาผ่านเว็บเซิร์ฟเวอร์ในตัว เป็นต้น แต่แหล่งที่มาคือข่าวผลิตภัณฑ์เมื่อมีนาคม 2015 สเปกของรุ่นปัจจุบันต้องตรวจสอบใหม่ วารสารเทคนิคของ Mitsubishi Electric ก็เป็นข้อมูลปี 2022
- ตรวจสอบขอบเขตของคำว่า “รองรับ” ด้านความปลอดภัยเชิงหน้าที่และความปลอดภัยไซเบอร์ สำหรับ SIL และ PL ให้ตรวจสอบว่าเป็นค่าของโครงสร้างใดและโมดูลใด ส่วนความปลอดภัยไซเบอร์ ดังที่จะกล่าวในบทถัดไป การประเมินโปรโตคอลกับการรับรองผลิตภัณฑ์เป็นคนละเรื่องกัน
- อย่านำตัวเลขการลดสายไฟไปใช้เป็นการทั่วไป ในฐานะกรณีศึกษาการตัดตู้คอนโทรลออก ifm นำเสนอว่าผู้สร้างโรงงานรายหนึ่งสำหรับอุตสาหกรรมอาหารและเครื่องดื่มและอุตสาหกรรมพลังงานลดเวลาติดตั้งได้ประมาณ 25% ลดต้นทุนได้มากกว่า 10,000 ยูโร และไม่ต้องใช้ตู้คอนโทรล นี่เป็นกรณีศึกษาของบริษัทเดียวและเป็นการประกาศของผู้ขายเอง จะใช้กับเงื่อนไขของโรงงานท่านได้หรือไม่ ต้องตรวจสอบด้วยแบบการเดินสายของโรงงานเองเท่านั้น
จุดสำคัญในการออกแบบ I/O: จำนวนจุด จุดสำรอง การแบ่งสเตชัน และไฟเลี้ยง
เมื่อกำหนดรูปแบบและการสื่อสารได้แล้ว ก็ถึงเวลาออกแบบรายละเอียดของ I/O หากละเลยขั้นนี้ ภายหลังจะเกิดปัญหา เช่น จำนวนจุดไม่พอ ไฟเลี้ยงไม่พอ หรือขั้นตอนซ่อมบำรุงซับซ้อนตรงรอยต่อระหว่างสเตชัน
การสำรวจจำนวนจุดและจุดสำรอง
เริ่มจากสำรวจตาราง I/O เดิมแยกตามเครื่องจักรและตามยูนิต แบ่งเป็นดิจิทัล อนาล็อก High-speed counter, IO-Link และ Safety I/O แล้วไล่หาจุดที่ใช้อยู่ จุดที่ไม่ได้ใช้ และจุดที่แบบไม่ตรงกับของจริง ในอุปกรณ์เก่า การพบสายที่เดินเพิ่มโดยไม่มีในแบบเป็นเรื่องปกติ
ควรกำหนดสัดส่วนจุดสำรองเป็นมาตรฐานของโรงงานไว้ก่อน และเผื่อพื้นที่ว่างไว้ในระดับหนึ่งในแต่ละสเตชัน จะกำหนดกี่เปอร์เซ็นต์ขึ้นกับนโยบายของโรงงานและพื้นที่ในตู้ ไม่มีคำตอบเดียวที่ใช้ได้กับทุกกรณี
หน่วยในการแบ่งสเตชัน
การแบ่งสเตชัน (Remote I/O 1 สเตชัน) ตามเกณฑ์ใดส่งผลโดยตรงต่อความสะดวกในการซ่อมบำรุง
- แบ่งตามเครื่องจักร: เครื่องจักร 1 เครื่องต่อ 1 สเตชัน เมื่อหยุดเครื่องเพื่อซ่อมบำรุงก็คิดถึงเฉพาะสเตชันนั้น ขอบเขตความรับผิดชอบชัดเจน
- แบ่งตามยูนิต: แบ่งเครื่องจักรขนาดใหญ่เป็นยูนิต เช่น ส่วนขนถ่าย ส่วนแปรรูป และส่วนตรวจสอบ แล้ววางสเตชันแยกกัน ช่วยลดขอบเขตผลกระทบเมื่อเปลี่ยนหรือปรับปรุงเครื่องจักรบางส่วน
- แบ่งตามตำแหน่ง: รวม I/O ที่อยู่ใกล้กันทางกายภาพไว้ด้วยกันเพื่อให้สายเคเบิลสั้นที่สุด สายจะสั้นลง แต่หาก I/O ของเครื่องจักรหลายเครื่องปะปนอยู่ใน 1 สเตชัน ความเสียหายของสเตชันเดียวจะทำให้เครื่องจักรหลายเครื่องหยุด
หากลังเล การยึดการแบ่งตามเครื่องจักรเป็นหลัก และแบ่งตามยูนิตเฉพาะเครื่องจักรขนาดใหญ่ เป็นวิธีที่ช่วยให้ขั้นตอนซ่อมบำรุงยังเข้าใจง่าย
กระแสเอาต์พุตและไฟเลี้ยงเซนเซอร์
สำหรับบล็อกแบบบนเครื่องจักร ให้ตรวจสอบกระแสต่อเอาต์พุต 1 จุด ความจุไฟเลี้ยงเซนเซอร์ต่อพอร์ต และความจุไฟเลี้ยงของทั้งบล็อก ตัวอย่างค่าที่ประกาศ ได้แก่ ArmorBlock 5000 มีเอาต์พุตสูงสุด 2 A ไฟเลี้ยงเซนเซอร์สูงสุด 0.5 A ต่อพอร์ต NQ-EP4L มีไฟเลี้ยง V2 รวม 4 พอร์ต 4 A และ Remote I/O IP67 ของ Mitsubishi Electric (วารสารเทคนิคปี 2022) สูงสุด 4 A ต่อจุด โดยระบุว่าขับโหลดได้โดยตรงโดยไม่ต้องผ่านรีเลย์ ให้ออกแบบไฟเลี้ยงโดยเผื่อกระแสกระชากของโซลินอยด์วาล์วและหลอดไฟ และจำนวนจุดที่ทำงานพร้อมกัน
ผลิตภัณฑ์บางรุ่นแยกไฟเลี้ยงควบคุม (ตัวยูนิต) กับไฟเลี้ยงโหลด (เอาต์พุตและเซนเซอร์) ได้ และบางครั้งมีการออกแบบให้ตัดเฉพาะไฟเลี้ยงโหลดเมื่อกดหยุดฉุกเฉิน การตัดไฟเลี้ยงใดที่ตำแหน่งใดควรกำหนดไปพร้อมกับการออกแบบวงจรความปลอดภัย การออกแบบไฟเลี้ยง ความร้อน และวงจรของตู้ได้เรียบเรียงไว้ใน “การออกแบบตู้ควบคุมในไทย – วงจร ความร้อน และ FAT“
ความสะดวกในการซ่อมบำรุงที่ช่วยให้หยุดเครื่องสั้นลง: การวินิจฉัย การเปลี่ยนขณะมีไฟ การกู้คืนค่าตั้ง ระบบสำรอง และอะไหล่สำรอง
เราเห็นว่ามูลค่าของ Remote I/O มักตัดสินจากความเร็วในการกู้คืนเมื่อเครื่องหยุด มากกว่าส่วนต่างของค่าอุปกรณ์ ในแบบจำลองการคำนวณที่จะกล่าวต่อไป แหล่งที่มาของผลประโยชน์ก็ตั้งไว้ที่ “การลดเวลากู้คืนต่อการหยุด 1 ครั้งที่มีสาเหตุจาก I/O”
ความละเอียดของการวินิจฉัย
สิ่งที่ต้องตรวจสอบในการวินิจฉัยคือ แสดงความผิดปกติได้เพียง “ระดับสเตชัน” หรือแสดงได้ถึง “ระดับโมดูล” และ “ระดับแชนเนล” และสามารถแยกแยะสายขาด ลัดวงจร โหลดเกิน และไฟเลี้ยงหายได้หรือไม่ ตามที่ผู้ผลิตประกาศ Turck TBEN-S (ประกาศปี 2015) เฝ้าตรวจเอาต์พุตแต่ละแชนเนลอย่างต่อเนื่อง บันทึกลงบันทึกเหตุการณ์ (event log) และแสดงผลเป็นข้อความธรรมดาผ่านเว็บเซิร์ฟเวอร์ในตัว Banner RSio ส่งข้อมูลวินิจฉัยผ่านสายเดียวกับสัญญาณ OSSD และระบุได้ว่าอุปกรณ์ใดในสายโซ่อุปกรณ์ความปลอดภัยเป็นต้นเหตุของการหยุด ส่วนซีรีส์ ED ของ Beckhoff ช่วยการวินิจฉัยผ่านแอปที่อ่านโค้ด Data Matrix บนตัวผลิตภัณฑ์
การวินิจฉัยไม่ได้จบแค่ PLC อ่านรหัสข้อผิดพลาดได้ ขอบเขตของการออกแบบต้องครอบคลุมไปจนถึงการแสดงบน HMI ด้วยถ้อยคำที่ช่างซ่อมบำรุงอ่านเข้าใจว่า “เครื่องไหน สเตชันไหน แชนเนลไหน ผิดปกติอะไร”
การเปลี่ยนขณะมีไฟ
การถอดเสียบโมดูลระหว่างเครื่องเดินได้หรือไม่ มีผลต่อเวลากู้คืน Siemens ระบุว่า ET 200SP รองรับ multi-hot swapping และ Rockwell ระบุว่า FLEX 5000 รองรับ RIUP (ถอดเสียบขณะมีไฟ) สำหรับ EtherCAT ระบุว่าเวลาตรวจจับของ Hot Connect ซึ่งใช้เชื่อมต่อหรือตัดช่วงเครือข่ายระหว่างเดินเครื่องน้อยกว่า 15 μs แม้จะรองรับการเปลี่ยนขณะมีไฟ แต่ขอบเขตที่หยุดระหว่างเปลี่ยน (เฉพาะโมดูลนั้นหรือทั้งสเตชัน) ขึ้นกับผลิตภัณฑ์และการตั้งค่า จึงต้องทดลองจริงใน FAT
การกู้คืนค่าตั้งอัตโนมัติ
ใครจะใส่ค่าตั้งให้โมดูลหรือเซนเซอร์ตัวใหม่ที่เปลี่ยนเข้าไป และใส่อย่างไร ก็เป็นเรื่องสำคัญ สำหรับ IO-Link นั้น PI อธิบายว่าอุปกรณ์แต่ละตัวมี IODD (IO-Link Device Description) และสามารถตั้งพารามิเตอร์อัตโนมัติเมื่อเปลี่ยนอุปกรณ์ได้ Rockwell ระบุว่า ArmorBlock 5000 รองรับการดาวน์โหลด IODD อัตโนมัติ การที่ช่างซ่อมบำรุงกะกลางคืนสามารถเปลี่ยนเซนเซอร์ได้โดยไม่ต้องใช้คอมพิวเตอร์และเครื่องมือตั้งค่าหรือไม่ เป็นประเด็นที่ควรเขียนเป็นข้อกำหนดไว้ใน RFP
ระบบสำรอง (Redundancy)
การทำระบบสื่อสารสำรองเป็นวิธีหลีกเลี่ยงไม่ให้ทั้งไลน์หยุดเพราะสายเคเบิลขาดเพียงเส้นเดียว ตัวอย่างค่าที่ประกาศ ได้แก่ FLEX 5000 รองรับ DLR และ PRP, ET 200eco PN รองรับ S2 redundancy และ EtherCAT ระบุว่าการกู้คืนเมื่อใช้สายสำรองใช้เวลาน้อยกว่า 15 μs ระบบสำรองมีค่าใช้จ่ายเพิ่มสำหรับอุปกรณ์และสายเคเบิล จึงควรพิจารณาใช้กับสเตชันที่สร้างความเสียหายมากเมื่อหยุดก่อน
อะไหล่สำรองต้องกำหนดในสัญญา
ครั้งนี้ไม่สามารถยืนยันจากข้อมูลสาธารณะได้ว่า สต็อกอะไหล่ ระยะเวลาส่งมอบ และการรับซ่อม Remote I/O ของแต่ละผู้ผลิตในประเทศไทยเป็นอย่างไร สำหรับ Mitsubishi Electric ยืนยันได้ว่ามีช่องทางบริการของบริษัทจำหน่ายในไทย คือ Mitsubishi Electric Factory Automation (Thailand) Co., Ltd. แต่หน้าเว็บไม่ได้ระบุรายละเอียดเรื่องสต็อกอะไหล่หรือศูนย์ซ่อม
ด้วยเหตุนี้ อะไหล่สำรองต้องกำหนดในสัญญา ไม่ใช่คาดหวังว่า “น่าจะมี” ให้เขียนลงใน RFP และสัญญาบำรุงรักษาว่า ชนิดและจำนวนอะไหล่ที่เก็บไว้ในโรงงาน ระยะเวลาส่งมอบในกรณีที่อิงสต็อกของผู้ผลิตหรือตัวแทนจำหน่าย การจัดการชิ้นส่วนส่งซ่อม และการแจ้งล่วงหน้าเมื่อเลิกผลิต หากใช้รุ่นเดียวกันทั่วทั้งโรงงาน ก็จะลดชนิดของอะไหล่สำรองได้
Safety I/O และความปลอดภัยเชิงหน้าที่: ควรส่งวงจรความปลอดภัยผ่าน Remote I/O ด้วยหรือไม่
สัญญาณความปลอดภัย เช่น ปุ่มหยุดฉุกเฉิน ประตูนิรภัย และม่านแสง แต่เดิมมักเดินสายแยกเป็นรายจุดไปยังรีเลย์ความปลอดภัยหรือ Safety PLC โดยเฉพาะ ปัจจุบันโครงสร้างที่ส่งโปรโตคอลการสื่อสารเพื่อความปลอดภัยไปบน Industrial Ethernet ทั่วไปด้วยวิธี “Black channel” ใช้กันอย่างแพร่หลาย โดยทั่วไปแนวคิดคือ ไม่ให้เส้นทางการสื่อสารเองมีบทบาทด้านความปลอดภัย แต่ให้อุปกรณ์ฝั่งส่งและฝั่งรับที่ประมวลผลโปรโตคอลความปลอดภัยเป็นผู้ตรวจจับข้อผิดพลาดของการสื่อสารเพื่อรับประกันความปลอดภัย
ตามที่แต่ละสมาคมเผยแพร่ มีดังนี้
- CIP Safety (ODVA): รองรับแอปพลิเคชันสูงสุดถึง SIL 3 ตาม IEC 61508 และกล่าวถึง PLd-Cat3 (ประมาณ SIL2) ตาม ISO 13849 ด้วย เป็นโปรโตคอล Black channel ที่ได้รับการรับรองจาก TÜV Rheinland ทำงานบน EtherNet/IP และ DeviceNet
- FSoE (Safety over EtherCAT) (ETG): ได้รับการกำหนดมาตรฐานใน IEC 61784-3 และระบุว่าเหมาะกับแอปพลิเคชันความปลอดภัยสูงสุดถึง SIL 3
- PROFIsafe (PI): ตามประกาศผลงานปี 2025 ของ PI มีโหนดใหม่ 2.8 ล้านโหนด และยอดสะสม 31.5 ล้านโหนด
- IO-Link Safety: IO-Link Community ประกาศเมื่อวันที่ 11 สิงหาคม 2025 ว่า TÜV SÜD รับรองสเปก V1.1.4 แล้ว และระบุว่าเสร็จสิ้นระยะการพัฒนา โดยผลิตภัณฑ์ที่ได้รับการรับรองชุดแรกจะออกสู่ตลาด “ในไม่ช้า” (เป็นแผน) IO-Link Community ระบุว่า IO-Link Safety เข้ากันได้กับ PROFIsafe, CIP Safety และ FSoE
ตัวอย่างค่าที่ประกาศของผลิตภัณฑ์ ได้แก่ Safety I/O ของ FLEX 5000 อยู่ที่ SIL 3, PLe, Cat. 4 เวลาตอบสนองด้านความปลอดภัยสูงสุด 10 ms โมดูลความปลอดภัยของ ET 200eco PN สูงสุดถึง SIL3/PL e และ Banner RSio สูงสุดถึง Category 4 PLe, SIL3
ประเด็นที่ต้องระวังคือ แม้ผลิตภัณฑ์หรือโปรโตคอลจะระบุว่ารองรับ SIL 3 แต่ฟังก์ชันความปลอดภัยของเครื่องจักรจะบรรลุระดับนั้นหรือไม่ ขึ้นกับการประเมินความเสี่ยง การออกแบบฟังก์ชันความปลอดภัย การทวนสอบ (Verification) และการตรวจสอบความใช้ได้ (Validation) การส่งสัญญาณความปลอดภัยผ่าน Remote I/O ช่วยลดสายไฟ แต่ต้องยืนยันด้วยการออกแบบและการทดสอบในเรื่องเวลาตอบสนองซึ่งรวมความหน่วงของการสื่อสาร การทำงานไปสู่สถานะปลอดภัยเมื่อการสื่อสารขาด และกลไกป้องกันการตั้งแอดเดรสผิด วิธีทวนสอบร่วมกับ Safety PLC ได้อธิบายไว้ใน “การติดตั้ง Safety PLC – RFP การตรวจสอบความใช้ได้ และหลักฐาน FAT/SAT” เนื้อหาในส่วนนี้ไม่ใช่การตีความมาตรฐานหรือกฎหมาย และไม่ใช่คำแนะนำทางกฎหมาย การพิจารณาความสอดคล้องของเครื่องจักรแต่ละเครื่อง โปรดสอบถามผู้เชี่ยวชาญหรือหน่วยรับรอง
ความปลอดภัยไซเบอร์: ใส่ IEC 62443 และ CRA เป็นข้อกำหนดตั้งแต่ต้น
Remote I/O เป็นอุปกรณ์สื่อสารด้วย เมื่อเชื่อมต่อกับเครือข่ายของโรงงาน ต้องใส่การป้องกันการแก้ไขค่าตั้ง การดัดแปลงเฟิร์มแวร์ และการเชื่อมต่ออุปกรณ์ที่ไม่ได้รับอนุญาต ไว้ในข้อกำหนดตั้งแต่แรก ไม่ใช่มาเพิ่มภายหลัง
กรอบมาตรฐานและการรับรอง
ISA/IEC 62443 เป็นชุดมาตรฐานสากลด้านความปลอดภัยไซเบอร์ของระบบควบคุมอุตสาหกรรม ในการจัดซื้ออุปกรณ์ ส่วนที่เกี่ยวข้องเป็นพิเศษ ได้แก่ 62443-3-3 ซึ่งกำหนดข้อกำหนดด้านความปลอดภัยไซเบอร์และระดับความปลอดภัย (Security Level) ของระบบ 62443-4-1 ซึ่งกำหนดวงจรชีวิตการพัฒนาผลิตภัณฑ์อย่างปลอดภัย และ 62443-4-2 ซึ่งกำหนดข้อกำหนดทางเทคนิคของชิ้นส่วน (คอมโพเนนต์) ในระบบควบคุม การรับรอง CSA ของ ISASecure เป็นกลไกที่รับรองอุปกรณ์ฝังตัวและอุปกรณ์เครือข่าย เป็นต้น ตาม 62443-4-2 และ 4-1 แบ่งเป็น 4 ระดับ ตั้งแต่ Level 1 ถึง Level 4
แนวทางของแต่ละโปรโตคอล (ตามที่สมาคมเผยแพร่)
- CIP Security (ODVA): ป้องกันการสื่อสาร TCP ด้วย TLS และ UDP ด้วย DTLS มี 4 โปรไฟล์ ได้แก่ EtherNet/IP Confidentiality Profile, CIP User Authentication Profile, Resource-Constrained CIP Security Profile และ Pull Model Profile ใช้ OpenID Connect ในการยืนยันตัวตนผู้ใช้ ODVA ระบุว่าสนับสนุนการปฏิบัติตาม IEC 62443 และกฎหมายความยืดหยุ่นทางไซเบอร์ของ EU (CRA)
- PROFINET Security (PI): ตามที่ IEB Media รายงาน ณ มกราคม 2026 Security Class 1 ใช้งานจริงแล้ว ส่วน Class 2 และ Class 3 อยู่ในขั้นทดสอบ PI ประกาศเมื่อสิงหาคม 2025 ว่าได้ใส่คำนิยามที่ครอบคลุมของ Security Class 2 และ 3 ไว้ในสเปก V2.4 MU6
- EtherCAT (ETG): ETG ประกาศว่า UL Solutions ประเมินความยืดหยุ่นทางไซเบอร์ของ EtherCAT โดยจับคู่กับข้อกำหนดระบบกว่า 100 ข้อของ IEC 62443-3-3 และยืนยันว่าใน 3 โครงสร้างระบบตัวอย่างและสถานการณ์ภัยคุกคาม สามารถผ่านข้อกำหนดของ Security Level 2 ได้โดยไม่ต้องปรับเปลี่ยน นี่เป็นการประเมินโปรโตคอลและโครงสร้างตัวอย่าง ไม่ใช่การรับรองผลิตภัณฑ์ Remote I/O รายตัว
ดังนั้น ใน RFP ไม่ควรให้เขียนเพียงว่า “โปรโตคอลที่รองรับมีความปลอดภัยไซเบอร์” แต่ควรให้ระบุว่า “ผลิตภัณฑ์ที่เสนอเองได้รับการรับรองหรือประเมินจากหน่วยงานใด ตามมาตรฐานใด ส่วนใด ในระดับใด” หากไม่มีการรับรอง ให้ตอบอย่างเจาะจงว่าตัวผลิตภัณฑ์ทำอะไรได้บ้าง เช่น การป้องกันค่าตั้งด้วยรหัสผ่าน การปิดพอร์ตที่ไม่ได้ใช้ ลายเซ็นของเฟิร์มแวร์ และขั้นตอนการอัปเดต
กรณีที่มีเครื่องจักรหรือผลิตภัณฑ์ส่งไป EU
กฎหมายความยืดหยุ่นทางไซเบอร์ของ EU (CRA) มีผลบังคับใช้เมื่อวันที่ 10 ธันวาคม 2024 และตามคำอธิบายของศูนย์ความมั่นคงปลอดภัยไซเบอร์แห่งชาติของไอร์แลนด์ ตั้งแต่วันที่ 11 กันยายน 2026 หน้าที่การรายงานช่องโหว่ที่ถูกใช้โจมตีอย่างจริงจังและเหตุการณ์ร้ายแรงได้เริ่มขึ้นแล้ว การแจ้งเตือนเบื้องต้นภายใน 24 ชั่วโมง และการแจ้งรายละเอียดภายใน 48 ชั่วโมงหลังการแจ้งเตือนเบื้องต้น (รวม 72 ชั่วโมงนับจากรับทราบ) ส่วนการบังคับใช้ข้อกำหนดด้านการออกแบบและวงจรชีวิตเต็มรูปแบบมีกำหนดในเดือนธันวาคม 2027
CRA ไม่ใช่กฎหมายภายในของไทย แต่หากส่งออกเครื่องจักรหรือผลิตภัณฑ์ที่ผลิตในไทยไปยัง EU ก็อาจส่งผลต่อเงื่อนไขการจัดซื้อ Remote I/O ที่นำไปประกอบ ผลิตภัณฑ์ของท่านอยู่ในขอบเขตหรือไม่ และใครต้องรับผิดชอบหน้าที่ใด โปรดสอบถามผู้เชี่ยวชาญด้านกฎหมาย เนื้อหาในบทความนี้ไม่ใช่คำแนะนำทางกฎหมาย
กรณีดำเนินการพร้อมกับการเปลี่ยน PLC (Replacement)
การพิจารณา Remote I/O มักเกิดขึ้นพร้อมกับการเปลี่ยน PLC ในกรณีนี้ สิ่งที่เปลี่ยนคำตอบที่เหมาะสมที่สุดได้มากคือ สามารถใช้สายไฟภาคสนามเดิมได้มากเพียงใด และสามารถหยุดเครื่องตามแผนเพื่อสลับระบบได้กี่ชั่วโมง
ตัวอย่างวิธีใช้สายไฟเดิม
“1771-to-1756 I/O Swing-arm Conversion System” ของ Rockwell Automation เป็นระบบที่แปลงขั้วต่อสายไฟภาคสนาม (Swing-arm) ของโมดูล I/O 1771 รุ่นเก่าให้เป็นขั้วต่อที่เข้ากับโมดูล I/O 1756 รุ่นใหม่ ประกอบด้วยโมดูลแปลงและสายเคเบิลเฉพาะ เป็นระบบสำหรับเปลี่ยน I/O โดยใช้สายไฟภาคสนามเดิม คู่มือการติดตั้งของผู้ผลิตกำหนดให้จัดหาแบบการเดินสายของ 1771 ก่อนเริ่มงาน เตรียมสต็อกและอะไหล่สำรอง และตัดไฟทั้งหมดพร้อมล็อกเอาต์
นี่เป็นตัวอย่างของผู้ผลิตรายเดียว แต่แนวคิดใช้ได้ทั่วไป หากสายไฟเดิมอยู่ในสภาพดี แบบตรงกับของจริง และเวลาหยุดเพื่อสลับระบบมีจำกัดและสั้น บางกรณีการคงตู้กลางไว้และใช้สายเดิมก็สมเหตุสมผลกว่า ในทางกลับกัน หากสายเสื่อมสภาพ แบบไม่ตรงกับของจริง หรือต้องเดินสายใหม่อยู่แล้วเพราะมีการปรับปรุงเครื่องจักร ก็เป็นโอกาสดีที่จะย้ายไปใช้ Remote I/O
เปรียบเทียบ 3 ทางเลือกเคียงกัน
วิธีวาง I/O เมื่อเปลี่ยน PLC จะเปรียบเทียบได้ง่ายขึ้นหากวาง 3 ทางเลือกต่อไปนี้เคียงกัน
- ทางเลือก A: คง I/O ไว้ที่ตู้กลาง และเดินสายใหม่
- ทางเลือก A’: คง I/O ไว้ที่ตู้กลาง และใช้สายเดิมผ่านการแปลงขั้วต่อ
- ทางเลือก B: วาง Remote I/O แบบในตู้ประจำเครื่องจักรแต่ละเครื่อง
ขั้นตอนการสลับระบบ เวลาหยุดเครื่อง และวิธีย้อนกลับไปใช้ระบบเดิม ได้อธิบายโดยละเอียดใน “การเปลี่ยน PLC และ Retrofit – แผนย้ายระบบโดยลดความเสี่ยงหยุดผลิตสำหรับโรงงานไทย 2026” บทถัดไปจะเปรียบเทียบ 3 ทางเลือกนี้ด้วยตัวเลขสมมติ
แบบจำลองการคำนวณต้นทุน (ตัวเลขสมมติ)
ตัวเลขทั้งหมดในส่วนนี้เป็นตัวเลขสมมติ ไม่ใช่ค่าเฉลี่ยอุตสาหกรรม ไม่ใช่ค่าจากการสำรวจ และไม่ใช่ราคาของผู้ผลิต เป็นการคำนวณเพื่อแสดงว่าข้อสรุปเปลี่ยนไปตาม “ใช้สายไฟเดิมได้หรือไม่” และ “ความถี่ของการหยุดที่มีสาเหตุจาก I/O” ตัวเลขจริงโปรดแทนที่ด้วยผลการสำรวจหน้างานและใบเสนอราคา
สมมติฐานของแบบจำลอง
เปลี่ยน PLC ในไลน์ประกอบเดิม 1 ไลน์ (เครื่องจักร 4 เครื่อง I/O รวม 480 จุด) โดยเปรียบเทียบเฉพาะ 3 ทางเลือกเรื่อง “จะวาง I/O ไว้ที่ใด” สกุลเงินเป็นบาท (THB) และกำหนดความเสียหายจากการหยุดเครื่องต่อชั่วโมงเท่ากันทุกทางเลือกที่ 25,000 THB
| รายการ | ทางเลือก A I/O ที่ตู้กลาง เดินสายใหม่ | ทางเลือก A’ I/O ที่ตู้กลาง ใช้สายเดิมผ่านการแปลงขั้วต่อ | ทางเลือก B Remote I/O แบบในตู้ประจำเครื่อง (4 สเตชัน) |
|---|---|---|---|
| ค่าอุปกรณ์ I/O | 600,000 THB | 600,000 THB | 780,000 THB |
| ค่าวัสดุสายไฟและค่าติดตั้ง | 900,000 THB | 400,000 THB | 500,000 THB |
| การหยุดเครื่องตามแผนเพื่อสลับระบบ | 32 ชั่วโมง → 800,000 THB | 20 ชั่วโมง → 500,000 THB | 16 ชั่วโมง → 400,000 THB |
| รวมเริ่มต้น (ค่าใช้จ่ายครั้งเดียว) | 2,300,000 THB | 1,500,000 THB | 1,680,000 THB |
มูลค่าการหยุดเครื่องตามแผนคำนวณจากเวลาหยุด × 25,000 THB (32×25,000=800,000, 20×25,000=500,000, 16×25,000=400,000)
การคำนวณยอดรวมเริ่มต้นเป็นดังนี้
- ทางเลือก A: 600,000+900,000+800,000=2,300,000 THB
- ทางเลือก A’: 600,000+400,000+500,000=1,500,000 THB
- ทางเลือก B: 780,000+500,000+400,000=1,680,000 THB
ส่วนต่างรายปี (เฉพาะทางเลือก B)
ทางเลือก A และ A’ ถือว่าสถานการณ์การหยุดเครื่องระหว่างใช้งานเหมือนปัจจุบัน และกำหนดให้เฉพาะทางเลือก B มีส่วนต่างดังต่อไปนี้
| รายการ | ค่า | การคำนวณ |
|---|---|---|
| จำนวนครั้งที่หยุดเพราะสาเหตุจาก I/O | 12 ครั้ง/ปี | ตัวเลขสมมติ |
| เวลากู้คืนต่อ 1 ครั้ง | เฉลี่ย 3 ชั่วโมง → 1.5 ชั่วโมง | ตัวเลขสมมติ ลดลงเพราะการวินิจฉัยระบุสเตชันและแชนเนลได้ |
| ความเสียหายจากการหยุดที่ลดลง | 450,000 THB/ปี | 12×1.5×25,000 |
| ค่าใช้จ่ายถือโมดูลสำรองเพิ่ม | 30,000 THB/ปี | ตัวเลขสมมติ |
| ผลประโยชน์สุทธิรายปี | 420,000 THB/ปี | 450,000−30,000 |
อัตรา 25,000 THB ต่อชั่วโมงของการหยุดเครื่องถูกใช้ทั้งกับการหยุดตามแผนในค่าใช้จ่ายเริ่มต้นและการหยุดกะทันหัน (ไม่ได้วางแผน) ในผลประโยชน์รายปี แต่อย่างแรกคือการหยุดตามแผนเพื่องานสลับระบบ ส่วนอย่างหลังคือการหยุดกะทันหันที่มีสาเหตุจาก I/O ระหว่างใช้งาน เวลาหยุดที่นำมาคิดเป็นคนละส่วนกัน จึงไม่ใช่การนับซ้ำ
วิธีอ่านผลการคำนวณ
- เปรียบเทียบทางเลือก A กับ B: ทางเลือก B มีค่าใช้จ่ายเริ่มต้นต่ำกว่า 2,300,000−1,680,000=620,000 THB และยังมีผลประโยชน์ 420,000 THB ต่อปี ภายใต้สมมติฐานนี้ ทางเลือก B ได้เปรียบ
- เปรียบเทียบทางเลือก A’ กับ B: ทางเลือก B มีค่าใช้จ่ายเริ่มต้นสูงกว่า 1,680,000−1,500,000=180,000 THB เมื่อหารด้วยผลประโยชน์ 420,000 THB ต่อปี จะคืนทุนส่วนต่างได้ใน 180,000÷420,000≈0.43 ปี (ประมาณ 5 เดือน)
- ความไว (Sensitivity) (เปรียบเทียบทางเลือก A’ กับ B ในกรณีที่หยุดเพราะสาเหตุจาก I/O ปีละ 4 ครั้ง): ความเสียหายจากการหยุดที่ลดลงเป็น 4×1.5×25,000=150,000 THB/ปี และผลประโยชน์สุทธิรายปีเป็น 150,000−30,000=120,000 THB/ปี การคืนทุนส่วนต่างต้องใช้เวลา 180,000÷120,000=1.5 ปี
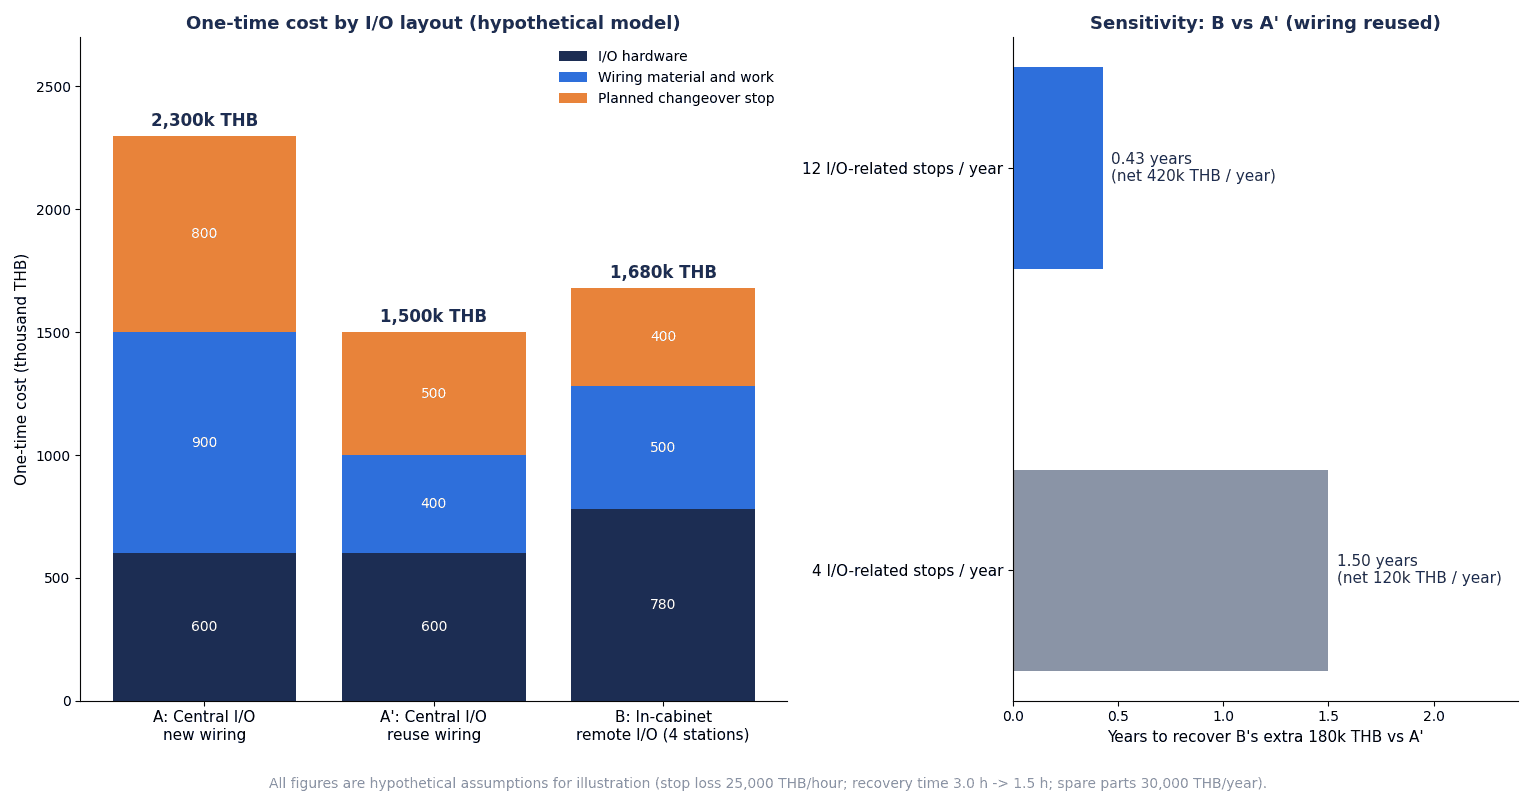
หากทางเลือก A’ ที่ใช้สายเดิมได้เป็นไปได้จริง เมื่อดูเฉพาะค่าใช้จ่ายเริ่มต้น ทางเลือก A’ จะถูกที่สุด แต่จะยังเลือกทางเลือก B หรือไม่ ขึ้นกับว่าการหยุดที่มีสาเหตุจาก I/O เกิดขึ้นบ่อยเพียงใด และการวินิจฉัยช่วยให้กู้คืนเร็วขึ้นได้มากเท่าใด สำหรับโรงงานที่ไม่มีบันทึกการหยุดเครื่อง จุดเริ่มต้นของการคำนวณคือการดึงข้อมูล “จำนวนครั้งที่หยุดเพราะสาเหตุจาก I/O และเวลาที่ใช้ระบุสาเหตุ” ออกมาจากบันทึกการซ่อมบำรุงก่อน
สิ่งที่ไม่ได้รวมไว้ในการคำนวณนี้
เพื่อหลีกเลี่ยงการประเมินสูงเกินจริงและการนับซ้ำ รายการต่อไปนี้ไม่ได้รวมไว้ในการคำนวณ
- การลดขนาดตู้จากการประหยัดพื้นที่
- การลดลงของความผิดพลาดในการเดินสาย
- ความสะดวกในการขยายระบบในอนาคต
- ความเสียหายจากการเสียโอกาสนอกเหนือจากการหยุดตามแผน (เช่น การหยุดเพราะปัญหาหลังเริ่มเดินเครื่อง)
- สิทธิประโยชน์ทางภาษี เช่น ของ BOI
หากต้องการรวมรายการเหล่านี้เป็นผลประโยชน์ ให้เตรียมข้อมูลของโรงงานเองเป็นหลักฐานสำหรับแต่ละรายการ และเพิ่มเป็นแถวแยก
หัวข้อที่ควรเขียนใน RFP สำหรับการเลือก Remote I/O
นำประเด็นทั้งหมดที่กล่าวมาสรุปเป็น RFP (เอกสารขอข้อเสนอ) 12 หัวข้อ และให้ทุกบริษัทตอบในรูปแบบเดียวกันเพื่อให้เปรียบเทียบข้อเสนอได้
| ลำดับ | หัวข้อ | ตัวอย่างเนื้อหาที่ควรเขียน |
|---|---|---|
| 1 | ขอบเขตงาน | ไลน์ เครื่องจักร และตารางจำนวนจุด I/O ที่อยู่ในขอบเขต (แยกตามชนิด และตามที่ใช้อยู่ ไม่ได้ใช้ และสำรอง) ระบุเครื่องจักรที่อยู่นอกขอบเขตด้วย |
| 2 | PLC ระดับบนและการสื่อสาร | PLC และโปรโตคอลการสื่อสารมาตรฐานของโรงงาน เครื่องมือตั้งค่าที่ใช้และเวอร์ชัน หากเสนอผลิตภัณฑ์หลายโปรโตคอล ให้ระบุโปรโตคอลที่จะใช้เพียง 1 แบบ |
| 3 | รูปแบบการติดตั้งและสภาพแวดล้อม | การแบ่งแบบในตู้หรือบนเครื่องจักรของแต่ละสเตชัน อุณหภูมิแวดล้อม ความชื้น ฝุ่น น้ำมันตัดกลึง เงื่อนไขการล้าง (สารเคมี แรงดันน้ำ ความถี่) แรงสั่นสะเทือน ระดับการป้องกันที่ต้องการ และวิธีตรวจสอบเงื่อนไขการทดสอบที่เป็นหลักฐาน |
| 4 | โครงสร้าง I/O และจุดสำรอง | หน่วยการแบ่งสเตชัน (เครื่องจักรหรือยูนิต) จำนวนจุดและสัดส่วนจุดสำรองของแต่ละสเตชัน จำนวนจุดของอนาล็อก High-speed counter, IO-Link และ Safety I/O |
| 5 | ไฟเลี้ยง | การแยกไฟเลี้ยงควบคุมกับไฟเลี้ยงโหลด กระแสต่อเอาต์พุต 1 จุด ความจุไฟเลี้ยงเซนเซอร์ แนวคิดเรื่องกระแสกระชาก ไฟเลี้ยงที่ตัดเมื่อหยุดฉุกเฉิน |
| 6 | การวินิจฉัย | แยกแยะความผิดปกติใด (สายขาด ลัดวงจร โหลดเกิน ไฟเลี้ยงหาย การสื่อสารขาด) ในความละเอียดระดับสเตชัน โมดูล หรือแชนเนล แล้วแสดงบน PLC และ HMI อย่างไร ภาษาที่ใช้แสดงผล |
| 7 | การเปลี่ยนและการกู้คืนค่าตั้ง | เปลี่ยนขณะมีไฟได้หรือไม่และขอบเขตที่หยุด วิธีกู้คืนค่าตั้งอัตโนมัติหลังเปลี่ยน เปลี่ยนได้โดยไม่ต้องใช้คอมพิวเตอร์หรือไม่ |
| 8 | ระบบสำรองและโครงสร้างการสื่อสาร | วิธีทำวงแหวนและระบบสำรอง โทโพโลยีเครือข่าย สเปกสวิตช์ การแยกจากระบบอื่น |
| 9 | Safety I/O | โปรโตคอลความปลอดภัย ฟังก์ชันความปลอดภัยที่เกี่ยวข้อง SIL และ PL ที่ต้องการพร้อมขอบเขตการรับรองของผลิตภัณฑ์ที่เป็นหลักฐาน เวลาตอบสนอง การทำงานเมื่อการสื่อสารขาด การแบ่งความรับผิดชอบในการตรวจสอบความใช้ได้ |
| 10 | ความปลอดภัยไซเบอร์ | มีการรับรองหรือการประเมินตาม IEC 62443 ของผลิตภัณฑ์หรือไม่และขอบเขต การป้องกันด้วยรหัสผ่าน การปิดพอร์ตที่ไม่ได้ใช้ ขั้นตอนอัปเดตเฟิร์มแวร์ แนวทางรองรับ CRA ในกรณีผลิตภัณฑ์ส่ง EU |
| 11 | การย้ายระบบและการสลับระบบ | ขอบเขตการใช้สายเดิม ขั้นตอนการสลับระบบและเวลาหยุดเครื่องตามแผน วิธีย้อนกลับไปใช้ระบบเดิม ขอบเขตการสำรวจสายไฟล่วงหน้า |
| 12 | อะไหล่สำรอง การบำรุงรักษา และการฝึกอบรม | ชนิดและจำนวนอะไหล่สำรองที่เก็บไว้ในโรงงาน สมมติฐานเรื่องสต็อกและระยะเวลาส่งมอบ การซ่อมและการแจ้งล่วงหน้าเมื่อเลิกผลิต เอกสารฝึกอบรมและหน้าจอภาษาไทย อังกฤษ และญี่ปุ่น เวลาตอบสนองของงานบำรุงรักษา |
เมื่อเปรียบเทียบข้อเสนอจากหลายบริษัท ให้ดูไม่เพียงยอดรวมค่าอุปกรณ์ แต่ให้น้ำหนักกับความเจาะจงของคำตอบในข้อ 6 ถึง 7 (การวินิจฉัยและการเปลี่ยน) คำตอบที่เขียนเพียงว่า “รองรับได้” ให้ยกไปเป็นรายการที่ต้องยืนยันใน FAT
สิ่งที่ต้องยืนยันใน FAT/SAT: การทดสอบแบบจงใจทำให้เสีย
สิ่งสำคัญที่สุดในการทดสอบรับมอบ Remote I/O ไม่ใช่การยืนยันว่าทำงานได้ตามปกติ แต่คือการยืนยันว่า “เมื่อเกิดความเสียหาย การวินิจฉัยแสดงผลถูกต้อง และกู้คืนได้ภายในเวลาที่กำหนดหรือไม่” ด้วยเหตุนี้จึงต้องจงใจสร้างความผิดปกติขึ้นระหว่างการทดสอบ
รายการทดสอบแบบจงใจทำให้เสีย
| ประเภท | การทดสอบ | วิธีทดสอบ | แนวคิดเกณฑ์ผ่าน |
|---|---|---|---|
| FAT | ตรวจสอบอินพุตและเอาต์พุตทุกจุด | สั่ง ON/OFF ทุกจุดในตาราง I/O ด้วยการกดใช้งานของจริงหรือสัญญาณจำลอง แล้วเทียบการแสดงผลบน PLC และ HMI | ทุกจุดทำงานตามตาราง I/O และชื่อตรงกัน |
| FAT | ถอดสายเซนเซอร์ | ถอดสายอินพุตทีละ 1 เส้น | HMI แสดงสเตชัน แชนเนล และชนิดความผิดปกติ |
| FAT | เอาต์พุตลัดวงจรและโหลดเกิน | ทำให้เอาต์พุตลัดวงจรหรือโหลดเกินด้วยโหลดทดสอบ | แสดงความผิดปกติของแชนเนลนั้น และไม่กระทบแชนเนลอื่น |
| FAT | ถอดและเปลี่ยนโมดูล | ถอดโมดูลระหว่างเดินเครื่อง แล้วเปลี่ยนด้วยอะไหล่สำรอง | ขอบเขตที่หยุดเป็นไปตามสเปก ค่าตั้งถูกกู้คืนหลังเปลี่ยน และเวลากู้คืนอยู่ในขอบเขตตามสัญญา |
| FAT | ถอดสายสื่อสาร | ถอดสายสื่อสารระหว่างสเตชัน หากเป็นระบบสำรองให้ถอดด้านเดียว | หากเป็นระบบสำรอง เครื่องเดินต่อและมีสัญญาณเตือน หากไม่ใช่ระบบสำรอง เข้าสู่สถานะปลอดภัยที่กำหนดไว้และระบุสเตชันได้ |
| FAT | ไฟดับและไฟตกชั่วขณะ | ตัดไฟเลี้ยงควบคุมและไฟเลี้ยงโหลดแยกกัน จำลองแรงดันตกชั่วขณะ | ทำงานตามที่กำหนดไว้สำหรับไฟเลี้ยงแต่ละชุด และขั้นตอนเริ่มระบบใหม่หลังไฟกลับมาเป็นไปตามสเปก |
| FAT | การตอบสนองของ Safety I/O | สั่งทำงานปุ่มหยุดฉุกเฉิน ประตูนิรภัย และม่านแสง แล้ววัดเวลาจนเครื่องหยุด ตรวจสอบการทำงานเมื่อตัดการสื่อสารด้วย | หยุดสู่สถานะปลอดภัยภายในเวลาตอบสนองที่กำหนด และระบุอุปกรณ์ที่เป็นต้นเหตุของการหยุดได้ |
| FAT | การตั้งค่าผิด | จงใจตั้งแอดเดรสหรือชื่อของสเตชันผิด | สเตชันที่ตั้งผิดไม่เข้าสู่การเดินเครื่อง หรือมีสัญญาณเตือน |
| SAT | เดินเครื่องในสภาพแวดล้อมที่มีสัญญาณรบกวน | เดินเครื่องต่อเนื่องขณะที่อินเวอร์เตอร์ เครื่องเชื่อม และมอเตอร์ในหน้างานทำงานอยู่ | ข้อผิดพลาดการสื่อสารและการทำงานผิดพลาดอยู่ในขอบเขตที่กำหนดในสัญญา |
| SAT | การเพิ่มสเตชัน | เพิ่มสเตชันสำรอง 1 สเตชันและให้ระบบรู้จัก | เพิ่มได้ตามขั้นตอนและเวลาที่กำหนด และสเตชันเดิมไม่หยุด |
| SAT | ความอ่านง่ายของการแสดงผลวินิจฉัย | ให้ช่างซ่อมบำรุงชาวไทยระบุตำแหน่งความผิดปกติที่จงใจสร้างขึ้น โดยใช้เพียงคู่มือขั้นตอนและ HMI | ระบุสเตชันและแชนเนลได้ถูกต้องภายในเวลาที่กำหนด |
| SAT | บันทึกการกู้คืน | ตรวจสอบว่าเวลาของความผิดปกติและการกู้คืนในการทดสอบทั้งชุดถูกบันทึกไว้หรือไม่ | เวลา สเตชัน แชนเนล และชนิดความผิดปกติถูกบันทึกครบถ้วน |
การแบ่งหน้าที่ระหว่าง FAT กับ SAT
FAT (การทดสอบก่อนส่งออกจากโรงงานผู้ผลิต) คือการยืนยันฟังก์ชันและตรรกะการวินิจฉัยที่โรงงานของ SI หรือผู้ผลิตตู้ SAT (การทดสอบรับมอบ ณ หน้างาน) คือการยืนยันกับเครื่องจักรจริง สายไฟจริง สภาพสัญญาณรบกวนจริง และช่างซ่อมบำรุงจริง แม้จะเป็นการทดสอบเดียวกัน แต่การผ่าน FAT แล้วไม่ได้หมายความว่าจะข้ามใน SAT ได้เสมอไป โดยเฉพาะสัญญาณรบกวน สายเคเบิลยาว การทำงานหลังการล้าง และการระบุตำแหน่งความผิดปกติโดยช่างซ่อมบำรุง สามารถยืนยันได้ที่หน้างานเท่านั้น
หัวใจของการทดสอบ “ให้ช่างซ่อมบำรุงระบุตำแหน่งความผิดปกติ” ใน SAT คือให้ช่างซ่อมบำรุงที่ไม่รู้ขั้นตอนการทดสอบมาเป็นผู้ทำ หากวิศวกรของ SI เป็นผู้ควบคุม แม้การแสดงผลจะเข้าใจยาก ก็จะใช้ประสบการณ์ชดเชย ทำให้การทดสอบไม่มีความหมาย วิธีดำเนิน FAT ของตู้คอนโทรลสามารถดูประกอบได้ที่ “รับผลิตตู้คอนโทรลในไทย – คู่มือกำหนดสเปก FAT และส่งมอบ“
ประเด็นเฉพาะของไทยและอาเซียน
ความร้อน ความชื้น และฝุ่น
ในโรงงานไทย มีกรณีที่ต้องใช้ตู้และอุปกรณ์บนเครื่องจักรในอาคารที่ไม่มีเครื่องปรับอากาศ ให้เปรียบเทียบค่าอุณหภูมิใช้งานที่ผลิตภัณฑ์ประกาศ (ตัวอย่าง ET 200eco PN อยู่ที่ -40 ถึง +60 °C, EtherCAT Box อยู่ที่ -25 ถึง +60 °C, FLEX 5000 และ NQ-EP4L อยู่ที่ -40 ถึง +70 °C) กับอุณหภูมิจริง ณ ตำแหน่งที่ติดตั้งบนเครื่องจักร บริเวณใกล้มอเตอร์หรือฮีตเตอร์ จุดที่โดนแดดโดยตรง และจุดใกล้หลังคา มักร้อนกว่าอุณหภูมิในอาคาร การวัดก่อนตัดสินใจจึงแน่นอนที่สุด ในสภาพแวดล้อมที่มีความชื้นสูงหรือมีก๊าซกัดกร่อน การมีหรือไม่มีการเคลือบป้องกัน (Conformal coating) (ตัวอย่าง รุ่น XT ของ FLEX 5000) ก็เป็นข้อมูลประกอบการเลือก
การล้าง
ในโรงงานอาหารและเครื่องดื่ม บางครั้งต้องวางอุปกรณ์ในจุดที่โดนน้ำล้างหรือสารเคมี ผลิตภัณฑ์ที่ระบุว่าเป็น IP69K หรือผลิตภัณฑ์ที่มีตัวเรือนสเตนเลส (ตัวอย่าง ซีรีส์ EQ ของ Beckhoff EtherCAT Box) เป็นตัวเลือก แต่อย่าตัดสินจากสัญลักษณ์ระดับการป้องกันเพียงอย่างเดียว ให้แจ้งเงื่อนไขการล้างจริงแก่ผู้ผลิตและยืนยันความเหมาะสม การลืมใส่ฝาปิดกันพอร์ตคอนเนกเตอร์ที่ไม่ได้ใช้ก็อาจเป็นสาเหตุของความเสียหายในหน้างานที่ล้างบ่อย
ไฟดับและไฟตกชั่วขณะ
แต่ละสเตชันทำงานอย่างไรเมื่อไฟดับหรือแรงดันตกชั่วขณะ และเริ่มระบบใหม่อย่างไรหลังไฟกลับมา ต้องยืนยันให้ได้ในการทดสอบไฟดับและไฟตกชั่วขณะใน FAT หากลำดับการเริ่มระบบใหม่ของแต่ละสเตชันไม่สอดคล้องกัน อาจเกิดสภาพที่บางสเตชันสื่อสารไม่ได้ทันทีหลังไฟกลับมา
ช่างซ่อมบำรุงหลายภาษา
ในโรงงานที่ช่างซ่อมบำรุงส่วนใหญ่เป็นคนไทย ควรเตรียมการแสดงผลวินิจฉัยบน HMI คู่มือขั้นตอนเมื่อเกิดความผิดปกติ และป้ายต่างๆ เป็นภาษาไทยด้วย หากมีเพียงภาษาญี่ปุ่นหรือภาษาอังกฤษ ช่างซ่อมบำรุงกะกลางคืนจะระบุสเตชันหรือแชนเนลไม่ได้ และคุณค่าของการวินิจฉัยจะลดลงครึ่งหนึ่ง
อะไหล่สำรองและระยะเวลาจัดหา
สำหรับโมดูลนำเข้า หากสั่งซื้อหลังจากเสียแล้ว ไลน์อาจต้องหยุดต่อเนื่องจนกว่าของจะมาถึง ดังที่กล่าวในบทก่อนหน้า ให้เก็บอะไหล่สำรองของสเตชันสำคัญไว้ในโรงงาน และเขียนสมมติฐานเรื่องสต็อกและระยะเวลาส่งมอบไว้ในสัญญาบำรุงรักษา
การตรวจสอบว่าอยู่ในขอบเขตสิทธิประโยชน์ BOI หรือไม่
ตามบทวิเคราะห์ของ Tilleke & Gibbins เกี่ยวกับประกาศ BOI ที่ 4/2569 ที่กล่าวถึงข้างต้น หากมูลค่าเครื่องจักรรวม 30% ขึ้นไปเป็นการสนับสนุนอุตสาหกรรมการผลิตอุปกรณ์อัตโนมัติในประเทศไทย การยกเว้นภาษีเงินได้นิติบุคคลจะขยายเป็น 100% เงินลงทุนขั้นต่ำ 1 ล้านบาท (ไม่รวมที่ดินและเงินทุนหมุนเวียน แต่รวมเครื่องจักร อุปกรณ์ ซอฟต์แวร์ และระบบไอที เป็นต้น) และกำหนดยื่นคำขอภายในสิ้นปี 2027 ขอบเขตคือประเภทการผลิตรถยนต์ทั่วไปและการผลิต PHEV/HEV ดังนั้นโรงงานชิ้นส่วนยานยนต์ ชิ้นส่วนอิเล็กทรอนิกส์ อาหาร และการขึ้นรูปพลาสติก ต้องตรวจสอบเป็นรายกรณีว่าโรงงานของตนอยู่ในขอบเขตหรือไม่ เงื่อนไขอย่างเพดานวงเงินที่ได้รับยกเว้น โปรดตรวจสอบกับต้นฉบับประกาศ เนื้อหาในส่วนนี้ไม่ใช่คำแนะนำด้านภาษีหรือกฎหมาย
คำถามที่พบบ่อย
Remote I/O กับ Distributed I/O ต่างกันอย่างไร
ในทางปฏิบัติใช้ในความหมายเดียวกัน ทั้งสองคำหมายถึงโครงสร้างที่วางยูนิต I/O ไว้ใกล้เครื่องจักรและเชื่อมกับ PLC ผ่านการสื่อสาร เมื่อเลือก ให้ตรวจสอบว่าเป็นแบบในตู้หรือบนเครื่องจักร และเชื่อมกับ PLC ด้วยการสื่อสารแบบใด มากกว่าจะสนใจชื่อเรียก
Remote I/O แบบ IP67 แพงกว่า I/O ในตู้หรือไม่
โดยทั่วไปราคาของตัวอุปกรณ์ไม่ได้เปิดเผยต่อสาธารณะและขึ้นกับใบเสนอราคาของตัวแทนจำหน่าย จึงตอบแบบเหมารวมไม่ได้ สิ่งที่ควรเปรียบเทียบไม่ใช่เพียงค่าอุปกรณ์ แต่เป็นยอดรวมซึ่งรวมการมีหรือไม่มีตู้ วัสดุสายไฟและค่าติดตั้ง เวลาหยุดเครื่องเพื่อสลับระบบ และเวลากู้คืนระหว่างใช้งาน แบบจำลองการคำนวณในบทความนี้ (ตัวเลขสมมติ) ก็แสดงกรณีที่ทางเลือกซึ่งค่าอุปกรณ์สูงกว่ากลับมีค่าใช้จ่ายเริ่มต้นต่ำกว่าเมื่อรวมค่าสายไฟและเวลาหยุดเครื่อง
ควรเปลี่ยนไปใช้ Remote I/O ตอนเปลี่ยน PLC หรือไม่
ขึ้นกับว่าใช้สายเดิมได้มากเพียงใด และความถี่ของการหยุดที่มีสาเหตุจาก I/O หากใช้สายเดิมได้ด้วยการแปลงขั้วต่อหรือวิธีอื่น การเปลี่ยน PLC โดยคงตู้กลางไว้อาจมีค่าใช้จ่ายเริ่มต้นต่ำกว่า หากสายเสื่อมสภาพหรือแบบไม่ตรงกับของจริง และมีการหยุดเพราะสาเหตุจาก I/O บ่อย ก็เป็นโอกาสดีที่จะย้ายไปใช้ Remote I/O ให้เริ่มจากตรวจสอบบันทึกการซ่อมบำรุงและสภาพปัจจุบันของสายไฟ
IO-Link Master กับ Remote I/O ต่างกันอย่างไร
Remote I/O คืออุปกรณ์ที่ส่งสถานะ ON/OFF หรือค่าอนาล็อกของเซนเซอร์และวาล์วไปยัง PLC ผ่านการสื่อสาร IO-Link Master คืออุปกรณ์ที่สื่อสารแบบ 1 ต่อ 1 กับเซนเซอร์หรือแอคชูเอเตอร์ที่รองรับ IO-Link และแลกเปลี่ยนค่าตั้งและข้อมูลวินิจฉัยด้วย IO-Link ไม่ใช่ฟิลด์บัส และไม่ขึ้นกับการสื่อสารระดับบน ยังมี Remote I/O ที่มีฟังก์ชัน IO-Link Master ในตัว (ตัวอย่าง บล็อก IO-Link Master ของ ArmorBlock 5000 โมดูล IO-Link ของ ET 200eco PN และ NQ-EP4L) จึงสามารถใช้อุปกรณ์เดียวทำหน้าที่ทั้งสองอย่างได้
การออกแบบตู้คอนโทรลเปลี่ยนไปอย่างไรเมื่อใช้ Remote I/O
ยูนิต I/O และเทอร์มินัลบล็อกในตู้กลาง และสายเคเบิลหลายแกนที่เดินไปถึงเครื่องจักรจะลดลง และจะมีการออกแบบตู้ขนาดเล็กประจำเครื่องหรือบล็อกบนเครื่องจักร สายสื่อสาร และการกระจายไฟเลี้ยงเพิ่มเข้ามาแทน จำนวนและขนาดของตู้ การออกแบบความร้อน ระบบไฟเลี้ยง และขอบเขตไฟเลี้ยงที่ตัดเมื่อหยุดฉุกเฉินจะเปลี่ยนไป จึงต้องกำหนดตำแหน่งสเตชัน Remote I/O ไว้ตั้งแต่ขั้นการออกแบบตู้คอนโทรล
ใช้ Remote I/O กับวงจรความปลอดภัยได้หรือไม่
หากใช้โปรโตคอลความปลอดภัย เช่น CIP Safety, FSoE และ PROFIsafe ร่วมกับ Remote I/O ที่รองรับ Safety I/O และ Safety PLC ก็สามารถส่งสัญญาณความปลอดภัยผ่านการสื่อสารเดียวกันได้ อย่างไรก็ตาม แม้ผลิตภัณฑ์จะระบุค่า SIL หรือ PL แต่ฟังก์ชันความปลอดภัยของเครื่องจักรจะบรรลุระดับนั้นหรือไม่ ขึ้นกับการประเมินความเสี่ยง การออกแบบ และการทวนสอบและการตรวจสอบความใช้ได้ซึ่งรวมถึงเวลาตอบสนอง การพิจารณารายกรณีโปรดสอบถามผู้เชี่ยวชาญหรือหน่วยรับรอง
สรุป
หากเริ่มการเลือก Remote I/O จากการเปรียบเทียบจำนวนจุด ความกว้าง หรือระดับการป้องกันในแคตตาล็อก หลังเลือกแล้วมักได้ผลลัพธ์อย่าง “อ่านการวินิจฉัยไม่เข้าใจ” “เปลี่ยนแล้วค่าตั้งหาย” หรือ “เหลือเพียงวงจรความปลอดภัยที่ยังเดินสายแยกอยู่เหมือนเดิม” ขั้นแรก ให้กำหนด PLC ระดับบนและการสื่อสารมาตรฐานของโรงงานให้ชัด ขั้นต่อมา ให้เลือกรูปแบบระหว่างแบบสไลซ์ในตู้ แบบบล็อก IP67 บนเครื่องจักร แบบรวมฟังก์ชัน IO-Link Master และ Safety Remote I/O จากสภาพแวดล้อม คือวางตู้ได้หรือไม่ และฝุ่น การล้าง และอุณหภูมิเป็นอย่างไร จากนั้นจึงออกแบบจำนวนจุดและจุดสำรอง การแบ่งสเตชัน และไฟเลี้ยง และกำหนดความละเอียดของการวินิจฉัย การเปลี่ยนขณะมีไฟ การกู้คืนค่าตั้งอัตโนมัติ ระบบสำรอง และอะไหล่สำรองเป็นข้อกำหนด ความปลอดภัยเชิงหน้าที่และความปลอดภัยไซเบอร์ให้รวมไว้ในการออกแบบเดียวกันตั้งแต่ต้น หากตัดสินใจตามลำดับนี้ จะเห็นชัดว่าอะไรคือสิ่งที่ต้องซื้อ และอะไรคือสิ่งที่โรงงานต้องตัดสินใจเอง
ในกรณีที่ดำเนินการพร้อมกับการเปลี่ยน PLC คำตอบที่เหมาะสมที่สุดจะเปลี่ยนไปตามว่าใช้สายเดิมได้หรือไม่ และความถี่ของการหยุดที่มีสาเหตุจาก I/O ในแบบจำลองการคำนวณ (ตัวเลขสมมติ) เมื่อเทียบกับทางเลือกที่เดินสายใหม่ ทางเลือก Remote I/O ได้เปรียบแม้แต่ในค่าใช้จ่ายเริ่มต้น แต่เมื่อเทียบกับทางเลือกที่ใช้สายเดิมได้ ผลต่างออกไป คือคืนทุนส่วนต่างได้ในประมาณ 5 เดือนหากหยุดปีละ 12 ครั้ง และใน 1.5 ปีหากหยุดปีละ 4 ครั้ง ด้วยเหตุนี้ ในการทดสอบรับมอบจึงต้องถอดสายเคเบิล ถอดโมดูล ตัดไฟ และยืนยันในสภาพใกล้เคียงการผลิตจริงว่าช่างซ่อมบำรุงชาวไทยสามารถระบุตำแหน่งความผิดปกติได้ด้วยตนเองหรือไม่
TOMAS TECH ช่วยพิจารณา Remote I/O ในงานเปลี่ยน PLC หรืองานปรับปรุงไลน์ ให้เหมาะกับอุปกรณ์และระบบการซ่อมบำรุงของโรงงานในไทย ท่านสามารถปรึกษาได้แม้ในช่วงที่ยังไม่ได้เลือกผลิตภัณฑ์หรือรูปแบบ เช่น ช่วงที่กำลังสำรวจจำนวนจุด I/O ของไลน์เดิม หรือช่วงที่กำลังเปรียบเทียบระหว่างแบบในตู้กับแบบบนเครื่องจักร ติดต่อได้ที่แบบฟอร์มนี้
ข้อมูลอ้างอิง
- Tilleke & Gibbins: มาตรการใหม่ของ BOI สำหรับการผลิตรถยนต์และ HEV/PHEV (21 เมษายน 2026)
- TCIJ: แผนเปลี่ยนเครื่องจักรและลงทุนดิจิทัลของบริษัทญี่ปุ่นในไทย (18 สิงหาคม 2026)
- The Nation: การสนับสนุนยกระดับซัพพลายเชนของ BOI (27 สิงหาคม 2026)
- The Nation: ดัชนีผลผลิตอุตสาหกรรมเดือนมิถุนายน 2026 (27 กรกฎาคม 2026)
- Trading Economics: ผลผลิตอุตสาหกรรมของไทยเดือนสิงหาคม 2026 (30 กันยายน 2026)
- Siemens: หน้าผลิตภัณฑ์ SIMATIC ET 200SP
- Siemens: หน้าผลิตภัณฑ์ SIMATIC ET 200eco PN
- Siemens: หน้าผลิตภัณฑ์ SIMATIC ET 200
- Rockwell Automation: 5094 FLEX 5000 I/O
- Rockwell Automation: 5032 ArmorBlock 5000 I/O
- Beckhoff: EtherCAT Terminals
- Beckhoff: เทอร์มินัล EtherCAT ซีรีส์ ED (20 เมษายน 2026)
- Beckhoff: EtherCAT Box
- WAGO: I/O System 750/753
- Turck: ประกาศโมดูล I/O หลายโปรโตคอล (26 มีนาคม 2015)
- Mitsubishi Electric Technical Review Vol.96 No.1 “FA System” (2022)
- KEYENCE: NQ-EP4L
- Embedded Computing Design: การจัดแสดงของ Murrelektronik ในงาน Automate 2026 (21 กรกฎาคม 2026)
- Design World: Banner Engineering RSio Remote Safe I/O (5 มีนาคม 2026)
- HMS Networks: Industrial network market shares report 2026 (16 มิถุนายน 2026)
- PI: ผลงานปี 2025 ของ PROFINET, IO-Link และ PROFIsafe (17 เมษายน 2026)
- ETG: ยอดโหนดสะสมของ EtherCAT (20 เมษายน 2026)
- ETG: EtherCAT – Technology
- ETG: การประเมินความยืดหยุ่นทางไซเบอร์ของ EtherCAT โดย UL Solutions (20 เมษายน 2026)
- ODVA: EtherNet/IP
- ODVA: CIP Safety
- ODVA: CIP Security
- IEB Media: PROFINET V2.5 และความปลอดภัยไซเบอร์ (5 มกราคม 2026)
- PI: มาตรฐานความปลอดภัยไซเบอร์ของ PROFINET (5 สิงหาคม 2025)
- Mitsubishi Electric: คลาสของ CC-Link IE TSN
- CLPA: Latest Products
- IO-Link Community: IO-Link Technology
- IO-Link Community: TÜV SÜD รับรองสเปก IO-Link Safety (11 สิงหาคม 2025)
- PI: การเผยแพร่สเปก IO-Link Safety (21 เมษายน 2017)
- ISA: ISA/IEC 62443 Series of Standards
- ISASecure: IEC 62443 CSA Certification
- National Cyber Security Centre (ไอร์แลนด์): EU Cyber Resilience Act
- ifm electronic: Wiring without control cabinets (กรณีศึกษา มกราคม 2023)
- Rockwell Automation: คู่มือการติดตั้ง 1771-to-1756 I/O Swing-arm Conversion System
- Mitsubishi Electric (ประเทศไทย): ช่องทางบริการ FA


