


การนำระบบควบคุมแบบไร้ตู้มาใช้ไม่ได้แปลว่าถอดตู้ควบคุมทุกใบออกได้เสมอไป การย้ายแหล่งจ่ายไฟ I/O และอุปกรณ์บางส่วนไปติดตั้งใกล้เครื่องจักรอาจลดสายสัญญาณบางประเภทและช่วยให้ปรับผังเครื่องได้ง่ายขึ้น แต่ภาระด้านไฟฟ้า ความปลอดภัย และการบำรุงรักษายังคงอยู่ บทความนี้ช่วยโรงงานในประเทศไทยตัดสินใจระหว่างการออกแบบเครื่องใหม่กับการปรับปรุงเครื่องเดิม โดยใช้สภาพหน้างาน ขอบเขตงานจัดซื้อ และหลักฐาน FAT/SAT เป็นเกณฑ์
ระบบควบคุมแบบไร้ตู้เปลี่ยนตำแหน่งอุปกรณ์และความรับผิดชอบอย่างไร
วันที่ 28 กันยายน 2026 OMRON ประกาศขยายกลุ่มผลิตภัณฑ์ Cabinet-Free Solution แนวคิดคือย้ายอุปกรณ์บางชนิดที่เคยอยู่ในตู้ไปอยู่ใกล้เครื่องจักร และใช้แนวทางร่วมกันสำหรับเครือข่าย คอนเน็กเตอร์ เครื่องมือตั้งค่า และข้อมูลสถานะ ข่าวระบุว่าภาระงานออกแบบตู้และกล่องต่อสายอาจลดลงราว 30–50% และคอนเน็กเตอร์ M12 Smartclick ของบริษัทอาจลดงานเดินสายได้สูงสุด 66% ตัวเลขเหล่านี้เป็นข้อมูลที่ผู้ผลิตระบุสำหรับแนวทางของตน ไม่ใช่ผลประหยัดที่รับประกันสำหรับโรงงานไทยทุกแห่ง จึงไม่ควรนำเปอร์เซ็นต์ไปคูณต้นทุนรวมของโครงการหรือระยะคืนทุนโดยไม่มีการวัดเทียบในขอบเขตงานเดียวกัน
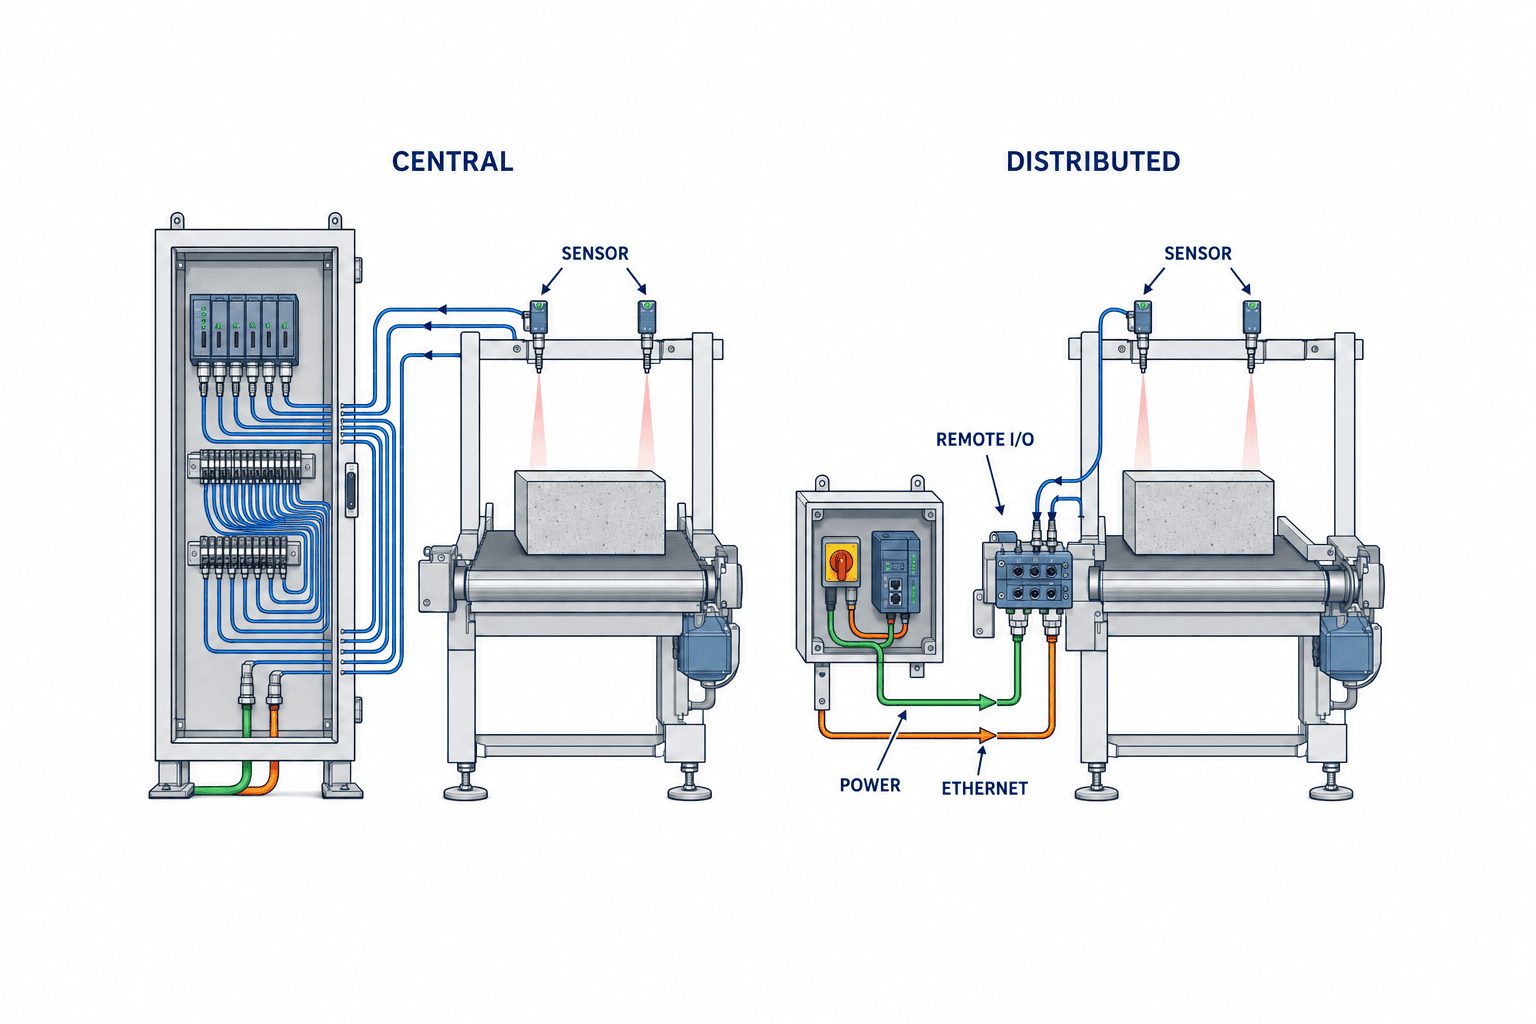
คำถามแรกคือจะย้ายหน้าที่ใดออกไป สายเมน อุปกรณ์ตัดตอนและป้องกัน ไดรฟ์ PLC ตัวควบคุมความปลอดภัย สวิตช์เครือข่าย HMI และ UPS อาจมีข้อกำหนดติดตั้งต่างกัน ส่วนที่อาจติดตั้งบนเครื่อง ได้แก่ แหล่งจ่าย 24 V วงจรย่อย DC ที่มีการป้องกัน remote I/O, safety I/O และอุปกรณ์แปลงสัญญาณเซนเซอร์ ให้ทำผังสถาปัตยกรรมที่ระบุตำแหน่ง ผู้รับผิดชอบ วิธีแยกพลังงาน วิธีเปลี่ยนอุปกรณ์ และรอยต่อระหว่างผู้รับเหมา คำว่า “ไร้ตู้” เพียงอย่างเดียวไม่ใช่เกณฑ์ตรวจรับ
หากโครงการกำลังจัดซื้อส่วนที่ยังอยู่ในตู้ คู่มือการออกแบบตู้ควบคุมสำหรับโรงงานไทยอธิบายเรื่องวงจร ความร้อน เอกสาร และ FAT เพิ่มเติม การผสมผสานระหว่างตู้หลักกับ I/O ที่กระจายไปตามสถานีอาจเหมาะกว่าแนวทางสุดขั้วแบบใดแบบหนึ่ง
เครื่องใหม่กับการปรับปรุงเครื่องเดิมเริ่มจากข้อจำกัดไม่เหมือนกัน
สำหรับเครื่องใหม่ ผู้สร้างเครื่องสามารถกำหนดโครงเครื่อง โมดูลการผลิต กลุ่ม I/O สาขาจ่ายไฟ โซนความปลอดภัย และพื้นที่ซ่อมบำรุงไปพร้อมกัน จึงไม่จำเป็นต้องตั้งต้นจากตู้ขนาดใหญ่กับสายหลายแกนที่ยาวเสมอไป แต่การติดอุปกรณ์บนโครงเครื่องอาจต้องเพิ่มขายึด ฝาครอบกันกระแทก หรือเดินสายอ้อมบริเวณล้างทำความสะอาดและพื้นผิวร้อน ควรวางแบบตู้รวมกับแบบกระจายบนผังเครื่องเดียวกัน แล้วนับระยะสาย จุดเข้าหัวสาย ช่องว่างสำหรับเปลี่ยนอุปกรณ์ และส่วนขยายในอนาคต
สำหรับเครื่องเดิม ข้อจำกัดมีอยู่แล้ว ได้แก่ โปรโตคอลและพอร์ตสำรองของ PLC กำลัง 24 V ที่เหลือ ความครบถ้วนของแบบไฟฟ้า สิทธิ์แก้โปรแกรม การรับประกันของผู้ผลิต และช่วงเวลาที่หยุดเครื่องได้ ให้อ่านประวัติการเสียก่อน หากเครื่องหยุดเพราะเทอร์มินัลหรือสายสนามยาวบ่อย การทดลองแบบกระจายมีเหตุผล แต่ถ้าสาเหตุหลักเป็นความแม่นยำทางกลหรือเงื่อนไขกระบวนการ การเปลี่ยนโครงสร้างควบคุมอาจไม่แก้ปัญหา เลือกสถานีหนึ่งที่ค่อนข้างเป็นอิสระ แล้วจับคู่เซนเซอร์และแอกชูเอเตอร์แต่ละจุดกับ I/O เดิม ชนิดสัญญาณ แหล่งจ่าย เวลาตอบสนอง สถานะผิดปกติ และตัวแปรในโปรแกรม
การย้ายวงจรความปลอดภัยต้องเป็นขอบเขตการเปลี่ยนแปลงที่ควบคุมแยกต่างหาก แม้โครงการนำร่องจะเล็กก็ตาม การเปลี่ยน remote I/O ธรรมดาโดยไม่แตะฟังก์ชันความปลอดภัย กับการย้ายสัญญาณประตูนิรภัยหรือเอาต์พุตหยุดปลอดภัย เป็นคนละเรื่อง ถ้าแบบ As-built ของเครื่องเดิมไม่สมบูรณ์ ให้ตรวจของจริงและปรับแบบก่อนสั่งอุปกรณ์
IP67 ไม่ได้ตอบทุกคำถามเรื่องสภาพติดตั้ง
IEC 60529 จัดประเภทระดับการป้องกันสิ่งแปลกปลอมและน้ำของเปลือกหุ้มอุปกรณ์ไฟฟ้า เครื่องหมาย IP67 ไม่ได้ยืนยันความทนทานต่อน้ำยาล้างทุกชนิด น้ำมัน รังสี UV สะเก็ดเชื่อม การฉีดน้ำแรงดันสูง การควบแน่น การกระแทก หรือการถอดเสียบคอนเน็กเตอร์ซ้ำ ระบบที่ติดตั้งจริงประกอบด้วยตัวเครื่อง สาย หัวต่อ ฝาปิดพอร์ตที่ไม่ใช้ ตำแหน่งยึด และซีล จึงต้องประเมินทั้งชุด
แบบสำรวจหน้างานควรระบุจุดวัดอุณหภูมิขณะผลิตและหยุดเครื่อง แสงแดด วิธีและความถี่ในการล้าง สารเคมีและความเข้มข้น น้ำมันหรือคูลแลนต์ ฝุ่น การสั่นสะเทือน แนวที่ชิ้นงานหรือรถยกอาจชน การระบายน้ำ และช่วงที่เกิดหยดน้ำ การย้ายอุปกรณ์จากตู้ไปสู่ตัวเครื่องอาจทำให้เข้าใกล้หัวฉีดหรือชิ้นส่วนเคลื่อนที่ ตรวจว่าการ์ดป้องกันยังเปิดให้ซ่อมได้ด้วย
หน้าสเปกของ NXR-S safety I/O ของ OMRON ระบุ IP67 อุณหภูมิใช้งาน −10 ถึง 55°C และความชื้นสัมพัทธ์ 25–85% โดยไม่ควบแน่น เงื่อนไขนี้เป็นของอุปกรณ์รุ่นที่ระบุ ไม่ใช่ขีดจำกัดของทุกชิ้นในระบบ ต้องเก็บเอกสารรุ่นจริงของแหล่งจ่าย สาย คอนเน็กเตอร์ เซนเซอร์ และอุปกรณ์ยึด แล้วใช้เงื่อนไขที่จำกัดที่สุดออกแบบระบบ IEC 60204-1 เป็นมาตรฐานอ้างอิงเกี่ยวกับอุปกรณ์ไฟฟ้าของเครื่องจักร แต่ฉบับที่ใช้และข้อบังคับที่เกี่ยวข้องต้องตรวจตามชนิดเครื่อง สัญญา ตลาดปลายทาง และข้อกำหนดลูกค้าเป็นรายโครงการ
เลือกแหล่งจ่ายแบบกระจายจากวงจรย่อยและพฤติกรรมเมื่อเสีย
กลุ่ม S8NR-S ของ OMRON มีรุ่นเอาต์พุต 24 V ขนาด 90 W, 360 W และ 600 W รายละเอียดสาขาจ่ายไฟ คอนเน็กเตอร์ และ IO-Link แตกต่างตามรหัสรุ่น อย่าเลือกจากตัวเลขวัตต์อย่างเดียว ต้องทำตารางโหลดที่รวมกระแสใช้งาน กระแสเริ่มต้น การทำงานพร้อมกัน แรงดันตก ส่วนเผื่อ และการตัดวงจรเฉพาะสาขา ถ้าสาขาหนึ่งลัดวงจร ต้องรู้ว่าอะไรดับ อะไรยังทำงาน และผู้ปฏิบัติงานจะเห็นการแจ้งเตือนอย่างไร
แหล่งจ่ายใกล้สถานีอาจทำให้สาย DC สั้นลง แต่ไฟ AC ขาเข้า อุปกรณ์ป้องกัน สายดิน กรอบกันสาย และขั้นตอนเปลี่ยนอะไหล่ยังต้องออกแบบ การเปรียบเทียบความยาวสาย DC เพียงอย่างเดียวจึงประเมินต้นทุนต่ำเกินไป ให้รวมงาน AC งานติดตั้ง การทดสอบ อะไหล่ และเอกสารในทั้งสองทางเลือก ระหว่าง FAT ให้จำลองการลัดวงจรของสาขาตัวแทน ตรวจผลต่อ I/O อื่น วิธีคืนระบบ และบันทึกเหตุการณ์พร้อมเวลา การวินิจฉัยจะช่วยงานซ่อมได้ต่อเมื่อทีมงานระบุพอร์ตจริงและกู้คืนค่าที่อนุมัติได้
แยกข้อมูลวินิจฉัย IO-Link ออกจากการออกแบบความปลอดภัย
IO-Link ใช้แลกเปลี่ยนข้อมูลระบุตัวอุปกรณ์ กระบวนการ พารามิเตอร์ และข้อมูลวินิจฉัยระหว่างอุปกรณ์กับมาสเตอร์ เอกสารของ IO-Link Community อธิบายการส่งเหตุการณ์และการตั้งค่า สิ่งนี้ช่วยหาจุดเสียและคืนค่าหลังเปลี่ยนเซนเซอร์ แต่ไม่ได้ทำให้ฟังก์ชันความปลอดภัยผ่านการตรวจสอบโดยอัตโนมัติ ต้องระบุว่าข้อมูลใดใช้ควบคุมปกติ ข้อมูลใดใช้วินิจฉัย และวงจรใดเกี่ยวกับความปลอดภัย
OMRON เผยแพร่สเปก NXR-SXD1204 ว่าเป็น safety I/O ที่รองรับ CIP Safety แต่การรับรองอุปกรณ์หนึ่งชิ้นไม่ใช่การรับรองเครื่องทั้งเครื่อง สำหรับปุ่มหยุดฉุกเฉิน ประตูกั้น ม่านแสง หรือการหยุดแกน ต้องกำหนดอันตราย ระดับสมรรถนะที่ต้องการ โครงสร้างตั้งแต่อินพุตถึงเอาต์พุต ความเสียหายร่วม การตรวจจับความผิดปกติ วิธีรีเซ็ต และหลักฐานทดสอบ ISO 13849-1:2023 ให้หลักการออกแบบและบูรณาการส่วนควบคุมที่เกี่ยวข้องกับความปลอดภัย แต่ยังต้องประเมินฟังก์ชันของเครื่องจริง
RFP ต้องระบุพฤติกรรมเมื่อเครือข่ายขาด: เอาต์พุตใดเปลี่ยนสถานะ ภายในเวลาเท่าไร HMI แสดงอะไร ฟังก์ชันในพื้นที่ใดยังทำงาน และหลังสื่อสารกลับมาเครื่องเริ่มเองได้หรือไม่ ข้อความ “รองรับ CIP Safety” ในแค็ตตาล็อกไม่ตอบคำถามเหล่านี้ จำลองความขัดข้องที่ FAT และยืนยันกับเครื่องติดตั้งจริงที่ SAT
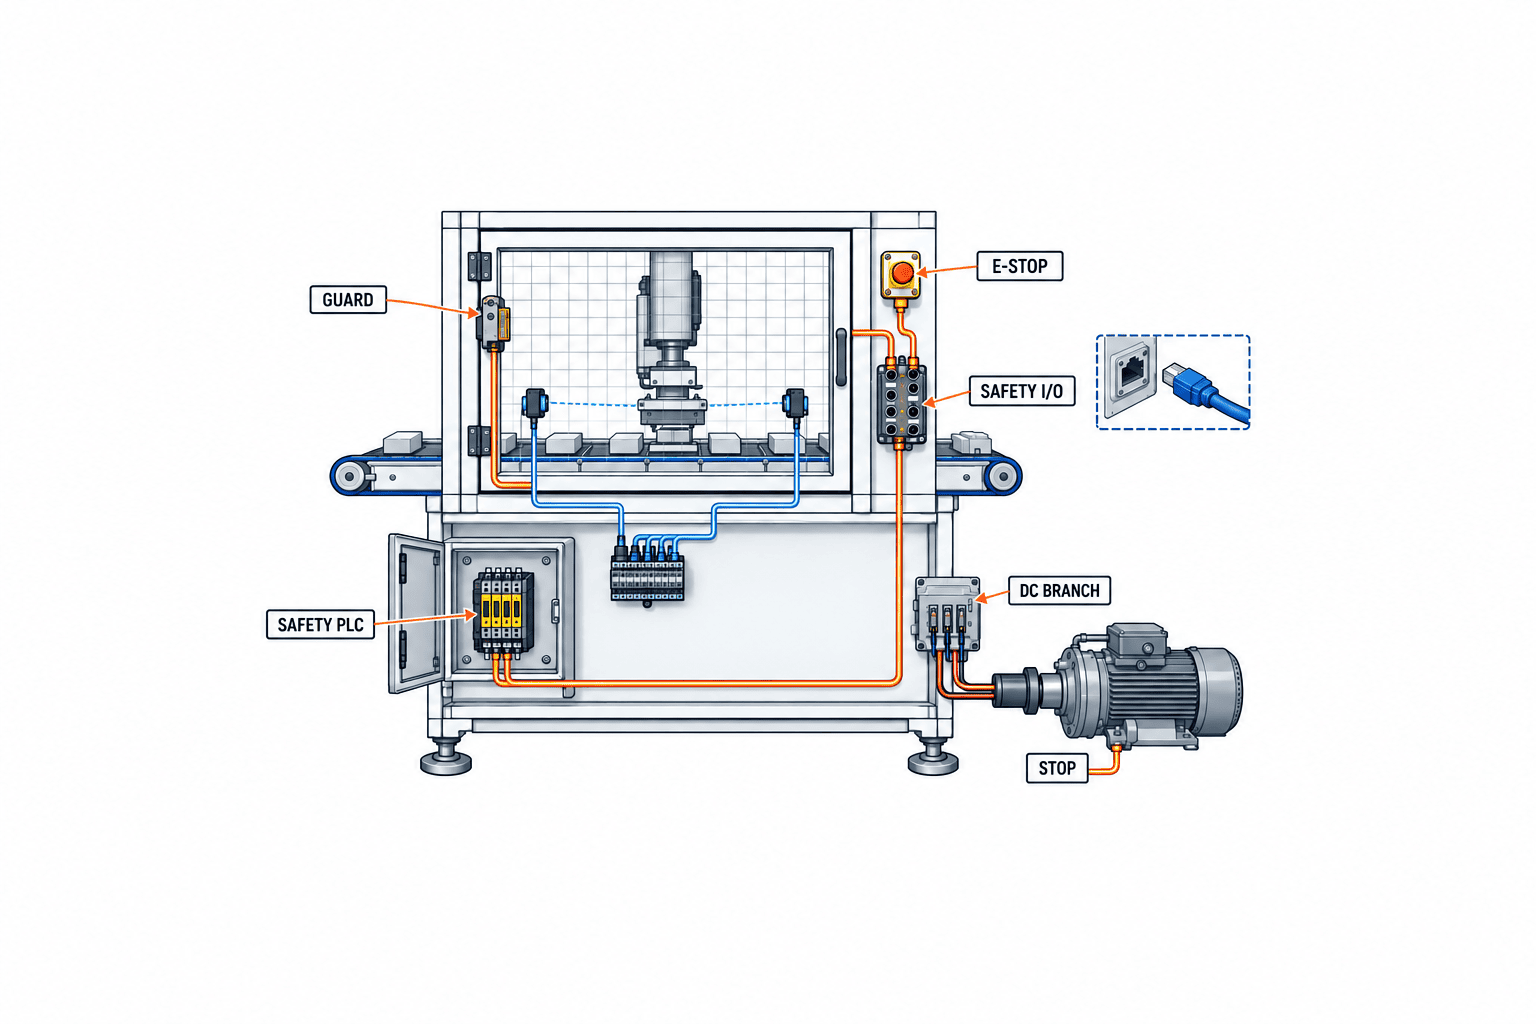
*ภาพนี้เป็นแผนภาพแนวคิด วงจรและการเชื่อมต่อด้านความปลอดภัย รวมถึงฟังก์ชันความปลอดภัยจริง ต้องกำหนดจากการประเมินความเสี่ยงของเครื่อง การออกแบบรายละเอียด และการตรวจสอบยืนยัน*
วัดงานเดินสายด้วยขอบเขตเดียวกัน
I/O แบบกระจายอาจลดสายสัญญาณแต่ละเส้นที่วิ่งกลับตู้และงานต่อผ่านเทอร์มินัล แต่ยังต้องมีสายเครือข่ายและไฟหลัก สายแยก ท่อป้องกัน ชีลด์ ป้ายระบุ และสายสำหรับส่วนเคลื่อนที่ ตัวเลข “สูงสุด 66%” ของ Smartclick เป็นคำกล่าวของผู้ผลิตเกี่ยวกับวิธีต่อสาย ไม่ใช่ตัวคูณลดชั่วโมงงานเดินสายทั้งหมด การปรับโครงเครื่อง ทดสอบ และเอกสารยังต้องนับ
ข้อกำหนดจัดซื้อต้องระบุรหัสคีย์คอนเน็กเตอร์และขาไฟ พิกัดกระแส รัศมีดัดสาย การต่อชีลด์ ความทนต่อการล้าง ความยาวสายมาตรฐานและสั่งทำ ฝาปิดพอร์ต และสต็อกอะไหล่ คำว่า M12 อย่างเดียวไม่ป้องกันการใช้สายไฟกับพอร์ตข้อมูลผิดชนิด สำหรับสถานีตัวแทน ให้เปรียบเทียบสองแบบที่มีระยะและจำนวน I/O เท่ากัน แล้ววัดจำนวนจุดต่อ ชั่วโมงออกแบบ ชั่วโมงติดตั้ง ทดสอบความต่อเนื่อง และงานแก้ไข แยกเวลาการเรียนรู้งานเครื่องแรกออกจากเวลาเครื่องถัดไป
เปรียบเทียบต้นทุนห้าขอบเขตใน RFP
ส่งผังเครื่อง ตารางโหลด I/O ความปลอดภัย สภาพแวดล้อม แผนซ่อม และวันเริ่มผลิตชุดเดียวกันให้ผู้เสนอราคาทุกราย แล้วขอรายการรวมและยกเว้น ตู้ที่เล็กลงไม่ใช่เงินประหยัด หากต้นทุนย้ายไปอยู่บนโครงเครื่องทั้งหมด
| ขอบเขต | งานแบบตู้รวม | งานแบบกระจาย | หลักฐานที่ต้องรับ |
|---|---|---|---|
| ออกแบบ | ความร้อนในตู้ พื้นที่ เทอร์มินัล | จุดติดตั้ง สภาพแวดล้อม เครือข่าย | แบบและชั่วโมงวิศวกรรม |
| วัสดุ | ตู้ ระบบระบายความร้อน รางสาย | อุปกรณ์ IP สาย M12 การ์ด | BOM ระบุรุ่นและอะไหล่ทดแทน |
| ติดตั้ง | ตั้งตู้ ต่อสายสนาม | เจาะโครง สายหลัก ขายึด | ปริมาณและชั่วโมงทำงาน |
| ทดสอบและหยุดผลิต | FAT ตู้และ SAT สาย | FAT ระบบรวมและตรวจสภาพจริง | แผนทดสอบและหยุดเครื่อง |
| ใช้งาน | ซ่อมในตู้ | เปลี่ยนหน้างาน ตั้งค่า อะไหล่ | TCO และตารางความรับผิดชอบ |
ตรวจสต็อกในไทย ระยะเวลานำเข้า ทางเลือกของอะไหล่ การสนับสนุนเฟิร์มแวร์ และสิทธิ์ของโรงงานในการเก็บไฟล์ตั้งค่า สายเฉพาะที่รอนานอาจสร้างความเสียหายจากการหยุดเครื่องมากกว่ามูลค่าตู้ที่ลดลง แต่ต้องคำนวณจากต้นทุนการหยุดและเวลาจัดหาของโครงการจริง งานรับไฟ ป้องกัน และเอกสารที่ยังอยู่ในตู้มีรายละเอียดในคู่มือจัดซื้อการออกแบบและผลิตตู้ควบคุม
เขียน RFP ให้ตรวจสอบได้
เริ่มจากผลการใช้งานที่ต้องการ เช่น โมดูลลำเลียงและตรวจสอบที่สามารถย้ายตำแหน่ง ระบุจุดเสีย และคืนค่าการทำงานได้ จากนั้นออกเลขข้อกำหนดสำหรับไฟฟ้า I/O เครือข่าย ความปลอดภัย สิ่งแวดล้อม งานซ่อม อินเทอร์เฟซ FAT/SAT และสิ่งส่งมอบ แยกข้อที่บังคับรหัสรุ่นจากข้อที่เปิดให้เสนออุปกรณ์เทียบเท่า ขอให้ผู้เสนอราคาตอบแต่ละข้อว่า “ตรงตาม”, “ตรงตามแบบมีเงื่อนไข”, “ไม่ตรง” หรือ “ต้องชี้แจง” พร้อมรุ่นอุปกรณ์ หลักฐาน วิธีทดสอบ และความเสี่ยงที่ยังเหลือ
คำว่า “ซ่อมง่าย” ทดสอบไม่ได้จนกว่าจะเขียนว่า HMI และไฟแสดงผลบนอุปกรณ์ต้องชี้พอร์ตเสียตรงกัน และหลังเปลี่ยนต้องคืนค่าตามเวอร์ชันที่อนุมัติพร้อมบันทึกผล เกณฑ์เวลาหรือเปอร์เซ็นต์ควรมาจากค่าฐานที่วัดในโรงงาน ไม่ใช่ตัวเลขในโฆษณา ระบุชื่อผู้รับผิดชอบงานยึดติด งานไฟฟ้า การรวม PLC และ safety การแก้ซอฟต์แวร์ และบริการหลังส่งมอบ เรียกแบบ As-built โค้ด การตั้งค่า รายการ IP, BOM ขั้นตอนอนุมัติอะไหล่แทน และคู่มือภาษาที่ทีมหน้างานใช้ได้จริง
FAT พิสูจน์ชุดตัวแทน ส่วน SAT พิสูจน์โรงงานจริง
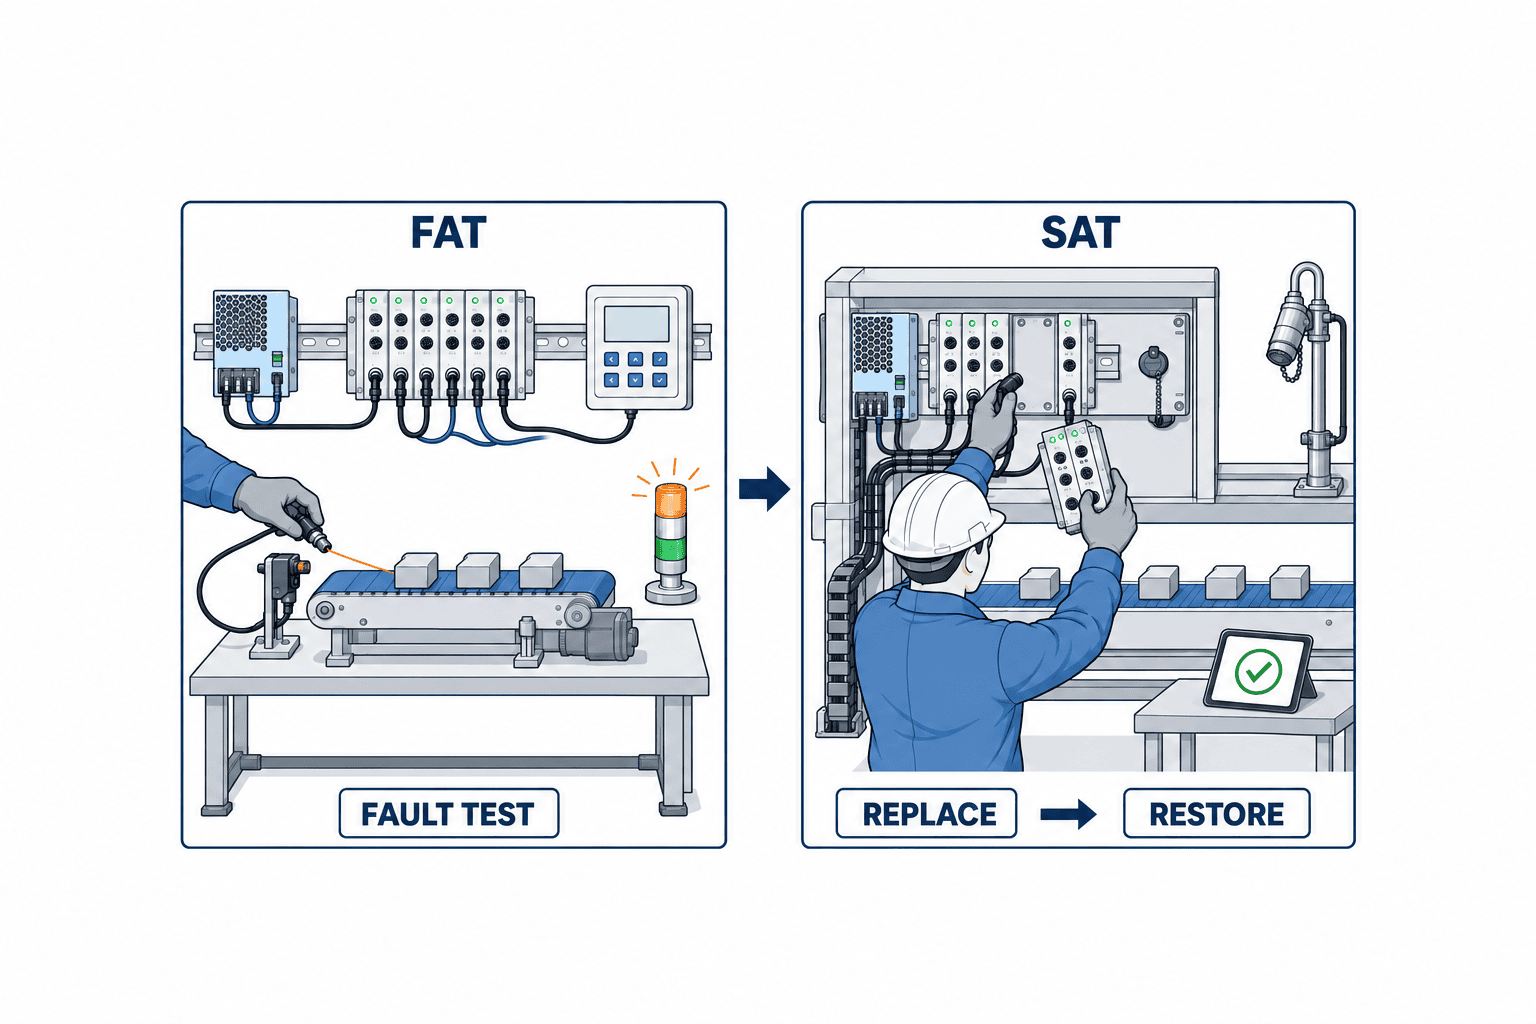
ที่ FAT ให้ประกอบสถานีตัวแทนด้วยอุปกรณ์และสายที่เสนอ ทดสอบการทำงานปกติ แล้วจำลองเซนเซอร์ขาด ลัดวงจร สาขาไฟตัด เครือข่ายขาด ต่อผิด เปลี่ยนอุปกรณ์ คืนค่า และเริ่มใหม่ ผูกผลทุกข้อกับเลข Requirement ฟังก์ชันความปลอดภัยต้องตรวจแยกตามการประเมินความเสี่ยงและ Safety Requirement ของเครื่อง ไม่ใช่จบด้วยใบรับรองของชิ้นส่วน เก็บรุ่นและเฟิร์มแวร์ แบบสาย ผลที่คาด ผลจริง ใบปัญหา และผลทดสอบซ้ำ
FAT ไม่สามารถจำลองความร้อน แสงแดด การล้าง การกระแทกจากการทำงาน โหลดเครือข่าย หรือพฤติกรรมผู้ใช้งานในโรงงานได้ครบ จึงต้องส่งประเด็นเหล่านั้นต่อไป SAT และกำหนดในสัญญาว่าจะแก้ก่อนรับงานเมื่อใด ที่ SAT ตรวจการติดตั้งจริง การป้องกันสาย การเสียบหัวต่อ ฝาปิดพอร์ต แรงดัน ดิน และเครือข่าย ใช้ชิ้นงานและรอบการผลิตจริง การทดสอบกับน้ำหรือสารเคมีต้องอยู่ภายในข้อกำหนดอุปกรณ์และแผนความปลอดภัย
ให้ช่างซ่อมของโรงงานฝึกแยกพลังงาน ระบุจุดเสีย เปลี่ยนอะไหล่ คืนค่าพารามิเตอร์ ตรวจวินิจฉัย และเริ่มเครื่องอย่างปลอดภัย ตรวจเครื่องมือ บัญชีผู้ใช้ ไฟล์สำรอง อะไหล่ และคู่มือภาษาไทยหรืออังกฤษ หากต้องรอผู้เชี่ยวชาญจากภายนอกทุกครั้ง ประโยชน์ด้านการซ่อมยังไม่เกิดในงานจริง จัดประเภทข้อบกพร่อง SAT ตามสาเหตุและเจ้าของงาน พร้อมเงื่อนไขเดินเครื่องชั่วคราวและผลทดสอบซ้ำ
ประเมิน 90 วันด้วยสี่ประตูตัดสินใจ
กรอบ 90 วันเป็นตัวอย่างการวางแผนสำหรับการปรับปรุงเครื่องที่มีขอบเขตชัด ไม่ใช่สัญญาว่าจะใช้เวลาเท่านี้ทุกโครงการ ประตูแรกเลือกสถานี ศึกษาประวัติหยุด สภาพแวดล้อม คุณภาพแบบ และแบบตู้รวมที่ใช้เทียบ หากการกระจายอุปกรณ์ไม่แก้ความสูญเสียหลัก ให้หยุดตั้งแต่ต้น ประตูที่สองออกแบบไฟฟ้า I/O safety และเครือข่าย ตรวจขีดจำกัดของทุกอุปกรณ์ แล้วเลือกโครงสร้างผสมหากบางชิ้นต้องอยู่ในตู้ ประตูที่สามทำ FAT กับสถานีตัวแทนและวัดเวลาเดินสาย ตั้งค่า เปลี่ยนอุปกรณ์เทียบกับฐาน ประตูที่สี่ทำ SAT ให้ทีมช่างจริงกู้คืนเครื่อง ตรวจอะไหล่และบริการสนับสนุน
ทุกประตูต้องเลือกได้ทั้งเดินต่อ ปรับขอบเขต หรือยุติ ผลลบอย่างอุณหภูมิที่เกินกำหนด สายอะไหล่ที่หาไม่ได้ หรือการเปลี่ยน Safety ที่กว้างกว่าคาด เป็นข้อมูลที่ช่วยไม่ให้ลงทุนผิด อาจเลือกกระจาย I/O เฉพาะจุดหรือมาตรฐานคอนเน็กเตอร์สนามแทนการรื้อทั้งระบบ
ส่งมอบข้อมูลและแบบที่ทีมซ่อมใช้ได้จริง
ข้อมูลสถานะที่มากขึ้นไม่ช่วยอะไรหากช่างโยงสัญญาณเตือนกับอุปกรณ์จริงไม่ได้ ต้องส่งมอบตารางเดียวที่เชื่อมเลขทรัพย์สิน รุ่น ตำแหน่งติดตั้ง พอร์ตคอนเน็กเตอร์ สาขาจ่ายไฟ รหัสเครือข่าย PLC tag และข้อความเตือน HMI ข้อความว่า “เซนเซอร์ฝั่งซ้ายเสีย” ไม่พอ หากไม่บอกว่าเป็นโมดูลใด พอร์ต M12 ใด และใช้อะไหล่รุ่นไหน ให้ใช้รหัสเดียวกันในแบบ ป้าย และโปรแกรม จัดการเวอร์ชันการตั้งค่ามาสเตอร์ I/O เซนเซอร์ แหล่งจ่าย PLC และตัวควบคุม Safety พร้อมผู้อนุมัติ เครื่องที่ใช้ และรุ่นย้อนกลับ แม้ส่งข้อมูลวินิจฉัยไปภายนอก ก็ต้องอ่านสถานะและคืนระบบอย่างปลอดภัยในพื้นที่เมื่อเครือข่ายขาด สิทธิ์เข้าถึงระยะไกลและระยะเก็บข้อมูลต้องเป็นไปตามกติกา OT ของโรงงาน
ตอนรับงาน ให้ช่างจากหลายกะเลือกอะไหล่ แยกพลังงาน เปลี่ยนอุปกรณ์โดยไม่ทำหัวต่อเสีย คืนค่าที่อนุมัติ และเริ่มเครื่องพร้อมบันทึกผล หากทำไม่ได้ ให้แก้ป้าย ไฟล์สำรอง เครื่องมือ และคู่มือก่อน ตรวจความหมายของสัญญาณเตือนและคำสั่งด้านความปลอดภัยในเอกสารไทย อังกฤษ และญี่ปุ่นให้ตรงกัน เมื่อนำแบบไปใช้กับเครื่องหลายตัว อย่าถือว่า BOM ของเครื่องทดลองใช้ได้ทุกที่ ให้ตรวจอุณหภูมิ ระยะสาย โหลดสาขา และพื้นที่ซ่อมในเครื่องถัดไป ระบุส่วนที่เป็นมาตรฐาน ส่วนที่ต้องออกแบบใหม่ และเกณฑ์อนุมัติอะไหล่ทดแทนพร้อมขอบเขตทดสอบซ้ำ
ตารางตัดสินใจสำหรับเครื่องใหม่และเครื่องเดิม
| ปัจจัย | เครื่องใหม่ | เครื่องเดิม | สัญญาณให้หยุดอนุมัติ |
|---|---|---|---|
| สภาพแวดล้อม | โครงเครื่องปกป้องอุปกรณ์ได้หรือไม่ | ค่าวัดอยู่ในขีดจำกัดรุ่นหรือไม่ | ความร้อนหรือการล้างยังไม่ประเมิน |
| ระบบควบคุม | ไฟและ I/O แยกตามโมดูลได้หรือไม่ | ขอบเขต PLC และ Safety ชัดหรือไม่ | ไม่มีโปรแกรมหรือแบบ |
| กำหนดเวลา | ทำซ้ำกับเครื่องถัดไปได้หรือไม่ | มีเวลาติดตั้งและกู้คืนหรือไม่ | งานแก้ไขไม่กำหนดขอบเขต |
| ซ่อมบำรุง | การวินิจฉัยและอะไหล่เป็นมาตรฐานหรือไม่ | ทีมไทยเปลี่ยนและคืนค่าได้หรือไม่ | ไม่มีช่องทางหาอะไหล่ |
| ต้นทุน | เทียบต้นทุนเครื่องทั้งหมดหรือไม่ | รวมค่าเสียหายจากหยุดเครื่องหรือไม่ | ใบเสนอราคาคนละขอบเขต |
ตารางนี้เป็นเกณฑ์ตรวจผ่าน ไม่ใช่สูตรคะแนนอัตโนมัติ หากความปลอดภัยหรือไฟฟ้ายังไม่ชัด ไม่ควรอนุมัติแบบเพราะปัจจัยอื่นดูคุ้มค่า แบบผสมเป็นผลลัพธ์ที่ยอมรับได้ ข่าว OMRON เพิ่มทางเลือกทางเทคนิค แต่ความต้องการของเครื่องจริงต้องเป็นตัวกำหนด
สรุป: ซื้อแบบกระจายที่ใช้งานและซ่อมได้จริง
ระบบควบคุมแบบไร้ตู้มีคุณค่าเมื่อทำให้เปลี่ยนผัง เริ่มเดินเครื่อง หาจุดเสีย หรือซ่อมเครื่องจริงได้ดีขึ้น เครื่องใหม่ควรออกแบบตำแหน่ง ไฟ I/O และ safety พร้อมกัน ส่วนเครื่องเดิมควรเริ่มจากสาเหตุการสูญเสียและขอบเขตงาน แล้วทดสอบเพียงสถานีหนึ่งก่อน แยกการประเมิน IP ของทั้งระบบติดตั้ง การตรวจฟังก์ชันความปลอดภัยของเครื่อง และตัวเลขลดแรงงานของผู้ผลิตออกจากกัน ใช้เลขข้อกำหนดเดียวกันผ่าน RFP, FAT, SAT และการส่งมอบเพื่อเปรียบเทียบสองแบบอย่างเป็นธรรม
หากโรงงานในไทยกำลังตัดสินใจเรื่องเครื่องใหม่หรือกำหนดขอบเขตปรับปรุงเครื่องเดิม สามารถติดต่อ TOMAS TECHตั้งแต่ขั้นเปรียบเทียบแบบตู้รวมกับแบบกระจาย จัดทำ RFP หรือวางหลักฐาน FAT/SAT ตามเงื่อนไขหน้างานได้
คำถามที่พบบ่อย
ระบบควบคุมแบบไร้ตู้หมายถึงไม่มีตู้ควบคุมเลยหรือไม่?
ไม่จำเป็น อุปกรณ์บางส่วนย้ายไปใกล้เครื่องได้ แต่การรับไฟ การตัดตอน การป้องกัน ตัวควบคุม ไดรฟ์ หรือ HMI อาจยังอยู่ในตู้ ต้องแสดงขอบเขตในแบบไฟฟ้าและผังหน้าที่ก่อนอนุมัติ
IP67 เพียงพอสำหรับไลน์ล้างในไทยหรือไม่?
ไม่เสมอ ต้องตรวจสารเคมี แรงดันน้ำ อุณหภูมิ การควบแน่น น้ำมัน สาย หัวต่อ และฝาปิดพอร์ต แล้วเทียบกับสเปกรุ่นและจุดติดตั้งจริง
ก่อนปรับปรุงเครื่องเดิมควรตรวจอะไร?
ประวัติการเสีย แบบวงจรและ I/O สิทธิ์แก้ PLC และ Safety กำลังไฟสำรอง สภาพแวดล้อม เวลาหยุดเครื่อง และความสามารถทีมช่าง ต้องยืนยันก่อนว่าสายสนามเป็นสาเหตุสำคัญจริง
ใช้ตัวเลขลดงานเดินสาย 66% ในการคำนวณคืนทุนได้หรือไม่?
ไม่ควรใช้เป็นผลประหยัดทั้งโครงการโดยตรง นี่เป็นตัวเลขผู้ผลิตเกี่ยวกับวิธีต่อสาย ควรวัดงานเดินสาย ทดสอบ แก้ไข และเอกสารในสถานีตัวแทนภายใต้ขอบเขตเดียวกัน
safety I/O ที่รองรับ CIP Safety ทำให้เครื่องได้รับรองความปลอดภัยแล้วหรือไม่?
ไม่ เครื่องทั้งเครื่องยังต้องประเมินอันตราย กำหนดสมรรถนะของแต่ละฟังก์ชัน ออกแบบวงจร กำหนดพฤติกรรมเมื่อเสียและเมื่อกลับมา แล้วเก็บหลักฐานตรวจสอบตามข้อกำหนดที่ใช้กับโครงการ


