


โรงงานชิ้นส่วนอิเล็กทรอนิกส์ในไทยที่กำลังพิจารณานำระบบบริหารชิ้นส่วนไวต่อความชื้น (MSD) มาใช้ มักมีสภาพที่คล้ายกัน เวลาที่เปิดถุงกันความชื้นถูกเขียนด้วยมือลงบนฉลากที่ติดบนถุงหรือรีล แล้วค่อยนำไปกรอกลง Excel ภายหลัง มีตู้ดูดความชื้น (dry cabinet) หลายตู้ แต่ความชื้นดูเพียงจากตัวเลขที่หน้าตู้ด้วยตา และไม่มีบันทึกเก็บไว้ รีลถูกย้ายไปมาระหว่างไลน์ผลิต คลังสินค้า และตู้หลายรอบ จนในที่สุดไม่มีใครรู้ว่า “รีลนี้อยู่ข้างนอกรวมแล้วกี่ชั่วโมง” รีลที่ไม่รู้ประวัติจะถูกส่งไป “อบไว้ก่อนเพื่อความปลอดภัย” จนเตาอบแน่นและการเตรียมงานล่าช้า หรือไม่ก็รีลที่อาจหมดอายุไปแล้วถูกนำขึ้นเครื่องจับวางชิ้นส่วน (mounter) ไปตามปกติ ภาพเช่นนี้ไม่ใช่เรื่องแปลกในโรงงาน EMS และ PCBA ของญี่ปุ่นในอยุธยา ปทุมธานี ชลบุรี ระยอง และปราจีนบุรี
บทความนี้เป็นคู่มือเชิงปฏิบัติสำหรับผู้จัดการโรงงาน ผู้จัดการฝ่ายประกันคุณภาพ วิศวกรฝ่ายวิศวกรรมการผลิต (SMT) ฝ่ายวัสดุและคลังสินค้า และผู้รับผิดชอบด้าน IT ของโรงงาน EMS, PCBA และชิ้นส่วนอิเล็กทรอนิกส์ โดยสรุปว่าเมื่อจะวางระบบบริหาร MSD (Moisture Sensitive Device หรือชิ้นส่วนไวต่อความชื้น) ควร “บันทึกอะไร ใช้วิธีใด เชื่อมต่อกับอะไร เปรียบเทียบอย่างไร ใช้งบเท่าไร ทดสอบรับมอบอย่างไร และดำเนินการอย่างไร” ภาพรวมของการสอบกลับชิ้นส่วนอิเล็กทรอนิกส์ (ทะเบียน 4 ชุด ได้แก่ รีล MSD รายชิ้น และเส้นทางการจัดซื้อ) ได้สรุปไว้ในบทความภาพรวมการสอบกลับชิ้นส่วนอิเล็กทรอนิกส์ บทความนี้เจาะลึก “ทะเบียน MSD” ในนั้น ไปจนถึงการติดตั้งใช้งานและการทดสอบรับมอบ
ขอสรุปข้อเสนอหลักของบทความนี้ไว้ก่อน
แก่นของการบริหาร MSD ไม่ใช่ “ตู้เก็บ” แต่คือ “นาฬิกานับเวลาสัมผัสอากาศ (exposure clock) ของแต่ละรีล” ต่อให้มีตู้ดูดความชื้นหรือหอจัดเก็บอัตโนมัติ (storage tower) มากเพียงใด ถ้าเวลาที่รีลออกจากถุง เวลาที่กลับเข้าเก็บ และความชื้นระหว่างนั้นไม่ได้ถูกบันทึกสะสมไว้กับรหัสรีล (reel ID) ก็ไม่มีใครรู้ว่า floor life เหลืออยู่เท่าไร และเมื่อไม่รู้ หน้างานก็จะเลือกได้เพียง 2 ทาง คือ “อบไว้ก่อนเพื่อความปลอดภัย” หรือ “ทำเป็นมองไม่เห็น”
รูปแบบทั่วไปที่ทำให้การบริหาร MSD ใช้งานไม่ติดมี 3 ข้อ
- (1) นาฬิกาอาศัยการเขียนด้วยมือ และขาดตอนเมื่อมีการส่งคืน การเบิกออกซ้ำ และการย้ายระหว่างไลน์
- (2) นำกฎการหยุดนาฬิกาและการรีเซ็ตระหว่างการเก็บแบบแห้งไปใช้กับทุก MSL เหมือนกันหมด (MSL4 ขึ้นไปมีเงื่อนไขต่างออกไป)
- (3) ไม่มีการบันทึกความชื้นของตู้ ทำให้ช่วงที่ประตูเปิดค้างหรือตู้เสียก็ยังถูกนับว่า “นาฬิกาหยุดอยู่”
ดังนั้น ก่อนเปรียบเทียบผลิตภัณฑ์ ขอแนะนำให้กำหนด 5 เรื่องต่อไปนี้ก่อน
- (a) การกระจายตัวของ MSL ในรหัสชิ้นส่วน MSD ของโรงงาน และจำนวนครั้งที่เปิดถุงต่อเดือน
- (b) จะสแกนเหตุการณ์ที่ทำให้นาฬิกาเดินและหยุดที่จุดไหน
- (c) จะตั้งกฎการรีเซ็ตและการพักการนับเวลาอย่างไร และใครเป็นผู้อนุมัติ
- (d) การบันทึกความชื้นของตู้และการแจ้งเตือน
- (e) การเชื่อมต่อกับเครื่องจับวางชิ้นส่วน MES และ WMS (ไม่ให้ติดตั้งรีลที่หมดอายุ)
บทความนี้ไม่ได้แนะนำหรือจัดอันดับผลิตภัณฑ์ใดเป็นการเฉพาะ และไม่ใช่คำแนะนำด้านกฎหมายหรือการปฏิบัติตามมาตรฐาน J-STD-033 กฎหมายคุ้มครองข้อมูลส่วนบุคคลของไทย (PDPA) และสิทธิประโยชน์ของ BOI (สำนักงานคณะกรรมการส่งเสริมการลงทุน) ถูกนำเสนอในฐานะ “ประเด็นที่ควรตรวจสอบ” การตัดสินใจขั้นสุดท้ายควรสอบถามลูกค้า หน่วยรับรอง และผู้เชี่ยวชาญ นอกจากนี้ IPC/JEDEC J-STD-033 และ J-STD-020 เป็นมาตรฐานที่ต้องซื้อ และบทความนี้ไม่ได้อ่านต้นฉบับของมาตรฐาน ตัวเลขเวลาตาม MSL เงื่อนไขการรีเซ็ต และเวลาอบ อ้างอิงจากเอกสารที่ผู้ผลิตชิ้นส่วนเผยแพร่ (ซึ่งคัดลอกตารางของ J-STD-033 Rev D) ในที่สุดควรตรวจสอบกับต้นฉบับมาตรฐาน เอกสารข้อมูล (datasheet) ของผู้ผลิตชิ้นส่วน และฉลากบนถุงกันความชื้น จำนวนล็อต เวลา ราคาต่อหน่วย และค่าใช้จ่ายในการประมาณการทั้งหมดเป็นตัวเลขสมมติที่ตั้งขึ้นสำหรับบทความนี้
ทำไมโรงงานชิ้นส่วนอิเล็กทรอนิกส์ในไทยจึงควรทบทวนการบริหาร MSD ในตอนนี้
ยุทธศาสตร์ชาติด้านเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ขั้นสูงได้รับอนุมัติแล้ว
เมื่อวันที่ 24 กันยายน 2026 คณะกรรมการนโยบายอุตสาหกรรมเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ขั้นสูงแห่งชาติ (มีนายเอกนิติ รองนายกรัฐมนตรีและรัฐมนตรีว่าการกระทรวงการคลังเป็นประธาน) ได้อนุมัติยุทธศาสตร์ชาติด้านอุตสาหกรรมเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ขั้นสูงฉบับแรกของไทย ตามข่าวประชาสัมพันธ์ของ BOI ยุทธศาสตร์นี้ตั้งเป้าการลงทุนสะสมประมาณ 80,000 ล้านดอลลาร์สหรัฐ รายได้ของอุตสาหกรรมประมาณ 150,000 ล้านดอลลาร์สหรัฐต่อปี และการจ้างงานใหม่มากกว่า 230,000 คน ภายในปี 2050 (ทั้งหมดเป็นค่าเป้าหมายตามยุทธศาสตร์)
ยุทธศาสตร์แบ่งเป็น 3 ระยะ ภายในปี 2030 จะเสริมฐานการประกอบและทดสอบที่มีอยู่ ขยายการบรรจุภัณฑ์ขั้นสูง (advanced packaging) และวางรากฐานของกระบวนการต้นน้ำ (front-end) ภายในปี 2040 จะดึงการลงทุนต้นน้ำ เช่น การออกแบบและการผลิตเวเฟอร์ และภายในปี 2050 จะมุ่งสู่ห่วงโซ่อุปทานที่ครบวงจรภายในประเทศ เทคโนโลยีที่ให้ความสำคัญมี 3 ด้าน ได้แก่ โฟโตนิกส์ เซมิคอนดักเตอร์กำลัง (power semiconductor) และเซนเซอร์
ข่าวประชาสัมพันธ์ฉบับเดียวกันระบุว่า ตั้งแต่ปี 2023 ถึงครึ่งแรกของปี 2026 BOI ได้รับคำขอรับการส่งเสริมการลงทุนที่เกี่ยวข้องกับเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ขั้นสูง 879 โครงการ มูลค่าประมาณ 27,200 ล้านดอลลาร์สหรัฐ (909,000 ล้านบาท) ครอบคลุมกระบวนการต่าง ๆ ของการผลิตชิป PCB, HDD, เซิร์ฟเวอร์ AI อุปกรณ์เครือข่ายและอุปกรณ์จ่ายไฟ และชิ้นส่วนอิเล็กทรอนิกส์สำหรับยานยนต์และอุปกรณ์สำนักงาน
การรวมตัวของโรงงานประกอบแผงวงจรและ PCB
เมื่อวันที่ 1 ตุลาคม 2026 Infineon Technologies ได้เปิดโรงงานแห่งแรกในไทย (สมุทรปราการ Module A) ตามข้อมูลของ BOI นี่คือศูนย์การผลิตเซมิคอนดักเตอร์กำลังมูลค่ารวม 1,400 ล้านดอลลาร์สหรัฐ (48,000 ล้านบาท) และเมื่อทั้ง 5 โมดูลเสร็จสมบูรณ์ คาดว่าจะเป็นฐานแบ็กเอนด์ (การประกอบและทดสอบ) ที่ใหญ่ที่สุดของบริษัท Module A มีห้องคลีนรูม 30,000 ตารางเมตรและศูนย์ R&D สำหรับการผลิตต้นแบบ และออกแบบเป็นโรงงานอัจฉริยะที่ใช้การขนถ่ายอัตโนมัติและระบบการผลิตดิจิทัลแบบครบวงจร (end-to-end)
ฝั่งการประกอบแผงวงจรก็มีความเคลื่อนไหวเช่นกัน ตามรายงานของหนังสือพิมพ์แนวหน้าเมื่อวันที่ 14 กันยายน 2026 BOI ได้อนุมัติการส่งเสริมการลงทุนแก่ ShuCan (Thailand) ในเครือ ShuCan Technology จากจีน สำหรับโรงงาน PCBA ในนิคมอุตสาหกรรมหนองละลอก จังหวัดระยอง มูลค่าการลงทุน 4,435 ล้านบาท โดยจะผลิต PCBA ด้วยเทคโนโลยี SMT (การประกอบชิ้นส่วนแบบติดตั้งบนพื้นผิว) และส่งเป็นชิ้นส่วนสำหรับออปติคัลทรานซีฟเวอร์
การรวมตัวของอุตสาหกรรม PCB ก็ดำเนินต่อเนื่อง บทความของ The Nation เมื่อเดือนกุมภาพันธ์ 2026 รายงานโดยอ้างข้อมูลของ BOI ว่า ตั้งแต่ปี 2022 ถึงเดือนมิถุนายน 2025 มีคำขอรับการส่งเสริมการลงทุนที่เกี่ยวกับ PCB มากกว่า 180 โครงการ มูลค่ามากกว่า 200,000 ล้านบาท ทำให้ไทยกลายเป็นฐานการผลิต PCB ที่ใหญ่ที่สุดในอาเซียน และในระยะยาวตั้งเป้าเข้าสู่ 5 อันดับแรกของโลก ในคำขอรับการส่งเสริมของ BOI ครึ่งแรกของปี 2026 อุตสาหกรรมไฟฟ้าและอิเล็กทรอนิกส์อยู่อันดับ 2 รองจากดิจิทัล ด้วย 179 โครงการ มูลค่า 120,230 ล้านบาท ส่วนคำขอจากญี่ปุ่นมี 123 โครงการ มูลค่า 32,790 ล้านบาท
เมื่อมีลูกค้าใหม่เพิ่มขึ้น โดยเฉพาะลูกค้าด้านยานยนต์และอุปกรณ์สื่อสาร สถานการณ์ที่ถูกถามว่า “ขอดูบันทึกการบริหาร MSD” หรือ “มีหลักฐานการจัดการตาม J-STD-033 หรือไม่” ก็จะเพิ่มขึ้นด้วย ด้วยฉลากกระดาษและ Excel การตอบคำถามเหล่านี้ได้ในเวลาสั้น ๆ เป็นเรื่องยาก วิธีวางระบบเพื่อดึงบันทึกออกมาได้รวดเร็วระหว่างการตรวจประเมินจากลูกค้า ได้สรุปไว้ในการตรวจประเมินจากลูกค้าและการสอบกลับด้วย
ภายนอกอาคารในไทยร้อนและชื้น
อีกเหตุผลหนึ่งคือสภาพอากาศ ตามค่าปกติช่วงปี 1991-2020 ของกรมอุตุนิยมวิทยา (TMD) ความชื้นสัมพัทธ์เฉลี่ยทั้งปีของกรุงเทพมหานครอยู่ที่ 73% และในรายเดือนเปลี่ยนแปลงตั้งแต่ 68% ในเดือนมกราคม ถึง 79% ในเดือนกันยายน ค่าเฉลี่ยรายปีของอุณหภูมิสูงสุดเฉลี่ยอยู่ที่ 33.7°C ความชื้นเฉลี่ยรายปีที่ท่าอากาศยานดอนเมือง (ติดกับจังหวัดปทุมธานี) อยู่ที่ 72% ปราจีนบุรี 74% ชลบุรี 72% และระยอง 78%
กล่าวคือ ภายนอกอาคารในภาคกลางและภาคตะวันออกของไทยมีความชื้นเฉลี่ยรายปี 72-78%RH และอุณหภูมิสูงสุดเฉลี่ยเกิน 30°C ค่าเหล่านี้เป็นค่าตรวจวัดอุตุนิยมวิทยาภายนอกอาคาร ไม่ใช่ค่าภายในโรงงาน ไลน์ SMT ที่มีเครื่องปรับอากาศหลายแห่งน่าจะอยู่ภายในเงื่อนไขอ้างอิง (ไม่เกิน 30°C และไม่เกิน 60%RH) ที่จะอธิบายต่อไป แต่ในคลังสินค้าที่ปรับอากาศได้ไม่ทั่วถึง จุดรับสินค้า และเส้นทางขนย้ายระหว่างอาคาร อาจมีช่วงเวลาที่เกินเงื่อนไขอ้างอิงได้ จุดเริ่มต้นคือการวัดอุณหภูมิและความชื้นจริงภายในโรงงานของตนเองแยกตามพื้นที่ และเก็บบันทึกไว้
MSD คืออะไร: กลไกที่ชิ้นส่วนดูดความชื้นแล้วเสียหายในการรีโฟลว์
บรรจุภัณฑ์พลาสติกดูดความชื้น
บรรจุภัณฑ์พลาสติกของ IC และชิ้นส่วนอื่น ๆ จะค่อย ๆ ดูดความชื้นจากอากาศ น้ำที่ดูดเข้าไปจะกลายเป็นไอทันทีด้วยความร้อนของการรีโฟลว์ (reflow) และสร้างความเค้นภายในบรรจุภัณฑ์ ผลที่ตามมาคือเรซินหุ้มอาจแตกร้าว ซึ่งเรียกกันว่า “ปรากฏการณ์ป๊อปคอร์น (popcorn)” รอยร้าวนำไปสู่ความเสียหายภายในไดหรือการปนเปื้อนที่แทรกเข้าไป และลดความน่าเชื่อถือลง (เอกสารทางเทคนิคของ MPS)
บทความอธิบายในนิตยสาร SMT ปี 2000 (Rowland) อธิบายรูปแบบความเสียหายเป็นขั้น ระดับเบาได้แก่ การหลุดลอกระหว่างเรซินกับไดหรือลีดเฟรม (delamination) ความเสียหายของไวร์บอนด์ ความเสียหายของได และรอยร้าวภายในที่ยังไม่ถึงผิวนอก เมื่อรุนแรงขึ้น รอยร้าวจะลามถึงผิวนอก และหากรุนแรงยิ่งขึ้น บรรจุภัณฑ์จะพองและแตกออก เอกสารของ Melexis ระบุว่า การหลุดลอกอาจลุกลามเป็นความเสียหายของไวร์บอนด์หรือไดจากความเค้นเชิงความร้อนและกลระหว่างใช้งาน และในที่สุดอาจกลายเป็นความเสียหายในตลาด
เอกสารของ Broadcom ระบุเหตุผลที่ชิ้นส่วนแบบติดตั้งบนพื้นผิวเกิดการแตกแบบป๊อปคอร์นได้ง่าย ได้แก่ บางและมีความแข็งแรงต่อการแตกต่ำ ดูดและสะสมความชื้นได้ง่าย และในการประกอบ เรซินหุ้มทั้งหมดต้องรับอุณหภูมิสูงเท่ากับลีด (210-260°C)
มีตัวอย่างจากงานวิจัยด้วย งานวิจัยปี 1997 ของ CALCE มหาวิทยาลัยแมริแลนด์ สหรัฐอเมริกา (บทคัดย่อ) ให้ PBGA แบบ 225 ขาและ 256 ขาดูดความชื้นแล้วจำลองการรีโฟลว์แบบอินฟราเรด พบว่าที่อัตราการเพิ่มอุณหภูมิ 10°C ต่อวินาที เกิดการหลุดลอกและรอยร้าวค่อนข้างมาก ส่วนเมื่ออัตราการเพิ่มอุณหภูมิต่ำ การหลุดลอกน้อยกว่ามาก นี่เป็นผลการวิจัยกับบรรจุภัณฑ์และเงื่อนไขเฉพาะ
สิ่งที่น่ากลัวคือ “มองไม่เห็นในขณะนั้น”
บทความของผู้จำหน่ายอธิบายว่า ความเสียหายจากความชื้นอาจไม่ปรากฏในการตรวจเริ่มแรก แต่ไปเกิดเป็นความเสียหายในตลาดหลังจากหลายสัปดาห์ถึงหลายเดือน การหลุดลอกและรอยร้าวภายในดูได้ยากด้วยการตรวจด้วยสายตา และอาจผ่านการทดสอบทางไฟฟ้าไปได้ ด้วยเหตุนี้ สิ่งสำคัญจึงไม่ใช่การตรวจภายหลังว่าเสียหรือไม่ แต่คือการแสดงได้ด้วยบันทึกว่า “ก่อนรีโฟลว์ ชิ้นส่วนนั้นยังอยู่ภายในเวลาที่อนุญาตหรือไม่”
การป้องกัน ESD กับการบริหาร MSD เป็นคนละเรื่องกัน
สิ่งที่บางครั้งหน้างานสับสนกันคือการป้องกัน ESD (ไฟฟ้าสถิต) กับการบริหาร MSD Melexis แยกความเสี่ยงด้านการจัดเก็บและการจัดการออกเป็น (1) การเสื่อมของความสามารถในการบัดกรีของลีด (กำหนดอายุการเก็บ หรือ shelf life) (2) การดูดความชื้นของเรซินหุ้ม (กำหนด floor life) และ (3) ESD การป้องกัน ESD ทำในพื้นที่ป้องกันไฟฟ้าสถิต (EPA) ตาม ANSI/ESD S20.20 ซึ่งต่างจากการดูดความชื้นของ MSD ทั้งในด้านกลไกและมาตรการ ต่อให้การป้องกัน ESD พร้อมแล้ว ก็ยังต้องมีการบริหาร MSD แยกต่างหาก การอธิบายว่าถุงกันความชื้น (MBB) เป็นถุงป้องกันความชื้น และมีบทบาทต่างจากถุงป้องกันไฟฟ้าสถิต ก็มีประโยชน์ในการอบรมหน้างานเช่นกัน
MSL และ floor life: เวลาที่ใช้ได้ในแต่ละระดับ
ผู้ผลิตชิ้นส่วนเป็นผู้กำหนด MSL ผู้ใช้เป็นผู้ปฏิบัติตาม
MSL (Moisture Sensitivity Level หรือระดับความไวต่อความชื้น) คือระดับที่บอกว่าชิ้นส่วนอ่อนไหวต่อการดูดความชื้นมากเพียงใด ในการแบ่งบทบาทของมาตรฐาน J-STD-020 เป็นมาตรฐานที่ผู้ผลิตชิ้นส่วนใช้ในการจำแนก (กำหนด MSL) โดยทำการรีโฟลว์หลังจากให้สัมผัสอุณหภูมิและความชื้น ตรวจด้วยสายตา ตรวจด้วยกล้องจุลทรรศน์อัลตราโซนิก ตรวจภาคตัดขวาง และทดสอบทางไฟฟ้า ส่วน J-STD-033 เป็นมาตรฐานด้านการจัดการ การบรรจุ การจัดส่ง และการอบในโรงงานของผู้ใช้ ฉบับล่าสุดของ J-STD-020 คือ Rev F ปี 2022 และฉบับล่าสุดของ J-STD-033 คือ Rev D ปี 2018
floor life คือเวลาที่อนุญาตนับจากเมื่อนำชิ้นส่วนออกจากถุงกันความชื้น การเก็บแบบแห้ง (dry storage) หรือการอบแห้ง จนถึงกระบวนการบัดกรี ตามเอกสารของ TI ผลิตภัณฑ์เซมิคอนดักเตอร์ส่วนใหญ่อยู่ที่ MSL3 ขึ้นไป (MSL3 ถึง 6)
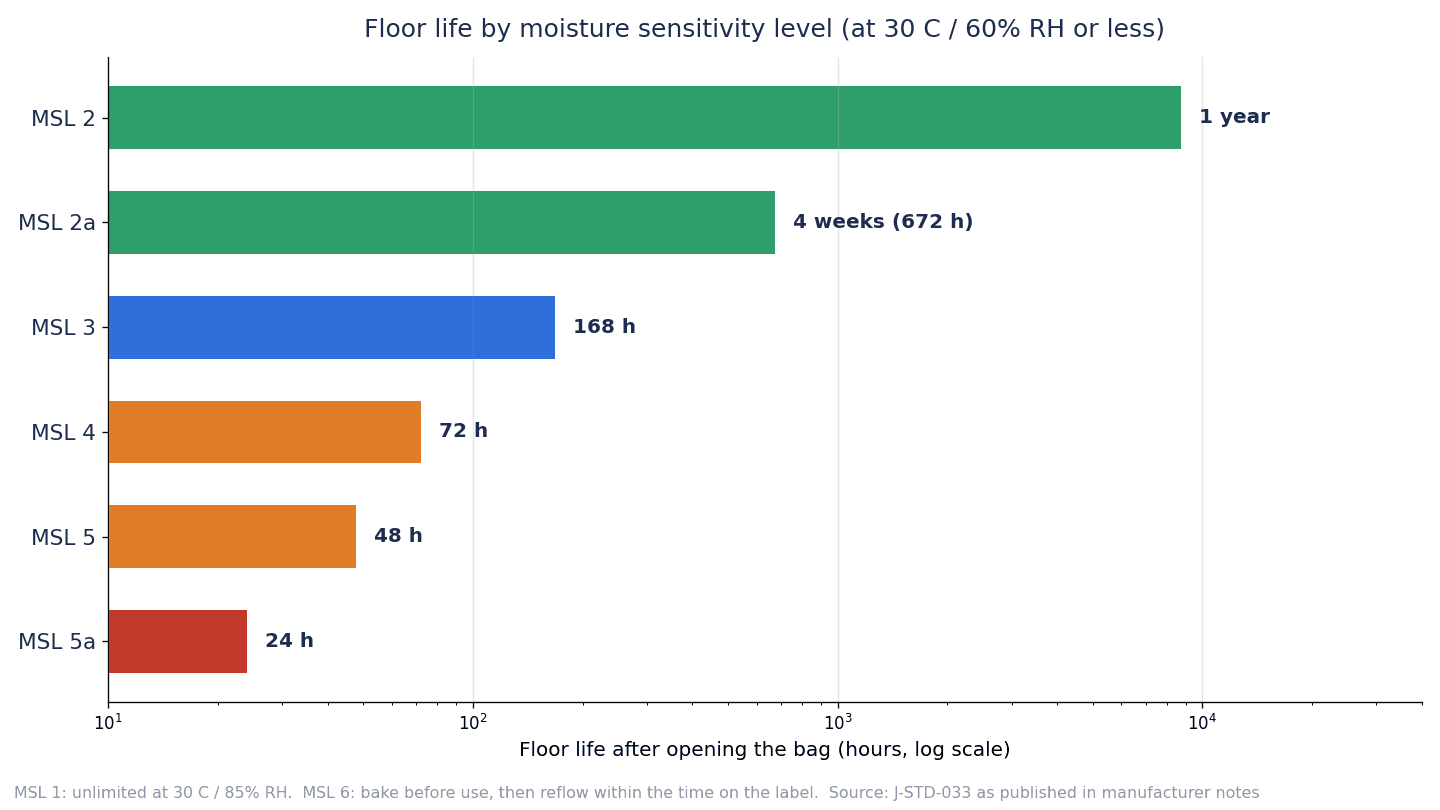
floor life ตามเอกสารที่ผู้ผลิตชิ้นส่วนเผยแพร่ (ซึ่งคัดลอกตารางของ J-STD-033 Rev D โดยเอกสารของ MPS, TI และ Broadcom ให้ค่าเดียวกัน) มีดังนี้
| MSL | floor life | เงื่อนไขสภาพแวดล้อมในโรงงาน |
|---|---|---|
| 1 | ไม่จำกัด | ไม่เกิน 30°C และไม่เกิน 85%RH |
| 2 | 1 ปี | ไม่เกิน 30°C และไม่เกิน 60%RH |
| 2a | 4 สัปดาห์ (672 ชั่วโมง) | ไม่เกิน 30°C และไม่เกิน 60%RH |
| 3 | 168 ชั่วโมง | ไม่เกิน 30°C และไม่เกิน 60%RH |
| 4 | 72 ชั่วโมง | ไม่เกิน 30°C และไม่เกิน 60%RH |
| 5 | 48 ชั่วโมง | ไม่เกิน 30°C และไม่เกิน 60%RH |
| 5a | 24 ชั่วโมง | ไม่เกิน 30°C และไม่เกิน 60%RH |
| 6 | ต้องอบก่อนใช้งานทุกครั้ง หลังอบต้องรีโฟลว์ภายในเวลาที่ระบุบนฉลาก | ไม่เกิน 30°C และไม่เกิน 60%RH |
โปรดสังเกตว่ามีเพียง MSL1 ที่มีเงื่อนไขเป็น “30°C/85%RH” ซึ่งต่างจาก “60%RH” ของระดับอื่น เมื่อสร้างข้อมูลหลัก (master) ของระบบ หากสับสนความต่างนี้ อาจทำให้ชิ้นส่วน MSL1 มีนาฬิกาที่ไม่จำเป็น หรือในทางกลับกัน ตั้งเงื่อนไขของ MSL2 ขึ้นไปหลวมเกินไป
168 ชั่วโมงของ MSL3 คือ 7 วัน และ 72 ชั่วโมงของ MSL4 คือ 3 วัน ในโรงงานที่เดินเครื่อง 3 กะ รีล MSL3 จะครบกำหนดภายใน 1 สัปดาห์หลังเปิดถุง และรีล MSL5a จะครบกำหนดภายใน 1 วัน ดูจากตัวเลขอย่างเดียวอาจดูเหมือนมีเวลาเหลือเฟือ แต่เมื่อคิดว่ารีลถูกย้ายไปกลับระหว่างไลน์กับคลังสินค้าหลายรอบ และเวลาก็สะสมเพิ่มขึ้นทุกครั้ง การติดตามอย่างแม่นยำด้วยการเขียนด้วยมือต่อเนื่องไปเรื่อย ๆ ไม่ใช่เรื่องง่าย
การปรับค่าเมื่อสภาพโรงงานต่างจาก 30°C/60%RH (derating)
ค่า floor life ตั้งอยู่บนสมมติฐาน “ไม่เกิน 30°C และไม่เกิน 60%RH” ตามเอกสารของ TI ปริมาณการดูดความชื้นแปรผันตามอุณหภูมิและความชื้น ดังนั้นในสภาพแวดล้อมที่ต่ำกว่าเงื่อนไขนี้ floor life อาจยาวขึ้น และในสภาพแวดล้อมที่สูงกว่าอาจสั้นลง J-STD-033 มีตารางที่แสดงค่าประมาณของ floor life ที่เทียบเท่ากันตามอุณหภูมิและความชื้น เอกสารของ TI อธิบายว่าตารางนี้ใน J-STD-033C แสดงค่าประมาณในช่วง 20-35°C และ 5-95%RH แยกตามประเภทและความหนาของบรรจุภัณฑ์
เอกสารของ Melexis มีข้อความคัดมาบางส่วนของ floor life ที่เทียบเท่ากัน สำหรับชิ้นส่วน MSL3 ที่หนาน้อยกว่า 2.1 mm โดยที่ 30°C/60%RH คือ 7 วัน (168 ชั่วโมง เท่ากับตารางข้างต้น) และยิ่งความชื้นสูงขึ้น floor life ที่เทียบเท่ากันก็ยิ่งสั้นลง บทความนี้ไม่คัดลอกค่าเฉพาะสำหรับสภาวะที่สูงกว่า 60%RH ควรตรวจสอบในตารางปรับลดค่า (derating) ของต้นฉบับ J-STD-033 และเอกสารของผู้ผลิตชิ้นส่วน บทความ IPC APEX ปี 2002 ระบุว่าชิ้นส่วน MSL3 แบบบางที่หนาน้อยกว่า 2.1 mm จะมี floor life ไม่จำกัดหากความชื้นต่ำกว่า 40%RH
สิ่งที่สรุปได้จากตรงนี้คือ รีลที่วางไว้ในที่ที่มีความชื้นสูงอาจครบกำหนดเร็วกว่าเวลาในตาราง ในทางกลับกัน หากแสดงได้ด้วยบันทึกว่าสภาพแวดล้อมมีความชื้นต่ำเพียงพอ ก็อาจมีกรณีที่ไม่จำเป็นต้องอบ อย่างไรก็ตาม ค่าในตารางปรับค่าเปลี่ยนไปตามประเภทและความหนาของบรรจุภัณฑ์ และบทความนี้ไม่ได้เทียบกับตารางในต้นฉบับมาตรฐาน หากจะนำการปรับค่ามาใส่ในระบบ ควรให้ฝ่ายประกันคุณภาพเป็นผู้กำหนดว่าจะใช้ค่าใดจากตารางใด และอนุมัติให้สอดคล้องกับคำแนะนำของผู้ผลิตชิ้นส่วน
นอกจากนี้ Melexis ระบุว่าหากความชื้นต่ำกว่า 40%RH แม้แต่ MSL3 ก็มี floor life ไม่จำกัด แต่เนื่องจากความชื้นที่ต่ำเกินไปทำให้เกิดไฟฟ้าสถิตได้ง่าย จึงแนะนำให้สภาพแวดล้อมการทำงานมีความชื้นอย่างน้อย 40%RH (เป็นคำแนะนำของผู้ผลิตชิ้นส่วน ไม่ใช่ข้อกำหนดของมาตรฐาน) แนวทางที่เป็นไปได้จริงคือ ให้การทำให้แห้งเกิดขึ้นเฉพาะภายในตู้เก็บแบบแห้ง และบริหารสภาพแวดล้อมของไลน์แยกต่างหาก วิธีวัดอุณหภูมิและความชื้นของไลน์ได้อธิบายโดยละเอียดในระบบตรวจสอบอุณหภูมิและความชื้นสำหรับโรงงานไทย
Dry pack, HIC และ shelf life: ควรตรวจอะไรตอนรับสินค้า
สิ่งที่อยู่ใน dry pack
ชิ้นส่วน MSL2 ถึง 5a จะมาถึงโดยบรรจุในถุงกันความชื้น (MBB) พร้อมสารดูดความชื้น (desiccant) และการ์ดแสดงระดับความชื้น (HIC) (สำหรับ MSL6 การอบแห้งล่วงหน้า MBB และสารดูดความชื้นเป็นทางเลือก แต่ฉลากต่าง ๆ เป็นข้อบังคับ) ตามเอกสารของผู้ผลิตชิ้นส่วน (MPS และ Broadcom คัดลอกตารางของ J-STD-033) MSL2 ต้องมี MBB (พร้อม HIC) สารดูดความชื้น ฉลาก MSID และฉลากคำเตือน ส่วน MSL2a ถึง 5a ต้องมีทุกรายการรวมถึงการอบแห้งล่วงหน้า สำหรับ MSL1 ทุกรายการเป็นทางเลือก และไม่ต้องมีฉลาก MSID (แต่ฉลากคำเตือนไม่จำเป็นสำหรับชิ้นส่วนที่จำแนกที่ 220-225°C และจำเป็นสำหรับชิ้นส่วนที่จำแนกที่อุณหภูมิอื่น)
ตามบทสรุป J-STD-033C ที่ผู้จำหน่ายเครื่องลดความชื้นจัดทำ dry pack ต้องรักษาความชื้นภายในถุงให้ต่ำกว่า 10%RH ที่ 25°C และมี shelf life อย่างน้อย 12 เดือนนับจากวันที่ซีลถุง HIC มีจุดแสดงผลอย่างน้อย 3 จุด ที่ 5%, 10% และ 60%RH จุดแสดงผลของ HIC เปลี่ยนใน J-STD-033B จากเดิม 5, 10, 15% เป็น 5, 10, 60%RH
สิ่งที่ควรดูตอนรับสินค้าและตอนเปิดถุง
ตามเอกสารของ Broadcom shelf life ขั้นต่ำตามการคำนวณคือ 12 เดือนนับจากวันที่ซีล MBB (เมื่อเก็บในสภาพต่ำกว่า 40°C/90%RH) และแม้เกิน 12 เดือนแล้ว หาก HIC แสดงว่าไม่ต้องอบ ก็รีโฟลว์ตาม MSL เดิมได้ Melexis (ผลิตภัณฑ์ MSL3) ระบุว่า หาก HIC ตอนเปิดถุงเป็นสีน้ำเงิน (ความชื้นในถุงต่ำกว่า 10%RH) สามารถนำไปประกอบได้ทันที แต่หากเป็นสีชมพู (เกิน 10%RH) ให้อบตามเงื่อนไขบนฉลากก่อนนำไปประกอบ
รายการที่ควรบันทึกตอนรับสินค้าและตอนเปิดถุง เช่น
- MSL ที่ระบุบนฉลาก MSID และฉลากคำเตือน และวันที่ซีลถุง
- ถุงมีรูหรือรอยขาดหรือไม่ และรอยซีลด้วยความร้อนสมบูรณ์หรือไม่
- มี HIC และสารดูดความชื้นอยู่หรือไม่ และ HIC แสดงผลอย่างไรตอนเปิดถุง (จุดใดเปลี่ยนสี)
- เวลาที่เปิดถุงและผู้ปฏิบัติงาน
บทความของผู้จำหน่ายอธิบายว่า MBB ต้องซีลด้วยความร้อน และการพับแล้วติดเทปแทบไม่มีผลในการกันความชื้น การนำรีลที่ใช้ไม่หมดกลับ “ใส่ถุงแล้วติดเทปไว้ก่อน” แม้ในบันทึกจะเป็นการเก็บแบบแห้ง แต่ในความเป็นจริงนาฬิกายังเดินอยู่ ตามเอกสารของ Broadcom สารดูดความชื้นที่แนบมาใช้ซ้ำได้หากการสัมผัสอากาศสะสมไม่เกิน 30 นาที หากจะใช้สารดูดความชื้นซ้ำ ก็ต้องนับเวลาการสัมผัสอากาศนั้นด้วย
shelf life มี 2 แบบ
สิ่งที่สับสนได้ง่ายคือ “shelf life” 2 แบบ แบบแรกคือ shelf life ขั้นต่ำของ dry pack ตาม J-STD-033 คือ 12 เดือนนับจากวันที่ซีล แบบที่สองคือระยะเวลารับประกัน เช่น ความสามารถในการบัดกรี ที่ผู้ผลิตชิ้นส่วนกำหนดเป็นรายบริษัท ตัวอย่างเช่น MPS กำหนด 5 ปีนับจากรหัสวันผลิตสำหรับ IC แอนะล็อก และ Melexis กำหนด 4 ปีนับจากรหัสวันประกอบสำหรับความสามารถในการบัดกรี เมื่อจัดการสินค้าคงคลังระยะยาว ขอแนะนำให้แยกเก็บในระบบด้วยว่ากำลังพูดถึงกำหนดเวลาแบบใด
การหยุดนาฬิกาและการรีเซ็ต: กฎของการเก็บแบบแห้ง
แนวคิดพื้นฐาน
เมื่อนำรีลที่ใช้ไปบางส่วนกลับเข้าตู้ดูดความชื้น จะจัดการนาฬิกานับเวลาสัมผัสอากาศอย่างไร นี่คือจุดที่เข้าใจผิดกันมากที่สุดในการบริหาร MSD เมื่ออ่านตารางของ J-STD-033 Rev D ที่ผู้ผลิตชิ้นส่วน MPS คัดลอกไว้ในเอกสารปี 2024 (การรีเซ็ตและการพักการนับ floor life ฝั่งผู้ใช้) จะเห็นว่ากฎแตกต่างกันมากตาม MSL
| MSL ที่ใช้ | สถานการณ์ (นอกจากแถวแรกแล้ว เป็นการสัมผัสอากาศในสภาพแวดล้อมไม่เกิน 30°C และไม่เกิน 60%RH) | การจัดการ |
|---|---|---|
| 2/2a/3/4/5/5a | ถูกวางในสภาพแวดล้อมไม่เกิน 40°C/85%RH (ไม่ว่าจะนานเท่าใด) | รีเซ็ต floor life ด้วยการอบ หาก dry pack หลังอบ shelf life ก็รีเซ็ตด้วย |
| 2/2a/3/4/5/5a | เกิน floor life แล้ว | รีเซ็ตด้วยการอบ |
| 2/2a/3 | สัมผัสอากาศเกิน 12 ชั่วโมง | รีเซ็ตด้วยการอบ |
| 2/2a/3 | สัมผัสอากาศไม่เกิน 12 ชั่วโมง | รีเซ็ตได้เมื่อเก็บแบบแห้งที่ไม่เกิน 10%RH เป็นเวลา 5 เท่าของเวลาที่สัมผัสอากาศ |
| 2/2a/3 | เวลาสัมผัสอากาศสะสมยังน้อยกว่า floor life | พักการนับเวลาได้ตลอดช่วงที่เก็บไว้ที่ไม่เกิน 10%RH |
| 4/5/5a | สัมผัสอากาศเกิน 8 ชั่วโมง | รีเซ็ตด้วยการอบ |
| 4/5/5a | สัมผัสอากาศไม่เกิน 8 ชั่วโมง | รีเซ็ตได้เมื่อเก็บแบบแห้งที่ไม่เกิน 5%RH เป็นเวลา 10 เท่าของเวลาที่สัมผัสอากาศ |
ตัวอย่างการคำนวณ หากรีล MSL3 สัมผัสอากาศ 8 ชั่วโมง เนื่องจาก 8 ชั่วโมงไม่เกิน 12 ชั่วโมง จึงรีเซ็ตได้โดยเก็บแบบแห้งที่ไม่เกิน 10%RH เป็นเวลา 8×5 = 40 ชั่วโมง หากรีล MSL4 สัมผัสอากาศ 6 ชั่วโมง เนื่องจาก 6 ชั่วโมงไม่เกิน 8 ชั่วโมง จึงรีเซ็ตได้โดยเก็บแบบแห้งที่ไม่เกิน 5%RH เป็นเวลา 6×10 = 60 ชั่วโมง ส่วนกรณีรีล MSL4 สัมผัสอากาศ 10 ชั่วโมง เนื่องจากเกิน 8 ชั่วโมงแล้ว จึงรีเซ็ตด้วยการเก็บแบบแห้งไม่ได้ และต้องอบ
ประเด็นสำคัญคือ ในตารางนี้ “การพักการนับเวลา” เขียนไว้เฉพาะ MSL2/2a/3 เท่านั้น สำหรับ MSL4/5/5a ไม่มีแถวของการพักการนับเวลาที่ไม่เกิน 10%RH มีเพียงการรีเซ็ตแบบมีเงื่อนไขว่า “หากสัมผัสอากาศไม่เกิน 8 ชั่วโมง ให้เก็บที่ไม่เกิน 5%RH เป็นเวลา 10 เท่าแล้วจึงรีเซ็ต” การปฏิบัติแบบ “ใส่ตู้ดูดความชื้นแล้ว นาฬิกาหยุดได้ทุก MSL” จึงไม่สอดคล้องกับตารางนี้
เหตุผลที่จัดการ MSL4 ถึง 5a แบบง่าย ๆ ไม่ได้
ทำไมชิ้นส่วนที่ไวสูงจึงเข้มงวดถึงเพียงนี้ บทความของนักวิจัยจาก Lucent Technologies (ไม่ระบุปี แต่จากมาตรฐานที่อ้างอิงคาดว่าเป็นช่วงประมาณปี 2000) ให้แนวทางอย่างหนึ่ง ในการคำนวณแบบจำลองที่ให้ PLCC ระดับ MSL5 สัมผัส 30°C/60%RH เป็นเวลา 16 ชั่วโมง แล้วเก็บไว้ที่ 30°C/ความชื้นเกือบ 0%RH พบว่าน้ำที่เข้าไปใกล้ผิวยังคงแพร่เข้าไปด้านในต่อเนื่องระหว่างการเก็บ ประมาณ 70 ชั่วโมงหลังเริ่มเก็บ ความเข้มข้นของน้ำที่ผิวไดเกินค่าวิกฤตของ MSL5 และไม่ลดลงต่ำกว่าค่าวิกฤตจนกว่าจะเก็บรวมประมาณ 210 ชั่วโมง ในกรณีที่สัมผัส 48 ชั่วโมง หากรีโฟลว์ในช่วงการเก็บ 35-285 ชั่วโมงจะมีความเสี่ยงต่อความเสียหายสูง และต้องใช้เวลาประมาณ 640 ชั่วโมงจึงลดลงต่ำกว่าค่าวิกฤต
นี่เป็นผลของกรณีวิเคราะห์เพียง 1 กรณี ไม่ควรใช้เป็นค่าเฉลี่ยของอุตสาหกรรมหรือเป็นพื้นฐานของมาตรฐาน แต่ก็ยังใช้เป็นข้อมูลอธิบายให้หน้างานเข้าใจได้ว่า “ไม่ได้ปลอดภัยทันทีที่ใส่เข้าตู้แห้ง”
กฎต่างกันตามฉบับของมาตรฐาน
กฎยังแตกต่างกันตามฉบับของมาตรฐานด้วย บทความ IPC APEX ปี 2002 เขียนว่า หากปฏิบัติตามมาตรฐานในขณะนั้นอย่างเคร่งครัด แม้นำชิ้นส่วนที่สัมผัสอากาศแล้วกลับเข้าเก็บแบบแห้ง การนับเวลาสัมผัสอากาศก็ไม่หยุด กฎเวลาสั้นของบทความเดียวกันคือ “หากสัมผัสอากาศไม่เกิน 8 ชั่วโมง ให้เก็บแบบแห้งเป็นเวลา 5 เท่าแล้วจึงรีเซ็ต” ส่วน Rev D ฉบับปัจจุบัน (ที่ MPS คัดลอก) แยก MSL2/2a/3 ที่ไม่เกิน 12 ชั่วโมง กับ MSL4/5/5a ที่ไม่เกิน 8 ชั่วโมง และอนุญาตให้พักการนับเวลาสำหรับ MSL2/2a/3
ดังนั้น เมื่อเลือกระบบบริหาร MSD ต้องตรวจสอบว่ากลไกประมวลผลกฎ (rule engine) “ยึดตาม J-STD-033 ฉบับใด” ในเอกสารผลิตภัณฑ์ที่เผยแพร่อยู่ บางรายยังอ้างอิงฉบับเก่าอย่าง J-STD-033A หรือ J-STD-033B
เงื่อนไขความชื้นของการเก็บแบบแห้งเขียนต่างกันในแต่ละเอกสาร
อีกเรื่องที่ควรระวังคือ วิธีเขียนเงื่อนไขความชื้นของการเก็บแบบแห้งแตกต่างกันไปตามเอกสาร ในฉบับคัดลอก Rev D ของ MPS การพักการนับเวลาและการรีเซ็ตของ MSL2/2a/3 อยู่ที่ไม่เกิน 10%RH และการรีเซ็ตของ MSL4/5/5a อยู่ที่ไม่เกิน 5%RH เอกสารของ Broadcom สำหรับผลิตภัณฑ์ LED ระบุให้เก็บรีลที่ใช้ไม่หมดใน MBB ที่ซีลใหม่พร้อมสารดูดความชื้น หรือในตู้ดูดความชื้นที่ต่ำกว่า 5%RH และเขียนว่าพักการนับเวลาได้แต่รีเซ็ตไม่ได้ (ในผังงานของเอกสารเดียวกันยังมีข้อความว่า หลังการรีโฟลว์ครั้งแรกให้พักการนับเวลาที่ต่ำกว่า 10%RH) บทความของผู้จำหน่ายบางรายเขียนว่าพักการนับเวลาได้หากต่ำกว่า 10%RH หรือต่ำกว่า 5%RH ในบรรยากาศไนโตรเจน
ในทางปฏิบัติ การยึดว่า “ตู้ดูดความชื้นโดยพื้นฐานใช้ไม่เกิน 10%RH และหากจัดการ MSL4 ถึง 5a ให้ใช้ไม่เกิน 5%RH” ถือเป็นแนวทางที่ปลอดภัย การเลือกใช้ค่าใด ควรกำหนดตามคำแนะนำของผู้ผลิตชิ้นส่วนและคู่มือขั้นตอนการปฏิบัติงานของโรงงาน และที่สำคัญคือต้องเก็บค่าที่กำหนดไว้เป็นค่าตั้งของระบบ และเก็บบันทึกการอนุมัติเมื่อมีการเปลี่ยนแปลง
การอบ: เงื่อนไขและการบันทึก
เวลาอบเปลี่ยนตามความหนาและ MSL
ชิ้นส่วนที่เกิน floor life หรือหลุดจากเงื่อนไข จะรีเซ็ตด้วยการอบ (bake หรือการอบแห้งด้วยความร้อน) ตามตารางของ J-STD-033 Rev D ที่ MPS คัดลอกไว้ในเอกสารปี 2024 (เงื่อนไขการอบฝั่งผู้ใช้ โดยหลังอบให้เริ่มนับ floor life ใหม่จากศูนย์) อุณหภูมิอบมี 3 แบบ คือ 125°C, 90°C (ไม่เกิน 5%RH) และ 40°C (ไม่เกิน 5%RH) และแต่ละแบบแยกเป็นกรณี “เวลาที่เกิน floor life มากกว่า 72 ชั่วโมง” และ “ไม่เกิน 72 ชั่วโมง”
ค่าตัวแทนที่คัดออกมามีดังนี้ (กรณีเวลาที่เกิน floor life มากกว่า 72 ชั่วโมง)
| ความหนาของบรรจุภัณฑ์และ MSL | 125°C | 90°C | 40°C |
|---|---|---|---|
| มากกว่า 0.8 mm ถึงไม่เกิน 1.4 mm, MSL3 | 8 ชั่วโมง | 25 ชั่วโมง | 8 วัน |
| มากกว่า 1.4 mm ถึงไม่เกิน 2.0 mm, MSL3 | 27 ชั่วโมง | (ไม่ได้แสดงในบทความนี้) | 37 วัน |
| มากกว่า 2.0 mm ถึงไม่เกิน 4.5 mm, ทุก MSL | 48 ชั่วโมง | 10 วัน | 79 วัน |
สำหรับความหนามากกว่า 0.8 mm ถึงไม่เกิน 1.4 mm หากเวลาที่เกินไม่เกิน 72 ชั่วโมง จะเป็น 6 ชั่วโมงที่ 125°C, 20 ชั่วโมงที่ 90°C และ 7 วันที่ 40°C แม้ความหนาเท่ากัน หาก MSL สูงขึ้นเวลาก็จะยาวขึ้น ที่ 125°C MSL4 ใช้ 9 ชั่วโมง MSL5 ใช้ 10 ชั่วโมง และ MSL5a ใช้ 11 ชั่วโมง บรรจุภัณฑ์ BGA ที่ใหญ่กว่า 17 mm×17 mm และบรรจุภัณฑ์แบบ stacked die กำหนดไว้ที่ 96 ชั่วโมงที่ 125°C
การอบบรรจุภัณฑ์ที่หนาที่ 40°C อาจใช้เวลาเกิน 2 เดือน ความรู้สึกว่า “อบทั้งเทปและรีลที่ 40°C สักไม่กี่วันก็ใช้ได้ทุกตัว” จึงไม่สอดคล้องกับตารางนี้
หมายเหตุของตารางระบุไว้ เช่น ตารางอ้างอิงบรรจุภัณฑ์แบบหล่อหุ้มชนิดลีดเฟรมในกรณีเลวร้ายที่สุด หากมีหลักฐานทางเทคนิค เช่น ข้อมูลการดูดและคายความชื้น อาจลดเวลาอบให้สั้นลงได้ ชิ้นส่วนที่สัมผัสสภาพแวดล้อมเกิน 60%RH อาจต้องเพิ่มเวลาอบให้ยาวขึ้น และบรรจุภัณฑ์ที่หนาเกิน 4.5 mm ให้ดูภาคผนวกของมาตรฐาน
อุณหภูมิทนความร้อนของวัสดุบรรจุ
เอกสารของ TI ระบุว่าห้ามอบอุปกรณ์ที่อยู่ในเทปและรีล (tape & reel) ถาด หรือหลอด ที่อุณหภูมิเกิน 40°C สำหรับถาด ยังมีคำอธิบายว่าถาดชนิดทนความร้อนอบที่ 125°C ได้ แต่ถาดชนิดทนอุณหภูมิต่ำอบได้ไม่เกิน 40°C และ Melexis ก็เขียนว่าถาดมีการพิมพ์อุณหภูมิอบสูงสุดไว้ นอกจากนี้ยังมีเงื่อนไขเฉพาะของผู้ผลิตชิ้นส่วนแต่ละราย ตัวอย่างเช่น Melexis ระบุว่ารีลของผลิตภัณฑ์ MSL3 ของบริษัท อบในสภาพความชื้นต่ำกว่า 1%RH ที่สูงสุด 50°C เป็นเวลา 48 ชั่วโมงได้ (ระบุไว้บนฉลาก MSL) และหากจะอบที่ 125°C ให้นำออกจากเทปแล้วย้ายไปยังภาชนะรองรับที่ทนความร้อน นี่เป็นเงื่อนไขเฉพาะผลิตภัณฑ์ของ Melexis และไม่สามารถนำไปใช้เป็นการทั่วไปได้
กล่าวคือ อุณหภูมิอบไม่ได้ขึ้นอยู่กับ “MSL และความหนาของชิ้นส่วน” เท่านั้น แต่ยังขึ้นกับ “อุณหภูมิทนความร้อนของวัสดุบรรจุ” และ “คำแนะนำเฉพาะของผู้ผลิตชิ้นส่วน” ด้วย ข้อมูลหลักของระบบจึงต้องเก็บความหนา รูปแบบบรรจุภัณฑ์ และคำแนะนำของผู้ผลิตไว้เป็นรายรหัสชิ้นส่วน
การอบก็มีผลข้างเคียง
การอบไม่ใช่วิธีแก้ได้ทุกอย่าง Rowland (2000) ชี้ว่าการอบอาจทำให้ลีดเกิดออกซิเดชันหรือสารประกอบเชิงโลหะ (intermetallic) เติบโตมากเกินไป จนความสามารถในการบัดกรีลดลง และห้ามเก็บชิ้นส่วนไว้ในเตาอบที่อุณหภูมิอบ บทความ IPC APEX ปี 2002 เขียนว่าตามมาตรฐานในขณะนั้น ชิ้นส่วนหนึ่งชิ้นอบได้ไม่เกิน 1 ครั้ง ส่วนใน Rev D ฉบับปัจจุบันมีข้อจำกัดด้านจำนวนครั้งหรือเวลาสะสมของการอบอย่างไร ครั้งนี้ยังตรวจสอบไม่ได้ ควรสอบถามจำนวนครั้งสูงสุดของการอบจากผู้ผลิตชิ้นส่วน
ไม่ว่าอย่างไร ระบบต้องเก็บข้อมูลว่า “ชิ้นส่วนนี้ถูกอบมาแล้วกี่ครั้ง รวมกี่ชั่วโมง” ขอแนะนำให้บันทึกการอบมีรายการอย่างน้อยดังต่อไปนี้
- รหัสชิ้นส่วน (รีลหรือถาด) และล็อต รหัสชิ้นส่วน (part number) MSL และความหนา
- รหัสเตาอบ อุณหภูมิที่ตั้ง เวลาเริ่มและเวลาสิ้นสุด และบันทึกอุณหภูมิจริง
- เหตุผลของการอบ (เกิน floor life, HIC เปลี่ยนสี, ถูกวางในสภาพแวดล้อมนอกเงื่อนไข ฯลฯ)
- จำนวนครั้งที่อบมาแล้วและเวลาสะสม
- ผู้ปฏิบัติงานและผู้อนุมัติ
การรีโฟลว์ไม่ได้ทำให้นาฬิกาย้อนกลับ
เอกสารของ Broadcom ระบุว่า floor life ไม่ถูกรีเซ็ตด้วยการรีโฟลว์หรือการซ่อมงาน (rework) ในกรณีที่มีกระบวนการอุณหภูมิสูงหลายครั้ง เช่น การประกอบสองด้านหรือการซ่อมงาน ให้ตรวจสอบก่อนกระบวนการสุดท้ายว่าไม่มีชิ้นส่วนใดเกิน floor life TI ก็ระบุว่าผลิตภัณฑ์ MSL2 ขึ้นไปยังต้องพิจารณา floor life หลังการรีโฟลว์ครั้งแรก และเนื่องจากความชื้นจะเข้าไปในระหว่างการเก็บแผงวงจรที่ประกอบแล้ว ก่อนการบัดกรีเพิ่มเติมหรือการซ่อมงานอาจต้องอบแผงวงจร กล่าวคือ มีบางสถานการณ์ที่ไม่ได้ต้องการเพียงนาฬิกาของรีล แต่ต้องการ “นาฬิกาของแผงวงจร” ด้วย
3 เหตุผลที่การบริหาร MSD ใช้งานไม่ติด
จากกฎที่กล่าวมา ลองดูเหตุผล 3 ข้อในตอนต้นให้เป็นรูปธรรมมากขึ้น
เหตุผลที่ (1): นาฬิกาอาศัยการเขียนด้วยมือและขาดตอนกลางทาง
วิธีเขียนเวลาเปิดถุงด้วยมือลงบนฉลากใช้ได้จนถึงการเปิดถุงครั้งแรก ปัญหาอยู่หลังจากนั้น เช่น นำรีลที่ใช้ไม่หมดในไลน์กลับเข้าคลัง วันรุ่งขึ้นเบิกออกไปยังไลน์อื่น หรือใส่ตู้ไว้ข้ามคืน ทุกครั้งต้องเขียนเพิ่มว่า “ออกกี่โมง กลับกี่โมง” และต้องบวกเลขเอง หากเขียนตกหล่นเพียงครั้งเดียวในช่วงเปลี่ยนกะหรือตอนที่มีคนมาช่วยงาน ก็จะไม่รู้เวลาสัมผัสอากาศสะสมของรีลนั้น รีลที่ไม่รู้ประวัติจะถูกส่งไป “อบไว้ก่อนเพื่อความปลอดภัย” ตามแนวทางเผื่อความปลอดภัย หรือในช่วงที่งานยุ่งก็ถูกทำเป็นมองไม่เห็น
เหตุผลที่ (2): นำกฎการรีเซ็ตและการพักการนับเวลาไปใช้แบบเดียวกันทั้งหมด
ดังที่เห็นในหัวข้อก่อนหน้า เงื่อนไขของการพักการนับเวลาและการรีเซ็ตระหว่างการเก็บแบบแห้งต่างกันระหว่าง MSL2/2a/3 กับ MSL4/5/5a หากคู่มือขั้นตอนของหน้างานเขียนไว้เพียงว่า “ใส่ตู้ดูดความชื้นแล้วนาฬิกาจะหยุด” ก็เท่ากับนำการพักการนับเวลาที่ไม่มีในตารางไปใช้กับชิ้นส่วน MSL4 ขึ้นไป ในทางกลับกัน น่าจะมีโรงงานที่การอบซึ่งไม่จำเป็นเพิ่มขึ้น เพราะไม่ได้ใช้การพักการนับเวลาหรือกฎ 5 เท่าที่อนุญาตไว้สำหรับ MSL3
เหตุผลที่ (3): ไม่มีการบันทึกความชื้นของตู้
นาฬิกาจะหยุดหรือรีเซ็ตได้ก็ต่อเมื่อการเก็บแบบแห้งยังรักษาความชื้นได้ตามเงื่อนไขเท่านั้น หากประตูเปิดค้าง ขอบยางเสื่อม ชุดลดความชื้นเสีย หรือไฟดับ ช่วงเวลานั้นถือว่าหลุดจากเงื่อนไข หากไม่มีการบันทึกความชื้น ช่วงเวลานั้นก็ยังถูกนับว่า “นาฬิกาหยุดอยู่” และเมื่อถูกถามระหว่างการตรวจประเมินว่า “มีบันทึกความชื้นของตู้ในช่วงนี้หรือไม่” ก็จะตอบไม่ได้
เหตุการณ์ที่ทำให้นาฬิกาเดินและจุดสแกน
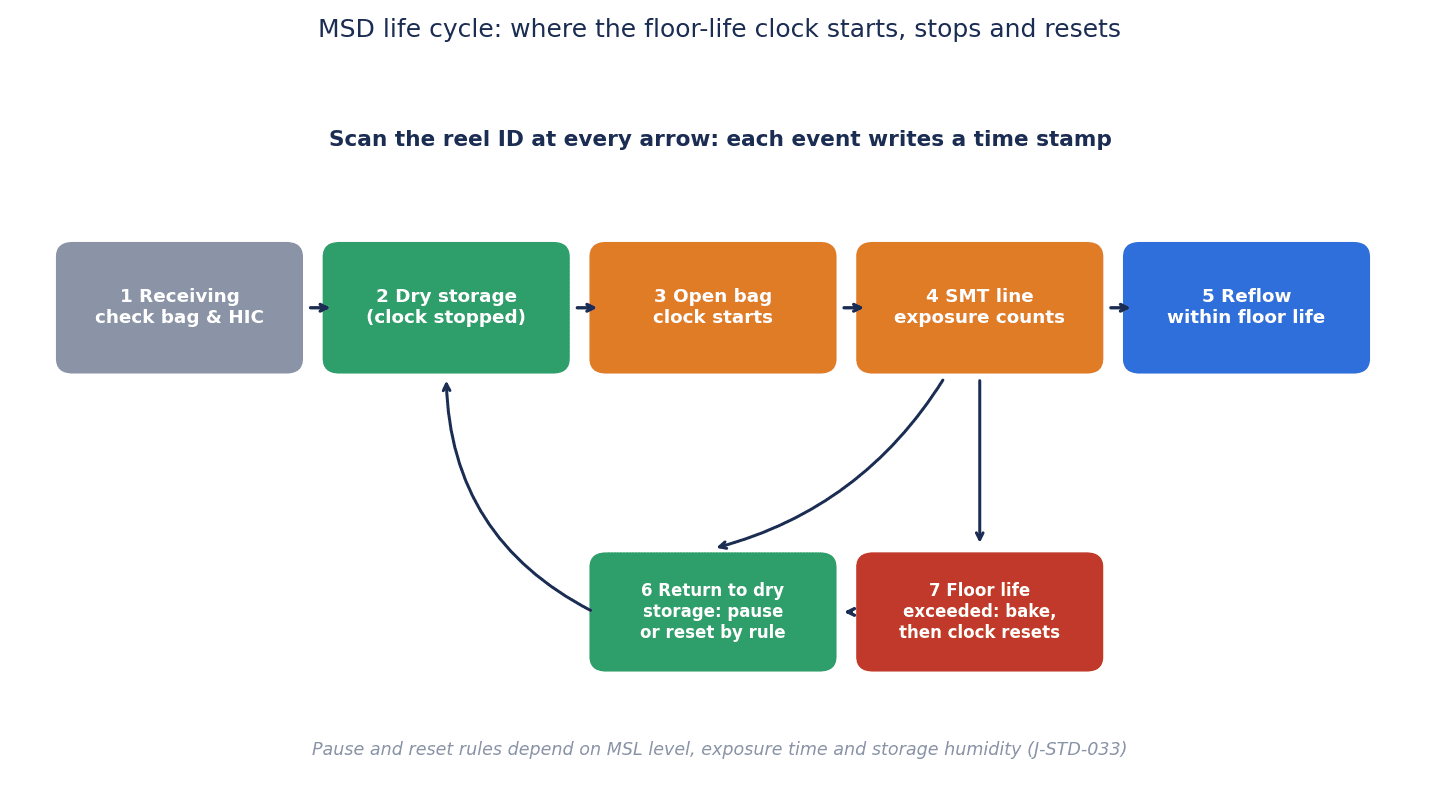
สิ่งที่ทำให้นาฬิกาเดินคือเหตุการณ์
นาฬิกานับเวลาสัมผัสอากาศเดินตาม “เหตุการณ์ (event)” ที่สถานะของรีลเปลี่ยนไป ดังภาพ เหตุการณ์หลัก ได้แก่ การรับสินค้า การนำเข้าเก็บแบบแห้ง การเปิดถุง การเบิกออกไปยังไลน์ การติดตั้งบนเครื่องจับวางชิ้นส่วน การรีโฟลว์ การส่งคืนจากไลน์เข้าเก็บแบบแห้ง การเกิน floor life และการเริ่มและสิ้นสุดการอบ หากบันทึกในแต่ละเหตุการณ์ว่า “รีลใด เมื่อใด ที่ไหน อยู่ในสถานะใด” ระบบก็จะคำนวณ floor life ที่เหลือตามกฎได้
| เหตุการณ์ | การจัดการนาฬิกา | รายการหลักที่บันทึก |
|---|---|---|
| รับสินค้าและเก็บไว้ในสภาพ dry pack | ไม่เดิน (บริหาร shelf life) | รหัสรีล รหัสชิ้นส่วน MSL วันที่ซีล สภาพถุง |
| เปิดถุง (นำออกจาก MBB) | เริ่ม | เวลาเปิดถุง การแสดงผลของ HIC ผู้ปฏิบัติงาน |
| นำเข้าเก็บแบบแห้ง | พักการนับเวลา หรือเริ่มนับเวลาเพื่อรีเซ็ต ตาม MSL และกฎ | เวลาเข้าเก็บ รหัสตู้ เวลาสัมผัสอากาศสะสม ณ ขณะนั้น |
| เบิกออกจากการเก็บแบบแห้ง | เดินต่อ | เวลาเบิกออก ปลายทาง (ไลน์หรือสถานที่) |
| ติดตั้งบนและถอดออกจากเครื่องจับวางชิ้นส่วน | เดินต่อเนื่อง | เวลาติดตั้งและถอดออก รหัสไลน์และเครื่องจักร |
| เกิน floor life | เปลี่ยนเป็นห้ามใช้ | เวลาที่เกิน สถานที่กักแยก |
| เริ่มและสิ้นสุดการอบ | รีเซ็ตเมื่อสิ้นสุด | รหัสเตาอบ เงื่อนไข เวลา จำนวนครั้ง |
รหัสรีลและจุดสแกน
เงื่อนไขพื้นฐานในการจับเหตุการณ์ได้อย่างแน่นอนคือ ต้องมีรหัสเฉพาะในระดับรีลหรือถาด ฉลากรีลของผู้ผลิตชิ้นส่วนเพียงอย่างเดียวบางครั้งแยกรีลที่มีรหัสชิ้นส่วนเดียวกันและล็อตเดียวกันออกจากกันไม่ได้ แนวทางที่เป็นไปได้คือ ติดฉลากรหัสเฉพาะของโรงงานเองตอนรับสินค้า และติดตามด้วยรหัสนั้นตั้งแต่นั้นเป็นต้นไป การออกเลขรหัสและการทำฉลากได้สรุปไว้ในระบบพิมพ์ฉลาก และการเลือกบาร์โค้ด QR และ RFID ได้สรุปไว้ในการเลือกบาร์โค้ดสำหรับการสอบกลับ หากอ่านฉลากไม่ได้ นาฬิกาก็จะขาดตอน จึงต้องตรวจสอบคุณภาพการพิมพ์ด้วย (การติดตั้งเครื่องตรวจสอบคุณภาพบาร์โค้ด)
จุดสแกนควรวางไว้ในที่ที่เหตุการณ์เกิดขึ้น ได้แก่ โต๊ะเปิดถุง หน้าประตูตู้ ที่วางชิ้นส่วนของไลน์ จุดเตรียมงานของเครื่องจับวางชิ้นส่วน และหน้าเตาอบ เพื่อให้รู้ตัวได้แม้ลืมสแกน การใส่การตรวจความสอดคล้องกับเหตุการณ์ก่อนหน้าและถัดไป เช่น “แจ้งเตือนเมื่อรีลที่ไม่มีการสแกนเข้าตู้ถูกติดตั้งบนเครื่องจับวางชิ้นส่วน” จะช่วยให้พบการขาดตอนได้เร็ว
ทำให้เวลาตรงกัน
นาฬิกานับเวลาสัมผัสอากาศคำนวณจากผลต่างของเวลา ดังนั้นหากนาฬิกาของเครื่องสแกน เครื่องปลายทาง (terminal) เครื่องบันทึกข้อมูล (logger) ของตู้ เครื่องจับวางชิ้นส่วน และเซิร์ฟเวอร์ไม่ตรงกัน การคำนวณก็จะคลาดเคลื่อน เมื่อเทียบกับ 24 ชั่วโมงของ MSL5a ความคลาดเคลื่อนหลายสิบนาทีไม่สามารถมองข้ามได้ การกำหนดว่าจะให้เวลาของอุปกรณ์แต่ละตัวอิงกับมาตรฐานใด สามารถใช้แนวคิดที่อธิบายไว้ในการซิงโครไนซ์เวลาในโรงงานได้โดยตรง
เปรียบเทียบวิธีการ: ตั้งแต่ฉลากกระดาษจนถึงการเชื่อมต่อ MES และเครื่องจับวางชิ้นส่วน
5 วิธี
วิธีบริหาร MSD แบ่งได้คร่าว ๆ เป็น 5 แบบ ไม่มีแบบใดที่เป็นคำตอบเดียว การเลือกขึ้นกับจำนวนรหัสชิ้นส่วน การกระจายตัวของ MSL จำนวนไลน์ และข้อกำหนดของลูกค้า
| วิธี | ความแม่นยำของนาฬิกา | การบันทึกความชื้น | การป้องกันการติดตั้ง | เหมาะหรือไม่เหมาะกับใคร |
|---|---|---|---|---|
| ฉลากกระดาษ (เขียนด้วยมือ) | ขึ้นกับการเขียนของคน ยิ่งย้ายไปกลับบ่อยยิ่งขาดตอนง่าย | แยกต่างหาก ส่วนใหญ่ดูด้วยตาเท่านั้น | ทำไม่ได้ | ใช้ได้หากรหัสชิ้นส่วนมีน้อยและส่วนใหญ่ต่ำกว่า MSL3 |
| Excel หรือตารางที่ใช้ร่วมกัน | มีการกรอกล่าช้าและตกหล่น สร้างสูตรคำนวณได้ | แยกต่างหาก | ทำไม่ได้ | ค้นหาบันทึกได้ง่าย แต่ไม่ใช่แบบเรียลไทม์ |
| ซอฟต์แวร์บริหาร MSD + ตู้ที่มีอยู่ | บันทึกด้วยการสแกน และคำนวณอัตโนมัติตามกฎ | เพิ่มเครื่องบันทึกข้อมูลแล้วเชื่อมต่อ | ทำได้หากเชื่อมต่อกับเครื่องจับวางชิ้นส่วนและ MES | ใช้ประโยชน์จากอุปกรณ์ที่มีอยู่ได้ง่าย |
| หอจัดเก็บอัจฉริยะ (smart tower หรือคลังอัตโนมัติ) + ซอฟต์แวร์ | บันทึกการนำเข้าและเบิกออกโดยอัตโนมัติ | บางผลิตภัณฑ์มีบันทึกภายในตู้ | ทำได้ด้วยการเชื่อมต่อ | โรงงานที่มีปัญหาเรื่องความจุการจัดเก็บ แรงงานหยิบของ และการเตรียมงานแบบหลายรุ่น |
| การเชื่อมต่อ MES และเครื่องจับวางชิ้นส่วน | บันทึกโดยอัตโนมัติไปจนถึงการติดตั้งและถอดออก | เชื่อมต่อกับ MES หรือเครื่องบันทึกข้อมูล | หยุดได้ด้วยระบบล็อกป้องกัน (interlock) | หลายไลน์ และลูกค้าที่มีข้อกำหนดการตรวจประเมินเข้มงวด |
ตัวอย่างฟังก์ชันที่เผยแพร่ไว้
ต่อไปนี้เป็นตัวอย่างฟังก์ชันที่เขียนไว้ในเอกสารที่แต่ละบริษัทเผยแพร่ ทั้งหมดเป็นคำอธิบายของผู้ผลิต ไม่ได้รับประกันผลหรือความสอดคล้องกับมาตรฐาน และเนื่องจากไม่มีการเผยแพร่ราคา บทความนี้จึงไม่กล่าวถึงราคา
- Critical Manufacturing MES: ตามคำอธิบายของผู้ผลิต สามารถสั่ง “เริ่มตัวนับ floor life” “หยุด” “รีเซ็ต” และ “ซีลวัสดุ” ได้จากหน้าจอรายละเอียดวัสดุ กระบวนการ และอุปกรณ์ และคำนวณกำหนดหมดอายุจากวันและเวลาที่เปิดถุง MSD เทมเพลตสำหรับ SMT มีฟังก์ชัน “การส่งต่อ floor life (floor life propagation)” ที่ส่งต่อ floor life ที่เหลือและกำหนดหมดอายุจากรีลไปยังแผงวงจรหรือแผง (panel) โดยเก็บค่าที่เข้มงวดที่สุดไว้ (เวลาที่เหลือสั้นที่สุด และกำหนดหมดอายุเร็วที่สุด)
- Aegis FactoryLogix: ตามคำอธิบายของผู้ผลิต บริหารการเปิด การใช้ การปิด และการย้ายไปเตาอบเป็นรายรหัสเฉพาะ และรีเซ็ตนาฬิกา floor life ด้วยการอบ วัสดุที่เกินนาฬิกา MSD ระหว่างติดตั้งอยู่จะเปลี่ยนสถานะโดยอัตโนมัติ และใช้ไม่ได้จนกว่าจะเปลี่ยนใหม่
- Siemens (Valor Material Management): บล็อกปี 2020 อธิบายว่า หอจัดเก็บวัสดุ (material tower) ส่วนใหญ่มีฟังก์ชันควบคุมสภาพแวดล้อมสำหรับ MSD และหอจัดเก็บเชื่อมต่อกับ Valor Material Management เพื่อบริหารสินค้าคงคลัง
- Mycronic MYTower: โบรชัวร์ฉบับปี 2025 ระบุว่าด้วยชุดอากาศแห้งที่เป็นอุปกรณ์เสริม สามารถทำให้ภายในตู้ต่ำกว่า 5%RH บันทึกอุณหภูมิและความชื้นภายในตู้เป็นข้อมูลการสอบกลับ และเฝ้าติดตามเวลาสัมผัสอากาศของ MSD อย่างไรก็ตาม โบรชัวร์นี้อ้างอิง J-STD-033B ซึ่งเป็นฉบับเก่า
- Neotel SMD BOX: บทความของผู้จำหน่ายระบุว่ารักษาความชื้นภายในตู้ให้ต่ำกว่า 5%RH ตลอดเวลา หยุดนาฬิกาตลอดช่วงที่อยู่ในตู้ เบิกรีลที่มี floor life เหลือสั้นที่สุดออกก่อน และบันทึกเหตุการณ์การนำเข้า การเบิกออก และการสัมผัสอากาศพร้อมเวลา
- Inovaxe SMART IMSD2000: ประกาศปี 2022 ระบุว่ามีซอฟต์แวร์ติดตามและนับเวลา MSD ในตัว และเชื่อมต่อกับเครื่องจับวางชิ้นส่วนและ MES ได้ โดยเขียนว่าการกำหนดระดับ MSD เป็นไปตาม J-STD-033A ซึ่งเป็นฉบับเก่า
- Super Dry (Totech): บทความปี 2017-2018 อ้างว่าสามารถรีเซ็ต floor life ได้ด้วยสภาพแวดล้อมความชื้นต่ำมากและอุณหภูมิที่ไม่สูง แต่จากเอกสารของผู้จำหน่าย ไม่สามารถยืนยันได้ว่าวิธีนี้ตรงกับส่วนใดของตารางในมาตรฐาน
ด้านความจุการจัดเก็บ มีตัวเลขที่ผู้จำหน่ายเผยแพร่เป็นค่าที่ประกาศ เช่น MYTower ซีรีส์ X สูงสุด 1,988 รีล (รีล 8 mm) Inovaxe IMSD2000 สูงสุด 640 รีลในโครงแบบ 7 นิ้ว และ Essemtec Tower (2010) 546 รีลหรือ 294 ถาด ขอให้ใช้เป็นเพียงข้อมูลอ้างอิงเพื่อให้เห็นขนาดโดยประมาณ
สิ่งที่เห็นได้จากการเปรียบเทียบนี้คือ ฟังก์ชัน “นับนาฬิกาให้ถูกต้อง” อยู่ที่ฝั่งซอฟต์แวร์ และหอจัดเก็บเป็นเพียงแหล่งข้อมูลป้อนเข้าแหล่งหนึ่ง แม้จะติดตั้งหอจัดเก็บแล้ว หากไม่จับเหตุการณ์การติดตั้ง การถอดออก และการส่งคืนในไลน์ นาฬิกาก็ยังขาดตอนอยู่ดี
มาตรฐานการแลกเปลี่ยนข้อมูล: IPC-CFX และ IPC-1782
มีมาตรฐานสำหรับรับส่งเหตุการณ์ของ MSD ระหว่างอุปกรณ์กับระบบด้วย SDK ของ IPC-CFX (IPC-2591) มีกลุ่มข้อความเฉพาะสำหรับการบริหาร MSD โดยกำหนดการเปิดถุง (MaterialsOpened) การนำเข้าเก็บแบบแห้ง (MaterialsPlacedInDryStorage) การเบิกออก (MaterialsRemovedFromDryStorage) การหมดอายุ (MaterialsExpired) และการกลับมาใช้ได้หลังปรับสภาพใหม่ (MaterialsRestored) ไว้ ตัวอย่างของข้อความการเปิดถุงมีรายการ เช่น รหัสเฉพาะ รหัสชิ้นส่วนของผู้ผลิต จำนวน วันและเวลาหมดอายุ วันและเวลาสัมผัสอากาศครั้งแรกและครั้งล่าสุด เวลาสัมผัสอากาศที่เหลือ ระดับ MSD และสถานะของ MSD ฉบับล่าสุดของ IPC-2591 คือ Ver 2.0 ปี 2025
IPC-1782 (ฉบับล่าสุดคือ Rev B ปี 2023) เป็นมาตรฐานที่กำหนดระดับของการสอบกลับในการผลิต บทความอธิบายในช่วงการจัดทำ IPC-1782 ยกตัวอย่างข้อมูลวัสดุที่มี เช่น “การจำแนก MSD” และตัวอย่างข้อมูลเฉพาะของกระบวนการติดตั้ง SMT มี “เวลาสัมผัสอากาศที่เหลือของชิ้นส่วน MSD แต่ละชิ้น” ส่วนจะเป็นข้อบังคับที่ระดับใดนั้น ครั้งนี้ยังไม่ได้ตรวจสอบ ใน RFP สามารถใส่เป็นรายการตรวจสอบได้ว่า “ตู้ หอจัดเก็บ และ MES รับส่งเหตุการณ์ MSD กันด้วย CFX ได้หรือไม่”
การบันทึกความชื้นของตู้ดูดความชื้นและการแจ้งเตือน
จาก “ดูตัวเลขที่หน้าตู้” สู่ “เก็บเป็นบันทึก”
ความชื้นของตู้ดูดความชื้นคือหลักฐานรองรับการหยุดนาฬิกาหรือการรีเซ็ต เมื่อเป็นหลักฐานแล้วก็ต้องเก็บไว้เป็นบันทึก ตามบทความของผู้จำหน่าย ตู้ดูดความชื้นทั่วไปรักษาความชื้นให้ต่ำกว่า 5-10%RH ด้วยสารดูดความชื้น การทำความเย็นแบบเพลเทียร์ (Peltier) หรือการแยกด้วยเมมเบรน และความจุต่อตู้ประมาณ 50-500 รีล แต่ตู้เดี่ยวไม่มีฟังก์ชันการติดตาม หากจะใช้ตู้ที่มีอยู่ แนวทางที่เป็นไปได้คือ ติดเครื่องบันทึกความชื้นที่ตู้แต่ละตู้ และรวบรวมบันทึกไว้ที่เซิร์ฟเวอร์ การออกแบบและค่าใช้จ่ายของการเฝ้าระวังอุณหภูมิและความชื้นทั้งโรงงานได้อธิบายไว้ในต้นทุนและจุดคุ้มทุนของระบบเฝ้าระวังอุณหภูมิและความชื้น
เซนเซอร์ความชื้นต้องได้รับการสอบเทียบ ในตัวอย่างรายการตรวจสอบเพื่อเตรียมรับการตรวจประเมินของผู้จำหน่ายรายหนึ่ง ก็มีรายการการสอบเทียบอุปกรณ์เก็บแบบแห้งและบันทึกความชื้น (ควรเป็นการบันทึกต่อเนื่อง) และบันทึกการสอบเทียบเตาอบ
การกลับสู่สภาพเดิมหลังเปิดประตู
เมื่อเปิดประตู ความชื้นภายในตู้จะสูงขึ้น บทความของผู้จำหน่ายอธิบายว่า ตู้ที่ดีจะกลับมาต่ำกว่า 10%RH ภายใน 5-15 นาที และหากเปิดนาน จะใช้เวลา 15-30 นาทีกว่าจะกลับสู่ความชื้นเป้าหมาย ค่านี้เป็นค่าที่ผู้จำหน่ายระบุไว้ เวลากลับสู่สภาพเดิมจริงจะเปลี่ยนไปตามตู้ ความชื้นของพื้นที่ติดตั้ง ระยะเวลาที่เปิด และปริมาณรีลภายใน ควรทดสอบในการทดสอบรับมอบโดยเปิดปิดตู้ของโรงงานเองในสภาพแวดล้อมของโรงงานเอง
ในด้านการตั้งค่าระบบ หลักพื้นฐานคือ “ช่วงเวลาที่ความชื้นเกินค่าที่ตั้งไว้ ไม่หยุดนาฬิกา (ให้นาฬิกาเดินต่อ)” ตัวอย่างเช่น ช่วงที่เกิน 10%RH ไม่อนุญาตให้พักการนับเวลาของ MSL2/2a/3 และช่วงที่เกิน 5%RH ไม่นับรวมเป็นเวลาเก็บที่ต้องใช้ในการรีเซ็ต MSL4/5/5a (10 เท่าของเวลาสัมผัสอากาศ) การแจ้งเตือนควรเกิดขึ้นเมื่อความชื้นเกินขีดบน เมื่อประตูเปิดค้างต่อเนื่องเป็นเวลาหนึ่ง และเมื่อการสื่อสารกับเครื่องบันทึกข้อมูลขาดหาย
เมื่อข้อมูลขาดหาย ให้ถือว่า “นาฬิกาไม่ได้หยุด”
ข้อมูลความชื้นอาจขาดหายเพราะแบตเตอรี่ของเครื่องบันทึกข้อมูลหมด การสื่อสารขาด หรือเซิร์ฟเวอร์หยุดทำงาน ความชื้นในช่วงที่ข้อมูลขาดหายนั้นไม่มีใครรู้ หากถือว่าช่วงเวลาที่ไม่รู้นั้น “นาฬิกาหยุดอยู่” แม้ในบันทึกจะดูปลอดภัย แต่ไม่มีใครรู้ได้ว่าปลอดภัยจริงหรือไม่ ในการบริหาร MSD ขอแนะนำให้ออกแบบให้ถือว่าช่วงที่ข้อมูลขาดหาย “นาฬิกาเดินอยู่” จากนั้นให้บันทึกว่าเกิดการขาดหายของข้อมูล เพื่อให้ฝ่ายประกันคุณภาพตรวจสอบรีลที่ได้รับผลกระทบได้ วิธีตรวจจับและจัดการการขาดหายของข้อมูลได้อธิบายโดยละเอียดในการป้องกันข้อมูลเซนเซอร์โรงงานสูญหาย สำหรับโรงงานที่มีห้องคลีนรูม ก็มีทางเลือกที่จะใช้ฐานระบบเดียวกับระบบตรวจวัดสภาพแวดล้อมห้องคลีนรูม
การเชื่อมต่อกับเครื่องจับวางชิ้นส่วน MES และ WMS: ไม่ให้ติดตั้งรีลที่หมดอายุ
บันทึกอย่างเดียวหยุดอุบัติเหตุไม่ได้
แม้จะนับนาฬิกานับเวลาสัมผัสอากาศได้ถูกต้อง หากรีลที่เลยกำหนดแล้วถูกนำขึ้นเครื่องจับวางชิ้นส่วนก็ไม่มีความหมาย การเชื่อมต่อกับเครื่องจับวางชิ้นส่วน MES และ WMS คือการเปลี่ยนกลไกการบันทึกให้เป็น “กลไกที่หยุดได้” สำหรับโรงงานที่มีกลไกตรวจสอบจับคู่รหัสฟีดเดอร์กับรีลตอนเตรียมงานอยู่แล้ว (การป้องกันการใส่ชิ้นส่วนผิด) ทางลัดคือการเพิ่มสถานะของ MSD เข้าไปในการตรวจสอบจับคู่นั้น ณ จุดตรวจสอบจับคู่ ให้ตัดสินว่า “หมดอายุ” “รออบ” หรือ “เวลาที่เหลือน้อย” และหากหมดอายุก็ไม่รับการติดตั้ง
บางรีลก็ครบกำหนดระหว่างติดตั้งอยู่ ดังตัวอย่าง FactoryLogix ที่กล่าวไปแล้ว จำเป็นต้องมีการทำงานที่เปลี่ยนสถานะโดยอัตโนมัติเมื่อเกินนาฬิการะหว่างติดตั้ง และไม่ให้ใช้จนกว่าจะเปลี่ยนรีล วิธีการสื่อสารกับเครื่องจักรมีทั้งอินเทอร์เฟซของผู้ผลิตเครื่องจับวางชิ้นส่วน IPC-CFX และสำหรับโรงงานที่ใกล้เคียงอุตสาหกรรมเซมิคอนดักเตอร์ก็มี SECS/GEM เป็นต้น (การนำ SECS/GEM มาใช้)
อนุมัติและบันทึกข้อยกเว้น
ที่หน้างานย่อมมีข้อยกเว้นเกิดขึ้นเสมอ เช่น “อยากใช้รีลที่เหลือ 30 นาทีให้จบเฉพาะแผงนี้” หรือ “ผู้ผลิตชิ้นส่วนมีคำแนะนำเฉพาะว่ารหัสชิ้นส่วนนี้ให้ floor life ยาวขึ้นได้” หากระบบไม่อนุญาตข้อยกเว้นใด ๆ เลย หน้างานก็จะเริ่มทำงานนอกระบบ เมื่ออนุญาตข้อยกเว้น ต้องบันทึกว่าใคร ด้วยหลักฐานใด อนุญาตอะไรกับรีลใด และต้องออกแบบสิทธิ์ เช่น จำกัดผู้อนุมัติไว้ที่ฝ่ายประกันคุณภาพ สิ่งสำคัญคือต้องอธิบายได้ภายหลังในการตรวจประเมิน
นาฬิกาของแผงวงจรและการตรวจสอบก่อนส่งมอบ
ในโรงงานที่มีการประกอบสองด้านหรือการซ่อมงาน ต้องส่งต่อนาฬิกาของรีลไปยังแผงวงจร เป็นแนวคิดเดียวกับการส่งต่อ floor life ของ Critical Manufacturing ที่กล่าวไปแล้ว คือให้แผงวงจรถือเวลาที่เหลือที่เข้มงวดที่สุดของชิ้นส่วนที่ประกอบอยู่ การเชื่อมต่อกับฝั่งการบริหารการผลิตได้อธิบายไว้ในระบบบริหารการผลิตสำหรับชิ้นส่วนอิเล็กทรอนิกส์และ EMS และพื้นฐานการผูกข้อมูลล็อตได้อธิบายไว้ในวิธีเลือกระบบจัดการล็อต หากเกิดข้อสงสัยว่ามีชิ้นส่วนหมดอายุถูกประกอบไป แนวคิดในการสืบย้อนว่าไปอยู่บนแผงวงจรใด และหยุดไว้ก่อนส่งมอบ เป็นแนวคิดเดียวกับการป้องกันของเสียหลุดรอด
การประมาณค่าใช้จ่ายและผลตอบแทนด้วยแบบจำลอง (ตัวเลขสมมติ)
ตัวเลขต่อจากนี้ทั้งหมดเป็นตัวเลขสมมติที่ตั้งขึ้นสำหรับบทความนี้ ไม่ใช่ค่าของโรงงานจริง และไม่ใช่ค่าเฉลี่ยของอุตสาหกรรม ขอให้อ่านเป็นตัวอย่างของแนวคิด และแทนที่ด้วยค่าของโรงงานตนเอง
สมมติฐานของแบบจำลอง
โรงงานที่สมมติคือ EMS ที่ผลิตหลายรุ่น มีไลน์ SMT 4 ไลน์ และจัดการรหัสชิ้นส่วน MSD ระดับ MSL3 ขึ้นไปจำนวนมาก ปัจจุบันเขียนเวลาเปิดถุงด้วยมือบนถุงกันความชื้นแล้วกรอกลง Excel และดูความชื้นของตู้ดูดความชื้นเพียงจากตัวเลขที่แสดงด้วยตา รีลที่ไม่รู้เวลาสัมผัสอากาศสะสมจะถูกส่งไป “อบไว้ก่อนเพื่อความปลอดภัย”
เปรียบเทียบ 2 สถานการณ์ต่อไปนี้
- สถานการณ์ A: หอจัดเก็บอัจฉริยะ + ซอฟต์แวร์บริหาร MSD + การเชื่อมต่อ MES
- สถานการณ์ B: ซอฟต์แวร์บริหาร MSD + ฉลากและเครื่องสแกน + การเพิ่มเครื่องบันทึกความชื้นที่ตู้ที่มีอยู่
ผลตอบแทนที่ (1): ลดการอบ
สมมติว่าปัจจุบันอบ 120 ล็อตต่อเดือน และเมื่อนับเวลาสัมผัสอากาศได้อย่างถูกต้อง และใช้การรีเซ็ตตามกฎ (เช่น กฎ 5 เท่าของ MSL3) จะลดลงเหลือ 50 ล็อตต่อเดือน สมมติค่าใช้จ่ายการอบต่อ 1 ล็อต (การใช้เตาอบ ค่าไฟฟ้า และการจัดการ) เป็น 300 THB
- ส่วนต่าง 70 ล็อต × 300 THB × 12 เดือน = 252,000 THB/ปี
ผลตอบแทนนี้เกิดจากการนับนาฬิกาให้ถูกต้องด้วยซอฟต์แวร์ จึงสมมติให้เท่ากันทั้งสถานการณ์ A และ B สำหรับข้อมูลอ้างอิง ค่าไฟฟ้าเฉลี่ยของไทยในเดือนกันยายนถึงธันวาคม 2026 อยู่ที่ 3.95 บาทต่อ kWh (ไม่รวม VAT เป็นราคาเฉลี่ยต่อหน่วย) แต่แตกต่างจากโครงสร้างอัตราค่าไฟสำหรับโรงงาน จึงควรประมาณค่าไฟฟ้าตามสัญญาของโรงงานเอง
ผลตอบแทนที่ (2): แรงงานในการบันทึกและการตรวจสอบ
สมมติว่าปัจจุบันแต่ละกะจาก 3 กะใช้เวลาวันละ 1.5 ชั่วโมงในการเขียนบันทึกด้วยมือ กรอกลง Excel และตรวจสอบเวลาที่เหลือ และกำหนดค่าแรง 150 THB ต่อชั่วโมง
- 3 กะ × 1.5 ชั่วโมง × 26 วัน × 12 เดือน = 1,404 ชั่วโมง/ปี
- 1,404 ชั่วโมง × 150 THB = 210,600 THB/ปี (สถานการณ์ A)
- สถานการณ์ B มีขอบเขตการทำงานอัตโนมัติแคบกว่า จึงเป็น 70% ของค่านั้น = 147,420 THB/ปี
ขอให้แทนค่าแรงต่อหน่วยด้วยค่าจ้างจริงของโรงงาน
ผลตอบแทนที่ (3): การหลีกเลี่ยงความสูญเสียที่คาดหมายจากอุบัติเหตุด้านคุณภาพ
สมมติว่าความเสียหายในตลาดที่มีสาเหตุจากการดูดความชื้นเกิดขึ้น “2 ปีต่อ 1 ครั้ง ครั้งละ 1,500,000 THB” ความสูญเสียที่คาดหมายต่อปีคือ 750,000 THB และหากสมมติว่าระบบบริหารป้องกันได้ 80% ของความสูญเสียนั้น ผลตอบแทนจะเป็นดังนี้
- 750,000 THB × 80% = 600,000 THB/ปี
ผลตอบแทนนี้สมมติให้เท่ากันทั้ง A และ B เช่นกัน
ผลของ 2 สถานการณ์
| รายการ | สถานการณ์ A | สถานการณ์ B |
|---|---|---|
| องค์ประกอบ | หอจัดเก็บอัจฉริยะ + ซอฟต์แวร์ + การเชื่อมต่อ MES | ซอฟต์แวร์ + ฉลากและเครื่องสแกน + เครื่องบันทึกความชื้น |
| ค่าใช้จ่ายเริ่มต้น | 6,000,000 THB | 1,800,000 THB |
| ค่าใช้จ่ายรายปี | 450,000 THB | 200,000 THB |
| ผลตอบแทนที่ (1) ลดการอบ | 252,000 THB | 252,000 THB |
| ผลตอบแทนที่ (2) แรงงาน | 210,600 THB | 147,420 THB |
| ผลตอบแทนที่ (3) หลีกเลี่ยงอุบัติเหตุด้านคุณภาพ | 600,000 THB | 600,000 THB |
| ผลตอบแทนรวม | 1,062,600 THB | 999,420 THB |
| ผลตอบแทนสุทธิ (ผลตอบแทนรวม – ค่าใช้จ่ายรายปี) | 612,600 THB | 799,420 THB |
| ระยะเวลาคืนทุน (ค่าใช้จ่ายเริ่มต้น ÷ ผลตอบแทนสุทธิ) | ประมาณ 9.8 ปี | ประมาณ 2.3 ปี |
ตรวจสอบการคำนวณ ผลตอบแทนรวมของสถานการณ์ A คือ 252,000 + 210,600 + 600,000 = 1,062,600 THB ผลตอบแทนสุทธิคือ 1,062,600 – 450,000 = 612,600 THB และระยะเวลาคืนทุนคือ 6,000,000 ÷ 612,600 ≈ 9.8 ปี ผลตอบแทนรวมของสถานการณ์ B คือ 252,000 + 147,420 + 600,000 = 999,420 THB ผลตอบแทนสุทธิคือ 999,420 – 200,000 = 799,420 THB และระยะเวลาคืนทุนคือ 1,800,000 ÷ 799,420 ≈ 2.3 ปี
ความอ่อนไหว: กรณีสมมติว่าไม่เกิดความเสียหายในตลาด
ผลตอบแทนส่วนใหญ่มาจากข้อ (3) การหลีกเลี่ยงอุบัติเหตุด้านคุณภาพ แล้วถ้าสมมติว่าไม่เกิดความเสียหายในตลาดเลยตั้งแต่ต้น (ผลตอบแทนที่ (3) เป็นศูนย์) จะเป็นอย่างไร
| รายการ | สถานการณ์ A (ไม่มีความเสียหายในตลาด) | สถานการณ์ B (ไม่มีความเสียหายในตลาด) |
|---|---|---|
| ผลตอบแทนรวม | 462,600 THB | 399,420 THB |
| ผลตอบแทนสุทธิ | 12,600 THB | 199,420 THB |
| ระยะเวลาคืนทุน | ประมาณ 476 ปี = ในทางปฏิบัติไม่คืนทุน | ประมาณ 9.0 ปี |
สถานการณ์ A นำ 252,000 + 210,600 = 462,600 THB หักด้วย 450,000 THB ได้ 12,600 THB และ 6,000,000 ÷ 12,600 ≈ 476 ปี ในทางปฏิบัติจึงไม่คืนทุน สถานการณ์ B นำ 252,000 + 147,420 = 399,420 THB หักด้วย 200,000 THB ได้ 199,420 THB และ 1,800,000 ÷ 199,420 ≈ 9.0 ปี
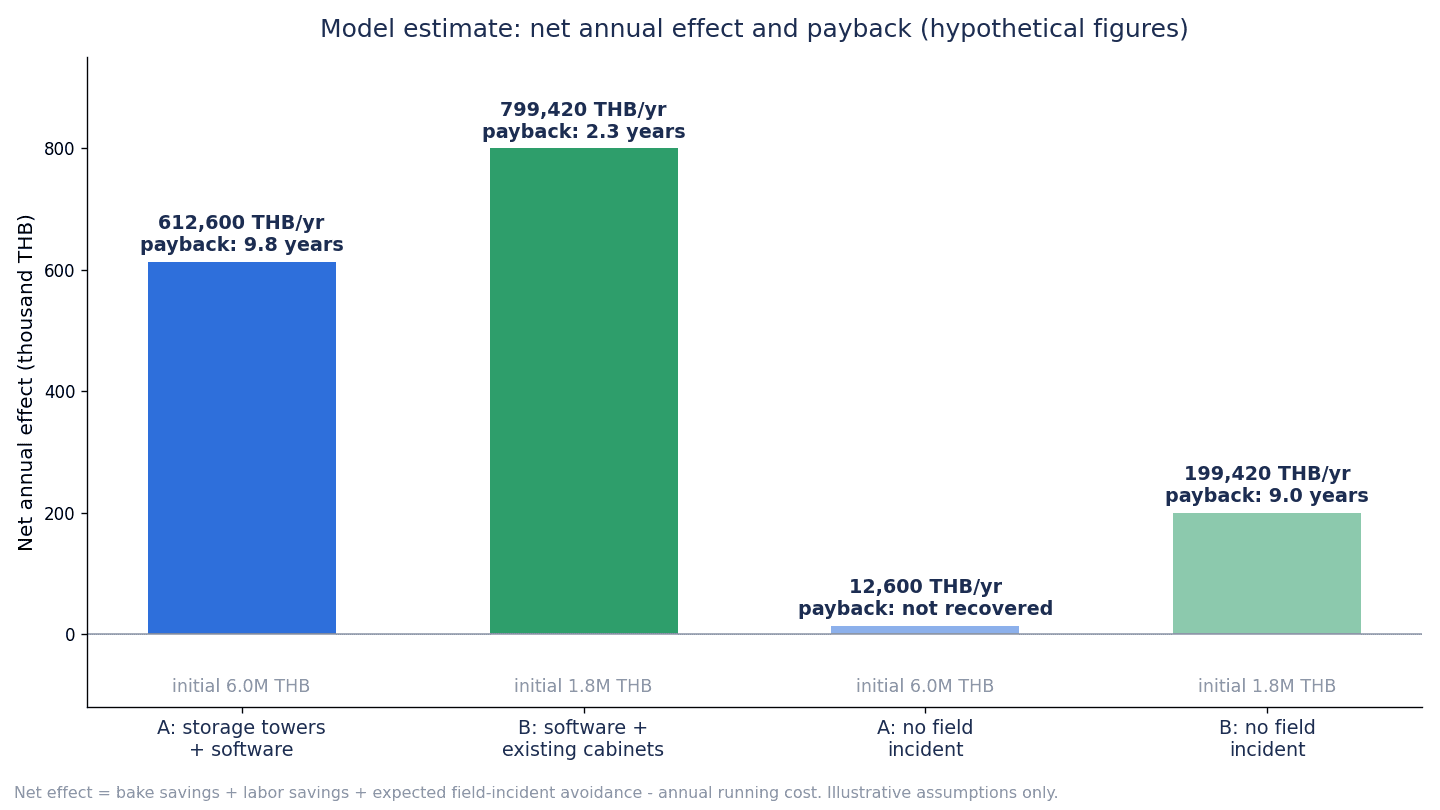
วิธีอ่านการประมาณการ
สิ่งที่สรุปได้จากการประมาณการนี้มี 3 ข้อ
ข้อแรก สิ่งที่กำหนดการคืนทุนไม่ใช่อุปกรณ์จัดเก็บ แต่คือ “ความแม่นยำของนาฬิกานับเวลาสัมผัสอากาศ” การลดการอบและการลดแรงงานได้มาในระดับใกล้เคียงกันทั้ง A และ B เพียงแค่นับนาฬิกาให้ถูกต้องด้วยซอฟต์แวร์
ข้อที่สอง หอจัดเก็บเป็นอุปกรณ์ที่ควรตัดสินใจด้วยเหตุผลอื่น เช่น ความจุการจัดเก็บ แรงงานในการหยิบของ และการเตรียมงานแบบหลายรุ่น หากติดตั้งหอจัดเก็บด้วยเหตุผลเรื่องการบริหาร MSD เพียงอย่างเดียว ตามตัวเลขสมมตินี้ ส่วนที่ A เพิ่มขึ้นจาก B (ค่าใช้จ่ายเริ่มต้น 4,200,000 THB และค่าใช้จ่ายรายปี 250,000 THB) ได้ผลตอบแทนเพิ่มเพียงส่วนต่างด้านแรงงาน 63,180 THB/ปี และการลงทุนส่วนเพิ่มนั้นไม่คืนทุน หากพิจารณาหอจัดเก็บ ขอให้รวบรวมผลตอบแทนด้านอื่นเหล่านั้นด้วยค่าของโรงงานเอง
ข้อที่สาม ผลตอบแทนส่วนใหญ่มาจากการหลีกเลี่ยงอุบัติเหตุด้านคุณภาพ ซึ่งมีลักษณะเป็นการประกันความเสี่ยง หากสมมติว่าไม่เกิดความเสียหายในตลาด ทั้งสองสถานการณ์จะคืนทุนช้าลง ดังนั้นการลงทุนในการบริหาร MSD ควรตัดสินใจไม่ใช่จาก “ระยะเวลาคืนทุน” เพียงอย่างเดียว แต่ในฐานะการตอบสนองข้อกำหนดของลูกค้าว่า “สามารถแสดงหลักฐานในการตรวจประเมินของลูกค้าได้หรือไม่” ซึ่งเป็นแนวทางที่เป็นไปได้จริง
กรณีศึกษาที่เผยแพร่ไว้
หนึ่งในกรณีศึกษาที่เผยแพร่ไว้ซึ่งมีไม่มากคือบทความ IPC APEX ปี 2002 ซึ่งประเมินไลน์ SMT ด้านเดียว 1 ไลน์ของ EMS ในแคนาดา (C-MAC) เป็นเวลาประมาณ 2 เดือนในปี 2001 และระบุว่าจำนวนครั้งของการอบตามขั้นตอนด้วยมืออยู่ที่ 13 ครั้ง (เฉลี่ย 48 ชั่วโมง) ส่วนระบบอัตโนมัติอยู่ที่ 6 ครั้ง (เฉลี่ย 19 ชั่วโมง) อย่างไรก็ตาม นี่เป็นกรณีเฉพาะที่เขียนร่วมกับผู้จำหน่ายระบบ (Cogiscan) และเป็นการประมาณการตามมาตรฐานฉบับในขณะนั้น (สมมติฐานว่าการเก็บแบบแห้งไม่หยุดนาฬิกา) และราคาต่อหน่วยเป็นดอลลาร์สหรัฐปี 2001 จึงนำมาใช้กับโรงงานในไทยปัจจุบันโดยตรงไม่ได้ ขอให้อ่านเป็นกรณีที่แสดง “แนวโน้มว่าเมื่อนับนาฬิกาได้แม่นยำ การอบจะลดลง”
สิ่งที่ไม่ได้รวมไว้ในการประมาณการนี้
การประมาณการนี้ไม่ได้รวมการเพิ่มอัตราการเดินเครื่องของเครื่องจับวางชิ้นส่วน การลดสินค้าคงคลัง สิทธิประโยชน์ทางภาษี เช่น ของ BOI และผลจากการได้รับคำสั่งซื้อใหม่ แนวทางการพิจารณาค่าใช้จ่ายของระบบการสอบกลับทั้งหมดได้สรุปไว้ในค่าใช้จ่ายระบบตรวจสอบย้อนกลับ 2026
รายการที่ควรตรวจสอบใน RFP และ FAT/SAT
ทดสอบด้วยกฎของโรงงานเอง ไม่ใช่ฟังก์ชันในแคตตาล็อก
ระบบบริหาร MSD แทบทุกผลิตภัณฑ์มักอธิบายว่า “รองรับ J-STD-033” สิ่งสำคัญคือ เมื่อป้อนรหัสชิ้นส่วนและเหตุการณ์ของโรงงานเองด้วยกฎที่โรงงานกำหนด ระบบคำนวณได้ถูกต้องและหยุดในจุดที่ควรหยุดหรือไม่ ใน RFP (เอกสารขอข้อเสนอ) และ FAT (การทดสอบก่อนส่งออกจากโรงงานผู้ผลิต) และ SAT (การทดสอบรับมอบ ณ สถานที่ติดตั้ง) ขอแนะนำให้ตรวจสอบรายการต่อไปนี้
| รายการตรวจสอบ | สิ่งที่ถามใน RFP | วิธีทดสอบใน FAT/SAT |
|---|---|---|
| ฉบับที่ยึดถือ | กลไกประมวลผลกฎยึดตาม J-STD-033 ฉบับใด | ตรวจสอบความต่างระหว่างฉบับ (การแบ่ง 12 ชั่วโมงกับ 8 ชั่วโมง และการพักการนับเวลาได้หรือไม่) ด้วยข้อมูลจริง |
| การตั้งค่าและอนุมัติกฎการรีเซ็ต | ใครตั้งค่าและเปลี่ยนกฎได้ และมีประวัติการเปลี่ยนแปลงและการอนุมัติเก็บไว้หรือไม่ | เปลี่ยนค่าตั้ง แล้วตรวจสอบว่าประวัติและผู้อนุมัติถูกบันทึกไว้หรือไม่ |
| การคำนวณแยกตาม MSL | คำนวณการพักการนับเวลาและการรีเซ็ตแยกระหว่าง MSL2/2a/3 กับ MSL4/5/5a ได้หรือไม่ | ป้อน 3 กรณี คือ MSL3 สัมผัสอากาศ 8 ชั่วโมงแล้วเก็บ 40 ชั่วโมง, MSL4 สัมผัสอากาศ 6 ชั่วโมงแล้วเก็บ 60 ชั่วโมง และ MSL4 สัมผัสอากาศ 10 ชั่วโมงแล้วเก็บ |
| การปรับค่า (derating) | มีการปรับค่าตามสภาพแวดล้อมโรงงานหรือไม่ และใครกำหนดตารางที่ใช้ | เปรียบเทียบผลทั้งกรณีใช้และไม่ใช้การปรับค่า |
| ข้อมูลความชื้นขาดหายหรือเกินค่า | ระหว่างที่ข้อมูลขาดหายหรือเกินขีดบน ระบบจัดการนาฬิกาอย่างไร | ถอดเครื่องบันทึกข้อมูลออก และเปิดประตูทิ้งไว้ |
| ความคลาดเคลื่อนของเวลา | ทำให้เวลาของเครื่องปลายทาง อุปกรณ์ และเซิร์ฟเวอร์ตรงกันอย่างไร | ตั้งเวลาของเครื่องปลายทางให้คลาดเคลื่อนโดยเจตนา แล้วดูว่าตรวจพบหรือไม่ |
| ขณะออฟไลน์ | การเก็บข้อมูลสแกนและการส่งภายหลังเมื่อเครือข่ายขาด | ตัดการสื่อสารแล้วสแกน และดูว่าหลังกลับมาเชื่อมต่อ ข้อมูลถูกสะท้อนตามลำดับที่ถูกต้องหรือไม่ |
| บันทึกการอบ | บันทึกอุณหภูมิ เวลา จำนวนครั้ง และเวลาสะสม และแจ้งเตือนเมื่อถึงขีดจำกัดได้หรือไม่ | ส่งรีลเดียวกันไปอบ 2 ครั้ง |
| การป้องกันการติดตั้ง | หยุดการติดตั้งรีลที่หมดอายุหรือรออบได้หรือไม่ | นำรีลที่หมดอายุขึ้นเครื่องจับวางชิ้นส่วน |
| การส่งต่อไปยังแผงวงจร | เก็บเวลาที่เหลือของแผงวงจรในการประกอบสองด้านและการซ่อมงานได้หรือไม่ | ทำให้เกิดการหมดอายุก่อนประกอบด้านที่สองของการประกอบสองด้าน |
| ข้อมูลออกสำหรับการตรวจประเมิน | แสดงประวัติ (การเปิดถุง การเก็บ ความชื้น การอบ) ด้วยรหัสรีลเป็นรายการเดียวได้หรือไม่ | จำลองการตรวจประเมิน แล้วดึงประวัติของรีลใดก็ได้ออกมาในเวลาสั้น ๆ |
| ระยะเวลาเก็บรักษา | ระยะเวลาเก็บรักษาบันทึกและวิธีจัดเก็บถาวร (archive) | ตรวจสอบว่าการออกแบบเป็นไปตามระยะเวลาเก็บรักษาที่ลูกค้ากำหนดหรือไม่ |
| หน้าจอหลายภาษา | หน้าจอและข้อความแจ้งเตือนภาษาญี่ปุ่น ไทย และอังกฤษ | ตรวจสอบว่าพนักงานหน้างานเข้าใจความหมายของการแจ้งเตือนหรือไม่ |
| การแลกเปลี่ยนข้อมูล | ข้อความ MSD ของ IPC-CFX และวิธีเชื่อมต่อกับ MES และ WMS | ดูว่าเหตุการณ์การเปิดถุง การนำเข้า การเบิกออก และการหมดอายุส่งไปถึงหรือไม่ |
ในการทดสอบรับมอบ ให้ป้อน “ความผิดปกติ”
หากทดสอบเฉพาะการทำงานปกติ ระบบเกือบทั้งหมดจะผ่าน ความแตกต่างจะปรากฏเมื่อเกิดความผิดปกติ ได้แก่ การสแกนตกหล่น ประตูตู้เปิดค้าง การสื่อสารของเครื่องบันทึกข้อมูลขาด เวลาคลาดเคลื่อน การติดตั้งรีลที่หมดอายุ และการอบครั้งที่สอง ขอให้ทำให้ความผิดปกติเหล่านี้เกิดขึ้นโดยเจตนา แล้วตรวจสอบว่าระบบหยุดหรือไม่ มีบันทึกเก็บไว้หรือไม่ และมีการแจ้งเตือนหรือไม่
แนวทางนำระบบมาใช้: 90 วัน เริ่มจาก 1 ไลน์ที่มีรหัสชิ้นส่วน MSL3 ขึ้นไปจำนวนมาก
แทนที่จะติดตั้งพร้อมกันทุกไลน์ในทันที ขอแนะนำให้ทดลองนาฬิกานับเวลาสัมผัสอากาศใน 1 ไลน์ที่มีรหัสชิ้นส่วน MSL3 ขึ้นไปจำนวนมาก กำหนดกฎและวิธีปฏิบัติให้แน่นอนก่อน แล้วจึงขยายผล
วันที่ 1-30: สำรวจรายการและกำหนดกฎ
- รวบรวมรหัสชิ้นส่วน MSD ของโรงงาน และสร้างข้อมูลหลักที่มี MSL ความหนา รูปแบบบรรจุภัณฑ์ และคำแนะนำเฉพาะของผู้ผลิตชิ้นส่วน
- นับจำนวนครั้งที่เปิดถุงต่อเดือน จำนวนครั้งและเหตุผลของการอบ และจำนวนกับสภาพของตู้ดูดความชื้น
- วัดอุณหภูมิและความชื้นจริงของคลังสินค้า จุดรับสินค้า และไลน์เป็นเวลาหลายสัปดาห์
- ตรวจสอบกฎการพักการนับเวลา การรีเซ็ต และการอบกับเอกสารของผู้ผลิตชิ้นส่วนและต้นฉบับมาตรฐาน แล้วจัดทำเป็นคู่มือขั้นตอน โดยให้ฝ่ายประกันคุณภาพอนุมัติ
- กำหนด 1 ไลน์เป้าหมาย
วันที่ 31-60: ทดลองนาฬิกานับเวลาสัมผัสอากาศใน 1 ไลน์
- ติดรหัสเฉพาะให้รีลของไลน์เป้าหมาย และวางจุดสแกนที่โต๊ะเปิดถุง ตู้ ไลน์ และเตาอบ
- ติดเครื่องบันทึกความชื้นที่ตู้เป้าหมาย และรวบรวมบันทึก
- ใช้งานคู่ขนานไปกับบันทึกกระดาษ และเปรียบเทียบกับเวลาที่เหลือในระบบ
- บันทึกการสแกนตกหล่นและการเกิดข้อยกเว้น แล้วปรับปรุงวิธีปฏิบัติ
วันที่ 61-90: การเชื่อมต่อและการทดสอบรับมอบ
- เพิ่มสถานะของ MSD เข้าไปในการตรวจสอบจับคู่ตอนเตรียมงานของเครื่องจับวางชิ้นส่วน เพื่อหยุดการติดตั้งรีลที่หมดอายุ
- ทำ SAT โดยป้อนกรณีความผิดปกติจากหัวข้อก่อนหน้า
- จำลองการตรวจประเมิน และฝึกดึงประวัติของรีลใดก็ได้ออกมา
- วัดการเปลี่ยนแปลงของจำนวนครั้งการอบและแรงงาน แล้วตัดสินใจว่าจะขยายไปยังไลน์อื่นหรือไม่
เรื่องที่ควรตรวจสอบเป็นพิเศษในโรงงานไทย
วัดอุณหภูมิและความชื้นภายในโรงงานจริง
ค่าของ TMD เป็นค่าตรวจวัดภายนอกอาคาร ภายในโรงงาน โดยเฉพาะคลังสินค้าที่ปรับอากาศได้ไม่ทั่วถึง จุดรับสินค้า และทางเดินระหว่างอาคาร จะเกิน 30°C/60%RH หรือไม่ ต้องวัดจริงจึงจะรู้ หากมีการวางรีลไว้ในพื้นที่ที่เกินเงื่อนไขอ้างอิง ต้องกำหนดไว้ล่วงหน้าว่าจะจัดการพื้นที่นั้นอย่างไรในการคำนวณนาฬิกา
PDPA: การบันทึกรหัสผู้ปฏิบัติงาน
ในระบบบริหาร MSD รหัสผู้ปฏิบัติงานจะถูกบันทึกไว้ในล็อกของการเปิดถุง การนำเข้าและเบิกออก การอบ และการอนุมัติข้อยกเว้น พระราชบัญญัติคุ้มครองข้อมูลส่วนบุคคลของไทย (PDPA, B.E.2562) มีผลใช้บังคับเต็มรูปแบบเมื่อวันที่ 1 มิถุนายน 2022 ชื่อและรหัสพนักงานของผู้ปฏิบัติงานอาจถือเป็นข้อมูลส่วนบุคคล ประเด็นที่ควรพิจารณาจึงเป็นการระบุวัตถุประสงค์ (การสอบกลับด้านคุณภาพ) ระยะเวลาเก็บรักษา และสิทธิ์การเข้าถึงไว้ในประกาศความเป็นส่วนตัวสำหรับพนักงาน หากเข้าสู่ระบบด้วยการยืนยันตัวตนด้วยข้อมูลชีวมิติ เช่น ลายนิ้วมือหรือใบหน้า อาจถือเป็นข้อมูลอ่อนไหว จึงต้องพิจารณาแยกต่างหาก สำหรับการดำเนินการที่เป็นรูปธรรม ขอให้ปรึกษาผู้เชี่ยวชาญ
ตรวจสอบเงื่อนไขล่าสุดของสิทธิประโยชน์ BOI
มาตรการ “Smart and Sustainable Industry (การยกระดับสู่อุตสาหกรรมอัจฉริยะและยั่งยืน)” ของ BOI ตามคู่มือฉบับปี 2023 กำหนดให้กิจการที่มีอยู่เดิมที่มีเงินลงทุนตั้งแต่ 1 ล้านบาทขึ้นไป (ไม่นับรวมค่าที่ดินและเงินทุนหมุนเวียนในเงินลงทุน) เข้าข่ายได้ และในหมวดการนำเทคโนโลยีดิจิทัลมาใช้ (ข้อ 1.2) มีรายการ เช่น การติดตั้งซอฟต์แวร์หรือระบบสารสนเทศที่มีฟังก์ชันบริหารทรัพยากรตั้งแต่ 3 ฟังก์ชันขึ้นไป การลงทุนเชื่อมต่อการบริหาร MSD กับ MES หรือ WMS จะเข้าข่ายได้หรือไม่ขึ้นอยู่กับการพิจารณาของ BOI นอกจากนี้ BOI ได้ประกาศชุดมาตรการใหม่เมื่อวันที่ 15 มกราคม 2026 โดยส่วนใหญ่กำหนดรับคำขอตั้งแต่วันทำการแรกของปี 2026 ถึงวันทำการสุดท้ายของปี 2027 สิ่งที่เขียนไว้ข้างต้นเป็นเงื่อนไขตามคู่มือฉบับปี 2023 จึงควรยึดประกาศล่าสุดและการสอบถาม BOI ล่วงหน้าเป็นหลัก
ข้อกำหนดแตกต่างกันไปตามลูกค้า
สิ่งที่ลูกค้าต้องการจากบันทึกการบริหาร MSD แตกต่างกันไปตามลูกค้า ลูกค้าด้านยานยนต์อาจกำหนดให้บริหารตาม J-STD-033 ผ่านข้อกำหนดเฉพาะของลูกค้า (CSR) หรือการตรวจประเมิน ขอให้รวบรวมข้อกำหนดของลูกค้า เช่น ระยะเวลาเก็บรักษา รายการที่ต้องบันทึก การจัดการข้อยกเว้น และขีดจำกัดจำนวนครั้งการอบ เป็นรายการเดียว แล้วสะท้อนไว้ในการตั้งค่าระบบและคู่มือขั้นตอน การตัดสินความสอดคล้องกับมาตรฐานหรือข้อกำหนดของลูกค้า ขอให้ยืนยันกับลูกค้าและหน่วยรับรอง
มาตรฐานการทำงานหลายภาษา
ขั้นตอนการเปิดถุง การส่งคืน และการอบ ต้องตั้งอยู่บนเงื่อนไขว่าพนักงานหน้างานเข้าใจได้ในภาษาของตนเอง ควรเตรียมมาตรฐานการทำงาน หน้าจอ และข้อความแจ้งเตือนเป็นภาษาไทย และขอแนะนำให้สอนจุดที่เข้าใจผิดได้ง่ายด้วยภาพและตัวอย่างที่เป็นรูปธรรม โดยเฉพาะเรื่องเช่น “MSL4/5/5a แม้จะใส่ตู้ดูดความชื้นแล้ว ก็ไม่มีข้อกำหนดเรื่องการพักการนับเวลา (มีเพียงการรีเซ็ตแบบมีเงื่อนไข)” บันทึกการอบรมก็เป็นหนึ่งในรายการที่ถูกขอดูในการตรวจประเมิน
คำถามที่พบบ่อย
MSD คืออะไร
MSD (Moisture Sensitive Device) คือชิ้นส่วนที่อาจเสียหายจากความร้อนของการรีโฟลว์เมื่อดูดความชื้นเข้าไป ซึ่งรวมถึง IC ในบรรจุภัณฑ์พลาสติกจำนวนมาก น้ำที่ดูดเข้าไปจะกลายเป็นไอในการรีโฟลว์ ทำให้เกิดการหลุดลอก รอยร้าวภายใน และในกรณีรุนแรงก็เกิดปรากฏการณ์ป๊อปคอร์นที่ทำให้บรรจุภัณฑ์แตกออก ความอ่อนไหวแสดงด้วย MSL (ระดับความไวต่อความชื้น) ซึ่งผู้ผลิตชิ้นส่วนเป็นผู้จำแนกตาม J-STD-020
floor life ของ MSL3 คือเท่าไร
ตามเอกสารที่ผู้ผลิตชิ้นส่วนเผยแพร่ (ซึ่งคัดลอกตารางของ J-STD-033 Rev D) คือ 168 ชั่วโมง (7 วัน) ในสภาพแวดล้อมไม่เกิน 30°C และไม่เกิน 60%RH ในสภาพแวดล้อมที่มีความชื้นสูงอาจสั้นลงได้ ค่าเฉพาะต้องตรวจสอบในตารางปรับลดค่า (derating) ของต้นฉบับ J-STD-033 และเอกสารของผู้ผลิตชิ้นส่วน ในที่สุดควรตรวจสอบกับต้นฉบับมาตรฐาน และเอกสารข้อมูลและฉลากของผู้ผลิตชิ้นส่วน
ใส่ตู้ดูดความชื้นแล้วนาฬิกาจะหยุดหรือไม่
ขึ้นอยู่กับ MSL ในตาราง Rev D ที่ MPS คัดลอกไว้ MSL2/2a/3 ที่มีเวลาสัมผัสอากาศสะสมน้อยกว่า floor life สามารถพักการนับเวลาได้ตลอดช่วงที่เก็บไว้ที่ไม่เกิน 10%RH และหากสัมผัสอากาศไม่เกิน 12 ชั่วโมง ก็รีเซ็ตได้ด้วยการเก็บเป็นเวลา 5 เท่าของเวลาที่สัมผัสอากาศ สำหรับ MSL4/5/5a ไม่มีแถวของการพักการนับเวลา มีเพียงเงื่อนไขว่า หากสัมผัสอากาศไม่เกิน 8 ชั่วโมง จะรีเซ็ตได้เมื่อเก็บไว้ที่ไม่เกิน 5%RH เป็นเวลา 10 เท่าของเวลาที่สัมผัสอากาศ ความชื้นที่จะใช้นั้นแต่ละเอกสารเขียนไว้ต่างกัน จึงควรกำหนดตามคำแนะนำของผู้ผลิตชิ้นส่วนและคู่มือขั้นตอนของโรงงานเอง
เงื่อนไขการอบเป็นอย่างไร
เปลี่ยนไปตามความหนาของบรรจุภัณฑ์ MSL และอุณหภูมิทนความร้อนของวัสดุบรรจุ ในตาราง Rev D ที่ MPS คัดลอกไว้ ชิ้นส่วน MSL3 ที่หนามากกว่า 0.8 mm ถึงไม่เกิน 1.4 mm (เวลาที่เกิน floor life มากกว่า 72 ชั่วโมง) ใช้ 8 ชั่วโมงที่ 125°C, 25 ชั่วโมงที่ 90°C หรือ 8 วันที่ 40°C ยิ่งหนายิ่งใช้เวลานาน โดยที่ความหนามากกว่า 2.0 mm ถึงไม่เกิน 4.5 mm จะใช้ 79 วันที่ 40°C สิ่งสำคัญคือ ไม่ควรอบชิ้นส่วนในเทปและรีลหรือบรรจุภัณฑ์อื่นที่คล้ายกันที่อุณหภูมิเกิน 40°C และควรสอบถามจำนวนครั้งสูงสุดของการอบจากผู้ผลิตชิ้นส่วน
การบริหาร MSD ต้องใช้ระบบเฉพาะหรือไม่
ไม่จำเป็นเสมอไปที่ต้องใช้อุปกรณ์ขนาดใหญ่โดยเฉพาะ หากรหัสชิ้นส่วนมีน้อยและส่วนใหญ่ต่ำกว่า MSL3 กระดาษหรือ Excel ก็อาจใช้ได้ แต่ในโรงงานที่มีรหัสชิ้นส่วน MSL3 ขึ้นไปจำนวนมาก และรีลถูกย้ายไปกลับระหว่างไลน์กับตู้หลายรอบ นาฬิกาที่เขียนด้วยมือจะขาดตอนได้ง่าย ในการประมาณการด้วยตัวเลขสมมติของบทความนี้ ผลที่ได้คือ ซอฟต์แวร์ร่วมกับการเพิ่มเครื่องบันทึกความชื้นที่ตู้ที่มีอยู่ ลดการอบและแรงงานได้ใกล้เคียงกับรูปแบบที่ติดตั้งหอจัดเก็บ
J-STD-033 ฉบับล่าสุดคือฉบับใด
ในตารางฉบับปรับปรุงเอกสารของ IPC ฉบับล่าสุดของ J-STD-033 คือ Rev D เดือนพฤษภาคม 2018 และในตารางดังกล่าวอยู่ในสถานะ “No Longer Maintained (เอกสารที่ ณ ขณะนี้ไม่มีกำหนดการปรับปรุง)” (ตรวจสอบเดือนตุลาคม 2026) ยังไม่มี Rev E หากเอกสารของผลิตภัณฑ์อ้างอิงฉบับเก่า (Rev A หรือ Rev B) ควรตรวจสอบความแตกต่างกับฉบับปัจจุบันใน RFP
ค่าใช้จ่ายและระยะเวลาในการนำมาใช้เป็นเท่าไร
แตกต่างกันมากตามจำนวนรหัสชิ้นส่วน จำนวนไลน์ จะใช้ตู้ที่มีอยู่หรือติดตั้งหอจัดเก็บ และจะเชื่อมต่อกับเครื่องจับวางชิ้นส่วนและ MES มากน้อยเพียงใด และไม่มีราคาที่เผยแพร่ไว้ จึงไม่สามารถบอกเป็นตัวเลขเดียวได้ ในการประมาณการด้วยตัวเลขสมมติของบทความนี้ ได้ตั้งค่าไว้ว่า หอจัดเก็บ + ซอฟต์แวร์ + การเชื่อมต่อ MES มีค่าใช้จ่ายเริ่มต้น 6,000,000 THB และรายปี 450,000 THB ส่วนซอฟต์แวร์ + เครื่องสแกน + เครื่องบันทึกความชื้น มีค่าใช้จ่ายเริ่มต้น 1,800,000 THB และรายปี 200,000 THB สำหรับระยะเวลา บทความนี้เสนอเป็นแนวทางว่าให้ทดลองใน 1 ไลน์ที่มีรหัสชิ้นส่วน MSL3 ขึ้นไปจำนวนมากเป็นเวลา 90 วัน แล้วจึงขยายไปยังไลน์อื่น
สรุป
- แก่นของการบริหาร MSD ไม่ใช่ตู้เก็บ แต่คือนาฬิกานับเวลาสัมผัสอากาศของแต่ละรีล หากเวลาที่ออก เวลาที่กลับเข้าเก็บ และความชื้นระหว่างนั้นไม่ได้ถูกบันทึกสะสมไว้กับรหัสรีล ก็จะไม่รู้ floor life ที่เหลือ
- floor life ตาม MSL ที่ไม่เกิน 30°C และไม่เกิน 60%RH คือ MSL3 168 ชั่วโมง MSL4 72 ชั่วโมง และ MSL5a 24 ชั่วโมง (MSL1 ไม่จำกัดที่ 30°C/85%RH) ตัวเลขอ้างอิงจากการคัดลอกตาราง Rev D ที่ผู้ผลิตชิ้นส่วนเผยแพร่ ในที่สุดควรตรวจสอบกับต้นฉบับมาตรฐานและเอกสารข้อมูล
- การพักการนับเวลาระหว่างการเก็บแบบแห้งมีเฉพาะ MSL2/2a/3 เท่านั้น MSL4/5/5a มีเพียงเงื่อนไขว่า หากสัมผัสอากาศไม่เกิน 8 ชั่วโมง ให้เก็บที่ไม่เกิน 5%RH เป็นเวลา 10 เท่าแล้วจึงรีเซ็ต อย่านำกฎเดียวกันไปใช้กับทุก MSL
- เวลาอบขึ้นกับความหนา MSL และอุณหภูมิทนความร้อนของวัสดุบรรจุ เทปและรีลไม่ควรอบเกิน 40°C ควรบันทึกจำนวนครั้งและเวลาสะสมของการอบ และสอบถามขีดจำกัดจากผู้ผลิตชิ้นส่วน
- บันทึกความชื้นของตู้ และในช่วงที่ข้อมูลขาดหายหรือเกินขีดบน ให้ถือว่านาฬิกาเดินอยู่
- เพื่อไม่ให้ติดตั้งรีลที่หมดอายุ ให้เพิ่มสถานะของ MSD เข้าไปในการตรวจสอบจับคู่ตอนเตรียมงานของเครื่องจับวางชิ้นส่วน และอนุมัติพร้อมบันทึกข้อยกเว้น
- ในการประมาณการด้วยตัวเลขสมมติ สถานการณ์ B ที่เน้นซอฟต์แวร์คืนทุนในประมาณ 2.3 ปี และสถานการณ์ A ที่รวมหอจัดเก็บใช้ประมาณ 9.8 ปี หากสมมติว่าไม่เกิดความเสียหายในตลาด A ในทางปฏิบัติไม่คืนทุน และ B ใช้ประมาณ 9.0 ปี สิ่งที่กำหนดการคืนทุนไม่ใช่อุปกรณ์จัดเก็บ แต่คือความแม่นยำของนาฬิกา
- ผลตอบแทนส่วนใหญ่มาจากการหลีกเลี่ยงอุบัติเหตุด้านคุณภาพ จึงควรตัดสินใจในฐานะข้อกำหนดของลูกค้า ว่าสามารถแสดงหลักฐานในการตรวจประเมินของลูกค้าได้หรือไม่
- ใน RFP ให้ตรวจสอบว่ายึดตาม J-STD-033 ฉบับใด และในการทดสอบรับมอบ ให้ทำให้เกิดการสแกนตกหล่น การเปิดประตูค้าง การสื่อสารขาด เวลาคลาดเคลื่อน การติดตั้งรีลที่หมดอายุ และการอบครั้งที่สองโดยเจตนา
- ในไทย ควรตรวจสอบเรื่องต่อไปนี้ก่อน ได้แก่ การวัดอุณหภูมิและความชื้นจริงภายในโรงงาน การจัดการรหัสผู้ปฏิบัติงานตาม PDPA เงื่อนไขล่าสุดของ BOI ข้อกำหนดของลูกค้าแต่ละราย และมาตรฐานการทำงานหลายภาษา
TOMAS TECH ให้การสนับสนุนโรงงานในไทยด้านการเก็บข้อมูลจากเครื่องจักรและเซนเซอร์ การวางระบบระบุตัวตนชิ้นส่วนและการสอบกลับ และการเชื่อมต่อกับระบบที่มีอยู่ ท่านสามารถปรึกษาได้ตั้งแต่ช่วงก่อนเลือกผลิตภัณฑ์ เช่น ช่วงที่กำลังสำรวจรหัสชิ้นส่วน MSD และการกระจายตัวของ MSL ของโรงงาน หรือช่วงที่ต้องการทดลองนาฬิกานับเวลาสัมผัสอากาศใน 1 ไลน์ ติดต่อได้ที่แบบฟอร์มนี้
แหล่งอ้างอิง
- IPC: Document Revision Table (ฉบับของ J-STD-033, J-STD-020, IPC-1782 และ IPC-2591 เข้าดูเดือนตุลาคม 2026)
- MPS: Moisture Sensitivity Technical Note (เมษายน 2024)
- Texas Instruments: SLVA840 (มกราคม 2017)
- Texas Instruments: SPRABY1A (ธันวาคม 2018)
- Broadcom: AV02-1298EN (มิถุนายน 2020)
- Melexis: Guidelines for Storage and Handling of Plastic Encapsulated ICs (เมษายน 2020)
- Eureka Dry Tech: IPC/JEDEC J-STD-033C
- Robert Rowland: บทความอธิบายชิ้นส่วนไวต่อความชื้นในนิตยสาร SMT (ตุลาคม 2000)
- Neotel Technology: IPC/JEDEC J-STD-033 MSD Storage (ตุลาคม 2025)
- Circuitnet: Experts Q&A (เผยแพร่ครั้งแรกกุมภาพันธ์ 2015 ปรับปรุงมิถุนายน 2026)
- Lucent Technologies: Handling of Highly Moisture Sensitive Components
- IPC APEX 2002: บทความของ C-MAC และ Cogiscan
- Circuits Assembly: The Moisture Sensitivity Standard Goes Pb-Free (มกราคม 2007)
- Circuits Assembly: Latest MSD Spec Rev Covers Non-IC Parts (กุมภาพันธ์ 2012)
- CALCE (University of Maryland): บทคัดย่องานวิจัยปรากฏการณ์ป๊อปคอร์นของ PBGA (1997)
- Wikipedia: Humidity indicator card
- Critical Manufacturing: Moisture Sensitive Level Overview
- Critical Manufacturing: Support Floor Life Propagation
- Aegis: FactoryLogix Handling Moisture Sensitive Devices
- Siemens: Automated material management for electronic assemblies (พฤศจิกายน 2020)
- Mycronic: MYTower Brochure (ฉบับปี 2025)
- Electronic Specifier: Essemtec Tower (สิงหาคม 2010)
- EPP Europe: Storing and drying of moisture sensitive devices (ตุลาคม 2017)
- EMSNow: Super Dry (เมษายน 2018)
- Electronics For You: Inovaxe SMART IMSD2000 (ธันวาคม 2022)
- IPC-CFX SDK: MSDManagement Namespace
- IPC-CFX SDK: MaterialsOpened
- IPC: IPC Releases Version 2.0 of IPC-2591 CFX (เมษายน 2025)
- IPC: IPC-1782B Table of Contents (2023)
- Mentor Graphics: บทความอธิบาย IPC-1782
- BOI: Press Release No.166/2569 ยุทธศาสตร์ชาติด้านเซมิคอนดักเตอร์และอิเล็กทรอนิกส์ขั้นสูง (24 กันยายน 2026)
- BOI: Press Release No.171/2569 การเปิดโรงงาน Infineon (1 ตุลาคม 2026)
- แนวหน้า: BOI อนุมัติส่งเสริมการลงทุนโรงงาน PCBA ของ ShuCan (Thailand) (14 กันยายน 2026)
- The Nation: คำขอรับการส่งเสริมการลงทุนจาก BOI ครึ่งแรกของปี 2026 (23 กรกฎาคม 2026)
- The Nation: การรวมตัวของอุตสาหกรรม PCB ในไทย (23 กุมภาพันธ์ 2026)
- TMD: Climatological Data of Thailand for 30 Year Period 1991-2020
- BOI: Smart and Sustainable Industry (คู่มือฉบับปี 2023)
- Alvarez & Marsal (Mondaq): Thailand’s Renewed BOI Incentives 2026-2027 (กุมภาพันธ์ 2026)
- The Nation: ค่าไฟฟ้างวดกันยายนถึงธันวาคม 2026 (23 กรกฎาคม 2026)


