


การป้องกันของเสียหลุดรอดไปถึงลูกค้า มักถูกเข้าใจว่าเป็นปัญหาที่แก้ได้ด้วยการเพิ่มความแม่นยำของการตรวจสอบ แต่เมื่อไล่ดูลำดับเหตุการณ์ของข้อร้องเรียนจากลูกค้าจริง ๆ กลับพบเส้นทางเดิมซ้ำแล้วซ้ำอีก คือการตรวจสอบจับของเสียได้แล้ว แต่ในจังหวะตัดสินใจส่งมอบกลับถูกดันไปข้างหน้าด้วยเหตุผลว่ารอบนี้น่าจะไม่เป็นไร หรือของที่ตัดสินว่า NG ไม่ถูกกักแยกจนหลุดไปปนอยู่ในพาเลทของดี บทความนี้ตั้งอยู่บนหน้างานของผู้ผลิตญี่ปุ่นที่ดำเนินกิจการในประเทศไทย และอธิบายการออกแบบเพื่อหยุดการหลุดรอดด้วย 3 ชั้น ได้แก่ การสร้างเกณฑ์ตัดสินการส่งมอบ การกักแยกของ NG ทางกายภาพ และการย้อนกลับล็อตไปจนถึงปลายทางจัดส่ง พร้อมการจำกัดขอบเขตความเสียหายเมื่อเกิดเหตุ โดยมีประมาณการค่าใช้จ่ายจากโรงงานตัวอย่างประกอบ
ทำไมการป้องกันของเสียหลุดรอดจึงไม่จบที่ความแม่นยำของการตรวจสอบ
การตรวจสอบเป็นเรื่องของความน่าจะเป็น ถ้าเป็นการสุ่มตรวจ การหลุดรอดย่อมเหลืออยู่เสมอในทางสถิติ และแม้จะตรวจ 100% ตราบใดที่คนเป็นผู้ตัดสิน ก็ไม่มีทางทำให้การมองข้ามหลักไม่กี่ชิ้นในหลักพันชิ้นกลายเป็นศูนย์ได้ ช่วงหลังการตรวจสอบด้วยการประมวลผลภาพและแมชชีนเลิร์นนิงแพร่หลายขึ้น อัตราการตรวจจับก็สูงขึ้นอย่างต่อเนื่อง ขั้นตอนการทำให้กระบวนการตรวจสอบเป็นอัตโนมัตินั้น เราอธิบายไว้อย่างละเอียดในขั้นตอนการติดตั้ง AI ตรวจสอบด้วยภาพ
แต่สิ่งที่เกิดขึ้นหลังจากตรวจจับได้แล้วนั้น ไม่ใช่ปัญหาเชิงเทคโนโลยีการตรวจสอบ หากเป็นปัญหาของการออกแบบกระบวนการทำงาน หากเรียกจุดนี้ว่าธรรมาภิบาลอาจฟังดูใหญ่โต แต่โดยเนื้อแท้แล้วมันคือคำถามว่าองค์กรตอบ 3 ข้อนี้ได้ชัดหรือไม่
- ใครเป็นผู้ตัดสินว่าส่งมอบได้ และตัดสินโดยอ้างอิงตัวเลขใด
- ของที่ตัดสินว่าไม่ส่งมอบ จะถูกกักแยกไปไว้ที่ไหนและด้วยวิธีใดในทางกายภาพ
- หากหลุดรอดออกไปจริง จะบอกได้ภายในกี่นาทีว่าล็อตใดอยู่ในมือลูกค้ารายใด
ต่อให้ลงทุนเครื่องตรวจสอบที่สมรรถนะสูงเพียงใด ถ้า 3 ข้อนี้ยังคลุมเครือ การหลุดรอดก็ไม่หยุด ในทางกลับกัน แม้อัตราการตรวจจับจะอยู่ในระดับพอใช้ แต่ถ้า 3 ข้อนี้แน่น การหลุดรอดจะลดลงอย่างชัดเจน และต่อให้หลุดรอด ขอบเขตความเสียหายก็จะถูกจำกัดให้เล็ก บทความนี้พูดถึงสิ่งที่อยู่ด้านหลังของการตรวจสอบ
ส่วนความเร็วในการตอบข้อร้องเรียนขั้นต้นและการควบคุมความเสียหายหลังจากของหลุดรอดไปแล้ว เราแยกไปเรียบเรียงไว้ในการสร้างระบบตอบข้อร้องเรียนให้เร็วขึ้น บทความนี้อยู่ก่อนหน้านั้นหนึ่งก้าว คือเจาะเฉพาะการออกแบบภายในกระบวนการเพื่อไม่ให้ของไปถึงลูกค้าตั้งแต่แรก
การหลุดรอดไม่ใช่ความล้มเหลวของฝ่ายคุณภาพ แต่เป็นความล้มเหลวของจุดส่งต่อ
ยังมีอีกหนึ่งมุมมองที่ต้องปรับ หลายคนคิดว่าของเสียหลุดรอดเป็นเรื่องในความรับผิดชอบของฝ่ายประกันคุณภาพ แต่ในความเป็นจริง วินาทีที่ของเสียออกไปนอกบริษัทคือฉากที่ของถูกส่งต่อจากฝ่ายผลิตไปยังฝ่ายโลจิสติกส์ และจากโลจิสติกส์ไปยังลูกค้า การหลุดรอดเริ่มต้นเมื่อของที่ถูกตัดสินว่าเป็นของเสียในกระบวนการ ถูกส่งต่อไปยังกระบวนการถัดไปหรือเข้าคลัง
ดังนั้นจุดที่ควรวางมาตรการจึงไม่ใช่ห้องตรวจสอบ แต่คือเส้นแบ่งของการส่งต่อ ได้แก่ การส่งมอบระหว่างกระบวนการ การรับเข้าคลังสินค้าสำเร็จรูป และการขึ้นรถบรรทุกที่ท่าส่งสินค้า การวางกลไกการตัดสินและการกักแยกไว้ที่เส้นแบ่งทั้ง 3 จุดนี้ คือแนวคิดที่บทความนี้เรียกว่าด่านตัดสินการส่งมอบ
ช่องโหว่เชิงโครงสร้าง 3 แบบที่ทำให้ของเสียหลุดรอด
เมื่อลงไปดูหน้างานจริง จะพบว่าสาเหตุของการหลุดรอดไม่ใช่ความสะเพร่าของบุคคล แต่บรรจบกันอยู่ที่ช่องโหว่เชิงโครงสร้าง 3 แบบ
ช่องโหว่ที่ 1 เกณฑ์ตัดสินการส่งมอบอยู่ในประสบการณ์ของผู้ตรวจ
แบบนี้พบมากที่สุด เกณฑ์ระบุว่ารอยขีดข่วนความยาวไม่เกิน 2 มม. ถือว่าผ่าน แต่ตัวอย่างขีดจำกัดมีเพียงชิ้นจริงเก่าที่สีซีดชิ้นเดียวจากเมื่อ 10 ปีก่อน ซ้ำร้ายแม่พิมพ์เปลี่ยนไปแล้วทำให้รูปทรงต่างจากของที่ผลิตอยู่ในปัจจุบัน หรืออีกแบบคือในเอกสารเกณฑ์เขียนเพียงว่าต้องไม่มีการเสียรูปอย่างมีนัยสำคัญ โดยไม่นิยามว่าอย่างมีนัยสำคัญคืออะไร ในสภาพเช่นนี้ เกณฑ์การตัดสินดำรงอยู่เพียงในหัวของผู้ตรวจสอบรุ่นเก๋าเท่านั้น
สิ่งที่น่ากลัวของโครงสร้างแบบนี้คือ การตัดสินจะเอนไปทางผ่อนปรนอย่างเป็นระบบ กำหนดส่งใกล้เข้ามา สต๊อกไม่พอ ลูกค้ารายนี้ไม่เคยว่าอะไรมาก่อน แรงกดดันเหล่านี้ตกอยู่ที่ฝั่งส่งมอบเสมอ และไม่มีแรงกดดันใดตกอยู่ที่ฝั่งหยุด ยิ่งเกณฑ์คลุมเครือมากเท่าใด ช่องว่างให้แรงกดดันผลักได้ก็ยิ่งกว้างขึ้นเท่านั้น
ยิ่งไปกว่านั้น ในหน้างานของไทย การผลัดเปลี่ยนตัวผู้ตรวจสอบยิ่งขยายความแปรปรวนของการตัดสิน ถ้าเกณฑ์สะสมอยู่ในตัวคนแทนที่จะอยู่ในเอกสาร เกณฑ์จะถูกรีเซ็ตทันทีที่คนคนนั้นลาออก ผู้ตรวจสอบที่เข้ามาใหม่ไม่สามารถดูประวัติการตัดสินของคนก่อนหน้าได้ จึงต้องสร้างเกณฑ์ของตัวเองขึ้นมาใหม่ตั้งแต่ต้น ผลคือสินค้าตัวเดียวกันแท้ ๆ แต่เส้นแบ่งผ่านหรือไม่ผ่านเมื่อ 3 เดือนก่อนกับวันนี้ไม่เหมือนกัน
ช่องโหว่ที่ 2 ตัดสินว่า NG แล้วแต่ไม่ถูกกักแยกทางกายภาพ
แบบที่สองคือกรณีที่การตัดสินถูกต้องว่า NG แต่ตัวของกลับไม่ถูกหยุด เส้นทางที่พบบ่อยคือ วางแท็กกระดาษไว้บนถาดของ NG แล้ววางถาดไว้ข้างโต๊ะทำงาน จากนั้นพนักงานกะถัดไปมองไม่เห็นแท็กและย้ายของลงคอนเทนเนอร์ของดี หรืออีกแบบคือมีพื้นที่กักแยกอยู่จริงแต่ไม่ได้ล็อกกุญแจ พอชิ้นส่วนขาดมือขึ้นมาก็มีคนหยิบออกไปแค่ชิ้นเดียว
แท็กกระดาษและการส่งต่อด้วยปากเปล่าขาดตอนได้ง่ายในจังหวะเปลี่ยนกะและจังหวะเปลี่ยนล็อต หากทำงานวันละ 3 กะ และเดินการผลิต 250 วันต่อปี การส่งต่อระหว่างกะจะเกิดขึ้น 750 ครั้งต่อปี หากสมมติอัตราความผิดพลาดในการสื่อสารต่อครั้งไว้ที่ 0.5% ก็จะคำนวณได้เกือบ 4 ครั้งต่อปีที่การส่งต่อขาดตอน ไม่ใช่ว่าการส่งต่อที่ขาดตอนทุกครั้งจะกลายเป็นการหลุดรอด แต่ถ้าการกักแยกไม่ได้ถูกค้ำไว้ในทางกายภาพ ทั้ง 4 ครั้งนี้ก็กลายเป็นความเสี่ยงที่จะหลุดรอดโดยตรง และในสกอร์การ์ดคุณภาพของลูกค้าญี่ปุ่น การหลุดรอดปีละไม่กี่ครั้งมักอยู่ในระดับที่กู้คืนคะแนนได้ยาก
ช่องโหว่ที่ 3 ย้อนกลับล็อตไม่ได้ ขอบเขตการคัดแยกจึงกลายเป็นทั้งหมด
แบบที่สามไม่ใช่ช่องโหว่ที่ทำให้เกิดการหลุดรอด แต่เป็นช่องโหว่ที่ทำให้ความเสียหายหลังหลุดรอดพองขึ้นเป็นหลักสิบเท่า เมื่อลูกค้าติดต่อมาว่าของที่ส่งมอบเมื่อเดือนที่แล้วมีความผิดปกติ ถ้าตามไม่ได้ว่าล็อตไหน ผลิตด้วยเงื่อนไขอะไร ส่งไปกับเที่ยวขนส่งใด ไปถึงฐานการผลิตแห่งใดของลูกค้ารายใด ก็จำกัดขอบเขตการเรียกคืนไม่ได้ สุดท้ายจึงเหลือทางเลือกเดียวคือคัดแยกทั้งหมดของช่วงเวลาที่น่าสงสัย
งานคัดแยกที่ควรจบแค่ 200 ชิ้นหากจำกัดขอบเขตได้ กลายเป็น 20,000 ชิ้นเพราะจำกัดไม่ได้ ส่วนต่างนี้กลายเป็นส่วนต่างของค่าใช้จ่ายและความน่าเชื่อถือโดยตรง มุมมองว่าบันทึกจะหยิบออกมาแสดงได้ทันทีในสถานการณ์ตรวจประเมินจากลูกค้าหรือไม่ เราอธิบายไว้ในการรับมือ Traceability ในการตรวจประเมินจากลูกค้า แต่ในบทความนี้เราเรียบเรียงในฐานะงานปฏิบัติจริงที่ต้องชี้ขาดขอบเขตการเรียกคืนในวินาทีที่ของเสียปรากฏขึ้นจริง ไม่ใช่การเตรียมรับการตรวจประเมิน
ชั้นที่ 1 ย้ายเกณฑ์ตัดสินการส่งมอบจากตัวคนไปสู่เอกสารและตัวเลข
ชั้นแรกใน 3 ชั้นคือการนำเกณฑ์การตัดสินออกมาจากหัวของคน
5 องค์ประกอบขั้นต่ำที่เอกสารเกณฑ์ตัดสินการส่งมอบต้องมี
เอกสารที่เรียกว่าเกณฑ์การตัดสินมีอยู่ในโรงงานส่วนใหญ่ แต่ที่อยู่ในระดับที่ใช้ตัดสินได้จริงกลับมีไม่มาก เอกสารที่ใช้ได้จริงจะมีองค์ประกอบครบ 5 ข้อดังนี้
| องค์ประกอบ | เนื้อหา | ข้อบกพร่องที่พบบ่อย |
|---|---|---|
| วิธีการวัด | ใช้เครื่องมือใด วัดตรงไหน วัดกี่ครั้ง | ไม่ระบุเครื่องมือ พนักงานใช้เครื่องมือส่วนตัว |
| ค่าตัดสิน | เส้นแบ่งผ่านและไม่ผ่านเป็นตัวเลข | มีแต่คำเชิงคุณภาพ เช่น อย่างมีนัยสำคัญ หรือ รุนแรง |
| ตัวอย่างขีดจำกัด | ชิ้นงานจริงหรือภาพถ่ายบริเวณเส้นแบ่ง | มีแต่ตัวอย่างเก่าที่รูปทรงต่างจากของปัจจุบัน |
| ผู้ตัดสิน | คุณสมบัติของผู้ที่ตัดสินได้ และใครเป็นผู้อนุมัติ | มีตราประทับอันเดียวที่ใครก็ประทับได้ |
| การจัดการข้อยกเว้น | ปลายทางเอสคาเลชันเมื่อตัดสินไม่ได้ | ไม่มีนิยาม ตัดสินตามบรรยากาศหน้างาน |
สิ่งที่ได้ผลเป็นพิเศษคือการทำตัวอย่างขีดจำกัดให้เป็นดิจิทัล เพียงถ่ายภาพชิ้นงานบริเวณเส้นแบ่งภายใต้สภาพแสงที่คงที่ แล้ววางภาพฝั่งผ่านกับฝั่งไม่ผ่านคู่กันให้เปิดดูได้จากอุปกรณ์พกพา ความแปรปรวนของการตัดสินก็หดลงอย่างเห็นได้ชัด ข้อดีอื่นคือไม่เสื่อมสภาพเหมือนชิ้นงานจริง หลายไลน์อ้างอิงของชุดเดียวกันได้พร้อมกัน และทุกครั้งที่เปลี่ยนแม่พิมพ์ก็มีประวัติการปรับปรุงเหลือไว้
กำหนดอำนาจการตัดสินและเส้นทางเอสคาเลชันไว้ล่วงหน้า
ต่อให้แปลงเกณฑ์เป็นตัวเลขแล้ว ก็ยังมีสินค้าที่อยู่คาบเส้นออกมาแน่นอน จุดสำคัญจึงอยู่ที่การตกลงล่วงหน้าว่าจะทำอย่างไรเมื่อตัดสินไม่ได้
ให้นิยามสถานะพักการตัดสินเป็นสถานะทางการในระบบงาน และออกแบบการใช้งานให้คนที่สั่งพักไม่ถูกลงโทษ ในวัฒนธรรมที่ผู้ตรวจสอบซึ่งสั่งพักถูกหัวหน้าไล่บี้ว่าทำไมถึงสั่งพัก สุดท้ายจะไม่มีใครกล้าหยุดเลย ในทางกลับกัน หากประกาศชัดว่าลังเลเมื่อไรให้หยุด และการตัดสินใจหยุดจะถูกนับเป็นผลงาน การตัดสินจะเอนไปทางฝั่งปลอดภัย
ปลายทางเอสคาเลชันควรกำหนดเป็นตัวบุคคลและช่วงเวลา ไม่ใช่ตำแหน่ง เช่น ช่วงกะกลางวันคือหัวหน้าแผนกประกันคุณภาพ ช่วงกะกลางคืนคือผู้รับผิดชอบเวรของแผนกผลิต และหากไม่มีทั้งสองคน ให้โฮลด์ไว้จนถึงเช้าวันรุ่งขึ้นและไม่ส่งมอบ การเขียนข้อความว่าหากไม่มีทั้งสองคนก็ไม่ส่งมอบไว้เป็นลายลักษณ์อักษร คือปราการสุดท้ายที่หยุดการหลุดรอดในช่วงกลางคืนและวันหยุด
มาตรฐานการทำงานหลายภาษา ประเด็นเฉพาะของโรงงานในไทย
ในโรงงานที่ประเทศไทย ไม่ใช่เรื่องแปลกที่เอกสารเกณฑ์การตัดสินจะเขียนเป็นภาษาญี่ปุ่น ฉบับภาษาไทยมีแค่บทสรุป และพนักงานที่ตัดสินจริงใช้ภาษาพม่าหรือภาษาเขมรเป็นภาษาแม่ ในสภาพเช่นนี้ ต่อให้บอกว่าจัดทำเกณฑ์เป็นเอกสารแล้ว การตัดสินก็ยังกลับไปพึ่งสัญชาตญาณของคนอยู่ดี
ทางออกที่ทำได้จริงคือลดปริมาณตัวอักษร แล้วแทนที่ด้วยภาพ ตัวเลข และภาพถ่าย ย่อเกณฑ์การตัดสินลงในภาพเดียว วางภาพถ่ายฝั่งผ่านกับฝั่งไม่ผ่านไว้ซ้ายขวา และเขียนเฉพาะตัวเลขของขนาดกำกับไว้ ส่วนข้อความให้ใส่ภาษาไทยเพียงบรรทัดเดียว รูปแบบนี้ไม่ถูกคุณภาพการแปลที่ไม่สม่ำเสมอกระทบ และทำให้พนักงานที่ใช้คนละภาษาบรรจบเข้าหาการตัดสินแบบเดียวกันได้ง่ายขึ้น
การสื่อสารเมื่อมีการปรับปรุงเอกสารเกณฑ์ก็เป็นจุดที่ติดขัดง่ายในสภาพแวดล้อมหลายภาษา แค่ติดประกาศฉบับปรับปรุงไว้ก็ไม่มีใครอ่าน หากทุกครั้งที่ปรับปรุงมีการเปลี่ยนตัวอย่างขีดจำกัดบนอุปกรณ์ไปด้วย และทำให้ฉบับเก่าเปิดดูไม่ได้อีก ก็จะสร้างสภาพที่มีแต่ฉบับล่าสุดถูกใช้งาน โดยไม่ต้องพึ่งการอ่านประกาศ
ชั้นที่ 2 แยกของที่ตัดสินว่า NG ออกจากสายการไหลทางกายภาพ
ต่อให้ชั้นที่ 1 ตัดสินว่าให้หยุด แต่ถ้าตัวของยังเคลื่อนที่ต่อไปได้ก็ไม่มีความหมาย ชั้นที่ 2 คือชั้นที่แปลงการตัดสินใจให้กลายเป็นการเปลี่ยนสถานะทางกายภาพ
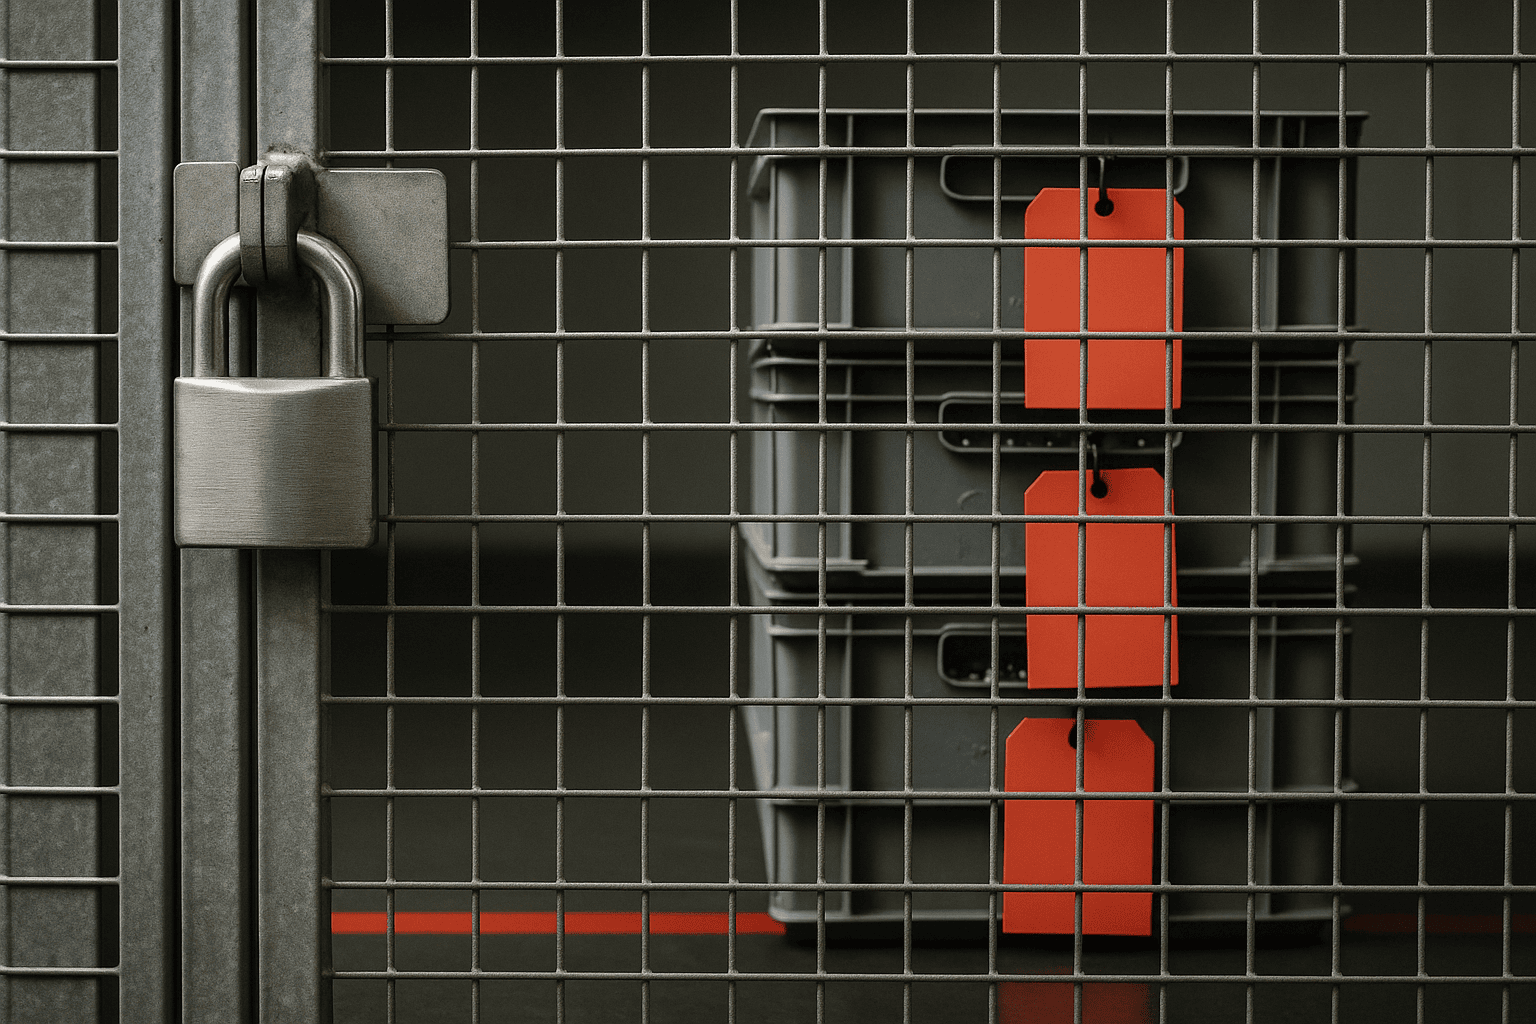
ชุด 3 อย่าง แท็กแดง พื้นที่กักแยก และการล็อกกุญแจ
แม้จะเป็นวิธีคลาสสิก แต่การใช้แท็กแดงยังได้ผลจนถึงทุกวันนี้ จุดสำคัญไม่ได้อยู่ที่สี แต่อยู่ที่การผูกแท็ก ตัวของ และสถานที่ เข้าด้วยกันเป็นสามจุด
- ยึดแท็กแดงไว้กับภาชนะ ไม่ใช่กับตัวสินค้า และเคลื่อนย้ายทั้งภาชนะ
- วางพื้นที่กักแยกไว้ในตำแหน่งที่มองเห็นได้จากทางเดิน และตีเส้นบนพื้นเพื่อระบุขอบเขตให้ชัด
- กำหนดให้การนำของออกจากพื้นที่กักแยกต้องผ่านการปลดล็อกกุญแจและต้องบันทึกไว้
ข้อที่สามคือการล็อกกุญแจ ซึ่งเป็นสิ่งที่โรงงานจำนวนมากขาดไป และกลายเป็นช่องโหว่ การล็อกกุญแจไม่ได้มีไว้เพื่อป้องกันการทุจริต แต่มีไว้เพื่อสร้างสภาพที่เมื่อจะนำของออก จะต้องมีบันทึกเหลือไว้เสมอ เพียงให้ผู้ดูแลกุญแจตรวจทานบันทึกการนำออกกับของจริงวันละครั้ง การกักแยกที่ตกหล่นก็จะลดลงอย่างมาก
การสแกนบาร์โค้ดที่ด่านส่งมอบ
การใช้แท็กแดงได้ผลภายในกระบวนการผลิต แต่ในช่วงจากคลังสินค้าสำเร็จรูปไปจนถึงท่าส่งสินค้าต้องใช้กลไกอีกแบบ สิ่งที่ได้ผลตรงนี้คือการสแกนบาร์โค้ดทวนสอบก่อนส่งมอบ
ใช้เครื่องอ่านมือถือสแกนเทียบหมายเลขล็อตที่อยู่ในคำสั่งส่งมอบกับฉลากของพาเลทที่กำลังจะขึ้นรถ หากมีล็อตใดแม้เพียงล็อตเดียวที่สถานะการตัดสินไม่ใช่ผ่าน ให้เสียงเตือนดังขึ้นและออกใบส่งของไม่ได้ กลไกนี้เรียบง่าย แต่ทำหน้าที่เป็นเขื่อนกันคลื่นด่านสุดท้ายได้จริง
สิ่งที่สำคัญคือต้องทำให้ผลการทวนสอบถูกเขียนทับด้วยดุลพินิจของคนไม่ได้ วินาทีที่ออกแบบให้ข้ามได้เพราะเร่งด่วน การข้ามนั้นจะกลายเป็นเรื่องปกติทันที หากจำเป็นต้องยอมรับข้อยกเว้นจริง ๆ ให้ออกแบบว่าการข้ามต้องใช้บัตรประจำตัวของผู้รับผิดชอบฝ่ายประกันคุณภาพเสียบจริงในทางกายภาพ เพื่อให้มีบันทึกเหลือไว้แน่นอน
การผ่อนผันพิเศษคือช่องโหว่ที่ใหญ่ที่สุด
การผ่อนผันพิเศษ คือการส่งมอบทั้งที่ตัดสินว่า NG โดยได้รับความยินยอมจากลูกค้า ซึ่งเป็นกระบวนการทางธุรกิจที่ชอบธรรม ปัญหาอยู่ที่การใช้งานจริงมักจบลงด้วยวาจา
สภาพที่อันตรายที่สุดคือการส่งมอบโดยอ้างว่าโทรศัพท์ไปหาผู้รับผิดชอบฝั่งลูกค้าและได้รับ OK ทางวาจาแล้ว จากนั้นเมื่อเกิดปัญหาภายหลังกลับไม่มีบันทึกเหลืออยู่ฝั่งลูกค้า การผ่อนผันพิเศษต้องบันทึกเป็นลายลักษณ์อักษร ประกอบด้วยหมายเลขล็อตที่เกี่ยวข้อง จำนวน รายการที่เบี่ยงเบนพร้อมค่าที่วัดได้จริง วันหมดอายุ และชื่อผู้อนุมัติฝั่งลูกค้า และต้องออกแบบไม่ให้ถูกนำไปใช้กับล็อตถัดไปโดยอัตโนมัติ หากออกการผ่อนผันพิเศษโดยไม่กำหนดวันหมดอายุ อีกครึ่งปีต่อมาจะเกิดความเข้าใจผิดว่าเรื่องนั้นได้รับอนุมัติไปแล้ว และกลายเป็นเส้นทางการหลุดรอดถาวร
ชั้นที่ 3 ทำให้การย้อนกลับล็อตไปถึงปลายทางจัดส่งเป็นจริง
ชั้นที่ 3 ไม่ใช่ชั้นที่ลดจำนวนครั้งของการหลุดรอด แต่เป็นชั้นที่ลดความเสียหายต่อการหลุดรอดหนึ่งครั้งลงเป็นหลักสิบเท่า
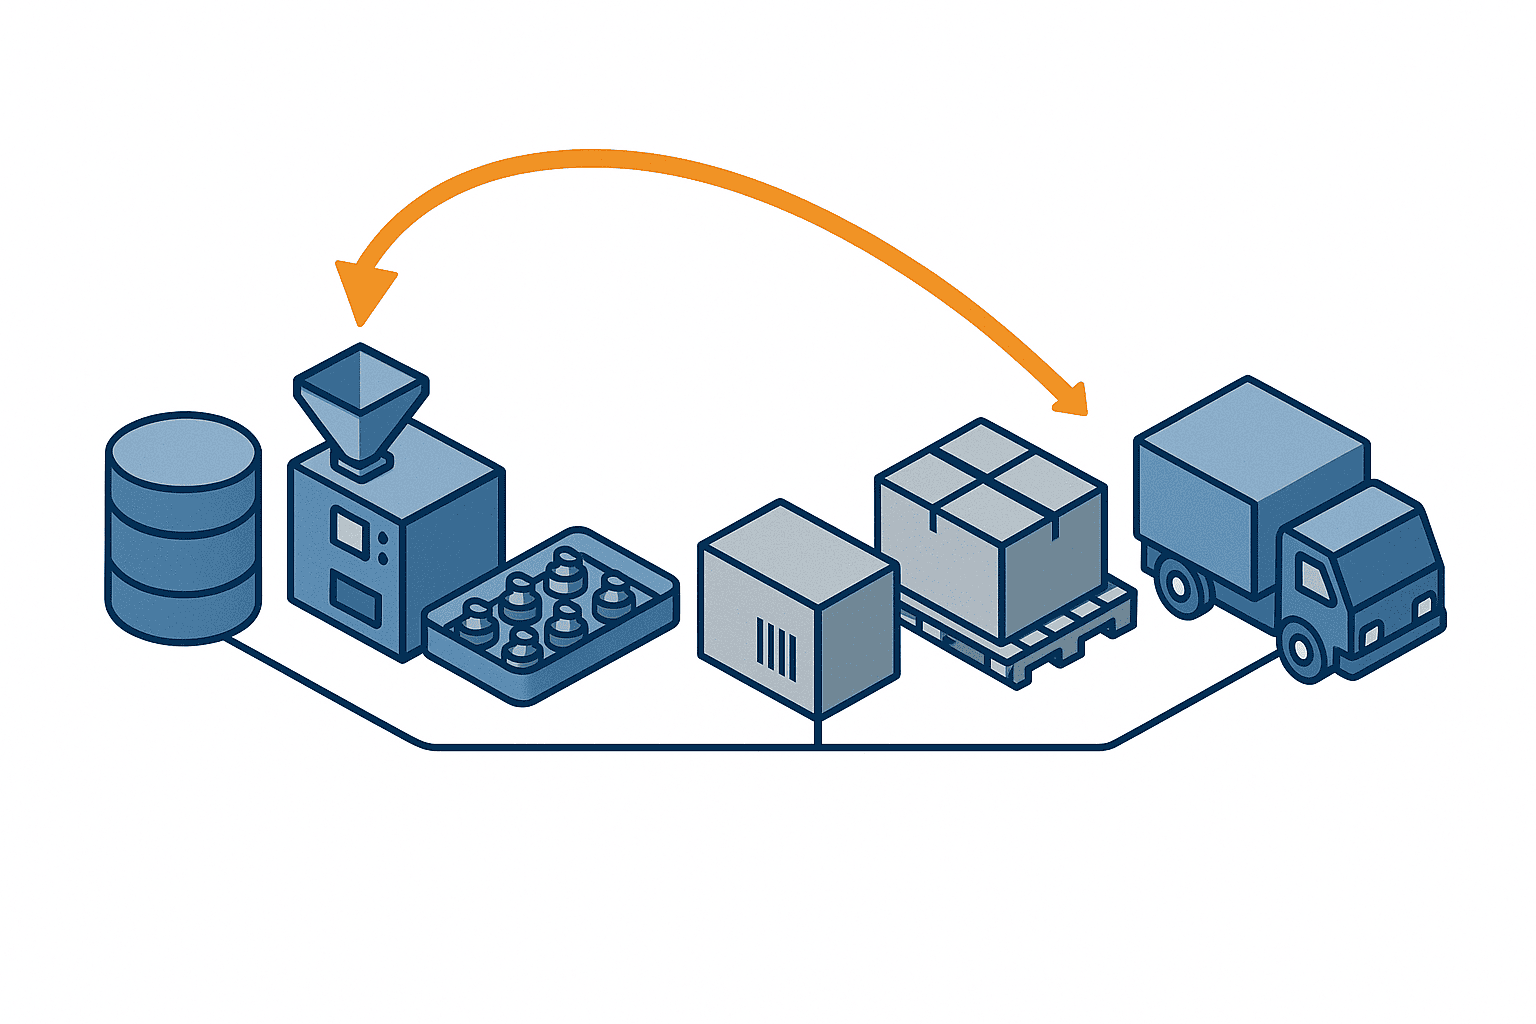
ต้องผูกอะไรเข้ากับอะไร การย้อนกลับจึงจะสำเร็จ
การย้อนกลับล็อต คืองานที่เริ่มจากสินค้าที่พบของเสีย แล้วระบุหน่วยส่งมอบและลูกค้าที่สินค้านั้นอยู่ในนั้น จากนั้นกวาดหาที่อยู่ของสินค้าอื่นที่ผลิตด้วยเงื่อนไขเดียวกัน การจะทำเช่นนี้ได้ ห่วงโซ่ต่อไปนี้ต้องเชื่อมกันโดยไม่ขาดตอน
| สิ่งที่ต้องเชื่อม | บันทึกที่จำเป็น | จุดที่ขาดตอนง่าย |
|---|---|---|
| วัตถุดิบกับล็อตการผลิต | หมายเลขล็อตรับเข้าและผลการป้อนเข้า | เมื่อผสมล็อตรับเข้าหลายล็อตแล้วป้อนเข้าพร้อมกัน |
| ล็อตการผลิตกับเงื่อนไขการผลิต | รหัสเครื่องจักร รหัสแม่พิมพ์ ค่าตั้งเงื่อนไข ผู้ปฏิบัติงาน | การจัดการของช่วงเปลี่ยนถ่ายระหว่างตั้งเครื่อง |
| ล็อตการผลิตกับผลการตรวจสอบ | วันเวลาตรวจ ค่าที่ตัดสิน ผู้ตัดสิน | การเขียนทับเมื่อมีการตรวจซ้ำ |
| ล็อตการผลิตกับหน่วยบรรจุ | ความสัมพันธ์กับหมายเลขกล่องหรือหมายเลขพาเลท | เมื่อรวบรวมของที่เหลือไม่เต็มกล่องมาบรรจุรวมเป็นกล่องเดียว |
| หน่วยบรรจุกับผลการส่งมอบ | วันที่ส่ง เที่ยวขนส่ง ปลายทางส่งมอบ จำนวน | เมื่อมีการส่งต่อผ่านคลังของลูกค้า |
เมื่อมองตารางนี้จะเห็นว่า การย้อนกลับล้มเหลวไม่ใช่เพราะไม่มีบันทึก แต่เพราะบันทึกไม่เชื่อมต่อกัน ในโรงงานส่วนใหญ่ บันทึกทั้ง 5 รายการข้างต้นมีอยู่จริงในรูปแบบใดรูปแบบหนึ่ง แต่ทะเบียนรับเข้าวัตถุดิบอยู่ในไฟล์ Excel ของฝ่ายจัดซื้อ เงื่อนไขการผลิตอยู่ในรายงานประจำวันแบบกระดาษของเครื่องจักร ผลการตรวจสอบอยู่ในแฟ้มของฝ่ายคุณภาพ และผลการส่งมอบอยู่ในระบบของฝ่ายโลจิสติกส์ กระจายกันอยู่เช่นนี้ การนำมาตรวจทานกันจึงใช้เวลาหลายวัน สภาพแบบนี้ไม่ควรถูกเรียกว่ามี Traceability
เชื่อมการตามรอยของเสียในกระบวนการกับการตามรอยปลายทางให้เป็นเส้นเดียว
การตามรอยของเสียในกระบวนการนั้น โรงงานส่วนใหญ่มีอยู่ในรูปแบบใดรูปแบบหนึ่ง คือมีการบันทึกในรายงานประจำวันหรือใบเช็กชีตว่าเครื่องจักรใด ช่วงเวลาใด เกิดของเสียแบบใด วิธีการไล่ย้อนหาต้นตอของของเสียภายในกระบวนการนั้น เราอธิบายไว้อย่างละเอียดในการตามรอยของเสียในกระบวนการและการจำกัดวงสาเหตุ จึงไม่ขอกล่าวซ้ำที่นี่ สิ่งที่บทความนี้ตั้งเป็นปัญหาคือบันทึกนั้นไม่เชื่อมกับการตามรอยปลายทางจัดส่ง
จุดต่อคือหน่วยบรรจุ ล็อตการผลิตถูกใส่ลงกล่อง กล่องถูกวางบนพาเลท และพาเลทถูกขึ้นเที่ยวขนส่ง หากบันทึกความสัมพันธ์นี้ไว้ เส้นทางจากล็อตการผลิตถึงลูกค้าจะกลายเป็นเส้นเดียว ในทางกลับกัน หากไม่บันทึกความสัมพันธ์นี้ ต่อให้ฝั่งผลิตตามรอยของเสียได้ละเอียดเพียงใด ก็ระบุขอบเขตการหลุดรอดไปถึงลูกค้าไม่ได้
ในทางปฏิบัติจะสำเร็จได้ด้วยการอ่าน 3 ครั้ง คือพิมพ์บาร์โค้ดที่มีหมายเลขล็อตลงบนฉลากกล่องตอนบรรจุ อ่านกล่องตอนจัดขึ้นพาเลทเพื่อลงทะเบียนความสัมพันธ์แม่ลูก และอ่านพาเลทตอนส่งมอบเพื่อผูกเข้ากับผลการส่งมอบ งานอ่านใช้เวลาไม่กี่สิบวินาทีต่อพาเลท จึงไม่เพิ่มภาระให้กระบวนการบรรจุเดิมมากนัก ส่วนตัวอย่างการนำไปใช้ในอุตสาหกรรมชิ้นส่วนยานยนต์ เราเรียบเรียงข้อกำหนดเฉพาะอุตสาหกรรมไว้ในการสร้าง Traceability ของชิ้นส่วนยานยนต์
การย้อนกลับต้องทำได้ภายในกี่นาที
เวลาตั้งแต่ลูกค้าติดต่อมาจนถึงตอนที่ชี้ขาดขอบเขตการเรียกคืนได้ ส่งผลต่อมูลค่าความเสียหายโดยตรง หากตั้งระดับต่อไปนี้เป็นเกณฑ์อ้างอิง การถกเถียงภายในจะเป็นรูปธรรมขึ้น
- ทันทีถึงภายใน 30 นาที มีโอกาสสูงที่จะไม่ต้องหยุดสายการผลิตของลูกค้า
- ระดับหลายชั่วโมง เลี่ยงการหยุดไลน์ของลูกค้าไม่ได้ แต่ยังจำกัดขอบเขตการคัดแยกภายในบริษัทได้
- ระดับวันถัดไปเป็นต้นไป การคัดแยกทั้งหมดของช่วงเวลาที่น่าสงสัยจะกลายเป็นทางเลือกโดยปริยาย
หากตั้งเป้าที่ภายใน 30 นาที การย้อนกลับต้องไม่ใช่งานที่คนมานั่งตรวจทานทะเบียน แต่ต้องเป็นหน้าจอที่พิมพ์หมายเลขล็อตเข้าไปหนึ่งหมายเลข แล้วปลายทางส่งมอบและจำนวนแสดงออกมาเป็นรายการ การมีหน้าจอนี้หรือไม่ ทำให้มูลค่าความเสียหายจากของเสียแบบเดียวกันต่างกันได้เกิน 10 เท่า
ควรลงระบบสนับสนุนการตัดสินการส่งมอบมากแค่ไหน
เมื่อจะทำ 3 ชั้นนี้ให้เป็นจริง สิ่งแรกที่ทำให้ลังเลในการตัดสินใจลงทุนคือขอบเขตของระบบ อนึ่ง การออกแบบฐานข้อมูลสำหรับระบุสาเหตุของเสียโดยตัวมันเองนั้น เราอธิบายไว้ในวิธีเลือกระบบจัดการข้อมูลคุณภาพ หัวข้อนี้ไม่ได้พูดถึงภาพรวมทั้งหมด แต่จำกัดเฉพาะขอบเขตขั้นต่ำที่จำเป็นต่อการทำให้ด่านตัดสินการส่งมอบเดินได้
แบ่งบทบาทกับระบบบริหารการผลิตที่มีอยู่เดิม
ในโรงงานส่วนใหญ่มีระบบบริหารการผลิตหรือระบบบัญชีเดินอยู่แล้ว และผลการส่งมอบก็ถูกบันทึกอยู่ในนั้น การเติมเฉพาะส่วนที่ระบบเดิมยังขาด ย่อมเร็วกว่า ถูกกว่า และฝังตัวได้ดีกว่าการวางระบบใหม่ตั้งแต่ศูนย์
| ฟังก์ชัน | ระบบบริหารการผลิตเดิมมักรองรับได้ | ส่วนที่มักต้องเพิ่ม |
|---|---|---|
| การบันทึกล็อตรับเข้า | มักรองรับได้ | การผูกกับผลการป้อนเข้า |
| การบันทึกเงื่อนไขการผลิต | มักรองรับไม่ได้ | การเก็บอัตโนมัติจากเครื่องจักร |
| การบันทึกผลการตรวจสอบ | รองรับได้บางส่วน | การเก็บค่าตัดสินเป็นตัวเลขและประวัติ |
| การผูกกับหน่วยบรรจุ | มักรองรับไม่ได้ | การออกฉลากและการอ่านฉลาก |
| ผลการส่งมอบ | มักรองรับได้ | การเรียกดูในระดับล็อต |
หากไม่ทำการจัดระเบียบแบบนี้ก่อน แล้วรีบซื้อระบบ Traceability มาทั้งชุด ฟังก์ชันจะซ้ำซ้อนกับระบบเดิม เกิดการป้อนข้อมูลซ้ำสองครั้ง และหน้างานจะเลิกใช้ในที่สุด แนวทางที่เป็นจริงคือสำรวจก่อนว่าระบบเดิมเก็บอะไรได้แล้วบ้าง แล้วเติมเฉพาะข้อต่อที่ขาด
ลำดับการย้ายจากกระดาษและ Excel
ไม่จำเป็นต้องทำทุกกระบวนการให้เป็นดิจิทัลในคราวเดียว ลำดับความสำคัญให้เรียงตามผลต่อมูลค่าความเสียหาย
| ลำดับความสำคัญ | เป้าหมาย | เหตุผล |
|---|---|---|
| ลำดับที่ 1 | การผูกหน่วยบรรจุกับผลการส่งมอบ | ถ้าไม่มีข้อนี้ การย้อนกลับไม่เกิดขึ้นได้ในเชิงหลักการ |
| ลำดับที่ 2 | การเก็บผลการตรวจสอบเป็นตัวเลข | เก็บค่าที่วัดได้จริงไม่ใช่แค่ผ่านหรือไม่ผ่าน จึงทบทวนเกณฑ์ย้อนหลังได้ |
| ลำดับที่ 3 | การเก็บเงื่อนไขการผลิตอัตโนมัติ | ต้องอาศัยการรองรับจากฝั่งเครื่องจักร จึงใช้เวลา |
| ลำดับที่ 4 | การผูกกับการรับเข้าวัตถุดิบ | ต้องอาศัยความร่วมมือจากซัพพลายเออร์ จึงใช้เวลามากที่สุด |
ลำดับที่ 1 และลำดับที่ 2 ไม่ต้องแตะเครื่องจักรเดิม จึงเห็นรูปเป็นร่างได้ภายในราว 3 เดือนนับจากเริ่ม ส่วนลำดับที่ 3 เป็นต้นไป ความยากจะต่างกันมากตามปีที่ผลิตของเครื่องจักร จึงตัดสินใจหลังจากยืนยันผลของสองข้อแรกแล้วก็ยังทัน อนึ่ง การนำข้อมูลการตรวจสอบที่สะสมไว้ไปใช้วิเคราะห์แนวโน้มของเสีย เราอธิบายไว้ในการวิเคราะห์ข้อมูลตรวจสอบคุณภาพด้วย AI ชั้นที่ 3 ของบทความนี้เป็นกลไกเพื่อชี้ขาดขอบเขตเท่านั้น ส่วนการวิเคราะห์เป็นเรื่องถัดไปจากนั้น
ประมาณการค่าใช้จ่ายและการคืนทุนในโรงงานตัวอย่าง
จากนี้ไปจะดูด้วยตัวเลขที่เป็นรูปธรรม ข้างล่างนี้ไม่ใช่กรณีของบริษัทที่มีอยู่จริง แต่เป็นโรงงานตัวอย่างสมมติที่ตั้งขึ้นโดยอ้างอิงภาพซัพพลายเออร์ลำดับที่สองสัญชาติญี่ปุ่นในภาคตะวันออกของไทย หากเงื่อนไขตั้งต้นเปลี่ยน ข้อสรุปก็เปลี่ยน จึงขอให้อ่านโดยแทนค่าด้วยตัวเลขของบริษัทท่านเอง
เงื่อนไขตั้งต้น
| รายการ | ค่า |
|---|---|
| ที่ตั้งและประเภทธุรกิจ | ภาคตะวันออกของไทย ซัพพลายเออร์ลำดับที่สองด้านงานโลหะและงานประกอบ |
| จำนวนพนักงาน | 320 คน (ในจำนวนนี้อยู่ในกระบวนการตรวจสอบ 24 คน) |
| มูลค่าการส่งมอบต่อปี | 480,000,000 THB |
| ลูกค้าหลัก | 6 ราย (ในจำนวนนี้เป็น Tier 1 ยานยนต์สัญชาติญี่ปุ่น 3 ราย) |
| จำนวนข้อร้องเรียนจากการหลุดรอดต่อปี | 15 ครั้ง (ค่าเฉลี่ย 3 ปีย้อนหลัง) |
| สาเหตุของข้อร้องเรียนจากการหลุดรอด | ความแปรปรวนของเกณฑ์ตัดสิน 7 ครั้ง การกักแยกตกหล่น 4 ครั้ง อื่น ๆ 4 ครั้ง |
สมมติว่าในข้อร้องเรียนจากการหลุดรอด 15 ครั้งนั้น มี 5 ครั้งที่ย้อนกลับล็อตไม่ได้ จนบานปลายไปสู่การคัดแยกทั้งหมดของช่วงเวลาที่น่าสงสัย
ต้นทุนของการหลุดรอดในปัจจุบัน
เมื่อรวมค่าใช้จ่ายต่อข้อร้องเรียนจากการหลุดรอด 1 ครั้ง จะได้ดังนี้
| รายการค่าใช้จ่าย | จำนวนเงิน (THB) |
|---|---|
| การจ้างภายนอกคัดแยกและซอร์ตติ้ง | 45,000 |
| การขนส่งฉุกเฉินและเที่ยวพิเศษสำหรับสินค้าทดแทน | 60,000 |
| การจัดทำรายงานการแก้ไขและการเข้าพบลูกค้า (32 ชั่วโมง x 850 THB) | 27,200 |
| การทำลายของเสียและต้นทุนผลิตซ้ำ | 38,000 |
| รวมต่อ 1 ครั้ง | 170,200 |
จากราคาต่อหน่วยนี้ นำมาคำนวณยอดรวมต่อปี หากดูรายละเอียดก่อน จะได้ว่าการรับมือข้อร้องเรียนตามปกติ 15 ครั้งเท่ากับ 2,553,000 THB และค่าใช้จ่ายเพิ่มเติมของ 5 ครั้งที่บานปลายไปสู่การคัดแยกทั้งหมด อยู่ที่ครั้งละ 180,000 THB รวมเป็น 900,000 THB ค่าใช้จ่ายเพิ่มเติม 180,000 THB นี้ ประเมินจากส่วนเพิ่มของค่าจ้างคัดแยกที่เกิดจากการขยายขอบเขตจากหลักร้อยชิ้นเป็นหลักหมื่นชิ้น รวมกับค่าจัดหาสินค้าทดแทนอันเนื่องมาจากการหยุดส่งมอบจนกว่าการคัดแยกจะเสร็จ
| ประเภท | จำนวนเงิน (THB) |
|---|---|
| การรับมือข้อร้องเรียนตามปกติ 15 ครั้ง x 170,200 | 2,553,000 |
| ค่าใช้จ่ายเพิ่มเติมของ 5 ครั้งที่บานปลายไปสู่การคัดแยกทั้งหมด 5 x 180,000 | 900,000 |
| รวมต่อปี | 3,453,000 |
เมื่อเทียบกับมูลค่าการส่งมอบต่อปี 480,000,000 THB คิดเป็นสัดส่วน 0.72% หากแปลงเป็นสกุลเงินเยนเพื่อเป็นข้อมูลอ้างอิงที่อัตรา 1 THB เท่ากับ 4.5 เยน ยอด 3,453,000 THB ต่อปีจะเทียบเท่าประมาณ 15,540,000 เยน ตัวเลข 0.72% ของยอดขายเมื่อมองเผิน ๆ อาจดูเล็ก แต่หากเป็นธุรกิจที่มีอัตรากำไรจากการดำเนินงาน 5% ก็เท่ากับว่ากำไรมากกว่า 14% หายไปกับการรับมือการหลุดรอด
ในด้านต้นทุนคุณภาพ มีหลักประสบการณ์ที่รู้จักกันมานานว่า ถ้าการป้องกันมีต้นทุนเท่ากับ 1 การแก้ไขภายในกระบวนการจะเท่ากับ 10 และการแก้ไขหลังจากของถึงมือลูกค้าแล้วจะเท่ากับ 100 นี่ไม่ใช่กฎทางบัญชีที่เคร่งครัด แต่เป็นสิ่งที่ชี้ให้เห็นความรู้สึกเชิงหลักของตัวเลข เมื่อดูรายละเอียดข้างต้นจะพบว่า ค่าใช้จ่ายส่วนใหญ่หลังการหลุดรอดถูกครอบครองโดยค่าจ้างคัดแยกและค่าขนส่งฉุกเฉิน ซึ่งเป็นค่าใช้จ่ายที่ไม่เกี่ยวกับการผลิตซ้ำเลย จุดนี้สอดคล้องกับหลักประสบการณ์ดังกล่าว
เงินลงทุนใน 3 ชั้น
| ชั้น | มาตรการหลัก | เงินลงทุนเริ่มต้น (THB) | ค่าดำเนินการต่อปี (THB) |
|---|---|---|---|
| ชั้นที่ 1 เกณฑ์ตัดสิน | การทำตัวอย่างขีดจำกัดให้เป็นดิจิทัล การจัดทำมาสเตอร์เกณฑ์ตัดสิน แท็บเล็ตสำหรับเปิดดู 10 เครื่อง | 520,000 | 104,000 |
| ชั้นที่ 2 การกักแยกทางกายภาพ | การจัดพื้นที่กักแยก การใช้แท็กแดง การสแกนทวนสอบที่ด่านส่งมอบ (เครื่องอ่านมือถือ 6 เครื่องและพีซีประจำด่าน 2 เครื่อง) | 810,000 | 162,000 |
| ชั้นที่ 3 การย้อนกลับล็อต | ฐานข้อมูลผูกล็อต การออกฉลาก การเชื่อมผลการส่งมอบ หน้าจอย้อนกลับ | 1,340,000 | 268,000 |
| รวม 3 ชั้น | ทั้งหมดข้างต้น | 2,670,000 | 534,000 |
เงินลงทุนเริ่มต้น 2,670,000 THB คิดเป็นประมาณ 12,015,000 เยนที่อัตรา 1 THB เท่ากับ 4.5 เยน และเท่ากับประมาณ 0.77 เท่าของต้นทุนการหลุดรอดต่อปี 3,453,000 THB อนึ่ง ประมาณการที่แยกย่อยค่าใช้จ่ายในการสร้างฐาน Traceability ตามจำนวนกระบวนการและขนาด เราแยกไปอธิบายไว้ในค่าใช้จ่ายในการสร้างระบบตรวจสอบย้อนกลับ ขอให้เข้าใจว่าชั้นที่ 3 ของบทความนี้คือส่วนที่ตัดออกมาเฉพาะที่เชื่อมตรงกับการตัดสินการส่งมอบ
ผลลัพธ์และระยะเวลาคืนทุน
คำนวณผลลัพธ์แยกเป็นรายชั้น และบวกสะสมตามลำดับ เพื่อไม่ให้ส่วนที่ลดลงไปแล้วในชั้นบนถูกนับซ้ำในชั้นล่าง
| ขั้น | การเปลี่ยนแปลงที่คาดไว้ | ต้นทุนต่อปีหลังนำไปใช้ (THB) |
|---|---|---|
| ปัจจุบัน | หลุดรอด 15 ครั้ง ในจำนวนนี้คัดแยกทั้งหมด 5 ครั้ง | 3,453,000 |
| หลังใช้ชั้นที่ 1 | สาเหตุจากความแปรปรวนของเกณฑ์ลดจาก 7 ครั้งเหลือ 3 ครั้ง หลุดรอดรวม 11 ครั้ง | 2,538,200 |
| หลังใช้ชั้นที่ 2 | สาเหตุจากการกักแยกตกหล่นลดจาก 4 ครั้งเหลือ 1 ครั้ง หลุดรอดรวม 8 ครั้ง | 1,847,600 |
| หลังใช้ชั้นที่ 3 | การคัดแยกทั้งหมดเป็นศูนย์ ค่าคัดแยกของ 8 ครั้งที่เหลือลดจาก 45,000 เป็น 20,000 | 1,161,600 |
จำนวนครั้งที่บานปลายไปสู่การคัดแยกทั้งหมด คำนวณโดยนำอัตราการเกิดในปัจจุบันคือ 1 ใน 3 ครั้งมาใช้ตามเดิม และปัดเป็นทศนิยม 1 ตำแหน่ง (หลังใช้ชั้นที่ 1 เท่ากับ 3.7 ครั้ง หลังใช้ชั้นที่ 2 เท่ากับ 2.7 ครั้ง) ผลลัพธ์รายชั้นคือ ชั้นที่ 1 เท่ากับ 3,453,000 ลบ 2,538,200 ได้ 914,800 THB ชั้นที่ 2 เท่ากับ 2,538,200 ลบ 1,847,600 ได้ 690,600 THB และชั้นที่ 3 เท่ากับ 1,847,600 ลบ 1,161,600 ได้ 686,000 THB รวมผลลัพธ์ต่อปีเท่ากับ 2,291,400 THB คิดเป็นอัตราการลดลงประมาณ 66% เมื่อหักค่าดำเนินการต่อปี 534,000 THB ออก จะได้ผลลัพธ์สุทธิ 1,757,400 THB
เมื่อนำเงินลงทุนเริ่มต้น 2,670,000 THB หารด้วยผลลัพธ์สุทธิ 1,757,400 THB จะได้ 1.52 ปี หรือคิดเป็นเดือนคือคืนทุนในราว 18.2 เดือน
หากผลลัพธ์ไม่ออกมาตามที่คาดไว้
ในการตัดสินใจลงทุน การมองภาพกรณีที่ไม่ราบรื่นไว้ก่อนย่อมปลอดภัยกว่า ที่นี่จะตั้งกรณีที่ผลการลดจำนวนครั้งของชั้นที่ 1 และชั้นที่ 2 ทำได้เพียง 70% ของที่คาดไว้ ส่วนการย้อนกลับล็อตในชั้นที่ 3 นั้นทำงานได้เมื่อข้อมูลครบถ้วน โดยไม่ขึ้นกับระดับการฝังตัวของการใช้งาน จึงไม่นำสัมประสิทธิ์นี้ไปคูณ
- การลดสาเหตุจากความแปรปรวนของเกณฑ์ลดลงจาก 4 ครั้งเหลือ 2.8 ครั้ง และการลดสาเหตุจากการกักแยกตกหล่นลดลงจาก 3 ครั้งเหลือ 2.1 ครั้ง
- จำนวนครั้งของการหลุดรอดที่เหลือเพิ่มจาก 8 ครั้งเป็น 10.1 ครั้ง
- จำนวนครั้งที่ควรจะบานปลายไปสู่การคัดแยกทั้งหมดหากไม่มีชั้นที่ 3 เมื่อคำนวณด้วยอัตราการเกิดเดิมเท่ากับ 3.4 ครั้ง ซึ่งชั้นที่ 3 ทำให้เหลือศูนย์
- ต้นทุนต่อปีหลังใช้ชั้นที่ 3 เท่ากับ 10.1 ครั้ง x 145,200 THB ได้ 1,466,520 THB
- รวมผลลัพธ์ต่อปีเท่ากับ 3,453,000 ลบ 1,466,520 ได้ 1,986,480 THB และเมื่อหักค่าดำเนินการจะได้ผลลัพธ์สุทธิ 1,452,480 THB
- ระยะเวลาคืนทุนเท่ากับ 2,670,000 หารด้วย 1,452,480 ได้ 1.84 ปี หรือประมาณ 22.1 เดือน
แม้ผลลัพธ์จะหดลง 30% ระยะเวลาคืนทุนก็ยังอยู่ที่ประมาณ 22.1 เดือน ในช่วงนี้ถือได้ว่ายังอยู่ในระดับที่รับได้ในเชิงการตัดสินใจลงทุน
ที่นี่ขอย้อนเงื่อนไขกลับมาที่กรณีมาตรฐาน โดยถือว่าผลลัพธ์ออกมาตามที่คาด แล้วลองดูกรณีที่ตัดชั้นที่ 3 ออก และทำเฉพาะชั้นที่ 1 กับชั้นที่ 2 เงินลงทุนเริ่มต้นจะลดลงเหลือ 1,330,000 THB และเมื่อนำผลลัพธ์ 1,605,400 THB หักค่าดำเนินการ 266,000 THB จะได้ผลลัพธ์สุทธิ 1,339,400 THB ระยะเวลาคืนทุนจึงดูสั้นลงเหลือประมาณ 11.9 เดือน แต่หากไม่มีชั้นที่ 3 ก็หยุดการบานปลายไปสู่การคัดแยกทั้งหมดไม่ได้ และมูลค่าความเสียหายต่อการหลุดรอด 1 ครั้งจะยังคงสูงอยู่เช่นเดิม หากมองเฉพาะการคืนทุนระยะสั้น การตัดชั้นที่ 3 ออกก็เป็นทางเลือกที่เป็นไปได้ แต่ในกรณีนั้นบริษัทจะต้องแบกความสูญเสียเมื่อเกิดการหลุดรอดร้ายแรงขึ้น 1 ครั้งไว้ตลอดเวลา
ปัจจัยภายนอกที่กำลังยกระดับข้อกำหนดด้านการป้องกันการหลุดรอดในฐานผลิตที่ไทย
ยิ่งลูกค้าอยู่ในช่วงลดกำลังการผลิต ราคาของการหลุดรอดยิ่งแพง
อุตสาหกรรมยานยนต์ของไทยในช่วงนี้ยังอยู่ในภาวะที่การผลิตเติบโตได้ไม่ดีนัก ตามบทความของเจโทรลงวันที่ 17 สิงหาคม 2026 ยอดการผลิตรถยนต์ของไทยในครึ่งแรกของปี 2026 อยู่ที่ 717,212 คัน ลดลง 1.0% เมื่อเทียบกับช่วงเดียวกันของปีก่อน และสภาอุตสาหกรรมแห่งประเทศไทยได้ปรับลดประมาณการทั้งปีจาก 1,500,000 คันลงเหลือ 1,450,000 คัน
ในช่วงที่ยอดการผลิตไม่เติบโต ทั้งผู้ผลิตรถยนต์และผู้ผลิตชิ้นส่วนมีแนวโน้มถือสต๊อกบางลง ยิ่งสต๊อกบางเท่าใด การหยุดส่งมอบหรืองานคัดแยกที่เกิดจากการหลุดรอดของของเสียก็ยิ่งกระทบสายการผลิตของลูกค้าโดยตรงมากขึ้น ทำให้การหลุดรอดครั้งเดียวกันสร้างความเสียหายฝั่งลูกค้ามากกว่าเดิม จึงมองได้ว่าช่วงลดกำลังการผลิตนี่เองที่มูลค่าเชิงเปรียบเทียบของการลงทุนเพื่อลดการหลุดรอดแม้เพียงครั้งเดียวจะสูงขึ้น
สิ่งที่การตรวจประเมินจากลูกค้าถามหาคือวิธีหยุด ไม่ใช่ความแม่นยำของการตรวจสอบ
เมื่อผู้ผลิตรถยนต์หรือผู้ผลิตชิ้นส่วนอิเล็กทรอนิกส์สัญชาติญี่ปุ่นในไทยเข้าตรวจประเมินซัพพลายเออร์ลำดับที่สอง สิ่งที่ถูกตรวจสอบไม่ใช่สมรรถนะของเครื่องตรวจสอบ สิ่งที่ถูกดูจริงคือบันทึกในตอนที่ตัดสินว่า NG ความตรงกันระหว่างของจริงในพื้นที่กักแยกกับทะเบียน เอกสารการผ่อนผันพิเศษ และเวลาที่ใช้ตอบสนองต่อคำสั่งที่ว่าขอดูปลายทางส่งมอบของล็อตนี้หน่อย
กล่าวอีกอย่างคือ การตรวจประเมินใช้ 3 ชั้นที่บทความนี้พูดถึงเป็นรายการตรวจสอบโดยตรง เหตุที่ลงทุนกับเครื่องจักรแล้วข้อสังเกตจากการตรวจประเมินไม่ลดลง ก็เพราะการตรวจประเมินไม่ได้ดูที่เครื่องจักร แต่ดูที่วิธีหยุด ส่วนงานปฏิบัติในการโต้ตอบว่าจะนำเสนอบันทึกอย่างไรในวันตรวจประเมินจริง เราสรุปไว้ในการรับมือ Traceability ในการตรวจประเมินจากลูกค้า
การรักษาผู้ตรวจสอบไว้ และการไม่สะสมเกณฑ์ไว้ในตัวคน
ในภาคการผลิตของไทย เรามักได้ยินเสียงจากหน้างานว่ากำลังคนในกระบวนการตรวจสอบเกิดการผลัดเปลี่ยนได้ง่ายกว่ากระบวนการอื่น สาเหตุน่าจะมาจากเงื่อนไขหลายอย่างที่ทับซ้อนกัน เช่น ระดับค่าจ้างไม่ต่างจากกระบวนการผลิตมากนัก ในขณะที่ทักษะการตัดสินที่สั่งสมมากลับไม่ถูกประเมินค่าในรูปคุณวุฒิที่ใช้ได้ในตลาดภายนอก
ในสภาพแวดล้อมเช่นนี้ หากปล่อยให้เกณฑ์การตัดสินขึ้นอยู่กับประสบการณ์ของคน ระดับการตัดสินจะขยับทุกครั้งที่มีคนออกไปหนึ่งคน ตัวอย่างขีดจำกัดแบบดิจิทัลและเกณฑ์การตัดสินที่แปลงเป็นตัวเลขซึ่งกล่าวถึงในชั้นที่ 1 จึงทำหน้าที่เป็นประกันความเสี่ยงต่อการลาออกไปด้วย เมื่อมีพนักงานใหม่เข้ามา หากเปิดดูประวัติการตัดสินของคนก่อนหน้าและตัวอย่างขีดจำกัดได้จากอุปกรณ์ ระยะเวลาจนกว่าจะทำงานได้ด้วยตัวเองน่าจะสั้นลงได้พอสมควร
มาตรฐานการทำงานในหน้างานที่ใช้หลายภาษาปะปนกัน
เรื่องการแทนเกณฑ์การตัดสินด้วยภาพและตัวเลขได้กล่าวไว้ในชั้นที่ 1 แล้ว แต่ขั้นตอนการกักแยกก็มีปัญหาเดียวกัน เพราะเมื่อพยายามถ่ายทอดขั้นตอนด้วยถ้อยคำ ข้อมูลจะตกหล่นในขั้นตอนการแปลอย่างแน่นอน
มาตรการคือแทนขั้นตอนจากถ้อยคำเป็นสถานะทางกายภาพ สีของแท็กแดง เส้นบนพื้นของพื้นที่กักแยก ประตูที่ล็อกกุญแจไว้ และเสียงเตือนที่ดังขึ้นเมื่อบาร์โค้ดไม่ตรงกัน สิ่งเหล่านี้ไม่ต้องการการแปล ในสภาพแวดล้อมหลายภาษา การออกแบบสภาพที่เข้าใจได้โดยไม่ต้องใช้ถ้อยคำ ได้ผลมากกว่าการทำเอกสาร
ความเคลื่อนไหวเชิงกฎระเบียบในปี 2026 ที่ยกระดับข้อกำหนด
สภาพแวดล้อมเชิงกฎระเบียบที่ห้อมล้อมภาคการผลิตของไทย เคลื่อนไปในทิศทางที่ยกระดับความสำคัญของการป้องกันการหลุดรอดตั้งแต่เข้าปี 2026
ในประเทศไทยมีพระราชบัญญัติความรับผิดต่อความเสียหายที่เกิดขึ้นจากสินค้าที่ไม่ปลอดภัย พ.ศ. 2551 (Product Liability Act B.E. 2551) บังคับใช้อยู่แล้ว โดยผู้บริโภคเพียงแสดงให้เห็นว่าสินค้าก่อให้เกิดความเสียหายจากการใช้งานตามปกติก็เพียงพอ และภาระการพิสูจน์ว่าสินค้านั้นไม่ได้ขาดความปลอดภัยตกอยู่กับฝั่งผู้ประกอบการ ผู้ประกอบการในที่นี้ไม่ได้หมายถึงเฉพาะผู้ผลิตหรือผู้นำเข้า แต่รวมถึงผู้ขายในกรณีที่ระบุตัวผู้ผลิตไม่ได้ด้วย ประเด็นที่ว่าการตามจากล็อตไปหาผู้ผลิตไม่ได้จะส่งผลให้ขอบเขตความรับผิดขยายออกไปนั้น เป็นเรื่องที่ผู้ผลิตชิ้นส่วนซึ่งอยู่กลางห่วงโซ่อุปทานมองข้ามไม่ได้
ยิ่งไปกว่านั้น เมื่อวันที่ 16 มิถุนายน 2026 คณะรัฐมนตรีของไทยได้อนุมัติร่างกฎหมายความรับผิดต่อสินค้าที่ชำรุดบกพร่อง หรือที่เรียกกันว่าร่างกฎหมายเลมอนลอว์ ซึ่งเสนอโดยสำนักงานคณะกรรมการคุ้มครองผู้บริโภค ตามคำอธิบายของสำนักงานกฎหมาย ร่างกฎหมายนี้วางโครงสร้างว่า หากเกิดความชำรุดบกพร่องขึ้นภายในระยะเวลา 6 เดือนสำหรับสินค้าทั่วไป และ 1 ปีสำหรับรถยนต์ ให้สันนิษฐานว่าสินค้ามีความชำรุดบกพร่องอยู่แล้วตั้งแต่เวลาที่ส่งมอบ และผลักภาระการพิสูจน์หักล้างไปยังฝั่งผู้ขาย การเรียกร้องให้เปลี่ยนสินค้าจะได้รับการยอมรับเฉพาะกรณีที่พบความชำรุดบกพร่องร้ายแรงเท่านั้น โดยสินค้าทั่วไปต้องอยู่ภายใน 7 วันนับจากรับมอบ และเครื่องใช้ไฟฟ้าและอิเล็กทรอนิกส์ภายใน 14 วันนับจากรับมอบ ส่วนความชำรุดบกพร่องที่ไม่ถึงขั้นร้ายแรงจะใช้การซ่อมแซมเป็นแนวทางรับมือ โดยมีทิศทางกำหนดกรอบเวลาไว้ที่ภายใน 60 วันสำหรับสินค้าทั่วไป ภายใน 90 วันสำหรับรถยนต์ และภายใน 60 วันสำหรับรถจักรยานยนต์ ขอบเขตการบังคับใช้ระบุว่าไม่จำกัดเฉพาะธุรกรรมที่มีต่อผู้บริโภค แต่รวมถึงธุรกรรมระหว่างผู้ประกอบการด้วย จึงไม่ใช่เรื่องของคนอื่นสำหรับฝั่งที่ส่งมอบชิ้นส่วน ร่างกฎหมายผ่านวาระที่หนึ่งของสภาผู้แทนราษฎรเมื่อวันที่ 24 มิถุนายน 2026 และอยู่ในขั้นการพิจารณาของคณะกรรมาธิการ เนื่องจากถ้อยคำสุดท้ายยังไม่ยุติ จึงยังฟันธงไม่ได้ แต่หากมีผลบังคับใช้ แรงกดดันที่ข้อเรียกร้องด้านการเรียกคืนจากผู้ผลิตสินค้าสำเร็จรูปจะไหลลงมาสู่ซัพพลายเออร์ชิ้นส่วน ย่อมเข้มข้นขึ้น
ทางฝั่งการบริหารคุณภาพก็มาถึงหัวเลี้ยวหัวต่อเช่นกัน ตามประกาศของ ISO/TC 176/SC 2 ลงวันที่ 7 สิงหาคม 2026 ระบุว่า ISO/FDIS 9001 ได้รับความเห็นชอบด้วยเสียงสนับสนุนอย่างท่วมท้น และ ISO 9001 ฉบับที่ 6 มีกำหนดออกเผยแพร่ในวันที่ 16 กันยายน 2026 ณ เวลาที่เขียนบทความนี้ยังไม่ถึงกำหนดเผยแพร่ จึงยังกล่าวถึงเนื้อหาอย่างฟันธงไม่ได้ แต่หลังจากเผยแพร่แล้ว การทบทวนระบบบริหารคุณภาพจะทยอยเดินหน้าไปตลอดช่วงเปลี่ยนผ่าน
ในด้านการกำกับดูแลผลิตภัณฑ์ มาตรฐานบังคับของสำนักงานมาตรฐานผลิตภัณฑ์อุตสาหกรรม (สมอ. หรือ TISI) ก็ยังมีการปรับปรุงต่อเนื่อง มีการเผยแพร่ว่าในปี 2026 มาตรฐาน TIS 2134-2565 สำหรับเครื่องปรับอากาศในห้องจะบังคับใช้ตั้งแต่วันที่ 4 เมษายน มาตรฐาน TIS 866 Part 30-1-2561 สำหรับมอเตอร์เหนี่ยวนำสามเฟสตั้งแต่วันที่ 18 เมษายน และมาตรฐาน TIS 2948-2562 สำหรับกระดาษสัมผัสอาหาร กับ TIS 3438-2565 สำหรับกระดาษที่ใช้ในการปรุงอาหาร ตั้งแต่วันที่ 22 มิถุนายน ต้องระวังด้วยว่าแต่ละมาตรฐานกำหนดขอบเขตการบังคับใช้ไว้อย่างละเอียด เช่น มาตรฐานของมอเตอร์เหนี่ยวนำสามเฟสครอบคลุมช่วงตั้งแต่ 0.12 kW ถึง 375 kW เนื่องจากรายการสินค้าที่อยู่ภายใต้มาตรฐานบังคับอาจตกเป็นเป้าของการห้ามจำหน่ายหรือการเรียกคืนหากพบว่าไม่เป็นไปตามมาตรฐาน โรงงานที่จัดการสินค้าในกลุ่มนี้จึงจำเป็นต้องผนวกการยืนยันความสอดคล้องกับมาตรฐานเข้าไปในการตัดสินการส่งมอบด้วย
ความเคลื่อนไหวทางฝั่งญี่ปุ่นก็ใช้อ้างอิงได้ ตามข้อมูลที่กระทรวงที่ดิน โครงสร้างพื้นฐาน การขนส่งและการท่องเที่ยวของญี่ปุ่นเผยแพร่ การแจ้งเรียกคืนรถยนต์ในปีงบประมาณ 2025 มีจำนวนการแจ้งรวม 358 ครั้ง เพิ่มขึ้น 21 ครั้งจากปีงบประมาณก่อนหน้า ส่วนจำนวนคันที่เป็นเป้าหมายรวม 4,014,432 คัน ลดลง 3,550,536 คันจากปีงบประมาณก่อนหน้า แม้จำนวนคันจะลดลง แต่จำนวนครั้งของการแจ้งกลับเพิ่มขึ้น จึงอ่านได้ว่าความถี่ที่ความบกพร่องถูกตรวจพบจนนำไปสู่การแจ้งเรียกคืนนั้นไม่ได้ลดลง สำหรับซัพพลายเออร์ในไทยที่มีผู้ผลิตรถยนต์สัญชาติญี่ปุ่นเป็นลูกค้าปลายทาง ระดับจำนวนครั้งเช่นนี้หมายความว่าระบบที่ชี้ขาดขอบเขตการเรียกคืนได้ในเวลาสั้นยังคงเป็นสิ่งที่ถูกเรียกร้องต่อไป
แนวทางการเริ่มดำเนินการ
ไม่จำเป็นต้องตั้ง 3 ชั้นขึ้นพร้อมกันทั้งหมด ต่อไปนี้คือตัวอย่างแนวทางที่แบ่งเป็นช่วงละ 90 วัน
| ช่วงเวลา | งานหลัก | จุดที่ต้องไปให้ถึง |
|---|---|---|
| วันที่ 1 ถึง 30 | จำแนกข้อร้องเรียนจากการหลุดรอดย้อนหลัง 2 ปีตามสาเหตุ และสำรวจเอกสารเกณฑ์ตัดสิน | ระบุด้วยจำนวนครั้งได้ว่าช่องโหว่อยู่ที่ชั้นใด |
| วันที่ 31 ถึง 60 | แปลงเกณฑ์ตัดสินของสินค้า 3 อันดับแรกเป็นตัวเลข และถ่ายภาพตัวอย่างขีดจำกัดให้เป็นดิจิทัล | ชั้นที่ 1 เดินได้ในไลน์หลัก |
| วันที่ 61 ถึง 90 | จัดพื้นที่กักแยกและการล็อกกุญแจ ทดลองการสแกนทวนสอบที่ด่านส่งมอบใน 1 ไลน์ | วัดผลของชั้นที่ 2 ได้ใน 1 ไลน์ |
| วันที่ 91 ถึง 180 | ผูกหน่วยบรรจุกับผลการส่งมอบ และสร้างหน้าจอย้อนกลับ | ชั้นที่ 3 เดินได้ในทุกไลน์ |
หัวใจของแนวทางนี้คือการทำจำนวนครั้งแยกตามสาเหตุออกมาให้ได้ภายใน 30 วันแรก ช่องโหว่จะอยู่ที่เกณฑ์การตัดสินมากหรือที่การกักแยกมากนั้นต่างกันไปตามโรงงาน หากเรียงลำดับผิด เวลาที่กว่าผลจะออกมาก็จะยืดออกไป เพียงอ่านทบทวนรายงานข้อร้องเรียนในอดีตแล้วจำแนกออกเป็น 3 กลุ่ม คือความแปรปรวนของเกณฑ์ตัดสิน การกักแยกตกหล่น และอื่น ๆ ลำดับความสำคัญของการลงทุนก็จะชัดเจนขึ้นมาก
คำถามที่พบบ่อย
ควรแปลงเกณฑ์ตัดสินการส่งมอบเป็นตัวเลขมากแค่ไหน
ไม่จำเป็นต้องแปลงทุกรายการเป็นตัวเลข สิ่งที่ควรทำก่อนคือรายการที่เคยเป็นสาเหตุของข้อร้องเรียนหรือของเสียภายในมาก่อน เมื่อเรียงสาเหตุของข้อร้องเรียนตามจำนวนครั้ง มักพบว่ากระจุกตัวอยู่ในไม่กี่รายการแรก หากยึดเฉพาะรายการอันดับต้นเหล่านั้นให้แน่นด้วยตัวเลขและตัวอย่างขีดจำกัดก่อน แล้วปล่อยที่เหลือให้ยังใช้คำเชิงคุณภาพไปพลาง ความแปรปรวนของการตัดสินก็ลดลงได้มากแล้ว หากตั้งเป้าแปลงทุกรายการเป็นตัวเลขตั้งแต่ปีแรก ปริมาณงานจะบานปลายและมักหยุดกลางคัน
การตามรอยของเสียในกระบวนการควรเริ่มจากตรงไหนจึงจะเป็นจริงได้
เริ่มจากการผูกหน่วยบรรจุกับล็อตการผลิต การเก็บข้อมูลอัตโนมัติจากเครื่องจักรดูน่าสนใจ แต่ขึ้นอยู่กับปีที่ผลิตและสเปกการสื่อสารของเครื่องจักร จึงใช้เวลาตั้งแต่เริ่มจนถึงใช้งานจริงนาน ในทางกลับกัน การติดฉลากที่มีหมายเลขล็อตตอนบรรจุ แล้วอ่านตอนจัดขึ้นพาเลท เป็นการใช้งานที่เริ่มได้โดยไม่ต้องแตะเครื่องจักรเดิมเลย เพียงเชื่อมเส้นนี้เส้นเดียวได้ เวลาที่ใช้ในการย้อนกลับก็ย่นจากหน่วยวันเหลือหน่วยนาที
การตามรอยปลายทางจัดส่งต้องตามไปไกลกว่าคลังของลูกค้าด้วยหรือไม่
หลักการคือถือครองผลการส่งมอบของบริษัทตนเองให้แน่นอน นั่นคือส่งล็อตใด จำนวนเท่าใด ไปยังปลายทางใด เมื่อใด ส่วนการกระจายสินค้าต่อจากคลังของลูกค้านั้นบริษัทตามเองไม่ได้ จึงต้องตั้งอยู่บนสมมติฐานว่าจะขอความร่วมมือด้านข้อมูลจากลูกค้า อย่างไรก็ตาม หากถือครองข้อมูลปลายทางส่งมอบละเอียดถึงระดับจุดรับของ ไม่ใช่แค่ระดับโรงงาน การจำกัดวงฝั่งลูกค้าจะเร็วขึ้น และผลลัพธ์คือขอบเขตการเรียกคืนเล็กลง ระดับความละเอียดของรหัสปลายทางส่งมอบจึงเป็นรายการที่ควรตัดสินใจตั้งแต่ช่วงต้นของการสร้างระบบ
ติดตั้งระบบระบุสาเหตุของเสียแล้วจะหยุดการหลุดรอดได้หรือไม่
ระบบระบุสาเหตุคือสิ่งที่ย่นเวลาในการไปถึงต้นเหตุหลังจากของหลุดรอดออกไปแล้ว ไม่ใช่กลไกที่หยุดการหลุดรอดโดยตัวมันเอง สิ่งที่หยุดการหลุดรอดคือเกณฑ์การตัดสินในชั้นที่ 1 และการกักแยกทางกายภาพในชั้นที่ 2 ลำดับที่ได้ผลคือสร้างกลไกหยุดก่อน แล้วจึงวางกลไกระบุสาเหตุและการย้อนกลับทับลงไป หากเดินสลับลำดับกัน มักจบลงที่สภาพซึ่งรู้สาเหตุได้เร็วแต่การหลุดรอดไม่ลดลง
ตรวจสอบ 100% อยู่แล้ว ทำไมยังเกิดการหลุดรอด
เพราะการตรวจสอบ 100% ไม่ใช่กลไกที่ทำให้การมองข้ามเป็นศูนย์ การตรวจสอบ 100% ด้วยคนย่อมเหลือการมองข้ามในระดับหนึ่ง และของเสียที่เกิดขึ้นในกระบวนการหลังการตรวจสอบก็ไม่ได้อยู่ในขอบเขตที่ถูกตรวจ นอกจากนี้ ดังที่กล่าวไว้ในบทความนี้ ยังมีเส้นทางที่ของถูกตัดสินว่าเป็นของเสียแล้วแต่ไม่ถูกกักแยกจนหลุดปนไปได้ ต้องระวังด้วยว่ายิ่งเป็นโรงงานที่ตรวจสอบ 100% สมมติฐานที่ว่าตรวจแล้วจึงไม่เป็นไรยิ่งทำงานแรง ทำให้การจัดการหลังการตัดสินมักบางลง
สรุป
การป้องกันของเสียหลุดรอดไม่ใช่เรื่องของการเพิ่มสมรรถนะเครื่องตรวจสอบ แต่เป็นเรื่องของการออกแบบการตัดสินใจและการเคลื่อนที่ของสิ่งของหลังจากตรวจสอบแล้ว ได้แก่ การย้ายเกณฑ์การตัดสินจากหัวคนไปสู่เอกสารและตัวเลข การแยกของที่ตัดสินว่า NG ออกจากสายการไหลทางกายภาพ และการเชื่อมการย้อนกลับล็อตไปจนถึงปลายทางจัดส่งให้เป็นเส้นเดียว ช่องโหว่ของบริษัทท่านอยู่ที่ชั้นใดใน 3 ชั้นนี้ จะมองเห็นเป็นจำนวนครั้งได้ทันทีที่จำแนกข้อร้องเรียนในอดีตตามสาเหตุ
ในโรงงานตัวอย่างของบทความนี้ เมื่อเทียบกับต้นทุนการหลุดรอด 3,453,000 THB ต่อปี การลงทุนเริ่มต้น 2,670,000 THB และค่าดำเนินการต่อปี 534,000 THB ให้ผลลัพธ์สุทธิ 1,757,400 THB ต่อปี และคืนทุนในราว 18.2 เดือน แม้ตั้งเงื่อนไขว่าผลลัพธ์ออกมาเพียง 70% ของที่คาด ก็ยังอยู่ที่ประมาณ 22.1 เดือน เงื่อนไขตั้งต้นของแต่ละโรงงานต่างกัน แต่วิธีประกอบการคำนวณน่าจะนำไปใช้ได้ทันที
ปี 2026 เป็นปีที่การพิจารณาร่างกฎหมายเลมอนลอว์ของไทย กำหนดการเผยแพร่ ISO 9001 ฉบับที่ 6 และการเพิ่มรายการมาตรฐานบังคับ มาบรรจบกันพอดี ก่อนที่ระดับข้อกำหนดจากลูกค้าจะสูงขึ้น ขอเชิญเริ่มต้นจากการตรวจสอบก่อนว่าด่านตัดสินการส่งมอบของบริษัทท่านอยู่ตรงไหน
หากอยู่ในขั้นที่อยากเรียบเรียงว่าบริษัทของท่านควรเริ่มลงมือจากจุดใด ไม่ว่าจะเป็นเรื่องการสร้างเกณฑ์ตัดสินการส่งมอบหรือกลไกการย้อนกลับล็อต เรายินดีรับปรึกษา แม้ยังอยู่ในขั้นพิจารณาที่ยังไม่มีแผนการนำไปใช้ที่ชัดเจนก็ไม่เป็นไร ทักมาคุยกันได้ตามสบายผ่านหน้าติดต่อเรา เราจะรับฟังวิธีที่ท่านถือครองบันทึกอยู่ในปัจจุบันบนพื้นฐานของหน้างานการผลิตในประเทศไทย แล้วร่วมกันคิดแนวทางที่ทำได้จริง
ข้อมูลอ้างอิง
- ISO 9001 revision update — ประกาศของ ISO/TC 176/SC 2 ลงวันที่ 7 สิงหาคม 2026 เป็นข้อมูลปฐมภูมิที่ระบุการอนุมัติ ISO/FDIS 9001 และกำหนดเผยแพร่ฉบับที่ 6 ในวันที่ 16 กันยายน 2026
- Thailand Cabinet Approves Draft Lemon Law — บทวิเคราะห์ของ Baker McKenzie ลงวันที่ 7 กรกฎาคม 2026 ว่าด้วยการอนุมัติของคณะรัฐมนตรีเมื่อวันที่ 16 มิถุนายน 2026 และสถานะของร่างกฎหมาย
- New draft Lemon Law to protect buyers from defective products — บทวิเคราะห์ของ Forvis Mazars Thailand ลงวันที่ 23 กรกฎาคม 2026 ระบุจำนวนวันของระยะเวลาเรียกร้องเปลี่ยนสินค้า กรอบเวลาการซ่อมแซม และระยะเวลาสันนิษฐานความชำรุดบกพร่อง
- Thailand’s Product Liability Law and Consumer Case Procedures Act — บทวิเคราะห์ของ Price Sanond ว่าด้วยนิยามผู้ประกอบการตามกฎหมายความรับผิดต่อความเสียหายจากสินค้าที่ไม่ปลอดภัย การผลักภาระการพิสูจน์ และอายุความ
- จำนวนการแจ้งเรียกคืนและจำนวนคันที่เป็นเป้าหมายรายปีงบประมาณ — สายด่วนข้อมูลความบกพร่องของรถยนต์ กระทรวงที่ดิน โครงสร้างพื้นฐาน การขนส่งและการท่องเที่ยวของญี่ปุ่น ค่าที่เผยแพร่สำหรับปีงบประมาณ 2025 คือการแจ้ง 358 ครั้ง และ 4,014,432 คัน
- ยอดการผลิตรถยนต์ครึ่งปีแรกของไทยลดลง 1.0% เมื่อเทียบกับปีก่อน — บทความของเจโทรลงวันที่ 17 สิงหาคม 2026 ระบุยอดการผลิตรถยนต์ของไทยครึ่งแรกปี 2026 ที่ 717,212 คัน และประมาณการทั้งปีของสภาอุตสาหกรรมแห่งประเทศไทย
- Thailand TISI Standards Taking Effect in 2026 — บทความของ Testcoo ลงวันที่ 13 มีนาคม 2026 ระบุหมายเลขมาตรฐานและวันที่บังคับใช้ในปี 2026 เช่น TIS 2134-2565
- The 1-10-100 Rule — คำอธิบายหลักประสบการณ์ที่ว่าต้นทุนคุณภาพเพิ่มขึ้นเป็นหลักเท่าตัวในแต่ละขั้น ตั้งแต่การป้องกัน การตรวจจับ การแก้ไข ไปจนถึงความล้มเหลว


