


Trong dây chuyền cấp linh kiện cho lắp ráp ô tô, có công đoạn nào mà xe nâng phải chạy đi chạy lại từng xe đẩy một hay không? AGV kéo đoàn (tugger AGV) là phương thức trong đó một đầu kéo nối nhiều xe đẩy thành một đoàn và vận chuyển tất cả trong một lượt chạy. Vậy phương thức này khác gì so với AGV luồn gầm hay AGV xe nâng, và phù hợp với hiện trường nào? Đặc biệt, việc ghép chung nhiều loại xe đẩy khác quy cách như xe đẩy linh kiện, xe đẩy kitting vào cùng một đoàn và giao đến nhiều điểm dừng trên chuyền — gọi là “thiết kế chuyến” — là vấn đề đặc thù của phương thức kéo đoàn mà các phương thức tự động hóa cho một loại xe đẩy duy nhất không có. Bài viết này sẽ hệ thống hóa từ cơ chế hoạt động, cách thiết kế tuyến tuần tra và lịch trình, mức chi phí, cho đến những điểm cần chốt trước khi đặt hàng.
AGV kéo đoàn (AGV kéo) là gì
Cơ chế một đầu kéo kéo nhiều xe đẩy
Trước hết, xe tự hành không người lái (AGV) là tên gọi chung cho thiết bị vận chuyển di chuyển không người lái theo tuyến đường đã định sẵn. Về tổng quan phân loại AGV và các phương thức dẫn hướng, chúng tôi đã trình bày trong bài viết AGV là gì, nên bài này sẽ tập trung đào sâu vào một phương thức truyền động duy nhất — kéo đoàn.
AGV kéo đoàn nối nhiều xe đẩy vào một đầu kéo thông qua khớp nối kéo, tạo thành một đoàn và kéo đi. Xe đẩy không tự di chuyển, nguồn động lực chỉ nằm ở phía đầu kéo. Tải trọng mỗi xe đẩy dao động từ vài trăm kilogram trở lên, và tổng khối lượng vận chuyển trong một lượt chạy càng lớn khi số xe đẩy được nối càng nhiều. Theo các bài viết giải thích ở nước ngoài, điểm khác biệt lớn nhất giữa AGV kéo đoàn và vận chuyển đơn lẻ bằng xe nâng là khả năng gom nhiều kiện hàng trong một lượt chạy.
Trong tiếng Nhật, ngoài AGV kéo đoàn còn có các cách gọi khác như AGV kiểu kéo, xe tự hành không người lái kiểu kéo, nhưng tất cả chỉ là cách viết khác nhau của cùng một phương thức. Khi yêu cầu báo giá hoặc so sánh catalogue, cần lưu ý không nhầm lẫn các cách gọi này thành các phương thức khác nhau.
Còn được gọi là “tugger AGV”, “tugger train”
Tại các nước nói tiếng Anh, AGV kéo đoàn được gọi là tugger AGV, còn bản thân đoàn xe kéo được gọi là tugger train (đoàn tàu kéo). Trong tiếng Nhật, các cách gọi như AGV kiểu kéo, xe tự hành không người lái kiểu kéo, tugger AGV cùng tồn tại song song, nhưng đều chỉ cùng một phương thức.
Số lượng xe đẩy được nối tùy theo từng hiện trường, có ví dụ nối 3, 4, 5 xe hoặc nhiều hơn. Khả năng tải của đầu kéo cũng khác nhau đáng kể tùy sản phẩm, loại nhỏ có lực kéo vài trăm kilogram, loại lớn có sản phẩm vượt 10 tấn. Chính biên độ rộng này là lý do AGV kéo đoàn có thể đáp ứng từ linh kiện ô tô cỡ nhỏ cho đến vật liệu nặng.
Ghép nhiều loại xe đẩy — ý tưởng đặc thù của AGV kéo đoàn
Chuẩn hóa khớp nối như thế nào
Điểm quan trọng là các xe đẩy được nối không nhất thiết phải cùng quy cách. Đặc trưng của bản thân phương thức kéo đoàn là có thể ghép chung trong cùng một đoàn các xe đẩy khác nhau về hình dạng và công dụng như xe đẩy linh kiện, xe đẩy kitting, xe lồng. Việc tự động hóa riêng một loại xe đẩy là xe lồng đã được trình bày trong bài viết tự động hóa vận chuyển xe lồng. Bài viết này không giới hạn ở một loại xe đẩy cụ thể, mà tập trung vào thiết kế của chính phương thức — gom nhiều loại xe đẩy trong một đoàn kéo duy nhất.
Khi các loại xe đẩy khác nhau, chiều cao điểm nối, hình dạng chốt, hướng bánh xe caster thường cũng không đồng nhất, nên không thể ghép thành một đoàn ngay được. Trên hiện trường, người ta chuẩn hóa bằng cách chuẩn bị tấm chuyển đổi (adapter plate) để hấp thụ chênh lệch quy cách điểm nối giữa các loại xe đẩy, hoặc thống nhất bước nối (pitch nối — vị trí điểm nối cách đầu kéo bao nhiêu centimet) cho toàn bộ xe đẩy. Việc thống nhất khớp nối theo quy cách của hãng nào là vấn đề cần chốt càng sớm càng tốt, đặc biệt ở những hiện trường có nhiều hãng xe đẩy khác nhau cùng tồn tại.
Lợi ích và giới hạn của việc ghép chung
Lợi ích lớn nhất của việc ghép chung xe đẩy là dù chủng loại và lô hàng linh kiện cấp khác nhau, vẫn có thể vận chuyển gộp trong một lượt tuần tra. Có thể linh hoạt tổ chức chuyến, ví dụ một chuyến chỉ chở xe đẩy linh kiện thì chỉ đầy một nửa, nhưng thêm một xe đẩy kitting vào sẽ nâng hiệu suất chở hàng.
Tuy nhiên cũng có giới hạn. Nếu đặt xe đẩy nặng ở phía sau đoàn, độ lệch bán kính cua ở khúc cua dễ tăng lên; ngược lại nếu dồn hàng nặng về phía đầu đoàn thì cân bằng lực kéo của đầu kéo sẽ bị lệch. Khi các loại xe đẩy có chiều rộng và chiều dài khác nhau, cần xem xét tổng chiều dài toàn đoàn được chấp nhận đến đâu, kết hợp với hình dạng giao lộ và khúc cua trên lối đi. Cách tổ chức đoàn xe này liên quan trực tiếp đến thiết kế tuyến tuần tra và lịch trình sẽ trình bày tiếp theo.
Thiết kế tuyến tuần tra và lập lịch — số chuyến, thứ tự dừng, làn tránh
Mức độ phù hợp với phương thức milk run
AGV kéo đoàn dễ triển khai nhất ở những hiện trường vận chuyển theo phương thức “milk run” — tuần tra theo tuyến cố định và bốc dỡ hàng tại nhiều trạm. Trong cấp linh kiện ô tô, cách vận hành phổ biến là tuần tra qua nhiều điểm cấp dọc theo chuyền, thu hồi xe đẩy rỗng đồng thời giao xe đẩy đầy hàng. Các bài giải thích ở nước ngoài cũng chỉ ra rằng milk run vốn là nghiệp vụ đã có tuyến tuần tra và điểm bốc dỡ được định nghĩa rõ ràng, nên dù chuyển từ vận hành kéo thủ công sang tự động hóa, bản chất nghiệp vụ không thay đổi — đây là lý do khiến việc triển khai trở nên dễ dàng.
Nói cách khác, AGV kéo đoàn không phải là mang đến một phương thức vận chuyển hoàn toàn mới, mà nên hiểu theo hướng thực tiễn là tự động hóa nguyên trạng phương thức milk run đang được thực hiện bằng sức người hoặc xe kéo có người lái. So với việc triển khai AGV luồn gầm hay AGV xe nâng — vốn đòi hỏi tổ chức lại đáng kể tuyến vận hành — thì ở những công đoạn đã có vận hành tuần tra ổn định sẵn, rào cản khi bắt đầu triển khai tương đối thấp hơn.
Cách xác định số chuyến
Việc đầu tiên cần chốt khi tự động hóa là “số chuyến” — tức số lượt tuần tra trong một ca làm việc. Số chuyến được tính ngược từ tổng lượng linh kiện cần thiết mỗi giờ của toàn bộ các điểm dừng trên chuyền, và tải trọng của một chuyến (do chủng loại và số lượng xe đẩy được nối quyết định).
Nếu hiện trạng là vận chuyển riêng lẻ bằng xe đẩy tay hoặc xe nâng, việc cấp hàng đến từng điểm dừng trên chuyền thường diễn ra vào các thời điểm riêng biệt, nên nếu chuyển thẳng sang tuần tra bằng AGV kéo đoàn theo nguyên trạng, số chuyến dễ trở nên dư thừa. Cần gom thời điểm nhu cầu của nhiều điểm dừng trên chuyền, nhóm lại các điểm dừng sao cho một chuyến có thể ghé qua nhiều điểm, từ đó vừa giảm số chuyến vừa tránh thiếu sót trong cấp hàng. Tại những công đoạn có nhu cầu biến động, nên chuẩn bị sẵn hai phương án số chuyến — một cho khung giờ cao điểm, một cho khung giờ thấp điểm — để việc điều chỉnh vận hành tại hiện trường được thuận tiện hơn.
Đơn vị chở hàng và thứ tự dừng
Đơn vị chở hàng — tức mỗi chuyến nối bao nhiêu xe đẩy, loại xe đẩy nào theo thứ tự nào — cũng là hạng mục thiết kế quan trọng ngang với số chuyến. Khi ghép chung xe đẩy linh kiện và xe đẩy kitting trong cùng một chuyến, nếu nối xe đẩy phục vụ điểm dừng có thứ tự cấp sớm hơn ở gần đầu kéo, còn xe đẩy phục vụ điểm dừng sau ở phía cuối đoàn, thao tác tháo nối sẽ giảm bớt công sức.
Thứ tự dừng không chỉ cần khớp với vị trí địa lý trong nhà máy, mà còn phải khớp với thời điểm mỗi điểm dừng trên chuyền cần linh kiện (khung cấp hàng JIT). Dù các điểm dừng gần nhau về địa lý, nếu thời điểm cấp hàng lệch nhau thì việc gộp vào cùng một chuyến sẽ kém hiệu quả; ngược lại, dù các điểm dừng ở xa nhau nhưng thời điểm cấp hàng gần nhau thì gộp vào cùng một chuyến có thể hiệu quả hơn. Không ít trường hợp việc không giữ nguyên thứ tự tuần tra của vận hành kéo có người lái hiện tại, mà tổ chức lại thứ tự dừng nhân dịp tự động hóa, giúp giảm được chính số chuyến.
Thiết kế làn tránh
Vì tổng chiều dài đoàn AGV kéo kéo dài, ở những lối đi hẹp một chiều sẽ xuất hiện tình huống không thể tránh nhau với xe nâng hoặc AGV khác đi ngược chiều. Vì vậy cần thiết kế “làn tránh” — mở rộng một đoạn lối đi để đoàn xe tạm thời lùi vào tránh.
Về nguyên tắc, làn tránh nên được bố trí trước các điểm giao cắt lối đi hoặc đoạn có nhiều tuyến tuần tra trùng nhau. Nếu số lượng và vị trí làn tránh không đủ, toàn bộ chuyến tuần tra sẽ bị chậm do phải chờ tránh nhau, dẫn đến việc phải tăng số chuyến để bù đắp. Ngược lại, nếu xác định trước vị trí làn tránh ngay từ giai đoạn thiết kế tuyến tuần tra và số chuyến, có thể vận hành đồng thời nhiều AGV kéo đoàn trong khi vẫn giữ thay đổi bố trí lối đi ở mức tối thiểu. Nếu có kế hoạch tăng số lượng xe trong tương lai, nên dành sẵn không gian cho làn tránh ngay từ giai đoạn này.
Khác biệt giữa AGV kéo đoàn và các phương thức truyền động khác
Khác biệt với AGV luồn gầm
AGV luồn gầm là phương thức trong đó thân AGV chui vào bên dưới một loại xe đẩy cố định, nâng cả xe đẩy lên hoặc kéo thông qua chốt/móc ở mặt đáy xe đẩy. Quy cách phía xe đẩy cần được thống nhất theo AGV, xe đẩy không đúng quy cách sẽ không vận chuyển được. Ngược lại, AGV kéo đoàn có độ linh hoạt cao hơn — chỉ cần khớp nối giữa đầu kéo và xe đẩy đồng nhất, thì cấu trúc mặt đáy hay quy cách của bản thân xe đẩy có sai khác nhất định vẫn có thể nối được.
Tại những công đoạn chỉ dùng một loại xe đẩy duy nhất, AGV luồn gầm triển khai đơn giản hơn; nhưng ở những hiện trường có nhiều loại xe đẩy cùng tồn tại như xe đẩy linh kiện, xe đẩy kitting, xe lồng, phương thức kéo đoàn giúp giảm thiểu tối đa việc cải tạo từng loại xe đẩy.
Khác biệt với AGV xe nâng
AGV xe nâng là phương thức nâng hàng theo đơn vị pallet bằng càng nâng, thực hiện xếp kệ và bốc dỡ. Phù hợp với công việc xử lý chắc chắn từng vật nặng, hoặc công việc kèm theo lưu kho vào giá kệ. Mặt khác, mỗi lượt chạy về cơ bản chỉ chở được một pallet, nên không phù hợp với mục đích tuần tra qua nhiều điểm cấp hàng và gom nhiều xe đẩy trong một lượt.
Ngược lại, AGV kéo đoàn tuy không có thao tác nâng — lưu kho bằng càng, nhưng có thể di chuyển gộp số kiện hàng bằng đúng số xe đẩy được nối. Sự phân vai là: công đoạn cần xếp kệ dùng AGV xe nâng, công đoạn chủ yếu là vận chuyển tuần hoàn dùng AGV kéo đoàn.
Khác biệt với AGV băng tải
AGV băng tải trang bị con lăn hoặc băng tải trên mặt trên thân AGV, thực hiện vận chuyển tần suất cao, định lượng trên tuyến cố định. Tại những công đoạn có tuyến đường và hình dạng vật vận chuyển gần như cố định, hiệu suất rất cao, nhưng khả năng đáp ứng thay đổi tuyến hoặc ghép nhiều chủng loại kém hơn so với phương thức kéo đoàn.
AGV kéo đoàn có thể đáp ứng nhiều chủng loại kiện hàng bằng cách thay xe đẩy, nên ở những công đoạn có chủng loại linh kiện cấp và tuyến đường dễ thay đổi, phương thức này có ưu thế về tính linh hoạt hơn so với AGV băng tải.
Dưới đây là bảng tổng hợp 4 phương thức truyền động.
| Phương thức truyền động | Sở trường | Sở đoản |
|---|---|---|
| Kéo đoàn (tugger) | Vận chuyển khối lượng lớn, quãng đường dài, tuần tra định kỳ với nhiều loại xe đẩy được nối | Vận chuyển đơn lẻ vật nặng, xoay chuyển đa hướng trong lối đi hẹp |
| Luồn gầm | Xuất/nhập tự động cho xe đẩy có quy cách thống nhất | Hiện trường có quy cách xe đẩy không đồng nhất |
| Xe nâng | Vật nặng theo đơn vị pallet, xếp kệ và bốc dỡ | Vận chuyển định kỳ tuần tra qua nhiều trạm |
| Băng tải | Vận chuyển tần suất cao, định lượng trên tuyến cố định | Vận chuyển có nhiều thay đổi tuyến, ghép nhiều chủng loại |
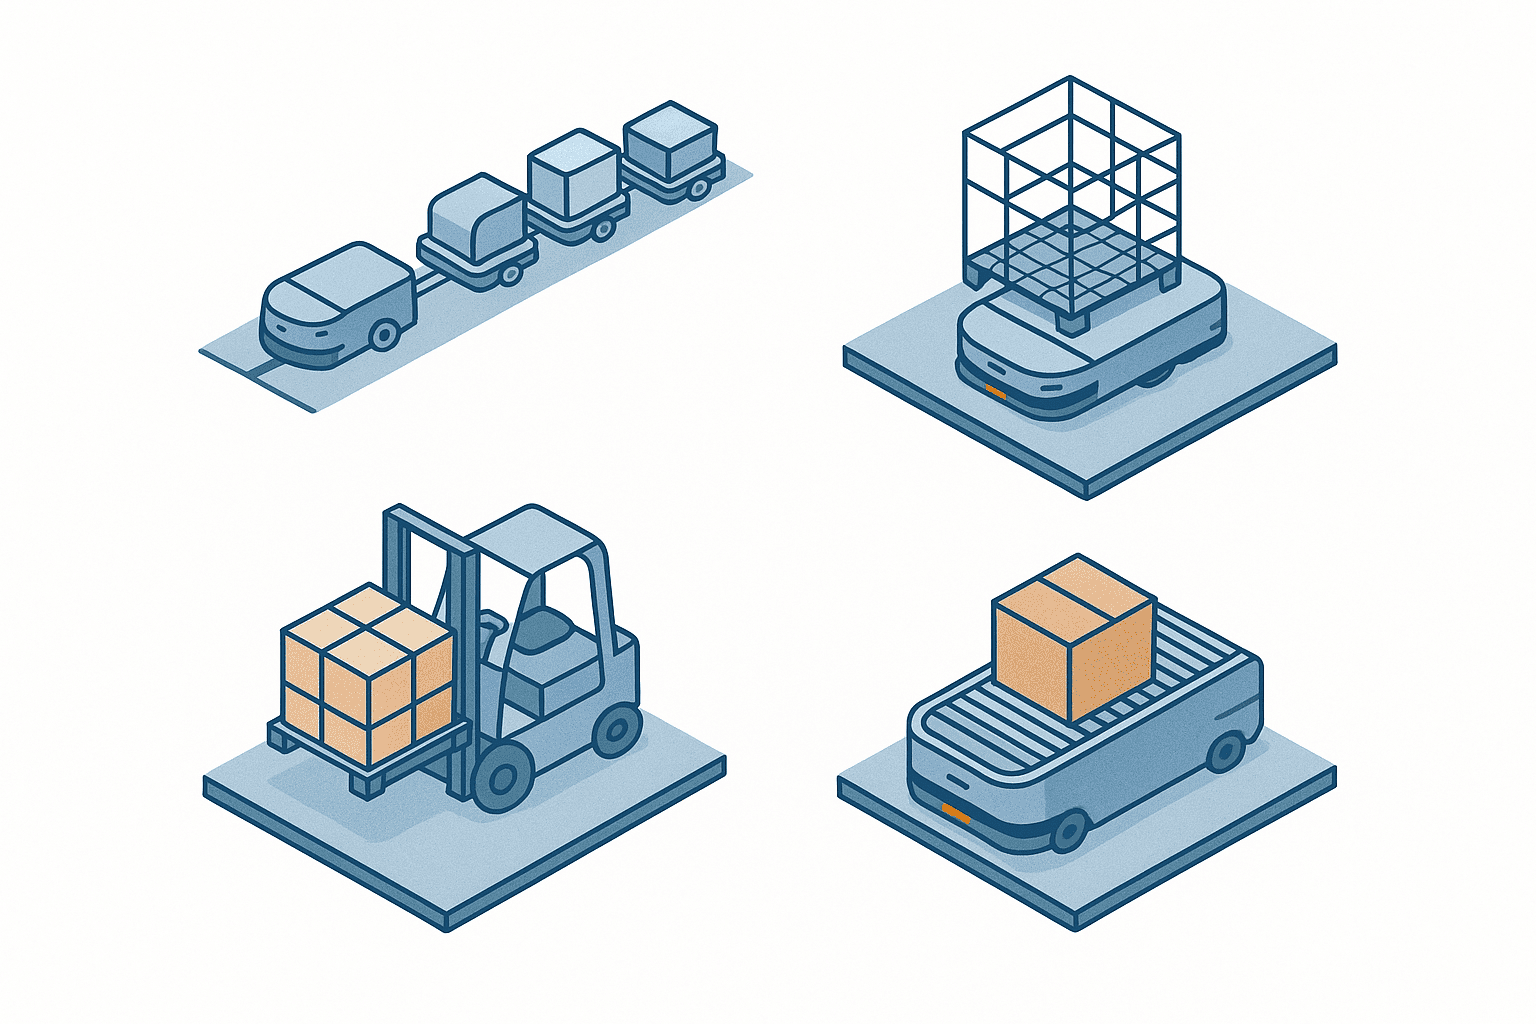
Hình trên so sánh cách phương thức kéo đoàn — ghép nhiều loại xe đẩy trong một đoàn — và 3 phương thức còn lại giữ vật vận chuyển như thế nào, cũng như đặc tính tuyến đường phù hợp với từng phương thức. Sau khi đã nắm được vị trí của AGV kéo đoàn, tiếp theo chúng ta sẽ xem xét mức độ phù hợp với từng loại hiện trường.
Trong các loại AGV, hiện trường nào phù hợp và không phù hợp với phương thức kéo đoàn
Điều kiện của hiện trường phù hợp
AGV kéo đoàn phát huy hiệu quả ở những hiện trường có đủ các điều kiện sau.
- Đã có sẵn hình thức vận chuyển kiểu milk run, tuần tra qua nhiều điểm cấp hàng và bốc dỡ
- Đang vận hành nhiều loại xe đẩy khác nhau như xe đẩy linh kiện, xe đẩy kitting, xe lồng trên cùng một tuyến
- Lối đi tương đối dài và thẳng, khoảng cách vận chuyển từ vài chục đến vài trăm mét
- Có dư địa để giảm số lượt đi về bằng cách tổ chức lại số chuyến và thứ tự dừng
Cấp hàng dọc chuyền cho dây chuyền lắp ráp linh kiện ô tô là công đoạn phù hợp nhất với các điều kiện này. Vận hành tuần tra nhiều trạm theo khoảng thời gian cố định, thu hồi xe đẩy rỗng đồng thời giao xe đẩy đầy hàng — đây chính là cách sử dụng tiêu chuẩn của AGV kéo đoàn.
Điều kiện của hiện trường không phù hợp
Ngược lại, ở những hiện trường có các điều kiện sau, hiệu quả triển khai AGV kéo đoàn khó phát huy.
- Mặt sàn lối đi có nhiều bậc, độ dốc, khe nối gồ ghề, rủi ro trật bánh xe đẩy cao
- Có nhiều khúc cua, không đủ không gian xoay để hấp thụ độ lệch bán kính cua của đoàn xe đẩy nối liền
- Lượng vận chuyển ít, chủ yếu là vận chuyển đơn lẻ nên không tận dụng được lợi ích của việc nối nhiều xe đẩy vào một đầu kéo
- Có nhiều tuyến đường cần lùi xe khi đang chở xe đẩy
Đặc biệt, tình trạng mặt sàn thường bị bỏ qua. Đoàn xe đẩy nối liền không nhất thiết bám theo đúng hướng rẽ của đầu kéo phía trước, độ gồ ghề hoặc độ dốc nhỏ trên mặt sàn có thể dẫn đến xe đẩy đi lệch hướng hoặc trật bánh. Tại giai đoạn đầu xem xét triển khai, nên đi thực địa dọc lối đi dự kiến vận chuyển để đo đạc thực tế mặt sàn và khúc cua.
Về các tiêu chí lựa chọn rộng hơn như nên chọn AGV hay AMR, hoặc so sánh với phương thức vận chuyển kệ hàng (GTP), chúng tôi đã trình bày trong bài viết so sánh nhà sản xuất AGV và bài viết robot vận chuyển kệ hàng. Bài viết này chỉ tập trung vào đánh giá mức độ phù hợp của bản thân phương thức kéo đoàn.
Các vấn đề an toàn — nhìn nhận rủi ro va chạm và trật bánh
Điểm mù tại khớp nối
Tại khớp nối giữa các xe đẩy tồn tại vấn đề mang tính cấu trúc là phạm vi phát hiện của cảm biến an toàn trên thân đầu kéo khó bao phủ hết. Các tài liệu kỹ thuật nước ngoài chỉ ra rằng xe đẩy được kéo không có kết nối điện, và trong nhiều trường hợp không tồn tại hệ thống an toàn chung giữa đầu kéo và xe đẩy. Vấn đề này đã được chúng tôi phân tích chi tiết trong bài viết tự động hóa vận chuyển xe lồng, nên bài này sẽ không đi sâu mà tập trung vào hai vấn đề tiếp theo là va chạm và trật bánh.
Biện pháp đối phó va chạm và chen lấn
Rủi ro va chạm của AGV kéo đoàn không chỉ đến từ khả năng phát hiện phía trước của bản thân đầu kéo, mà còn cần xét đến cả trường hợp đuôi đoàn xe đẩy tiếp xúc với phương tiện khác hoặc người lao động. Vì tổng chiều dài đoàn xe kéo dài, tầm nhìn tại giao lộ và khúc cua trở nên kém hơn, làm tăng rủi ro va chạm bất ngờ với xe nâng khác hoặc người đi bộ. Cần đặc biệt lưu ý rằng ở những chuyến ghép nhiều loại xe đẩy khiến tổng chiều dài kéo dài, tình trạng giảm tầm nhìn này càng rõ rệt hơn.
Các biện pháp có thể áp dụng tại hiện trường bao gồm những điểm sau.
- Lắp đặt bảng hiệu hoặc vật liệu phản quang có độ nhận diện cao ở đuôi đoàn xe đẩy, để phương tiện và người lao động khác dễ nhận biết
- Bố trí đèn hoặc tín hiệu âm thanh báo trước tại giao lộ và khúc cua để thông báo AGV đang di chuyển
- Đảm bảo chiều rộng lối đi nơi các đoàn xe đẩy tránh nhau, tính đến tổng chiều dài khi nối và quỹ đạo xoay
- Tách khung giờ AGV tuần tra khỏi khung giờ đông người qua lại, hoặc thiết lập khu vực giảm tốc
Quản lý trật bánh và độ lệch bán kính cua
Đoàn xe đẩy nối liền không di chuyển đúng theo quỹ đạo mà đầu kéo đã rẽ, mà xe đẩy càng ở phía sau càng đi theo đường vòng trong hơn — đây là hiện tượng lệch bán kính cua. Bán kính khúc cua càng nhỏ, độ lệch này càng lớn, làm tăng khả năng bánh xe đẩy trèo lên bó vỉa lối đi hoặc bậc sàn và dẫn đến trật bánh. Tại những chuyến ghép nhiều loại xe đẩy có đường kính bánh xe và cấu trúc caster khác nhau, cách xuất hiện độ lệch bán kính cua cũng khác nhau giữa từng xe đẩy dù cùng đi qua một khúc cua — đây là điểm dễ bị bỏ qua.
Biện pháp cơ bản là tính toán bán kính xoay tối thiểu khi nối đoàn ngay từ giai đoạn thiết kế lối đi, và đảm bảo hình dạng khúc cua phù hợp với bán kính đó. Ngoài ra, khe nối sàn, nắp hố, hay độ dốc nhỏ trên mặt sàn cũng có thể là nguyên nhân gây trật bánh tùy theo đường kính bánh xe đẩy, nên việc khảo sát thực địa toàn bộ lối đi trước khi triển khai là điều không thể thiếu. Nếu hiện trường đang vận hành bằng xe kéo có người lái, nên liệt kê trước những vị trí từng xảy ra trật bánh hoặc suýt xảy ra sự cố trong quá trình vận hành đó, để tận dụng trực tiếp cho thiết kế sau khi tự động hóa.
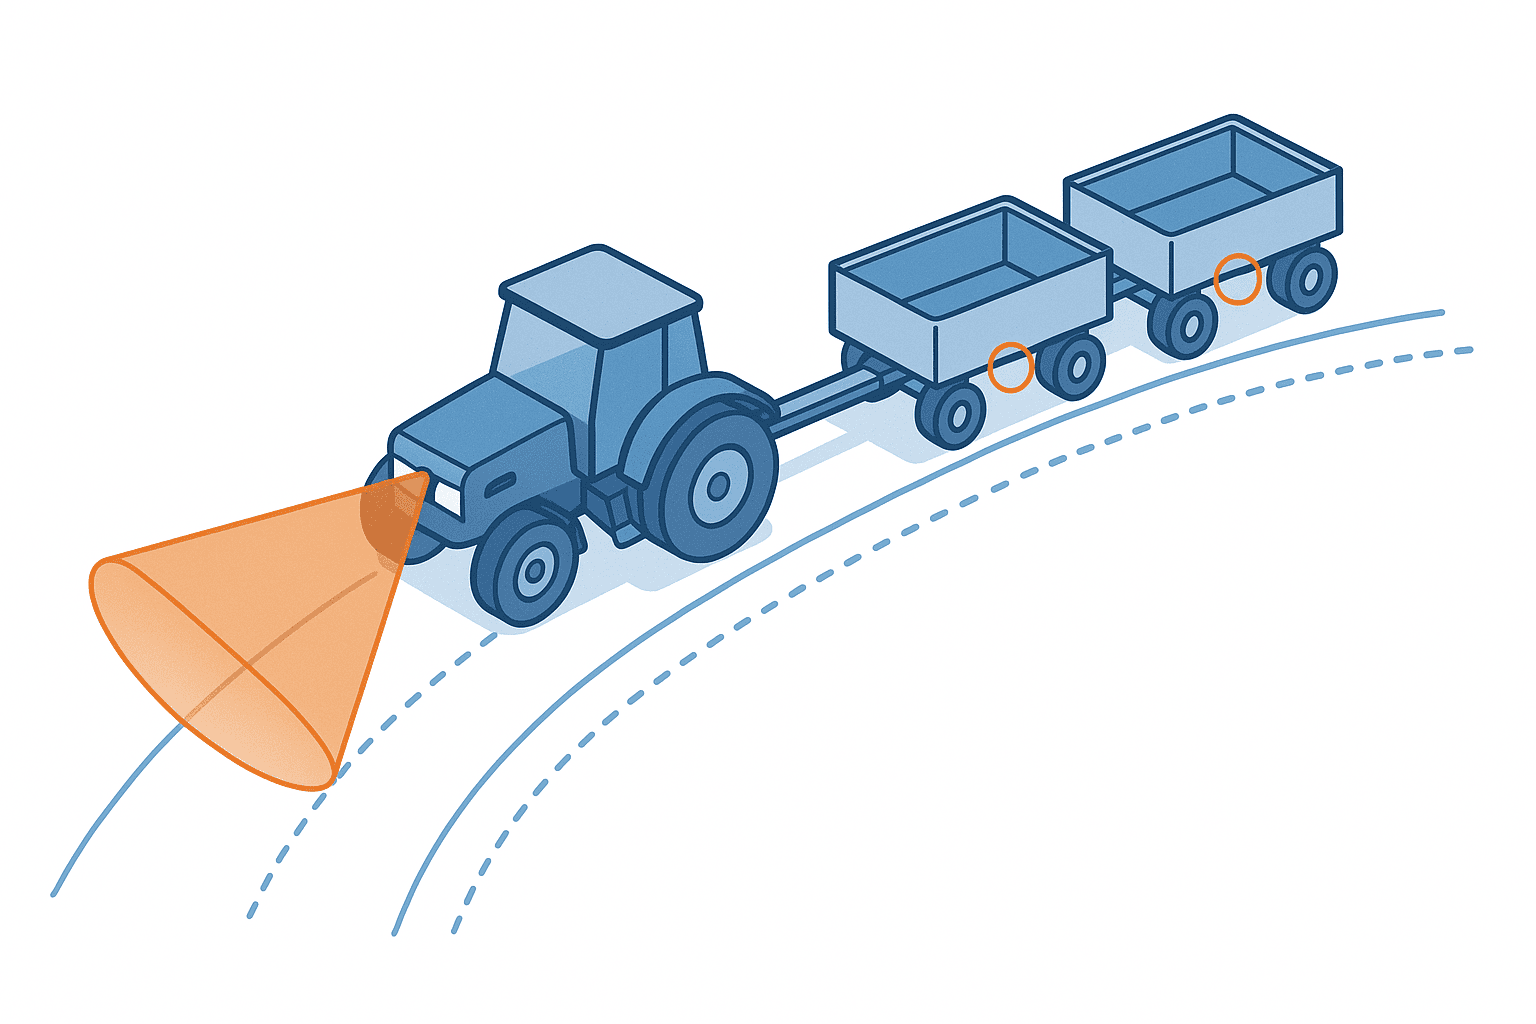
Hình trên thể hiện hai rủi ro đặc thù của AGV kéo đoàn — điểm mù của cảm biến an toàn tại khớp nối, và độ lệch bán kính cua ở khúc cua. Sau khi đã nắm các vấn đề an toàn nêu trên, chúng ta chuyển sang mức chi phí.
Mức chi phí tham khảo
Chi phí AGV kéo đoàn thay đổi tùy theo giá của một đầu kéo, cộng với số lượng xe đẩy được nối, phương thức dẫn hướng, và quy cách hệ thống an toàn. Dưới đây là bảng tính đơn giản giả định cấp linh kiện cho chuyền lắp ráp cuối trong nhà máy linh kiện ô tô. Các con số chỉ mang tính minh họa, khi xem xét thực tế cần thay bằng dữ liệu chi phí nhân công và báo giá của chính doanh nghiệp.
Giả định được đặt ra như sau.
- Công đoạn đối tượng: cấp linh kiện cho chuyền lắp ráp cuối tại nhà máy linh kiện ô tô (phương thức milk run)
- Trước khi triển khai: vận hành kéo và vận chuyển bằng xe nâng theo chế độ 2 ca, tương đương 4 người thực làm việc vận chuyển
- Sau khi triển khai: đưa vào 1 hệ thống AGV kéo đoàn (1 đầu kéo + 4 xe đẩy), giữ lại tương đương 0.5 người cho các công việc phụ trợ như giám sát, thay pin, tháo lắp xe đẩy (số nhân sự có thể giảm là tương đương 3.5 người)
Dựa trên các giả định trên, cơ cấu vốn đầu tư ban đầu như sau.
| Hạng mục | Nội dung | Số tiền (baht) |
|---|---|---|
| Đầu kéo 1 chiếc | Giá thân xe bao gồm hệ thống dẫn hướng và an toàn | 1,200,000 |
| Xe đẩy (cart) 4 chiếc | 80,000 baht/chiếc × 4 chiếc | 320,000 |
| Chi phí lắp đặt, hiệu chỉnh tại hiện trường | Thiết lập tuyến, hiệu chỉnh cảm biến an toàn, chạy thử | 300,000 |
| Tổng vốn đầu tư ban đầu | 1,820,000 |
Nếu chỉ tính bảo thủ hiệu quả giảm chi phí nhân công, hiệu quả hằng năm là 3.5 người × 18,000 baht/tháng × 12 tháng = 756,000 baht, số năm hoàn vốn đơn giản là 1,820,000 ÷ 756,000 ≈ khoảng 2.4 năm. Tuy nhiên, hiệu quả này không chỉ do cơ cấu số lượng xe quyết định. Tùy theo cách tổ chức số chuyến và thiết kế thứ tự dừng đã trình bày ở chương trước, dù cùng một cơ cấu số lượng xe, số lượt tuần tra mỗi ngày và thời gian vận hành cần thiết vẫn khác nhau, dẫn đến chênh lệch cả số năm hoàn vốn. Trước khi tăng giảm số lượng xe, nên xem xét trước xem có dư địa cắt giảm nào từ việc rà soát lại số chuyến và thứ tự dừng hay không. Về cách suy nghĩ tổng quát đối với chi phí ban đầu của AGV và AMR, quý vị có thể tham khảo thêm bài viết về giá và chi phí AGV.
Ngoài ra, bảng tính này chưa bao gồm chi phí vận hành phát sinh trong quá trình sử dụng như chi phí bảo trì hay thay pin. Ngay cả với cơ cấu tương đối nhỏ gồm 1 đầu kéo và 4 xe đẩy, vẫn phát sinh việc chẩn đoán suy giảm pin khoảng mỗi năm một lần, và thay thế các bộ phận hao mòn của khớp nối. Về quy mô số tiền, phần lớn nằm trong khoảng vài phần trăm của vốn đầu tư ban đầu, nhưng ở giai đoạn ước tính chính xác số năm hoàn vốn, nên yêu cầu báo giá bao gồm chi tiết chi phí bảo trì.

Hình trên trình bày song song cơ cấu vốn đầu tư ban đầu và hiệu quả giảm chi phí nhân công hằng năm. Tiếp theo, chúng ta sẽ hệ thống hóa cách áp dụng bảng tính này vào quyết định đặt hàng thực tế.
Những điều cần chốt trước khi quyết định đặt hàng
Các điểm cần xác nhận khi khảo sát hiện trường
Trước khi yêu cầu báo giá, có những hạng mục doanh nghiệp cần tự xác nhận trước.
- Xe đẩy cần vận chuyển có bao nhiêu loại, có thể thống nhất khớp nối đến mức độ nào
- Tổng chiều dài, chiều rộng lối đi, bán kính khúc cua, tình trạng bậc thềm hay khe nối trên mặt sàn
- Tần suất vận chuyển hiện tại, và lượng kiện hàng chở mỗi lượt
- Vị trí và khung giờ của các khu vực giao lộ hoặc đông người qua lại
- Thực tế các sự cố suýt xảy ra hoặc trật bánh trong vận hành kéo có người lái hiện tại
Những thông tin này không thể nắm được chỉ qua tài liệu trên bàn giấy, mà cần đi thực địa lối đi để xác nhận. Đặc biệt, khả năng đi qua khúc cua khi tính đến tổng chiều dài lúc nối đoàn là hạng mục dễ đánh giá sai nếu chỉ dựa vào số liệu trên bản vẽ mặt bằng.
Danh sách kiểm tra trước khi đặt hàng
Ngay trước khi so sánh báo giá hoặc đặt hàng, hãy xác nhận các hạng mục sau.
- Với mỗi loại xe đẩy được nối, chuẩn hóa khớp nối (bước nối, chiều cao, adapter) như thế nào
- Thứ tự dừng khi ghép chung xe đẩy có khớp với thời điểm cấp hàng (khung cấp hàng JIT) của từng điểm dừng trên chuyền hay không
- Đã xác nhận thực địa mối quan hệ giữa tổng chiều dài đoàn tàu và tầm nhìn tại giao lộ, khúc cua của lối đi hay chưa
- Bố trí bao nhiêu làn tránh ở đâu để tránh nhau, có tính đến dư địa cho kế hoạch tăng xe trong tương lai hay không
- Đã xác định cơ chế và người phụ trách rà soát lại số chuyến, lịch trình tuần tra khi nhu cầu biến động hay chưa
- Đã thay các giả định về vốn đầu tư ban đầu và hiệu quả hằng năm bằng dữ liệu chi phí nhân công, lượng vận chuyển thực tế của doanh nghiệp để tính lại hay chưa
Câu hỏi thường gặp
Khác biệt giữa AGV kéo đoàn và AGV xe nâng là gì?
AGV kéo đoàn là phương thức một đầu kéo nối nhiều xe đẩy và kéo đi, tuần tra qua nhiều điểm cấp hàng để vận chuyển gộp. AGV xe nâng là phương thức nâng hàng theo đơn vị pallet bằng càng nâng, thực hiện xếp kệ và bốc dỡ, về cơ bản mỗi lượt chạy chỉ chở được một pallet. Công đoạn chủ yếu là vận chuyển tuần hoàn phù hợp với AGV kéo đoàn, còn vận chuyển vật nặng kèm xếp kệ phù hợp với AGV xe nâng.
AGV kéo đoàn có thể nối được bao nhiêu xe đẩy?
Các bài giải thích ở nước ngoài giới thiệu ví dụ nối 3, 4, 5 xe đẩy hoặc nhiều hơn. Giới hạn số xe được nối thay đổi tùy theo lực kéo của đầu kéo, bán kính khúc cua của lối đi, và tải trọng mỗi xe đẩy. Số xe nối càng nhiều thì lượng vận chuyển mỗi lượt càng tăng, nhưng tổng chiều dài càng dài thì càng cần thêm không gian xoay và làn tránh, nên cần quyết định số lượng xe dựa trên cân đối với điều kiện lối đi.
Có thể ghép nhiều loại xe đẩy khác nhau vào cùng một đoàn để kéo không?
Có thể, miễn là quy cách khớp nối được thống nhất. Ngay cả với các xe đẩy khác hình dạng như xe đẩy linh kiện và xe đẩy kitting, nếu hấp thụ chênh lệch quy cách bằng bước nối hoặc tấm chuyển đổi (adapter plate), vẫn có thể ghép chung vào một đoàn tàu. Khi ghép chung, nếu nối xe đẩy phục vụ điểm dừng có thứ tự cấp sớm hơn ở vị trí gần đầu kéo, thao tác tháo nối tại từng điểm dừng sẽ suôn sẻ hơn.
Yêu cầu tối thiểu về biện pháp an toàn cho AGV kéo đoàn là gì?
Cần có biện pháp không chỉ cho cảm biến an toàn phía trước đầu kéo, mà còn cho việc mặt bên và khe hở giữa các xe đẩy trong đoàn dễ nằm ngoài phạm vi giám sát. Cụ thể bao gồm quy tắc vận hành không cho người đứng giữa các xe đẩy, tăng độ nhận diện ở đuôi đoàn xe đẩy, tín hiệu báo trước tại giao lộ, và đảm bảo bán kính xoay ngay từ giai đoạn thiết kế lối đi. Vấn đề về hệ thống an toàn tại khớp nối được trình bày chi tiết hơn trong bài viết tự động hóa vận chuyển xe lồng.
Chi phí triển khai AGV kéo đoàn khoảng bao nhiêu?
Theo bảng tính trong bài viết này, bao gồm 1 đầu kéo, 4 xe đẩy, và chi phí lắp đặt, hiệu chỉnh tại hiện trường, tổng vốn đầu tư ban đầu là 1,820,000 baht. Nếu ước tính hiệu quả giảm chi phí nhân công là 756,000 baht mỗi năm, số năm hoàn vốn đơn giản là khoảng 2.4 năm. Tuy nhiên đây chỉ là một ví dụ dựa trên giả định cụ thể, số tiền sẽ thay đổi tùy theo số lượng xe đẩy, cách tổ chức số chuyến, và mức chi phí nhân công tại hiện trường. Khi xem xét thực tế, nên thay bằng dữ liệu lượng vận chuyển và chi phí nhân công của chính doanh nghiệp để tính lại.
Tổng kết
AGV kéo đoàn là phương thức một đầu kéo nối nhiều xe đẩy và kéo đi, vận chuyển gộp qua nhiều trạm trên tuyến tuần tra. So với AGV luồn gầm, AGV xe nâng, AGV băng tải, đặc trưng của phương thức này là có thể ghép chung trong cùng một đoàn các xe đẩy khác quy cách như xe đẩy linh kiện, xe đẩy kitting, và bài viết đã hệ thống hóa rằng cách thiết kế số chuyến, đơn vị chở hàng, thứ tự dừng, làn tránh là những vấn đề đặc thù của phương thức kéo đoàn mà các phương thức tự động hóa cho một loại xe đẩy duy nhất không có.
Mặt khác, ở những hiện trường có nhiều bậc thềm gồ ghề trên sàn hoặc nhiều khúc cua, rủi ro trật bánh và lệch bán kính cua tăng lên, không phù hợp với công đoạn chủ yếu là vận chuyển đơn lẻ vật nặng hoặc xếp kệ. Về mặt an toàn, việc khe hở giữa các xe đẩy dễ trở thành điểm mù của cảm biến an toàn trên đầu kéo là vấn đề đặc thù mà các phương thức truyền động khác không có; phần đào sâu chi tiết hơn xin nhường lại cho bài viết tự động hóa vận chuyển xe lồng, còn bài viết này tập trung vào các biện pháp đối phó va chạm và trật bánh.
Về chi phí, với bảng tính bao gồm 1 đầu kéo, 4 xe đẩy, chi phí lắp đặt, vốn đầu tư ban đầu là 1,820,000 baht, hiệu quả giảm chi phí nhân công là 756,000 baht mỗi năm, kết quả số năm hoàn vốn đơn giản là khoảng 2.4 năm. Tuy nhiên số năm hoàn vốn này không chỉ phụ thuộc vào cơ cấu số lượng xe mà còn chịu ảnh hưởng từ cách tổ chức số chuyến và thứ tự dừng, nên sau khi thay bằng dữ liệu lượng vận chuyển và chi phí nhân công của chính doanh nghiệp, việc xem xét trước dư địa rà soát lại tuyến tuần tra chính là điểm xuất phát thực tiễn.
Trong giai đoạn xem xét AGV kéo đoàn, nếu quý vị muốn hệ thống hóa cách ghép xe đẩy hay cách tổ chức số chuyến, hoặc muốn rà soát lại giả định của bảng tính bằng dữ liệu của chính doanh nghiệp, xin vui lòng liên hệ qua trang liên hệ.
Tài liệu tham khảo
- An Expert’s Guide to Tugger AGV Systems and Automated Material Handling – MasterMover
- Need an AGV Tugger? All the Types, Specs, Prices – AGV Network
- A Guide to Tugger AGVs and AMRs, Key Things to Know Before Investing – FlexQube
- ISO 3691-4:2023 Industrial trucks – Safety requirements and verification, Part 4 – ISO
- How do tugger trains reduce labor costs in warehouses? – K.Hartwall
- AGV Guide, Industrial Automated Tugger System – Cyngn
- Cập nhật mới nhất 2026 về pháp luật lao động và quản lý lao động tại Thái Lan – Tokyo Consulting Group


