


Mở đầu: quyết định “cách chiếu sáng” và “tiêu chí phán định” trước khi chọn AI
Nhân viên kiểm tra đang soi bằng mắt toàn bộ bề mặt làm kín, bề mặt trượt và ngoại quan lớp mạ. Cùng một vết xước, mỗi người lại phán định đạt hay không đạt khác nhau. Nhà máy từng lắp hệ thống kiểm tra hình ảnh dựa trên quy tắc, nhưng do độ bóng và vân gia công, tình trạng loại nhầm hàng đạt kéo dài, cuối cùng phải quay lại kiểm tra bằng mắt. Rồi trụ sở chính tại Nhật Bản hoặc khách hàng yêu cầu “hãy kiểm tra ngoại quan bằng AI”. Bài viết này dành cho các nhà máy vốn Nhật Bản tại Thái Lan đang cân nhắc ứng dụng AI kiểm tra vết xước bề mặt kim loại trong hoàn cảnh như vậy.
Đối tượng là các nhà máy linh kiện ô tô, linh kiện xe máy và gia công kim loại (cắt gọt, dập, đúc áp lực, mạ) tại Chonburi, Rayong, Ayutthaya, Prachinburi và các khu vực khác. Người đọc mà chúng tôi hướng tới là bộ phận đảm bảo chất lượng (QA), kỹ thuật sản xuất và giám đốc nhà máy.
Xin nêu kết luận trước. Thành bại của AI kiểm tra vết xước trên bề mặt kim loại phần lớn được quyết định bởi hai yếu tố sau, trước cả việc chọn mô hình AI.
- Cách chiếu sáng (phương thức chụp ảnh): làm tán xạ ánh sáng, tận dụng phản xạ gương, tạo bóng từ nhiều hướng, hay quan sát độ méo của hình ảnh phản chiếu
- Tiêu chí phán định (mẫu giới hạn): loại khuyết tật nào, trên bề mặt nào, từ kích thước bao nhiêu thì bị coi là lỗi
Với kim loại, hiện tượng lóa (halation) do độ bóng và ảnh hưởng của trạng thái bề mặt như bề mặt đúc thô hay vết cắt gọt khiến quy tắc phán định trở nên phức tạp. Trên bề mặt gần như gương, các phương thức kiểm tra dựa trên phản xạ khuếch tán không thể dùng nguyên trạng. Sau khi đã chốt cách chụp ảnh và tiêu chí, mới chọn phương thức AI. Ở hiện trường có ít mẫu hàng lỗi, hãy bắt đầu bằng phát hiện bất thường chỉ học từ hàng đạt. Đến giai đoạn muốn phân loại và ghi nhận theo từng loại lỗi để có biện pháp khắc phục, hãy bổ sung học có giám sát với khuyết tật được gán nhãn. Cũng có trường hợp đã kết hợp cả hai.
Không dùng chỉ số của các bài báo nghiên cứu để quyết định tiêu chí chấp nhận. Với từng chi tiết và từng loại khuyết tật của công ty mình, hãy đếm riêng số trường hợp “lọt lỗi (phán định hàng lỗi là hàng đạt)” và “loại nhầm hàng đạt (phán định hàng đạt là hàng lỗi)”. Đồng thời quy định thủ tục chuyển các ảnh khó phán định (vùng xám) cho người kiểm tra lại. Mức chấp nhận lọt lỗi được đặt chặt hơn mức chấp nhận loại nhầm hàng đạt, nhất là với chi tiết an toàn quan trọng. Yêu cầu hệ thống phải lưu kết quả phán định gắn với hình ảnh, lô và điều kiện thiết bị, và chuyển sang dữ liệu chất lượng cũng như hệ thống truy xuất nguồn gốc.
Bài viết này không giới thiệu hay xếp hạng sản phẩm cụ thể nào. Chức năng và số liệu sản phẩm được trình bày như lời giải thích của nhà sản xuất. Phần chi phí và hiệu quả ở nửa sau là ước tính dựng bằng số liệu giả định dành riêng cho bài viết này. Quy trình chung, bao gồm chiếu sáng, camera và gán nhãn, đã được tổng hợp trong hướng dẫn triển khai AI kiểm tra ngoại quan. Bài viết này chỉ tập trung vào vết xước, vết lõm, rỗ và sứt mẻ trên bề mặt kim loại.
Vì sao các nhà máy linh kiện kim loại tại Thái Lan nên xem lại khâu kiểm tra ngoại quan vào lúc này
Trước hết, hãy xem tình hình hiện tại của ngành sản xuất và ngành ô tô Thái Lan. Các con số được ghi đúng theo nguồn công bố và phạm vi của chúng. Chúng tôi không cộng gộp các con số, cũng không áp chúng vào công ty mình.
- Sản lượng ô tô vượt cùng kỳ năm trước, nhưng dự báo cả năm bị hạ xuống: Theo bài viết do Reuters phát hành, sản lượng ô tô tháng 8/2026 do Liên đoàn Công nghiệp Thái Lan (FTI) công bố là 124.646 xe, tăng 10,93% so với cùng kỳ năm trước. Trong khi đó, xuất khẩu cùng tháng 8 giảm 2,04% so với cùng kỳ năm trước. FTI đã hạ dự báo sản lượng cả năm 2026 xuống mức giảm 3,33% so với năm trước, với lý do là xuất khẩu giảm do xung đột ở Trung Đông
- Sản xuất công nghiệp tăng: Theo bài viết của The Star do Reuters phát hành, chỉ số sản xuất công nghiệp chế tạo (MPI) tháng 8/2026 do Văn phòng Kinh tế Công nghiệp thuộc Bộ Công nghiệp Thái Lan công bố tăng 4,44% so với cùng kỳ năm trước
- Đơn hàng và sản lượng mở rộng, lao động giảm tự nhiên: Chỉ số PMI ngành sản xuất Thái Lan của S&P Global do Trading Economics đưa tin đạt 54,3 trong tháng 9/2026. Cũng trong công bố này, số lao động giảm nhẹ với lý do giảm tự nhiên (natural attrition)
- Niềm tin doanh nghiệp yếu, nhu cầu linh kiện ô tô biến động: Theo số liệu tổng hợp của Trading Economics, chỉ số niềm tin kinh doanh của Thái Lan là 48,1 trong tháng 9/2026. Cùng bài viết cho biết, đối với ngành ô tô, nhập khẩu xe điện (EV) tăng đã làm giảm nhu cầu linh kiện cho sản xuất trong nước
- Hồ sơ đăng ký đầu tư cho tự động hóa: Theo thông cáo báo chí ngày 23/7/2026 của Ủy ban Đầu tư Thái Lan (BOI), trong số hồ sơ đăng ký ưu đãi đầu tư từ tháng 1 đến tháng 6/2026, lĩnh vực ô tô có 122 dự án, trị giá 759,2 triệu USD. Hồ sơ đăng ký thuộc chương trình “Smart and Sustainable Industry” (nâng cấp máy móc, ứng dụng công nghệ số, tích hợp tự động hóa và robot) có 132 dự án, trị giá 507,6 triệu USD. Tất cả đều là số liệu theo hồ sơ đăng ký, không phải số được phê duyệt
Đơn hàng và sản lượng đang dần phục hồi, nhưng nhân lực lại giảm dần do giảm tự nhiên. Với linh kiện ô tô, cả xuất khẩu lẫn nhu cầu linh kiện sản xuất trong nước đều đang biến động. Trong bối cảnh đó, mô hình duy trì kiểm tra bằng mắt toàn bộ bằng số lượng người sẽ khó tiếp tục. Hơn nữa, chính trong giai đoạn nhu cầu biến động, khách hàng càng xem xét gắt gao sự ổn định chất lượng. Việc xem lại khâu kiểm tra ngoại quan không chỉ là chuyện tiết kiệm nhân lực. Đó còn là chuyện giảm sự chênh lệch trong phán định và lưu lại kết quả kiểm tra thành hồ sơ.
Khuyết tật bề mặt kim loại và lý do vì sao khó kiểm tra
Khuyết tật bề mặt của chi tiết kim loại có một số dạng điển hình. Bảng dưới đây là cách sắp xếp tổng quát của ban biên tập.
| Khuyết tật | Công đoạn thường phát sinh | Đặc điểm khi quan sát |
|---|---|---|
| Vết xước (vết cọ xát, vết xước dạng đường) | Cắt gọt, vận chuyển, lắp ráp | Mảnh và dài. Hình dạng nhìn thấy thay đổi theo hướng |
| Vết lõm (do va đập) | Vận chuyển, dập, rơi | Chỗ lõm nông. Khó thấy khi nhìn thẳng |
| Rỗ (rỗ khí, lỗ kim) | Đúc áp lực, đúc | Lỗ nhỏ. Dễ lẫn với hoa văn của bề mặt đúc thô |
| Sứt mẻ, ba via | Cắt gọt, dập, cắt viền | Hình dạng mép bị biến dạng |
| Vết hằn ép, vết xước dính (galling) | Dập, ép lắp | Một phần bề mặt phản chiếu ánh sáng khác đi |
| Mạ không đều, vết ố | Mạ, rửa | Màu sắc hoặc độ bóng không đều. Khó phân biệt với vết xước |
Vì sao bề mặt kim loại lại khó kiểm tra? Báo cáo của Trung tâm Kỹ thuật Công nghiệp tỉnh Hyogo nêu vấn đề đối với chi tiết kim loại: do hiện tượng lóa vì độ bóng bề mặt và ảnh hưởng của trạng thái bề mặt như bề mặt đúc thô, vết cắt gọt, tiêu chí phán định trở nên phức tạp, khiến việc thiết lập, quản lý và chỉnh sửa quy tắc trở nên rườm rà. Nếu nhà máy từng phải dừng hệ thống kiểm tra dựa trên quy tắc vì loại nhầm hàng đạt, kinh nghiệm đó rất trùng khớp với giải thích này.
Bề mặt gần như gương còn có một cái khó khác. Tài liệu của Fraunhofer IOSB giải thích rằng việc kiểm tra những bề mặt mà phản xạ gương đóng vai trò quan trọng có khó khăn đặc biệt, và vì phần lớn các phương pháp kiểm tra bề mặt đã được xác lập đều dựa vào phản xạ khuếch tán, chúng không thể dùng nguyên trạng để đánh giá bề mặt gương. Trên bề mặt trượt đã đánh bóng, bề mặt mài hay bề mặt mạ bóng, tùy cách chiếu sáng mà vết xước có thể biến mất, hoặc thứ không phải vết xước lại trông giống vết xước.
Ở đây cần vạch ra hai ranh giới. Thứ nhất là kích thước. Việc phán định đạt hay không đạt về đường kính lỗ, độ phẳng, chiều cao bậc và các thông số tương tự được xử lý bằng hệ thống đo lường riêng, tách khỏi vết xước bề mặt. Tự động hóa kiểm tra kích thước được trình bày trong bài viết về tự động hóa kiểm tra kích thước. Thứ hai là vật liệu. Với sản phẩm ép phun bằng nhựa, cả loại khuyết tật như co ngót (sink mark), thiếu liệu, đường hàn lẫn cách phản chiếu ánh sáng đều khác. Với sản phẩm nhựa ép phun, vui lòng xem bài viết về AI kiểm tra ngoại quan sản phẩm ép phun.
Cách chọn phương thức chụp ảnh: khuếch tán, phản xạ gương, nhiều hướng, deflectometry
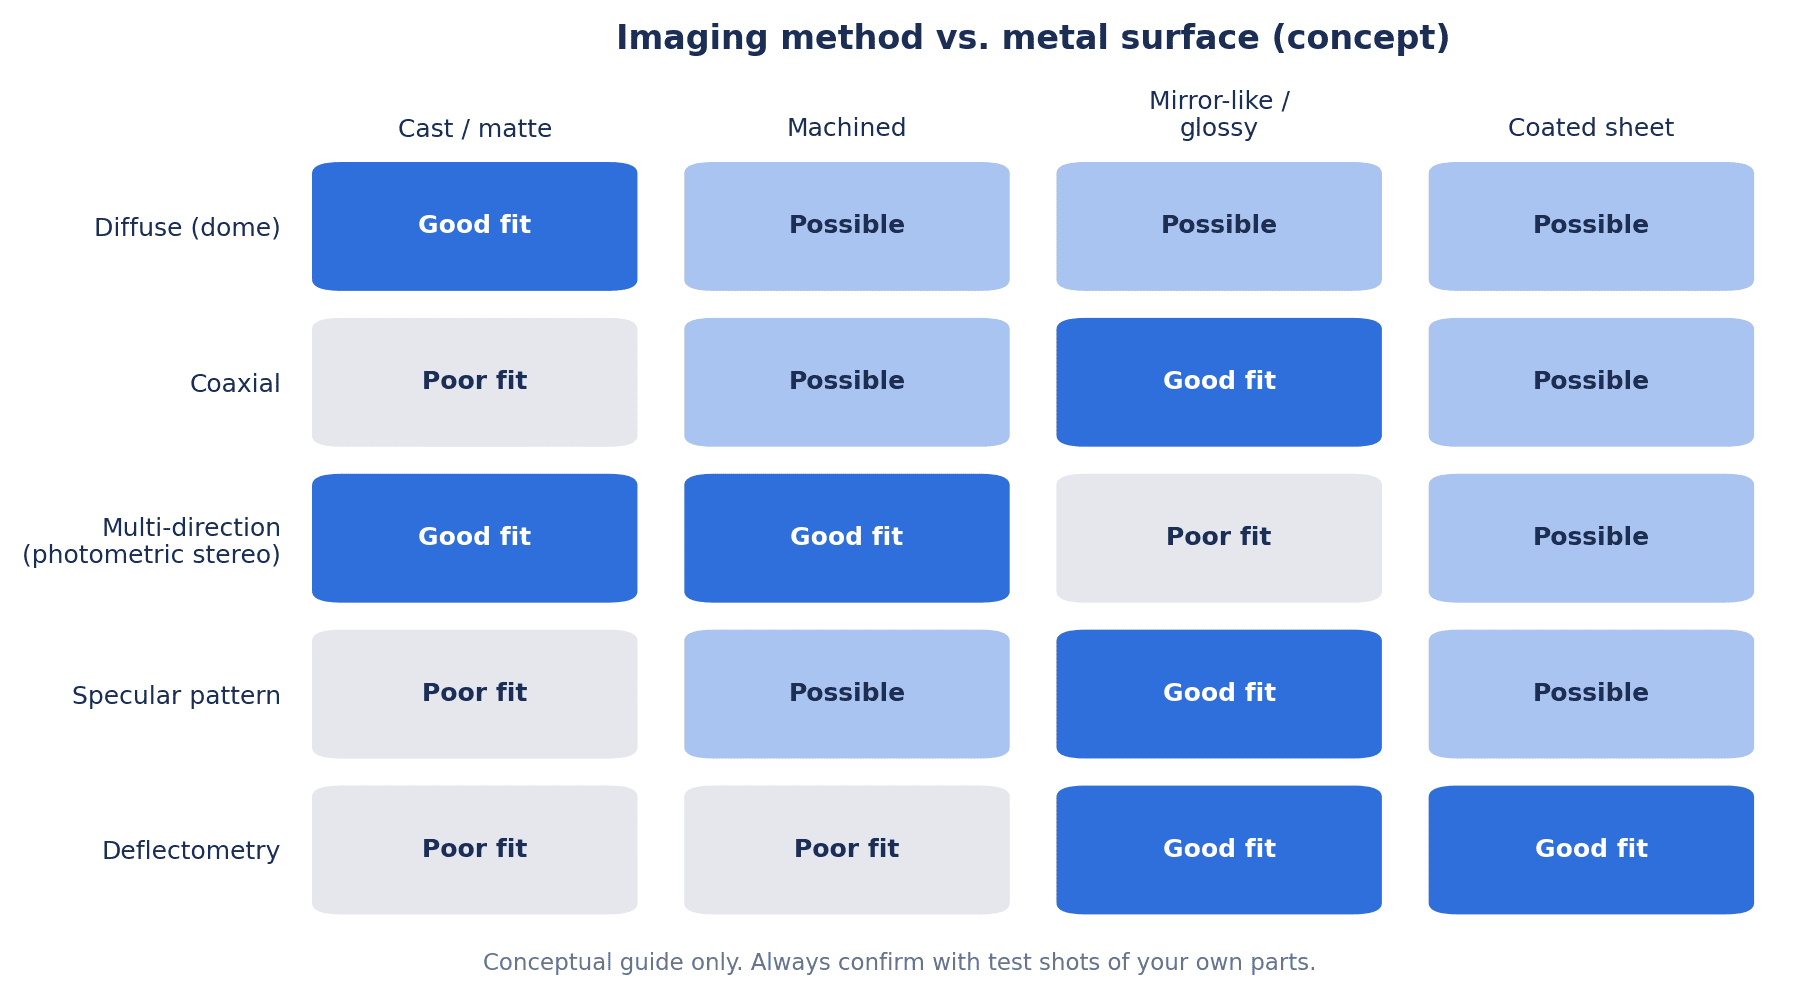
Khi kiểm tra chi tiết kim loại bằng hình ảnh để tìm vết xước bề mặt, phương thức chụp ảnh là ngã rẽ đầu tiên. AI không thể tìm ra khuyết tật không hiện lên trong ảnh. Ngược lại, nếu khuyết tật hiện rõ nhờ cách chụp, cả AI lẫn con người đều dễ phán định hơn. Chúng tôi đã tóm tắt mức độ phù hợp giữa tính chất bề mặt và phương thức chụp ảnh trong sơ đồ khái niệm dưới đây.
| Phương thức | Khuyết tật dễ thấy | Bề mặt phù hợp | Lưu ý | Ví dụ tiêu biểu (theo giải thích của từng hãng) |
|---|---|---|---|---|
| Chiếu sáng khuếch tán (đèn vòm, v.v.) | Màu không đều, vết ố, vết bẩn | Bề mặt đúc thô, bề mặt nhám mờ, mặt cong | Độ tương phản của vết xước nông hoặc vết lõm có thể bị giảm | Cấu hình thông dụng (giải thích của ban biên tập) |
| Chiếu sáng đồng trục | Vết xước trên mặt phẳng | Mặt phẳng gần như gương | Có thể kém hiệu quả với mặt cong hoặc mặt nghiêng | Cấu hình thông dụng (giải thích của ban biên tập) |
| Chiếu sáng nhiều hướng kết hợp phân tích ảnh (dạng photometric stereo) | Lồi lõm nông (vết xước, vết lõm) | Bề mặt đúc thô, bề mặt gia công, bề mặt có ký tự khắc | Cần chụp nhiều ảnh. Với bề mặt gương mạnh, điều kiện tiền đề dễ bị phá vỡ | Keyence LumiTrax, phép tính trong MVTec HALCON |
| Chụp ảnh tận dụng phản xạ gương | Lỗ kim, lồi lõm, vệt sọc, mài mòn | Mặt trụ kim loại, bề mặt bóng | Cần cấu hình chuyên dụng, chẳng hạn đồng bộ với mẫu chiếu sáng | Chế độ phản xạ gương (specular) của Keyence LumiTrax |
| Deflectometry | Sai lệch hình dạng thể hiện qua độ méo của hình ảnh phản chiếu | Bề mặt gương như tấm kim loại đã sơn | Cần bố trí màn hình, camera và hiệu chuẩn | Tài liệu của Fraunhofer IOSB |
Ở đây, hiệu quả của đèn vòm và đèn đồng trục chỉ được nêu ở mức tổng quát. Đèn vòm thường được dùng như một cấu hình làm tán xạ ánh sáng để giảm chói do phản xạ gương, còn đèn đồng trục thường được dùng để làm hiện vết xước trên mặt phẳng gương qua chênh lệch sáng tối. Tuy nhiên, có hiệu quả hay không còn tùy hình dạng và bề mặt chi tiết. Hãy chụp thử so sánh trên hàng thật để xác nhận.
Về chiếu sáng nhiều hướng, Keyence giải thích về LumiTrax của hãng như sau. Hệ thống đồng bộ tốc độ cao giữa cảm biến CMOS và hướng chiếu sáng, phân tích nhiều ảnh được chiếu từ các hướng khác nhau để tạo ra “ảnh hình dạng (lồi lõm)” và “ảnh kết cấu (hoa văn)”. Hãng nêu ví dụ ứng dụng là làm nổi bật ký tự khắc trên bề mặt đúc thô. Ngoài ra, hãng giải thích rằng tạo bóng bằng chiếu sáng có hướng giúp phát hiện khuyết tật theo chiều cao, đồng thời loại bỏ được độ chói của vật thể bóng.
Về chế độ phản xạ gương cùng dòng, Keyence giải thích rằng hệ thống đồng bộ mẫu chiếu sáng thay đổi theo dạng sọc với CMOS, và từ một lần chụp tạo ra ảnh thông thường, ảnh phản xạ gương, ảnh phản xạ khuếch tán, ảnh tỷ lệ độ bóng và ảnh hình dạng. Hãng đăng ví dụ làm hiện lỗ kim, lồi lõm, vệt sọc và mài mòn trên mặt trụ kim loại như ổ bi.
Về photometric stereo với tư cách là một phương pháp, tài liệu HALCON của MVTec có ghi các điều kiện tiền đề. Cần ít nhất 3 ảnh của cùng một vật thể, chụp bằng camera cố định với hướng chiếu sáng khác nhau. Phương pháp này có thể trích xuất hình dạng bề mặt chi tiết như vết lõm, nếp nhăn, vết xước. Mặt khác, nó thường không dùng được để đo hình dạng tổng thể của vật thể. Để có kết quả tốt nhất, nên có phản xạ khuếch tán (phản xạ Lambert), không có phản xạ lẫn nhau và không có bóng. Do giả định phép chiếu trực giao, cần ống kính telecentric hoặc ống kính tiêu cự dài. Nói cách khác, chiếu sáng nhiều hướng là phương thức làm nổi lên các lồi lõm nông, nhưng với bề mặt gương mạnh thì điều kiện tiền đề sẽ bị phá vỡ nếu dùng nguyên trạng. Với bề mặt gương, có những phương thức khác như chụp ảnh tận dụng phản xạ gương hoặc deflectometry.
Về deflectometry, tài liệu của Fraunhofer IOSB định nghĩa đây là tên gọi chung của các phương pháp tự động phân tích hình ảnh phản chiếu của một mẫu đã biết để thu thông tin hình dạng của bề mặt gương. Tài liệu này giải thích rằng phương pháp đặc biệt phù hợp với ứng dụng kiểm tra nhanh và tin cậy tấm kim loại đã sơn. Không hẳn có thể áp dụng nguyên trạng cho các bề mặt nhỏ của chi tiết cắt gọt.
Các loại chiếu sáng, bao gồm chiếu sáng kiểm tra bề mặt bóng, và cách tiến hành lựa chọn được trình bày chi tiết trong bài viết về chọn chiếu sáng cho AI kiểm tra ngoại quan, còn cách chọn camera và ống kính có trong bài viết về chọn camera công nghiệp.
Cách chụp chi tiết có mặt cong, hình trụ và kích thước lớn
Với bề mặt phẳng, có trường hợp chỉ cần 1 camera và 1 bộ đèn. Nhưng chi tiết kim loại có nhiều loại hình trụ, trục bậc, mặt trong của vỏ, hay chi tiết có nhiều bề mặt làm kín. Chỉ với 1 ảnh từ 1 hướng, rất dễ bỏ sót khuyết tật.
Dưới đây là các cấu hình thường dùng, được ban biên tập sắp xếp lại.
- Chụp khi xoay: Vừa xoay chi tiết hình trụ vừa chụp mặt chu vi bằng camera quét dòng (line scan) hoặc chụp liên tục
- Chụp từ nhiều góc nhìn: Đặt nhiều camera hoặc lật chi tiết để chụp từng mặt
- Di chuyển vị trí chụp bằng robot: Gắn camera và đèn lên robot, thay đổi vị trí chụp theo từng mặt
Tài liệu công khai cũng có ví dụ về các cấu hình như vậy. Tài liệu của Fraunhofer IOSB trình bày ví dụ cấu hình chia chi tiết lớn, hình dạng phức tạp thành từng mảng và dùng robot công nghiệp di chuyển đầu cảm biến kết hợp màn hình với camera để kiểm tra toàn bộ bề mặt. Trang tình huống thực tế của deevio giới thiệu việc dùng robot chụp bề mặt làm kín từ 3 hướng trên thân bướm ga (throttle body) của một nhà cung cấp chi tiết đúc áp lực tại Đức.
Khi số mặt cần chụp tăng lên, việc thiết kế đồ gá, robot và nhịp sản xuất sẽ nặng nề hơn. Trước hết, hãy dùng mẫu giới hạn để khoanh vùng những mặt thực sự cần kiểm tra, rồi quyết định chụp mặt nào từ hướng nào. Không đặt mục tiêu chụp toàn bộ bề mặt chính là con đường ngắn nhất để kiềm chế chi phí.
Phương thức AI thứ nhất: phát hiện bất thường chỉ học từ hàng đạt
Tại các nhà máy chi tiết kim loại, rất khó gom đủ mẫu hàng lỗi. Tỷ lệ lỗi càng thấp, ảnh hàng lỗi dùng được cho việc học càng ít. Vì vậy người ta dùng AI phát hiện bất thường học từ hàng đạt, tức là chỉ học từ ảnh hàng đạt. AI ghi nhớ trạng thái “bình thường” của hàng đạt và chỉ ra những ảnh hoặc vùng lệch khỏi trạng thái đó là bất thường.
MVTec giải thích rằng với tính năng phát hiện bất thường của HALCON, dữ liệu học chỉ gồm ảnh không có bất thường. Đầu ra là Anomaly Score thể hiện mức độ bất thường của toàn bộ ảnh và Anomaly Image thể hiện mức độ bất thường của từng điểm ảnh. Hãng giải thích rằng ngoài các bất thường về cấu trúc như vết xước, vết nứt, vết bẩn, tính năng Global Context Anomaly Detection còn nhắm tới các bất thường về logic như sai số lượng hoặc sai vị trí.
Tài liệu của LandingLens (LandingAI) xác định phát hiện bất thường là dành cho “trường hợp có ít ảnh bất thường”. Tập học chỉ gồm ảnh Normal (bình thường), và các lớp cố định là Normal và Abnormal. Tài liệu của hãng ghi khuyến nghị dùng từ 50 ảnh Normal trở lên, và tập Dev dùng để đánh giá có tối thiểu 1 ảnh Abnormal (lý tưởng là từ 10 ảnh trở lên). Đây là khuyến nghị cho sản phẩm của hãng, không có nghĩa là chi tiết nào cũng đủ với số ảnh này.
Trong giới nghiên cứu, phương pháp PatchCore khá nổi tiếng. Bài báo công bố năm 2021 xử lý bài toán xây dựng mô hình chỉ từ ảnh hàng đạt (cold-start problem), và sử dụng một ngân hàng bộ nhớ (memory bank) tập hợp các đặc trưng đại diện của các mảnh ảnh hàng đạt. Bài báo báo cáo AUROC cấp ảnh tối đa 99,6% trên bộ dữ liệu nghiên cứu MVTec AD (15 danh mục). AUROC là chỉ số xếp hạng không phụ thuộc ngưỡng, và con số này là giá trị trên bộ dữ liệu nghiên cứu. Đây không phải tỷ lệ phát hiện hay tỷ lệ lọt lỗi tại nhà máy.
MVTec AD là bộ dữ liệu nghiên cứu gồm 15 danh mục vật thể và kết cấu; theo bài báo PatchCore, tổng cộng có 5.354 ảnh, trong đó 1.725 ảnh dùng để kiểm thử. Các danh mục có cả đai ốc kim loại (metal_nut) và vít (screw). Tuy nhiên, theo trang chính thức của MVTec, giấy phép là CC BY-NC-SA 4.0 và không cho phép sử dụng vì mục đích thương mại. Bộ dữ liệu có thể dùng để so sánh trong nghiên cứu, nhưng không thể dùng làm dữ liệu học cho hệ thống kiểm tra của công ty.
Điểm mạnh của phát hiện bất thường là có thể bắt đầu học ngay cả khi không có mẫu hàng lỗi. Mặt khác, có hai điểm cần lưu ý. Thứ nhất, việc đánh giá vẫn cần mẫu hàng lỗi. Để đếm số trường hợp lọt lỗi, không còn cách nào khác ngoài cho hàng lỗi thật chạy qua. Thứ hai, “bất thường” và “lỗi” không phải là một. Sự chênh lệch màu của lớp mạ, hoa văn bề mặt đúc thô hay sự khác biệt về hướng vân gia công, nếu khác với hàng đạt đã học, đều sẽ bị báo là bất thường. Mấu chốt là đưa vào ảnh hàng đạt bao nhiêu sự biến động được chấp nhận.
Phương thức AI thứ hai: học có giám sát với khuyết tật được gán nhãn (phân loại, phân đoạn)
Trong học có giám sát, ảnh khuyết tật được gán nhãn như “đây là vết xước”, “đây là vết lõm” rồi cho AI học. Có các dạng: phân loại (classification) chia ảnh thành hàng đạt và hàng lỗi, phát hiện đối tượng (object detection) đóng khung vị trí khuyết tật, và phân đoạn (segmentation) tô vùng khuyết tật theo từng điểm ảnh.
Nghiên cứu của Trung tâm Kỹ thuật Công nghiệp tỉnh Hyogo phát hiện vết xước trên đai ốc M6 bằng kim loại bằng một mô hình phân đoạn tham khảo U-Net và tích hợp Residual Block. Trong điều kiện phòng thí nghiệm, nhóm nghiên cứu chụp 70 chi tiết đạt và 50 chi tiết lỗi đã được tạo vết xước, tăng số ảnh bằng cách xoay và lật rồi cho mô hình học. Cách phán định là NG khi diện tích khuyết tật phát hiện được vượt ngưỡng. Báo cáo không có số liệu độ chính xác như tỷ lệ phát hiện, mà chỉ dừng ở mô tả định tính rằng đã phát hiện được vết xước với độ chính xác tốt.
Trang tình huống thực tế của deevio (Đức) nhắm tới các khuyết tật bong tróc, rỗ, chỗ lõm do bong tróc và vết hằn ép trên thân bướm ga đúc áp lực nhôm. Đây là cách tiến hành có giám sát: chụp các mẫu khuyết tật do khách hàng cung cấp, cùng nhà cung cấp đánh dấu khuyết tật rồi cho AI học.
Điểm mạnh của học có giám sát là có thể phân biệt các loại khuyết tật. Nếu đếm được theo từng loại như “rỗ tăng lên” hay “vết hằn ép tăng lên”, sẽ dễ truy xem nguyên nhân nằm ở khuôn, dao cắt hay khâu vận chuyển. Điểm yếu là cần đủ ảnh và nhãn cho từng loại khuyết tật. Nếu tiêu chí gán nhãn khác nhau giữa người này với người khác, AI cũng sẽ dao động. Quy trình gán nhãn và cách nghiệm thu được trình bày trong bài viết về gán nhãn. Về cách bù đắp khi thiếu mẫu hàng lỗi, cách tiếp cận dữ liệu tổng hợp được tổng hợp trong bài viết về dữ liệu tổng hợp trong sản xuất.
Lựa chọn kết hợp, và dùng song song với phương thức dựa trên quy tắc
Phát hiện bất thường và học có giám sát không phải là chọn một bỏ một. Đã có trường hợp kết hợp cả hai.
Theo báo cáo kết quả dự án nhận trợ cấp của tỉnh Shiga (năm tài khóa 2021), công ty Takahashi Kinzoku tại Nhật Bản (tỉnh Shiga) đã phát triển hệ thống kiểm tra hình ảnh bằng AI kết hợp VAE học từ hàng đạt với ảnh học có giám sát, cho khâu kiểm tra ngoại quan chi tiết an toàn quan trọng dùng cho ô tô. VAE tạo ảnh tái dựng của hàng đạt, rồi lấy chênh lệch so với ảnh gốc để trích xuất các vị trí có thể là vết xước. Sau đó, cấu hình chỉ cho đạt khi cả 3 AI có đặc tính khác nhau đều phán định OK. Báo cáo viết rằng nhờ cho học mẫu hàng đạt thay vì mẫu hàng lỗi, hệ thống có thể học được số lượng mẫu lớn và độ chính xác phán định cũng được cải thiện. Đồng thời, báo cáo cũng ghi thêm rằng việc học mẫu hàng lỗi vẫn là cần thiết.
Điều có thể rút ra từ cấu hình này là cách nghĩ “dùng hàng đạt để bắt bất thường trên diện rộng, dùng học có giám sát để phân biệt loại và mức độ, và cho đạt một cách khắt khe”. Có thể nói đây là thiết kế phù hợp với chi tiết an toàn quan trọng, nơi lọt lỗi là điều tối kỵ.
Cũng không cần từ bỏ xử lý ảnh dựa trên quy tắc. Những hạng mục có thể phán định ổn định bằng quy tắc, như kích thước, vị trí hay sứt mẻ rõ ràng, có thể giao cho quy tắc. Keyence giải thích rằng với dòng VS của hãng, có thể dùng song song các công cụ AI (AI Segmentation, AI Detection, AI Classification, AI OCR) và các công cụ dựa trên quy tắc như vết xước (Scratches) trên cùng một ảnh. Nên quyết định theo từng loại khuyết tật xem hạng mục nào giao cho AI, hạng mục nào phán định bằng quy tắc.
Ví dụ về sản phẩm và dịch vụ
Dưới đây là một số ví dụ về sản phẩm và dịch vụ liên quan đến kiểm tra bề mặt kim loại. Tất cả đều là giải thích của nhà sản xuất, không phải khuyến nghị hay xếp hạng.
| Sản phẩm, dịch vụ | Phương thức (theo giải thích của từng hãng) | Ảnh dùng để học (theo giải thích của từng hãng) | Giá công khai |
|---|---|---|---|
| Keyence LumiTrax | Chiếu sáng nhiều hướng kết hợp phân tích ảnh, chế độ phản xạ gương | Không áp dụng vì là phương thức chụp ảnh | Không xác nhận được |
| Keyence dòng VS | Dùng song song công cụ AI và công cụ dựa trên quy tắc trên cùng một ảnh | Học bằng PC thông dụng và vài chục ảnh | Không xác nhận được |
| MVTec HALCON | Phát hiện bất thường, Global Context Anomaly Detection, phép tính photometric stereo | Phát hiện bất thường chỉ dùng ảnh hàng đạt | Không xác nhận được |
| Omron dòng FH (công bố năm 2020) | AI phát hiện khuyết tật tái hiện kỹ năng của nhân viên kiểm tra lành nghề, AI Fine Matching | AI phát hiện khuyết tật không cần mẫu học, AI Fine Matching dùng ảnh hàng đạt | Không xác nhận được |
| LandingAI LandingLens | Phát hiện đối tượng, phân loại, phân đoạn, phát hiện bất thường | Phát hiện bất thường chỉ dùng ảnh Normal | Có một phần (xem bên dưới) |
| Basler Pylon AI Platform | Ứng dụng web MLOps để tối ưu mô hình AI và so sánh hiệu năng trên các bộ xử lý | Không áp dụng | Có giá đăng của đại lý (xem bên dưới) |
Trong thông cáo dành cho thị trường châu Âu ngày 1/9/2020, Omron giải thích rằng dòng FH được trang bị AI phát hiện khuyết tật tái hiện kỹ năng của nhân viên kiểm tra lành nghề, có thể phát hiện vết xước và vết ố mà không cần mẫu học hay điều chỉnh. Ngoài ra, theo hãng, AI Fine Matching học từ dữ liệu ảnh hàng đạt, ghi nhớ các biến động được chấp nhận để giảm loại nhầm hàng đạt. Vì đây là thông cáo năm 2020, dòng sản phẩm hiện hành cần được xác nhận riêng.
Sản phẩm công khai giá khá hạn chế. Theo tài liệu “Plans” của LandingLens (thời điểm truy cập tháng 10/2026), gói Free có giá 0 USD với 1.000 credit mỗi tháng (không được vượt), và việc tải xuống các dự án đang hoạt động chỉ giới hạn cho mục đích phi thương mại (Noncommercial Use). Gói Enterprise được báo giá riêng (Contact sales). Có thể hiểu một cách tự nhiên rằng vận hành chính thức tại nhà máy sẽ cần hợp đồng báo giá riêng chứ không dùng gói miễn phí. Basler Pylon AI Platform, theo thông tin đăng của đại lý Graftek (thời điểm truy cập tháng 10/2026), có giá 8.000 USD cho giấy phép 5 người dùng, 365 ngày. Đây là giá của ứng dụng web MLOps, không phải giá của phần mềm kiểm tra. Chúng tôi không xác nhận được giá công khai của Keyence, MVTec HALCON và Omron.
Ngoài ra, Cognex cũng được nhắc tên như một ví dụ về nhà cung cấp tiêu biểu. Tại Nhật Bản, cũng có những doanh nghiệp như COSM cung cấp giải pháp kết hợp mô hình AI tự phát triển với camera.
Điều rút ra được từ các trường hợp thực tế
Dưới đây là các trường hợp đã công khai, được sắp xếp kèm phạm vi của từng trường hợp.
Takahashi Kinzoku (Nhật Bản, tỉnh Shiga): Đây là báo cáo kết quả dự án nhận trợ cấp năm tài khóa 2021 của một công ty trước đây kiểm tra bằng mắt toàn bộ chi tiết an toàn quan trọng dùng cho ô tô trước khi xuất hàng. Các vấn đề đặt ra là: độ chính xác phán định của AI cũ không tăng do màu lớp mạ biến động, vết xước không hiện rõ, và khó chuẩn bị số lượng lớn mẫu hàng lỗi. Theo bảng kết quả của báo cáo, AI mới có 0 trường hợp phán định sai trong 1.500 chi tiết đạt (0,0%), phán định 70 trong 1.500 chi tiết lỗi là hàng đạt (4,6%), và tỷ lệ phán định đúng là 97,7%. Tỷ lệ phán định đúng của AI cũ là 80,3%. Báo cáo ghi rằng thời gian học của VAE đã được kéo dài lên 3 tháng. Trường hợp phán định sai hàng đạt thành hàng lỗi đã không còn, nhưng phía lọt lỗi (phán định hàng lỗi là hàng đạt) chưa đạt mục tiêu và được ghi là chưa đạt.
Trung tâm Kỹ thuật Công nghiệp tỉnh Hyogo (Nhật Bản): Đây là nghiên cứu trên 1 loại đai ốc M6, với 70 chi tiết đạt và 50 chi tiết lỗi, trong điều kiện phòng thí nghiệm. Việc học được thực hiện trên PC có GPU, và nghiên cứu cho thấy suy luận vẫn chạy được trên PC nhỏ không có GPU. Báo cáo không công bố số liệu độ chính xác.
Ito Kinzoku Kogyo (Nhật Bản, tỉnh Aichi) và COSM: Theo bài viết ngày 14/2/2025 của ASCII.jp, đối tượng là bulông khớp nối (bolt union) dùng để nối động cơ với đường ống. Các vấn đề trước khi triển khai được nêu là: gánh nặng kiểm tra bằng mắt do phát hiện quá mức, thiết bị kiểm tra đã dùng khoảng 15 năm bị xuống cấp, và vùng xám tăng lên do tiêu chí phán định lỗi được siết chặt. Hệ thống được triển khai là “COSM AI VISION”, kết hợp mô hình AI tự phát triển, camera độ phân giải cao, camera phân cực, cảm biến hồng ngoại và các thiết bị khác. Hiệu quả được viết dưới dạng “hiệu quả kỳ vọng”, tức là hướng tới nâng cao độ chính xác kiểm tra và hợp nhất các máy kiểm tra, không có số liệu thực tế.
Nhà cung cấp chi tiết đúc áp lực tại Đức (giấu tên) và deevio: Đây là trường hợp dùng robot chụp bề mặt làm kín của thân bướm ga từ 3 hướng. Kỹ sư phát triển phía khách hàng cho biết, theo ý chính, AI đã phát hiện được những khuyết tật mà xử lý ảnh truyền thống không phát hiện được. Không có số liệu nào được đưa ra.
Có ba điểm rút ra từ các trường hợp này. Thứ nhất, “độ bóng và sự biến động màu sắc”, “phát hiện quá mức” và “vùng xám” được nhắc lại nhiều lần như điểm xuất phát của vấn đề. Thứ hai, có trường hợp kết hợp học từ hàng đạt với học có giám sát, và có sản phẩm cho phép dùng song song AI với phương thức dựa trên quy tắc. Thứ ba, số liệu của các trường hợp công khai là của một công ty cụ thể hoặc trong điều kiện phòng thí nghiệm. Xin đừng cho rằng chúng áp dụng nguyên trạng cho chi tiết của công ty mình. Ngoài ra, trong lần khảo sát này, chúng tôi không tìm thấy trường hợp công khai nào về AI kiểm tra bề mặt chi tiết kim loại tại cơ sở ở Thái Lan mà xác nhận được tên công ty, chi tiết và điều kiện.
Chốt mẫu giới hạn và tiêu chuẩn kiểm tra trước khi đưa AI vào
Phán định đạt hay không đạt của AI phản chiếu tiêu chí mà nó được học. Nếu tiêu chí của con người mơ hồ, phán định của AI cũng sẽ mơ hồ. J-Net21 của Tổ chức Doanh nghiệp vừa và nhỏ Nhật Bản (SMRJ) giải thích rằng kiểm tra cảm quan (phương pháp phán định chất lượng bằng năm giác quan của con người) là phương pháp đánh giá bằng cảm giác những yếu tố như độ bóng lớp mạ, màu sắc, vết xước bề mặt, và sự khác biệt về người kiểm tra hay môi trường kiểm tra sẽ gây chênh lệch trong phán định. Các điểm then chốt để nâng cao độ chính xác được nêu là: chuẩn bị mẫu giới hạn, chuẩn bị môi trường kiểm tra như độ sáng và hướng chiếu sáng, và tiêu chuẩn hóa thông qua thống nhất quy trình và đào tạo. Điều này áp dụng nguyên vẹn cả trước khi đưa AI vào.
Với mẫu giới hạn, hãy ghi điều kiện đạt hay không đạt theo các hạng mục sau cho từng loại khuyết tật.
- Kích thước: chiều dài, chiều rộng, đường kính từ mức nào thì là lỗi
- Độ sâu, độ cao: là bậc cảm nhận được bằng ngón tay, hay chỉ thấy được khi chiếu sáng theo một cách nhất định
- Vị trí: là bề mặt chức năng như bề mặt làm kín, bề mặt trượt, phần lắp ghép, hay bề mặt không chức năng không nhìn thấy từ bên ngoài
- Số lượng và mật độ: ví dụ 1 lỗ rỗ nhỏ thì chấp nhận, xuất hiện thành cụm thì không chấp nhận
- Điều kiện quan sát: chiếu sáng, góc, khoảng cách, thời gian quan sát
Cũng cần quyết định cách xử lý vùng xám. Ảnh “tương đương với mẫu giới hạn” sẽ cho đạt, hay chuyển cho người phán định lại? Nếu đã có tiêu chí thống nhất với khách hàng, hãy lấy đó làm điểm xuất phát. Với mẫu giới hạn cũ, hãy xem lại xem chúng còn phù hợp với sản phẩm hiện tại không. Nếu chụp và lưu ảnh mẫu giới hạn kèm điều kiện chiếu sáng, sau này chúng cũng có thể trở thành dữ liệu đánh giá cho AI.
Tiêu chuẩn quản lý chất lượng ngành ô tô IATF 16949 cũng yêu cầu quản lý điều kiện đánh giá đối với các hạng mục ngoại quan. Khi thay kiểm tra ngoại quan bằng AI, điều quan trọng là chuẩn bị điều kiện đánh giá và hồ sơ phán định ở dạng có thể giải thích được khi đánh giá (audit). Thiết kế chuỗi bằng chứng được trình bày trong bài viết về truy xuất nguồn gốc theo IATF 16949.
Cách đặt tiêu chí chấp nhận: đếm riêng lọt lỗi và loại nhầm hàng đạt
Nếu đặt tiêu chí chấp nhận cho PoC hay nghiệm thu bằng một con số duy nhất “độ chính xác bao nhiêu %”, sẽ dễ đánh giá sai. Bởi sai sót trong kiểm tra ngoại quan có hai loại với bản chất khác nhau.
- Lọt lỗi: phán định hàng lỗi là hàng đạt. Hàng lỗi lọt ra ngoài và dẫn đến khiếu nại của khách hàng
- Loại nhầm hàng đạt: phán định hàng đạt là hàng lỗi. Việc người kiểm tra lại và việc hủy bỏ hàng đạt sẽ tăng lên
Báo cáo của Takahashi Kinzoku đã nêu ở trên là ví dụ cho thấy rõ sự khác biệt này. Trong báo cáo kết quả dự án nhận trợ cấp năm tài khóa 2021, do một công ty tại Nhật Bản (tỉnh Shiga) thực hiện trên chi tiết an toàn quan trọng dùng cho ô tô, tỷ lệ phán định đúng là 97,7%, nhưng chi tiết gồm 0 trường hợp phán định sai ở phía hàng đạt (0,0%) và 70 trên 1.500 trường hợp lọt lỗi ở phía hàng lỗi (4,6%). Trong báo cáo này, tỷ lệ phán định đúng đã đạt giá trị mục tiêu, trong khi phía lọt lỗi chưa đạt mục tiêu. Dù là kết quả của 1 công ty trên 1 loại chi tiết, nó cho thấy ý nghĩa của việc tách tiêu chí chấp nhận thành hai.
Luồng phán định được thể hiện trong sơ đồ khái niệm dưới đây.

AI đưa ra điểm số bất thường hoặc loại khuyết tật cho từng ảnh. Điểm số rõ ràng thấp thì OK, rõ ràng cao thì NG, ở giữa là vùng xám để người phán định lại. Ảnh NG được ghi nhận kèm liên kết với lô và chuyển sang dữ liệu chất lượng. Khi dịch chuyển ngưỡng, lọt lỗi và loại nhầm hàng đạt sẽ đánh đổi lẫn nhau. Nếu cố giảm lọt lỗi, loại nhầm hàng đạt và vùng xám sẽ tăng, kéo theo công phán định lại của con người tăng.
Bảng đánh giá PoC có thể có dạng như sau. Giá trị mục tiêu do công ty tự quyết định; bảng chỉ được đặt làm ví dụ.
| Chỉ số | Định nghĩa | Dữ liệu đánh giá | Cách phán định |
|---|---|---|---|
| Số trường hợp lọt lỗi | Số trường hợp phán định hàng lỗi là hàng đạt (theo từng loại khuyết tật) | Hàng lỗi thật và phía không đạt của mẫu giới hạn | Đặt chặt nhất. Đặc biệt với chi tiết an toàn quan trọng |
| Tỷ lệ loại nhầm hàng đạt | Tỷ lệ hàng đạt bị phán định là lỗi hoặc vùng xám | Hàng đạt trong sản xuất thông thường | Quyết định phạm vi chấp nhận dựa trên công phán định lại |
| Tỷ lệ vùng xám | Tỷ lệ được chuyển cho người phán định lại | Toàn bộ sản phẩm trong sản xuất thông thường | Có nằm trong khả năng nhân lực và thời gian phán định lại không |
| Độ lặp lại | Mức độ khớp phán định khi cho cùng một chi tiết chạy nhiều lần | Hàng đạt và hàng lỗi được chọn | Phán định có dao động không |
| Thời gian xử lý | Thời gian từ chụp ảnh đến phán định cho mỗi chi tiết | Sản xuất thông thường | Có nằm trong nhịp sản xuất của dây chuyền không |
Mức chấp nhận lọt lỗi được đặt chặt hơn mức chấp nhận loại nhầm hàng đạt. Vì lọt lỗi dẫn đến hàng lỗi lọt ra ngoài, còn loại nhầm hàng đạt trong nhiều trường hợp chỉ làm tăng công. Thủ tục chuyển vùng xám cho người phán định lại được ghi như một phần của tiêu chí chấp nhận. Cách đặt ngưỡng và cách giảm loại nhầm hàng đạt được trình bày chi tiết trong bài viết về giảm loại nhầm khi kiểm tra ngoại quan bằng AI.
Cách thu thập dữ liệu học và vận hành: thay đổi về chiếu sáng, lô chi tiết và điều kiện gia công
Dù là phát hiện bất thường học từ hàng đạt hay học có giám sát, độ lệch của dữ liệu học sẽ trở thành độ lệch của phán định. Không nên thu thập ảnh hàng đạt chỉ từ 1 lô trong 1 ngày. Hãy thu thập bao gồm cả những khác biệt như sau.
- Lô chi tiết và vật liệu: lô phôi, lô mạ
- Khuôn, dao cắt, đồ gá: số hiệu khuôn, trước và sau khi thay dao cắt, khác biệt đồ gá
- Điều kiện gia công: điều kiện cắt gọt, điều kiện đúc áp lực, trạng thái bể mạ
- Khung giờ và mùa: ánh sáng bên ngoài, nhiệt độ, lượng dầu hoặc dung dịch cắt gọt còn bám
- Điều kiện chụp ảnh: đèn suy giảm theo thời gian, camera bị bẩn, vị trí đặt chi tiết bị lệch
Với ảnh hàng lỗi, hãy xây dựng cơ chế lưu lại mỗi khi phát sinh, kèm phân loại theo mẫu giới hạn. Mẫu hàng lỗi dùng để đánh giá được giữ riêng, tách khỏi mẫu dùng để học.
Khi điều kiện thay đổi, phán định của AI cũng thay đổi. Khi có cập nhật khuôn, thay đổi nhà sản xuất dao cắt, thay đổi điều kiện mạ, hoặc thay đèn hay camera, hãy đưa vào diện đánh giá lại. Báo cáo kết quả dự án nhận trợ cấp năm tài khóa 2021 của Takahashi Kinzoku tại Nhật Bản (tỉnh Shiga) cũng ghi rằng thời gian học của VAE trên chi tiết an toàn quan trọng dùng cho ô tô đã được kéo dài lên 3 tháng, qua đó có thể thấy việc cho AI học sự biến động của hàng đạt cần thời gian.
Sau khi đưa vào vận hành, hãy giám sát phân bố điểm số bất thường và xu hướng tỷ lệ vùng xám. Nếu tỷ lệ vùng xám đột ngột tăng, đó có thể là tín hiệu cho thấy có gì đó đã thay đổi ở chi tiết hoặc ở khâu chụp ảnh. Cách tiếp cận giám sát, học lại và khôi phục phiên bản cũ được tổng hợp trong bài viết về giám sát mô hình AI nhà máy.
Cấu hình hệ thống: PC biên, tích hợp vào dây chuyền và lưu trữ dữ liệu
Kiểm tra vết xước bề mặt kim loại cần phán định trong nhịp sản xuất của dây chuyền, nên trong nhiều trường hợp việc suy luận được thực hiện trên PC đặt gần dây chuyền.
Nghiên cứu của Trung tâm Kỹ thuật Công nghiệp tỉnh Hyogo cho thấy ví dụ suy luận vẫn chạy được trên thiết bị không có GPU. Trong điều kiện phòng thí nghiệm với đai ốc M6, việc học được thực hiện trên PC có GPU (RTX 3090), còn suy luận được thực hiện trên LattePanda V1, một PC nhỏ dùng Atom x5-Z8350. Báo cáo cho biết thời gian suy luận mỗi ảnh là 3,56 giây với NNabla và 0,38 giây với OpenVINO. Trên PC để bàn (Core i5-12500), con số là 0,02 giây với OpenVINO, và trên máy tính xách tay (Core i3-1115G4) là 0,06 giây. Đây là giá trị của một chi tiết duy nhất và một mô hình duy nhất, nên việc có nằm trong nhịp sản xuất của công ty hay không cần được xác nhận trên hàng thật. Cùng báo cáo cũng viết rằng phí giấy phép đắt đỏ của phần mềm học sâu thương mại và chi phí thiết bị cho PC có GPU hiệu năng cao là trở ngại cho việc triển khai.
Dưới đây là các hạng mục cần xác nhận khi quyết định cấu hình.
- Tích hợp vào dây chuyền: trao đổi tín hiệu với PLC, loại bỏ hàng NG, điều kiện dừng dây chuyền
- PC suy luận: có GPU hay không, PC công nghiệp hay PC thông dụng, máy dự phòng và quy trình thay thế
- Lưu trữ ảnh: lưu toàn bộ, hay chỉ ảnh NG và vùng xám. Thời gian lưu và dung lượng do công ty tự quyết định
- Mạng: gửi ảnh về máy chủ trong nhà máy hay lên đám mây. Có phù hợp với hợp đồng với khách hàng và quy định nội bộ không
- Cập nhật mô hình: ai, theo quy trình nào, cài mô hình mới vào PC nào
Cách bố trí AI tại biên và cách tiến hành nghiệm thu được trình bày trong hướng dẫn triển khai Edge AI trong nhà máy.
Kết nối kết quả phán định với dữ liệu chất lượng và truy xuất nguồn gốc
Nếu chỉ dùng phán định của AI ở mức “OK hay NG” thì thật lãng phí. Khuyết tật bề mặt kim loại đều có nguyên nhân từ công đoạn. Rỗ liên quan đến điều kiện đúc áp lực hoặc tình trạng khuôn, vết xước dạng đường liên quan đến khâu vận chuyển hoặc đồ gá, vết hằn ép liên quan đến điều kiện dập. Nếu liên kết kết quả phán định với dữ liệu công đoạn, việc truy tìm nguyên nhân sẽ dễ hơn.
Tối thiểu, hãy liên kết và lưu lại các hạng mục sau.
- Nhận dạng chi tiết (số sê-ri, lô, ký tự khắc)
- Ngày giờ chụp, dây chuyền, thiết bị, điều kiện chụp ảnh
- Ảnh, điểm số và phán định của AI (loại khuyết tật, vị trí)
- Kết quả phán định lại của con người và người phán định
- Điều kiện gia công (số hiệu khuôn, dao cắt, lần ép (shot), lô mạ, v.v.)
Kết quả phán định lại của con người đặc biệt quan trọng. Những ảnh mà phán định của AI và con người khác nhau là nguyên liệu cho lần học tiếp theo và cho việc xem lại mẫu giới hạn.
Cách tổ chức dữ liệu chất lượng sao cho dẫn tới việc xác định nguyên nhân được trình bày trong bài viết về hệ thống quản lý dữ liệu chất lượng và bài viết về hệ thống xác định nguyên nhân lỗi. Nếu muốn truy ngược lỗi rỗ hoặc lỗi bề mặt đúc thô của chi tiết đúc áp lực đến từng lần ép, bài viết về truy xuất nguồn gốc đúc áp lực sẽ hữu ích. Việc xử lý hàng NG và ghi mã lý do được trình bày trong bài viết về hệ thống quản lý phế liệu.
Yêu cầu cần ghi trong RFP và tiêu chí nghiệm thu FAT/SAT
Khi đặt hàng bên ngoài AI kiểm tra vết xước bề mặt kim loại, hãy ghi các hạng mục sau vào RFP (hồ sơ yêu cầu đề xuất). Giá trị mục tiêu do công ty tự quyết định; bảng chỉ được đặt làm ví dụ.
| Hạng mục | Nội dung ghi trong RFP |
|---|---|
| Đối tượng | Chi tiết, bề mặt (bề mặt làm kín, bề mặt trượt, v.v.), loại khuyết tật và mẫu giới hạn |
| Nhịp sản xuất | Thời gian cho phép mỗi chi tiết, tốc độ dây chuyền |
| Phương thức chụp ảnh và chiếu sáng | Phạm vi muốn được đề xuất (khuếch tán, phản xạ gương, nhiều hướng, nhiều góc nhìn, robot) và việc thực hiện thử nghiệm trên hàng thật |
| Phương thức học | Đề xuất phát hiện bất thường học từ hàng đạt, học có giám sát, kết hợp, dùng song song với phương thức dựa trên quy tắc |
| Dữ liệu đánh giá | Số lượng hàng đạt và hàng lỗi, thời gian thu thập, phạm vi lô và khuôn |
| Tiêu chí chấp nhận | Số trường hợp lọt lỗi, tỷ lệ loại nhầm hàng đạt, tỷ lệ vùng xám theo từng loại khuyết tật |
| Vùng xám | Thủ tục chuyển cho người, cách hiển thị, ghi nhận phán định lại |
| Lưu trữ ảnh | Đối tượng lưu, thời gian, dung lượng, cách tìm kiếm |
| Liên kết MES | Cách truyền nhận dạng chi tiết, phán định và nơi tham chiếu ảnh |
| Học lại | Quy trình, người quyết định thực hiện, phân loại chi phí (bao gồm trong bảo trì hay tính phí riêng) |
| Đào tạo và bảo trì | Đào tạo người vận hành và bảo trì, thời gian phản hồi khi có sự cố, phụ tùng dự phòng |
| Cách tách báo giá | Phần cứng (camera, đèn, đồ gá, PC), giấy phép phần mềm, công việc học và điều chỉnh, bảo trì |
Nếu yêu cầu tách báo giá thành 4 phần, việc so sánh sẽ dễ hơn. Phần cứng là khoản đầu tư một lần, nhưng giấy phép và bảo trì phát sinh hằng năm. Công việc học và điều chỉnh phát sinh mỗi khi số chi tiết hoặc loại khuyết tật cần kiểm tra tăng lên.
Thử nghiệm nghiệm thu được thực hiện theo 2 giai đoạn.
- FAT (thử nghiệm trước khi xuất xưởng): Tại phía nhà cung cấp, dùng mẫu giới hạn cũ và mẫu hàng lỗi thật của công ty để tái hiện phán định. Xác nhận theo từng loại khuyết tật xem có đáp ứng tiêu chí chấp nhận trong RFP không
- SAT (thử nghiệm nghiệm thu tại hiện trường): Trên dây chuyền của công ty, cho hệ thống chạy song song với kiểm tra bằng mắt và đối chiếu kết quả phán định. Đếm số trường hợp lọt lỗi, loại nhầm hàng đạt và vùng xám theo từng loại khuyết tật. Giai đoạn chạy song song cần bao gồm các lần chuyển đổi lô, khuôn và dao cắt
Nếu phát hiện lọt lỗi trong SAT, hãy đối chiếu ảnh của hàng lỗi đó với mẫu giới hạn để xác định vấn đề nằm ở chụp ảnh, ở việc học hay ở tiêu chí.
Mô hình ước tính chi phí và hiệu quả (số liệu giả định)
Từ đây là ước tính dựng bằng số liệu giả định dành riêng cho bài viết này. Đây không phải giá sản phẩm hay số công thực tế. Vì phần lớn giá chính thức của sản phẩm không xác nhận được, toàn bộ chi phí đều là giả định.
Nhà máy giả định là một nhà máy linh kiện ô tô vốn Nhật Bản tại Thái Lan. Nhà máy đang kiểm tra bằng mắt toàn bộ bề mặt làm kín của chi tiết cắt gọt và chi tiết đúc áp lực, vận hành 2 ca.
Hiện trạng (mức cơ sở, theo năm)
| Hạng mục | Cách tính | Số tiền/năm (THB) |
|---|---|---|
| Nhân viên kiểm tra ngoại quan | 8 người × 300.000 | 2.400.000 |
| Xử lý hàng lỗi lọt ra ngoài (xử lý khiếu nại của khách hàng, tuyển lọc lại hàng, kiểm tra lại, vận chuyển) | Giả định | 900.000 |
Cấu hình A: 1 dây chuyền với trạm kiểm tra AI (bao gồm camera, đèn, PC, phần mềm, đồ gá, học và điều chỉnh, liên kết MES)
Giả định cách vận hành: chi tiết được AI phán định là hàng đạt sẽ được kiểm tra lấy mẫu, còn chi tiết vùng xám sẽ được người phán định lại.
| Hạng mục | Cách tính | Số tiền (THB) |
|---|---|---|
| Chi phí ban đầu | Giả định | 3.000.000 |
| Chi phí vận hành hằng năm (giấy phép, học lại, bảo trì) | Giả định | 300.000 |
| Thay thế công của nhân viên kiểm tra | 8 người → 4 người, 4 người × 300.000 | 1.200.000 |
| Giảm chi phí xử lý hàng lỗi lọt ra ngoài | 900.000 × 30% | 270.000 |
| Tổng hiệu quả hằng năm | 1.200.000 + 270.000 | 1.470.000 |
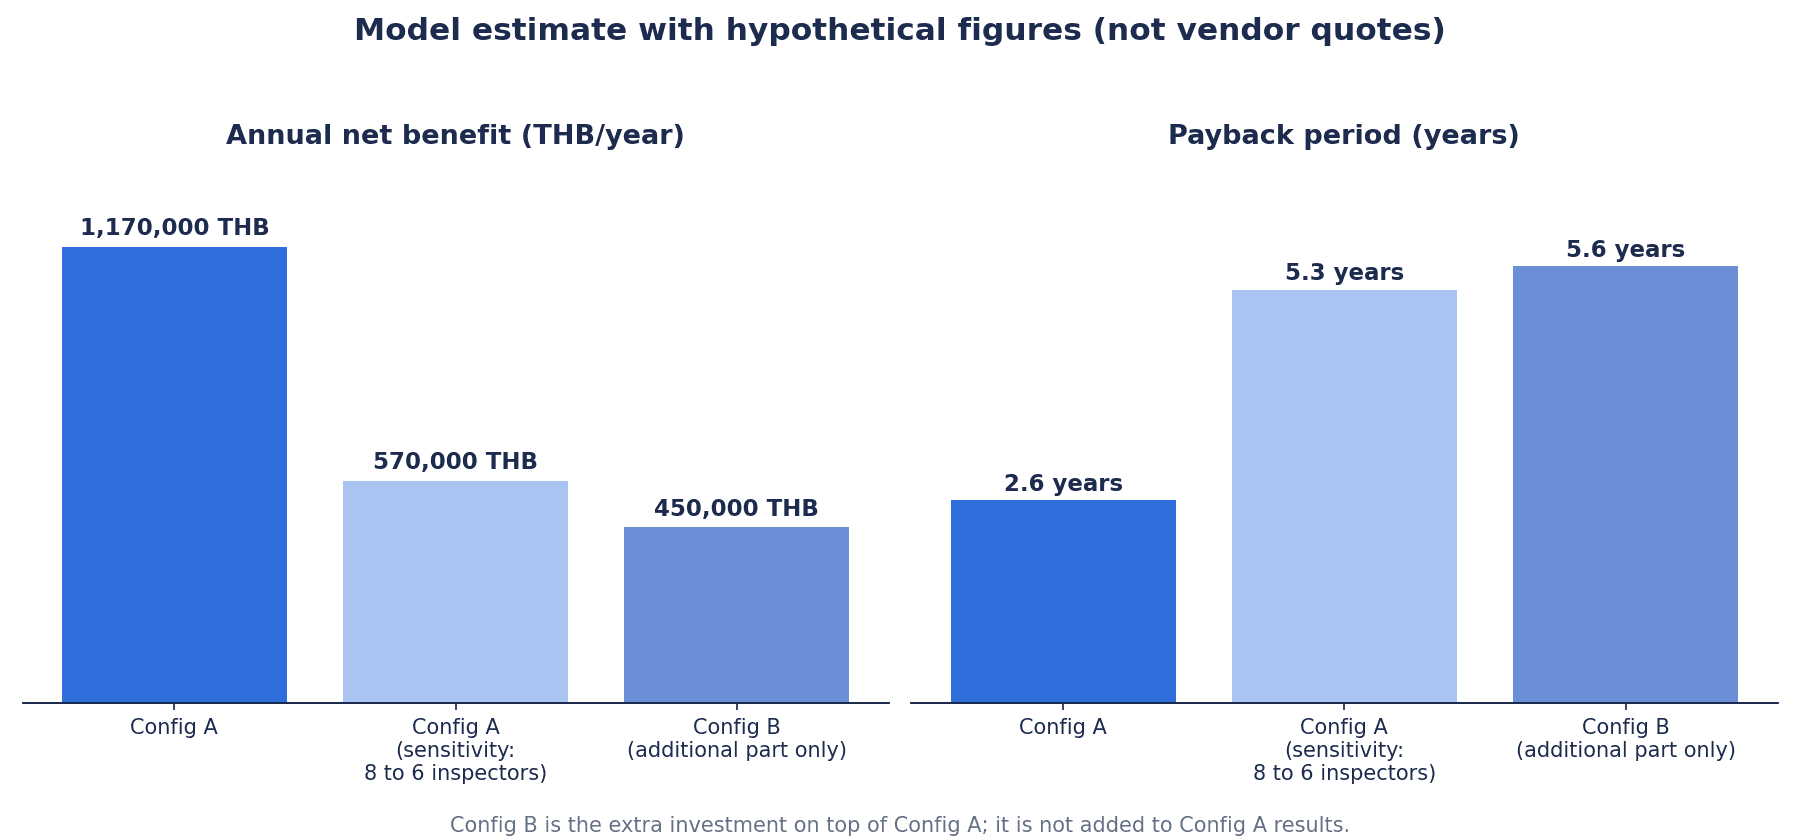
| Hiệu quả ròng hằng năm | 1.470.000 − 300.000 | 1.170.000 |
| Thời gian hoàn vốn | 3.000.000 ÷ 1.170.000 | Khoảng 2,6 năm |
Độ nhạy: trường hợp với cấu hình A, số nhân viên kiểm tra chỉ giảm từ 8 người xuống 6 người
| Hạng mục | Cách tính | Số tiền (THB) |
|---|---|---|
| Tổng hiệu quả hằng năm | 2 người × 300.000 = 600.000, + 270.000 | 870.000 |
| Hiệu quả ròng hằng năm | 870.000 − 300.000 | 570.000 |
| Thời gian hoàn vốn | 3.000.000 ÷ 570.000 | Khoảng 5,3 năm |
Cấu hình B: phần bổ sung khi lắp thêm chiếu sáng nhiều hướng và chụp 3 mặt bằng robot sau khi đã có cấu hình A
| Hạng mục | Cách tính | Số tiền (THB) |
|---|---|---|
| Chi phí ban đầu bổ sung | Giả định | 2.500.000 |
| Chi phí vận hành hằng năm bổ sung | Giả định | 150.000 |
| Hiệu quả bổ sung | Nhân viên kiểm tra còn lại sau cấu hình A từ 4 người → 2 người, 2 người × 300.000 | 600.000 |
| Hiệu quả ròng bổ sung | 600.000 − 150.000 | 450.000 |
| Thời gian hoàn vốn của phần bổ sung | 2.500.000 ÷ 450.000 | Khoảng 5,6 năm |
Cách đọc ước tính
- Thời gian hoàn vốn của cấu hình A thay đổi nhiều tùy theo mức độ thay thế được công của nhân viên kiểm tra. Nếu từ 8 người xuống 4 người thì khoảng 2,6 năm, nhưng nếu chỉ dừng ở 8 người xuống 6 người thì kéo dài thành khoảng 5,3 năm. Nếu tỷ lệ vùng xám cao và còn nhiều việc phán định lại của con người, kết quả sẽ gần với trường hợp sau
- Cấu hình B là phần chênh lệch trong thế giới sau khi đã có cấu hình A. Ước tính chỉ tính hiệu quả giảm 4 người còn lại sau cấu hình A xuống 2 người, không tính trùng với hiệu quả của cấu hình A. Càng nhiều mặt cần kiểm tra, chi phí đồ gá và robot càng có ảnh hưởng. Thời gian hoàn vốn của phần bổ sung là khoảng 5,6 năm, dài hơn so với riêng cấu hình A
- “Giảm 30% chi phí xử lý hàng lỗi lọt ra ngoài” dựa trên tiền đề là đã xác nhận lọt lỗi qua chạy song song, và thủ tục chuyển vùng xám cho người phán định lại đang vận hành hiệu quả. Chưa nên tính hiệu quả này cho đến khi xác nhận được số trường hợp lọt lỗi qua chạy song song
- Việc giảm nhân viên kiểm tra được hiểu là thay thế công, bao gồm cả điều chuyển vị trí. Đây không phải ước tính dựa trên tiền đề sa thải. Cũng có thể dùng số công tiết kiệm được cho việc phán định lại vùng xám, chuẩn bị mẫu giới hạn và khắc phục nguyên nhân lỗi
Câu hỏi thường gặp
AI kiểm tra ngoại quan chi tiết kim loại là gì? Khác gì với kiểm tra hình ảnh dựa trên quy tắc?
Kiểm tra hình ảnh dựa trên quy tắc phán định khuyết tật bằng các quy tắc do con người đặt ra, như ngưỡng độ sáng hay diện tích. Trên bề mặt kim loại, do hiện tượng lóa vì độ bóng và ảnh hưởng của bề mặt đúc thô, vết cắt gọt, quy tắc trở nên phức tạp và loại nhầm hàng đạt dễ tăng. Kiểm tra ngoại quan bằng AI học tiêu chí phán định từ ảnh hàng đạt hoặc ảnh khuyết tật. Phương thức này dễ cho học sự biến động của bề mặt, nhưng kết quả phụ thuộc vào việc đã cho học những gì. Cũng có cách nghĩ không chọn một trong hai, mà phân chia sử dụng theo từng hạng mục.
Có thể dùng AI khi có ít mẫu hàng lỗi không?
Nếu là phát hiện bất thường chỉ học từ ảnh hàng đạt, có thể bắt đầu học ngay cả khi không có mẫu hàng lỗi. Tuy nhiên, việc đánh giá vẫn cần mẫu hàng lỗi. Bởi để đếm số trường hợp lọt lỗi, không còn cách nào khác ngoài cho hàng lỗi thật chạy qua để xác nhận. Nếu xây dựng trước cơ chế lưu ảnh và hàng thật mỗi khi phát sinh lỗi, việc đánh giá sau này sẽ dễ tiến hành hơn.
Có phát hiện được vết xước trên bề mặt gương hoặc hàng mạ không?
Điều này tùy vào phương thức chụp ảnh. Trên bề mặt gần như gương, các phương thức dựa trên phản xạ khuếch tán không thể dùng nguyên trạng. Các phương thức khác như chụp ảnh tận dụng phản xạ gương hay deflectometry quan sát độ méo của hình ảnh phản chiếu sẽ là ứng viên. Với hàng mạ, việc phân biệt giữa biến động màu sắc và vết xước có thể trở nên khó. Trước hết, hãy chụp thử với chi tiết của công ty mình để xác nhận khuyết tật có hiện rõ trong ảnh hay không.
Tự động hóa kiểm tra vết xước có thể đưa số nhân viên kiểm tra về 0 không?
Thực tế hơn là nên coi vai trò của nhân viên kiểm tra vẫn còn. Phán định lại vùng xám, giám sát lọt lỗi, cập nhật mẫu giới hạn và xác nhận những ảnh mà phán định của AI và con người khác nhau đều cần đến phán đoán của con người. Hiệu quả của tự động hóa đến từ việc thay công kiểm tra bằng mắt toàn bộ bằng những công việc phán đoán này.
Chi phí AI kiểm tra ngoại quan khoảng bao nhiêu?
Rất ít sản phẩm có giá công khai, phần lớn là báo giá riêng. Nếu yêu cầu tách báo giá thành phần cứng (camera, đèn, đồ gá, PC), giấy phép phần mềm, công việc học và điều chỉnh, và bảo trì, việc so sánh sẽ dễ hơn. Ước tính trong bài là số liệu giả định dành riêng cho bài viết này. Hãy bắt đầu bằng việc đo công của nhân viên kiểm tra và chi phí xử lý hàng lỗi lọt ra ngoài của công ty mình làm mức cơ sở.
Cần bao nhiêu ảnh để học?
Con số thay đổi tùy sản phẩm, loại khuyết tật và phương thức AI. Tài liệu của nhà cung cấp đôi khi có ghi mức tham khảo. Ví dụ, tài liệu của LandingLens khuyến nghị dùng từ 50 ảnh Normal trở lên cho phát hiện bất thường. Keyence giải thích rằng dòng VS có thể học bằng PC thông dụng và vài chục ảnh. Tuy nhiên, đây là giải thích về sản phẩm của từng hãng, không phải con số áp dụng cho mọi chi tiết. Có những trường hợp việc thu thập ảnh bao gồm cả khác biệt về lô và khuôn có tác dụng hơn số lượng ảnh.
Thời gian triển khai khoảng bao lâu?
Thời gian được quyết định bởi số lượng chi tiết và loại khuyết tật cần kiểm tra, cùng với mức độ hoàn thiện của mẫu giới hạn. Nếu mẫu giới hạn đã đầy đủ và chỉ có 1 bề mặt cần kiểm tra thì sẽ ngắn; nếu nhiều chi tiết, nhiều bề mặt và cần làm lại từ tiêu chí thì sẽ dài. Cách tiến hành thực tế là mở rộng dần phạm vi trong khi xác nhận đạt theo từng loại khuyết tật ở mỗi giai đoạn PoC, FAT và SAT.
Tổng kết
- Thành bại của AI kiểm tra vết xước bề mặt kim loại phần lớn được quyết định bởi phương thức chụp ảnh (cách chiếu sáng) và mẫu giới hạn (tiêu chí phán định), trước cả việc chọn mô hình AI
- Với kim loại, hiện tượng lóa do độ bóng cùng bề mặt đúc thô và vết cắt gọt khiến quy tắc trở nên phức tạp. Trên bề mặt gần như gương, các phương thức dựa trên phản xạ khuếch tán không thể dùng nguyên trạng
- Phương thức chụp ảnh gồm khuếch tán, đồng trục, nhiều hướng, phản xạ gương và deflectometry, được chọn trên hàng thật cho phù hợp với tính chất bề mặt và khuyết tật
- Ở hiện trường có ít mẫu hàng lỗi, hãy bắt đầu bằng phát hiện bất thường học từ hàng đạt, rồi bổ sung học có giám sát khi muốn phân loại khuyết tật. Kết hợp, hoặc dùng song song với phương thức dựa trên quy tắc, cũng là lựa chọn
- Số liệu của bộ dữ liệu nghiên cứu không phải tỷ lệ phát hiện tại nhà máy. Tiêu chí chấp nhận được quyết định bằng cách đếm riêng lọt lỗi và loại nhầm hàng đạt theo từng loại khuyết tật, và mức chấp nhận lọt lỗi được đặt chặt hơn
- Vùng xám được chuyển cho người, và kết quả phán định được liên kết với ảnh, lô, điều kiện thiết bị để chuyển sang dữ liệu chất lượng và hệ thống truy xuất nguồn gốc
- Trong RFP, yêu cầu tách báo giá thành phần cứng, giấy phép, học và điều chỉnh, bảo trì; tái hiện mẫu giới hạn và hàng lỗi thật trong FAT; chạy song song với kiểm tra bằng mắt và đối chiếu trong SAT
Dù bạn đang ở giai đoạn cân nhắc nên bắt đầu từ chi tiết nào, bề mặt nào, sắp xếp lại mẫu giới hạn cũ ra sao, hay muốn thử chụp ảnh trên hàng thật, TOMAS TECH đều sẵn sàng hỗ trợ tư vấn. Vui lòng liên hệ qua biểu mẫu này.
Tài liệu tham khảo
- Kiểm tra ngoại quan chi tiết kim loại bằng học sâu (Trung tâm Kỹ thuật Công nghiệp tỉnh Hyogo, 2023-07-25) https://www.hyogo-kg.jp/download/publish/report_32/rep32-s31.pdf
- Báo cáo kết quả dự án trợ cấp thúc đẩy ứng dụng AI và IoT tại hiện trường sản xuất năm tài khóa 2021 – Takahashi Kinzoku (Shiga Industrial Support Plaza, 2022-05) https://shigaplaza.or.jp/wp-content/uploads/2022/05/6b1e251a723a44636b8970506ad6214a.pdf
- COSM triển khai giải pháp AI kiểm tra ngoại quan cho Ito Kinzoku Kogyo (ASCII.jp, 2025-02-14) https://ascii.jp/elem/000/004/251/4251509/
- Về kiểm tra cảm quan trong sản xuất, hỏi đáp (SMRJ J-Net21, truy cập 2026-10-13) https://j-net21.smrj.go.jp/qa/productivity/Q0618.html
- Brilliant Insights – Deflectometry for the inspection of specular surfaces (Fraunhofer IOSB, không ghi ngày) https://www.vision.fraunhofer.de/content/dam/vision/en/documents/webshop/brochures-and-prospectuses/inspection-of-surfaces/deflectometry-for-the-inspection-of-specular-surfaces.pdf
- LumiTrax specular reflection lighting (KEYENCE, truy cập 2026-10-13) https://keyence.com/ss/products/vision/vj/lumitrax_r.jsp
- LumiTrax lighting (KEYENCE, truy cập 2026-10-13) https://keyence.com/ss/products/vision/vj/lumitrax.jsp
- Machine Vision System Selection Guide – high-performance lighting (KEYENCE, truy cập 2026-10-13) https://www.keyence.com/ss/products/vision/high-performance-lighting/
- Vision System with Built-in AI VS series (KEYENCE, truy cập 2026-10-13) https://www.keyence.com/VS_series
- Anomaly Detection and Global Context Anomaly Detection – HALCON 25.11 (MVTec Software, truy cập 2026-10-13) https://www.mvtec.com/doc/halcon/2511/en/toc_deeplearning_anomalydetection.html
- uncalibrated_photometric_stereo – HALCON 24.05 (MVTec Software, truy cập 2026-10-13) https://www.mvtec.com/doc/halcon/2405/en/uncalibrated_photometric_stereo.html
- New FH Vision System with industry’s first AI defect detection (OMRON Industrial Automation Europe, 2020-09-01) https://industrial.omron.eu/en/news-events/news/fh-vision-system-with-ai
- Anomaly Detection – LandingLens documentation (LandingAI, truy cập 2026-10-13) https://landinglens.docs.landing.ai/anomaly-detection
- Plans – LandingLens documentation (LandingAI, truy cập 2026-10-13) https://landinglens.docs.landing.ai/plans.md
- Basler Pylon AI Platform (Graftek Imaging, truy cập 2026-10-13) https://graftek.com/?p=20760
- Case study automotive (deevio, không ghi ngày) https://deevio.ai/case-study-automotive
- MVTec Anomaly Detection Dataset – MVTec AD (MVTec Software, truy cập 2026-10-13) https://www.mvtec.com/company/research/datasets/mvtec-ad
- Towards Total Recall in Industrial Anomaly Detection – arXiv 2106.08265 (Roth et al. / arXiv, 2021-06-15) https://arxiv.org/abs/2106.08265
- Towards Total Recall in Industrial Anomaly Detection – ar5iv HTML (Roth et al. / ar5iv, 2021) https://ar5iv.labs.arxiv.org/html/2106.08265
- anomalib mvtecad.py – MVTec AD category definitions (Intel OpenVINO anomalib / GitHub, truy cập 2026-10-13) https://raw.githubusercontent.com/openvinotoolkit/anomalib/main/src/anomalib/data/datasets/image/mvtecad.py
- Thailand’s August car production rises 10.9% on year (Capital.com / Reuters, 2026-09-28) https://capital.com/en-gb/news/thailand-s-august-car-production-rises-10-9-on-year
- Thai August factory output rises 4.44% y/y, beats forecast (The Star / Reuters, 2026-09-30) https://www.thestar.com.my/business/business-news/2026/09/30/thai-august-factory-output-rises-444-yy-beats-forecast
- Thailand Manufacturing PMI (Trading Economics, 2026-10) https://tradingeconomics.com/thailand/manufacturing-pmi
- Thailand Business Confidence Remains Subdued (Trading Economics, 2026-10) https://tradingeconomics.com/thailand/business-confidence/news/589079
- PR No.117/2569 Thailand Secures $43.6bn 1H 2026 Investment Surge (Thailand BOI, 2026-07-23) https://www.boi.go.th/upload/content/PR117_2569EN.pdf


