


Việc chọn công tắc hành trình cơ khí nên bắt đầu từ chuyển động của máy, không phải mã sản phẩm. Bộ phận nào chạm vào công tắc, tiếp cận từ hướng nào, với tốc độ bao nhiêu và tín hiệu phải đổi trạng thái tại tọa độ nào? Cùng một công tắc cần gạt con lăn có thể hoạt động bền trên máy này nhưng hỏng sớm trên máy khác nếu cam đi vào sai hướng hoặc ép quá hành trình. Bài viết trình bày một quy trình cho nhà máy tại Thái Lan: phân loại chức năng phát hiện, thiết kế cam cùng đầu tác động, kiểm tra hành trình và tiếp điểm, lập RFP, rồi đo điều kiện chấp nhận trong FAT và SAT. Ví dụ ở đây dành cho phát hiện vị trí thông thường. Chức năng bảo vệ con người đòi hỏi đánh giá rủi ro, linh kiện an toàn phù hợp và xác nhận hệ thống an toàn riêng.
Phân biệt xác nhận vị trí với chức năng an toàn
Công tắc hành trình phát hiện vị trí khi một bộ phận chuyển động chạm vào đầu tác động. Ví dụ gồm đồ gá đã vào chỗ, chặn băng tải đến cuối hành trình, xi lanh đã vươn, bàn nâng ở giới hạn trên hoặc xe vận chuyển đến trạm giao nhận. Tuy nhiên, hậu quả của tín hiệu sai khác nhau. Một điểm chỉ ngăn bước sản xuất tiếp theo; một điểm khác có thể phải dừng máy để tránh hỏng cơ cấu. Công tắc liên động cửa che là chức năng bảo vệ người vận hành.
Trước khi xin báo giá, hãy lập một dòng cho mỗi điểm phát hiện: mã máy, mã điểm, chi tiết chuyển động, hướng tiếp cận, tốc độ nhỏ nhất và lớn nhất, trạng thái ON/OFF mong muốn, phản ứng khi bất thường và khả năng tiếp cận để bảo trì. Yêu cầu đơn thuần “bốn công tắc hành trình” khiến các nhà cung cấp hiểu khác nhau. Không dùng công tắc vị trí thông thường để thay thế hệ thống liên động an toàn. Bài viết chọn công tắc cửa an toàn trình bày riêng về khóa cửa, đấu dây an toàn và xác nhận chức năng.
Chọn đầu tác động cùng với cam hoặc cữ tác động
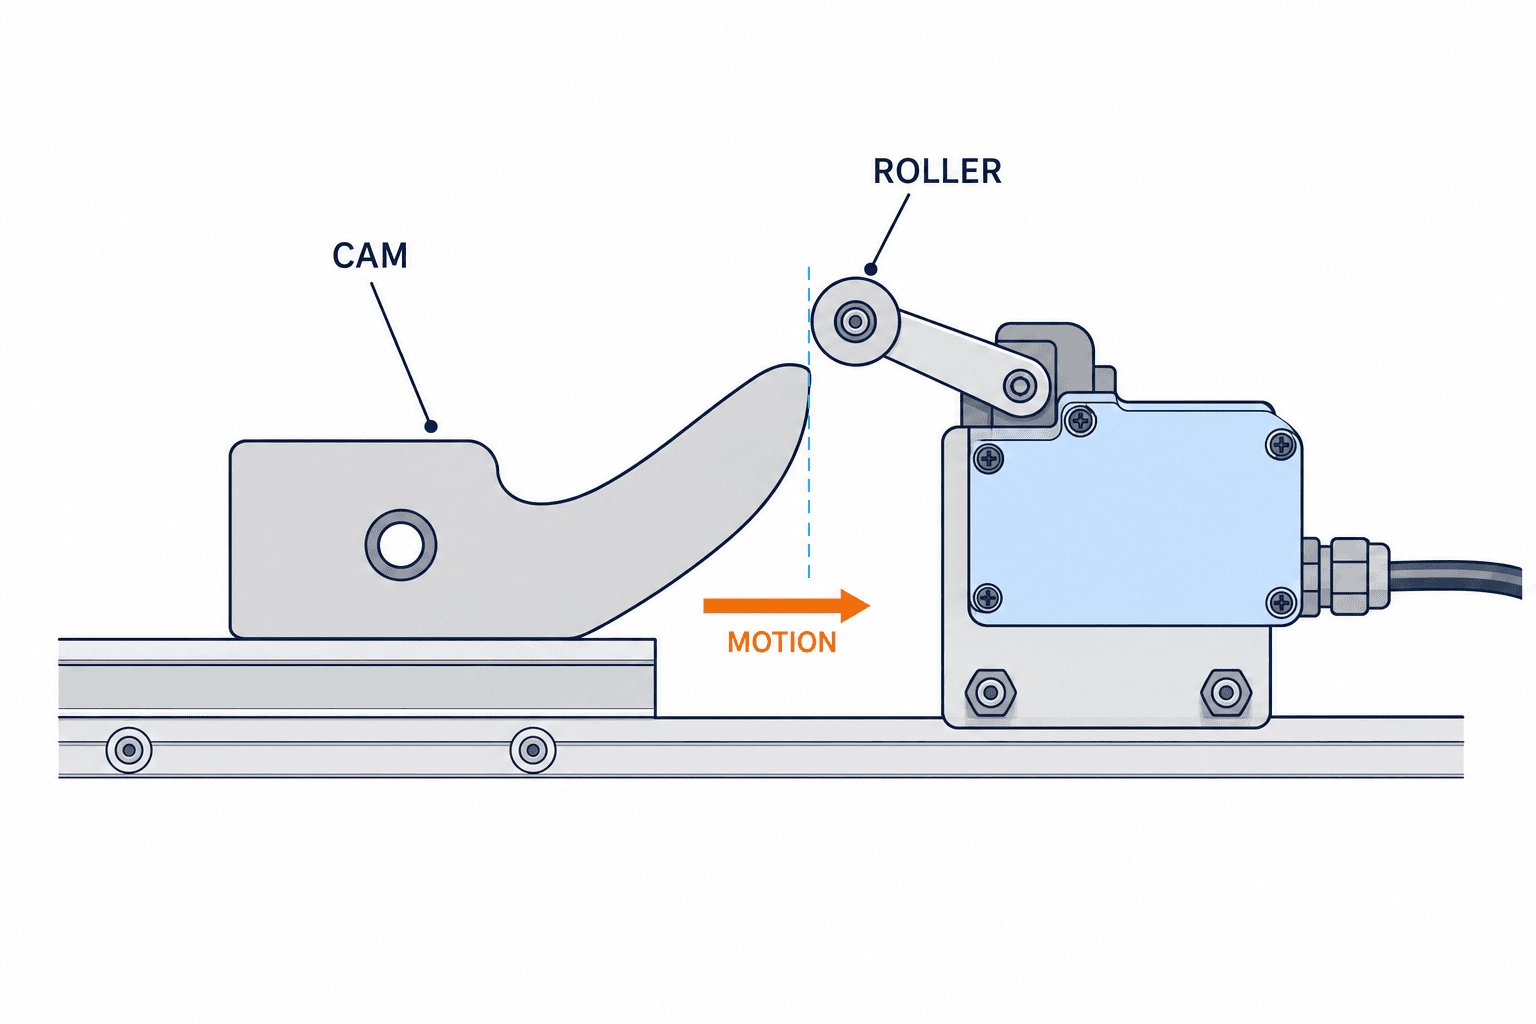
Đầu công tắc và cam/cữ chạm vào nó tạo thành một hệ cơ khí. Hướng dẫn OMRON so sánh cần gạt con lăn, cần điều chỉnh được, nút nhấn, nút nhấn con lăn và các dạng khác qua hành trình trước tác động PT, hành trình dư OT, lực tác động và độ lặp lại. Cần gạt con lăn phù hợp với nhiều chuyển động đi ngang và có thể hấp thụ khoảng dịch chuyển tương đối lớn. Nút nhấn hợp với hành trình ngắn gần như dọc trục, nếu kiểm soát được lực ngang. Đừng chọn riêng kiểu đầu từ catalogue mà bỏ qua độ cứng của cam, dung sai lắp đặt và mài mòn.
| Chuyển động tại điểm phát hiện | Phương án cần đánh giá | Kiểm tra quan trọng |
|---|---|---|
| Bàn trượt hoặc xe đi ngang qua | Cần gạt con lăn | Góc tiếp cận, tốc độ, hướng tác động cho phép và đường hồi |
| Đồ gá cứng ép gần dọc trục | Nút nhấn hoặc nút nhấn con lăn | Lực ngang, bề mặt chạm và toàn bộ hành trình |
| Vị trí cuối dao động do dung sai | Cần gạt có khoảng dư phù hợp | Hai biên dung sai bất lợi nhất |
| Tiếp cận từ hai hướng | Đầu được công bố cho hai hướng đó | Không giả định đầu một chiều hoạt động hai chiều |
Mép cam sắc không nên đập vào con lăn. Mặt tiếp xúc phải trơn và mép thoát không hất ngược cần gạt. OMRON công bố mối quan hệ giữa góc cam, tốc độ và hành trình cho từng kiểu sản phẩm. Đây là ví dụ theo model, không phải tốc độ cho phép chung của mọi hãng. Đối chiếu tài liệu đúng model với quỹ đạo thực tế. Với máy chạy nhanh, đo quãng dừng và va đập trước khi khóa vị trí lắp.
Đưa PT, OT, TT và OP lên cùng hệ tọa độ máy
PT là đoạn di chuyển từ vị trí tự do đến khi tiếp điểm đổi trạng thái; OP là vị trí tác động; OT trong dữ liệu sản phẩm là hành trình từ OP đến vị trí cuối của toàn hành trình (TTP); TT là hành trình từ vị trí tự do đến TTP. OT của sản phẩm không phải độ ép mà máy thực bắt buộc phải tạo ra. Hãy đo riêng “độ ép thực sau tác động” từ OP đến vị trí cuối của cam; giá trị này phải đủ để tín hiệu ổn định và không được vượt TTP. Cách định nghĩa và điều kiện đo của nhà sản xuất model cụ thể phải được ưu tiên. Không thiết kế máy dừng đúng tại lúc tiếp điểm vừa chuyển. Dung sai, giãn nở nhiệt, rung và thời gian trễ điều khiển đều làm vị trí dừng thực tế thay đổi. Tiếp điểm nằm sát điểm tác động cũng có thể không ổn định.
Vẽ ba tọa độ trên một trục: nơi cam lần đầu chạm đầu tác động, nơi tín hiệu điện đổi trạng thái và nơi cơ cấu dừng ở điều kiện bất lợi nhất. Kiểm tra cả hai đầu dải dung sai. Nếu cam đến sớm, nó có ép đầu công tắc quá giới hạn không? Nếu đến muộn, PLC có đủ thời gian nhận tín hiệu rồi dừng không? Kiểm tra lúc cấp điện khi cam đang đè đầu, chạy lùi, máy nóng và tải tối đa. Có thể cần cữ chặn cơ khí riêng; thân công tắc không phải bộ phận hấp thụ động năng của cơ cấu chuyển động.
| Dữ liệu | Câu hỏi kỹ thuật | Bằng chứng FAT/SAT |
|---|---|---|
| PT / OP | Đầu vào đổi ở tọa độ nào? | Tiếp cận chậm nhiều lần, ghi đồng thời tọa độ và trạng thái PLC |
| OT sản phẩm so với độ ép thực sau tác động | Độ ép thực đủ ổn định và không vượt TTP? | Đo OP và điểm dừng ở tốc độ/tải tối đa rồi đối chiếu dữ liệu sản phẩm |
| TT | Đầu có bị ép đến đáy không? | Kiểm tra dung sai cam và gá lắp |
| Điểm hồi | Khi chạy ngược tín hiệu trở về lúc nào? | Ghi các chu kỳ đảo chiều |
Ghép tiếp điểm với đầu vào PLC và tải điện
Công tắc cơ khí có thể có NO, NC, 1NO+1NC hoặc nhiều tiếp điểm, với cơ chế tác động nhanh hay chậm. Tài liệu cảm biến của Rockwell Automation giải thích rằng ở kiểu tác động nhanh, sự chuyển mạch tương đối ít phụ thuộc tốc độ đầu tác động; ở kiểu chậm, chuyển động tiếp điểm đi theo tốc độ và hành trình đầu tác động. Chọn cấu hình cùng với logic bình thường của PLC, cảnh báo lỗi và trình tự khởi động lại.
Dù chỉ là đầu vào PLC không liên quan an toàn, vẫn phải xác định phản ứng khi đứt dây. Mạch NC có thể giúp phát hiện một số tình huống đứt dây, nhưng bản thân nó không tạo ra chức năng an toàn. Tiếp điểm dính, đầu cơ khí kẹt, dây chung đứt hoặc card đầu vào hỏng vẫn có thể xảy ra. Hãy nêu điện áp và dòng đầu vào, tải chuyển mạch nhỏ nhất, chiều dài dây, nhiễu, vật liệu tiếp điểm và đầu nối. Nếu đóng cắt trực tiếp tải cảm ứng, phải kiểm tra định mức theo loại tải và biện pháp chống xung áp. Con số dòng nhiệt chung không đủ để kết luận tương thích.
IEC 60947-5-1:2024 áp dụng cho thiết bị mạch điều khiển điện cơ phục vụ điều khiển, báo hiệu và liên động. Một sản phẩm phù hợp tiêu chuẩn này không tự động chứng minh tuổi thọ cơ khí, sự phù hợp với mạch cụ thể hoặc mức an toàn của cả máy. Các điều kiện đó phải được ghi riêng trong bản vẽ điện và cơ khí.
Kiểm tra cụm lắp hoàn chỉnh, không chỉ chỉ số IP của thân
Nước, dung dịch làm mát, hơi dầu, bụi và hóa chất vệ sinh tác động khác nhau. Kiểm tra vật liệu thân, gioăng, dải nhiệt độ, đồng thời kiểm tra đầu siết cáp, đầu nối, đường kính cáp, lỗ không sử dụng, hướng lắp và hướng thoát nước. Catalogue Schneider Electric XC cho thấy đầu tác động, thân, lối vào cáp, độ bảo vệ và giới hạn vận hành thay đổi theo cấu hình. Chỉ số IP trên một linh kiện không chứng minh cả cụm đấu dây chịu được hóa chất hoặc một đầu siết lắp sai.
Khảo sát đúng vị trí lắp. Tia nước vệ sinh có phun trực tiếp không? Dây cáp tạo chỗ đọng nước trên đầu siết không? Rung có làm lỏng gá không? Gioăng và vỏ cáp có tương thích hóa chất không? Hỏi nhà sản xuất về dầu và hóa chất, đừng suy ra từ chỉ số IP. Hướng dẫn xử lý sự cố OMRON liệt kê hình cam sai, hướng tác động sai, tốc độ hoặc hành trình quá lớn, và đầu tác động mòn là các nguyên nhân hỏng cơ khí. Tăng IP đơn thuần không sửa được những lỗi này.

So sánh cảm biến tiếp xúc và không tiếp xúc theo dạng hỏng
Cảm biến không tiếp xúc có thể giảm mài mòn nhưng mang theo điều kiện thiết kế khác. Cảm biến tiệm cận cảm ứng phụ thuộc vật liệu kim loại, khoảng cách phát hiện thực, lắp đặt và dây điện. Cảm biến quang phụ thuộc tia sáng, nền, bụi bẩn và chiếu sáng. Công tắc cơ khí có thể xác nhận cam vật lý được thiết kế sẵn, ít phụ thuộc vật liệu mục tiêu, nhưng đầu và cam phải được kiểm tra định kỳ.
| Tiêu chí | Công tắc hành trình cơ khí | Cảm biến tiệm cận cảm ứng | Cảm biến quang |
|---|---|---|---|
| Mục tiêu | Chi tiết hoặc cam ép được đầu | Chủ yếu kim loại | Vật thể phù hợp điều kiện quang học |
| Mài mòn | Có tiếp xúc, cần kiểm tra cơ khí | Không tiếp xúc | Không tiếp xúc |
| Cơ sở vị trí | Hình cam và hành trình công tắc | Vật liệu và biên khoảng cách phát hiện | Căn chỉnh tia và biên cường độ sáng |
| Rủi ro chính | Va đập, quá hành trình, hỏng cần | Thiếu biên phát hiện, lỗi dây | Bụi, phản xạ, nền thay đổi |
Đừng kết luận “không tiếp xúc luôn tốt hơn” hoặc “cơ khí luôn chắc chắn hơn”. Đặt xác suất bỏ sót, thời gian thay thế, hạn chế lắp đặt và trạng thái khi mất điện lên cùng bảng so sánh.
Viết RFP có thể so sánh công tắc và cam
Hồ sơ yêu cầu báo giá nên gồm năm nhóm thông tin liên kết:
- Cơ khí: bản vẽ và lỗ lắp, hình cam, hướng tiếp cận, tốc độ nhỏ nhất/lớn nhất, trễ dừng, dung sai và số chu kỳ.
- Phát hiện: tọa độ phải đổi trạng thái, logic ON/OFF, độ lặp lại, chuyển động hồi và vị trí lúc cấp điện.
- Điện: đầu vào PLC, tổ hợp tiếp điểm, loại tải, dây hoặc đầu nối, nối đất và nhiễu.
- Môi trường: nhiệt độ, bụi, rửa nước, dầu, hóa chất, rung, va đập và lối bảo trì.
- Nghiệm thu: chế độ FAT/SAT, phương pháp đo, tiêu chí đạt, giả lập lỗi, hồ sơ và phụ tùng.
“Model A hoặc tương đương” không thể xét chỉ theo lỗ bắt vít. So sánh PT, OT, TT, hướng và tốc độ tác động, định mức tiếp điểm, tải nhỏ nhất, IP, nhiệt độ, lối vào cáp và tuổi thọ. Tách giá gá, cam, che chắn, đầu siết, dây, thay đổi PLC, bản vẽ, chạy thử, phụ tùng và đào tạo. Giá và thời gian giao hàng phụ thuộc model, nhà cung cấp, tiền tệ và tồn kho; thông số chung đo được tốt hơn một giá cũ trên mạng để lấy báo giá.
FAT: đo điểm chuyển và biên hành trình
Trong FAT phải kiểm tra cả đầu vào điện và cơ khí. Tiếp cận chậm nhiều lần để ghi OP và điểm hồi. Chạy ở tốc độ thực tế để đo độ ép tối đa, rung hoặc xung lặp. Nếu cam đi qua, quan sát mép thoát có hất cần gạt không. Không dùng bộ lọc đầu vào PLC dài hơn để che tín hiệu rung trước khi kiểm tra cam, gá và dây; bộ lọc cũng kéo dài thời gian phát hiện.
Ma trận thử nên gồm tốc độ thấp và định mức, tải rỗng và tối đa, chạy tới và lùi, cấp điện khi cam đang tác động hoặc chưa tác động, và kiểm tra sau khi chỉnh. Ưu tiên số tổ hợp theo hậu quả của việc mất tín hiệu. Giả lập đứt dây, cam lệch hoặc đầu kẹt nếu không làm hỏng thiết bị. Ghi model, lô, ảnh lắp, điều kiện, giá trị đo, kết quả và hành động sửa. Không ép phá hỏng công tắc để thử giới hạn; dùng kích thước và đồ gá để xác nhận trường hợp bất lợi.
SAT: xác nhận với phôi và môi trường nhà máy thực
Sau khi lắp tại nhà máy, đo lại các điểm quan trọng với sản phẩm thật và tốc độ vận hành. Cao độ nền, rung, nguồn nhiệt, tia dung dịch làm mát, đường cáp và căn chỉnh gá có thể khác ở nhà chế tạo. Tên điểm trong PLC, thông báo cảnh báo và hướng dẫn bảo trì phải thống nhất, bằng ngôn ngữ đội kỹ thuật sử dụng. Một công tắc khó tiếp cận, không có nhãn hoặc không thể lắp lại đúng vị trí sẽ kéo dài thời gian dừng máy.
Hồ sơ bàn giao cần có cách thay. Sau khi thay, kỹ thuật viên so sánh điểm chuyển, hành trình ép lớn nhất và điểm hồi với dữ liệu SAT. Nếu sẽ mua sản phẩm thay thế trong nước, giữ bảng tương đương về đầu tác động, tiếp điểm, môi trường và lối vào cáp, không chỉ ghi một mã hàng khác.

Bảo trì cả đầu tác động lẫn cam
Kiểm tra mòn con lăn, rơ trục, cần gạt cong, ba via và độ lỏng của cam, nứt gá, hư vỏ cáp, độ chặt đầu siết và dấu nước/dầu xâm nhập. Nếu công tắc mới lại hỏng nhanh, xem cam, tốc độ, hướng, quá hành trình và gá trước khi kết luận linh kiện kém. Hướng dẫn OMRON nêu rõ các nguyên nhân này.
Không xác định chu kỳ bảo dưỡng bằng cách chỉ lấy số lần bền cơ học trong catalogue chia cho chu kỳ mỗi ngày. Va đập và môi trường làm tuổi thọ thực khác đi. Dùng lịch sử lỗi và xu hướng dịch chuyển điểm tác động hay hồi. Ghi cả phiên bản đầu, khối tiếp điểm và cáp trong danh mục phụ tùng. Sau mọi lần chỉnh hoặc thay, đo lại các điểm nghiệm thu, không dừng ở đèn PLC báo ON.
Ba sai lầm mua sắm phổ biến
Thứ nhất là mua một công tắc nhìn giống cái cũ mà không xem hành trình, tổ hợp tiếp điểm và lối vào cáp. Đọc đủ mã model, đo cam và lưu điểm chuyển ban đầu. Thứ hai là dùng thân công tắc làm cữ chặn cơ khí: máy cần giảm tốc và cữ chặn riêng. Thứ ba là cho rằng tiếp điểm NC một mình tạo ra an toàn cho con người. Đầu cơ khí có thể hỏng, tiếp điểm dính và dây hoặc mạch có thể lỗi. Ứng dụng an toàn phải được thiết kế và xác nhận theo rủi ro cùng hành vi dừng yêu cầu.
FAQ: chọn công tắc hành trình cơ khí
Nên dùng cần gạt con lăn hay nút nhấn?
Cần gạt con lăn phù hợp nhiều cam đi ngang và có thể cung cấp biên hành trình lớn hơn. Nút nhấn hợp với lực gần dọc trục, quãng ngắn, khi tránh được lực ngang. Vẽ chuyển động thật rồi kiểm tra hành trình, lực, tốc độ và hướng cho phép của model.
IP67 có đủ cho nước làm mát hoặc rửa máy không?
Không tự động. Xác nhận đầu nối hoặc đầu siết đã lắp, vỏ cáp, hóa chất, nhiệt độ và hướng nước. Hỏi nhà sản xuất về tương thích dầu và hóa chất.
Chọn NO hay NC cho đầu vào PLC?
Quyết định theo trạng thái bình thường, phản ứng khi dây đứt và logic khởi động lại. NC hỗ trợ chẩn đoán một số trường hợp đứt dây nhưng không biến mạch thành mạch an toàn. Thử lỗi trong FAT.
Có nên thay bằng cảm biến tiệm cận?
Đáng cân nhắc khi mòn cơ khí hoặc chỉnh cam thường xuyên tốn kém. Khi đó phải thiết kế lại vật liệu kim loại, khoảng cách phát hiện, lắp đặt, cấp nguồn và giao diện PLC. So sánh dạng hỏng và công thay, không chỉ giá mua.
Cần ghi gì vào báo giá và FAT/SAT?
Cung cấp bản vẽ cam, tốc độ, dải dung sai, điểm chuyển, PT/OT/TT, tải tiếp điểm, môi trường và sơ đồ cáp. Đo điểm chuyển, hành trình lớn nhất và điểm hồi trong FAT; kiểm tra lại với sản phẩm thực tại SAT.
Kết luận
Công tắc hành trình là chi tiết nhỏ ở giao điểm của cơ khí, điều khiển và bảo trì. Hãy xác định chức năng, vẽ đường đi của cam, so điểm tác động và điểm dừng với giới hạn hành trình, chỉ định tiếp điểm và môi trường, rồi đo biên dự phòng trong FAT/SAT. Luôn tách phát hiện vị trí thông thường khỏi chức năng an toàn của người.
Nếu nhà máy tại Thái Lan có công tắc hỏng lặp lại, cần xét linh kiện tương đương hoặc chuẩn bị RFP cho máy mới, liên hệ TOMAS TECH. Việc trao đổi có thể bắt đầu từ điểm phát hiện và chuyển động ngay cả khi đặc tả cuối chưa chốt.


