


Dây chuyền dừng ngay từ đầu ca sáng, đến chiều hôm sau mới chạy lại được. Nguyên nhân được kết luận gọn trong một câu “chắc là do cái mô tơ đó”, còn báo cáo thì ghi biện pháp phòng ngừa tái diễn là “thực hiện triệt để kiểm tra hàng ngày”. Tại các nhà máy Nhật Bản ở Thái Lan và Việt Nam, cảnh tượng này không hề hiếm. Chừng nào việc phân tích dừng máy dài còn dựa vào cảm tính và kinh nghiệm, thì cùng một sự cố dừng máy sẽ còn quay lại nhiều lần dưới những hình dạng khác nhau. Bài viết này tách bạch dừng máy dài với dừng máy ngắn, sau đó sắp xếp lại quy trình phân tích nguyên nhân dừng máy và cách thu thập dữ liệu vận hành làm nền tảng cho quy trình đó, theo góc nhìn thực tế của người làm hiện trường.
Dừng máy dài là gì và khác dừng máy ngắn ra sao
Khi hiện trường nói “thiết bị đã dừng”, thực ra trong câu đó đang trộn lẫn hai loại dừng máy có bản chất hoàn toàn khác nhau. Việc quản lý cả hai loại trên cùng một sổ theo dõi chính là lý do lớn nhất khiến công tác truy tìm nguyên nhân không tiến triển.
Định nghĩa của JIS về dừng máy ngắn và vị trí của dừng máy dài
Dừng máy ngắn được tiêu chuẩn JIS Z8141 định nghĩa là “sự cố dừng một phần của thiết bị, hoặc dừng do bất thường ở đối tượng tác động của thiết bị, và có thể khôi phục trong thời gian ngắn”. Trên thực tế, đó là những lần dừng kéo dài từ vài chục giây đến khoảng 10 phút, mà công nhân đang đứng tại chỗ chỉ cần gỡ chi tiết bị kẹt hoặc bấm nút reset là máy chạy lại. Không cần gọi nhân viên bảo trì chuyên trách, cũng không cần đặt mua linh kiện.
Trái lại, dừng máy dài là những hỏng hóc nghiêm trọng như cháy mô tơ hay hỏng bo mạch điều khiển, cần từ vài giờ đến vài ngày mới khôi phục được. Phải thay thế linh kiện, và phải có nhân viên bảo trì chuyên trách can thiệp mới sửa được. Tại nhà máy ở Thái Lan, chuyện linh kiện thay thế không có sẵn trong nước và phải bắt đầu bằng việc đặt hàng từ Nhật Bản hay Trung Quốc là điều xảy ra thường xuyên.
Nói cách khác, thứ phân tách hai loại dừng máy này không chỉ là “độ dài thời gian dừng”. Toàn bộ tầng nấc con người, linh kiện và quyền quyết định cần thiết để khôi phục đều khác nhau. Sắp xếp lại sự khác biệt này, ta có bảng sau.
| Tiêu chí | Dừng máy ngắn | Dừng máy dài |
|---|---|---|
| Thời gian dừng điển hình | Vài chục giây đến khoảng 10 phút | Vài giờ đến vài ngày |
| Người khôi phục | Công nhân đang đứng tại chỗ | Nhân viên bảo trì chuyên trách |
| Thứ cần có | Gỡ chi tiết kẹt, thao tác reset | Thay linh kiện, thuê nhà thầu bên ngoài |
| Tần suất phát sinh | Cao (diễn ra hằng ngày) | Thấp (rải rác) |
| Tổn thất mỗi lần | Nhỏ | Cực kỳ lớn |
| Biện pháp hiệu quả | Cải tiến hiện trường, xem lại cơ cấu | Phát hiện dấu hiệu sớm, phân tích nguyên nhân gốc rễ |
Dòng cuối cùng của bảng này chính là điều bài viết muốn nhấn mạnh nhất. Với dừng máy ngắn có tần suất cao, hoạt động cải tiến tại hiện trường phát huy tác dụng. Nhưng với dừng máy dài, tần suất thấp mà mỗi lần lại chí mạng, thì cần một cách tiếp cận hoàn toàn khác.
Vì sao quy mô tổn thất mỗi lần lại chênh nhau một bậc
Tổn thất của dừng máy ngắn dồn lại theo kiểu tích tiểu thành đại. Có một ước tính thường được dẫn lại như sau. Một dây chuyền sản xuất 100 linh kiện điện tử mỗi phút, đơn giá 10 yên mỗi linh kiện, nếu cứ mỗi giờ lại xảy ra một lần dừng máy ngắn kéo dài 10 phút, thì với giả định chạy 24 giờ mỗi ngày và 300 ngày mỗi năm, tổn thất cả năm lên tới khoảng 72,000,000 yên/năm. Nghĩa là mỗi lần chỉ khoảng 10,000 yên, nhưng cộng dồn cả năm thì trở thành con số ảnh hưởng tới kinh doanh.
Cấu trúc tổn thất của dừng máy dài thì ngược lại. Ước tính vừa nêu vốn dành cho dừng máy ngắn, nhưng nếu áp cùng giả định đó, tức một dây chuyền đang tạo ra giá trị 1,000 yên mỗi phút, thì một lần dừng máy dài 8 giờ tương đương 480,000 yên chỉ riêng phần sản lượng mất đi. Hơn nữa, với dừng máy dài, phần sản lượng mất đi chỉ là một góc rất nhỏ trong tổng chi phí.
- Đặt linh kiện khẩn cấp bằng đường hàng không và mua theo giá spot
- Nhân viên bảo trì và công nhân phải đi làm ngày nghỉ, làm thêm giờ
- Chen ngang và đổi setup ở dây chuyền khác để bù cho tiến độ giao hàng bị trễ
- Xuất hàng bằng chuyến đặc biệt cho khách hàng, hoặc chịu phạt do giao trễ
- Bán thành phẩm nằm trên chuyền trong lúc dừng bị suy giảm chất lượng và phải hủy
- Công sức giải trình với công ty mẹ tại Nhật, với khách hàng, và soạn báo cáo phòng ngừa tái diễn
Tại các nhà máy Nhật Bản ở Thái Lan, hạng mục cuối cùng đè nặng hơn nhiều so với hình dung ban đầu. Giám đốc nhà máy bị cuốn vào việc soạn tài liệu báo cáo ngay từ ngày hôm sau, còn việc truy tìm nguyên nhân đúng nghĩa thì bị đẩy lùi lại phía sau. Rồi kết luận rơi vào công thức quen thuộc là “chưa rõ nguyên nhân, biện pháp là tăng tần suất kiểm tra”, và nửa năm sau sự cố cùng loại lại tái diễn. Cắt đứt vòng luẩn quẩn này chính là mục đích của phân tích nguyên nhân dừng máy.
Kéo dài cách chống dừng máy ngắn thì không ngăn được dừng máy dài
Dừng máy ngắn có tần suất cao, nên chỉ cần lấy dữ liệu vài tuần là quy luật hiện ra. Công đoạn nào cảm biến hay báo nhầm, máng trượt nào hay bị kẹt chi tiết, hiện tượng và vị trí tương ứng với nhau khá rõ ràng.
Dừng máy dài thì không như vậy. Với một sự kiện mỗi năm chỉ xảy ra vài lần, dù có muốn truy ngược “vì sao nó xảy ra” sau khi sự cố đã xong, thì dữ liệu thể hiện trạng thái thiết bị ở thời điểm đó cũng không còn. Thứ còn lại chỉ là một dòng trong nhật ký sản xuất, ghi rằng “dừng do hỏng mô tơ”. Với chừng đó thì không có cách nào phân tích được.
Bản chất của phân tích dừng máy dài không nằm ở việc điều tra sau sự cố, mà nằm ở việc thiết kế dữ liệu từ trước. Việc có xác định được nguyên nhân hay không phụ thuộc vào chỗ nhà máy có liên tục thu thập dữ liệu vận hành như dòng điện, nhiệt độ, độ rung, thời gian chu kỳ từ trước khi hỏng hóc xảy ra hay không. Về các biện pháp cho phía dừng máy ngắn, chúng tôi đã tổng hợp trong bài viết về xử lý dừng máy ngắn, mời quý vị tham khảo thêm.
Vì sao nhà máy Nhật Bản tại Đông Nam Á cần gấp việc phân tích dừng máy dài
Cùng là dừng máy dài, nhưng mức độ nghiêm trọng ở nhà máy trong nước Nhật và ở nhà máy tại Thái Lan, Việt Nam lại khác nhau. Phía sau đó là những yếu tố cấu trúc mang tính đặc thù của địa phương.
Bài toán cấu trúc mang tên thiếu hụt lao động và năng suất
Về môi trường bao quanh ngành sản xuất Thái Lan, báo cáo triển vọng ngành của Krungsri tại thời điểm tháng 1 năm 2026 chỉ ra rằng năng lực cạnh tranh công nghiệp suy giảm, thiếu hụt lao động và năng suất lao động thấp đang trở thành lực cản mang tính cấu trúc đối với tăng trưởng trung hạn. Thêm vào đó, trong bảng xếp hạng năng lực cạnh tranh thế giới của IMD, Thái Lan đã tụt xuống hạng 30 vào năm 2025, giảm so với hạng 25 của năm trước đó.
Điều này có ý nghĩa gì với hiện trường. Nghĩa là dư địa để tăng người rồi gồng sức bù lại đang nhỏ dần theo từng năm. Cách giải quyết truyền thống kiểu “hy sinh ngày thứ Bảy làm thêm để lấy lại sản lượng” khi xảy ra dừng máy dài ngày càng khó áp dụng, cả về mặt huy động nhân lực lẫn về mặt chi phí nhân công.
Rủi ro của bộ máy bảo trì phụ thuộc cá nhân
Tại nhiều nhà máy Nhật Bản, người hiểu tính nết của thiết bị chỉ là một hoặc hai trưởng nhóm bảo trì người Thái nhất định. Phán đoán kiểu “nghe tiếng này là phải cảnh giác” chỉ nằm trong đầu người đó. Bộ máy như vậy có hai rủi ro.
Thứ nhất, khi người đó nghỉ phép hoặc nghỉ việc thì không còn ai đủ khả năng phán đoán. Thứ hai, vì căn cứ phán đoán không được lưu lại thành dữ liệu, nên không giải trình được với công ty mẹ tại Nhật. Câu “theo kinh nghiệm thì tôi biết” không phải là căn cứ để đẩy một tờ trình đầu tư thiết bị đi qua cửa phê duyệt của trụ sở chính.
Trách nhiệm giải trình với công ty mẹ tại Nhật
Trách nhiệm giải trình mà giám đốc nhà máy tại nước sở tại phải gánh trước trụ sở chính ngày càng cụ thể hơn. Khi xảy ra dừng máy, thứ bị đòi hỏi là trình bày bằng con số rằng khi nào, thiết bị nào, dừng bao nhiêu giờ, nguyên nhân là gì và biện pháp phòng ngừa tái diễn là gì.
Với cách quản lý dựa trên nhật ký sản xuất viết tay, chỉ riêng việc trả lời câu hỏi đó đã mất vài ngày. Mà độ chính xác của câu trả lời lại thấp. Giữa nhà máy có cơ chế thu thập dữ liệu vận hành và nhà máy không có, dù xảy ra cùng một sự cố dừng máy, vị thế nội bộ sau đó hoàn toàn khác nhau.
Toàn cảnh phân tích nguyên nhân dừng máy với 6 bước RCA
Quy trình chuẩn để xác định nguyên nhân dừng máy dài là phân tích nguyên nhân gốc rễ, hay RCA (Root Cause Analysis). RCA dành cho ngành sản xuất gồm 6 bước sau.
| Bước | Nội dung | Đầu ra chính |
|---|---|---|
| 1 | Định nghĩa vấn đề | Xác định và định lượng sự kiện dừng máy |
| 2 | Thu thập dữ liệu | Dữ liệu vận hành, lịch sử cảnh báo, ghi chép tác nghiệp |
| 3 | Xác định các nguyên nhân ứng viên | Biểu đồ Pareto, phân tích 5 Why, biểu đồ xương cá |
| 4 | Kiểm chứng nguyên nhân gốc rễ | Bằng chứng củng cố giả thuyết |
| 5 | Thực hiện biện pháp khắc phục | Triển khai đối sách và phân công người phụ trách |
| 6 | Giám sát liên tục | Đo lường hiệu quả và xác nhận có tái diễn hay không |
Thứ tự của 6 bước này là có ý nghĩa. Dưới đây là những việc hiện trường thực sự làm ở từng bước.
Bước 1 Định nghĩa vấn đề
Trước hết hãy quyết định bằng con số rằng “cái gì được coi là vấn đề”. Nói “thiết bị dừng thì khổ lắm” thì không phải là một định nghĩa. Phải nêu rõ thiết bị đối tượng, ngưỡng và khoảng thời gian, chẳng hạn “đối tượng là các sự kiện máy chiết rót của dây chuyền A dừng từ 30 phút trở lên”.
Quyết định ngưỡng chính là bước đầu tiên để tách dừng máy ngắn và dừng máy dài trên sổ theo dõi. Một khi đã vạch ranh giới 30 phút trở lên, thì ngay từ khoảnh khắc đó hai loại dừng máy trở thành hai đối tượng phân tích riêng biệt.
Bước 2 Thu thập dữ liệu
Đây là chỗ quyết định thành bại của việc phân tích. Thứ cần thu thập không chỉ là bản ghi về lần dừng máy, mà là trạng thái thiết bị trong quá trình dẫn tới lần dừng đó. Chi tiết sẽ được bàn ở chương về thu thập dữ liệu vận hành phía sau.
Bước 3 Xác định các nguyên nhân ứng viên
Từ dữ liệu đã thu thập, liệt kê các nguyên nhân ứng viên. Tại đây, ba công cụ là biểu đồ Pareto, phân tích 5 Why và biểu đồ xương cá được dùng phân vai cho nhau. Trước tiên nhìn tổng thể bằng biểu đồ Pareto, rồi chỉ đào sâu những sự kiện lọt vào nhóm dẫn đầu bằng 5 Why và biểu đồ xương cá. Cách làm hai tầng này giúp công sức phân tích vốn có hạn không bị dàn mỏng.
Bước 4 Kiểm chứng nguyên nhân gốc rễ
Khi đã có ứng viên, hãy kiểm chứng xem nó có thực sự là nguyên nhân gốc rễ hay không. Tiêu chí kiểm chứng rất đơn giản, đó là có tự tin trả lời được câu hỏi “nếu loại bỏ nguyên nhân này thì lần dừng máy đó sẽ không còn xảy ra nữa hay không”. Nếu chưa trả lời được thì nghĩa là vẫn đang nhìn hiện tượng chứ chưa chạm tới nguyên nhân.
Bước 5 Thực hiện biện pháp khắc phục
Mỗi đối sách bắt buộc phải gắn với người phụ trách và thời hạn. Những đối sách không có chủ ngữ kiểu “thực hiện triệt để việc kiểm tra” thì về sau không thể xác nhận đã làm hay chưa, nên không thành lập được với tư cách một đối sách. Phải cụ thể hóa đến mức “anh A của phòng bảo trì sẽ triển khai cấu hình tự động phát cảnh báo khi nhiệt độ ổ trục vượt giá trị quy định, hoàn thành trong tháng này”.
Bước 6 Giám sát liên tục
Theo dõi liên tục xem sau khi thực hiện đối sách thì lần dừng máy tương tự có còn xảy ra hay không. Nếu tại đây dùng các chỉ số như OEE để trình bày hiệu quả của đối sách bằng con số, thì căn cứ cho báo cáo gửi trụ sở chính cũng tự nhiên có sẵn.
Dùng biểu đồ Pareto để tìm ra “20% nguyên nhân”
Công cụ đầu tiên nên dùng trong phân tích nguyên nhân dừng máy là biểu đồ Pareto. Xếp thời gian dừng theo từng nguyên nhân thành các cột từ dài đến ngắn, rồi chồng lên đó đường gấp khúc thể hiện tỷ lệ lũy kế.
Dùng quy tắc 80/20 để sắp thứ tự ưu tiên
Với thời gian dừng máy trong hiện trường sản xuất, quy tắc 80/20 thường đúng, tức là 20% nguyên nhân chiếm 80% thời gian dừng. Khi đếm các nguyên nhân dừng máy thì ra tới hai ba chục loại, nhưng nếu nhìn theo thời gian thì chỉ vài nguyên nhân dẫn đầu đã giải thích được phần lớn tổng thể.
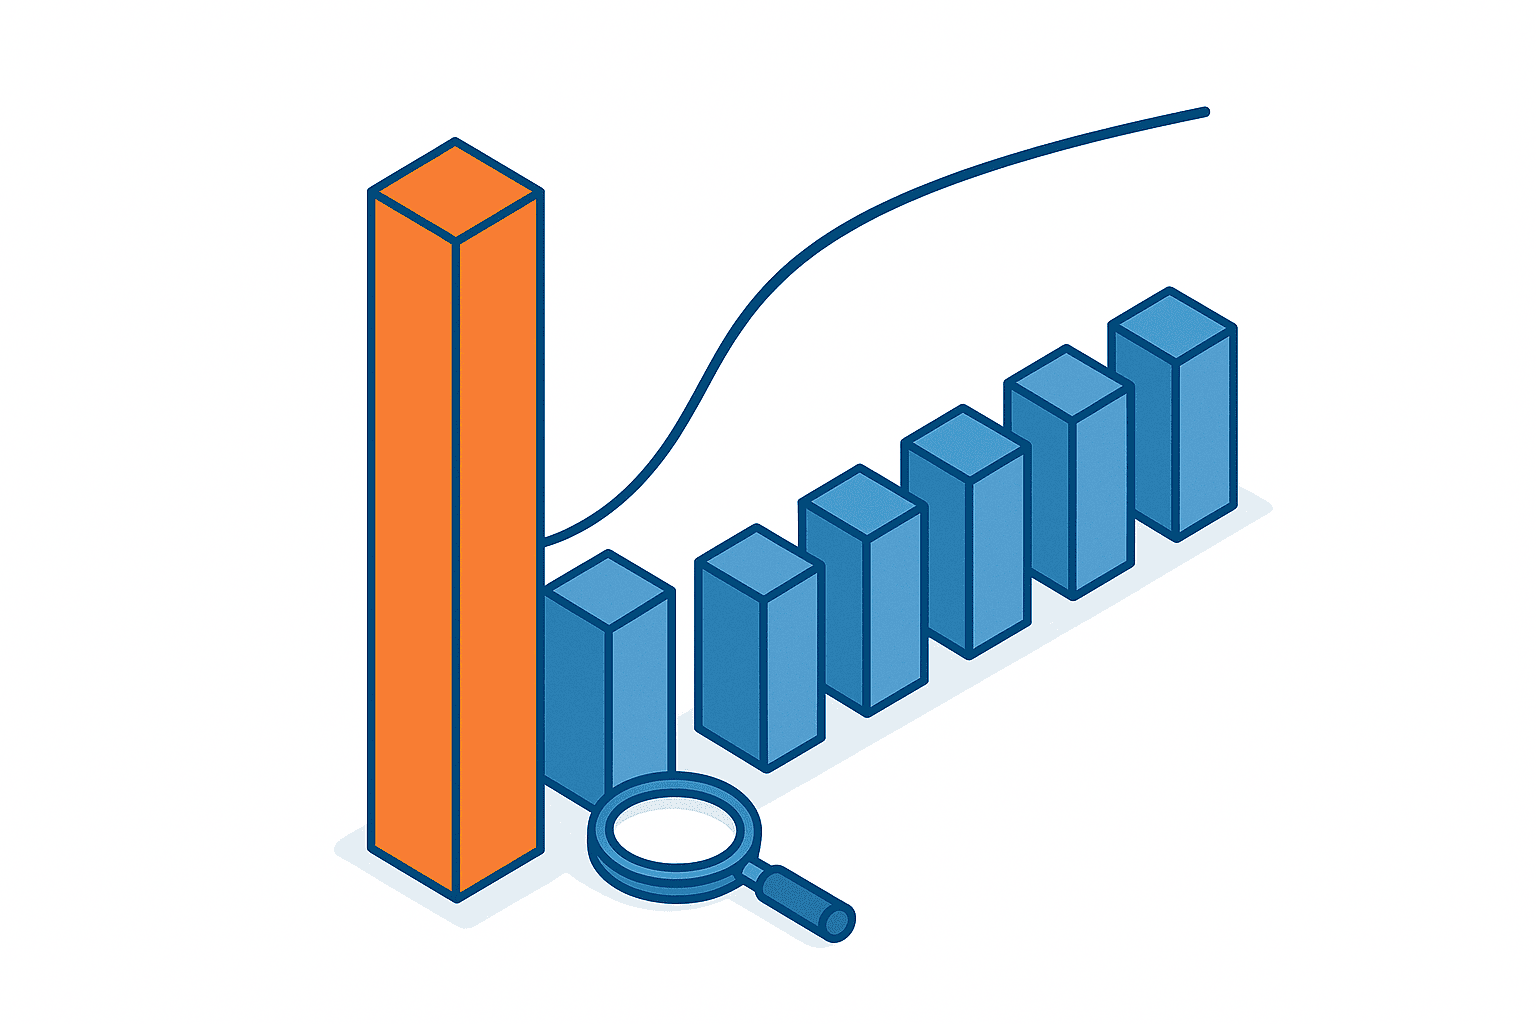
Sự thật này quan trọng trên thực tế vì một lý do, đó là câu trả lời cho việc dồn nguồn lực bảo trì có hạn vào đâu sẽ do dữ liệu quyết định chứ không do tranh luận quyết định. Không đi theo lập luận của người nói to nhất trong cuộc họp, mà bắt tay vào việc lần lượt từ mép trái của biểu đồ Pareto. Chỉ chừng đó thôi cũng đã làm hiệu quả chi phí của đối sách thay đổi rất nhiều.
Ngược lại, nếu lập biểu đồ Pareto theo “số lần” phát sinh thì sẽ thất bại. Xếp theo số lần thì dừng máy ngắn độc chiếm nhóm đầu, còn sự cố cháy mô tơ mỗi năm chỉ xảy ra 2 lần sẽ bị vùi xuống đáy bảng. Biểu đồ Pareto cho phân tích dừng máy dài bắt buộc phải lập theo “thời gian” dừng lũy kế hoặc theo số tiền tổn thất.
Phân vai giữa phân tích 5 Why và biểu đồ xương cá
Khi biểu đồ Pareto đã quyết định “đánh vào đâu”, bước tiếp theo là “vì sao nó xảy ra”. Tại đây hai công cụ được phân vai.
Phân tích 5 Why là công cụ theo chiều dọc, lặp đi lặp lại câu hỏi “tại sao” đối với một sự kiện để đào sâu và lần theo chuỗi nhân quả. Nó hợp với những sự kiện mà ta đã phần nào đoán được nguyên nhân.
Biểu đồ xương cá là công cụ theo chiều ngang, rà soát rộng các nguyên nhân ứng viên từ những góc nhìn như con người, thiết bị, vật liệu, phương pháp, đo lường và môi trường. Nó hợp với những sự kiện mà ta hoàn toàn chưa đoán được nguyên nhân.
Trên thực tế, trình tự dễ xử lý là mở rộng ứng viên bằng biểu đồ xương cá trước, rồi đào sâu bằng 5 Why đối với những nhánh có triển vọng.
Ba thất bại hay gặp khi phân tích
Thứ nhất là dừng chuỗi 5 Why lại ở trách nhiệm của con người. Nếu dừng ở “vì công nhân đã lơ là việc kiểm tra” thì đối sách chỉ còn là hô khẩu hiệu tinh thần. Phải đi tiếp tới “vì cơ chế được thiết kế sao cho có lơ là kiểm tra cũng không ai nhận ra”.
Thứ hai là phân tích dựa vào trí nhớ. Lời khai của những người liên quan thu thập sau khi sự cố đã qua một tuần là ký ức đã được tái dựng lại. Nếu không có dữ liệu, việc phân tích chắc chắn sẽ hội tụ về giả thuyết của người nói to nhất.
Thứ ba là làm đối sách rồi bỏ đó. Chỉ khi chạy tới bước 6 giám sát liên tục thì mới biết được đối sách ấy có đúng hay không.
Bắt đầu việc thu thập dữ liệu vận hành như thế nào
Trong 6 bước RCA, chỗ mà các nhà máy tại Đông Nam Á vất vả nhất là bước 2 thu thập dữ liệu. Nếu định lấp chỗ này bằng nhật ký sản xuất viết tay thì cả độ chính xác lẫn độ tươi mới của dữ liệu đều không đủ.
Những hạng mục dữ liệu cần thu thập
Dữ liệu cần cho phân tích dừng máy dài chia thành ba tầng lớn.
- Tầng trạng thái vận hành, gồm phân biệt chạy, dừng, chuyển đổi setup, chạy không tải, cùng thời điểm chuyển trạng thái
- Tầng thông tin dừng máy, gồm thời điểm bắt đầu dừng, thời điểm kết thúc, mã lý do dừng, người thực hiện khôi phục
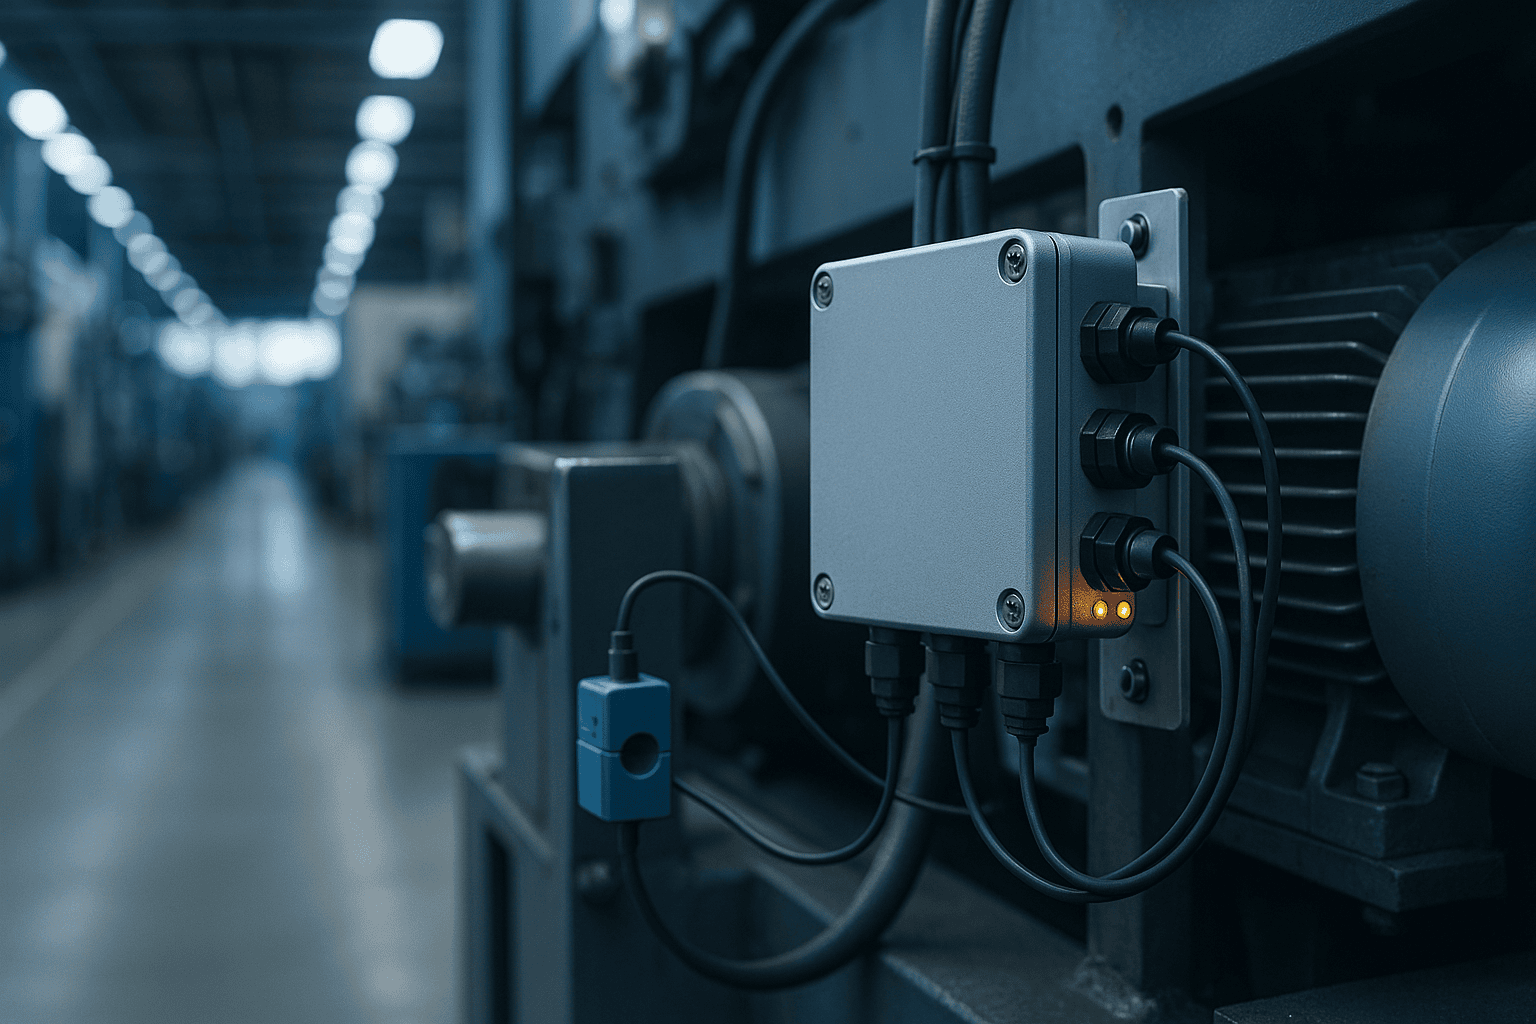
- Tầng trạng thái thiết bị, gồm dòng điện mô tơ, nhiệt độ ổ trục, độ rung, áp suất dầu, thời gian chu kỳ
Nhật ký sản xuất viết tay chỉ lấy được một phần của tầng thứ hai. Còn dấu hiệu báo trước của dừng máy dài như cháy mô tơ hay hỏng bo mạch lại xuất hiện ở tầng thứ ba. Tại các nhà máy không thu thập tầng thứ ba, dù có họp bao nhiêu lần sau khi hỏng hóc xảy ra cũng không xác định được nguyên nhân.
Ba lựa chọn về phương tiện thu thập
Tùy theo cấu hình thiết bị của hiện trường mà phương tiện thu thập khả thi sẽ thay đổi.
| Phương tiện | Thiết bị phù hợp | Mức tải khi triển khai | Độ chi tiết thu được |
|---|---|---|---|
| Lấy trực tiếp từ PLC | Thiết bị Nhật hoặc Âu Mỹ đời tương đối mới | Trung bình | Cao (tới cả trạng thái nội bộ) |
| Cảm biến IoT gắn thêm | Thiết bị cũ, thiết bị không được phép cải tạo | Thấp | Trung bình (dòng điện, độ rung, nhiệt độ) |
| Giám sát đèn tháp và tín hiệu tiếp điểm | Dây chuyền hỗn hợp nhiều hãng | Thấp | Thấp (chỉ chạy và dừng) |
Không nhất thiết phải chọn duy nhất một phương tiện, mà thực tế hơn là trộn các phương tiện khác nhau cho từng thiết bị trong cùng một dây chuyền. Cấu hình dễ triển khai tại các nhà máy ở Thái Lan là trước tiên dùng giám sát đèn tháp để thu trọn vẹn trạng thái chạy và dừng của toàn dây chuyền, sau đó chỉ bổ sung cảm biến gắn thêm để theo dõi dòng điện và nhiệt độ cho những thiết bị trọng yếu vốn hay là nguồn cơn của dừng máy dài. Cách lấy dữ liệu cụ thể được giải thích chi tiết trong bài viết về thu nhật ký vận hành thiết bị.
Thiết kế mã lý do dừng quyết định chất lượng phân tích
Thứ lấy tự động được chỉ dừng ở “sự thật là máy đã dừng”, còn “vì sao máy dừng” thì chỉ con người nhập vào mới có. Đây là lúc thiết kế mã lý do dừng phát huy tác dụng.
Thiết kế mã có ba điểm cốt yếu. Thứ nhất, thu hẹp số lựa chọn xuống khoảng 20. Vượt quá 50 thì công nhân chỉ chọn mục đầu danh sách hoặc chọn “khác”. Thứ hai, hiển thị bằng tiếng Thái. Danh sách lựa chọn chỉ toàn thuật ngữ kỹ thuật tiếng Anh sẽ không được chọn chính xác. Thứ ba, hằng tháng rà soát số lần chọn “khác” và nâng những nội dung xuất hiện nhiều lên thành mã chính thức.
Điểm thứ ba nghe có vẻ không hào nhoáng về mặt vận hành, nhưng giữa nhà máy duy trì được thói quen này và nhà máy không duy trì, độ chính xác phân tích sau nửa năm sẽ phân hóa rõ rệt.
Những chỗ dễ vấp tại nhà máy ở Thái Lan
Khi bắt đầu thu thập dữ liệu tại nước sở tại, có nhiều trường hợp bị chững lại vì những lý do không thuộc về kỹ thuật.
- Hãng sản xuất thiết bị không công bố đặc tả truyền thông, nên không lấy được giá trị từ PLC
- Mạng của nhà máy không tách riêng hệ sản xuất và hệ thông tin, nên bộ phận IT không phê duyệt
- Mất điện hoặc xung điện áp làm thiết bị đầu cuối thu thập bị tắt, gây khuyết dữ liệu
- Công nhân bị yêu cầu nhập liệu hiểu rằng mình đang bị giám sát nên không còn hợp tác
Điểm cuối cùng đặc biệt quan trọng. Việc tuyên bố rõ ngay từ đầu rằng nhập lý do dừng máy không phải “để đánh giá công nhân” mà “để sửa thiết bị”, cùng với việc trả dữ liệu đã thu thập về cho hiện trường xem, chính là ranh giới quyết định cơ chế có bám rễ được hay không. Nếu dữ liệu chỉ được dùng trong cuộc họp hằng tháng, hiện trường không có lý do gì để tiếp tục nhập liệu.
Nối dữ liệu đã thu thập sang phát hiện dấu hiệu sớm
Giá trị thật sự của việc thu thập dữ liệu vận hành không nằm ở chỗ báo cáo hằng tháng tự động xuất ra, mà nằm ở chỗ có thể ra tay trước khi lần dừng máy dài kế tiếp xảy ra. Cháy mô tơ và vỡ ổ trục, hai đại diện tiêu biểu của dừng máy dài, trông thì như xảy ra đột ngột trong một ngày nào đó, nhưng thực tế có không ít trường hợp dấu hiệu đã xuất hiện trong dữ liệu trạng thái thiết bị suốt vài tuần đến vài tháng trước đó.
Quy trình bắt dấu hiệu sớm không cần khởi đầu bằng xử lý thống kê phức tạp. Trước tiên, lưu lại diễn biến dòng điện và nhiệt độ của giai đoạn thiết bị chạy bình thường làm “dạng sóng chuẩn”. Tiếp đó, chồng dạng sóng gần đây trong cùng điều kiện lên trên và xem nó có rời xa khỏi chuẩn hay không. Nếu vẫn chạy cùng một sản phẩm ở cùng tốc độ mà giá trị trung bình của dòng điện mô tơ cứ tăng chậm rãi, thì có khả năng lực cản cơ khí đang tăng lên.
Việc so sánh này mà bắt con người làm mỗi ngày thì không thực tế, nên hãy tích hợp cơ chế tự động phát cảnh báo khi vượt ngưỡng. Điểm cốt yếu là ngưỡng ở đây không phải giá trị bảo vệ do hãng sản xuất thiết bị đưa ra, mà phải được xác định từ phân bố đo thực tế lúc thiết bị chạy bình thường tại chính nhà máy mình. Giá trị bảo vệ của hãng là phòng tuyến cuối cùng để thiết bị không hỏng, và khi chạm tới đó thì dừng máy dài đã bắt đầu rồi.
Và khi cảnh báo phát ra, hãy quy định trước rằng ai sẽ kiểm tra cái gì trong vòng bao nhiêu giờ. Trạng thái mà cảnh báo cứ tăng lên nhưng không ai xem thì về thực chất chẳng khác gì trạng thái không thu thập dữ liệu. Thậm chí tình hình còn tệ hơn đúng bằng phần niềm tin đã mất ở hiện trường. Phát hiện dấu hiệu sớm vừa là bài toán kỹ thuật, vừa là bài toán quy tắc vận hành.
Đo thành quả phân tích dừng máy dài bằng OEE
Chỉ số chung được dùng rộng rãi để trình bày hiệu quả của phân tích và đối sách là OEE, tức hiệu suất thiết bị tổng thể.
Mức đẳng cấp thế giới 85% và mức trung bình ngành 60%
OEE được tính bằng cách nhân ba thành phần là tỷ lệ khả dụng, hiệu suất và tỷ lệ chất lượng. Mức được coi là đẳng cấp thế giới là từ 85% trở lên, được cấu thành từ phép nhân của tỷ lệ khả dụng 90%, hiệu suất 95% và tỷ lệ chất lượng 99.9%. Trong khi đó, mức trung bình ngành được cho là khoảng 60%.
Chuẩn mực 85% này bắt nguồn từ khung TPM, tức bảo trì năng suất toàn diện, của ông Seiichi Nakajima, và đã được củng cố lại một lần nữa qua khảo sát 250 nhà máy châu Âu do công ty Fabrico thực hiện năm 2025. Việc một chuẩn mực nêu ra trong TPM vẫn giữ được tính hợp lý trong số liệu đo thực tế tại các nhà máy châu Âu hiện nay chính là căn cứ để dùng nó làm giá trị mục tiêu cho nhà máy mình.
Dừng máy dài tác động vào đâu trong OEE
Thứ bị dừng máy dài đánh trúng trực diện là tỷ lệ khả dụng. Trong 8 giờ thời gian vận hành theo kế hoạch mà máy dừng mất 1 giờ, thì riêng điều đó đã kéo tỷ lệ khả dụng xuống còn 87.5%, không chạm tới mức 90% của đẳng cấp thế giới. Dù mỗi năm chỉ có vài lần dừng máy dài, khi san đều theo tháng và theo năm thì nó vẫn đẩy tỷ lệ khả dụng xuống vài điểm phần trăm.
Thứ còn hay bị bỏ sót hơn nữa là tổn thất khởi động lại sau dừng máy dài. Ngay sau khi khởi động lại một thiết bị đã dừng lâu, người ta thường phải giảm tốc độ chạy cho đến khi nhiệt độ và chất lượng ổn định, và điều này kéo giảm cả hiệu suất lẫn tỷ lệ chất lượng. Nói cách khác, dừng máy dài lan tới cả ba thành phần của OEE. Cách tư duy về cải thiện OEE tổng thể được tổng hợp trong bài viết về cải thiện OEE.
Hiệu quả nhìn từ ví dụ triển khai
Về ví dụ triển khai RCA một cách bài bản, có báo cáo cho biết một nhà sản xuất sử dụng máy gia công CNC đã giảm 40% thời gian dừng máy đột xuất, giảm 25% chi phí bảo trì và cải thiện OEE thêm 10%. Nguyên nhân gốc rễ thực sự tìm ra trong ví dụ này là việc vệ sinh bộ lọc không đầy đủ, và các đối sách được thực hiện gồm đưa vào cảnh báo tự động, đào tạo công nhân và tăng cường giám sát nhiệt độ.
Điểm đáng chú ý là việc giảm thời gian dừng và giảm chi phí bảo trì cùng lúc đạt được. Thông thường, muốn giảm dừng máy thì phải tăng tần suất kiểm tra và tăng tồn kho phụ tùng dự phòng, nên chi phí bảo trì sẽ tăng lên. Sở dĩ cả hai cùng giảm là vì họ đã dùng biểu đồ Pareto và RCA để nhắm trúng đích vào một nguyên nhân tuy không hào nhoáng nhưng chuẩn xác là việc vệ sinh bộ lọc. Đây chính là hiệu quả mang tính bản chất của việc phân tích nguyên nhân dừng máy dựa trên dữ liệu.
Lộ trình 90 ngày để bắt đầu phân tích dừng máy dài
Không cần lắp cảm biến cho toàn bộ dây chuyền ngay lập tức. Dưới đây là trình tự khởi động thực tế chạy được tại nhà máy ở Thái Lan, sắp xếp theo mốc 90 ngày.
| Giai đoạn | Việc cần làm | Mốc hoàn thành |
|---|---|---|
| Tuần 1 đến tuần 2 | Chọn dây chuyền đối tượng và định nghĩa thế nào là dừng máy | Văn bản hóa ngưỡng, ví dụ lấy dừng từ 30 phút trở lên làm đối tượng |
| Tuần 3 đến tuần 6 | Triển khai thu thập tự động trạng thái chạy và dừng cho 1 dây chuyền | Tỷ lệ vận hành nhìn được theo ngày nhờ giám sát đèn tháp |
| Tuần 5 đến tuần 8 | Thiết kế mã lý do dừng và bắt đầu vận hành nhập liệu bằng tiếng Thái | Tỷ lệ chọn khác dưới 20% |
| Tuần 7 đến tuần 10 | Bổ sung cảm biến dòng điện và nhiệt độ cho thiết bị trọng yếu | Truy ngược được trạng thái thiết bị trước lúc dừng |
| Tuần 9 đến tuần 12 | Thực hiện RCA lần đầu với biểu đồ Pareto theo thời gian dừng | Ba nguyên nhân dẫn đầu đều có người phụ trách và thời hạn |
| Từ tuần 13 trở đi | Đo hiệu quả bằng OEE và nhân rộng sang dây chuyền khác | Tài liệu dùng được cho báo cáo trụ sở chính tự động xuất ra hằng tháng |
Điều quan trọng trong lộ trình này là việc thu thập tự động từ tuần 3 được dựng lên trước, còn phần phân tích được đẩy về sau tuần 9. Nếu định bắt đầu từ phân tích thì chắc chắn sẽ mắc kẹt vì thiếu dữ liệu.
Nếu quy định sẵn cả tiêu chí phán đoán khi chuyển giai đoạn thì việc thống nhất ý kiến trong nội bộ sẽ nhanh hơn. Xin hãy coi rằng khi ba điều kiện sau cùng hội đủ thì có thể nhân rộng sang dây chuyền tiếp theo. Thứ nhất, thời gian dừng của dây chuyền đối tượng được tổng hợp tự động theo ngày. Thứ hai, tỷ lệ chọn khác trong lý do dừng nằm dưới 20%. Thứ ba, trong ba nguyên nhân dẫn đầu nêu ra ở lần RCA đầu tiên, có ít nhất 1 trường hợp đã hoàn thành đối sách và hiệu quả được xác nhận bằng con số.
Câu hỏi thường gặp
Dừng máy dài và dừng máy ngắn khác nhau ở chỗ nào
Khác nhau về thời gian dừng và về bộ máy cần thiết để khôi phục. Dừng máy ngắn được JIS Z8141 định nghĩa là “sự cố dừng một phần của thiết bị, hoặc dừng do bất thường ở đối tượng tác động của thiết bị, và có thể khôi phục trong thời gian ngắn”, tức là những lần dừng kéo dài vài chục giây đến khoảng 10 phút mà công nhân tại chỗ tự khôi phục được. Dừng máy dài là những hỏng hóc nghiêm trọng như cháy mô tơ hay hỏng bo mạch, cần vài giờ đến vài ngày mới khôi phục, đòi hỏi thay linh kiện và có nhân viên bảo trì chuyên trách can thiệp. Dừng máy ngắn có tần suất cao và tổn thất mỗi lần nhỏ nên cải tiến hiện trường phát huy tác dụng, còn dừng máy dài có tần suất thấp và tổn thất mỗi lần lớn nên cần phát hiện dấu hiệu sớm và phân tích nguyên nhân gốc rễ. Nếu quản lý cả hai trên cùng một sổ theo dõi, việc phân tích sẽ bị dừng máy ngắn với số lần áp đảo kéo đi, và nguyên nhân của dừng máy dài sẽ bị vùi lấp.
Nên bắt đầu phân tích nguyên nhân dừng máy từ đâu
Hãy thu hẹp đối tượng về 1 dây chuyền và bắt đầu từ việc quyết định ngưỡng cho câu hỏi “cái gì được coi là dừng máy dài”. Khi văn bản hóa một ranh giới như lấy dừng từ 30 phút trở lên làm đối tượng, ta sẽ có một sổ theo dõi không bị trộn lẫn với dừng máy ngắn. Sau đó tiến hành theo 6 bước RCA gồm định nghĩa vấn đề, thu thập dữ liệu, xác định nguyên nhân ứng viên, kiểm chứng nguyên nhân gốc rễ, thực hiện biện pháp khắc phục và giám sát liên tục. Tại giai đoạn thu hẹp nguyên nhân ứng viên, hãy lập biểu đồ Pareto theo tổng lũy kế “thời gian” dừng, rồi dùng quy tắc 80/20 với 20% nguyên nhân chiếm 80% thời gian dừng để quyết định thứ tự bắt tay. Lập biểu đồ Pareto theo số lần thì dừng máy ngắn sẽ chiếm nhóm đầu, nên bắt buộc phải xếp theo thời gian hoặc theo số tiền tổn thất.
Nên thu thập dữ liệu vận hành thiết bị bằng cách nào
Hãy dùng các phương tiện khác nhau tùy theo đời máy và đặc tả truyền thông của thiết bị. Thiết bị đời tương đối mới có thể lấy trực tiếp từ PLC và nhìn được chi tiết tới cả trạng thái nội bộ. Với thiết bị cũ hoặc thiết bị không được phép cải tạo, cảm biến IoT gắn thêm đo dòng điện, độ rung và nhiệt độ là lựa chọn thực tế. Tại dây chuyền hỗn hợp có nhiều hãng thiết bị, cấu hình dễ xử lý là trước tiên giám sát đèn tháp hoặc tín hiệu tiếp điểm để thu trọn trạng thái chạy và dừng của toàn dây chuyền, sau đó chỉ bổ sung cảm biến cho những thiết bị trọng yếu vốn hay là nguồn cơn của dừng máy dài. Song song với đó, hãy chuẩn bị cách vận hành gồm thiết kế mã lý do dừng bằng tiếng Thái với khoảng 20 lựa chọn, và hằng tháng rà soát nội dung bên trong mục khác để nuôi lớn bộ mã.
Nên đánh giá thành quả phân tích như thế nào
Thông thường người ta đo bằng OEE, tức hiệu suất thiết bị tổng thể. Mức đẳng cấp thế giới là từ 85% trở lên, được tạo thành từ phép nhân của tỷ lệ khả dụng 90%, hiệu suất 95% và tỷ lệ chất lượng 99.9%. Mức trung bình ngành được cho là khoảng 60%. Dừng máy dài không chỉ đánh trúng tỷ lệ khả dụng mà còn lan sang hiệu suất và tỷ lệ chất lượng thông qua tổn thất khởi động lại, nên nó hiện ra ở cả ba thành phần của OEE. Trong ví dụ về một nhà sản xuất sử dụng máy gia công CNC đã triển khai RCA một cách bài bản, có báo cáo cho biết thời gian dừng máy đột xuất giảm 40%, chi phí bảo trì giảm 25% và OEE cải thiện 10%.
Tóm tắt
Sau đây là những điểm cần nắm khi phân tích dừng máy dài.
- Dừng máy dài và dừng máy ngắn là hai thứ khác hẳn nhau, không chỉ về thời gian dừng mà còn về bộ máy cần thiết để khôi phục
- Dừng máy dài có tần suất thấp, nên chỉ có thể xác định nguyên nhân bằng dữ liệu vận hành tích lũy từ trước chứ không phải bằng phỏng vấn sau sự cố
- Phân tích nguyên nhân dừng máy tiến hành theo 6 bước từ định nghĩa vấn đề đến giám sát liên tục, và biểu đồ Pareto phải lập theo thời gian dừng chứ không theo số lần
- Việc thu thập dữ liệu vận hành nên bắt đầu từ giám sát đèn tháp, rồi bổ sung cảm biến dòng điện và nhiệt độ cho thiết bị trọng yếu theo lối triển khai từng bước
- Mã lý do dừng nên thu gọn về khoảng 20 lựa chọn bằng tiếng Thái, và cách vận hành rà soát mục khác hằng tháng để nuôi lớn bộ mã sẽ quyết định độ chính xác phân tích
- Hiệu quả được đo bằng OEE, lấy mức đẳng cấp thế giới 85% và mức trung bình ngành 60% làm đường chuẩn cho báo cáo gửi trụ sở chính
Một khi ngành sản xuất Thái Lan đang đối mặt với bài toán cấu trúc là thiếu hụt lao động và năng suất, thì cách làm truyền thống là dùng chiến thuật biển người để bù lại dừng máy dài đã gần tới giới hạn. Từ việc ứng phó dựa vào cảm tính cá nhân, hãy chuyển sang phân tích nguyên nhân gốc rễ dựa trên dữ liệu. Bước đầu tiên không phải là một khoản đầu tư lớn, mà là bắt đầu ghi lại tự động trạng thái chạy và dừng trên 1 dây chuyền.
TOMAS TECH lấy Bangkok làm cơ sở, hỗ trợ các doanh nghiệp sản xuất Nhật Bản tại Thái Lan và Đông Nam Á triển khai hệ thống quản lý sản xuất PEGASUS cùng việc khai thác dữ liệu hiện trường bằng IoT. Chúng tôi nhận tư vấn phù hợp với thực trạng từng hiện trường, từ cách thu thập dữ liệu vận hành tận dụng thiết bị sẵn có, thiết kế mã lý do dừng, cho đến chuẩn hóa mẫu báo cáo nộp cho công ty mẹ tại Nhật. Quý vị đang ở giai đoạn cân nhắc và muốn sắp xếp lại ý tưởng thì cũng không sao. Xin hãy cho chúng tôi biết tình hình hiện trường của quý vị qua Trang liên hệ.
Tài liệu tham khảo
- Sự khác biệt trong định nghĩa giữa dừng máy ngắn và dừng máy dài, cùng ví dụ ước tính tổn thất cả năm của dừng máy ngắn inasho.com
- Sáu bước phân tích nguyên nhân gốc rễ trong ngành sản xuất, cách sắp thứ tự ưu tiên theo quy tắc 80/20 bằng biểu đồ Pareto, và hiệu quả triển khai tại nhà sản xuất sử dụng máy gia công CNC FourJaw – Root Cause Analysis in Manufacturing
- Mức OEE đẳng cấp thế giới 85% và mức trung bình ngành 60%, khung TPM của ông Seiichi Nakajima và khảo sát 250 nhà máy châu Âu của công ty Fabrico Fabrico – OEE Benchmark
- Bài toán cấu trúc của ngành sản xuất Thái Lan và diễn biến thứ hạng năng lực cạnh tranh thế giới của IMD Krungsri Research – Thailand Industry Outlook 2026-2028


