


Mỗi khi số chủng loại tăng, thời gian dây chuyền dừng để chuyển đổi sản phẩm lại dài thêm. Ngày càng nhiều nhà máy nhận được đề xuất từ nhà chế tạo máy hoặc SIer rằng “dùng hệ thống vận chuyển tuyến tính thì chuyển đổi sản phẩm chỉ cần thao tác trên phần mềm, bước (pitch) cũng thay đổi tự do được” cho các dây chuyền lắp ráp và đóng gói, nơi mỗi lần chuyển đổi phải tháo change parts ra, lắp bộ mới vào, căn chỉnh vị trí, chạy thử, rồi mới đến lúc sản phẩm tiếp theo bắt đầu chạy. Tuy nhiên, đọc bản đề xuất xong vẫn không biết được liệu công đoạn của mình có thực sự hoàn vốn hay không, nên chọn phương thức nào, chỉ định thông số nào, và khi nghiệm thu thì phải thử những gì. Bài viết này là hướng dẫn thực tế dành cho những người phụ trách công nghệ sản xuất và đầu tư thiết bị tại các nhà máy vốn Nhật Bản ở Thái Lan (và ASEAN) trong các ngành linh kiện điện tử, pin, thiết bị y tế, hàng tiêu dùng, đóng gói thực phẩm và linh kiện ô tô, giúp chuẩn bị đầy đủ căn cứ trong nội bộ để lựa chọn hệ thống vận chuyển tuyến tính.
Bài viết này chỉ có một luận điểm. Vận chuyển tuyến tính không phải là “băng tải chạy nhanh hơn”, mà là “hệ thống vận chuyển có thể thay đổi chuyển động cho từng xe con (carrier)”. Nó chỉ hoàn vốn ở những công đoạn mà bạn có thể nói bằng con số ít nhất một trong các điều sau: (1) chuyển đổi chủng loại nhiều, (2) thời gian hoặc độ chính xác dừng cần thiết khác nhau giữa các công đoạn, (3) muốn gia công, kiểm tra hoặc đồng bộ ngay trên hệ thống vận chuyển. Vì vậy, trình tự tiến hành như sau. (1) Đo xem hệ thống vận chuyển bước cố định đang gặp vấn đề gì, bằng thời gian chuyển đổi, thời gian chờ và độ chính xác. (2) Trước hết, xem cải tiến chuyển đổi trên thiết bị hiện có (đơn giản hóa change parts) giảm được đến đâu. (3) Chỉ chuyển sang vận chuyển tuyến tính ở “đoạn có giá trị gia tăng cao” mà cải tiến đó vẫn chưa đủ, còn phía trước và phía sau nối bằng băng tải truyền thống. (4) Tải trọng, tốc độ, gia tốc và độ chính xác được quyết định theo một bộ, nên hãy kiểm tra giá trị công bố bằng khối lượng phôi và đồ gá của chính mình. (5) Đưa an toàn (dừng theo từng xe con) và bảo trì phần mềm (ai sẽ sửa recipe và biên dạng chuyển động) vào phạm vi đặt hàng.
Dưới đây chúng tôi sắp xếp nội dung theo đúng trình tự này. Mọi thông số sản phẩm đều là giá trị nhà sản xuất công bố, không phải giá trị đã được bên thứ ba kiểm chứng. Các sản phẩm được nêu chỉ là ví dụ, không phải danh sách đầy đủ, và cũng không nhằm khuyến nghị một nhà sản xuất cụ thể nào. Các tình huống thực tế đều do nhà cung cấp công bố, và không có tình huống nào là của nhà máy tại Thái Lan. Phần tính toán chi phí dùng các con số giả định đặt ra riêng cho bài viết này.
Vì sao việc lựa chọn hệ thống vận chuyển tuyến tính đang được đặt ra tại các nhà máy Thái Lan lúc này
Trước tiên, hãy xem lại diễn biến của ngành chế tạo Thái Lan năm 2026.
Theo Reuters (đăng trên The Star), chỉ số sản xuất công nghiệp chế tạo (MPI) tháng 8 năm 2026 do Bộ Công nghiệp Thái Lan công bố tăng 4.44% so với cùng tháng năm trước, vượt mức dự báo trong khảo sát của Reuters (tăng 1.0%). Các yếu tố thúc đẩy được nêu là sản xuất linh kiện điện tử tăng, các biện pháp kích thích kinh tế của chính phủ và đồng baht yếu. Theo Trading Economics, cũng trong tháng 8, thiết bị viễn thông tăng 24.41% so với cùng kỳ, với bối cảnh là nhu cầu liên quan đến AI và trung tâm dữ liệu. MPI tháng 7 tăng 3.97% so với cùng kỳ. Bộ Công nghiệp đã nâng dự báo tăng trưởng sản xuất công nghiệp năm 2026 từ mức 0.0-0.5% trước đó lên 2.75-3.55% (giá trị dự báo). Lưu ý rằng Bộ Công nghiệp đã sửa đổi phương pháp tính MPI theo hướng “bổ sung các sản phẩm điện tử mới và thay đổi trọng số để phản ánh cơ cấu kinh tế mới”, và các con số trên là số liệu sau sửa đổi. Không thể so sánh đơn giản với chuỗi số liệu trước khi sửa đổi.
Mặt khác, tâm lý kinh doanh của doanh nghiệp không mạnh. Chỉ số tâm lý kinh doanh của Thái Lan (Business Sentiment Index, chỉ số thuộc hệ thống Ngân hàng Trung ương Thái Lan) do Trading Economics đưa tin là 48.1 vào tháng 9 năm 2026 (tháng 8 là 49.8), nằm dưới mức 50 trong 9 tháng liên tiếp. Về ngành ô tô, có ghi nhận rằng nhu cầu linh kiện cho sản xuất trong nước đang giảm do nhập khẩu xe điện (EV) tăng.
Về đầu tư, theo thông cáo báo chí của BOI (Ủy ban Đầu tư Thái Lan) (No. 117/2569, ngày 23 tháng 7 năm 2026), đơn xin ưu đãi đầu tư nửa đầu năm 2026 đạt 43.6 tỷ USD (khoảng 1.47 nghìn tỷ baht) với 1,299 dự án, tăng 37% so với cùng kỳ năm trước (toàn Thái Lan, tính theo đơn đăng ký). Theo ngành, điện và điện tử đạt 3.56 tỷ USD (khoảng 120.2 tỷ baht) với 179 dự án, máy móc, tự động hóa và robot đạt 387.4 triệu USD (khoảng 13.1 tỷ baht) với 82 dự án. Số đơn đăng ký theo chính sách “Smart and Sustainable Industry” của BOI là 132 dự án, 507.6 triệu USD (khoảng 17.2 tỷ baht), với mục đích là thay mới máy móc, ứng dụng công nghệ số, tích hợp tự động hóa và robot vào sản xuất và dịch vụ. Đơn đăng ký từ Nhật Bản đạt 970.1 triệu USD (khoảng 32.8 tỷ baht) với 123 dự án. Theo số liệu của BOI do New Straits Times đưa tin, trong 3 năm từ năm 2023 đến giữa năm 2026, đơn xin đầu tư vào lĩnh vực bán dẫn và điện tử tiên tiến là 880 dự án, 26.8 tỷ USD, trong đó PCB (bảng mạch in) lớn nhất với 224 dự án, 9.85 tỷ USD (bài báo ngày 4 tháng 8 năm 2026).
Cũng xin đề cập đến các ưu đãi. Thông báo BOI No. 4/2569 (đăng công báo ngày 31 tháng 3 năm 2026) quy định các biện pháp như miễn 50% thuế thu nhập doanh nghiệp (CIT) trong 3 năm cho đầu tư vào tự động hóa và robot, nhưng đối tượng chỉ có hai loại là “sản xuất ô tô thông thường (hạng mục 3.6)” và “sản xuất PHEV và HEV (hạng mục 3.8)”. Các nhà máy điện tử, thực phẩm, thiết bị y tế và các ngành khác không thuộc đối tượng của thông báo này. Với ngành chế tạo nói chung, “biện pháp nâng cao hiệu quả cho dự án hiện hữu” của Smart and Sustainable Industry là một lựa chọn có thể xem xét. Hướng dẫn ưu đãi đầu tư của BOI (bản năm 2023) quy định, đối với việc nâng cao hiệu quả bằng cách thay mới máy móc và tự động hóa, được miễn thuế nhập khẩu máy móc và miễn CIT trong 3 năm (mức trần là 50% vốn đầu tư, không bao gồm đất và vốn lưu động), và nếu từ 30% giá trị máy móc thay mới trở lên có liên kết với ngành công nghiệp tự động hóa trong nước Thái Lan thì mức trần là 100%. Tuy nhiên, nguồn này là hướng dẫn bản năm 2023, nên xin hãy xác nhận điều kiện mới nhất tại thời điểm năm 2026 bằng văn bản gốc của BOI.
Từ các con số này có thể thấy sản xuất và đầu tư đang tăng, tập trung vào linh kiện điện tử, và đã có các đơn xin đầu tư vào thay mới máy móc và tự động hóa trên các dây chuyền hiện hữu. Có thể cho rằng ở những dây chuyền như vậy, việc chuyển đổi chủng loại nhiều và sự khác biệt về thời gian và độ chính xác giữa các công đoạn dễ lộ ra thành điểm yếu của hệ thống vận chuyển bước cố định, và hệ thống vận chuyển tuyến tính dễ trở thành một phương án được xem xét. Tuy nhiên, đây là suy luận. Lần này, chúng tôi không thể xác nhận bằng thông tin gốc (nguồn sơ cấp) tình huống nào về việc nhà máy tại Thái Lan (và ASEAN) đưa vào vận chuyển tuyến tính. Các tình huống được giới thiệu ở phần sau đều là của châu Âu và Mỹ.
Xin giới thiệu thêm một ước tính quy mô thị trường. Theo ước tính của QYResearch (công bố ngày 5 tháng 11 năm 2025), thị trường “hệ thống vận chuyển dẫn động bằng động cơ tuyến tính” toàn cầu sẽ tăng từ 533 triệu USD năm 2024 lên 959 triệu USD năm 2031, với tốc độ tăng trưởng bình quân năm 8.9% (2025-2031). Theo khu vực, châu Á – Thái Bình Dương chiếm khoảng 39%, theo ứng dụng thì dây chuyền lắp ráp ô tô là lớn nhất, tiếp theo là lắp ráp trong lĩnh vực y tế và khoa học sự sống. Đây là ước tính của một công ty về thị trường toàn cầu, và định nghĩa thị trường khác nhau tùy công ty nghiên cứu.
Hệ thống vận chuyển tuyến tính là gì: hệ thống xe con độc lập và vận chuyển nâng từ
Trước hết, hãy thống nhất thuật ngữ.
Hệ thống vận chuyển tuyến tính, theo giải thích của Schneider Electric Japan, là “hệ thống vận chuyển phôi bằng các xe con có gắn nam châm”, thực hiện vận chuyển chính xác cao nhờ lực từ và điều khiển chính xác. Trong cấu hình phổ biến, các module động cơ tuyến tính được xếp dọc theo đường ray (phía cố định), và các xe con có gắn nam châm (còn gọi là mover, shuttle, slider) được điều khiển chuyển động riêng biệt từng chiếc một.
Hệ thống xe con độc lập (independent cart) là cách gọi nhấn mạnh điểm “có thể cho từng chiếc chạy riêng biệt” này. Bài blog năm 2018 của Rockwell Automation (hướng đến thiết bị y tế) nêu rằng mỗi xe con chuyển động độc lập và “hoàn toàn có thể cấu hình và lập trình”, đáp ứng được các công đoạn, kiểu lắp ráp và kích thước khác nhau; nếu cần thực hiện cùng một công đoạn nhiều lần thì có thể quay lại trạm trước; số chi tiết chuyển động giảm đáng kể nên giảm được độ phức tạp của máy và công bảo trì; và dữ liệu track and trace độ chính xác cao giúp công tác thẩm định (validation) và tuân thủ hiệu quả hơn. Tất cả đều là tuyên bố của nhà cung cấp.
Vận chuyển nâng từ (vận chuyển dạng phẳng, planar) là phương thức mà mover không chạy trên ray, mà nổi lên và di chuyển trên các tấm (module động cơ) được xếp như mặt sàn. Theo bài báo chuyên ngành năm 2018 giới thiệu XPlanar của Beckhoff, các mover thụ động nổi lên trên các tấm và chuyển động với 6 bậc tự do, và vì không tiếp xúc nên tránh được mài mòn và nhiễm bẩn do hạt sinh ra từ ma sát. Các ứng dụng được dự kiến gồm đóng gói, lắp ráp, phân loại, picking, vi lắp ráp, bán dẫn, phòng sạch, dược phẩm và thực phẩm, chân không.
Việc quyết định đưa vào sử dụng chính hệ thống vận chuyển bằng động cơ phẳng (lựa chọn, PoC và đánh giá đầu tư) được trình bày chi tiết trong một bài viết riêng: Chọn hệ thống vận chuyển bằng động cơ phẳng cho nhà máy – Hướng dẫn PoC, FAT/SAT và ROI. Bài viết này tập trung vào hệ thống xe con độc lập chạy dọc theo ray, còn vận chuyển nâng từ dạng phẳng được đề cập như một đối tượng để so sánh.
Khác biệt so với vận chuyển truyền thống được bài báo năm 2017 trên MachineDesign (tác giả Reid Schook) tóm tắt. Băng tải xích, đai và con lăn thường chạy với tốc độ cố định và bước cố định, toàn bộ hệ thống vận chuyển luôn được cấp điện và chạy cùng một tốc độ. Không thể chỉ tăng giảm tốc một xe con cụ thể hay định vị chính xác nó, và không thể dễ dàng thay đổi bước theo từng model. Bài báo cũng nêu rằng có trường hợp hệ thống có đến “hàng trăm chi tiết hao mòn” như xích, đai, con lăn, bánh răng. Cũng bài báo đó cho rằng phía xe con độc lập có thể lập trình gia tốc, giảm tốc, tốc độ và vị trí, đáp ứng nhiều chủng loại nhờ “không có bước cố định” (pitchless), và chiếm diện tích nhỏ. Bài báo còn có câu “nhanh hơn 30%” so với vận chuyển kiểu ma sát truyền thống, nhưng đây là tuyên bố chung trong một bài báo chuyên ngành năm 2017, và điều kiện so sánh không được nêu. Bài blog của Rockwell nói trên cũng có đoạn viết rằng các nhà chế tạo máy báo cáo “giảm diện tích và/hoặc tăng năng suất từ 50% trở lên”, nhưng đây cũng là tuyên bố của nhà cung cấp không nêu điều kiện.
Ba đặc điểm thường được nêu của vận chuyển tuyến tính như sau.
- Chuyển đổi sản phẩm bằng phần mềm: Với XTS, Beckhoff quảng bá “thay đổi định dạng dựa trên phần mềm, không có thời gian dừng” và “loại bỏ việc thay đổi định dạng thủ công”, đồng thời nêu việc điều khiển độc lập từng mover và biên dạng chuyển động riêng cho từng mover (tuyên bố của nhà cung cấp).
- Không có bước cố định (pitchless): Khoảng cách giữa các xe con có thể thay đổi bằng phần mềm theo từng chủng loại, từng công đoạn. Với băng tải bước cố định hoặc bàn xoay chia độ, thay đổi bước thường đồng nghĩa với cải tạo máy.
- Bộ chuyển hướng điện từ (rẽ nhánh và hợp dòng): Trong bài báo công bố năm 2017, B&R tuyên bố rằng bộ chuyển hướng (diverter) của ACOPOStrak là “100% điện từ, không mài mòn”, có thể rẽ nhánh và hợp dòng ở tốc độ tối đa, cho phép “chuyển đổi chủng loại với thời gian dừng bằng không” (tuyên bố của nhà cung cấp).
Tuy nhiên, phần “chuyển đổi sản phẩm chỉ cần phần mềm” là phần vận chuyển. Nếu đồ gá hoặc nest đặt trên xe con khác nhau theo từng chủng loại, việc thay chúng vẫn còn. Điểm này cũng là tiền đề trong phần tính toán chi phí.
So sánh phương thức: hệ thống băng tải vận chuyển, bàn xoay chia độ và băng tải động cơ tuyến tính
Khi xem xét vận chuyển tuyến tính, điểm xuất phát là đặt nó cạnh các phương thức truyền thống và xác nhận công đoạn của mình cần gì. Bảng dưới đây sắp xếp đặc tính của từng phương thức một cách định tính. Về con số, chỉ dùng một số ví dụ giá trị nhà sản xuất công bố được nêu ở các chương sau, phần còn lại được viết như xu hướng chung. Vì kết quả thay đổi theo sản phẩm và cấu hình, xin hãy đọc bảng như danh sách các góc độ cần kiểm tra, không phải bảng xếp hạng ưu nhược.
| Góc độ | Băng tải đai, băng tải xích | Tuần hoàn pallet (free flow) | Bàn xoay chia độ | Vận chuyển tuyến tính (xe con độc lập) | Vận chuyển nâng từ dạng phẳng | Vận chuyển tuyến tính cho vật nặng |
|---|---|---|---|---|---|---|
| Mức tự do của bước | Cơ bản là bước cố định, tốc độ cố định | Có thể thay đổi vị trí dừng bằng stopper, nhưng tốc độ giống nhau trên toàn hệ thống | Góc chia độ do cơ cấu máy quyết định | Cài đặt tốc độ, vị trí, khoảng cách cho từng xe con bằng phần mềm | Di chuyển tự do 2 chiều trên các tấm, có cả xoay và nghiêng | Điều khiển theo từng xe con |
| Chuyển đổi sản phẩm | Chủ yếu là thay thanh dẫn hướng và change parts | Chủ yếu là thay đồ gá | Thay đồ gá và xem lại chia độ | Chuyển động được đổi bằng chuyển recipe, việc thay đồ gá vẫn còn | Chuyển động được đổi bằng chuyển recipe, việc thay đồ gá trên mover vẫn còn | Chuyển động được đổi bằng chuyển recipe |
| Gia công và kiểm tra trên hệ thống vận chuyển | Cơ bản là thao tác khi dừng | Dừng bằng stopper rồi thao tác | Thao tác khi dừng sau chia độ | Có thể thao tác khi dừng xe con hoặc khi đồng bộ (có sản phẩm hạn chế thao tác trên đoạn cong) | Có thể thao tác thay đổi vị trí và tư thế trong khi vẫn nổi | Tùy sản phẩm |
| Mức tải trọng tham khảo | Tùy phương thức và thiết kế | Tùy phương thức và thiết kế | Tùy đường kính bàn và bộ dẫn động | Ví dụ giá trị công bố là 200 g đến 10 kg mỗi mover (cũng có trang sản phẩm ghi có thể vận chuyển trên 10 kg), có cả ví dụ tối đa 50 kg | Ví dụ giá trị công bố là 4.2 kg cho một mover, trên 20 kg khi ghép nối, có cả ví dụ đến 40 kg tùy kích thước XBot | Ví dụ giá trị công bố là “hàng nghìn kg” |
| Layout | Kết hợp đoạn thẳng, đoạn cong và hợp dòng | Vòng tuần hoàn | Bố trí công đoạn trên chu vi | Tuần hoàn bằng đoạn thẳng, đoạn cong và diverter, có cả sản phẩm tuần hoàn theo phương thẳng đứng | Hình dạng của mặt ghép các tấm | Đoạn thẳng, tuần hoàn |
| Tính chất bảo trì | Thay chi tiết hao mòn như đai, xích, con lăn | Bảo trì pallet, stopper và đai vận chuyển | Bảo trì cơ cấu chia độ | Ít chi tiết hao mòn cơ khí. Thay vào đó cần bảo trì phần mềm và tham số | Không tiếp xúc. Bảo trì phần mềm và tham số, vệ sinh bề mặt | Bảo trì phần mềm và tham số |
Điều rút ra từ bảng này là điểm mạnh của vận chuyển tuyến tính không phải “tốc độ”, mà là “có thể thay đổi chuyển động theo từng xe con”. Nếu công đoạn chấp nhận được việc mọi xe con chạy cùng tốc độ, cùng bước, thì trong nhiều trường hợp hệ thống băng tải vận chuyển dạng đai hoặc xích là đủ. Nếu các công đoạn bố trí vừa trên một chu vi và chu kỳ đồng đều, bàn xoay chia độ là một phương án. Cách chọn bàn xoay chia độ được trình bày trong Chọn bàn xoay chia độ cho nhà máy Thái Lan: RFP và FAT/SAT, còn thiết kế hợp dòng và tích lũy trên băng tải được trình bày trong Thiết kế hệ thống băng tải cho nhà máy Thái Lan năm 2026. Bài viết này tập trung vào cách nhận biết những công đoạn mà các phương thức đó không đáp ứng đủ.
Công đoạn nào hoàn vốn và công đoạn nào không với hệ thống vận chuyển tuyến tính
Từ đây, chúng tôi trình bày trình tự ra quyết định như cách tư duy của bài viết này. Lần này chúng tôi không xác nhận được nguồn nào có thể dùng như nhận định chung về hiệu quả chi phí của vận chuyển tuyến tính. Vì vậy, xin hãy đọc phần dưới đây như một cách tổ chức quyết định đầu tư thiết bị, không phải tuyên bố của một nguồn cụ thể.
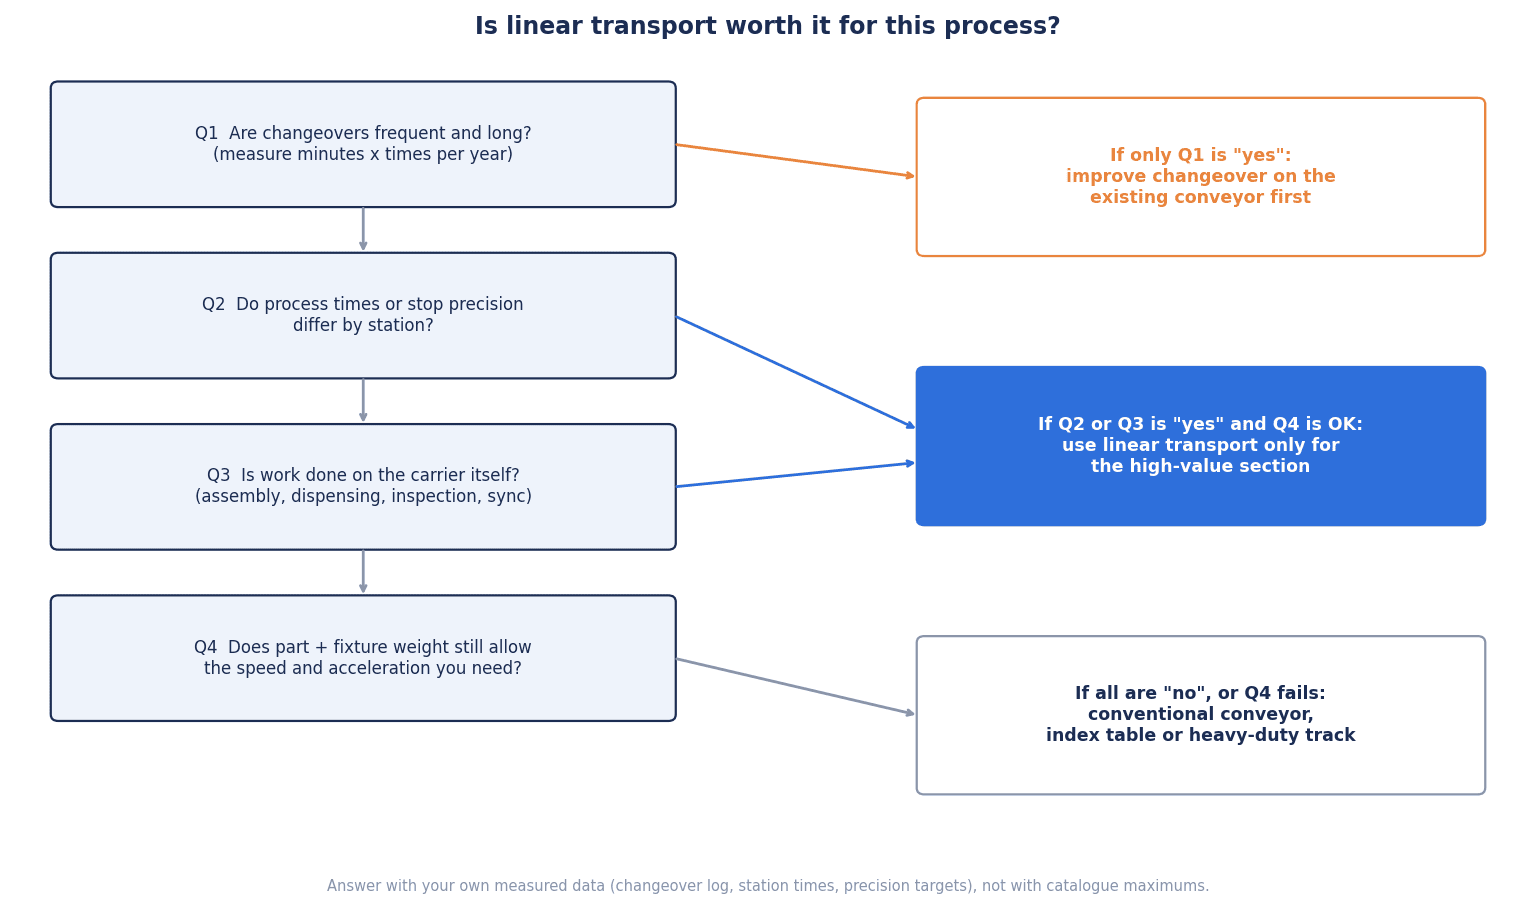
Quyết định được tiến hành qua 4 câu hỏi.
Câu hỏi 1: Việc chuyển đổi chủng loại có nhiều không? Kiểm tra số lần chuyển đổi và thời gian mỗi lần bằng hồ sơ ghi chép. Không phải “cảm giác là nhiều”, mà lấy từ báo cáo sản xuất hằng ngày của vài tháng gần nhất số lần mỗi ngày, mỗi tuần, và thời gian từ lúc bắt đầu dừng đến khi sản phẩm đạt bắt đầu chạy. Nếu số lần ít và thời gian mỗi lần cũng ngắn, một trong những lợi ích chính của vận chuyển tuyến tính sẽ không phát huy tác dụng.
Câu hỏi 2: Thời gian hoặc độ chính xác dừng cần thiết có khác nhau giữa các công đoạn không? Với vận chuyển bước cố định, mọi công đoạn chạy theo thời gian của công đoạn chậm nhất. Công đoạn A xong trong 2 giây, nhưng công đoạn B mất 6 giây. Chỉ riêng công đoạn C cần độ chính xác dừng cao. Những khác biệt như vậy càng lớn, việc có thể thay đổi tốc độ và vị trí dừng cho từng xe con càng có ý nghĩa. Ngược lại, nếu thời gian các công đoạn đồng đều, lợi ích này sẽ nhỏ.
Câu hỏi 3: Có muốn gia công, kiểm tra hoặc đồng bộ trên hệ thống vận chuyển không? Có muốn thực hiện các thao tác như tra keo (dispense), siết vít, kiểm tra, in mã khi phôi vẫn nằm trên xe con, trong lúc dừng hoặc trong lúc đang chạy không. Nếu giảm được các lần chuyển giao kiểu hạ phôi khỏi hệ thống vận chuyển, thao tác ở thiết bị khác rồi đưa trở lại, thì có khả năng cải thiện cả độ chính xác lẫn thời gian.
Câu hỏi 4: Với khối lượng phôi cộng đồ gá, có đạt tốc độ cần thiết không? Có những sản phẩm vận chuyển tuyến tính mà khi tải nặng hơn thì tốc độ và gia tốc giảm (sẽ xem chi tiết ở chương sau). Hãy kiểm tra bằng giá trị công bố xem chu kỳ cần thiết có đạt được hay không với khối lượng bao gồm cả đồ gá và nest, không phải chỉ riêng phôi.
Kết luận cho 4 câu hỏi này nhìn chung chia thành 3 hướng.
- Trả lời “có” bằng con số cho câu hỏi 2 hoặc câu hỏi 3, và câu hỏi 4 cũng thỏa mãn → chỉ chuyển đoạn có giá trị gia tăng cao sang vận chuyển tuyến tính (phía trước và phía sau dùng vận chuyển truyền thống). Nếu câu hỏi 1 cũng là “có”, căn cứ ra quyết định càng nhiều thêm.
- Chuyển đổi chủng loại nhiều, nhưng câu hỏi 2 và 3 yếu → trước hết cải tiến chuyển đổi sản phẩm trên băng tải hiện có (đơn giản hóa change parts, chuyển sang thao tác một chạm). Đo hiệu quả rồi mới quyết định phần bổ sung của vận chuyển tuyến tính.
- Tất cả đều yếu, hoặc tốc độ không đủ so với khối lượng → băng tải truyền thống hoặc bàn xoay chia độ là phù hợp.
Điều quan trọng ở đây là kết luận thứ hai. Nếu lý do duy nhất là rút ngắn thời gian chuyển đổi, có trường hợp cải tiến chuyển đổi trên thiết bị hiện có đã giảm được phần lớn. Bức tranh tổng thể về ý tưởng thiết bị giúp giảm tổn thất chuyển đổi trên dây chuyền nhiều chủng loại cũng được đề cập trong Tự động hóa sản xuất đa chủng loại và sản lượng biến động. Chỉ nên xem xét vận chuyển tuyến tính khi đã xem kết quả của cải tiến đó mà vẫn còn đoạn chưa đủ.
Cách đọc giá trị nhà sản xuất công bố: tải trọng, tốc độ, gia tốc và độ chính xác được quyết định theo một bộ
Khi so sánh băng tải động cơ tuyến tính, người ta thường muốn xếp cạnh nhau “tốc độ tối đa”, “gia tốc tối đa”, “tải trọng tối đa” và “độ lặp lại” trong catalog. Tuy nhiên, các giá trị này không nhất thiết đạt được cùng lúc. Hãy xem các ví dụ được ghi trong nguồn.
- Tốc độ thay đổi theo tải trọng: LCMR200 của Yamaha Motor có tốc độ tối đa 2,500 mm/sec, nhưng được ghi là khi khối lượng vận chuyển vượt quá 10 kg thì tốc độ tối đa sẽ giảm (giá trị nhà sản xuất công bố).
- Gia tốc phụ thuộc khối lượng: MagneMotion QuickStick HT của Rockwell Automation được ghi gia tốc là “tối đa 6 G tùy theo khối lượng” (giá trị nhà sản xuất công bố).
- Cùng một sản phẩm, gia tốc chênh nhau gấp 4 lần tùy tải trọng: SuperTrak VERTICAL10 của ATS được ghi là “1G với 10 kg, 4G với 1 kg” (giá trị nhà sản xuất công bố).
- Có vị trí không thao tác được: Cũng SuperTrak VERTICAL10 được ghi là “không thực hiện công đoạn trên đoạn cong (No process on curve)”, và trên đoạn cong thẳng đứng thì tối đa 4 kg mỗi shuttle (giá trị nhà sản xuất công bố).
Nói cách khác, dù được ghi “tốc độ tối đa 4 m/s, tải trọng tối đa 10 kg”, không có nghĩa là chắc chắn chạy được 4 m/s khi mang 10 kg. Trong RFP, nguyên tắc cơ bản là nêu khối lượng tối đa của phôi cộng đồ gá và vị trí trọng tâm của chính mình, rồi yêu cầu nhà cung cấp trả lời tốc độ, gia tốc và độ chính xác dừng trong điều kiện đó.
Tiếp theo là sự khác biệt giữa các thuật ngữ độ chính xác.
- Độ lặp lại (repeatability): Độ phân tán khi dừng nhiều lần tại cùng một vị trí với cùng một lệnh.
- Độ chính xác tuyệt đối (độ chính xác định vị): Vị trí thực tế lệch bao nhiêu so với vị trí được ra lệnh.
- Độ chính xác đồng bộ: Độ lệch khi cho một trục khác (máy tra keo, robot, v.v.) chạy theo hệ thống vận chuyển đang chuyển động.
Với XTS của Beckhoff, trang ngày 17 tháng 12 năm 2024 ghi độ lặp lại tối đa 10 µm, độ chính xác đồng bộ tối đa 50 µm. Mặt khác, trên trang sản phẩm của cùng XTS, module EcoLine được ghi độ chính xác tuyệt đối 0.70 mm và độ lặp lại 0.075 mm (đều là giá trị nhà sản xuất công bố). 10 µm và 0.075 mm chênh nhau cả bậc độ lớn. Có thể cho rằng nguyên nhân không phải do một bên sai, mà do khác dòng sản phẩm, khác module hoặc khác định nghĩa độ chính xác. Ngay cả cùng một tên sản phẩm của cùng một nhà sản xuất, giá trị công bố có thể khác nhau rất lớn tùy cấu hình, vì vậy độ chính xác yêu cầu nhà cung cấp trả lời trong báo giá phải được chỉ định rõ cấu hình và định nghĩa (độ lặp lại, tuyệt đối hay đồng bộ), và yêu cầu nhà cung cấp ghi kèm cả hai thông tin này.
Hơn nữa, độ chính xác còn phụ thuộc vào đồ gá trên xe con. Dù giá trị công bố của hệ thống vận chuyển cao đến đâu, nếu chốt định vị của nest bị rơ, hoặc cách đặt phôi phân tán lớn, thì công đoạn vẫn không đạt được độ chính xác cần thiết. Trên thực tế, nên tách yêu cầu độ chính xác thành ba phần “hệ thống vận chuyển”, “đồ gá” và “phôi”.
Các ví dụ sản phẩm băng tải động cơ tuyến tính chính (so sánh giá trị nhà sản xuất công bố)
Bảng dưới đây là các ví dụ sản phẩm mà lần này chúng tôi đã xác nhận được nội dung trang nguồn. Đây không phải danh sách đầy đủ, cũng không phải khuyến nghị. Mọi giá trị đều là một ví dụ giá trị nhà sản xuất công bố (hoặc giá trị trong bài báo đưa tin về công bố của nhà cung cấp), và thay đổi theo dòng sản phẩm, module và cấu hình. Vì điều kiện giữa các sản phẩm không đồng nhất, không thể xếp cạnh nhau để phân định ưu nhược.
| Sản phẩm (nhà sản xuất) | Phương thức | Ví dụ giá trị công bố | Ghi chú |
|---|---|---|---|
| XTS (Beckhoff) | Vận chuyển tuyến tính (xe con độc lập) | Tối đa 4 m/s, gia tốc tối đa 20 G, khối lượng vận chuyển mỗi mover 200 g đến 10 kg, độ lặp lại tối đa 10 µm, độ chính xác đồng bộ tối đa 50 µm (trang ngày 17 tháng 12 năm 2024). Module EcoLine có độ chính xác tuyệt đối 0.70 mm, độ lặp lại 0.075 mm, khoảng cách sản phẩm tối thiểu 54 mm | Trang sản phẩm ghi “cũng có thể vận chuyển khối lượng trên 10 kg mỗi mover”. Bán kính cong 250 mm |
| XTS Hygienic (Beckhoff) | Vận chuyển tuyến tính (phiên bản vệ sinh) | IP69K, thép không gỉ đánh bóng điện hóa 1.4404 (AISI 316L), độ nhám bề mặt dưới 0.8 µm, gioăng silicone VMQ | Được ghi là chịu được rửa áp lực cao |
| XPlanar (Beckhoff) | Nâng từ dạng phẳng | Tối đa 3 m/s, độ lặp lại điển hình ≤±5 µm (x,y,z), một mover tối đa 4.2 kg, trên 20 kg khi ghép nối, nâng hạ tối đa 5 mm, nghiêng tối đa 5°, xoay 360° quanh trục Z | Giá trị trên trang sản phẩm hiện hành. Mover có 7 kích thước |
| ACOPOStrak (B&R) | Vận chuyển tuyến tính (xe con độc lập) | Theo bài báo công bố năm 2017, gia tốc 5g, tối đa “trên 4 m/s”, khoảng cách shuttle tối thiểu 50 mm, điều khiển đường ray dài trên 100 m và trên 250 shuttle bằng 1 PC, diverter điện từ | Năm 2023 đã công bố phiên bản IP69K (chịu rửa áp lực cao đến tối đa 80°C) và shuttle mới ít mài mòn |
| ACOPOS 6D Hybrid (B&R) | Phối hợp nâng từ dạng phẳng với vận chuyển truyền thống | Công bố tại Interpack 2026 (bài báo tháng 5 năm 2026) | Bài viết này không đề cập con số (vì không xác nhận được trong nội dung nguồn) |
| iTRAK 5750 (Rockwell Automation) | Vận chuyển tuyến tính (xe con độc lập) | Tối đa 5 m/s, tối đa 128 mover và 64 phân đoạn logic, IP66 (có infield cover), STO và SS1 (SIL 3, PLe) | Trang sản phẩm không ghi con số tải trọng. Công bố ngày 3 tháng 7 năm 2024 |
| QuickStick HT (Rockwell Automation) | Vận chuyển tuyến tính cho vật nặng | Tối đa 5 m/s, gia tốc tối đa 6 G (tùy khối lượng), vận chuyển vật nặng “hàng nghìn kg”, độ lặp lại ±1 mm | Được ghi là có thể vận hành trong phòng sạch, glove box và dưới nước |
| ctrlX FLOWHS (Bosch Rexroth) | Vận chuyển tuyến tính (tốc độ cao) | Gia tốc tối đa 10G, tối đa 5 m/s, tải trọng 2.5 kg (5 kg theo nhóm), khoảng cách sản phẩm 40 mm | Thiết kế hình chữ U |
| ctrlX FLOW6D (Bosch Rexroth) | Nâng từ dạng phẳng | Độ cao nổi tối đa 20 mm, nghiêng 10°, vận hành trên mặt ngang, mặt đứng và mặt trần | Trang sản phẩm không ghi tải trọng, tốc độ và gia tốc |
| Multi-Carrier-System (Festo, Siemens) | Vận chuyển tuyến tính (xe con độc lập) | Khối lượng vận chuyển tối đa 50 kg (bài báo ngày 20 tháng 5 năm 2019) | Festo phụ trách động cơ tuyến tính, Siemens phụ trách điều khiển. Bài báo đó không ghi tốc độ và gia tốc |
| 4-Series (Planar Motor) | Nâng từ dạng phẳng | Tối đa 3 m/s, gia tốc tối đa 20 m/s², độ lặp lại điển hình 10 µm, độ cao nổi 0.5 đến 6 mm, tải trọng 1.8 đến 40 kg (tùy kích thước XBot) | Nhà sản xuất của Canada. Giá trị trong tài liệu kỹ thuật |
| LCMR200 (Yamaha Motor) | Vận chuyển tuyến tính (slider độc lập) | Tối đa 2,500 mm/sec, độ lặp lại ±5 μm, tối đa 64 slider | Được ghi là tốc độ tối đa giảm khi vượt quá 10 kg |
| Lexium MC12 (Schneider Electric) | Vận chuyển tuyến tính (xe con độc lập) | Đoạn thẳng tối đa 4 m/giây, đoạn cong tối đa 3 m/giây, độ chính xác định vị ±0.02 mm, tải trọng 2.2 kg và 10 kg, lực đẩy tối đa 120 N | Giá trị trên trang dành cho thị trường Nhật Bản |
| SuperTrak VERTICAL10 (ATS) | Vận chuyển tuyến tính (tuần hoàn thẳng đứng) | 4 m/s, 10+ kg mỗi shuttle (trên đoạn cong thẳng đứng tối đa 4 kg), 1G (10 kg) và 4G (1 kg), độ lặp lại ±0.01 mm (đoạn thẳng) | Được ghi là không thực hiện công đoạn trên đoạn cong |
| Hệ thống Linear Track (Mitsubishi Electric) | Vận chuyển tuyến tính (xe con riêng biệt) | Nhận Giải thưởng Mười sản phẩm mới xuất sắc lần thứ 67 của Nikkan Kogyo Shimbun (năm 2024). Không cần thao tác chuyển đổi nhờ điều khiển từng xe con riêng biệt, tuần hoàn ngang và tuần hoàn thẳng đứng | Nội dung trang web không có thông số dạng số, bài viết này không đề cập |
Xin nêu 3 lưu ý khi đọc bảng.
Thứ nhất, ngày và nguồn của giá trị công bố không đồng nhất. Giá trị của ACOPOStrak (B&R) là từ bài báo công bố năm 2017, không phải giá trị trên trang sản phẩm hiện hành. MCS của Festo và Siemens cũng là giá trị từ bài báo năm 2019. Ở giai đoạn báo giá, xin hãy kiểm tra bằng datasheet mới nhất.
Thứ hai, hạng mục không được ghi không có nghĩa là “không có”. Tải trọng của iTRAK 5750 hay tốc độ của ctrlX FLOW6D chỉ đơn giản là không có con số trên trang sản phẩm đã kiểm tra. Các hạng mục cần thiết hãy đưa vào RFP dưới dạng câu hỏi.
Thứ ba, giá trị công bố về phiên bản vệ sinh và môi trường cần đối chiếu với điều kiện vệ sinh của chính nhà máy. Có những sản phẩm được thiết kế với tiền đề rửa vệ sinh, như IP69K của XTS Hygienic hay phiên bản IP69K của ACOPOStrak (chịu rửa áp lực cao đến tối đa 80°C). Với dây chuyền thực phẩm, dược phẩm và mỹ phẩm, hãy nêu rõ phương pháp rửa, hóa chất, nhiệt độ và tần suất của nhà máy mình để xác nhận mức độ phù hợp.
Cấu hình lai (hybrid): không chuyển toàn bộ sang vận chuyển tuyến tính
Khi xem xét vận chuyển tuyến tính, không cần chuyển toàn bộ dây chuyền sang tuyến tính. Tại Interpack 2026, B&R đã công bố ACOPOS 6D Hybrid, đưa ra ý tưởng dùng shuttle nâng từ ACOPOS 6D cho các công đoạn có giá trị gia tăng cao, giao các công đoạn ít quan trọng hơn cho vận chuyển truyền thống như băng tải hoặc robot, và phối hợp chúng trong một kiến trúc điều khiển duy nhất (bài báo ngày 8 tháng 5 năm 2026, tuyên bố của nhà cung cấp). Việc chính nhà sản xuất đưa ra thiết kế “không chuyển toàn bộ sang tuyến tính” là một điểm tham khảo hữu ích cho cách tư duy khi lựa chọn.
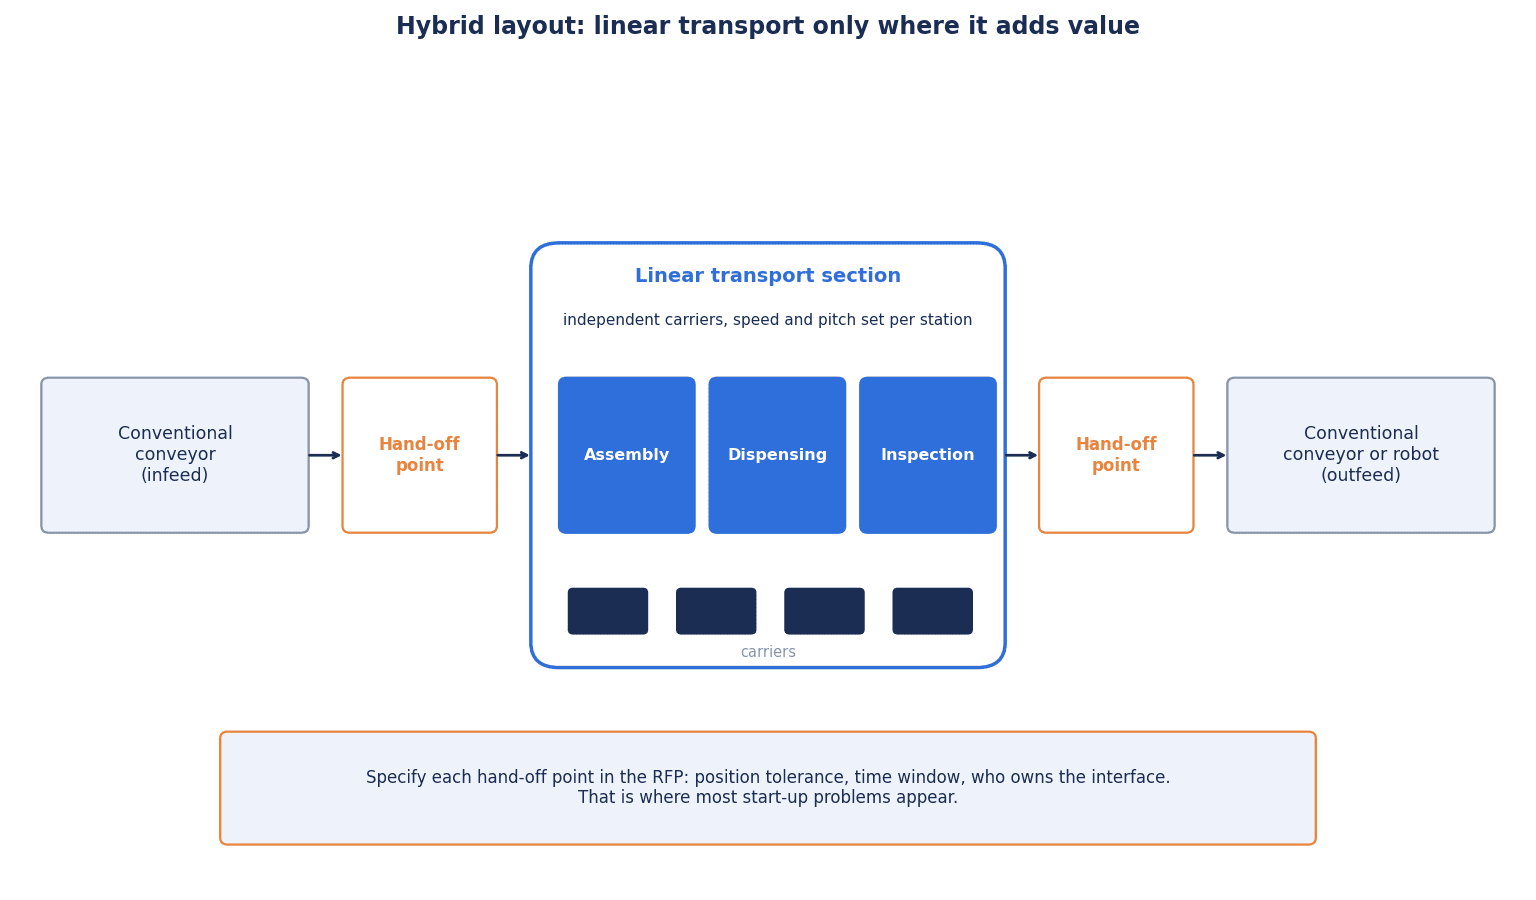
Trong cấu hình lai, phôi được chuyển giao từ băng tải truyền thống của công đoạn trước sang đoạn vận chuyển tuyến tính, trong đoạn này từng xe con thực hiện lắp ráp, tra keo và kiểm tra, rồi phôi lại được chuyển giao sang băng tải truyền thống hoặc robot. Lúc này, chỗ dễ phát sinh vấn đề là điểm chuyển giao.
- Vị trí: Tại điểm chuyển giao, vị trí và tư thế của phôi cần đồng đều đến mức nào. Đoạn vận chuyển tuyến tính có thể hấp thụ độ phân tán từ phía băng tải công đoạn trước đến đâu.
- Thời gian: Takt của phía băng tải truyền thống và thời điểm xe con đến trong đoạn vận chuyển tuyến tính đồng bộ với nhau như thế nào. Khi một bên dừng, bên kia chờ ở đâu.
- Phạm vi trách nhiệm: Cơ cấu và điều khiển tại điểm chuyển giao do nhà cung cấp vận chuyển tuyến tính hay nhà thầu thiết bị truyền thống phụ trách.
Khi dùng robot để chuyển giao, robot song song (parallel link) thường được xem xét cho việc picking tốc độ cao phôi nhẹ. Cách chọn được trình bày trong Lựa chọn robot delta (song song): so sánh, RFP và FAT/SAT cho nhà máy tại Thái Lan. Trường hợp dùng camera để bắt và lấy phôi đang chạy, bài Thị giác 3D bám theo băng tải tại Thái Lan: RFP và FAT/SAT cũng có thể tham khảo. Ghi rõ vị trí và thời gian tại điểm chuyển giao thành yêu cầu dạng số trong cả RFP lẫn thử nghiệm nghiệm thu là chìa khóa để cấu hình lai thành công.
Hiệu quả qua các tình huống thực tế: chuyển đổi sản phẩm trong tự động hóa lắp ráp
Ở đây chúng tôi giới thiệu 4 tình huống do nhà cung cấp công bố. Tất cả đều được công bố trên website của chính nhà cung cấp, không phải kiểm chứng của bên thứ ba. Ngoài ra, không có tình huống nào là của Thái Lan, mà là của Hà Lan, Ý và Mỹ. Các con số là giá trị trong điều kiện của từng nhà máy, từng máy.
Đóng gói chai đồ uống (Hà Lan, 1 nhà máy, Beckhoff công bố, đăng ngày 28 tháng 4 năm 2026): Tình huống nhà chế tạo máy Clevertech của Ý dùng XTS của Beckhoff để chế tạo máy đóng gói cuối dây chuyền (end of line) cho một nhà máy chưng cất truyền thống tại Hà Lan. Năng lực xử lý được ghi là tăng từ 110 chai lên 225 chai mỗi phút, thời gian chuyển đổi sản phẩm rút ngắn từ 30 phút xuống 7 phút. Số module động cơ XTS là 24 (AT2002-0250). Có 24 loại chai và 42 loại thùng, và việc chuyển đổi sản phẩm được ghi là diễn ra tối đa 10 lần mỗi ngày. Cũng có đoạn ghi “thêm tối đa 23,000 chai mỗi ca”. Có thể đọc đây như một ví dụ hiệu quả ở công đoạn có nhiều tổ hợp chủng loại và số lần chuyển đổi nhiều, nhưng từ bài viết không thể tách bạch liệu toàn bộ mức tăng năng lực xử lý có phải do phương thức vận chuyển hay không.
Lắp ráp cell pin EV (Ý, IMA EV-Tech, Beckhoff công bố, đăng ngày 3 tháng 11 năm 2025): Tình huống dùng XTS cho dây chuyền lắp ráp cell hình trụ (cell lăng trụ cũng đang được phát triển), với 5 hệ XTS kiểu kín, tổng chiều dài khoảng 43.5 m. Độ chính xác định vị của XTS được ghi là ±0.25 mm. Năng suất, số mover và thời gian chu kỳ không được ghi. Có thể tham khảo về độ chính xác và cấu hình đường ray dài, nhưng không biết được hiệu quả năng suất.
Đóng gói túi vệ sinh (Mỹ, Bartelt Packaging, Beckhoff công bố, đăng ngày 28 tháng 4 năm 2026): Tình huống dùng XTS Hygienic (thép không gỉ, IP69K) cho máy đóng gói tạo túi, chiết rót và hàn kiểu nằm ngang (HFFS) dòng MAG, và được ghi là đã thực hiện được chuyển đổi sản phẩm bằng nút bấm. MAG-L được ghi là tối đa 150 túi mỗi phút. Đây là ví dụ dùng vận chuyển tuyến tính phiên bản vệ sinh trên dây chuyền đóng gói cần rửa vệ sinh.
Lắp ráp, tra keo và đóng gói (Mỹ, DT Engineering, Rockwell Automation công bố, đăng ngày 4 tháng 2 năm 2020): Khách hàng là một doanh nghiệp Fortune 500 không công khai tên. Máy dùng iTRAK đã đạt OEE (hiệu suất thiết bị tổng thể) 97% (mục tiêu là 85%), độ chính xác đồng bộ khi tra keo là “7/1000 inch”, và được ghi là có thể chạy đồng thời 2 SKU. Đây là ví dụ về tra keo trên hệ thống vận chuyển và sản xuất đồng thời nhiều chủng loại.
Ngoài ra, trang sản phẩm XPlanar của Beckhoff liệt kê các ứng dụng như pha chế dược phẩm, chiết rót mỹ phẩm, kiểm tra I/O terminal (khoảng 10,000 chiếc mỗi ca), xử lý túi y tế, cắt lát thực phẩm, kiểm tra quang học (chu kỳ 3 giây), xử lý plasma (tuyên bố của nhà cung cấp, điều kiện chi tiết không rõ).
Điểm chung của 4 tình huống là hiệu quả không gắn với việc “vận chuyển nhanh hơn”, mà gắn với ít nhất một trong các yếu tố chuyển đổi chủng loại nhiều, thao tác trên hệ thống vận chuyển, độ chính xác, vệ sinh. Khi đọc, hãy đối chiếu xem công đoạn của mình nằm ở đâu trong lưu đồ quyết định của bài viết này, sẽ dễ tham khảo hơn.
An toàn: dừng theo từng xe con và tiêu chuẩn
Với vận chuyển tuyến tính, vì nhiều xe con chuyển động độc lập, “dừng ở đâu, theo đơn vị nào, dừng như thế nào” trở thành vấn đề cần bàn trong thiết kế.
Trước hết, hãy xác nhận các thuật ngữ về chức năng an toàn của bộ truyền động. Trên trang TwinSAFE (công nghệ truyền động an toàn) của Beckhoff, STO (Safe Torque Off) được giải thích là tương đương danh mục dừng 0 theo EN 60204, là chức năng ngắt ngay năng lượng tạo mô-men xoắn; SS1 (Safe Stop 1) tương đương danh mục dừng 1, là chức năng giảm tốc đến dừng, rồi kích hoạt STO sau khoảng trễ đã cài đặt. SS2 tương đương danh mục dừng 2, là chức năng giữ dưới sự điều khiển ngay cả sau khi dừng. Ngoài ra còn nêu SOS, SLS, SSM, SDI, SLP, và STO, SS1 được ghi là đạt SIL 3 / Cat. 4, PL e trên các thiết bị như AMP8000. Tuy nhiên, trang này viết về servo drive nói chung, và không đề cập trực tiếp đến XTS.
Về phía sản phẩm vận chuyển tuyến tính, trang sản phẩm iTRAK 5750 của Rockwell Automation ghi rõ có tích hợp STO và SS1 đạt SIL 3, PLe (giá trị nhà sản xuất công bố). Nhiều khả năng mỗi sản phẩm khác nhau ở chỗ có chức năng an toàn nào, theo đơn vị nào (toàn hệ thống, phân đoạn, xe con), nên hãy xác nhận trong RFP.
Với các nhà máy và nhà chế tạo máy sản xuất máy xuất khẩu sang châu Âu, điều quan trọng là Quy định về máy móc của EU (EU) 2023/1230. Tên chính thức là “Quy định của Nghị viện châu Âu và Hội đồng ngày 14 tháng 6 năm 2023 về máy móc, bãi bỏ Chỉ thị 2006/42/EC”, được đăng công báo ngày 29 tháng 6 năm 2023 và có hiệu lực ngày 19 tháng 7 năm 2023. Máy móc đưa ra thị trường EU từ ngày 20 tháng 1 năm 2027 trở đi bắt buộc phải tuân thủ quy định này. Phần mở đầu (recital) của quy định nêu rằng phần mềm thực hiện chức năng an toàn và được đưa ra thị trường riêng lẻ được coi là bộ phận an toàn (recital 19), cần xem xét các công nghệ số mới như AI, IoT, robot (recital 12), và hệ thống có chức năng an toàn với hành vi tự tiến hóa cần được đánh giá sự phù hợp bởi bên thứ ba (recital 54). Vận chuyển tuyến tính là thiết bị mà phần lớn chuyển động của xe con được quyết định bằng phần mềm. Có thể cho rằng các nhà máy và nhà chế tạo máy tại Thái Lan xuất khẩu máy sang châu Âu cần sớm xác nhận cách tiến hành tuân thủ, bao gồm cả cách xử lý phần mềm thực hiện chức năng an toàn.
Trong nước Thái Lan, “Thông tư của Bộ Lao động về tiêu chuẩn quản lý, vận hành và quy trình an toàn, vệ sinh lao động và môi trường đối với máy móc, cần trục và nồi hơi B.E.2564 (2021)” được đăng công báo ngày 6 tháng 8 năm 2021 và có hiệu lực sau 90 ngày kể từ ngày công bố (bãi bỏ thông tư cũ năm 2009). Luật căn cứ là Luật An toàn, vệ sinh lao động và môi trường B.E.2554 (2011). Đối tượng là máy móc (máy ép, máy hàn, xe nâng, thang nâng, tời, ròng rọc), cần trục, nồi hơi và bình chịu áp lực, và thông tư yêu cầu kiểm tra trước khi sử dụng, duy trì thiết bị bảo vệ, đánh giá nguy hiểm và trang bị bảo hộ cho máy có nguy cơ cắt, chỉ người đã được đào tạo mới được vận hành, lập hướng dẫn thao tác, v.v. Thông tư này không có quy định nào nêu đích danh vận chuyển tuyến tính. Việc không nêu đích danh không có nghĩa là vận chuyển tuyến tính không cần biện pháp an toàn. Cách làm an toàn là xác nhận riêng thiết bị của mình thuộc đối tượng nào của thông tư này, rồi chuẩn bị biện pháp bảo vệ và quy trình thao tác.
Để đánh giá an toàn chức năng, các tiêu chuẩn như ISO 13849-1 thường được sử dụng. Phiên bản tiêu chuẩn và chi tiết áp dụng, xin hãy xác nhận bằng nội dung tiêu chuẩn và yêu cầu của quy định tại nước xuất khẩu. Cách tiến hành thẩm định chức năng an toàn dùng Safety PLC được trình bày trong Triển khai Safety PLC: RFP, thẩm định và bằng chứng FAT/SAT, còn cách chọn rèm quang an toàn dùng cho biện pháp bảo vệ quanh đường ray được trình bày trong Chọn rèm quang an toàn cho nhà máy Thái Lan: yêu cầu mua sắm và nghiệm thu.
Với vận chuyển tuyến tính, dưới đây là các điểm nên xác nhận khi thiết kế an toàn.
- Khi mở nắp bảo vệ, dừng toàn bộ hệ thống hay chỉ phân đoạn đó.
- Sau khi xe con dừng, có thể di chuyển bằng tay không (để lấy phôi hoặc đồ gá ra).
- Khi khởi động lại sau khi dừng, vị trí của từng xe con được xác nhận lại như thế nào.
- Chống va chạm giữa các xe con được xử lý như chức năng an toàn hay như chức năng điều khiển thông thường.
Mô hình tính toán chi phí hệ thống vận chuyển tuyến tính (con số giả định)
Cuối cùng, chúng tôi trình bày cách tư duy về hiệu quả chi phí bằng các con số giả định. Vốn đầu tư trong phần tính toán này là con số giả định đặt ra cho bài viết, không phải giá thị trường hay mức báo giá thông thường. Các nguồn chúng tôi khảo sát lần này không ghi giá của hệ thống vận chuyển tuyến tính. Trên thực tế, xin hãy thay toàn bộ các con số bằng hồ sơ chuyển đổi sản phẩm, số đo thời gian công đoạn của chính nhà máy và báo giá của nhà cung cấp.
Tiền đề của mô hình
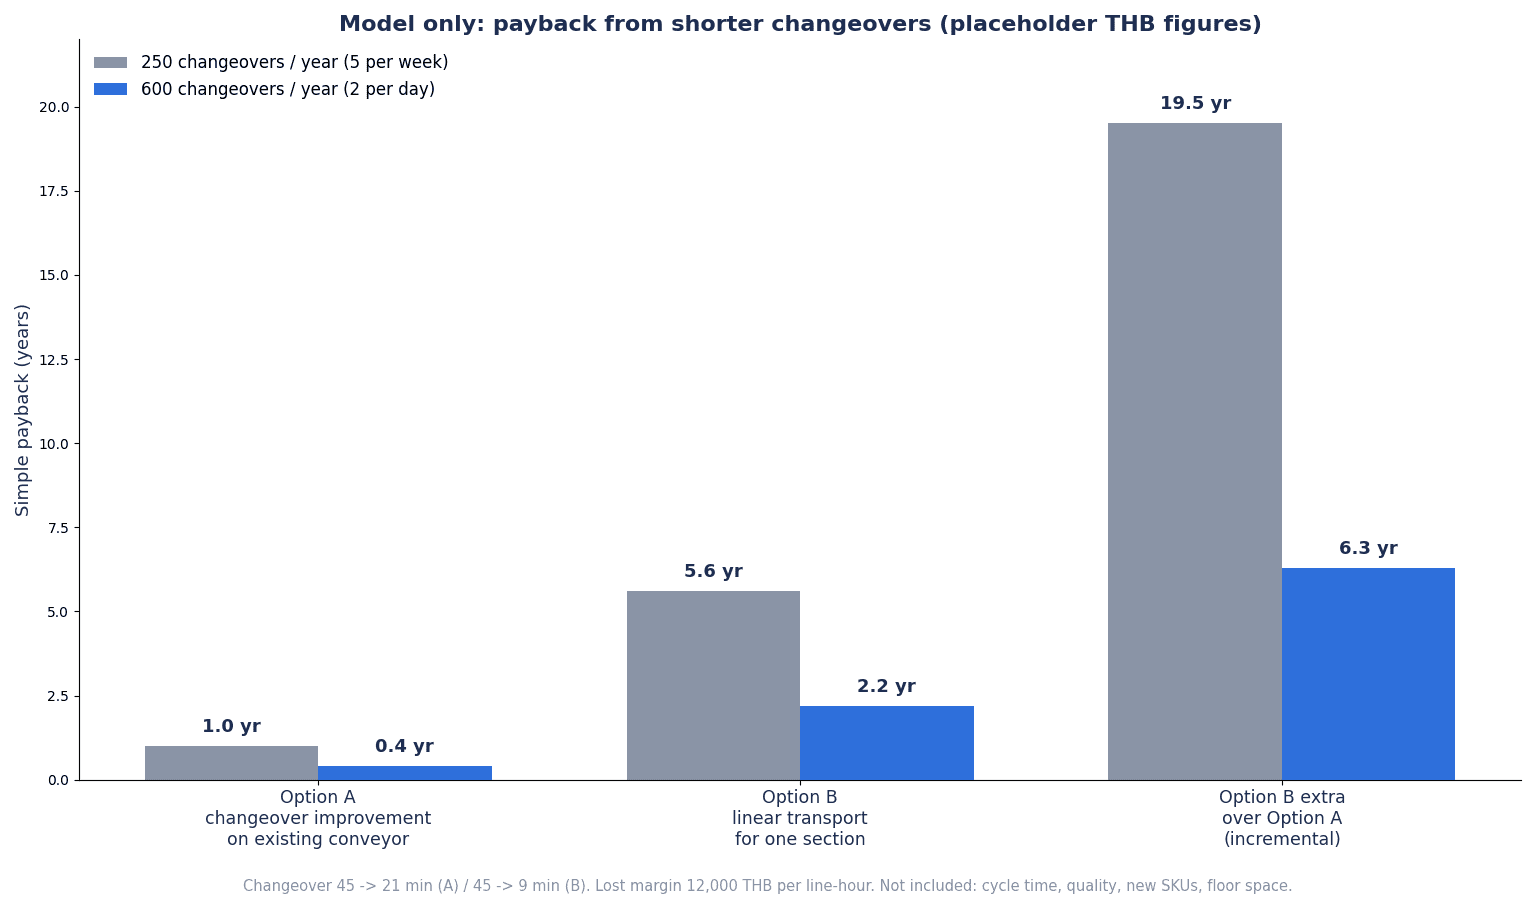
Giả định 1 dây chuyền lắp ráp và đóng gói nhiều chủng loại. Chuyển đổi sản phẩm là thay change parts, mất 45 phút mỗi lần. Lợi nhuận biên bị mất khi dây chuyền dừng 1 giờ được tạm đặt là 12,000 THB (với tiền đề là có nhu cầu, sản xuất ra là bán được). Con số 12,000 THB này là giá trị giả định, không liên quan đến tiền lương. Có 2 phương án được so sánh.
| Hạng mục | Hiện trạng | Phương án A: cải tiến chuyển đổi trên băng tải hiện có (đơn giản hóa change parts, thao tác một chạm) | Phương án B: thay đoạn có giá trị gia tăng cao bằng vận chuyển tuyến tính (phía trước và phía sau giữ băng tải hiện có) |
|---|---|---|---|
| Thời gian mỗi lần chuyển đổi sản phẩm | 45 phút | 21 phút | 9 phút |
| Vốn đầu tư ban đầu (chi phí một lần, THB) | — | 1,200,000 | 9,000,000 |
| Chi phí bảo trì và hỗ trợ phần mềm hằng năm (THB) | — | — | 200,000 |
Ngay cả với phương án B, thời gian chuyển đổi sản phẩm cũng không bằng không. Với tiền đề vẫn còn việc thay đồ gá, nest trên xe con và kiểm tra recipe, chúng tôi đặt là 9 phút mỗi lần.
Nội dung tính toán (kịch bản 1: chuyển đổi 250 lần mỗi năm)
Giả định 5 lần mỗi tuần × 50 tuần, tức 250 lần mỗi năm.
- Dừng ở hiện trạng: 250 lần × 45 phút = 11,250 phút = 187.5 giờ. 187.5 giờ × 12,000 THB = 2,250,000 THB mỗi năm (tham khảo).
- Phương án A: rút ngắn 24 phút mỗi lần. 24 phút × 250 lần = 6,000 phút = 100 giờ. Hiệu quả là 1,200,000 THB mỗi năm. Thời gian hoàn vốn là 1,200,000 ÷ 1,200,000 = 1.0 năm.
- Phương án B: rút ngắn 36 phút mỗi lần. 36 phút × 250 lần = 9,000 phút = 150 giờ. Lấy 1,800,000 THB tương ứng với 150 giờ trừ đi chi phí bảo trì và hỗ trợ phần mềm 200,000 THB, hiệu quả là 1,600,000 THB mỗi năm. Thời gian hoàn vốn là 9,000,000 ÷ 1,600,000 ≈ 5.6 năm.
Nội dung tính toán (kịch bản 2: chuyển đổi 600 lần mỗi năm)
Giả định 2 lần mỗi ngày × 300 ngày, tức 600 lần mỗi năm.
- Dừng ở hiện trạng: 600 lần × 45 phút = 27,000 phút = 450 giờ. 450 giờ × 12,000 THB = 5,400,000 THB mỗi năm (tham khảo).
- Phương án A: 24 phút × 600 lần = 14,400 phút = 240 giờ. Hiệu quả là 2,880,000 THB mỗi năm. Thời gian hoàn vốn là 1,200,000 ÷ 2,880,000 ≈ 0.4 năm.
- Phương án B: 36 phút × 600 lần = 21,600 phút = 360 giờ. Lấy 4,320,000 THB trừ đi 200,000 THB, hiệu quả là 4,120,000 THB mỗi năm. Thời gian hoàn vốn là 9,000,000 ÷ 4,120,000 ≈ 2.2 năm.
Chỉ xem phần bổ sung của vận chuyển tuyến tính
Hãy xem “phần bổ sung” khi so sánh phương án B với phương án A. Vốn đầu tư bổ sung ở cả hai kịch bản đều là 9,000,000 – 1,200,000 = 7,800,000 THB.
| Kịch bản | Hiệu quả bổ sung (phương án B – phương án A, THB mỗi năm) | Thời gian hoàn vốn của phần bổ sung |
|---|---|---|
| Kịch bản 1 (250 lần mỗi năm) | 1,600,000 – 1,200,000 = 400,000 | 7,800,000 ÷ 400,000 = 19.5 năm |
| Kịch bản 2 (600 lần mỗi năm) | 4,120,000 – 2,880,000 = 1,240,000 | 7,800,000 ÷ 1,240,000 ≈ 6.3 năm |
Cách đọc kết quả tính toán
Nếu chỉ đánh giá bằng thời gian chuyển đổi, phần lớn hiệu quả đến từ cải tiến chuyển đổi trên thiết bị hiện có (phương án A). Thời gian hoàn vốn của phần bổ sung do vận chuyển tuyến tính là khoảng 19.5 năm nếu chuyển đổi 5 lần mỗi tuần, và khoảng 6.3 năm nếu 2 lần mỗi ngày, tức là kết luận thay đổi rất lớn theo tần suất chuyển đổi. Nếu nhìn riêng phương án B, thời gian hoàn vốn trông như 5.6 năm hoặc 2.2 năm, nhưng phần lớn hiệu quả đó là phần mà phương án A cũng đạt được. Chính vì vậy, trình tự quan trọng là xem xét phương án A trước, xem hiệu quả của nó rồi mới quyết định phần bổ sung.
Và, việc rút ngắn thời gian dừng chỉ trở thành lợi nhuận khi những gì sản xuất trong thời gian được giải phóng bán được. Nếu không có nhu cầu và không có gì để sản xuất trong thời gian đó, hiệu quả này bằng không.
Những gì không được đưa vào phần tính toán này
Có thể cho rằng căn cứ thực sự để chọn vận chuyển tuyến tính thường nằm ngoài thời gian chuyển đổi. Ví dụ như rút ngắn chu kỳ nhờ thay đổi được tốc độ theo từng công đoạn, giảm số lần chuyển giao nhờ gia công và kiểm tra trên hệ thống vận chuyển, giảm lỗi nhờ cải thiện độ chính xác, và khác biệt về chi phí cải tạo khi thêm chủng loại. Những yếu tố này không được đưa vào phần tính toán này. Để tránh đánh giá quá cao và tính trùng, chúng tôi không cộng thêm con số nào ở đây. Xin hãy lượng hóa riêng từng yếu tố trên công đoạn của mình, rồi quyết định có cộng vào chênh lệch giữa phương án A và phương án B hay không. Ngoài ra, phần tính toán cũng không bao gồm tổn thất do lắp đặt và khởi động trong lúc dây chuyền dừng, chi phí đào tạo, phụ tùng dự phòng, hay hiệu quả của ưu đãi thuế.
Các hạng mục cần ghi trong RFP (yêu cầu đặt hàng)
Để có thể so sánh các báo giá hệ thống vận chuyển tuyến tính, cần thống nhất điều kiện trong RFP. Xin hãy dùng 12 hạng mục dưới đây làm tham khảo.
| No. | Hạng mục | Ví dụ nội dung cần ghi | Điều cần xác nhận trong báo giá |
|---|---|---|---|
| 1 | Khối lượng và trọng tâm của phôi và đồ gá | Khối lượng tối đa theo từng chủng loại (phôi + đồ gá + nest), vị trí trọng tâm, kích thước ngoài | Tốc độ và gia tốc đạt được trong điều kiện đó |
| 2 | Chu kỳ và bước cần thiết | Thời gian chu kỳ theo từng chủng loại, khoảng cách xe con, số xe con có mặt đồng thời | Số xe con và căn cứ cho chiều dài đường ray |
| 3 | Độ chính xác dừng | Theo từng công đoạn, cần loại nào trong độ lặp lại, tuyệt đối, đồng bộ, và cần bao nhiêu | Độ chính xác dự kiến tách riêng cho hệ thống vận chuyển, đồ gá và phôi |
| 4 | Số chủng loại, tần suất chuyển đổi và recipe | Số chủng loại hiện tại và tương lai, số lần chuyển đổi, cách quản lý recipe | Công việc và chi phí cần thiết khi thêm chủng loại |
| 5 | Chiều dài đường ray và layout | Có cần đoạn thẳng, đoạn cong, rẽ nhánh, tuần hoàn thẳng đứng không, có thực hiện công đoạn trên đoạn cong không | Khả năng thao tác trên đoạn cong, không gian lắp đặt |
| 6 | Môi trường sử dụng | Nhiệt độ, độ ẩm, bụi, phương pháp rửa và hóa chất, cấp IP cần thiết | Điều kiện môi trường sử dụng của nhà sản xuất và cách xử lý khi nằm ngoài điều kiện đó |
| 7 | Chức năng an toàn | Có cần dừng theo từng xe con, theo từng phân đoạn không, các chức năng như STO, SS1, biện pháp bảo vệ | Đơn vị của chức năng an toàn và tài liệu căn cứ về hiệu năng |
| 8 | Kết nối hệ thống cấp trên | MES, truy xuất nguồn gốc (liên kết xe con với phôi), phương thức truyền thông | Các trường dữ liệu được ghi và cách lưu trữ |
| 9 | Quyền sở hữu phần mềm, mã nguồn và license | Phạm vi cung cấp mã nguồn ứng dụng, loại và số lượng license | Phạm vi mà nhà máy hoặc bên thứ ba có thể sửa đổi |
| 10 | Phụ tùng dự phòng và tồn kho tại chỗ | Số lượng dự phòng xe con, module, drive, có tồn kho trong nước Thái Lan không | Số ngày cần để thay thế khi hỏng |
| 11 | Hệ thống đào tạo và bảo trì | Đào tạo bằng tiếng Thái, tiếng Anh, tiếng Nhật, phạm vi hợp đồng bảo trì, hỗ trợ từ xa | Đội ngũ kỹ thuật viên có thể hỗ trợ tại chỗ |
| 12 | Tiêu chí đạt của FAT/SAT | Các hạng mục thử nghiệm ở chương sau và con số đạt | Quy trình thử nghiệm và mẫu biểu ghi chép |
Điểm đặc biệt cần chú ý là hạng mục 9, quyền sở hữu phần mềm. Với vận chuyển tuyến tính, phần lớn chuyển động được quyết định bằng phần mềm. Khi chủng loại tăng, ai sẽ sửa biên dạng chuyển động và recipe. Mỗi lần đều nhờ nhà chế tạo máy, hay để kỹ sư của nhà máy tự sửa được. Nếu đặt hàng mà chưa quyết định điều này, điều lẽ ra là “chuyển đổi sản phẩm chỉ cần phần mềm” có thể biến thành “mỗi lần sửa phần mềm lại tốn phí thuê ngoài và thời gian chờ”. Cách phân chia phạm vi đặt hàng cho điều khiển servo và chuyển động được trình bày trong Điều khiển servo: hướng dẫn đặt hàng và FAT/SAT tại nhà máy Thái Lan 2026, còn cách tiến hành báo giá và nghiệm thu cho toàn bộ máy chuyên dụng được trình bày trong Chế tạo máy chuyên dụng: mua sắm theo bằng chứng FAT và SAT.
Thử nghiệm nghiệm thu (FAT/SAT) và 90 ngày khởi động
Thử nghiệm cố ý tạo tình huống
Trong thử nghiệm nghiệm thu, ngoài việc xác nhận vận hành bình thường, còn cần cố ý tạo ra các điều kiện dễ phát sinh vấn đề để kiểm tra. Chúng tôi khuyến nghị thử các hạng mục sau trong FAT (Factory Acceptance Test) trước khi xuất xưởng và SAT (Site Acceptance Test) tại nhà máy.
- Tốc độ tối đa với phôi có khối lượng tối đa: Đặt phôi và đồ gá của chủng loại nặng nhất, kiểm tra xem ở tốc độ và gia tốc đã chỉ định có đạt độ chính xác dừng hay không.
- Chuyển đổi chủng loại liên tục: Chuyển recipe liên tục từ chủng loại A sang B, từ B sang C, từ C về A, ghi lại thời gian chuyển đổi và độ chính xác ngay sau khi chuyển đổi.
- Dừng hoặc rút ra 1 xe con: Khi dừng 1 xe con hoặc rút nó ra khỏi đường ray, các xe con khác hoạt động thế nào. Sau khi lắp lại, có phục hồi bình thường được không.
- Chống va chạm: Tạo điều kiện để các xe con tiến gần nhau, kiểm tra chức năng chống va chạm có hoạt động không.
- Phục hồi sau mất điện và dừng khẩn cấp: Trong lúc vận hành, gây dừng khẩn cấp hoặc ngắt nguồn, ghi lại quy trình khởi động lại và thời gian cần để xác nhận lại vị trí từng xe con.
- Mất kết nối truyền thông: Ngắt truyền thông với PLC cấp trên hoặc MES, kiểm tra hệ thống vận chuyển hoạt động thế nào và dữ liệu ghi có bị thiếu không.
- Khởi động lại sau khi rửa (với phiên bản vệ sinh): Sau khi rửa theo quy trình rửa thực tế, kiểm tra có khởi động lại bình thường được không.
- Đối chiếu dữ liệu truy vết: Kiểm tra liên kết giữa xe con và phôi, dữ liệu ghi theo từng công đoạn có khớp với dòng chảy thực tế không.
Tiêu chí đạt cần được quyết định bằng con số ngay từ giai đoạn RFP. Không phải “đạt độ chính xác”, mà ghi như “với khối lượng tối đa XX kg, độ lặp lại tại công đoạn X nằm trong ±XX mm”.
Cách tiến hành 90 ngày khởi động
90 ngày sau lắp đặt là giai đoạn kiểm tra xem tiền đề của phần tính toán có thực sự đúng hay không.
- Ngày 1 đến 30: Ghi hằng ngày số lần chuyển đổi sản phẩm và thời gian mỗi lần, thời gian chu kỳ, số lần dừng và nguyên nhân. Điều quan trọng là ghi theo cùng định nghĩa với hồ sơ trước khi đưa vào.
- Ngày 31 đến 60: So sánh hồ sơ với phần tính toán. Thời gian chuyển đổi có ngắn lại như dự kiến không. Việc thay đồ gá và kiểm tra recipe có tốn nhiều thời gian hơn dự kiến không. Các nguyên nhân dừng hàng đầu là gì.
- Ngày 61 đến 90: Với các hạng mục có chênh lệch, quyết định nguyên nhân và biện pháp đối phó. Nếu cần sửa phần mềm, xác nhận ai sẽ sửa, và mở rộng phạm vi mà kỹ sư của nhà máy có thể đảm nhận việc sửa. Cũng kiểm tra xem thời gian được giải phóng có thực sự được dùng để sản xuất thêm hay không.
Các vấn đề đặc thù của Thái Lan và ASEAN
Nóng, ẩm và nhiệt độ trong tủ điện và trên đường ray
Các nhà máy ở Thái Lan có những khu vực không có điều hòa không khí, hoặc có độ ẩm cao tùy mùa. Vận chuyển tuyến tính là thiết bị mà cuộn dây trên đường ray, drive và tủ điều khiển đều sinh nhiệt. Lần này chúng tôi chưa xác nhận điều kiện nhiệt độ và độ ẩm sử dụng của từng sản phẩm. Xin hãy nêu số đo thực tế nhiệt độ và độ ẩm tại nơi lắp đặt, rồi xác nhận với nhà sản xuất về điều kiện môi trường sử dụng và cách xử lý khi nằm ngoài điều kiện đó.
Mất điện và sụt áp tức thời
Khi xảy ra mất điện hoặc sụt áp tức thời, vị trí của nhiều xe con được xử lý thế nào ảnh hưởng trực tiếp đến thời gian phục hồi. Ngoài việc thử phục hồi sau ngắt nguồn trong thử nghiệm nghiệm thu, hãy xem xét ngay từ khi thiết kế có cần bộ lưu điện hay không.
Rửa vệ sinh và nước
Với dây chuyền thực phẩm, dược phẩm và mỹ phẩm, phương pháp và tần suất rửa ảnh hưởng đến tuổi thọ thiết bị. Có những sản phẩm phiên bản vệ sinh như XTS Hygienic hay phiên bản IP69K của ACOPOStrak, và Planar Motor cũng được đưa tin là đáp ứng lĩnh vực thực phẩm và y tế bằng nắp bằng SUS316L (MONOist, ngày 14 tháng 10 năm 2025). Tất cả đều là công bố của nhà sản xuất, và mức độ phù hợp với điều kiện rửa của nhà máy cần được xác nhận riêng.
Tồn kho phụ tùng bảo trì tại chỗ
Phụ tùng dự phòng như xe con, module đường ray, drive có sẵn trong nước Thái Lan hay không sẽ quyết định thời gian dừng khi hỏng hóc. Trong RFP, hãy xác nhận số lượng dự phòng khuyến nghị, có tồn kho trong nước Thái Lan không, và số ngày nếu phải đặt từ nước ngoài. Có nhà sản xuất đã bắt đầu hỗ trợ kỹ thuật tại Nhật Bản (MONOist, bài về Planar Motor ngày 7 tháng 8 năm 2025), nhưng hệ thống hỗ trợ tại Thái Lan cần được xác nhận riêng.
Nhân lực có thể sửa phần mềm
Trong bảo trì vận chuyển tuyến tính, năng lực cần thiết hơn cả việc thay chi tiết máy là hiểu phần mềm PLC và điều khiển chuyển động để sửa tham số và biên dạng chuyển động. Nhân viên tại chỗ ở Thái Lan sẽ được trang bị để tự sửa đến mức nào. Chúng tôi khuyến nghị quyết định ngay khi đặt hàng ngôn ngữ đào tạo (tiếng Thái, tiếng Anh, tiếng Nhật), tài liệu đào tạo và phạm vi hỗ trợ từ xa.
Xác nhận đối tượng ưu đãi BOI
Như đã nêu, Thông báo BOI No. 4/2569 chỉ áp dụng cho ô tô (hạng mục 3.6 và 3.8). Với các nhà máy điện tử, thực phẩm, thiết bị y tế và các ngành khác, biện pháp nâng cao hiệu quả của Smart and Sustainable Industry là một lựa chọn có thể xem xét, nhưng điều kiện là theo nội dung hướng dẫn bản năm 2023, nên xin hãy xác nhận nội dung mới nhất bằng văn bản gốc của BOI.
Tuân thủ quy định cho máy xuất khẩu sang châu Âu
Khi chế tạo máy tại Thái Lan để xuất khẩu sang châu Âu, máy được đưa ra thị trường từ ngày 20 tháng 1 năm 2027 trở đi bắt buộc phải tuân thủ Quy định về máy móc của EU 2023/1230. Có thể cho rằng với máy có tích hợp vận chuyển tuyến tính, điều quan trọng là xác nhận cách tiến hành tuân thủ ngay từ giai đoạn đầu thiết kế, bao gồm cả cách xử lý phần mềm thực hiện chức năng an toàn.
Câu hỏi thường gặp
Hệ thống vận chuyển tuyến tính là gì?
Đây là hệ thống vận chuyển phôi bằng cách cho các xe con có gắn nam châm chuyển động độc lập từng chiếc một nhờ động cơ tuyến tính ở phía đường ray. Vì có thể cài đặt tốc độ, vị trí và khoảng cách cho từng xe con bằng phần mềm, khác với băng tải bước cố định, nó có thể thay đổi chuyển động theo chủng loại và công đoạn. Có hai loại là hệ thống xe con độc lập chạy trên ray và vận chuyển nâng từ di chuyển nổi trên các tấm.
Băng tải động cơ tuyến tính khác băng tải thông thường ở điểm nào?
Băng tải đai hoặc xích truyền thống về cơ bản chạy toàn bộ với cùng tốc độ, cùng bước. Băng tải động cơ tuyến tính có thể tăng giảm tốc, dừng và định vị theo từng xe con, và được cho là có ít chi tiết hao mòn cơ khí (tuyên bố của nhà cung cấp). Mặt khác, có những sản phẩm mà khi tải nặng hơn thì tốc độ và gia tốc giảm, và cần bảo trì phần mềm. Nếu công đoạn chấp nhận được việc mọi xe con chuyển động giống nhau, trong nhiều trường hợp băng tải là đủ.
Nên chọn hệ thống xe con độc lập hay vận chuyển nâng từ dạng phẳng?
Nếu cho nhiều xe con chạy trên vòng tuần hoàn dọc theo ray hoặc đường ray dài, hệ thống xe con độc lập là một phương án. Nếu có yêu cầu như muốn thay đổi vị trí và tư thế 2 chiều trên xe con, muốn xoay, nghiêng, nâng hạ, hay muốn hạn chế phát sinh hạt nhờ không tiếp xúc, vận chuyển nâng từ là một phương án. Tuy nhiên, tải trọng của vận chuyển nâng từ bị giới hạn tùy sản phẩm, ví dụ giá trị công bố là một mover tối đa 4.2 kg (XPlanar). Xin hãy kiểm tra khối lượng phôi và đồ gá trước.
Chi phí của vận chuyển tuyến tính là bao nhiêu?
Các nguồn chúng tôi khảo sát lần này không ghi giá. Trong mô hình tính toán của bài viết này, dùng con số giả định, nếu chỉ đánh giá bằng thời gian chuyển đổi thì phần lớn hiệu quả đến từ cải tiến chuyển đổi trên thiết bị hiện có, và thời gian hoàn vốn của phần bổ sung do vận chuyển tuyến tính là khoảng 19.5 năm nếu chuyển đổi 250 lần mỗi năm, khoảng 6.3 năm nếu 600 lần mỗi năm, tức là kết quả thay đổi rất lớn theo tần suất chuyển đổi. Chi phí thực tế, xin hãy xác nhận bằng cách gửi RFP ghi rõ điều kiện của nhà máy mình để nhà cung cấp báo giá.
Thời gian chuyển đổi sản phẩm có thực sự bằng không?
Cách an toàn là lập kế hoạch với giả định rằng nó sẽ không bằng không. Dù chuyển động của hệ thống vận chuyển (tốc độ, bước, vị trí dừng) có thể thay đổi bằng chuyển recipe, nếu đồ gá hoặc nest trên xe con khác nhau theo chủng loại thì vẫn cần thay. Việc kiểm tra recipe và kiểm tra chất lượng ngay sau khi chuyển đổi cũng vẫn còn. Trong phần tính toán của bài viết này, phương án vận chuyển tuyến tính cũng được đặt tiền đề là mỗi lần chuyển đổi mất 9 phút.
Có dùng được cho phôi nặng không?
Tùy sản phẩm. Theo ví dụ giá trị công bố, Multi-Carrier-System của Festo và Siemens có khối lượng vận chuyển tối đa 50 kg (bài báo năm 2019), còn QuickStick HT của Rockwell Automation quảng bá khả năng vận chuyển vật nặng “hàng nghìn kg”. Tuy nhiên, cần lưu ý rằng khi nặng hơn thì chuyển động thay đổi, ví dụ gia tốc của QuickStick HT được ghi là phụ thuộc khối lượng. Xin hãy kiểm tra chu kỳ cần thiết với khối lượng phôi và đồ gá của chính mình.
Có bảo trì được tại Thái Lan không?
Khác nhau tùy sản phẩm và nhà cung cấp. Xin hãy xác nhận ngay từ giai đoạn RFP về tồn kho phụ tùng dự phòng trong nước Thái Lan, kỹ thuật viên có thể hỗ trợ tại chỗ, đào tạo bằng tiếng Thái, tiếng Anh, tiếng Nhật, và phạm vi hỗ trợ từ xa. Vì bảo trì vận chuyển tuyến tính có nhiều việc sửa phần mềm, chúng tôi khuyến nghị đồng thời quyết định kỹ sư của nhà máy sẽ được trang bị để tự sửa đến mức nào.
Tổng kết
Hệ thống vận chuyển tuyến tính không phải là “băng tải chạy nhanh hơn”, mà là hệ thống vận chuyển có thể thay đổi chuyển động theo từng xe con. Nó hoàn vốn ở những công đoạn mà bạn có thể nói bằng con số ít nhất một trong các điều: chuyển đổi chủng loại nhiều, thời gian hoặc độ chính xác cần thiết khác nhau giữa các công đoạn, muốn gia công, kiểm tra hoặc đồng bộ trên hệ thống vận chuyển. Vì vậy, việc làm đầu tiên không phải là so sánh sản phẩm, mà là đo xem hệ thống vận chuyển bước cố định đang gặp vấn đề gì, bằng thời gian chuyển đổi, thời gian chờ và độ chính xác.
Trong mô hình tính toán (giả định), nếu chỉ nhìn thời gian chuyển đổi thì phần lớn hiệu quả đến từ cải tiến chuyển đổi trên thiết bị hiện có, và thời gian hoàn vốn của phần bổ sung do vận chuyển tuyến tính là khoảng 19.5 năm nếu chuyển đổi 5 lần mỗi tuần, khoảng 6.3 năm nếu 2 lần mỗi ngày, thay đổi rất lớn theo tần suất. Lý do chọn vận chuyển tuyến tính, trong nhiều trường hợp, nằm ở các hiệu quả ngoài thời gian chuyển đổi. Hãy lượng hóa chúng trên công đoạn của mình, chỉ chuyển đoạn có giá trị gia tăng cao còn thiếu sang vận chuyển tuyến tính, và nối phía trước, phía sau bằng vận chuyển truyền thống. Kiểm tra tải trọng, tốc độ, gia tốc và độ chính xác theo một bộ, và đưa an toàn cùng bảo trì phần mềm vào phạm vi đặt hàng. Tiến hành theo trình tự này, bạn sẽ có thể ra quyết định bằng con số của chính mình, chứ không phải bằng câu chữ trong bản đề xuất.
TOMAS TECH hỗ trợ việc xem xét phương thức vận chuyển và đưa thiết bị vào vận hành, phù hợp với công đoạn và layout của nhà máy tại Thái Lan. Bạn có thể trao đổi với chúng tôi ngay cả ở giai đoạn chưa quyết định phương thức hay sản phẩm, chẳng hạn như giai đoạn kiểm kê thời gian chuyển đổi và thời gian công đoạn hiện tại, hoặc giai đoạn đánh giá xem giữ nguyên hệ thống vận chuyển bước cố định thì cải thiện được đến đâu. Xin vui lòng liên hệ qua biểu mẫu này.
Thông tin tham khảo
- The Star (Reuters): Thai August factory output rises 4.44% y/y, beats forecast (ngày 30 tháng 9 năm 2026)
- Trading Economics: Thailand Industrial Output Growth Beats Forecasts (ngày 30 tháng 9 năm 2026)
- Trading Economics: Thailand Business Confidence Remains Subdued (ngày 2 tháng 10 năm 2026)
- Ủy ban Đầu tư Thái Lan (BOI): Thông cáo báo chí No. 117/2569 về đơn xin đầu tư nửa đầu năm 2026 (ngày 23 tháng 7 năm 2026)
- New Straits Times: Đơn xin đầu tư 26.8 tỷ USD vào lĩnh vực bán dẫn và điện tử của Thái Lan (ngày 4 tháng 8 năm 2026)
- Tilleke & Gibbins: Ưu đãi đầu tư mới cho sản xuất ô tô và HEV, PHEV (ngày 21 tháng 4 năm 2026)
- Ủy ban Đầu tư Thái Lan (BOI): Biện pháp nâng cao hiệu quả của Smart and Sustainable Industry (hướng dẫn ưu đãi đầu tư bản năm 2023)
- Schneider Electric Japan: Hệ thống vận chuyển tuyến tính là gì (Lexium MC12)
- Rockwell Automation: On the move to flexible medical device production (ngày 16 tháng 7 năm 2018)
- Machine Design: Why Independent Cart Conveying Is One Smart Move (ngày 12 tháng 6 năm 2017)
- Beckhoff: Trang sản phẩm XTS linear product transport (truy cập ngày 9 tháng 10 năm 2026)
- Drives & Controls: Bài công bố ACOPOStrak của B&R (ngày 8 tháng 12 năm 2017)
- Drives & Controls: Levitating transport systems could be a motion revolution (ngày 19 tháng 12 năm 2018)
- Industrial Automation India: Machine automation innovations at Interpack 2026 (ngày 8 tháng 5 năm 2026)
- Beckhoff: Trang sản phẩm XPlanar planar motor system (truy cập ngày 9 tháng 10 năm 2026)
- Yamaha Motor: Linear Conveyor Module LCMR200 Specifications (truy cập ngày 9 tháng 10 năm 2026)
- Rockwell Automation: Trang sản phẩm QuickStick HT (truy cập ngày 9 tháng 10 năm 2026)
- ATS SuperTrak CONVEYANCE: SuperTrak GEN3 Specs, Components, Configurations (truy cập ngày 9 tháng 10 năm 2026)
- Beckhoff: The perfectly synchronized XTS (ngày 17 tháng 12 năm 2024)
- Packaging South Asia: New track and shuttle – B&R (ngày 30 tháng 6 năm 2023)
- Rockwell Automation: Trang sản phẩm iTRAK 5750 (truy cập ngày 9 tháng 10 năm 2026)
- PR Newswire (Rockwell Automation): Công bố iTRAK 5750 Intelligent Track System (ngày 3 tháng 7 năm 2024)
- Bosch Rexroth: ctrlX AUTOMATION transfer systems (ctrlX FLOW6D, FLOWHS) (truy cập ngày 9 tháng 10 năm 2026)
- Robotics & Automation News: Festo và Siemens tích hợp Multi-Carrier-System vào hệ thống transfer của Bosch Rexroth (ngày 20 tháng 5 năm 2019)
- Planar Motor: Tài liệu kỹ thuật 4 Series (truy cập ngày 9 tháng 10 năm 2026)
- MONOist: Vận chuyển tuyến tính nâng từ không cần bảo trì, bắt đầu hỗ trợ kỹ thuật tại Nhật Bản (ngày 7 tháng 8 năm 2025)
- MONOist: Vận chuyển tuyến tính nâng từ của Canada, ngoài đáp ứng nhiệt độ cao còn sắp bổ sung model cho môi trường chân không (ngày 14 tháng 10 năm 2025)
- Mitsubishi Electric FA: Hệ thống Linear Track (Giải thưởng Mười sản phẩm mới xuất sắc)
- Beckhoff: Doubled throughput in bottle packaging (ngày 28 tháng 4 năm 2026)
- Beckhoff: Efficient production of vehicle battery cells (ngày 3 tháng 11 năm 2025)
- Beckhoff: Flexible implementation of hygienic pouch packaging (ngày 28 tháng 4 năm 2026)
- Rockwell Automation: iTRAK System Achieves Extraordinary OEE (ngày 4 tháng 2 năm 2020)
- Beckhoff: TwinSAFE safe drive technology (truy cập ngày 9 tháng 10 năm 2026)
- EUR-Lex (Công báo EU): Regulation (EU) 2023/1230 on machinery (thông qua ngày 14 tháng 6 năm 2023)
- Knowby: EU Machinery Legislation 2023/1230 (ngày 29 tháng 7 năm 2026)
- Enviliance ASIA: Thailand renews safety standard for machine, crane and boiler (năm 2021)
- Data Resource (QYResearch): Thị trường hệ thống vận chuyển dẫn động bằng động cơ tuyến tính toàn cầu (ngày 5 tháng 11 năm 2025)


