


การติดตั้ง AI ตรวจรอยซีลความร้อนควรเริ่มจากคำถามด้านคุณภาพ: กล้องเห็นข้อบกพร่องชนิดใด ต้องทดสอบสมบัติใดด้วยวิธีอื่น และถุงที่น่าสงสัยจะถูกแยกไปที่ไหน ผงหรือชิ้นผลิตภัณฑ์ติดในแนวซีล รอยย่น และความกว้างซีลไม่พออาจเห็นได้จากภาพ แต่ภาพที่ดูเรียบร้อยไม่สามารถรับรองว่าไม่มีรอยรั่วหรือมีแรงยึดตามข้อกำหนด บทความนี้อธิบายการกำหนดสเปก การถ่ายภาพ การตัดสินใจ การคัดออก และ FAT/SAT สำหรับไลน์บรรจุภัณฑ์ในไทย หากต้องเลือกเครื่องบรรจุถุงโดยรวม อ่านคู่มือเลือกเครื่อง VFFS บทความนี้เจาะเฉพาะการตรวจและรับมอบคุณภาพบริเวณซีลหลังการปิดผนึก
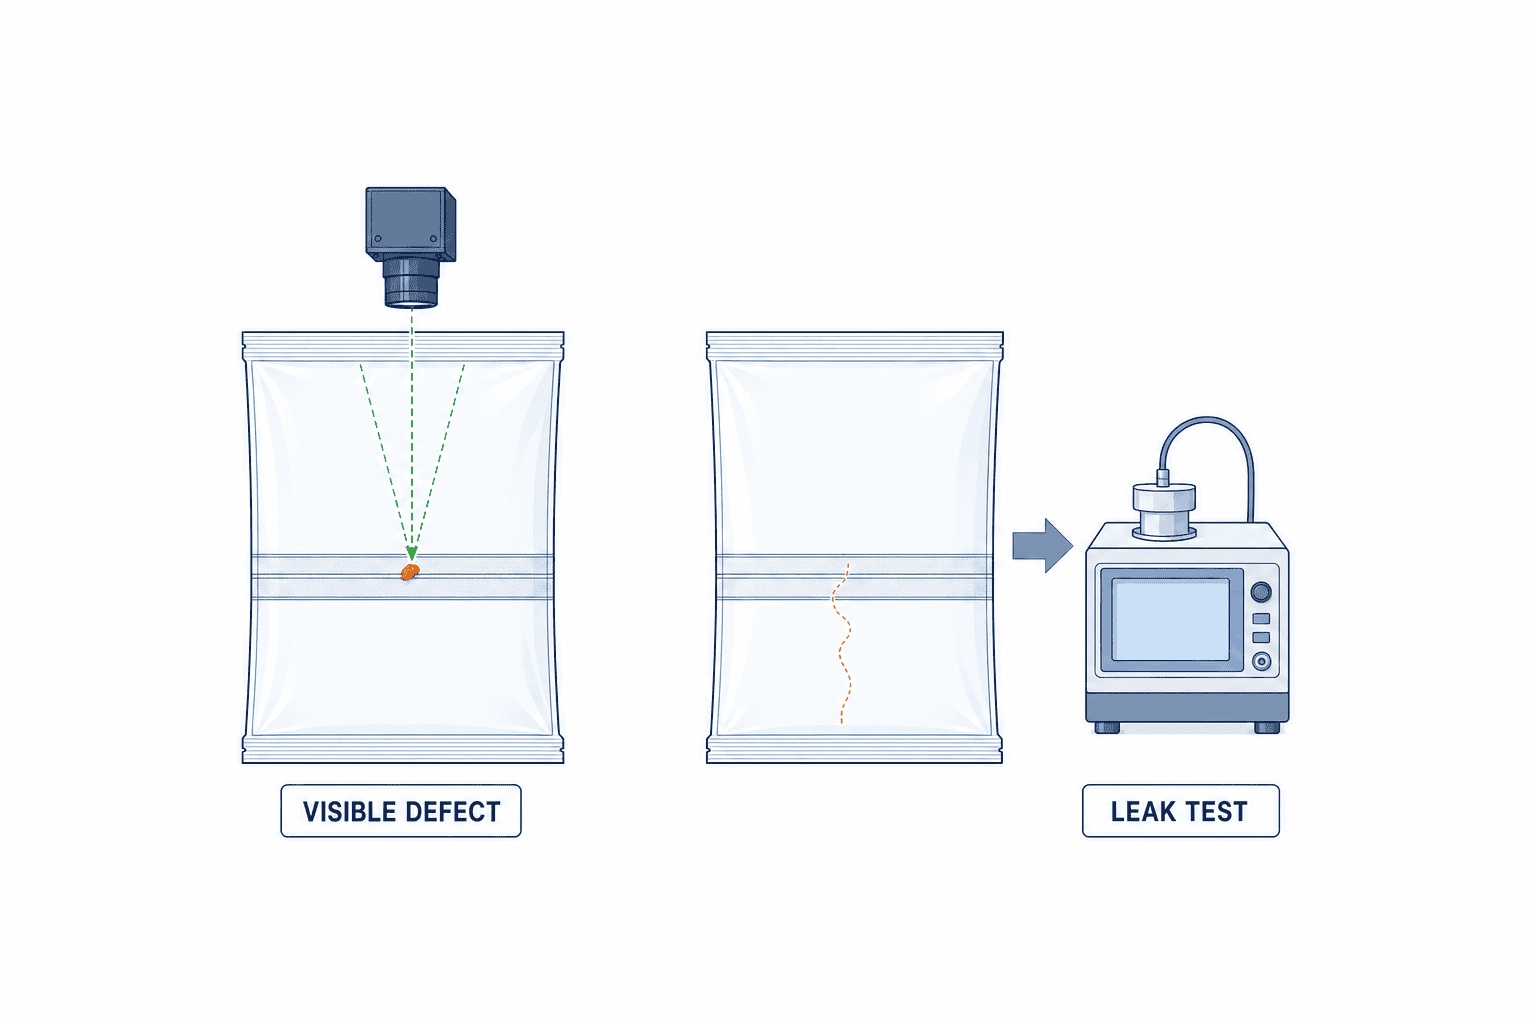
1. แยกตำหนิที่มองเห็นออกจากสมรรถนะของรอยซีล
รูปลักษณ์ ความแน่นหนา และแรงที่ใช้เปิดซองเป็นข้อกำหนดคนละเรื่อง ผงที่ติดขวางแนวซีลอาจทำให้แถบซีลดูขาดตอน แต่ช่องทางรั่วเล็กมากอาจยังอยู่แม้ฟิล์มดูติดกัน ในทางกลับกัน เงาสะท้อนหรือลายพิมพ์อาจดูคล้ายตำหนิทั้งที่ไม่มีผลต่อการใช้งาน ผลของ AI จึงเป็นหลักฐานเกี่ยวกับภาพ ไม่ใช่ใบรับรองความสนิทของบรรจุภัณฑ์
แผนตรวจควรแยกสี่ส่วน: สิ่งที่ตรวจด้วยภาพทุกชิ้น สิ่งที่ตรวจด้วยการทดสอบการรั่วหรือความแข็งแรงที่เหมาะสม พารามิเตอร์ของเครื่องซีล เช่น อุณหภูมิ แรงกด และเวลา และผู้มีอำนาจพักหรือปล่อยล็อต การเลือกวิธีทดสอบขึ้นอยู่กับสินค้า ฟิล์ม และข้อกำหนดลูกค้า อย่านำมาตรฐานของบรรจุภัณฑ์ชนิดหนึ่งมาใช้กับอีกชนิดโดยอัตโนมัติ ISO 11607-1 กล่าวถึงบรรจุภัณฑ์ของเครื่องมือแพทย์ที่ผ่านการทำให้ปราศจากเชื้อขั้นสุดท้าย ASTM F1929 เป็นวิธีทดสอบการรั่วด้วยการแทรกซึมของสีย้อมสำหรับบรรจุภัณฑ์ทางการแพทย์ชนิดมีรูพรุน ส่วน ASTM F1886/F1886M ระบุวิธีตรวจด้วยสายตาของบรรจุภัณฑ์ปฐมภูมิ โดยส่วนตรวจช่องรั่วในรอยซีลใช้กับบรรจุภัณฑ์ที่มีด้านโปร่งใสอย่างน้อยหนึ่งด้านและมองเห็นรอยซีลชัดเจน ส่วนการตรวจผิววัสดุมีขอบเขตต่างกัน และ ASTM F88/F88M เกี่ยวกับความแข็งแรงของรอยซีลวัสดุกั้นแบบยืดหยุ่น การใส่หมายเลขมาตรฐานใน RFP อย่างเดียวไม่ได้กำหนดเกณฑ์ผ่านสำหรับสินค้าของโรงงาน ฝ่ายประกันคุณภาพต้องตรวจขอบเขตและฉบับที่ใช้กับผลิตภัณฑ์จริง
2. ทำทะเบียนข้อบกพร่องก่อนฝึกโมเดล AI
สำหรับแต่ละตำแหน่งซีล ให้บันทึกชนิดฟิล์ม สินค้า ลักษณะตำหนิ สาเหตุที่เป็นไปได้ ความรุนแรงต่อการส่งมอบ วิธีตรวจ และวิธีจัดการ คำว่า “ซีลเสีย” กว้างเกินไปสำหรับเก็บตัวอย่างหรือเลือกอุปกรณ์ ตารางนี้เป็นตัวอย่างโครงสร้าง ส่วนตัวเลขขีดจำกัดต้องมาจากสเปกที่โรงงานอนุมัติ
| สภาพ | สิ่งที่ตรวจจากภาพ | สิ่งที่ต้องยืนยันเพิ่มเติม | การจัดการทั่วไป |
|---|---|---|---|
| ผง ของเหลว หรือชิ้นสินค้าติดซีล | สี รูปร่าง ความสูง หรือแถบซีลขาดตอน | ทดสอบรั่วหรือแรงซีลเมื่อจำเป็น | แยกถุงและตรวจจังหวะเติมสินค้า |
| รอยย่น รอยพับ ฟิล์มซ้อน | เงาเป็นเส้น แนวซีลโค้ง หรือส่วนซ้อน | ทดสอบสมรรถนะตามตัวอย่างขีดจำกัด | เทียบตัวอย่างและแก้สาเหตุรอยพับ |
| ซีลแคบหรือตำแหน่งคลาด | ขอบด้านใน/นอก ความกว้างต่อเนื่อง | ตรวจระบบวัดและทดสอบสมรรถนะ | ตรวจสูตรเครื่องและการลำเลียง |
| ความร้อนเกินหรือฟิล์มเสีย | สีและผิวเปลี่ยน หรือสงสัยมีรู | ตรวจวัสดุ แรงซีล และการรั่ว | ตรวจอุณหภูมิ เวลา และฮีตเตอร์ |
| ภาพดูดีแต่ซีลอ่อน | ภาพอาจไม่มีสัญญาณที่เชื่อถือได้ | การทดสอบตามการใช้งาน | พักล็อตและสืบสวน |
คำว่า “มองเห็นได้” ไม่ได้แปลว่ากล้องทุกแบบจะมองเห็น ผงสีอ่อนใต้ฟิล์มใส รอยย่นบนฟิล์มเคลือบโลหะ หรือรอยพับด้านหลังอาจต้องใช้แสงหรือกล้องอีกมุม บันทึกขนาดตำหนิต่ำสุด ตำแหน่ง ทิศทางถุง สี และความแปรปรวนที่ยอมรับได้ พร้อมตัวอย่างดี เสีย และก้ำกึ่ง ตั้งเกณฑ์จากตำหนิจริงและผลต่อหน้าที่ของบรรจุภัณฑ์ ไม่คัดลอกตัวเลขจากการสาธิตของผู้ขาย
ต้องระบุความแปรปรวนของสินค้าดีด้วย เช่น ลายพิมพ์แต่ละล็อต ฟิล์มยืด สภาพหลังเริ่มอุ่นเครื่อง หรือหยดน้ำหลังทำความสะอาด มิฉะนั้นระบบจะคัดถุงดีจำนวนมาก QA กำหนดเส้นแบ่งผ่าน/ไม่ผ่าน/รอตรวจ ส่วนฝ่ายผลิตและซ่อมบำรุงยืนยันว่าใช้เกณฑ์เดียวกันบนไลน์ได้
3. ออกแบบภาพให้เหมาะกับการตรวจสิ่งติดซีลและรูปทรงซีล
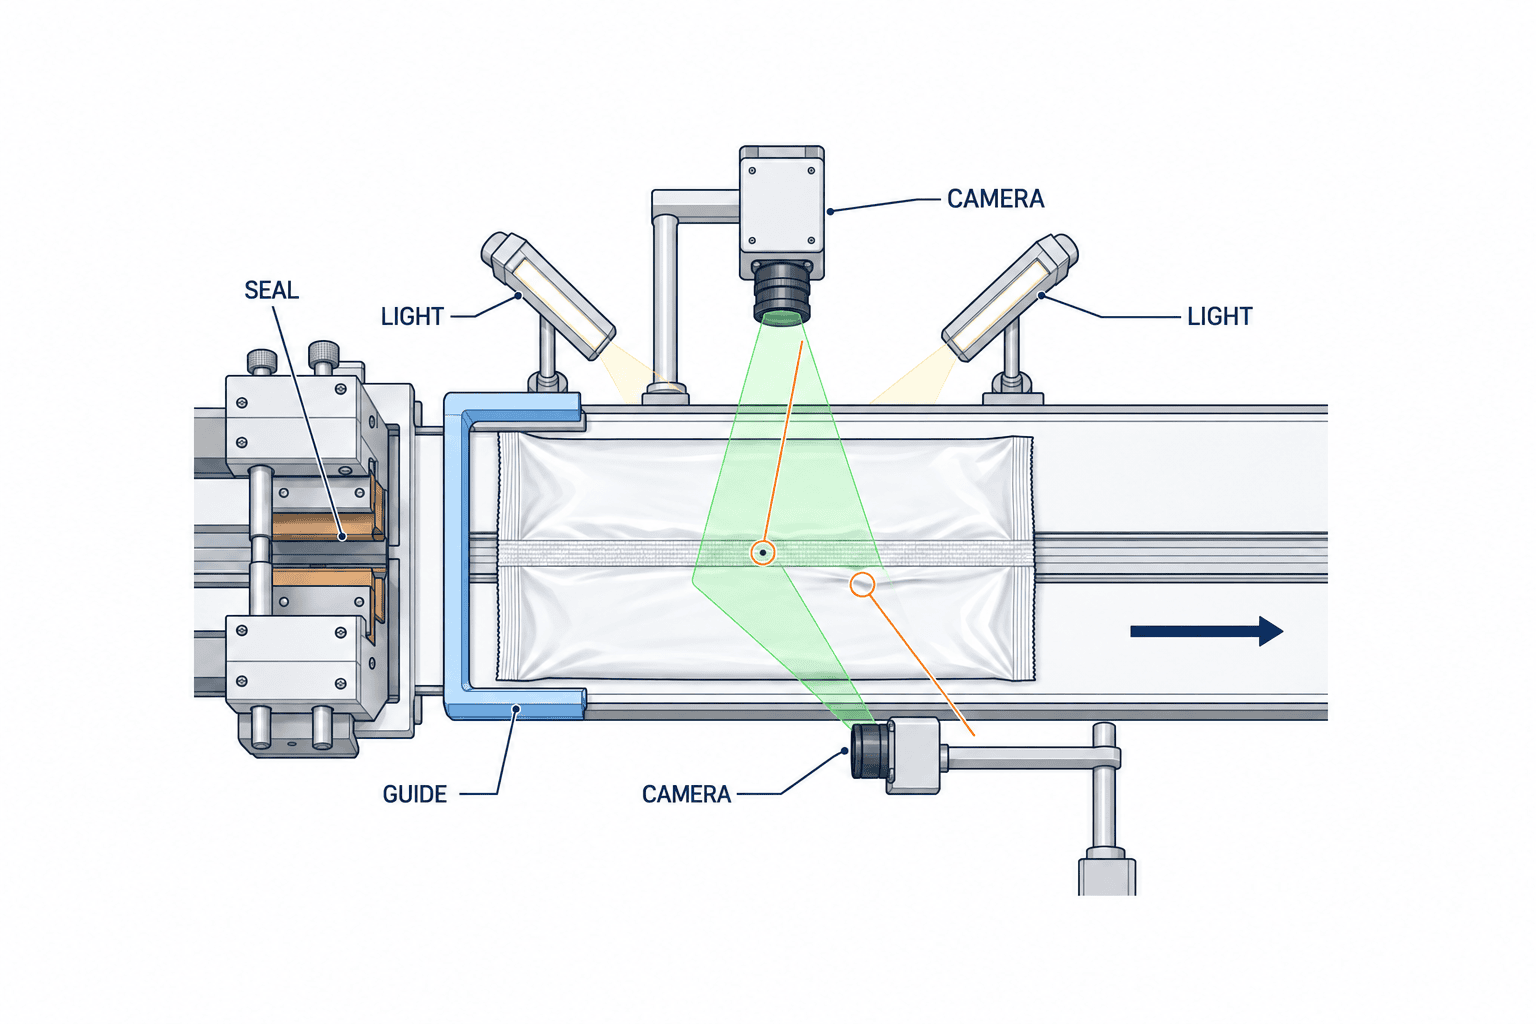
กำหนดก่อนว่าจะดูแถบซีลจากด้านใด กี่ด้าน มุมใด และจุดใดในกระบวนการ กล้องบนหนึ่งตัวอาจพอสำหรับบางซอง แต่บางชนิดต้องมีกล้องด้านหลังหรือด้านข้าง หากถุงแกว่ง ควรทำรางประคองให้ท่าอยู่คงที่ก่อนเพิ่มความซับซ้อนของโมเดล
แสงส่องทะลุอาจช่วยเห็นสิ่งแปลกปลอมหรือแนวซีลไม่ต่อเนื่องในฟิล์มใส แต่ไม่เหมาะกับฟิล์มทึบ แสงสะท้อนมุมเฉียงอาจแสดงรอยย่นหรือระดับผิว แต่เพิ่มแสงสะท้อนจากลายพิมพ์ แสงกระจายลดเงาจ้า แต่อาจทำให้ความต่างด้านความสูงเล็ก ๆ จางลง จึงควรนำตำหนิที่เสี่ยงที่สุดมาเทียบกับตัวอย่างดีที่คล้ายตำหนิมากที่สุดภายใต้แสงแต่ละแบบ
ถ้าลายพิมพ์รบกวนการตรวจสีด้วยกล้อง 2D อาจพิจารณาข้อมูลความสูง KEYENCE เผยแพร่ตัวอย่างการใช้เซ็นเซอร์เลเซอร์ 3D ดูการกระจายความสูงของผิวเพื่อตรวจสิ่งแปลกปลอมในแนวซีล นั่นเป็นตัวอย่างการใช้งาน ไม่ได้หมายความว่าทุกโรงงานต้องใช้ 3D ให้เปรียบเทียบกับแสง 2D ที่ปรับเหมาะกับฟิล์มจริง ความเร็ว ระยะติดตั้ง และงบประมาณ ผู้ผลิตรายเดียวกันยกตัวอย่างการตรวจความกว้างรอยซีลในงานเกี่ยวข้องกับการแพทย์ด้วย แต่ไม่ใช่เกณฑ์รับสินค้าประเภทอาหาร
เลือกเลนส์และสเกลภาพจากตำหนิที่เล็กที่สุดเมื่อแถบซีลทั้งหมดอยู่ในมุมมอง ไม่เลือกจากจำนวนเมกะพิกเซลอย่างเดียว ระบุช่วงความกว้างถุง การแกว่ง ระยะทำงาน ความชัดลึก เวลารับแสง ความสั่น ความเร็ว และสภาพการล้าง หากขอบซีลหลุดจากภาพ โมเดลย่อมตัดสินไม่ได้ ภาพที่ขาดหรือใช้ไม่ได้ต้องเป็นเหตุการณ์ผิดปกติ ไม่ใช่ผ่านอัตโนมัติ
4. เปรียบเทียบกฎภาพ AI และ 3D ด้วยตัวอย่างชุดเดียวกัน
เมื่อวัดความกว้างและตำแหน่งซีลได้ชัด ให้ลองระบบกฎภาพก่อน เพราะอธิบายผลด้วยมิติได้และอาจใช้ภาพฝึกน้อยกว่า สำหรับสิ่งติดซีลที่รูปร่างไม่แน่นอน รอยย่นทับลายพิมพ์ หรือสินค้าดีที่หน้าตาหลากหลาย ให้เปรียบเทียบ AI แบบจัดประเภท ตรวจตำแหน่ง หรือแบ่งพื้นที่ หากความสูงเป็นหลักฐานสำคัญ ให้รวม 3D เป็นตัวเลือก บางกรณีต้องใช้หลายวิธีร่วมกัน
ทุกทางเลือกต้องได้ตัวอย่างจริง เกณฑ์เดียวกัน และโอกาสปรับแสงเท่ากัน ตรวจความเอนเอียงของข้อมูลฝึกตาม SKU ฟิล์ม เครื่อง กะ และชนิดตำหนิ เก็บล็อตต่างวันและตัวอย่างหลังเปลี่ยนรุ่นไว้ทดสอบอิสระ การใช้ภาพล็อตเดียวกับที่ฝึกเพื่อรับมอบยังไม่พิสูจน์ผลงานกับล็อตใหม่
“ความแม่นยำ 99%” ไม่พอสำหรับตัดสินซื้อ หากสินค้าเกือบทั้งหมดดี การตอบว่าดีทุกชิ้นก็อาจได้คะแนนสูง ให้รายงานการปล่อยตำหนิหลุดเป็นรายชนิด การคัดสินค้าดีผิด อัตรารอตรวจ ภาพหาย เวลาในการตัดสิน และคัดผิดถุงแยกกัน ดูคำอธิบายทั่วไปเรื่องจุดตัดสินใจในคู่มือควบคุมการคัดสินค้าดีผิดของ AI สำหรับรอยซีล ความเสี่ยงของรอยย่นเชิงรูปลักษณ์อาจต่างจากรอยขาดที่ก่อการรั่ว จึงต้องตั้งเกณฑ์รายชนิด
5. ผูกคำตัดสินของกล้องกับถุงจริงทีละใบ
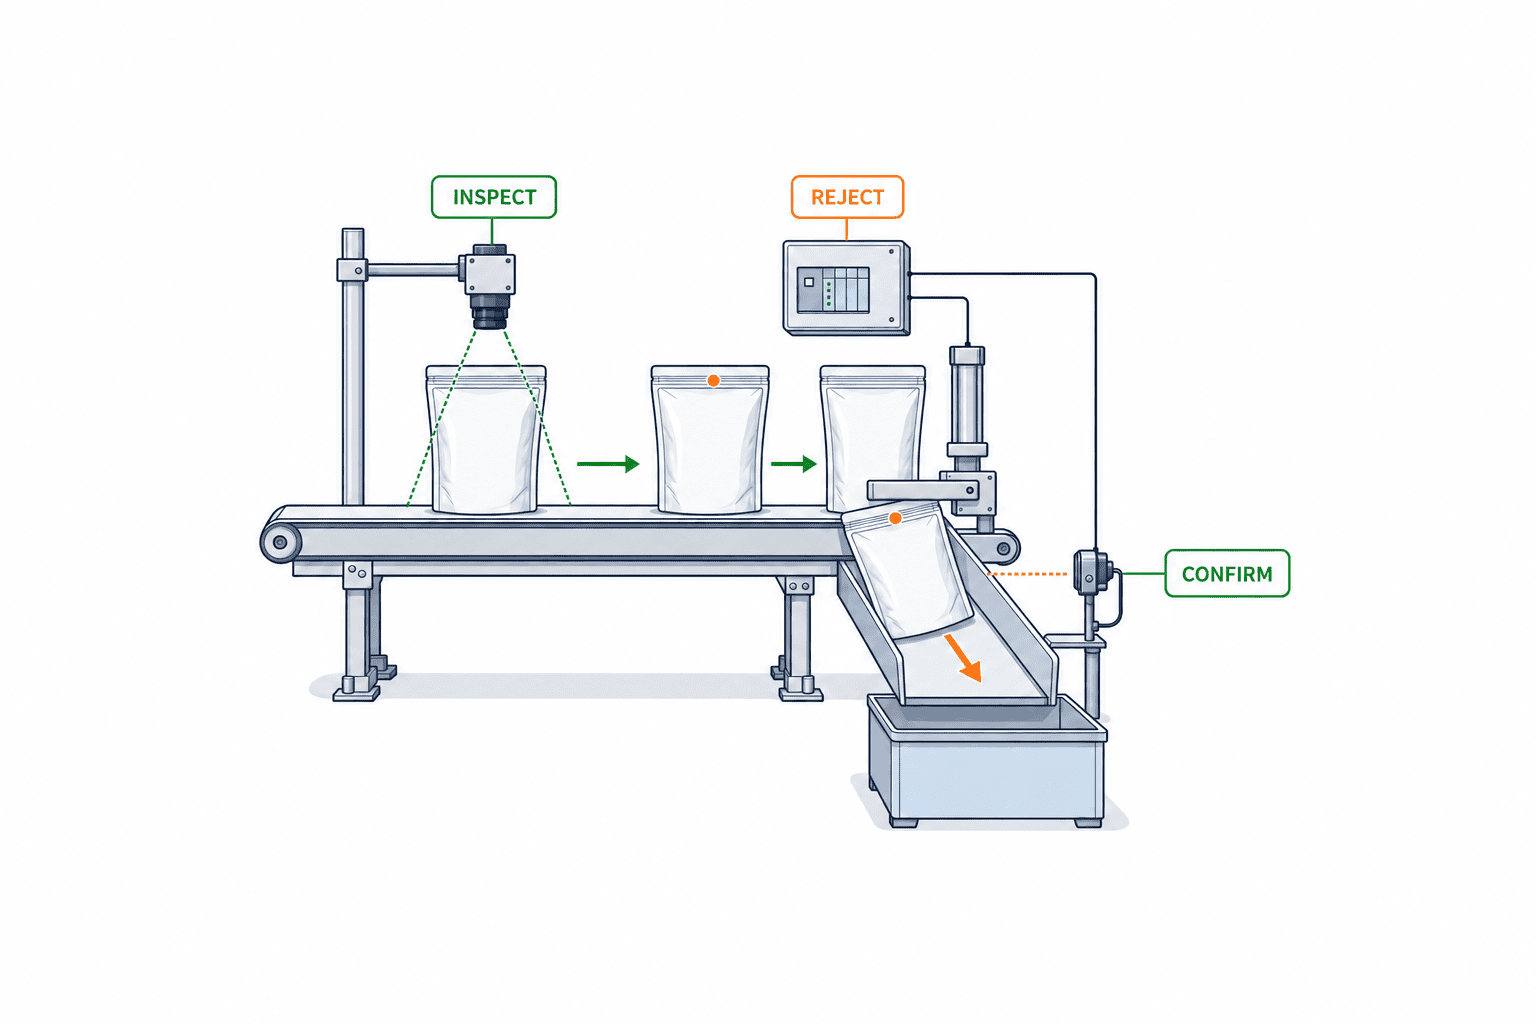
ตรวจพบตำหนิในภาพแต่คัดถุงผิดใบก็ไม่เกิดการประกันคุณภาพ ต้องทดสอบระยะจากกล้องถึงจุดคัดออก ความเร็วสายพานที่เปลี่ยน ระยะห่างถุง ความหน่วงเซ็นเซอร์และ PLC รวมถึงเวลาตอบสนองของลมหรือแขนผลัก หลังเครื่อง VFFS ตัดถุง ท่าของถุงอาจเปลี่ยน และ SKU อีกขนาดอาจใช้เวลาวิ่งต่างกัน ใช้ทริกเกอร์ ตัวนับ เอนโค้ดเดอร์ หรือรหัสสินค้าให้เหมาะกับไลน์ ไม่พึ่งเวลาอย่างเดียว
มีเซ็นเซอร์ยืนยันว่าถุงถูกส่งเข้าทางกักกันจริง กำหนดการจัดการเมื่อถังเต็ม ลมตก คัดออกไม่สำเร็จ ภาพหาย สื่อสารขาด หรือสูตรเครื่องไม่ตรง: หยุดไลน์หรือกักสินค้าทั้งช่วงตามแผนที่อนุมัติ ฝ่ายวิศวกรรม ความปลอดภัย และ QA ต้องตกลงพฤติกรรมของเครื่องและสินค้าที่ได้รับผลกระทบ
ผูกผลตัดสินเข้ากับเวลา SKU ล็อต สูตรเครื่องซีล สูตรกล้อง/แสง รุ่นโมเดล ชนิดตำหนิ คำสั่งคัดออก ผลยืนยัน และผลตรวจซ้ำ กำหนดอายุเก็บภาพและสิทธิ์เข้าถึง พร้อมจัดมุมกล้องไม่ให้ติดบุคคลหรือพื้นที่ที่ไม่จำเป็น บันทึกเหล่านี้ช่วยแยกว่าโมเดลผิด จับคู่ถุงผิด หรือกลไกคัดออกผิด
6. ควบคุมการเปลี่ยนรุ่นและการคัดสินค้าดีผิด
ลายพิมพ์ ขนาดถุง และสินค้าด้านในที่เปลี่ยนอาจทำให้ตำแหน่งและลักษณะซีลเปลี่ยน เก็บรหัส SKU ฟิล์ม พื้นที่ตรวจ แสง ช่วงความกว้างที่ยอมรับ โมเดลหรือเกณฑ์ตัดสิน เวลาหน่วงคัดออก และวิธีจัดการไว้ในสูตรที่ควบคุม เมื่อเปลี่ยนรุ่น ให้เทียบสูตรเครื่องซีลกับสูตรตรวจ แล้วทดสอบตัวอย่างดี เสีย และรอตรวจก่อนอนุมัติผลิต
เมื่อสินค้าดีถูกคัดทิ้งมากขึ้น ให้ตรวจไฟสกปรก กล้องขยับ ฟิล์มวิ่งเบี้ยว สภาพซีล และความถูกต้องของป้ายตัวอย่างก่อนลดความไว การขยับเกณฑ์อาจทำให้ตำหนิหลุดเพิ่ม เปรียบเทียบสูตรเก่าและใหม่ด้วยชุดทดสอบอิสระชุดเดียวกันเป็นรายตำหนิ พร้อมบันทึกผู้อนุมัติ ล็อตที่มีผล และวิธีย้อนกลับ ติดตามทั้งจำนวนและตัวหารตาม SKU กะ และล็อต: ปริมาณตรวจ ตำหนิ รอตรวจ คัดถุงดีออกผิดพลาด หลุดจริง ภาพหาย และคัดออกไม่สำเร็จ ผลตรวจซ้ำจาก QA ต้องกลับเข้าระบบบันทึก
7. ใช้ภาพร่วมกับการทดสอบการรั่วและแรงซีล
กล้องบนไลน์ช่วยตรวจสิ่งที่เห็นได้ทุกถุงและบอกการเปลี่ยนของกระบวนการเร็ว ส่วนการทดสอบหน้าที่ตรวจคุณสมบัติอีกประเภท QA เป็นผู้กำหนดวิธี ความถี่ และขอบเขตการพักล็อตเมื่อผลไม่ผ่าน อัตราผ่านของภาพสูงขึ้นไม่ได้พิสูจน์ว่าเลิกหรือลดการทดสอบการรั่วหรือแรงซีลได้ การเปลี่ยนต้องมีการตรวจสอบความเหมาะสมและอนุมัติตามการใช้งานจริง
หากภาพพบซีลแคบ ให้แยกถุงและเทียบผลทดสอบหน้าที่กับประวัติพารามิเตอร์ในช่วงเดียวกัน หากการทดสอบหน้าที่ไม่ผ่านแต่ภาพไม่มีตำหนิ ให้แยกสาเหตุว่าเป็นความผิดปกติที่มองไม่เห็น มุมกล้องไม่ครอบคลุม หรือจับคู่ภาพกับตัวอย่างผิด เชื่อมข้อมูลด้วยล็อต SKU และเวลา
ควรระบุขอบเขตมาตรฐานอย่างตรงไปตรงมา ASTM F88/F88M เกี่ยวกับแรงซีลของวัสดุกั้นแบบยืดหยุ่น ASTM F1929 เป็นวิธีทดสอบด้วยสีย้อมสำหรับบรรจุภัณฑ์ทางการแพทย์ชนิดมีรูพรุน ISO 11607-1 เกี่ยวกับระบบบรรจุภัณฑ์ของเครื่องมือแพทย์ที่ทำให้ปราศจากเชื้อขั้นสุดท้าย ไม่มีฉบับใดเป็นข้อบังคับทั่วไปสำหรับทุกถุง QA ต้องตรวจสินค้า วัสดุ ตลาด ฉบับ และสัญญาลูกค้า
8. 12 หัวข้อ RFP เพื่อเปรียบเทียบเครื่องตรวจบรรจุภัณฑ์
ส่งเกณฑ์รับมอบให้ผู้ขายก่อนถามว่าควรซื้อกล้องรุ่นใด คำว่า “รองรับ AI” หรือ “ตรวจ 100%” ไม่ได้บอกว่าจะรับมอบเครื่องอย่างไร
- ขอบเขต: รูปแบบ SKU ตำแหน่งซีล ขนาด ฟิล์ม และช่วงความเร็ว
- ทะเบียนตำหนิ: นิยาม ตัวอย่างขีดจำกัด ความรุนแรง และวิธีจัดการ
- การมองเห็น: ขนาดตำหนิที่ต้องพบ ด้านที่ต้องถ่าย การเคลื่อน แสง และการล้าง
- วิธีตรวจ: เหตุผลเลือก 2D, 3D, กฎภาพ หรือ AI พร้อมภาพต้นฉบับ
- เปลี่ยนรุ่น: เรียกสูตร ป้องกันสูตรผิด ทดสอบตัวอย่าง และสิทธิ์ผู้ใช้
- สมรรถนะ: ตำหนิหลุดและตัวหารรายชนิด คัดดีผิดและตัวหาร รอตรวจ และภาพหาย
- เวลา: ถ่าย ประมวลผล และคัดออกที่ความเร็วสูงสุดและขณะความเร็วเปลี่ยน
- กักกัน: กลไก เซ็นเซอร์ยืนยัน และการตอบสนองต่อถังเต็ม ลมตก หรือสื่อสารขาด
- หลักฐาน: ภาพ ล็อต SKU เวลา รุ่นโมเดล คำสั่ง ผลยืนยัน และผลตรวจซ้ำ
- ทดสอบ: ส่วนประกอบตัวอย่าง FAT/SAT ผู้ร่วมทดสอบ วิธี ทดสอบซ้ำ และเกณฑ์ผ่าน
- บำรุงรักษา: ทำความสะอาด สอบเทียบ เปลี่ยนไฟ อัปเดตโมเดล ย้อนกลับ และบริการในไทย
- ต้นทุน: ปรับเครื่อง จิ๊ก PLC ติดตั้ง ฝึกอบรม และค่าธรรมเนียมประจำ
อย่านำค่า “ขนาดต่ำสุดที่ตรวจได้” ตัวเดียวมาใช้กับทุกตำหนิและฟิล์ม ขอเมทริกซ์ผลทดสอบแยกตามชนิดและบรรจุภัณฑ์ รวมเงื่อนไขที่ตรวจไม่ได้ และแยกตัวอย่างฝึกของผู้ขายออกจากชุดรับมอบ
9. รับมอบคะแนนภาพกับการคัดถุงจริงแยกกันใน FAT/SAT
FAT ทดสอบการพบตำหนิ คัดดีผิด สูตรเครื่อง ภาพหาย บันทึก และสัญญาณคัดออก ด้วยตัวอย่างดี เสีย และก้ำกึ่ง รวมปลายซีล ตำหนิที่ทับลายพิมพ์ ฟิล์มใส/ทึบ และตัวอย่างหลังเปลี่ยนรุ่น QA กำหนดคำตอบที่ถูกต้องก่อนทดสอบ หากปรับเกณฑ์ระหว่าง FAT ต้องใช้ตัวอย่างที่กันไว้ต่างหากเพื่อรับรองค่าตั้งสุดท้าย
SAT ใช้ความเร็วจริง การสั่น แสงภายนอก การทำความสะอาด เปลี่ยนม้วนฟิล์ม และเริ่มงานแต่ละกะ นับการตัดสินในภาพแยกจากการกักถุงใบที่ถูกต้อง ทำเครื่องหมายถุงทดสอบและห้ามปะปนกับสินค้าขาย จำลองสื่อสารขาดและคัดออกล้มเหลวเพื่อยืนยันช่วงสินค้าที่ต้องกัก
รายงานจำนวนตัวอย่าง ตัวหาร ตำหนิหลุด คัดดีผิด รอตรวจ และคัดผิดใบตามชนิดและฟอร์แมต ผล “ไม่หลุดเลยในตัวอย่างเสีย 20 ชิ้น” มีน้ำหนักต่างจากผลในตัวอย่างอิสระหลายร้อยชิ้น เกณฑ์ผ่านต้องอนุมัติล่วงหน้าจากความเสี่ยงสินค้าและข้อกำหนดลูกค้า ไม่คัดลอกตัวเลขประกอบบทความ
ชุดท้าทายของรอยซีลควรแยกผงที่แตะขอบด้านในกับผงที่ตัดผ่านทั้งแถบ แยกหยดน้ำบนผิวกับหยดน้ำที่ติดระหว่างชั้นฟิล์ม แยกรอยพับขนานกับรอยพับขวางแนวซีล และแยกซีลแคบตรงกลางกับแคบตรงปลาย เทียบรอยไหม้กับสินค้าดีที่ลายพิมพ์เข้มต่างกัน ตำหนิที่สร้างเพื่อทดสอบต้องคล้ายสิ่งที่เกิดจริง การใช้สิ่งแปลกปลอมขนาดใหญ่ไม่พิสูจน์การตรวจผงเล็ก ทำเครื่องหมาย นับจำนวน และเก็บคืนถุงทดสอบทุกใบหลัง SAT เพื่อไม่ให้เข้าทางสินค้าขาย
กำหนดสถานะ รอตรวจ แยกต่างหากเมื่อภาพเบลอ ซีลถูกบัง ฟิล์มที่ไม่รู้จักเข้ามา หรือคะแนนอยู่ใกล้ขีดจำกัด ระบุที่กัก วิธีตรวจซ้ำ และผู้อนุญาตนำกลับไลน์ วัดจำนวนรอตรวจในชั่วโมงสูงสุด ไม่ดูแค่เปอร์เซ็นต์ คนที่ดูภาพเดียวกันไม่อาจยืนยันรอยรั่วซึ่งไม่มีร่องรอยในภาพได้ หากจำเป็นต้องตรวจถุงจริง ให้บันทึกว่าข้อสรุปมาจากภาพอย่างเดียวหรือจากการทดสอบหน้าที่ ก่อนนำผลไปเป็นป้ายฝึก AI
ทดสอบการถ่ายและการคัดออกขณะเริ่ม ลดความเร็ว หยุด เริ่มใหม่ เปลี่ยนความยาวถุง และเปลี่ยนม้วนฟิล์ม ความร้อนค้างที่หัวซีล แสงภายนอก ผงที่หน้าต่างกล้อง และน้ำจากการล้างอาจเปลี่ยนภาพ เดินเครื่องนานพอเห็นผลการอุ่นตัวและถังเต็ม บันทึกเงื่อนไข ผลที่คาด ผลจริง ภาพต้นฉบับ ID ถุง ผู้สังเกต และเหตุผลทดสอบซ้ำ หากผู้ขายเปลี่ยนค่าตั้ง ต้องลงรุ่นและทดสอบเงื่อนไขที่ได้รับผลอีกครั้ง รับมอบการตั้งค่าผลิตจริงทั้งแสง สูตร และกลไกคัดออก ไม่ถือว่าโมเดล AI เดิมหมายถึงสมรรถนะไลน์เดิม QA ผลิต ซ่อมบำรุง IT/OT และจัดซื้อต้องลงนามตามหลักฐานส่วนของตน
10. ตัวเลขธุรกิจต้องระบุว่าเป็นสมมติฐาน
ตัวอย่างต่อไปนี้เป็นการคำนวณสมมติ ไม่ใช่ผลโครงการ TOMAS TECH หรือการรับประกันเครื่อง สมมติว่าตรวจ 100,000 ถุงต่อวัน และตำหนิซีลที่มองเห็นมี 0.20% จะมีถุงต้องสงสัย 200 ใบ หากอัตราคัดสินค้าดีผิดในถุงดี 99,800 ใบเป็น 0.10% จะมีถุงดีเข้าตรวจซ้ำประมาณ 100 ใบ หากสมมติอัตราปล่อยตำหนิหลุด 1% ของถุงเสีย จะมีถุงเสียผ่านประมาณ 2 ใบต่อวัน นี่เป็นเพียงเลขคณิต ไม่ได้หมายความว่ายอมรับอัตรานี้ได้
ถ้าคัดถุงเสียได้ 198 ใบ และคัดดีผิดประมาณ 100 ใบ คิวตรวจซ้ำแบบง่ายเท่ากับราว 298 ใบต่อวัน แต่ในงานจริงบางถุงทิ้งหรือส่งทดสอบหน้าที่ ต้องใส่เวลาในการตรวจและอัตรากลับเป็นสินค้าดีแยกตามตำหนิ รวมช่วงเวลาที่ถุงเข้ามามากและความจุถัง การลดคัดดีผิดไม่ใช่ผลประหยัดหากทำให้ตำหนิรุนแรงหลุดมากขึ้น
เปรียบเทียบต้นทุนเครื่อง ไฟ ติดตั้ง การตรวจซ้ำเมื่อเปลี่ยนลายฟิล์ม สินค้าดีที่สูญเสีย คนตรวจซ้ำ เวลาหยุด และผลกระทบหากปัญหาออกสู่ตลาด หากต้นทุนยังไม่แน่ ให้ใช้ฉากทัศน์ต่ำ กลาง สูง แทน ROI ตัวเดียวที่ดูแม่นแต่ไม่มีฐานข้อมูล
11. ลำดับเตรียมโครงการหกสัปดาห์
สัปดาห์ที่ 1 QA และฝ่ายผลิตเลือก SKU หนึ่งชนิด อนุมัติทะเบียนตำหนิ และแยกบทบาทการทดสอบหน้าที่ สัปดาห์ที่ 2 ดูรอยซีล ฟิล์ม และการเคลื่อนบนไลน์ คัดมุมมอง 2D/3D สัปดาห์ที่ 3 เก็บตัวอย่างดี เสีย และก้ำกึ่งจากหลายล็อต พร้อมกำหนดคำตอบจริง สัปดาห์ที่ 4 ให้ผู้ขายใช้ RFP และตัวอย่างชุดเดียวกัน สัปดาห์ที่ 5 ตกลงเกณฑ์ FAT และชุดทดสอบอิสระ สัปดาห์ที่ 6 มอบหมายผู้รับผิดชอบงานติดตั้ง กักกัน SAT ฝึกอบรม และการเปลี่ยนแปลง
นี่เป็นตัวอย่างแผน ไม่ใช่คำสัญญาว่าจะติดตั้งเสร็จในหกสัปดาห์ ตำหนิหายาก การแก้ลายพิมพ์ การอนุมัติลูกค้า และการทดสอบเพิ่มเติมอาจทำให้ยาวขึ้น PoC สั้น ๆ ควรบอกสิ่งที่มองเห็นและมองไม่เห็น และทำให้เกณฑ์รับมอบชัดขึ้น ไม่ใช่เอาภาพสาธิตไม่กี่ใบมาอ้างเป็นสมรรถนะผลิตจริง
คำถามที่พบบ่อย
AI ภาพตรวจพบข้อบกพร่องของซีลความร้อนได้ทุกชนิดหรือไม่?
ไม่ได้ แม้ผงติดซีล รอยย่น หรือซีลแคบที่มองเห็นได้ก็ขึ้นกับฟิล์ม แสง มุม และตำแหน่ง ซีลที่ดูดีอาจไม่ผ่านข้อกำหนดหน้าที่ ต้องใช้การทดสอบที่เหมาะสมและควบคุมกระบวนการร่วมกัน
การตรวจสิ่งติดซีลควรใช้กล้อง 2D หรือเซ็นเซอร์ 3D?
ถ่ายตัวอย่างขีดจำกัดจริงที่ความเร็วไลน์ ถ้าแสง 2D ทำให้แยกได้เสถียรก็อาจพอ ถ้าลายพิมพ์กลบสีแต่ความสูงต่างชัด ให้เปรียบเทียบ 3D ด้วยตัวอย่างเดียวกัน โดยดูตำหนิหลุด คัดดีผิด งานบำรุงรักษา และต้นทุนรวม
ก่อนเลือกเครื่องตรวจบรรจุภัณฑ์ต้องระบุอะไร?
ระบุชนิดและขีดจำกัดตำหนิ ฟิล์ม ขนาด ความเร็ว จุดถ่าย เส้นทางกักกัน กำลังตรวจซ้ำ และตัวอย่าง FAT/SAT ก่อนเลือกรุ่นกล้อง
ติดตั้ง AI แล้วลดการทดสอบการรั่วหรือแรงซีลได้หรือไม่?
ลดไม่ได้เพียงเพราะมีกล้อง ทั้งสองวิธีตรวจสมบัติต่างกัน QA ต้องตรวจสอบการเปลี่ยนความถี่ตามสินค้า ข้อกำหนดลูกค้า และความเสี่ยงของกระบวนการ
FAT/SAT ของโรงงานในไทยควรรับมอบอะไร?
ตกลงตำหนิหลุดและคัดดีผิดรายชนิด ภาพหาย เปลี่ยนรุ่น การยืนยันคัดออก การกักเมื่อสื่อสารขาด และความสามารถตรวจย้อน แยกผลคะแนนภาพใน FAT จากผลคัดถุงจริงใน SAT พร้อมจำนวนตัวอย่างทุกครั้ง
สรุป
AI ตรวจรอยซีลความร้อนช่วยพบตำหนิที่มองเห็นได้ทุกถุงและช่วยเห็นการเปลี่ยนของกระบวนการ เริ่มจากทะเบียนตำหนิและตัวอย่างขีดจำกัด พิสูจน์การมองเห็นด้วยฟิล์มจริง แล้วรับมอบทั้งคำตัดสินภาพและการกักถุงที่ถูกใบ ระบุสิ่งที่ภาพไม่สามารถพิสูจน์เรื่องการรั่วหรือแรงซีล และคงการทดสอบหน้าที่กับบันทึกกระบวนการที่เหมาะสม ใช้นิยามตำหนิชุดเดียวตั้งแต่ RFP ถึง FAT, SAT และการผลิต
หากโรงงานบรรจุภัณฑ์ในไทยกำลังจัดหมวดตำหนิซีลหรือเปรียบเทียบเครื่องตรวจ สามารถติดต่อ TOMAS TECH ได้ตั้งแต่ขั้นกำหนดโจทย์ เราช่วยจัดประเด็นเรื่องตัวอย่าง การถ่ายภาพ และเกณฑ์รับมอบก่อนล็อกสเปกเครื่อง
แหล่งอ้างอิง
- ASTM F1886/F1886M-25: การตรวจบรรจุภัณฑ์ปฐมภูมิด้วยสายตา
- ASTM F88/F88M-23: ความแข็งแรงของรอยซีลวัสดุกั้นแบบยืดหยุ่น
- ASTM F1929-23: วิธีสีย้อมสำหรับบรรจุภัณฑ์แพทย์ชนิดมีรูพรุน
- ISO 11607-1:2019: บรรจุภัณฑ์เครื่องมือแพทย์ที่ทำให้ปราศจากเชื้อขั้นสุดท้าย
- OMRON: Ensure the Integrity of Packaging
- KEYENCE: ตัวอย่างภาพตรวจผลิตภัณฑ์ด้านสุขภาพ
- KEYENCE: ตัวอย่างตรวจสิ่งแปลกปลอมในซีลความร้อน
- KEYENCE: ระบบภาพสำหรับบรรจุภัณฑ์อาหารและเครื่องดื่ม


