


การเลือกระบบบรรจุถุงอัตโนมัติจากความเร็วในแค็ตตาล็อกเพียงอย่างเดียวอาจทำให้ได้ถุงดีต่ำกว่าเป้าหมาย เพราะการป้อนผลิตภัณฑ์ไม่ทัน สินค้าติดแนวซีล รหัสวันที่ผิด หรือมีการสั่งคัดทิ้งแต่ถุงเสียไม่ถูกนำออกจริง บทความนี้สำหรับโรงงานอาหารและสินค้าอุปโภคบริโภคในไทยที่กำลังจัดหาระบบ VFFS (เครื่องขึ้นรูปถุง บรรจุ และซีลแนวตั้ง) ครอบคลุมการทดลองสินค้าและฟิล์ม การคำนวณกำลังการผลิต การขอข้อเสนอ RFP การทดสอบรับรองที่โรงงานผู้ขาย FAT และการทดสอบรับรอง ณ โรงงานผู้ซื้อ SAT เนื้อหามุ่งที่บรรจุภัณฑ์ชั้นแรก ส่วนระบบบรรจุลงกล่องและการเลือกเครื่องพันฟิล์มพาเลทเป็นการตัดสินใจในขั้นตอนถัดไป
เลือกเครื่องบรรจุถุงจากจำนวนถุงดีตลอดสายการผลิต
VFFS ดึงฟิล์มม้วนผ่านท่อขึ้นรูป ทำซีลแนวยาวและแนวขวาง ปล่อยผลิตภัณฑ์ลงถุง แล้วตัดถุงออก แต่ตัวเลขที่โรงงานต้องการคือถุงที่ผ่านการป้อนสินค้า ชั่งหรือจ่ายปริมาณ เคลื่อนฟิล์ม ซีล พิมพ์วันที่และล็อต ตรวจสอบ และคัดทิ้งจนเหลือเป็นถุงดีที่ขายได้ หากสถานีหนึ่งทำงานไม่ทัน เครื่องชั่งจะรอ จังหวะปล่อยสินค้าอาจคลาดเคลื่อน หรือถุงจะค้างบนสายพาน ความเร็วเครื่องเปล่าจึงไม่ใช่กำลังการผลิตของสายทั้งหมด
กลุ่มเครื่องทำถุงของ Ishidaแยกการทำงานแบบ intermittent และ rotary รวมถึงรูปแบบถุงหลายชนิด และนำเสนอการทำงานร่วมกับเครื่องชั่งหลายหัวและเครื่องตรวจสอบ ประเด็นสำคัญคือระบุสินค้าและถุงของโรงงานก่อน แล้วจึงเทียบการจัดชุดเครื่องจักร ไม่ใช่ถือว่าเครื่องรุ่นหนึ่งเหมาะกับสินค้าทุกประเภท
เอกสารจัดซื้อควรเริ่มจากการไหลตัวของสินค้า ความเปราะบาง ฝุ่น น้ำมัน ความกว้างและยาวถุง โครงสร้างฟิล์ม คุณภาพซีลที่ต้องการ อายุสินค้า ข้อมูลพิมพ์ และวิธีตรวจสอบ ให้เทียบตัวเลขแค็ตตาล็อกกับผลเดินเครื่องต่อเนื่องโดยใช้สินค้าจริงและฟิล์มจริงของแต่ละ SKU ขีดจำกัดของสายอย่างน้อยจะถูกกำหนดโดยความสามารถในการป้อนสินค้าและความเร็วที่ยังรักษาคุณภาพซีลได้
กำหนดขอบเขตเครื่องเดิมที่จะคงไว้
เมื่อเปลี่ยนจากบรรจุด้วยคน ระบบใหม่ต้องรับมือกับถุงปากพับ สินค้าติดแนวซีล สิ่งปนเปื้อน และรหัสพิมพ์คลาดเคลื่อนที่เดิมพนักงานช่วยสังเกต หากคงเครื่องชั่งเดิมไว้ ให้ระบุสัญญาณพร้อมปล่อยสินค้า อนุญาตให้ปล่อย หยุดรอ และหยุดฉุกเฉิน รวมทั้งความสูงการตกของสินค้า หากคงเครื่องพิมพ์เดิมไว้ ให้ตรวจความสัมพันธ์ระหว่างสัญญาณพิมพ์กับตำแหน่งฟิล์ม ขอบเขตงานยิ่งแคบ ยิ่งต้องมีรายการสัญญาณและผู้รับผิดชอบจุดเชื่อมต่อเป็นลายลักษณ์อักษร
แม้เป็นสายใหม่ก็ควรวาดขอบเขตตั้งแต่การชั่งจนถึงจุดส่งมอบถุงดี ทางเดินของถุงดีและถุงเสียต้องแยกกันจริง ระบุเซ็นเซอร์ยืนยันการคัดทิ้ง และพฤติกรรมเมื่อถังถุงเสียเต็มหรือแรงดันลมตก ตรวจทิศทางและระยะห่างถุงก่อนเครื่องอ่านรหัส รายละเอียดเหล่านี้แทบไม่อยู่ในตารางความเร็วของเครื่องทำถุง แต่ส่งผลต่อการรับประกันคุณภาพโดยตรง
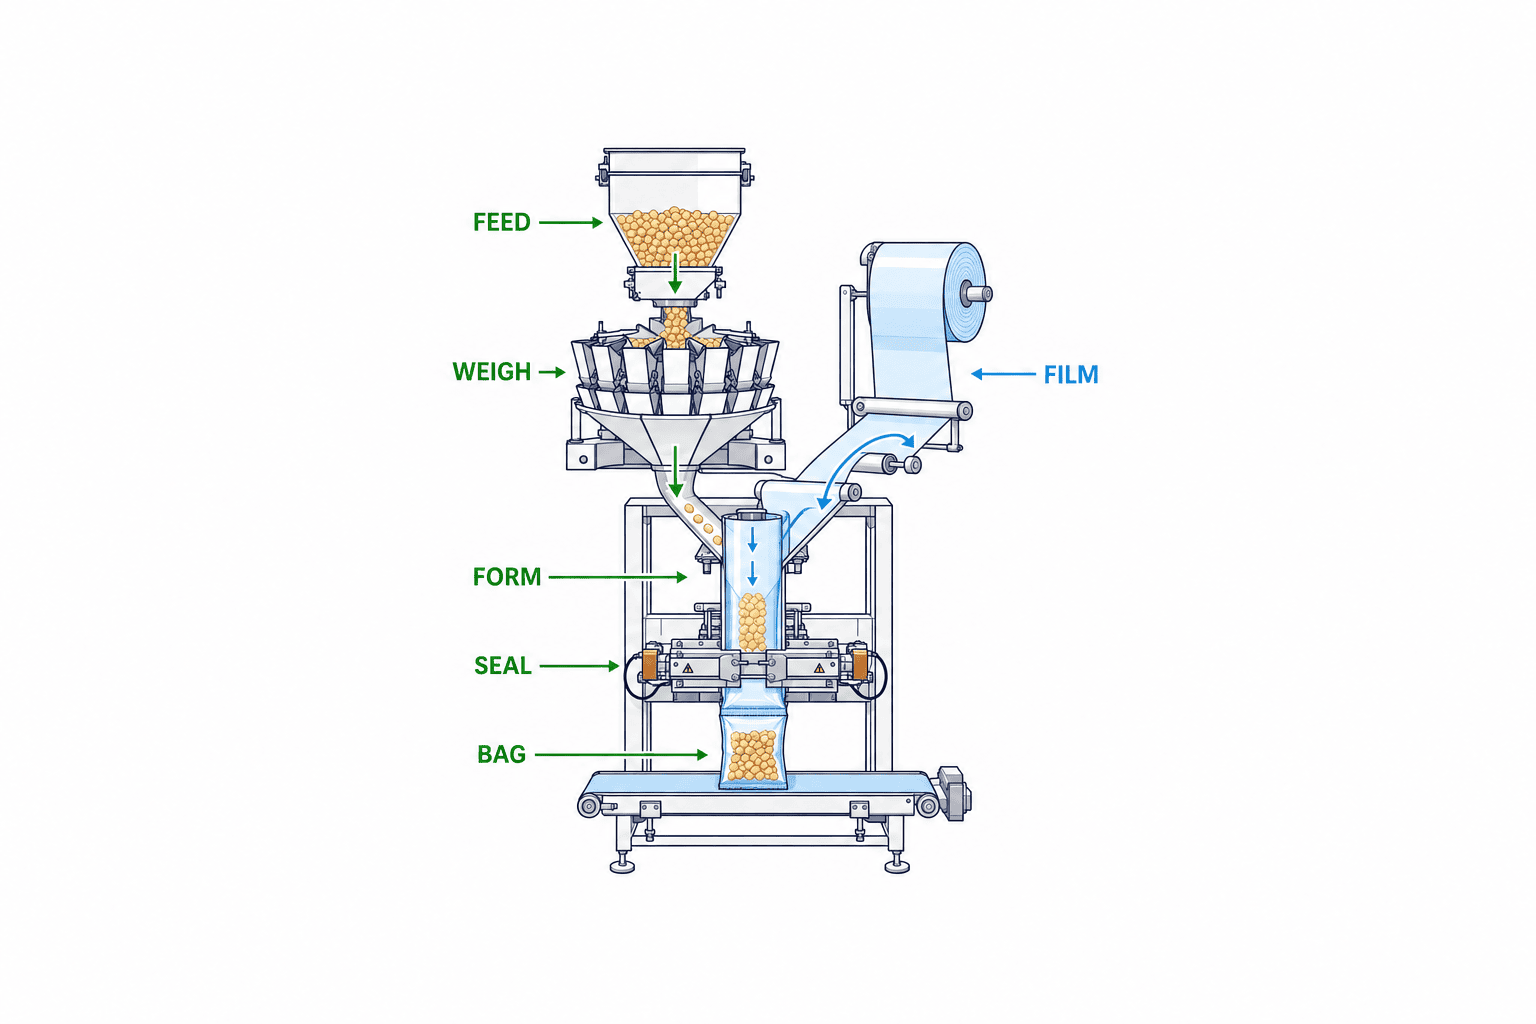
กำหนดสินค้า ฟิล์ม และรูปทรงถุงก่อนเลือก VFFS
อย่าใช้คุณสมบัติ “ค่าเฉลี่ย” แทนสินค้าแต่ละชนิด
แม้อยู่ในกลุ่มขนมเดียวกัน เศษชิ้นเบา ผงที่มีน้ำมัน และชิ้นใหญ่รูปร่างไม่สม่ำเสมอไหลไม่เหมือนกัน จึงต้องปรับผิวถังพัก การสั่นป้อนสินค้า มุมราง ความสูงการตก และการติดฟิล์ม ใน RFP ให้รวม SKU ที่ไหลยากที่สุด เปราะที่สุด และมีโอกาสเปื้อนแนวซีลสูงที่สุด การทดลองควรใช้ล็อตผลิตที่เป็นตัวแทนจริงและสภาพอุณหภูมิ/ความชื้นที่เกี่ยวข้อง ไม่ใช่ตัวอย่างเล็กที่เตรียมสะดวกอย่างเดียว
สินค้าผงอาจเกิดการค้างเป็นสะพานหรือฝุ่นลอย ทำให้ทั้งปริมาณบรรจุและความสะอาดของซีลเสียหาย ชิ้นใหญ่ต้องดูการอุดตันและแตกหัก สินค้าแช่แข็งเพิ่มปัญหาหยดน้ำ น้ำแข็ง และวิธีล้าง ส่วนของเหลวหรือของหนืดต้องควบคุมการหยดจากหัวจ่ายและการเปื้อนปากถุง รายงานทดลองต้องระบุการกระจายน้ำหนัก การแตกหัก และการเปื้อนแนวซีลแยกตาม SKU ไม่ใช่บอกเพียงว่า “ไม่ติดขัด”
ทดลองรูปแบบถุงและความเข้ากันได้ของฟิล์มแยกกัน
ถุง pillow ถุงขยายข้าง ถุงตั้ง และถุงซิปต้องใช้ชิ้นส่วนขึ้นรูปและการซีลต่างกัน กลุ่ม SVE ของ Syntegonมีตั้งแต่ถุง pillow ถึง Doy-Zip ตัวเลข สูงสุด 100 ถุง/นาที บนหน้านั้นเป็นคำกล่าวของผู้ผลิตสำหรับ Doy-Zip บางรุ่น ไม่ใช่ค่ารับประกันสำหรับสินค้าหรือฟิล์มของโรงงานเรา เช่นเดียวกับความกว้างถุง สูงสุด 380 มม. ที่ใช้กับรุ่นที่ระบุ ต้องตรวจรุ่น ออปชัน และขนาดถุงก่อนนำไปเปรียบเทียบ
ระบุโครงสร้างชั้นฟิล์ม ความหนาและค่าคลาดเคลื่อน ความกว้างม้วน เส้นผ่านศูนย์กลางม้วนและแกน พฤติกรรมแรงเสียดทาน จุดมาร์กงานพิมพ์ และด้านที่ใช้ซีล หากมีแผนเปลี่ยนจากลามิเนตเป็นฟิล์มวัสดุชนิดเดียวที่รีไซเคิลได้ ให้ทดลองแยกต่างหาก เพราะอุณหภูมิ เวลา และแรงกดเดิมอาจใช้ไม่ได้ ควรคำนึงถึงล็อตฟิล์มและการเก็บรักษาในสภาพโรงงานไทย
กำหนดพื้นที่พิมพ์รหัสพร้อมแบบถุง รหัสวันที่หรือล็อตที่ดูอ่านได้บนอาร์ตเวิร์กอาจไปทับแนวซีลหรือแนวหลังถุงหลังขึ้นรูป การเปลี่ยนลายพิมพ์อาจเปลี่ยนตำแหน่งอ้างอิง RFP ต้องระบุความถูกต้องของข้อมูล ตัวอักษรครบ และค่าคลาดเคลื่อนตำแหน่ง โดยทดสอบกับฟิล์มพิมพ์จริง
ประเมินการเปลี่ยนวัสดุและขนาดในอนาคต
ถ้าอนาคตมีความกว้าง ความยาว น้ำหนักบรรจุ หรือฟิล์มใหม่ ให้ขอรายการชุดขึ้นรูป ท่อบรรจุ ชุดซีล และรางนำที่ต้องใช้ต่อ SKU กลุ่ม SVX ของ Syntegonเน้นความยืดหยุ่นด้านวัสดุและรูปแบบ แต่การซื้อจริงต้องแปลงคำกล่าวนี้เป็นขีดจำกัดเฉพาะรุ่น อะไหล่เปลี่ยนขนาด ค่าตั้ง และขั้นตอนเปลี่ยนงาน คำว่า “รองรับหลายรูปแบบ” มีประโยชน์น้อยกว่ารายการชิ้นส่วนและเวลาเปลี่ยนงานที่ทดสอบซ้ำได้
มองการป้อน ชั่ง และบรรจุเป็นข้อจำกัดด้านกำลังเดียวกัน
เครื่องทำถุงไปไม่ถึงอัตราที่ใช้งานได้ถ้าสินค้าป้อนไม่เสถียร ตรวจอัตราจ่ายจากต้นทาง ความจุถังพัก ช่วงควบคุมตัวป้อนสั่น เซ็นเซอร์ระดับ และการทำความสะอาด เครื่องชั่งหลายหัวที่ได้รับสินค้าไม่สม่ำเสมอจะหาชุดน้ำหนักได้ยากขึ้น เกิดการแถมน้ำหนักหรือรอ เครื่องจ่ายแบบสกรูหรือแบบปริมาตรอาจเหมาะกับสินค้าอื่น ควรเลือกจากผลทดลองมากกว่าชื่อชนิดเครื่อง
ระยะตกจากเครื่องชั่งลงถุงมีผลต่อการแตกหักและจังหวะบรรจุ แบบผังควรแสดงมุมราง ผิวสัมผัส ช่องตรวจ และพื้นที่ถอดล้าง ไม่ใช่เพียงความสูงโดยรวม หากซื้อจากหลายผู้ขาย ให้ทำ I/O list สำหรับสัญญาณ “ชั่งเสร็จ” “ถุงพร้อม” “อนุญาตปล่อย” หยุดรอ ความขัดข้อง และการเริ่มใหม่ ข้อความว่า “เชื่อมต่อได้” ไม่พิสูจน์ว่าระบบทำงานประสานกัน
วัดแยก SKU จำนวนถุงอาจดูพอแต่ใช้สินค้าเกินเป้าเมื่อค่าชั่งกระจุกเหนือเป้าหมาย ตรงกันข้าม การตั้งใกล้ค่าน้ำหนักขั้นต่ำเกินไปอาจทำให้เครื่องชั่งตรวจปลายสายคัดทิ้งมากขึ้น บันทึกค่าเป้า การกระจายน้ำหนักจริง ผลตรวจน้ำหนัก และจำนวนถุงดีในช่วงเวลาเดียวกัน
กำหนดพฤติกรรมเมื่อสินค้าติดซีลและถุงรั่ว
ค่าอุณหภูมิฮีตเตอร์เพียงค่าเดียวไม่ใช่ข้อกำหนดคุณภาพซีล
ซีลแนวขวางขึ้นกับอุณหภูมิ แรงกด เวลาสัมผัส แรงตึงฟิล์ม และสิ่งปนเปื้อน ผงหรือเศษสินค้าที่ปากถุงทำให้ซีลไม่สนิทได้แม้ตั้งอุณหภูมิถูกต้อง ASTRO-B ของ Ishidaอธิบายออปชันที่รวมการเคลื่อนแบบปัดกับการรูดสินค้าเพื่อช่วยไม่ให้สินค้าติดแนวซีล นี่เป็นตัวอย่างฟังก์ชันให้ทดลองกับ SKU ที่ยากที่สุด ไม่ใช่คำรับประกันว่าไม่มีสินค้าติดเลย
ใน FAT ให้หาช่วงเงื่อนไขซีลของแต่ละฟิล์ม การทดสอบเพียงจุดตั้งค่ากลางไม่แสดงความทนทานต่อความต่างของล็อตหรือเครื่อง ตรวจรูปลักษณ์ ความกว้าง ความแข็งแรง และรอยรั่วที่ขอบบนและล่างของช่วงตั้งค่า พร้อมสุ่มถุงจากการเดินเครื่องที่มีสินค้า สร้างถุงที่มีสินค้าติดแนวซีลอย่างตั้งใจ และตกลงวิธีตรวจพบ/คัดทิ้ง หลีกเลี่ยงคำว่า “ตรวจพบ 100%” หากยังไม่ระบุชนิด ขนาด ตำแหน่งของความเสียหายและวิธีตรวจที่ยืนยันแล้ว
ตรวจรั่วและยืนยันการคัดทิ้งเป็นระบบเดียวกัน
TSC-AS ของ Ishidaกดถุงด้วยแรงควบคุม ตรวจการเคลื่อนของหัวตรวจ และคัดถุงเสียออก ผู้ผลิตยกตัวอย่างการรั่วจากสินค้าติดซีลและการซีลด้วยความร้อนที่ไม่ดี หน้าผลิตภัณฑ์กล่าวถึงการตรวจรูเส้นผ่านศูนย์กลาง 3 มม. ซึ่งเป็นข้อมูลสำหรับอุปกรณ์นั้นภายใต้เงื่อนไขของผู้ผลิต ไม่ใช่คำรับประกันถุงทุกทรงหรือทุกปริมาณบรรจุ ผู้ซื้อควรตกลงถุงทดสอบ ชนิด ตำแหน่ง และขนาดตำหนิพร้อมบันทึกผล
สัญญาณ NG ยังไม่ยืนยันว่าถุงเสียถึงพื้นที่กักกัน ทดสอบชุดคัดทิ้ง เซ็นเซอร์ยืนยัน ถังเต็ม ลมต่ำ เซ็นเซอร์เสีย และการเริ่มหลังไฟดับ ลองถุงที่วิ่งชิดกันเพื่อดูการคัดผิดใบ บันทึกจำนวนที่ตรวจพบ จำนวนที่คัดทิ้งจริง และจำนวนที่แยกด้วยมือแยกกัน
เครื่องตรวจแต่ละชนิดมีหน้าที่ต่างกัน เครื่องตรวจรั่วไม่ตรวจความถูกต้องของรหัสทุกกรณี เครื่องชั่งตรวจไม่ได้วัดการรั่วโดยตรง และกล้องอ่านรหัสไม่รับรองน้ำหนัก ทำตารางชนิดตำหนิ สถานีที่เกิด เครื่องตรวจ วิธีพิสูจน์ จุดคัดทิ้ง บันทึก และตัวอย่าง FAT รวมถึงน้ำหนักต่ำ/สูง รหัสหาย/ผิด สินค้าติดซีล รูรั่ว โลหะ และถุงว่าง ให้ฝ่ายคุณภาพเห็นความเสี่ยงที่ยังตรวจไม่พบ
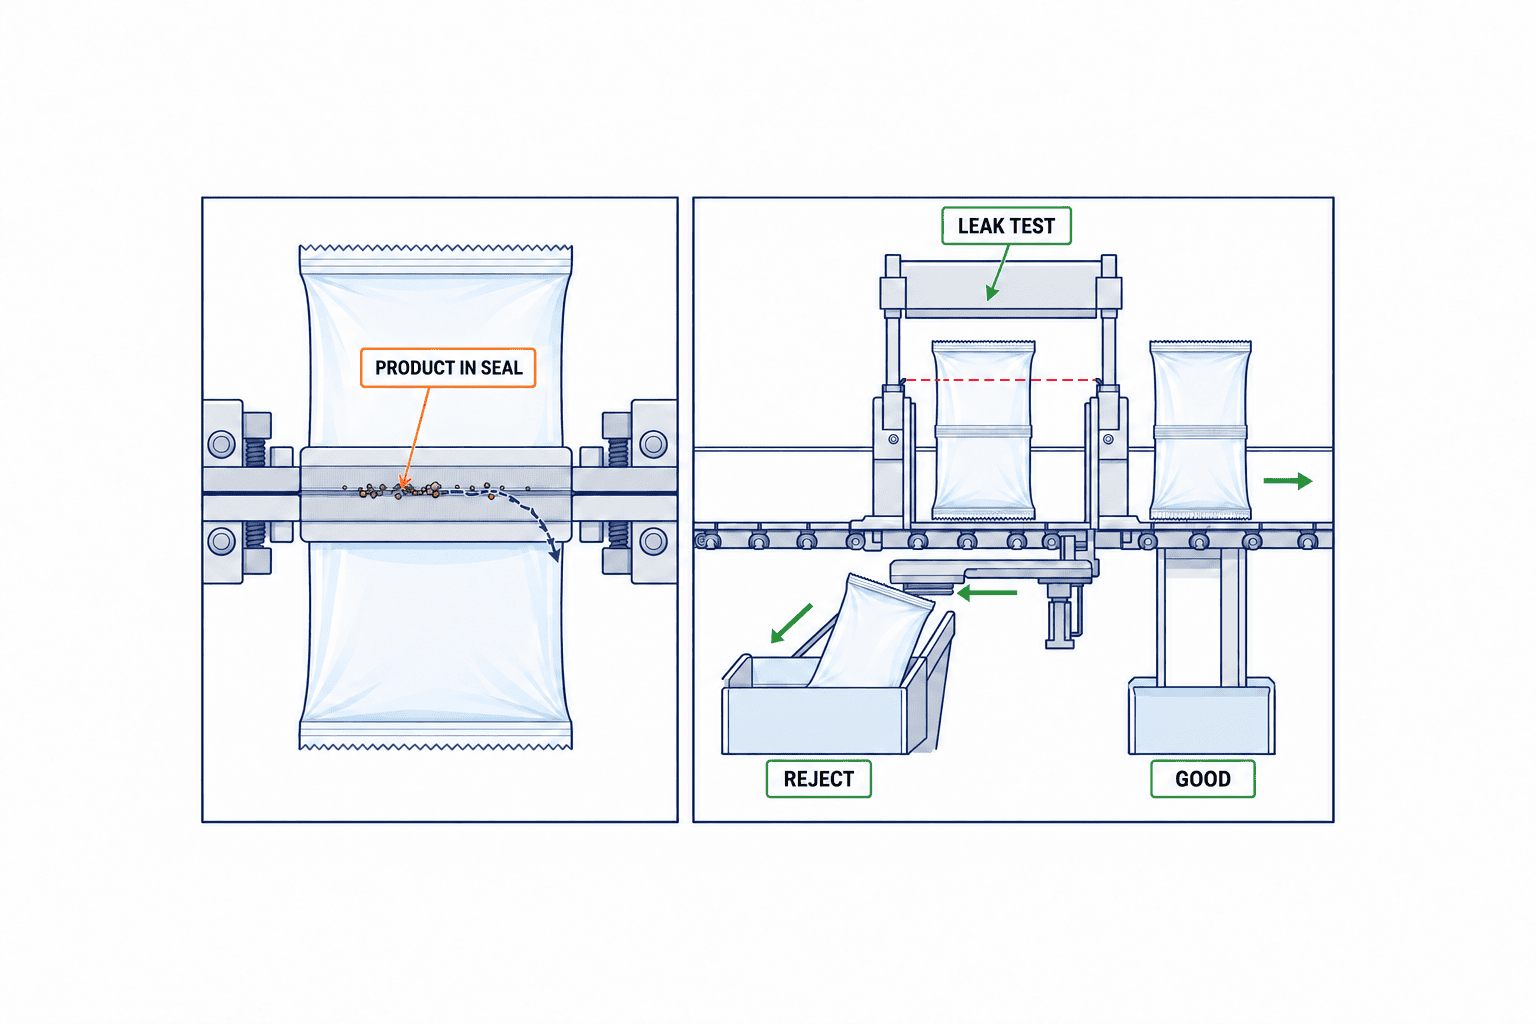
จัดลำดับเครื่องพิมพ์ ตรวจน้ำหนัก โลหะ และซีล
การพิมพ์บนฟิล์มกับบนถุงสำเร็จมีระยะติดตามจากจุดผิดถึงจุดคัดทิ้งต่างกัน กำหนด trigger สูตร SKU สิทธิ์เปลี่ยนรหัส และการตรวจชิ้นแรก หากใช้กล้องอ่าน ให้ดูว่าตรวจเพียง “มีตัวอักษร” หรือเทียบวันที่และล็อตที่ถูกต้อง ทดสอบกับลายพิมพ์จริงเพื่อดูการอ่านผิดและการมองไม่เห็น
เครื่องชั่งตรวจปลายสายได้รับผลจากแรงสั่น ท่าทางถุง และระยะถุง กำหนดวิธีจัดการเมื่อเครื่องจ่ายต้นทางกับเครื่องชั่งปลายทางให้ค่าต่างกัน หากมีเครื่องตรวจโลหะ ให้เลือกชิ้นทดสอบ ความไว และตำแหน่งคัดทิ้งตามผลิตภัณฑ์และบรรจุภัณฑ์ วางลำดับเครื่องตรวจรั่ว เครื่องชั่ง และเครื่องตรวจโลหะตามชนิดตำหนิและการลำเลียง เมื่อเปลี่ยนงานให้ยืนยันสูตรเครื่องทำถุง เครื่องพิมพ์ และเครื่องตรวจทุกตัวตรงกัน
ตารางตำหนิช่วยเทียบข้อเสนอและป้องกันความเข้าใจผิดว่าการมีเครื่องตรวจหลายเครื่องเท่ากับระบบคุณภาพที่สมบูรณ์ ทุกข้อบกพร่องต้องมีตัวอย่างทดสอบ การตรวจพบ การส่งไปถังเสียจริง จำนวนที่ตรวจสอบย้อนกลับได้ และผู้รับผิดชอบการกระทบยอดสินค้าแยกกัก
คำนวณถุงดีและต้นทุนรวมโดยระบุสมมติฐาน
ตัวเลขต่อไปนี้เป็นสมมติฐานเพื่ออธิบายเท่านั้น ไม่ใช่ค่ารับประกันจากผู้ผลิต ค่าเฉลี่ยของโรงงานไทย หรือใบเสนอราคาจริง สมมติเป้าหมาย 40,000 ถุงดีต่อกะ กะแปดชั่วโมงมีเวลาแผนผลิต เจ็ดชั่วโมง สมมติอัตราพร้อมเดินเครื่อง 85% และถุงที่ผ่านการตรวจ 98% ความเร็วขณะเดินเครื่องที่ต้องการคือ 40,000 ÷ (7 × 60 × 0.85 × 0.98) ≈ 114.3 ถุง/นาที ค่า 85% และ 98% ต้องแทนด้วยข้อมูลจริงแยก SKU ก่อนซื้อ
ในตัวอย่างนี้ รุ่นที่แค็ตตาล็อกระบุ 120 ถุง/นาทีไม่ถึงเป้าหากฟิล์มจริงทำได้ 100 ถุง/นาที และเครื่อง 160 ถุง/นาทีไม่ทำให้สายเกิน 110 ถุง/นาทีหากการป้อนเสถียรได้เพียง 110 ควรแยกคอลัมน์ความเร็วสูงสุดในแค็ตตาล็อก ผลเดินต่อเนื่อง FAT กับ SKU เป้าหมาย และถุงดีที่ SAT ระบุเวลา การหยุด น้ำหนักตั้งค่า ล็อตฟิล์ม และนิยามถุงดี
ต้นทุนโครงการต้องรวมการป้อนและชั่ง เครื่องทำถุง เครื่องพิมพ์ เครื่องตรวจ ชุดคัดทิ้ง สายพาน ระบบควบคุม การติดตั้ง การฝึกอบรม อะไหล่ ชุดเปลี่ยนขนาด การทดลองวัสดุ และช่วงเริ่มผลิต หากสมมติเงินลงทุนเพิ่ม 12 ล้าน THB และผลประโยชน์สุทธิปีละ 3 ล้าน THB ระยะคืนทุนแบบง่ายคือ 4 ปี (12 ÷ 3) นี่ไม่ใช่ราคาหรือกรณีธุรกิจของโรงงานใด ผลประโยชน์สุทธิควรหักค่าบำรุงรักษาและพลังงาน และรวมการแถมน้ำหนัก เศษฟิล์ม งานแก้ และค่าแรงที่ลดได้จริงอย่างระมัดระวัง
อย่านับพนักงานที่ย้ายไปทำงานอื่นเป็นเงินประหยัดทั้งหมด แยกต้นทุนที่หายไปจริงจากกำลังคนที่นำไปใช้ขั้นตอนอื่น ความเสียหายจากข้อร้องเรียนที่ลดลงก็ควรประเมินจากประวัติโรงงานเอง ให้ฝ่ายการเงิน ผลิต และคุณภาพร่วมยืนยันสมมติฐานก่อนจัดอันดับเครื่องที่ราคาแพงกว่าแต่มีคุณภาพหรือกำลังสูงกว่า
ใส่การเปลี่ยนงานและล้างเครื่องในข้อกำหนดสาย
โรงงานหลาย SKU อาจให้ความสำคัญกับชั่วโมงผลิตจริงมากกว่าความเร็วสูงสุด การเปลี่ยนงานอาจต้องเปลี่ยนชุดขึ้นรูป ท่อ ชุดซีล ม้วนฟิล์ม สูตรพิมพ์ ค่าตรวจ และค่าเครื่องชั่ง ยังไม่ถือว่ากลับมาผลิตได้จนกว่าถุงแรกของ SKU ใหม่ผ่านการอนุมัติ กำหนดเวลาเปลี่ยนงานใน RFP ตั้งแต่ถุงดีสุดท้ายของงานเดิมถึงถุงดีแรกที่อนุมัติของงานใหม่
หน้า TSC-AS ระบุการเปลี่ยนงานอัตโนมัติเป็นออปชัน จึงต้องตรวจว่ารวมในราคาหรือไม่และทดลองกับ SKU ของตน Syntegon ระบุว่า SVE เปลี่ยนรูปแบบได้รวดเร็ว แต่จำนวนชิ้นส่วนและเครื่องมือขึ้นกับรุ่นและรูปถุง อย่านำเวลาจากแค็ตตาล็อกหนึ่งไปใช้กับอีกสาย
กำหนดลำดับถอดล้าง เครื่องมือ น้ำหรือสารเคมีที่ใช้ได้ เวลาทำให้แห้ง และการตรวจหลังประกอบสำหรับจุดสัมผัสสินค้า สายผงกับสายสินค้าแช่แข็งมีวิธีล้างต่างกัน เครื่องทำถุงที่ล้างเปียกได้ไม่ได้แปลว่าเครื่องพิมพ์หรือเซ็นเซอร์ข้างกันล้างแบบเดียวกันได้ ตรวจช่องเข้าถึง ท่อระบายน้ำ และพื้นที่บำรุงรักษาในผังโรงงานจริง
จัดการสูตรเป็นส่วนหนึ่งของการควบคุมงาน ความเร็ว อุณหภูมิซีล เป้าน้ำหนัก รหัสพิมพ์ และเกณฑ์ตรวจควรตรงกับ SKU จำกัดการแก้ไขที่ไม่ได้รับอนุญาตและเก็บประวัติ Ishida อธิบายสิทธิ์ผู้ใช้และประวัติการทำงานของ ASTRO-B แต่ต้องยืนยันว่ามีในรุ่นและชุดอุปกรณ์ที่จะซื้อ
เขียน RFP โรงงานไทยให้เทียบข้อเสนอได้
RFP ควรขอหลักฐาน ไม่ใช่คำตอบ “ทำได้” แนบตาราง SKU และฟิล์ม ขนาดถุง ช่วงน้ำหนัก จำนวนถุงดีขั้นต่ำ/สูงสุด และข้อกำหนดล้างเครื่อง เพิ่มผังขอบเขต ไฟฟ้า ลม เครือข่าย น้ำหนักลงพื้น ความสูง และเส้นทางนำเครื่องเข้า กำหนดตำหนิแต่ละชนิด หน้าที่ตรวจและคัด บันทึก และวิธี FAT/SAT
ให้ผู้ขายระบุความสามารถที่รับประกันพร้อมเงื่อนไขต่อ SKU ถามว่าค่าสูงสุดทดสอบด้วยสินค้า ฟิล์ม และขนาดถุงที่กำหนดหรือไม่ ระบุระยะทดสอบต่อเนื่องและว่ารวมการอนุมัติชิ้นแรก การหยุด การเปลี่ยนงานและการล้างหรือไม่ เกณฑ์การแตกหัก การกระจายน้ำหนัก ซีลเสีย การอ่านรหัส และความสำเร็จการคัดทิ้งต้องมีทั้งค่าขีดจำกัดและวิธีสุ่มตัวอย่าง
ตรวจ guard ปุ่มหยุดฉุกเฉิน การแยกพลังงานเพื่อซ่อม และอันตรายที่จุดเข้าถึง รายการมาตรฐานของ PMMIอธิบายว่า ANSI/PMMI B155.1-2023 ครอบคลุมเครื่องบรรจุภัณฑ์ชั้นแรก ชั้นรอง ชั้นสาม และระบบลำเลียงที่เกี่ยวข้อง การกล่าวถึงมาตรฐานสหรัฐนี้ไม่ได้หมายความว่าเครื่องสอดคล้องกฎหมายไทย ให้ผู้ขายระบุข้อกำหนดท้องถิ่น มาตรฐานความปลอดภัยของโรงงาน และผู้รับผิดชอบประเมินแยกต่างหาก
ขอคู่มือและเวลาจัดหาอะไหล่ของหัวซีล ใบมีด สายพาน เซ็นเซอร์ หัวพิมพ์ และวิธีตรวจเครื่องตรวจ ประเมินทีมบริการในไทย ภาษา ช่องทางติดต่อ และเงื่อนไขช่วยเหลือทางไกล ราคาเครื่องต่ำไม่อาจเทียบตรงกับราคาที่รวมชุดเปลี่ยนขนาด บริการปีแรก และการติดตั้ง
ใช้ FAT ตรวจสายบรรจุจริง
FAT ที่โรงงานผู้ขายควรใช้เครื่องที่ประกอบเสร็จและตัวอย่างใกล้การผลิตจริง รวมสินค้าที่ไหลยาก เปื้อนซีลง่าย และถุงเล็ก/ใหญ่สุด ไม่เลือกเฉพาะ SKU ที่ทำง่าย จัดฟิล์มโครงสร้างเดียวกับงานผลิต หากจำเป็นต้องใช้ฟิล์มทดแทน ให้ระบุผลว่ามีเงื่อนไข บันทึกค่าตั้งเครื่องและล็อตวัสดุก่อนเริ่ม
การวัดกำลังต้องนับถุงดีหลังชั่ง บรรจุ พิมพ์ ตรวจ และคัด ไม่ใช่ถุงเปล่า บันทึกการหยุดสั้น/ยาว การขาดสินค้า การเปลี่ยนม้วน และการคัดผิดพร้อมเวลา ทดสอบเปลี่ยนระหว่างสอง SKU ที่ผู้ซื้อเลือก โดยวัดถุงดีสุดท้ายถึงถุงดีแรกที่อนุมัติ ระบุจำนวนคนและทำซ้ำกับผู้ปฏิบัติงานอีกคนถ้าเป็นไปได้
เตรียมตัวอย่างน้ำหนักต่ำ รหัสผิด สินค้าติดซีล และรั่วอย่างตั้งใจ ทดสอบทีละตำหนิแล้วติดตามจนแยกกักจริง ลองถัง NG เต็ม เซ็นเซอร์ยืนยันเสีย และลมไม่พอ ฝ่ายคุณภาพควรอนุมัติตัวอย่างและวิธีทดสอบ หากไม่ผ่าน FAT ต้องมีผู้รับผิดชอบ การแก้ไข วันครบกำหนด วิธีทดสอบซ้ำ และข้อตกลงว่าจะยกไป SAT ได้หรือไม่ เก็บค่าตั้งและหลักฐานทั้งหมด
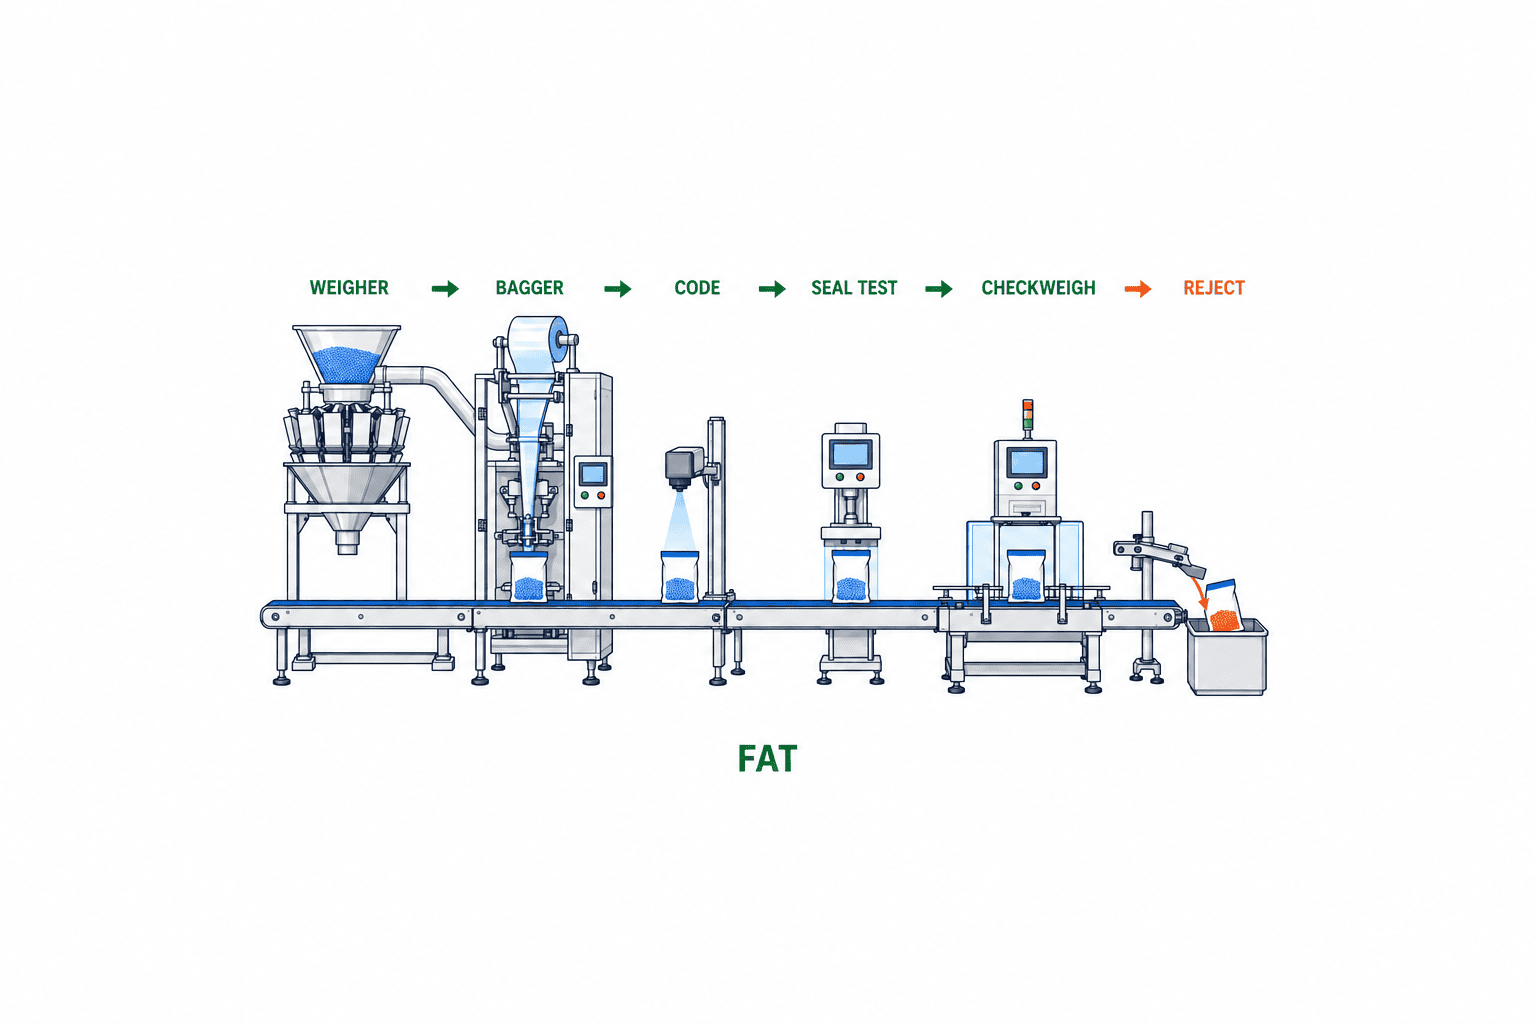
ยืนยันสภาพโรงงานไทยที่ SAT
SAT ทำหลังติดตั้งและเชื่อมกับผลิตภัณฑ์ ฟิล์ม พนักงาน สาธารณูปโภค และเครื่องข้างเคียงจริง หากความเร็วต่ำกว่า FAT ให้แยกสาเหตุจากการป้อน ไฟฟ้า คุณภาพลม การสั่นพื้น อุณหภูมิ ความชื้น และท่าถุง เก็บผล FAT เป็นจุดอ้างอิงและอธิบายความต่าง ฝ่ายผลิต ซ่อมบำรุง คุณภาพ และ IT/OT ควรดูข้อมูลชุดเดียวกัน
ทดสอบเริ่ม/หยุด การฟื้นจากหยุดฉุกเฉิน การเก็บสูตรหลังไฟตก ลมต่ำ ต้นทางขาดสินค้า ปลายทางค้าง และถัง NG เต็ม ใช้หมายเลขถุงหรือบันทึกเวลาเพื่อไม่สับสนถุงระหว่างสถานีตรวจ ตรวจภาษา HMI ข้อความเตือน วิธีปฏิบัติ และการฝึกอบรมที่พนักงานใช้ได้จริง ระบุในสัญญาว่าคู่มือและการสอนภาษาไทยรวมอยู่หรือไม่
การลงนาม SAT ควรอ้างจำนวนถุงดีแยก SKU ผลตรวจคุณภาพ เวลาเปลี่ยนงานและล้าง เวลาฟื้นข้อขัดข้อง การอบรม และการส่งมอบแบบ ซอฟต์แวร์สำรอง และอะไหล่ นัดทบทวนหลังเริ่มผลิตจริง กำหนดเจ้าของและการทดสอบปิดประเด็นสำหรับการหยุดสั้นหรือฟิล์มต่างล็อต อย่าอนุมัติเพียงเพราะเครื่องเคยเดินได้ครั้งเดียว
จัดอันดับผู้ขายโดยใช้หลักฐาน
เทียบถุงดีของ SKU เป้าหมาย ช่วงขนาด ฟิล์มที่ใช้ได้ มาตรการป้องกันซีลเสีย ความสมบูรณ์ของการตรวจและคัด เวลาการเปลี่ยนงานที่เห็นจริง วิธีล้าง พื้นที่ บริการ อะไหล่ การรับประกัน และต้นทุนรวม เงื่อนไขบังคับต้องผ่านก่อน แล้วจึงใช้น้ำหนักคะแนนด้านคุณภาพ กำลังผลิต การใช้งาน บริการ และราคา โดยแนบแบบ ผลทดสอบจริง ข้อมูล FAT รายการอะไหล่ และข้อเสนอบริการ
ก่อนให้คะแนนควรตกลงว่าความยืดหยุ่นสำหรับถุงอนาคตหรือการเริ่มผลิต SKU ปัจจุบันให้เร็วสำคัญกว่า หากมีแผนบรรจุลงกล่อง ให้กำหนดทิศทางและอัตราส่งถุงดี ความหนาและปริมาณอากาศในถุงที่ต่างกันอาจทำให้ป้อนเข้ากล่องผิด Ishida ยกตัวอย่างส่งข้อมูลอากาศในถุงจาก TSC-AS ไปเครื่องบรรจุกล่อง แต่การเชื่อมต่อจริงต้องตรวจรุ่นและระบบควบคุม ส่วนเงื่อนไขการพันฟิล์มพาเลท ให้พิจารณาแยกเมื่อทราบรูปแบบพาเลทแล้ว
ใช้ข้อมูลหลังเริ่มผลิตเพื่อปรับปรุงต่อ
ประสิทธิภาพสายไม่ได้คงที่หลัง SAT ล็อตสินค้า ล็อตฟิล์ม การสึกของหัวซีล และวิธีเปลี่ยนงานมีผลต่ออัตราถุงดีและการหยุด ในช่วงเริ่มผลิตควรเทียบเป้า จำนวนป้อน จำนวนถุงดี จำนวน NG และเวลาหยุดแยก SKU เป็นรายสัปดาห์ เครื่องอาจยังแสดงว่าเดินอยู่แต่พนักงานลดความเร็วเพื่อรักษาซีล การดูเพียงเวลาทำงานจึงพลาดกำลังที่ลดลง ต้องทำให้นิยามตัวนับของเครื่องชั่ง เครื่องทำถุง และเครื่องตรวจตรงกัน แล้วเทียบคำสั่งผลิตและช่วงเวลาเดียวกัน
อย่ารวมถุงเสียทุกชนิดเป็นค่าเดียว แยกสินค้าติดซีล น้ำหนักต่ำ พิมพ์ผิด รั่ว และคัดผิด พร้อม SKU ล็อตฟิล์ม และค่าตั้ง ก่อนลดความไวเครื่องตรวจเมื่อ NG เพิ่ม ให้ดูว่าตำหนิเพิ่มจริงหรือท่า/ระยะถุงเปลี่ยน ฝ่ายคุณภาพเป็นเจ้าของเกณฑ์ผ่านและกฎตรวจซ้ำ ส่วนฝ่ายวิศวกรรมแยกสาเหตุจากวัสดุ เครื่อง และผู้ปฏิบัติงาน
กำหนดข้อมูลใน RFP ได้แก่ เวลา SKU หมายเลขสูตร สถานะเครื่อง เหตุหยุด ผลตรวจ และการยืนยันคัดทิ้ง พร้อมรูปแบบและแหล่งข้อมูล ตกลงระยะเก็บข้อมูล การซิงก์เวลา สำรองข้อมูล และสิทธิ์บริการทางไกล เริ่มจากข้อมูลขั้นต่ำที่เชื่อถือได้ก่อน หากการเชื่อมอัตโนมัติจะทำให้เริ่มผลิตช้า แล้วค่อยขยายหลังสายเสถียร รักษานิยาม “ถุงดี” ที่ตกลงใน FAT/SAT ไว้ตลอดการใช้งาน
สรุป: สามเรื่องที่ควรตัดสินใจก่อนออก RFP
หนึ่ง กำหนด SKU ฟิล์ม ถุง และเงื่อนไขที่ยากที่สุด สอง กำหนดขอบเขตตั้งแต่ชั่ง ซีล พิมพ์ ตรวจ จนถึงยืนยันการคัดทิ้งจริง พร้อมเป้าถุงดี สาม เขียนตัวอย่าง ระยะทดสอบ เกณฑ์ผ่าน และการจัดการข้อไม่ผ่านให้ FAT และ SAT ใช้นิยามเดียวกัน ความเร็วที่ผู้ผลิตประกาศช่วยคัดรุ่นเบื้องต้น แต่การซื้อควรยึดการเดินต่อเนื่องด้วยวัสดุของโรงงานเอง
หากกำลังวางขอบเขตสาย VFFS การเชื่อมเครื่องเดิม หรือเกณฑ์รับมอบในโรงงานไทย ติดต่อ TOMAS TECH ได้ตั้งแต่ขั้นแนวคิดหรือจัดทำ RFP เราช่วยจัดขอบเขตเครื่องและข้อมูลที่ควรทดสอบให้ชัดเจน
คำถามที่พบบ่อย
เปรียบเทียบต้นทุนระบบบรรจุถุงจากราคาเครื่องทำถุงอย่างเดียวได้ไหม?
ไม่ได้ ควรรวมการป้อน/ชั่ง พิมพ์ ตรวจ คัดทิ้ง สายพาน ระบบควบคุม ติดตั้ง อบรม ชุดเปลี่ยนขนาด และอะไหล่ ตัวเลข 12 ล้าน THB และคืนทุน 4 ปีข้างต้นเป็นเพียงสมมติฐาน ไม่ใช่ราคาเสนอ
ใช้ความเร็ว VFFS ในแค็ตตาล็อกวางแผนผลิตได้เลยไหม?
ไม่ได้ การไหลของสินค้า ขนาดถุง ฟิล์ม การป้อนจากเครื่องชั่ง ซีล และการคัดทิ้งล้วนมีผลต่อถุงดี ให้ยืนยันด้วย FAT ที่เดินต่อเนื่องและ SAT ในโรงงานจริงแยก SKU
เครื่องทำถุงอย่างเดียวแก้สินค้าติดแนวซีลได้ไหม?
การเคลื่อนของหัวซีลช่วยได้ แต่ปริมาณป้อน จังหวะตก ฝุ่น น้ำมัน และรูปทรงปากถุงก็มีผล ต้องทดลองสินค้าและรวมเครื่องตรวจรั่วกับการคัดทิ้งที่ยืนยันได้
FAT กับ SAT ต่างกันอย่างไร?
FAT ทดสอบเครื่องสำเร็จที่โรงงานผู้ขายด้วยตัวอย่างที่ตกลงกัน ส่วน SAT ทดสอบหลังติดตั้งที่โรงงานไทยพร้อมไฟ ลม พนักงาน และเครื่องต้น/ปลายสายจริง ใช้เกณฑ์ร่วมกันและบันทึกความต่างของสภาพไซต์
หากอนาคตจะเปลี่ยนฟิล์ม เลือกเครื่องจากฟิล์มปัจจุบันอย่างเดียวได้ไหม?
ถ้าการเปลี่ยนฟิล์มเป็นส่วนหนึ่งของเหตุผลลงทุน ควรทดลองฟิล์มใหม่ด้วย โครงสร้างชั้นและผิวซีลที่เปลี่ยนทำให้ช่วงตั้งค่า ชุดเปลี่ยนขนาด และตำแหน่งพิมพ์เปลี่ยน ระบุความต้องการปัจจุบันและอนาคตแยกกัน
แหล่งข้อมูล
- Ishida, Bagmakers ตรวจสอบ 8 ตุลาคม 2026
- Ishida, Vertical Bagmaker ASTRO-B ตรวจสอบ 8 ตุลาคม 2026
- Ishida, TSC-AS ตรวจสอบ 8 ตุลาคม 2026
- Syntegon, SVE Series ตรวจสอบ 8 ตุลาคม 2026
- Syntegon, SVX Series ตรวจสอบ 8 ตุลาคม 2026
- PMMI, Standards and Regulations ตรวจสอบ 8 ตุลาคม 2026


