


ลด Minor Stop ด้วย PoC 30 วัน|ระบบมอนิเตอร์โรงงานไทย
เมื่อโรงงานในไทยเริ่มทำ มาตรการลด Minor Stop หรือการหยุดชั่วขณะ การตั้งเป้า “ลดจำนวนครั้ง X%” ตั้งแต่ต้นอาจพาทีมไปผิดทางได้ เหตุการณ์ที่กินเวลาเพียงไม่กี่วินาทีถึงหลักสิบวินาทีอาจเป็นการรอเซนเซอร์ การจัดท่าชิ้นงาน การขาดวัตถุดิบจากต้นทาง การอุดตันปลายทาง การพักเพื่อตรวจคุณภาพ การเปลี่ยนรุ่น การจบรอบปกติ หรือข้อมูลหายจากการสื่อสาร หน่วยที่ใช้ปรับปรุงจึงไม่ใช่จำนวนครั้งจากการคาดเดา แต่เป็นบันทึกเหตุการณ์ที่สร้างซ้ำได้ด้วยขอบเขตเดียวกัน บทความนี้เชื่อมการมองเห็น Minor Stop ระบบติดตามการเดินเครื่อง การกำกับรหัสสาเหตุ PoC 30 วัน RFP และการตรวจรับ FAT/SAT เข้าด้วยกัน
คำตอบสั้น ๆ: แยก “การตรวจจับ” ออกจาก “การจำแนกสาเหตุ”
การลด Minor Stop ที่ใช้งานได้จริงต้องแยกข้อมูลสองชั้นให้ชัดเจน
- ชั้นข้อเท็จจริง: สถานะเปลี่ยนเมื่อใด นานกี่วินาที และค่าจำนวนชิ้นกับสัญญาณเตือนก่อนและหลังเป็นอย่างไร
- ชั้นการตีความ: จัดว่าเกิดจากอะไร ใครยืนยัน และใช้รหัสสาเหตุเวอร์ชันใด
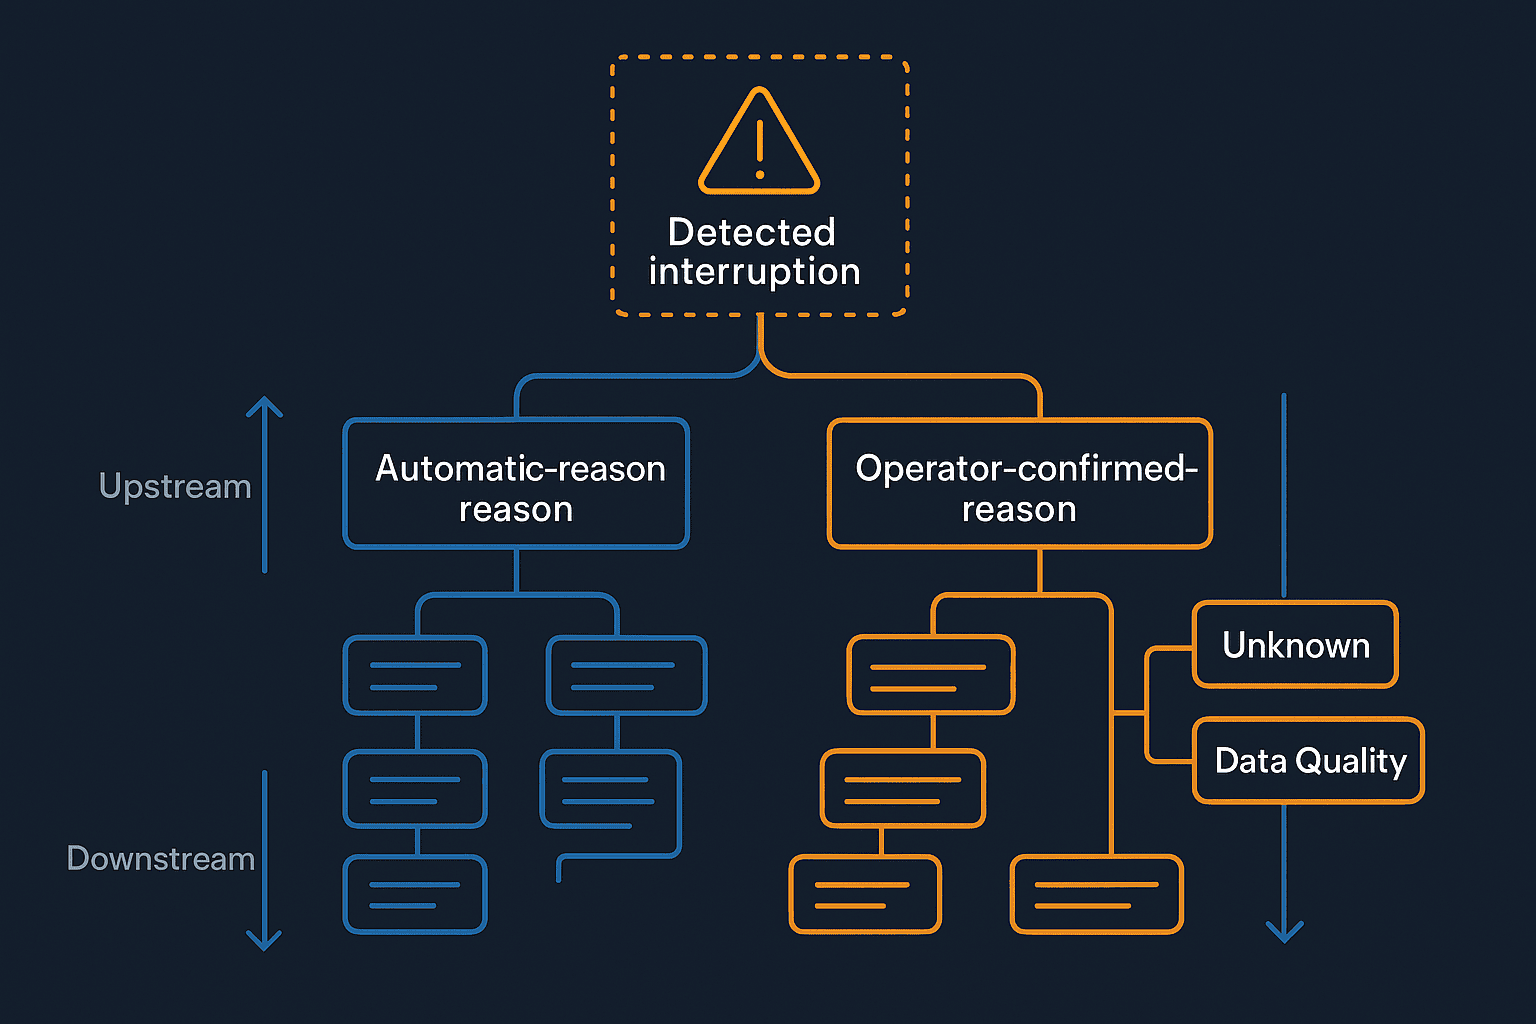
ระบบตรวจจับอัตโนมัติที่ละเอียดมากก็ให้เพียง “ความแม่นยำเทียม” หากนำการรอตามปกติหรือช่วงเครือข่ายขาดไปใส่เป็นสาเหตุของเครื่องจักร ในทางกลับกัน หากพนักงานป้อนเฉพาะเหตุผลแต่ไม่มีช่วงเริ่มและสิ้นสุดที่เชื่อถือได้ ก็สร้างระยะเวลาและผลกระทบซ้ำไม่ได้ หลักที่ถูกต้องคือเก็บการเปลี่ยนสถานะดิบก่อน แล้วเก็บทั้งเหตุผลที่ระบบเสนอและเหตุผลที่คนยืนยันโดยไม่เขียนทับกัน
บทความนี้ไม่กำหนดจำนวนวินาทีสากลสำหรับ Minor Stop เพราะการหยุด 10 วินาทีมีความหมายต่างกันระหว่างกระบวนการที่มีรอบ 3 วินาทีกับ 90 วินาที โรงงานต้องเป็นเจ้าของนโยบายช่วงเวลาเอง อิงลักษณะกระบวนการและเป้าหมายปรับปรุง พร้อมเก็บประวัติการเปลี่ยนแปลง ISO 22400-1 ให้กรอบและคำศัพท์ KPI สำหรับการจัดการการดำเนินงานการผลิตที่เป็นกลางต่ออุตสาหกรรม แต่ไม่ได้หมายความว่าการเลือกค่าเกณฑ์หนึ่งค่าจะทำให้ OEE สอดคล้องมาตรฐานโดยอัตโนมัติ
เหตุใดการหยุดสั้นจึงตกหล่นและเกิดข้อโต้แย้งเมื่อนำมารวม
พนักงานต้องให้ความสำคัญกับการกู้การผลิตก่อน
เมื่อเกิดเหตุสั้น ๆ ลำดับความสำคัญที่ถูกต้องคือความปลอดภัยและการกู้เครื่อง หากทุกครั้งต้องเปิดเทอร์มินัลและค้นเหตุผลจากเมนูลึก จะเกิดการป้อนล่าช้า ป้อนย้อนหลังเป็นชุด หรือไม่ตอบ อย่ามองว่าเป็นความผิดส่วนบุคคล แต่ให้ออกแบบช่วงเวลายืนยันสั้น ๆ หลังเหตุการณ์ แสดงตัวเลือกที่เกี่ยวข้องไม่กี่ข้อใกล้เครื่อง และให้หัวหน้างานตรวจแก้ภายหลังได้
สถานะ PLC อย่างเดียวไม่มีบริบทการผลิตเพียงพอ
คอนโทรลเลอร์อาจรู้ Run, Stop และ Alarm แต่ไม่จำเป็นต้องรู้ว่าการรอวัสดุเป็นแผนหรือไม่ ปลายไลน์กำลังพักรอผลคุณภาพหรือกำลังเปลี่ยนผลิตภัณฑ์ เอกสาร OPC UA for Machine Tools เรื่อง KPI ตามเวลาอธิบายการคำนวณระยะเวลาจากเวลาของแต่ละสถานะและสถานะที่เกิดร่วมกัน พร้อมยอมรับว่าบริบทภายนอกอาจไม่มีในคอนโทรลเลอร์ จึงต้องเชื่อมสถานะเครื่องกับงาน ผลิตภัณฑ์ โหมดการทำงาน สถานะเครื่องข้างเคียง และบริบทคุณภาพ
จำนวนครั้งเปลี่ยนไปเมื่อกติกาขอบเขตต่างกัน
หากสัญญาณ Stop กลับเป็น Run 0.5 วินาทีแล้วตกอีกครั้ง นับหนึ่งหรือสองเหตุการณ์? หากเครื่องเป้าหมายหยุดหลังเครื่องต้นทางสามวินาที จะนับทั้งคู่เป็นสาเหตุหรือไม่? หากเครือข่ายหาย 12 วินาที เครื่องหยุดจริงหรือไม่? ถ้าไม่มีกติกาสร้างเหตุการณ์ใหม่จากข้อมูลดิบ หน้าจอ PLC ระบบมอนิเตอร์ และรายงานกะจะไม่ตรงกัน ต้องตกลงกติกาขอบเขตก่อน แล้วให้จำนวนครั้งเป็นผลลัพธ์ของกติกานั้น
นิยาม Minor Stop ด้วยนโยบายหลายช่วง ไม่ใช่ค่าเกณฑ์วิเศษค่าเดียว
ค่าเกณฑ์ควรเป็นนโยบายที่โรงงานเป็นเจ้าของ ไม่ใช่ค่าถาวรจากผู้ขาย ตัวอย่างเริ่มต้นอาจแบ่งหลายช่วงดังนี้ ตัวเลขเหล่านี้เป็นเพียงตัวอย่างการตั้งค่า ต้องทดสอบกับเวลารอบปกติ คุณภาพสัญญาณ และพฤติกรรมการกู้จริง
| ตัวอย่างช่วง | การจัดการเบื้องต้น | สิ่งที่ต้องยืนยัน |
|---|---|---|
| 0–2 วินาที | อาจเป็นสัญญาณรบกวนหรือหน้าสัมผัสเด้ง | ตัวกรองสัญญาณเข้า ช่วงเก็บตัวอย่าง และสัญญาณจริง |
| มากกว่า 2–10 วินาที | อาจเป็นการสะดุดชั่วขณะ | เป็นขอบรอบปกติหรือมีการกู้จริง |
| มากกว่า 10–60 วินาที | อาจเป็น Minor Stop | เหตุผลยืนยัน เครื่องข้างเคียง และผลต่อสินค้าหรือจำนวนชิ้น |
| มากกว่า 60 วินาที | อาจเป็นการหยุดประเภทอื่น | การเรียกซ่อม หมวดความสูญเสีย และการวิเคราะห์หยุดยาว |
สำหรับเครื่องที่มีรอบปกติ 40 วินาที ต้องมีกติกาไม่ให้นับการเปลี่ยนสถานะสั้นตอนจบรอบเป็นเวลาหยุด แต่ในสายพานความเร็วสูง เพียง 2 วินาทีก็อาจกระทบหลายชิ้น ขณะที่กระบวนการกึ่งอัตโนมัติอาจมีการรอ 15 วินาทีอยู่ในงานมาตรฐาน ค่าเกณฑ์ที่ต่ำกว่าไม่ได้แปลว่าระบบก้าวหน้ากว่า ค่าที่ดีต้องแยกปกติ/ผิดปกติได้สม่ำเสมอและคนหน้างานอธิบายได้
นโยบายต้องระบุเครื่องและโหมดที่ใช้ วันที่มีผล ผู้อนุมัติ และวิธีเทียบเวอร์ชัน ไม่ใช่มีเพียงตัวเลข เมื่อปรับค่าแล้วห้ามเทียบจำนวนก่อนและหลังตรง ๆ ควรเก็บข้อมูลดิบที่ประมวลผลด้วยกฎเดิมได้ หรือแสดงเวอร์ชันกฎบนแผงสรุปผล

โมเดลเหตุการณ์ขั้นต่ำที่ต้องเก็บก่อนรวมผลระบบติดตามการเดินเครื่อง
ส่วน Monitoring ของ OPC UA for Machinery จัดจุดเชื่อมข้อมูลสำหรับสถานะ สุขภาพเครื่อง กระบวนการ และการใช้ทรัพยากร พร้อมอ้างอิงสถานะและโหมดการทำงานของเครื่อง ไม่ว่าจะใช้ OPC UA หรือโปรโตคอลอื่น การมองเห็น Minor Stop ควรเก็บหลักฐานดิบต่อไปนี้ก่อน
| ฟิลด์ | จุดประสงค์ | ข้อควรระวัง |
|---|---|---|
| event_id | ติดตามเหตุการณ์เดียวกัน | ID คงเดิมเมื่อส่งซ้ำ |
| start_ts / end_ts | สร้างช่วงเวลาใหม่ | เก็บต้นฉบับ UTC และระบุ timezone/precision ที่แสดง |
| duration | รวมเวลา | คำนวณใหม่จากตราประทับเวลาได้ |
| machine_state | ทราบสถานะก่อน/หลัง | ผูกเวอร์ชันรหัสกับชื่อแสดงผล |
| operating_mode | แยกอัตโนมัติ/ทำมือ/บำรุงรักษา | ไม่ตีความการเปลี่ยนโหมดเป็นสาเหตุ |
| job / product | เติมบริบทผลิต | ติดตามคำสั่งผลิตและการเปลี่ยนรุ่น |
| count_before / after | ประเมินผลผลิต | แยกการรีเซ็ตตัวนับ จำนวนชิ้นดี และจำนวนรวม |
| alarm / event IDs | เก็บหลักฐานจากเครื่อง | ยอมรับ Stop ที่ไม่มี Alarm |
| upstream / downstream state | วิเคราะห์การแพร่จากต้นทาง/ปลายทาง | ใช้ฐานเวลาเดียวกัน |
| source_quality | แสดงความน่าเชื่อถือ | เก็บสถานะดี/เสีย/ไม่แน่นอนหรือเทียบเท่า |
| clock_health | แสดงความน่าเชื่อถือของลำดับ | บันทึกแหล่งซิงโครไนซ์ ค่าคลาดเคลื่อน และการหลุดซิงโครไนซ์ |
อ่านพื้นฐานการเก็บข้อมูลได้ที่ การเก็บบันทึกการเดินเครื่องในโรงงานไทย บทความนี้จำกัดขอบเขตไว้ที่การสร้างเหตุการณ์สั้นและยืนยันเหตุผล ส่วนความสัมพันธ์กับ OEE ควรเชื่อมกับ แนวทางปรับปรุง OEE โรงงาน โดยไม่ให้ช่วง Minor Stop ไปแทนแบบจำลองเวลาทั้งหมดของโรงงาน
คุณภาพนาฬิกาสำคัญพอ ๆ กับรหัสสาเหตุ
หากนาฬิกา PLC อุปกรณ์ขอบเครือข่าย SCADA และเซิร์ฟเวอร์ต่างกัน ลำดับการหยุดต้นทาง/ปลายทางอาจกลับด้าน นอกจากเวลาเก็บข้อมูล ควรมีตราประทับเวลาจากต้นทาง สถานะการซิงโครไนซ์นาฬิกา และความล่าช้าในการรับเท่าที่ทำได้ ใน FAT/SAT ให้ถอดการซิงโครไนซ์โดยตั้งใจ แล้วตรวจว่าระบบเตือนและแยกช่วง “นาฬิกาไม่สมบูรณ์” ออกจากการวิเคราะห์เหตุและผลได้
อย่าทิ้งเหตุการณ์ดิบแล้วเหลือเฉพาะยอดรายวัน
ค่าเกณฑ์และกติกาการรวมเหตุการณ์จะเปลี่ยนระหว่างการปรับปรุง หากเก็บเพียงจำนวนครั้งกับเวลาหยุดรายวัน จะประมวลผลอดีตด้วยกฎใหม่ไม่ได้ อย่างน้อยใน PoC ต้องเชื่อมการเปลี่ยนสถานะ เวอร์ชันกฎ และผลจำแนก เพื่อให้ข้อมูลนำเข้าชุดเดียวกันสร้างรายการเหตุการณ์เดียวกัน
แยกผลตรวจจับออกจากผลจำแนกเหตุผล
กลไกตรวจจับตัดสินว่าเหตุเกิด เมื่อใด ส่วนการจำแนกตัดสินว่าเกิด เพราะอะไร จึงควรแยกฟิลด์ดังนี้
auto_reason: เหตุผลที่กฎหรือแบบจำลองเสนอauto_confidence: ความเชื่อมั่นหรือหลักฐานconfirmed_reason: เหตุผลที่พนักงานหรือหัวหน้างานยืนยันconfirmed_by/confirmed_at: ผู้รับผิดชอบและเวลาcomment: คำอธิบายข้อยกเว้นหรือบันทึกปรับปรุงreason_code_version: เวอร์ชันโครงสร้างรหัสสาเหตุที่ใช้
เมื่อคนแก้เหตุผล อย่าลบเหตุผลอัตโนมัติ เพราะความต่าง เช่น “ระบบคิดว่าเซนเซอร์ขัดข้อง แต่คนยืนยันว่าชิ้นงานวางผิดท่า” เป็นข้อมูลเรียนรู้ หากหมดเวลายืนยัน ให้คงสถานะ “ยังไม่ยืนยัน” แทนการบังคับสาเหตุ
การยืนยันของพนักงานต้องใช้เวลาสั้น
หน้าจอควรแสดงเวลาเริ่ม/จบ ระยะเวลา สถานะข้างเคียง และเหตุผลแนะนำเพียงไม่กี่ข้อ พิจารณาไม่เลือกคำตอบอัตโนมัติไว้ล่วงหน้าเพื่อป้องกันการกดยืนยันโดยไม่อ่าน ใช้ข้อความอิสระเฉพาะข้อยกเว้น กำหนดช่วงแก้ไข และให้หัวหน้างานทบทวน
เริ่มรหัสสาเหตุแบบกระชับและควบคุมการเปลี่ยนแปลง
การเริ่มด้วย 100 รหัสทำให้การป้อนแกว่ง PoC ควรเริ่มสองถึงสามชั้น และแสดงตัวเลือกครั้งละน้อย
| หมวดหลัก | ตัวอย่างหมวดย่อย | ข้อควรระวัง |
|---|---|---|
| ภายในเครื่อง | เซนเซอร์ ตัวขับเคลื่อน เงื่อนไขควบคุม | อย่าสรุปสาเหตุรากของงานซ่อมก่อนยืนยัน |
| วัสดุ/ชิ้นงาน | ขาด, ท่าผิด, ป้อน, ติด | แยกต้นทางออกจากภายในเครื่อง |
| ต้นทาง/ปลายทาง | วัตถุดิบไม่มา การอุดตัน | เชื่อมกับเหตุการณ์รากที่แพร่ผล |
| คุณภาพ | รอตรวจ พักรอ ตรวจซ้ำ | ไม่ปนสาเหตุของเสียกับสาเหตุการหยุด |
| แผน/การปฏิบัติ | เปลี่ยนรุ่น พัก ทำความสะอาด ประชุม | มีกฎตัดออกชัดเจน |
| คุณภาพข้อมูล | สื่อสารขาด นาฬิกาผิด แท็กหาย | ห้ามยัดเข้าเหตุจากเครื่องจักร |
| ไม่ทราบ | ไม่ยืนยัน สร้างซ้ำไม่ได้ | ใช้อัตราไม่ทราบเป็นหัวข้อปรับปรุง |
ทุกครั้งที่เพิ่ม รวม หรือยกเลิกรหัส ให้เก็บเหตุผล เครื่องที่ได้รับผล วันที่มีผล การเทียบกับรหัสเก่า และผู้อนุมัติ หาก “อื่น ๆ” เพิ่ม ให้ตรวจหมายเหตุแล้วพิจารณาเพิ่มรหัสหรือจัดลำดับหน้าจอใหม่ การห้ามเลือก “ไม่ทราบ” เพียงทำให้คนเลือกคำตอบใกล้เคียงที่ผิด
กติกาสำหรับเหตุซ้อน การสั่น การสื่อสารหาย และการแพร่ตามไลน์
การเปรียบเทียบระบบมอนิเตอร์ควรดูกติกาสร้างเหตุการณ์ใหม่จากข้อมูลดิบก่อนความสวยของแผงสรุปผล
1. เหตุการณ์ซ้อนกัน
หากมีสัญญาณเตือนหลายรายการระหว่างช่วงหยุดเดียว ห้ามบวกเวลาหยุดของเครื่องซ้ำ ให้ผูกหลักฐานหลายรายการกับเหตุการณ์หลักเดียว การจำแนกสาเหตุรากและจำนวนสัญญาณเตือนเป็นคนละ KPI
2. สถานะหยุด/เดินเครื่องสลับอย่างรวดเร็ว
เก็บสัญญาณดิบไว้ แล้วค่อยรวมการเปลี่ยนสถานะที่อยู่ภายในช่วงห่างที่อนุมัติ ผู้ใช้ต้องตรวจสอบย้อนหลังจำนวนก่อนและหลังรวมได้ และควรตรวจคุณภาพข้อมูลนำเข้าเพื่อไม่ให้ซอฟต์แวร์ซ่อนการเด้งของหน้าสัมผัสทางกายภาพ
3. เครือข่ายขาด
ห้ามสรุปช่วงขาดการเชื่อมต่อว่าเครื่องเดินหรือหยุด หากหน้าจอค้างค่าล่าสุดต้องแสดงคุณภาพเป็น “เสีย/ไม่ทราบ” ใช้การเก็บแล้วส่งต่อที่อุปกรณ์ขอบเครือข่ายเพื่อกู้ประวัติหลังต่อกลับ และตัดข้อมูลซ้ำด้วย event_id เดิม หากกู้ไม่ได้ ให้จัดเป็นความล้มเหลวด้านคุณภาพข้อมูล
4. การหยุดตามแผนและการรอตามปกติ
ระบุเวลาพัก การเปลี่ยนรุ่น การทำความสะอาด การบำรุงรักษาตามแผน และการรออนุมัติคุณภาพด้วยปฏิทินและโหมดการทำงาน แต่ยังเก็บเวลาเริ่ม/จบจริงเพื่อเทียบกับแผน
5. การขาดวัตถุดิบ การอุดตัน และการแพร่ตามสายการผลิต
หากเครื่องเป้าหมายหยุดเพราะขาดวัสดุ ให้เชื่อมกับเหตุการณ์แรกของเครื่องต้นทางเป็นเหตุการณ์ราก เช่นเดียวกับการอุดตันปลายทาง หากบวกความสูญเสียเดียวกันทุกเครื่อง ยอดสายการผลิตจะพอง ต้องแสดง “การหยุดในมุมเครื่อง” แยกจาก “ความสูญเสียตามสาเหตุรากของสายการผลิต”
ตัวอย่างคำนวณโปร่งใส: ดูวินาทีและคุณภาพการจำแนก ไม่ใช่จำนวนอย่างเดียว
ตัวอย่างต่อไปนี้เป็น สถานการณ์สมมติสำหรับอธิบายการออกแบบ ไม่ใช่ benchmark อุตสาหกรรม ผลลูกค้า หรือผลลัพธ์ที่รับประกัน สมมติเครื่อง cycle ปกติ 40 วินาที หนึ่งกะ 480 นาที พักตามแผน 30 นาที และเปลี่ยนรุ่น 20 นาที
เวลาผลิตตามแผนคือ 480 - 30 - 20 = 430 นาที หรือ 25,800 วินาที ระบบตรวจจับได้ 172 เหตุการณ์ที่อาจเข้าข่าย หลังใช้กฎตัดหรือรวมขอบรอบปกติ เหตุซ้ำ การรอตามแผน และช่วงข้อมูลสื่อสารขาด เหลือ 126 เหตุการณ์สำหรับยืนยัน
| ช่วง | จำนวน | เวลาเฉลี่ย | รวม |
|---|---|---|---|
| มากกว่า 2–10 วินาที | 80 | 4 วินาที | 320 วินาที |
| มากกว่า 10–60 วินาที | 46 | 22 วินาที | 1,012 วินาที |
| รวม | 126 | — | 1,332 วินาที = 22.2 นาที |
หากเวลาหยุดอีกประเภทเท่ากับ 38.0 นาที เวลาเดินเครื่องสำหรับตัวอย่างคือ 430 - 22.2 - 38.0 = 369.8 นาที และอัตราความพร้อมเดินเครื่องที่ใช้เวลาผลิตตามแผนเป็นตัวหารคือ 369.8 ÷ 430 = 86.0% นี่เป็นสูตรเพื่อการสอน KPI จริงต้องใช้แบบจำลองเวลาของโรงงาน กฎตัดออก และความสัมพันธ์ที่บันทึกไว้กับ ISO 22400 หรือกรอบที่เลือก
แยกตามเหตุผล สมมติหน้าสัมผัสเซนเซอร์เด้ง 34 ครั้ง/204 วินาที การจัดท่าชิ้นงาน 28/392 การอุดตันปลายทาง 22/440 และอื่น ๆ 42/296 ผลรวมตรงกับ 126 ครั้ง/1,332 วินาที หากลดเวลาของสองเหตุผลแรกได้ครึ่งหนึ่ง เวลาที่อาจลดได้คือ (204 + 392) ÷ 2 = 298 วินาที = ประมาณ 4.97 นาที/กะ Minor Stop ใหม่เป็น 22.2 - 4.97 = ประมาณ 17.23 นาที หากเงื่อนไขอื่นเท่าเดิม เวลาเดินเครื่องเป็นประมาณ 374.77 นาที และอัตราความพร้อมเดินเครื่อง 374.77 ÷ 430 = ประมาณ 87.16%
ภายใต้สมมติฐานที่แรงมากว่าเดิน 2 กะ/วัน 22 วัน/เดือน เหตุซ้ำเหมือนเดิม และผลปรับปรุงคงอยู่เต็มที่ เวลาคือ 4.97 × 2 × 22 = ประมาณ 218.7 นาที หรือประมาณ 3.6 ชั่วโมง/เดือน นี่ไม่ใช่คำมั่น ROI ต้องตรวจการเกิดซ้ำ ผลต่อคุณภาพ งานคนเพิ่ม ค่าซ่อม และความเป็นคอขวดจริงก่อนแปลงเป็นเงิน
สาระสำคัญคือไม่ใช้ 172 เหตุการณ์ที่อาจเข้าข่ายจากข้อมูลดิบเป็น KPI จะเทียบก่อน/หลังได้เมื่ออธิบาย 126 เหตุการณ์พร้อมกติกาการรวม เหตุผลที่ตัดออก อัตราการยืนยัน อัตราไม่ทราบ และอัตราปัญหาคุณภาพข้อมูลได้
PoC 30 วัน: พิสูจน์การสร้างเหตุการณ์ซ้ำบน 2–3 เครื่อง
ก่อนขยายใช้ทั้งโรงงาน ให้เลือกกระบวนการคอขวดหนึ่งจุดและเครื่องที่เกี่ยวข้อง 2–3 เครื่อง จุดประสงค์ PoC ไม่ใช่รับประกันผลผลิตเพิ่มมาก แต่พิสูจน์ว่าเหตุการณ์สร้างซ้ำได้ พนักงานยืนยันเหตุผลได้โดยไม่เป็นภาระเกินไป และมีหลักฐานลงนามเพื่อใช้ตัดสินใจ
| ช่วง | งาน | หลักฐานจบช่วง |
|---|---|---|
| วันที่ 1–3 | ตรวจสถานะ แท็ก นาฬิกา และเครือข่าย | อนุมัติพจนานุกรมข้อมูลและขอบเขตการเชื่อมต่อ |
| วันที่ 4–10 | เก็บข้อมูลแบบเงา | เทียบสัญญาณดิบกับเหตุการณ์ที่สร้างใหม่ โดยยังไม่ใช้เป็น KPI |
| วันที่ 11–17 | ปรับช่วง กติกาการรวม และการตัดออก | สร้างเหตุการณ์ตัวแทนซ้ำจากข้อมูลนำเข้าเดิม |
| วันที่ 18–24 | ทดลองการยืนยันของพนักงานและรหัสสาเหตุ | วัดเวลาป้อน เหตุที่ยังไม่ยืนยัน เหตุที่ไม่ทราบ และการแก้ไข |
| วันที่ 25–28 | ยืนยันเหตุผลอันดับต้นที่หน้างาน | เลือกมาตรการที่มีหลักฐานรองรับ |
| วันที่ 29–30 | ทบทวนเพื่อรับมอบ | ลงนามผ่าน/ไม่ผ่าน ประเด็นค้าง และการตัดสินใจขยาย/หยุด/ต่อเวลา |
ช่วงเก็บข้อมูลแบบเงาห้ามใช้หน้าจอประเมินคนหรือเป็น KPI ทางการ เพราะเหตุการณ์ผิดพลาดที่ยังเหลือจะทำลายความเชื่อมั่น ทุกสัปดาห์ให้ฝ่ายผลิต บำรุงรักษา คุณภาพ และ IT/OT ทบทวนเหตุที่ไม่ทราบหรือยังไม่ยืนยัน พร้อมกำหนดเวอร์ชันให้การเปลี่ยนกฎ
เกณฑ์รับมอบต้องกำหนดตัวเลขตามหน้างาน
หัวข้อต่อไปนี้ต้องทดสอบ ส่วนค่าเป้าหมายต้องมาจากเครื่องและค่าฐานจริง
- เล่นข้อมูลช่วงทดสอบซ้ำแล้วได้รายการเหตุการณ์เดิม
- เวลาเริ่ม/จบ ระยะเวลา สถานะ ผลิตภัณฑ์ และจำนวนชิ้นตรงกับหลักฐานดิบ
- อธิบายช่วงข้อมูลขาด การกู้คืน และการตัดข้อมูลซ้ำหลังขาดการเชื่อมต่อได้
- เห็นความผิดปกติของนาฬิกาและแยกจากข้อมูลดีได้
- ตรวจสอบย้อนหลังเหตุผลอัตโนมัติ/ที่ยืนยัน การแก้ไข ผู้ดำเนินการ และเวลาได้
- ผู้ไม่มีสิทธิ์เปลี่ยนค่าเกณฑ์หรือโครงสร้างรหัสสาเหตุไม่ได้
- วัดเวลายืนยันและอัตราที่ยังไม่ยืนยันได้
- บุคคลที่สามคำนวณยอดซ้ำจาก CSV/API ได้
- ย้อนกลับและคืนค่าการกำหนดค่าเดิมได้
ถ้าใช้เกณฑ์ “ตรวจจับ 99%” ต้องกำหนดด้วยว่าค่าความจริงอ้างอิงสร้างอย่างไร ใช้โหมดและช่วงใดเป็นตัวหาร และยอมให้เวลาเหลื่อมได้เท่าใด ตัวเลขโดด ๆ ไม่ใช่เกณฑ์ตรวจรับที่สมบูรณ์
สิ่งที่ต้องใส่ใน RFP ระบบติดตามการเดินเครื่อง
ให้ผู้เสนอราคาตอบขอบเขตเดียวกัน ไม่ใช่แค่ชื่อสิทธิ์ใช้งานและจำนวนหน้าจอ
- ขอบเขตการเชื่อมต่อ: PLC โปรโตคอล ช่วงอ่านข้อมูล สถาปัตยกรรมอุปกรณ์ขอบเครือข่าย และฮาร์ดแวร์เพิ่ม
- การเล่นเหตุการณ์ซ้ำ: สร้างเหตุการณ์เดิมจากข้อมูลดิบที่กำหนดได้หรือไม่
- เวลา: แหล่งซิงโครไนซ์ การเฝ้าระวังค่าคลาดเคลื่อน เขตเวลา และการหลุดซิงโครไนซ์
- การกู้หลังขาดการเชื่อมต่อ: ความจุเก็บแล้วส่งต่อ ลำดับส่งซ้ำ การแสดงช่วงข้อมูลขาด และการตัดข้อมูลซ้ำ
- การกำกับการจำแนก: เวอร์ชัน การอนุมัติ วันที่มีผล และการเก็บเหตุผลอัตโนมัติ/ที่ยืนยัน
- ร่องรอยตรวจสอบ: ใครเปลี่ยนค่าเกณฑ์ เหตุผล หรือเหตุการณ์เมื่อใด
- สิทธิ์ใช้งาน: แยกพนักงาน หัวหน้างาน ช่างบำรุง และผู้ดูแลระบบ
- การส่งออก: CSV/API ของเหตุการณ์ต้นทางพร้อมเวลาและคุณภาพ
- สมรรถนะ: ความล่าช้าในการแสดง/เก็บข้อมูล ปริมาณเหตุการณ์สูงสุด และระยะเก็บรักษา
- การสนับสนุน: สำรอง กู้คืน ปรับปรุง ย้อนกลับ และเงื่อนไขช่วยเหลือระยะไกล
ทางเลือกราคาต่ำไม่จำเป็นต้องแย่ ปัญหาคือการเทียบขอบเขตไม่เท่ากัน ให้แยกค่า PoC งานหน้างาน การเตรียมแท็ก PLC การเปลี่ยนเครือข่าย การอบรม ค่าบริการคลาวด์ การบำรุงรักษา และราคาเพิ่มเครื่อง อย่าใช้ราคาเฉลี่ยทั่วไปโดยไม่สำรวจโรงงาน
FAT/SAT: รับหลักฐาน ไม่ใช่เพียงดูการสาธิตแผงสรุปผล
FAT ควรใช้เหตุการณ์จำลองและข้อมูลดิบที่บันทึกไว้ทดสอบขอบค่าเกณฑ์ เหตุซ้อน การสั่น การขาดการเชื่อมต่อ ค่าคลาดเคลื่อนของนาฬิกา สิทธิ์ การตรวจสอบย้อนหลัง การส่งออก และการกู้คืน ส่วน SAT ทดสอบเครื่องจริง เครือข่ายและนาฬิกาจริง งานจริง การแพร่ตามสายการผลิต และการใช้งานของพนักงาน
| กรณีทดสอบ | ข้อมูลนำเข้า | ผลที่คาด | หลักฐาน |
|---|---|---|---|
| ขอบค่าเกณฑ์ | ก่อนขอบ เท่าขอบ หลังขอบ | จำแนกหนึ่งค่าได้ตามข้อกำหนด | สัญญาณดิบ เวอร์ชันกฎ รายการผล |
| การสั่นเร็ว | Stop/Run ซ้ำระยะสั้น | รวมตามกฎและเก็บข้อมูลดิบ | เหตุการณ์ก่อน/หลังและบันทึกตรวจสอบ |
| ขาดการเชื่อมต่อ | ตัดอุปกรณ์ขอบเครือข่ายออกจากเซิร์ฟเวอร์ | เตือนคุณภาพและส่งต่อหลังฟื้น | ช่วงข้อมูลขาด คิว และผลตัดข้อมูลซ้ำ |
| นาฬิกาคลาดเคลื่อน | ถอดการซิงโครไนซ์โดยตั้งใจ | เตือนและแยกจากการวิเคราะห์เหตุและผล | สุขภาพนาฬิกาและประวัติวินิจฉัย |
| แก้ไขเหตุผล | หัวหน้างานแก้คำตอบพนักงาน | เก็บทั้งสองเวอร์ชัน คน และเวลา | ร่องรอยตรวจสอบ |
| ละเมิดสิทธิ์ | ผู้ใช้ทั่วไปลองเปลี่ยนค่าเกณฑ์ | ปฏิเสธและบันทึก | การตั้งค่าสิทธิ์และบันทึก |
| กู้คืน | สร้างจากข้อมูลสำรอง | ได้ค่ากำหนดและผลเหตุการณ์เดิม | เวอร์ชัน ขั้นตอน และค่าตรวจสอบ |

หลักฐานตรวจรับต้องมีรหัสทดสอบ วันเวลา เครื่อง เวอร์ชันซอฟต์แวร์/การกำหนดค่า/รหัสสาเหตุ ข้อมูลนำเข้า ผลที่คาด ผลจริง การตัดสิน ประเด็นค้าง และผู้อนุมัติ รับผลเหตุการณ์ที่เครื่องอ่านได้และข้อมูลสำรองการกำหนดค่า ไม่ใช่ภาพหน้าจออย่างเดียว
OT Security: การมอนิเตอร์ไม่ควรเพิ่มเส้นทางควบคุมโดยง่าย
NIST SP 800-82 Rev. 3 ให้แนวทางความมั่นคง OT โดยคำนึงถึงสมรรถนะ ความเชื่อถือได้ และความปลอดภัย ห้ามเพิ่มเส้นทางเขียนจากเซิร์ฟเวอร์มอนิเตอร์ไป PLC เพียงเพราะสะดวก ควรใช้การเก็บข้อมูลแบบอ่านอย่างเดียวเมื่อทำได้ หากต้องเขียน ให้แยกออกแบบแท็กที่อนุญาต วัตถุประสงค์ การให้สิทธิ์ ขั้นตอนเปลี่ยน และพฤติกรรมเมื่อขัดข้อง
บันทึกเขต OT และการไหลของข้อมูล กฎไฟร์วอลล์ บัญชี การเก็บข้อมูลลับ การเริ่ม-อนุมัติ-จบเซสชันระยะไกล บันทึกกิจกรรม แพตช์ การสำรอง และการย้อนกลับ การใช้คลาวด์หรือติดตั้งในโรงงานเพียงอย่างเดียวไม่ตัดสินความปลอดภัย ต้องวาดว่าข้อมูลไหลจากไหนไปไหนด้วยสิทธิ์ของใคร และกำหนดวันหมดอายุให้บัญชีหรือกฎชั่วคราวของ PoC
ตัวชี้วัดในการประชุมปรับปรุงรายสัปดาห์
นอกจากจำนวนและเวลา Minor Stop ให้ดูสุขภาพข้อมูล/การใช้งานด้วย
- เหตุการณ์ที่อาจเข้าข่ายจากข้อมูลดิบ เหตุการณ์ที่สร้างใหม่ รายการตัดออก และเหตุผล
- วินาที Minor Stop แยกช่วง ผลิตภัณฑ์ และโหมด
- อัตราที่ยืนยันแล้ว ยังไม่ยืนยัน ไม่ทราบ และแก้ไข
- เวลาที่คุณภาพต้นทางไม่ดี นาฬิกาไม่ดี และช่วงข้อมูลขาดที่กู้ไม่ได้
- เวลาที่แพร่ตามสายการผลิตและเหตุการณ์รากที่เชื่อม
- Pareto เหตุผลที่ยืนยันและการเปลี่ยนจากสัปดาห์ก่อน
- วันที่ทำมาตรการ เครื่อง เวอร์ชันกฎ และความต่อเนื่องของผล
จำนวนครั้งลดได้เพียงเพิ่มช่วงห่างสำหรับรวมเหตุการณ์ จึงต้องแสดงวินาทีที่หยุด ผลผลิตดี การพักรอคุณภาพ ความปลอดภัย และงานของพนักงาน พร้อมแยกช่วงก่อน/หลังเปลี่ยนกฎ สำหรับเหตุหยุดยาวให้ใช้ แนวทางวิเคราะห์รากเหตุสายการผลิตหยุด และสำหรับแจ้งเตือนทันทีให้ใช้ ระบบแจ้งเตือน Alarm เครื่องจักร แยกบทบาทกัน
บริบทการลงทุนในไทยและข้อควรระวังเรื่อง BOI
ข้อมูลเผยแพร่ของ BOI เรื่อง Smart and Sustainable Industry ระบุกรอบสำหรับการลงทุนปรับปรุงที่มีสิทธิ์ โดยลงทุนขั้นต่ำ 1 ล้านบาท ยกเว้นภาษีเงินได้นิติบุคคล 3 ปีสูงสุด 50% ของเงินลงทุนที่เข้าเกณฑ์ หรือสูงสุด 100% เมื่อเข้าเงื่อนไขเชื่อมโยงอุตสาหกรรมระบบอัตโนมัติในประเทศอย่างน้อย 30% แต่คุณสมบัติขึ้นอยู่กับกิจการ เวลา เนื้อหาการลงทุน และวิธีตัดสิน domestic linkage เป็นรายโครงการ PoC มอนิเตอร์ไม่ได้มีสิทธิ์อัตโนมัติ ต้องยืนยันเงื่อนไขล่าสุดกับ BOI หรือผู้เชี่ยวชาญที่มีคุณสมบัติ
ข้อมูล BOI/OSOS ครึ่งแรกปี 2026 ระบุคำขอ Smart and Sustainable Industry 132 โครงการ มูลค่าประมาณ 17.2 พันล้านบาท ตัวเลขนี้เป็นเพียงบริบทว่ามีการยื่นลงทุนปรับปรุงในไทย ไม่ใช่หลักฐาน ROI ของโครงการ Minor Stop ใด ต้องตัดสินจากข้อมูลโรงงานและเกณฑ์รับมอบโดยไม่ตั้งสมมติฐานว่าจะได้สิทธิประโยชน์
Checklist ก่อนตัดสินใจติดตั้ง
ขอบเขตข้อมูล
- [ ] เลือกกระบวนการคอขวดและเครื่อง 2–3 เครื่อง
- [ ] นิยามรอบปกติ การรอตามแผน และสถานะที่อาจเป็นการหยุด
- [ ] กำหนดแหล่งเวลา คุณภาพข้อมูลต้นทาง และช่วงเครือข่ายขาด
- [ ] เก็บทั้งสถานะดิบและเหตุการณ์ที่สร้างใหม่
การปฏิบัติหน้างาน
- [ ] เริ่มโครงสร้างรหัสขนาดเล็กที่มี “ไม่ทราบ” และ “คุณภาพข้อมูลล้มเหลว”
- [ ] ออกแบบการยืนยันของพนักงานและการแก้ไขของหัวหน้างาน
- [ ] มีช่วงเก็บข้อมูลแบบเงาที่ไม่ใช้ประเมินคนหรือ KPI ทางการ
- [ ] ระบุผู้ทบทวนรายสัปดาห์และผู้อนุมัติการเปลี่ยน
จัดซื้อและตรวจรับ
- [ ] ใส่ขอบเขต PoC เกณฑ์จบ และเงื่อนไขหยุดใน RFP
- [ ] เทียบการเล่นเหตุการณ์ซ้ำ การกู้คืน การตัดข้อมูลซ้ำ การตรวจสอบ สิทธิ์ และ API
- [ ] ป้อนสภาวะผิดปกติใน FAT/SAT และเก็บหลักฐานที่เครื่องอ่านได้
- [ ] ตรวจขอบเขตแบบอ่านอย่างเดียว การเข้าถึงระยะไกล บันทึก การสำรอง และการย้อนกลับ
คำถามที่พบบ่อย
การลด Minor Stop ควรเริ่มจากอะไร?
เลือกเครื่อง 2–3 เครื่องในกระบวนการคอขวด แล้วนิยามรอบปกติ การรอตามแผน และสถานะที่อาจเป็นการหยุด ก่อนขยายให้ทำ PoC 30 วันที่มีการเก็บข้อมูลแบบเงาราวสิบวัน และพิสูจน์ว่าข้อมูลดิบชุดเดิมสร้างรายการเหตุการณ์เดิมได้
การมองเห็น Minor Stop ควรใช้กี่วินาทีเป็นค่าเกณฑ์?
ไม่มีคำตอบสากล ให้ตั้งหลายช่วงจากเวลารอบ สัญญาณรบกวน พฤติกรรมการกู้ และผลต่อการผลิต แล้วปรับเทียบกับหลักฐานดิบ ต้องกำหนดเวอร์ชันของค่า ขอบเขต วันที่มีผล และผู้อนุมัติ
เปรียบเทียบราคาระบบติดตามการเดินเครื่องอย่างไร?
เทียบขอบเขตเดียวกัน ได้แก่ สิทธิ์ใช้งาน แท็ก PLC อุปกรณ์ขอบเครือข่าย เครือข่าย PoC งานหน้างาน การอบรม คลาวด์ การบำรุงรักษา และการเพิ่มเครื่อง ตรวจว่าการเล่นเหตุการณ์ซ้ำ การกู้หลังขาดการเชื่อมต่อ การตรวจสอบ API และการย้อนกลับรวมอยู่หรือไม่ และอย่าใช้ราคาทั่วไปแทนการสำรวจหน้างาน
เชื่อมกับการเพิ่มอัตราเดินเครื่องและ OEE อย่างไร?
วางวินาที Minor Stop ที่ยืนยันแล้วในแบบจำลองเวลาของโรงงาน ตกลงว่าเป็นความสูญเสียด้านความพร้อมเดินเครื่องหรือหมวดอื่น หลีกเลี่ยงการซ้ำกับสมรรถนะและคุณภาพ และอย่าให้การเปลี่ยนค่าเกณฑ์ดูเหมือน OEE ดีขึ้นจริง ค่าเกณฑ์เดียวไม่รับประกันความสอดคล้องกับ ISO
ถ้าพนักงานไม่ป้อนเหตุผลทำอย่างไร?
อย่าบังคับให้เลือกคำตอบใกล้เคียงที่ผิด ลดจำนวนตัวเลือก ให้ช่วงยืนยันสั้น เก็บสถานะ “ยังไม่ยืนยัน” ตามจริง และใช้การทบทวนรายสัปดาห์ปรับหน้าจอกับโครงสร้างรหัสในจุดที่ไม่ตอบสูง
PoC ต้องเขียนข้อมูลเข้า PLC ควบคุมหรือไม่?
หากการมอนิเตอร์ทำได้โดยไม่เขียน ให้เลือกแบบอ่านอย่างเดียวก่อน หากเลี่ยงไม่ได้ ต้องออกแบบแท็กที่อนุญาต การให้สิทธิ์ การควบคุมการเปลี่ยน พฤติกรรมเมื่อขัดข้อง และขอบเขตความปลอดภัยแยกต่างหาก แล้วตรวจใน FAT/SAT
สรุป: Minor Stop ที่ลดได้ต้องเริ่มจากเหตุการณ์ที่อธิบายได้
การลด Minor Stop ไม่ควรเริ่มด้วยเป้าจำนวนครั้ง แต่เริ่มจากนโยบายช่วงเวลาที่โรงงานเป็นเจ้าของ จุดเริ่ม/จบที่สร้างซ้ำได้ บริบทเครื่องและการผลิต คุณภาพเวลา/แหล่งข้อมูล เหตุผลอัตโนมัติและยืนยันที่แยกกัน และโครงสร้างรหัสที่ควบคุมการเปลี่ยน ใช้ PoC 30 วันบน 2–3 เครื่องเพื่อตรวจการเก็บข้อมูลแบบเงา การทบทวนรายสัปดาห์ การเล่นเหตุการณ์ซ้ำ การกู้หลังขาดการเชื่อมต่อ การตรวจสอบ สิทธิ์ และหลักฐาน FAT/SAT ก่อนอนุมัติการขยายใช้ทั้งโรงงาน
แม้นิยาม Minor Stop แท็ก PLC ลำดับชั้นรหัสสาเหตุ และใบรับมอบของ PoC ยังไม่รวมเป็นชุดเดียว TOMAS TECH สามารถช่วยจัดข้อกำหนด การเชื่อมข้อมูล PoC 30 วัน และออกแบบ RFP/FAT/SAT โดยไม่อ้างว่ามีผลิตภัณฑ์สำเร็จรูปเฉพาะ Minor Stop หากต้องการเริ่มจากเครื่องและข้อมูลที่มีอยู่ ติดต่อได้ที่ หน้าติดต่อ TOMAS TECH


