


ไลน์หยุดตั้งแต่เช้าตรู่ และกลับมาเดินได้อีกครั้งตอนเย็นของวันถัดไป สาเหตุถูกสรุปสั้นๆ ว่า “น่าจะเป็นมอเตอร์ตัวนั้น” ส่วนในรายงานเขียนมาตรการป้องกันการเกิดซ้ำไว้ว่า “เข้มงวดการตรวจเช็คประจำวัน” ภาพแบบนี้ไม่ใช่เรื่องแปลกในโรงงานญี่ปุ่นที่ประเทศไทยและเวียดนาม ตราบใดที่การวิเคราะห์การหยุดเครื่องระยะยาวยังพึ่งสัญชาตญาณและประสบการณ์ การหยุดแบบเดิมก็จะกลับมาอีกครั้งแล้วครั้งเล่าในรูปแบบที่เปลี่ยนไป บทความนี้จะแยกการหยุดเครื่องระยะยาวออกจากไมโครสต็อปให้ชัด แล้วเรียบเรียงขั้นตอนการวิเคราะห์สาเหตุการหยุด พร้อมวิธีเก็บข้อมูลผลการเดินเครื่องที่เป็นรากฐานของการวิเคราะห์นั้น จากมุมมองของคนหน้างานจริง
การหยุดเครื่องระยะยาวคืออะไร และต่างจากไมโครสต็อปอย่างไร
เวลาที่หน้างานพูดว่า “เครื่องหยุด” ในคำพูดนั้นมีการหยุดสองชนิดที่มีธรรมชาติต่างกันโดยสิ้นเชิงปะปนกันอยู่ การบริหารการหยุดทั้งสองแบบนี้ในทะเบียนเดียวกัน คือเหตุผลสำคัญที่สุดที่ทำให้การสืบหาสาเหตุไม่คืบหน้า
นิยามไมโครสต็อปตามมาตรฐาน JIS และตำแหน่งของการหยุดเครื่องระยะยาว
ไมโครสต็อปถูกนิยามไว้ใน JIS Z8141 ว่าเป็น “การหยุดบางส่วนของเครื่องจักร หรือการหยุดที่เกิดจากความผิดปกติของวัตถุที่เครื่องจักรกระทำต่อ ซึ่งเป็นความขัดข้องที่ฟื้นคืนได้ในเวลาสั้น” ในทางปฏิบัติหมายถึงการหยุดราวไม่กี่สิบวินาทีถึง 10 นาที ที่พนักงานหน้างานซึ่งอยู่ตรงนั้นสามารถเขี่ยชิ้นงานออกหรือกดปุ่มรีเซ็ตแล้วเดินเครื่องต่อได้ ไม่ต้องเรียกช่างซ่อมบำรุงเฉพาะทาง และไม่ต้องจัดหาอะไหล่
ส่วนการหยุดเครื่องระยะยาวคือความขัดข้องร้ายแรง เช่น มอเตอร์ไหม้หรือบอร์ดควบคุมเสีย ที่ต้องใช้เวลาหลายชั่วโมงถึงหลายวันกว่าจะกลับมาเดินได้ ต้องเปลี่ยนอะไหล่ และต้องให้ช่างซ่อมบำรุงเฉพาะทางเข้ามาแก้ไขเท่านั้น หากเป็นโรงงานในประเทศไทย กรณีที่อะไหล่ทดแทนไม่มีสต็อกในประเทศและต้องเริ่มจากการสั่งจากญี่ปุ่นหรือจีนก็เกิดขึ้นบ่อยครั้ง
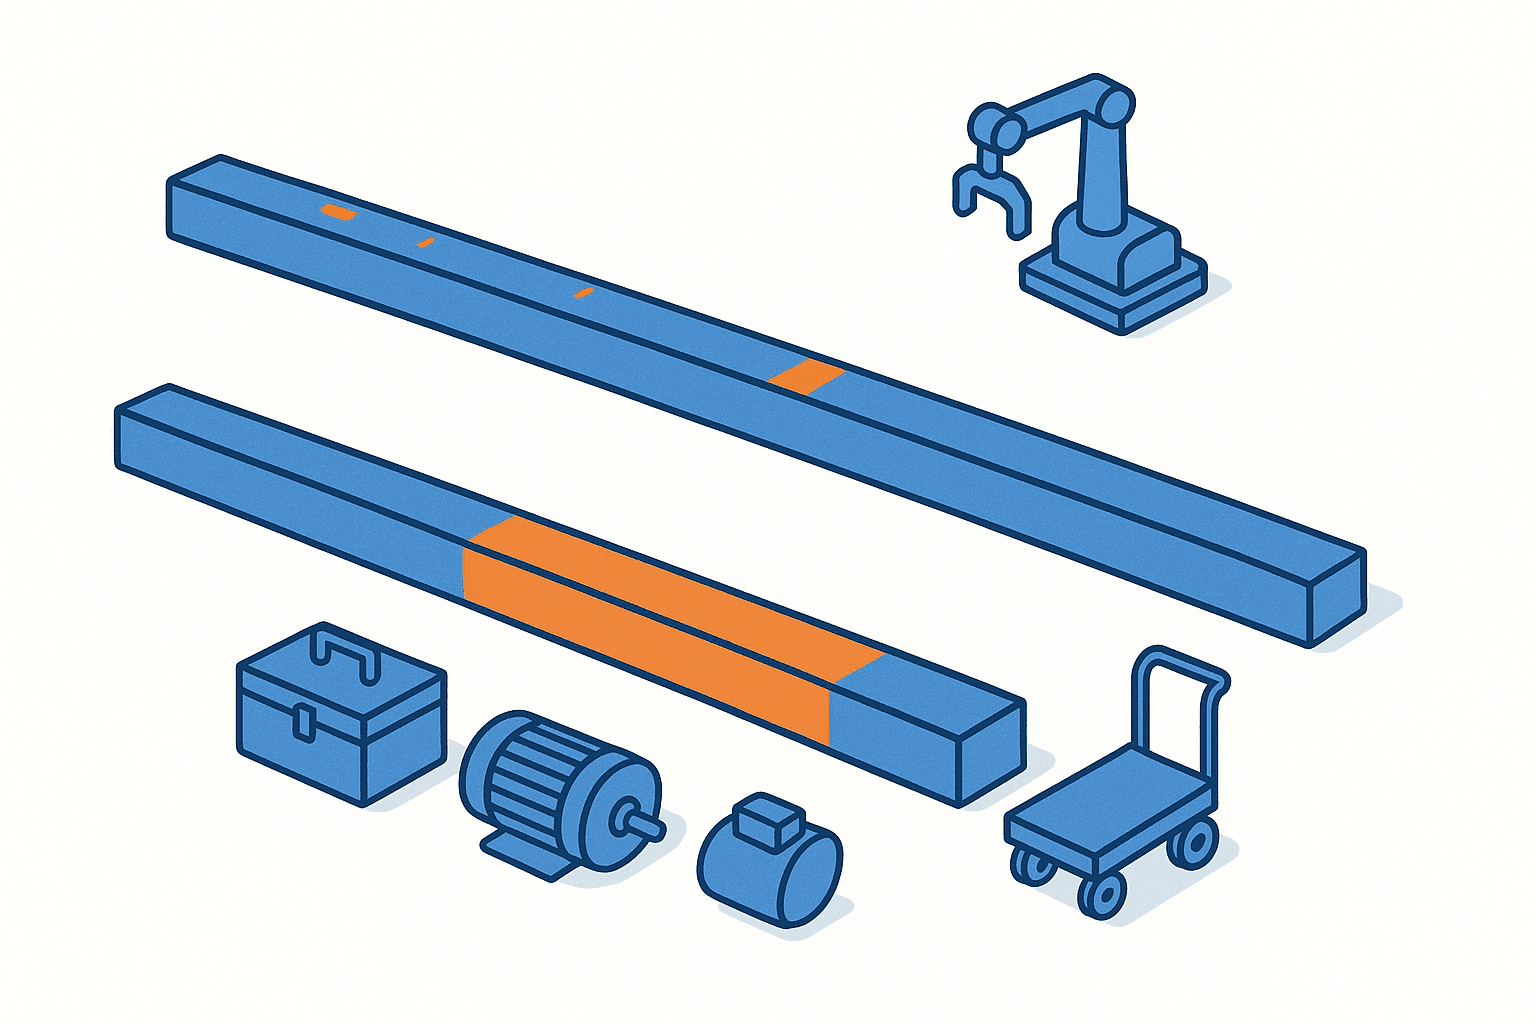
สิ่งที่แยกทั้งสองแบบออกจากกันจึงไม่ใช่แค่ “ความยาวของเวลาที่หยุด” เท่านั้น แต่คนที่ต้องเข้ามา อะไหล่ที่ต้องใช้ และลำดับชั้นของการตัดสินใจ ต่างกันทั้งหมด หากเรียบเรียงความแตกต่างนี้ออกมาจะได้ดังนี้
| ประเด็น | ไมโครสต็อป | การหยุดเครื่องระยะยาว |
|---|---|---|
| เวลาหยุดโดยประมาณ | ไม่กี่สิบวินาทีถึง 10 นาที | หลายชั่วโมงถึงหลายวัน |
| ผู้ที่ทำให้กลับมาเดิน | พนักงานหน้างานที่อยู่ตรงนั้น | ช่างซ่อมบำรุงเฉพาะทาง |
| สิ่งที่ต้องใช้ | เขี่ยชิ้นงานออก กดรีเซ็ต | เปลี่ยนอะไหล่ ประสานผู้รับเหมาภายนอก |
| ความถี่ในการเกิด | สูง เกิดเป็นประจำ | ต่ำ เกิดเป็นครั้งคราว |
| ความสูญเสียต่อครั้ง | เล็ก | ใหญ่มาก |
| มาตรการที่ได้ผล | ปรับปรุงหน้างาน ทบทวนกลไก | ตรวจจับสัญญาณเตือนล่วงหน้า วิเคราะห์สาเหตุราก |
แถวสุดท้ายของตารางนี้คือสิ่งที่บทความนี้อยากสื่อมากที่สุด กิจกรรมไคเซ็นของหน้างานได้ผลดีกับไมโครสต็อปที่เกิดถี่ แต่การหยุดเครื่องระยะยาวที่เกิดไม่บ่อยแต่ครั้งเดียวก็ถึงตายนั้น ต้องใช้แนวทางที่ต่างออกไปโดยสิ้นเชิง
เหตุใดขนาดความสูญเสียต่อครั้งจึงต่างกันคนละระดับ
ความสูญเสียจากไมโครสต็อปมาในแบบ “น้ำหยดลงหินทุกวันหินยังกร่อน” มีตัวอย่างการประเมินที่ถูกอ้างถึงบ่อย คือไลน์ที่ผลิตชิ้นส่วนอิเล็กทรอนิกส์ราคาต่อหน่วย 10 เยน ในอัตรา 100 ชิ้นต่อนาที หากเกิดไมโครสต็อปครั้งละ 10 นาที ชั่วโมงละ 1 ครั้ง บนสมมติฐานเดินเครื่อง 24 ชั่วโมงและ 300 วันต่อปี ความสูญเสียจะสูงถึงราว 72,000,000 เยนต่อปี แม้มองรายครั้งจะอยู่แค่ระดับ 10,000 เยน แต่ยอดสะสมทั้งปีกลายเป็นผลกระทบระดับผู้บริหาร นั่นคือแนวคิดของตัวเลขชุดนี้
โครงสร้างความสูญเสียของการหยุดเครื่องระยะยาวกลับด้านกับเรื่องนี้ ตัวเลขที่เพิ่งยกมาเป็นการประเมินสำหรับไมโครสต็อปโดยเฉพาะ แต่หากนำสมมติฐานเดียวกัน คือไลน์ที่ผลิตมูลค่า 1,000 เยนต่อนาที มาใช้ การหยุดเครื่องระยะยาว 8 ชั่วโมงจะเทียบเท่ากับ 480,000 เยน เฉพาะส่วนของผลผลิตที่หายไป และในกรณีของการหยุดเครื่องระยะยาว ผลผลิตที่หายไปเป็นเพียงเศษเสี้ยวหนึ่งของต้นทุนทั้งหมดเท่านั้น
- การสั่งอะไหล่ด่วนทางเครื่องบินและการซื้อในราคาสปอต
- การให้ช่างซ่อมบำรุงและพนักงานเข้าทำงานวันหยุดและทำโอที
- การแทรกงานเข้าไลน์อื่นและการเปลี่ยนรุ่นเพิ่มเพื่อชดเชยความล่าช้าของกำหนดส่ง
- การส่งของด้วยเที่ยวพิเศษให้ลูกค้า หรือค่าปรับจากการส่งมอบล่าช้า
- คุณภาพของงานระหว่างผลิตที่ค้างอยู่ระหว่างการหยุดเสื่อมลงจนต้องทิ้ง
- ชั่วโมงงานในการอธิบายต่อสำนักงานใหญ่ที่ญี่ปุ่นและลูกค้า รวมถึงการจัดทำรายงานป้องกันการเกิดซ้ำ
ในโรงงานญี่ปุ่นที่ประเทศไทย ข้อสุดท้ายนี้กดทับหนักกว่าที่คิดไว้มาก ผู้จัดการโรงงานต้องง่วนกับการทำเอกสารรายงานตั้งแต่วันถัดจากวันที่เครื่องหยุด แล้วการสืบหาสาเหตุซึ่งเป็นเรื่องสำคัญที่สุดก็ถูกเลื่อนออกไป สุดท้ายลงเอยที่ข้อสรุปว่า “ไม่ทราบสาเหตุ แต่มาตรการคือเพิ่มความถี่ในการตรวจเช็ค” และความขัดข้องประเภทเดียวกันครั้งถัดไปก็กลับมาเกิดซ้ำในอีกครึ่งปี การตัดวงจรอุบาทว์นี้คือวัตถุประสงค์ของการวิเคราะห์สาเหตุการหยุดเครื่อง
การต่อยอดจากมาตรการไมโครสต็อปไม่อาจป้องกันการหยุดเครื่องระยะยาวได้
ไมโครสต็อปเกิดถี่ จึงเห็นรูปแบบได้หลังเก็บข้อมูลเพียงไม่กี่สัปดาห์ ปรากฏการณ์กับสถานที่จะจับคู่กันตรงไปตรงมา เช่น กระบวนการที่เซ็นเซอร์ตรวจจับผิดพลาดบ่อย หรือรางส่งชิ้นงานที่ชิ้นงานติดขัดง่าย
การหยุดเครื่องระยะยาวไม่เป็นเช่นนั้น สำหรับเหตุการณ์ที่เกิดเพียงไม่กี่ครั้งต่อปี ต่อให้พยายามย้อนกลับไปหาว่า “ทำไมจึงเกิด” หลังจากเกิดไปแล้ว ก็จะไม่มีข้อมูลที่บอกสภาพของเครื่องจักร ณ เวลานั้นหลงเหลืออยู่ สิ่งที่เหลืออยู่คือข้อความบรรทัดเดียวในรายงานประจำวันว่า “หยุดเนื่องจากมอเตอร์เสีย” แค่นี้ย่อมวิเคราะห์อะไรไม่ได้
แก่นของการวิเคราะห์การหยุดเครื่องระยะยาวจึงไม่ได้อยู่ที่การสอบสวนหลังเกิดเหตุ แต่อยู่ที่การออกแบบข้อมูลไว้ล่วงหน้า การจะระบุสาเหตุได้หรือไม่ ขึ้นอยู่กับว่าได้เก็บผลการเดินเครื่อง เช่น ค่ากระแสไฟ อุณหภูมิ ความสั่นสะเทือน และไซเคิลไทม์ อย่างต่อเนื่องมาตั้งแต่ก่อนเกิดความขัดข้องหรือเปล่า สำหรับมาตรการฝั่งไมโครสต็อป เราได้เรียบเรียงไว้ในบทความแนวทางแก้ปัญหาไมโครสต็อป แล้ว จึงขอเชิญอ่านประกอบกัน
เหตุใดโรงงานญี่ปุ่นในอาเซียนจึงเร่งด่วนเรื่องการวิเคราะห์การหยุดเครื่องระยะยาว
การหยุดเครื่องระยะยาวแบบเดียวกัน แต่ระดับความรุนแรงในโรงงานที่ญี่ปุ่นกับที่ไทยและเวียดนามนั้นต่างกัน เบื้องหลังคือปัจจัยเชิงโครงสร้างเฉพาะของพื้นที่
ปัญหาเชิงโครงสร้างด้านการขาดแคลนแรงงานและผลิตภาพ
เกี่ยวกับสภาพแวดล้อมที่รายล้อมภาคการผลิตของไทย รายงานแนวโน้มอุตสาหกรรมของ Krungsri ณ เดือนมกราคม 2026 ชี้ว่า ความสามารถในการแข่งขันของอุตสาหกรรมที่ลดลง การขาดแคลนแรงงาน และผลิตภาพแรงงานที่ต่ำ กำลังเป็นอุปสรรคเชิงโครงสร้างต่อการเติบโตในระยะกลาง นอกจากนี้ ในการจัดอันดับความสามารถในการแข่งขันระดับโลกของ IMD ประเทศไทยถอยลงมาอยู่อันดับที่ 30 ในปี 2025 ซึ่งลดลงจากอันดับที่ 25 ในปีก่อนหน้า
สิ่งนี้หมายความว่าอย่างไรต่อหน้างาน หมายความว่าช่องว่างที่จะเพิ่มคนแล้วใช้กำลังคนกอบกู้สถานการณ์กลับคืนมานั้นเล็กลงทุกปี วิธีแก้แบบเดิมที่ว่า “เอาวันเสาร์มาทำโอทีชดเชยให้หมด” เมื่อเกิดการหยุดเครื่องระยะยาว ใช้ได้ยากขึ้นทั้งในแง่การหาคนและในแง่ค่าแรง
ความเสี่ยงของระบบซ่อมบำรุงที่ผูกกับตัวบุคคล
ในโรงงานญี่ปุ่นหลายแห่ง คนที่รู้จักนิสัยของเครื่องจักรมีเพียงหัวหน้าช่างซ่อมบำรุงคนไทยเฉพาะราย 1 หรือ 2 คนเท่านั้น การตัดสินที่ว่า “ถ้าได้ยินเสียงแบบนี้ต้องระวัง” อยู่ในหัวของคนคนนั้นเพียงคนเดียว ระบบแบบนี้มีความเสี่ยงสองข้อ
ข้อแรกคือ เมื่อคนคนนั้นไม่อยู่เพราะลาพักร้อนหรือลาออก จะไม่มีใครตัดสินใจได้ อีกข้อคือ เนื่องจากเหตุผลที่ใช้ตัดสินไม่ถูกเก็บไว้เป็นข้อมูล จึงอธิบายต่อสำนักงานใหญ่ที่ญี่ปุ่นไม่ได้ คำว่า “ดูจากประสบการณ์แล้วรู้” ไม่ใช่วัตถุดิบที่จะผลักดันการอนุมัติงบลงทุนเครื่องจักรของสำนักงานใหญ่ให้ผ่านได้
ความรับผิดชอบในการอธิบายต่อสำนักงานใหญ่ที่ญี่ปุ่น
ความรับผิดชอบในการอธิบายที่ผู้จัดการโรงงานในพื้นที่มีต่อสำนักงานใหญ่นั้นเป็นรูปธรรมมากขึ้นทุกปี สิ่งที่ถูกเรียกร้องเมื่อเกิดการหยุดเครื่อง คือการแสดงเป็นตัวเลขว่า เกิดเมื่อไร ที่เครื่องจักรใด หยุดไปกี่ชั่วโมง สาเหตุคืออะไร และมาตรการป้องกันการเกิดซ้ำคืออะไร
หากบริหารด้วยรายงานประจำวัน แค่จะตอบคำถามชุดนี้ก็ใช้เวลาหลายวันแล้ว แถมความแม่นยำของคำตอบยังต่ำอีก โรงงานที่มีกลไกการเก็บข้อมูลผลการเดินเครื่องกับโรงงานที่ไม่มี เมื่อเกิดการหยุดแบบเดียวกัน สถานะภายในองค์กรหลังจากนั้นจะต่างกันโดยสิ้นเชิง
ภาพรวมของการวิเคราะห์สาเหตุการหยุดเครื่อง กับ RCA 6 ขั้นตอน
ขั้นตอนมาตรฐานในการระบุสาเหตุของการหยุดเครื่องระยะยาวคือการวิเคราะห์สาเหตุราก หรือ RCA (Root Cause Analysis) โดย RCA สำหรับภาคการผลิตประกอบด้วย 6 ขั้นตอนดังนี้
| ขั้นตอน | เนื้อหา | ผลลัพธ์หลัก |
|---|---|---|
| 1 | นิยามปัญหา | ระบุและวัดปริมาณเหตุการณ์หยุดเครื่อง |
| 2 | เก็บข้อมูล | ผลการเดินเครื่อง ประวัติอะลาร์ม บันทึกการทำงาน |
| 3 | ระบุสาเหตุที่เป็นไปได้ | แผนภูมิพาเรโต Why-Why Analysis ผังก้างปลา |
| 4 | ตรวจสอบยืนยันสาเหตุราก | หลักฐานที่รองรับสมมติฐาน |
| 5 | ดำเนินมาตรการแก้ไข | ลงมือทำมาตรการและมอบหมายผู้รับผิดชอบ |
| 6 | เฝ้าติดตามต่อเนื่อง | วัดผลและยืนยันว่าเกิดซ้ำหรือไม่ |
6 ขั้นตอนนี้มีความหมายในลำดับของมัน ต่อไปนี้เราจะดูอย่างเป็นรูปธรรมว่าในแต่ละขั้นตอน หน้างานต้องทำอะไรจริงบ้าง
ขั้นตอนที่ 1 นิยามปัญหา
เริ่มจากตัดสินด้วยตัวเลขว่า “จะถือว่าอะไรเป็นปัญหา” คำว่า “เครื่องหยุดแล้วเดือดร้อน” ยังไม่ใช่นิยาม ต้องระบุให้ชัดทั้งเครื่องจักรเป้าหมาย ค่าเกณฑ์ และช่วงเวลา ในรูปแบบเช่น “กำหนดขอบเขตที่เหตุการณ์ซึ่งเครื่องบรรจุของไลน์ A หยุดตั้งแต่ 30 นาทีขึ้นไป”
การกำหนดค่าเกณฑ์คือก้าวแรกของการแยกไมโครสต็อปกับการหยุดเครื่องระยะยาวออกจากกันบนทะเบียน เมื่อขีดเส้นที่ 30 นาทีขึ้นไป นับจากวินาทีนั้นการหยุดทั้งสองแบบจะกลายเป็นเป้าหมายการวิเคราะห์ที่แยกจากกัน
ขั้นตอนที่ 2 เก็บข้อมูล
ตรงนี้คือจุดชี้ขาดว่าการวิเคราะห์จะสำเร็จหรือล้มเหลว สิ่งที่ต้องเก็บไม่ใช่แค่บันทึกการหยุด แต่คือสภาพของเครื่องจักรที่นำไปสู่การหยุดนั้น รายละเอียดจะกล่าวถึงในหัวข้อการเก็บข้อมูลผลการเดินเครื่องในช่วงหลังของบทความ
ขั้นตอนที่ 3 ระบุสาเหตุที่เป็นไปได้
ยกรายชื่อสาเหตุที่เป็นไปได้ขึ้นมาจากข้อมูลที่เก็บมา ตรงนี้จะเลือกใช้เครื่องมือสามอย่างให้เหมาะกับงาน ได้แก่ แผนภูมิพาเรโต Why-Why Analysis และผังก้างปลา หากใช้แบบสองจังหวะ คือมองภาพรวมด้วยแผนภูมิพาเรโตก่อน แล้วเจาะลึกเฉพาะเหตุการณ์ที่ขึ้นมาอยู่อันดับต้นด้วย Why-Why Analysis และผังก้างปลา ชั่วโมงงานวิเคราะห์อันจำกัดก็จะไม่ถูกเกลี่ยบางจนไร้ผล
ขั้นตอนที่ 4 ตรวจสอบยืนยันสาเหตุราก
เมื่อได้รายชื่อสาเหตุที่เป็นไปได้แล้ว ต้องตรวจสอบว่านั่นคือสาเหตุรากจริงหรือไม่ เกณฑ์การตรวจสอบเรียบง่าย คือดูว่าตอบคำถาม “ถ้ากำจัดสาเหตุนี้ออกไป การหยุดแบบนี้จะไม่เกิดขึ้นอีกใช่หรือไม่” ได้อย่างมั่นใจหรือเปล่า ถ้ายังตอบไม่ได้ แปลว่ายังมองเห็นเพียงปรากฏการณ์และยังไปไม่ถึงสาเหตุ
ขั้นตอนที่ 5 ดำเนินมาตรการแก้ไข
มาตรการต้องมีผู้รับผิดชอบและกำหนดเวลาเสมอ มาตรการที่ไม่มีประธานอย่าง “เข้มงวดการตรวจเช็ค” ไม่อาจตรวจสอบย้อนหลังได้ว่าถูกลงมือทำจริงหรือไม่ จึงไม่นับเป็นมาตรการ ต้องลงรายละเอียดให้ถึงระดับที่ว่า “ให้ A จากแผนกซ่อมบำรุงติดตั้งการตั้งค่าให้แจ้งเตือนอัตโนมัติเมื่ออุณหภูมิแบริ่งเกินค่ากำหนด ภายในเดือนนี้”
ขั้นตอนที่ 6 เฝ้าติดตามต่อเนื่อง
ติดตามอย่างต่อเนื่องว่าหลังทำมาตรการแล้ว การหยุดแบบเดิมยังเกิดขึ้นอีกหรือไม่ หากใช้ตัวชี้วัดอย่าง OEE เพื่อให้แสดงผลของมาตรการเป็นตัวเลขได้ตั้งแต่ตรงนี้ วัตถุดิบสำหรับรายงานสำนักงานใหญ่ก็จะพร้อมอยู่แล้วในตัว
ใช้แผนภูมิพาเรโตค้นหา “สาเหตุ 20% ที่สำคัญ”
เครื่องมือชิ้นแรกที่ควรใช้ในการวิเคราะห์สาเหตุการหยุดเครื่องคือแผนภูมิพาเรโต โดยเรียงเวลาหยุดแยกตามสาเหตุเป็นกราฟแท่งจากมากไปน้อย แล้ววางเส้นกราฟสัดส่วนสะสมทับลงไป
จัดลำดับความสำคัญด้วยกฎ 80/20
กล่าวกันว่ากฎ 80/20 ที่ว่าสาเหตุ 20% ครองดาวน์ไทม์ถึง 80% นั้นใช้ได้ดีกับดาวน์ไทม์ในหน้างานผลิต เมื่อไล่นับสาเหตุการหยุดจะออกมา 20 หรือ 30 รายการ แต่เมื่อมองด้วยเวลาแล้ว ไม่กี่รายการอันดับต้นก็อธิบายส่วนใหญ่ของภาพรวมได้ นั่นคือโครงสร้างของมัน
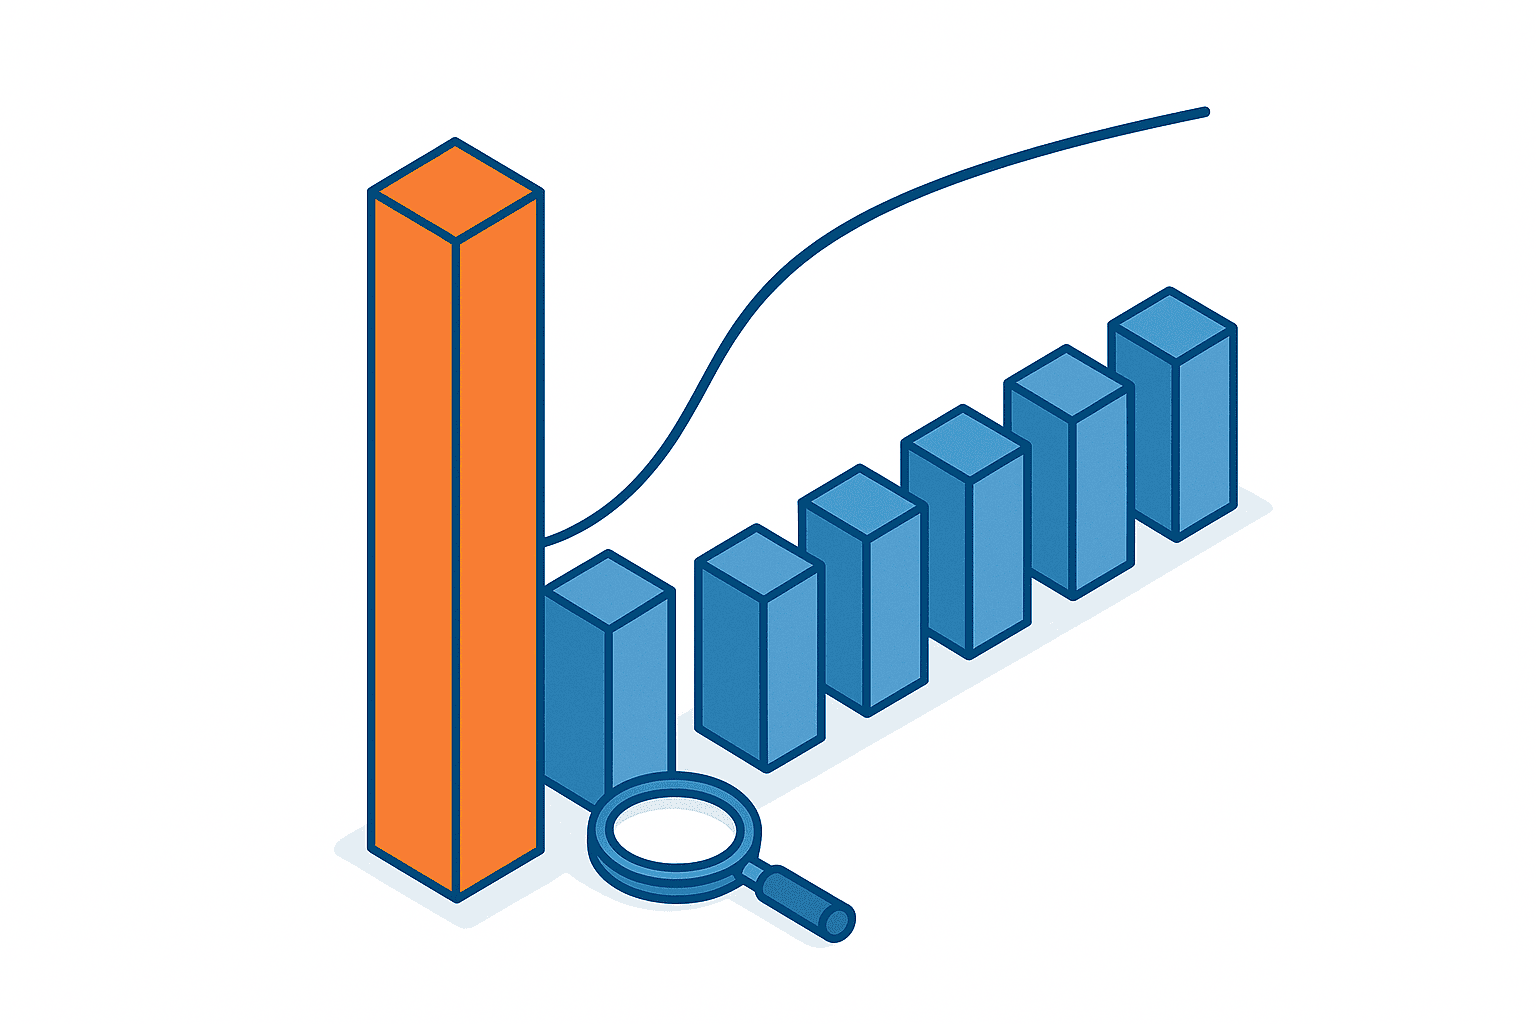
เหตุผลที่ข้อเท็จจริงนี้สำคัญในทางปฏิบัติ คือคำตอบว่าจะทุ่มทรัพยากรซ่อมบำรุงอันจำกัดลงไปที่ไหน ถูกตัดสินด้วยข้อมูล ไม่ใช่ด้วยการถกเถียง ไม่ใช่ลงมือตามข้อเสนอของคนที่เสียงดังที่สุดในที่ประชุม แต่ลงมือไล่จากซ้ายสุดของแผนภูมิพาเรโต เพียงเท่านี้ความคุ้มค่าของมาตรการก็เปลี่ยนไปมาก
พูดกลับกันคือ ถ้าสร้างแผนภูมิพาเรโตด้วย “จำนวนครั้ง” ที่เกิด จะล้มเหลว หากเรียงด้วยจำนวนครั้ง ไมโครสต็อปจะยึดอันดับต้นทั้งหมด และมอเตอร์ไหม้ที่เกิดปีละ 2 ครั้งจะถูกฝังอยู่ท้ายสุด แผนภูมิพาเรโตสำหรับการวิเคราะห์การหยุดเครื่องระยะยาว ต้องสร้างด้วย “เวลา” หยุดสะสมหรือมูลค่าความสูญเสียเสมอ
เลือกใช้ Why-Why Analysis กับผังก้างปลาให้ถูกงาน
เมื่อแผนภูมิพาเรโตบอกได้แล้วว่า “จะบุกตรงไหน” ถัดไปคือ “ทำไมสิ่งนั้นจึงเกิด” ตรงนี้เราเลือกใช้เครื่องมือสองอย่างให้เหมาะกับสถานการณ์
Why-Why Analysis เป็นเครื่องมือแนวดิ่ง ที่ถามซ้ำว่า “ทำไม” กับเหตุการณ์หนึ่งเพื่อขุดลึกลงไปตามห่วงโซ่เหตุและผล เหมาะกับเหตุการณ์ที่พอจะเดาสาเหตุได้ในระดับหนึ่งแล้ว
ผังก้างปลาเป็นเครื่องมือแนวราบ ที่กวาดหาสาเหตุที่เป็นไปได้อย่างกว้างขวางจากมุมมองคน เครื่องจักร วัตถุดิบ วิธีการ การวัด และสภาพแวดล้อม เหมาะกับเหตุการณ์ที่ยังเดาสาเหตุไม่ออกเลย
ในทางปฏิบัติ ลำดับที่จัดการง่ายคือขยายรายชื่อสาเหตุที่เป็นไปได้ด้วยผังก้างปลาก่อน แล้วจึงเจาะลึกก้างที่มีน้ำหนักด้วย Why-Why Analysis
ความล้มเหลวสามแบบที่มักเกิดในการวิเคราะห์
แบบแรกคือหยุด Why-Why ไว้ที่ความรับผิดชอบของคน ถ้าหยุดอยู่ที่ “เพราะพนักงานละเลยการตรวจเช็ค” มาตรการก็จะได้แค่การปลุกเร้าจิตใจ ต้องเดินหน้าต่อไปให้ถึง “เพราะกลไกไม่สามารถทำให้รู้ตัวได้แม้จะละเลยการตรวจเช็ค”
แบบที่สองคือวิเคราะห์โดยพึ่งความทรงจำ คำให้การของผู้เกี่ยวข้องที่เก็บมาหลังเกิดการหยุดไปแล้ว 1 สัปดาห์ คือความทรงจำที่ถูกประกอบขึ้นใหม่เรียบร้อยแล้ว ถ้าไม่มีข้อมูล การวิเคราะห์จะลู่เข้าหาสมมติฐานของคนที่เสียงดังที่สุดเสมอ
แบบที่สามคือทำมาตรการแล้วปล่อยทิ้งไว้ ต้องหมุนไปจนถึงการเฝ้าติดตามต่อเนื่องในขั้นตอนที่ 6 จึงจะรู้ได้ว่ามาตรการนั้นถูกต้องหรือไม่
จะเริ่มเก็บข้อมูลผลการเดินเครื่องอย่างไร
ในบรรดา 6 ขั้นตอนของ RCA สิ่งที่โรงงานในอาเซียนลำบากที่สุดคือขั้นตอนที่ 2 การเก็บข้อมูล หากพยายามเติมช่องนี้ด้วยรายงานประจำวันที่เขียนด้วยมือ ทั้งความแม่นยำและความสดใหม่จะไม่พอ
รายการข้อมูลที่ควรเก็บ
ข้อมูลที่จำเป็นต่อการวิเคราะห์การหยุดเครื่องระยะยาวแบ่งออกเป็นสามชั้นใหญ่ๆ
- ชั้นสถานะการเดินเครื่อง ได้แก่ การแยกสถานะเดินเครื่อง หยุด เปลี่ยนรุ่น และเดินตัวเปล่า พร้อมเวลาที่สลับสถานะ
- ชั้นข้อมูลการหยุด ได้แก่ เวลาเริ่มหยุด เวลาสิ้นสุด รหัสเหตุผลการหยุด และผู้ที่ทำให้กลับมาเดิน
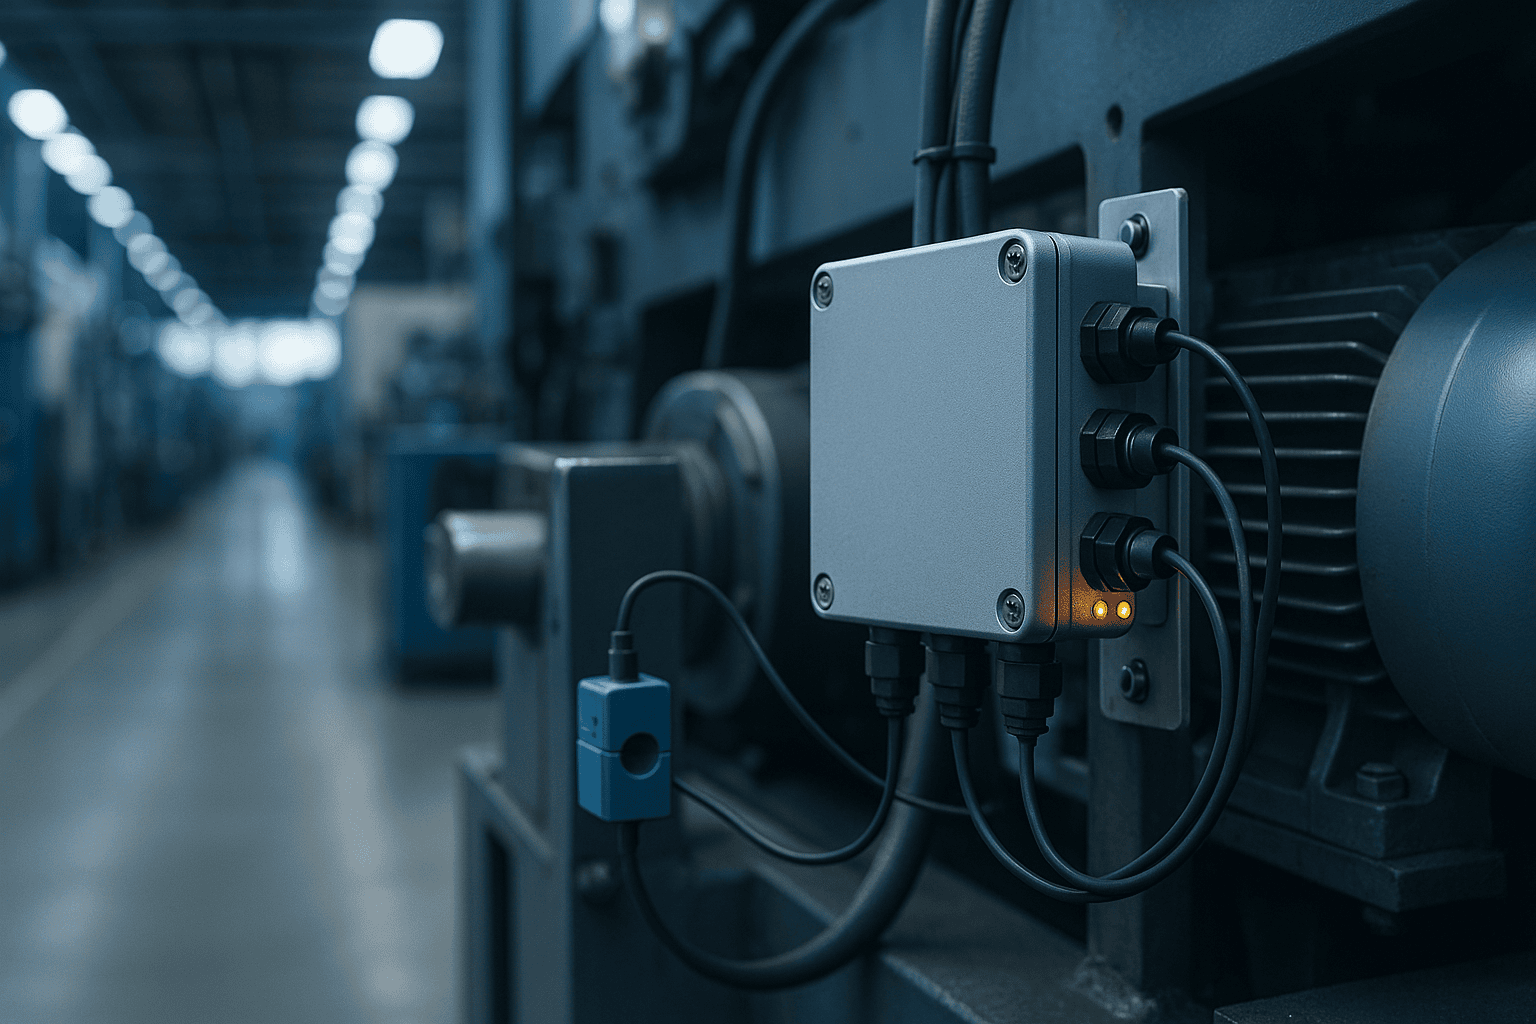
- ชั้นสภาพเครื่องจักร ได้แก่ ค่ากระแสมอเตอร์ อุณหภูมิแบริ่ง ความสั่นสะเทือน แรงดันไฮดรอลิก และไซเคิลไทม์
สิ่งที่รายงานประจำวันเก็บได้คือเพียงบางส่วนของชั้นที่สองเท่านั้น และสัญญาณเตือนล่วงหน้าของการหยุดเครื่องระยะยาว เช่น การไหม้หรือบอร์ดเสีย จะปรากฏขึ้นที่ชั้นที่สาม โรงงานที่ไม่ได้เก็บชั้นที่สาม ต่อให้ประชุมกันมากแค่ไหนหลังเกิดความขัดข้อง ก็ระบุสาเหตุไม่ได้
ทางเลือกสามแบบของวิธีเก็บข้อมูล
วิธีเก็บข้อมูลที่เป็นจริงได้จะเปลี่ยนไปตามโครงสร้างเครื่องจักรของหน้างาน
| วิธี | เครื่องจักรที่เหมาะ | ภาระในการติดตั้ง | ความละเอียดที่ได้ |
|---|---|---|---|
| ดึงจาก PLC โดยตรง | เครื่องจักรญี่ปุ่นหรือยุโรปอเมริกาที่ค่อนข้างใหม่ | กลาง | สูง ถึงระดับสถานะภายใน |
| เซ็นเซอร์ IoT ติดตั้งเพิ่มภายหลัง | เครื่องเก่า เครื่องที่ดัดแปลงไม่ได้ | ต่ำ | กลาง กระแสไฟ ความสั่นสะเทือน อุณหภูมิ |
| เฝ้าดูไฟสัญญาณและสัญญาณหน้าสัมผัส | ไลน์ผสมที่มีหลายยี่ห้อปะปนกัน | ต่ำ | ต่ำ เฉพาะสถานะเดินและหยุด |
ไม่จำเป็นต้องเลือกเพียงวิธีเดียว การผสมวิธีให้ต่างกันไปตามเครื่องจักรแต่ละตัวภายในไลน์คือแนวทางที่เป็นจริงได้มากกว่า การเริ่มจากเฝ้าดูไฟสัญญาณเพื่อเก็บสถานะเดินและหยุดของทั้งไลน์ให้ครบถ้วนก่อน แล้วเพิ่มเซ็นเซอร์ติดตั้งภายหลังเพื่อเก็บกระแสไฟและอุณหภูมิเฉพาะเครื่องจักรสำคัญที่มักเป็นต้นเหตุของการหยุดเครื่องระยะยาว คือองค์ประกอบที่จัดการง่ายสำหรับโรงงานในไทย วิธีเก็บข้อมูลอย่างเป็นรูปธรรมนั้น เราอธิบายไว้อย่างละเอียดในบทความการเก็บ log การเดินเครื่องจักร
การออกแบบรหัสเหตุผลการหยุดเป็นตัวกำหนดคุณภาพของการวิเคราะห์
สิ่งที่เก็บอัตโนมัติได้มีแค่ “ข้อเท็จจริงว่าเครื่องหยุด” ส่วน “ทำไมจึงหยุด” ต้องให้คนป้อนเข้าไปเท่านั้น ตรงนี้เองที่การออกแบบรหัสเหตุผลการหยุดเข้ามามีผล
ประเด็นสำคัญของการออกแบบรหัสมีสามข้อ ข้อแรก จำกัดตัวเลือกไว้ราว 20 รายการ หากเกิน 50 รายการ พนักงานจะเลือกแต่รายการแรกสุดหรือ “อื่นๆ” เท่านั้น ข้อที่สอง แสดงผลเป็นภาษาไทย ตัวเลือกที่มีแต่ศัพท์เทคนิคภาษาอังกฤษจะไม่ถูกเลือกอย่างถูกต้อง ข้อที่สาม ทบทวนจำนวนครั้งที่มีการเลือก “อื่นๆ” ทุกเดือน แล้วเลื่อนขั้นรายการที่มากที่สุดขึ้นมาเป็นรหัส
ข้อที่สามดูไม่หวือหวาในเชิงการปฏิบัติงาน แต่ระหว่างโรงงานที่ทำต่อเนื่องกับโรงงานที่ไม่ทำ ความแม่นยำของการวิเคราะห์ในอีกครึ่งปีจะแยกออกจากกันอย่างชัดเจน
จุดที่มักสะดุดในโรงงานที่ประเทศไทย
เมื่อเริ่มเก็บข้อมูลในพื้นที่จริง มักมีการหยุดชะงักด้วยเหตุผลที่ไม่ใช่เรื่องเทคนิค
- ผู้ผลิตเครื่องจักรไม่เปิดเผยสเปกการสื่อสาร ทำให้ดึงค่าจาก PLC ไม่ได้
- เครือข่ายของโรงงานไม่ได้แยกฝั่งการผลิตกับฝั่งสารสนเทศออกจากกัน ทำให้ฝ่าย IT ไม่อนุมัติ
- ไฟดับหรือไฟกระชากทำให้อุปกรณ์เก็บข้อมูลดับ เกิดข้อมูลขาดหาย
- พนักงานที่ถูกขอให้ป้อนข้อมูลเข้าใจว่ากำลังถูกจับตามอง แล้วเลิกให้ความร่วมมือ
ข้อสุดท้ายสำคัญเป็นพิเศษ การชี้แจงให้ชัดตั้งแต่แรกว่าการป้อนเหตุผลการหยุดไม่ได้ทำ “เพื่อประเมินพนักงาน” แต่ทำ “เพื่อซ่อมเครื่องจักร” และการนำข้อมูลที่เก็บได้กลับไปแสดงให้หน้างานเห็น คือจุดชี้ขาดว่าจะยึดเป็นวัฒนธรรมได้หรือไม่ ถ้าข้อมูลถูกใช้แค่ในการประชุมประจำเดือน หน้างานก็ไม่มีเหตุผลที่จะป้อนข้อมูลต่อไป
ต่อยอดข้อมูลที่เก็บได้ไปสู่การตรวจจับสัญญาณเตือนล่วงหน้า
คุณค่าที่แท้จริงของการเก็บข้อมูลผลการเดินเครื่องไม่ได้อยู่ที่การออกรายงานประจำเดือนอัตโนมัติ แต่อยู่ที่การลงมือแก้ไขได้ก่อนที่การหยุดเครื่องระยะยาวครั้งถัดไปจะเกิดขึ้น มอเตอร์ไหม้และแบริ่งแตกซึ่งเป็นตัวแทนของการหยุดเครื่องระยะยาว ดูเผินๆ เหมือนเกิดขึ้นกะทันหันในวันหนึ่ง แต่จริงๆ แล้วมีไม่น้อยที่ร่องรอยปรากฏขึ้นในข้อมูลสภาพเครื่องจักรมาแล้วหลายสัปดาห์ถึงหลายเดือน
ขั้นตอนการจับสัญญาณเตือนไม่จำเป็นต้องเริ่มจากการประมวลผลทางสถิติที่ยุ่งยาก เริ่มจากบันทึกแนวโน้มของค่ากระแสไฟและอุณหภูมิในช่วงที่เดินเครื่องได้ปกติไว้เป็น “รูปคลื่นอ้างอิง” ก่อน จากนั้นนำรูปคลื่นล่าสุดภายใต้เงื่อนไขเดียวกันมาซ้อนทับ แล้วดูว่าห่างจากค่าอ้างอิงหรือไม่ ถ้าผลิตสินค้าตัวเดียวกันด้วยความเร็วเท่ากัน แต่ค่าเฉลี่ยกระแสมอเตอร์ยังคงค่อยๆ ไต่ขึ้นเรื่อยๆ ก็เป็นไปได้ว่าแรงต้านทางกลกำลังเพิ่มขึ้น
การให้คนทำการเปรียบเทียบนี้ทุกวันไม่เป็นจริงในทางปฏิบัติ จึงต้องฝังกลไกที่แจ้งเตือนอัตโนมัติเมื่อเกินค่าเกณฑ์ที่ตั้งไว้ ประเด็นสำคัญคือค่าเกณฑ์ตรงนี้ไม่ควรใช้ค่าการทำงานของระบบป้องกันที่ผู้ผลิตเครื่องจักรกำหนดไว้ แต่ควรกำหนดจากการกระจายตัวของค่าที่วัดได้จริงตอนเดินเครื่องปกติของโรงงานตัวเอง ค่าป้องกันของผู้ผลิตคือแนวป้องกันสุดท้ายที่ไม่ให้เครื่องจักรพัง และเมื่อไปถึงจุดนั้น การหยุดเครื่องระยะยาวก็ได้เริ่มขึ้นแล้ว
และเมื่อมีการแจ้งเตือนออกมา ต้องตัดสินใจไว้ล่วงหน้าว่าใครจะต้องตรวจสอบอะไรภายในกี่ชั่วโมง สภาพที่มีแต่การแจ้งเตือนเพิ่มขึ้นแต่ไม่มีใครดู แทบไม่ต่างจากสภาพที่ไม่ได้เก็บข้อมูลเลย ซ้ำร้ายสถานการณ์ยังแย่ลงไปอีกเพราะสูญเสียความไว้วางใจของหน้างาน การตรวจจับสัญญาณเตือนล่วงหน้าจึงเป็นทั้งปัญหาเชิงเทคนิคและปัญหาของกฎการปฏิบัติงานไปพร้อมกัน
วัดผลการวิเคราะห์การหยุดเครื่องระยะยาวด้วย OEE
OEE (ประสิทธิผลโดยรวมของเครื่องจักร) ถูกใช้อย่างกว้างขวางในฐานะตัวชี้วัดร่วมที่แสดงผลของการวิเคราะห์และมาตรการ
ระดับเวิลด์คลาส 85% กับค่าเฉลี่ยอุตสาหกรรม 60%
OEE คำนวณจากการคูณสามองค์ประกอบเข้าด้วยกัน ได้แก่ อัตราความพร้อมใช้งาน อัตราสมรรถนะการเดินเครื่อง และอัตราของดี ระดับที่ถือว่าเป็นเวิลด์คลาสคือ 85% ขึ้นไป ซึ่งมาจากการคูณกันของอัตราความพร้อมใช้งาน 90% อัตราสมรรถนะการเดินเครื่อง 95% และอัตราของดี 99.9% ในขณะที่ค่าเฉลี่ยของอุตสาหกรรมอยู่ที่ราว 60%
เกณฑ์ 85% นี้มีที่มาจากกรอบแนวคิด TPM (การบำรุงรักษาทวีผลที่ทุกคนมีส่วนร่วม) ของคุณเซอิจิ นากาจิมะ และได้รับการยืนยันซ้ำอีกครั้งจากการสำรวจโรงงาน 250 แห่งในยุโรปของบริษัท Fabrico ที่ดำเนินการในปี 2025 ในแง่ที่ว่าเกณฑ์ซึ่งถูกนำเสนอไว้ใน TPM ยังคงความสมเหตุสมผลแม้ในผลวัดจริงของโรงงานยุโรปในปัจจุบัน จึงมีเหตุผลรองรับที่จะนำมาใช้เป็นค่าเป้าหมายของโรงงานตัวเอง
การหยุดเครื่องระยะยาวส่งผลต่อ OEE ตรงไหน
สิ่งที่การหยุดเครื่องระยะยาวพุ่งชนโดยตรงคืออัตราความพร้อมใช้งาน หากในเวลาเดินเครื่องตามแผน 8 ชั่วโมงเกิดการหยุด 1 ชั่วโมง แค่นั้นอัตราความพร้อมใช้งานก็ตกลงมาเหลือ 87.5% ซึ่งไปไม่ถึง 90% ของระดับเวิลด์คลาส แม้จะเป็นการหยุดเครื่องระยะยาวเพียงไม่กี่ครั้งต่อปี แต่เมื่อเฉลี่ยเป็นรายเดือนและรายปีแล้ว ก็กดอัตราความพร้อมใช้งานลงหลายจุดเปอร์เซ็นต์
สิ่งที่มักถูกมองข้ามยิ่งกว่านั้นคือความสูญเสียตอนไต่กลับขึ้นมาหลังการหยุดเครื่องระยะยาว ทันทีหลังสตาร์ทเครื่องจักรที่หยุดไปเป็นเวลานาน มักต้องลดความเร็วเดินเครื่องจนกว่าอุณหภูมิและคุณภาพจะเสถียร ซึ่งลดทั้งอัตราสมรรถนะการเดินเครื่องและอัตราของดีไปพร้อมกัน กล่าวคือการหยุดเครื่องระยะยาวลุกลามไปถึงทั้งสามองค์ประกอบของ OEE แนวคิดของการปรับปรุง OEE โดยรวมนั้น เราสรุปไว้ในบทความปรับปรุง OEE
ผลลัพธ์ที่เห็นจากกรณีศึกษาการนำไปใช้
ในกรณีศึกษาของผู้ผลิตรายหนึ่งที่ใช้เครื่องจักร CNC และนำ RCA มาใช้อย่างเป็นระบบ มีรายงานว่าลดเวลาหยุดกะทันหันลง 40% ลดต้นทุนซ่อมบำรุงลง 25% และปรับปรุง OEE ขึ้น 10% สาเหตุรากที่พบจริงในกรณีนี้คือการทำความสะอาดฟิลเตอร์ไม่เพียงพอ และมาตรการที่ดำเนินการคือการนำระบบแจ้งเตือนอัตโนมัติมาใช้ การอบรมพนักงาน และการเสริมความเข้มข้นของการเฝ้าติดตามอุณหภูมิ
สิ่งที่ควรจับตาคือการลดเวลาหยุดและการลดต้นทุนซ่อมบำรุงเกิดขึ้นพร้อมกัน โดยทั่วไปแล้ว ถ้าจะลดการหยุดก็ต้องเพิ่มความถี่การตรวจเช็คและเพิ่มสต็อกอะไหล่สำรอง ทำให้ต้นทุนซ่อมบำรุงสูงขึ้น การที่ทั้งสองอย่างลดลงพร้อมกันได้ เป็นเพราะสามารถเล็งเป้าไปที่สาเหตุที่ดูไม่หวือหวาแต่ตรงจุดอย่างการทำความสะอาดฟิลเตอร์ ด้วยแผนภูมิพาเรโตและ RCA แล้วลงมือแก้ นี่คือผลลัพธ์เชิงแก่นแท้ของการวิเคราะห์สาเหตุการหยุดเครื่องที่ขับเคลื่อนด้วยข้อมูล
โรดแมป 90 วันสำหรับเริ่มวิเคราะห์การหยุดเครื่องระยะยาว
ไม่จำเป็นต้องติดเซ็นเซอร์ทุกไลน์ตั้งแต่แรก เราขอเรียบเรียงขั้นตอนการเริ่มต้นที่หมุนได้จริงในโรงงานที่ประเทศไทย โดยใช้กรอบเวลา 90 วันเป็นเกณฑ์
| ช่วงเวลา | สิ่งที่ต้องทำ | เกณฑ์ว่าเสร็จ |
|---|---|---|
| สัปดาห์ที่ 1 ถึง 2 | เลือกไลน์เป้าหมายและนิยามการหยุด | จัดทำเอกสารค่าเกณฑ์ เช่น นับการหยุดตั้งแต่ 30 นาทีขึ้นไป |
| สัปดาห์ที่ 3 ถึง 6 | นำระบบเก็บสถานะเดินและหยุดอัตโนมัติมาใช้กับ 1 ไลน์ | เห็นอัตราการเดินเครื่องรายวันจากการเฝ้าดูไฟสัญญาณ |
| สัปดาห์ที่ 5 ถึง 8 | ออกแบบรหัสเหตุผลการหยุดและเริ่มใช้งานการป้อนภาษาไทย | สัดส่วนของ “อื่นๆ” ต่ำกว่า 20% |
| สัปดาห์ที่ 7 ถึง 10 | เพิ่มเซ็นเซอร์กระแสไฟและอุณหภูมิที่เครื่องจักรสำคัญ | ย้อนดูสภาพเครื่องจักรก่อนการหยุดได้ |
| สัปดาห์ที่ 9 ถึง 12 | ทำ RCA ครั้งแรกด้วยแผนภูมิพาเรโตฐานเวลาหยุด | 3 สาเหตุอันดับต้นมีผู้รับผิดชอบและกำหนดเวลา |
| สัปดาห์ที่ 13 เป็นต้นไป | วัดผลด้วย OEE และขยายผลไปยังไลน์อื่น | เอกสารที่ใช้รายงานสำนักงานใหญ่รายเดือนออกอัตโนมัติ |
สิ่งสำคัญในโรดแมปนี้คือการตั้งระบบเก็บข้อมูลอัตโนมัติตั้งแต่สัปดาห์ที่ 3 ขึ้นมาก่อน แล้วเลื่อนการวิเคราะห์ไปไว้ตั้งแต่สัปดาห์ที่ 9 เป็นต้นไป หากพยายามเริ่มจากการวิเคราะห์ จะติดหล่มเพราะข้อมูลไม่พอเสมอ
หากกำหนดเกณฑ์การตัดสินตอนไล่ไปทีละขั้นไว้ด้วย การสร้างฉันทามติภายในองค์กรก็จะเร็วขึ้น ขอให้ถือว่าเมื่อครบสามข้อต่อไปนี้แล้วจึงขยายไปยังไลน์ถัดไปได้ ข้อแรก เวลาหยุดของไลน์เป้าหมายถูกสรุปรายวันโดยอัตโนมัติ ข้อที่สอง สัดส่วนของ “อื่นๆ” ในเหตุผลการหยุดอยู่ต่ำกว่า 20% ข้อที่สาม ในบรรดา 3 สาเหตุอันดับต้นที่ยกขึ้นมาจาก RCA ครั้งแรก มีอย่างน้อย 1 รายการที่ดำเนินมาตรการเสร็จสิ้นและยืนยันผลเป็นตัวเลขได้แล้ว
คำถามที่พบบ่อย
การหยุดเครื่องระยะยาวกับไมโครสต็อปต่างกันอย่างไร
ต่างกันที่เวลาหยุดและระบบที่ต้องใช้ในการทำให้กลับมาเดิน ไมโครสต็อปถูกนิยามใน JIS Z8141 ว่าเป็น “การหยุดบางส่วนของเครื่องจักร หรือการหยุดที่เกิดจากความผิดปกติของวัตถุที่เครื่องจักรกระทำต่อ ซึ่งเป็นความขัดข้องที่ฟื้นคืนได้ในเวลาสั้น” คือการหยุดราวไม่กี่สิบวินาทีถึง 10 นาที ที่พนักงานหน้างานทำให้กลับมาเดินได้ตรงจุดนั้นเลย ส่วนการหยุดเครื่องระยะยาวหมายถึงความขัดข้องร้ายแรง เช่น มอเตอร์ไหม้หรือบอร์ดเสีย ที่ต้องใช้เวลาหลายชั่วโมงถึงหลายวันในการกู้คืน และต้องเปลี่ยนอะไหล่พร้อมการเข้ามาของช่างซ่อมบำรุงเฉพาะทาง ไมโครสต็อปซึ่งเกิดถี่แต่สูญเสียน้อยต่อครั้งนั้นแก้ได้ด้วยการปรับปรุงหน้างาน ส่วนการหยุดเครื่องระยะยาวซึ่งเกิดไม่บ่อยแต่สูญเสียมากต่อครั้งนั้นต้องใช้การตรวจจับสัญญาณเตือนล่วงหน้าและการวิเคราะห์สาเหตุราก หากบริหารทั้งสองแบบในทะเบียนเดียวกัน การวิเคราะห์จะถูกไมโครสต็อปที่มีจำนวนครั้งมากกว่าลากไป และสาเหตุของการหยุดเครื่องระยะยาวจะถูกฝังกลบ
ควรเริ่มการวิเคราะห์สาเหตุการหยุดเครื่องจากตรงไหน
ขอให้เริ่มจากการจำกัดเป้าหมายไว้ที่ 1 ไลน์ แล้วกำหนดค่าเกณฑ์ว่า “จะถือว่าอะไรคือการหยุดเครื่องระยะยาว” การขีดเส้นเช่น นับการหยุดตั้งแต่ 30 นาทีขึ้นไป แล้วทำเป็นเอกสาร จะทำให้ได้ทะเบียนที่ไม่ปะปนกับไมโครสต็อป จากนั้นจึงเดินตาม RCA 6 ขั้นตอน ได้แก่ นิยามปัญหา เก็บข้อมูล ระบุสาเหตุที่เป็นไปได้ ตรวจสอบยืนยันสาเหตุราก ดำเนินมาตรการแก้ไข และเฝ้าติดตามต่อเนื่อง ในขั้นของการคัดกรองสาเหตุที่เป็นไปได้ ให้สร้างแผนภูมิพาเรโตด้วยยอดสะสมของ “เวลา” หยุด แล้วใช้กฎ 80/20 ที่ว่าสาเหตุ 20% ครองดาวน์ไทม์ 80% มาตัดสินลำดับการลงมือ หากสร้างแผนภูมิพาเรโตด้วยจำนวนครั้ง ไมโครสต็อปจะยึดอันดับต้นไปหมด จึงขอให้เรียงด้วยเวลาหรือมูลค่าความสูญเสียเสมอ
ควรเก็บข้อมูลผลการเดินเครื่องอย่างไร
เลือกใช้วิธีให้เหมาะกับปีที่ผลิตและสเปกการสื่อสารของเครื่องจักร เครื่องจักรที่ค่อนข้างใหม่สามารถดึงข้อมูลจาก PLC โดยตรงและดูได้ละเอียดถึงสถานะภายใน ส่วนเครื่องเก่าหรือเครื่องที่ดัดแปลงไม่ได้ เซ็นเซอร์ IoT ติดตั้งเพิ่มภายหลังที่วัดกระแสไฟ ความสั่นสะเทือน และอุณหภูมิ คือทางเลือกที่เป็นจริงได้ ในไลน์ผสมที่มีหลายยี่ห้อปะปนกัน องค์ประกอบที่จัดการง่ายคือเริ่มจากเฝ้าดูไฟสัญญาณหรือสัญญาณหน้าสัมผัสเพื่อเก็บสถานะเดินและหยุดของทั้งไลน์ให้ครบถ้วนก่อน แล้วเพิ่มเซ็นเซอร์เฉพาะเครื่องจักรสำคัญที่มักเป็นต้นเหตุของการหยุดเครื่องระยะยาว พร้อมกันนี้ขอให้เตรียมการปฏิบัติงานที่ออกแบบรหัสเหตุผลการหยุดเป็นภาษาไทยราว 20 ตัวเลือก และทบทวนรายละเอียดของ “อื่นๆ” ทุกเดือนเพื่อบ่มเพาะรหัสให้สมบูรณ์ขึ้น
ควรประเมินผลลัพธ์ของการวิเคราะห์อย่างไร
โดยทั่วไปวัดด้วย OEE (ประสิทธิผลโดยรวมของเครื่องจักร) ระดับเวิลด์คลาสคือ 85% ขึ้นไป ซึ่งมาจากการคูณกันของอัตราความพร้อมใช้งาน 90% อัตราสมรรถนะการเดินเครื่อง 95% และอัตราของดี 99.9% ส่วนค่าเฉลี่ยของอุตสาหกรรมอยู่ที่ราว 60% การหยุดเครื่องระยะยาวไม่เพียงพุ่งชนอัตราความพร้อมใช้งานโดยตรง แต่ยังลุกลามไปถึงอัตราสมรรถนะการเดินเครื่องและอัตราของดีผ่านความสูญเสียตอนไต่กลับขึ้นมาหลังสตาร์ทใหม่ จึงปรากฏผลในทั้งสามองค์ประกอบของ OEE ในกรณีศึกษาของผู้ผลิตรายหนึ่งที่ใช้เครื่องจักร CNC และนำ RCA มาใช้อย่างเป็นระบบ มีรายงานว่าลดเวลาหยุดกะทันหันลง 40% ลดต้นทุนซ่อมบำรุงลง 25% และปรับปรุง OEE ขึ้น 10%
สรุป
ขอเรียบเรียงประเด็นที่ต้องจับให้มั่นในการวิเคราะห์การหยุดเครื่องระยะยาว
- การหยุดเครื่องระยะยาวกับไมโครสต็อปเป็นคนละเรื่องกัน ไม่ได้ต่างแค่เวลาหยุด แต่ต่างกันโดยรากที่ระบบซึ่งต้องใช้ในการกู้คืน
- การหยุดเครื่องระยะยาวซึ่งเกิดไม่บ่อย ระบุสาเหตุได้ด้วยการสะสมข้อมูลผลการเดินเครื่องไว้ล่วงหน้าเท่านั้น ไม่ใช่ด้วยการสอบถามหลังเกิดเหตุ
- การวิเคราะห์สาเหตุการหยุดเครื่องให้เดินตาม 6 ขั้นตอนตั้งแต่นิยามปัญหาจนถึงการเฝ้าติดตามต่อเนื่อง และสร้างแผนภูมิพาเรโตด้วยเวลาหยุด ไม่ใช่จำนวนครั้ง
- การเก็บข้อมูลผลการเดินเครื่องให้เริ่มจากการเฝ้าดูไฟสัญญาณ แล้วเติมเซ็นเซอร์กระแสไฟและอุณหภูมิที่เครื่องจักรสำคัญ การนำเข้าใช้เป็นขั้นแบบนี้เป็นจริงได้มากที่สุด
- รหัสเหตุผลการหยุดให้จำกัดไว้ราว 20 รายการเป็นภาษาไทย และการทบทวน “อื่นๆ” ทุกเดือนเพื่อบ่มเพาะรหัส คือสิ่งที่กำหนดความแม่นยำของการวิเคราะห์
- วัดผลด้วย OEE แล้วใช้เวิลด์คลาส 85% และค่าเฉลี่ยอุตสาหกรรม 60% เป็นเส้นอ้างอิงในการรายงานสำนักงานใหญ่
ตราบใดที่ภาคการผลิตของไทยยังเผชิญปัญหาเชิงโครงสร้างด้านการขาดแคลนแรงงานและผลิตภาพ วิธีเดิมที่ใช้กำลังคนกอบกู้การหยุดเครื่องระยะยาวก็กำลังเข้าใกล้ขีดจำกัด จากการรับมือที่พึ่งสัญชาตญาณของตัวบุคคล ไปสู่การวิเคราะห์สาเหตุรากที่อิงข้อมูล ก้าวแรกของเรื่องนี้ไม่ใช่การลงทุนก้อนใหญ่ แต่คือการเริ่มบันทึกสถานะเดินและหยุดโดยอัตโนมัติที่ไลน์เดียวก่อน
TOMAS TECH มีฐานอยู่ที่กรุงเทพฯ และสนับสนุนผู้ผลิตญี่ปุ่นในประเทศไทยและเอเชียตะวันออกเฉียงใต้ ด้วยระบบบริหารการผลิต PEGASUS และการใช้ประโยชน์จากข้อมูลหน้างานด้วย IoT เรารับปรึกษาตามสภาพจริงของหน้างาน ทั้งวิธีเก็บข้อมูลผลการเดินเครื่องโดยใช้เครื่องจักรเดิมที่มีอยู่ การออกแบบรหัสเหตุผลการหยุด และการจัดเตรียมฟอร์แมตรายงานที่ต้องส่งให้สำนักงานใหญ่ที่ญี่ปุ่น แม้จะยังอยู่ในขั้นพิจารณาและอยากเรียบเรียงแนวคิดก่อนก็ไม่เป็นไร ขอเชิญเล่าสถานการณ์ของหน้างานให้เราฟังได้จากหน้าติดต่อเรา
ข้อมูลอ้างอิง
- ความแตกต่างของนิยามไมโครสต็อปกับการหยุดเครื่องระยะยาว และตัวอย่างการประเมินความสูญเสียรายปีจากไมโครสต็อป จาก คอลัมน์ของ inasho.com
- RCA 6 ขั้นตอนในภาคการผลิต การจัดลำดับความสำคัญด้วยกฎ 80/20 จากแผนภูมิพาเรโต และผลลัพธ์การนำไปใช้ของผู้ผลิตที่ใช้เครื่องจักร CNC จาก FourJaw – Root Cause Analysis in Manufacturing
- ระดับเวิลด์คลาสของ OEE ที่ 85% และค่าเฉลี่ยอุตสาหกรรม 60% กรอบแนวคิด TPM ของคุณเซอิจิ นากาจิมะ และการสำรวจโรงงาน 250 แห่งในยุโรปของบริษัท Fabrico จาก Fabrico – OEE Benchmark
- ปัญหาเชิงโครงสร้างของภาคการผลิตไทยและความเคลื่อนไหวของการจัดอันดับความสามารถในการแข่งขันระดับโลกของ IMD จาก Krungsri Research – Thailand Industry Outlook 2026-2028


