


การเลือกระบบจัดการเส้นทางการผลิตในโรงงานไม่ควรจบที่หน้าจอเรียงชื่อขั้นตอน คำถามสำคัญคือสินค้ารุ่นใด ในโรงงานใด ณ วันผลิตใด ต้องใช้ลำดับกระบวนการฉบับใดที่อนุมัติแล้ว แม้ข้อมูลหลักจะถูกต้อง หากไม่กำหนดเงื่อนไขเลือกเส้นทางสำรอง วันที่มีผล ผู้อนุมัติ และจุดที่ตรึงเวอร์ชันลงในใบสั่งผลิต หน้างานก็อาจได้รับขั้นตอนที่ผิด บทความนี้อธิบายการออกแบบข้อมูลหลักสำหรับโรงงานไทยและอาเซียน โดยเน้นลำดับงาน ทางเลือก การแก้ไขฉบับ ขอบเขต BOM–ERP–MES การอนุมัติ RFP และหลักฐานรับมอบ FAT/SAT
ข้อสรุป: เส้นทางการผลิตคือคำจำกัดความการผลิตที่มีเงื่อนไขใช้
เส้นทางหนึ่งประกอบด้วยขั้นตอน ความสัมพันธ์ก่อนหลัง ศูนย์งาน ทรัพยากร เวลาอ้างอิง และจุดตรวจหรือจุดบันทึกผล แต่ระบบยังต้องเลือกเวอร์ชันที่อนุมัติแล้วเพียงหนึ่งเดียวตามสินค้า สเปก โรงงาน จำนวน และวันผลิต พร้อมเก็บว่าคำสั่งงานเลือกเวอร์ชันใด เอกสารทางการของ Microsoft อธิบายทั้งเครือข่ายขั้นตอน คุณลักษณะของงาน เวอร์ชัน การอนุมัติ และเงื่อนไขเลือกตามสถานที่ จำนวนหรือวันที่ ส่วน Oracle นิยาม work definition ที่มีขั้นตอน วัสดุ ทรัพยากร และช่วงวันมีผลเป็นแม่แบบของ work order ใช้เอกสารเหล่านี้เป็นรายการคำถามต่อผู้ขาย ไม่ใช่สมมติว่าทุกผลิตภัณฑ์ทำงานเหมือนกัน
ก่อนเทียบซอฟต์แวร์ ให้ตกลงกติกาสี่ข้อ ได้แก่ เลือกเส้นทางอย่างไรไม่ให้กำกวม ใครอนุมัติการเปลี่ยนและเริ่มใช้เมื่อใด ใบสั่งผลิตเก็บเวอร์ชันที่เลือกหรือไม่ และการสลับไปทางเลือกต้องมีเหตุผลกับผู้อนุมัติอย่างไร กติกานี้จะเชื่อมข้อกำหนดหน้าจอ การย้ายข้อมูล อินเทอร์เฟซ และการทดสอบ
เส้นทางการผลิตต่างจาก BOM อย่างไร
BOM บอกว่าต้องใช้วัสดุใดและจำนวนเท่าไร เส้นทางบอกว่าทำผ่านขั้นตอนไหน ตามลำดับใดและที่ศูนย์งานใด ทั้งสองเชื่อมกันเมื่อจ่ายวัสดุในขั้นตอนหนึ่งหรือคำนวณต้นทุนจากเวลาและการใช้วัสดุ BOM รวมถูกต้องก็ยังไม่พอหากผูกชิ้นส่วนกับขั้นตอนผิด หรือใบสั่งผลิตและจอ MES อ้างคนละเวอร์ชัน Microsoft อธิบายว่า BOM ประกอบกับเส้นทางเป็นฐานของต้นทุนประมาณการ ขณะที่ Oracle แสดงโครงสร้างสินค้าและเส้นทางร่วมกันใน work definition
ใน RFP อย่าเขียนเพียงว่า “เชื่อม BOM ได้” ระบุรหัสสินค้า เวอร์ชัน โรงงาน วันที่มีผล หน่วยที่ผูกวัสดุเข้ากับขั้นตอน ผลกระทบเมื่อเปลี่ยนเส้นทาง และว่าจะขยายข้อมูลใบสั่งผลิตที่ออกแล้วใหม่หรือไม่ ทดสอบกรณีเปลี่ยนเส้นทางแต่ BOM เดิม แยกจากกรณีเปลี่ยน BOM แต่เส้นทางเดิม เพราะผู้อนุมัติและผลที่คาดหวังต่างกัน
| ข้อมูล | ตอบคำถาม | รายการหลัก | ผลกระทบเมื่อเปลี่ยน |
|---|---|---|---|
| BOM | ใช้อะไร | ส่วนประกอบ จำนวน หน่วย เวอร์ชัน | จัดซื้อ เบิกจ่าย ต้นทุน |
| เส้นทาง | ผลิตอย่างไร | รหัสขั้นตอน ลำดับ ศูนย์งาน เวลา เวอร์ชัน | แผน คำสั่งงาน ตรวจสอบ |
| ใบสั่งผลิต | ครั้งนี้ผลิตอะไร | เลขใบสั่ง จำนวน กำหนดส่ง เวอร์ชันที่เลือก | ใบสั่งที่ออกไปแล้ว |
| ผลงานจริง | ทำอย่างไรจริง | เวลา เครื่อง จำนวน การตรวจ ข้อยกเว้น | ย้อนสอบและแก้ไข |
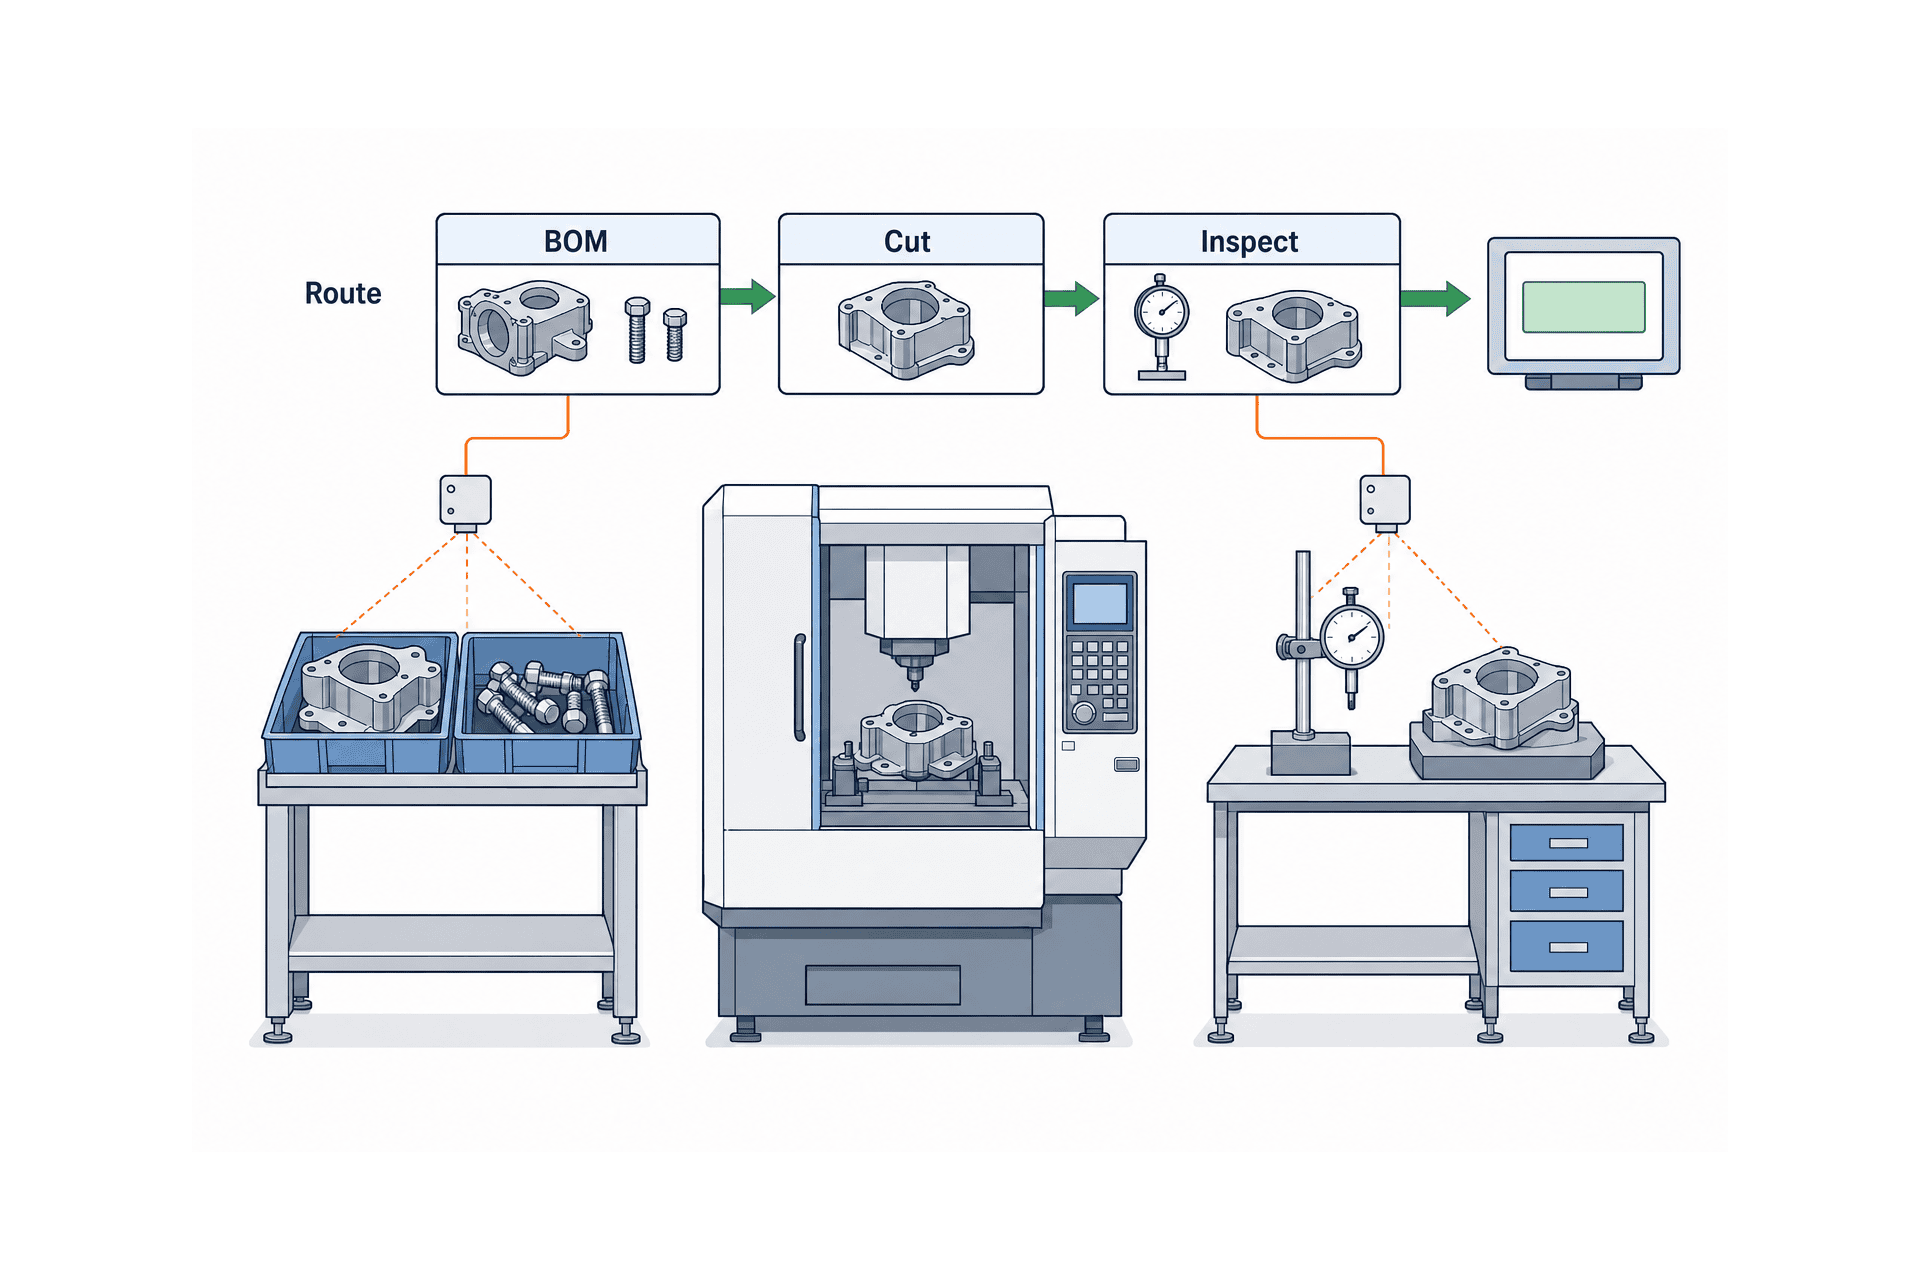
เริ่มจากรหัสขั้นตอนที่คงที่
ชื่อ “ประกอบ” อาจหมายถึงงานต่างกันตามสินค้าและมีเวลาหรือข้อกำหนดตรวจต่างกัน ชื่อที่แปลภาษาแล้วจึงไม่ควรเป็นคีย์เชื่อมระบบ แยกรหัสเส้นทาง รหัสเวอร์ชัน รหัสขั้นตอน และรหัสศูนย์งานออกจากชื่อแสดงผลภาษาไทย ญี่ปุ่น และอังกฤษ ชื่อย่อหน้างานเป็นเพียงคุณลักษณะเพิ่มเติม การเว้นเลขขั้นตอนเป็น 10, 20, 30 ช่วยแทรกงานใหม่ แต่ตัวเลขอย่างเดียวไม่อธิบายงานขนานหรือจุดรวม Microsoft แยกเส้นทางแบบเรียงตรงจากเครือข่ายที่มีหลายจุดเริ่มและงานขนาน หากโรงงานมีงานประกอบคู่ขนานหรือส่งงานออกนอกโรงงาน ต้องถามว่าระบบเก็บความสัมพันธ์ก่อนหลังโดยตรงได้หรือไม่
แยกเส้นทางมาตรฐาน ทางเลือก และข้อยกเว้นครั้งเดียว
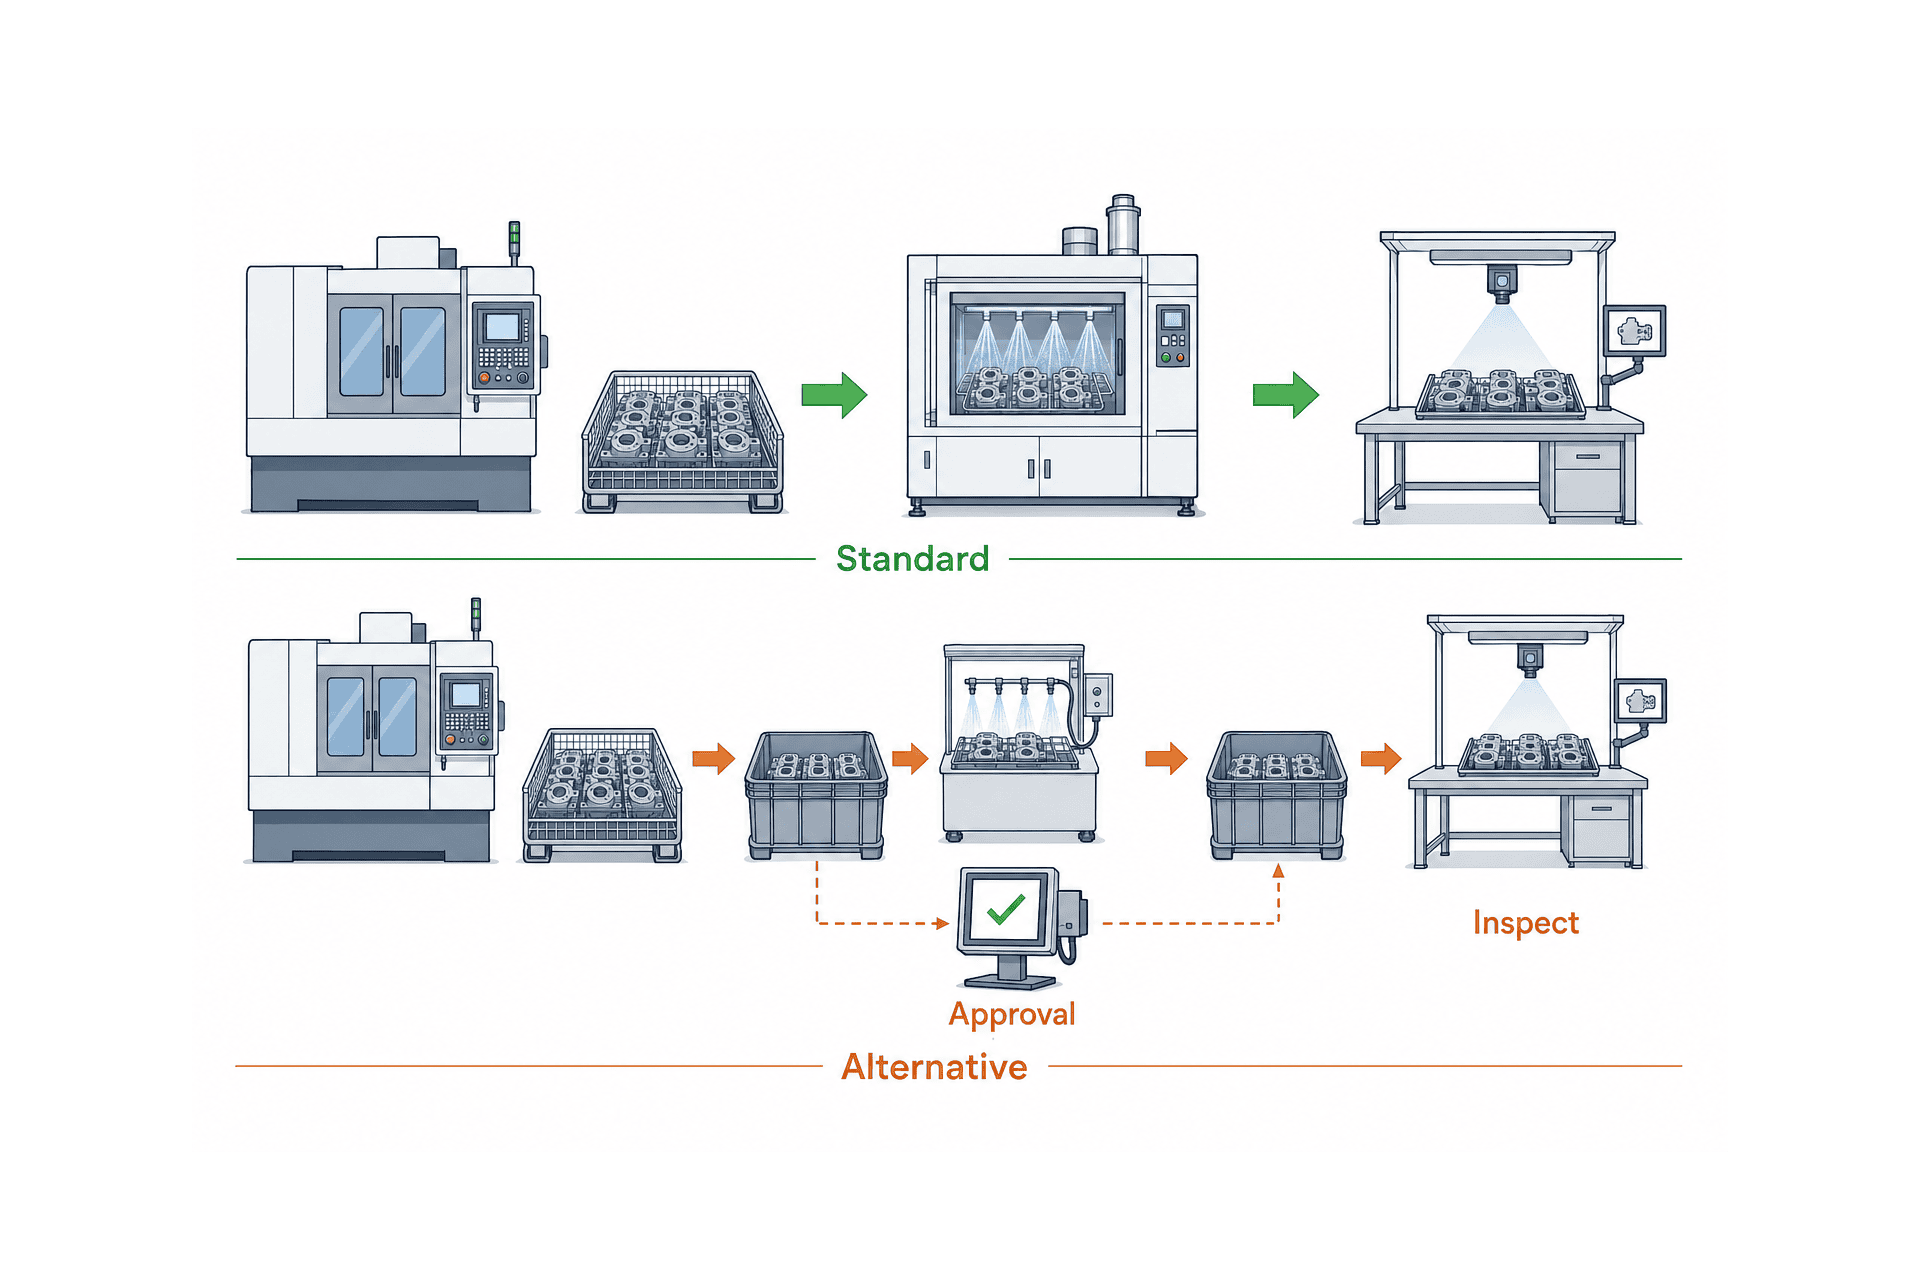
เส้นทางทางเลือกคือวิธีผลิตอีกแบบที่ผ่านการอนุมัติแล้วภายใต้เงื่อนไข เช่น โรงงาน ปริมาณ สเปกหรือข้อจำกัดเครื่องจักร อย่าเขียนทับเส้นทางมาตรฐานทุกครั้งที่สลับวิธีผลิต ให้ทางเลือกมีรหัส เงื่อนไข ลำดับความสำคัญ จุดตรวจ และวันเริ่มใช้ของตัวเอง Microsoft อธิบายหลายเส้นทางสำหรับสินค้าเดียวและการเลือกเวอร์ชันตามสถานที่ จำนวนและวัน Oracle แยก work definition หลักจากทางเลือก
งานแก้ไขเฉพาะครั้งหรือการเบี่ยงเบนฉุกเฉินควรเก็บที่ใบสั่งผลิตก่อน ไม่ต้องยกระดับเป็นเส้นทางหลักทันที บันทึกเหตุผล ผู้อนุมัติ ล็อตหรือใบสั่ง และสถานะสินค้าที่เกี่ยวข้อง เมื่อเกิดซ้ำจึงพิจารณาอนุมัติเป็นทางเลือกถาวร เช่น วิธีปกติคือกลึง → ล้าง → ตรวจ ส่วนวิธีทางเลือกเมื่อเครื่องเสียคือกลึง → ส่งล้างภายนอก → ตรวจรับ การเปลี่ยนนี้เพิ่มผู้รับจ้าง ขนส่ง จุดส่งมอบและการตรวจรับ จึงไม่ใช่แค่เปลี่ยนชื่อขั้นตอน ต้องตรวจข้อกำหนดลูกค้าและกฎที่เกี่ยวข้องกับสินค้าแต่ละชนิดด้วย
วันมีผลและเวอร์ชันช่วยคุ้มครองใบสั่งผลิตเดิม
กำหนดให้ชัดว่าการเปลี่ยนขั้นตอนสร้างเวอร์ชันใหม่เมื่อใด เวอร์ชันควรมีวันเริ่มใช้ วันสิ้นสุดถ้ามี เหตุผล ผู้อนุมัติ และสินค้าหรือโรงงานที่ได้รับผล Oracle อธิบายช่วงวันมีผลของ work definition และกรณีที่การเพิ่มหรือลบขั้นตอนในเวอร์ชันที่มีผลแล้วต้องสร้างเวอร์ชันใหม่ Microsoft แยกการอนุมัติกับการเปิดใช้ และป้องกันเงื่อนไขที่มีเวอร์ชันใช้งานซ้อนกัน ควรระบุพฤติกรรมที่ต้องการเป็นข้อกำหนดซื้อเพราะแต่ละระบบไม่เหมือนกัน
ต้องตัดสินใจสามเรื่อง วันที่เลือกเส้นทางคือวันสร้างใบสั่งหรือวันเริ่มผลิต การเปิดเวอร์ชันใหม่เปลี่ยนใบสั่งที่ออกแล้วอัตโนมัติหรือคงฉบับเดิม และงานที่กำลังผลิตเพิ่มหรือตัดขั้นตอนได้หรือจำเป็นต้องผ่านการเปลี่ยนใบสั่งโดยเฉพาะ เก็บรหัสเวอร์ชันกับวันที่ใช้ตัดสินใจบนใบสั่งเพื่อให้ย้อนทบทวนได้ สมมติขั้นตอนตรวจใหม่เริ่ม 20 ตุลาคม ใบสั่งออก 18 ตุลาคมแต่เริ่ม 21 ตุลาคม องค์กรอาจเลือกตรึงตอนออกใบสั่ง ประเมินใหม่ตอนเริ่ม หรือเปลี่ยนเมื่ออนุมัติเท่านั้น ไม่มีคำตอบอัตโนมัติที่ใช้ได้กับทุกโรงงาน ต้องระบุเขตเวลาและเวลาตัดรอบด้วย
กำหนดลำดับความสำคัญให้เลือกได้หนึ่งเดียว
เงื่อนไขสินค้า สเปก โรงงาน ช่วงจำนวน และวันที่อาจจับคู่หลายเส้นทางได้ กำหนดว่ารหัสสินค้าที่ตรงทั้งหมดมีสิทธิเหนือกลุ่มสินค้าหรือไม่ และจะจัดลำดับอย่างไร หากมีสองรายการลำดับเดียวกัน ควรหยุดเพื่อให้คนอนุมัติ แทนการเลือกรายการเก่าเงียบ ๆ หากไม่มีรายการตรงก็พักใบสั่ง แทนการเลือกเส้นทางทั่วไปที่ไม่เกี่ยวข้อง จัดตารางให้แถวเป็นเส้นทางและคอลัมน์เป็นเงื่อนไข จะมองเห็นทั้งการซ้อนและช่องว่าง ทดสอบค่าขอบของจำนวน วันแรกและวันสุดท้าย ต้นแบบเทียบกับการผลิตจริง และลำดับของทางเลือก ตอนย้ายข้อมูลให้ใช้ประวัติใบสั่งจริงเทียบกับผลเลือกของระบบใหม่
แยกสิทธิแก้ไข อนุมัติ และเปิดใช้
ถ้าคนกรอกข้อมูลเปิดใช้เวอร์ชันเองได้ ขั้นตอนที่ยังไม่ทบทวนอาจไปถึงหน้างาน แยกผู้เสนอ วิศวกรรม คุณภาพ ผู้ตรวจผลต่อแผนและต้นทุน และผู้เปิดใช้ ระดับการอนุมัติอาจต่างกันตามความเสี่ยง การลบจุดตรวจไม่เท่ากับแก้เวลามาตรฐาน เก็บค่าเก่ากับใหม่ เหตุผล ผู้เสนอ ผู้อนุมัติ เวลา วันมีผล และใบสั่งที่ได้รับผล บันทึกว่า “บันทึกข้อมูลแล้ว” เพียงอย่างเดียวไม่พอ Microsoft ระบุการอนุมัติเส้นทางและเวอร์ชันแยกกัน รวมถึงลายมือชื่ออิเล็กทรอนิกส์เมื่อกำหนด ทดสอบการตีกลับ การถอน และการแก้เวอร์ชันที่อนุมัติแล้วโดยไม่ทำลายประวัติ
กำหนดขอบเขต ERP, MES และระบบบริหารการผลิต
ISA-95 ให้ภาษากลางสำหรับการแลกข้อมูลระหว่างระดับ 4 ด้านแผนธุรกิจและโลจิสติกส์กับระดับ 3 ด้านปฏิบัติการผลิต ไม่ได้บังคับการจัดวางซอฟต์แวร์โรงงานใดโรงงานหนึ่ง ERP อาจเป็นแหล่งหลักของสินค้า BOM และใบสั่ง ระบบบริหารการผลิตอาจดูแลแผนและเส้นทาง ส่วน MES ส่งขั้นตอนให้หน้างานและเก็บผลจริง แต่สภาพเดิมของแต่ละโรงงานต่างกัน จึงต้องระบุเจ้าของข้อมูลแต่ละรายการ
กำหนดแหล่งหลักเพียงหนึ่งแห่งสำหรับเวอร์ชันเส้นทางที่อนุมัติ เมื่อส่งไปอีกระบบ ให้ส่งรหัสเวอร์ชัน เงื่อนไข ลำดับ ทรัพยากร จุดจ่ายวัสดุและตรวจสอบ พร้อมกำหนดการตอบรับ ส่งซ้ำ ปฏิเสธฉบับเก่า และกรณีเครือข่ายขาด หาก MES เก็บผลงานบน V2 แต่ ERP คิดต้นทุนจาก V1 ข้อมูลที่ดูเหมือนครบจะกระทบยอดไม่ได้ อ่านการออกแบบสัญญาข้อมูลระหว่างระบบเพิ่มเติมในคู่มือเชื่อม ERP กับระบบบริหารการผลิต
| รายการ | เจ้าของที่เป็นไปได้ | สิ่งที่ผู้รับต้องตรวจ |
|---|---|---|
| สินค้าและ BOM | ERP หรือ PLM | รหัส หน่วย วันมีผล |
| เส้นทางอนุมัติ | ERP หรือระบบบริหารการผลิต | เวอร์ชัน ลำดับ ทางเลือก |
| เส้นทางที่เลือกในใบสั่ง | ระบบออกใบสั่ง | กติกาตรึงและแก้ |
| ผลงานแต่ละขั้นตอน | MES หรือจอหน้างาน | รหัสใบสั่ง ขั้นตอน เวอร์ชัน |
| ต้นทุนและสต็อก | ERP | การซ้ำและการกลับรายการ |
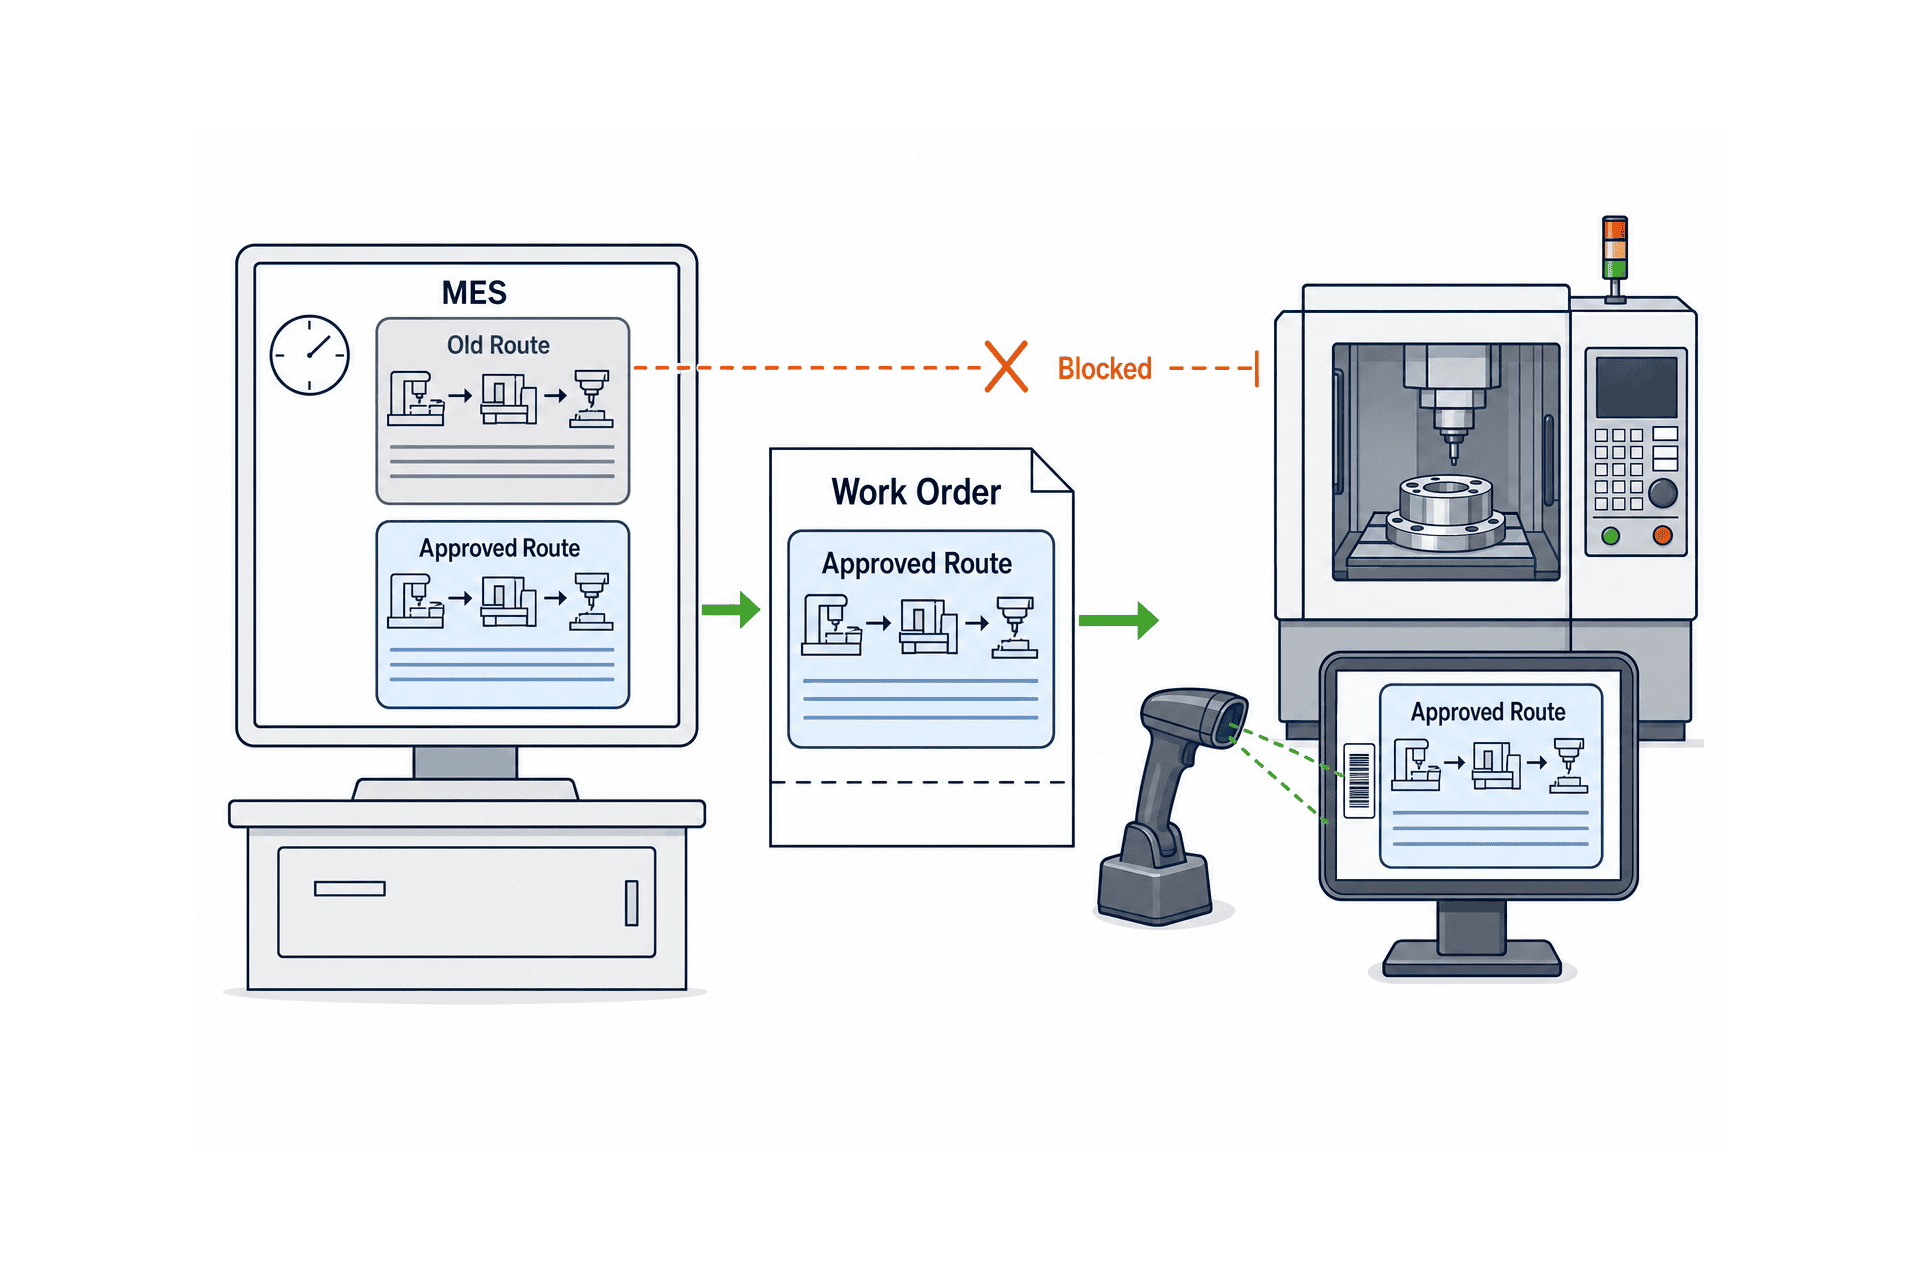
ให้จอหน้างานแสดงเฉพาะเส้นทางที่ใบสั่งนี้ใช้ได้
หน้าจอผู้ดูแลอาจมีฉบับรออนุมัติ ฉบับอนาคต และประวัติ แต่หน้าจอคนทำงานควรบอกให้ชัดว่าใบสั่งนี้ใช้เวอร์ชันใด แสดงเลขใบสั่ง สินค้า จำนวน ขั้นตอนปัจจุบันและถัดไป ศูนย์งาน การตรวจ และสถานะพักงาน ทดสอบการสแกนสินค้ากับใบสั่งและการกันขั้นตอนที่ไม่ได้อนุญาต สำหรับจอออฟไลน์ กำหนดอายุของฉบับอนุมัติที่เก็บไว้และวิธีแก้ความขัดแย้งเมื่อเชื่อมใหม่ การหยุดงานต้องแสดงเหตุผลและช่องทางขออนุมัติ ไม่ใช่เพียงข้อความผิดพลาด งานขนานที่ถูกต้องต้องไม่ถูกระบบเลขเรียงบังคับให้บันทึกเสร็จแบบสมมติ
รายการ RFP สำหรับระบบจัดการเส้นทางการผลิต
ส่งตัวอย่างข้อมูลและผลที่คาดหวังชุดเดียวกันแก่ผู้ขายทุกแห่ง อธิบายสินค้า โรงงาน ระบบ BOM กับใบสั่งเดิม งานขนาน งานนอกโรงงาน และข้อจำกัดคุณภาพ ขอให้ระบุชัดว่าข้อใดเป็นมาตรฐาน ตั้งค่า พัฒนาเพิ่ม หรืออาศัยงานมือ
- มีรหัสเส้นทาง เวอร์ชัน และขั้นตอนแยกกัน แม้เปลี่ยนชื่อแสดงผล
- เลือกเวอร์ชันอนุมัติได้หนึ่งเดียวตามสินค้า สเปก โรงงาน ช่วงจำนวน และวัน พร้อมแจ้งเมื่อชนกัน
- เก็บลำดับของมาตรฐานและทางเลือก เหตุผล ผู้อนุมัติ และใบสั่งที่ได้รับผล
- รองรับงานขนาน จุดรวม และงานนอกโรงงานที่ใช้งานจริง
- บันทึกคู่เวอร์ชัน BOM–เส้นทาง จุดจ่ายวัสดุ และจุดตรวจ
- เก็บเวอร์ชันที่เลือกบนใบสั่งและมีกติกาเมื่อเปลี่ยนหลังออกใบสั่ง
- แยกสิทธิเสนอ ทบทวน อนุมัติ เปิดใช้ และมีบันทึกค่าเก่าใหม่
- ส่ง ERP/MES พร้อมตอบรับ ส่งซ้ำ ปฏิเสธฉบับเก่า และกู้คืน
- ชื่อหลายภาษาแต่ใช้รหัสเดียวกันเพื่อกระทบยอด
- มีตารางแปลงข้อมูลเดิม วันมีผล และแผนสำหรับใบสั่งค้างตอนตัดระบบ
ขอเดโมใบสั่งที่ข้ามวันมีผล การสลับทางเลือกที่อนุมัติแล้ว และการถอนเวอร์ชัน ไม่ใช่เพียงกรณีปกติ เปรียบเทียบค่าใช้จ่ายรวมการจัดข้อมูลหลัก เชื่อมระบบ ย้ายข้อมูล ทดสอบ ฝึกอบรม และดูแลหลังแก้เวอร์ชัน
FAT และ SAT ต้องพิสูจน์พฤติกรรมที่ตกลงกัน
FAT ตรวจการเลือก การป้องกัน และประวัติในสภาพทดสอบ SAT ตรวจซ้ำกับโรงงาน จอ เครือข่าย และระบบเชื่อมจริง กำหนดข้อมูลเข้า ผลที่คาดหวัง และบันทึกหลักฐานก่อนทดสอบ ตัวอย่างเช่น สินค้า A โรงงาน B วันเริ่มผลิต 20 ตุลาคม และจำนวน 500 ต้องเลือกเวอร์ชัน V2 โดยทั้งใบสั่งผลิตและจอ MES ต้องเก็บรหัสเวอร์ชันเดียวกัน ค่าเหล่านี้เป็นข้อมูลตัวอย่างสำหรับทดสอบโครงการ ไม่ใช่เกณฑ์มาตรฐานของอุตสาหกรรม
| กรณี | การกระทำ | ผลที่คาดหวัง |
|---|---|---|
| ก่อนวันมีผล | สร้างใบสั่ง | เลือกฉบับเก่า ไม่แสดงฉบับใหม่หน้างาน |
| วันเริ่มมีผล | สร้างใบสั่ง | เลือกฉบับใหม่ที่อนุมัติ |
| เงื่อนไขซ้อน | เปิดสองฉบับที่ตรงกัน | ระบบปฏิเสธพร้อมเหตุผล |
| ไม่มีฉบับตรง | สั่งสเปกที่ไม่รองรับ | พักใบสั่ง ไม่เลือกทางอื่นเงียบ ๆ |
| เปลี่ยนทางเลือก | อนุมัติพร้อมเหตุผล | ใบสั่ง จอ และประวัติตรงกัน |
| ใบสั่งออกแล้ว | เปิดฉบับใหม่ | เป็นไปตามกติกาตรึงหรือประเมินใหม่ |
| ออฟไลน์ | แก้เวอร์ชันระหว่างจอขาด | เก็บการใช้แคชและผลซิงก์ |
| ส่ง ERP/MES | ส่งและรับข้อมูล | รหัส ลำดับ จุดตรวจตรงกัน |
ที่หน้างาน ให้เทียบคำสั่งกระดาษเดิมกับใบสั่งอิเล็กทรอนิกส์ รวมสินค้าปริมาณมาก ต้นแบบ งานนอกโรงงาน งานตรวจและแก้ไข ทดสอบสแกนใบสั่งผิด และงานค้างที่เริ่มด้วยฉบับเก่าหลังวันเริ่มฉบับใหม่ ผู้ถือข้อมูลหลัก วางแผน คุณภาพ หน้างาน และ IT ควรลงนามในกรณีที่ตนรับผิดชอบ
ย้ายข้อมูลโดยเทียบใบสั่งเก่า ไม่ใช่นับแถวอย่างเดียว
Excel อาจมีหลายชื่อสำหรับขั้นตอนเดียว เงื่อนไขโรงงานว่าง เวอร์ชันเก่าไม่มีวันสิ้นสุด หรือทางเลือกที่ไม่มีใครใช้ เริ่มจากกลุ่มสินค้าที่จำกัด แล้วเทียบเส้นทางกับใบสั่งและผลปฏิบัติงานในอดีต จับคู่แต่ละแถวกับรหัสเส้นทาง เวอร์ชัน ขั้นตอนใหม่ และพักรายการที่กำกวมแทนการเดา ทดลองย้ายแล้วสร้างใบสั่งตัวอย่าง เทียบเส้นทาง จุดจ่ายวัสดุ จุดตรวจ และศูนย์งาน ทดสอบเวอร์ชันอนาคตและหมดอายุ ตัดสินใจล่วงหน้าว่าใบสั่งค้างจะจบในระบบเก่า ย้ายทั้งหมด หรือย้ายเป็นช่วง ระบุเจ้าของการแก้ไข การนำเข้าใหม่ สิทธิอ่านระบบเก่า และเก็บวันกับแหล่งข้อมูลที่ใช้ย้าย
วัดผลจากการเลือกผิดที่ลดลงและการเปลี่ยนที่ควบคุมได้
จำนวนเส้นทางที่ป้อนไม่ใช่ผลลัพธ์ ตัวชี้วัดที่เหมาะอาจเป็นจำนวนเลือกผิด เวลาจากออกใบสั่งจนคำสั่งถูกต้องถึงหน้างาน เวลาจากเสนอแก้ถึงอนุมัติและส่งครบ จำนวนผลจริงที่ไม่ตรงเวอร์ชันใบสั่ง และสัดส่วนการใช้ทางเลือกที่ระบุเหตุผล กำหนดตัวหาร จุดเริ่มจบ แหล่งข้อมูล และเจ้าของก่อนเริ่มใช้ จำนวนปัญหาอาจสูงขึ้นช่วงแรกเพราะมองเห็นสิ่งที่เดิมไม่บันทึก จึงควรดูการปิดแก้ไขด้วย ตั้งเป้าจากฐานข้อมูลจริงของโรงงาน ไม่ยืมคำรับรองจากผู้ขาย
แสดงขอบเขตผลกระทบก่อนอนุมัติการเปลี่ยนเส้นทาง
หลังเริ่มใช้งาน คุณค่าของการจัดการการเปลี่ยนอาจอยู่ที่การเห็นผลกระทบก่อนแก้ มากกว่าความเร็วของหน้าจอแก้ไข การลบขั้นตอน 20 อาจกระทบสินค้าที่ใช้ขั้นตอนร่วม เส้นทางทางเลือกที่อนุมัติแล้ว เวอร์ชันอนาคต ใบสั่งที่ยังไม่เริ่ม และ WIP ที่ผ่านขั้นตอนนั้นแล้ว หน้าจอควรแยกสามการตัดสินใจ คือแก้ข้อมูลหลัก ใช้กับใบสั่งในอนาคตเท่านั้น หรือเสนอให้เปลี่ยนใบสั่งที่ออกแล้ว ผู้อนุมัติจึงรู้ว่ากำลังอนุมัติอะไร ทดสอบว่าการเบิกวัสดุและผลตรวจเดิมยังมีรายการอ้างอิงที่ถูกต้องหลังลบขั้นตอน
การสลับลำดับขั้นตอน 20 และ 40 อาจดูเหมือนการเปลี่ยนการแสดงผล แต่จริง ๆ อาจเปลี่ยนจุดจ่ายวัสดุ จุดตรวจระหว่างผลิต เวลามาตรฐานสะสม และการส่งต่องานระหว่างทำ ใบขอเปลี่ยนควรตรวจลำดับ ทรัพยากร วัสดุ การตรวจ ต้นทุน และการสอนงาน หากหัวข้อใดไม่มีผลก็ควรบันทึกข้อสรุปพร้อมเหตุผล ไม่ปล่อยช่องว่างไว้ เส้นทางที่ใช้ร่วมกันหลายสินค้าหรือหลายโรงงานยิ่งต้องแสดงขอบเขตผลกระทบให้ชัด
เมื่อเครื่องเสียฉุกเฉิน ให้ตกลงล่วงหน้าว่าจะหยุดงาน ใช้เส้นทางทางเลือกที่อนุมัติแล้ว หรืออนุญาตการเบี่ยงเบนชั่วคราว หากต้องเปลี่ยนลำดับโดยไม่มีการอนุมัติเส้นทางล่วงหน้า ให้กำหนดผู้มีสิทธิชั่วคราว ใบสั่งที่เกี่ยวข้อง วันหมดอายุ การทบทวนภายหลัง และเงื่อนไขการแจ้งลูกค้า ระบบควรแสดงว่าใครอนุญาต เพราะอะไร และกลับสู่กระบวนการปกติเมื่อใด
การทำงานระหว่างไทยกับอาเซียน
หากญี่ปุ่นอนุมัติกระบวนการหลักและไทยผลิตจริง ต้องกำหนดว่าใครเปิดใช้ศูนย์งานหรือทางเลือกเฉพาะโรงงาน อะไรต้องรอสำนักงานใหญ่ และใครแทนผู้อนุมัติในกะกลางคืนหรือวันหยุด การอนุมัติฉุกเฉินควรมีทบทวนภายหลัง ใช้รหัสเดียวกันทุกภาษาแม้ชื่อที่จอเป็นไทยและบันทึกวิศวกรรมเป็นญี่ปุ่น หลายโรงงานควรแยกขั้นตอนร่วมกับทรัพยากรเฉพาะพื้นที่ หรือใช้เวอร์ชันแยกโรงงานโดยชัดเจน พร้อมเจ้าของแหล่งข้อมูลและผู้ติดตามเมื่อส่งไม่สำเร็จ อ่านภาพรวมขั้นตอนโครงการในแนวทางนำระบบบริหารการผลิตมาใช้ในโรงงานไทย
เมื่อเส้นทางถูกนำไปใช้กับใบสั่งแล้ว อ่านเรื่องการควบคุมการเปลี่ยนใบสั่งผลิต และเรื่องการแบ่งหน้าที่ลำดับขั้นตอนกับข้อมูลหลักกำลังการผลิตของเครื่องจักร เพิ่มเติม
คำถามที่พบบ่อยเกี่ยวกับระบบจัดการเส้นทางการผลิต
ระบบเส้นทางเหมือนระบบจัดการกระบวนการหรือไม่
ชื่อผลิตภัณฑ์ต่างกัน บทความนี้หมายถึงการกำหนดลำดับ ทางเลือก และเวอร์ชันที่อนุมัติแล้วเพื่อนำไปใช้กับใบสั่ง ส่วนระบบจัดการกระบวนการอาจรวม WIP ความคืบหน้า กำลังผลิต และผลงานจริง ให้แยกขอบเขตเหล่านี้ใน RFP
ควรมีเส้นทางทางเลือกกี่เส้น
ไม่มีจำนวนสากล ให้ลงทะเบียนเฉพาะวิธีที่มีเงื่อนไขใช้ ทรัพยากร จุดตรวจ และผู้อนุมัติชัดเจน แนวคิดที่ยังไม่ทดสอบควรอยู่เป็นฉบับร่าง ยิ่งมีทางเลือกมากยิ่งต้องตรวจเงื่อนไขซ้อน
เปลี่ยนเวอร์ชันหลังออกใบสั่งได้หรือไม่
ขึ้นกับระบบและกติกา แยกใบสั่งที่ยังไม่เริ่มจากใบสั่งที่มีการเบิกวัสดุหรือผลตรวจแล้ว ถ้าเปลี่ยนได้ต้องเก็บฉบับเก่าใหม่ เหตุผล ผู้อนุมัติ และสถานะงานขณะเปลี่ยน
ค่าใช้จ่ายขึ้นกับอะไร
นอกจากค่าซอฟต์แวร์ยังมีจัดข้อมูลหลัก เชื่อม BOM/ERP/MES รองรับงานขนานหรืองานนอกโรงงาน ย้ายประวัติเวอร์ชัน หลายภาษา FAT/SAT และบำรุงรักษา ส่งจำนวนสินค้า เส้นทาง เวอร์ชัน โรงงานและข้อยกเว้นชุดเดียวกันให้ทุกผู้ขาย
โรงงานเล็กจำเป็นต้องซื้อระบบหรือไม่
หากสินค้าน้อยและไม่ค่อยเปลี่ยน อาจเริ่มจากทะเบียนเวอร์ชันที่อนุมัติและระบุเวอร์ชันในใบสั่งก่อน หลายโรงงาน ทางเลือกบ่อย ข้อกำหนดหลักฐานเข้ม หรือเสี่ยงเลือกผิดซ้ำจะเพิ่มเหตุผลในการใช้ระบบ ความซับซ้อนสำคัญกว่าจำนวนสินค้าอย่างเดียว
สรุป
การนำระบบจัดการเส้นทางการผลิตมาใช้ให้ได้ผลคือทำให้ใบสั่งหนึ่งใบมีเวอร์ชันที่อนุมัติและอธิบายที่มาได้เพียงหนึ่งเดียว เลือกตามสินค้า โรงงาน สเปก จำนวน และวัน พร้อมเก็บเหตุผล การเปลี่ยน และผลงานจริง แยกหน้าที่ BOM เส้นทาง ใบสั่ง และผลงาน และใช้รหัสร่วมกันระหว่างระบบ RFP ควรมีกรณีเงื่อนไขซ้อน ช่องว่าง ขอบวันมีผล ทางเลือก และใบสั่งที่ออกแล้ว จากนั้นพิสูจน์ด้วย FAT/SAT และเริ่มย้ายจากกลุ่มสินค้าที่เทียบประวัติได้
TOMAS TECH ช่วยโรงงานไทยตรวจตารางเส้นทาง BOM ใบสั่ง และผลงานปัจจุบัน เพื่อจัดกติกาเลือกเวอร์ชันและแผนรับมอบก่อนเลือกผลิตภัณฑ์ แม้ยังอยู่ขั้นกำหนดความต้องการก็ติดต่อเราได้


