


“พรุ่งนี้เครื่องนี้ผลิตได้กี่ชิ้น” ความเร็วสูงสุดในแค็ตตาล็อกตอบไม่ได้ เพราะคำตอบขึ้นกับสินค้า แม่พิมพ์ การตั้งเครื่อง กะทำงาน พนักงานที่ผ่านการรับรอง การซ่อมบำรุง และงานที่จองเครื่องไปแล้ว หากใส่ความเร็วสูงสุดลง ERP แล้วปล่อยทิ้งไว้ วันส่งมอบที่เสนออาจห่างจากความสามารถจริงของโรงงาน แต่ถ้านำยอดผลิตเมื่อวานไปเขียนทับค่ามาตรฐานอัตโนมัติ การหยุดชั่วคราวหรือการรอวัตถุดิบจะกลายเป็น “ความสามารถต่ำลงถาวร” บนระบบ จุดประสงค์ของระบบมาสเตอร์กำลังการผลิตคือแยกสิ่งที่เครื่อง ทำได้ ออกจากช่วงเวลาที่เครื่อง พร้อมให้ใช้
บทความนี้สำหรับฝ่ายวางแผนผลิต วิศวกรรม ซ่อมบำรุง IT และผู้บริหารโรงงานไทยที่เชื่อม ERP, MES และ APS บทความการวางแผนแบบจำกัดกำลังการผลิต อธิบายวิธีจัดลำดับงานตามข้อจำกัด ส่วนบทความนี้ว่าด้วยข้อมูลกำลังผลิตที่ส่งเข้าแผน วิธีอัปเดต และการตรวจรับ เนื้อหาแคบกว่าคู่มือจัดการข้อมูลมาสเตอร์การผลิต ซึ่งครอบคลุมสินค้า กระบวนการ และอุปกรณ์ทั้งองค์กร
แยกความสามารถ เวลาที่เปิดใช้ และเวลาที่ถูกจอง
ตัวเลข “ชิ้นต่อวัน” ค่าเดียวซ่อนสาเหตุที่กำลังผลิตเปลี่ยนไป ต้องแยกอย่างน้อยว่าเครื่องทำงานประเภทใดได้ เวลาตั้งเครื่องและเวลาผลิตมาตรฐานสำหรับสินค้า–แม่พิมพ์นั้น ปฏิทินกะทำงาน เวลาหยุดตามแผนและฉุกเฉิน และเวลาที่ถูกจองไปแล้ว เวลามักเป็นหน่วยกลางที่ใช้งานง่าย แล้วแปลงเป็นจำนวนชิ้นด้วยรอบผลิตและจำนวนชิ้นต่อรอบ แต่เตาแบบแบตช์อาจต้องกำหนดปริมาณต่อแบตช์และเงื่อนไขการผลิตร่วมกัน ระบุหน่วยของทุกค่าให้ชัด
เอกสารทรัพยากรการผลิตของ Microsoft แยกความสามารถ ปฏิทิน การใช้กำลังผลิตแบบจำกัด และการจองไว้ต่างหาก เอกสาร Oracle แยกกะของโรงงานจากข้อยกเว้นของเครื่องเฉพาะ ทั้งสองเป็นตัวอย่างการออกแบบผลิตภัณฑ์ ไม่ใช่โครงสร้างบังคับสำหรับทุกโรงงาน แต่ยืนยันหลักสำคัญว่าอัตราผลิตของเครื่องกับเวลาที่เครื่องว่างเป็นคนละข้อมูล
เริ่มจากเครื่องที่เป็นคอขวดและมีผลต่อวันส่งมอบ ตกลงให้ชัดว่าใครวัด เสนอ อนุมัติ และเผยแพร่ค่าที่เปลี่ยน หากไม่มีเวอร์ชันของค่าที่ใช้ในแต่ละแผน จะอธิบายไม่ได้ว่าทำไมกำหนดส่งวันนี้ต่างจากเมื่อวาน
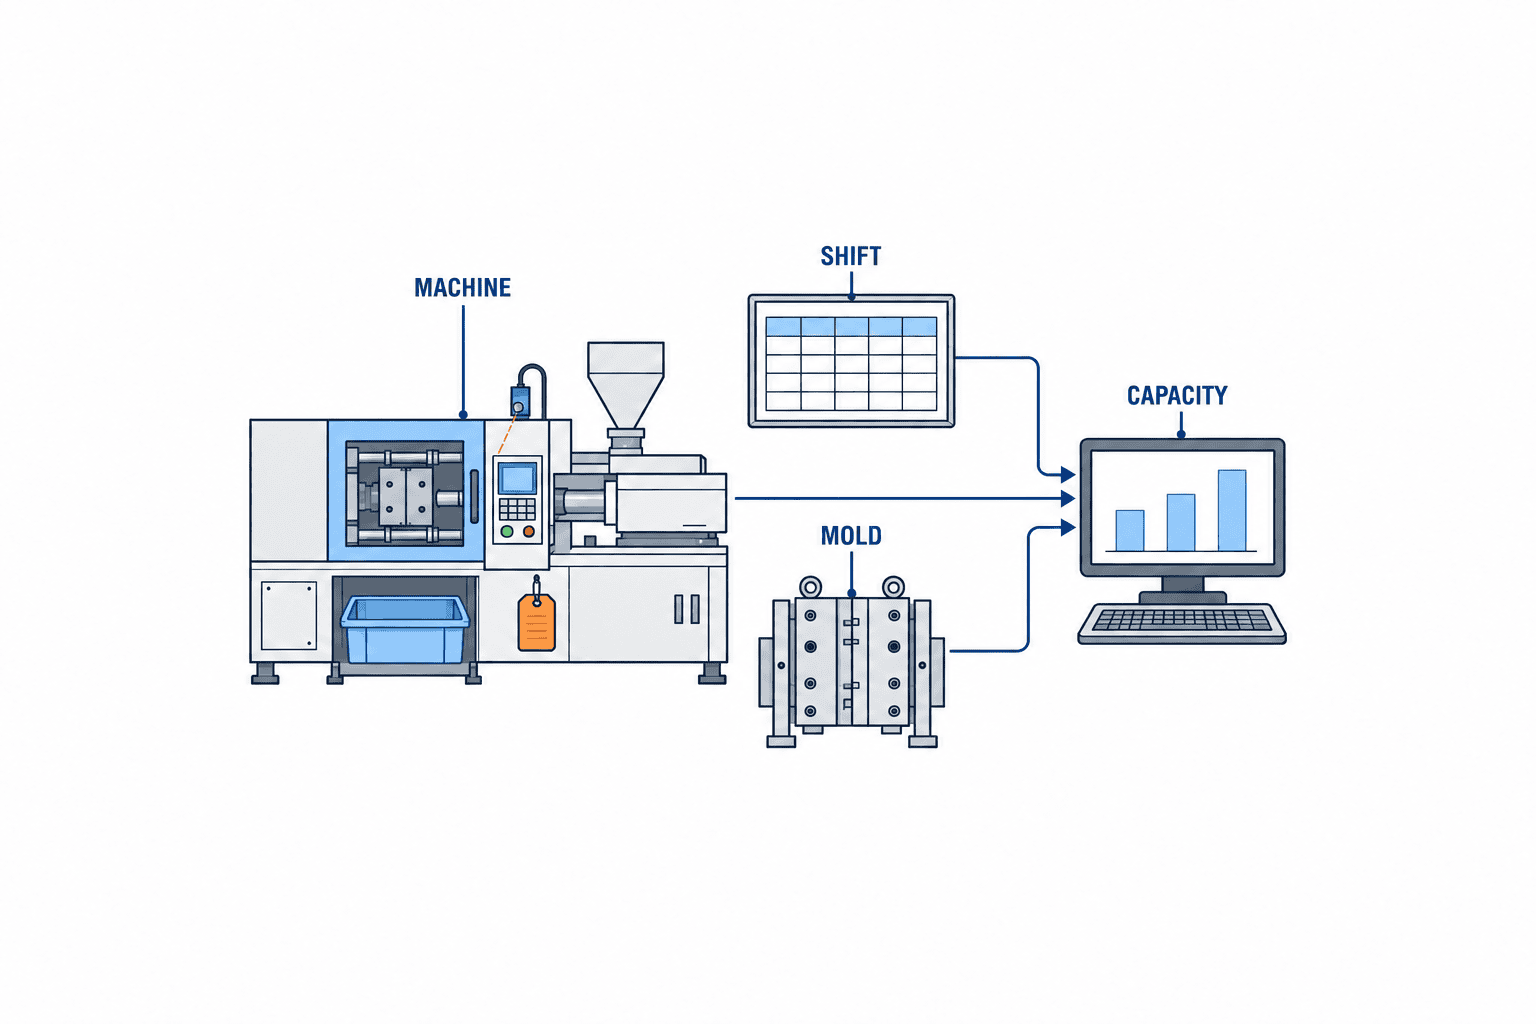
ข้อมูลขั้นต่ำในมาสเตอร์กำลังการผลิต
แต่ละระเบียนควรมีโรงงาน เวิร์กเซ็นเตอร์ ID เครื่องจริง ทรัพยากรที่ใช้วางแผน ขั้นตอนผลิต สินค้าหรือกลุ่มสินค้า วันเริ่ม–สิ้นสุดที่มีผล แม่พิมพ์หรือเครื่องมือที่ต้องใช้ ทักษะที่ต้องมี และหน่วยวัด ควรเก็บเวลาตั้งเครื่อง เวลารอบมาตรฐาน จำนวนชิ้นพร้อมกัน เงื่อนไขล้างหรือเตรียม ข้อจำกัดคุณสมบัติ วิธีวัด ผู้อนุมัติ และเวอร์ชัน หากรวมเครื่องเป็นกลุ่ม ให้เก็บช่วงเวลาที่เครื่องแต่ละตัวเป็นสมาชิกและข้อยกเว้นของเครื่องนั้น
ปฏิทินเป็นอีกชั้นหนึ่ง: เริ่มและจบกะ พัก วันหยุด ล่วงเวลา และเวลาปิดเครื่องเฉพาะ อย่านำอัตราต่อชั่วโมงไปคูณกับวันที่ไม่มีกะกลางคืน กำหนดขอบเขตวันตามเวลาไทยและวิธีส่ง timestamp ข้ามระบบ เครื่องอาจว่างแต่ยังรับงานไม่ได้ เพราะแม่พิมพ์อยู่บนอีกเครื่อง พนักงานที่มีใบรับรองไม่อยู่ หรือยังไม่ได้รับอนุมัติคุณภาพ
เครื่องปั๊มที่แรงกดตามสเปกเพียงพออาจใช้ไม่ได้ถ้าแม่พิมพ์ไม่พอดี หน้ากว้างวัสดุไม่ตรง หรือยังไม่ได้รับอนุมัติจากลูกค้า เครื่องฉีดพลาสติกก็ต้องดูขนาดแม่พิมพ์ สกรู อุปกรณ์หยิบชิ้นงาน และเงื่อนไขคุณภาพนอกจากแรงปิดแม่พิมพ์ เก็บหลักฐานและวันหมดอายุของคุณสมบัติ ไม่ให้ระบบเลือกเครื่องที่เร็วแต่ไม่มีสิทธิ์ผลิต
แยกรอบเวลามาตรฐานจากยอดผลิตจริง
รอบเวลามาตรฐานเป็นฐานวางแผน ส่วนผล MES ใช้ตรวจทาน ไม่ควรนำจำนวนชิ้นดีหารทั้งกะแล้วเขียนทับมาตรฐาน เพราะกะนั้นรวมการตั้งเครื่อง รอวัสดุ หยุด และของเสีย ความเร็วจากผู้ผลิตเครื่องก็อาจสูงเกินจริงหากการป้อนชิ้นงานหรือการตรวจคุณภาพไม่ทัน วัดจากเงื่อนไขผลิตที่เป็นตัวแทน บันทึกสภาพการผลิต และให้วิศวกรรมกับฝ่ายผลิตอนุมัติ
โรงงานหลายรุ่นสินค้าอาจเริ่มจากกลุ่มที่มีรูปทรง วัตถุดิบ แม่พิมพ์และเงื่อนไขใกล้กัน แล้วแยกข้อยกเว้นรายรุ่น เก็บเหตุผลที่จัดกลุ่มและเงื่อนไขที่ต้องวัดใหม่ ก่อนรับคำสั่งด่วน ให้ตรวจแม่พิมพ์และเวลาตั้งเครื่องจริง แม้มีค่าเฉลี่ยของกลุ่ม ในงานฉีดพลาสติกต้องระบุจำนวนโพรงที่ให้ชิ้นดีต่อช็อต ในงานปั๊มแยกแบบเดี่ยว แบบ progressive และหลายแถว ส่วนงานแบตช์ต้องกำหนดขนาดแบตช์ เวลา และการผลิตสินค้าต่างชนิดร่วมกัน
เมื่อแผนกับผลจริงต่างกัน อย่าสรุปว่า “เครื่องช้า” ทันที แยกตั้งเครื่องนาน วัสดุรอ พนักงานขาด หยุดสั้น คุณภาพกักงาน ความเร็วเครื่องลด หรือมอบหมายเครื่องผิด หากเกิดจากเหตุเดิมซ้ำ อาจต้องปรับกระบวนการ ไม่ใช่แก้มาสเตอร์ หากความต่างคงอยู่หลายล็อตภายใต้เงื่อนไขที่ตรวจสอบแล้ว จึงวัดมาตรฐานใหม่ เก็บค่าเก่า ค่าใหม่ วันมีผล วิธีวัด และผู้อนุมัติ ห้ามเปลี่ยนประวัติยอดผลิตเก่าให้เหมือนมาตรฐานใหม่เคยใช้ในอดีต
กะ เครื่องมือร่วม และการซ่อมทำให้กำลังผลิตรายวันเปลี่ยน
เครื่องที่ว่างอาจผลิตสินค้าไม่ได้เพราะแม่พิมพ์อยู่บนเครื่องอื่น จิ๊ก พนักงานตั้งเครื่อง พนักงานที่ผ่านการรับรอง และเครื่องตรวจอาจเป็นทรัพยากรร่วมเช่นกัน ระบบต่าง ๆ อาจจองทรัพยากรรองเหล่านี้ได้ไม่เท่ากัน จึงต้องทดสอบกับตัวอย่างจริงของโรงงาน หากสองไลน์ใช้เครื่องเดียวกัน ห้ามนับกำลังเต็มของเครื่องนั้นในทั้งสองไลน์เวลาเดียวกัน ใช้กลุ่มจองร่วม หรือแบ่งช่วงเวลาถือครองอย่างชัดเจน
ลงแผนบำรุงรักษาเป็นข้อยกเว้นของปฏิทินเครื่อง เมื่อเครื่องเสีย ให้ปิดช่วงเวลาที่คาดว่าจะใช้ไม่ได้ แล้วแทนเวลาประมาณด้วยเวลาจริงหลังยืนยัน ไม่ลดค่ารอบมาตรฐานอัตโนมัติเพียงเพราะเครื่องหยุด หากความเร็วลดต่อเนื่องจึงให้วิศวกรรมประเมิน การขาดพนักงานก็ไม่ใช่เครื่องเสีย ควรแสดงข้อกำหนดทักษะกับตารางคนแยกจากความสามารถทางกายภาพของเครื่อง
กำหนดขอบเขต ERP, MES และ APS ทีละรายการข้อมูล
ERP มักเก็บคำสั่งซื้อ ข้อมูลสินค้า เส้นทางผลิต และใบสั่งผลิต MES มักรับเวลาเริ่ม–จบ จำนวนดี–เสีย สถานะและเหตุหยุด APS มักใช้ข้อจำกัดเพื่อจัดและปรับแผน แต่แต่ละผลิตภัณฑ์มีฟังก์ชันทับกัน จึงต้องทำตารางระบุเจ้าของข้อมูลสำหรับ ID เครื่อง เวิร์กเซ็นเตอร์ เส้นทาง คุณสมบัติเครื่อง เวลามาตรฐาน ปฏิทิน เหตุหยุด และการจอง บอกแหล่งจริง ผู้รับ ความถี่ อนุมัติ และวิธีตรวจข้อมูลตรงกัน
ชื่อเครื่องใน ERP อาจต่างจาก tag PLC ของ MES ต้องมีตารางเทียบพร้อมช่วงมีผล การจองชั่วคราวของ APS ไม่ควรกลายเป็นการจองซ้ำเมื่อยืนยันใน ERP โมเดล ISA-95 ของ OPC Foundation มีแนวทางแทนลำดับอุปกรณ์และทรัพยากร แต่ไม่ได้ทำให้ฟิลด์ของสองผู้ขายตรงกันอัตโนมัติ ต้องทดสอบการแมปและข้อผิดพลาด
หาก ERP และ MES แก้เวลามาตรฐานเดียวกันได้โดยตรง จะเกิดต้นฉบับสองชุด ให้หน้างานเสนอการแก้ วิศวกรรมอนุมัติค่าที่ใช้วางแผน แล้วส่งเวอร์ชันที่อนุมัติไปยังระบบอื่น รายงานการส่งล้มเหลว และแสดงเวอร์ชันกับความสดของข้อมูลที่ใช้คำนวณ
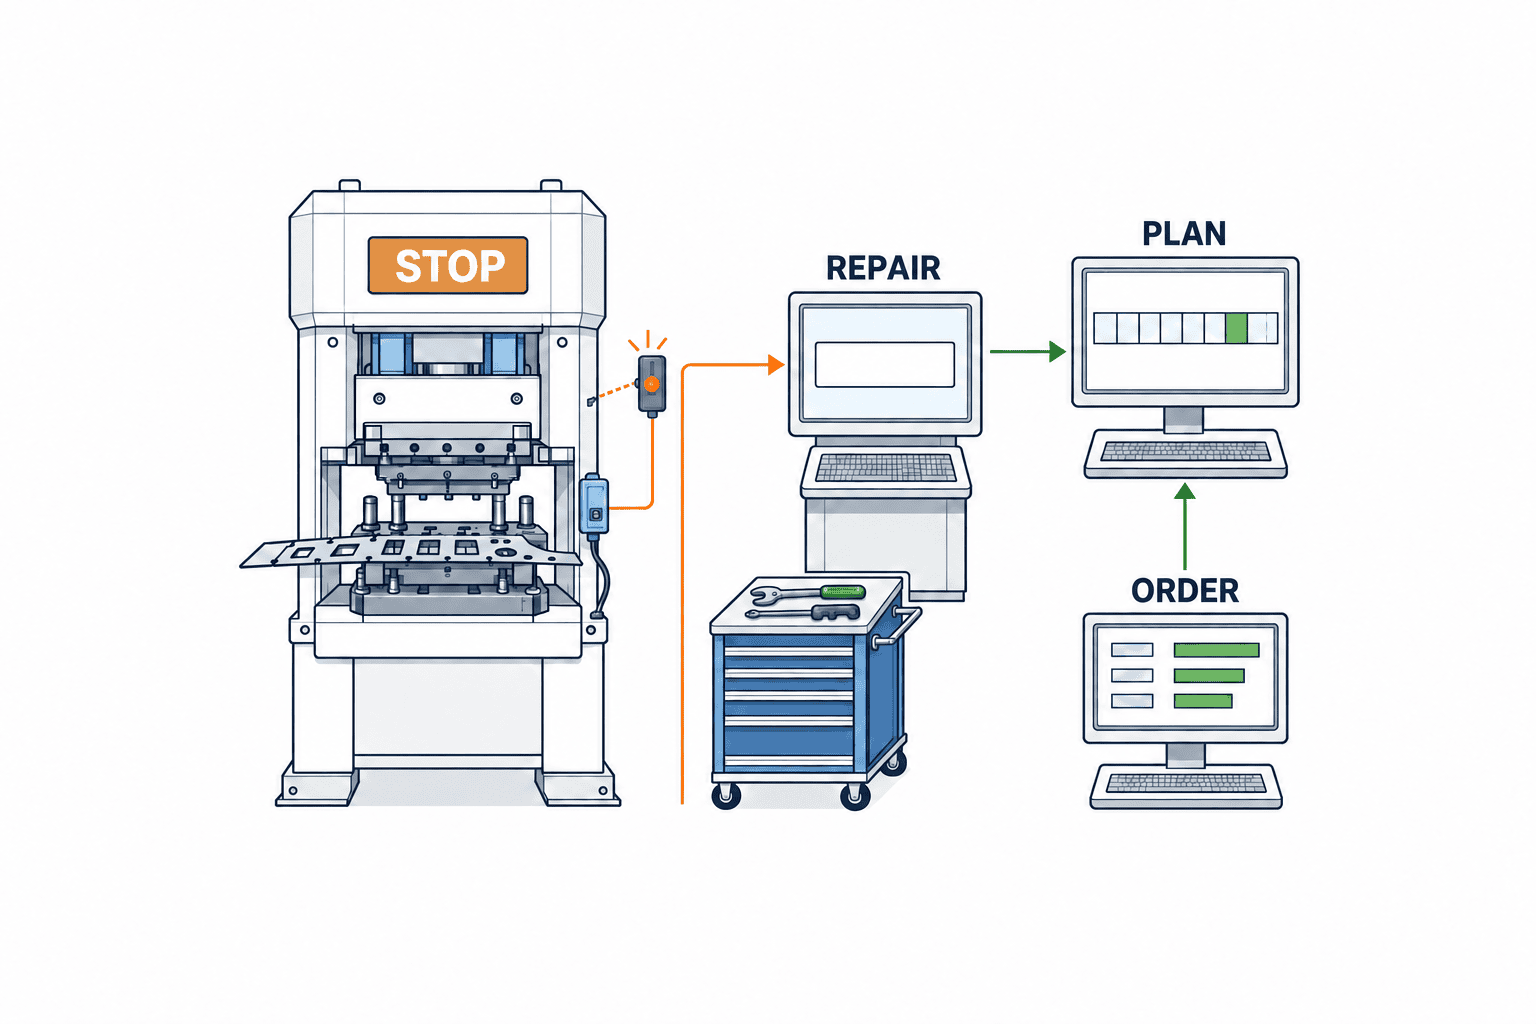
คำนวณใหม่หลังเครื่องหยุดโดยไม่ทำให้มาตรฐานเสีย
บันทึกเวลาอย่างน้อยสี่จุด: เครื่องหยุด หน้างานรายงาน เวลาคาดว่าจะซ่อมเสร็จ และเวลารันแผนใหม่ สัญญาณหยุด PLC ไม่บอกเวลาฟื้นเครื่อง ให้ฝ่ายซ่อมยืนยันประมาณการและเก็บว่าใครอนุมัติ ก่อนย้ายงานตรวจชิ้นดีที่ผลิตแล้ว งานค้าง การตั้งเครื่องใหม่ วัตถุดิบ เครื่องมือ และเครื่องทดแทนที่ผ่านการรับรอง
แผนใหม่อาจเสนอทำล่วงเวลา ใช้เครื่องอื่น จ้างภายนอก หรือขยับวันส่ง การใช้เครื่องแทนยังต้องผ่านเงื่อนไขลูกค้าและคุณภาพ เอกสาร finite capacity ของ Microsoft อธิบายการจองและการเลื่อนแผนเมื่อทรัพยากรไม่พอ ส่วนคู่มือแก้ข้อผิดพลาดกำลังไม่พอ แสดงว่าปฏิทินปิดหรือคุณสมบัติเครื่องไม่ครบก็ทำให้ดูเหมือนกำลังไม่พอ จึงต้องแยกเหตุหยุดจริงจากข้อมูลตั้งค่าผิด
หลังซ่อม เครื่องอาจเคลื่อนที่ได้แต่ยังผลิตสินค้าปล่อยขายไม่ได้ แยกสถานะพร้อมทางกล พร้อมผลิต และผ่านการปล่อยงานโดยคุณภาพ แล้วกำหนดว่าจะคืนกำลังให้แผนเมื่อใด ตรวจว่าซอฟต์แวร์ที่เลือกแทนสถานะเหล่านี้ได้อย่างไร
สมมติฐานของสูตรและประวัติการเปลี่ยน
เริ่มจากเวลาทำงานตามกะ หักพักและช่วงปิดที่อนุมัติ แล้วหักงานจองกับการตั้งเครื่อง แปลงเวลาคงเหลือเป็นจำนวนด้วยรอบมาตรฐานและจำนวนชิ้นต่อรอบ นี่เป็นลำดับคิด ไม่ใช่สูตรสากลสำหรับทุกระบบ งานแบตช์ เครื่องมือร่วม เส้นทางทดแทนและการจองซ้ำต้องมีกฎเพิ่มเติม อย่าปะปนนาที วินาที ช็อตและชิ้น
การเอาความเร็วแค็ตตาล็อกคูณ OEE โดยตรงอาจหักความสูญเสียซ้ำ หากเวลาหยุด ตั้งเครื่อง หรือคุณภาพถูกนับในปฏิทินหรือมาตรฐานแล้ว ต้องตัดสินว่าความสูญเสียแต่ละชนิดอยู่ในชั้นใด เครื่องต้นทางเร็วขึ้นก็ไม่ทำให้ส่งเร็วขึ้นเสมอ หากการตรวจท้ายไลน์เป็นคอขวด เชื่อมมาสเตอร์กำลังกับเส้นทางการผลิตทั้งหมดที่เกี่ยวกับการรับปากวันส่ง
เมื่อปรับปรุงเครื่อง เปลี่ยนแม่พิมพ์ หรือเปลี่ยนวิธีตรวจ ให้ค่ากำลังมีวันเริ่มและสิ้นสุด เก็บเวอร์ชันที่ใช้ในแผนเก่า คุณสมบัติที่ปรับดีขึ้นควรเปิดใช้เฉพาะสินค้าและขั้นตอนที่ทดสอบและอนุมัติแล้ว ถ้าเปลี่ยนเครื่องใหม่แต่ใช้หมายเลขเดิม ให้แยก ID สินทรัพย์จริงจาก ID ทรัพยากรวางแผนและเก็บตารางเทียบตามเวลา
แสดงสถานะค่าที่วัดและอนุมัติแล้ว ค่าชั่วคราว รอตรวจ และหมดอายุ ค่าประมาณจากสินค้าที่คล้ายกันไม่ควรถูกใช้ยืนยันวันส่งโดยเงียบ ๆ เมื่อมีสินค้าใหม่ให้วิศวกรรมตรวจหรือแสดงว่าวันส่งเป็นชั่วคราว สาเหตุ “กำลังไม่พอ” ควรบอกว่าเครื่องปิด แม่พิมพ์ถูกใช้ คนตั้งเครื่องไม่พอ ยังไม่ผ่านคุณภาพ หรือวัสดุขาด เพราะแต่ละกรณีแก้ต่างกัน
เมื่อการเชื่อมระบบล้มเหลว
หากเหตุหยุดจาก MES ไม่ถึง APS แผนจะใช้กำลังเก่า ทุกเหตุควรมี ID เดียว เวลาเกิด เวลาได้รับ ผลประมวลผลและจำนวนครั้งที่ส่งซ้ำ ต้องตรวจจับการส่งไม่สำเร็จ กำหนดคนแก้มือและวิธีกระทบยอด การรับเหตุเดียวกันสองครั้งห้ามหักเวลาหยุดซ้ำ แสดงอายุของภาพข้อมูลกำลังผลิต ไม่จำเป็นต้องรันแผนใหม่ทุกครั้งที่เครื่องหยุดสั้น กำหนดตัวกระตุ้นตามระยะหยุด ความเป็นคอขวด วันส่ง และทางเลือก
ทดสอบกรณีเพิ่มแผนซ่อมระหว่างเครือข่ายล่ม หลังระบบกลับมา ระบุแผนที่สร้างด้วยปฏิทินเก่าและต้องคำนวณใหม่ ป้องกันข้อมูลที่ส่งอัตโนมัติทับการแก้มือที่ถูกต้องโดยไม่ทบทวน สิ่งที่หน้างานต้องการคือรู้ว่าแผนใช้ข้อมูลอายุเท่าไร และมีขั้นตอนสำรองที่รับผิดชอบได้

RFP, FAT และ SAT
RFP ควรระบุเครื่องและขั้นตอนเป้าหมาย หน่วยกำลัง กะและข้อยกเว้น ข้อจำกัดแม่พิมพ์ คน เครื่องมือ เจ้าของข้อมูล ERP/MES/APS เหตุหยุด ตัวกระตุ้นปรับแผน การอนุมัติ และประวัติแก้ไข ขอให้ผู้ขายสาธิตเครื่องเดียวที่มีรอบเวลาต่างกันตามสินค้า แม่พิมพ์ร่วมที่ขัดขวางเครื่องว่าง วันหยุดที่มีล่วงเวลา และเครื่องทดแทนที่ยังไม่ผ่านคุณภาพ แยกค่าการวัด tag การทำตารางเทียบ การย้ายข้อมูล การอบรม และบำรุงรักษาในใบเสนอราคา
FAT ทดสอบคุณสมบัติเครื่อง ปฏิทิน เวลามาตรฐาน การจองซ้ำ และการเชื่อมล้มเหลว ตรวจว่าการเปลี่ยนเข้าแผนเวอร์ชันใด SAT เทียบเหตุหยุดจริง แผนซ่อม เพิ่มกะ การคืนเครื่อง และการปล่อยงานโดยคุณภาพกับแผนรายวัน รวมกรณีปฏิทินปิด เส้นทางหาย แม่พิมพ์ไม่อนุมัติ และเวลาฟื้นเครื่องไม่ชัด ข้อความผิดพลาดต้องแยกข้อมูลมาสเตอร์ไม่ครบจากกำลังจริงไม่พอ กำหนดผลที่คาดสำหรับแต่ละกรณีก่อนทดสอบ
วัดคุณภาพของมาสเตอร์กำลังการผลิต
การนับจำนวนระเบียนที่กรอกครบอาจทำให้มีข้อมูลมากแต่ใช้ไม่ได้ ติดตามสัดส่วนเครื่องสำคัญที่วัดและอนุมัติแล้ว การเปลี่ยนกระบวนการล่าสุดที่สะท้อนในระบบ ความล่าช้าในการลงข้อยกเว้นปฏิทิน สัดส่วนความต่างแผน–ผลจริงที่อธิบายได้ และเวลาแก้การเชื่อมระบบผิดพลาด สิ่งสำคัญคือฝ่ายแผนตอบได้ว่าทำไมวันหนึ่งกำลังไม่พอและควรแก้อย่างไร ไม่ใช่จำนวนช่องที่มีค่า
ข้อมูลแต่ละชนิดเปลี่ยนคนละจังหวะ การย้ายเครื่องหรือปรับแม่พิมพ์ต้องอนุมัติล่วงหน้า การเพิ่มกะเปลี่ยนปฏิทิน เครื่องเสียปิดช่วงว่างทันที ส่วนการแก้รอบเวลามาตรฐานต้องวัดและทบทวน หากใช้ขั้นตอนแก้เดียวกันทั้งหมด อาจทำให้เหตุฉุกเฉินช้าหรือมาตรฐานเปลี่ยนโดยไม่ตรวจ เมื่อฝ่ายแผนพบตัวเลขผิด ให้ตรวจค่ามาสเตอร์ กะ เหตุหยุด การจอง กลุ่มสินค้า และหน่วยก่อนแก้ แก้เฉพาะชั้นที่ผิด แล้วตรวจใบสั่งที่ยังไม่ยืนยันและวันส่งที่เคยแจ้งลูกค้า
ขั้นแรกสำหรับโรงงานไทย
เริ่มจากเวิร์กเซ็นเตอร์คอขวด สินค้าตัวแทน และมาตรฐานที่วัดจริง เชื่อมเหตุหยุดและการเปลี่ยนปฏิทิน แล้วเปรียบเทียบวันส่งและการปรับแผนก่อนขยายไปทุกเครื่อง เก็บเหตุผลของการแก้ค่าทุกครั้งเพื่อให้ฝ่ายวางแผนเชื่อถือ TOMAS TECH ช่วยออกแบบมาสเตอร์กำลังและปฏิทิน เชื่อมข้อมูล ERP–MES และเตรียม RFP กับการทดสอบรับงาน เตรียมรายชื่อเครื่อง เส้นทางสินค้าตัวอย่าง ตารางกะ เหตุหยุดล่าสุด และวิธีตอบวันส่งปัจจุบัน แล้วติดต่อ TOMAS TECH


