


ชิ้นงานเล็กผ่านจุดตรวจแต่ระบบนับไม่ครบ ภาชนะใสให้สัญญาณไม่นิ่ง หรือพื้นที่ข้างสายพานไม่พอสำหรับเซนเซอร์ทั่วไป ปัญหาเหล่านี้ทำให้ไฟเบอร์เซนเซอร์เป็นตัวเลือกที่น่าสนใจ แต่หัวตรวจขนาดเล็กเพียงอย่างเดียวไม่ใช่คำตอบ ต้องกำหนดวิธีตรวจจับ หัวไฟเบอร์ แอมพลิฟายเออร์ โหมดตอบสนอง ตำแหน่งติดตั้ง การเดินสาย และวิธีทดสอบร่วมกัน บทความนี้จัดลำดับการเลือกเพื่อให้ฝ่ายจัดซื้อ วิศวกรรม และซ่อมบำรุงของโรงงานไทยขอใบเสนอราคาและรับมอบงานด้วยเกณฑ์เดียวกัน
ไฟเบอร์เซนเซอร์เป็นโฟโตอิเล็กทริกเซนเซอร์ที่แยกวงจรไฟฟ้าในแอมพลิฟายเออร์ออกจากสายไฟเบอร์ที่นำแสงไปยังจุดตรวจ จึงวางหัวขนาดเล็กในพื้นที่แคบและนำแอมพลิฟายเออร์ไปไว้ในตำแหน่งที่ดูแลได้สะดวก อย่างไรก็ตาม ไม่ใช่สายไฟเบอร์ทุกแบบจะทนความร้อน สารเคมี หรือใช้กับวัตถุใสได้เสมอ ค่าระยะตรวจจับ รัศมีการดัด อุณหภูมิ และรุ่นแอมพลิฟายเออร์ที่เข้ากันได้ขึ้นอยู่กับรหัสสินค้าและเงื่อนไขเฉพาะ คำอธิบายเทคโนโลยีของ ifm แสดงส่วนประกอบสองส่วนนี้
หากยังเปรียบเทียบเซนเซอร์ชนิดต่าง ๆ อยู่ ให้อ่านคู่มือเลือกโฟโตอิเล็กทริกเซนเซอร์ ก่อน บทความนี้เน้นขั้นต่อไป คือการกำหนดสเปกเมื่อเลือกใช้แบบไฟเบอร์แล้ว และหากต้องกำหนดขอบเขตเครื่องจักรและระบบควบคุมทั้งโครงการ ให้ดูคู่มือจัดซื้อระบบ FA
เริ่มจากสิ่งที่ต้องตัดสิน ไม่ใช่หมายเลขรุ่น
ระบุให้ชัดว่าจะตรวจอะไร ณ ตำแหน่งใด และต้องได้คำตอบเมื่อไร คำว่า “ตรวจขวดใส” ยังไม่พอ ต้องรู้ว่าขวดเปล่าหรือบรรจุแล้ว มีฉลากหรือไม่ เอียงได้หรือไม่ และต้องการตรวจตัวขวด ฝา หรือระดับบรรจุ เลือกตัวอย่างที่ตรวจยากที่สุด เช่น ชิ้นงานเล็ก สีเข้ม สะท้อนมาก หรือโปร่งใสมาก รวมถึงสภาพที่หัวตรวจมีคราบตามรอบการทำความสะอาด บันทึกความเร็วสายพาน การเปลี่ยนรุ่นสินค้า แสงรอบข้าง การสั่นสะเทือน และพื้นที่สำหรับซ่อมบำรุง
กำหนดหน้าที่ของสัญญาณด้วย การตรวจว่ามีชิ้นงาน การกำหนดตำแหน่ง การนับ และการตรวจติดขัดยอมรับความหน่วงและความผิดพลาดต่างกัน ถ้าการนับตกหล่น ข้อมูลผลิตจะผิดแม้เครื่องยังเดินได้ จึงต้องรวมตัวกรองอินพุต PLC การตรวจขอบสัญญาณ และตัวตั้งเวลาในขอบเขตการทดสอบ ค่าขนาดวัตถุเล็กที่สุดในแค็ตตาล็อกไม่ใช่การรับประกันว่าระบบ PLC จะนับได้ครบทุกชิ้น
ข้อมูลเริ่มต้นที่ควรส่งผู้ขายประกอบด้วยขนาด วัสดุ สี ผิว ความโปร่งใส ทิศทางตรวจ ระยะจริง พื้นที่ติดตั้ง อุณหภูมิ น้ำมัน สารล้าง ความชื้น ส่วนที่สายต้องเคลื่อนที่ แรงดันและชนิดอินพุตควบคุม รอบผลิต และรอบทำความสะอาด หากขาดข้อมูลเหล่านี้ ราคาหัวเซนเซอร์ที่ต่ำอาจนำไปสู่การแก้ขายึดและสายไฟภายหลัง
เลือกแบบลำแสงผ่านหรือแบบสะท้อน
แบบลำแสงผ่าน (through-beam) วางหัวส่งและหัวรับไว้คนละด้านของชิ้นงาน แล้วตรวจการเปลี่ยนแปลงเมื่อวัตถุบังลำแสง หากติดตั้งได้ทั้งสองด้าน ควรเป็นตัวเลือกแรกสำหรับการผ่านของชิ้นงานเล็ก แต่ชิ้นงานใสก็ยังต้องทดสอบจริง เพราะความต่างของแสงอาจเล็ก แบบสะท้อน (reflective) ส่งและรับจากด้านเดียว เหมาะเมื่ออีกด้านเข้าไม่ถึง แต่สัญญาณขึ้นอยู่กับสี ความมัน มุมของชิ้นงาน และแสงสะท้อนจากพื้นหลังมากกว่า
งานตรวจขาพินที่อยู่ชิดกัน ขอบฟิล์ม กระจก หรือระดับของเหลวอาจต้องใช้หัวลำแสงแคบ เลนส์ ร่องแสง หรือหัวเฉพาะงาน ข้อความว่า “ตรวจวัตถุใสได้” ในแค็ตตาล็อกไม่ได้ครอบคลุมพลาสติกทุกชนิด ความหนา ความโค้ง และพื้นหลังทุกแบบ รายการ E32 ของ OMRON ระบุขนาดแกนแสง รัศมีดัด และระยะตรวจตามหัว แอมพลิฟายเออร์ และโหมด ไม่ควรใช้ตัวเลขระยะสูงสุดเพียงค่าเดียวตัดสิน

| ประเด็น | ลำแสงผ่าน | สะท้อน |
|---|---|---|
| พื้นที่ติดตั้ง | ต้องเข้าถึงสองด้าน | โดยทั่วไปเข้าถึงด้านเดียว |
| งานที่เหมาะ | ตรวจการผ่าน ชิ้นงานเล็ก ตำแหน่ง | ตรวจมี/ไม่มีในพื้นที่ด้านเดียว |
| สิ่งที่ต้องตรวจ | แนวลำแสง สายสองด้าน คราบสกปรก | พื้นหลัง สี ความมัน มุม |
| ชิ้นงานใส | วัดความต่างเมื่อบังแสงจริง | วัดแสงสะท้อนเทียบพื้นหลังจริง |
ตารางเป็นหลักการเปรียบเทียบ ไม่ใช่การรับประกันรุ่นสินค้า หากทำขายึดเล็ก ๆ อีกด้านได้ แบบลำแสงผ่านอาจมีต้นทุนตลอดอายุเครื่องต่ำกว่าแบบสะท้อนที่ต้องปรับบ่อย ตรวจด้วยว่าปรับแนวและทำความสะอาดได้เมื่อปิดการ์ดเครื่องแล้ว
เลือกหัวไฟเบอร์เป็นสี่ขั้น
ขั้นแรกเลือกทรงหัวที่ติดตั้งจริงได้ หัวเกลียวช่วยล็อกตำแหน่งและติดตั้งซ้ำ ส่วนหัวทรงกระบอกหรือแบนช่วยในพื้นที่จำกัด ตรวจ CAD รวมตัวหัว น็อต ขายึด พื้นที่ใช้เครื่องมือ ทิศสายออก และแนวเคลื่อนของชิ้นงาน หัวที่เล็กพออาจยังเปลี่ยนอะไหล่ไม่ได้เมื่ออยู่ในเครื่อง
ขั้นสองตรวจทางแสงด้วยแอมพลิฟายเออร์และโหมดที่ใช้จริง ระยะตามแค็ตตาล็อกเปลี่ยนได้ตามความยาวไฟเบอร์ เลนส์ วัตถุเป้าหมาย และโหมดตอบสนอง ข้อมูล E32 แสดงว่าหัวเดียวกันให้ระยะต่างกันเมื่อจับคู่กับ E3X-ZV หรือ E3NX-FA และเมื่อสลับโหมด วัดการแยกของค่าแสงระหว่างชิ้นงานที่ยอมรับกับสภาพว่างหรือชิ้นงานที่ต้องคัดทิ้ง ณ ระยะจริง หากมีหัวหลายตัวใกล้กัน ต้องทดสอบสัญญาณรบกวนกันด้วย
ขั้นสามตรวจสภาพแวดล้อม อุณหภูมิสูง สารล้าง น้ำมัน ฝุ่น น้ำค้าง และแรงสั่นต้องเทียบสเปกวัสดุหัว ปลอกสาย และระดับป้องกันของรหัสสินค้านั้น ifm แสดงไฟเบอร์บางรุ่น ที่มีรัศมีดัดต่ำสุด 1 มม. ทนการดัดได้สูงสุดหนึ่งล้านรอบ และมีตัวเลือกทนความร้อนถึง 290°C ตัวเลขเหล่านี้เป็นสเปกของสินค้าที่ระบุ ไม่ใช่คุณสมบัติทั่วไปของไฟเบอร์เซนเซอร์ทุกตัว
ขั้นสี่กำหนดความยาวและเส้นทางสาย ย้ายแอมพลิฟายเออร์ไปตู้ที่เข้าถึงง่ายย่อมเพิ่มความยาวสายและจุดดัด การดัดแน่นเกินสเปก การบิดบนชิ้นส่วนเคลื่อนที่ และการเสียดสีกับขอบโลหะทำให้แสงลดหรือสายขาด ตรวจว่ารุ่นนั้นตัดสายหน้างานได้หรือไม่ ต้องใช้เครื่องตัดเฉพาะหรือไม่ และหาอะไหล่ความยาวที่ต้องการในไทยได้หรือไม่
เลือกแอมพลิฟายเออร์โดยดูความเร็วและระยะเผื่อแสงพร้อมกัน
แอมพลิฟายเออร์รับค่าแสง ตั้งเกณฑ์ เลือกโหมด และส่งสัญญาณไป PLC เปรียบเทียบหัวที่รองรับ เวลาในการตอบสนอง ระยะเผื่อของค่าแสง เอาต์พุต NPN/PNP การแสดงค่า การสำรองพารามิเตอร์ และการเปลี่ยนอะไหล่ ถ้า PLC เดิมรับ NPN การเลือก PNP เพราะหัวไฟเบอร์เข้ากันได้ก็ยังทำให้สัญญาณใช้ไม่ได้
โหมดเร็วที่สุดไม่ใช่ตัวเลือกที่ดีที่สุดเสมอไป ความเร็วอาจแลกกับระยะตรวจหรือกำลังสำรองของแสง ข้อมูล OCF ของ ifm แสดงตัวอย่างเฉพาะผลิตภัณฑ์ HIGH SPEED 25 µs, FAST 50 µs, STANDARD 250 µs, FINE 1,000 µs, POWER 4,000 µs และ HIGH POWER 12,500 µs ส่วน Panasonic FX-500 ระบุ H-SP ไม่เกิน 25 µs, FAST ไม่เกิน 60 µs และ STD ไม่เกิน 250 µs สำหรับซีรีส์นั้น ห้ามนำเวลาที่เร็วที่สุดไปรวมกับระยะไกลที่สุดโดยไม่ยืนยันว่าเกิดในหัว โหมด และวัตถุเดียวกัน
จอแสดงค่าแสงช่วยเปรียบเทียบสภาพสะอาด สกปรก มีชิ้นงาน และไม่มีชิ้นงาน หากต้องการ IO-Link หรือวินิจฉัยจากระยะไกล ให้รวมมาสเตอร์ สาย จุดข้อมูล PLC และงานเชื่อมต่อในใบเสนอราคา คุณสมบัติของแอมพลิฟายเออร์จะมีประโยชน์ก็ต่อเมื่อข้อมูลไปถึงขั้นตอนบำรุงรักษา
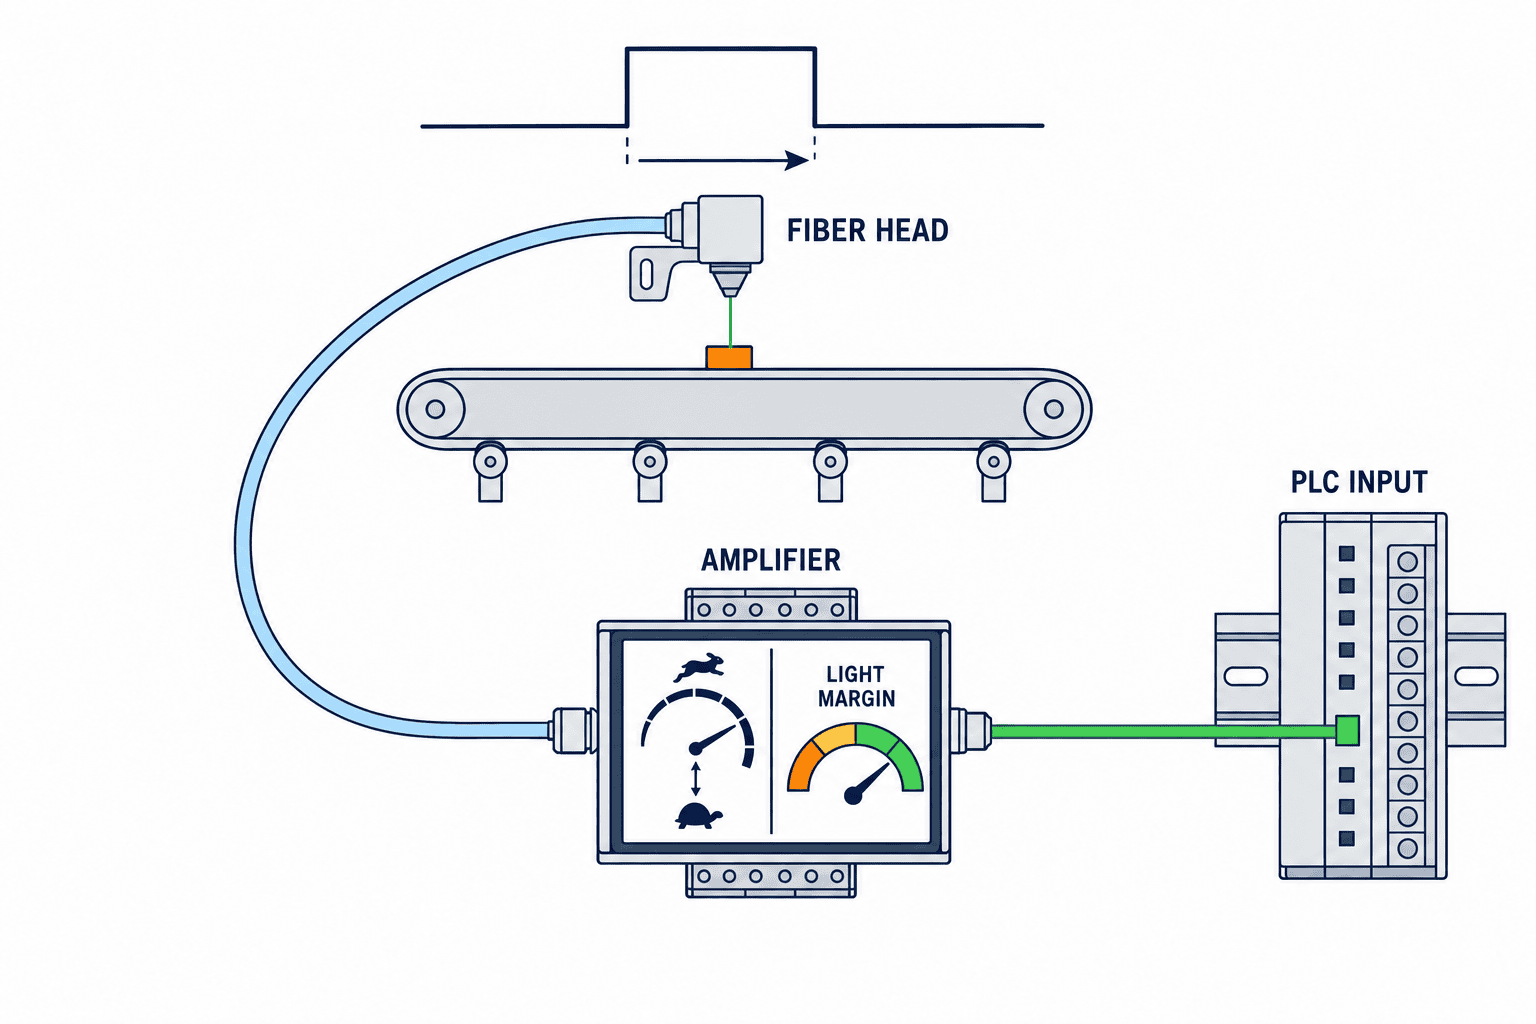
คำนวณเวลาที่ชิ้นงานตัดลำแสง
ความเร็วสายพานอย่างเดียวไม่พอ ให้นำความกว้างที่มีผลจริงของชิ้นงานตรงลำแสงหารด้วยความเร็วการเคลื่อนที่ ตัวอย่างเชิงเรขาคณิต ความกว้าง 2 มม. ที่ 1 ม./วินาที ทำให้ลำแสงถูกบังประมาณ 2 มิลลิวินาที แต่ไม่ใช่ค่ารับประกัน ต้องรวมขนาดจุดแสง การสั่น PLC scan ตัวกรองอินพุต และเวลาค้างสัญญาณ วัดรูปคลื่นจริงบนเครื่อง
การนับต้องมีเวลา OFF ระหว่างชิ้นงานเพียงพอด้วย เซนเซอร์อาจเห็นแต่ละชิ้น แต่ PLC รวมสองพัลส์เป็นชิ้นเดียว การหยุด กลับทิศ หรือเด้งกลับอาจนับซ้ำ กำหนดเงื่อนไขขอบสัญญาณ ทิศทางสายพาน และพฤติกรรมเมื่อเริ่มเดินใหม่ การแก้พัลส์สั้นด้วยโหมดเร็วต้องตรวจซ้ำว่าระยะเผื่อแสงยังพอเมื่อหัวมีคราบ
วัตถุใสมีความแปรปรวนมาก ฉลาก ของเหลว ความหนาผนัง รอยต่อแม่พิมพ์ หยดน้ำ และไอน้ำเปลี่ยนแสงที่ผ่านหรือสะท้อน ทดสอบขวดเปล่าและเต็ม ใสและมีสี แห้งและเปียก รวมหลายล็อต คำแนะนำผู้ผลิตช่วยคัดรุ่นเบื้องต้น แต่การทดลองด้วยวัตถุจริงเป็นเกณฑ์รับมอบ
ใช้ตารางเจ็ดช่องเพื่อเทียบใบเสนอราคา
กำหนดช่อง “งานและรูปแบบความเสียหาย”, “หัวตรวจ”, “แอมพลิฟายเออร์และโหมด”, “การติดตั้งทางกล”, “การต่อไฟฟ้า”, “วิธีตรวจรับ” และ “อะไหล่กับการบำรุงรักษา” ขอรหัสหัวและแอมพลิฟายเออร์ที่จับคู่กัน ความยาวไฟเบอร์ ชนิดเอาต์พุต อุปกรณ์เสริม ขายึด ระยะส่งมอบ และแหล่งอะไหล่ในไทย การมีแค่รหัสกับราคาไม่แสดงความเหมาะสมของงาน
| ข้อมูลจัดซื้อ | หลักฐานที่ขอ | ความเสี่ยงเมื่อขาด |
|---|---|---|
| ชิ้นงานและสภาพยากที่สุด | ตัวอย่าง ภาพ ขนาด ผิว ตำแหน่ง | เดโมผ่านแต่ผลิตจริงผิด |
| วิธีและตำแหน่ง | แบบลำแสง ระยะจริง พื้นที่ติดตั้ง | แก้ขายึดที่หน้างาน |
| หัวกับแอมป์ | รหัสคู่ โหมด ความเข้ากันได้ อะไหล่ | ซื้อชิ้นส่วนใช้ร่วมกันไม่ได้ |
| ระบบควบคุม | ไฟเลี้ยง NPN/PNP อินพุต PLC ตัวกรอง | สัญญาณหายหรือกลับด้าน |
| สภาพแวดล้อม | ความร้อน สารเคมี การดัด การล้าง | เสียเร็วหรือแสงลด |
| ตรวจรับ | ตัวอย่างผ่าน/ไม่ผ่าน เวลา และผลสัญญาณ | ตีความคำว่า “ตรวจได้” ต่างกัน |
ภาพรวมผลิตภัณฑ์ KEYENCE แสดงตัวเลือกแบบผ่าน สะท้อนกลับ สะท้อนกระจาย และหัวทนสภาพแวดล้อม จึงควรขอข้อเสนอที่เจาะจงงาน ไม่ใช่ราคา “ไฟเบอร์เซนเซอร์หนึ่งชุด” เทียบต้นทุนรวมของขายึด พื้นที่ตู้ สาย การตั้งค่า อะไหล่ และเวลาหยุดเมื่อเปลี่ยนหัว แอมป์ที่มีข้อมูลมากแต่ไม่มีใครใช้วิเคราะห์ก็อาจไม่คุ้ม
ติดตั้ง ตั้งค่า และทำความสะอาดโดยรักษาระยะเผื่อ
ปัญหาหน้างานจำนวนมากมาจากการติดตั้ง หัวบนขายึดบางที่ยื่นยาวจะขยับตามแรงสั่น แบบลำแสงผ่านต้องปรับแนวได้และล็อกตำแหน่งได้ แบบสะท้อนต้องตรวจมุมกับผิวมันวาวและพื้นหลัง ตำแหน่งควรป้องกันการชนโดยไม่ขวางการทำความสะอาด
อย่าตั้งค่าจากตัวอย่างดีเพียงชิ้นเดียว บันทึกค่าแสงเมื่อเป็นชิ้นงานดี ชิ้นงานเสีย พื้นหลังว่าง สินค้ารุ่นที่ตรวจยาก และหัวที่สกปรกสมจริง ตรวจว่าค่าทั้งสองกลุ่มไม่ทับกันและเกณฑ์อยู่ห่างจากขอบพอ การสอนสองจุดช่วยตั้งต้น แต่ไม่ได้ทดสอบทุกความแปรปรวน ขั้นตอน ifm แสดงการบันทึกเมื่อมีและไม่มีวัตถุ
หากค่าแสงลดลงเรื่อย ๆ ให้ตรวจเลนส์ สาย ขายึด และแสงแวดล้อมก่อนลดเกณฑ์ซ้ำ ๆ เพราะอาจทำให้ตรวจพื้นหลังผิด เก็บภาพการติดตั้ง ค่าตั้งต้น โหมด และพารามิเตอร์เพื่อให้ช่างคนถัดไปคืนสภาพเดิมได้
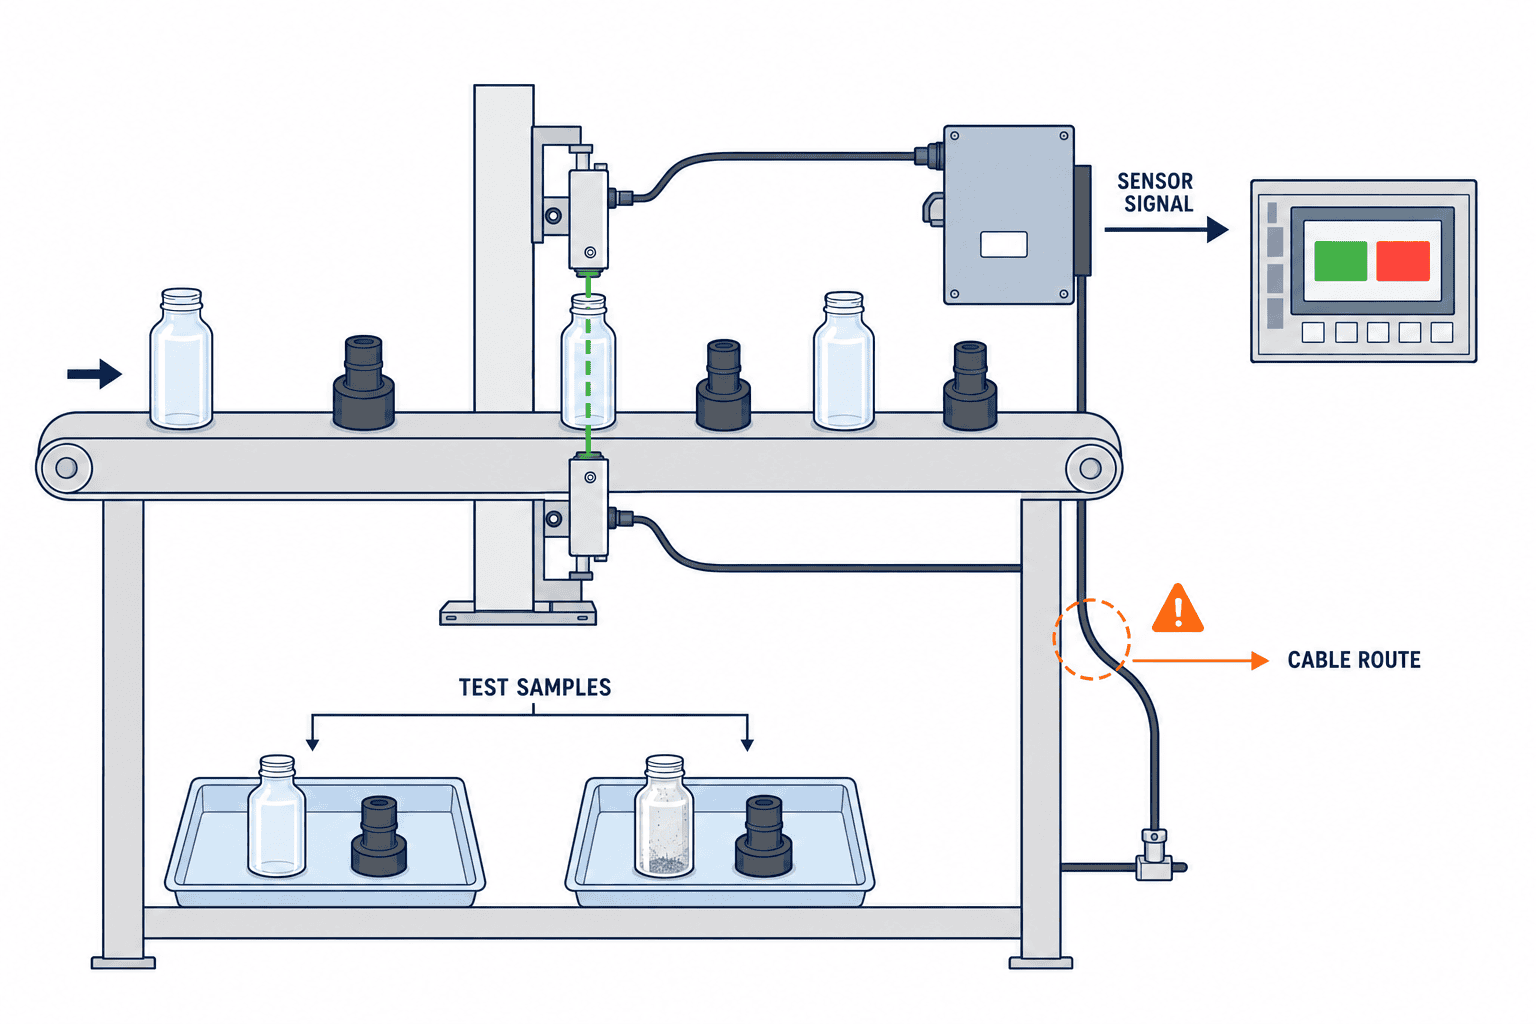
FAT และ SAT ต้องพิสูจน์การใช้งานจริง
FAT ทดสอบสิ่งที่ผู้สร้างเครื่องทำได้ก่อนส่ง ส่วน SAT ทดสอบกับชิ้นงาน ความเร็ว และสภาพจริงของโรงงาน ในบันทึกทั้งสองให้ระบุชนิดและล็อตชิ้นงาน ทิศทาง ความเร็ว โหมด เกณฑ์ ค่าแสง ระยะเวลาทดสอบ จำนวนตรวจผิดและตกหล่น ตกลงเกณฑ์ผ่านตามอัตราความผิดพลาดที่ลูกค้ายอมรับและสภาพการผลิต ไม่มีกฎว่าทดสอบกี่พันรอบแล้วรับประกันทุกการใช้งาน
FAT ต้องครอบคลุมตัวอย่างทุกกลุ่ม พื้นหลัง และการเปลี่ยนสูตร SAT เพิ่มแรงสั่น แสงตามช่วงเวลา การล้าง การเดินนาน และการทำงานพร้อมเซนเซอร์ใกล้เคียง ตรวจด้วยว่าช่างไทยอ่านค่า หาของเปลี่ยน และเข้าใจคำอธิบายที่ตู้ได้หรือไม่ ถ้าเอาต์พุตเซนเซอร์ถูกแต่ PLC นับตก ให้ตรวจตัวกรอง scan และสายก่อนเปลี่ยนวิธีตรวจ หากตัวเลขบนแอมป์แกว่ง ให้ตรวจแสง พื้นหลัง การรบกวน ขายึด และไฟเบอร์ก่อน
สามตัวอย่างสำหรับการเลือกรุ่น
นับขั้วโลหะขนาดเล็ก: วัดความกว้างต่ำสุดและช่องว่างต่ำสุดระหว่างขั้ว หากติดตั้งสองด้านได้ เริ่มจากหัวลำแสงผ่านที่ลำแสงแคบ ทดสอบเวลา ON และ OFF ที่ความเร็วสูงสุด ขั้วที่สั่นอาจตัดลำแสงสองครั้ง จึงบันทึกผลตรวจแสงและผลนับ PLC แยกกัน
ตรวจภาชนะพลาสติกใสจากด้านเดียว: พิจารณาหัวสะท้อนหรือหัวเฉพาะวัตถุใส แต่ต้องทดสอบขวดเปล่า เต็ม มีฉลาก เปียก และเอียงจากหลายล็อต พื้นหลังโลหะกับพลาสติกสีดำให้ค่าแสงกลับต่างกัน การตรวจว่ามีขวดกับการตรวจว่ามีของเหลวเป็นคนละข้อกำหนด
ตรวจใกล้กระบวนการร้อน: วางแอมป์ห่างความร้อนได้ แต่หัวและปลอกสายยังต้องมีพิกัดเหมาะสม วัดอุณหภูมิเมื่อเครื่องร้อนคงที่ ตรวจการสัมผัสโลหะร้อนและแรงดึงเมื่อเปิดประตู อย่าใช้หัวมาตรฐานแทนรุ่นทนความร้อนโดยอาศัยชื่อ “ไฟเบอร์” เหมือนกัน
วิธีวัดระยะเผื่อแสงอย่างทำซ้ำได้
อย่ารายงานเพียงว่า “ตรวจได้” ให้อ่านค่าแสงรับของแอมพลิฟายเออร์ภายใต้เงื่อนไขเดียวกัน เริ่มจากหัวใหม่สะอาดและพื้นหลังไม่มีชิ้นงานหลายรอบเพื่อดูความกระจาย แล้วทดสอบทุกชนิด ทุกล็อต และทุกทิศทางที่อนุญาต บันทึกตัวที่ตรวจยากที่สุด ค่าแสดงผลคนละผู้ผลิตอาจมีมาตรวัดไม่เท่ากัน จึงเปรียบเทียบชิ้นงานดีและพื้นหลังภายในแอมป์ตัวเดียว จดเกณฑ์ที่ตั้งและระยะห่างจากค่าทั้งสองกลุ่มในใบทดสอบ
เพิ่มความยากทีละเงื่อนไข: ความเร็วสูงสุดจริง แสงกลางวัน/กลางคืน เซนเซอร์ข้างเคียงทำงาน ชิ้นงานเอียง และคราบก่อนถึงรอบล้าง เปลี่ยนหลายอย่างพร้อมกันจะหาสาเหตุไม่พบ ขวดใสขยับเพียงเล็กน้อยอาจทำให้ลำแสงผ่านผิวโค้งหรือรอยต่อแม่พิมพ์คนละจุด หากค่ากรณีเลวร้ายเข้าใกล้เกณฑ์ ให้เปรียบเทียบวิธีตรวจหรือจุดติดตั้งใหม่ก่อนสอนค่าเดิมซ้ำ
หากค่าแสงและไฟเอาต์พุตบนแอมป์ถูกแต่ PLC นับตก ให้ตรวจไฟเลี้ยง กราวด์ NPN/PNP ตัวกรองอินพุต สัญญาณรบกวน และรอบสแกน PLC หากค่าของชิ้นงานกับพื้นหลังทับกัน การแก้โปรแกรม PLC จะไม่สร้างความต่างทางแสง จดให้ชัดว่าปัญหาเกิดที่ชั้นใด
ตารางเงื่อนไขเดียวสำหรับคำขอราคา
ส่งเอกสารฉบับควบคุมเวอร์ชันเดียวกันให้ผู้สร้างเครื่องและผู้ขายเซนเซอร์ ระบุขั้นตอน รูปชิ้นงานจริง ความเร็วสูงสุด ช่องว่างต่ำสุด ภาพจุดตรวจ อุปกรณ์ข้างเคียง พื้นที่ยึด อุณหภูมิ สารล้าง I/O และผลกระทบเมื่ออ่านผิด สำหรับวัตถุใสให้แยกชนิดเรซิน ความหนา สี สิ่งบรรจุ ฉลาก และความเปียก บอกว่าตัวอย่างเป็นต้นแบบหรือผลิตจริง หากยังไม่ทราบความแปรปรวนของการผลิต ให้กำหนดการประเมินซ้ำที่โรงงาน
ขอให้ผู้เสนออธิบายทั้งวิธีที่แนะนำและวิธีที่ไม่เลือก หากเสนอแบบสะท้อนต้องแสดงการรับมือพื้นหลังและระยะเผื่อแสง หากเสนอแบบผ่านต้องแสดงจุดยึดทั้งสองด้าน การตั้งแนว และการล้าง ระบุรุ่นแอมป์ ชนิดเอาต์พุต โหมด วิธีตั้ง และวิธีกู้ค่าหลังเปลี่ยน มิฉะนั้นหัวต่อ ขายึด และแอมป์สำรองอาจตกหล่นจากราคา เปลี่ยนคำว่า “ใช้ได้กับชิ้นงานจริง” ให้เป็นข้อสอบร่วมกัน: ตัวอย่างใด กี่ครั้ง ความเร็ว แสง ระยะ และวิธีนับผิด/หลุด ใครปรับเกณฑ์ได้และใครต้องทดสอบทุกชนิดซ้ำหลังปรับ
อะไหล่และวิธีเปลี่ยนต้องทดสอบก่อนรับมอบ
ทำเครื่องหมายตำแหน่งหัวเดิม ถอดและติดหัวใหม่ คืนค่าบนแอมป์ แล้วทดสอบชิ้นงานยากที่สุดพร้อมพื้นหลังว่าง บันทึกเครื่องมือ ระยะเวลา และผู้ปรับแนว สายผลิตหลายชนิดไม่ถือว่าซ่อมเสร็จเพียงเพราะสินค้าชนิดเดียวเดินได้ จะเก็บทั้งหัวและแอมป์เป็นอะไหล่หรือไม่ให้ดูความเสียหายเมื่อหยุด ความเสี่ยงเสีย และเวลาหาของในไทย ของหน้าตาคล้ายในคลังอาจมีคุณสมบัติแสงต่างหรือไม่เข้ากัน หากตัดไฟเบอร์ที่หน้างาน ช่างต้องมีวิธีตัดและเสียบที่ถูกต้อง เก็บทิศหัว แนวแสง ทางดัด ภาพติดตั้ง และค่าตั้งกับรหัสเครื่อง หากค่าแสงหลังเปลี่ยนต่างจากค่าเริ่มรับงานมาก ต้องหาสาเหตุก่อนเดินผลิต
แยกเหตุผลที่ชิ้นงานแต่ละชนิดตรวจยาก
พลาสติกสีดำสะท้อนแสงน้อย จึงทดสอบล็อตสีเข้มสุดเมื่อใช้แบบสะท้อน โลหะผิวกระจกอาจสะท้อนแรงในมุมหนึ่งแต่เบาในอีกมุมหนึ่ง ต้องบันทึกมุมที่ยอมรับได้ พลาสติกใสขึ้นกับความโค้ง รอยต่อ สิ่งบรรจุ และพื้นหลัง อย่ารวมทั้งหมดว่า “ตรวจยาก” ให้แยกว่าแสงลด ค่าชิ้นงานกับพื้นหลังแยกไม่ออก หรือค่ากระจายกว้าง แล้วปรับวิธีและมุมให้ตรงสาเหตุ
รางนำ สายพานที่วิ่งไม่ตรง และแรงสั่นทำให้ชิ้นงานขยับ ทดสอบซ้าย ขวา สูง ต่ำ และหมุนถึงขอบช่วงที่อนุญาต ไม่ใช่จุดกลางเท่านั้น ที่ขอบช่วงลำแสงอาจผ่านรูหรือร่องแทนเนื้อวัสดุ ย้ายแนวแสงให้ตัดเนื้อชิ้นงานสม่ำเสมอมักดีกว่าเพิ่มความไว ระบุตำแหน่งในแบบและทดสอบซ้ำเมื่อเปลี่ยนรางนำ พื้นหลังอาจเป็นการ์ด โครงโลหะ สายพาน ชิ้นงานข้างเคียง หรือมือคน เปิดประตูเครื่องก็เปลี่ยนพื้นหลังได้ แผ่นบังสีดำ การปรับมุม หรือแบบผ่านอาจช่วย แต่ส่วนที่เพิ่มต้องทำความสะอาดได้ ทดสอบทุกสภาพปกติที่ไม่มีชิ้นงาน
เส้นแบ่งระหว่างการตรวจจับกับการควบคุมสายผลิต
สัญญาณ ON/OFF ถูกต้องยังไม่พิสูจน์ว่าเครื่องหยุด นับ และบันทึกถูก ไล่ตั้งแต่แรงดันที่ขั้ว PLC การตอบสนองอินพุต ตัวตั้งเวลาในโปรแกรม ชื่ออาการบน HMI ถึงเหตุการณ์ที่ส่งเข้าระบบผลิต หากชิ้นงานผ่านครั้งเดียวแต่มีข้อมูลผลิตสองรายการ สาเหตุอาจเป็นลอจิกกลับทิศหรือเริ่มใหม่ ไม่ใช่ทางแสง หาก PLC รับสัญญาณแต่ HMI ไม่ระบุหัวที่ผิด ช่างจะหาจุดเสียช้า ระบุว่าใครกำหนดตำแหน่งหัว ใครทำขายึด ตั้งแอมป์ แก้ PLC บันทึก FAT/SAT และอนุมัติรับงาน โดยเฉพาะเมื่อผู้ขาย ผู้สร้างเครื่อง และผู้รวมระบบเป็นคนละราย
ทดลองหนึ่งสถานีก่อนสั่งทั้งสาย
เลือกจุดตัวแทนหนึ่งตำแหน่ง เปรียบเทียบสองวิธีหรือสองรุ่นด้วยตัวอย่างผลิตชุดเดียวกัน รวมล็อตยาก พื้นหลังว่าง แสงใช้งาน และสภาพก่อนรอบล้าง เทียบทั้งผลตรวจ เวลาตั้ง พื้นที่ติดตั้ง ระยะเผื่อแสง ความสะดวกในการล้าง และการคืนตำแหน่งหลังเปลี่ยน ช่างจะพบข้อจำกัดที่ตารางสเปกไม่บอก เขียนเหตุผลที่เลือกและไม่เลือก เช่น “แบบสะท้อนติดตั้งถูกกว่า แต่ค่าแสงของชิ้นงานสีดำทับพื้นหลัง จึงเลือกแบบผ่าน” ส่งต่อข้อจำกัดที่ยังอยู่ เช่น มุมเอียงที่ตรวจไม่ได้ หรือรอบล้างที่ห้ามยืด ไปยังคู่มือปฏิบัติ
ผูกใบทดสอบที่ยืนยันแล้วกับรหัสเครื่อง รุ่นหัว รุ่นแอมป์ และเวอร์ชันค่าตั้ง การย้ายเครื่องหรืออัปเดต PLC อาจเปลี่ยนผลโดยไม่เปลี่ยนเซนเซอร์ การจัดการเปลี่ยนแปลงจึงต้องดูตัวกรองอินพุตและลอจิกนับด้วย สอนผู้ล้างให้เช็ดผิวแสงโดยไม่ขยับหัว และระบุค่าแสดงผลที่ต้องตรวจหลังเช็ด
ข้อผิดพลาดที่พบบ่อยและการส่งมอบงาน
อย่าใช้ระยะสูงสุดในแค็ตตาล็อกเป็นระยะออกแบบโดยไม่วัดกับโหมดและวัตถุจริง อย่าดัดสายแคบกว่าพิกัด อย่าเลือกความเร็วโดยไม่วัดระยะเผื่อแสง อย่าเดาว่าหัวเข้ากับแอมป์หรือ NPN เข้ากับ PLC จากรูปร่าง อย่าอนุมัติวัตถุใสจากตัวอย่างใหม่สะอาดเพียงชิ้นเดียว และอย่าใช้โฟโตอิเล็กทริกไฟเบอร์เซนเซอร์ทั่วไปเป็นอุปกรณ์ความปลอดภัยของบุคลากร เอกสาร OMRON เตือนว่าไม่ได้ออกแบบเพื่อรับรองความปลอดภัยของคนโดยตรงหรือโดยอ้อม ต้องทำการประเมินความเสี่ยงและเลือกอุปกรณ์นิรภัยที่เหมาะแยกต่างหาก
ก่อนซื้อ ให้ทดลองกับชิ้นงานยากจริง ยืนยันคู่หัวและแอมป์ วัดระยะเผื่อที่ความเร็วใช้งาน ตรวจอินพุต PLC อนุมัติขายึดและทางทำความสะอาด ป้องกันจุดดัด หาอะไหล่ในไทย และตกลง FAT/SAT เมื่อเพิ่มรุ่นสินค้าหรือเร่งสายพานภายหลัง ต้องทดสอบซ้ำ เก็บโหมด เกณฑ์ ลอจิกเอาต์พุต ตัวตั้งเวลา การป้องกันรบกวน วันที่และเหตุผลการเปลี่ยนไว้ในเอกสารเครื่อง
TOMAS TECH ช่วยประเมินตำแหน่งตรวจร่วมกับการติดตั้งทางกล การรับสัญญาณเข้า PLC/HMI และการบันทึกข้อมูลผลิตและคุณภาพ หากสายการผลิตในไทยพลาดชิ้นงานเล็ก อ่านวัตถุใสผิด หรือไม่ทราบเหตุหยุดเครื่อง ส่งข้อมูลชิ้นงาน วิดีโอสายการผลิต รูปจุดติดตั้ง และสเปกอินพุต PLC ผ่านหน้าติดต่อเรา เพื่อเริ่มกำหนดเงื่อนไขทดลองหนึ่งกระบวนการ


