


Nếu chỉ chọn xi lanh không ty theo hành trình và lực đẩy trên catalogue, khi lắp vào máy có thể gặp bàn trượt bị nghiêng, sản phẩm nảy ở cuối hành trình hoặc chu kỳ thực tế chậm hơn dự kiến sau khi đấu đường khí. Với tuyến chuyển tải dài tại nhà máy Thái Lan, hồ sơ mua sắm cần xét cả khối lượng và trọng tâm tải, mô men lên dẫn hướng, năng lượng lúc dừng, nguồn khí, tín hiệu điều khiển và cách thay thế phụ tùng. Bài này chuyển các yếu tố đó thành yêu cầu mời chào giá RFP, thử nghiệm nghiệm thu tại nhà cung cấp FAT và nghiệm thu sau lắp đặt SAT có thể kiểm chứng.
Xác định nhiệm vụ chuyển tải trước khi chọn xi lanh không ty
Xi lanh không ty là cơ cấu tuyến tính khí nén có bàn trượt chạy dọc thân xi lanh, không có ty piston nhô ra ngoài. Festo mô tả ưu điểm chiều dài lắp đặt ngắn và quãng di chuyển lớn, với một nhóm sản phẩm có hành trình tới 8,5 m. Đây là thông tin cho cả nhóm, không có nghĩa mọi mã hàng đều làm việc ở 8,5 m với mọi tải trọng, dẫn hướng và tốc độ. Parker cũng mô tả OSP-P là cấu trúc mô đun kết hợp thân xi lanh, dẫn hướng và phanh. Phải xác định cấu hình theo dữ liệu mã hàng hiện hành.
Trước tiên, đánh dấu điểm lấy và điểm giao của sản phẩm trên cùng một bản vẽ bố trí. Ví dụ khi chuyển khay từ máy ép nhựa sang bàn kiểm tra, hành trình hữu ích không chỉ là khoảng cách giữa tâm hai máy. Nó cần tính tấm gá bàn trượt, cữ dừng, đầu nối, bán kính uốn ống và khoảng đặt sản phẩm. Chiều dài lắp đặt tổng thể còn có nắp đầu, đầu nối và vị trí gắn cảm biến. Đối chiếu bản vẽ kích thước với vỏ che và không gian bảo dưỡng thực tế.
Tiếp theo, xác định trục nằm ngang, thẳng đứng hay treo cao; lượt về có tải không; chỉ cần hai đầu hành trình hay điểm dừng trung gian; khi mất điện hoặc mất khí, tải sẽ chuyển động ra sao. Một trục khí nén hai vị trí không mặc nhiên là hệ định vị liên tục chính xác hoặc cơ cấu giữ tải thẳng đứng an toàn. Nếu đó là yêu cầu bắt buộc, hãy so sánh bộ truyền động điện, phanh, cữ chặn cơ khí hoặc phương án chống rơi cùng trong dự án.
Khảo sát khi máy ở trạng thái vận hành
Đo khoảng trống với cửa che ở vị trí đóng. Nếu chỉ đo khi cửa mở, gân tăng cứng hoặc máng cáp có thể va vào cơ cấu lúc đóng lại. Mô phỏng riêng sản phẩm nặng nhất, trọng tâm cao nhất và đồ gá dày nhất trên toàn hành trình. Khi cải tạo dây chuyền cũ, ghi cả lỗ bắt chân và chỗ cần để rút xi lanh hoặc bàn trượt ra thay. Nếu ống khí chuyển động theo trục, kiểm tra bán kính uốn, điểm mài mòn và nơi ống có thể mắc vào khung.
Viết trình tự điều khiển: cho phép khởi động, xác nhận kẹp, tiến, xác nhận cuối hành trình, xác nhận giao sản phẩm, lùi. Với từng bước, ghi rõ tín hiệu PLC cần có để chuyển bước. Nếu cảm biến xác nhận giao hàng chỉ xuất hiện sau khi báo giá, số I/O và phần sửa tủ điều khiển sẽ thay đổi. Van điện từ và điều tốc cũng thuộc cùng một trục. Có thể tham khảo thêm bài chọn cụm van điện từ khí nén và chọn van điều tốc khí nén để xác định giao diện này.
Chọn khớp nối cơ khí hay khớp nối từ theo nhiệm vụ
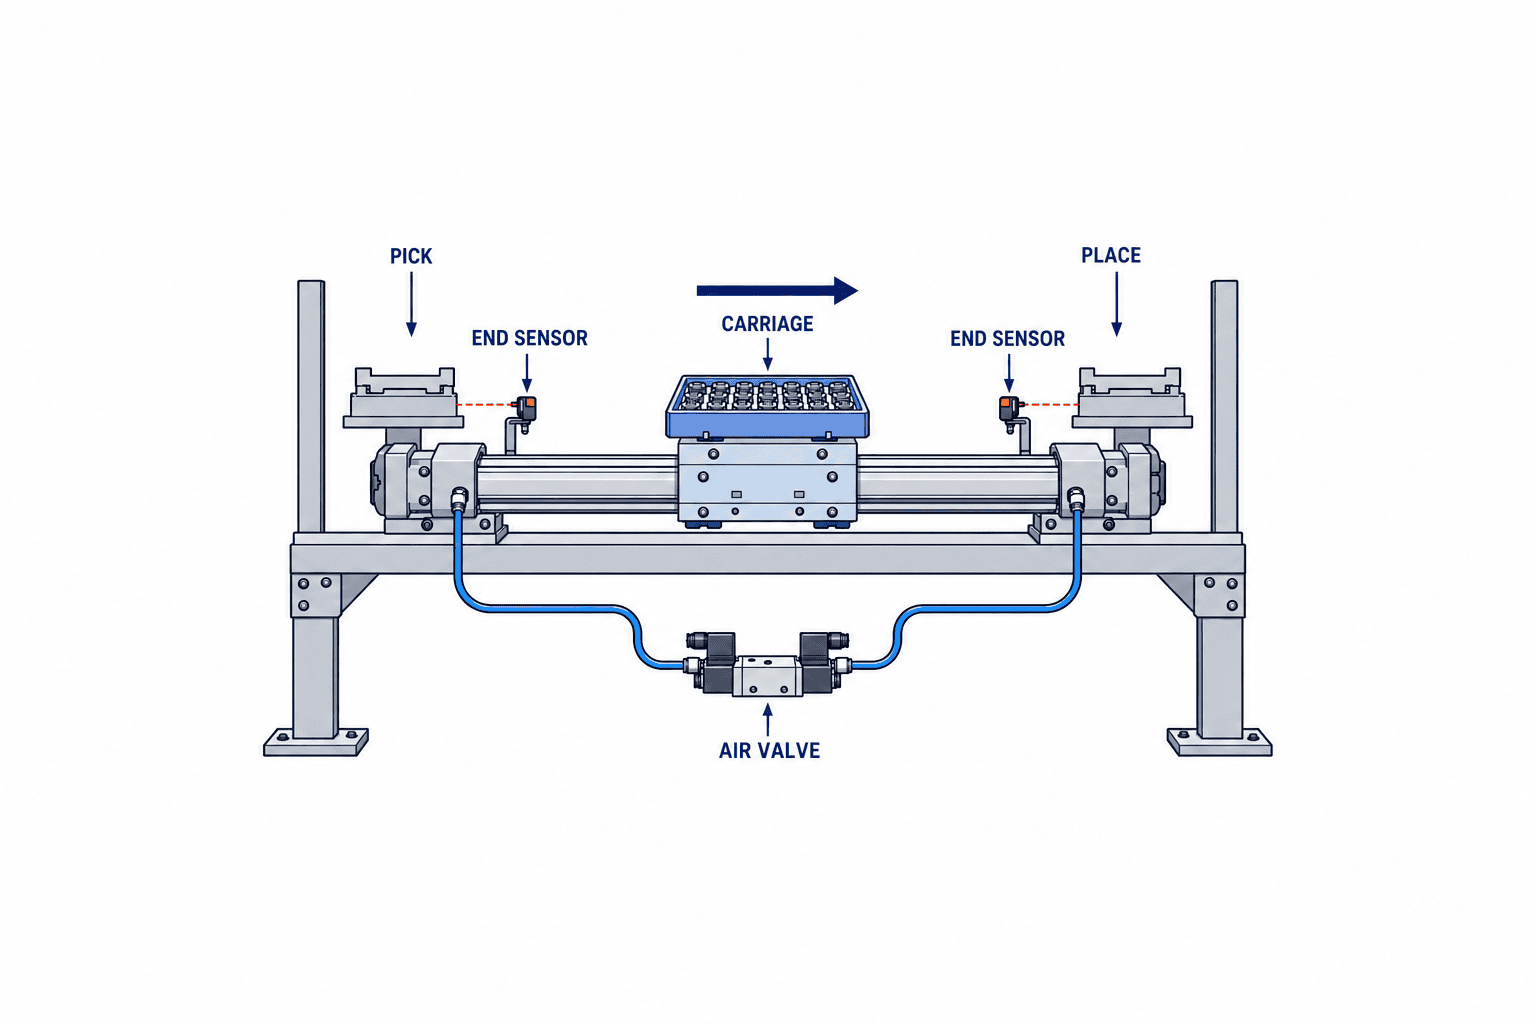
Ở loại liên kết cơ khí, cơ cấu đi qua khe trên thân xi lanh truyền chuyển động của piston tới bàn trượt ngoài, trong khi dải kín hạn chế rò khí. Tài liệu MY1 của SMC và OSP-P của Parker là nguồn trực tiếp để hiểu cấu trúc này. Loại liên kết từ dùng lực từ nối piston trong với con trượt ngoài mà không cần khe xuyên thân; Festo trình bày nó như nhóm sản phẩm riêng. Không loại nào luôn tốt hơn. Cần so lực kéo, lực ngoài, yêu cầu vệ sinh, cách dừng và cách bảo trì.
Khớp nối từ có thể tách khi ngoại lực vượt khả năng của mẫu cụ thể. Với nguy cơ va chạm hoặc dừng đột ngột, yêu cầu nhà cung cấp cung cấp giới hạn và thử cách ghép lại ở FAT. Với loại cơ khí, kiểm tra dải kín, tấm che, đường bụi xâm nhập và chu kỳ thay. Ở cả hai loại, phạm vi ứng dụng thay đổi nhiều tùy tải đặt trực tiếp trên bàn trượt hay một ray độc lập nhận khối lượng và mô men.
| Nội dung | Liên kết cơ khí | Liên kết từ |
|---|---|---|
| Truyền lực | Nối piston với bàn trượt bên ngoài bằng cơ khí | Nối piston với con trượt ngoài bằng lực từ |
| Quá tải | Xét thân, ray và chân gá | Xét thêm giới hạn tách và cách phục hồi |
| Vệ sinh | Kiểm tra dải kín và che chắn | Kiểm tra mặt ống và vùng bàn trượt |
| Hỏi trong RFP | Thay dải kín, che chắn, ray, phụ tùng | Lực cho phép, điều kiện tách, quy trình ghép lại |
Tên gọi “xi lanh không ty” có thể chỉ phiên bản cơ bản không dẫn hướng, bản dùng bạc trượt hoặc bản ray tuyến tính chính xác. Catalogue MY1 của SMC nêu mô men và khối lượng cho phép theo cấu hình, đồng thời yêu cầu xem tốc độ và va đập cuối hành trình. Dòng AVENTICS RTC của Emerson cũng có bản cơ bản và bản dành cho tải lớn. Nếu RFP chỉ ghi “một bộ xi lanh không ty”, những báo giá khác cấu hình sẽ không thể so sánh. Hãy ghi loại dẫn hướng và trường hợp tải cần tính.
Kiểm tra trọng tâm và mô men trước khối lượng tải
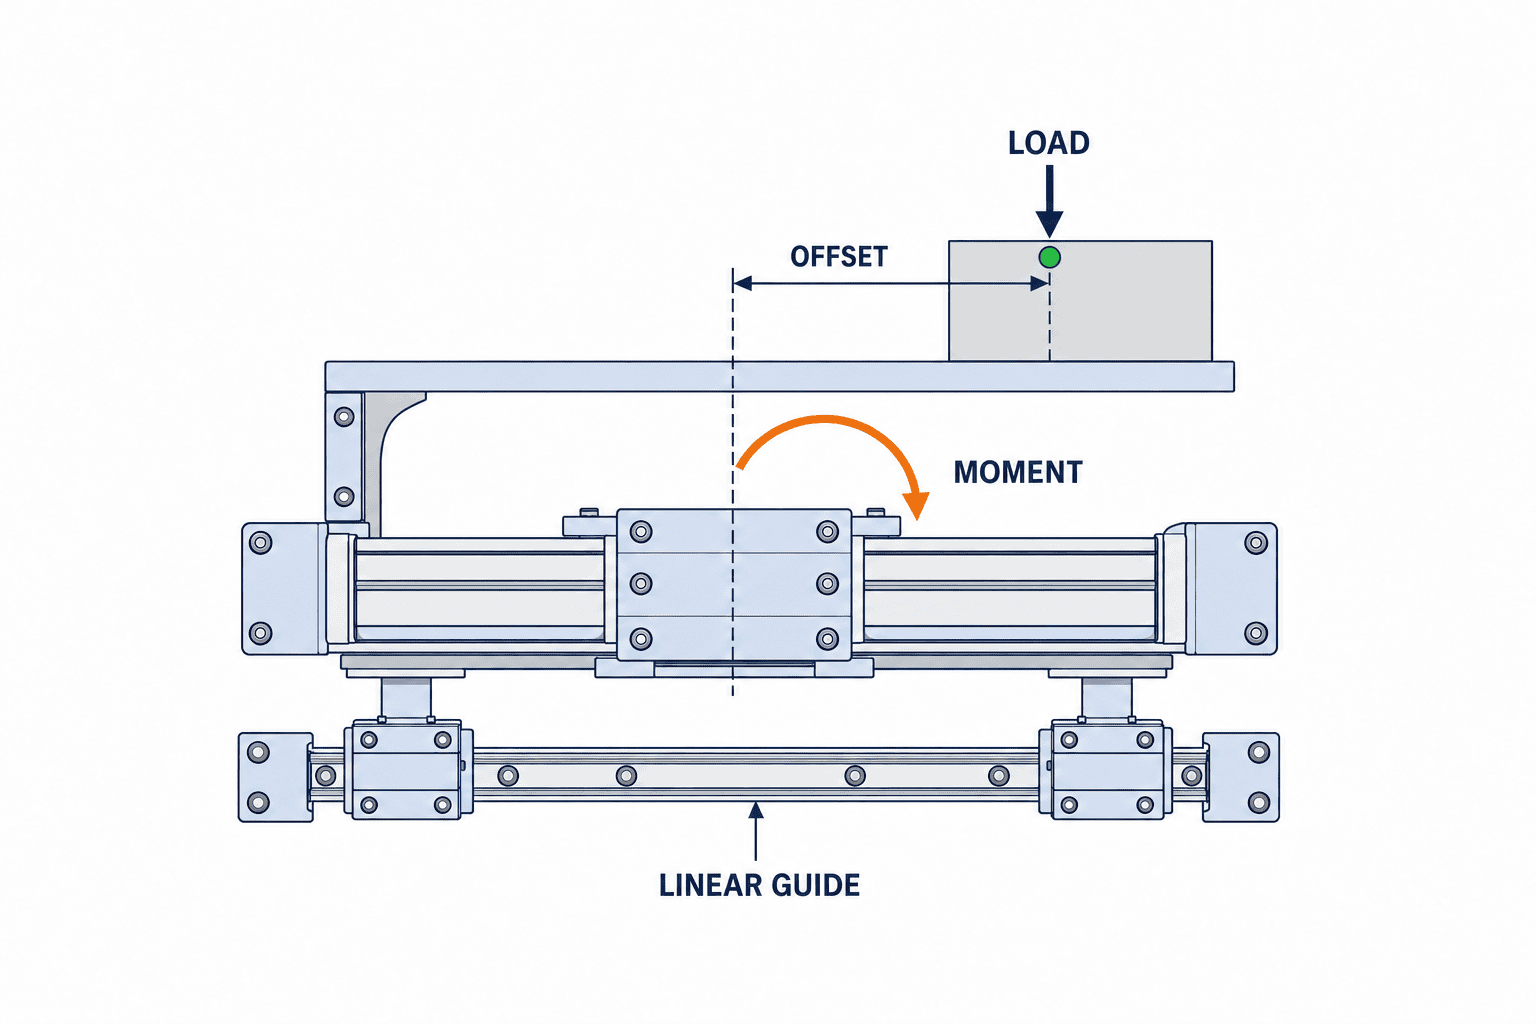
Một sản phẩm có thể nhẹ hơn giá trị tải cho phép trên catalogue nhưng vẫn vượt mô men cho phép vì trọng tâm cách xa bàn trượt. Năm kilôgam trên giá đỡ chìa ngang tạo tác động khác năm kilôgam đặt ngay phía trên bàn trượt. Gia tốc, giảm tốc và va chạm cuối hành trình còn bổ sung tải động. Vì vậy RFP cần ghi tổng khối lượng lớn nhất của sản phẩm và đồ gá, tọa độ trọng tâm theo ba trục, hướng chuyển động, điều kiện tăng giảm tốc và tư thế khi dừng khẩn cấp.
Tài liệu chọn MY1 của SMC yêu cầu kiểm cả tải cho phép và mô men cho phép, kể cả mô men động khi chạm cữ cuối. Không áp bảng tải tĩnh đơn lẻ cho đồ gá công xôn dài. Khi có nhiều mô men cùng lúc, dùng phương pháp đánh giá tải kết hợp của nhà sản xuất. Yêu cầu bảng tính từ nhà cung cấp để có thể tính lại khi thiết kế thay đổi.
Chú ý đơn vị: lực là N, mô men là N·m, khối lượng là kg, khoảng lệch có thể ghi mm hoặc m. Không sao chép 5 kg thành 5 N, không quên đổi 300 mm thành 0,3 m trước khi tính mô men hoặc coi lực lý thuyết của xi lanh là lực hữu ích tại máy. Ma sát, tổn thất áp suất, lưu lượng van, tiền tải ray và tư thế đều ảnh hưởng. Chọn dự phòng theo quy trình của nhà sản xuất và tiêu chuẩn kỹ thuật của nhà máy, không áp một hệ số chung cho mọi ứng dụng.
Chọn hướng lắp và cấu trúc dẫn hướng
Trục ngang cần xét lật tải và xoắn bàn trượt. Trục treo cần xét mối ghép lỏng và vật rơi. Trục đứng cần biết tải làm gì khi mất khí. Trục dài còn cần đánh giá độ võng và khoảng cách giữa các điểm đỡ. Dù catalogue nói có thể lắp nhiều hướng, chân đỡ của từng mã vẫn phải kiểm với bản vẽ. Parker công bố kích thước cho nhiều cặp xi lanh và dẫn hướng. Nếu cách đỡ khác điều kiện công bố, xin xác nhận bằng văn bản và thử trên máy.
Ray tích hợp có thể giảm số bộ phận. Nếu máy đã có ray tuyến tính cứng, có thể chỉ dùng xi lanh để tạo lực. Tuy nhiên hai hệ dẫn hướng song song có thể kẹt nếu không đồng trục. Chỉ định mặt chuẩn, độ song song, khớp bù sai lệch, giãn nở nhiệt và phương pháp đo khi lắp. Ghi “chỉnh tại hiện trường” mà không có chuẩn đo là chưa đủ.
Tính hành trình, tốc độ và điểm dừng cùng nhau
Hành trình hữu ích phải tính từ điểm giao nhận cộng phần chìa của sản phẩm và kẹp, khoảng về gốc và dung sai cơ khí. Hành trình dài quá cũng có chi phí: tăng chiều dài thân, khí tiêu thụ và có thể kéo dài chu kỳ. Kiểm bước hành trình tiêu chuẩn, thời gian giao hàng cho kích thước đặc biệt, khả năng chỉnh về sau và phụ tùng. Ghi cả quãng chuyển hữu ích lẫn không gian lắp tổng thể tối đa.
Tốc độ tối đa trên catalogue không phải thời gian chu kỳ. Quãng đường chia thời gian mục tiêu chỉ cho vận tốc trung bình; trục còn phải tăng giảm tốc, chờ xác nhận kẹp, chuyển van, đọc cảm biến cuối, giao sản phẩm và hết rung. Lượt đi có tải khác lượt về trống. Xác định chu kỳ toàn máy và chính xác điểm bắt đầu, kết thúc đo. AVENTICS công bố tốc độ, áp suất và giảm chấn theo mã, nhưng giới hạn catalogue không phải cam kết hiệu năng vô điều kiện cho dây chuyền cụ thể.
Xem giảm chấn khí tích hợp cùng bộ giảm chấn ngoài và cữ chặn cơ khí. Dải điều chỉnh có bao quát sản phẩm nặng và nhẹ không? Trục phải ở đâu khi mất điện hoặc dừng khẩn? Sản phẩm còn rung làm cảm biến công đoạn sau đọc sai không? Nếu yêu cầu lặp lại vị trí, đo độ lặp của mốc cơ khí riêng với độ lặp khi cảm biến tác động. Nếu cần nhiều vị trí được kiểm soát, xem lại công nghệ trục và điều khiển thay vì ép một xi lanh khí hai vị trí làm việc ngoài khả năng.
Ghi điều kiện cấp khí thực vào đặc tả thiết bị
Lực và tốc độ đổi khi áp suất giảm ngay tại bộ truyền động. Ống nhánh quá nhỏ, ống dài, đầu nối hạn chế dòng, van nhỏ hoặc lọc tắc thường chỉ lộ ra lúc chạy thử tại chỗ. Ghi dải áp suất sử dụng tại cổng trục, vị trí đo, các thiết bị dùng khí cùng lúc và chất lượng khí. Đo khi trục chạy; đồng hồ ở máy nén không thay thế được.
Với dây chuyền nhiều chu kỳ, ước tính khí tiêu thụ theo thời gian chạy, nhưng thể tích mỗi chu kỳ trong catalogue nhân số chu kỳ không thể lập tức coi là hóa đơn tiện ích. Cần tách rò rỉ, khí thổi lúc chờ, áp suất cài đặt, hiệu suất máy nén và tổn thất đường ống. Festo cung cấp công cụ hỗ trợ chọn và tính khí tiêu thụ. Dùng phép tính làm điểm bắt đầu rồi kiểm bằng lưu lượng kế hoặc nhật ký vận hành tại nhà máy.
An toàn thuộc về cả hệ thống, không phải nhãn trên xi lanh
Ngay cả cơ cấu nhỏ có thể đưa đồ gá vào điểm kẹp hoặc gây va chạm, vật rơi. ISO 4414:2010 đề cập quy tắc chung và yêu cầu an toàn cho hệ khí nén cùng bộ phận dùng trên máy. Không suy ra rằng dấu trên một xi lanh hoàn tất đánh giá rủi ro của cả máy. Kết nối mạch khí với che chắn, dừng, xả áp dư và chống khởi động bất ngờ. Chủ dự án cần xác định yêu cầu pháp lý tại Thái Lan và tiêu chuẩn khách hàng áp dụng cho công trình đó.
Với trục đứng và trục treo, thử tải thực khi áp suất giảm. Nếu cần giữ tải, cân nhắc thiết bị chống rơi cơ khí; không coi ma sát khí nén là chức năng giữ tải có mức an toàn đã được chứng nhận. Lập bảng trạng thái khi mở cửa che, dừng khẩn, mất điện, cô lập khí và cấp khí lại. Tránh chuyển động bất ngờ lúc tái cấp khí; chỉ khởi động lại sau khi xác nhận con người đã rời vùng nguy hiểm.
Áp dư khi bảo dưỡng cũng quan trọng. Van một chiều và khoang kín có thể giữ khí dù đã đóng van đầu nguồn. Đối chiếu sơ đồ mạch với điểm cô lập thực tế và viết quy trình khóa và gắn thẻ bằng ngôn ngữ kỹ thuật viên sử dụng. FAT kiểm ý định mạch; SAT kiểm van chính, đường xả, chỉ thị và vị trí thao tác tại hiện trường.
Viết RFP để các báo giá có thể so sánh
Yêu cầu “một xi lanh không ty” là chưa đủ. Cho mọi nhà cung cấp cùng một trường hợp tải và thời gian chu kỳ, rồi yêu cầu tính chọn kích thước. Xác định tính năng, môi trường và cách xác minh trước khi khóa mã. Nếu thông số chưa biết, ghi ai sẽ đo gì tại hiện trường thay vì để ô trống như một tùy chọn.
| Mục RFP | Điều kiện bên mua cung cấp | Bằng chứng cần từ nhà cung cấp |
|---|---|---|
| Tải | Khối lượng tối đa, kích thước, trọng tâm sản phẩm và đồ gá | Bản vẽ tải, tính mô men cho phép |
| Trục | Ngang, đứng hay treo; hành trình hữu ích | Bản vẽ kích thước và khoảng đỡ |
| Thời gian | Lượt đi-về, ổn định sau dừng, điểm đo | Trình tự, tính tốc độ và giảm chấn |
| Khí | Áp đầu trục, chất lượng, người dùng đồng thời | Tính lực và lưu lượng van, đầu nối, ống |
| Điều khiển | Tín hiệu PLC, xác nhận kẹp/cuối/giao | Danh sách I/O, mạch, trạng thái lỗi |
| An toàn/bảo dưỡng | Che chắn, xả áp, không gian tháo | Đánh giá rủi ro, quy trình, phụ tùng |
| Nghiệm thu | Sản phẩm thật, áp suất, tốc độ, tiêu chí đạt | Kế hoạch FAT/SAT, kết quả đo, sửa lỗi |
Làm rõ phạm vi giá: chỉ thân xi lanh hay gồm ray, giá đỡ, cảm biến, van điều tốc, van điện từ, ống, sửa PLC, che chắn, lắp và hiệu chỉnh. Đánh dấu từng dòng là “đã gồm”, “tính riêng” hoặc “bên mua cấp” trước khi so tổng. Hỏi nguồn và thời gian cung ứng phớt, bàn trượt, cảm biến tại Thái Lan. Nếu không thể dừng máy ca đêm, thời gian khôi phục quan trọng như giá đầu tư.
Đừng chọn báo giá rẻ vì thiếu dẫn hướng
Phân tách chênh lệch giá theo dẫn hướng, giảm chấn, số cảm biến, phạm vi thử và bảo hành. Nếu một báo giá có ray tích hợp còn báo giá khác chỉ có thân truyền động, chi phí thiết kế ray, lắp và bảo dưỡng vẫn còn. Ghi riêng vốn ban đầu, thời gian dừng lắp đặt, phụ tùng, khí nén và kiểm tra định kỳ. Nêu giả định về giờ công tiết kiệm, thời gian chạy và đổi mẫu; ước tính trước lắp không phải kết quả hoàn vốn đã đo.
Đánh giá kỹ thuật thành đáp ứng, đáp ứng có điều kiện và không đáp ứng; tính chi phí thử thêm cho từng điều kiện. Hoãn thử sản phẩm thật hoặc thử an toàn để rút ngắn giao hàng có thể dẫn đến SAT không đạt. Nếu cho phép đổi mã, yêu cầu bằng chứng tương đương về mô men, kích thước, I/O và phụ tùng.
FAT và SAT cần đo gì?
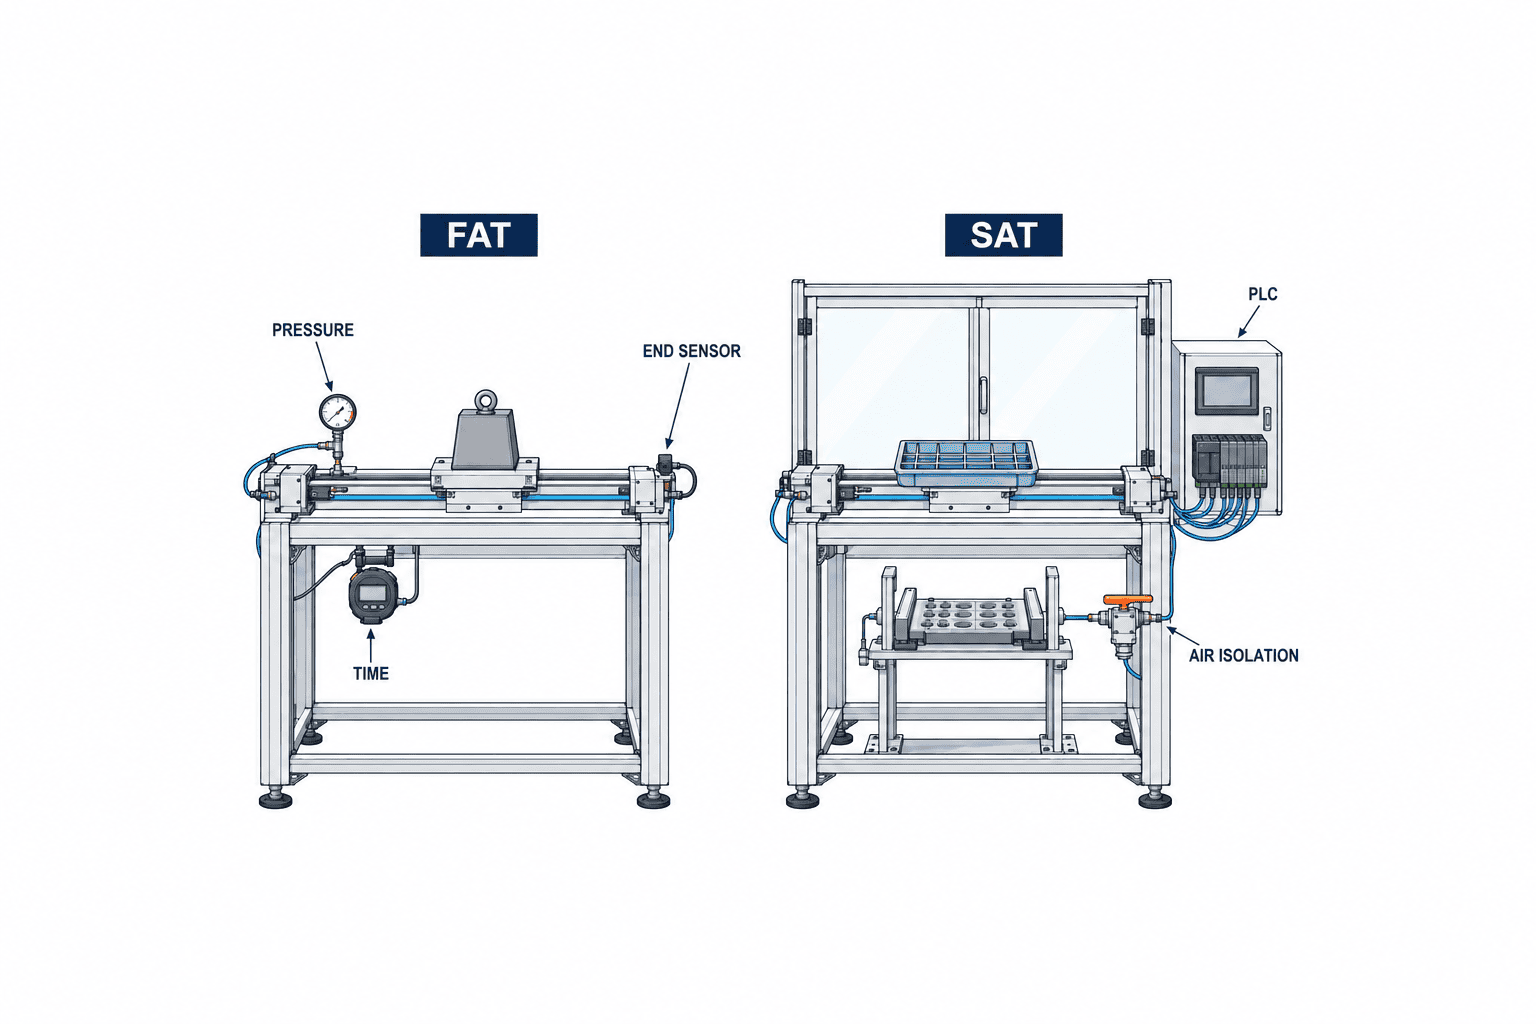
FAT tại nhà cung cấp kiểm cấu hình theo hợp đồng trước khi gửi. SAT tại nhà máy Thái Lan lặp các kiểm tra quan trọng với điện, khí, PLC, sản phẩm và lối đi của người vận hành thực. Hai bước không thay thế nhau. Dùng cùng mã yêu cầu trên phiếu cả hai để truy kết quả về RFP.
Ở FAT, so nhãn mã, hành trình, cổng khí, cảm biến và ray với bản vẽ duyệt. Dùng đồ gá mô phỏng khối lượng và độ lệch trọng tâm lớn nhất. Ghi thời gian đi-về có và không tải, độ ổn định lúc dừng, rung, phát hiện cảm biến và trạng thái sau dừng khẩn. Với trục dài, quan sát võng giữa nhịp, lỏng gối đỡ và ống bị mắc. Ghi áp và tốc độ đo được, không chấp nhận “nhanh” hay “êm” làm chuẩn. Lưu mã thiết bị đo, hiệu chuẩn, người thử và mã mẫu.
Ở SAT, thử gần áp suất vận hành thấp nhất và trong thời gian các thiết bị khác cũng dùng khí. Kiểm xem áp thay đổi có làm thay đổi thời gian, giảm chấn hoặc gây timeout PLC không. Thử thay phụ tùng một lần và ghi thời gian tháo che, căn chỉnh lại, kiểm rò và khởi động. Kiểm hướng dẫn tiếng Thái và nhãn thực tế khớp sơ đồ mạch.
| Phép thử | Bằng chứng FAT | Bằng chứng SAT |
|---|---|---|
| Hành trình và va chạm | Kích thước, đầu hành trình, mẫu giả | Không vướng trên toàn hành trình máy thật |
| Tải và dừng | Video, thời gian, vị trí ở tải và lệch tâm lớn nhất | Kết quả lặp với sản phẩm và khí hiện trường |
| Trạng thái lỗi | Mất điện, dừng khẩn, cô lập khí | Van chính, cửa che và PLC đã lắp |
| Bảo dưỡng | Cách tháo, dụng cụ | Không gian thao tác, phụ tùng và thời gian hồi phục |
Thống nhất số mẫu và giới hạn đạt/không đạt trong hợp đồng. Mười lần chạy trống thành công không chứng minh độ ổn định sản xuất, nhưng thử vô tải hàng vạn lần không có cơ sở cũng ít giá trị. Lập ma trận theo chu kỳ, biến thể sản phẩm, áp và tải. Bao gồm tải nặng nhất, áp thấp nhất dự kiến và điều kiện dừng khó nhất. Quy định cách sửa, thử lại, thời hạn và trách nhiệm khi không đạt.
Lắp đặt và bảo dưỡng tại nhà máy Thái Lan
Ngôn ngữ thiết kế có thể khác ngôn ngữ của đội bảo dưỡng. Nếu chỉ giao ghi chú tiếng Nhật, mỗi lần chỉnh giảm chấn hay thay cảm biến có thể phải chờ nhà cung cấp. Ghi mã, giá trị cài ban đầu, thứ tự thay, trạng thái an toàn khi lỗi và kiểm tra tái khởi động bằng ngôn ngữ đội vận hành. Giữ lịch sử chỉnh giá trị để kiểm sau bảo trì.
Ở nơi nóng, bụi hoặc rửa hóa chất, không mặc nhiên áp điều kiện môi trường chung của catalogue. Đối chiếu giới hạn nhiệt độ, vật liệu phớt, che chắn và ăn mòn của mã với đo đạc thực tế. Kiểm che bổ sung không cản bảo dưỡng và bụi không lấp rãnh cảm biến. Với phòng sạch hoặc vùng nguy hiểm cháy nổ, hỏi nhà sản xuất về mã và chứng nhận phù hợp thay vì suy từ mã tiêu chuẩn.
Dự trữ “một xi lanh hoàn chỉnh” không phải cách duy nhất. Hỏi phớt, cảm biến, đầu nối, ống hoặc ray nào thay được tại chỗ. Một số bộ cần hãng chỉnh lại sau tháo, lúc đó thay nguyên cụm dự phòng có thể nhanh hơn. Phân biệt vật tư mua được trong nước với nhập khẩu rồi quyết số lượng theo thời gian giao và thời gian dừng chấp nhận. Làm rõ bảo hành theo bộ phận, số chu kỳ và điều kiện bảo trì.
Xếp lịch triển khai có thời gian dự phòng
Tách khảo sát, khóa đặc tả, báo giá, duyệt thiết kế, đặt vật tư, FAT, vận chuyển, lắp, SAT và tăng sản lượng. Với dây chuyền cũ, giữ cửa sổ dừng máy trước và hoàn thiện tối đa ống, dây trong FAT. Kế hoạch không có dự phòng sẽ đình trệ khi mẫu giao chậm hoặc bản vẽ hiện trạng sai. Đưa ngày giao mẫu, người duyệt, thời gian dừng và hạn giao hướng dẫn ngôn ngữ địa phương vào tiến độ.
Thử quy mô nhỏ với sản phẩm thật trước khi khóa đặc tả
Khi bản vẽ và catalogue chưa đủ để chọn mã cuối, nên thử ngắn với sản phẩm thực. Đừng chỉ thử vật nặng nhất: thêm vật mỏng dễ rung, vật có trọng tâm lệch và vật có bề mặt kẹp mềm. Với đồ gá điều chỉnh được, chọn tư thế bất lợi nhất. Ghi khối lượng, trọng tâm, lực kẹp và cách lắp để so kết quả bằng số ngoài video.
Giàn thử của nhà cung cấp và dây chuyền thật có thể khác nguồn khí, chiều dài ống. Chia điều kiện thành chuẩn nhà cung cấp, điều kiện thường của nhà máy Thái Lan và điều kiện áp thấp dự kiến. Nêu áp nào đo tại đầu trục, không lẫn với đồng hồ đầu máy nén. Đo cả thời gian từ lúc đến cuối hành trình tới khi vật ổn định để công đoạn tiếp nhận an toàn. Chu kỳ máy chỉ thực sự xong khi công đoạn sau nhận được, không phải lúc xi lanh vừa chạm cữ.
Quan sát bàn trượt bị kẹt, tiếng ở vùng phớt, ray lắc, giá đỡ võng, vật trượt và cảm biến chập chờn. Nếu có, giảm tốc đơn thuần không chứng minh đã giải quyết nguyên nhân. Phân tách khả năng ray, vị trí trọng tâm, chỉnh giảm chấn, lưu lượng khí và độ cứng gối. Kiểm chặt bu lông và rò sau thử. Thử vật thật có thể phát hiện vấn đề lắp đặt mà bảng tính theo catalogue không thấy.
Nếu thử xong đổi mã hoặc giá, phát hành bản vẽ sửa đổi. RFP phải yêu cầu cấu hình giao sản xuất giống cấu hình đã thử, mọi thay đổi có tính tương đương và thử lại khi cần. Kết quả tốt với ống tạm, cảm biến đặt tạm hoặc áp cao riêng phòng thử không phải bằng chứng hiệu năng ở dây chuyền.
Gửi mẫu và nhận kết quả có thể truy xuất
Gắn mã sản phẩm, khối lượng, trọng tâm, tình trạng bề mặt và vết xước cho phép lên mẫu. Nếu nhiều biến thể, chọn đại diện giới hạn về khối lượng, hình dạng và vị trí kẹp, đồng thời ghi lý do. Yêu cầu bảng tính chọn, điều kiện thử, kết quả đo, video, mã đề xuất và rủi ro còn lại dưới cùng số phiên bản. Một câu “đạt” không đủ để xét phạm vi khi có biến thể mới sau sáu tháng.
Thử sản phẩm không thay kỹ thuật an toàn. Đưa vị trí người và hành vi khi dừng trở lại đánh giá rủi ro của máy, rồi xác nhận ở FAT/SAT. Ống dễ nhìn khi nằm trong phòng thử có thể trở nên khó tiếp cận sau khi che máy sản xuất. Nghiệm thu cần xác nhận kiểm tra và thay thế an toàn bên cạnh chuyển động thành công.
Giữ cả lần không đạt. Một lần không tới cuối ở áp thấp, vật bị nghiêng hay hồi phục thủ công lâu cho biết rủi ro sản xuất. Lưu mọi điều kiện và kết quả thay vì chỉ lấy trung bình những lần đạt; thử lại cùng điều kiện sau sửa. Ghi phạm vi sản phẩm và tốc độ được duyệt vào hướng dẫn, biến thể ngoài phạm vi phải đánh giá lại. Dùng thời gian dừng và áp ban đầu làm mốc bảo trì, chia sẻ với kỹ thuật sản xuất và chất lượng. Nếu thời gian di chuyển tăng dần, kiểm rò, lọc, van và ma sát ray trước khi tăng áp. Ghi lý do và người đổi thiết lập để truy điều kiện máy khi điều tra lỗi sản phẩm.
Câu hỏi thường gặp
So sánh chi phí xi lanh không ty như thế nào?
So cùng phạm vi gồm thân, dẫn hướng, cảm biến, van, điều tốc, ống, sửa PLC, che chắn, lắp, thử và phụ tùng. So liên kết cơ khí và từ với cùng nhiệm vụ. Giá công khai đổi theo cấu hình, quốc gia và thời điểm; hãy lấy báo giá chính thức cho thị trường Thái Lan từ một RFP chung.
Hành trình dài có nghĩa dùng được cho mọi ứng dụng không?
Không. Festo và AVENTICS có dòng hành trình dài nhưng từng mã giới hạn tải, gối đỡ, tốc độ, áp và môi trường. Cung cấp hành trình hữu ích, không gian lắp, trọng tâm và điều kiện dừng. Giá trị tối đa của dòng là có điều kiện, không phải bảo đảm hiệu năng máy thực.
Tải trọng trong giới hạn thì có thể bỏ tính dẫn hướng không?
Không. Tải lệch tâm, tăng giảm tốc và va đập cuối có thể làm mô men vượt giới hạn dù khối lượng còn thấp. Hướng dẫn SMC yêu cầu xét cả khối lượng và mô men. Xin bảng tính và thử trường hợp bất lợi tại FAT.
Kiểm dừng an toàn ở FAT hay SAT?
Cả hai. FAT kiểm mạch dự kiến và đáp ứng cơ bản với dừng khẩn, cô lập khí. SAT kiểm PLC, che chắn, van chính và vùng làm việc đã lắp. Trục đứng và treo cần đặc biệt chú ý chống rơi và chuyển động bất ngờ khi khí trở lại.
Khảo sát cải tạo dây chuyền nên đo gì trước?
Đo quãng chuyển, khoảng trống với che chắn đóng, khối lượng và trọng tâm lớn nhất của sản phẩm và đồ gá, áp khi chạy gần trục, I/O PLC còn trống, cửa sổ dừng máy và không gian thay thiết bị. Chọn mã trước khi biết các dữ liệu này thường dẫn đến phải thêm ống, che và cảm biến muộn.
Kết luận: chọn theo khả năng dừng với tải thực
Xi lanh không ty giúp đạt quãng chuyển tuyến tính dài trong chiều dài lắp tương đối gọn. Nhưng quyết định mua phải dựa vào việc tải và đồ gá thực đi đúng thời gian, dừng an toàn và đội tại nhà máy có thể khôi phục. So nguyên lý liên kết, mô men dẫn hướng, cấp khí, dừng và bảo trì trong một đặc tả, rồi gắn nó với bằng chứng FAT/SAT.
Nếu đang xem xét chuyển tải dài hoặc cải tạo dây chuyền tại Thái Lan, bạn có thể liên hệ TOMAS TECH ngay khi kích thước sản phẩm, bố trí và chu kỳ còn đang được xác định. Chúng tôi có thể cùng xây dựng RFP và kế hoạch nghiệm thu từ điều kiện thực địa.


