


การเลือก Network TAP สำหรับเครือข่ายอุตสาหกรรมควรเริ่มจากลิงก์การผลิตที่จะสังเกต ไม่ใช่เริ่มจากแคตตาล็อกสินค้า TAP ช่วยส่งสำเนาการสื่อสารของ PLC, HMI และระบบโรงงานไปยังเครื่องมือตรวจสอบแบบไม่ส่งคำสั่งกลับ แต่การเลือกผิดอาจทำให้สายการผลิตหยุดระหว่างติดตั้ง มองไม่เห็นข้อมูลขากลับ พอร์ตตรวจสอบรับข้อมูลไม่ทัน หรือเกิดพฤติกรรมที่คาดไม่ถึงเมื่อไฟดับ บทความนี้เสนอวิธีเปรียบเทียบ TAP กับ SPAN ตรวจเงื่อนไขสายทองแดงและใยแก้วนำแสง และกำหนด RFP, FAT, SAT สำหรับโรงงานในประเทศไทย ประเด็นหลักคือการได้หลักฐานการสื่อสารอย่างปลอดภัย ส่วนการเลือกสวิตช์ ไฟร์วอลล์ และระบบสำรองเส้นทางเป็นงานออกแบบแยกต่างหาก
ก่อนเลือก Industrial Network TAP ต้องระบุลิงก์และเป้าหมายการสังเกต
TAP หรือ Test Access Point เป็นอุปกรณ์ที่แทรกในลิงก์และส่งสำเนาทราฟฟิกไปยังเครื่องมือตรวจสอบ คำว่า TAP ไม่ได้รับประกันว่าจะเห็นทุกแพ็กเก็ตเสมอไป ชนิดสื่อ ความเร็ว ทิศทาง รูปแบบรวมข้อมูล ความจุพอร์ตตรวจสอบ และพฤติกรรมเมื่อเสียแตกต่างกันตามรุ่น ให้นำแผนผังเครือข่ายปัจจุบันมาระบุลิงก์ที่อาจติดตั้ง เช่น PLC ไปสวิตช์อุตสาหกรรม สวิตช์ในเซลล์ผลิตไปสวิตช์ส่วนกลาง หรือเซลล์ผลิตไปเครือข่ายหลักของโรงงาน ใส่แท็กอุปกรณ์ปลายทาง เส้นทางปกติ และเส้นทางหลังเกิดการสลับระบบ
แยกวัตถุประสงค์ให้ชัด การค้นหาสินทรัพย์ต้องเห็นบทสนทนาของโปรโตคอลต่อเนื่องพอที่จะระบุอุปกรณ์ การวิเคราะห์เหตุขัดข้องต้องเก็บช่วงข้อมูลพุ่งสูง การส่งซ้ำ และข้อผิดพลาด ส่วน IDS ต้องการข้อมูลสองทิศทาง เวลา และระยะเก็บข้อมูลที่เหมาะกับกฎตรวจจับ งานตรวจสอบย้อนกลับด้านคุณภาพอาจต้องเทียบเหตุการณ์ PLC กับธุรกรรม MES บนแกนเวลาเดียวกัน จุดสังเกตเดียวจึงอาจไม่ตอบทุกโจทย์ เขียนรายการต้นทางและปลายทางของการสื่อสารที่ต้องเห็น แล้วตรวจว่าแต่ละรายการผ่านลิงก์ใดทั้งในสภาวะปกติและตอนสลับเส้นทาง TAP ที่ทางออกเซลล์ไม่เห็นการสื่อสาร PLC–HMI ที่อยู่ภายในเซลล์นั้น
NIST SP 800-82 Rev. 3 ฉบับ Final ให้กรอบความปลอดภัย OT โดยคำนึงถึงสมรรถนะ ความเชื่อถือได้ และความปลอดภัยของกระบวนการ ณ ตุลาคม 2026 Rev. 4 ยังเป็น initial public draft ดังนั้นฉบับ Final ล่าสุดคือ Rev. 3 ขั้นตอนในบทความเป็นการประยุกต์หลักคิดด้านความพร้อมใช้งานในโรงงาน ไม่ได้หมายความว่า NIST รับรอง TAP รุ่นใด
จัดทำทะเบียนลิงก์ที่จะตรวจสอบ
สำหรับแต่ละลิงก์ ให้บันทึกแท็กปลายทาง รุ่นของแบบแปลน ชนิดสายและหัวต่อ ความเร็วที่เจรจาใช้งานจริง VLAN, PoE, โปรโตคอล เส้นทางสำรอง และช่วงเวลาที่อนุญาตให้หยุดระบบ พอร์ตที่ระบุหรือตั้งค่าไว้เป็น 1 Gbps อาจเจรจาใช้งานจริงเพียง 100 Mbps ในทางกลับกัน แบบเก่าอาจระบุ 100 Mbps แต่ลิงก์หน้างานถูกอัปเกรดเป็น 1 Gbps แล้ว จึงต้องตรวจสถานะพอร์ตจริงและสายหน้างาน อย่าสั่งซื้อจากแบบเก่าอย่างเดียว รวมรายการสื่อสารที่จุดนั้นจะมองไม่เห็นไว้ในทะเบียนด้วย เมื่อวงแหวนสำรองสลับเส้นทาง ข้อมูลอาจไม่ผ่านจุดเดิม การไม่เห็นข้อมูลในกรณีนี้เป็นปัญหาการออกแบบจุดสังเกต ไม่ใช่ TAP เสีย
TAP กับ SPAN ต่างกันอย่างไร: เปรียบเทียบด้วยหลักฐานรับมอบ
SPAN คือฟังก์ชันสวิตช์ที่คัดลอกทราฟฟิกจากพอร์ตต้นทางไปยังพอร์ตปลายทาง หากสวิตช์รองรับและมีพอร์ตว่าง อาจหลีกเลี่ยงการตัดสายจริงได้ แต่การเปลี่ยนค่าก็ยังต้องได้รับอนุมัติ TAP แบบ inline ต้องถอดลิงก์เดิมและแทรกอุปกรณ์ตามแผนหยุดระบบ ทั้งสองวิธีต้องพิสูจน์ว่าแพ็กเก็ตที่ต้องการไปถึงเซ็นเซอร์ภายใต้โหลดและการตั้งค่าจริง
คู่มือ SPAN/RSPAN ของ Cisco IE3x00 อธิบายพอร์ตต้นทาง พอร์ตปลายทาง และข้อจำกัดของแพลตฟอร์ม ส่วน คู่มือ Cisco Nexus 9000 ชี้ว่าข้อจำกัดขึ้นกับผลิตภัณฑ์ อย่านำข้อจำกัดของสวิตช์ดาต้าเซ็นเตอร์ไปอ้างแทนสวิตช์ IE ในโรงงาน ตรวจรุ่นจริง เวอร์ชันซอฟต์แวร์ จำนวน source ทิศทาง ตัวกรอง และพอร์ต destination
| ประเด็น | SPAN | TAP แบบ inline |
|---|---|---|
| การเปลี่ยนหน้างาน | เปลี่ยนค่าบนสวิตช์และขออนุมัติ | แทรกในลิงก์จริง ต้องมีช่วงหยุดและแผนคืนสภาพ |
| การคัดลอก | ขึ้นกับฟังก์ชันสวิตช์ โหลด และค่าพอร์ต | ขึ้นกับสื่อ โหมด TAP พอร์ตตรวจสอบ และไฟเลี้ยง |
| จุดเสี่ยง | ใช้สวิตช์ผลิตงานร่วมกับระบบตรวจสอบ | เพิ่มอุปกรณ์และหัวต่อในลิงก์ผลิตงาน |
| ทิศทาง | ตรวจความหมาย RX/TX ของ source | ตรวจ breakout แยกสองขาหรือ aggregation |
| จุดเริ่มต้นที่เหมาะ | ต้องหลีกเลี่ยงการหยุดและสวิตช์ผ่านการทดสอบ | ต้องการจุดสังเกตเฉพาะและพฤติกรรมเสียที่กำหนดได้ |
อย่าสรุปว่า TAP ทุกตัวไม่มีข้อมูลหาย หรือ SPAN ทุกตัวทิ้งแพ็กเก็ตสำคัญ SPAN อาจเพียงพอเมื่อทดสอบผ่าน ส่วน TAP แบบรวมขาอาจล้นพอร์ต แบ่งแสงแล้วกำลังแสงไม่พอ หรือเกิดความเสี่ยงขณะติดตั้ง ให้ใช้ทราฟฟิกพีคและการทดสอบเหตุขัดข้องชุดเดียวกันเปรียบเทียบทั้งสองทางเลือก
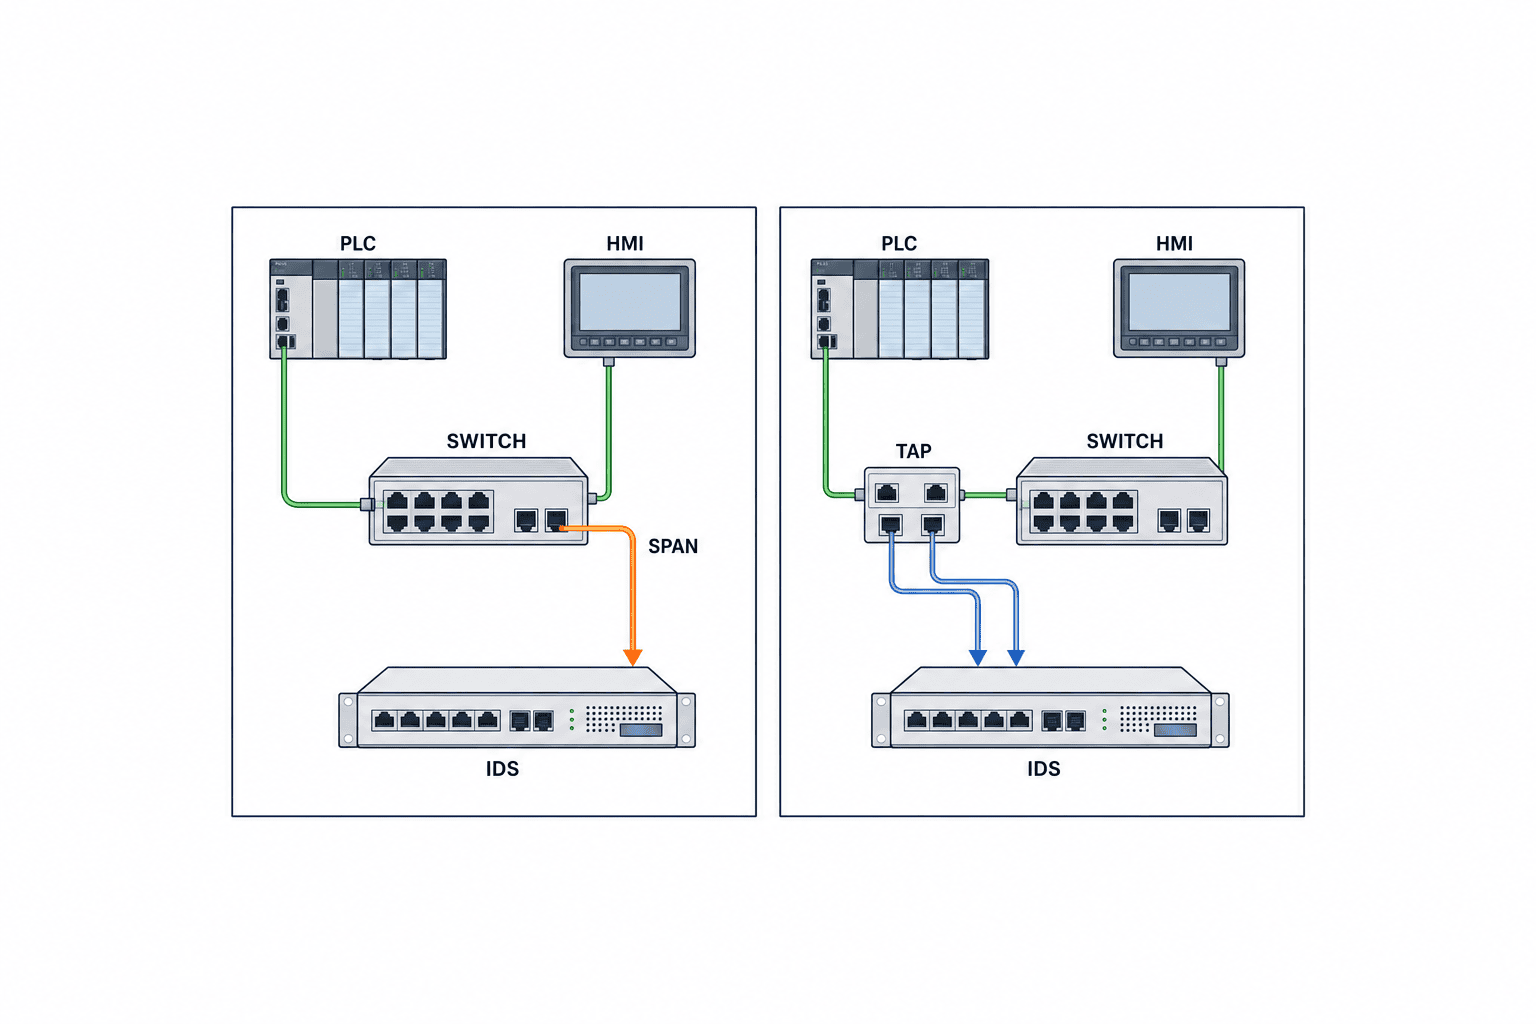
ระบุทิศทางด้วยชื่ออุปกรณ์ที่สื่อสารกัน
RX ของสวิตช์ A คือข้อมูลที่ B ส่งมาหา A แพ็กเก็ตเดียวกันเป็น TX ที่ปลายอีกฝั่ง ในแผนทดสอบควรเขียน “คำขอจาก PLC ไป HMI” และ “คำตอบจาก HMI ไป PLC” แทนการอ้าง RX/TX โดยไม่มีจุดอ้างอิง TAP แบบ breakout ส่ง A→B กับ B→A ออกคนละพอร์ต จึงต้องมีช่องรับของเซ็นเซอร์สองช่อง แบบ aggregation รวมสองทิศทางในพอร์ตเดียว ต้องตรวจผลรวมบิตเรตและแพ็กเก็ตเรต พร้อมตรวจว่ารุ่นที่เลือกคงแท็ก VLAN ข้อผิดพลาดและข้อมูลเวลาอย่างไร
คำนวณความจุพอร์ตตรวจสอบจากสองทิศทางและจำนวนแพ็กเก็ต
ลิงก์ full-duplex 1 Gbps อาจส่งใกล้ 1 Gbps ได้พร้อมกันในแต่ละทิศทางตามหลักการ หากรวมทั้งสองทิศทางไปยังพอร์ตตรวจสอบ 1 Gbps พอร์ตนั้นอาจรับไม่ทัน นี่คือขอบเขตความจุ ไม่ใช่คำกล่าวว่าโรงงานทุกแห่งมีทราฟฟิก 2 Gbps ตลอดเวลา ให้เก็บข้อมูลช่วงกะปกติ เปลี่ยนรุ่นงาน เริ่มและหยุดเครื่อง ส่งข้อมูล MES เป็นชุด และสลับเส้นทาง ระบุช่วงเวลาวัดและวิธีวัดควบคู่ตัวเลข เพราะค่าเฉลี่ยซ่อนยอดพุ่งสั้น ๆ ได้
เทียบบิตต่อวินาทีและแพ็กเก็ตต่อวินาทีทั้งกับพอร์ตตรวจสอบและเซ็นเซอร์ แพ็กเก็ตเล็กอาจทำให้ตัวประมวลผลรับไม่ทันแม้ Mbps ต่ำ ใส่ตัวนับ drop ที่ NIC, อินเทอร์เฟซ และโปรแกรมจับข้อมูล รวมถึงความแม่นยำเวลาและความเร็วเขียนข้อมูลใน FAT/SAT หากพอร์ตเดียวไม่พอ ให้เปรียบเทียบ breakout, packet broker ที่เหมาะสม พอร์ตเร็วขึ้น หรือเซ็นเซอร์เพิ่ม ข้อมูลมาถึงพอร์ตแล้วแต่เซ็นเซอร์ทำหายก็ไม่ใช่หลักฐานที่ใช้ได้
เลือกด้วยว่าจะเก็บ full packet, metadata หรือเฉพาะ alert เพราะภาระพื้นที่จัดเก็บและความเป็นส่วนตัวต่างกัน TAP ไม่สามารถอ่านเนื้อหาที่เข้ารหัสได้ด้วยตัวเอง ต้องระบุสิ่งที่รู้ได้จาก metadata และ log ที่ได้รับอนุญาต หากต้องถอดรหัสต้องขออนุมัติและประเมินการดำเนินงานแยกต่างหาก
พิสูจน์คุณภาพสำเนาด้วยทราฟฟิกที่ทราบผล
ส่งชุดแพ็กเก็ตที่รู้จำนวนและลำดับทั้งสองทิศทางในระบบทดสอบแยกหรือช่วงหยุดที่ได้รับอนุมัติ เปรียบเทียบตัวนับและเวลาที่ต้นทาง ปลายทางอีกฝั่ง และพอร์ตตรวจสอบ แอปทำงานสำเร็จไม่ได้พิสูจน์ว่าสำเนาไม่มีข้อมูลหาย บันทึก filter, sampling, ความคลาดเคลื่อนของนาฬิกา รหัส flow และเกณฑ์ loss ที่ยอมรับ ห้ามสร้างโหลดทดสอบบนเครือข่ายควบคุมที่กำลังผลิตโดยไม่ได้รับอนุญาต
เลือก TAP สายทองแดงหรือใยแก้วจากเงื่อนไขกายภาพ
สำหรับ RJ45 ให้ตรวจความเร็วที่รองรับ การเจรจาอัตโนมัติ MDI/MDIX ระยะสาย shielding และ grounding สัญญาณรบกวนในตู้ และการผ่าน PoE ตามโหมดและคลาสที่ต้องใช้ คำว่า passive ในโบรชัวร์ไม่ได้บอกว่าอุปกรณ์ทองแดง gigabit และวงจรคัดลอกจะทำงานอย่างไรเมื่อไฟดับ ขอแบบการต่อสายและข้อกำหนด power-loss ของรุ่นจริง
สำหรับใยแก้ว ให้เทียบ single-mode หรือ multimode ความยาวคลื่น หัวต่อ polarity ตัวรับส่งทั้งสองฝั่ง และ insertion loss อัตราแบ่ง 50/50 หรือ 70/30 คือสัดส่วนแสง หากแบ่งให้ด้านตรวจสอบมากขึ้น ด้านผลิตอาจเหลืองบกำลังแสงน้อยลง ขอค่ากำลังแสงที่วัดจริง ขีดจำกัด transceiver และ loss ที่ความยาวคลื่นใช้งาน แล้วคำนวณและวัด margin หน้างาน TAP ที่แปลงสื่อมีวงจรใช้ไฟและมี latency กับรูปแบบเสียเพิ่ม หน้า media-converter TAP ของ Keysight เป็นตัวอย่างประเภทอุปกรณ์ แต่ต้องยืนยันรุ่นปัจจุบันด้วย datasheet และการทดสอบ
PoE เป็นเงื่อนไขแยก ระบุตำแหน่ง PSE และ PD มาตรฐานและคลาสของ PoE การรองรับ pass-through และผลเมื่อมีการเจรจาไฟใหม่ การแทรกอุปกรณ์ Ethernet ที่ไม่รองรับอาจทำให้ terminal ภาคสนามดับ วาดระบบไฟของเซ็นเซอร์ตรวจสอบด้วย เพราะ PoE ที่ผ่านลิงก์ผลิตไม่เท่ากับพอร์ต monitor จ่ายไฟให้เซ็นเซอร์
| เงื่อนไขหน้างาน | หลักฐานที่ขอใน RFP | สิ่งที่วัดใน SAT |
|---|---|---|
| ทองแดงและ PoE | ความเร็ว คลาส PoE การผ่านไฟเมื่อขัดข้อง | ไฟกลับมา การเจรจาลิงก์ อุปกรณ์ฟื้นตัว |
| ใยแก้ว | ความยาวคลื่น ชนิดสาย อัตราแบ่ง และ loss | กำลังแสงรับ ข้อผิดพลาด และ margin |
| พอร์ตตรวจสอบ | breakout/aggregation ความเร็ว ทิศทาง | ยอดสองขา drop และการรับของเซ็นเซอร์ |
| ตู้ควบคุม | อุณหภูมิ การสั่น พื้นที่และวิธียึด | การงอสาย การเข้าถึง อุณหภูมิและไฟแสดง |
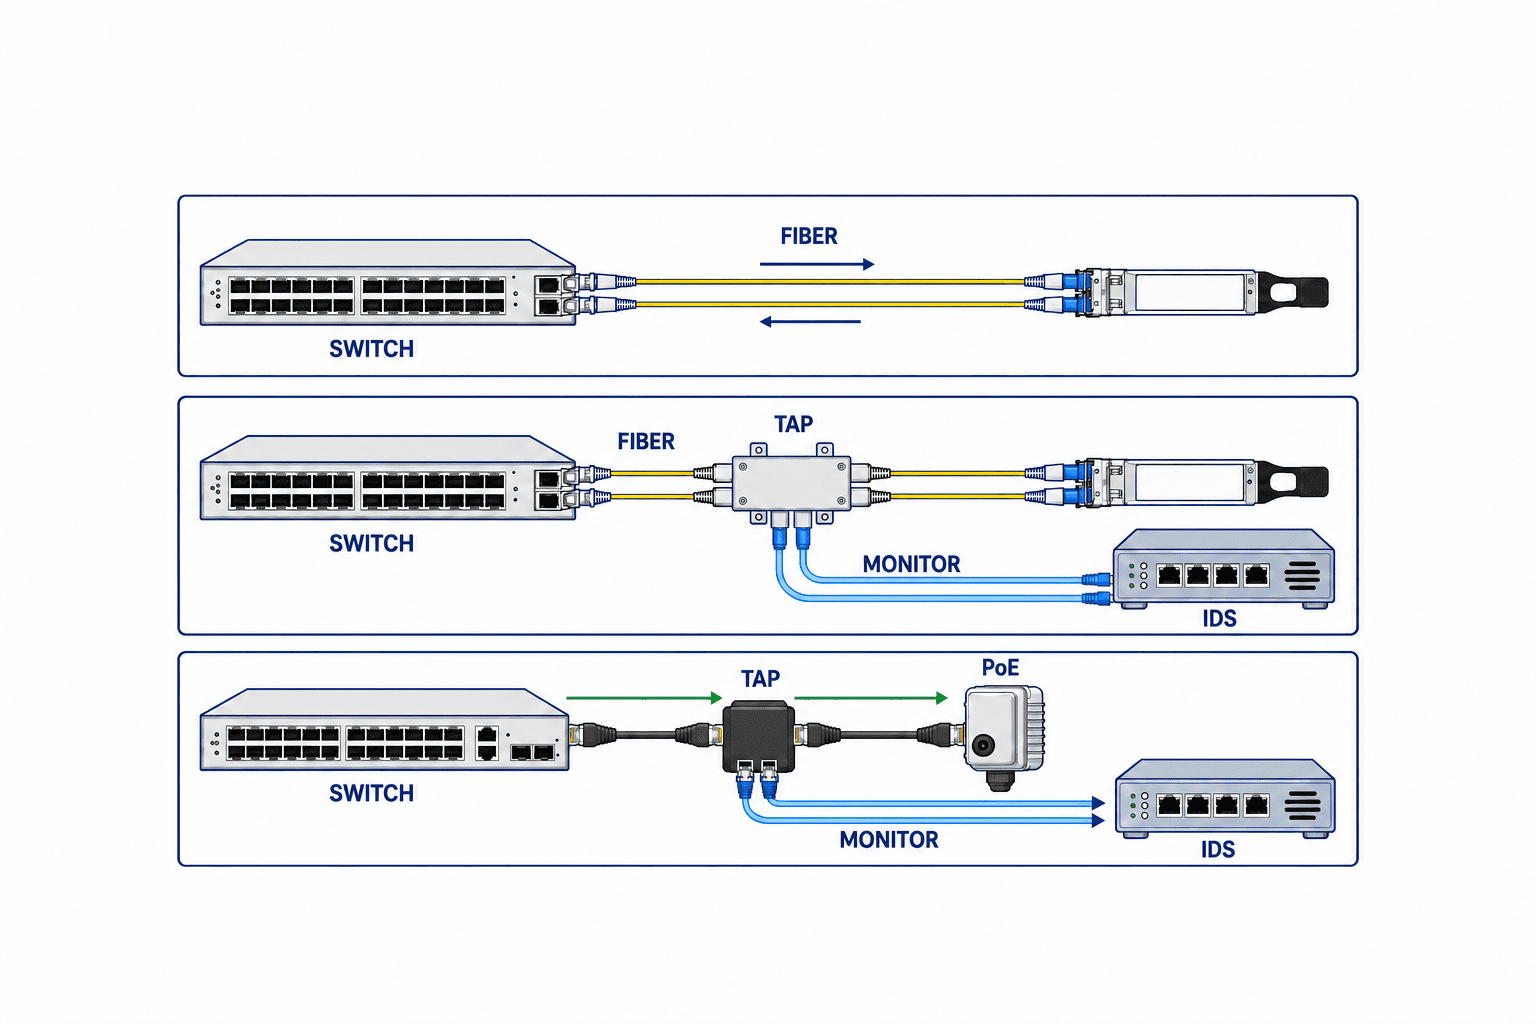
ต้องระบุว่าฝั่งใดได้แสงเท่าไร
ตัวเลข 70/30 ไม่พอหากไม่วาดว่าฝั่งผลิตและฝั่งตรวจสอบได้ส่วนใด ขอรูปพอร์ต ตาราง polarity ค่า insertion loss ที่ความยาวคลื่นจริง และ loss ของหัวต่อ หาก receiver เดิมใกล้ขีดจำกัด ควรแก้ลิงก์ก่อนเพิ่มจุดตรวจสอบ การมองเห็นข้อมูลไม่ควรใช้ margin ที่จำเป็นต่อความพร้อมใช้งานของระบบควบคุม
ทดสอบไฟดับและลิงก์เสียตามรุ่นจริง
TAP ทองแดงบางรุ่นมีรีเลย์ fail-safe ต่อพอร์ตฝั่งผลิตเข้าหากันเมื่อไฟดับ คำอธิบาย copper fail-safe ของ Garland แสดงวิธีทำงานในสินค้าที่เกี่ยวข้องของบริษัท เวลาสลับและขอบเขตที่ผู้ผลิตระบุเป็นเงื่อนไขเฉพาะรุ่น ไม่ใช่คุณสมบัติ TAP ทุกตัว เส้นทางที่กลับมาต่อกันไม่ได้แปลว่า session ของ PLC ไม่สะดุด อาจมีการเจรจาลิงก์ใหม่ timeout หรือ alarm จึงต้องทดสอบกับสวิตช์และตัวควบคุมจริง
ตัวแบ่งแสงแบบ passive อาจไม่ต้องใช้ไฟสำหรับเส้นทางผลิต แต่ตัวแปลงฝั่ง monitor และ IDS ยังต้องใช้ไฟ แยกกรณี TAP ไฟดับ ไฟหายด้านเดียว ถอดสาย monitor ถอดสายผลิต และอุปกรณ์ภายในเสีย ตรวจว่า link failure propagation หรือ LFP มีหรือไม่และควรใช้หรือไม่ รายการ data-diode TAP ของ Garland แสดงโหมดและฟังก์ชันต่างกันตามรุ่น การส่งสัญญาณลิงก์เสียช่วยบางระบบสลับเส้นทาง แต่ทำให้บางระบบสลับผิดจังหวะได้ ระบุรุ่น firmware ค่า และผลที่คาดใน RFP
การเฝ้าดูแบบ passive ต่างจาก data diode
Passive monitoring คือแนวปฏิบัติที่เครื่องเฝ้าดูไม่สแกนหรือส่งคำสั่งควบคุมกลับไปยังเครือข่ายผลิต แต่พอร์ต Ethernet monitor ทั่วไปอาจยังส่งสัญญาณได้ทางกายภาพ หากข้อกำหนดต้องบังคับข้อมูลไหลทางเดียวด้วยฮาร์ดแวร์ ให้ระบุ data-diode TAP หรือสถาปัตยกรรมเทียบเท่าและทดสอบ Garland อธิบายอุปกรณ์ที่ส่งสำเนาไปด้านตรวจสอบทางเดียว แต่การรับรองระบบต้องดูพอร์ตจัดการและเส้นทางอื่นทั้งหมดด้วย
IDS อยู่หลัง TAP และ TAP ไม่ได้ตัดสินภัยคุกคาม
TAP ให้สำเนาข้อมูล ส่วน IDS อุตสาหกรรมวิเคราะห์เพื่อสร้างข้อมูลสินทรัพย์และแจ้งเหตุที่อาจผิดปกติ เพิ่ม TAP อย่างเดียวไม่ทำให้มี alert IDS ก็ไม่สามารถกู้บทสนทนาที่ไม่ผ่านจุดสังเกต ขาดหนึ่งทิศทาง หรือถูกเซ็นเซอร์ทิ้งได้ ต้องรับมอบคุณภาพการจับข้อมูล ความครอบคลุมการวิเคราะห์ และขั้นตอนตอบสนอง alert แยกกัน
ในข้อกำหนด IDS ให้ระบุโปรโตคอลและเวอร์ชัน ข้อจำกัดข้อมูลเข้ารหัส การเก็บข้อมูล การทบทวน false positive วิธีอัปเดต และสถานที่เก็บข้อมูล แยกเครือข่ายบริหารจากช่องรับข้อมูลสำเนา เซ็นเซอร์อาจมีพอร์ตบริหารแม้ช่อง monitor ออกแบบให้รับอย่างเดียว จึงต้องกำหนดสิทธิ์และ audit log ถามผู้ขายว่า “ค้นหาสินทรัพย์อัตโนมัติ” ใช้ passive เท่านั้นหรือมี active probe การส่งแพ็กเก็ตไปหา PLC ที่เดินเครื่องหรืออุปกรณ์ภาคสนามรุ่นเก่าต้องได้รับอนุมัติจากเจ้าของระบบควบคุม ผู้ผลิตอุปกรณ์ และฝ่ายความปลอดภัย พร้อมทดสอบในสภาพควบคุม
วางแผนหยุดติดตั้งก่อนสั่งซื้อ
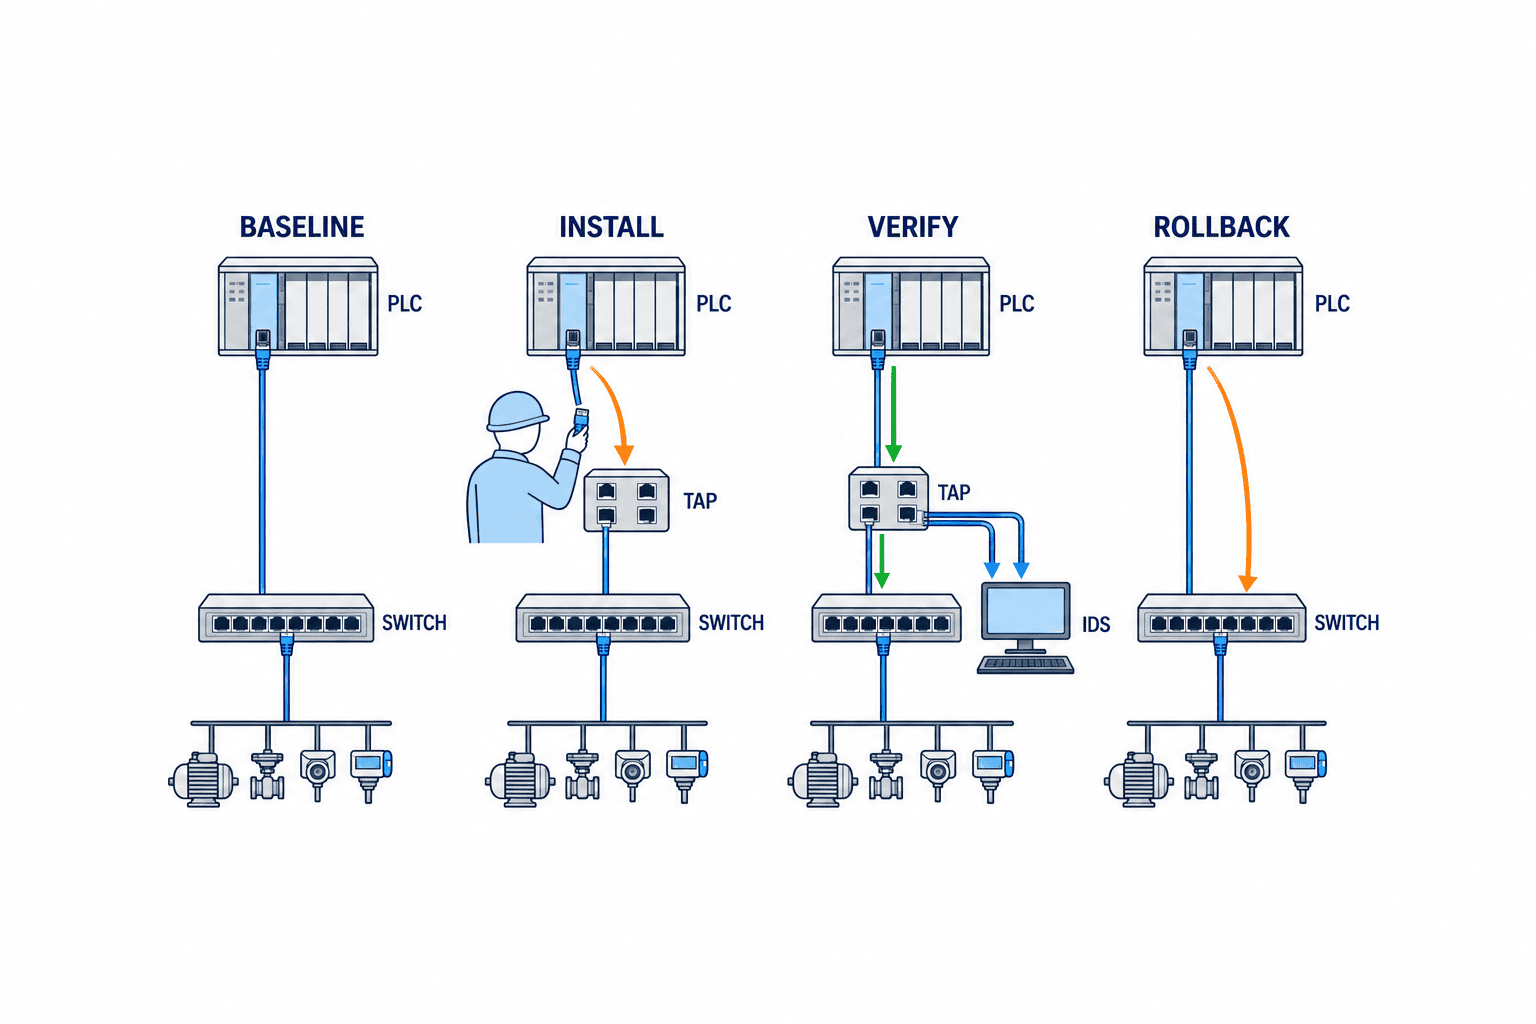
TAP แบบ inline ต้องถอดลิงก์เดิมช่วงติดตั้ง ตั้งแต่ทำ RFP ให้ฝ่ายผลิต วิศวกรรมควบคุม เครือข่าย ความปลอดภัย และคุณภาพตกลงช่วงหยุด เวลาหยุดสูงสุด เงื่อนไข rollback และผู้ร่วมตรวจ ระบบมี redundancy ก็ไม่ได้แปลว่าถอดลิงก์ใดก็ได้ ลิงก์ร่วมอาจกระทบหลายเส้นทาง
ใบงานควรมีรูปหน้างาน หมายเลขพอร์ต ป้ายสาย ทิศพอร์ต TAP แหล่งจ่ายไฟ สายสำรอง backup การตั้งค่าสวิตช์ และ baseline ก่อนเปลี่ยน ลำดับงานคือยืนยันหยุดอย่างปลอดภัย ถอดสาย แทรก TAP รอลิงก์กลับ ทดสอบ PLC–HMI ดู alarm พิสูจน์การรับสองทิศทาง บันทึกผล และส่งมอบการเดินระบบ ระบุผู้มีอำนาจสั่งหยุดการเปลี่ยน แผน rollback ต้องวาดวิธีต่อปลายเดิมเข้าหากัน ไม่ใช่เขียนเพียง “ถอด TAP”
หลังต่อกลับ ให้ตรวจการตอบสนองควบคุม จอ HMI การเชื่อม MES เวลา error ของโปรโตคอล CRC/discards และจำนวนครั้งเจรจาลิงก์ กำหนดช่วงเฝ้าระวังหลังเปลี่ยน เพราะปัญหาบางอย่างปรากฏเมื่อถึงรอบการผลิตถัดไป หากเกินช่วงหยุดที่อนุมัติ ให้กลับสู่กระบวนการควบคุมการเปลี่ยนแปลง ไม่ลองแก้หลายแบบบนไลน์สด
หากไม่มีช่วงหยุดระบบ
ประเมิน SPAN จากสวิตช์เดิมก่อน โดยใช้ข้อจำกัด source, destination, direction และ capacity ของรุ่นจริง หาก SPAN ไม่พอ ให้กำหนดการแทรก TAP ในวันหยุดที่อนุมัติหรือช่วงเปลี่ยนเครื่องจักร การตัดสินใจขึ้นกับหลักฐานที่ต้องได้และความเสี่ยงการผลิต ไม่ใช่ความต้องการซื้อ TAP โดยเร็ว
เขียน RFP ให้แยกความแตกต่างของข้อเสนอได้
คำว่า “Industrial TAP, 1 Gbps, รองรับ IDS” ยังเปรียบเทียบไม่ได้ แนบแผนผังลิงก์และสมมติฐานทราฟฟิกจริง ขอให้ผู้ขายตอบแบบฟอร์มเดียวกัน แยกข้อกำหนดบังคับกับคุณสมบัติที่ให้คะแนน เปรียบราคาเฉพาะข้อเสนอที่ผ่านด้านเทคนิค แยกราคา TAP, transceiver, สาย, ไฟ, ชุดยึด, ติดตั้ง, สนับสนุนช่วงหยุด, FAT, SAT, ฝึกอบรม, อะไหล่, ประกันและบำรุงรักษา อย่านำราคาตลาดที่ยังไม่ตรวจสอบไปใส่กรณีลงทุน
- จุดสังเกต: แท็กปลายทาง เส้นทางปกติและหลังสลับ สองทิศทาง VLAN และโปรโตคอล
- กายภาพ: ทองแดงหรือใยแก้ว ความเร็ว หัวต่อ ความยาวคลื่น อัตราแบ่ง PoE สภาพตู้และ grounding
- สำเนา: breakout/aggregation ความเร็ว pps ตัวบอก drop เวลา และอินเทอร์เฟซ IDS
- เมื่อเสีย: ไฟดับ ไฟหายด้านเดียว ถอด monitor สายผลิตขาด LFP รีเลย์ และเวลา recovery
- ความปลอดภัย: ป้องกันส่งกลับ พอร์ตบริหาร authentication log firmware และ backup
- หลักฐาน: รุ่นและเวอร์ชันจริง datasheet แบบสาย งบกำลังแสง ใบทดสอบและคู่มือฝึกอบรม
- พาณิชย์: ราคาแยกส่วน กำหนดส่ง อะไหล่ ขั้นตอนเปลี่ยน การสนับสนุนและอายุผลิตภัณฑ์
อย่าให้คะแนนช่อง “รองรับ” โดยไม่มีหลักฐาน ขอเลขแบบ ย่อหน้า datasheet บันทึกทดสอบ ข้อยกเว้น และทางเลือก วิศวกรควบคุมประเมินผลต่อการผลิต ฝ่ายไซเบอร์ประเมินข้อมูลที่เก็บ ฝ่ายซ่อมบำรุงประเมินการเปลี่ยนทดแทน กำลังแสง PoE และ failure mode อาจอนุมัติแบบมีเงื่อนไขจนกว่าทดสอบหน้างานผ่าน
เปรียบเทียบต้นทุนรวม
ราคา TAP เป็นเพียงส่วนหนึ่ง การจัดพอร์ต monitor ต่างกันอาจเปลี่ยนจำนวน NIC หรือ license IDS ใยแก้วมี transceiver สาย patch การวัดแสงและอะไหล่ ทองแดงที่ต้องใช้ fail-safe หรือ PoE ต้องเลือกรุ่นและทดสอบจริง เปรียบเทียบช่วงเวลาและสมมติฐานเดียวกันสำหรับติดตั้ง เตรียมหยุด ซัพพอร์ต เปลี่ยน เพิ่มจุด และถอนระบบ TAP ราคาต่ำแต่เซ็นเซอร์ทิ้งแพ็กเก็ตไม่บรรลุเป้าหมาย
ให้คะแนนการมองเห็น ความต่อเนื่อง และการซ่อมแยกกัน
ไม่ควรจัดอันดับด้วยจำนวนฟังก์ชัน เริ่มจากเงื่อนไขบังคับคือชนิดสื่อ PoE margin ของแสง ช่วงหยุดที่ยอมรับ และทางเดินข้อมูลเมื่อไฟดับ จากนั้นให้คะแนนคุณภาพสำเนา ได้แก่ สองทิศทาง การสูญหายช่วงพีค เวลา และความเข้ากันกับเซ็นเซอร์จริง แล้วจึงประเมินการซ่อม เช่น อะไหล่ใช้แทนกันได้ เวลาการเปลี่ยน การคืนค่า ซัพพอร์ตและ log วินิจฉัย ข้อเสนอที่มีฟังก์ชันมากแต่รักษาพฤติกรรมของลิงก์ผลิตตามที่ตกลงไม่ได้ไม่ควรผ่าน
ทุกคำตอบต้องระบุเงื่อนไข หลักฐาน วันที่ทดสอบ ผู้รับผิดชอบและความเสี่ยงคงเหลือ ไม่ใช่ติ๊ก “รองรับ” PoE ต้องแสดงคลาส กำลังไฟ ระยะสาย และการฟื้นของอุปกรณ์หลังไฟกลับ ใยแก้วต้องบอกทิศอัตราแบ่ง loss ที่ความยาวคลื่นจริง และ margin ของ receiver พอร์ต monitor ต้องมีผลทดสอบยอดสองทิศทางพร้อมกัน ไม่ใช่เพียงความเร็วที่ระบุ ใช้หลักฐานแบบเดียวกับข้อเสนอ SPAN: ตรวจว่าค่าคงอยู่หลังรีสตาร์ต มีการควบคุมการเปลี่ยน และติดตามโหลดพอร์ตปลายทางได้ บันทึกค่ามิเรอร์หรือสาย TAP ในทะเบียนการเปลี่ยน
เปลี่ยนบทสนทนาที่ต้องเห็นเป็นสถานการณ์รับมอบ
สำหรับ PLC และ HMI ของไลน์บรรจุ ให้รวมการเดินปกติ การเปลี่ยนรุ่นงาน การกู้หลังหยุดอย่างปลอดภัย และการเริ่มเครื่องใหม่ ในแต่ละกรณีดูคำขอ-คำตอบ ตัวตนอุปกรณ์ เวลา การถึงเซ็นเซอร์ และ alarm หากจุดประสงค์คือข้อมูล MES ให้เทียบเวลา HMI, PLC และ MES พร้อมระบุข้อมูลที่จุดสังเกตมองไม่เห็น ทดสอบฟังก์ชันความปลอดภัยเฉพาะขั้นตอนที่ผู้ผลิตเครื่องและฝ่ายความปลอดภัยอนุมัติ เครือข่ายสำรองต้องมีสถานการณ์สลับเส้นทางที่ได้รับอนุมัติด้วย เพื่อตรวจว่าข้อมูลหายจากลิงก์ที่เฝ้าดูหรือไม่ และผู้ปฏิบัติงานได้รับการเตือนเมื่อจุดสังเกตมองไม่เห็นข้อมูล
แยก FAT และ SAT พร้อมเกณฑ์ผ่าน
FAT ใช้รุ่น firmware การต่อพอร์ตและเซ็นเซอร์ที่จะซื้อจริงในสถานที่ผู้ขายหรือระบบทดสอบที่ควบคุมได้ ทดสอบสาย ข้อมูลสองทิศทาง โหลดสูง ไฟดับและกลับมา ถอด monitor และ PoE/LFP ตามที่เกี่ยวข้อง บันทึกทราฟฟิกทดสอบ เครื่องมือ log เกณฑ์ผ่านและขั้นตอนกู้คืนในใบตรวจที่ลงนาม การสาธิตตามแคตตาล็อกไม่เท่ากับ FAT หากไม่ผ่านอย่านำไปติดตั้งหน้างาน
SAT ที่โรงงานไทยพิสูจน์การทำงานร่วมกับสาย transceiver ไฟและระบบควบคุมจริง บันทึกความเร็วลิงก์ก่อนและหลัง CRC/discards การตอบสนอง PLC–HMI ข้อมูล MES สำเนาสองทิศทาง เวลา กำลังแสง alert IDS และอุณหภูมิตู้ FAT ผ่านแล้ว SAT ยังอาจล้มเหลวเพราะ polarity, PoE, ค่าสวิตช์ หรือสภาพแวดล้อมต่างกัน เฝ้าดูตามระยะที่ตกลงก่อนส่งมอบ
| การทดสอบ | หลักฐาน FAT | หลักฐาน SAT |
|---|---|---|
| สองทิศทาง | แพ็กเก็ต A→B/B→A ที่รู้จำนวนและตัวนับเซ็นเซอร์ | flow จริงและยอดช่วงผลิต |
| กายภาพ | สาย แสง PoE และเหตุเสียจำลอง | ความเร็วจริง กำลังแสง PoE และ CRC |
| ไฟและลิงก์ | log เวลาไฟดับ เปิด และสายขาด | ผลต่อควบคุม alarm และเวลา rollback |
| ความปลอดภัย | ทดสอบส่งกลับและค่าพอร์ตบริหาร | เส้นทางบริหาร สิทธิ์และ audit log |
| ส่งมอบ | แบบสาย คู่มือซ่อมและเปลี่ยนที่ระบุเวอร์ชัน | ฝึกอบรม อะไหล่ บันทึกเปลี่ยนและผู้รับผิดชอบ |
ตัวเลขผ่านต้องกำหนดตามโรงงาน เช่น เวลาลิงก์กลับมา ช่วงวัด packet loss และความคลาดเวลา โดยให้เจ้าของระบบควบคุมและเซ็นเซอร์อนุมัติ บทความนี้ไม่กำหนด threshold สากล ผลที่ทำซ้ำได้ต้องบอกโหลด ระยะเวลา นาฬิกา และตำแหน่งตัวนับด้วย
ดูแลคุณภาพการสังเกตหลังส่งมอบ
SAT ที่ผ่านเป็นเพียง baseline เครื่องจักรใหม่ สวิตช์ใหม่ firmware วงแหวน หรือทราฟฟิก MES ที่เพิ่มขึ้นอาจเปลี่ยนขอบเขตที่เห็น ตรวจทะเบียนลิงก์ ตัวนับรับ/drop flow สองทิศทาง นาฬิกา พื้นที่เก็บ และปลายทาง alert เป็นระยะและหลังเปลี่ยนระบบ ตรวจสุขภาพเซ็นเซอร์ด้วย มิฉะนั้นการจับข้อมูลหยุดอาจถูกเข้าใจผิดว่าเครือข่ายปลอดภัย
แพ็กเก็ตที่จับได้อาจมีใบสั่งงาน หมายเลขล็อต ข้อมูลสินค้า หรือชื่อบุคคล กำหนดขอบเขตเก็บ สถานที่ ระยะเวลา สิทธิ์ และเงื่อนไขส่งให้บุคคลภายนอกตามวัตถุประสงค์ ก่อนส่งข้อมูลออกโรงงานให้ตรวจชั้นความลับและสัญญา เก็บหลักฐานการลบเมื่อไม่จำเป็นต้องเก็บ raw packet ทีมซ่อมและทีมความปลอดภัยอาจต้องการข้อมูลละเอียดต่างกัน หลาย TAP และเซ็นเซอร์ต้องระบุแหล่งเวลา time zone ความละเอียดและอาการ sync เสีย หากเพิ่มทราฟฟิกซิงก์เวลาในระบบควบคุมไม่ได้ ให้ใช้ฝั่งบริหารเซ็นเซอร์แทน
ติดป้าย TAP และสายเพื่อไม่ให้ช่างสลับพอร์ตผลิตกับ monitor ใส่การทำความสะอาดใยแก้ว รัศมีโค้ง grounding ของทองแดง อุณหภูมิและไฟในตู้ และความเข้ากันได้ของอะไหล่ในแผนบำรุงรักษา เมื่อเสียให้จัดลำดับปกป้องคนและการผลิต ฟื้นการสื่อสารผลิต ฟื้นการเฝ้าดู แล้วค่อยหาสาเหตุ
บทความที่เกี่ยวข้องและขอบเขตงาน
แนวทางเลือกสวิตช์ Industrial Ethernet กล่าวถึงพอร์ตและฟังก์ชันสวิตช์ แนวทางเลือกไฟร์วอลล์ OT กล่าวถึงการควบคุมข้ามโซน และ แนวทางออกแบบเครือข่ายสำรอง กล่าวถึงเส้นทางสำรอง ใช้แบบจากงานเหล่านี้เป็นข้อมูลตั้งต้น แต่ TAP ไม่ได้สร้าง segmentation, blocking หรือ redundancy ด้วยตัวเอง
คำถามที่พบบ่อย
โรงงานควรเลือก TAP หรือ SPAN?
เริ่มจาก flow และหลักฐานที่ต้องการ SPAN เหมาะได้หากสวิตช์รุ่นจริงและเซ็นเซอร์รับข้อมูลสองทิศทางตามความจุที่วัดได้โดยไม่ต้องหยุด เปรียบเทียบ TAP เมื่อจำเป็นต้องมีจุดสังเกตแยกและพฤติกรรมเมื่อเสียที่กำหนด ตรวจทั้งสองแบบกับทราฟฟิกจริงและความเสี่ยงจากการเปลี่ยน
ลิงก์ 1 Gbps ใช้พอร์ต monitor 1 Gbps ช่องเดียวพอไหม?
ไม่เสมอไป การรวมสองทิศทางของ full-duplex อาจเกินความจุพอร์ต ต้องวัดยอดและ pps แล้วพิจารณา breakout พอร์ตเร็วขึ้น หรือเพิ่มเซ็นเซอร์
TAP ทองแดงรักษาการสื่อสาร PLC ได้เมื่อไฟดับหรือไม่?
ขึ้นกับรุ่นและการต่อสาย ทดสอบ fail-safe หรือ bypass ที่เกี่ยวข้อง การเจรจาลิงก์ใหม่ timeout ของตัวควบคุม และ recovery คำกล่าวว่าทางเดินต่อเนื่องไม่ใช่การรับประกันว่าไลน์ผลิตไม่สะดุด
เลือกอัตราแบ่งแสงอย่างไร?
ใช้ optical budget ของฝั่งผลิตและตรวจสอบ ความยาวคลื่น ชนิดสาย transceiver และ loss ของหัวต่อ วาดว่าส่วนใดไปด้านไหน และวัดกำลังแสงใน SAT
IDS ต้องใช้ data-diode TAP ทุกกรณีหรือไม่?
ไม่มีข้อบังคับเดียวสำหรับทุกแห่ง พิจารณาเมื่อข้อกำหนดต้องบังคับทางเดียวด้วยฮาร์ดแวร์ ตรวจพอร์ตบริหารและเส้นทางอื่นของระบบ และทดสอบการส่งกลับ
เปรียบเทียบต้นทุนอย่างไร?
รวม TAP รูปแบบพอร์ต IDS/NIC สายและอุปกรณ์แสง ไฟ งานหยุดระบบ FAT/SAT ฝึกอบรม อะไหล่ ซัพพอร์ตและถอนระบบในช่วงเวลาเดียวกัน ใช้ใบเสนอราคาที่ตอบ RFP หน้างาน แทนราคาตลาดที่ยังไม่ตรวจสอบ
สรุป: รับมอบทั้งการมองเห็นและผลต่อการผลิต
เลือก TAP หลังยืนยันว่าการสื่อสารที่ต้องการผ่านลิงก์นั้น เปรียบเทียบ SPAN ด้วยหลักฐานเดียวกัน คำนวณสองทิศทาง ตรวจทองแดง ใยแก้วและ PoE แล้วทดสอบเมื่อเสียตามรุ่นจริง วางแผนหยุดก่อนซื้อ พิสูจน์อุปกรณ์ใน FAT และการทำงานร่วมกับระบบควบคุมจริงใน SAT แยกการเก็บข้อมูลแบบ passive ออกจากการวิเคราะห์ IDS เพื่อให้ดูแลและตรวจสอบย้อนหลังได้
TOMAS TECH ช่วยโรงงานในไทยจัดทำแผนผังลิงก์เดิม เปรียบเทียบ TAP/SPAN ทำทะเบียนลิงก์ และกำหนดเกณฑ์ RFP, FAT และ SAT ได้ แม้ยังไม่กำหนดลิงก์หรือช่วงหยุดแน่ชัด ก็สามารถติดต่อเราเพื่อหารือทางเลือก
แหล่งข้อมูลต้นทาง
- NIST, SP 800-82 Rev. 3 Final: https://nvlpubs.nist.gov/nistpubs/SpecialPublications/NIST.SP.800-82r3.pdf
- Cisco, Catalyst IE3x00 SPAN/RSPAN: https://www.cisco.com/c/en/us/td/docs/IIOT/switches/ie3x00/config/layer2/layer2_switch/g_configuring-span-and-rspan/span-rspan-info.html
- Cisco, Nexus 9000 SPAN configuration: https://www.cisco.com/c/en/us/td/docs/switches/datacenter/nexus9000/sw/106x/config-guides/sys-mgmt/cisco-nexus-9000-series-nx-os-system-management-configuration-guide-release-106x/m-configuring-span.html
- Garland Technology, Copper Failsafe: https://www.garlandtechnology.com/copper-failsafe
- Garland Technology, Data Diode Network TAP: https://www.garlandtechnology.com/products/data-diode-network-tap
- Keysight, Media Converter TAP: https://www.keysight.com/zz/en/products/network-visibility/network-taps/media-converter.html


