


เมื่อเลือกไฟสัญญาณแบบเสาสำหรับโรงงาน หากคิดแค่ว่า “ให้มีไฟแดง เหลือง เขียวติดก็พอ” อาจเกิดปัญหาหลังติดตั้ง เช่น มองไม่เห็น, ได้ยินเสียงไม่ชัด, สถานะอุปกรณ์ไม่ตรงกับไฟ, เอาต์พุต PLC ไม่พอ, หรือฝ่ายซ่อมบำรุงไม่สามารถอธิบายความหมายของไฟได้ ไฟสัญญาณแบบเสาเป็นอุปกรณ์ที่ใช้สื่อสารสถานะของเครื่องจักรไปยังบุคลากร ดังนั้นต้องกำหนดเป็นชุดเดียวกัน ไม่ใช่แค่สี แต่รวมถึงสัญญาณที่รับ, เงื่อนไขการติด/ดับ, ใครจะดูจากที่ไหน, และผู้ปฏิบัติงานต้องทำอะไร บทความนี้ออกแบบสำหรับการปรับปรุงหรือสร้างเครื่องจักรใหม่ในโรงงานไทย เพื่อให้ฝ่ายออกแบบตู้ควบคุม, HMI, ซ่อมบำรุง, จัดซื้อ, และวิศวกรรมการผลิต สามารถเปรียบเทียบตัวเลือกภายใต้เงื่อนไขเดียวกันได้อย่างเป็นระบบ
คำถามหลักมี 5 ข้อ ได้แก่ ① ความหมายของสถานะและสีที่แสดงสอดคล้องกันในพื้นที่หรือไม่ ② สามารถควบคุมได้แน่นอนจาก PLC หรือ I/O หรือไม่ ③ โครงสร้างเหมาะสมกับสภาพเสียงดัง, ฝุ่น, การล้างทำความสะอาด, ระยะการมองเห็นหรือไม่ ④ ฝ่ายซ่อมบำรุงสามารถจัดการเปลี่ยนหรือปรับตั้งค่าได้หรือไม่ ⑤ สามารถทดสอบข้อผิดพลาดหรือการขาดการสื่อสารใน RFP และ FAT/SAT ได้หรือไม่ บทความนี้ไม่ได้แนะนำยี่ห้อหรือรุ่นใดเป็นพิเศษ ข้อมูลจาก IEC ใช้เพื่อยืนยันขอบเขตมาตรฐาน ส่วนข้อมูลจากผู้ผลิตใช้เพื่อดูตัวอย่างการเชื่อมต่อของผลิตภัณฑ์นั้น ๆ โดยไม่เหมารวมคุณสมบัติของแต่ละรุ่น
เริ่มจาก “สถานะเครื่องจักร → การกระทำของคน”
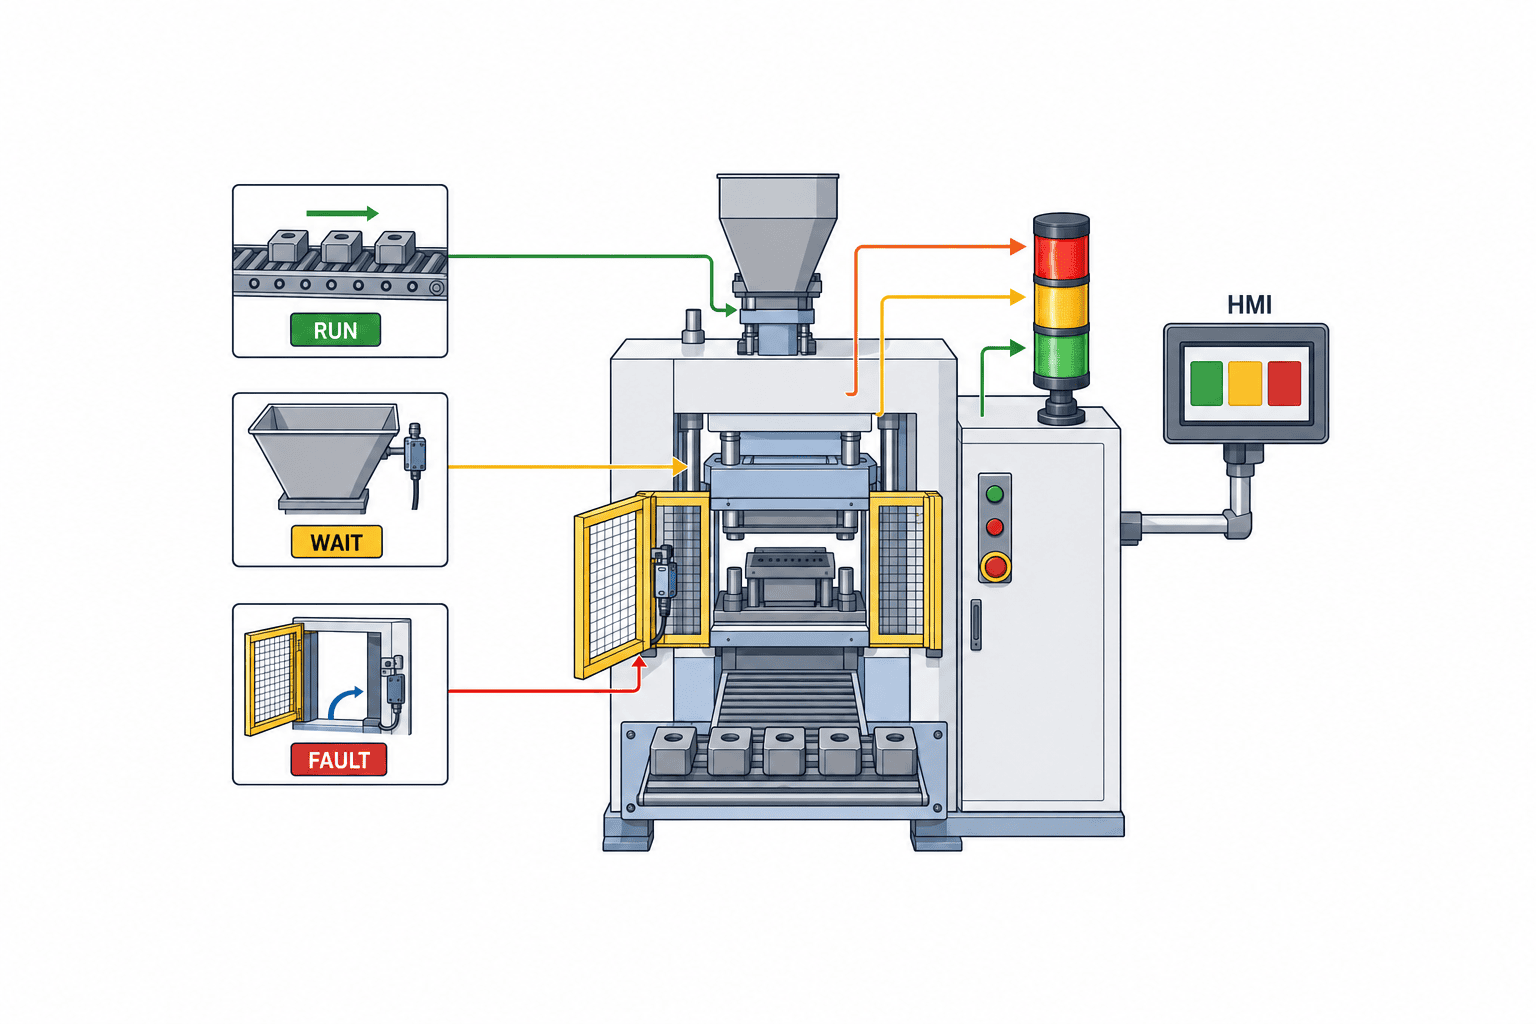
การออกแบบไฟสัญญาณแบบเสาไม่ควรเริ่มจากการเลือกสี แต่ควรเริ่มจากสถานะที่เครื่องจักรสามารถเกิดขึ้นได้และการกระทำที่คาดหวังจากบุคลากร เช่น ขณะเดินเครื่องอัตโนมัติ, รอเปลี่ยนงาน, รอเติมวัตถุดิบ, รอตรวจสอบคุณภาพ, หยุดเพราะผิดปกติ, หยุดฉุกเฉิน, ขาดการสื่อสาร, อยู่ระหว่างซ่อมบำรุง แม้จะเป็น “หยุด” เหมือนกัน แต่การตอบสนองของผู้ปฏิบัติงานต่างกัน ควรลิสต์สัญญาณที่เครื่องจักรสามารถส่งออก, กำหนดลำดับความสำคัญเมื่อสถานะซ้อนกัน, แยกบทบาทของไฟสัญญาณ, HMI, บัซเซอร์, หน้าจอแอนดอน หากต้องบันทึกเหตุผลการหยุดเครื่อง ควรสอดคล้องกับ บทความการจัดการรหัสเหตุผลการหยุดผลิต
ตัวอย่างเช่น หากใช้ไฟเหลืองกระพริบเหมือนกันทั้ง “ไม่มีวัตถุดิบ” กับ “ประตูนิรภัยเปิด” ผู้ปฏิบัติงานต้องกลับไปที่เครื่องเพื่อหาสาเหตุ ในทางกลับกัน หากเพิ่มสีมากเกินไปจะทำให้แยกแยะจากระยะไกลได้ยาก และความหมายอาจไม่เหมือนกันในแต่ละไลน์ ควรแบ่งระดับข้อมูล เช่น สีสำหรับสถานะหลัก, การกระพริบหรือบัซเซอร์สำหรับลำดับความสำคัญ, HMI สำหรับเหตุผลละเอียด, หน้าจอประวัติสำหรับเวลาและระยะเวลาที่เกิด แบ่งกลุ่มผู้ที่ต้องดูไฟ เช่น ผู้รับผิดชอบเครื่อง, หัวหน้าไลน์, ซ่อมบำรุง, ประกันคุณภาพ และตรวจสอบในพื้นที่จริงว่าใครจะดูจากระยะและมุมใด หากติดตั้งไฟไว้หลังเสาหรือจุดที่มองไม่เห็นจากทางเดิน แม้ความสว่างตามแค็ตตาล็อกจะเพียงพอ ก็ไม่ตอบโจทย์การใช้งาน
| ตัวอย่างสถานะ | การกระทำของบุคคล | สิ่งที่ต้องกำหนดในการออกแบบไฟ | ตำแหน่งข้อมูลรายละเอียด |
|---|---|---|---|
| เดินเครื่องอัตโนมัติ | เฝ้าระวังตามปกติ | เงื่อนไขการติดไฟ, การแสดงหลังเริ่มเดินเครื่อง | หน้าจอ HMI โหมดเดินเครื่อง |
| รอเติมวัตถุดิบ | เติมวัตถุดิบที่กำหนด | เวลาหน่วงระหว่างตรวจจับวัตถุดิบหมดถึงแสดงไฟ | HMI แสดงรหัสสินค้า/ตำแหน่ง |
| รอตรวจสอบคุณภาพ | รอผลตรวจ, ห้ามดำเนินการต่อ | ใครมีสิทธิ์ปลดล็อก | บันทึกคุณภาพ |
| เครื่องขัดข้อง | ตรวจสอบความปลอดภัย, เรียกผู้รับผิดชอบ | ลำดับความสำคัญ, การกระพริบ, บัซเซอร์ | ประวัติแจ้งเตือน |
| ขาดการสื่อสาร | ตรวจสอบความน่าเชื่อถือของการแสดงผล | สถานะเริ่มต้นและวิธีคืนค่า | หน้าจอวิเคราะห์ |
ความหมายของสีไฟสัญญาณแบบเสา: ตรวจสอบกับมาตรฐาน, กฎโรงงาน, และข้อกำหนดลูกค้า
IEC 60073:2002 ว่าด้วยหลักการเข้ารหัสของอุปกรณ์แสดงผลและควบคุมในอินเทอร์เฟซคน-เครื่อง ส่วน IEC 61310-1:2007 ว่าด้วยข้อกำหนดการแสดงผล, การมาร์ก, และการทำงานของเครื่องจักร จากหน้าเผยแพร่ของมาตรฐานเหล่านี้ ไม่สามารถสรุปข้อความเชิงบังคับเช่น “ไฟแดงต้องมีความหมายนี้ในทุกเครื่อง” ได้โดยตรง ต้องตรวจสอบขอบเขตการใช้งาน, ฉบับที่อ้างในสัญญา, ฉบับปัจจุบัน, และการประเมินความปลอดภัยของเครื่องจักร แล้วเปรียบเทียบกับข้อกำหนดสี, การกระพริบ, และเสียงในสเปคเครื่อง หากโรงงานมีการกำหนดสีเฉพาะ ควรตรวจสอบด้วยการอบรมและแผนผังแสดงความหมายว่าสื่อสารกับผู้ปฏิบัติงานใหม่ได้หรือไม่
สีเพียงอย่างเดียวไม่สามารถแสดงสถานะทั้งหมดได้ เช่น ไฟแดงกับเขียวติดพร้อมกัน, ไฟเขียวค้างขณะเปลี่ยนงาน, ไฟเดินเครื่องติดขณะซ่อมบำรุง เหล่านี้อาจทำให้ผู้ปฏิบัติงานเข้าใจสถานะผิดพลาด ควรจัดทำตารางการเปลี่ยนสถานะ, ลำดับความสำคัญเมื่อมีหลายสถานะพร้อมกัน, เงื่อนไขการห้ามไฟติดพร้อมกัน, ความหมายของรูปแบบการกระพริบ, สถานะหลังเปิดเครื่องหรือรีสตาร์ท PLC ควรคำนึงถึงความแตกต่างของการมองเห็นสี, แสงรอบข้าง, การมองจากด้านหลัง, และการสับสนกับไฟของไลน์อื่น ๆ จึงควรใช้ทั้งตำแหน่ง, การกระพริบ, ข้อความบน HMI, เสียง ฯลฯ ร่วมกัน อย่างไรก็ตาม หากเพิ่มการกระพริบหรือเสียงมากเกินไปจะทำให้ผู้ปฏิบัติงานชินและมองข้าม ควรจำกัดเฉพาะสถานะเร่งด่วน
โปรดแยกหน้าที่ของฟังก์ชันความปลอดภัยกับการแสดงผล ห้ามใช้ไฟสัญญาณแบบเสาเป็นตัวรับผิดชอบฟังก์ชันความปลอดภัยของวงจรหยุดฉุกเฉินโดยลำพัง อินพุตความปลอดภัยหรืออินเตอร์ล็อกต้องออกแบบตามมาตรฐานความปลอดภัยที่เกี่ยวข้อง ส่วนไฟสัญญาณแบบเสาใช้เพื่อแสดงผลและแจ้งการตอบสนองที่จำเป็น ตัวอย่างเช่น การเปิด-ปิดประตูนิรภัย ต้องเลือกสวิตช์ประตูและระบบควบคุมความปลอดภัยก่อน แล้วจึงกำหนดสถานะไฟตามหลัง โปรดดู บทความการเลือกสวิตช์ประตูนิรภัย หากการเสียของไฟทำให้ฟังก์ชันความปลอดภัยหายไป ต้องทบทวนสถาปัตยกรรมความปลอดภัยใหม่ ไม่ใช่แค่เลือกไฟสัญญาณแบบเสา
วิธีการเชื่อมต่อ PLC: เปรียบเทียบเอาต์พุตแยกแต่ละสี รีเลย์ และ IO-Link
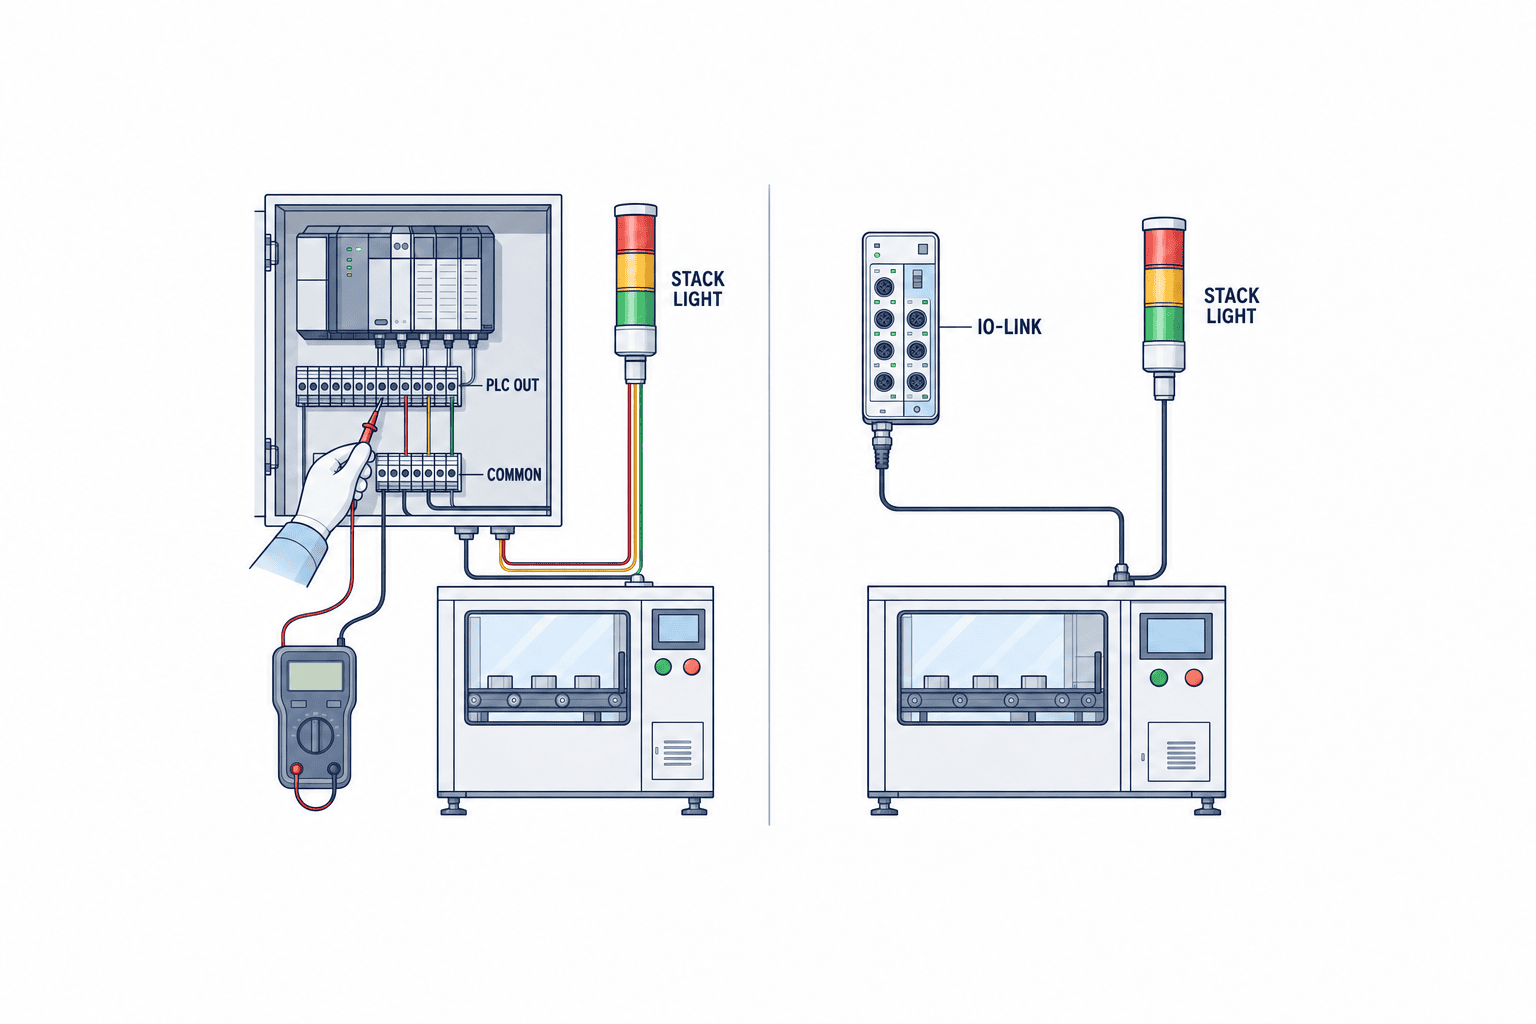
การเชื่อมต่อไฟสัญญาณแบบเสากับ PLC มีทั้งแบบควบคุมแยกแต่ละสี, แบบหลายสายรวมบัซเซอร์, และแบบรองรับการสื่อสาร เช่น IO-Link การเลือกขึ้นกับจำนวนเอาต์พุต PLC ที่มี, ระยะสาย, พื้นที่ในตู้, การเพิ่มสถานะในอนาคต, และความต้องการวิเคราะห์ความเสียหาย ก่อนซื้อควรตรวจสอบวิธีเอาต์พุตของ PLC, แรงดันไฟ, กระแสที่ใช้, ขั้วสาย, สายรวม, อุปกรณ์ป้องกัน, รูปแบบคอนเนคเตอร์ จากเอกสารของทั้งสองฝั่ง แม้รหัสรุ่นจะคล้ายกัน แต่อาจมีรุ่นย่อยที่แรงดันหรือวิธีควบคุมต่างกัน ห้ามวาดแบบจากชื่อซีรีส์เพียงอย่างเดียว สเปคและการบำรุงรักษาของเทอร์มินัลบล็อกดูได้ที่ บทความการเลือกเทอร์มินัลบล็อกตู้ควบคุม
แบบควบคุมแยกแต่ละเอาต์พุต สามารถสั่งแต่ละสีและบัซเซอร์จาก PLC ได้โดยตรง เหมาะกับการเพิ่มในตู้เดิม แต่ต้องตรวจสอบจำนวนเอาต์พุต, จำนวนสาย, ความสามารถในการรับโหลด, และการแยกแยะเมื่อเกิดความเสียหาย ฝั่ง PLC ต้องตรวจสอบว่าเป็นเอาต์พุตทรานซิสเตอร์หรือรีเลย์, แบบซิงค์หรือซอร์ส, และไฟสัญญาณแบบเสารองรับแบบใด ตรวจสอบจากรหัสรุ่นจริง หากเป็นรีเลย์ต้องดูความสามารถในการรับกระแสและอายุการใช้งาน หากเป็นเอาต์พุตเซมิคอนดักเตอร์ต้องระวังไฟรั่วที่อาจทำให้ไฟติดอ่อน ๆ หากเป็นโหลดแบบเหนี่ยวนำต้องพิจารณาอุปกรณ์ป้องกัน การทดสอบต้องทำตามคู่มือของรุ่นที่เลือก ห้ามตัดสินใจจากหลักการทั่วไป
หากเลือกแบบ IO-Link ตามคำอธิบายของ IO-Link Community จะเป็นเทคโนโลยีสื่อสารแบบจุดต่อจุดระหว่างเซนเซอร์/แอคชูเอเตอร์กับมาสเตอร์ ข้อดีคือสามารถตั้งค่าและวิเคราะห์ผ่านการสื่อสารได้ แต่ฝั่ง PLC ต้องมี IO-Link มาสเตอร์, ไฟล์ IODD, การแมปข้อมูล, การกู้คืนการตั้งค่า, และนโยบายการแสดงผลเมื่อเกิดปัญหา คู่มือฟังก์ชัน IO-Link ของ WERMA eSIGN แสดงตัวอย่างการตั้งค่าเซกเมนต์และเอฟเฟกต์ของรุ่นนั้น แต่ไม่ได้หมายความว่าไฟสัญญาณแบบเสาทุกตัวที่รองรับ IO-Link จะมีฟังก์ชันเหมือนกัน ฝ่ายจัดซื้อไม่ควรให้คะแนนแค่ “รองรับ IO-Link” แต่ต้องระบุรูปแบบการแสดงผล, รายการวิเคราะห์, และขอทดสอบร่วมกับมาสเตอร์ที่ใช้งานจริง การเปลี่ยนไปใช้การสื่อสารโดยต้องปรับปรุง PLC หรือตู้ควบคุมทั้งหมด ควรพิจารณาจากความถี่ในการเปลี่ยนและแนวโน้มการเปลี่ยนแปลงการใช้งาน
| วิธีเชื่อมต่อ | เหมาะกับสถานการณ์ | จุดที่ต้องตรวจสอบในการออกแบบ | จุดเน้นในการทดสอบ FAT/SAT |
|---|---|---|---|
| เอาต์พุต PLC แยกแต่ละสี | จำนวนสถานะจำกัด, ใช้ I/O เดิมได้ | จำนวนเอาต์พุต, ขั้ว, โหลด, สายรวม | ทดสอบสั่งงานแต่ละสี/บัซเซอร์แยกกัน |
| รีเลย์/คอนแทค | ต้องการแยกวงจรหรือแยกจุดสัมผัส | ความสามารถรีเลย์, การเดินสาย, สถานะเมื่อเสีย | ทดสอบสายขาด, รีเซ็ต |
| IO-Link | ใช้ประโยชน์จากการตั้งค่า/วิเคราะห์ | มาสเตอร์, IODD, การแมป, การกู้คืน | ทดสอบขาดการสื่อสาร, กู้คืนการตั้งค่า, ทดสอบกับรุ่นสำรอง |
สภาพแวดล้อมการติดตั้ง: ตรวจสอบระดับ IP, การมองเห็น, วิธีการติดตั้งที่หน้างาน
มาตรฐาน IEC 60529 ว่าด้วยการจัดประเภทระดับการป้องกันโดยตัวกล่อง (IP Code) สำหรับสัญญาณไฟ (stack light/tower light) การระบุระดับ IP ของไฟสัญญาณต้องตรวจสอบเงื่อนไขการใช้งานตามรุ่นที่เลือก, ทิศทางการติดตั้ง, ปะเก็น, การเดินสายเคเบิล, ส่วนของบัซเซอร์, และสภาพการประกอบจริง ตัวอย่างเช่น “มีระดับ IP ในซีรีส์” ไม่ได้หมายความว่าจะทนต่อของเหลวทำความสะอาด, การล้างด้วยแรงดันสูง, หรือน้ำมันตัดเฉือนที่หน้างานได้เสมอไป ควรอ่านคู่มือการใช้งานของผู้ผลิตเพื่อดูสภาพแวดล้อมที่รองรับและเงื่อนไขการติดตั้ง หากจำเป็นให้พิจารณาใช้ฝาครอบป้องกันหรือเปลี่ยนตำแหน่งติดตั้ง อย่ารวมปัจจัยต่างๆ เช่น ความร้อน, การสั่นสะเทือน, แสงแดด, ฝุ่น, สารเคมี ไว้เป็น “สภาพแวดล้อมโรงงาน” เดียวกัน แต่ให้บันทึกแยกตามแต่ละจุดใช้งาน
ความสูงและทิศทางของไฟต้องกำหนดโดยพิจารณาว่าคนงานข้างเครื่อง, หัวหน้าที่เดินผ่าน, หรือผู้ขับรถขนส่งจะมองเห็นได้หรือไม่ อาจมีปัจจัยที่ดูจากแบบไม่ได้ เช่น เมื่อเปิดประตูเครื่องแล้วไฟถูกบัง, มีเครนหรือท่อบดบัง, หรือไฟของไลน์ข้างๆ ซ้อนกันจนสับสน ควรทดลองติดตั้งเครื่องตัวอย่างชั่วคราวและตรวจสอบทั้งกลางวันและกลางคืน หากไฟสว่างเกินไปจนล้าตา ให้ประเมินความสามารถในการปรับความสว่างด้วย หากติดตั้งหลายเครื่องใกล้กัน ควรแสดงหมายเลขเครื่อง, กำหนดระยะห่าง, และทิศทางการมองให้เหมือนกัน เพื่อป้องกันการสับสนระหว่างไฟสีเดียวกัน การเลือกไฟต้องมั่นใจว่าคนงานจะไม่เดินไปผิดเครื่องหลังจากดูไฟ
หากติดตั้งบัซเซอร์ ต้องตรวจสอบระดับเสียงรบกวนในโรงงาน, การใช้ที่อุดหูหรืออุปกรณ์ป้องกัน, เสียงจากเครื่องข้างเคียง, และข้อจำกัดเสียงรบกวนในเวลากลางคืน อย่าตัดสินว่า “ได้ยิน” จากค่าระดับเสียงในแคตตาล็อกเพียงอย่างเดียว แต่ควรทดสอบจริงในตำแหน่งทำงาน หากต้องการแยกเสียงเตือนสั้นกับเสียงเรียกขอความช่วยเหลือยาว ควรระบุความหมายของเสียงเป็นเอกสาร และให้แน่ใจว่าการปิดเสียงจะไม่ลบการแสดงสถานะหรือสัญญาณความปลอดภัย บัซเซอร์เป็นเพียงวิธีเรียกคน ไม่จำเป็นต้องตรงตามข้อกำหนดสัญญาณเตือนความปลอดภัยเสมอไป ควรตรวจสอบการประเมินความเสี่ยงและกฎระเบียบของที่ทำงานแยกต่างหาก
การเดินสายไฟ・การติดตั้งและการบำรุงรักษา: อย่าคาดเดาความเข้ากันได้ของรุ่น
คู่มือการใช้งาน PATLITE ซีรีส์ LR และคู่มือฟังก์ชัน WERMA eSIGN เป็นเอกสารหลักสำหรับตรวจสอบการประกอบ, การเชื่อมต่อ, การตั้งค่า, และการบำรุงรักษาในแต่ละรุ่น ลำดับของโมดูล, สีที่ใช้ได้, ฐาน, แหล่งจ่ายไฟ, บัซเซอร์, อุปกรณ์ยึด, และการเดินสายเคเบิลขึ้นอยู่กับโครงสร้างของผลิตภัณฑ์ แม้รูปลักษณ์จะคล้ายกันแต่ไม่สามารถผสมชิ้นส่วนกันได้เสมอไป เวลาต้องเปลี่ยนอะไหล่ให้ตรวจสอบกับโครงสร้างที่เลือกและตารางความเข้ากันได้ของผู้ผลิต อะไหล่สำรองต้องตรวจสอบเป็นหน่วยที่เปลี่ยนจริง เช่น โมดูลสี, ฐาน, อุปกรณ์ยึด, คอนเนคเตอร์, ปะเก็น ไม่ใช่แค่ “ไฟ 1 ดวง”
สายไฟจากตู้ควบคุมถึงไฟสัญญาณต้องพิจารณาจำนวนสายไฟฟ้าและสายสัญญาณ, ความจำเป็นของสายชีลด์, การงอของส่วนที่เคลื่อนไหว, เส้นทางร่วมกับสายไฟกำลัง, ท่อร้อยสาย, และความสะดวกในการบำรุงรักษาคอนเนคเตอร์ ปัญหาการแสดงผลกลับด้านหลังติดตั้งอาจเกิดจากตรรกะผิด, การสลับหมายเลขสาย, หรือสายร่วมผิด ควรจัดให้แผนผังเทอร์มินัล, ตาราง I/O, หมายเลขสาย, ที่อยู่เอาต์พุตแต่ละสี, เวอร์ชันโปรแกรม PLC, และฉลากหน้างานตรงกันในเวอร์ชันเดียวกัน และตรวจสอบทีละเส้นใน FAT หากเปลี่ยนสายไฟที่หน้างาน อย่าแก้แค่ด้วยปากกาแดงแต่ต้องอัปเดตในแบบแปลนสุดท้าย
หากเปลี่ยนไฟสัญญาณที่ติดตั้งมาตรฐานโดยผู้ผลิตเครื่อง ต้องตรวจสอบความจุเอาต์พุต PLC เดิม, เงื่อนไขการรับประกัน, และผลกระทบต่อวงจรในตู้ควบคุม ไฟสัญญาณที่โรงงานติดตั้งเพิ่มเติมเองอาจทำให้คำนิยามสัญญาณเตือนและสถานะของผู้ผลิตเครื่องไม่ตรงกัน ต้องระบุขอบเขตความรับผิดชอบของทั้งสองฝ่ายให้ชัดเจน ขั้นตอนการเปลี่ยนอะไหล่ที่หน้างานต้องรวมเงื่อนไขการตัดไฟ, การตรวจสอบอะไหล่, การทดสอบไฟทุกสีและบัซเซอร์หลังเปลี่ยน, และการบันทึกบำรุงรักษา หากเป็นไลน์ที่หยุดเครื่องได้ยาก ควรวัดเวลาหยุดที่จำเป็นสำหรับการเปลี่ยนในขั้นตอนทดลอง และหากจำเป็นให้ประเมินโครงสร้างถอดเปลี่ยนง่ายหรือยูนิตสำรอง
ตรรกะสถานะ: กำหนดลำดับความสำคัญ, กระพริบ, ปิดเสียง, การคืนสู่สภาพปกติในตารางสถานะ
ในโปรแกรม PLC ต้องระบุลำดับความสำคัญเมื่อมีหลายเงื่อนไขเป็นจริงพร้อมกัน เช่น ขณะเดินเครื่องแล้ววัตถุดิบหมด และประตูนิรภัยถูกเปิดในทันที ต้องกำหนดในตารางสถานะว่าจะคงแสดงสถานะเดิมหรือเปลี่ยนเป็นสถานะที่เร่งด่วนกว่า หลังปิดเสียงบัซเซอร์แล้วจะคงสถานะผิดปกติของไฟไว้หรือไม่, เมื่อแก้ไขความผิดปกติแล้วจะเก็บประวัติไว้จนกว่าจะมีการยืนยันหรือไม่, หลังไฟดับกลับมาจะเริ่มจากสถานะใดบ้าง “PLC ทำอัตโนมัติ” ไม่เพียงพอ ต้องระบุการเปลี่ยนสถานะ, ตัวจับเวลา, เงื่อนไขการคงสถานะ, สิทธิ์รีเซ็ตให้ชัดเจน
คำสั่งแจ้งเตือนผิดปกติด้วยไฟและคำสั่งควบคุมเครื่องเป็นคนละส่วนกัน หาก HMI ระยะไกลลบสัญญาณเตือนแต่ปัญหายังอยู่ที่หน้างาน ต้องพิจารณาว่าจะปิดไฟสัญญาณด้วยหรือไม่ หากส่งสถานะไปยังระบบแอนดอนหรือระบบมอนิเตอร์การทำงานบนเครือข่าย ต้องผูกเงื่อนไขการแสดงไฟกับสถานะข้อมูลบน PLC เดียวกัน และเตรียมวิธีวิเคราะห์เมื่อเกิดความขัดแย้ง หากระบบบนเครือข่ายขาดการสื่อสาร ให้ไฟแสดงสถานะที่หน้างานยังคงทำงาน และแสดงเวลารับข้อมูลล่าสุดกับสถานะไม่ทราบบนหน้าจอส่วนกลาง นี่เป็นแนวทางหนึ่ง แต่การตัดสินใจสุดท้ายขึ้นกับข้อกำหนดความปลอดภัยและการปฏิบัติงานของหน้างาน
แม้ไฟบางรุ่นจะมีฟังก์ชันตรวจสอบตัวเอง แต่การที่คนงานจะมองเห็นได้จริงหรือไม่เป็นอีกเรื่องหนึ่ง ควรตรวจสอบทุกเซกเมนต์, บัซเซอร์, สภาพการติดตั้ง, และความสกปรกในการตรวจสอบประจำเดือน และบันทึกในทะเบียนบำรุงรักษาว่าเครื่องใดแสดงผลไม่ได้เมื่อเกิดความเสียหาย เพื่อไม่ให้รูปแบบการแสดงผลของแต่ละเครื่องขึ้นกับแต่ละบุคคล ควรจัดการพจนานุกรมสถานะกลางของโรงงาน, ข้อยกเว้นของแต่ละเครื่อง, และวันที่อนุมัติการเปลี่ยนแปลง หากต้องเพิ่มสถานะใหม่ในภายหลัง ห้ามนำสีหรือรูปแบบกระพริบไปใช้ซ้ำโดยพลการ ต้องอัปเดตการอบรม, HMI, ตารางแสดงผล, และบันทึกการทดสอบพร้อมกัน
ข้อกำหนด RFP: ตั้งคำถามให้เปรียบเทียบได้
การแสดงผลขณะไฟดับและรีสตาร์ท ต้องออกแบบเพื่อป้องกันความเข้าใจผิดในหน้างาน
การเลือกว่าจะจ่ายไฟให้กับสัญญาณไฟ (stack light/tower light) จากระบบเดียวกับเครื่องจักรหลัก หรือจากแหล่งจ่ายไฟเสริมในตู้ควบคุม จะส่งผลต่อสิ่งที่มองเห็นได้เมื่อเกิดไฟดับ อาจเกิดกรณีที่ PLC รีสตาร์ทแต่ไฟสัญญาณยังคงจ่ายไฟอยู่ หรือในทางกลับกัน ไฟสัญญาณดับแต่เครื่องจักรยังจ่ายไฟอยู่ แม้เครื่องจักรจะหยุดอย่างปลอดภัยแล้ว แต่ผู้ปฏิบัติงานอาจเข้าใจผิดว่า “ไฟดับ = หยุด” ดังนั้นควรมีแหล่งข้อมูลอื่นสำหรับตรวจสอบสาเหตุการหยุดและการอนุญาตให้เริ่มใหม่ ควรระบุระบบไฟและจุดที่ตรวจสอบในแบบแปลนตู้ และอย่าปล่อยให้ความหมายของไฟดับคลุมเครือว่าคือ “ปกติ”, “หยุด”, หรือ “ไฟขาด”
ในการทดสอบรีสตาร์ท ให้สังเกตสถานะไม่แน่นอนช่วงสั้นๆ หลังจ่ายไฟ, การเริ่มต้นโปรแกรม PLC, การคืนค่าของมาสเตอร์สื่อสาร, และลำดับการบูตของ HMI อาจเกิดการแสดงผลผิดพลาดชั่วขณะ เช่น ไฟทุกดวงติดพร้อมกัน หรือไฟเขียวติดก่อนแล้วเปลี่ยนเป็นผิดปกติ ซึ่งอาจทำให้การตัดสินใจในหน้างานผิดพลาด หากจะใช้ฟิลเตอร์หรือดีเลย์การแสดงผล ต้องปรับให้เหมาะสมตามการประเมินความเสี่ยงและลำดับความสำคัญของแต่ละสถานะ เพื่อไม่ให้สัญญาณเตือนที่จำเป็นล่าช้า กรณีเกิดความเสียหายที่เอาต์พุตค้าง, สายเคเบิลขาด, หรือสื่อสารไม่ได้ ต้องตรวจสอบว่าตัวไฟสัญญาณจะแสดงสถานะใด โดยดูจากการใช้งานร่วมกันระหว่างผลิตภัณฑ์และการโปรแกรม PLC ไม่ควรเรียก “เฟลเซฟ” โดยอ้างอิงแต่ทฤษฎี
ในกระบวนการที่การหยุดเครื่องมีผลต่อคุณภาพโดยตรง อาจเชื่อมโยงสถานะของไฟสัญญาณกับการบันทึกการบำรุงรักษาและคุณภาพ อย่างไรก็ตาม เวลาที่ไฟติดกับเวลาที่เครื่องหยุดอาจไม่เท่ากัน เช่น หากตั้งค่าให้ไฟแดงค้างจนกว่าจะมีการยืนยันการแจ้งเตือน ไฟจะยังคงแดงแม้ปัญหาจะถูกแก้ไขแล้ว ดังนั้นในการสรุป KPI ให้บันทึกเหตุการณ์การทำงานของ PLC และประวัติการแจ้งเตือนแยกกัน โดยใช้ไฟสัญญาณเป็นอินเทอร์เฟซกระตุ้นการปฏิบัติในหน้างาน หากมีการบันทึกเหตุผลการหยุดโดยการดูสีและกรอกข้อมูลด้วยมือ ควรแสดงรหัสเหตุผลใน HMI เพื่อป้องกันความเข้าใจผิด
ในโรงงานไทยที่ใช้หลายภาษา อย่าพึ่งแต่การแปลความหมายของไฟสัญญาณ
เมื่อมีผู้รับผิดชอบที่ใช้ภาษาไทย, ญี่ปุ่น, และอังกฤษในสายการผลิตเดียวกัน แม้ความหมายของสีจะเหมือนกัน แต่การแปลคำว่า “ผิดปกติ”, “รอ”, “เตรียมการ” อาจแตกต่างกันในแต่ละแผนก ในพจนานุกรมสถานะ ควรจับคู่รหัสสถานะ, คำอธิบายภาษาไทยสำหรับผู้ปฏิบัติงาน, คำศัพท์ภาษาอังกฤษสำหรับแบบแปลนเครื่องจักร, และชื่อรายงานภาษาญี่ปุ่นของสำนักงานใหญ่ เพื่อให้การปฏิบัติสอดคล้องกัน ไม่ใช่แค่การแปล เช่น เมื่อแสดง “รอวัตถุดิบ” ต้องกำหนดให้ชัดเจนว่าต้องขนวัตถุดิบ, ตรวจสอบแผนการผลิต, หรือเรียกผู้รับผิดชอบ ไม่ควรสอนหน้างานด้วยสีอย่างเดียว แต่ควรฝึกการดูรูปแบบการแสดงผลและการปฏิบัติแรกด้วยเครื่องจริง
พนักงานกะกลางคืนหรือพนักงานสนับสนุนมักมีโอกาสเจอสถานะผิดปกติน้อย จึงควรสอนทั้งการทำงานปกติ, การเกิดสัญญาณเตือนหลายรายการพร้อมกัน, การปิดเสียง, และการตรวจสอบหลังแก้ไขปัญหา ตารางสรุปที่ติดไว้หลังประตูตู้หรือใน HMI ต้องมีการอัปเดตเวอร์ชันล่าสุด ไม่ให้มีการใช้กฎสีเก่า หากสำนักงานใหญ่ปรับปรุงตรรกะ PLC ในโรงงานไทย ต้องอัปเดตคู่มือ, ข้อความใน HMI, เอกสารฝึกอบรม, และบันทึก FAT/SAT ในใบเปลี่ยนแปลงเดียวกัน หากเปลี่ยนโปรแกรมจากระยะไกลแต่เปลี่ยนเฉพาะความหมายของไฟสัญญาณ หน้างานอาจไม่รู้กฎใหม่
ในการตรวจสอบตำแหน่งติดตั้ง ควรให้ผู้ปฏิบัติงานในพื้นที่เข้าร่วมด้วย ตำแหน่งที่วิศวกรดูขณะเครื่องหยุดกับตำแหน่งที่ผู้ปฏิบัติงานดูขณะขนวัตถุดิบอาจต่างกัน ในหน้างานที่ใช้หลายภาษา ไม่ควรให้เดาสถานการณ์ฉุกเฉินจากสีหรือเสียงเพียงอย่างเดียว แต่ควรใช้ข้อความสั้นใน HMI และหมายเลขเครื่องจักรร่วมด้วย การเพิ่มป้ายตัวอักษรเล็กๆ บนไฟสัญญาณไม่ช่วยให้อ่านจากระยะไกลได้ ดังนั้นควรแยกสถานะที่ต้องรู้จากระยะไกลกับรายละเอียดที่ตรวจสอบใกล้ๆ
การประเมินความคุ้มค่าต้องรวมค่าเปลี่ยนแปลงและบำรุงรักษา ไม่ใช่แค่ราคาตัวเครื่อง
หากเลือกไฟสัญญาณแบบ stack light/tower light จากราคาตัวเครื่องอย่างเดียว อาจต้องเพิ่มจุดเอาต์พุต PLC, พื้นที่ในตู้ควบคุม, สายเคเบิล, เวลาหยุดเครื่อง, และสต็อกอะไหล่ในภายหลัง ทำให้ต้นทุนสูงขึ้น ในตารางเปรียบเทียบควรรวมโครงสร้างเริ่มต้น, งานติดตั้ง, การทดสอบ, การฝึกอบรม, อะไหล่, การเปลี่ยนเซกเมนต์ในอนาคต, ซอฟต์แวร์หรือมาสเตอร์สำหรับบำรุงรักษา, และความเข้ากันได้เมื่อถอดเปลี่ยน หากเปลี่ยนจากรุ่นเก่า ต้องตรวจสอบว่ารูยึดและสายไฟเดิมใช้ได้หรือไม่ และสามารถแสดงสถานะเดิมได้หรือไม่ แม้สินค้าทดแทนราคาถูกจะมีสีเหมือนกัน แต่ถ้าความสว่างหรือความเร็วกระพริบต่างกัน ก็อาจไม่ตรงตามมาตรฐานโรงงาน
ในแง่ของวงจรชีวิต ควรตรวจสอบว่าสามารถเปลี่ยนเฉพาะสีเดียวเมื่อเสีย หรือเปลี่ยนทั้งชุด, สามารถหาอะไหล่รุ่นเดียวกันในพื้นที่ได้หรือไม่ หากต้องเก็บอะไหล่ ควรจัดการเงื่อนไขการเก็บและการเปลี่ยนรหัสสินค้า และตรวจสอบโครงสร้างก่อนส่งมอบให้หน้างาน สำหรับรุ่นที่รองรับ IO-Link ให้เก็บไฟล์ตั้งค่าและเวอร์ชัน IODD และทดสอบว่าหลังเปลี่ยนแล้วแสดงผลเหมือนเดิมหรือไม่ สำหรับแบบหลายสาย ต้องถ่ายทอดหมายเลขสายและแผนผังขั้วต่อให้ถูกต้อง ทั้งสองกรณี “มีอะไหล่” อย่างเดียวไม่พอ ต้องรวมขั้นตอนการเปลี่ยนและทดสอบการคืนสภาพในคู่มือ
ในมุมมองของการดำเนินธุรกิจต่อเนื่อง อาจเลือกใช้รุ่นที่มีฟังก์ชันสูงเฉพาะเครื่องจักรสำคัญ, ให้ความสำคัญกับอะไหล่ร่วม, หรือลดความซับซ้อนของการตั้งค่า ไม่มีคำตอบที่ดีที่สุดแบบเดียว ในสายการผลิตที่เปลี่ยนแปลงบ่อย การตั้งค่าที่ยืดหยุ่นมีคุณค่า ส่วนเครื่องจักรที่สถานะคงที่ การเดินสายตรงที่เข้าใจง่ายอาจเหมาะกว่า ใน RFP ควรให้ผู้ขายเสนอค่าใช้จ่ายและเงื่อนไขการบำรุงรักษาทั้งระบบในช่วงเวลาและขอบเขตเดียวกัน และให้เหตุผลการเลือกที่หน้างานสามารถอธิบายได้ในภายหลัง
แม้จะกำหนดมาตรฐานการเลือกแล้ว ควรตรวจสอบตัวเลือกทดแทนเป็นระยะเพื่อเตรียมรับมือกับการยกเลิกผลิตภัณฑ์หรือเปลี่ยนวัสดุ เมื่อใช้สินค้าทดแทน อย่าเปลี่ยนแค่เพราะขนาดติดตั้งหรือไฟเหมือนกัน ต้องทดสอบใหม่ทั้งการมองเห็นสี, บัซเซอร์, สัญญาณ PLC, การคืนค่าการตั้งค่า, และเงื่อนไขแวดล้อม ในใบเปลี่ยนแปลงต้องระบุเครื่องจักรที่เกี่ยวข้องและจำนวนที่ติดตั้ง, รหัสสินค้าเก่าและใหม่, ผลการทดสอบ, และความจำเป็นในการฝึกอบรมหน้างาน แม้ไฟสัญญาณจะเป็นชิ้นส่วนเล็ก แต่ยิ่งใช้ร่วมกันในหลายเครื่อง ผลกระทบจากการเปลี่ยนแปลงจะยิ่งมาก
หากใน RFP ของฝ่ายจัดซื้อระบุแค่ “ไฟสัญญาณสามสี พร้อมบัซเซอร์ สำหรับใช้ในอาคาร” จะได้สินค้าหลากหลายจากแต่ละผู้ขาย ทั้งวิธีเดินสาย, วิธีติดตั้ง, เงื่อนไขแวดล้อม ควรแนบตารางสถานะเครื่องจักร, รูปถ่ายหน้างาน, ตำแหน่งติดตั้ง, รุ่น PLC และวิธี I/O, ระยะจากตู้, แหล่งจ่ายไฟ, เงื่อนไขการล้าง/ฝุ่น/สั่นสะเทือน, อะไหล่ที่มีอยู่, รายการวินิจฉัยที่ต้องการ แบ่งข้อกำหนดเป็น “จำเป็น”, “มีเงื่อนไข”, “พิจารณาในอนาคต” และให้แต่ละบริษัทตอบในตารางเดียวกันทั้งความเหมาะสม, ความแตกต่าง, และข้อเสนอทางเลือก หากต้องการฟังก์ชันเฉพาะของผู้ผลิตใด ต้องตรวจสอบว่าจำเป็นต่อการใช้งานจริงหรือไม่
ขอบเขตใบเสนอราคาควรรวมตัวไฟ, ฐาน, อุปกรณ์ติดตั้ง, สายเคเบิล, คอนเนคเตอร์, การเพิ่มเอาต์พุต PLC, IO-Link มาสเตอร์, ซอฟต์แวร์ตั้งค่า, อะไหล่, การติดตั้ง, การทดสอบหน้างาน, การปรับปรุงแบบ, และการฝึกอบรม แม้ตัวเครื่องจะราคาถูก แต่ถ้าต้องดัดแปลงตู้ควบคุมมาก ต้นทุนรวมอาจสูงกว่า ก่อนสั่งซื้อควรถามระยะเวลาการจัดหาอะไหล่, การจัดหาในพื้นที่, การคืนค่าการตั้งค่าเมื่อเปลี่ยน, และหน่วยการขยายไปยังหลายเครื่องจักร ค่าประสิทธิภาพควรบันทึกพร้อมเงื่อนไขการใช้งานจากเอกสารผู้ผลิต และอย่าถือว่าค่าที่เทียบกันได้ถ้าเงื่อนไขการทดสอบต่างกัน แยกความต้องการใบรับรองตนเอง, การรับรอง, หรือรายงานการทดสอบ
| รายการ RFP | คำตอบที่ต้องการจากผู้ขาย | การตรวจสอบขณะรับมอบ |
|---|---|---|
| การแสดงสถานะ | การจับคู่สี/กระพริบ/เสียงกับตารางสถานะ | สาธิตสถานะพร้อมกันและการคืนสภาพ |
| การเชื่อมต่อ PLC | แหล่งจ่ายไฟ, ขั้ว, โหลด, แผนผังขั้วต่อแยกรุ่น | ตรวจสอบการเดินสายและการทำงานของทุกเอาต์พุต |
| ความเหมาะสมกับสภาพแวดล้อม | เงื่อนไข IP, อุณหภูมิ, การล้างได้หรือไม่ | ตรวจสอบท่าติดตั้งและงานติดตั้งจริง |
| การมองเห็น/เสียง | แผนผังติดตั้ง, วิธีปรับแสง/เสียง | ตรวจสอบจากตำแหน่งปฏิบัติงานจริง |
| การบำรุงรักษา | หน่วยเปลี่ยน, อะไหล่, การสำรองการตั้งค่า | สาธิตการเปลี่ยนอะไหล่และคืนสภาพ |
FAT และ SAT: ไม่ใช่แค่ไฟติด แต่ต้องทดสอบว่าไม่มีการแสดงผลผิดพลาด
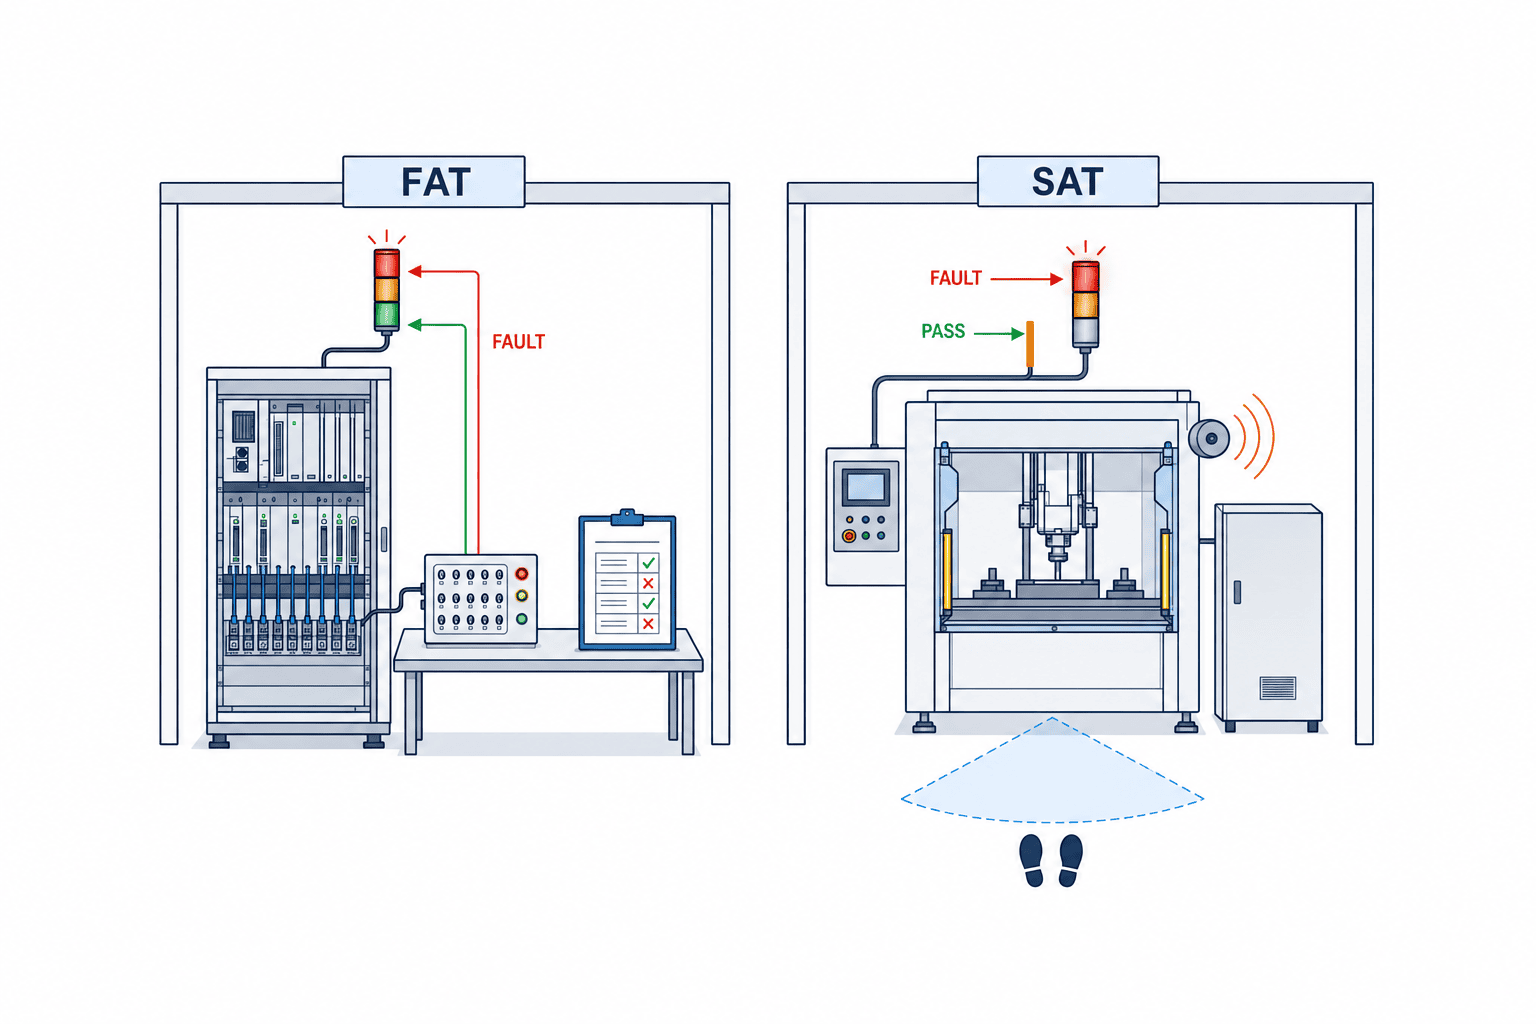
ในขั้นตอน FAT (Factory Acceptance Test) จะทำการทดสอบที่สภาพแวดล้อมของผู้ขายหรือผู้ผลิตเครื่องจักร โดยขับเคลื่อนแต่ละเซกเมนต์และบัซเซอร์ของ stack light/tower light ตามตาราง I/O และโปรแกรม PLC เพื่อยืนยันลำดับความสำคัญของสถานะต่างๆ จะสร้างสัญญาณอินพุตจำลอง เช่น “กำลังเดินเครื่อง + วัสดุหมด”, “วัสดุหมด + ประตูนิรภัยเปิด”, “สื่อสารขาด”, “รีสตาร์ทไฟ”, “เอาต์พุตขาด” และบันทึกว่าการแสดงผลเปลี่ยนไปตามที่กำหนดหรือไม่ หากเป็นแบบเอาต์พุตแยกแต่ละช่อง จะรวมถึงการตรวจสอบแต่ละขั้วและโหลด หากเป็นแบบ IO-Link จะรวมถึงการตั้งค่าของ master, IODD, พารามิเตอร์หลังการกู้คืนการสื่อสาร และการเปลี่ยนอะไหล่ด้วย การผ่าน FAT ไม่ได้หมายความว่าสามารถยืนยันได้ในสภาพแวดล้อมจริง ดังนั้นการตรวจสอบเงื่อนไขแวดล้อมจะทำใน SAT
ในขั้นตอน SAT (Site Acceptance Test) จะติดตั้ง stack light/tower light กับเครื่องจักรจริงในโรงงานไทย ตรวจสอบสภาพแสงกลางวันและกลางคืน, เสียงรบกวนขณะเดินเครื่อง, ตำแหน่งของผู้ปฏิบัติงาน, การเปิด-ปิดประตู, วิธีการทำความสะอาด, และทิศทางการมองเห็นในทางเดิน การทดสอบสัญญาณ PLC จริงจะต้องปฏิบัติตามขั้นตอนความปลอดภัย และจัดเวลาหยุดเครื่องหากจำเป็น ให้พนักงานตรวจสอบการสลับสายกับไลน์ข้างเคียง, ทิศทางของไฟแสดงผล, และขอบเขตที่ได้ยินเสียงบัซเซอร์ เมื่อจำลองความขัดข้องที่ทำให้ไฟดับ ต้องทดสอบว่าหน้างานสามารถตรวจสอบสถานะผ่าน HMI หรือการเดินตรวจได้หรือไม่ ข้อกำหนดด้านความปลอดภัยของเครื่องจักรจะถูกตรวจสอบแยกจากการทดสอบ stack light/tower light
เกณฑ์การผ่าน/ไม่ผ่านต้องระบุให้ชัดเจน ไม่ใช่แค่ “ไฟติด” แต่รวมถึงเงื่อนไขอินพุต, สีที่คาดหวัง, การกระพริบ, เสียง, การตอบสนอง, log, และการกู้คืน เช่น ต้องยืนยันว่าในขณะมีสัญญาณผิดปกติ (ไฟแดง) ไฟเขียว (เดินเครื่อง) จะไม่ติดค้าง, หลังปิดเสียงบัซเซอร์แล้ว ไฟผิดปกติยังคงแสดง, และเมื่อการสื่อสารกลับมาแล้ว จะไม่ลบสัญญาณเตือนเก่าโดยอัตโนมัติ เงื่อนไขการทดสอบเป็นตัวอย่างการออกแบบ ต้องยืนยันตามการประเมินความเสี่ยงและข้อกำหนดการทำงานของเครื่องจักรที่นำมาใช้ หลักฐานต้องประกอบด้วยตาราง I/O, เวอร์ชันโปรแกรม PLC, แบบสายไฟ, ภาพถ่ายหน้างาน, log การปฏิบัติงาน, ผลการแก้ไขข้อบกพร่อง เพื่อไม่ให้มีการแสดงผลผิดพลาดค้างคาในช่วงเริ่มผลิตจริง ต้องกำหนดผู้รับผิดชอบ Go/No-Go ให้ชัดเจน
การนำเข้าใช้งานและมาตรฐาน: เรียนรู้จากหนึ่งไลน์ก่อนขยายผล
เริ่มต้นด้วยการตรวจสอบสีและความหมายของ stack light/tower light ในเครื่องจักรที่มีอยู่ และจัดทำรายการว่ามีการใช้สีแดงหรือเหลืองในความหมายที่แตกต่างกันในโรงงานเดียวกันหรือไม่ ไม่จำเป็นต้องปรับปรุงทุกเครื่องพร้อมกัน ให้เลือกเครื่องใหม่ในไลน์ใหม่เป็นต้นแบบ จัดทำพจนานุกรมสถานะ, สัญญาณ PLC, โครงสร้าง stack light/tower light, ตำแหน่งติดตั้ง, และขั้นตอนการทดสอบรับเข้า แล้วตรวจสอบปฏิกิริยาของหน้างาน ในช่วงที่ความหมายของไฟในเครื่องเก่าและใหม่ยังไม่เหมือนกัน ให้เตรียมตารางเปรียบเทียบและอบรมพนักงาน หากเปลี่ยนสีพร้อมกันทั้งหมดโดยไม่เตรียมการ พนักงานที่คุ้นเคยกับกฎเดิมอาจตัดสินใจผิดพลาดได้ ก่อนขยายผล ต้องประเมินความเสี่ยงในช่วงที่มีการใช้งานแบบผสม
จากนั้น ให้จัดทำแบบมาตรฐานของตู้ควบคุม, การตั้งชื่อ I/O, ข้อความแจ้งเตือนใน HMI, อะไหล่สำรอง, และขั้นตอนการทดสอบให้เป็นมาตรฐานเดียวกัน บทความการเลือกคอนเนคเตอร์อุตสาหกรรม ที่กล่าวถึงความน่าเชื่อถือของการเชื่อมต่อก็มีความสำคัญในจุดที่มีการเคลื่อนที่หรือเปลี่ยนบ่อย อย่างไรก็ตาม การทำมาตรฐานไม่ได้หมายถึงต้องใช้ stack light/tower light รุ่นเดียวกันทุกเครื่อง เช่น เงื่อนไขการล้างในไลน์อาหาร, แสงแดดในอุปกรณ์กลางแจ้ง, หรือการมองเห็นระยะใกล้ในไลน์ประกอบ อาจต้องใช้รุ่นต่างกัน แต่ความหมายของสถานะและการกระทำต้องเหมือนกัน ตารางสถานะที่แจกให้หน้างานควรระบุ สี, การกระพริบ, เสียง, ผู้รับผิดชอบ, การกระทำเพื่อความปลอดภัยเบื้องต้น, และหน้าจอ HMI สำหรับตรวจสอบรายละเอียด
หลังเริ่มใช้งานจริง ไม่ควรประเมินผลแค่ “จำนวนครั้งที่แจ้งเตือนผิดปกติ” เท่านั้น ต้องดูว่าพนักงานสามารถตรวจสอบสาเหตุจากไฟได้หรือไม่, การเรียกเจ้าหน้าที่ถึงผู้รับผิดชอบหรือไม่, มีการแสดงผลผิดพลาดหรือสัญญาณเตือนที่ไม่หายหรือไม่, และใช้เวลามากเกินไปในการเปลี่ยนอะไหล่หรือไม่ หากรหัสสาเหตุและสถานะไฟไม่ตรงกัน ให้ตรวจสอบสัญญาณ PLC, HMI, ข้อมูลระดับสูง, และการรับรู้ของพนักงาน Stack light/tower light เป็นจุดเชื่อมต่อเล็กๆ ที่ช่วยให้หน้างานตัดสินใจเร็วขึ้น การลดสัญญาณเตือนที่ไม่จำเป็นและรักษาความหมายให้คงที่ อาจมีประสิทธิภาพมากกว่าการเพิ่มรูปแบบการแสดงผล
วิธีการแยกสาเหตุเมื่อได้รับรายงานว่า “ไฟแสดงผลผิด”
เมื่อการแสดงผลไม่เป็นไปตามที่คาดหวัง ก่อนจะรีบเปลี่ยนตัวไฟแสดงผล ให้ตรวจสอบตามลำดับดังนี้ ① สถานะจริงของเครื่องจักร, ② อินพุตของ PLC, ③ การตัดสินสถานะภายใน PLC, ④ ที่อยู่เอาต์พุต, ⑤ สัญญาณที่ขั้วต่อ, ⑥ การส่องสว่างของไฟแสดงผล ในกรณีที่หน้างานรายงานว่า “ไฟแดงติด” อาจเป็นไปได้ว่า PLC กำลังเก็บรหัสผิดปกติอื่นอยู่ ในทางกลับกัน แม้ PLC จะส่งเอาต์พุตถูกต้องแล้ว แต่ก็อาจเห็นสีผิดได้จากการสลับสายไฟ, ขั้วต่อสัมผัสไม่ดี หรือการติดตั้งโมดูลผิด ในบันทึกการบำรุงรักษาควรระบุเวลาที่เกิดเหตุ, สถานะเครื่องจักร, รูปถ่าย, ค่าของสัญญาณ PLC, การปรับปรุงล่าสุด และเงื่อนไขที่สามารถทำให้เกิดซ้ำได้ เพื่อไม่ให้จบแค่ “ไฟแสดงผลเสีย”
หากปัญหาเกิดขึ้นเป็นระยะๆ ให้ตรวจสอบว่ามีความเกี่ยวข้องกับแรงสั่นสะเทือน, การเปิด-ปิดประตู, หลังการล้าง, อุณหภูมิ หรือโหมดการทำงานเฉพาะหรือไม่ หาก HMI กับไฟแสดงผลแสดงผลต่างกัน ให้ตรวจสอบว่าทั้งสองอ้างอิงรหัสสถานะเดียวกันหรือไม่ หรือมีการตั้งค่าให้ฝั่งใดฝั่งหนึ่งเก็บสถานะเก่าไว้หรือไม่ สำหรับรุ่น IO-Link ให้ตรวจสอบสถานะพอร์ตของมาสเตอร์, คุณภาพการสื่อสาร, เวอร์ชันของการตั้งค่า และพารามิเตอร์หลังเปลี่ยนอะไหล่ สำหรับแบบสายหลายเส้น ให้ตรวจวัดแรงดันไฟฟ้าของแต่ละเอาต์พุตและสายรวมตามขั้นตอนความปลอดภัย การเปลี่ยนแปลงลอจิก PLC ก่อนแยกหาสาเหตุ อาจทำให้เงื่อนไขที่ทำให้แสดงผลผิดซ้ำถูกซ่อนไว้
ควรกำหนดวิธีการใช้งานชั่วคราวเมื่อพบปัญหา หากต้องใช้งานเครื่องจักรที่ไม่สามารถเชื่อถือการแสดงผลได้ต่อไป ให้แจ้งให้หน้างานทราบ, เตรียมวิธีตรวจสอบสำรอง เช่น การแสดงผลบน HMI หรือการตรวจสอบโดยพนักงาน และกำหนดระยะเวลาซ่อมแซมกับผู้รับผิดชอบ หากสถานะที่เกี่ยวข้องกับความปลอดภัยถูกตรวจสอบด้วยไฟแสดงผลเพียงอย่างเดียว ควรประเมินความเสี่ยงใหม่ว่าขั้นตอนสำรองเพียงพอหรือไม่ หลังเปลี่ยนอะไหล่แล้ว อย่าจบแค่การตรวจสอบการทำงานปกติ แต่ควรทดสอบใหม่ในกรณีผิดปกติ, โหมดรอ, ปิดเสียง, รีสตาร์ทไฟ, และลำดับความสำคัญของหลายสถานะ หากปัญหาไม่ได้เกิดกับเครื่องเดียวแต่เกิดกับหลายเครื่องที่ใช้รุ่นเดียวกัน ให้ตรวจสอบข้ามวิธีการติดตั้งและเวอร์ชันของโปรแกรมที่ใช้ร่วมกันด้วย
ในการบันทึกการรับมอบหลังการติดตั้ง จะต้องไม่เพียงแค่คัดลอกค่าจากแคตตาล็อกเท่านั้น แต่ยังต้องระบุด้วยว่าใครเป็นผู้ตรวจสอบและอ่านค่าจากตำแหน่งใดจริง ๆ ด้วย ควรกำหนดจุดสังเกตตามบทบาทหน้าที่ เช่น ด้านหน้าของเครื่องจักร ตำแหน่งเติมวัตถุดิบ ทางเดินตรวจสอบของหัวหน้างาน และจำลองสถานการณ์ทั้งในเวลากลางวันและกลางคืน หากตำแหน่งของไฟแสดงสถานะซ้อนทับกับแสงจากเครื่องจักรข้างเคียง ไม่ควรตัดสินจากภาพถ่ายเพียงอย่างเดียว แต่ต้องตรวจสอบจากมุมมองของผู้ปฏิบัติงานและขณะเคลื่อนที่ด้วย สำหรับเสียงก็เช่นกัน ต้องบันทึกสภาพจริง เช่น ขณะเดินเครื่องตามปกติ ขณะเปิดระบบระบายอากาศ หรือขณะสวมอุปกรณ์ป้องกัน หากมีการบันทึกสถานที่และเงื่อนไขที่ทดสอบไว้ จะสามารถตัดสินได้ในภายหลังว่าจำเป็นต้องทดสอบใหม่หรือไม่เมื่อมีการย้ายเครื่องจักร
หากหลังการรับมอบ มีการเปลี่ยนแปลงผังไลน์การผลิต หมายเลขเครื่องจักร เครื่องจักรข้างเคียง หรือเส้นทางการเดินของผู้ปฏิบัติงาน แม้ไฟแสดงสถานะจะยังทำงานปกติ แต่ความชัดเจนในการมองเห็นหรือความหมายที่สื่อออกมาอาจเปลี่ยนแปลงได้ เช่นเดียวกับการเปลี่ยนแปลงโปรแกรม PLC การแก้ไขข้อความแจ้งเตือนบน HMI หรือการตั้งค่าเสียงเตือน ในการบริหารจัดการการเปลี่ยนแปลง ต้องตรวจสอบไม่ใช่แค่รุ่นของไฟแสดงสถานะ แต่รวมถึงอินพุตสถานะ ลำดับความสำคัญ เอาต์พุต ตำแหน่งติดตั้ง และจุดสังเกตด้วย สำหรับสถานะที่สำคัญ ต้องให้ตัวแทนจากหน้างานตรวจสอบการกระทำที่เกิดขึ้นหลังเห็นสัญญาณ และต้องตรวจสอบอย่างต่อเนื่องว่าข้อมูลในแบบแปลนตรงกับการสื่อสารจริงหรือไม่
คำถามที่พบบ่อย: การเลือกและรับมอบไฟสัญญาณแบบเสา
ความหมายของสีใน stack light/tower light ควรเหมือนกันทุกโรงงานหรือไม่?
ควรจัดทำพจนานุกรมสถานะร่วมกันเพื่อไม่ให้เกิดความขัดแย้งในโรงงานเดียวกัน อย่างไรก็ตาม ไม่จำเป็นต้องใช้สีเพื่อแสดงสาเหตุโดยละเอียด ตรวจสอบขอบเขตการใช้งานของ IEC 60073 และ IEC 61310-1 และเวอร์ชันที่ใช้ในสัญญา ให้ความสำคัญกับการประเมินความปลอดภัยของเครื่องจักรและข้อกำหนดของลูกค้า แล้วนำไปกำหนดเป็นสเปกของเครื่องจักร ทดสอบกับหน้างานทั้งเรื่องการมองเห็น, ตำแหน่ง, ข้อความใน HMI, การกระพริบ, และเสียง
เมื่อต่อ stack light/tower light เข้ากับ PLC ต้องตรวจสอบอะไรบ้าง?
ตรวจสอบแหล่งจ่ายไฟของรุ่นที่เลือก, รูปแบบ/ขั้ว/กำลังของเอาต์พุต PLC, สายรวม, สายเคเบิล, แบบขั้วต่อ, และจำนวน I/O ที่ต้องใช้ หากเป็น IO-Link ให้ตรวจสอบ master, IODD, การจัดสรรข้อมูล, การแสดงผลและการกู้คืนค่าหลังสื่อสารขาด อย่าตัดสินใจเรื่องความเข้ากันได้ของสายไฟจากชื่อซีรีส์เท่านั้น ต้องทดสอบการทำงานจริงของทุกสีและบัซเซอร์พร้อมกันใน FAT
จะเลือกบัซเซอร์และ IP rating อย่างไร?
ตรวจสอบ IP rating จากรุ่นและเงื่อนไขการติดตั้ง เปรียบเทียบกับสภาพจริง เช่น การล้าง, น้ำมัน, ฝุ่น, กลางแจ้ง อย่าประเมินความทนทานต่อสารเคมีหรือการล้างแรงดันสูงจากแค่การจัดประเภทของ IEC 60529 เท่านั้น ทดสอบบัซเซอร์กับเสียงรบกวนขณะเดินเครื่อง, อุปกรณ์ป้องกัน, ตำแหน่งผู้ปฏิบัติงาน, และข้อจำกัดเวลากลางคืน กำหนดในตารางสถานะว่าหลังปิดเสียงแล้ว ไฟผิดปกติยังคงแสดงอยู่หรือไม่
ใน RFP และ FAT/SAT จะกำหนดเกณฑ์ผ่าน/ไม่ผ่านอย่างไร?
ใน RFP ให้ระบุชัดเจนถึงตารางสถานะ, เงื่อนไขสายไฟ/สภาพแวดล้อม/การติดตั้ง/การบำรุงรักษา, อะไหล่เสริม และขอบเขตการทดสอบ ใน FAT ให้ตรวจสอบตรรกะ PLC, เอาต์พุต, สถานะพร้อมกัน, การขาดการสื่อสาร, และการกู้คืน ใน SAT ให้ตรวจสอบการมองเห็นจริง, การได้ยิน, การสลับกับเครื่องข้างเคียง, และสภาพการติดตั้ง ทดสอบไม่ใช่แค่ไฟติดปกติ แต่รวมถึงการติดพร้อมกันของสีผิด หรือพฤติกรรมเมื่อไม่มีสัญญาณว่าตรงตามที่คาดหวังหรือไม่
สรุป
การเลือก stack light/tower light สำหรับโรงงาน ไม่ควรเลือกจากจำนวนสีหรือราคา แต่ต้องรวมสถานะเครื่องจักร, การกระทำของผู้ปฏิบัติงาน, สัญญาณ PLC, สภาพแวดล้อมการติดตั้ง, การบำรุงรักษา, และการทดสอบรับเข้าไว้ในสเปกเดียวกัน หน้าเว็บมาตรฐาน IEC ใช้เป็นจุดเริ่มต้นสำหรับตรวจสอบขอบเขตการเข้ารหัสและ IP rating ส่วนสเปกของรุ่นที่เลือกต้องตรวจสอบกับคู่มือปัจจุบันของผู้ผลิต ทดสอบสถานการณ์ที่สถานะซ้อนกัน, การขาดการสื่อสาร, การมองเห็นและได้ยินในเวลากลางคืน เพื่อเปลี่ยน stack light/tower light จากแค่ไฟที่ติด ให้เป็นสัญญาณที่หน้างานเชื่อถือได้
TOMAS TECH สามารถช่วยตรวจสอบตู้ควบคุม, PLC, HMI และกฎการแสดงผลในโรงงานไทย รวมถึงจัดทำรายการ RFP, FAT/SAT สำหรับ stack light/tower light ได้ แม้ยังไม่ได้เลือกยี่ห้อ สามารถ ติดต่อสอบถาม ได้เลย
ข้อมูลอ้างอิง
- IEC 60073:2002 ข้อมูลเผยแพร่ (หลักการเข้ารหัสสำหรับอุปกรณ์แสดงผลและควบคุม ตรวจสอบข้อกำหนดและเวอร์ชันที่ใช้ในเนื้อหา)
- IEC 61310-1:2007 ข้อมูลเผยแพร่ (การแสดงผล, การมาร์ก, การทำงานของเครื่องจักร ตรวจสอบข้อกำหนดและเวอร์ชันที่ใช้ในเนื้อหา)
- IEC 60529 IP Code ข้อมูลเผยแพร่ (การจัดประเภทระดับการป้องกันของตู้)
- PATLITE LR Series Operation Manual (คู่มือการติดตั้งและเชื่อมต่อเฉพาะรุ่น LR)
- WERMA eSIGN IO-Link Functional Description (คู่มือการตั้งค่ารุ่น eSIGN)
- IO-Link Community: Technology (ภาพรวมการสื่อสารแบบจุดต่อจุด)


