


หากโรงงานจะนำระบบจัดการรหัสเหตุผลการหยุดเครื่องจักรมาใช้ สิ่งแรกที่ต้องกำหนดคือแยกให้ชัดว่า “ตรวจพบการหยุดอย่างไร” และ “ใครเป็นผู้ยืนยันเหตุผล” สัญญาณหยุดจาก PLC บอกเวลาและระยะเวลาได้ แต่ไม่ได้ยืนยันเสมอไปว่าสาเหตุทางธุรกิจคือรอวัสดุ เปลี่ยนงาน ตรวจสอบคุณภาพ หรือเครื่องขัดข้อง บทความนี้เสนอข้อกำหนดสำหรับการจัดหมวดเหตุผล ให้ผู้ปฏิบัติงานยืนยันใน MES เชื่อมโยงกับแผนใน ERP ตลอดจนการปฏิบัติงานและการทดสอบรับมอบ เนื้อหานี้ไม่ได้อธิบายเพียงการคำนวณ OEE
ขอบเขตที่ต้องกำหนดในระบบจัดการรหัสเหตุผลการหยุดเครื่องจักร
แม้หน้าจอติดตามเครื่องจักรจะแสดงไฟสีแดง แต่คำถามว่า “หยุดเพราะอะไร” ตอบด้วยค่าเดียวไม่ได้ ตอนเริ่มหยุด เราทราบสถานะเครื่องจักร หากมีสัญญาณเตือนพร้อมกัน ก็ทราบเหตุการณ์ที่เครื่องรายงาน แต่บริบทหน้างาน เช่น “วัสดุมาช้าก่อน แล้วจึงเกิดสัญญาณเตือน” หรือ “พนักงานตั้งใจหยุดเพื่อเช็กคุณภาพ” ต้องตรวจสอบเพิ่ม ให้เก็บเหตุการณ์หยุด สัญญาณเตือนจากเครื่อง เหตุผลการหยุดที่พนักงานยืนยัน สาเหตุราก และมาตรการแก้ไขเป็นข้อมูลคนละชุด หากยัดทุกอย่างลงในคอลัมน์ “รหัสสาเหตุ” เดียว เมื่อแก้ไขย้อนหลัง ข้อเท็จจริงที่มาจากเครื่องก็ถูกเขียนทับไปด้วย
ISA-95 ใช้จัดขอบเขตระหว่างการควบคุมและเฝ้าติดตาม การดำเนินงานผลิต และการวางแผนธุรกิจ ในทางปฏิบัติอาจให้ PLC หรือชั้นเชื่อมต่อเครื่องจับการเปลี่ยนสถานะ ให้ MES เชื่อมกับคำสั่งผลิต กะ และการยืนยันของพนักงาน และให้ ERP ส่งข้อมูลแผนกับต้นทุน นี่เป็นกรอบอ้างอิงสำหรับกำหนดความรับผิดชอบ มิใช่การที่ ISA-95 ระบุผลิตภัณฑ์ใดโดยเฉพาะ คำอธิบายอย่างเป็นทางการของ ISA จัด Level 2 เป็นการติดตามและควบคุม เช่น PLC, Level 3 เป็นงานปฏิบัติการผลิต และ Level 4 เป็นการวางแผนธุรกิจ เช่น ERP
การเก็บสถานะเครื่องโดยอัตโนมัติ การจัดประเภทเหตุผลการหยุด และการวิเคราะห์ความสูญเสียจากการหยุด เป็นงานที่ใกล้กันแต่ต่างกัน บทความเรื่องการปรับปรุง OEE กล่าวถึงภาพรวมการปรับปรุงด้วยอัตราการเดินเครื่อง สมรรถนะ และคุณภาพ ส่วนบทความเรื่องการหยุดสั้น ๆ และ OEE ลงรายละเอียดการจัดการการหยุดสั้น ๆ บทความนี้เน้น ข้อมูลอ้างอิงหลักของรหัสเหตุผล ขั้นตอนยืนยัน ประวัติแก้ไข และเกณฑ์รับมอบระบบ ซึ่งต้องจัดให้ชัดก่อนนำข้อมูลไปคำนวณ
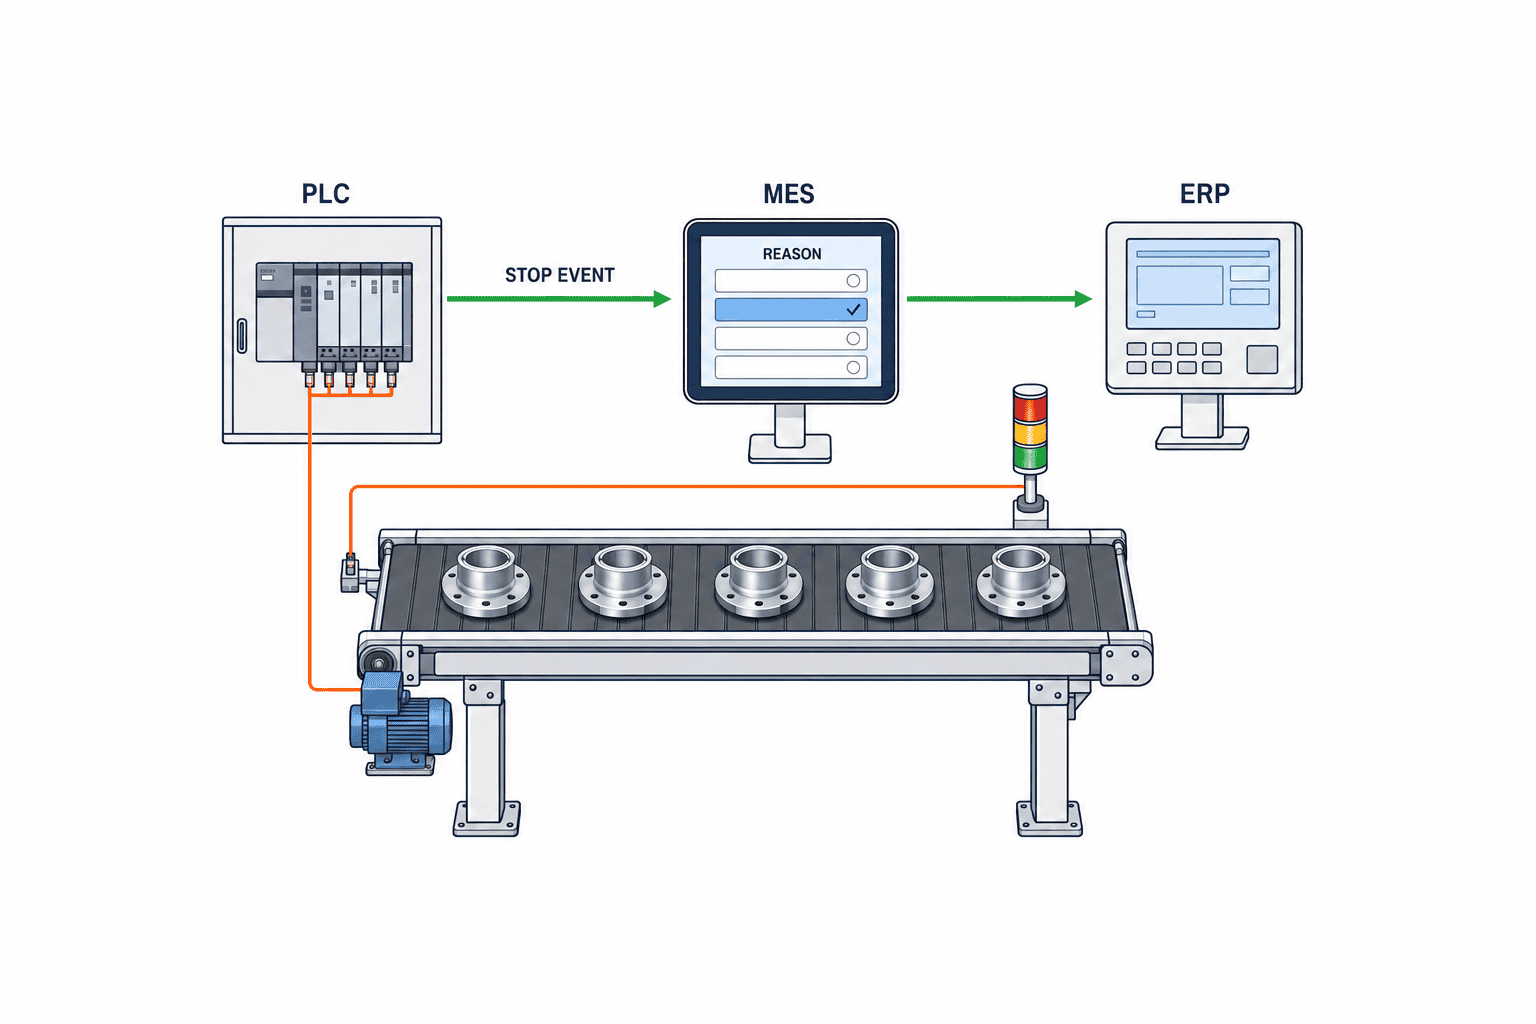
อย่าสร้าง “เหตุการณ์หยุด” และ “เหตุผลการหยุด” จากสัญญาณเดียวกัน
อินพุตสำหรับตรวจจับการหยุดอาจเป็นบิตสถานะเดินเครื่องจาก PLC พัลส์จบรอบ สัญญาณเตือน โหมดการทำงาน หรือเซ็นเซอร์ตรวจชิ้นงานผ่าน ไม่ใช่ทุกเครื่องที่จะใช้บิตเดียวแทนคำว่า “กำลังผลิต” ได้ เครื่องที่รอชิ้นงานทั้งที่อยู่ในโหมดอัตโนมัติ กระบวนการที่ต้องสั่งงานด้วยมือ และกระบวนการต่อเนื่องที่ยอมให้เดินช้า ล้วนมีความหมายของสถานะต่างกัน ให้จัดตารางการเปลี่ยนสถานะสำหรับแต่ละเครื่อง ได้แก่ “เดินเครื่อง” “หยุด” “ตั้งงาน” “บำรุงรักษา” “ขาดการสื่อสาร” และ “ตัดสินไม่ได้” พร้อมกำหนดผู้อนุมัติ
ข้อมูลขั้นต่ำของหนึ่งเหตุการณ์คือ ID เครื่อง เวลาเริ่ม เวลาสิ้นสุด แหล่งที่มา สัญญาณต้นทาง คุณภาพการเก็บข้อมูล สถานะ และ ID เหตุการณ์ หากมีเวลาเริ่มแต่ไม่มีเวลาจบ ให้แสดงว่า “กำลังดำเนินอยู่” ไม่ปิดเองตามเวลาเลิกกะ การขาดการสื่อสารไม่ควรถูกนับเป็นเครื่องหยุด แต่แสดงเป็นเหตุการณ์คุณภาพข้อมูลอีกประเภทหนึ่ง เก็บทั้งเวลาของ PLC และเวลาที่เซิร์ฟเวอร์รับข้อมูล พร้อมสถานะการซิงก์นาฬิกา หากแท็บเล็ตหน้างานออฟไลน์แล้วซิงก์ทีหลัง อย่าสับสนเวลาที่กรอกกับเวลาที่เกิดเหตุ
ข้อกำหนด Machine Tools ของ OPC Foundation แยกสถานะเครื่อง โหมดทำงาน และเหตุการณ์ที่แสดงการหยุด พร้อมคลาสเงื่อนไขของการหยุด เครื่องจึงอาจส่งข้อมูลการจัดประเภทมาได้ระดับหนึ่ง แต่ไม่อาจนำรหัสเตือนของเครื่องมาแทนรหัสเหตุผลการหยุดของบริษัทโดยตรง เช่น “มอเตอร์ลำเลียงโอเวอร์โหลด” เป็นอาการที่เครื่องเห็น ส่วนเหตุผลทางงานจะเป็นชิ้นงานติดขัด ชิ้นส่วนสึกหรอ หรือใส่ชิ้นงานผิด ต้องตรวจสอบก่อน บางเครื่องอาจไม่ได้รายงานเหตุผลอย่างเพียงพอด้วย
ต้องทดสอบเกณฑ์เริ่มและสิ้นสุดเหตุการณ์กับแต่ละเครื่อง หากอนุมานการหยุดจากการไม่มีพัลส์จบรอบเป็นเวลาหนึ่ง ต้องตั้งเกณฑ์ที่ไม่แจ้งผิดกับผลิตภัณฑ์รอบยาวหรือช่วงตั้งงาน อย่าใช้ “30 วินาที” ค่าเดียวทุกกรณี ให้ตรวจสอบตามผลิตภัณฑ์ กระบวนการ และโหมด การยืดเกณฑ์เพื่อลดการตรวจจับผิดจะทำให้มองไม่เห็นการหยุดสั้น ๆ จึงควรเก็บเหตุการณ์ต้นทางแยกจาก “เหตุการณ์ที่นำมารายงาน” เพื่อคำนวณประวัติใหม่ได้เมื่อเปลี่ยนเกณฑ์
เริ่มตารางประเภทเหตุผลการหยุดจากสองระดับ
หากแบ่งละเอียดเกินไป พนักงานจะเลือกรหัสถูกได้ยากและหมวด “อื่น ๆ” จะเพิ่ม ช่วงเริ่มใช้งานให้จำกัดหมวดหลักเท่าที่หน้างานแยกได้ เช่น เครื่องขัดข้อง รอวัสดุหรือชิ้นส่วน ตั้งงานหรือเปลี่ยนแม่พิมพ์ ตรวจคุณภาพ หยุดตามแผน ผลกระทบจากกระบวนการต้นทางหรือปลายทาง ปัจจัยภายนอก และยังไม่ยืนยันเหตุผล เพิ่มหมวดย่อยเมื่อแนวทางปรับปรุงต่างกัน เช่น หากแยก “รอวัสดุ” เป็น “ส่งมอบล่าช้า” “เตรียมป้อนวัสดุ” และ “วัสดุผิด” ต้องตรวจว่าผู้รับผิดชอบและมาตรการต่างกันจริง หมวดย่อยที่เพิ่มเพื่อให้รายงานดูละเอียดอย่างเดียวเพิ่มภาระดูแล
ตารางรหัสควรมี ID รหัส ชื่อแสดงผลภาษาญี่ปุ่น ไทย อังกฤษ ฯลฯ คำอธิบาย ตัวอย่างที่รวมและไม่รวม หมวดแม่ เครื่องหรือกระบวนการที่ใช้ได้ วันเริ่มและสิ้นสุดการใช้ หน่วยงานเจ้าของ และผู้อนุมัติ หากติดเพียงชื่อภาษาญี่ปุ่นในโรงงานไทย การกรอกข้อมูลจะกลายเป็นการเดาคำแปล ให้หัวหน้างานและพนักงานไทยตรวจคำศัพท์ไทยที่ใช้จริง ส่วนชื่ออังกฤษช่วยวิเคราะห์ข้ามโรงงาน เมื่อขยายไปเวียดนาม อาจคง ID รหัสเดียวกันและแปลเฉพาะชื่อแสดงผลเพื่อให้เทียบกันง่าย แต่ไม่ควรบังคับใช้รหัสร่วมกันหากความหมายของกระบวนการต่างกัน
ให้มี “ยังไม่ยืนยันเหตุผล” เป็นรหัสทางการ การบังคับไม่ให้ช่องว่างแล้วทำให้พนักงานเลือกคำตอบโดยไม่มีหลักฐานด้อยกว่าการมองเห็นจำนวนและระยะเวลาค้างของเหตุการณ์ที่ยังไม่ยืนยัน กำหนดผู้รับผิดชอบและกำหนดเวลา พร้อมส่งต่อเมื่อเปลี่ยนกะ อาจบันทึก “เหตุผลชั่วคราว” ตอนแรก และเปลี่ยนเป็น “เหตุผลที่ยืนยันแล้ว” หลังฝ่ายซ่อมบำรุงวินิจฉัย อย่าลบค่าชั่วคราว ให้เก็บว่าใครแก้ เมื่อไร และอ้างอิงหลักฐานใด การนับสิ่งที่ขาดเป็นจุดเริ่มของคุณภาพการจัดประเภท
ประเภทเหตุผลไม่เท่ากับหน่วยงานที่ต้องรับผิดชอบ แม้เป็น “รอวัสดุ” ก็ต้องสอบสวนว่าปัญหาอยู่ที่จัดซื้อ คลังสินค้า กระบวนการต้นทาง หรือผู้ขาย หากบังคับให้พนักงานชี้หน่วยงานทันที แรงจูงใจหลีกเลี่ยงความรับผิดจะบิดเบือนการเลือกรหัส หน้าจอแรกควรให้เลือกเหตุการณ์และการดำเนินการที่สังเกตได้ จากนั้นผู้รับผิดชอบค่อยเติมสาเหตุและมาตรการ หากหยุดไลน์เพราะพบปัญหาคุณภาพ “เหตุผลการหยุด” เบื้องต้นคือการตรวจคุณภาพ ส่วนสาเหตุรากต้องวิเคราะห์ของเสียแยกต่างหาก การแยกนี้ลดภาระกรอกข้อมูลหน้างานด้วย
ใครอนุมัติการเปลี่ยนมาสเตอร์รหัสเหตุผลการหยุด
ตารางประเภทไม่สมบูรณ์ตั้งแต่วันแรก เมื่อใช้งานจะพบเหตุการณ์ที่ไม่เข้าโค้ดเดิมหรือรหัสคล้ายกันหลายตัว ให้รวบรวมคำขอเปลี่ยนจากหน้างานทุกเดือน แล้วให้ตัวแทนฝ่ายผลิต ซ่อมบำรุง คุณภาพ และ IT ตัดสินว่าจะเพิ่มคำอธิบายรหัสเดิม เพิ่มรหัส รวมรหัส หรือเลิกใช้ ระบุเจ้าของเป็นคนหรือหน่วยงานเดียวให้ชัด แยกวันอนุมัติกับวันมีผล และอย่าแก้ประวัติที่บันทึกด้วยรหัสเก่า
การเพิ่มรหัสอาจใช้สามเกณฑ์ หนึ่ง รหัสเดิมระบุเจ้าของงานปรับปรุงไม่ได้ สอง พนักงานเลือกได้อย่างสม่ำเสมอหน้างาน สาม มีจำนวนหรือผลกระทบมากพอให้แยกรายงาน อย่างไรก็ดี เหตุที่เกิดเดือนละครั้งแต่เกี่ยวกับความปลอดภัยไม่ควรถูกตัดทิ้งเพียงเพราะจำนวนต่ำ ประเภทที่เกี่ยวกับความปลอดภัยต้องสอดคล้องกับขั้นตอนความปลอดภัยของเครื่อง และไม่ทำให้เข้าใจผิดว่าหน้าจอรหัสเหตุผลใช้แทนอุปกรณ์ความปลอดภัยได้
เพื่อควบคุมการเปลี่ยนเชิงเทคนิค ให้ ID รหัสเป็นอิสระจากชื่อแปลและการปรับโครงสร้างองค์กร ใช้การเลิกใช้งานโดยไม่ลบข้อมูล เพื่อดูประวัติย้อนหลัง และตัดสินความมีผลด้วยวันเริ่มและสิ้นสุด หากเปลี่ยนหมวดแม่ ให้ผู้ใช้เห็นว่าจะอ่านรายงานอดีตตามประเภทเดิมหรือจัดรวมใหม่ตามประเภทปัจจุบัน การผสมสองฐานเพื่อเทียบปีก่อนอาจทำให้เข้าใจว่าดีขึ้น ทั้งที่เปลี่ยนหมวดเท่านั้น แสดงประวัติเปลี่ยนรหัสและรุ่นของสูตรรวมในแดชบอร์ดด้วย
ขั้นตอนที่พนักงานยืนยันเหตุผลใน MES
การบังคับให้กรอกทันทีที่เครื่องหยุดอาจขัดขวางการตรวจความปลอดภัยหรือการกู้เครื่อง ให้เครื่องออกเหตุการณ์หยุดก่อน และสร้างคิวค้างยืนยันบน HMI หรือแท็บเล็ตหน้างาน พนักงานดูแลความปลอดภัยและคืนการทำงานก่อน แล้วจึงยืนยันเหตุผลภายในเวลาที่ยอมรับได้ หน้าจอแสดงเครื่อง ช่วงเวลา คำสั่งงาน สัญญาณเตือน สถานะก่อนหน้า และเหตุผลที่เสนอได้ คำแนะนำช่วยได้ แต่ไม่ควรยืนยันอัตโนมัติ เก็บผู้กดปุ่มยืนยัน เวลา รหัสที่เลือก คำอธิบายเพิ่มเติม และหลักฐาน
เหตุการณ์ใกล้เวลาเปลี่ยนกะควรแยกกะที่เกิดจากกะที่ยืนยัน หากจบกะกลางคืนแล้วยังค้างสามเหตุการณ์ หัวหน้างานไม่ควรเลือกรหัสเดียวที่ไม่แน่ใจให้ทั้งสาม แต่ส่งต่อผู้รับผิดชอบ ข้อมูลขั้นต้น และกำหนดยืนยันให้กะถัดไป เอกสารส่งมอบกะควรแสดง “ID เหตุการณ์ค้าง” “เครื่อง” “ยังหยุดอยู่หรือจบแล้ว” “เหตุผลชั่วคราว” “ผู้ยืนยัน” และ “กำหนดเวลา” หากการหยุดหนึ่งครั้งข้ามกะ แม้จะแยกเหตุการณ์ตามขอบกะ ให้คง ID เหตุการณ์แม่เพื่อไม่ให้นับเวลาจริงซ้ำ
ตัวอย่างเช่น สายบรรจุหยุดเวลา 10:12 และ PLC แจ้งโอเวอร์โหลดของสายพาน พนักงานนำชิ้นงานที่ติดบริเวณรางนำออก แล้วเริ่มเดินเครื่องอีกครั้ง 10:20 MES บันทึกเหตุการณ์หยุด 8 นาทีโดยอัตโนมัติ พนักงานเลือก “ชิ้นงานติดขัด” ภายหลังฝ่ายซ่อมบำรุงบันทึก “รางนำสึกหรอ” เป็นสาเหตุรากและผูกงานเปลี่ยนชิ้นส่วน สัญญาณเตือน “โอเวอร์โหลด” เหตุผลหน้างาน “ชิ้นงานติดขัด” และสาเหตุราก “รางนำสึกหรอ” ไม่ใช่เรื่องเดียวกัน การไม่ปนกันช่วยให้วิเคราะห์ทั้งแนวโน้มการหยุดและความเสียหายของเครื่อง เวลาและตัวเลขนี้เป็นตัวอย่างสมมติ ไม่ใช่ระยะเวลาหยุดมาตรฐาน
อย่ากำหนดเวลายืนยันเท่ากันทุกเครื่อง เครื่องที่มีเวลาหยุดหรือมูลค่าความเสียหายสูงอาจตั้งเป้ายืนยันภายในกะ ส่วนการหยุดเล็กน้อยอาจทบทวนรวมกันได้ แต่ยิ่งพึ่งความจำย้อนหลัง ความแม่นยำในการจัดประเภทก็ยิ่งลด ระบุผู้กรอกสำหรับเหตุการณ์สำคัญ หากข้อมูลที่ยังไม่ยืนยันเข้าสถิติ ให้ติดป้าย “ยังไม่ยืนยัน” ชัดเจน ใช้อัตรากรอกช้า อัตราแก้ไข และสัดส่วนอื่น ๆ / ยังไม่ยืนยันเป็น KPI คุณภาพการจัดประเภท
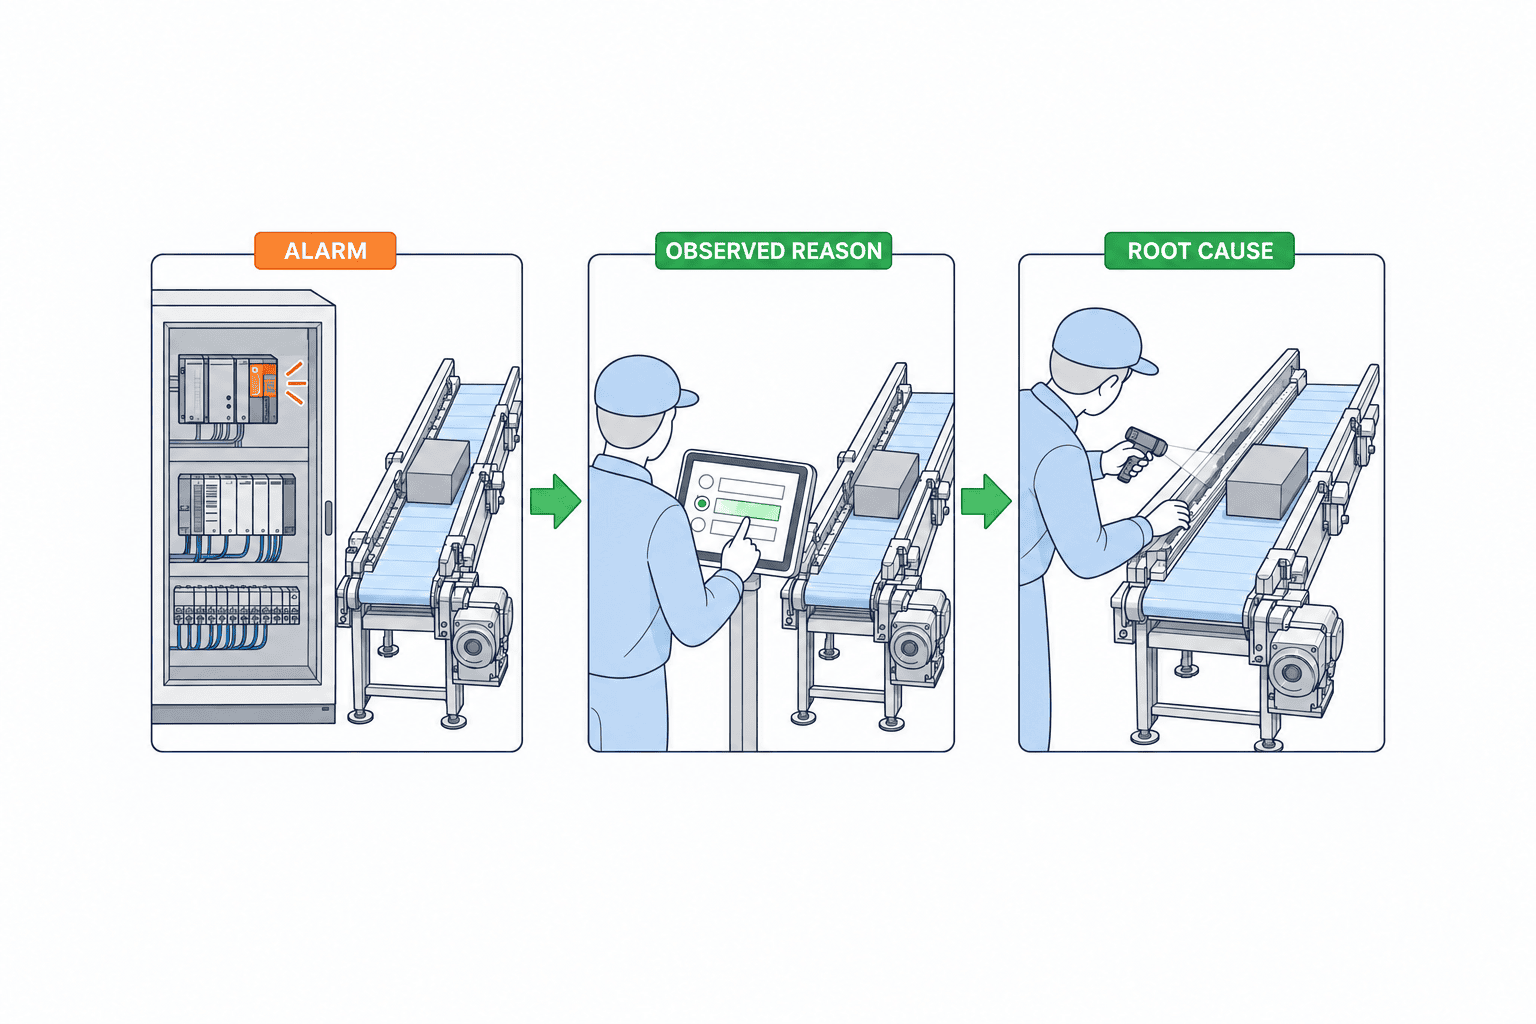
แยกข้อมูลหลักและความรับผิดชอบในการเชื่อม PLC, MES และ ERP
จาก PLC หรือเกตเวย์เครื่อง ให้รับสถานะ เวลา ID เครื่อง ID สัญญาณเตือน โหมด และข้อมูลรอบการผลิต MES ออก ID เหตุการณ์หยุดและผูกกับคำสั่งผลิต ผลิตภัณฑ์ ล็อต พนักงาน กะ และรหัสเหตุผล ERP ส่งข้อมูลอ้างอิง เช่น คำสั่งผลิต เวลาเดินเครื่องตามแผน รายการสินค้า และศูนย์ต้นทุน ไม่จำเป็นต้องคัดลอกทุกเหตุการณ์หยุดระดับนาทีลง ERP อาจส่งยอดรวมที่ยืนยันแล้วไปใช้บัญชีต้นทุนหรือปรับแผนก็ได้ เลือกระดับรายละเอียดตามกำลังประมวลผลของ ERP และวัตถุประสงค์การใช้งาน
ข้อกำหนดอินเทอร์เฟซต้องระบุทิศทาง ความถี่ คีย์หลัก เขตเวลา การตัดข้อมูลซ้ำเมื่อส่งใหม่ วิธีจัดการข้อมูลขาด และวิธีแก้ไข หากส่งเหตุการณ์ PLC เดิมซ้ำ ต้องไม่สร้างการหยุดสองครั้ง แต่ใช้ ID เดิมเพื่ออัปเดตหรือเพิ่มประวัติ หากเปลี่ยนเหตุผลใน MES ต้องตัดสินว่าจะส่งเฉพาะ “ข้อมูลล่าสุด” ไป ERP หรือส่งรายการยกเลิกและลงใหม่ ควรเผื่อเหตุการณ์มาถึงผิดลำดับหลังเครือข่ายกลับมา โดยเก็บลำดับบันทึกแยกจากลำดับเกิดจริง
ISO 22400-2 ของ ISO นิยาม KPI และองค์ประกอบด้านเวลาในการบริหารการผลิต ผู้ติดตั้งควรอ้างอิงนิยามนี้และล็อกฐานของ “เวลาเดินเครื่องตามแผน” “เวลาเดินจริง” และ “เวลาหยุด” ไว้ในข้อกำหนดสัญญา ช่วงพักเที่ยง การบำรุงรักษาตามแผน การตั้งงาน และการรอวัสดุจะอยู่ส่วนใดขึ้นกับกฎโรงงาน แม้ใช้รหัสเหตุผลเดียวกัน หากแบบจำลองเวลาต่างกัน ก็เทียบอัตราการหยุดข้ามโรงงานไม่ได้ แสดงรุ่นของหมวดหยุดตามแผนและสูตรรวมบนหน้าตั้งค่า
คำแนะนำของ NIST เรื่องการตรวจสอบย้อนกลับข้อมูลการผลิต เสนอแนวคิดให้คงแหล่งที่มาและความน่าเชื่อถือของข้อมูลการผลิต ขอบเขตกระบวนการของเอกสารนั้นมีจำกัด และไม่ได้หมายความว่าตารางรหัสในบทความนี้เป็นข้อกำหนดมาตรฐานของ NIST แต่เป็นข้อมูลประกอบการตัดสินใจว่าจะเก็บว่าใครแก้เหตุการณ์เมื่อไร และสัญญาณเครื่องเดิมคืออะไร นอกจากเก็บ audit log แล้ว หน้าจอหน้างานควรแยกสถานะ “ตรวจพบอัตโนมัติ” “พนักงานยืนยัน” และ “ฝ่ายซ่อมบำรุงยืนยัน” ได้
จัดการการหยุดสั้น ๆ และเหตุการณ์ซ้ำอย่างไร
หากบังคับให้พนักงานกรอกทุกครั้งที่เครื่องหยุดไม่กี่วินาที การกรอกเองจะรบกวนการผลิต แต่ถ้าลบเหตุการณ์ทั้งหมดก็เสียโอกาสปรับปรุง ให้เก็บเหตุการณ์ต้นทางไว้และใช้เกณฑ์จำกัดสิ่งที่ต้องกรอกบนหน้าจอ อาจรวมการหยุดสั้น ๆ ของเครื่องเดียว สถานะเดียว และเวลาใกล้กัน แล้วกำหนดเหตุผลตัวแทนตอนทบทวนกะ อย่างไรก็ดี อย่าสรุปว่าแต่ละเหตุการณ์มีเหตุผลเดียวกันจริง ให้แยก “เหตุผลรวม” กับ “เหตุผลยืนยันรายเหตุการณ์” เก็บวันที่เปลี่ยนเกณฑ์กรอกและเกณฑ์รวม และคำนวณเปรียบเทียบปีต่อปีด้วยกฎเดียวกัน
หากเครื่องหนึ่งหยุดจนกระบวนการปลายทางหยุดตาม อย่านำเวลาหยุดของทุกเครื่องมาบวกรวมตรง ๆ แล้วเรียกเป็นความสูญเสียของไลน์ แต่ละเหตุการณ์ของเครื่องต้องมี ID แยก และคำนวณช่วงหยุดทั้งไลน์โดยตัดเวลาซ้อน หากทราบเครื่องต้นเหตุให้ลงความสัมพันธ์แม่ลูก แต่หากเป็นการอนุมาน ให้ระบุว่าเป็นการอนุมาน แม้ “รอเครื่องต้นทาง” เป็นเหตุผลหน้างานที่ถูกต้องสำหรับเครื่องปลายทาง การนับความสูญเสียเดิมซ้ำกับเครื่องต้นทางที่เสียเป็นอีกเรื่องหนึ่ง แยกเวลาเครื่องกับเวลาไลน์บนหน้าจอบริหารให้ชัด
บางเครื่องอาจส่งสัญญาณเตือนหลายครั้งในวินาทีเดียว ให้เชื่อมหลายสัญญาณกับการหยุดหนึ่งครั้ง โดยแยกสัญญาณแรก สัญญาณระหว่างหยุด และสัญญาณก่อนกลับมาเดิน สัญญาณแรกไม่จำเป็นต้องเป็นสาเหตุราก แสดงข้อเสนอจากระบบว่าเป็น “สัญญาณอ้างอิง” และให้พนักงานหรือผู้อนุมัติเลือกเหตุผลที่ยืนยันแล้ว แม้ใช้ AI คาดสาเหตุ ก็ควรวัดอัตราการยอมรับและการแก้ไขคำแนะนำ เพื่อไม่ให้การจัดประเภทอัตโนมัติผิด ๆ ปะปนในตัวเลขประชุมปรับปรุง
ข้อมูลที่ต้องเก็บจากการสำรวจหน้างานก่อนติดตั้ง
ก่อนเขียน RFP ให้ตรวจสายการผลิตจริงหนึ่งสาย เก็บรายชื่อเครื่อง รุ่น PLC และความพร้อมเชื่อมต่อ ตารางสัญญาณปัจจุบัน รายการเตือน ช่วงเวลารอบการผลิต วิธีเปลี่ยนสินค้า ปฏิทินกะ วิธีออกคำสั่งผลิต รายงานกระดาษ บันทึกซ่อมบำรุง และการคำนวณ OEE เดิม เลือกเหตุการณ์หยุดทั่วไปประมาณ 5–10 ตัวอย่าง แล้วไล่ดูว่า “เครื่องส่งอะไร” “พนักงานเห็นอะไร” “รายงานปัจจุบันเขียนว่าอะไร” และ “ใครแก้ไข” จำนวนนี้เป็นแนวทางการสำรวจเชิงปฏิบัติ ไม่ใช่ขนาดตัวอย่างทางสถิติ
หากสัญญาณไม่พอ อาจพิจารณาเซ็นเซอร์เสริม แต่อย่าคิดว่าเซ็นเซอร์จะเติมรหัสเหตุผลที่ขาดได้เพียงอย่างเดียว เซ็นเซอร์เพิ่มข้อมูลการเปลี่ยนสถานะ แต่บางครั้งแยกรอวัสดุกับตั้งงานเองไม่ได้ ในทางกลับกัน หากอนุมานเวลาหยุดจากรายงานกระดาษ การเรียกร้องความละเอียดระดับวินาทีก็ไม่มีความหมาย บันทึกความต่างระหว่างเครื่องที่เชื่อมได้และเชื่อมไม่ได้ และติดป้ายแหล่งข้อมูล “กรอกด้วยมือ” ให้เครื่องที่อนุญาตให้กรอกเอง
ระหว่างสำรวจให้ตรวจถ้อยคำของแต่ละกะด้วย หาก “รอวัสดุ” หมายถึงรอตั้งงานในกะกลางคืน แต่หมายถึงรอคลังในกะกลางวัน ให้ปรับคำอธิบายและตัวอย่างก่อนใช้รายการรหัสร่วมกัน คำไทยควรสั้นและเป็นคำที่หน้างานใช้จริง พร้อมให้ผู้จัดการทบทวนความสอดคล้องกับคำอังกฤษ ให้พนักงานสาธิตการใช้งาน ตรวจว่าหลังเครื่องหยุดต้องกี่ครั้งกดจึงบันทึกได้ ใช้ขณะสวมถุงมือได้หรือไม่ และหน้าจอกรอกจะขวางการเริ่มเดินเครื่องใหม่หรือไม่
ข้อกำหนดด้านหน้าที่และด้านอื่น ๆ ที่ควรใส่ใน RFP
RFP ไม่ควรเขียนแค่ว่า “ระบบที่ดู OEE ได้” แต่ต้องบอกพฤติกรรมที่รับมอบได้ตั้งแต่เหตุการณ์หยุดจนถึงการยืนยันเหตุผล อย่างน้อยควรขอการรับสถานะอัตโนมัติ การสร้างเหตุการณ์ด้วยมือ คิวค้างยืนยัน การจัดการวันมีผลของรหัส การยืนยันและแก้ไขตามสิทธิ์ การแสดงสัญญาณเตือนคู่กัน การส่งมอบกะ ประวัติการตรวจสอบ และรายงานแยกตามเครื่องกับไลน์ หากต้องใช้ UI หลายภาษา ให้ระบุถึงชื่อรหัส คำอธิบาย และวิธีจัดการข้อความอิสระ หน้าจอหลายภาษาแต่คำอธิบายรหัสมีเพียงญี่ปุ่นใช้งานจริงไม่ได้
ข้อกำหนดที่ไม่ใช่หน้าที่ไม่ได้มีแค่ความเร็วหน้าจอ ให้ทดสอบเมื่อ PLC หลุดและกลับมา แท็บเล็ตออฟไลน์ ส่งเหตุการณ์ซ้ำ นาฬิกาคลาดเคลื่อน สิทธิ์หมดอายุ คืนค่าจากแบ็กอัป ระยะเวลาเก็บ log ขอบเขตความปลอดภัยไซเบอร์ และการเพิ่มการตั้งค่าเมื่อมีเครื่องใหม่ ค่าความล่าช้าที่ยอมรับได้จากเหตุการณ์ถึงหน้าจอให้กำหนดตามการตัดสินใจหน้างาน ห้ามย้ายฟังก์ชันความปลอดภัยที่ยอมให้ช้าไม่ได้ไปไว้ใน MES หน้าจอยืนยันเหตุผลมีไว้บริหารการผลิตและต้องแยกจากวงจรหยุดเพื่อความปลอดภัยหรือ interlock ของเครื่อง
ให้ผู้ซื้อและผู้ขายทำตารางความรับผิดชอบร่วมกัน ระบุว่าใครยืนยันความหมาย PLC tag ใครอนุมัติการดัดแปลงเครื่อง ใครดูแลตารางรหัส ใครให้ ID คำสั่งผลิตจาก ERP และใครย้ายข้อมูลกับเทียบรายงานเก่า การทดสอบแล้วพบว่า “ตรงสเปกแต่หน้างานใช้ไม่ได้” มักเกิดเมื่อโยนความรับผิดชอบเรื่องหน้าจอให้ผู้ขายอย่างเดียว แต่ไม่มีใครเป็นเจ้าของกฎปฏิบัติงาน แนบตัวอย่างการหยุดใน RFP และให้ผู้เสนอระบบสาธิตกรณีเดียวกัน
| รายการข้อกำหนด | คำถามที่ต้องตกลงก่อนสั่งซื้อ | หลักฐานตอนรับมอบ |
|---|---|---|
| ตรวจจับการหยุด | ใช้สัญญาณและโหมดใด | เทียบรูปคลื่นสัญญาณกับเวลาเหตุการณ์ |
| ยืนยันเหตุผล | ใครกรอกเหตุผลชั่วคราวและเหตุผลยืนยัน เมื่อไร | log การใช้งานและประวัติแก้ไข |
| จัดการรหัส | ใครอนุมัติการเพิ่ม เลิกใช้ และแปล | เรียกดูรุ่นและวันมีผลย้อนหลัง |
| รวมข้อมูล | ฐานเวลาของเครื่อง ไลน์ และกะคืออะไร | เทียบกับการคำนวณด้วยมือ |
| เชื่อมระบบ | คีย์และวิธีแก้ไขระหว่าง ERP/MES คืออะไร | log การส่งซ้ำและยกเลิก |
| ข้อยกเว้น | แสดงสื่อสารขาดหรือยังไม่ยืนยันอย่างไร | หน้าจอและผลลัพธ์กรณีผิดปกติ |
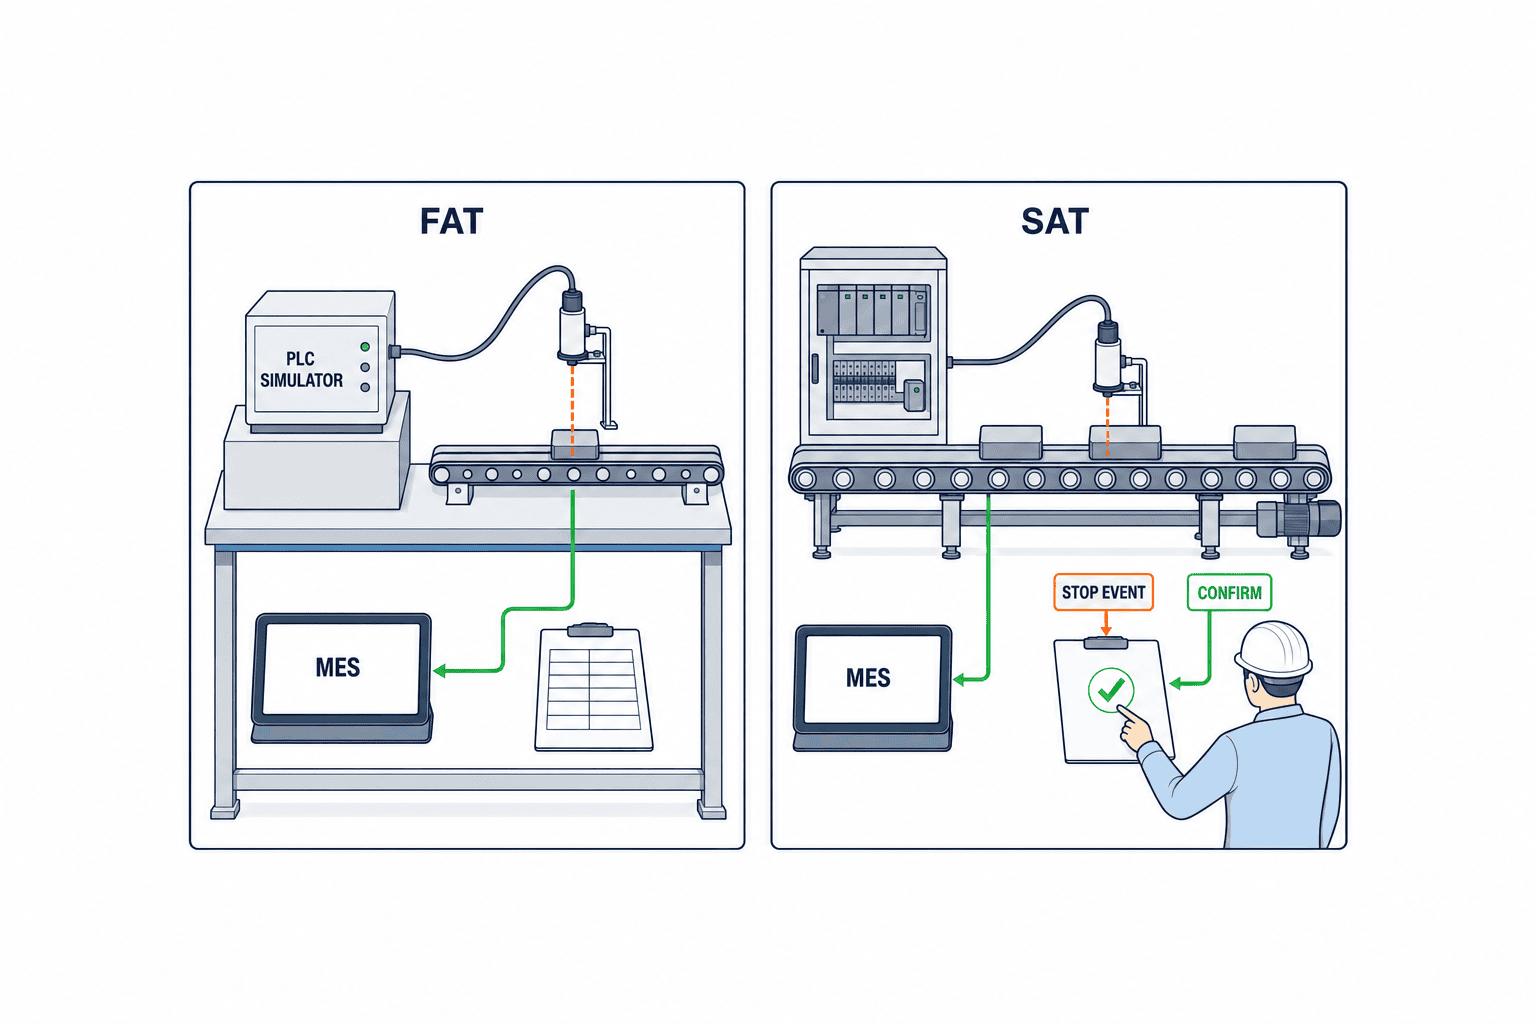
ทดสอบกรณียกเว้นก่อนกรณีปกติใน FAT และ SAT
ในการทดสอบ FAT ก่อนส่งออกจากโรงงาน ใช้เหตุการณ์ PLC จำลองและคำสั่งผลิตตัวอย่างตรวจว่าเริ่มและจบการหยุด เชื่อมสัญญาณเตือน เลือกเหตุผล เก็บประวัติแก้ไข และออกรายงานตามข้อกำหนดหรือไม่ ส่วน SAT ที่หน้างานใช้เครื่องและกะจริงตรวจนาฬิกา เครือข่าย ตำแหน่งแท็บเล็ต และวิธีใช้งานของพนักงาน คำแนะนำ ISA-105 ของ ISA แนะนำกรอบ FAT, SAT และ SIT สำหรับระบบอัตโนมัติอุตสาหกรรม แต่ไม่ได้กำหนดเกณฑ์ความสมบูรณ์ของการจัดประเภทเหตุผลการหยุดใน MES ดังนั้นรายการทดสอบในบทความนี้เป็นข้อเสนอเชิงปฏิบัติ
กรณียกเว้นอย่างน้อยต้องมีการส่งเหตุการณ์เดิมซ้ำ ข้อมูลมาช้าหลังสื่อสารขาด เปลี่ยนกะขณะหยุด เปลี่ยนคำสั่งผลิตขณะหยุด สัญญาณเตือนถี่ เหตุผลยังไม่ยืนยัน ป้องกันการเลือกรหัสที่เลิกใช้ แก้เหตุผล เหตุการณ์มือซ้ำกับอัตโนมัติ และเวลาของเซิร์ฟเวอร์คลาดเคลื่อน ให้ผู้ทดสอบบันทึกขั้นตอนสร้างเหตุการณ์ อินพุต ผลคาดหวัง และผลจริงทีละบรรทัด การที่ “เปิดหน้าจอได้” ไม่เพียงพอเป็นเกณฑ์ผ่าน
ให้กำหนดค่ารับมอบตามแต่ละไซต์ ตัวอย่างเช่น เทียบบันทึกการหยุดที่เก็บไว้กับระบบสำหรับเครื่องเป้าหมายหนึ่งไลน์ แล้วตั้งเงื่อนไขว่าไม่พลาดเหตุการณ์หยุดสำคัญ จำนวนเหตุผลค้างตรงกับรายงานประจำวัน และเวลาเหตุการณ์คลาดเคลื่อนไม่เกินช่วงที่ตกลง คำว่า “ศูนย์” ในที่นี้เป็นเป้าหมายตัวอย่างในสัญญา ไม่ใช่ค่าที่มาตรฐานทั่วไปบังคับ ความแม่นยำที่ต้องใช้ขึ้นกับรอบกระบวนการและหน่วยเวลาที่ประชุมปรับปรุงใช้ หากจะวัดความถูกต้องของเหตุผล ให้ตกลงบันทึกการสังเกตที่เป็นหลักเทียบล่วงหน้า
เริ่มใช้จริงจากหนึ่งไลน์ หนึ่งกะ และเดินคู่ขนานกับรายงานกระดาษช่วงหนึ่ง อย่าตัดสินทันทีว่า “ระบบผิด” เมื่อค่าไม่ตรงกัน ให้ดูการปัดเศษในรายงาน เวลาเปลี่ยนกะ การตัดเวลาหยุดตามแผน และการกรอกช้า ทบทวนส่วนต่างทุกวัน แล้วแยกว่าต้องแก้ตารางรหัส ปรับเงื่อนไขสัญญาณ หรืออธิบายแก่พนักงานเพิ่ม เกณฑ์จบช่วงเดินคู่ควรพิจารณาระยะค้างเหตุผลที่ยังไม่ยืนยัน การไม่พลาดการหยุดสำคัญ ความสามารถอธิบายยอดรวม และการอนุมัติของหัวหน้ากะร่วมกัน
อย่าประเมินผลตอบแทนด้วยสมมติฐานว่า “เวลาหยุดน่าจะลดลง”
ต้นทุนติดตั้งรวมการเชื่อมเครื่อง การตั้งค่า MES แท็บเล็ตหน้างาน เครือข่าย การเตรียมรหัส การเชื่อม ERP การทดสอบ การฝึกอบรม และการบำรุงรักษา ต้นทุนใช้งานรวมการแก้รหัส เปลี่ยนแท็บเล็ต เพิ่มเครื่อง ตอบคำถาม และทบทวนคุณภาพข้อมูล หากใช้ระบบติดตามเครื่องเดิมได้ ค่าเริ่มต้นย่อมต่างกัน จึงระบุราคาตลาดจากจำนวนเครื่องอย่างเดียวไม่ได้ ใน RFP ควรให้แยกราคาลิขสิทธิ์ จุดเชื่อมต่อ แท็บเล็ต กะ ระยะเวลาเก็บข้อมูล และราคาเพิ่มเครื่อง
ประเมินผลจาก “เวลาหยุดที่จัดประเภทได้ นำไปแก้ไขจริง และเกิดซ้ำน้อยลง” การติดตั้งรหัสเหตุผลไม่ได้ซ่อมเครื่องเอง สมมติบันทึกการหยุดเดือนละ 100 ชั่วโมง โดย 30 ชั่วโมงยังไม่ยืนยัน ระบุได้ว่าแก้ไขได้ 20 ชั่วโมง และลดลงได้จริง 5 ชั่วโมง ผลประโยชน์ในประมาณการควรอิง 5 ชั่วโมงที่ยืนยันได้ ไม่ใช่ 100 หรือ 20 ชั่วโมง ตัวเลขนี้เป็นตัวอย่างสมมติ มูลค่าทางเศรษฐกิจขึ้นกับกำลังไลน์ ข้อจำกัดกระบวนการปลายทาง ความต้องการ และกำไรส่วนเพิ่มต่อชั่วโมง หากเวลาหยุดลดแต่ยอดส่งไม่เพิ่ม ให้ดูประโยชน์ด้านล่วงเวลาหรือค่าจ้างผลิตภายนอกแทน
หลังติดตั้งให้ติดตามรายเดือนทั้งเวลาหยุด อัตรายืนยันเหตุผล อายุของรายการค้าง สัดส่วนรหัส “อื่น ๆ” จำนวนเปลี่ยนรหัส อัตราตรงกันระหว่างเหตุการณ์กับรายงานประจำวัน และอัตราปิดงานปรับปรุง แม้อัตรายืนยันสูง แต่ทุกคนเลือก “เครื่องขัดข้อง” ก็ไร้ประโยชน์ มองความละเอียดของประเภทควบคู่กับภาระหน้างาน และแก้ตารางกับ UI เมื่อจำเป็น ลดรหัสละเอียดที่ไม่เคยใช้ในประชุมปรับปรุงได้
ทดสอบกฎการกำหนดรหัสเหตุผลด้วยกรณีจริง
เมื่อตรวจตารางประเภท อย่าตกลงกันจากรายชื่อรหัสอย่างเดียว ให้อ่านกรณีหยุดจริงและทดสอบว่าหัวหน้างานต่างกะจะเลือกรหัสเดียวกันหรือไม่ คนที่อยากรวม “สายพานหยุด” เป็นเครื่องขัดข้องกับคนที่อยากแยกชิ้นงานติดขัด รอกระบวนการต้นทาง ไม่มีชิ้นงาน หรือรอตัดสินคุณภาพ มีเป้าหมายต่างกัน คำอธิบายรหัสต้องบอกว่าจะเลือกเมื่อสังเกตอะไรได้ การเลือก “เครื่องขัดข้อง” ต้องมีการยืนยันความเสียหายหรือความผิดปกติ ไม่ใช่แค่เห็นว่าเครื่องไม่ทำงาน ก่อนวินิจฉัย ควรเลือก “ยังไม่ยืนยัน” หรือปรากฏการณ์ที่สังเกตได้ เพื่อไม่ให้จำนวนเหตุเครื่องเสียสูงเกินจริง
เตรียมกรณีชายขอบสักห้ากรณี: หนึ่ง วัสดุยังมาไม่ถึงจนเครื่องว่าง สอง มีวัสดุแต่ผลิตไม่ได้เพราะรอคำตัดสินคุณภาพ สาม มีสัญญาณเตือนผิดปกติระหว่างรอบการทำงานและหยุด แต่กลับมาได้ด้วยการรีเซ็ต สี่ เครื่องพร้อมทำงานแต่หยุดเพราะกระบวนการปลายทางเต็ม ห้า การเปลี่ยนแม่พิมพ์ตามแผนใช้เวลานานกว่าคาด ให้ให้คะแนนกฎตรวจจับการหยุดและกฎเลือกเหตุผลแยกกัน สิ่งสำคัญคือหลายคนตัดสินตรงกัน หากเพิ่มจำนวนรหัสแต่ความสอดคล้องลดลง รายงานย่อมไม่น่าเชื่อถือ
เหตุผลอาจเปลี่ยนระหว่างการหยุดที่ยาวนาน เช่น เริ่มจากรอวัสดุ แต่พอวัสดุมาถึงจึงพบเครื่องขัดข้อง ต้องกำหนดว่าจะแยกเป็นสองช่วง หรือจัดการเหตุผลหลักกับเหตุผลรอง หากพนักงานเลือกเพียงเหตุผลที่สะดวกทีหลัง เวลารอวัสดุหรือเวลาขัดข้องอย่างใดอย่างหนึ่งจะหายไป แต่การแบ่งละเอียดเกินไปก็ทำให้เวลาไม่มีหลักฐาน ควรแยกช่วงเฉพาะเมื่อมีเวลาจากบันทึกวัสดุเข้าหรือแจ้งซ่อม ส่วนช่วงที่ไม่ชัดให้คงเป็นยังไม่ยืนยัน รายงานต้องแยกเวลาที่ประมาณกับเวลาที่ยืนยันแล้ว
“หยุดตามแผน” และ “เครื่องขัดข้อง” ไม่ได้กำหนดด้วยชั้นรหัสเพียงอย่างเดียว ต้องดูว่าเวลาหยุดถูกลงในแผนผลิตหรือไม่ เริ่มก่อนแผนหรือยืดเลยกำหนดหรือไม่ หากบำรุงรักษาตามแผนยาวออกไปสองชั่วโมง ต้องนิยามส่วนตามแผนและส่วนเกิน เวลาที่ตัดออกจากอัตราพร้อมใช้งานของ OEE อาจต่างจากเวลาหยุดที่ผู้บริหารดู หากต่างกัน ให้ระบุชื่อรายงานและฐานคำนวณ อย่าแสดงตัวเลขสองค่าในชื่อ “ความสูญเสียจากการหยุด” เดียวกัน
หมายเลขสัญญาณเตือนของผู้ผลิตเครื่องอาจเปลี่ยนเมื่ออัปเดตเฟิร์มแวร์ หากผูกรหัสเหตุผล MES กับหมายเลขเตือนแบบหนึ่งต่อหนึ่ง ตาราง mapping ควรมีรุ่นเครื่อง เวอร์ชันเฟิร์มแวร์ เครื่องที่ใช้ และวันเริ่มมีผล ต้องมีกลไกจัดสัญญาณใหม่เป็นยังไม่จำแนก เมื่อพนักงานยืนยันเหตุผล ให้เก็บว่าข้อเสนอใดถูกเลือกและตรวจความแม่นยำของข้อเสนอเป็นระยะ หากเสนอผิดบ่อย ให้ตรวจว่าสัญญาณเตือนกับเหตุผลเป็นคนละเรื่องโดยธรรมชาติ หรือตาราง mapping เก่าแล้ว
ข้อควรระวังเมื่อรวมข้อมูลข้ามกะ โรงงาน และภาษา
แม้เหตุการณ์มีเวลา ก็ไม่ได้หมายความว่าจัดเข้ากะได้แบบเดียวเสมอไป มีทั้งกะกลางคืนข้ามวัน ทำงานวันหยุด กะพิเศษ และเครื่องเริ่มงานก่อนกะ ปฏิทิน ERP กะปฏิบัติงานจริงใน MES และกะในระบบเวลาทำงานมีจุดประสงค์ต่างกัน ให้ใช้เวลาเกิดเหตุระบุกะจริง และตัดสินว่าจะคำนวณรายงานเก่าใหม่หรือไม่เมื่อแก้ตารางกะ แสดงเวลาที่สรุปรายงานและรุ่นปฏิทิน เมื่อแปลงเป็น UTC ให้สำนักงานใหญ่ต่างประเทศ ต้องเก็บเวลาเหตุการณ์กับเขตเวลาของโรงงานเพื่อไม่ให้วันที่ท้องถิ่นของโรงงานไทยหายไป
การเทียบหลายโรงงานอาจพบว่าแม้ใช้รหัสแม่เดียวกัน ขอบเขตหน้างานไม่ตรงกัน โรงงานหนึ่งนับการทำความสะอาดเป็น “ตั้งงาน” แต่อีกแห่งนับเป็นหยุดตามแผน ความต่างของสัดส่วนหยุดจึงไม่ใช่ความต่างของความสามารถปรับปรุง ให้แยกรหัสกลางที่เทียบกันได้จากรหัสเฉพาะโรงงาน และทำสูตรตัวชี้วัดร่วมกันให้เหมือนกัน จับคู่รหัสเฉพาะกับหมวดแม่กลางได้ แต่ไม่ลบเงื่อนไขหน้างาน ฝ่ายรายงานต้องทราบเมื่อโรงงานเปลี่ยน mapping และควบคุมช่วงเวลามีผลของตารางนั้น
การแปลไม่ใช่แค่เปลี่ยนคำ หากแปล “ช็อกโกะเท” ของญี่ปุ่นเป็นไทยหรือเวียดนามตรงตัว คนหน้างานอาจไม่เข้าใจว่าเป็นการหยุดเครื่องสั้น ๆ UI ควรแสดงชื่อสั้นควบคู่กับตัวอย่างจริง และให้ดูภาพการหยุดที่พบบ่อยหรือวิธีทำงานมาตรฐานในสื่อฝึกอบรม หากบังคับให้เขียนข้อความอิสระเป็นอังกฤษทั้งหมดแล้วคุณภาพลด ให้รับภาษาท้องถิ่นและใช้ ID รหัสร่วมกันเพื่อวิเคราะห์ ให้หัวหน้างานท้องถิ่นตรวจคำแปลด้วยกรณีหยุดจริง การให้ IT อนุมัติฝ่ายเดียวอาจได้หน้าจอดูดีแต่ไม่มีใครเลือกรหัสถูก
เมื่อหัวหน้างานแก้เหตุผล อย่าลบสิ่งที่พนักงานกรอกเดิม ใช้สามขั้น “พนักงานกรอก” “หัวหน้างานอนุมัติ” “ฝ่ายซ่อมบำรุงสรุปสาเหตุราก” เฉพาะเครื่องที่จำเป็น หากทุกการหยุดสั้นต้องให้สามคนอนุมัติ งานค้างจะเพิ่ม ปรับระดับอนุมัติตามความรุนแรง ระยะหยุด และผลต่อลูกค้า หากหมวดใดถูกแก้บ่อย อย่าโทษพนักงานทันที ให้ตรวจว่าชื่อรหัสกำกวม คำแนะนำผิด หรือหน้าจอไม่แสดงข้อมูลที่ต้องใช้ยืนยันหรือไม่
หน้าจอและการตัดสินใจที่ต้องมีในการประชุมปรับปรุงหลังติดตั้ง
แดชบอร์ดที่มีเพียง “10 เหตุผลหยุดสูงสุด” ไม่ทำให้การปรับปรุงเดินหน้า ต้องไล่ดูแต่ละเหตุการณ์ถึงเครื่อง ผลิตภัณฑ์ คำสั่งผลิต กะ เวลา สถานะยืนยันเหตุผล สัญญาณเตือน และการแก้ไขได้ ดูการหยุดสั้นที่เกิดบ่อยแยกจากการหยุดยาวที่เกิดน้อย หากวางเวลารวม ความถี่ และเวลาเฉลี่ยไว้ข้างกัน จะเห็นความต่างระหว่างเครื่องเสียยาวที่ต้องเปลี่ยนชิ้นส่วนกับชิ้นงานติดสั้น ๆ ซ้ำที่แก้ด้วยการปรับตั้ง ในประชุมรายเดือนให้ดูด้วยว่าหลังมาตรการเดือนก่อน เหตุการณ์เป้าหมายเปลี่ยนอย่างไร ไม่ใช่ดูอันดับรหัสอย่างเดียว
ผูกงานปรับปรุงกับผู้รับผิดชอบ กำหนดเวลา ตัวชี้วัดที่ตรวจ เครื่องเป้าหมาย รายละเอียดการเปลี่ยน และวันดำเนินการ ตัวอย่างเช่น ติดตามจำนวนและเวลาชิ้นงานติดขัดหลังปรับรางนำ หากสัดส่วนผลิตภัณฑ์หรือเวลาเดินเครื่องเปลี่ยน การเทียบเวลาหยุดดิบจะยาก ให้ดูภายใต้เงื่อนไขกะเดียวกันหรือเทียบต่อหน่วยเวลาเดินเครื่องด้วย หากรหัสเดิมหยุดน้อยลงแต่ไปเพิ่มในรหัสอื่น อย่านับเป็นผลสำเร็จ ดูประวัติแก้รหัส การเปลี่ยนกระบวนการ และประวัติบำรุงรักษาประกอบ
หน้าจอให้หน้างานควรออกแบบต่างจากกราฟใหญ่สำหรับประชุม พนักงานต้องเห็น “การหยุดที่ต้องยืนยันตอนนี้” “หลักฐานของคำแนะนำ” และ “งานส่งต่อจากกะก่อน” หัวหน้างานต้องเห็นจำนวนค้างและเหตุผลค้าง ฝ่ายซ่อมบำรุงต้องเห็นสัญญาณเตือนและประวัติซ้ำ ผู้จัดการต้องเห็นความคืบหน้ามาตรการ ไม่ยัดข้อมูลทั้งหมดในหน้าจอเดียว แต่แสดงการกระทำถัดไปของแต่ละบทบาท หากหลังติดตั้งพนักงานไม่กรอกต่อ ให้ตรวจลำดับงานกู้เครื่องกับ UI ก่อนสรุปว่าเป็นเรื่องทัศนคติ
รายการตรวจสอบก่อนตัดสินใจติดตั้ง
- ตกลงเครื่องเป้าหมายและนิยาม “หยุด” โดยรวมโหมด ผลิตภัณฑ์ และกะแล้วหรือไม่
- เก็บสถานะเครื่อง สัญญาณเตือน เหตุผลของพนักงาน สาเหตุราก และมาตรการแยกกันได้หรือไม่
- แสดงรายการยังไม่ยืนยัน กำหนดเจ้าของและกำหนดเวลา แล้วส่งต่อได้หรือไม่
- กำหนดเจ้าของรหัส ผู้อนุมัติเปลี่ยน วันมีผล และผู้ทบทวนคำแปลแล้วหรือไม่
- นิยามคีย์เชื่อม ID เครื่อง ID คำสั่งผลิต ID กะ และ ID เหตุการณ์แล้วหรือไม่
- มีกฎรวมการหยุดสั้น สัญญาณซ้ำ สื่อสารขาด และเหตุการณ์ข้ามกะหรือไม่
- จำลองกรณีผิดปกติหน้างานใน FAT และ SAT พร้อมเก็บหลักฐานได้หรือไม่
- กำหนดเจ้าของและเวทีประชุมที่นำประเภทการหยุดไปสู่มาตรการปรับปรุงแล้วหรือไม่
สรุป
ระบบจัดการรหัสเหตุผลการหยุดเครื่องจักรในโรงงานจะไม่ทำงานได้ด้วยการเก็บสัญญาณหยุดอย่างเดียว ต้องแยกสถานะที่ PLC รายงาน เหตุผลที่พนักงานยืนยัน และสาเหตุที่ฝ่ายซ่อมบำรุงตรวจพบ ควบคุมการเปลี่ยนตารางรหัส และแสดงรายการค้างยืนยัน MES เป็นที่ยืนยันและส่งต่องาน ส่วน ERP ให้บริบทด้านแผนและธุรกิจ ใส่กรณียกเว้นและเกณฑ์รับมอบใน RFP แล้วเริ่มจากหนึ่งไลน์จนสามารถอธิบายความต่างจากรายงานประจำวันได้ จึงค่อยขยายเพื่อให้ได้ข้อมูลที่ใช้วิเคราะห์ความสูญเสียจากการหยุดได้จริง
TOMAS TECH ช่วยจัดระบบการตรวจสัญญาณเครื่อง ออกแบบตารางรหัสเหตุผล ขั้นตอนกรอกหน้างาน การเชื่อม MES/ERP และรายการทดสอบ FAT/SAT แม้อยู่ในขั้นแนวคิดหรือเตรียม RFP สามารถแจ้งสายการผลิตเป้าหมายและวิธีทำรายงานปัจจุบันผ่านแบบฟอร์มติดต่อ
คำถามที่พบบ่อย
ควรเริ่มด้วยรหัสเหตุผลการหยุดกี่ประเภท?
ไม่มีจำนวนที่ถูกต้องสำหรับทุกโรงงาน เริ่มจากหมวดหลักเท่าที่หน้างานแยกได้ แล้วเพิ่มหมวดย่อยเมื่อผู้รับผิดชอบและแนวทางแก้ต่างกัน วัดสัดส่วน “อื่น ๆ” และ “ยังไม่ยืนยัน” หลังเริ่มใช้ และปรับคำอธิบายกับการฝึกอบรมก่อนเพิ่มรหัส
ใช้รหัสสัญญาณเตือน PLC เป็นเหตุผลการหยุดตรง ๆ ได้ไหม?
ใช้เป็นตัวเลือกได้หากยืนยันว่าอาการที่เครื่องแสดงตรงกับเหตุผลทางงาน แต่สัญญาณเตือนอาจเป็นผลลัพธ์ และอาจไม่บอกว่ารอวัสดุหรือตรวจคุณภาพ เก็บสัญญาณต้นทางและจัดการเหตุผลยืนยันในช่องแยก
ต้องลดเหตุผลการหยุดที่ยังไม่ยืนยันให้เป็นศูนย์ไหม?
อย่าเดาคำตอบเพียงเพื่อทำตัวเลขให้เป็นศูนย์ แสดง “ยังไม่ยืนยัน” เป็นสถานะทางการ กำหนดผู้รับผิดชอบและเส้นตาย แยกเหตุผลชั่วคราวหลังเกิดเหตุจากเหตุผลยืนยันหลังสอบสวน เพื่อแยกข้อมูลขาดจากงานที่กำลังตรวจ
เวลาหยุดแยกตามเหตุผลเท่ากับความสูญเสียจากการหยุดใน OEE หรือไม่?
ไม่เสมอไป OEE มีนิยามเวลาเดินเครื่องตามแผนและเวลาที่ตัดออก ส่วนเวลาหยุดแยกเหตุผลคือการจัดประเภทช่วงเวลาของเหตุการณ์ต้นทาง ต้องทำกฎเรื่องหยุดตามแผน หยุดสั้น และการซ้อนของทั้งไลน์ให้ตรงกันก่อนจึงเปรียบเทียบได้
จัดการเหตุผลการหยุดโดยไม่มี MES ได้ไหม?
โรงงานขนาดเล็กเริ่มจากรายงานประจำวันหรือระบบติดตามเครื่องเดิมได้ แต่หากต้องให้พนักงานยืนยัน เก็บประวัติแก้ไข ส่งมอบกะ และผูกกับคำสั่งผลิตใน ERP ก็ต้องมีฟังก์ชันเทียบเท่า MES ตัดสินจากหน้าที่งานที่ต้องใช้ ไม่ใช่ชื่อผลิตภัณฑ์
FAT และ SAT ควรทดสอบอะไรเป็นลำดับแรก?
นอกจากเหตุการณ์ปกติหนึ่งครั้ง ให้ทดสอบการส่งซ้ำ สื่อสารขาด เปลี่ยนกะ แก้เหตุผล รหัสที่เลิกใช้ และการกรอกมือซ้ำกับอัตโนมัติ ตกลงเกณฑ์รับมอบจริงตามเครื่องและรอบผลิต แล้วบันทึกอินพุตกับผลคาดหวัง
แหล่งข้อมูลอ้างอิง
- ISA, ISA-95 Standard: https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- ISA, ISA-95 operations event overview: https://www.isa.org/intech-home/2017/november-december/features/isa-95-to-support-smart-manufacturing-iiot
- OPC Foundation, OPC UA for Machine Tools Part 1: https://reference.opcfoundation.org/specs/OPC-40501-1/full
- OPC Foundation, InterruptionConditionType: https://reference.opcfoundation.org/MachineTool/v101/docs/9.2
- ISO, ISO 22400-2 KPI definitions: https://www.iso.org/obp/ui/?_escaped_fragment_=iso%253Astd%253A54497%253Aen
- NIST, Recommendations on Ensuring Traceability and Trustworthiness of Manufacturing-Related Data: https://www.nist.gov/publications/recommendations-ensuring-traceability-and-trustworthiness-manufacturing-related-data
- ISA, ISA-105 FAT/SAT/SIT overview: https://www.isa.org/standards-and-publications/isa-standards/isa-105-standards


