


Không thể chọn đầu nối công nghiệp chỉ bằng hai nhãn “M12” và “IP67”. Cảm biến, cơ cấu chấp hành, mô-đun máy thay nhanh và tủ điều khiển có yêu cầu khác nhau về điện, môi trường và bảo trì. Thông số của một đầu nối riêng lẻ không chứng minh rằng bộ cáp hoàn chỉnh sẽ hoạt động khi ghép, chịu được điều kiện lắp đặt hoặc được bảo vệ khi rút ra. Bài này hướng dẫn nhà máy tại Thái Lan lập danh mục điểm kết nối, chọn cặp đầu nối và dây, viết RFP có thể so sánh và nghiệm thu bằng FAT/SAT.
Xác định mục đích tháo lắp trước khi chọn đầu nối
Điểm tháo lắp phải rút ngắn một công việc cụ thể: thay cảm biến, tháo mô-đun băng tải, đổi đồ gá hoặc tách máy để vận chuyển. Điểm rút vài lần mỗi tuần cần số chu kỳ ghép và quy trình nắp bảo vệ khác điểm chỉ rút khi đại tu. Đấu dây cố định trong tủ là quyết định khác, được trình bày trong bài chọn terminal block cho tủ điều khiển. Ở đây chúng ta tập trung vào giao diện mà kỹ thuật viên tháo ở phía máy.
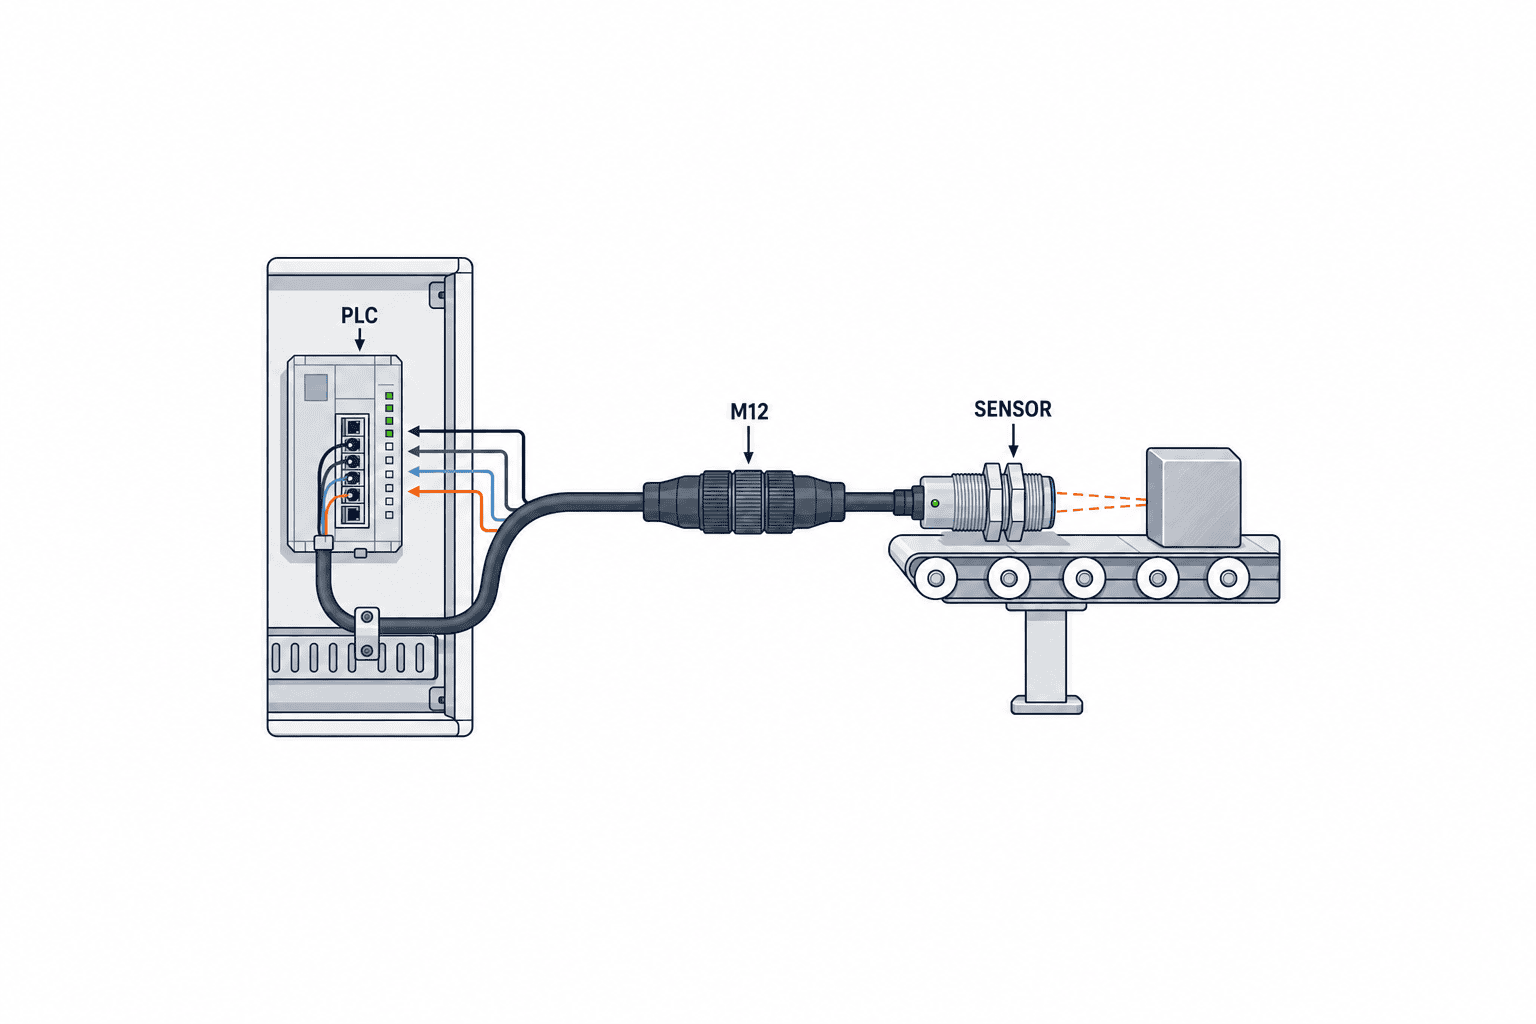
Gán mã cho từng điểm. Ghi mã hàng của cả hai nửa ghép, chức năng từng chân, điện áp, dòng liên tục và dòng đỉnh, cách nối shield, đường kính ngoài cáp, hướng lắp, nhiệt độ, dầu hay nước rửa, tần suất tháo và hướng tiếp cận của bàn tay. Danh sách chỉ có mã hàng phía cáp không chứng minh được tính tương thích. Hãy quản lý ổ cố định và phích cáp thành một cặp được phê duyệt, kèm phiên bản bản vẽ.
IEC 61076-2-101:2024 mô tả đầu nối tròn M12 khóa ren có từ 2 đến 17 cực và coding giúp ngăn ghép khác mã. Phạm vi tiêu chuẩn không có nghĩa mọi sản phẩm M12 đều đạt cùng một thông số tối đa. Phải dùng tài liệu kỹ thuật của đúng mã hàng và tổ hợp ghép được chỉ định để ra quyết định cuối.
Lập bảng mạch trước khi đếm số chân
Tách I/O số 24 V DC, đo analog, encoder, Ethernet công nghiệp, nguồn cơ cấu chấp hành và tiếp địa bảo vệ. Với từng mạch, ghi nguồn cấp, dòng thường và cực đại, dòng khởi động, bảo vệ, điện thế tham chiếu tín hiệu, nối đất và sụt áp cho phép. Chân dự phòng phải gắn với kế hoạch mở rộng rõ ràng; một chân “để sau dùng” dễ dẫn tới đấu nối không cập nhật bản vẽ. Bản pinout phải ghi đang nhìn từ mặt ghép hay mặt đấu dây vì trộn hai góc nhìn có thể làm đảo gương bộ cáp.
Một đầu nối nhiều cực có thể rút ngắn thay mô-đun, nhưng ghép nguồn và dữ liệu cùng một vỏ làm phát sinh yêu cầu cách điện, chống nhiễu, ngăn cắm nhầm và xử lý năng lượng còn lưu. Nếu dùng giao diện modular, yêu cầu nhà sản xuất xác nhận tổ hợp insert, khoảng cách điện, PE và vỏ tương thích. IEC 61984:2008 nêu khung yêu cầu an toàn và thử nghiệm trong phạm vi áp dụng, không thay thế đánh giá an toàn toàn máy. Với mạch liên quan an toàn, quy định trạng thái khi rút và điều kiện khởi động lại sau khi cắm.
| Điểm nối | Chức năng thường gặp | Quyết định trước | Bằng chứng nghiệm thu |
|---|---|---|---|
| Cảm biến tiệm cận | Nguồn 24 V và ngõ ra số | Cổng trên thiết bị, pinout | Ngõ vào PLC ở từng trạng thái |
| Cảm biến analog | Nguồn và 4–20 mA | Tham chiếu và đường shield | Tín hiệu chuẩn, thông mạch shield |
| Ethernet công nghiệp | Cặp tín hiệu vi sai | Coding, category, shield | Thử kênh và bộ đếm lỗi |
| Cơ cấu thay nhanh | Nguồn, lệnh và PE | Dòng liên tục/khởi động, cách ly | Tải, nhiệt độ, thao tác tháo |
Đọc điện áp và dòng theo bộ lắp hoàn chỉnh
Ghi “24 V, 3 A” chưa đủ. Cần nêu dòng mỗi tiếp điểm, số tiếp điểm mang tải đồng thời, nhiệt độ môi trường, tiết diện dây, cách đấu, vỏ và cable gland. Giá trị tối đa trong catalogue có thể được đo ở điều kiện khác với một đầu nối nhiều mạch chạy liên tục. Sử dụng đường cong giảm tải theo nhiệt độ của mã hàng và lưu giả định. Catalogue Han của HARTING giải thích khả năng tải dòng bị giới hạn bởi nhiệt ở tiếp điểm, chỗ đấu và vật liệu cách điện.
Về điện áp, xét AC/DC, quá áp, cách điện, PE và tiếp điểm mà người có thể chạm khi rút. Không suy ra rằng đầu nối dễ rút thì được phép ngắt khi đang có tải. Trừ khi nhà sản xuất xác nhận khả năng đóng cắt tải của đúng tổ hợp, thiết kế quy trình cô lập nguồn và xác minh hết điện. Tính cả năng lượng còn trong drive, van và tụ. Ở Thái Lan, nhiệt gần máy, độ ẩm và lúc hệ thống làm mát dừng có thể trùng nhau; giới hạn của vỏ cáp, seal và gland đều phải phù hợp. Kho lạnh thêm ngưng tụ và chu kỳ nhiệt; dây chuyền rửa thêm tương thích hóa chất.
Quy định IP riêng khi đã ghép và khi để hở
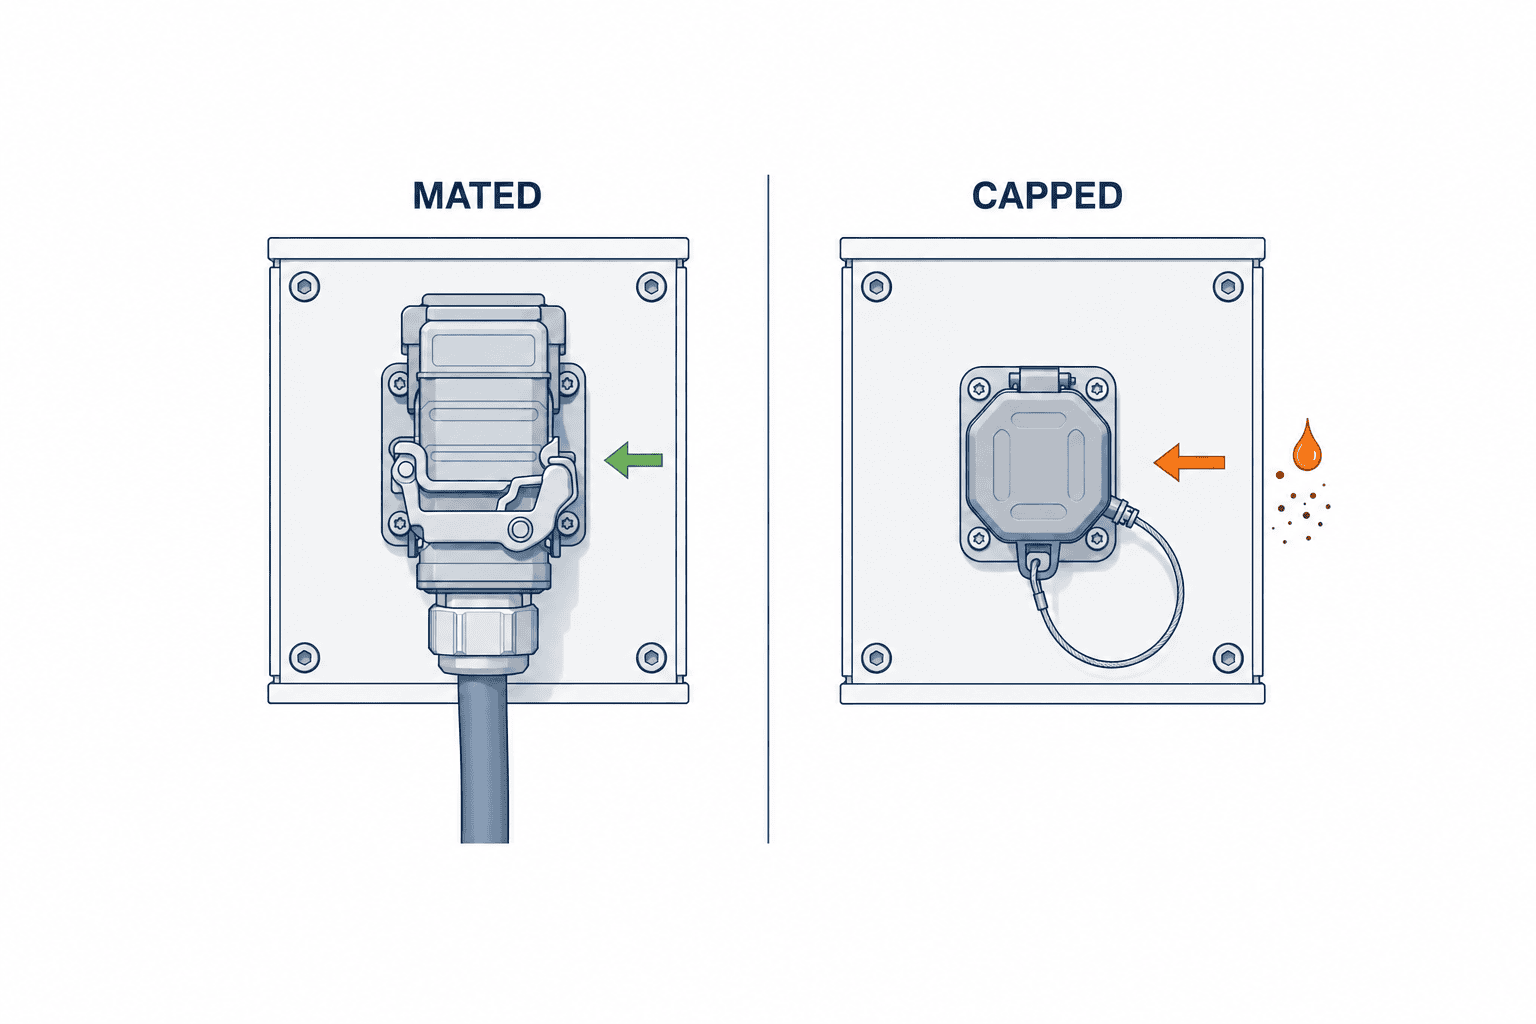
IEC 60529 phân loại mức bảo vệ vỏ khỏi vật lạ và nước, nhưng không bảo đảm gland lắp sai cỡ dây hay vòng khóa chưa siết. Đọc rõ điều kiện trong data sheet: đã ghép đúng cặp, chưa ghép, hay đã gắn nắp. Viết cả trạng thái vận hành và bảo trì vào RFP. Nếu mô-đun tháo ra để lại cổng gần vòi rửa, cần nắp phù hợp.
Nắp M12 của Phoenix Contact dành cho phích hiện không kết nối ở hiện trường và công bố IP65/IP67 của chính nắp đó. Vì vậy có thể chỉ định đúng mã nắp, dây giữ chống thất lạc và thao tác đậy ngay sau khi tháo. Không được suy rộng rằng mọi cổng M12 hở đều đạt IP67.
IP cũng không phải chứng nhận chịu dầu cắt gọt, chất tẩy, mạt kim loại, muối, UV hoặc nước nóng lặp lại. Kiểm tra vật liệu của vỏ đầu nối, seal, vỏ cáp, gland và backshell như một cụm. Ghi lại hướng có thể đọng nước và nhu cầu tạo vòng nhỏ giọt trong SAT.
Dùng coding và bố trí để chống cắm nhầm
Kích thước ren M12 không đồng nghĩa có thể thay thế. Coding, số cực, giới tính tiếp điểm, cơ cấu khóa và tiêu chuẩn từng nửa đều quan trọng. Tài liệu lắp đặt EtherNet/IP của ODVA nêu cách lắp và pinout của M12 D-coded bốn chân. IEC 61076-2-109 quy định giao diện dữ liệu M12 tới 500 MHz. Không thể vì vậy gọi mọi cổng M12 là cổng Ethernet chung: phải khớp cổng thiết bị, băng thông, loại cáp và shield.
Nếu một mặt máy có nhiều ổ giống nhau, kết hợp key/coding khác nhau, khoảng cách vật lý, nhãn bền dầu và chiều dài dây không thể vươn sang ổ sai. Không dựa vào nhãn dán duy nhất. Với những mạch khác điện áp đặt cạnh nhau, đánh giá hậu quả cắm nhầm trước; có thể phải đổi họ đầu nối hoặc vị trí.
Push-pull có thể rút ngắn thời gian phục vụ; khóa ren có thể thích hợp hơn với một số vị trí và rung động. IEC 61076-2-010:2021 mô tả cơ chế push-pull dựa trên các giao diện M12 được chỉ định, song tương thích thực tế vẫn phụ thuộc coding và cặp fixed/free. Hãy thử với găng tay, dụng cụ, khoảng trống và mô-men siết đúng hướng dẫn nhà sản xuất.
Shield phải liên tục toàn đường
Vỏ kim loại không tự tạo thành đường shield tốt. Với Ethernet công nghiệp hoặc đo lường nhạy nhiễu, thể hiện đường từ lưới bện cáp qua backshell, gland, vỏ đầu nối tới chassis máy. Cách tiếp đất phải theo thiết kế EMC của thiết bị; không áp một quy tắc cố định “nối một đầu” hoặc “nối hai đầu” cho mọi trường hợp. Dây drain quá dài, bề mặt chassis sơn phủ hoặc gland không tương thích có thể phá đường hồi cao tần.
Bản vẽ ghi mã cáp, chiều dài bóc braid, điểm tiếp xúc, mô-men lắp và vị trí liên kết chassis. FAT đo thông mạch shield của harness hoàn chỉnh và xem độ ổn định analog hay bộ đếm lỗi mạng khi drive lân cận chạy. Thông mạch không chứng minh chất lượng truyền tốc độ cao. IEC 60512-28-100:2024 bao gồm phương pháp đo insertion loss, return loss và crosstalk; tiêu chí kênh phải phù hợp giao thức và cáp được lắp.
Xem dây và đầu nối là một harness cần kiểm chứng
Nhiều hỏng hóc nằm phía sau tiếp điểm: gập quá mạnh ngay cửa ra, gland không đúng đường kính, lực kéo, xoắn, vị trí kẹp sai và uốn lặp lại. BOM của harness gồm contact, insert, housing, seal, gland, cáp, boot, nắp và dụng cụ cần thiết. Nếu đường kính cáp nằm ngoài dải của gland, độ kín có thể không đạt dù mặt ghép đúng.
Với trục di chuyển, ghi hành trình, tốc độ, gia tốc, bán kính uốn, góc xoắn và khoảng cách giữa các điểm cố định. Bài chọn cable carrier nói về đường đi chuyển động; tại đầu nối, phải ngăn uốn lặp dồn vào điểm cáp đi ra. Dùng kẹp và vòng dây dự phòng có kiểm soát. Nếu đầu nối nặng kéo lên cảm biến hay giá đỡ nhỏ, tạo đỡ riêng.
Đầu nối lắp tại hiện trường cho phép chỉnh chiều dài, nhưng chất lượng phụ thuộc độ tuốt vỏ, thứ tự lõi, crimp, mô-men và seal. Dây đúc sẵn giảm sai khác thao tác song cần chọn đúng chiều dài/hướng ra và dự trữ hàng thay. Tài liệu ODVA nêu các kiểu kết thúc D-coded khác nhau; phải theo hướng dẫn nhà sản xuất và thử kênh sau lắp. Hình thức gọn và tiếng bíp thông mạch chưa phải bằng chứng cuối.
Định lượng số lần ghép và khả năng sửa chữa
Tính chu kỳ ghép từ lịch đổi sản phẩm và bảo trì. Tháo hai lần mỗi tuần có thể xấp xỉ 100 lần/năm trước khi cộng số lần tìm lỗi, nhưng phải dùng lịch vận hành thực. Kiểm tra độ bền đúng mã hàng, không áp thông số của một sản phẩm cho cả họ. Một số insert Han nêu từ 500 chu kỳ; sản phẩm M12 cho đường sắt của TE nêu tới 500 chu kỳ. Đây là ví dụ về dữ liệu theo sản phẩm, không phải giới hạn chung của mọi M12.
Quy định kiểm tra tiếp điểm mòn, seal rách, gland lỏng và đầu cực lùi. Đăng ký phụ tùng đúng mã, nguồn mua và thời gian giao tại Thái Lan. Một dây dự phòng đã thử sẵn có thể khôi phục chuyền nhanh hơn giữ nhiều chi tiết lẻ. Nếu lý do đầu tư là thay nhanh, bấm giờ thao tác với găng tay, nắp máy và các phích bên cạnh ở đúng vị trí; đưa lỗi cắm nhầm vào kết quả FAT/SAT.
Viết RFP để so sánh nhà cung cấp trên cùng cơ sở
“Dùng M12 IP67 hoặc tương đương” để lại quá nhiều giả định. Cung cấp mã điểm nối, bảng mạch, tải môi trường, bản vẽ harness và tiêu chí nghiệm thu. Yêu cầu nhà thầu trả lời từng dòng: phù hợp, sai khác, giải pháp thay thế, tài liệu chứng minh. Điều kiện hiện trường chưa rõ phải ghi là câu hỏi mở, không để từng bên tự đoán.
Danh sách tối thiểu gồm (1) mục đích và tần suất tháo; (2) cặp mã hàng và bằng chứng tương thích; (3) pinout, loại mạch, điện áp, dòng liên tục/đỉnh và PE; (4) coding, giới tính, khóa, hướng, dụng cụ và mô-men; (5) IP khi ghép và khi hở, nắp, đường kính cáp; (6) nhiệt, dầu, hóa chất, rửa, bụi, sốc, rung, uốn và xoắn; (7) shield, loại cáp, số dây, dung sai chiều dài; (8) data sheet, bản vẽ, báo cáo thử, phụ tùng, bảo hành và nguồn cung địa phương.
So sánh giá theo cả điểm nối hoàn chỉnh hoặc harness đã thử, gồm dụng cụ crimp, gia công, kiểm tra, nắp, sửa hiện trường và phụ tùng. Đơn giá thân đầu nối có thể làm phương án lắp tay có vẻ rẻ dù chưa tính kiểm soát chất lượng. Đòi BOM đầy đủ housing/contact/seal tương thích.
FAT nghiệm thu harness; SAT nghiệm thu vị trí lắp
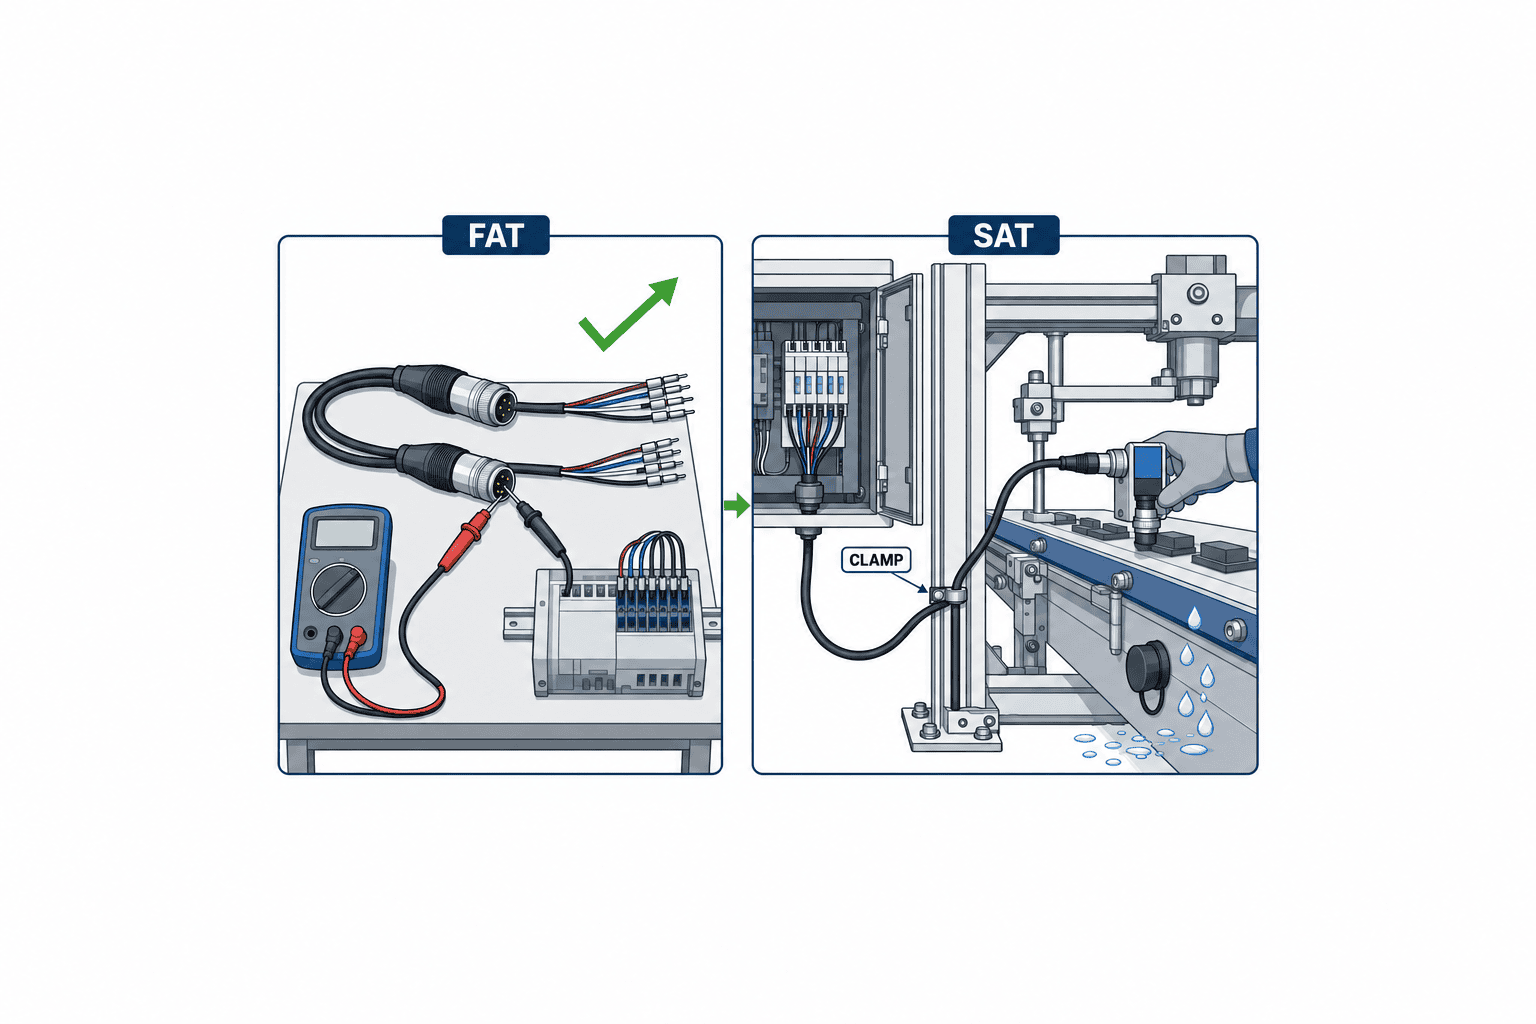
Trong FAT, đối chiếu harness hoàn thiện với BOM và bản vẽ: số chân, màu và số dây, chiều dài, kẹp, nắp và mô-men. Thử thông mạch mọi dây, đo ngắn mạch ngoài ý muốn, PE, shield và cách điện bằng phương pháp phù hợp mạch. Không áp một điện áp thử cao chung khi cảm biến hay thiết bị điện tử vẫn nối. Người thiết kế phải chỉ rõ phần cần cô lập.
Kích hoạt cảm biến để kiểm tra ngõ vào PLC tương ứng. Với cơ cấu chấp hành, đo sụt áp và nhiệt độ ở tải đại diện. Thử kênh dữ liệu bằng thiết bị và điều kiện giao thức phù hợp; chỉ thấy link up không chứng minh dư lượng chất lượng. Chạy trục với hành trình và tốc độ đại diện, quan sát uốn ở cửa ra, lực kéo và chuyển động của kẹp. Cho kỹ thuật viên thao tác rút, đậy nắp và cắm lại để phát hiện lỗi vận hành.
Trong SAT, kiểm tra sau vận chuyển và lắp đặt. Vị trí tủ và máy cuối cùng có thể làm thay đổi chiều dài hoặc bán kính uốn vốn đã đạt ở FAT. Chụp ảnh cổng gần nước/dầu, kẹp, vòng dây, nắp cổng trống và va chạm nắp máy. Mọi đoạn kéo dài hoặc vào đầu lại tại hiện trường trở thành harness mới cần thử điện và chức năng lại. Báo cáo FAT không thay được kiểm tra tại chỗ.
Ghi mã và hiệu chuẩn thiết bị đo, ngày, phiên bản bản vẽ, điều kiện, kết quả, sửa chữa và thử lại. Đặt ngưỡng đạt trước khi thử theo loại mạch và sản phẩm; không có một trị số điện trở hay chất lượng tín hiệu dùng cho mọi nguồn, analog và dữ liệu. Ngoại lệ phải có người phụ trách, biện pháp tạm và hạn sửa dứt điểm.
Ba điểm nối cần ba quyết định khác nhau
Cảm biến tiệm cận 24 V cố định: chỉ thay vài lần mỗi năm nhưng có dầu cắt gọt. Bắt đầu từ cổng thật trên cảm biến, đối chiếu chân nguồn và đầu ra, quy định bảo vệ đầu cáp lúc tháo cảm biến. Đưa nắp vào BOM và yêu cầu cắt điện trước khi thay.
Đồ gá thay nhanh: tháo nhiều lần mỗi tuần, có tín hiệu cùng tải van điện từ. Số lần ghép, key, thao tác với găng tay, áp suất và điện còn lưu quan trọng hơn kích thước nhỏ nhất. Quản lý mã đồ gá và phiên bản để đồ gá dự phòng có pinout giống nhau; thử đổi thực tế ở FAT.
Camera Ethernet: đặt gần drive và khung kim loại. Chọn coding và category theo cổng và băng thông, mô tả đường shield, thử kênh hoàn chỉnh, quan sát lỗi khi drive chạy. Nếu phía switch trong tủ cần chuyển cổng, điểm chuyển cũng phải có bản vẽ và thử nghiệm.
Quy định gia công harness thuê ngoài và kiểm soát thay đổi
Khi thuê gia công, nêu chiều dài hoàn thiện giữa hai điểm chuẩn chứ không chỉ chiều dài cắt cáp. Nếu harness có nhánh, chỉ rõ vị trí chia nhánh, chiều dài tự do và đầu ống bảo vệ. Lắp thử sản phẩm đầu tiên trên máy thật rồi cập nhật bản vẽ trước khi sản xuất hàng loạt. Một dây đủ chiều dài trên bàn đo vẫn có thể quá ngắn sau khi qua kẹp và vòng uốn.
Nếu chấp thuận cáp thay thế, so sánh kết cấu sợi dẫn, cách điện, vỏ, shield, bán kính uốn, nhiệt độ, tương thích hóa chất và đường kính ngoài, không chỉ tiết diện ruột dẫn. Kiểm tra dung sai đường kính của cả lô còn nằm trong dải làm kín của gland. Chốt tiếp điểm, lớp mạ, cỡ crimp, seal và gland thành một tổ hợp. Yêu cầu mã dụng cụ/die, chiều dài tuốt, tiêu chí ngoại quan và kéo, hồ sơ mô-men, thử thông mạch từng chân trên 100% sản phẩm. Phân biệt phép kiểm toàn bộ và lấy mẫu, cùng cách xử lý lô khi có lỗi.
Mỗi harness giao hàng cần nhãn ID, phiên bản và lô sản xuất, cùng hồ sơ thử và truy xuất lô của cáp, tiếp điểm, dụng cụ chính. Chuyển bản vẽ, BOM và phiếu kiểm cho đội bảo trì địa phương cùng lúc. Sau khi chạy sản xuất, thay cảm biến cùng chức năng vẫn có thể đổi hướng cổng hoặc pinout. Dùng mã điểm nối rà cả nửa cố định, nửa cáp, I/O trong tủ, phụ tùng, bản vẽ, PLC tag và hạng mục FAT/SAT. Ghi mã cũ/mới, bằng chứng tương thích, lô áp dụng và kết quả thử lại.
Hướng dẫn khôi phục cần sắp thứ tự cô lập năng lượng, làm sạch, xem hai mặt tiếp xúc, kiểm tra seal và khóa, thử chức năng và cho phép khởi động. Nhờ kỹ thuật viên không tham gia viết hướng dẫn thử thao tác ở FAT. Với máy quan trọng, quyết định tồn kho một harness hoàn chỉnh đã thử hay các bộ phận cùng dụng cụ và người đủ năng lực theo thời gian cần để phục hồi dây chuyền.
Lỗi thường gặp cần chặn khi duyệt thiết kế
“IP67 nên rửa kiểu nào cũng được”: IP không nói về hóa chất, nước nóng, cổng hở hay gland sai. “M12 nào cũng ghép được”: coding, giới tính và số chân có thể khác. “Thông mạch đạt là Ethernet đạt”: phải thử cặp dây, shield và chất lượng kênh. “Cáp chuyển động thì uốn sát đầu nối được”: vẫn cần kẹp và vòng đệm uốn. “Thiếu chiều dài thì nối lại tại hiện trường”: phải thử lại và cập nhật BOM hoàn công.
FAQ: chọn đầu nối công nghiệp
Chọn M8 hay M12 chỉ dựa vào kích thước được không?
Không. Phải khớp cổng thiết bị, số cực, dòng, dữ liệu, coding, chỗ đặt tay và dụng cụ, môi trường. Xác nhận nửa ghép từ mã cổng thực của thiết bị.
M12 A-coded và D-coded có thay cho nhau không?
Coding khác nhau nhằm tránh ghép chéo. Chọn theo cổng thiết bị, pinout, loại cáp, shield và hiệu năng. Nếu cần bộ chuyển, quản lý và thử nó như một điểm kết nối riêng.
Đầu nối IP67 còn IP67 khi rút ra không?
Tùy trạng thái được nêu trong data sheet và nắp bảo vệ đúng loại. Nhiều sản phẩm chỉ đạt khi ghép đúng. RFP phải ghi riêng lúc ghép và lúc rút.
Nên dự phòng dòng bao nhiêu phần trăm?
Không có tỷ lệ chung. Dùng số tiếp điểm mang tải đồng thời, nhiệt độ, cỡ dây, tải liên tục, dòng khởi động và đường cong derating của nhà sản xuất. Đo nhiệt khi lắp và tải đại diện.
M12 có shield đã giải quyết hết nhiễu chưa?
Chưa. Cần đường liên tục qua braid, backshell, gland, chassis và bố trí cáp. Kiểm tra giá trị analog và bộ đếm lỗi mạng khi máy chạy.
FAT và SAT cần phân biệt gì?
FAT kiểm bản vẽ, pinout, phép thử điện trên harness, chức năng và thao tác thay. SAT kiểm lắp đặt sau vận chuyển, nước/dầu, bán kính uốn, nắp và tín hiệu khi vận hành. Điểm sửa tại hiện trường phải thử lại.
Kết luận
Chọn đầu nối công nghiệp là thiết kế một điểm tháo lắp máy có thể lặp lại và an toàn, không phải tìm một con số trong catalogue. Hãy ghi mạch, cặp ghép, coding, IP lúc ghép và hở, môi trường, shield, cửa ra cáp, chu kỳ ghép và thao tác bảo trì. RFP yêu cầu harness hoàn chỉnh được thử; FAT cung cấp bằng chứng điện và chức năng; SAT xác nhận điều kiện lắp thật. Nhờ đó có thể so sánh rủi ro dừng máy và thời gian thay bên cạnh giá mua.
Nếu đang chuẩn bị mô-đun thay nhanh, dây cảm biến hoặc điểm nối từ tủ ra máy, hãy liên hệ TOMAS TECH để trao đổi danh mục điểm kết nối và checklist nghiệm thu, kể cả khi chưa chốt mã linh kiện.
Nguồn tham khảo chính
- IEC 61076-2-101:2024 — M12 khóa ren
- IEC 60529 — mã IP
- IEC 61984:2008 — an toàn đầu nối
- IEC 61076-2-109:2014 — giao diện dữ liệu M12
- IEC 61076-2-010:2021 — khóa push-pull
- IEC 60512-28-100:2024 — thử tính toàn vẹn tín hiệu
- ODVA — hướng dẫn môi trường truyền EtherNet/IP
- Phoenix Contact — nắp M12
- HARTING — catalogue Han
*Trang tiêu chuẩn dùng để xác nhận phạm vi và mô tả. Thông số cuối cùng cần kiểm tra bằng data sheet hiện hành của đúng mã hàng và đánh giá an toàn tại nhà máy.*


