


การเลือกจิ๊กแบบเปลี่ยนเร็วไม่ได้ตัดสินจากจำนวนวินาทีที่ใช้ถอดและใส่เท่านั้น โรงงานในไทยที่ผลิตหลายรุ่นบนเครื่องจักรหรือเซลล์ประกอบเดียวกันต้องมั่นใจว่า หลังเปลี่ยนจิ๊กแล้วตำแหน่งอ้างอิงของชิ้นงานกลับมาเหมือนเดิม ใส่จิ๊กผิดรุ่นแล้วเครื่องไม่ยอมเริ่ม และเริ่มผลิตได้อย่างปลอดภัยหลังตรวจชิ้นแรก บทความนี้ครอบคลุมแผ่นฐานที่ยึดอยู่กับเครื่อง แผ่นจิ๊กที่ถอดเปลี่ยนได้ การขอใบเสนอราคา การทดสอบ FAT และ SAT
ขอบเขตคือ จิ๊กจับชิ้นงานที่ติดกับโต๊ะเครื่องหรือสถานีงาน ไม่ใช่อุปกรณ์เปลี่ยนเครื่องมือที่ข้อมือหุ่นยนต์ หรือระบบเปลี่ยนพาเลตอัตโนมัติ หากต้องการเปรียบเทียบอุปกรณ์เหล่านั้น อ่านคู่มือเลือกอุปกรณ์เปลี่ยนเครื่องมือหุ่นยนต์ และคู่มือสั่งออกแบบและผลิตจิ๊ก
1. ระบุให้ชัดว่าเปลี่ยนอะไรเมื่อเปลี่ยนรุ่น
ชื่อรุ่น A, B และ C ไม่เพียงพอสำหรับการออกแบบ ให้ทำตารางขนาดชิ้นงาน ผิวอ้างอิง ทิศทางการป้อน จุดจับ ทางเข้าของเครื่องมือ น้ำหนักจิ๊ก สายไฟและท่อลม รวมทั้งเศษตัด น้ำมัน ฝุ่น หรือการล้างที่จิ๊กต้องเผชิญ แล้วเลือกขอบเขตของการเปลี่ยน: เปลี่ยนเพียงเบ้ารับชิ้นงานบนแผ่นร่วม เปลี่ยนแผ่นจิ๊กทั้งชุด หรือเปลี่ยนสถานีด้วยรถเข็น แต่ละแบบมีข้อกำหนดด้านการหาตำแหน่ง การล็อก การขนย้าย และความปลอดภัยต่างกัน
รุ่น A อาจใช้พินสองตัวได้ แต่รุ่น B ต้องเข้าถึงด้านข้าง ส่วนรุ่น C มีสายเซ็นเซอร์ติดอยู่ จิ๊กสารพัดรุ่นที่ดูประหยัดอาจกลายเป็นชุดปรับตั้งหลายจุด การแยกแผ่นจิ๊กอาจทำให้เตรียมรุ่นถัดไปนอกเครื่องได้ ผู้ผลิต Jergens แสดงตัวอย่างชุดจิ๊กที่ใช้แผ่นหนึ่งบนเครื่องพร้อมกับเตรียมชิ้นงานบนอีกแผ่นหนึ่ง ตัวอย่างนี้แสดงรูปแบบการทำงาน ไม่ใช่คำรับรองว่าจะประหยัดเวลาเท่ากันในโรงงานของคุณ
เอกสารแรกควรเป็น ตารางการเปลี่ยนรุ่น มีรุ่นสินค้า รหัสแผ่นจิ๊ก จุดอ้างอิง จุดต่อสาธารณูปโภค การจับชิ้นงาน โปรแกรม ขั้นตอนเตรียม และวิธีตรวจชิ้นแรก หากรุ่นในอนาคตยังไม่มีแบบ ให้ใส่ช่วงขนาดที่สมมติไว้แยกต่างหาก ตารางนี้ช่วยกำหนดว่าผู้ขายต้องออกแบบอะไร และโรงงานต้องตัดสินใจอะไรเอง
2. กำหนดขอบเขตของระบบจิ๊กเปลี่ยนเร็วทั้งชุด
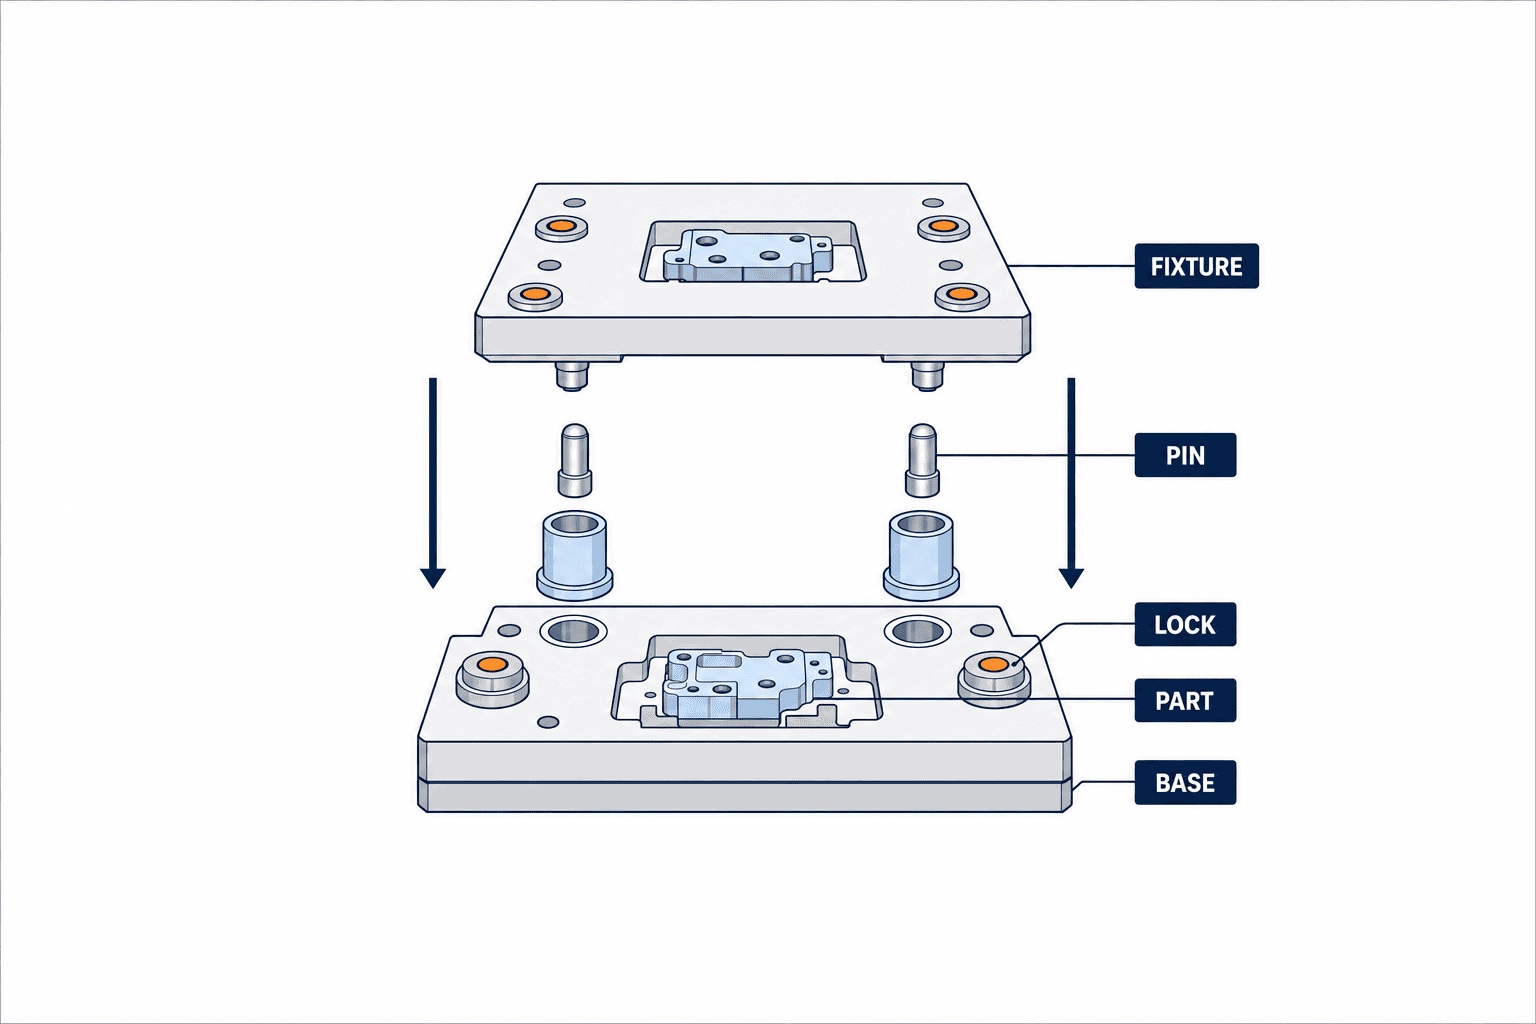
แยกระบบเป็นหกส่วน: แผ่นฐานถาวรบนเครื่อง แผ่นจิ๊กเฉพาะรุ่น พินหรือบูชและกลไกล็อก แคลมป์จับชิ้นงาน เซ็นเซอร์ตรวจรหัส/การวางแนบ/สถานะล็อก และวิธีขนย้าย เก็บรักษา ทำความสะอาด หากขอราคาเพียง “จิ๊กเปลี่ยนเร็วหนึ่งชุด” ชั้นเก็บ อะไหล่บูช ข้อต่อสายลม หรือชิ้นงานทดสอบอาจไม่รวมอยู่
ต้องแสดงความสัมพันธ์ระหว่างจุดอ้างอิงของแผ่นฐานกับพิกัดเครื่องหรือพิกัดหุ่นยนต์ อย่าสับสนจุดอ้างอิงของอินเทอร์เฟซกับจุดอ้างอิงของชิ้นงาน ฐานอาจกลับตำแหน่งได้ดี แต่ผู้ปฏิบัติงานวางชิ้นงานต่างกันในแต่ละรุ่น แยกตรวจหน้าที่ของการหาตำแหน่ง การหนีบ และการรองรับชิ้นงาน แม้ผลิตภัณฑ์ที่เลือกจะรวมหน้าที่เหล่านี้เข้าด้วยกัน
สิ่งที่ต้องตรวจรับคือเซลล์ที่ผลิตชิ้นงานดีได้หลังเปลี่ยนรุ่น ไม่ใช่จิ๊กที่วางอยู่บนโต๊ะ ให้รวมเส้นทางหุ่นยนต์ มุมกล้อง ระยะเครื่องมือ รั้วนิรภัย และการตรวจชิ้นแรก งานวิจัยของ NIST ระบุว่าการเปลี่ยนรุ่นในสายการผลิตยืดหยุ่นรวมการปรับเครื่องมือและการตรวจด้านความปลอดภัยกับคุณภาพ การคิดเฉพาะเวลาปลดล็อกแผ่นจะประเมินเวลาหยุดเครื่องต่ำเกินจริง
3. วัดเวลาหยุดจริงก่อนคำนวณความคุ้มค่า
กำหนดจุดเริ่มที่ชิ้นงานดีชิ้นสุดท้ายของรุ่นเดิม และจุดจบเมื่อรุ่นใหม่ผลิตชิ้นงานดีต่อเนื่อง บันทึกเวลาหยุดเพื่อเข้าเครื่อง ถอดจิ๊ก ทำความสะอาด ขนย้าย ติดตั้ง ต่อสาย เลือกโปรแกรม วิ่งเปล่า วัดชิ้นแรก อนุมัติ และเริ่มใหม่ วัดหลายครั้งสำหรับคู่รุ่นและกะที่ต่างกัน เก็บวิดีโอ เวลา ผู้ปฏิบัติงาน และสภาพชิ้นงาน ค่าเฉลี่ยอย่างเดียวอาจซ่อนปัญหาสายไฟที่เกิดเฉพาะรุ่น C
แยกงานที่ต้องทำตอนเครื่องหยุดออกจากงานที่เตรียมนอกเครื่องได้ คุณค่าของแผ่นจิ๊กสำรองอาจอยู่ที่การเตรียมล่วงหน้า ไม่ใช่เพียงการขันสกรูเร็วขึ้น หากไม่มีโต๊ะเตรียม ไม่มีจิ๊กแผ่นที่สอง หรือขนย้ายแผ่นที่บรรทุกชิ้นงานอย่างปลอดภัยไม่ได้ ก็ไม่เกิดผลตามแผน ขอให้ผู้เสนอราคาสาธิตขั้นตอนทั้งหมดรวมการเดินและการยกของคนทำงาน
ตารางลงทุนควรแยกเวลาที่คาดว่าจะลดได้ จำนวนครั้งเปลี่ยนรุ่น มูลค่าของเวลาคอขวด ราคาแผ่นจิ๊กและชั้นเก็บ งานแก้ PLC ค่าทำความสะอาดและอะไหล่สึกหรอ อย่านับเวลาที่ประหยัดเป็นทั้งการลดค่าแรงและกำลังผลิตเพิ่มโดยไม่มีหลักฐาน ตรวจว่าความต้องการขายและคอขวดรองรับผลผลิตเพิ่มจริงหรือไม่ คำนวณระยะคืนทุนด้วยข้อมูลของโรงงาน ไม่ยืมตัวเลขโฆษณามาใช้
| หัวข้อ | หลักฐานก่อนลงทุน | วิธีตรวจรับ |
|---|---|---|
| เวลาหยุด | วิดีโอมีเวลาแยกคู่รุ่น | วัดซ้ำโดยใช้จุดเริ่มและจุดจบเดิม |
| ตำแหน่งซ้ำ | พิกัดฐานและขนาดชิ้นงาน | ถอดใส่ซ้ำและตรวจชิ้นแรก |
| ใส่ผิดรุ่น | จิ๊กอื่นวางบนฐานได้หรือไม่ | ทดสอบการปฏิเสธคู่ที่ผิด |
| การยึดและการชน | แรงและเส้นทางเครื่องมือ | ทดสอบโหลดสูงสุดและระยะชน |
| ความปลอดภัย | รั้ว พลังงานตกค้าง จุดเข้าถึง | ประเมินความเสี่ยงและทดสอบการกู้คืน |
| การบำรุงรักษา | การล้าง อะไหล่ การสอบเทียบ | ให้ช่างโรงงานสาธิตจริง |
4. อย่าเลือกจากตัวเลขความเที่ยงซ้ำตัวเดียว
ค่าความเที่ยงซ้ำในแค็ตตาล็อกมักหมายถึงการกลับเข้าตำแหน่งของแผ่นบนฐานภายใต้เงื่อนไขที่กำหนด ไม่ใช่ค่าความคลาดเคลื่อนของผลิตภัณฑ์ ตัวอย่างเช่น Jergens ระบุ ±0.013 มม.สำหรับแผ่นจิ๊ก Ball Lock ค่านี้เป็นข้อมูลของผลิตภัณฑ์นั้น ไม่ใช่การรับประกันทั้งเซลล์ของคุณ การติดตั้งฐาน รังรับชิ้นงาน การโก่งตัวของแคลมป์ อุณหภูมิ แรงกระบวนการ เศษฝุ่น และวิธีวัดล้วนมีผล ห้ามนำตัวเลขผู้ขายหลายรายมาเทียบตรง ๆ หากเงื่อนไขทดสอบต่างกัน
ระบุในข้อกำหนดว่าจะถอดใส่อะไร กี่ครั้ง วัดจุดไหน ใช้เครื่องมืออะไร และอยู่ในสภาวะใด ลูกบอลอ้างอิงหรือพินตรวจสอบช่วยแยกความแปรปรวน X/Y/Z และการหมุน จากนั้นวัดชิ้นงานจริงชิ้นแรกหลังเปลี่ยนทุกครั้ง ตั้งเกณฑ์จากค่าความคลาดเคลื่อนของผลิตภัณฑ์และความไม่แน่นอนของวิธีวัด แยกข้อผิดพลาดที่อินเทอร์เฟซออกจากข้อผิดพลาดตอนวางชิ้นงาน เพื่อแก้ปัญหาได้ตรงจุด
พินหาตำแหน่งไม่ใช่แคลมป์ยึด และแคลมป์ไม่ใช่ตัวหาตำแหน่ง แม้กลไกหนึ่งจะทำสองหน้าที่ ก็ต้องตรวจแรงและการสึกหรอ การเพิ่มจุดหนีบมากเกินไปอาจทำให้ชิ้นงานถูกบังคับเกินจำเป็น เศษตัด ฟิล์มน้ำมัน รอยกระแทก และการขยายตัวจากความร้อนทำให้แผ่นวางไม่แนบ จึงต้องระบุการป้องกันผิวและวิธีทำความสะอาด
5. ป้องกันจิ๊กผิดรุ่นและการล็อกไม่สุด
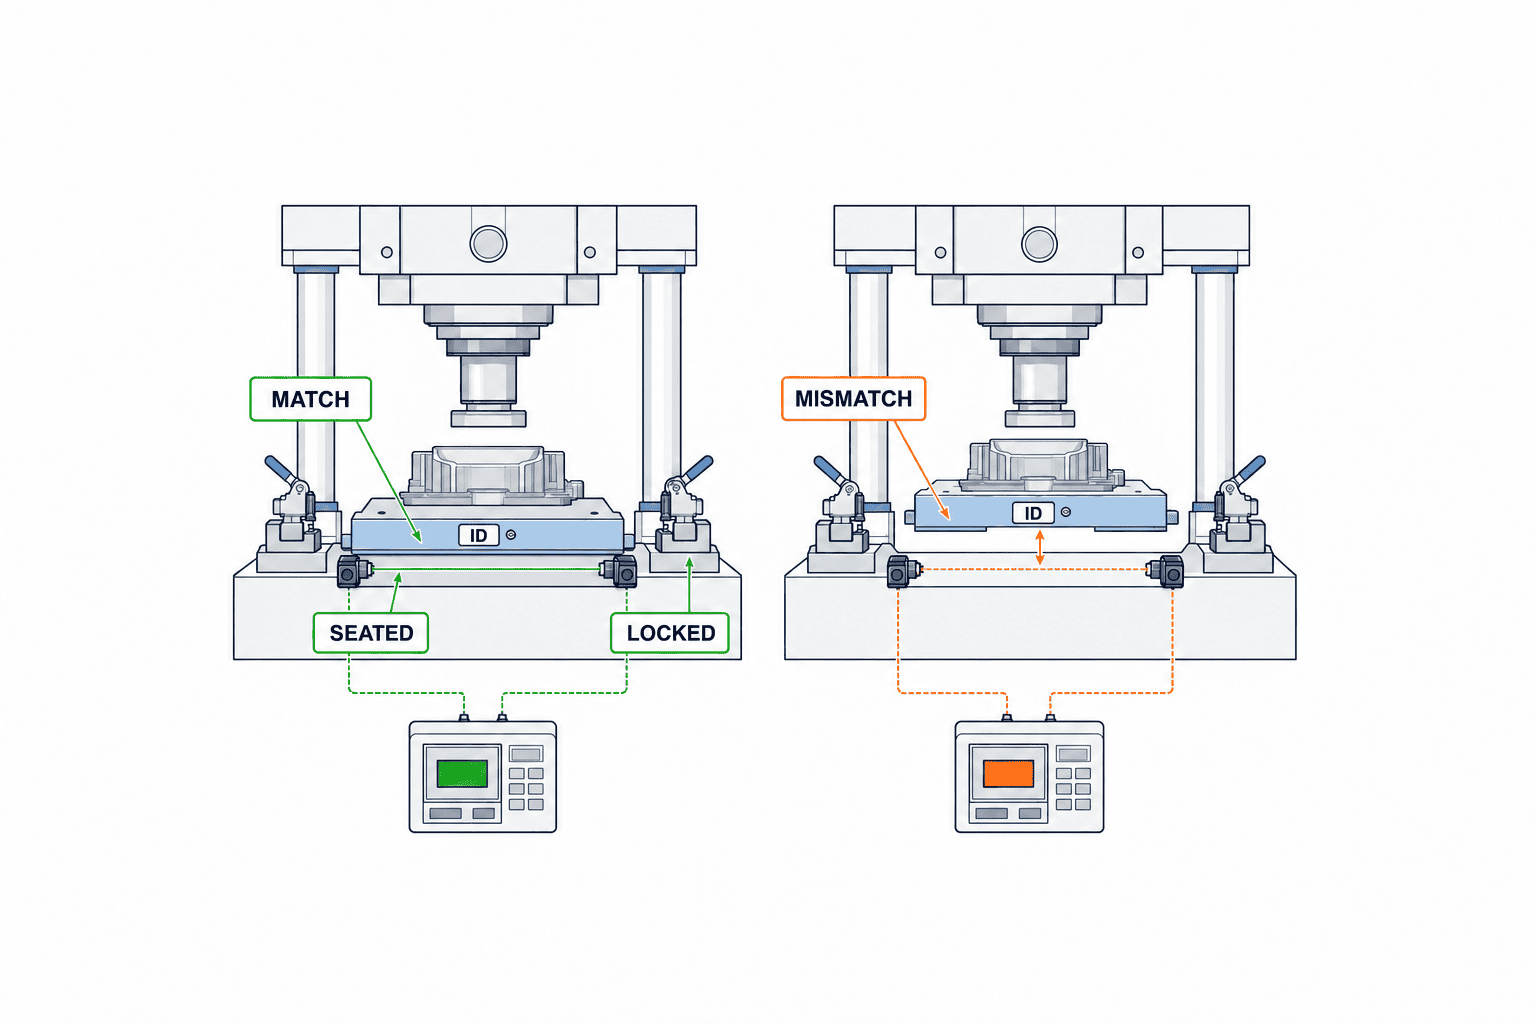
หากจิ๊กผิดรุ่นวางบนฐานได้จริง ต้องออกแบบผลลัพธ์เมื่อคนอ่านฉลากผิด ใช้รูปทรงคีย์หรือระยะพินไม่สมมาตร อ่านรหัสแผ่นเทียบกับคำสั่งผลิต และตรวจการวางแนบกับการล็อกแยกกัน ฉลากและคู่มือยังจำเป็น แต่ไม่ควรเป็นมาตรการชั้นเดียวสำหรับข้อผิดพลาดที่คาดการณ์ได้
การอ่านรหัสได้ไม่ได้แปลว่าแผ่นแนบสนิท ทดสอบกรณีรหัสถูกแต่แผ่นลอย ล็อกไม่สุด สายเซ็นเซอร์ขาด และเปิดไฟกลับมาแล้วค่า OK เดิมค้างอยู่ สิทธิ์เริ่มเครื่องควรประเมินรุ่นที่เลือก รหัสแผ่น สถานะวางแนบ สถานะล็อก ชิ้นงาน และเงื่อนไขรั้วในลำดับควบคุมที่ชัดเจน จิ๊กผิดรุ่น การสื่อสารขาด และการหยุดกลางคันต้องไม่ทำให้เครื่องเริ่มเอง
OMRON ยกตัวอย่างการใช้ชิ้นส่วนเปลี่ยนเร็วควบคู่กับค่าควบคุมที่ตั้งไว้สำหรับผลิตภัณฑ์แต่ละชนิด แต่การกดเปลี่ยนสูตรการทำงานไม่สามารถขจัดความผิดพลาดเชิงกายภาพได้ ต้องตรวจว่ารหัสโปรแกรมตรงกับแผ่นจริงที่ติดอยู่
6. ออกแบบการขนย้าย การเก็บ และการล้าง
แผ่นที่หนักหรือจุดศูนย์ถ่วงเยื้องไม่ควรเรียกว่าเปลี่ยนด้วยมือได้ง่าย ตรวจน้ำหนัก จุดยก ความสูงรถเข็น ทิศทางการเคลื่อน พื้นต่างระดับ และการป้องกันชั้นเก็บล้ม ปกป้องผิวอ้างอิงระหว่างเก็บ หากต้องล้างและทำให้แห้ง ให้กำหนดสภาพก่อนนำกลับใช้
เศษตัดหรือผงพลาสติกบนฐานทำให้จิ๊กลอยได้ แม้กลไกหาตำแหน่งจะมีสเปกดี ลมเป่าอาจพาฝุ่นไปบริเวณอันตรายอื่น ผิวที่มองเห็นและเช็ดได้อาจเหมาะกว่า รวมบูช ซีล แคลมป์ และสายสำรอง พร้อมเกณฑ์เปลี่ยนชิ้นส่วนไว้ในงบ
หากเตรียมรุ่นถัดไปนอกเครื่อง ต้องตรวจว่าสามารถใส่และตรวจชิ้นงานบนชั้นเตรียมได้หรือไม่ ออกแบบที่รับให้วางแผ่นกลับด้านไม่ได้ แยกช่องเก็บตามรุ่น และตรวจความเสียหายก่อนใช้ FAT อาจผ่าน แต่ SAT ใช้งานไม่ได้จริงเพราะไม่ได้ซื้อรถเข็นหรืออุปกรณ์ยกที่ปลอดภัย
7. จุดเน้นต่างกันตามประเภทเซลล์
เซลล์งานกลึงและกัด ต้องพิสูจน์แรงยึด เส้นทางเครื่องมือ น้ำหล่อเย็นและเศษตัด รวมทั้งความสัมพันธ์กับศูนย์เครื่อง ทดสอบด้วยเงื่อนไขตัดสูงสุดที่อนุมัติ และดูขนาดชิ้นงานหลังเครื่องมีอุณหภูมิคงที่ ป้องกันการเลือก work offset หรือโปรแกรมผิด
เซลล์ประกอบ ต้องดูท่าป้อนชิ้นส่วน มือของคนทำงาน แรงขัน ระยะหุ่นยนต์หรือไขควง สถานะแคลมป์ และการนำชิ้นงานออก ตำแหน่งจิ๊กที่ซ้ำได้ไม่ชดเชยการป้อนชิ้นส่วนที่แปรปรวน อย่าลดน้ำหนักจิ๊กจนสูญเสียความแข็งแรงภายใต้แรงประกอบ
เซลล์ตรวจสอบ ต้องดูการส่งต่อจุดอ้างอิง มุมกล้อง แสง การสอบเทียบ และการตรวจชิ้นงานมาตรฐานหลังเปลี่ยน หากใช้แผ่นเดียวกันข้ามเครื่องผลิตและเครื่องตรวจสอบ ให้ยืนยันความสัมพันธ์ของพิกัดด้วยชิ้นงานจริง อินเทอร์เฟซที่ระบุว่าเป็นมาตรฐานเดียวกันยังไม่พิสูจน์ว่าผลวัดตรงกัน
8. ประเมินความเสี่ยงรวมงานเปลี่ยนจิ๊ก
ระหว่างเปลี่ยนรุ่น คนเข้าใกล้ส่วนที่แตะไม่ได้ในโหมดอัตโนมัติ ให้ประเมินไฟฟ้า ลมค้าง แกนที่ตกด้วยแรงโน้มถ่วง การเริ่มโดยไม่คาดคิด จุดหนีบ เครื่องมือคม และรถเข็นทีละงาน เอกสาร OSHA สำหรับหุ่นยนต์กล่าวถึงการประเมินแอปพลิเคชันที่รวมตัวหุ่นยนต์ เครื่องมือปลายแขน เซ็นเซอร์ จิ๊ก ชุดควบคุม และอุปกรณ์ป้องกัน ISO 10218-2:2025 ครอบคลุมการบูรณาการ ติดตั้ง ทดสอบเริ่มเดินเครื่อง ใช้งาน และบำรุงรักษาเซลล์หุ่นยนต์อุตสาหกรรม ต้องตรวจขอบเขตมาตรฐานและข้อกำหนดท้องถิ่นสำหรับแต่ละโครงการ
คำว่า cobot ไม่ได้แปลว่าไม่ต้องมีรั้ว ประเมินเครื่องมือ ชิ้นงาน โหมดเปลี่ยนจิ๊ก การสอนงาน ความเร็ว การเข้าถึง และการเริ่มใหม่ของทั้งเซลล์ ระบบที่ต้องปิดวงจรนิรภัยทุกครั้งเพื่อเปลี่ยนจิ๊กจะทำให้การทำงานประจำวันไม่ปลอดภัย นำผลประเมิน FAT ไปปรับที่ SAT โดยดูพื้นจริง เครื่องข้างเคียง และคนที่จะปฏิบัติงาน
9. ใส่เงื่อนไขขอบเขตใน RFP
แนบรายการรุ่น แบบ 2D/3D ที่ควบคุมฉบับ ค่าเผื่อ น้ำหนักสูงสุด แรงกระบวนการ แบบจุดติดตั้ง วิดีโอปัจจุบัน สาธารณูปโภค กะการทำงาน เป้าหมายรอบงาน ข้อกำหนดความปลอดภัย และกำหนดเวลา ตกลงฉบับแบบล่าสุดก่อนขอราคา ส่งแบบละเอียดภายใต้การรักษาความลับที่เหมาะสม
ขอให้ผู้เสนอเปรียบเทียบทางเลือก เช่น ปรับการยึดสกรูแบบเดิม ใช้ฐานมาตรฐานกับล็อกมือ และใช้ล็อกอัตโนมัติกับตรวจรหัสหากเหมาะสม ให้ใช้ตารางต้นทุนเดียวกัน: อุปกรณ์เริ่มต้น ราคาต่อรุ่นใหม่ สมมติฐานเวลาหยุด การล้าง อะไหล่ การฝึก และการตรวจรับ แยกค่าความเที่ยงซ้ำในแค็ตตาล็อกออกจากแผนทดสอบชิ้นงานจริง
ระบุว่าราคาครอบคลุมการติดตั้งและตั้งศูนย์ฐาน จำนวนแผ่นจิ๊ก รถเข็น ชั้นเก็บ เซ็นเซอร์และสาย งาน PLC/HMI โปรแกรมสำรอง คู่มือภาษาที่ใช้จริง การฝึก FAT และ SAT หรือไม่ หากปรับเครื่องที่กำลังผลิต ให้ตกลงช่วงหยุดและวิธีย้อนกลับ กำหนดว่าใครออกแบบแผ่นสำหรับรุ่นใหม่ และใครอนุมัติความเข้ากันได้
10. เปรียบเทียบต้นทุนตลอดอายุอินเทอร์เฟซ
ฐานราคาถูกอาจแพงในระยะยาวถ้าต้องกัดแก้ทุกครั้งที่เพิ่มรุ่น เปรียบเทียบแบบอินเทอร์เฟซ อะไหล่ สิทธิ์ผลิตแผ่นใหม่ และเงื่อนไขซื้อชิ้นสึกหรอ คีย์เฉพาะช่วยกันการติดตั้งผิด แต่อาจทำให้ต้องพึ่งผู้ขายรายเดียว ตรวจว่าส่วนใดเป็นอะไหล่มาตรฐานและส่วนใดต้องผลิตพิเศษ
คำว่า “เปลี่ยนในหนึ่งนาที” อาจไม่รวมถอดชิ้นงาน ล้าง หรืออนุมัติชิ้นแรก เปรียบเทียบเงื่อนไขการสาธิตกับโรงงานของคุณ บันทึกข้อแตกต่างเป็นเงื่อนไขใบเสนอราคา ขอข้อมูลรุ่น จำนวนครั้งทดลอง จำนวนคน เวลาหยุดจริง และความแปรปรวนที่อยู่เบื้องหลังทุกข้ออ้างเรื่องเวลา
เมื่อจุดอ้างอิงคลาดเคลื่อน ใครตรวจและแก้? ช่างในโรงงานเปลี่ยนพินหรือบูช วัดฐานใหม่ และกู้โปรแกรมจากแบ็กอัปได้หรือไม่ หากต้องพึ่งผู้ขาย ให้กำหนดเวลาตอบสนองในไทยและอะไหล่สำคัญ
11. FAT ต้องสร้างความผิดพลาดเพื่อทดสอบ
อย่าทดสอบเฉพาะรุ่นง่ายที่สุด เลือกชิ้นงานหนักสุด ขนาดเล็กสุด รุ่นที่คล้ายกันจนสับสน และรุ่นที่มีสายเซ็นเซอร์ ถอดและใส่แผ่นซ้ำหลายครั้ง บันทึกความแปรปรวนตำแหน่ง การล็อก การแนบ ขนาดชิ้นงาน และเวลาทั้งขั้นตอน ตกลงจำนวนครั้งและเกณฑ์ผ่านก่อนทดสอบ
จำลองกรณีลบอย่างปลอดภัย: แผ่นผิดรุ่น ล็อกไม่สุด มีสิ่งแปลกปลอมบนผิวอ้างอิง สายเซ็นเซอร์หลุด ไฟดับแล้วกลับมา และกดหยุดฉุกเฉินกลางการเปลี่ยน ผลที่คาดหวังไม่ใช่แค่ “ไม่ขยับ” จอ HMI ต้องบอกสาเหตุ และผู้ปฏิบัติงานกู้ระบบได้โดยไม่ต้องใช้วิธีเสี่ยง ค่า OK ที่ค้างหลังถอดเซ็นเซอร์คือความล้มเหลว
เก็บฉบับแบบและซอฟต์แวร์ รหัสชิ้นงานทดสอบ เครื่องมือวัด ผลวัด รายการค้าง กำหนดแก้ และเงื่อนไขทดสอบซ้ำ วิดีโอช่วยอธิบาย แต่ไม่แทนผลวัดและเอกสารยอมรับงาน
12. SAT ต้องสะท้อนความแปรปรวนของโรงงานจริง
ที่หน้างาน ใช้รุ่นจริง คนจริง ระบบลมไฟจริง อุณหภูมิ ฝุ่น โหลด และการสัญจรของพื้นที่ข้างเคียง อย่าจบด้วยการเดินเครื่องสำเร็จครั้งเดียว เปลี่ยนไปกลับระหว่างรุ่น บันทึกชิ้นแรกที่ไม่ผ่าน การปรับใหม่ การเตือน และเวลาจนผลิตได้คงที่ ตกลงก่อนว่า หากเกณฑ์ไม่ผ่านจะเดินเครื่องชั่วคราวหรือชำระเงินอย่างไร
ฝึกผู้ปฏิบัติงานทั้งการเปลี่ยนปกติ การตรวจฝุ่น การจัดการสัญญาณล็อกไม่สุดหรือรหัสไม่ตรง การยกอย่างปลอดภัย และการแจ้งเมื่อพบตำแหน่งคลาดเคลื่อน คู่มือต้องใช้ภาษาที่คนหน้างานอ่านจริง สอนช่างซ่อมว่าหลังเปลี่ยนชิ้นสึกหรอต้องวัดอะไรใหม่
เอกสารส่งมอบประกอบด้วยตารางเปลี่ยนรุ่น แบบและ CAD พิกัดอ้างอิง โปรแกรม PLC/HMI แบ็กอัป รายการอะไหล่ รอบบำรุงรักษา ผล FAT/SAT การประเมินความเสี่ยง และรายการค้าง ใช้ชุดข้อมูลนี้เป็นฐานเมื่อเพิ่มรุ่นใหม่ ไม่ใช้เพียงคำพูดว่า “รองรับได้”
13. หลังเริ่มใช้งานให้ติดตามเวลาสามชนิด
แยก (1) เวลาเปลี่ยนทางกายภาพ (2) เวลาจนชิ้นแรกได้รับอนุมัติ และ (3) เวลาตั้งแต่เริ่มเปลี่ยนจนผลิตได้คงที่ การเปลี่ยนแผ่นเร็วขึ้นแต่ต้องปรับชิ้นแรกนานขึ้นอาจไม่ช่วยเรื่องส่งมอบ เก็บจำนวนครั้งเปลี่ยนตามรุ่น สัญญาณ ID/การแนบ/ล็อก การตรวจชิ้นแรกซ้ำ การล้าง และการเปลี่ยนอะไหล่ วิเคราะห์ว่าการเตือนจับความผิดปกติจริงหรือเกิดจากตำแหน่งเซ็นเซอร์ไม่ดี อย่าดูแต่จำนวนสัญญาณจนเกิดแรงจูงใจให้ปิดเซ็นเซอร์
เมื่อเพิ่มรุ่นใหม่ อัปเดตตารางเปลี่ยนรุ่น การใส่แผ่นลงฐานได้เป็นเพียงจุดเริ่ม ตรวจแรง ระยะเครื่องมือ ระยะปลอดภัย รหัสจิ๊ก คุณภาพชิ้นแรก และพื้นที่เก็บใหม่ เก็บบันทึกการเปลี่ยนและการตรวจรับซ้ำเพื่อสืบหาความต่างด้านคุณภาพในอนาคต
14. ข้อผิดพลาดที่พบบ่อย
- ซื้อจากค่าความเที่ยงซ้ำในแค็ตตาล็อก — เพิ่มแผนวัดจุดอ้างอิงชิ้นงานจริงและคุณภาพสุดท้าย
- วัดเฉพาะเวลาปลดล็อก — รวมการอนุมัติชิ้นแรกและเวลาผลิตคงที่ ไม่เพียงย้ายงานไปนอกเครื่อง
- ใช้สีฉลากเป็นการป้องกันชั้นเดียว — ออกแบบคีย์ รหัส การแนบ และล็อกให้เหมาะกับความเสี่ยง
- ไม่รวมการขนย้ายในราคา — ใส่รถเข็น ชั้นเก็บ จุดจับ ผิวป้องกัน และอะไหล่ตั้งแต่แรก
- FAT เดินดีครั้งเดียว — เปลี่ยนรุ่นซ้ำ ทดสอบความผิดพลาดอย่างปลอดภัย และบันทึกการกู้คืน
เช็กลิสต์หนึ่งหน้าก่อนออกคำสั่งซื้อ
ก่อนอนุมัติข้อกำหนด ให้ฝ่ายผลิต บำรุงรักษา คุณภาพ ความปลอดภัย และจัดซื้อดูแบบเดียวกัน ฝ่ายผลิตยืนยันลำดับเปลี่ยนและจำนวนคน ฝ่ายบำรุงรักษาดูจุดเข้าถึงกับอะไหล่ ฝ่ายคุณภาพกำหนดจุดอ้างอิงและเกณฑ์ชิ้นแรก ฝ่ายความปลอดภัยดูโหมดเปลี่ยนและการกู้คืน ฝ่ายจัดซื้อยืนยันราคาและระยะเวลาส่งมอบของแผ่นรุ่นใหม่ ตารางสมรรถนะอย่างเดียวไม่ควรใช้อนุมัติหากผู้รับผิดชอบเหล่านี้ยังไม่ได้ตกลง มิฉะนั้นอาจพบหลังส่งมอบว่าจิ๊กทำงานได้แต่ตรวจวัดไม่ได้ หรือเปลี่ยนแต่ละครั้งต้องถอดรั้ว
ในเช็กลิสต์ให้ระบุรุ่นที่รวมและไม่รวม แบบอินเทอร์เฟซฐานฉบับควบคุม จำนวนแผ่น น้ำหนักชิ้นงานและจิ๊กสูงสุด อันตราย จุดวัด เกณฑ์ผ่าน จำนวนครั้งทดสอบ ภาษาที่ใช้ และอุปกรณ์ยก ช่องที่ยังไม่ตัดสินใจต้องมีผู้รับผิดชอบกับกำหนดเวลา ให้ผู้เสนอราคาบอกว่าทางเลือกใหม่ตอบหรือแก้ข้อกำหนดใด ราคาต่ำลงแต่เกณฑ์ตรวจรับอ่อนลงไม่ใช่ข้อเสนอเทียบเท่า
ตอนสำรวจหน้างาน เก็บความกว้างทางเดิน จุดวางชั้น อุปกรณ์ล้าง จุดต่อไฟลม และวิธีส่งต่อระหว่างกะด้วยภาพและขนาด รถเข็นที่ผ่านในแบบอาจชนเครื่องข้างเคียงจริง สำหรับการปรับเครื่องเดิม วางแผนย้ายการผลิตระหว่างติดตั้งและวิธีกลับใช้จิ๊กเดิมหากเริ่มผลิตแล้วเกิดปัญหา
เปลี่ยนเกณฑ์ตรวจรับให้เป็นวิธีทดสอบที่หน้างานทำได้
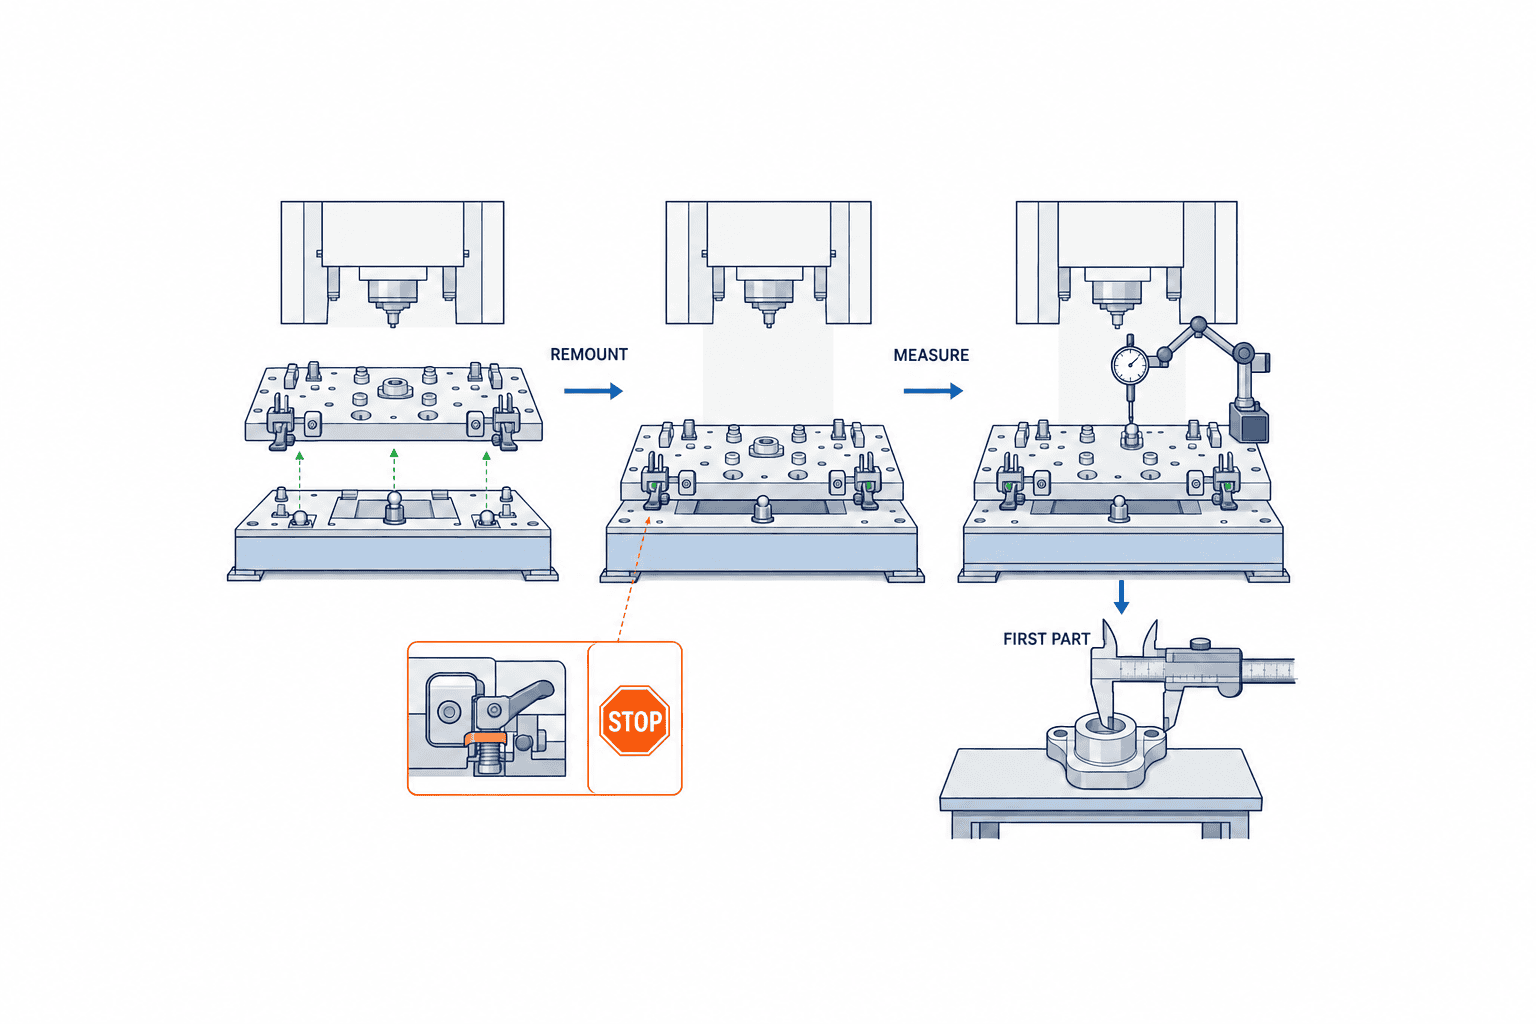
อย่าเขียนเพียงว่า “ต้องผ่านค่าความเที่ยงซ้ำ” ให้เขียนเป็นคำสั่งที่ช่างทำตามได้ ตรวจตำแหน่งแผ่นฐานและศูนย์เครื่องก่อน ติดตั้งแผ่นจิ๊กที่ทำความสะอาดแล้วตามทิศทางที่กำหนด บันทึกสัญญาณล็อกและการวางแนบ แล้ววัดพินหรือลูกบอลอ้างอิง จากนั้นถอดแผ่น ใส่แผ่นของอีกรุ่น และกลับมาใส่แผ่นเดิม การเปลี่ยนไปกลับนี้ช่วยเห็นผลของการเก็บและขนย้ายที่การถอดใส่แผ่นเดิมอย่างเดียวอาจไม่พบ ระบุลำดับ จำนวนครั้ง ความละเอียดเครื่องมือวัด อุณหภูมิ และเกณฑ์ผ่านในใบทดสอบ
สำหรับชิ้นแรก ให้ตรวจขนาดสำคัญและรอยหนีบหรือความเสียหาย ไม่ดูเพียงค่าตำแหน่งจิ๊ก หากมีขั้นตอนถัดไป ให้ติดตามผลการประกอบและการตรวจที่ขั้นนั้นด้วย บันทึกผู้วัด รหัสเครื่องมือวัด ฉบับแบบ ล็อตชิ้นงาน รหัสโปรแกรม และรหัสแผ่นจิ๊กแต่ละชิ้น หากผลไม่ผ่าน ใบทดสอบควรบอกว่าต้องตรวจอินเทอร์เฟซ การวางชิ้นงาน การตั้งเครื่อง หรือวิธีวัดส่วนใด เพื่อไม่ให้เกิดข้อโต้แย้งเมื่อส่งมอบ
อย่าทดสอบเฉพาะสภาพสะอาดในอุดมคติ จำลองสิ่งแปลกปลอมอย่างปลอดภัยขณะเครื่องหยุด ตรวจว่าระบบตรวจพบและไม่รายงานว่าล็อกเสร็จ จากนั้นทำความสะอาดตามวิธีปกติและวัดซ้ำเพื่อยืนยันว่ากลับสภาพเดิม ให้ตัวแทนฝ่ายผลิต คุณภาพ และบำรุงรักษาลงผลบนใบเดียวกัน เพื่อนำไปใช้เป็นเกณฑ์ตรวจตามรอบภายหลัง
15. คำถามที่พบบ่อยเกี่ยวกับการเลือกจิ๊กแบบเปลี่ยนเร็ว
ราคาขึ้นอยู่กับอะไร?
ขึ้นอยู่กับงานดัดแปลงฐาน จำนวนแผ่นจิ๊ก กลไกหาตำแหน่งและล็อก แรงที่ต้องรับ เซ็นเซอร์ งาน PLC/HMI รถเข็นและชั้นเก็บ รวมขอบเขต FAT/SAT ขอแยกต้นทุนเริ่มต้นกับต้นทุนเพิ่มรุ่น แทนการใช้ราคาเฉลี่ยที่ไม่มีเงื่อนไข
ใช้ค่าความเที่ยงซ้ำของผู้ขายตัดสินได้หรือไม่?
ใช้ประกอบได้ แต่ไม่เพียงพอ ค่านั้นเป็นผลของอินเทอร์เฟซภายใต้การทดสอบหนึ่ง ส่วนขนาดผลิตภัณฑ์จริงขึ้นกับการติดตั้งฐาน การวางชิ้นงาน การหนีบ อุณหภูมิ และการวัด ต้องทดสอบการถอดใส่ซ้ำพร้อมตรวจชิ้นแรกจริง
เลือกเปลี่ยนมือหรืออัตโนมัติอย่างไร?
ดูความถี่ น้ำหนัก ความปลอดภัย มูลค่าเวลาหยุด รุ่นที่จะเพิ่ม และความสามารถบำรุงรักษา แบบเปลี่ยนมือที่เตรียมนอกเครื่องและหาตำแหน่งแน่นอนอาจพอแล้ว แบบอัตโนมัติเพิ่มภาระเซ็นเซอร์ การกู้ความผิดพลาด และอะไหล่
เพิ่มรุ่นใหม่ต้องทำ SAT ใหม่ทั้งหมดหรือไม่?
กำหนดขอบเขตจากสิ่งที่เปลี่ยน แผ่นใหม่อาจเปลี่ยนโหลด เส้นทาง การหนีบ เซ็นเซอร์ หรือรั้ว แม้ใส่ฐานเดิมได้ ไม่จำเป็นต้องทำทุกการทดสอบใหม่เสมอไป แต่ต้องบันทึกการประเมินและผลยืนยัน
ใช้แนวทางนี้กับเซลล์หุ่นยนต์ได้หรือไม่?
ได้ หากสิ่งที่เปลี่ยนคือสถานีจับชิ้นงานฝั่งคงที่ ต้องรวมเส้นทางหุ่นยนต์ การชนกับเครื่องมือ รั้ว และการเริ่มใหม่ในความเสี่ยงทั้งเซลล์ ส่วนเครื่องมือที่ข้อมือหุ่นยนต์เป็นโครงการจัดซื้ออีกเรื่องหนึ่ง
สรุป
จิ๊กแบบเปลี่ยนเร็วคืออินเทอร์เฟซที่ช่วยให้ผลิตหลายรุ่นได้ด้วยจุดอ้างอิงที่ซ้ำได้และการทำงานปลอดภัย เริ่มจากตารางการเปลี่ยนรุ่นและเวลาหยุดจริง กำหนดการหาตำแหน่ง การหนีบ การระบุรหัส การล้าง และการขนย้ายร่วมกัน เปรียบเทียบต้นทุนเมื่อเพิ่มรุ่นและดูแลรักษา แล้วตรวจการถอดใส่ซ้ำและการกู้จากข้อผิดพลาดทั้ง FAT และ SAT
หากโรงงานของคุณในไทยกำลังเลือกวิธีเปลี่ยนจิ๊กหรือปรับเซลล์เดิม สามารถส่งรายการรุ่น วิดีโอขั้นตอนปัจจุบัน แบบชิ้นงาน และข้อมูลปัญหาคุณภาพหรือการหยุดเครื่องมาปรึกษา TOMAS TECH ได้ตั้งแต่ก่อนออกใบสั่งซื้อ เพื่อกำหนดขอบเขตอินเทอร์เฟซและหลักฐานการตรวจรับ
แหล่งข้อมูล
- NIST, Flexible Lines with Setups — เวลาปรับเครื่องมือและตรวจความปลอดภัย/คุณภาพ
- Jergens, Ball Lock Mounting System Overview — ตัวอย่างกลไกหาตำแหน่งและล็อก; ตัวเลขจำเพาะต่อผลิตภัณฑ์
- Jergens, Ball Lock Quick Change Kits — ตัวอย่างการเตรียมแผ่นสำรองนอกเครื่อง
- OMRON, Reduce Change-Over Time — ชิ้นส่วนเปลี่ยนเร็วร่วมกับค่าควบคุม
- OSHA, Industrial Robot Safety Technical Manual — การประเมินความเสี่ยงทั้งแอปพลิเคชัน
- ISO, ISO 10218-2:2025 — ขอบเขตมาตรฐานเซลล์หุ่นยนต์อุตสาหกรรม


