


บทนำ: เรื่อง 3 ข้อที่ควรกำหนดก่อนนำระบบตรวจติดตามการเชื่อมด้วยเลเซอร์มาใช้
โรงงานที่กำลังพิจารณานำระบบตรวจติดตามการเชื่อมด้วยเลเซอร์มาใช้ อาจกำลังเจอปัญหาแบบนี้อยู่หรือไม่ ภายนอกดูเรียบร้อย แต่มีรอยเชื่อมที่ซึมลึกไม่พอปะปนอยู่ ช่องว่างระหว่างแผ่นบนกับแผ่นล่าง (gap) กว้างเกินไป จนมีรอยเชื่อมที่ดูเหมือนติดกันแล้วแต่จริงๆ ไม่ได้ยึดกัน การสุ่มตรวจภาคตัดขวางหรือการทดสอบแรงดึงครอบคลุมได้ไม่ครบทุกชิ้น และลูกค้าก็เริ่มขอให้เก็บบันทึกคุณภาพของแต่ละรอยเชื่อมไว้ในระดับชิ้นงาน
บทความนี้มองว่า สิ่งที่ควรกำหนดก่อนในการนำระบบตรวจติดตามการเชื่อมด้วยเลเซอร์มาใช้ ไม่ใช่ชนิดของเซนเซอร์ แต่เป็น 3 ข้อต่อไปนี้
- ต้องการค้นหาข้อบกพร่องอะไร: จัดทำตารางจับคู่ข้อบกพร่องกับสาเหตุ เพราะแต่ละวิธีมองสิ่งที่ต่างกัน
- จะสร้างและรักษาเกณฑ์ชิ้นงานดีและช่วงที่ยอมรับได้อย่างไร: รวมถึงกำหนดวิธีจัดการเมื่อล็อตวัตถุดิบหรือเงื่อนไขเปลี่ยน
- จะผูกสัญญาณและผลตัดสินของแต่ละรอยเชื่อมเข้ากับรหัสชิ้นงาน (Part ID หรือหมายเลขซีเรียล) แล้วเก็บไว้ที่ไหน และส่งต่อให้ MES หรือบันทึกคุณภาพอย่างไร
วิธีโฟโตไดโอดเป็นการตัดสินโดยอาศัยสหสัมพันธ์ ซึ่งนำแสงที่เกิดจากกระบวนการไปเทียบกับข้อมูลอ้างอิง (reference data) ส่วนวิธี OCT ใช้แสงสำหรับการวัดโดยเฉพาะเพื่อวัดความลึก อย่างไรก็ตาม OCT เองก็มีเงื่อนไข เช่น การกำหนดตำแหน่งจุดวัด ช่วงการวัด และการประเมินต่ำกว่าความเป็นจริงในการเชื่อมที่ไม่เสถียร ไม่ว่าจะใช้วิธีใด หากไม่กำหนดเกณฑ์ชิ้นงานดีก่อน ก็ตัดสินผลไม่ได้
นอกจากนี้ มาตรฐานงานเชื่อมอย่าง ISO 13919 เป็นมาตรฐานที่กำหนดระดับคุณภาพของรอยเชื่อม ขั้นตอนการปฏิบัติงานเชื่อม อุปกรณ์ และความปลอดภัย ในบทคัดย่ออย่างเป็นทางการที่ตรวจสอบในครั้งนี้ ไม่พบเกณฑ์ผ่านหรือไม่ผ่านของการตรวจติดตามระหว่างกระบวนการ (in-process monitoring) ด้วยเหตุนี้ บทความนี้จึงมองว่า เกณฑ์ผ่านหรือไม่ผ่านของการตรวจติดตามต้องตกลงกับลูกค้า และยืนยันด้วย FAT และ SAT
ขอแจ้งไว้ก่อนว่า บทความนี้ไม่ใช่การแนะนำหรือจัดอันดับผลิตภัณฑ์ ฟังก์ชันของผลิตภัณฑ์จะนำเสนอตามคำอธิบายในเอกสารเผยแพร่ของแต่ละบริษัท ตัวเลขในการคำนวณต้นทุนและผลประหยัดเป็นตัวเลขสมมติที่จัดทำขึ้นสำหรับบทความนี้ ส่วนมาตรฐานจะกล่าวถึงเฉพาะขอบเขตที่ยืนยันได้จากบทคัดย่ออย่างเป็นทางการ และไม่กล่าวถึงค่าพิกัดเชิงตัวเลขในตัวมาตรฐาน อนึ่ง การตรวจติดตามการเชื่อมแบบความต้านทาน (การเชื่อมจุด) อยู่ในบทความเรื่องการตรวจติดตามการเชื่อมแบบความต้านทาน บทความนี้จะเน้นเฉพาะการเชื่อมด้วยเลเซอร์
ทำไมโรงงานในไทยจึงต้องคิดเรื่องการตรวจสอบคุณภาพงานเชื่อมเลเซอร์ในตอนนี้
ในอุตสาหกรรมยานยนต์และแบตเตอรี่ของไทย องค์ประกอบของการผลิตกำลังเปลี่ยนไป ตัวเลขด้านล่างจะระบุขอบเขตและช่วงเวลาไว้ด้วย
ตามรายงานของ Placera (28 กันยายน 2026) ซึ่งเผยแพร่ข่าวจากสำนักข่าว สภาอุตสาหกรรมแห่งประเทศไทย (FTI) ประกาศว่า การผลิตรถยนต์ของไทยในเดือนสิงหาคม 2026 อยู่ที่ 124,646 คัน เพิ่มขึ้น +10.93% เมื่อเทียบกับเดือนเดียวกันของปีก่อน ในเดือนเดียวกัน ยอดขายในประเทศ +25.6% และการส่งออก −2.0% เมื่อเทียบกับเดือนเดียวกันของปีก่อน ตามข้อมูลของ NST (25 สิงหาคม 2026) การผลิตเดือนกรกฎาคมอยู่ที่ 117,383 คัน เพิ่มขึ้น +6.12% เมื่อเทียบกับเดือนเดียวกันของปีก่อน ในอีกด้านหนึ่ง FTI ได้ปรับลดประมาณการการผลิตปี 2026 ลง การเพิ่มขึ้นรายเดือนกับประมาณการทั้งปีจึงไม่ได้ไปในทิศทางเดียวกัน
การลงทุนด้านการใช้ไฟฟ้าในยานยนต์ก็ยังดำเนินต่อไป ตามข้อมูลของ The Nation (3 กรกฎาคม 2026) ณ เดือนพฤษภาคม 2026 สำนักงานคณะกรรมการส่งเสริมการลงทุน (BOI) อนุมัติการส่งเสริมการลงทุนที่เกี่ยวข้องกับ EV แล้ว 198 โครงการ มูลค่ามากกว่า 137,000 ล้านบาท ในจำนวนนี้ แบตเตอรี่และ ESS (ระบบกักเก็บพลังงานแบบติดตั้งอยู่กับที่) มี 57 โครงการ มูลค่า 33,500 ล้านบาท ตัวเลขนี้เป็นยอดที่ได้รับอนุมัติ ไม่ใช่มูลค่าที่ลงทุนจริง และบทความดังกล่าวไม่ได้ระบุว่า ใน 57 โครงการนั้นเป็นการผลิตเซลล์ โมดูล แพ็ก และ ESS อย่างละกี่โครงการ
ในกรณีรายบริษัท Just Auto (13 มีนาคม 2025) รายงานว่า คณะกรรมการของรัฐบาลไทยอนุมัติการลงทุนประมาณ 1,000 ล้านดอลลาร์สหรัฐของ Sunwoda Automotive Energy Technology (Thailand) เพื่อผลิตเซลล์แบตเตอรี่สำหรับ EV และ ESS โรงงานแห่งแรกอยู่ที่จังหวัดชลบุรี และคาดว่าจะจ้างงานมากกว่า 1,000 คน นี่ก็เป็นรายงาน ณ ช่วงที่ได้รับอนุมัติ และไม่ได้ระบุช่วงเวลาเริ่มเดินเครื่อง นอกจากนี้ ตามข้อมูลของ Just Auto (1 มีนาคม 2024) Svolt ได้ร่วมทุนกับ Banpu Next ตั้งโรงงานประกอบโมดูลและแพ็กแบตเตอรี่ที่ชลบุรี และเริ่มการผลิตจำนวนมากแล้ว กรณีนี้ไม่ใช่การผลิตเซลล์ แต่เป็นการประกอบโมดูลและแพ็ก
ตัวเลขเหล่านี้เป็นตัวเลขระดับประเทศหรือระดับบริษัท ไม่ได้นำมาใช้กับโรงงานของผู้อ่านได้โดยตรง แต่ในโมดูลและแพ็กแบตเตอรี่ มอเตอร์ไฟฟ้า และชิ้นส่วนตัวถัง การเชื่อมด้วยเลเซอร์สำหรับบัสบาร์ แท็บ และแฮร์พิน เป็นงานที่มีแนวโน้มจะเพิ่มขึ้น บทความนี้มองว่า กรณีที่การตรวจประเมินและข้อกำหนดด้านคุณภาพของลูกค้าครอบคลุมไปถึงบันทึกของรอยเชื่อมทีละจุดก็น่าจะเพิ่มขึ้นด้วย
การตรวจติดตามการเชื่อมด้วยเลเซอร์คืออะไร: 3 ระยะ pre, in และ post
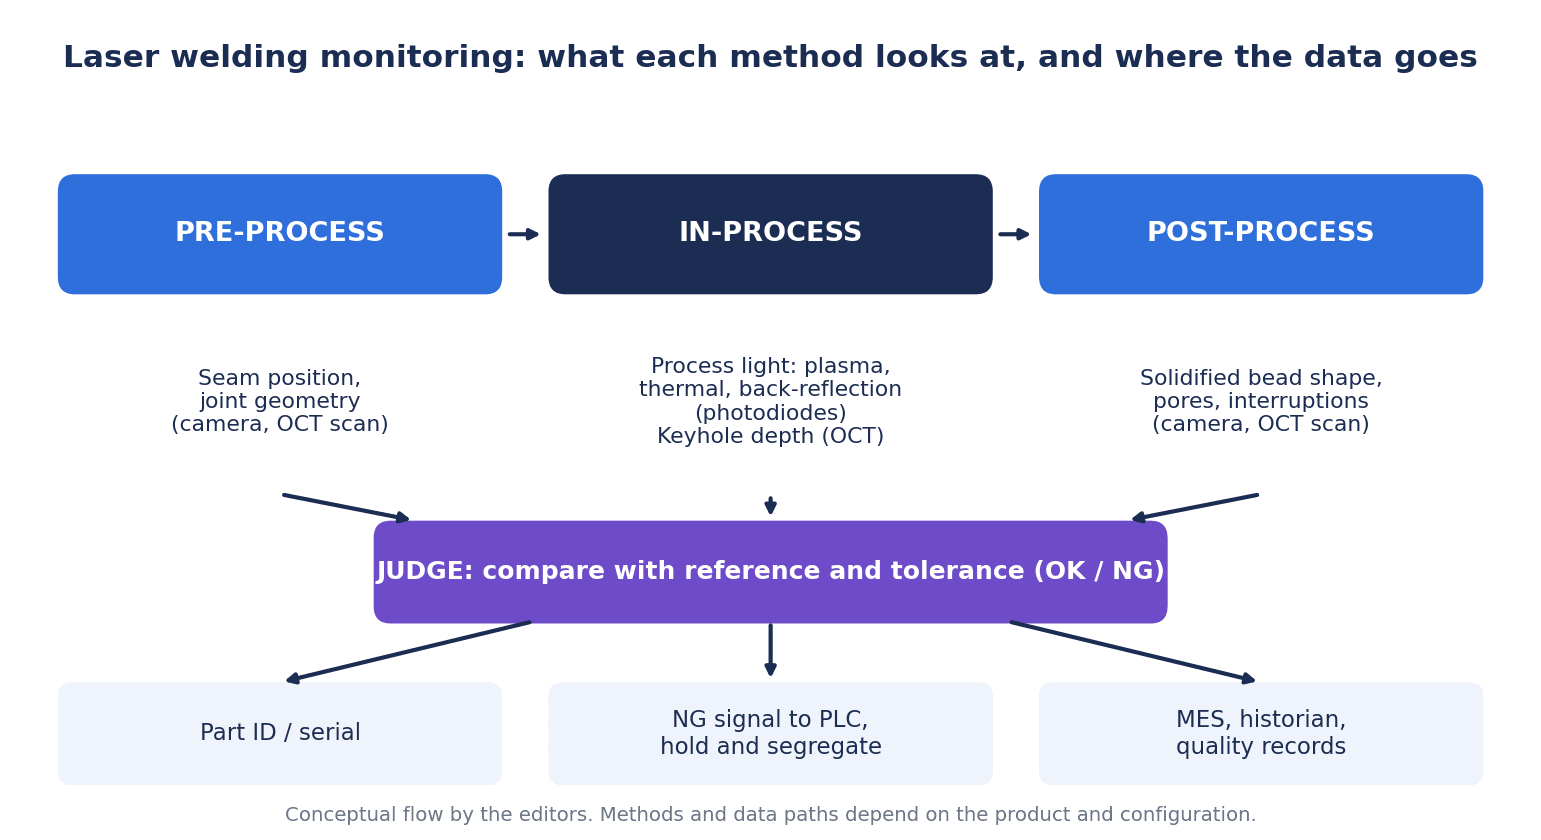
การตรวจติดตามการเชื่อมด้วยเลเซอร์จะจัดระเบียบได้ง่ายขึ้น หากแบ่งตามลำดับเวลาออกเป็น 3 ระยะ
| ระยะ | ดูอะไร | ตัวอย่างคำอธิบายในเอกสารเผยแพร่ |
|---|---|---|
| pre (ก่อนเชื่อม) | รูปทรงของรอยต่อ ตำแหน่งจริงของแนวเชื่อม ความคลาดเคลื่อนจากการผลิตชิ้นงาน | Blackbird (iQLASE) อธิบายว่า ลำแสงวัดของ OCT จะนำหน้าเลเซอร์เพื่อวิเคราะห์รูปทรงและตำแหน่งจริงของขอบ รอยต่อมุม และรอยต่อซ้อน |
| in (ระหว่างเชื่อม) | แสง อุณหภูมิ และความลึกของคีย์โฮลระหว่างการเชื่อม | Blackbird อธิบายว่า ลำแสงวัดจะเข้าไปในคีย์โฮลเพื่อวัดความลึกของการหลอมละลาย (penetration depth)และค่าอื่นๆ วิธีโฟโตไดโอดก็อยู่ในระยะนี้ |
| post (หลังเชื่อม) | รูปทรงแนวเชื่อม เนื้อเชื่อมนูน รูพรุน แนวเชื่อมขาดตอน | Blackbird อธิบายว่า หลังการเชื่อมจะวิเคราะห์รูปทรงแนวเชื่อมและค่าอื่นๆ การตรวจภายนอกด้วยกล้องก็อยู่ในระยะนี้ |
ในบทความของ bbr (4 มีนาคม 2026) Blackbird อธิบายแนวคิดการใช้ OCT ตัวเดียวครอบคลุมทั้ง 3 ระยะตามตารางข้างต้น IPG Photonics ก็อธิบายว่า LDD ของบริษัทวัดได้โดยตรงทั้งความลึกการเชื่อม ตำแหน่งแนวเชื่อม โปรไฟล์ภาคตัดขวาง และพื้นผิวของแนวเชื่อมที่เสร็จแล้ว
ในด้านงานวิจัย Baader และคณะ (EDPC 2021, FAU) ระบุว่า สำหรับการเชื่อมแฮร์พิน OCT มีศักยภาพสำหรับการตรวจติดตามทั้งระยะ pre, in และ post ในขณะเดียวกันก็เขียนว่า แฮร์พินต้องใช้เส้นทางลำแสงที่ซับซ้อนและความเร็วจุดโฟกัสสูง ซึ่งเป็นความท้าทายใหญ่สำหรับ OCT ที่มีอยู่
หัวใจของบทความนี้คือการตรวจติดตามในระยะ in (ระหว่างเชื่อม) ส่วนการตรวจภายนอกที่ตัดสินแนวเชื่อมหลังการเชื่อมจากภาพ อธิบายไว้อย่างละเอียดในบทความเรื่องการตรวจสอบภายนอกแนวเชื่อมด้วย AI การตรวจภายนอกเก่งในการจับข้อบกพร่องที่ปรากฏบนผิว แต่การหลอมยึดไม่เพียงพอระหว่างแผ่นหรือความลึกของการหลอมละลายนั้นมองจากผิวได้ยาก นี่คือเหตุผลหลักที่ทำให้ต้องพิจารณาการตรวจติดตามระหว่างกระบวนการ
สิ่งที่วิธีโฟโตไดโอดมองเห็น
วิธีโฟโตไดโอดรับแสงที่เกิดจากกระบวนการระหว่างการเชื่อม แล้วดูการเปลี่ยนแปลงของความเข้มแสงนั้น
Chianese และคณะ (2022, ASME Journal of Manufacturing Science and Engineering) อธิบายว่า เซนเซอร์แบบพาสซีฟอย่างโฟโตไดโอดเป็นการเก็บสัญญาณทางอ้อม และสัญญาณนั้นจะถูกนำไปหาสหสัมพันธ์กับลักษณะของรอยเชื่อมด้วยวิธีทางสถิติหรือการเรียนรู้ของเครื่อง ตามบทความวิจัยนี้ โฟโตไดโอดมีราคาถูกและโครงสร้างเรียบง่าย และได้ข้อมูลจากแสง 3 ประเภทต่อไปนี้
| สัญญาณ | เป็นแสงอะไร | ช่วงความยาวคลื่นทั่วไปที่บทความวิจัยนี้แสดง (กรณีเลเซอร์แปรรูปย่านอินฟราเรดใกล้) |
|---|---|---|
| แสงพลาสมา | แสงที่เปล่งจากไอโลหะหรือกลุ่มพลาสมา (plasma plume) | 300–700 nm |
| แสงสะท้อน | การสะท้อนของเลเซอร์แปรรูป | 1020–1090 nm |
| การแผ่รังสีความร้อน | สภาวะความร้อนของบริเวณที่แปรรูป (ดูอุณหภูมิทั้งบ่อหลอมและกลุ่มไอ) | 1200–2000 nm |
ช่วงความยาวคลื่นนี้เป็นค่าที่บทความวิจัยนี้อ้างอิงมาจากเอกสารอื่น
บทความวิจัยนี้เป็นงานศึกษาที่มุ่งไปที่แท็บแบตเตอรี่ เงื่อนไขคือ การเชื่อมเลเซอร์ระยะไกล (remote laser welding) ของรอยต่อซ้อนระหว่างทองแดงชุบนิกเกิล 300 µm กับเหล็กชุบนิกเกิล 300 µm ภายใต้เงื่อนไขของบทความวิจัยนี้ การเปลี่ยนแปลงของช่องว่างระหว่างชิ้นงานสามารถวินิจฉัยได้จากการเปลี่ยนแปลงแบบขั้นบันไดของสัญญาณแสงพลาสมา (และอุณหภูมิ) โดยรายงานว่า เมื่อช่องว่างเกิน 100 µm รอยเชื่อมจะเปลี่ยนแบบขั้นบันไดจากรอยเชื่อมที่สมบูรณ์ไปเป็นการหลอมยึดไม่เพียงพอหรือไม่เชื่อมต่อกัน ส่วนแสงสะท้อนมีส่วนช่วยตรวจจับช่องว่างได้น้อย นอกจากนี้ยังเขียนว่า สหสัมพันธ์ระหว่างสัญญาณแสงพลาสมากับสัญญาณอุณหภูมิสูงกว่า 94% และเมื่อการซึมลึกมากขึ้น ทั้งความเข้มและความแปรปรวนของสัญญาณทั้งสองก็เพิ่มขึ้นอย่างมาก
อย่างไรก็ตาม ค่า 100 µm นี้เป็นผลภายใต้วัสดุ ความหนาแผ่น และเงื่อนไขนี้เท่านั้น ไม่ใช่ค่าที่นำไปใช้เป็นช่องว่างที่ยอมรับได้โดยทั่วไป บทความวิจัยนี้เองก็ระบุว่า มีบริเวณที่ซ้อนทับกันในพื้นที่ของคุณลักษณะ (feature space) และอาจเกิดผลลบลวง (ตรวจไม่พบชิ้นงานเสีย) และผลบวกลวง (ตัดสินชิ้นงานดีว่าเสีย) ได้ อนึ่ง ผู้เขียนบทความวิจัยนี้มีพนักงานของ Precitec รวมอยู่ด้วย และ Precitec เป็นหนึ่งในผู้ให้ทุน
ในด้านผลิตภัณฑ์ Precitec อธิบายว่า Laser Welding Monitor (LWM) ของบริษัทจะเปรียบเทียบ “ลายนิ้วมือ” ของกระบวนการที่เป็นเอกลักษณ์ของแต่ละรอยเชื่อม กับข้อมูลอ้างอิงที่กำหนดไว้ล่วงหน้าแบบเรียลไทม์เพื่อตรวจจับความผิดปกติ และบันทึกข้อมูลกระบวนการของแต่ละรอยเชื่อม 4D Photonics ก็อธิบายว่า ระบบของบริษัทประเมินสัญญาณด้วยค่าเกณฑ์การเตือน (warning threshold) ที่ปรับให้เหมาะกับแต่ละการใช้งาน
มีคำอธิบายจากฝั่งตรงข้ามด้วย ผู้พัฒนาของ Laser Depth Dynamics ซึ่งพัฒนาการวัดแบบอินเตอร์เฟอโรเมตรีแบบอินไลน์ในกลุ่ม OCT เขียนไว้ในบทความของ Laser Focus World (2015) ว่า ระบบกลุ่มโฟโตไดโอดไม่ได้วัดความลึกของการหลอมละลายโดยตรง และต้องฝึกให้ระบบเรียนรู้โดยเทียบกับการทดสอบแบบทำลายเป็นรายเครื่อง นี่เป็นคำอธิบายจากฝั่งที่พัฒนาวิธีคู่แข่ง จึงไม่จำเป็นต้องเป็นการประเมินที่เป็นกลาง แต่บทความนี้มองว่า ประเด็นที่ว่า “การสร้างเกณฑ์ต้องเทียบกับการทดสอบแบบทำลาย” เป็นเรื่องที่ควรคำนึงถึงไม่ว่าจะเลือกวิธีใด
สิ่งที่วิธี OCT มองเห็น
วิธี OCT (Optical Coherence Tomography หรือการวัดภาพตัดขวางด้วยการแทรกสอดของแสง) ไม่ได้ใช้แสงที่เกิดจากกระบวนการ แต่ใช้แสงสำหรับการวัดโดยเฉพาะเพื่อวัดความลึก
คุณ Kogel-Hollacher จาก Precitec อธิบายไว้ในบทความของนิตยสาร The Laser User (2019) ดังนี้ OCT เป็นวิธีที่อาศัยการแทรกสอดแบบความอาพันธ์ต่ำ (low-coherence interferometry) ต่างจากเซนเซอร์อื่นที่ใช้แสงที่เปล่งออกมาจากการแปรรูป OCT จะเชื่อมแหล่งกำเนิดแสงเฉพาะเข้ากับเส้นทางแสงของเลเซอร์แปรรูป การวัดความต่างระหว่างเส้นทางแสงอ้างอิงกับเส้นทางแสงวัดทำให้รู้ความลึกของคีย์โฮลและค่าอื่นๆ และยังเขียนว่า ความแม่นยำของการวัดด้วยการแทรกสอดไม่ได้รับผลกระทบจากการแผ่รังสีของโพรงไอ (vapor capillary)
Precitec อธิบายว่า IDM ของบริษัทวัดความลึกการเชื่อมเป็นค่าสัมบูรณ์ โดยไม่ขึ้นกับแสงจากกระบวนการ การแผ่รังสีความร้อน หรือการสะท้อน ตามข้อมูลของบริษัท เทคโนโลยีที่เรียกว่า TwinTec จะวัดความลึกของคีย์โฮลและระยะถึงผิวชิ้นงานไปพร้อมกัน เพื่อหาความลึกการเชื่อมแบบสัมบูรณ์ บริษัทอธิบายว่า บันทึกได้สูงสุด 70 kHz และยังควบคุมกำลังเลเซอร์แบบเรียลไทม์เพื่อรักษาความลึกการเชื่อมให้คงที่ได้ด้วย
IPG Photonics อธิบายว่า LDD ส่งลำแสงวัดกำลังต่ำผ่านระบบออปติกชุดเดียวกับลำแสงเชื่อม และวัดความลึกของคีย์โฮลได้ “up to 40 mm and beyond” และอธิบายว่า ค่าที่วัดได้ตรงกับผลการทดสอบแบบทำลาย “within microns” ในบทความของ Laser Focus World ปี 2015 ผู้พัฒนาของ Laser Depth Dynamics ผู้พัฒนาเทคโนโลยีนี้ (ภายหลัง IPG นำมาทำเป็นผลิตภัณฑ์) เขียนว่า ส่งแสงอินฟราเรดใกล้กำลังต่ำ 800–900 nm เข้าไปในคีย์โฮล ความแม่นยำประมาณ 20 µm และอัตราการสุ่มตัวอย่างมากกว่า 200 kHz นี่เป็นคำอธิบายของ Laser Depth Dynamics ณ ปี 2015
OCT ก็มีเงื่อนไขเช่นกัน
- ตำแหน่งของจุดวัด: คุณ Kogel-Hollacher เขียนว่า การกำหนดตำแหน่งจุดวัดของ OCT ให้แม่นยำเป็นกุญแจของการนำไปใช้ในอุตสาหกรรม Precitec อธิบายว่า ได้พัฒนาโมดูลเฉพาะเพื่อรักษาตำแหน่งให้คงที่เมื่อเจอผลกระทบอย่างความร้อน
- ช่วงการวัด: คุณ Kogel-Hollacher เขียนว่า ข้อจำกัดมีเพียงขนาดของจุดวัดเมื่อเทียบกับจุดของเลเซอร์แปรรูป และช่วงการวัดตามแนวแกนเท่านั้น ค่าช่วงการวัดที่ระบุไว้แตกต่างกันตามผลิตภัณฑ์และการจัดองค์ประกอบ TRUMPF ระบุช่วงการวัดความลึกการเชื่อมโดยทั่วไปของ VisionLine OCT Check ไว้ที่ 0.5–5 mm (ขึ้นกับการออกแบบกระบวนการและการจัดองค์ประกอบออปติก) Precitec ระบุความลึกการวัดของ IDM ไว้สูงสุด 10 mm
- การประเมินต่ำกว่าความเป็นจริงในการเชื่อมที่ไม่เสถียร: Will และคณะ (Micromachines 2022, FAU และสถาบันอื่น) ระบุว่า ในการเชื่อมทองแดงด้วยเลเซอร์ การตรวจติดตามความลึกของการหลอมละลายระหว่างกระบวนการด้วย OCT ทำได้ แต่ระบุว่า วิธีหาความลึกการเชื่อมด้วยการประมวลผลทางสถิติของสัญญาณ OCT ดิบและการทำแผนที่คีย์โฮล (keyhole mapping) ใช้ได้กับกระบวนการเชื่อมที่เสถียรเท่านั้น และเขียนว่า การหาตำแหน่งที่เหมาะสมของลำแสงวัดเดี่ยวต้องใช้การทำแผนที่คีย์โฮลซึ่งใช้เวลามาก ในการเชื่อมแบบซึมลึกที่ไม่เสถียร ลำแสงวัดไม่ได้ชี้ไปที่ก้นคีย์โฮล แต่ไปตกกระทบโลหะหลอมที่นูนขึ้น จึงมีแนวโน้มประเมินความลึกการเชื่อมต่ำกว่าความเป็นจริง
- สัญญาณรบกวน: บทความวิจัยเดียวกันระบุว่า สัญญาณ OCT มีทั้งสัญญาณรบกวนที่มาจากอุปกรณ์ และสัญญาณรบกวนที่มาจากกระบวนการ เช่น การเปลี่ยนแปลงของเส้นทางแสงจากกลุ่มไอ ซึ่งทำให้การระบุตำแหน่งความลึกของคีย์โฮลทำได้ยาก
ด้วยเหตุนี้ บทความนี้จึงไม่ถือว่า “ความลึกของคีย์โฮลเท่ากับความลึกของการหลอมละลาย” โดยไม่มีเงื่อนไข ในทางปฏิบัติ ควรมองว่าเมื่อการเชื่อมเสถียร ตำแหน่งวัดถูกต้อง และอยู่ในช่วงการวัด ค่าจาก OCT จะเป็นเบาะแสที่ดีของความลึกของการหลอมละลาย แม้จะเลือก OCT ก็ตัดขั้นตอนการเทียบค่าจาก OCT กับความลึกที่ยืนยันด้วยการทดสอบแบบทำลายออกไม่ได้
วิธีใช้กล้อง และการผสมหลายวิธีเข้าด้วยกัน
วิธีที่ 3 คือกล้อง ในบทความของสื่ออุตสาหกรรม Wiley Industry News (2021) Lessmüller อธิบายถึงกล้องชื่อ WELDEYE ว่า ใช้กล้องที่มีฟิลเตอร์ high-pass ถ่ายภาพสดของแนวเชื่อมที่แข็งตัวแล้ว เพื่อตรวจติดตามกระบวนการและตรวจแนวเชื่อมในงานเชื่อมเปลือกแบตเตอรี่ ในบทความเดียวกัน บริษัทยกตัวอย่าง WELDCHECK ซึ่งเป็นระบบกลุ่มโฟโตไดโอดที่ตรวจติดตามการแผ่รังสีจากพลาสมาและไอโลหะ สำหรับงานเชื่อมบัสบาร์
ในประกาศวันที่ 24 มิถุนายน 2025 TRUMPF แนะนำ VisionLine Inspect ซึ่งใช้ AI ตรวจจับข้อบกพร่องของแนวเชื่อมจากภาพกล้อง ในประกาศเดียวกัน บริษัทนำเสนอโซลูชันที่รวมเลเซอร์ ระบบออปติก และเซนเซอร์ไว้ด้วยกัน โดยให้ OCT ตรวจติดตามความลึกการเชื่อมและระยะระหว่างเลเซอร์กับชิ้นงาน และยกตัวอย่างการใช้งานกับแบตเตอรี่รถยนต์ไฟฟ้าและแฮร์พินของมอเตอร์ไฟฟ้า ในประกาศไม่ได้ระบุตัวเลขเชิงปริมาณของผลลัพธ์
ในอีกด้านหนึ่ง Precitec อธิบายว่า การหลอมยึดไม่เพียงพอ (false friend) ที่เกิดจากช่องว่างระหว่างแผ่นบนกับแผ่นล่างนั้น LWM ตรวจจับได้อย่างแน่นอน ต่างจากการตรวจด้วยตาหรือด้วยกล้อง นี่เป็นคำกล่าวอ้างของบริษัท บทความนี้มองว่า ควรอ่านเป็นคำอธิบายที่ชี้ประเด็นว่า ข้อบกพร่องที่มองไม่เห็นจากผิวกับข้อบกพร่องที่ปรากฏบนผิว เหมาะกับวิธีที่ต่างกัน
เมื่อเรียงคำอธิบายของแต่ละบริษัทแล้ว จะเห็นว่ามีการนำเสนอโครงสร้างที่ผสมหลายวิธีมากกว่าการใช้วิธีเดียวดูทุกอย่าง Precitec อธิบายว่า IDM รวมเข้ากับ LWM ได้ โซลูชันแบบรวมของ TRUMPF ก็ผสม OCT กับกล้องเข้าด้วยกัน Lessmüller อธิบายว่า ใช้ OCT โฟโตไดโอด และกล้องแยกตามแต่ละขั้นตอนของการผลิตแบตเตอรี่
ก่อนคิดเรื่องการผสมวิธี ควรเข้าใจไว้ก่อนว่า ไม่ว่าวิธีใด สุดท้ายจะออก “ผลตัดสิน” แล้วบันทึกผลตัดสินนั้นไว้พร้อมรหัสชิ้นงาน และส่งต่อให้ MES หรือบันทึกคุณภาพ แผนภาพด้านล่างแสดงในเชิงแนวคิดถึงตำแหน่งที่ 3 ระยะและ 3 วิธีมองอยู่ และลำดับตั้งแต่การตัดสินจนถึงการบันทึก
เลือกวิธีจากข้อบกพร่องที่ต้องการค้นหา: ตารางจับคู่ข้อบกพร่องกับสาเหตุ
จุดเริ่มต้นของการเลือกวิธีคือ “ต้องการค้นหาข้อบกพร่องอะไร” ตารางด้านล่างสรุปความสัมพันธ์ระหว่างข้อบกพร่องกับสาเหตุที่ยืนยันได้จากเอกสารเผยแพร่และงานวิจัย พร้อมแหล่งที่มา
| ข้อบกพร่องหรือสภาวะ | สาเหตุหรือความสัมพันธ์ที่แหล่งที่มาระบุ | สิ่งที่อธิบายว่าการตรวจติดตามมองเห็น | แหล่งที่มา |
|---|---|---|---|
| การหลอมยึดไม่เพียงพอ (false friend) พื้นที่หน้าตัดเชื่อมต่อไม่เพียงพอ | ช่องว่างระหว่างแผ่นบนกับแผ่นล่างกว้างเกินไป | อธิบายว่า LWM ตรวจจับได้ | Precitec |
| ข้อบกพร่องจากช่องว่าง | ช่องว่างเป็นสาเหตุของ underfill ความแข็งแรงต่ำ และความพรุน (porosity) สาเหตุของช่องว่างคือการออกแบบชิ้นงาน พิกัดความเผื่อในการผลิต และจิ๊กไม่เพียงพอ | ไม่ได้ระบุ | AMADA WELD TECH |
| แท็บทองแดงกับเหล็กไม่เชื่อมต่อกัน | เมื่อช่องว่างเกิน 100 µm คุณภาพแย่ลงแบบขั้นบันได (เฉพาะวัสดุและเงื่อนไขหนึ่ง) | การเปลี่ยนแปลงแบบขั้นบันไดของสัญญาณแสงพลาสมาและอุณหภูมิ | Chianese และคณะ (2022) |
| ความพรุน (porosity) | ก๊าซปกคลุมไม่เหมาะสม สิ่งปนเปื้อน การทำความสะอาดก่อนเชื่อมไม่เพียงพอ | ไม่ได้ระบุ | AMADA WELD TECH |
| รูพรุน (pore) รูทะลุ | อาจเกิดจากสะเก็ดโลหะ (spatter หรือการพุ่งของวัสดุ) และสะเก็ดโลหะอาจมีสาเหตุจากสิ่งปนเปื้อน | อธิบายว่าตรวจจับสะเก็ดโลหะได้ด้วยการสุ่มตัวอย่างความถี่สูง | Precitec |
| รอยเชื่อมไม่สม่ำเสมอ การเชื่อมไม่เพียงพอ | กำลังเลเซอร์ผันผวน โฟกัสคลาดเคลื่อน | อธิบายว่า LWM ตรวจจับได้ | Precitec |
| คุณภาพรอยเชื่อมลดลง | สิ่งปนเปื้อนบนผิวชิ้นงาน (น้ำมัน ฝุ่น สนิม) | อธิบายว่าตัดสินความสะอาดของชิ้นงานได้ | Precitec |
| รอยแตก | บ่อหลอมไม่เพียงพอ โลหะวิทยาของวัสดุ (ปริมาณคาร์บอนและไฮโดรเจน) พลังงานเชื่อมไม่เหมาะสม | ไม่ได้ระบุ | AMADA WELD TECH |
| ร้อนเกิน (แนวเชื่อมกว้างและลึก) | ก๊าซปกคลุมไม่เหมาะสม ความร้อนไม่สม่ำเสมอ ความร้อนป้อนเข้ามากเกินไป | ไม่ได้ระบุ | AMADA WELD TECH |
| การซึมลึกมากเกินหรือไม่เพียงพอ (ทองแดง) | มากเกินทำให้บริเวณรอบข้างเสียหาย ไม่เพียงพอทำให้พื้นที่เชื่อมต่อลดลงและเป็นปัจจัยของความล้มเหลว | วัดความลึกด้วย OCT (งานวิจัย) | Will และคณะ (2022) |
| สูญเสียก๊าซปกคลุม ชิ้นงานวางไม่แนบ สูญเสียกำลังเลเซอร์ โฟกัสคลาดเคลื่อน การซึมลึกไม่เพียงพอ | ไม่ได้ระบุ | ตรวจจับได้ในกรณีการนำ LWM มาใช้ (กรณีปี 2005) | Laser Focus World |
เมื่ออ่านจุดเด่นและข้อจำกัดของแต่ละวิธีจากตารางนี้ในเชิงอนุมาน จะได้ดังนี้ ส่วนนี้ไม่ใช่คำอธิบายของแหล่งที่มา แต่เป็นมุมมองของบทความนี้
- การเปลี่ยนแปลงของสภาวะกระบวนการ (กำลังเลเซอร์ผันผวน โฟกัสคลาดเคลื่อน ช่องว่าง สิ่งปนเปื้อนบนผิวชิ้นงาน สะเก็ดโลหะ) มักปรากฏเป็นการเปลี่ยนแปลงของแสงที่เกิดจากกระบวนการ และปรากฏบ่อยในคำอธิบายของวิธีโฟโตไดโอด
- ตัวความลึกเอง (การซึมลึกมากเกินหรือไม่เพียงพอ) เป็นเป้าหมายการวัดโดยตรงของวิธี OCT แต่มีเงื่อนไขตามหัวข้อก่อนหน้า
- รูปทรงที่ปรากฏบนผิว (แนวเชื่อมขาดตอน เนื้อเชื่อมนูน รูพรุนที่ผิว) เป็นเป้าหมายของกล้องและการสแกนหลังเชื่อมของ OCT
- รอยแตกและความร้อนเกิน ซึ่งมีสาเหตุมาจากโลหะวิทยาหรือความร้อนป้อนเข้า เป็นรายการที่เอกสารผลิตภัณฑ์ที่ตรวจสอบในครั้งนี้ไม่ได้ระบุความสัมพันธ์กับการตรวจติดตามไว้ชัดเจน ใน RFP จึงเป็นรายการที่ควรให้ผู้ขายแสดงหลักฐานของการตรวจจับ
คำว่า “ไม่ได้ระบุ” ในตาราง ไม่ได้หมายความว่าการตรวจติดตามมองไม่เห็น แต่หมายความว่าเอกสารที่ตรวจสอบในครั้งนี้ไม่ได้เขียนความสัมพันธ์นั้นไว้
กฎข้อที่ 1: กำหนดข้อบกพร่องที่ต้องการค้นหา
ข้อบกพร่องที่ต้องการค้นหาขึ้นอยู่กับชิ้นงานที่เชื่อม และผลที่ของเสียนั้นจะก่อให้เกิดในกระบวนการถัดไปหรือที่ลูกค้า ด้านล่างจัดระเบียบตามการใช้งาน เฉพาะขอบเขตที่ยืนยันได้จากงานวิจัยและคำอธิบายของแต่ละบริษัท
แท็บและบัสบาร์ของแบตเตอรี่
Chianese และคณะเขียนว่า การเชื่อมต่อแท็บต้องตอบข้อกำหนดด้านความแข็งแรงเชิงกล การนำไฟฟ้า และความร้อน ด้วยความสามารถในการทำซ้ำสูง และระบุว่า หากความต้านทานไฟฟ้าภายในแพ็กเดียวกันไม่สม่ำเสมอ ภาระกระแสจะไม่สมดุล นำไปสู่สมรรถนะแบตเตอรี่ที่ลดลงและการเสื่อมสภาพที่ไม่สม่ำเสมอ Precitec อธิบายว่า ตรวจติดตามการเชื่อมแบบ foil-to-tab, cap-to-can และการเชื่อมต่อขั้วในระดับเซลล์ โมดูล และแพ็กของแบตเตอรี่ได้ และมองเห็นการเปลี่ยนแปลงของพลังงานที่ป้อนเข้า ตำแหน่งชิ้นงาน และสภาพผิวได้ระหว่างกระบวนการ
ข้อบกพร่องที่น่าจะต้องการค้นหาในการใช้งานนี้ ได้แก่ การหลอมยึดไม่เพียงพอจากช่องว่าง คุณภาพลดลงจากสิ่งปนเปื้อนบนผิวชิ้นงาน และการซึมลึกไม่เพียงพอ หากนับแยกระหว่างของเสียที่พบในการทดสอบการนำไฟฟ้าในกระบวนการถัดไป กับของเสียที่พบหลังหลุดไปถึงลูกค้าแล้ว จะตัดสินใจได้ง่ายขึ้นว่าควรให้ความสำคัญกับข้อบกพร่องใด
แฮร์พิน (สเตเตอร์ของมอเตอร์ขับเคลื่อน)
Will และคณะเขียนว่า การเชื่อมทองแดงมีความสำคัญเพิ่มขึ้นในแฮร์พินของสเตเตอร์ Baader และคณะระบุว่า OCT ใช้ตรวจจับความคลาดเคลื่อนจากการผลิตก่อนเชื่อมและประเมินรูปทรงหลังเชื่อมได้ แต่แฮร์พินต้องใช้เส้นทางลำแสงที่ซับซ้อนและความเร็วจุดโฟกัสสูง ซึ่งเป็นความท้าทายใหญ่สำหรับ OCT ที่มีอยู่ ในด้านผลิตภัณฑ์ TRUMPF ยกแฮร์พินเป็นตัวอย่างการใช้งาน และ 4D Photonics ยกรูพรุนในการเชื่อมแฮร์พินเป็นตัวอย่างการตรวจจับ
ในการใช้งานนี้ ข้อบกพร่องที่น่าจะต้องการค้นหาคือ การซึมลึกมากเกินและไม่เพียงพอ รูพรุน และตำแหน่งคลาดเคลื่อนก่อนเชื่อม ทั้งวิธีและการติดตั้งจะต่างกันไปตามว่าต้องการค้นหาตำแหน่งคลาดเคลื่อนก่อนเชื่อม หรือต้องการดูความลึกระหว่างเชื่อม
ตัวถัง ชิ้นส่วนโครงสร้าง และระบบส่งกำลัง
Precitec ยกตัวอย่างการใช้งานของ LWM ว่าใช้กับตัวถัง โครงสร้าง ระบบส่งกำลัง และชิ้นส่วนความปลอดภัย และยกตัวอย่างการใช้งานของ IDM ว่าใช้กับการเชื่อมแบบซึมลึกของตัวถังและชิ้นส่วนโครงสร้าง Laser Focus World (2005) รายงานกรณีที่ผู้ผลิตชิ้นส่วนยานยนต์ในเม็กซิโกนำ LWM ของ Precitec มาใช้กับการเชื่อมระยะไกลของชิ้นเสริมความแข็งแรงประตู (door stiffener) ที่ทำจากเหล็กกล้าความแข็งแรงสูง เพื่อตอบข้อกำหนดด้านคุณภาพของ VW ในกรณีปี 2005 นี้ ระบุว่าตรวจจับการสูญเสียก๊าซปกคลุม ชิ้นงานวางไม่แนบ การสูญเสียกำลังเลเซอร์ โฟกัสคลาดเคลื่อน และการซึมลึกไม่เพียงพอได้ นี่เป็นกรณีในสมัยนั้น ไม่ได้แสดงถึงสมรรถนะของผลิตภัณฑ์ในปัจจุบัน
วิธีจัดทำรายการข้อบกพร่อง
บทความนี้แนะนำให้จัดทำรายการข้อบกพร่องตามขั้นตอนต่อไปนี้
- นับของเสียจากการเชื่อมในช่วง 12 เดือนที่ผ่านมา โดยแยกเป็นที่พบที่ลูกค้าและที่พบภายในบริษัท
- สำหรับของเสียแต่ละรายการ เขียนสาเหตุที่เป็นไปได้จากผลการตรวจภาคตัดขวางหรือการทดสอบแรงดึง (ใช้ตารางในหัวข้อก่อนหน้าเป็นพื้นฐาน)
- จัดกลุ่มว่าสาเหตุเป็นการเปลี่ยนแปลงของสภาวะกระบวนการ ความลึก หรือรูปทรงที่ผิว
- เขียนคุณสมบัติที่ต้องการของรอยเชื่อม (ความแข็งแรง การนำไฟฟ้า ความแน่นอากาศ ฯลฯ) จากแบบงานหรือข้อกำหนดด้านคุณภาพของลูกค้า
- จัดลำดับความสำคัญ แล้วแยกเป็น “สิ่งที่ต้องการค้นหาด้วยการตรวจติดตาม” กับ “สิ่งที่จัดการด้วยวิธีอื่นนอกจากการตรวจติดตาม (จิ๊ก การทำความสะอาดก่อนเชื่อม การตรวจภายนอก)”
ขั้นตอนสุดท้ายสำคัญ ตัวอย่างเช่น หากสาเหตุของช่องว่างอยู่ที่พิกัดความเผื่อของชิ้นงานหรือจิ๊ก การค้นหาด้วยการตรวจติดตามกับการป้องกันไม่ให้เกิดด้วยจิ๊กเป็นมาตรการคนละอย่างกัน
กฎข้อที่ 2: สร้างและรักษาเกณฑ์ชิ้นงานดีและช่วงที่ยอมรับได้
แม้จะกำหนดวิธีได้แล้ว หากยังไม่ได้กำหนดว่าอะไรคือชิ้นงานดี ก็ออกผลตัดสินไม่ได้ การสร้างเกณฑ์มี 2 ด้าน คือ การสร้าง และการรักษา
การสร้างเกณฑ์
ไม่ว่าจะเป็นวิธีโฟโตไดโอดหรือวิธี OCT จุดเริ่มต้นคือการรวบรวมว่า “สัญญาณออกมาอย่างไรเมื่อเชื่อมชิ้นงานดี” Precitec อธิบายว่า LWM เปรียบเทียบสัญญาณของแต่ละรอยเชื่อมกับข้อมูลอ้างอิงที่กำหนดไว้ล่วงหน้า 4D Photonics อธิบายว่า ปรับค่าเกณฑ์การเตือนตามแต่ละการใช้งาน กล่าวคือ สิ่งที่อ่านได้จากคำอธิบายของแต่ละบริษัทคือ เกณฑ์และค่าเกณฑ์เป็นสิ่งที่ต้องสร้างขึ้นตามแต่ละโรงงานและแต่ละชิ้นงาน
เมื่อสร้างเกณฑ์ การดูเฉพาะสัญญาณจะไม่รู้ว่าดีหรือเสีย ผู้พัฒนาของ Laser Depth Dynamics ที่กล่าวถึงก่อนหน้านี้เขียนว่า ระบบกลุ่มโฟโตไดโอดต้องฝึกโดยเทียบกับการทดสอบแบบทำลายเป็นรายเครื่อง คำอธิบายนี้มาจากจุดยืนของผู้พัฒนา แต่บทความนี้มองว่า ไม่ว่าวิธีใด ต้องมีขั้นตอนกำหนดเกณฑ์โดยเทียบสัญญาณกับผลการตรวจภาคตัดขวางหรือการทดสอบแรงดึง แม้จะเป็น OCT ก็ต้องยืนยันด้วยการทดสอบแบบทำลายว่า ความลึกที่วัดได้ตรงกับความลึกของการหลอมละลายที่เห็นในภาคตัดขวางหรือไม่
ในการสร้างเกณฑ์ ควรทำรอยเชื่อมที่จงใจปรับเงื่อนไขด้วย หากดูไว้ก่อนว่าสัญญาณเปลี่ยนไปอย่างไรกับตัวอย่างชิ้นงานเสีย เช่น การเว้นช่องว่าง การเลื่อนโฟกัส หรือการทำให้ผิวชิ้นงานเปื้อน ก็จะอธิบายเหตุผลของค่าเกณฑ์ได้
การรักษาเกณฑ์
เกณฑ์ไม่ได้จบเมื่อสร้างครั้งเดียว Precitec ยอมรับว่า สัญญาณอาจเลื่อนอย่างเป็นระบบจากล็อตวัตถุดิบใหม่หรือการเปลี่ยนแปลงคุณสมบัติของชิ้นงาน และอธิบายว่า ซอฟต์แวร์ของบริษัทตรวจจับสิ่งนี้ได้ และปรับพารามิเตอร์อัตโนมัติได้โดยไม่ต้องเรียนรู้กระบวนการทั้งหมดใหม่
จากตรงนี้ จะเห็นเรื่องที่ควรกำหนดไว้ใน RFP และการปฏิบัติงาน
- เมื่อล็อตวัตถุดิบหรือผู้ขายชิ้นส่วนเปลี่ยน ใครจะดูอะไรเพื่อปรับปรุงเกณฑ์
- หากมีการปรับอัตโนมัติ จะให้ระบบทำอัตโนมัติถึงแค่ไหน และตั้งแต่จุดไหนที่คนต้องอนุมัติ
- จะเก็บประวัติการปรับปรุงเกณฑ์ (เมื่อไร ใคร ทำไม) ไว้ที่ไหน
- หลังการบำรุงรักษาระบบออปติกหรือการเปลี่ยนชิ้นส่วน จะใช้การเชื่อมยืนยันแบบใดเพื่อตรวจว่าเกณฑ์ยังใช้ได้
ค่าเกณฑ์ และสมดุลระหว่างการตรวจจับเกินกับการหลุดรอด
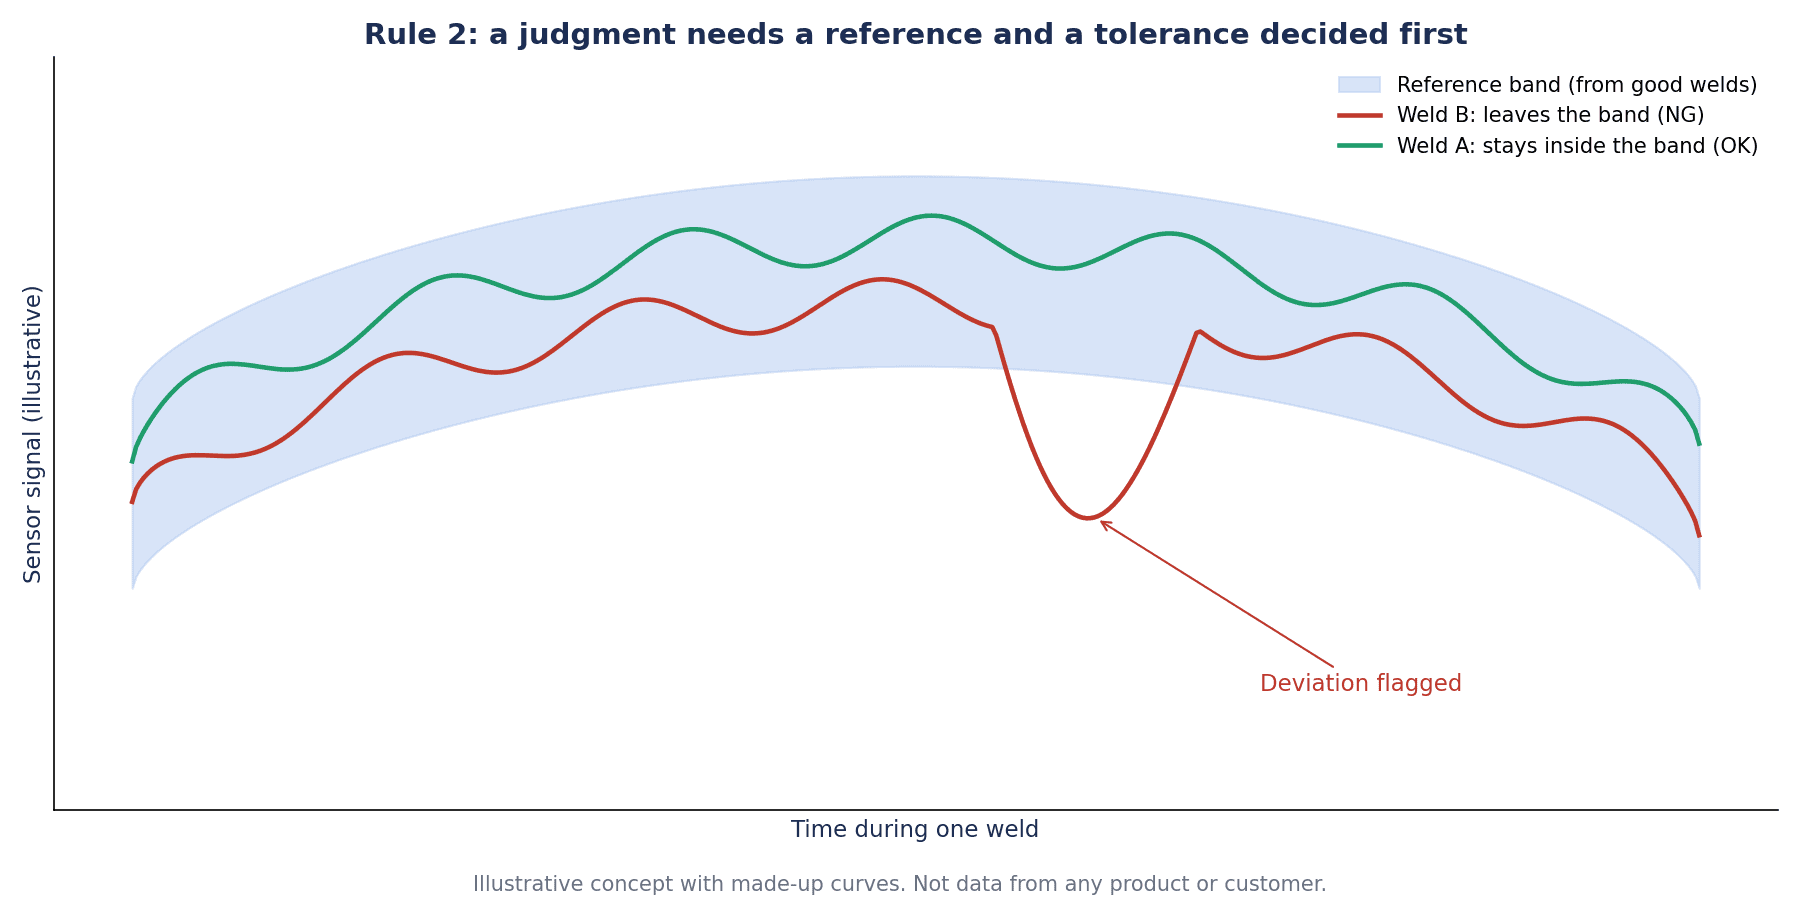
หากตั้งค่าเกณฑ์เข้มงวด การหลุดรอดจะลดลง แต่การตรวจจับเกินที่ตัดสินชิ้นงานดีว่าเสียจะเพิ่มขึ้น หากตั้งหลวมก็จะกลับกัน บทความวิจัยของ Chianese และคณะก็ระบุว่าอาจเกิดได้ทั้งผลลบลวงและผลบวกลวง จะยอมให้เกิดอย่างไหนได้แค่ไหน ไม่ได้ตัดสินได้ด้วยเทคโนโลยีอย่างเดียว แต่ขึ้นกับว่าเป็นข้อบกพร่องที่จับได้ในกระบวนการถัดไปหรือไม่ หากหลุดไปถึงลูกค้าจะเกิดอะไรขึ้น และงานตัดสินซ้ำชิ้นงานที่ถูกตรวจจับเกินมีภาระมากเพียงใด แนวคิดเรื่องการตรวจจับเกินและการหลุดรอดจัดระเบียบไว้ในบทความเรื่องการลดการตรวจจับเกินของการตรวจภายนอกด้วย AI ด้วย แม้จะเป็นเรื่องการตรวจด้วยภาพ แต่แนวคิดในการกำหนดค่าเกณฑ์ใช้ร่วมกันได้
แผนภาพด้านล่างเป็นภาพจำลองของแถบเกณฑ์ (envelope) ที่สัญญาณของชิ้นงานดีอยู่ภายใน และสัญญาณที่หลุดออกนอกแถบนั้น เป็นรูปคลื่นสมมติ ไม่ได้แสดงตัวเลข
กฎข้อที่ 3: ผูกกับรหัสชิ้นงาน บันทึก และส่งต่อให้ MES
ผลตัดสินของการตรวจติดตามจะไม่เป็นบันทึกการสอบย้อนกลับ หากไม่รู้ว่าเป็นของรอยเชื่อมใดในชิ้นงานใด กลไกที่ผูกสัญญาณและผลตัดสินของแต่ละรอยเชื่อมเข้ากับรหัสชิ้นงาน เป็นรายการที่ควรกำหนดไว้ด้วยน้ำหนักเท่ากับการเลือกเซนเซอร์ ภาพรวมของการกำหนดและการอ่านรหัสชิ้นงานอยู่ในบทความเรื่องระบบสอบย้อนกลับด้วยหมายเลขซีเรียล
คำอธิบายเรื่องการเชื่อมต่อข้อมูลที่ยืนยันได้จากเอกสารเผยแพร่ของแต่ละบริษัท มีดังนี้
- Precitec: อธิบายว่า จัดเก็บและจัดทำเอกสารข้อมูลกระบวนการที่เกี่ยวข้องทั้งหมดแยกตามชิ้นงานแต่ละชิ้น และให้การสอบย้อนกลับตั้งแต่ต้นจนจบของกระบวนการเชื่อมที่ตรวจติดตาม โดยระบุว่า การผสานการระบุตัวตนเฉพาะของชิ้นงานเข้ากับการเชื่อมต่อกับระบบการผลิตระดับบน จะเป็นพื้นฐานของการประกันคุณภาพและการวิเคราะห์กระบวนการ และระบุว่าสื่อสารกับ MES ด้วย OPC-UA และใช้ร่วมกับ TRUMPF QDS และระบบอื่นได้
- TRUMPF: ในโบรชัวร์ Smart Services อธิบายว่า Quality Data Storage (QDS) ส่งข้อมูลกระบวนการและคุณภาพที่จัดโครงสร้างแล้วไปยังระบบจัดการข้อมูลของลูกค้า และสนับสนุนการสอบย้อนกลับที่ผูกกับชิ้นงานและการวิเคราะห์ข้อมูลคุณภาพ อินเทอร์เฟซคือ OPC UA ฟิลด์บัส และ Digital I/O ในโบรชัวร์เดียวกันมีหมายเหตุเกี่ยวกับรุ่นเครื่องที่รองรับ QDS และในหน้า VisionLine OCT Check ก็กล่าวถึง QDS 2.0 แยกต่างหาก ขอบเขตที่รองรับจึงต้องตรวจสอบตามรุ่นเครื่องและเวอร์ชัน
- Coherent: อธิบายว่า Laser FrameWork ควบคุมงาน (job) ด้วยคำสั่งจากระบบระดับบนอย่าง Host หรือ MES รับข้อมูลรายผลิตภัณฑ์อย่างหมายเลขซีเรียล และเก็บรวบรวมข้อมูลสำหรับการสอบย้อนกลับได้ โดยยกตัวอย่างวิธีเชื่อมต่อ เช่น MQTT และ ProfiNet ในหน้าเดียวกันไม่ได้ระบุ OPC UA
- IPG Photonics, nLIGHT plasmo, 4D Photonics: IPG อธิบายว่า ซอฟต์แวร์จัดทำแคตตาล็อกของทุกรอยเชื่อมและติดตามแนวโน้ม ข้อมูลผลิตภัณฑ์ในเว็บไซต์จำหน่ายของ plasmo ระบุการจัดเก็บข้อมูลในตัว แดชบอร์ด และการจัดทำเอกสารการสอบย้อนกลับ 4D Photonics ระบุการส่งออก การวิเคราะห์ และการจัดทำเอกสารของข้อมูลที่บันทึกไว้
ในด้านมาตรฐานของอุตสาหกรรม คณะทำงานร่วมของ OPC Foundation และ VDMA ได้กำหนดแบบจำลองข้อมูล OPC UA สำหรับระบบเลเซอร์ (OPC 40530 “OPC UA for Laser Systems”) นี่คือแบบจำลองข้อมูลของระบบเลเซอร์ ซึ่งรวมถึงตัวกำเนิดเลเซอร์ การควบคุม ระบบออปติก และระบบระบายความร้อน จากบทคัดย่อที่ตรวจสอบในครั้งนี้ ไม่สามารถตัดสินได้ว่าเป็นแบบจำลองมาตรฐานที่ครอบคลุมสัญญาณหรือผลตัดสินของการตรวจติดตามคุณภาพงานเชื่อมหรือไม่ แนวทางการเชื่อมต่อด้วย OPC UA ดูเพิ่มเติมได้ที่บทความเรื่องการย้ายไป OPC UA 1.05
จะเก็บรูปคลื่นไว้ที่ไหน และเท่าไร
การออกแบบที่จัดเก็บจะต่างกันไปตามว่าจะเก็บเฉพาะผลตัดสิน (OK, NG และค่าคุณลักษณะ) หรือเก็บรูปคลื่นด้วย แต่ละบริษัทระบุความถี่การสุ่มตัวอย่างไว้ (LWM 8.50 ของ Precitec สูงสุด 50 kHz, IDM สูงสุด 70 kHz, 4D Photonics 100 kHz และในเว็บไซต์จำหน่ายของ plasmo สูงสุด 250,000 ตัวอย่างต่อวินาที) แต่ในครั้งนี้ไม่พบเอกสารปฐมภูมิที่แสดงแนวทางปริมาณข้อมูลต่อรอยเชื่อม 1 จุดหรือระยะเวลาจัดเก็บ ปริมาณข้อมูลเปลี่ยนไปมากตามจำนวนช่องสัญญาณ เวลาเชื่อม และรูปแบบการจัดเก็บ จึงเป็นรายการที่ควรให้ผู้ขายประเมินตามเงื่อนไขของบริษัทเอง แนวคิดเรื่องที่จัดเก็บเมื่อต้องเก็บรูปคลื่นระยะยาวและค้นหาได้ จัดระเบียบไว้ในบทความเรื่องการเลือก Industrial Historian
จะจัดการชิ้นงานที่ถูกตัดสินว่า NG อย่างไร
เมื่อการตรวจติดตามออกผล NG ต้องมีลำดับงานในการนำชิ้นงานนั้นออกจากไลน์ กักไว้ ตัดสินซ้ำ และกำหนดการดำเนินการ หากไม่เชื่อมสัญญาณ NG ไปยัง PLC กลไกคัดออก บันทึกรหัสชิ้นงานและผลตัดสินของชิ้นงานที่กักไว้ จนถึงบันทึกผลการตัดสินซ้ำให้ต่อเนื่องกัน แม้จะมีบันทึกอยู่ก็จะไม่เชื่อมโยงกันในการปฏิบัติงาน การกักและแยกชิ้นงานอยู่ในบทความเรื่องระบบจัดการการกักคุณภาพ
สิ่งที่มาตรฐานกำหนด และสิ่งที่ไม่ได้กำหนด
มาตรฐานหลักที่เกี่ยวข้องกับการเชื่อมด้วยเลเซอร์ ได้ตรวจสอบจากบทคัดย่อในหน้าอย่างเป็นทางการของ ISO และ IEC เนื่องจากไม่ได้ซื้อและอ่านตัวมาตรฐาน จึงไม่กล่าวถึงตัวเลขในข้อกำหนด
| หมายเลขและฉบับของมาตรฐาน | ชื่อ (สรุป) | สิ่งที่กำหนด (บทคัดย่ออย่างเป็นทางการ) |
|---|---|---|
| ISO 13919-1:2019 | รอยต่อเชื่อมด้วยลำอิเล็กตรอนและเลเซอร์ ระดับคุณภาพของข้อบกพร่อง ส่วนที่ 1 (เหล็ก นิกเกิล ไทเทเนียม และโลหะผสม) | แสดงระดับคุณภาพของข้อบกพร่อง 3 ระดับ (B เข้มงวดที่สุด) ความหนาแผ่น 0.5 mm ขึ้นไป ระดับหมายถึงคุณภาพการผลิต ไม่ใช่ความเหมาะสมของผลิตภัณฑ์ต่อการใช้งาน (fitness-for-purpose) |
| ISO 13919-2:2021 | เรื่องเดียวกัน ส่วนที่ 2 (อะลูมิเนียม แมกนีเซียมและโลหะผสม ทองแดงบริสุทธิ์) | 3 ระดับ ความหนาแผ่น 0.5 mm ขึ้นไป ใช้กับการตรวจด้วยตาโดยตรง ไม่รวมรายละเอียดวิธีตรวจจับหรือวัดขนาดด้วยวิธีไม่ทำลายอื่น |
| ISO 15609-4:2009 | ข้อกำหนดขั้นตอนการเชื่อม (WPS) ส่วนที่ 4 การเชื่อมด้วยเลเซอร์ | ข้อกำหนดของเนื้อหาที่ต้องเขียนใน WPS ของการเชื่อมด้วยเลเซอร์ ระบุตัวแปรที่มีผลต่อคุณภาพและคุณสมบัติของรอยเชื่อม |
| ISO 15614-11:2025 | การทดสอบขั้นตอนการเชื่อม ส่วนที่ 11 การเชื่อมด้วยลำอิเล็กตรอนและเลเซอร์ | ข้อกำหนดการทดสอบขั้นตอนการเชื่อมของ WPS ครอบคลุมทั้งการผลิตใหม่และการซ่อม |
| ISO 22827-1:2005 | การทดสอบรับเครื่องเชื่อมเลเซอร์ Nd:YAG ส่วนที่ 1 อุปกรณ์เลเซอร์ | การทดสอบรับส่วนกำเนิดเลเซอร์ ระบบส่งผ่านแสง และอุปกรณ์ก๊าซของเครื่องเชื่อมเลเซอร์ Nd:YAG แบบส่งผ่านไฟเบอร์ |
| ISO 22827-2:2005 | เรื่องเดียวกัน ส่วนที่ 2 กลไกการเคลื่อนที่ | การทดสอบรับความแม่นยำของกลไกการเคลื่อนที่ 2 มิติ |
| ISO 11553-1:2020 | ความปลอดภัยของเครื่องจักร เครื่องแปรรูปด้วยเลเซอร์ ส่วนที่ 1 ข้อกำหนดความปลอดภัยด้านเลเซอร์ | อันตรายจากการแผ่รังสีเลเซอร์และข้อกำหนดความปลอดภัยของเครื่องแปรรูปด้วยเลเซอร์ ข้อมูลที่ผู้ผลิตต้องจัดให้ |
| IEC 60825-1:2014 | ความปลอดภัยของผลิตภัณฑ์เลเซอร์ ส่วนที่ 1 การจำแนกประเภทอุปกรณ์และข้อกำหนด | การจัดคลาสผลิตภัณฑ์เลเซอร์ตามระดับอันตราย การให้ข้อมูลของผู้ผลิต การเตือนด้วยฉลากและคู่มือ |
| ISO 3834-1:2021 | ข้อกำหนดคุณภาพสำหรับการเชื่อมหลอมละลายของวัสดุโลหะ ส่วนที่ 1 | ภาพรวมของมาตรฐานชุด ISO 3834 และเกณฑ์การเลือกระดับข้อกำหนดคุณภาพ |
สิ่งที่บอกได้จากตารางนี้คือ สิ่งที่มาตรฐานกำหนดได้แก่ ระดับคุณภาพของข้อบกพร่องในรอยเชื่อม ขั้นตอนการเชื่อมและการทดสอบ การรับอุปกรณ์ ความปลอดภัย และกรอบการบริหารคุณภาพงานเชื่อม บทคัดย่อของ ISO 13919-2 ระบุว่าใช้กับการตรวจด้วยตาโดยตรง และไม่รวมรายละเอียดวิธีตรวจจับหรือวัดขนาดด้วยวิธีไม่ทำลายอื่น ISO 22827 เป็นมาตรฐานที่มีชื่อเครื่องเชื่อมเลเซอร์ Nd:YAG อยู่ในชื่อ จากบทคัดย่ออย่างเป็นทางการไม่สามารถตัดสินได้ว่าใช้กับเครื่องที่ใช้ตัวกำเนิดเลเซอร์แบบอื่นอย่างไฟเบอร์เลเซอร์ได้หรือไม่
และในบทคัดย่ออย่างเป็นทางการที่ตรวจสอบในครั้งนี้ ไม่พบคำอธิบายถึงวิธีหรือเกณฑ์ผ่านหรือไม่ผ่านของการตรวจติดตามระหว่างกระบวนการ (เช่น โฟโตไดโอดหรือ OCT) เนื่องจากไม่ได้ตรวจสอบตัวมาตรฐาน จึงไม่อาจยืนยันได้ว่า “ไม่มีข้อกำหนด” แต่บทความนี้มองว่า อย่างน้อยก็ไม่ใช่สถานการณ์ที่เพียงระบุหมายเลขมาตรฐานแล้วเกณฑ์ผ่านหรือไม่ผ่านของการตรวจติดตามจะถูกกำหนดขึ้นเอง ด้วยเหตุนี้ แนวทางที่เป็นไปได้จริงคือ ตกลงกับลูกค้าว่าการตรวจติดตามจะถือว่าอะไรเป็น NG และยืนยันด้วย FAT และ SAT
ในด้านความปลอดภัย บทความนี้มองว่า แม้จะติดตั้งอุปกรณ์ตรวจติดตามเพิ่มภายหลังก็ต้องตรวจสอบ OCT เป็นวิธีที่นำแสงวัดเข้าสู่เส้นทางแสงของเลเซอร์แปรรูป ส่วนโฟโตไดโอดและกล้องก็ติดตั้งที่ระบบออปติกหรือบริเวณรอบๆ หากการดัดแปลงระบบออปติกหรือขั้นตอนการเปิดปิดฝาครอบเปลี่ยนไป บทความนี้แนะนำให้ตรวจสอบกับผู้ผลิตอุปกรณ์ในมุมของความปลอดภัยและการให้ข้อมูลตามที่ ISO 11553-1 และ IEC 60825-1 กำหนด
บันทึกที่ลูกค้าต้องการและการสอบย้อนกลับ
จะเก็บบันทึกของแต่ละรอยเชื่อมไว้เพื่ออะไร ให้ย้อนคิดจากข้อกำหนดของลูกค้า ในชิ้นส่วนยานยนต์ ประเด็นคือจะวางบันทึกงานเชื่อมไว้ตรงไหนในกลไกการสอบย้อนกลับที่สอดคล้องกับข้อกำหนดด้านคุณภาพของลูกค้าและ IATF 16949 ภาพรวมอยู่ในบทความเรื่อง IATF 16949 และการสอบย้อนกลับชิ้นส่วนยานยนต์
ในด้านแบตเตอรี่ กระแสการเรียกร้องให้บันทึกและเปิดเผยข้อมูลตลอดวงจรชีวิตของผลิตภัณฑ์กำลังขยายตัว ตัวอย่างหนึ่งที่เป็นตัวแทนคือ Battery Passport ของ EU (บทความเรื่องการรองรับ EU Battery Passport) อย่างไรก็ตาม Battery Passport ไม่ได้เรียกร้องข้อมูลการตรวจติดตามงานเชื่อม บทความนี้มองว่า ควรเข้าใจเรื่องนี้เป็นบริบทหนึ่งของการที่ข้อกำหนดด้านการบันทึกโดยรวมเพิ่มขึ้น
บทความนี้แนะนำให้ตกลงประเด็นต่อไปนี้กับลูกค้าไว้ นี่ไม่ใช่ผลจากการตรวจสอบมาตรฐานหรือเอกสารของลูกค้า แต่เป็นการจัดระเบียบเชิงอนุมาน
- สิ่งที่เก็บของแต่ละรอยเชื่อม เป็นเฉพาะผลตัดสิน ค่าคุณลักษณะ หรือรูปคลื่น
- ขอบเขตที่เรียกดูบันทึกด้วยรหัสชิ้นงานได้ (ระดับชิ้นงาน ระดับล็อต)
- ระยะเวลาและที่จัดเก็บ และรูปแบบที่ใช้ส่งเมื่อลูกค้าขอบันทึก
- การดำเนินการกับชิ้นงานที่การตรวจติดตามออกผล NG และบันทึกของการดำเนินการนั้น
- ต้องแจ้งลูกค้าหรือไม่เมื่อเปลี่ยนเกณฑ์ของการตรวจติดตาม
เรื่องเหล่านี้อาจแตกต่างกันตามลูกค้า การนำเนื้อหาที่ตกลงกันไปใส่ใน RFP และเกณฑ์การรับ จะทำให้สเปกของอุปกรณ์ตรวจติดตามและกลไกการบันทึกเชื่อมโยงกับข้อกำหนดของลูกค้า
ฟังก์ชันที่ยืนยันได้จากผลิตภัณฑ์
ฟังก์ชันที่ยืนยันได้จากเอกสารเผยแพร่ของผู้ขายหลัก เรียงตามลำดับตัวอักษร ไม่ใช่การแนะนำหรือการเปรียบเทียบว่าดีกว่าหรือด้อยกว่า ความถี่การสุ่มตัวอย่างและช่วงการวัดนั้น สิ่งที่วัดและนิยามแตกต่างกันตามผลิตภัณฑ์ จึงเปรียบเทียบจากขนาดของตัวเลขไม่ได้
| ผู้ขาย (ผลิตภัณฑ์) | วิธี | ฟังก์ชันหลักที่ยืนยันได้จากข้อมูลอย่างเป็นทางการ | คำอธิบายเรื่องการเชื่อมต่อข้อมูล |
|---|---|---|---|
| 4D Photonics (จำหน่ายและบริการโดย ABICOR BINZEL) | โฟโตไดโอด | 4D Photonics อธิบายว่า 4D.TWO สุ่มตัวอย่าง 3 ย่าน คือ แสงที่มองเห็นได้ อินฟราเรดใกล้ และความยาวคลื่นเลเซอร์ ที่ 100 kHz และมีช่องสัญญาณดิบมากกว่า 42 ช่อง และอธิบายว่า 4D.watcher ประเมินด้วยค่าเกณฑ์การเตือนตามการใช้งาน และจำแนกข้อบกพร่องด้วยการผสมเซนเซอร์หลายตัว | อธิบายการส่งออก การวิเคราะห์ และการจัดทำเอกสารของข้อมูลที่บันทึก วิธีการสื่อสารยืนยันไม่ได้จากเอกสารอย่างเป็นทางการ |
| Coherent (SmartWeld+, Laser FrameWork) | กลุ่มเซนเซอร์คุณลักษณะพลาสมาและอุณหภูมิผิว (เซนเซอร์เสียงเป็นอุปกรณ์เสริม) | Coherent อธิบายว่า SmartWeld+ ใช้กลุ่มเซนเซอร์ที่ดูคุณลักษณะของพลาสมาและอุณหภูมิผิว และใช้เซนเซอร์เสียงซึ่งเป็นอุปกรณ์เสริมดูรอยแตกจากความร้อนและอื่นๆ | อธิบายว่ารับหมายเลขซีเรียลและข้อมูลอื่นจาก MES และระบบอื่น แล้วเก็บรวบรวมข้อมูลสำหรับการสอบย้อนกลับ เช่น MQTT, ProfiNet ในหน้าเดียวกันไม่ได้ระบุ OPC UA |
| IPG Photonics (LDD) | การวัดแบบอินเตอร์เฟอโรเมตรีแบบอินไลน์ (กลุ่ม OCT) | IPG อธิบายว่า วัดความลึกของคีย์โฮลด้วยลำแสงวัดผ่านระบบออปติกชุดเดียวกับลำแสงเชื่อม และวัดตำแหน่งแนวเชื่อม โปรไฟล์ภาคตัดขวาง และผิวแนวเชื่อมได้ด้วย | อธิบายว่าซอฟต์แวร์จัดทำแคตตาล็อกของทุกรอยเชื่อมและติดตามแนวโน้ม วิธีการสื่อสารยืนยันไม่ได้จากเอกสารอย่างเป็นทางการ |
| iQLASE (เดิมคือ Lessmüller และ Blackbird) | OCT โฟโตไดโอด กล้อง | ในบทความของสื่ออุตสาหกรรม Lessmüller อธิบายว่า ใช้ OCT, WELDCHECK (โฟโตไดโอด) และ WELDEYE (กล้อง) กับการผลิตแบตเตอรี่ Blackbird อธิบายว่าใช้ OCT ใน 3 ระยะ pre, in และ post | ยืนยันไม่ได้จากเอกสารอย่างเป็นทางการ |
| nLIGHT plasmo (processobserver) | เซนเซอร์กลุ่มไดโอด | ตามข้อมูลผลิตภัณฑ์ในเว็บไซต์จำหน่าย วัดการแผ่แสงของการเชื่อมได้สูงสุด 250,000 ตัวอย่างต่อวินาที มี 3 รูปแบบ คือ on-axis, off-axis และแบบติดตั้งในเลเซอร์ และมีการปรับพารามิเตอร์อัตโนมัติ | ตามข้อมูลผลิตภัณฑ์ในเว็บไซต์จำหน่าย มีการจัดเก็บข้อมูลในตัว แดชบอร์ด และการจัดทำเอกสารการสอบย้อนกลับ |
| Precitec (LWM, IDM) | LWM เป็นโฟโตไดโอด IDM เป็น OCT | Precitec อธิบายว่า LWM เปรียบเทียบกับข้อมูลอ้างอิงเพื่อตรวจจับความผิดปกติ และปรับพารามิเตอร์อัตโนมัติตามการเลื่อนของสัญญาณจากการเปลี่ยนล็อตวัตถุดิบได้ อธิบายว่า LWM AI จำแนกข้อบกพร่องเฉพาะการใช้งาน และอธิบายว่า IDM วัดความลึกการเชื่อมเป็นค่าสัมบูรณ์และควบคุมกำลังเลเซอร์ได้ | LWM ใช้ TCP/IP ฟิลด์บัส Digital I/O และ OPC-UA สำหรับเชื่อมต่อ MES (ใช้ร่วมกับ TRUMPF QDS และระบบอื่นได้) อธิบายการจัดเก็บข้อมูลแยกตามชิ้นงาน IDM ใช้ Ethernet, RS422 และสัญญาณอนาล็อก |
| TRUMPF (VisionLine OCT Check, VisionLine Inspect) | OCT กล้อง | TRUMPF อธิบายว่า OCT Check วัดความลึกของคีย์โฮลแบบซิงโครไนซ์กับกระบวนการ และวัดรูปทรงของแนวเชื่อมที่แข็งตัวแล้วด้วยการสแกน OCT เพิ่มเติม มีฟังก์ชันตรวจจับตำแหน่งและการจดจำคุณลักษณะ 3 มิติ และอธิบายว่า Inspect ตรวจจับข้อบกพร่องของแนวเชื่อมด้วยกล้องและ AI | อธิบายว่าจัดเก็บและเรียกดูข้อมูลได้ด้วย QDS 2.0 อินเทอร์เฟซของ QDS คือ OPC UA ฟิลด์บัส และ Digital I/O (รุ่นเครื่องที่รองรับต้องตรวจสอบ) |
อนึ่ง iQLASE เป็นบริษัท (มิวนิก) ที่เกิดจากการรวมกันของ Lessmüller และ Blackbird ในขอบเขตที่ตรวจสอบครั้งนี้ ไม่พบราคาที่เปิดเผยในหน้าอย่างเป็นทางการของผู้ขายรายใด
ตารางนี้เป็นรายการสิ่งที่ยืนยันได้จากเอกสารเผยแพร่ ไม่ใช่ฟังก์ชันทั้งหมดของผลิตภัณฑ์ และแม้หน้าผลิตภัณฑ์จะระบุการใช้งานอย่างแบตเตอรี่หรือแฮร์พิน ก็ไม่ได้หมายความว่าจะได้ผลเดียวกันกับวัสดุและความหนาแผ่นของบริษัทเอง จึงเป็นรายการที่ต้องยืนยันใน FAT ในหัวข้อถัดไป วิธีเลือกทั้งเซลล์งานเชื่อม (หุ่นยนต์ จิ๊ก รั้วนิรภัย ฯลฯ) อยู่ในบทความเรื่องการนำหุ่นยนต์เชื่อมมาใช้
ข้อกำหนดที่ควรเขียนใน RFP และเกณฑ์การรับของ FAT และ SAT
นำกฎทั้ง 3 ข้อที่กล่าวมาลงสู่ RFP และเกณฑ์การรับ ตารางด้านล่างเป็นตัวอย่างรายการที่ควรเขียนใน RFP
| รายการ | ตัวอย่างเนื้อหาที่เขียนใน RFP |
|---|---|
| ข้อบกพร่องที่ต้องการค้นหาและเป้าหมายการตรวจจับ | รายการข้อบกพร่อง (กฎข้อที่ 1) และเป้าหมายการตรวจจับของแต่ละข้อบกพร่อง ตัวเลขอัตราการตรวจจับหรืออัตราการตรวจจับเกินให้เขียนค่าที่ตกลงกับลูกค้า |
| วิธีและตำแหน่งติดตั้ง | ข้อเสนอวิธี และหลักฐานว่าตรวจจับข้อบกพร่องนั้นได้ ตำแหน่งที่ติดตั้งเข้ากับระบบออปติก ความเข้ากันได้กับหัวเชื่อมที่มีอยู่ |
| ขั้นตอนการสร้างเกณฑ์ | จำนวนรอยเชื่อมของชิ้นงานดีและตัวอย่างชิ้นงานเสีย วิธีเทียบกับการทดสอบแบบทำลาย (ภาคตัดขวาง แรงดึง) วิธีกำหนดค่าเกณฑ์ |
| ขั้นตอนการปรับปรุงเกณฑ์ | ใคร เมื่อไร และอะไรเป็นตัวกระตุ้นให้ปรับปรุง ขอบเขตของการปรับอัตโนมัติและการอนุมัติโดยคน การเก็บประวัติการปรับปรุง |
| การจัดการเมื่อเปลี่ยนล็อตวัตถุดิบ | การเชื่อมยืนยันเมื่อล็อตเปลี่ยน การตรวจจับและรับมือกับการเลื่อนของสัญญาณ |
| การส่งออกผลตัดสิน | สัญญาณ NG ไปยัง PLC กลไกคัดออก เงื่อนไขการหยุดไลน์ |
| การผูกกับรหัสชิ้นงาน | วิธีรับรหัสชิ้นงาน (จาก MES จากเครื่องอ่าน) การผูกกับบันทึกของแต่ละรอยเชื่อม |
| ระยะเวลาและที่จัดเก็บ | จะเก็บผลตัดสิน ค่าคุณลักษณะ หรือรูปคลื่น ไว้ที่ไหน กี่ปี การประเมินปริมาณข้อมูลตามเงื่อนไขของบริษัทเอง |
| อินเทอร์เฟซ | วิธีการอย่าง OPC UA หรือฟิลด์บัส และรายการข้อมูลที่ส่งต่อ |
| ความปลอดภัยด้านเลเซอร์ | การตรวจสอบความปลอดภัยจากการดัดแปลงระบบออปติก การแบ่งบทบาทกับผู้ผลิตอุปกรณ์ |
| การฝึกอบรม | การฝึกอบรมเรื่องการอ่านผลตัดสิน การปรับปรุงเกณฑ์ และการดำเนินการกับชิ้นงาน NG |
FAT (การทดสอบรับที่โรงงานผู้ผลิต)
ใน FAT จะยืนยันว่าตรวจจับตัวอย่างชิ้นงานเสียที่จงใจทำขึ้นได้หรือไม่ โดยเตรียมตัวอย่างที่สอดคล้องกับรายการข้อบกพร่อง เช่น ชิ้นที่เว้นช่องว่าง ชิ้นที่เลื่อนโฟกัส และชิ้นที่ทำให้ผิวชิ้นงานเปื้อน ในขณะเดียวกันก็ยืนยันว่าไม่ตรวจจับเกินกับชิ้นงานดี สิ่งสำคัญคือให้ทั้งการค้นหาชิ้นงานเสียและการปล่อยชิ้นงานดีผ่าน เป็นเงื่อนไขของการผ่าน แนวทางการสั่งซื้ออุปกรณ์ตรวจสอบและการทดสอบรับจัดระเบียบไว้ในบทความเรื่องระบบอัตโนมัติของอุปกรณ์ตรวจสอบ ด้วย
SAT (การทดสอบรับที่หน้างาน)
ใน SAT จะใช้งานภายใต้เงื่อนไขการผลิตจริงเป็นระยะเวลาหนึ่ง และเทียบผลตัดสินกับผลการทดสอบแบบทำลาย ในช่วงนี้ยังยืนยันด้วยว่า เมื่อล็อตวัตถุดิบเปลี่ยน สัญญาณเปลี่ยนไปอย่างไร และขั้นตอนการปรับปรุงเกณฑ์ทำงานได้หรือไม่ รวมถึงตรวจสอบว่าการผูกกับรหัสชิ้นงานถูกบันทึกครบถ้วน และเรียกดูได้จาก MES หรือที่จัดเก็บ
บทความนี้ไม่แนะนำตัวเลขเป้าหมายอัตราการตรวจจับที่เจาะจง เพราะขึ้นอยู่กับความสำคัญของชิ้นงาน การจับได้ในกระบวนการถัดไป และข้อกำหนดของลูกค้า รูปแบบที่ใช้คือ เขียน “ค่าที่ตกลงกับลูกค้า” ไว้ใน RFP และเกณฑ์การรับ แล้วยืนยันค่านั้นใน FAT และ SAT
แบบจำลองการคำนวณต้นทุนและผลประหยัด (ตัวเลขสมมติ)
ต่อไปนี้เป็นการคำนวณด้วยตัวเลขสมมติที่จัดทำขึ้นสำหรับบทความนี้ สมมติเป็นโรงงานประกอบโมดูลแบตเตอรี่ของบริษัทญี่ปุ่นในไทย (หรือโรงงานชิ้นส่วนไฟฟ้า) ที่มีไลน์เชื่อมเลเซอร์สำหรับบัสบาร์และแท็บ 1 ไลน์ ปัจจุบันดูคุณภาพด้วยการสุ่มตรวจภาคตัดขวาง การทดสอบแรงดึง และการตรวจภายนอก
สมมติฐานของความสูญเสียมีดังนี้ การหลุดไปถึงลูกค้ากับการแก้ไขงานภายในบริษัทนับเป็นเหตุการณ์แยกกัน ไม่ได้นับของเสียชิ้นเดียวกัน 2 ครั้ง
| รายการ | สมมติฐาน | จำนวนเงิน (บาทต่อปี) |
|---|---|---|
| การรับมือข้อร้องเรียนจากของเสียงานเชื่อมที่หลุดไปถึงลูกค้า (คัดแยก รับคืน สอบสวน) | ปีละ 4 ครั้ง × 250,000 บาท | 1,000,000 |
| เศษทิ้งและการแก้ไขงานจากของเสียงานเชื่อมที่พบในกระบวนการถัดไปภายในบริษัท (เช่น การทดสอบการนำไฟฟ้า) | สมมติ | 440,000 |
| รวม | 1,440,000 |
มาตรการคือ การนำการตรวจติดตามระหว่างกระบวนการมาใช้ การสร้างเกณฑ์และขั้นตอนการปรับปรุง การผูกกับรหัสชิ้นงานและการเชื่อมต่อ MES
| รายการ | จำนวนเงิน (บาท) |
|---|---|
| เซนเซอร์และการติดตั้งเข้ากับระบบออปติก | 1,000,000 |
| การเชื่อมทดสอบและการทดสอบแบบทำลายเพื่อสร้างเกณฑ์ | 300,000 |
| การผูกรหัสชิ้นงานและการเชื่อมต่อ MES | 300,000 |
| การฝึกอบรม FAT และ SAT | 200,000 |
| ค่าใช้จ่ายเริ่มต้น รวม | 1,800,000 |
| ค่าดำเนินงานรายปี (บำรุงรักษา ปรับปรุงเกณฑ์ จัดเก็บข้อมูล) | 120,000 ต่อปี |
การคำนวณผลลัพธ์
| กรณี | การลดความสูญเสีย | ผลลัพธ์รายปี | ผลลัพธ์สุทธิรายปี | ระยะคืนทุน |
|---|---|---|---|---|
| กรณีฐาน | 50% | 1,440,000 × 50% = 720,000 บาท | 720,000 − 120,000 = 600,000 บาท | 1,800,000 ÷ 600,000 = 3.0 ปี |
| ความอ่อนไหว (ผลลัพธ์เพียง 1 ใน 4) | 25% | 1,440,000 × 25% = 360,000 บาท | 360,000 − 120,000 = 240,000 บาท | 1,800,000 ÷ 240,000 = 7.5 ปี |
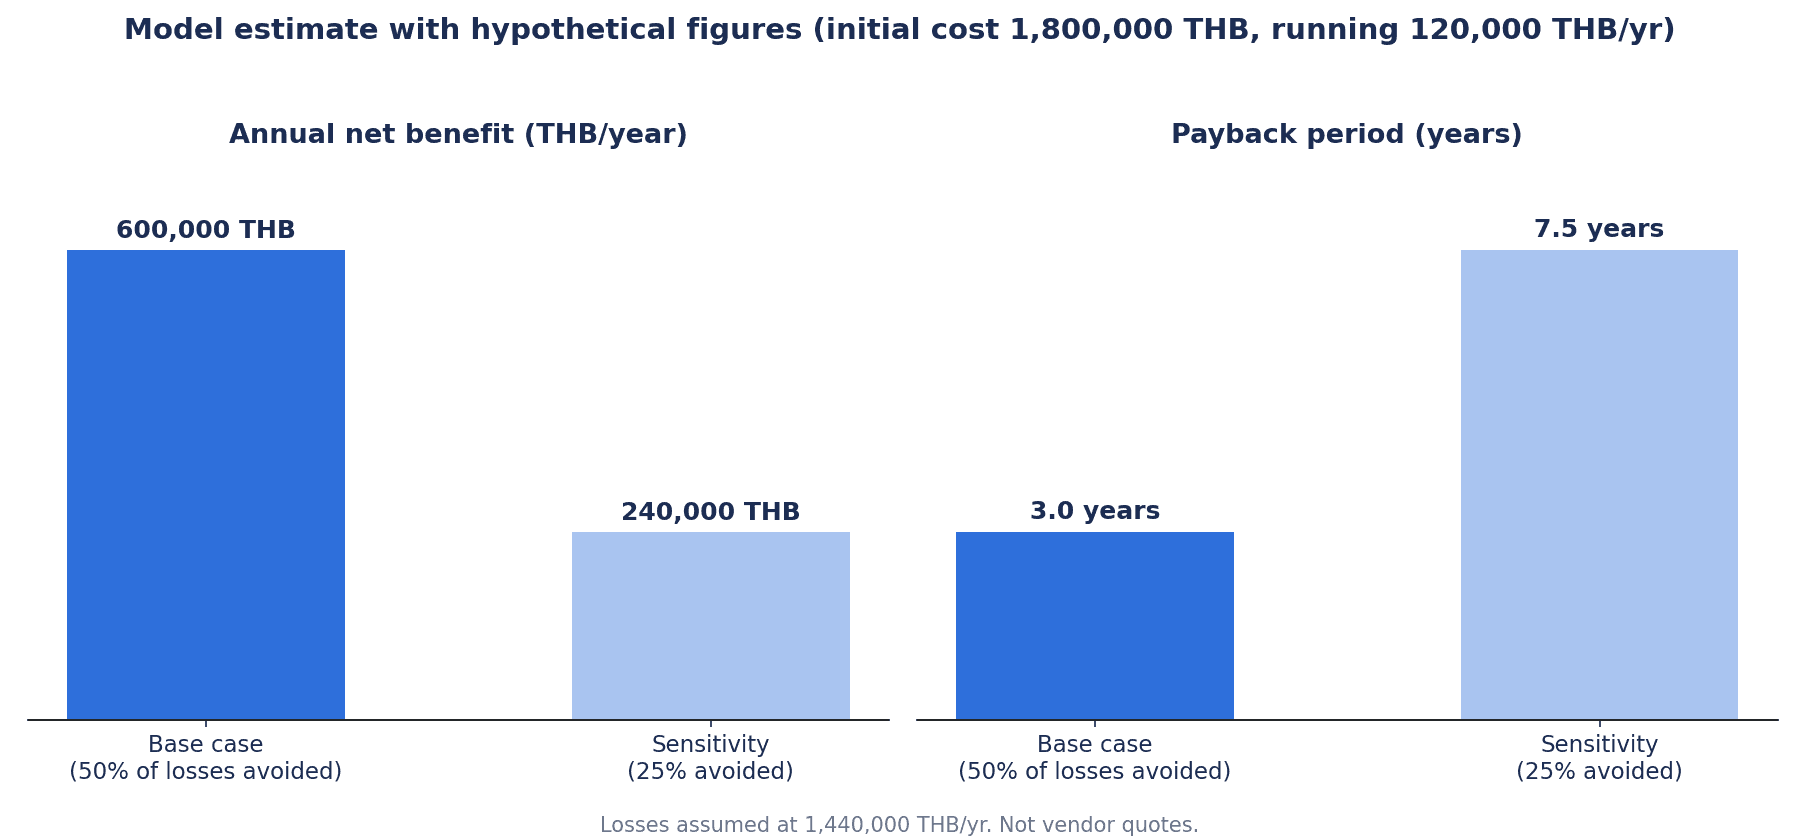
วิธีอ่านการคำนวณนี้มีดังนี้
- สัดส่วนของผลลัพธ์ (50% และ 25%) เป็นสมมติฐาน ผลลัพธ์จริงขึ้นอยู่กับว่าการตรวจติดตามค้นหาข้อบกพร่องใดได้ และการดำเนินการหลังค้นพบ
- บทความนี้มองว่า สิ่งที่ได้ผลมากที่สุดคือการสร้างเกณฑ์ตามกฎข้อที่ 2 หากไม่ได้กำหนดเกณฑ์ชิ้นงานดี การตรวจติดตามจะเอียงไปทางการตรวจจับเกินหรือการหลุดรอดอย่างใดอย่างหนึ่ง หากเอียงไปทางการตรวจจับเกิน การตัดสินซ้ำหรือการทิ้งชิ้นงานดีจะเพิ่มขึ้น หากเอียงไปทางการหลุดรอด การหลุดไปถึงลูกค้าก็จะไม่ลดลง
- กรณีที่ลูกค้ากำหนดให้บันทึกของแต่ละรอยเชื่อมเป็นเงื่อนไขการค้า มูลค่าของสิ่งนั้น (การรักษาคำสั่งซื้อ) ไม่ได้รวมอยู่ในการคำนวณนี้
- บทความนี้แนะนำให้นับจำนวนของเสียจากการเชื่อมในช่วง 12 เดือนที่ผ่านมา (แยกที่ลูกค้าและภายในบริษัท) และค่าใช้จ่ายการสุ่มตรวจก่อนนำมาใช้ การแทนสมมติฐานของการคำนวณด้วยตัวเลขของบริษัทเองจะเป็นหลักในการตัดสินใจ
- ปลอดภัยกว่าถ้ายังไม่นับเป็นผลลัพธ์ จนกว่าจะยืนยันผ่าน FAT, SAT และการใช้งาน 3 เดือนว่า ตรวจจับตัวอย่างชิ้นงานเสียที่จงใจทำขึ้นได้ และการตรวจจับเกินมีน้อย
ขอเสริมเรื่องค่าใช้จ่าย ในหน้าอย่างเป็นทางการของผู้ขายหลัก (Precitec, IPG, TRUMPF, plasmo, 4D Photonics, Coherent, iQLASE) ไม่พบราคาที่เปิดเผย เว็บไซต์จำหน่ายของ plasmo ก็ไม่ได้แสดงราคา คาดว่าราคาจะเปลี่ยนไปมากตามวิธี จำนวนช่องสัญญาณ การติดตั้งเข้ากับระบบออปติก ซอฟต์แวร์ และการจัดองค์ประกอบการเชื่อมต่อข้อมูล ค่าใช้จ่ายเริ่มต้นข้างต้นเป็นเพียงตัวเลขสมมติเพื่อการคำนวณ จำนวนเงินจริงโปรดยืนยันโดยขอใบเสนอราคาผ่าน RFP
คำถามที่พบบ่อย
การตรวจติดตามการเชื่อมด้วยเลเซอร์คืออะไร
เป็นกลไกที่ใช้เซนเซอร์ดูสภาวะการเชื่อมก่อน ระหว่าง และหลังการเชื่อมด้วยเลเซอร์ แล้วตัดสินว่าดีหรือเสีย ก่อนเชื่อมจะดูตำแหน่งแนวเชื่อมและรูปทรงของรอยต่อ ระหว่างเชื่อมจะดูแสงที่เกิดจากกระบวนการและความลึกของคีย์โฮล หลังเชื่อมจะดูรูปทรงของแนวเชื่อม หัวใจของบทความนี้คือการตรวจติดตามระหว่างเชื่อม (in-process) ซึ่งมี 3 วิธี คือ โฟโตไดโอด OCT และกล้อง
OCT กับโฟโตไดโอดต่างกันอย่างไร
วิธีโฟโตไดโอดเป็นการตัดสินโดยอาศัยสหสัมพันธ์ ซึ่งรับแสงที่เกิดจากกระบวนการระหว่างการเชื่อม (แสงพลาสมา การแผ่รังสีความร้อน แสงสะท้อน) แล้วเทียบกับข้อมูลอ้างอิงเพื่อค้นหาความผิดปกติ วิธี OCT นำแสงวัดเฉพาะเข้าสู่เส้นทางแสง แล้ววัดความลึกของคีย์โฮลและค่าอื่นๆ ด้วยการแทรกสอด เนื่องจากมองสิ่งที่ต่างกัน จุดเริ่มต้นจึงเป็นการเลือกจากข้อบกพร่องที่ต้องการค้นหา ทั้งสองวิธีต้องกำหนดเกณฑ์ชิ้นงานดีก่อน
OCT วัดความลึกของการหลอมละลายได้หรือไม่
ตามงานวิจัยและคำอธิบายของแต่ละบริษัท การตรวจติดตามความลึกของการหลอมละลายระหว่างกระบวนการด้วย OCT ทำได้ แต่มีเงื่อนไขเรื่องการกำหนดตำแหน่งจุดวัดและช่วงการวัด และงานวิจัยด้านทองแดงรายงานว่า ในการเชื่อมแบบซึมลึกที่ไม่เสถียร มีแนวโน้มประเมินความลึกต่ำกว่าความเป็นจริง บทความนี้แนะนำว่าไม่ควรตัดสินว่าความลึกของคีย์โฮลกับความลึกของการหลอมละลายเป็นสิ่งเดียวกัน และควรยืนยันโดยเทียบกับการทดสอบแบบทำลาย
การตรวจสอบการเชื่อมแท็บแบตเตอรี่ทำอย่างไร
สำหรับแท็บและบัสบาร์ ข้อบกพร่องที่น่าจะต้องค้นหาเป็นหลักคือ การหลอมยึดไม่เพียงพอจากช่องว่าง สิ่งปนเปื้อนบนผิวชิ้นงาน และการซึมลึกไม่เพียงพอ ในงานวิจัยที่ศึกษาแท็บทองแดงกับเหล็ก การเปลี่ยนแปลงของช่องว่างวินิจฉัยได้จากการเปลี่ยนแปลงแบบขั้นบันไดของสัญญาณแสงพลาสมาและอุณหภูมิ แต่นี่เป็นผลเฉพาะวัสดุและความหนาแผ่นหนึ่งเท่านั้น ลำดับที่ใช้คือ ทำตัวอย่างชิ้นงานเสียด้วยชิ้นงานของบริษัทเอง สร้างเกณฑ์โดยเทียบสัญญาณกับผลภาคตัดขวางหรือแรงดึง แล้วเก็บผลตัดสินของแต่ละรอยเชื่อมโดยผูกกับรหัสชิ้นงาน
เกณฑ์ผ่านหรือไม่ผ่านของการตรวจติดตามกำหนดไว้ในมาตรฐานหรือไม่
ในบทคัดย่ออย่างเป็นทางการของ ISO 13919 และมาตรฐานอื่นที่ตรวจสอบในครั้งนี้ ไม่พบคำอธิบายถึงวิธีหรือเกณฑ์ผ่านหรือไม่ผ่านของการตรวจติดตามระหว่างกระบวนการ มาตรฐานเป็นสิ่งที่กำหนดระดับคุณภาพของข้อบกพร่องในรอยเชื่อม ขั้นตอนการเชื่อมและการทดสอบ การรับอุปกรณ์ ความปลอดภัย และเรื่องอื่นๆ บทความนี้มองว่า แนวทางที่เป็นไปได้จริงคือ ตกลงเกณฑ์ผ่านหรือไม่ผ่านของการตรวจติดตามกับลูกค้า และยืนยันด้วย FAT และ SAT
จะจัดเก็บข้อมูลการเชื่อมและผูกกับชิ้นงานอย่างไร
รับรหัสชิ้นงานจาก MES หรือเครื่องอ่าน แล้วจัดเก็บผลตัดสินและค่าคุณลักษณะของแต่ละรอยเชื่อม (และรูปคลื่นหากจำเป็น) ไว้พร้อมรหัสนั้น แต่ละบริษัทอธิบายการเชื่อมต่อด้วย OPC UA ฟิลด์บัส และวิธีอื่น เนื่องจากไม่พบแนวทางของอุตสาหกรรมเรื่องปริมาณข้อมูลต่อรอยเชื่อม 1 จุดหรือระยะเวลาจัดเก็บ จึงให้ผู้ขายประเมินตามเงื่อนไขของบริษัทเอง และกำหนดที่จัดเก็บและระยะเวลาจัดเก็บให้สอดคล้องกับข้อกำหนดของลูกค้า
ค่าใช้จ่ายของระบบตรวจติดตามการเชื่อมด้วยเลเซอร์เท่าไร
ในหน้าอย่างเป็นทางการของผู้ขายหลัก ไม่พบราคาที่เปิดเผย ค่าใช้จ่ายเปลี่ยนไปตามวิธี จำนวนช่องสัญญาณ การติดตั้งเข้ากับระบบออปติก ซอฟต์แวร์ และการจัดองค์ประกอบการเชื่อมต่อข้อมูล ในการคำนวณสมมติของบทความนี้ กำหนดค่าใช้จ่ายเริ่มต้นไว้ที่ 1,800,000 บาท และค่าดำเนินงานรายปี 120,000 บาท โดยระยะคืนทุนเมื่อลดความสูญเสียได้ครึ่งหนึ่งคือ 3.0 ปี และเมื่อลดได้ 1 ใน 4 คือ 7.5 ปี การตัดสินใจจริงควรใช้จำนวนของเสียของบริษัทเองและใบเสนอราคาจาก RFP
สรุป
- สิ่งที่ควรกำหนดก่อนในการนำระบบตรวจติดตามการเชื่อมด้วยเลเซอร์มาใช้ ไม่ใช่ชนิดของเซนเซอร์ แต่เป็น 3 ข้อ คือ (1) ข้อบกพร่องที่ต้องการค้นหา (2) วิธีสร้างและรักษาเกณฑ์ชิ้นงานดีและช่วงที่ยอมรับได้ และ (3) การผูกกับรหัสชิ้นงานและปลายทางที่ส่งบันทึกไป
- วิธีโฟโตไดโอดเป็นการตัดสินโดยอาศัยสหสัมพันธ์ที่เทียบแสงจากกระบวนการกับเกณฑ์ วิธี OCT เป็นวิธีวัดความลึกด้วยแสงวัด OCT ก็มีเงื่อนไขเรื่องตำแหน่งจุดวัด ช่วงการวัด และการประเมินต่ำกว่าความเป็นจริงในการเชื่อมที่ไม่เสถียร
- เลือกวิธีจากตารางจับคู่ข้อบกพร่องกับสาเหตุ การหลอมยึดไม่เพียงพอและการซึมลึกไม่เพียงพอที่ไม่ปรากฏบนผิว เป็นข้อบกพร่องที่ครอบคลุมได้ยากด้วยการตรวจภายนอกเพียงอย่างเดียว
- สร้างเกณฑ์โดยเทียบกับการทดสอบแบบทำลาย และเขียนขั้นตอนการปรับปรุงเกณฑ์ให้สอดคล้องกับการเปลี่ยนล็อตวัตถุดิบและปัจจัยอื่นไว้ใน RFP
- ผลตัดสินของแต่ละรอยเชื่อมจะเป็นบันทึกการสอบย้อนกลับได้ก็ต่อเมื่อผูกกับรหัสชิ้นงาน และเชื่อมต่อไปถึง MES ปลายทางการจัดเก็บ และการปฏิบัติงานกักชิ้นงาน NG
- ในบทคัดย่ออย่างเป็นทางการของมาตรฐานที่ตรวจสอบในครั้งนี้ ไม่พบเกณฑ์ผ่านหรือไม่ผ่านของการตรวจติดตามระหว่างกระบวนการ เกณฑ์ผ่านหรือไม่ผ่านจึงตกลงกับลูกค้า และยืนยันด้วย FAT และ SAT
- ในการคำนวณสมมติ หากลดความสูญเสียได้ครึ่งหนึ่ง ระยะคืนทุนคือ 3.0 ปี หากได้ 1 ใน 4 คือ 7.5 ปี จุดเริ่มต้นคือการนับของเสียในช่วง 12 เดือนที่ผ่านมาโดยแยกที่ลูกค้าและภายในบริษัท ก่อนนำมาใช้
TOMAS TECH รับปรึกษาตั้งแต่ขั้นต้นของการพิจารณา เช่น การจัดระเบียบว่าจะเริ่มตรวจติดตามจากข้อบกพร่องใดของรอยเชื่อมใด วิธีทำตัวอย่างชิ้นงานเสีย และการออกแบบการผูกกับรหัสชิ้นงานหรือการเชื่อมต่อ MES แม้ยังไม่ได้กำหนดวิธีหรือผลิตภัณฑ์ก็ปรึกษาได้ ติดต่อสอบถามได้ที่นี่
แหล่งอ้างอิง
- Precitec “Laser Welding Monitor LWM”
- Precitec “Precitec IDM (Welding depth measurement)”
- IPG Photonics “Real-time laser weld measurement (LDD)”
- Chianese et al. “Characterization of Photodiodes … Copper-to-Steel Battery Tab Connectors” ASME JMSE 144(7) ปี 2022 (ฉบับเผยแพร่ใน WRAP)
- Will et al. “Algorithms for Weld Depth Measurement in Laser Welding of Copper with Scanning OCT” Micromachines ปี 2022
- Laser Focus World “Monitoring laser welding” ปี 2005
- Laser Focus World “Direct measurement of laser weld depth with inline coherent imaging” ปี 2015
- The Laser User Issue 92 “Laser Welding Using Optical Coherence Tomography” ปี 2019 (PDF เผยแพร่โดย Precitec)
- AMADA WELD TECH “Laser Welding Metals: Troubleshooting 4 Common Issues” 13 ธันวาคม 2024
- TRUMPF “new TRUMPF solution boosts welding quality and efficiency” 24 มิถุนายน 2025
- TRUMPF “VisionLine OCT Check”
- bbr “Remote Laser Welding: Real-Time Control and Inspection” 4 มีนาคม 2026
- Wiley Industry News “Smart monitoring of battery welding processes” ปี 2021
- hyfindr “processobserver – Online Process Monitoring” (หน้าผลิตภัณฑ์ของ nLIGHT plasmo)
- Baader et al. “Potentials of OCT for Process Monitoring in Laser Welding of Hairpin Windings” EDPC 2021 (FAU CRIS)
- Wirtschaftsforum “iQLASE GmbH”
- ABICOR BINZEL “Laser process monitoring WeldWatcher” (4D Photonics)
- Coherent “Laser FrameWork Integration & Connectivity”
- ISO “ISO 13919-1:2019”
- EVS “ISO 13919-1:2019” ข้อมูลบรรณานุกรม
- ISO “ISO 13919-2:2021”
- ISO “ISO 15609-4:2009”
- ISO “ISO 15614-11:2025”
- ISO “ISO 22827-1:2005”
- ISO “ISO 22827-2:2005”
- ISO “ISO 11553-1:2020”
- IEC Webstore “IEC 60825-1:2014”
- ISO “ISO 3834-1:2021”
- TRUMPF “Smart Services laser systems” (โบรชัวร์ PDF)
- OPC Foundation “OPC 40530 OPC UA for Laser Systems”
- Placera “Bilproduktionen i Thailand ökade nära 11 procent i augusti” 28 กันยายน 2026
- NST “Thailand car production rises 6.1pct on year in July” 25 สิงหาคม 2026
- The Nation “Thailand EV investment tops 137bn baht as BOI targets ASEAN hub” 3 กรกฎาคม 2026
- Just Auto “Thailand approves Sunwoda’s $1bn EV battery cell production facilities” 13 มีนาคม 2025
- Just Auto “Svolt starts EV battery production in Thailand” 1 มีนาคม 2024


