


แรงจูงใจที่ทำให้โรงงานผลิตคิดจะ “นำระบบบริหารจัดการสินค้าพักคุณภาพ (Quality Hold Management System)” มาใช้ ไม่ได้มีแค่ปัญหาการบันทึกผลการตรวจสอบล่าช้าเท่านั้น สินค้าที่ถูกระบุว่าอยู่ระหว่างการพักคุณภาพยังคงวางอยู่บนชั้นวางสินค้า ในขณะที่ ERP แสดงว่าสินค้านั้นสามารถจองได้, WMS สามารถหยิบสินค้าได้, MES สามารถนำเข้าสู่กระบวนการผลิตได้ หากสถานการณ์นี้เกิดขึ้นแม้แต่ครั้งเดียว การเปลี่ยนใบตรวจสอบเป็นระบบอิเล็กทรอนิกส์เพียงอย่างเดียวก็ไม่สามารถแก้ปัญหาได้ สิ่งที่จำเป็นคือกลไกที่สามารถจัดการข้อมูลเกี่ยวกับวัตถุเป้าหมาย, ปริมาณ, สถานที่, สถานะการใช้งาน และสิทธิ์ในการตัดสินใจให้อยู่ในช่วงเวลาเดียวกัน
บทความนี้จะเรียบเรียงแนวทางปฏิบัติจริงของการพักคุณภาพสำหรับวัตถุดิบที่รับเข้า, งานระหว่างกระบวนการ (WIP) และสินค้าสำเร็จรูป โดยเน้นที่โรงงานผลิตในประเทศไทย ไม่ใช่แค่แนะนำฟังก์ชันของซอฟต์แวร์สำเร็จรูป แต่จะอธิบายข้อกำหนดทางธุรกิจ, ขอบเขตรับผิดชอบของ ERP, MES, WMS, การปลดล็อกบางส่วน, การป้องกันการจัดส่งผิด และเงื่อนไขการทดสอบสำหรับ RFP และ FAT/SAT ทั้งหมดในบทความเดียว สำหรับอุตสาหกรรมที่อยู่ภายใต้กฎระเบียบ ต้องตรวจสอบกฎหมายและข้อกำหนดของลูกค้าเพิ่มเติมเป็นกรณีไป
สิ่งแรกที่ต้องตัดสินใจก่อนนำระบบบริหารจัดการสินค้าพักคุณภาพ
การพักคุณภาพ (Quality Hold) คือสถานะการทำงานที่จำกัดการใช้งาน, การเคลื่อนย้าย หรือการจัดส่งวัตถุเป้าหมายชั่วคราว ด้วยเหตุผลเช่น รอตรวจสอบ, สงสัยว่าไม่ผ่านมาตรฐาน, เบี่ยงเบนจากกระบวนการ หรือได้รับแจ้งจากลูกค้า “พักคุณภาพ” ไม่ได้มีความหมายเดียวกับ “ยืนยันว่าเป็นของเสีย” หลังจากตรวจสอบแล้วอาจแบ่งเป็น ผ่าน, ซ่อมแซม, คัดแยก, ใช้งานแบบมีเงื่อนไข, ส่งคืน หรือทำลาย การปลดล็อกสินค้าพักคุณภาพจะเสร็จสมบูรณ์ก็ต่อเมื่อไม่ใช่แค่ฝ่ายคุณภาพตัดสินใจ แต่ต้องสะท้อนถึงการเคลื่อนไหวของสต็อกและการปฏิบัติงานในพื้นที่จริงด้วย
ในทางปฏิบัติ คำว่า “พักคุณภาพ” ไม่ควรรวมความหมายไว้แค่คำเดียว ควรแยกออกเป็นอย่างน้อย 4 คำถาม ได้แก่ หนึ่ง จะกำหนดเป้าหมายอะไร ระดับรายการสินค้า, ล็อต, ซีเรียล, พาเลท, ภาชนะ หรือใบสั่งงาน สอง จะหยุดจำนวนเท่าไร แค่ตัวอย่างที่ตรวจสอบ หรือทั้งล็อตเดียวกัน สาม จะห้ามอะไรบ้าง การจองตามออเดอร์, การหยิบ, การเบิก, การนำเข้าสู่กระบวนการ, การเคลื่อนย้าย, การบรรจุใหม่, การนำไปรวมเป็นสต็อกที่พร้อมใช้งานในแผนงาน ล้วนเป็นข้อห้ามที่ต่างกัน สี่ ใคร, ด้วยหลักฐานอะไร, จะเปลี่ยนจำนวนเท่าไร ไปสู่สถานะใด หากสร้างหน้าจอโดยไม่กำหนดสิ่งเหล่านี้ ความหมายของ “พักคุณภาพ” จะต่างกันไปในแต่ละพื้นที่ปฏิบัติงาน
แม้แต่เอกสารทางการของ Microsoft Dynamics 365 ก็ยังแยกกลไกการบล็อกสินค้าตาม Quality Order, การบล็อกด้วยมือ และการบล็อกตาม Inventory Status ออกจากกัน ปริมาณตัวอย่างที่ตรวจสอบกับปริมาณที่ถูกบล็อกก็อาจไม่ตรงกัน ไม่ควรนำการตั้งค่าของสินค้าบางประเภทไปใช้กับบริษัทอื่นโดยตรง แต่เป็นตัวอย่างที่ดีที่แสดงให้เห็นว่าต้องออกแบบ “จะหยุดอะไร ในธุรกรรมใด” เป็นรายกรณี อ้างอิง: Microsoft Quality orders, Microsoft Inventory blocking
แยก “ระหว่างตรวจสอบ”, “พักคุณภาพ”, “ยืนยันไม่ผ่าน” ให้ชัดเจน
“ระหว่างตรวจสอบ” คือสถานะที่ผลยังไม่แน่ชัดและมีการจำกัดการใช้งานตามกฎ “พักคุณภาพ” คือการนำออกจากการดำเนินงานปกติชั่วคราวเพื่อรอการตรวจสอบและตัดสินใจ “ยืนยันไม่ผ่าน” คือยืนยันแล้วว่าไม่ตรงตามข้อกำหนดและต้องตัดสินใจวิธีจัดการ หากนำทั้งหมดไปรวมในช่อง “NG” เดียว เงื่อนไขการปลดล็อก, ผู้รับผิดชอบ, กฎการจอง, การวิเคราะห์ Lead Time จะไม่ชัดเจน ควรออกแบบให้ชื่อสถานะที่แสดงบนหน้าจอสำหรับหน้างานสั้นกระชับ และแยกโค้ดเหตุผล/โค้ดการตัดสินใจที่เก็บในระบบ
จะระบุขอบเขตสินค้าที่ต้องหยุดได้อย่างไร
หากการระบุเป้าหมายไม่ชัดเจน ต่อให้สร้างหน้าจออนุมัติที่เข้มงวดแค่ไหน ก็อาจมีภาชนะอื่นเคลื่อนที่ได้อยู่ดี คีย์หลักของการพักคุณภาพคือ รหัสสินค้า, ล็อตหรือซีเรียล, สถานที่จัดเก็บ, รูปแบบบรรจุ/รหัสภาชนะ, ปริมาณ, หน่วย, สถานะคุณภาพ หากเป็นงานระหว่างกระบวนการ (WIP) อาจต้องใช้ใบสั่งผลิต, กระบวนการ, โซนงาน, เวลาผ่านกระบวนการด้วย หากรวมสินค้าที่อยู่กับผู้รับจ้างนอกโรงงาน ต้องแยกเจ้าของกับสถานที่จริงออกจากกัน ฉลากระบุสินค้าควรมีทั้งข้อความที่อ่านได้ด้วยตาและรหัสสำหรับเครื่องอ่าน และหลังสแกนควรแสดงรหัสสินค้า, ล็อต, สถานะ, ปริมาณบนอุปกรณ์
แม้จะ “หยุดทั้งล็อต” ก็ต้องแยกว่าหยุดแค่บางภาชนะในล็อต หรือหยุดทั้งล็อตในทุกคลัง หากแคบเกินไปอาจพลาดการปนเปื้อน หากกว้างเกินไปอาจหยุดการส่งมอบ ในการตรวจสอบเบื้องต้นควรขยายขอบเขตเพื่อความปลอดภัย แล้วค่อยๆ ลดขอบเขตตามประวัติกระบวนการและหลักฐานการตรวจสอบ แต่ควรหลีกเลี่ยงการลดขอบเขตโดยอัตโนมัติ ต้องบันทึกเหตุผล, การอนุมัติ, รหัสเป้าหมาย หากมีการแบ่งหรือรวมล็อต WIP ข้ามใบสั่งผลิต สามารถตรวจสอบวิธีจัดการสายสัมพันธ์และปริมาณได้ที่ การบริหารจัดการแบ่งและรวมล็อต WIP
มาตรฐาน GS1 Global Traceability Standard ระบุข้อมูลหลักของเหตุการณ์ติดตาม ได้แก่ เวลา, รหัสระบุวัตถุเป้าหมาย, สถานที่, ขั้นตอนกระบวนการ, สถานะ, ผู้รับผิดชอบ ส่วน GS1 EPCIS 2.0 กำหนด disposition ที่แสดงสถานะหลังเหตุการณ์ และ persistentDisposition ที่คงอยู่จนกว่าจะมีการปลดล็อกอย่างชัดเจน โรงงานทุกแห่งไม่จำเป็นต้องใช้ EPCIS แต่แนวคิดการบันทึก “เริ่มพักคุณภาพ” และ “ปลดล็อกพักคุณภาพ” เป็นเหตุการณ์แทนการเขียนทับข้อมูลเดิมเป็นแนวทางที่ควรนำมาพิจารณา อ้างอิง: GS1 Global Traceability Standard, GS1 EPCIS 2.0

ระบุหน่วยของขอบเขตการพักคุณภาพให้ชัดเจน
ตัวอย่างเช่น ล็อตวัตถุดิบ R มี 100 กล่อง พบว่ากล่องหนึ่งมีบรรจุภัณฑ์เสียหาย ขั้นแรกต้องตัดสินใจว่าจะหยุดแค่กล่องที่เสียหาย, หยุด 10 กล่องที่อยู่ในหน่วยขนส่งเดียวกัน หรือหยุดทั้ง 100 กล่อง การตัดสินใจขึ้นกับชนิดของข้อบกพร่องและเส้นทางการกระจายสินค้า ในระบบควรบันทึก “หน่วยตรรกะที่พักคุณภาพ” กับ “หน่วยจริงที่สามารถยึดได้” แยกกัน และหากมีความแตกต่างควรแจ้งเตือน แม้จะพักคุณภาพ 100 กล่องในระบบ แต่หากตรวจสอบในพื้นที่ได้แค่ 98 กล่อง ก็ควรแสดง 2 กล่องที่ยังไม่พบว่าเป็นปัญหาที่ยังไม่ถูกแก้ไข
อย่าใช้แค่บาร์โค้ดยืนยันสินค้า ต้องคำนึงถึงฉลากหลุด, การบรรจุใหม่, การเปลี่ยนพาเลท, การอ่านผิดตอนกรอกข้อมูลด้วย หากเจ้าหน้าที่ตรวจสอบระบุรหัสใหม่แทนรหัสเดิม ต้องบันทึกรหัสเดิม, รหัสใหม่, เหตุผล, เวลา, ผู้อนุมัติ สิ่งเหล่านี้เกี่ยวข้องกับการออกแบบใบแสดงสถานะสินค้า ไม่ใช่แค่การทำให้ยอดคงเหลือในสต็อกตรงกันเท่านั้น
กำหนดการเปลี่ยนสถานะล่วงหน้า
โครงสร้างขั้นต่ำที่แนะนำคือ “พร้อมใช้งาน”, “รอตรวจสอบ”, “พักคุณภาพ”, “รอการตัดสิน”, “อยู่ระหว่างการแก้ไข”, “ใช้งานแบบมีเงื่อนไข”, “รอทิ้ง/คืนสินค้า”, “เสร็จสิ้น” อย่างไรก็ตาม เป้าหมายไม่ใช่การเพิ่มจำนวนสถานะ สิ่งสำคัญคือการระบุทีละบรรทัดว่าใครสามารถดำเนินการไปยังสถานะถัดไปได้ ต้องใช้หลักฐานอะไร และจะเกิดอะไรขึ้นกับสต็อกหรือการปฏิบัติงานในโรงงาน อย่าพยายามจับคู่สถานะบนหน้าจอกับหมวดหมู่สต็อกใน ERP, การอนุญาตหยิบใน WMS, หรือการอนุญาตการป้อนงานใน MES แบบหนึ่งต่อหนึ่ง แต่ให้จัดทำเป็นตาราง Mapping แทน
| เหตุการณ์ทางธุรกิจ | สถานะของสินค้าจริง | ตัวอย่างการดำเนินการที่ห้าม | ผู้รับผิดชอบหลัก | หลักฐานที่ต้องใช้ |
|---|---|---|---|---|
| คำสั่งตรวจสอบ | รอตรวจสอบ | การจอง, การป้อนงาน, การจัดส่งตามข้อกำหนด | ฝ่ายคุณภาพ/ฝ่ายรับเข้า | รหัสคำสั่งตรวจสอบและจำนวนที่เกี่ยวข้อง |
| พบความผิดปกติ | พักคุณภาพ | การหยิบ, การป้อนงาน, การจัดส่ง | ผู้แจ้งในหน้างาน, ฝ่ายคุณภาพตรวจสอบ | ตำแหน่งที่พบ, รูปถ่าย, รหัสสินค้าที่เกี่ยวข้อง |
| สืบสวนเสร็จสิ้น | รอการตัดสิน | ยังคงพักไว้ | ฝ่ายคุณภาพ | ค่าตรวจสอบ, สาเหตุ, ขอบเขตผลกระทบ |
| ตัดสินว่าผ่าน | พร้อมใช้งาน | ดำเนินการปกติหลังปลดล็อก | ผู้มีอำนาจฝ่ายคุณภาพ | ผู้ตัดสิน, วันเวลา, จำนวนที่ปลดล็อก |
| ตัดสินให้แก้ไข | อยู่ระหว่างการแก้ไข | การคืนสู่สต็อกปกติอัตโนมัติ | ฝ่ายคุณภาพ/ฝ่ายผลิต | ใบสั่งงาน, ผลงาน, ตรวจสอบซ้ำ |
| ตัดสินให้ทิ้ง/คืน | รอทิ้ง/คืนสินค้า | การคืนสู่สต็อกพร้อมใช้งาน | ฝ่ายคุณภาพ/คลังสินค้า/บัญชี | การอนุมัติ, ธุรกรรมการกำจัด, การตรวจสอบยอดคงเหลือ |
ควรแยก “ตัดสินแล้ว” กับ “ปลดล็อกแล้ว” ออกจากกัน แม้ฝ่ายคุณภาพจะบันทึกว่าผ่าน แต่ถ้าเปลี่ยนหมวดหมู่สต็อกใน ERP ไม่สำเร็จ ก็ไม่ควรอนุญาตให้จ่ายออก ในทางกลับกัน ถ้าเปลี่ยนหมวดหมู่ใน ERP ด้วยมือโดยไม่มีการตัดสิน สินค้าที่ยังไม่ผ่านการตัดสินอาจถูกจัดส่งได้ หากจะแสดงการเปลี่ยนสถานะในหน้าจอเดียว ก็ควรตรวจสอบการตอบสนองของแต่ละระบบ และหากยังไม่สะท้อนผล ให้แสดงเป็นสถานะผิดพลาดแยกต่างหาก
การปลดล็อกบางส่วนและปริมาณคงเหลือ
สมมติว่ามีการพักสินค้าล็อตเดียวกัน 100 ชิ้น หลังคัดแยกได้สินค้าผ่าน 80 ชิ้น, แก้ไข 15 ชิ้น, ทิ้ง 5 ชิ้น ตัวเลขนี้เป็นเพียงตัวอย่างสมมติ ไม่ใช่ค่าจริง สินค้าพัก 100 ชิ้นเดิมจะไม่ “ปลดล็อก” ทีเดียว แต่จะยืนยันจำนวนตามแต่ละวิธีการจัดการ ปริมาณพักคงเหลือคือ 100−80−15−5=0 อย่างไรก็ตาม การที่ 80 ชิ้นที่ผ่านถูกจองไปแล้ว, 15 ชิ้นที่แก้ไขกลายเป็นงานระหว่างกระบวนการ, หรือ 5 ชิ้นที่ทิ้งต้องทำบัญชีแยก เป็นธุรกรรมคนละรายการ นอกจากหลักการอนุรักษ์จำนวนแล้ว ต้องระบุปลายทางของแต่ละสถานะและผู้รับผิดชอบให้ชัดเจน
ในกรณีที่มีเศษ, การแปลงหน่วยระหว่างน้ำหนักกับจำนวน, การทดสอบทำลายตัวอย่าง, การแยกล็อต, หรือการรับสินค้าคืนจากผู้รับจ้างนอก ไม่สามารถปิดสมการด้วยสูตรเดียวได้ ต้องเพิ่มเกณฑ์การแปลงหน่วย, อัตราการได้ผลผลิต, ตัวอย่างที่ใช้, และการอนุมัติความแตกต่าง การที่จำนวนเหลือ 0 กับการที่ธุรกรรมทั้งหมดเสร็จสิ้นแล้วเป็นคนละเรื่อง หากยังมีธุรกรรมรออนุมัติทิ้ง หรือมีงานใน WMS ที่ยังไม่ดำเนินการ ต้องแสดงรายการนั้นเป็น “ยังไม่เสร็จสิ้น” แทนที่จะปิดงาน
จะกำหนดระบบใดเป็นต้นฉบับข้อมูล ERP・MES・WMS
โดยทั่วไป ERP จะเป็นต้นฉบับของข้อมูลสินค้า, สต็อกทางบัญชี, การจัดซื้อ, การขาย MES จะเป็นต้นฉบับของข้อมูลผลการผลิตและงานระหว่างกระบวนการ WMS จะเป็นต้นฉบับของข้อมูลสถานที่, ภาชนะ, งานคลังสินค้า อย่างไรก็ตาม ขอบเขตการครอบครองของแต่ละระบบในแต่ละบริษัทอาจแตกต่างกัน หากจะสร้างแอปพลิเคชันพักคุณภาพใหม่ ควรออกแบบให้เป็นต้นฉบับเฉพาะการตัดสินคุณภาพ, การอนุมัติ, และการเชื่อมโยงเหตุการณ์ โดยไม่เพิ่ม “ความจริงของสต็อก” อีกหนึ่งชุด ควรจัดทำรายการว่าระบบใดเป็นเจ้าของแต่ละสถานะ และไม่อนุญาตให้แก้ไขข้อมูลเดียวกันจากสองหน้าจอ
| ข้อมูล/การดำเนินการ | ระบบต้นฉบับที่เป็นไปได้ | บทบาทของระบบพักคุณภาพ | ขอบเขตที่ต้องตรวจสอบ |
|---|---|---|---|
| สินค้า/ล็อต/จำนวนสต็อก | ERP/WMS | อ้างอิงและล็อก ID เป้าหมาย | ความล่าช้าในการอัปเดต, หน่วย, สถานที่ |
| กระบวนการ/จำนวนงานระหว่างกระบวนการ | MES | แจ้งเหตุผิดปกติและสั่งบล็อกการป้อนงาน | ข้ามกระบวนการ, การแยก/รวมล็อต |
| การตัดสิน/เหตุผล/การอนุมัติ | ระบบคุณภาพ | เก็บเป็นต้นฉบับ | สิทธิ์, การตัดสินซ้ำ, บันทึกตรวจสอบ |
| การหยิบ/เคลื่อนย้าย | WMS | เชื่อมโยงการห้าม/อนุญาตงาน | อุปกรณ์ออฟไลน์, งานที่ออกไปแล้ว |
| หมวดหมู่สต็อก/การบันทึกต้นทุน | ERP | ขอธุรกรรมตามผลการตัดสิน | การยกเลิก, การส่งซ้ำ, การปิดบัญชี |
ในระบบ Quality orders ของ Microsoft มีการอธิบายกลไกการเชื่อมโยงการตรวจสอบกับการรับเข้า, การขาย, การผลิต และบล็อกจำนวนที่อยู่ระหว่างตรวจสอบ ในเอกสารทางการของ SAP การเปลี่ยนจากสต็อกตรวจสอบคุณภาพเป็นสต็อกพร้อมใช้งานเกี่ยวข้องกับการตัดสินใน QM และการบันทึกเปลี่ยนแปลงใน WMS ฟังก์ชันเหล่านี้เป็นคุณสมบัติเฉพาะของแต่ละผลิตภัณฑ์ แต่แสดงให้เห็นว่า “การตัดสินคุณภาพ” กับ “สถานะที่สามารถเคลื่อนย้ายในคลัง” เป็นกระบวนการคนละขั้นตอน อ้างอิง: Microsoft Quality orders, SAP Effect of the Usage Decision สำหรับสินค้าสำเร็จรูป โปรดดูที่ การบริหารตั้งแต่เสร็จงานจนรับเข้าเป็นสินค้าสำเร็จรูป

แยก “สั่งสำเร็จ” กับ “ยืนยันการสะท้อนผล” ในการเชื่อมโยงระบบ
เมื่อระบบคุณภาพส่งคำสั่งพักสินค้า ยังไม่ถือว่าการพักนั้นปลอดภัยจนกว่าจะได้รับการยืนยันว่ามีการบล็อกใน ERP, ยกเลิกงานหยิบที่ยังไม่ดำเนินการใน WMS, และห้ามป้อนงานใน MES ครบทุกระบบแล้วเท่านั้น แม้ API จะตอบสนองช้า ก็อาจมีการดำเนินการจริงเกิดขึ้นได้ การส่งซ้ำควรใช้รหัสเหตุการณ์เดิมเพื่อป้องกันการดำเนินการซ้ำซ้อนที่ฝั่งรับ หากมีระบบใดอัปเดตล้มเหลว ต้องแจ้งผู้รับผิดชอบและแสดงหยุดชั่วคราวที่หน้างานจ่ายออก
ในทางกลับกัน เมื่อสั่งปลดล็อก ไม่ควรเปิดอนุญาตทุกอย่างพร้อมกัน แต่ต้องดำเนินการตามลำดับโดยอิงกับการตัดสินและการทำธุรกรรมที่จำเป็นให้เสร็จสิ้นก่อน เช่น การปลดจอง, การคืนสู่สต็อกขายได้, การเริ่มหยิบใน WMS, การเริ่มป้อนงานใน MES ลำดับนี้ควรกำหนดตามลักษณะการใช้งานของสินค้า การจองอัตโนมัติให้กับคำสั่งซื้อที่มีอยู่เป็นอีกประเด็นหนึ่ง การปลดพักคุณภาพไม่ได้หมายความว่าสินค้าจะถูกจัดสรรให้ลูกค้ารายนั้นทันที
อุปกรณ์ออฟไลน์และงานที่ออกไปแล้ว
ในโรงงานไทย มักมีจุดที่สัญญาณสื่อสารไม่เสถียรในคลังหรือระหว่างกระบวนการ หากอุปกรณ์ออฟไลน์และยังแสดง “พร้อมใช้งาน” จากข้อมูลล่าสุดโดยไม่จำกัดเวลา อาจเกิดการหยิบสินค้าหลังจากพักคุณภาพแล้วได้ ควรกำหนดอายุข้อมูลแคชในอุปกรณ์ หากหมดอายุหรือซิงค์ล้มเหลว ให้หยุดธุรกรรมสำคัญของล็อตนั้นทันที หากสินค้าถูกจัดเข้าในงานหยิบไปแล้ว ต้องแยกวิธีการยกเลิกตามสถานะ เช่น ยังไม่เริ่ม, กำลังดำเนินการ, หรือเสร็จสิ้นแล้ว หากมีการเคลื่อนย้ายจริงเสร็จสิ้นแล้ว ไม่สามารถยกเลิกในระบบได้ ต้องออกงานตรวจสอบสถานที่และแยกเก็บ
ขั้นตอนมาตรฐานตั้งแต่แจ้งพักคุณภาพจนถึงปลดพัก
ขั้นตอนแรกคือการพบความผิดปกติและแยกสินค้าเบื้องต้น ผู้พบจะสแกนสินค้าจริงด้วยอุปกรณ์ ป้อนประเภทความผิดปกติ, เวลาที่พบ, กระบวนการ/สถานที่, จำนวน, รูปถ่าย, ระดับความเร่งด่วน ไม่จำเป็นต้องให้สิทธิ์ “ตัดสินคุณภาพ” กับผู้แจ้ง หลังแจ้ง ระบบจะหยุดธุรกรรมของสินค้านั้นตามกฎที่ตั้งไว้ และแจ้งฝ่ายคุณภาพ สินค้าที่สแกนไม่ได้ให้กำหนดรหัสชั่วคราวและเชื่อมกับรหัสจริงภายหลัง
ขั้นตอนที่สองคือการยืนยันขอบเขต ฝ่ายคุณภาพจะตรวจสอบการกระจายไปยังล็อตเดียวกัน, เครื่องจักร/ช่วงเวลาเดียวกัน, วัตถุดิบเดียวกัน, หรือปลายทางลูกค้าเดียวกัน หากต้องขยายขอบเขต ให้บันทึกเป็นเหตุการณ์พักใหม่ ไม่ควรเขียนทับจำนวนในเหตุการณ์เดิมจนประวัติหาย หากมีความเป็นไปได้ว่าสินค้าถูกจัดส่งไปแล้ว การจัดการพักคุณภาพอย่างเดียวไม่พอ ต้องเชื่อมโยงกับการแจ้งลูกค้า, การเรียกคืน, และขั้นตอนการตรวจสอบย้อนกลับ
ขั้นตอนที่สามคือการสืบสวนและตัดสิน ผูกค่าตรวจสอบ, เวอร์ชันสเปค, เครื่องมือวัด, รูปถ่าย, เงื่อนไขกระบวนการ, จำนวนตัวอย่าง, กฎการตัดสินกับแต่ละกรณี ผู้อนุมัติจะพิจารณาหลักฐานที่ขาดหรือครบ แล้วเลือก “ผ่าน”, “คัดแยก”, “แก้ไข”, “อนุมัติพิเศษ”, “คืน”, “ทิ้ง” เป็นต้น “อนุมัติพิเศษ” ขึ้นกับสัญญาลูกค้าและสิทธิ์ภายในองค์กร จึงไม่ควรมีปุ่มอนุมัติอัตโนมัติ หากต้องเปลี่ยนผลการตัดสิน ต้องไม่ลบผลเดิม แต่บันทึกเหตุผลและอนุมัติซ้ำ
ขั้นตอนที่สี่คือการสะท้อนผลในระบบและตรวจสอบสินค้าจริง อัปเดตหมวดหมู่สต็อก, สถานที่, งาน, การบันทึกต้นทุนตามผลการตัดสิน ตรวจสอบว่าปริมาณพักในระบบตรงกับจำนวนสินค้าจริงที่แยกเก็บหรือไม่ ปิดงานแยกสำหรับการย้ายสินค้าผ่าน, การออกใบสั่งใหม่สำหรับสินค้าที่แก้ไข, การขนส่งคืน, การบันทึกหลักฐานการทิ้ง สุดท้ายปิดกรณีและวิเคราะห์เวลาตั้งแต่พบจนสะท้อนผลในระบบ
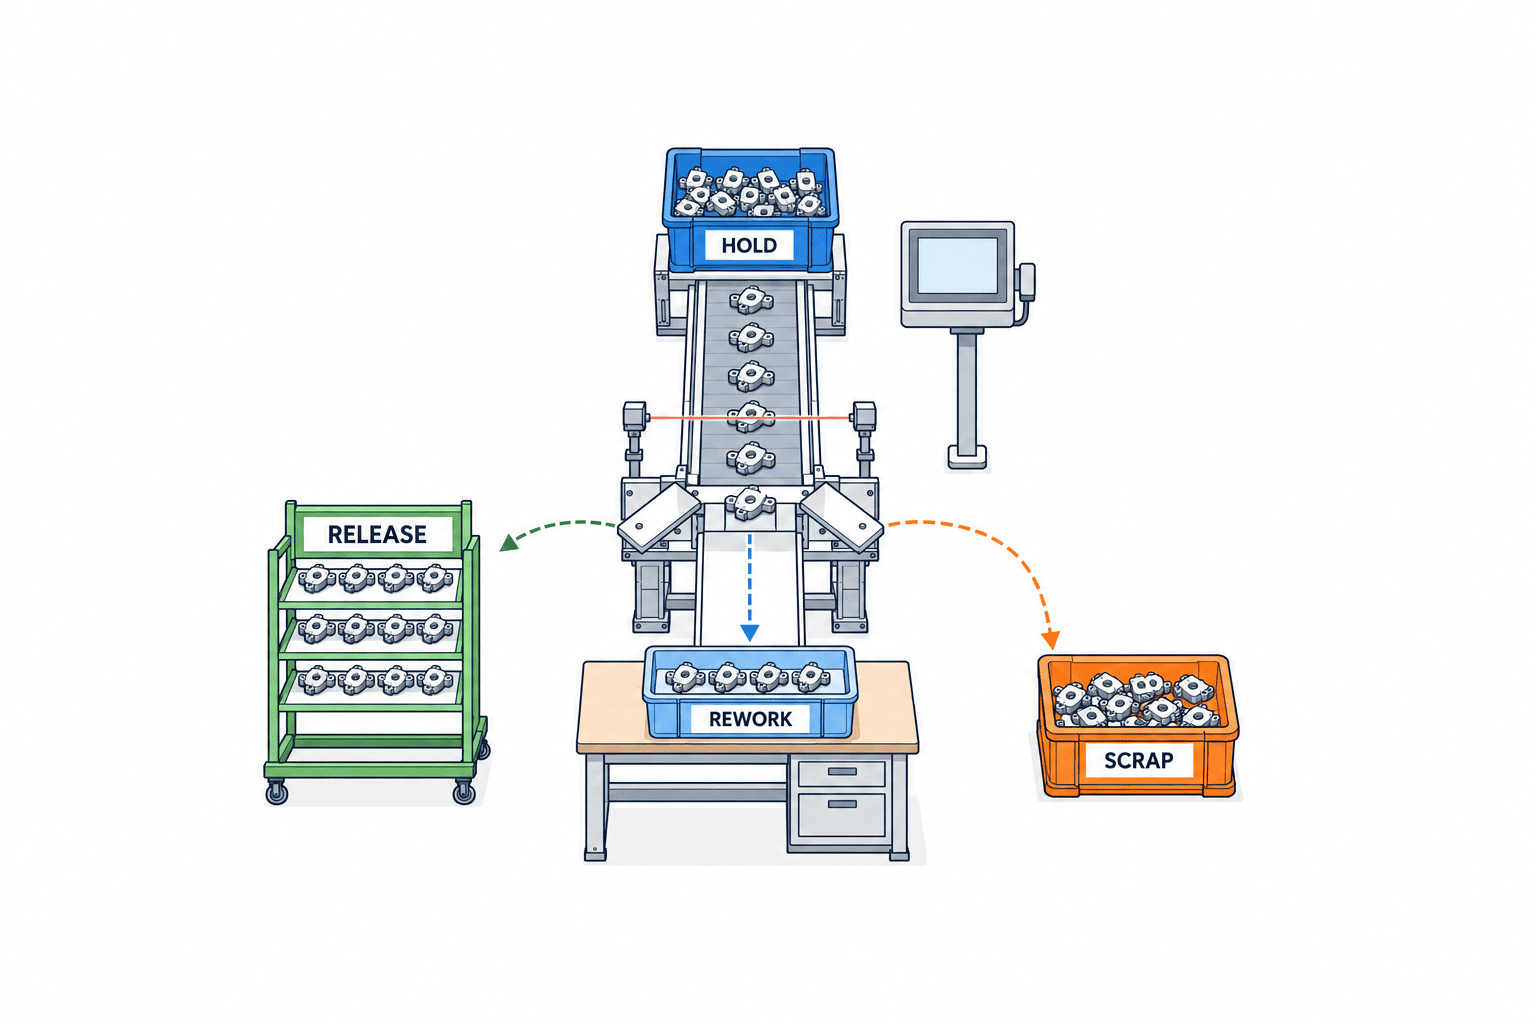
ป้องกันปัญหาการบล็อกซ้ำซ้อนและความคลาดเคลื่อนของยอดคงเหลือในสต็อก
ภายในสภาพแวดล้อม Microsoft Dynamics 365 เดียวกัน การใช้การบล็อกจากคำสั่งคุณภาพร่วมกับการบล็อกจากสถานะสินค้าคงคลังอาจสร้างธุรกรรมการบล็อกเพิ่มเติมและทำให้การตีความปริมาณที่พร้อมใช้งานซับซ้อนขึ้น ตัวอย่างนี้ไม่ได้กล่าวถึงการที่ ERP และ WMS ซึ่งเป็นคนละระบบหักจำนวนเดียวกันซ้ำ เมื่อใช้กลไกการบล็อกหลายแบบในผลิตภัณฑ์เดียว ให้ทดสอบรายละเอียดธุรกรรมและผลต่อการคำนวณแผน ส่วนการเชื่อมต่อระหว่างระบบต้องกำหนดแยกกันว่าแต่ละระบบหยุดการทำงานใด และระบบใดเป็นแหล่งข้อมูลหลักของจำนวนสินค้าคงคลัง อ้างอิง: Microsoft Inventory blocking
ในเชิงการออกแบบ จะต้องแยก “สิทธิ์ในการสั่งหยุดที่เป็นต้นฉบับ”, “ยอดคงเหลือสต็อกที่เป็นต้นฉบับ” และ “การหยุดงานในคลังสินค้า” ออกจากกัน แม้จะมีเหตุการณ์การพักสินค้าหนึ่งครั้งที่สั่งไปยังแต่ละระบบ ก็ต้องแน่ใจว่าสองระบบจะไม่หักลดยอดคงเหลือทางบัญชีเดียวกันซ้ำซ้อน ควรแยกคอลัมน์สำหรับยอดที่สามารถจัดสรรได้, สต็อกทางกายภาพ, จำนวนที่พักเพื่อรอการตรวจสอบคุณภาพ, จำนวนตัวอย่างสำหรับการตรวจสอบ, และจำนวนที่เตรียมทิ้ง พร้อมแสดงสถานการณ์ที่มีการบวก/ลบจำนวนเดียวกันในแต่ละกรณีด้วยภาพประกอบ ในการย้ายข้อมูลก่อนใช้งานจริง ต้องตรวจสอบการบล็อกที่ยังไม่ถูกปลดในระบบเดิมกับฉลากของสินค้าจริงให้ตรงกัน
นอกจากนี้ การพักสินค้าด้วยเหตุผลด้านคุณภาพไม่ควรใช้เป็น “เหตุผลในการปรับปรุงยอดสต็อก” สำหรับการตรวจนับสินค้าคงคลัง สถานะที่สินค้ามีอยู่แต่ไม่สามารถใช้งานได้ กับสถานะที่หาสินค้าไม่พบ เป็นคนละกรณีกัน หากพบความคลาดเคลื่อนของจำนวนสินค้าที่พักไว้ ต้องแยกการตัดสินสถานะคุณภาพกับการอนุมัติยอดคงเหลือออกจากกัน เพื่อป้องกันข้อผิดพลาดที่ยอดคงเหลือในบัญชีกลับมาโดยไม่มีสินค้าจริงหลังจากปลดพักสินค้า
ข้อกำหนดและเกณฑ์คัดเลือกที่ควรระบุใน RFP
ในการเปรียบเทียบระบบบริหารจัดการการพักสินค้าด้านคุณภาพ ควรให้ความสำคัญกับการป้องกันการเคลื่อนย้ายสินค้าผิดพลาดในกรณีข้อยกเว้น มากกว่าการนับจำนวนฟังก์ชันในรายการ RFP ควรระบุหน่วยระบุสินค้าของบริษัท, ระบบ ERP/MES/WMS ที่ใช้อยู่, กระบวนการที่เกี่ยวข้อง, ธุรกรรมที่ห้ามทำในแต่ละสินค้า, สิทธิ์, การอนุมัติ และขั้นตอนการกู้คืน หากแจ้งผู้ขายเพียงว่า “รองรับการจัดการคุณภาพ” อาจได้ข้อเสนอที่มีแค่หน้าจอบันทึกผลตรวจสอบ แต่ไม่มีฟังก์ชันควบคุมการหยิบหรือการเบิกสินค้า
ข้อกำหนดที่จำเป็น ได้แก่ การสแกน ID ของสินค้าที่เกี่ยวข้อง, การขยาย/ลดขอบเขต, การจัดการแยกตามจำนวน, การแนบหลักฐาน, การอนุมัติสองขั้นตอน, การแสดงสถานะการสะท้อนผลใน ERP/MES/WMS, ความสามารถในการส่งซ้ำโดยไม่เกิดธุรกรรมซ้ำ, การควบคุมขณะออฟไลน์, บันทึกตรวจสอบ, และการแสดงผลหลายภาษา ในโรงงานที่ใช้ทั้งภาษาไทย อังกฤษ และญี่ปุ่น ต้องใช้รหัสเหตุผลที่เหมือนกันโดยจัดการชื่อแสดงผลและคำอธิบายแยกตามภาษา เพื่อป้องกันความหมายของรหัสเหตุผลเปลี่ยนไปตามการแปล หากมีผู้ใช้งานเวียดนามให้เพิ่มภาษาเวียดนามด้วย การแจ้งเตือนไม่ควรพึ่งอีเมลอย่างเดียว แต่ควรให้ผู้ปฏิบัติงานเห็นรายการที่พักสินค้าได้จากหน้าจอทำงาน
| รายการใน RFP | คำถามที่แจ้งผู้ขาย | หลักฐานที่ใช้ตรวจรับ |
|---|---|---|
| การระบุสินค้าจริง | สามารถพักได้ทั้งระดับภาชนะและล็อตหรือไม่ | ผลการสแกนและรายการที่เกี่ยวข้อง |
| การควบคุมธุรกรรม | สามารถหยุดการจัดสรร, การหยิบ, การเบิก, การส่งออกแยกกันได้หรือไม่ | ผลการปฏิเสธแต่ละอุปกรณ์ |
| การจัดการบางส่วน | สามารถแยกสินค้าผ่าน, แก้ไข, ทิ้งในล็อตเดียวกันได้หรือไม่ | การบันทึกและโอนจำนวน |
| กรณีเชื่อมต่อผิดพลาด | ป้องกันการอัปเดตซ้ำหลัง API timeout ได้หรือไม่ | บันทึกการส่งซ้ำของเหตุการณ์เดียวกัน |
| สิทธิ์ | ผู้สร้างรายการไม่สามารถปลดพักสินค้าของตนเองได้หรือไม่ | ทดสอบการใช้งานตามสิทธิ์ |
| การตรวจสอบ | ติดตามการเปลี่ยนแปลงผลตัดสินได้หรือไม่ | ค่าเดิม, ค่าใหม่, เหตุผล, เวลา |
| ภาษา | ความหมายของรหัสตรงกันทุกภาษาไหม | ตรวจสอบหน้าจอ JA/EN/TH/VI |
เมื่อต้องเปรียบเทียบค่าใช้จ่าย ควรแยกประเมินค่าไลเซนส์เริ่มต้นและค่าพัฒนาระบบ, ค่าอุปกรณ์และฉลาก, การเชื่อมต่อ ERP/MES/WMS, การทำความสะอาดข้อมูล, การทดสอบ, การฝึกอบรม, การรองรับปัญหา, และการดำเนินงานต่อเนื่อง การออกแบบให้พักสินค้าทั้งหมดในล็อตจะช่วยป้องกันการไหลออกผิดพลาดได้ง่าย แต่ก็อาจกระทบต่อกำหนดส่งหากหยุดมากเกินไป ดังนั้นควรประเมินว่าระบบสามารถรวบรวมหลักฐานเพื่อจำกัดขอบเขตการพักสินค้าได้เร็วแค่ไหน ไม่ควรอ้างอิงตัวเลขในตารางเปรียบเทียบผลิตภัณฑ์เป็นมาตรฐานทั่วไป แต่ควรคำนวณจากจำนวนกรณีของบริษัทและโครงสร้างระบบที่มีอยู่
ใน FAT/SAT ควรทดสอบกรณียกเว้นมากกว่ากรณีปกติ
FAT คือการทดสอบในสภาพแวดล้อมของผู้ขายว่าระบบทำงานตามสเปก ส่วน SAT คือการทดสอบในสภาพแวดล้อมจริงของบริษัท รวมถึงอุปกรณ์, เครือข่าย, สิทธิ์การใช้งาน การทดสอบแค่กรณีปกติ “พักสินค้า→ตรวจสอบ→ผ่าน→ปลดพัก” ไม่เพียงพอที่จะประเมินประสิทธิภาพการป้องกันการส่งออกผิดพลาด อย่างน้อยควรทดสอบกรณีที่สินค้าที่พักไว้ถูกจัดสรรในออเดอร์เดิม, อยู่ระหว่างการหยิบใน WMS, อยู่ระหว่างเตรียมเบิกใน MES, หรืออุปกรณ์ออฟไลน์
ข้อมูลสำหรับทดสอบควรรวมทั้งกรณีพักทั้งล็อต, พักบางภาชนะในล็อต, ระดับซีเรียล, หลายคลัง, ตัวอย่างที่ต้องทำลาย, และการตรวจซ้ำหลังแก้ไข ในตัวอย่างสมมติ พักสินค้า 100 ชิ้น ผ่าน 80 ชิ้น, แก้ไข 15 ชิ้น, ทิ้ง 5 ชิ้น ต้องตรวจสอบว่ายอดรวมแต่ละสถานะ, ประเภทสต็อกใน ERP, ตำแหน่งใน WMS, จำนวนงานระหว่างผลิตใน MES, และธุรกรรมบัญชีตรงกัน ตัวเลขนี้เป็นเพียงสถานการณ์ทดสอบ ไม่ใช่ผลลัพธ์จริงของประสิทธิภาพการผลิต
สำหรับการทดสอบ API ล้มเหลว ให้สร้างเงื่อนไขที่คำขอถึงปลายทางแล้วแต่การตอบกลับหายไป หลังจากส่งซ้ำ ต้องตรวจสอบว่าเหตุการณ์พักสินค้าถูกนับเป็นหนึ่งครั้งและจำนวนไม่ถูกย้ายซ้ำ หากปลดพักสินค้าแล้ว ERP สำเร็จแต่ WMS ล้มเหลว ต้องไม่แสดง “เสร็จสิ้น” บนหน้าจอและต้องป้องกันไม่ให้เริ่มงานต่อ ควรกำหนดสิทธิ์ในการกู้คืน, จำนวนครั้งที่ส่งซ้ำ, และขั้นตอนการตรวจสอบด้วยมือเป็นเงื่อนไขการตรวจรับ
ตัวชี้วัดหลังการใช้งาน
ตัวชี้วัดที่ใช้เปรียบเทียบก่อนและหลังการใช้งานไม่ใช่แค่ “จำนวนกรณีพักสินค้าลดลงหรือไม่” เท่านั้น แต่ต้องติดตามเวลาตั้งแต่สร้างรายการจนสะท้อนผลในทุกระบบ, ความพยายามจัดสรรหรือหยิบสินค้าผิดระหว่างพัก, กรณีเกินกำหนด, ความคลาดเคลื่อนระหว่างยอดพักกับสินค้าจริง, กรณีที่ยังไม่สะท้อนผลหลังตัดสิน, การปลดพักซ้ำ, อัตราการไม่กรอกรหัสเหตุผล แม้จำนวนกรณีจะเพิ่มขึ้นชั่วคราว ก็อาจเป็นเพราะกรณีที่เคยถูกละเลยในกระดาษหรือปากเปล่าถูกเปิดเผยมากขึ้น ควรปรับตัวหารเป็นจำนวนกรณีรับเข้า, จำนวนล็อตผลิต, หรือจำนวนที่ตรวจสอบ แล้วเปรียบเทียบแยกตามกระบวนการ
ควรประเมินความสะดวกของผู้ใช้งานด้วย เช่น เวลาตั้งแต่สแกนจนพักสินค้าชั่วคราว, จำนวนครั้งที่ต้องกรอกข้อมูลซ้ำในอุปกรณ์, เวลาที่ไม่มีผู้อนุมัติในกะกลางคืน, จำนวนวันที่สินค้าค้างในชั้นพัก ไม่ใช่แค่ฝ่ายคุณภาพ แต่คลังสินค้า, วางแผน, ฝ่ายขาย, ซ่อมบำรุง, บัญชี ต่างก็ดูกรณีเดียวกันในมุมต่าง ๆ ดังนั้น ID กรณีและเวลาปรับปรุงจึงสำคัญ การปรับปรุงตัวชี้วัดอาจได้ผลจากการทบทวนเงื่อนไขอนุมัติหรือผู้รับแจ้ง มากกว่าการเพิ่มฟังก์ชัน
ในช่วงทดลองใช้งาน ต้องยืนยันกับชิ้นงานจริงว่าระบบ “หยุด” การทำงานได้
การทดลองครั้งแรกไม่ควรจบแค่การบันทึกใบพักคุณภาพและตรวจดูหน้าจอ ให้เตรียมคำสั่งหยิบสินค้าและคำสั่งผลิตที่ออกให้กับล็อตเป้าหมายไปแล้ว จากนั้นเมื่อเปิดรายการพักคุณภาพ ให้สแกนฉลากของชิ้นงานจริงเพื่อยืนยันว่าเครื่องปลายทางในคลังสินค้าและหน้างานผลิตปฏิเสธชิ้นงานเหล่านั้น แม้จำนวนสินค้าคงคลังในระบบทดสอบจะเปลี่ยนไป แต่หากคำสั่งเดิมยังค้างอยู่บนเครื่องของพนักงาน ก็ยังมีโอกาสหยิบส่งผิดหรือนำชิ้นงานเข้ากระบวนการผิด ต้องทดสอบทั้งขั้นตอนย้ายชิ้นงานไปยังชั้นวางกักกัน และขั้นตอนติดตามชิ้นงานที่ย้ายไม่ได้ในสถานะ “ยังไม่ยืนยันตำแหน่ง”
การปลดพักคุณภาพบางส่วนหลังการตัดสินผล ให้ทดสอบด้วยตัวอย่าง 100 กล่อง โดย 80 กล่องผ่าน 15 กล่องรอตรวจซ้ำ และ 5 กล่องรอดำเนินการทิ้ง ยืนยันว่าเฉพาะ 80 กล่องที่ผ่านเท่านั้นกลับไปอยู่ในขอบเขตที่สามารถจอง หยิบ และนำเข้ากระบวนการผลิตได้ ส่วนอีก 20 กล่องยังคงถูกห้ามใช้งานและมีฉลากแสดงสถานะเดิม หากส่งคำสั่งปลดพักคุณภาพซ้ำ จำนวน 80 กล่องต้องไม่ถูกบวกซ้ำ แม้ยอดรวมจะตรงกัน แต่ถ้าระบบยอมให้สแกนกล่องจากล็อตอื่นปะปนใน 80 กล่องที่ปลดแล้ว ก็ยังไม่ผ่านเกณฑ์รับมอบ ต้องตรวจสอบทั้งจำนวน รหัสสินค้า ล็อต รหัสภาชนะ และตำแหน่งจัดเก็บ
ก่อนเปลี่ยนไปใช้ระบบจริง ให้กำหนดเวลาตัดยอดสำหรับย้ายกรณีพักคุณภาพที่ยังเปิดอยู่จากระบบเดิมไประบบใหม่ และป้องกันไม่ให้ชิ้นงานจริงเดียวกันถูกปลดพักคุณภาพพร้อมกันจากหน้าจอทั้งสองระบบ รายการย้ายข้อมูลควรมีรหัสกรณี จำนวนที่เกี่ยวข้อง จำนวนที่ตรวจยืนยันกับของจริงแล้ว ผลการตัดสินล่าสุด และธุรกรรมค้างในระบบเดิม การตัดสินใจย้อนกลับไปใช้ระบบเดิมต้องพิจารณาว่ายังสามารถหยุดการใช้ชิ้นงานจริงได้อย่างปลอดภัยหรือไม่ ไม่ใช่ดูเพียงว่าระบบใหม่หยุดทำงานหรือไม่ หลังการกู้คืน ฝ่ายคุณภาพและคลังสินค้าควรร่วมกันตรวจสอบประวัติเหตุการณ์จากทั้งสองระบบด้วยรหัสกรณี และอนุมัติยืนยันว่าไม่มีการปลดพักคุณภาพซ้ำหรือรายการพักคุณภาพที่ยังไม่ถูกบังคับใช้
ในการบันทึกผลการทดสอบ อย่าตัดสินว่าผ่านเพียงเพราะ “กดปุ่มได้” หรือ “API ตอบกลับว่าสำเร็จ” สำหรับแต่ละกรณี ให้เก็บภาพชิ้นงานจริงขณะเริ่มพักคุณภาพ รหัสภาชนะที่สแกน เหตุผลที่เครื่องปลายทางแสดงว่าห้ามดำเนินการ รหัสเหตุการณ์ที่แต่ละระบบได้รับ และจำนวนที่ตรวจยืนยันกับของจริงหลังปลดพักคุณภาพ หากพนักงานคลังสินค้าที่ไม่ทราบสถานะพักคุณภาพพยายามหยิบสินค้า ให้ตรวจสอบเวลาและเครื่องปลายทางที่ปฏิเสธการหยิบนั้น ทดสอบเงื่อนไขเดียวกันซ้ำในกะกลางคืนหรือที่ผู้รับจ้างภายนอก ซึ่งอาจไม่มีเจ้าหน้าที่คุณภาพอยู่ ณ จุดปฏิบัติงาน และยืนยันว่าผู้ปฏิบัติหน้าที่แทนไม่สามารถปลดพักคุณภาพเองโดยไม่มีสิทธิ์ หากกรณีทดสอบรับมอบไม่ผ่าน หลังแก้ไขให้ทดสอบซ้ำด้วยล็อตเดิมและลำดับการปฏิบัติงานเดิม พร้อมเก็บหลักฐานว่าหน้าจอ บัญชีสินค้าคงคลัง และฉลากบนชิ้นงานจริงตรงกัน
การออกแบบการใช้งานในโรงงานไทย
ในโรงงานไทย มักมีการใช้ภาษาไทยในหน้างาน ภาษาอังกฤษสำหรับลูกค้าหรือบริษัทในเครือ และภาษาญี่ปุ่นสำหรับสำนักงานใหญ่ในกรณีเดียวกัน การใช้ข้อความอิสระที่แปลแบบอัตโนมัติอาจทำให้การตัดสินใจคลาดเคลื่อนได้ จึงควรกำหนดรหัสกลางสำหรับรหัสเหตุผล, รหัสผลตัดสิน, รหัสวิธีการจัดการ และจัดการคำอธิบายและตัวอย่างการใช้งานแยกตามภาษา ข้อความอิสระควรเก็บต้นฉบับไว้ แม้จะมีการแปลเพิ่มก็ไม่ควรลบต้นฉบับ กำหนดผู้มีสิทธิ์ตัดสินคุณภาพและตัวแทนในเวลากลางคืนให้ชัดเจน เพื่อให้สามารถพักสินค้าชั่วคราวได้แม้ไม่มีผู้อนุมัติ
หากเกี่ยวข้องกับสินค้าส่งออกหรือวัตถุดิบ BOI อาจมีข้อกำหนดการบันทึกและอนุมัติแยกสำหรับการปลดพัก, คืนสินค้า, ทิ้ง, หรือทำลาย ระบบพักสินค้าด้านคุณภาพเพียงอย่างเดียวไม่สามารถรับรองความถูกต้องตามกฎหมายภาษี, ศุลกากร, หรือ BOI ได้ ผู้เชี่ยวชาญต้องตรวจสอบเงื่อนไขการจดทะเบียนของธุรกิจและแนวปฏิบัติจริง แล้วเชื่อมโยงเลขที่เอกสารภายนอกที่จำเป็นกับแต่ละกรณี หากต้องการจัดการถึงขั้นตอนการทิ้งสินค้า สามารถดูรายละเอียดในบทความระบบบริหารเศษวัสดุในไทย
แม้จะใช้รหัสสินค้าเดียวกันระหว่างแต่ละสาขา แต่กฎการจัดเก็บ, สถานะคลัง, หน่วยนับ, และวิธีการกำหนดล็อตอาจต่างกัน ควรเลือกสาขาเป้าหมายแรก, เริ่มจากกลุ่มสินค้าที่มีการพักบ่อยและกระบวนการที่มีการเคลื่อนย้ายสินค้าสูง เพื่อทดสอบขอบเขตการเชื่อมต่อได้ง่ายขึ้น แต่แม้จะเป็นการนำร่อง ก็ต้องกำหนดขอบเขตการเคลื่อนย้ายสินค้าระหว่างสาขาให้ชัดเจน เพื่อไม่ให้สินค้าที่สามารถย้ายข้ามสาขาหลุดจากการควบคุม ในการฝึกอบรมผู้ใช้งาน ควรสอนทั้ง “วิธีสร้างรายการให้เร็ว” และ “ต้องตรวจสอบอะไรเมื่อไม่สามารถปลดพักสินค้าได้”
FAQ: คำถามที่พบบ่อยเกี่ยวกับการนำระบบบริหารจัดการสินค้าพักคุณภาพมาใช้
ระบบบริหารจัดการสินค้าพักคุณภาพกับระบบใบรายงานผลการตรวจสอบเหมือนกันหรือไม่?
ไม่เหมือนกัน ระบบใบรายงานผลการตรวจสอบจะเน้นที่การบันทึกและออกผลค่าที่วัดได้และผลสอบผ่าน/ไม่ผ่าน ส่วนระบบบริหารจัดการสินค้าพักคุณภาพจะควบคุมการจอง การนำเข้า การเคลื่อนย้าย และการจัดส่งของสินค้าจริงทั้งก่อนและหลังการตัดสินใจ พร้อมทั้งกำหนดจำนวนที่ต้องดำเนินการและสถานะของสต็อก ทั้งสองระบบสามารถเชื่อมโยงกันได้ผ่าน ID คำสั่งตรวจสอบหรือ ID ล็อต แม้ใบรายงานผลจะเสร็จสิ้นแล้ว แต่หากการอัปเดตประเภทสต็อกล้มเหลว กรณีสินค้ารอการตัดสินใจก็ยังไม่ถือว่าสิ้นสุด
สินค้าพักคุณภาพควรหยุดทั้งล็อตหรือไม่?
ไม่สามารถกำหนดเป็นมาตรฐานเดียวกันได้ ต้องพิจารณาจากกลไกการเกิดข้อบกพร่อง การปะปนกันในล็อตเดียวกัน ความแม่นยำของการบันทึกกระบวนการและเวลา รวมถึงข้อกำหนดของลูกค้า ในบางกรณีอาจเริ่มจากการหยุดในวงกว้างก่อน แล้วค่อยจำกัดขอบเขตโดยมีหลักฐานและได้รับการอนุมัติ ควรแยกจำนวนตัวอย่างที่ตรวจสอบกับจำนวนที่รอการตัดสินใจเป็นคนละรายการ และกำหนดเป็นกฎชัดเจนว่าจะหยุดทั้งล็อตหรือบางส่วน
ใช้แค่สถานะสต็อกใน ERP เพียงพอหรือไม่?
แม้จะสามารถหยุดการจองหรือการจัดส่งใน ERP ได้ แต่ไม่ได้หมายความว่าจะหยุดงานที่ออกจากเครื่องปลายทางในโรงงาน การนำเข้าใน MES สินค้าที่อยู่กับผู้รับจ้างภายนอก หรือการดำเนินการแบบออฟไลน์ได้เสมอไป หาก ERP ที่มีอยู่สามารถควบคุมธุรกรรมที่จำเป็นทั้งหมดและจัดการบันทึกการตัดสินใจและการตรวจสอบได้ครบถ้วน ก็อาจไม่จำเป็นต้องมีระบบเพิ่มเติม การตัดสินใจนำระบบควรพิจารณาจากผลการทดสอบธุรกรรมที่เกี่ยวข้อง ไม่ใช่ชื่อผลิตภัณฑ์
จะประเมินค่าใช้จ่ายของระบบบริหารจัดการสินค้าพักคุณภาพอย่างไร?
ค่าใช้จ่ายจะแตกต่างกันมากตามจำนวนกรณีที่ต้องรอการตัดสินใจ หน่วยที่ใช้ระบุ จุดที่เกี่ยวข้อง จำนวนภาษาที่ต้องรองรับ API ของ ERP/MES/WMS อุปกรณ์ปลายทาง ฉลาก ข้อกำหนดการอนุมัติและตรวจสอบ อย่าสับสนระหว่างราคาหน้าจอสำหรับจุดเดียวกับต้นทุนรวมของการหยุดสินค้าจริงในหลายจุด ควรแนบสถานการณ์ทดสอบทั้งงานปกติและกรณีผิดปกติใน RFP และขอให้แยกรายการค่าใช้จ่ายเริ่มต้นกับค่าใช้จ่ายในการดำเนินงานตามแต่ละฟังก์ชัน
สามารถยกเลิกป้ายแดงกระดาษได้หรือไม่?
แม้จะมีการบล็อกทางอิเล็กทรอนิกส์แล้ว แต่การแสดงผลที่พนักงานเห็นสินค้าจริงและเข้าใจได้ทันทีนั้นยังจำเป็นอยู่ การจะคงป้ายแดงไว้หรือเปลี่ยนเป็นฉลากพิมพ์หรือแสดงผลบนอุปกรณ์ปลายทาง ควรพิจารณาจากความปลอดภัยในหน้างานและสภาพแวดล้อมการสื่อสาร หากยังคงใช้กระดาษ ควรใส่รหัส ID ร่วมและโค้ดสแกนเพื่อป้องกันไม่ให้กรณีในระบบขาดการเชื่อมโยงกับหมายเลขที่เขียนด้วยมือ
สรุป
หัวใจของการนำระบบบริหารจัดการสินค้าพักคุณภาพมาใช้ ไม่ใช่แค่หน้าจอบันทึกผลการตรวจสอบ แต่คือการหยุดสินค้าจริงได้อย่างแน่นอน และหลังจากตัดสินใจโดยมีหลักฐานแล้ว จึงคืนเฉพาะจำนวนที่จำเป็นเข้าสู่ธุรกรรมที่ถูกต้อง ควรกำหนด ID ที่เกี่ยวข้อง การเปลี่ยนสถานะ การห้ามดำเนินการต่างๆ ต้นฉบับของ ERP/MES/WMS การปลดล็อกบางส่วน และวิธีดำเนินการเมื่อการเชื่อมโยงล้มเหลวให้ชัดเจนล่วงหน้า ใน RFP และ FAT/SAT ควรทดสอบทั้งกรณีปกติและกรณีที่มีการออกพิกกิ้งแล้ว อุปกรณ์ออฟไลน์ การดำเนินการบางส่วน และการส่ง API ซ้ำ เพื่อยืนยันว่าปริมาณสินค้าจริงและในระบบตรงกัน
หากโรงงานในไทยกำลังอยู่ในขั้นตอนพิจารณาการเชื่อมโยงสินค้าพักคุณภาพกับสต็อกและกระบวนการผลิต สามารถจัดระเบียบขอบเขตการหยุดและเงื่อนไขการทดสอบโดยอ้างอิงจากกระบวนการทำงานปัจจุบันและระบบที่มีอยู่ หากต้องการ ปรึกษากับ TOMAS TECH กรุณาแจ้งรายการสินค้า วิธีระบุล็อต ระบบ ERP/MES/WMS ที่ใช้อยู่ และกรณีสินค้ารอการตัดสินใจที่พบปัญหาล่าสุด เพื่อให้สามารถระบุประเด็นได้ชัดเจนยิ่งขึ้น
ข้อมูลอ้างอิง
- Microsoft Learn: คำสั่งคุณภาพ (Quality orders)
- Microsoft Learn: การบล็อกสต็อก (Inventory blocking)
- Microsoft Learn: รหัสการจัดการล็อต (Batch disposition codes)
- SAP Help: ผลกระทบของการตัดสินใจการใช้งาน (Effect of the Usage Decision)
- SAP Help: หมวดหมู่สต็อก (Stock Category)
- GS1: มาตรฐานการตรวจสอบย้อนกลับทั่วโลก (Global Traceability Standard)
- GS1: EPCIS 2.0


