


การเปลี่ยนงานหยิบชิ้นส่วนใส่กล่องให้เป็นระบบดิจิทัลอย่างเดียวไม่สามารถป้องกันของขาดหรือใช้ชิ้นส่วนผิดได้ ระบบจัดการคิทสำหรับโรงงานต้องเชื่อมฉบับแก้ไขของใบสั่งผลิต รายการชิ้นส่วนที่ต้องจัดชุด ตำแหน่งจัดเก็บ ล็อตและจำนวนที่หยิบจริง การอนุมัติชิ้นส่วนทดแทน การตรวจความครบของคิท และการรับมอบที่ไลน์ บทความนี้จัดทำสำหรับทีมวางแผนผลิต คลังสินค้า คุณภาพ และ IT ของโรงงานในไทยที่กำลังจัดซื้อระบบ โดยอธิบายขอบเขตธุรกรรม ข้อยกเว้น RFP และการตรวจรับ FAT/SAT จุดเน้นคือความครบและความถูกต้องของคิทตามใบสั่งผลิต มิใช่การหยิบสินค้าส่งออกทั่วไปหรือวิธีขนส่งกล่องไปยังไลน์
กำหนดความหมายของ “คิทครบ” ให้ชัดก่อน
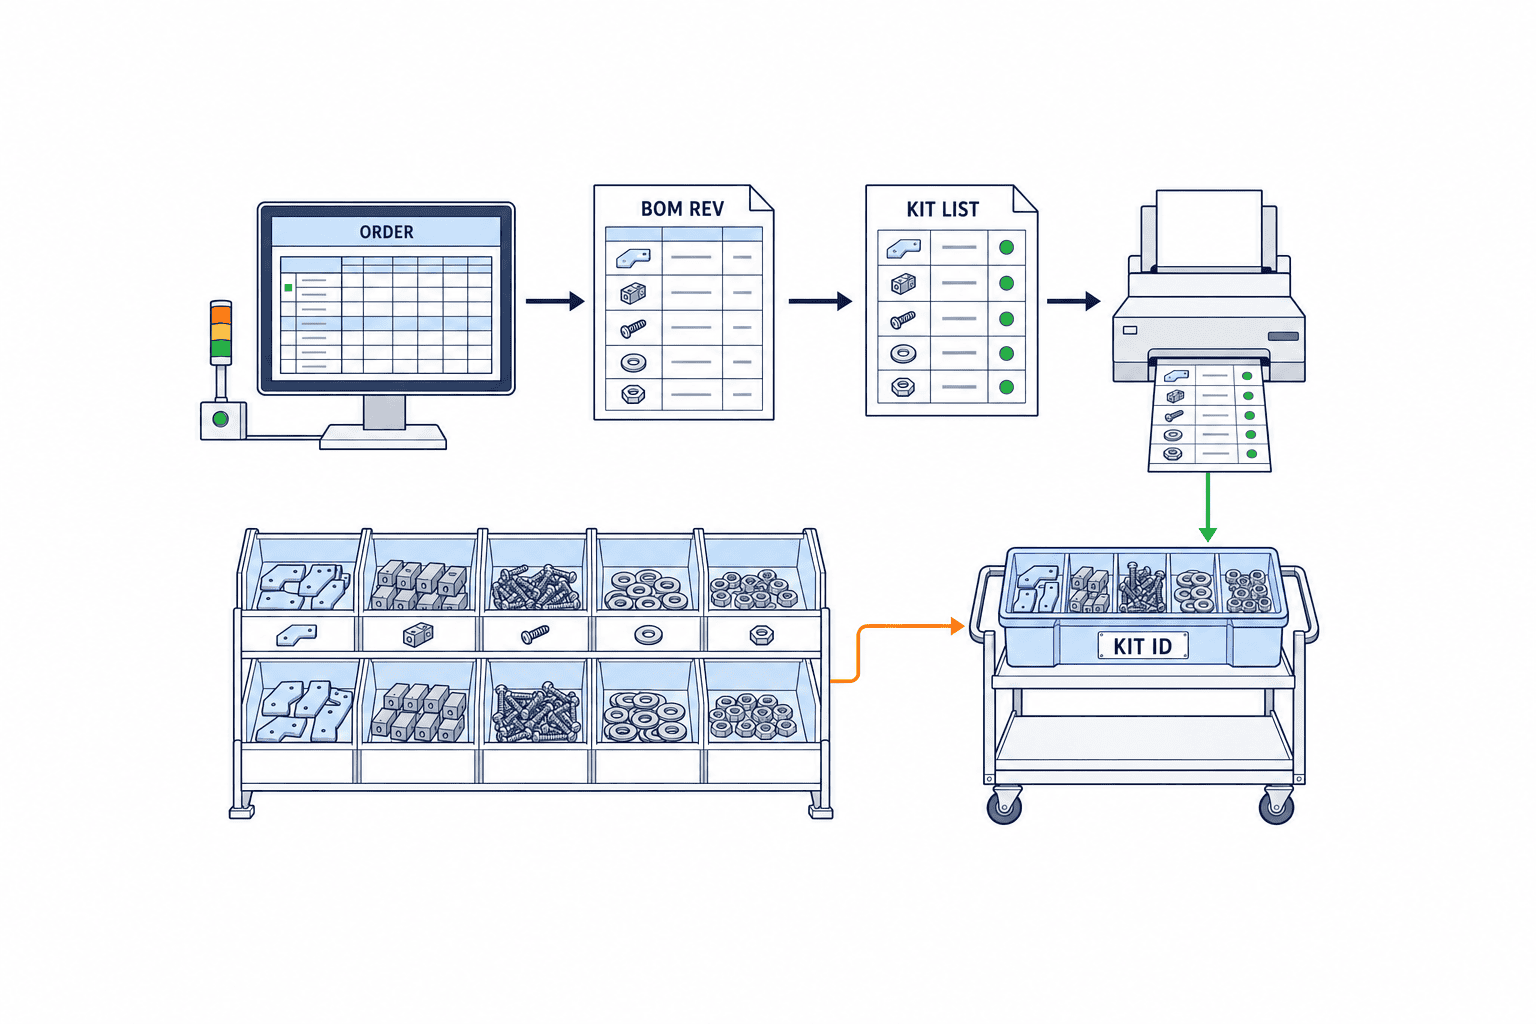
คิทคือหน่วยของจริงที่พร้อมส่งให้ใบสั่งผลิตและขั้นตอนงานที่ระบุ โดยมีชิ้นส่วน ฉบับแก้ไข จำนวน และล็อตที่ใช้ได้ครบ หน่วยนั้นอาจเป็นกล่อง ถาด รถเข็น หรือช่องชั้นวาง แต่ต้องมี Kit ID ที่ไม่ซ้ำ จากรหัสนี้ควรย้อนดูใบสั่งผลิตและฉบับแก้ไข ผลิตภัณฑ์ ขั้นตอน จำนวนผลิต ฉบับ BOM รายการหยิบ ภาชนะย่อย และปลายทางได้ หากหนึ่งคิทต้องใช้สองกล่อง ให้กำหนดรหัสภาชนะลูกใต้รหัสหลัก หรือกำหนดกติกาแยกคิทที่ชัดเจน
เอกสารของ Microsoft อธิบายว่าใบสั่งผลิตสถานะ Released เปิดให้ปฏิบัติงานในโรงงานและคลัง และอาจสร้างงานหยิบวัตถุดิบจากปริมาณที่กันไว้จริงก่อนปล่อยใบสั่ง เอกสาร Oracle ก็อธิบายการหยิบวัสดุสำหรับใบสั่งงานที่ปล่อยแล้วไปยังพื้นที่จ่ายของเพื่อผลิต ตัวอย่างเหล่านี้ช่วยให้เห็นเส้นแบ่งระหว่างการอนุญาตให้ผลิต ความต้องการวัสดุ และงานคลัง แต่แต่ละ ERP มีการตั้งค่าต่างกัน ต้องตรวจการทำงานของระบบตนเอง ดู Microsoft: Release production orders และ Oracle: How You Pick Materials for Work Orders
ก่อนสร้างไฟเขียวว่า “ครบ” ให้ทุกฝ่ายตอบตรงกันห้าข้อ: ขาดหนึ่งรายการแล้วจบคิทได้หรือไม่ ชิ้นส่วนทดแทนที่อนุมัติแล้วนับแทนรายการเดิมอย่างไร ของที่ถูกกักคุณภาพหรือหมดอายุทำให้คิทอยู่สถานะใด คิทที่ตรวจในคลังแล้วแต่ไลน์ยังไม่รับถือว่าอะไร และเมื่อใบสั่งหรือ BOM เปลี่ยนจะตรวจคิทเดิมซ้ำอย่างไร “หยิบเสร็จ” “ตรวจคิทเสร็จ” “ไลน์รับแล้ว” และ “ใช้วัสดุแล้ว” เป็นคนละเหตุการณ์
แยกขอบเขตจากการหยิบทั่วไป การกันสต็อก และการส่งของเข้าไลน์
การหยิบทั่วไปตรวจว่าหยิบรหัสสินค้าและจำนวนตรงกับคำสั่งหรือใบย้าย คิทเพิ่มข้อกำหนดเรื่อง BOM ตามฉบับใบสั่ง ลำดับขั้นตอน ความครบของหลายรายการพร้อมกัน การตรวจภาชนะ การจัดการของขาด และการส่งมอบไลน์ แม้แต่ละรายการถูกต้องทั้งหมดที่หยิบแล้ว คิทก็ยังไม่ครบหากยังขาดอีกรายการ จึงควรแยกตัวชี้วัดความถูกต้องของการหยิบกับความครบของคิท
การกันสต็อกเป็นคำสัญญาเชิงข้อมูลว่าจะให้สินค้าแก่ใบสั่งหนึ่ง ตอนหยิบจริงอาจพบของไม่อยู่ที่ชั้น ล็อตต่างจากข้อมูล ภาชนะปะปน หรือสต็อกถูกกักคุณภาพ หน้าจอกันสต็อกจึงพิสูจน์ไม่ได้ว่าคิทของจริงครบ ในทางกลับกัน คิทที่หยิบแล้วไม่สามารถย้ายไปใช้กับใบสั่งอื่นอัตโนมัติ ต้องตรวจฉบับ BOM ข้อจำกัดล็อต และการอนุมัติใหม่ เก็บหลักฐานการกันสต็อก การตรวจของจริง และการใช้ที่ขั้นตอนงานแยกกัน
ระบบขนส่งชิ้นส่วนข้างไลน์กำหนดว่าภาชนะไปถึงจุดทำงานเมื่อใดและอย่างไร ส่วนระบบคิทกำหนดว่าภายในภาชนะตรงกับใบสั่งและมีหลักฐานการรับหรือไม่ หากต้องการออกแบบเส้นทางและสัญญาณเติมของ ดูคู่มือระบบจ่ายชิ้นส่วนข้างไลน์ หากเลือกวิธีแนะนำการหยิบด้วยแสงหรือภาพ ดูคู่มือระบบ Projection Picking บทความนี้เน้นการนำหลักฐานการหยิบมาเป็นสถานะความครบของคิท
ตรึงฉบับใบสั่งและ BOM ก่อนสร้างรายการคิท
ข้อมูลต้นทางต้องมากกว่าเลขใบสั่งผลิต รับฉบับแก้ไขของใบสั่ง รหัสและฉบับผลิตภัณฑ์ จำนวนผลิต ขั้นตอน เวลาเริ่ม ไลน์ปลายทาง ฉบับและวันที่มีผลของรายการวัสดุ กฎชิ้นส่วนทดแทน และข้อจำกัดล็อต หากเปิดหน้าจอแล้วระบบคำนวณรายการใหม่จาก BOM ล่าสุดทุกครั้ง การเปลี่ยนแบบหลังปล่อยใบสั่งอาจเปลี่ยนคิทเดิมโดยไม่มีใครรู้ ควรเก็บภาพข้อมูลของโครงสร้างที่มีผลตอน Released และจัดการการเปลี่ยนแปลงเป็นเหตุการณ์ใหม่ พร้อมผู้อนุมัติ เหตุผล ความต่างระหว่างฉบับ และคิทที่ได้รับผลกระทบ
แต่ละบรรทัดของรายการคิทควรมีใบสั่ง ขั้นตอน ฉบับชิ้นส่วน จำนวนและหน่วยที่ต้องใช้ กฎล็อตหรืออายุคงเหลือ สิทธิ์ใช้ทดแทน วิธีปัดเศษ ที่จ่ายของ และลำดับความเร่งด่วน จำนวนใน BOM ที่เป็นชิ้นไม่ได้เท่ากับจำนวนถุง รีล หรือภาชนะที่ชั่งเสมอ กำหนดตัวคูณหน่วยและการปัดเศษ เมื่อแบ่งถุงเปิดใช้ให้สองคิท ให้บันทึกจำนวนคงเหลือจริงและรหัสคิททั้งคู่ แยกจำนวนจำเป็น จำนวนสำรอง และคำขอเติมภายหลัง อย่าเปลี่ยนกติกา “หยิบเผื่อนิดหน่อย” ให้กลายเป็นสต็อกในไลน์ที่มองไม่เห็น
การยกเลิกใบสั่ง เปลี่ยนจำนวน เปลี่ยนไลน์ หรือเปลี่ยนลำดับขั้นตอนต้องมีวิธีจัดการของตัวเอง อย่าปรับคิทที่หยิบแล้วเป็น “ยังไม่เริ่ม” ทั้งที่ของจริงอยู่บนรถ ให้กักคิทที่กระทบและเลือกตรวจซ้ำ คืนของ โอนใช้งาน หรือหยิบเพิ่มอย่างมีการอนุมัติ เก็บรหัสเดิม รหัสใหม่ ความต่าง ผู้ทำ และเวลา เอกสารการเชื่อม MES ของ Microsoft แยกเหตุการณ์การปล่อยใบสั่ง ข้อมูลอ้างอิงอย่าง BOM และข้อความการใช้วัสดุ หากรับเหตุการณ์ปล่อยใบสั่งแล้วดึงข้อมูล BOM ไม่ได้ ให้เข้าคิวข้อยกเว้นแทนสร้างคิทว่าง ดู Microsoft: MES integration
ตรวจตำแหน่ง ล็อต และจำนวนกับของจริง
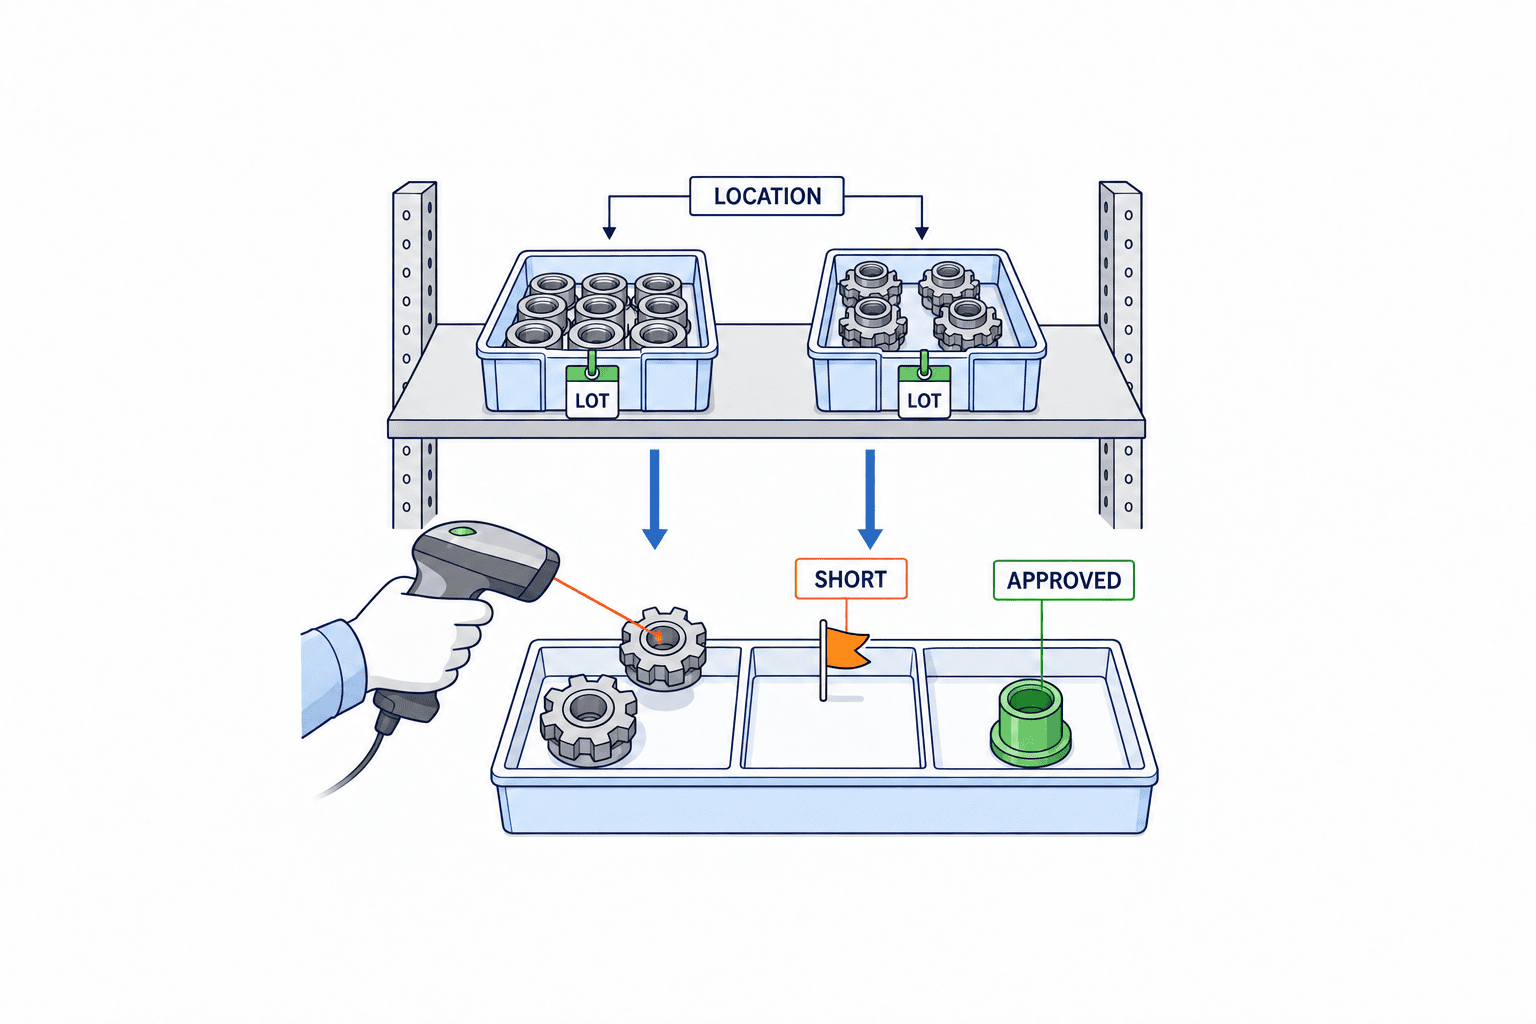
งานหยิบต้องแสดงชั้นที่เสนอ เงื่อนไขใช้ชั้นอื่น ภาชนะ รหัสและฉบับชิ้นส่วน ล็อต จำนวน หน่วย และสถานะคุณภาพ สแกนแต่ป้ายชั้นแล้วพิมพ์รหัสสินค้าเองยังเสี่ยงหยิบของหน้าตาคล้ายกัน สแกนแต่รหัสสินค้าก็หาต้นตอความคลาดเคลื่อนของสต็อกไม่ได้ สำหรับรายการเสี่ยงสูง ให้ตรวจชั้นกับฉลากของจริงแยกกัน และอ่านล็อตหรือซีเรียลจากฉลากจริงเมื่อจำเป็น
Microsoft ระบุว่าระบบมือถือคลังสามารถตั้งให้ยืนยัน batch, serial, license plate และ location ได้ และยังมีกรณีที่การยืนยันบางอย่างถูกข้าม เช่น การหยิบทั้งหมดในบางเงื่อนไข การติ๊กตัวเลือกจึงไม่ได้รับประกันว่าทุกงานจะถามการยืนยันแบบเดียวกัน ทดสอบหยิบบางส่วน หยิบทั้งหมด ภาชนะคละ ของเหลือ และการย้ายชั้นใน FAT ดู Microsoft: Warehouse confirmation
คำว่า FIFO หรือ FEFO อย่างเดียวไม่พอสำหรับกฎล็อต ต้องรวมการกักคุณภาพ อายุขั้นต่ำ ข้อกำหนดลูกค้า ผู้ผลิต ความเข้ากันได้ของฉบับผลิตภัณฑ์ ถุงที่เปิดแล้ว และการผสมล็อตในคิท ถ้าล็อตจริงไม่ใช่ที่เสนอ ให้บันทึกเหตุผลและขออนุมัติหัวหน้างานเมื่อกฎกำหนด ระบบต้องไม่เสนอชั้นที่มีของถูกกัก แม้รหัสและจำนวนตรงกันก็ห้ามให้ล็อตที่ใช้ไม่ได้ผ่าน
วิธีรับจำนวนขึ้นกับวัสดุ บางชิ้นสแกนทีละชิ้น วัตถุดิบจำนวนมากชั่งน้ำหนัก รีลอิเล็กทรอนิกส์ตรวจจำนวนคงเหลือ กำหนดทศนิยม การแปลงหน่วย เครื่องชั่ง น้ำหนักภาชนะ จำนวนคงเหลือในห่อเปิด และความหมายของการสแกนสำหรับแต่ละกลุ่ม เก็บจำนวนที่ต้องใช้ จำนวนจริง ส่วนต่าง และวิธีแก้เป็นคนละช่อง ไม่เขียนทับแผนด้วยจำนวนจริง แม้แก้จนจำนวนตรงแล้วก็เก็บประวัติความต่างไว้เพื่อสอบสวนคุณภาพ
พนักงานต้องกลับมาทำงานต่อได้หลังแบตหมดหรือเครือข่ายล่ม ให้มีรหัสงาน รหัสบรรทัด และรหัสเหตุการณ์อ่านที่คงที่ การส่งซ้ำของเหตุการณ์ที่ยืนยันแล้วต้องไม่สร้างการย้ายหรือการใช้วัสดุซ้ำ หากอนุญาตออฟไลน์ ต้องระบุการป้องกันคนสองคนหยิบสต็อกเดียวกัน การบังคับใช้สถานะกักคุณภาพที่เปลี่ยนภายหลัง และการแสดงว่า “ตรวจแล้ว” ระหว่างออฟไลน์ยังเป็นสถานะชั่วคราวจนเซิร์ฟเวอร์รับข้อมูล
ของขาดคือการรอการตัดสินใจ ไม่ใช่ตัวเลขขาดอย่างเดียว
สาเหตุของ “ขาดหนึ่งชิ้น” ต่างกัน: สต็อกในบัญชีก็ไม่มี มีในบัญชีแต่ไม่มีที่ชั้น ล็อตที่อนุญาตขาด ของถูกกักคุณภาพ ใบสั่งเพิ่มจำนวนหลังแก้ไข หรือของมาถึงแล้วแต่ยังไม่ผ่านรับเข้า บันทึกรหัสสาเหตุ จุดพบ ผู้ตรวจ ทีมรับผิดชอบ และเวลาตัดสินใจครั้งถัดไปในแต่ละบรรทัด แจ้งผลต่อกำหนดคิทพร้อมให้ฝ่ายแผนผลิต
ต้องตัดสินใจล่วงหน้าว่าส่งคิทบางส่วนไปไลน์ได้หรือไม่ ถ้าได้ ผูกบรรทัดที่ยังขาด จำนวนคงเหลือ กำหนดเติม ผู้รับ และขั้นตอนที่ห้ามเริ่มกับ Kit ID การติดกระดาษสีแดงที่กล่องแต่หน้าจอขึ้น “ครบ” ยังไม่พอ ถ้าห้ามส่งบางส่วน ให้ล็อกประตูการตรวจคิท แต่ยังติดตามตำแหน่งและผู้รับผิดชอบของที่หยิบไปแล้ว การใช้ของทดแทน การลดจำนวนผลิต และการโอนคิทไปอีกไลน์ต้องใช้เส้นทางอนุมัติคนละแบบ
อย่าลบบรรทัดเดิมเพื่อแก้ของขาด เพราะจะลบร่องรอยความต่างระหว่างแบบกับของที่ใช้จริง ของทดแทนที่อนุมัติต้องอ้างบรรทัดเดิม ระบุรหัสทดแทน ฉบับผลิตภัณฑ์ ขอบเขต เงื่อนไขอนุมัติลูกค้าถ้ามี ผู้อนุมัติ ระยะเวลาที่ใช้ได้ และล็อตที่นำไปใช้ พนักงานคลังไม่ควรเลือกของที่คิดว่าเทียบเท่ากันได้เองโดยไม่มีวิศวกรรมหรือคุณภาพอนุมัติ เมื่ออนุมัติแล้วให้คำนวณบรรทัดคิทใหม่และสร้างงานหยิบเพิ่มหรือคืนของตามจำเป็น
การสแกนยืนยันตัวตนของชิ้นส่วน ไม่ได้ยืนยันสิทธิ์ใช้ตามแบบ คุณสมบัติไฟฟ้า วัสดุ ฉบับ และข้อกำหนดลูกค้าอาจต่างกันแม้มาสเตอร์จัดอยู่กลุ่มเดียวกัน เชื่อมบันทึกอนุมัติและตรวจว่ามีผลกับใบสั่ง ล็อต และวันที่นั้น หากอนุมัติหมดอายุระหว่างคิทรอส่ง ต้องตรวจใหม่ก่อนส่งมอบ
ใช้ประตูแยกสำหรับตรวจคิทและรับที่ไลน์
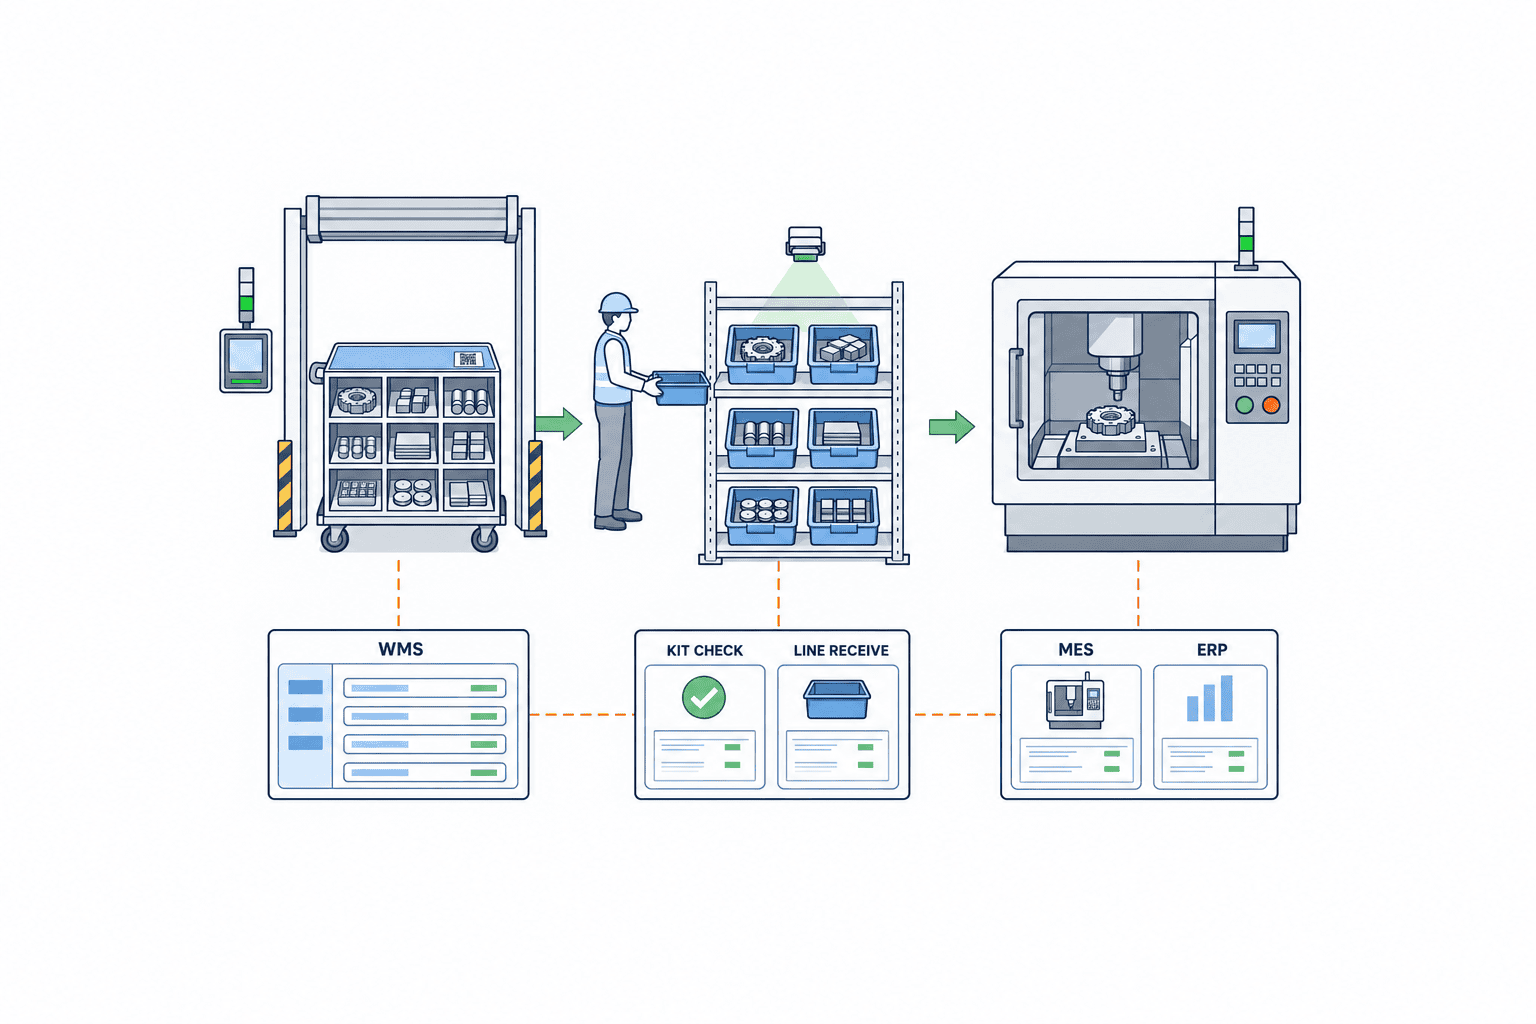
ที่ประตูตรวจในคลัง ให้ตรวจทุกบรรทัดตามจำนวน รหัส ฉบับ ล็อต สถานะคุณภาพ และการอนุมัติทดแทน ตรวจภาชนะลูกให้ครบ แยกหลักฐานของผู้หยิบออกจากผู้ตรวจคนที่สองที่ปิดผนึกหรือตรวจสุ่ม หากใช้ซีล บันทึกเลขซีล การเปิด และการปิดใหม่
ที่ไลน์ แยก “คลังส่งแล้ว” กับ “ไลน์รับแล้ว” ผู้รับตรวจ Kit ID จำนวนภาชนะ ความเสียหาย ใบสั่งและขั้นตอนเป้าหมาย หากเสียหาย หาย หรือฉลากไม่ตรง ให้สร้างรายการส่วนต่างพร้อมผู้รับผิดชอบ เก็บสถานะระหว่างทางและจุดพักของข้างไลน์ หากมีสองใบสั่งที่คล้ายกันทำพร้อมกัน อาจต้องตรวจใบสั่งหรือเครื่องจักรอีกครั้งก่อนใช้ การรับที่ไลน์ไม่หมายความว่าใช้ชิ้นส่วนหมดแล้ว
ตัวอย่างของ Microsoft ย้ายวัสดุจากคลังสู่จุดจ่ายการผลิตก่อนที่ผู้ปฏิบัติงานจะบันทึกล็อตและจำนวนที่ใช้จริง เอกสารอธิบายว่าการบันทึกเวลาการใช้จริงจำเป็นสำหรับวัสดุที่ต้องติดตามอย่างเข้มงวด และการตัดสต็อกอัตโนมัติอาจไม่เหมาะกับบางประเภท ดังนั้นการสแกนครั้งเดียวแล้วตรวจคิท รับของที่ไลน์ และลงใช้วัสดุพร้อมกันต้องมีเหตุผลตรงกับเหตุการณ์ทางกายภาพ ดู Microsoft: Mobile material consumption
ถ้าใช้เพียงบางส่วน ให้แยกการใช้บางส่วน ของคงเหลือ จุดคืน การตรวจคุณภาพซ้ำ และการจัดสรรใหม่ แม้ไม่ได้ใช้ ของที่นำเข้าไลน์อาจมีเงื่อนไขนำกลับต่างไปเพราะเปิดบรรจุภัณฑ์หรือสัมผัสสภาพแวดล้อม ให้คุณภาพกำหนดสิทธิ์ใช้ซ้ำ WMS ดูแลตำแหน่ง และ ERP รับธุรกรรมสต็อกที่เกี่ยวข้อง
ทำตารางขอบเขตธุรกรรม ERP, WMS และ MES แผ่นเดียว
ก่อนซื้อแอปใหม่ กำหนดระบบต้นทางที่เชื่อถือสำหรับแต่ละเหตุการณ์ ERP มักดูแลใบสั่ง BOM จัดซื้อ มูลค่าสต็อก และการเบิกด้านบัญชี WMS มักดูแลชั้น ภาชนะ ล็อต งานหยิบ และการย้ายในคลัง MES อาจดูแลเริ่มงาน ผลงานขั้นตอน การใช้วัสดุจริง เครื่องจักร และผู้ปฏิบัติงาน แอปคิทเฉพาะอาจดูแล Kit ID ประตูความครบ ข้อยกเว้น และการส่งมอบระหว่างระบบ ถ้า ERP หรือ WMS เดิมทำได้อยู่แล้ว ไม่จำเป็นต้องเพิ่มแอป ให้ตัดสินตามผู้อนุมัติและผู้แก้ไขเหตุการณ์ มากกว่าชื่อผลิตภัณฑ์
| เหตุการณ์ | ความหมายของจริง | ระบบหลักที่เป็นไปได้ | คำถามตรวจรับ |
|---|---|---|---|
| ปล่อยใบสั่ง | อนุญาตสเปกและงาน | ERP | ตรึงฉบับ BOM หรือยัง |
| กันสต็อก | จองของในระบบ | ERP/WMS | ใช้เงื่อนไขล็อตและคุณภาพหรือยัง |
| ยืนยันหยิบ | ย้ายจากชั้นลงภาชนะ | WMS | เก็บชั้น ล็อต จำนวน และภาชนะหรือไม่ |
| ตรวจคิท | ทุกบรรทัดใช้ได้ | ระบบคิท/WMS | ตรวจของทดแทนและหลายภาชนะหรือไม่ |
| ไลน์รับ | ขั้นตอนรับภาชนะ | MES/ระบบคิท | เก็บผู้รับ เวลา ส่วนต่าง และจุดพักหรือไม่ |
| ใช้วัสดุ | ขั้นตอนใช้ของจริง | MES/ERP | ล็อตและจำนวนตรงธุรกรรมสต็อกหรือไม่ |
| คืนของ | ของไม่ได้ใช้กลับสู่การควบคุม | WMS/ERP | มีตรวจคุณภาพและโยงคิทเดิมหรือไม่ |
Oracle อธิบายการเชื่อมการหยิบตามใบสั่งงานกับ WMS และทางเลือกระหว่างย้ายไปพื้นที่จ่ายการผลิตกับเบิกเข้าใบสั่งโดยตรง คำว่า “หยิบ” จึงอาจมีผลต่อสต็อกต่างกัน ระบุว่าที่โรงงานใช้ธุรกรรมใดและตำแหน่งหรือค่าใช้จ่ายเปลี่ยนเมื่อใด Oracle ยังอธิบายการบันทึกจำนวนวัสดุและล็อต/ซีเรียลระหว่างปฏิบัติงาน ดู Oracle: Picking materials และ Oracle: Report Materials
สัญญาเชื่อมต่อควรมีรหัสเหตุการณ์ เวลาที่เกิดจริง เวลาส่ง ใบสั่งและฉบับ คิทและภาชนะลูก รหัสและฉบับสินค้า ล็อต จำนวนและหน่วย ต้นทางปลายทาง ผู้อนุมัติ และรหัสรายการแก้ไข ทดสอบการส่งซ้ำ ข้อความมาสลับลำดับ การรับซ้ำ และข้อความฉบับเก่าที่มาหลังยกเลิกใบสั่ง เอกสาร MES ของ Microsoft กล่าวถึงข้อความการใช้วัสดุและการติดตามข้อความที่ล้มเหลว แผนภาพเชื่อมระบบต้องระบุคำตอบยืนยันว่าปลายทางบันทึกแล้วและผู้แก้ข้อผิดพลาด ไม่ใช่มีแค่ลูกศร
กรณีที่หลายใบสั่งใช้ชิ้นส่วนเดียวกัน
เมื่อสองใบสั่งใช้รหัสชิ้นส่วนเดียวกัน คลังอาจหยิบรวมแล้วค่อยแบ่งเข้าคิท วิธีนี้ทำได้ แต่การนำออกจากชั้นและการจัดให้แต่ละคิทเป็นคนละเหตุการณ์ หากงานหยุดก่อนวางชิ้นส่วนในคิท A ระบบต้องไม่ระบุว่าจัดเข้า A แล้ว ภาชนะพักระหว่างทางต้องมีรหัส ผู้รับผิดชอบ ที่วาง และเวลาพักที่อนุญาต พนักงานคนต่อไปต้องย้อนรู้ได้ว่าล็อตใดเข้าคิทไหน
ถ้าใบสั่ง A ยกเลิกแล้วจะเอาคิทที่ยังไม่ใช้ไปให้ใบสั่ง B รหัสสินค้าเหมือนกันยังไม่พอ ฉบับ BOM ข้อกำหนดลูกค้า ขั้นตอน ล็อต จำนวน และการตั้งค่าเครื่องอาจต่างกัน การโอนต้องตรวจของจริงทุกบรรทัดกับ B คืนส่วนเกินและสร้างงานหยิบส่วนขาด เก็บความสัมพันธ์ระหว่างใบสั่งเดิมและใหม่ เหตุผลอนุมัติ และผลตรวจซ้ำ อีกกรณีคือคุณภาพสั่งกักล็อตหลังหยิบ คิทที่เคยครบแต่ยังขนส่งหรืออยู่ที่ไลน์อาจต้องหยุดก่อนใช้ ส่วนที่ใช้ไปแล้วต้องเข้าสู่การกักและตรวจผลกระทบด้านคุณภาพ ไม่ใช่แก้สถานะคิทง่าย ๆ
หากของขาดมาส่งภายหลัง ให้ภาชนะเพิ่มมีรหัสลูกและเชื่อมกับคิทและบรรทัดที่ขาด ต้องรอไลน์รับภาชนะเพิ่มจริงจึงถือว่าครบ ไม่ใช่เพียงข้อความว่า “น่าจะถึงแล้ว” หน้าจอควรมีสถานะหลักที่คนเข้าใจง่าย แต่เก็บเหตุผลและผู้อนุมัติรายละเอียดไว้ในประวัติเหตุการณ์
เขียน RFP เป็นสถานการณ์งานรวมข้อยกเว้น
คำขอ “ระบบคิทครบชุด” ทำให้ผู้เสนอราคาตีความต่างกัน ระบุโรงงาน ไลน์ ขั้นตอน จำนวนใบสั่งต่อวันและจำนวนบรรทัด BOM จากข้อมูลจริง ประเภทชิ้นส่วนและล็อต/ซีเรียล ภาชนะและฉลาก ERP/WMS/MES เดิม เครือข่าย ภาษาและจำนวนเครื่องที่ใช้ กะทำงาน และเจ้าของข้อมูลหลัก ใช้ปริมาณและเป้าหมายที่วัดในโรงงานตนเอง กำหนดว่าการย้ายข้อมูลครอบคลุมสินค้า ชั้น การอนุมัติทดแทน สถานะคุณภาพ ใบสั่งค้าง และถุงที่เปิดแล้วหรือไม่
สถานการณ์ปกติควรเริ่มที่ปล่อยใบสั่ง สร้างรายการ สแกนชั้นและชิ้นส่วน ตรวจคิท ผนึก ไลน์รับ ใช้วัสดุจริง และคืนของ ในทุกขั้นระบุผลบนจอ สิทธิ์ ระบบปลายทาง รหัสที่บันทึก และหลักฐานตรวจรับ รวมกรณีคนเดียวทำหลายคิท หยิบรวมแล้วแบ่งเข้าคิท และคิทที่แยกหลายกล่อง การหยิบรวมอาจลดระยะเดิน แต่ห้ามลดหลักฐานว่าคิทแต่ละชุดได้ของครบ
ข้อยกเว้นอย่างน้อยต้องมีชั้นคลาดเคลื่อน สแกนของผิด ล็อตผิด กักคุณภาพ หมดอายุ หยิบบางส่วน ของขาด อนุมัติทดแทน เปลี่ยนใบสั่ง คิทเสียหายหรือหาย ไลน์ปฏิเสธรับ คืนของ เน็ตขาด เหตุการณ์ซ้ำ และการเชื่อม ERP ล้มเหลว สำหรับแต่ละกรณีระบุว่าใครหยุด ใครปลด ของจริงไปอยู่ที่ใด ต้องกลับธุรกรรมหรือไม่ และเก็บประวัติเดิมกับรายการแก้อย่างไร ให้ผู้ขายระบุว่าเป็นฟังก์ชันมาตรฐาน การตั้งค่า พัฒนาเพิ่ม หรือขั้นตอนคน พร้อมสาธิต
เปรียบเทียบมากกว่าค่าไลเซนส์กับเครื่องอ่าน แยกค่าเชื่อม ERP/WMS/MES การแก้มาสเตอร์ ฉลากและเครื่องพิมพ์ Wi-Fi ย้ายข้อมูล ฝึกอบรมในไทย หน้าจอไทย/ญี่ปุ่น FAT/SAT บำรุงรักษา และเงื่อนไขแก้ไขในอนาคต ข้อเสนอที่ผลักของขาด ของทดแทน และคืนของไปเป็น “จัดการด้วยคน” อาจขาดการควบคุมสำคัญที่สุดของโครงการ
FAT/SAT ต้องพิสูจน์ว่าระบบหยุดได้ถูกต้อง
FAT ใช้ใบสั่ง ฉบับ BOM ชั้น ล็อต สถานะคุณภาพ และภาชนะจำลอง นอกจากคิทปกติ ให้สแกนชิ้นส่วนผิดฉบับ ล็อตที่กัก ของทดแทนไม่ได้อนุมัติ ทำจำนวนขาด แล้วกดจบคิท และส่งเหตุการณ์ซ้ำ ผลที่คาดต้องรวมสถานะคิท จุดพักของจริง ปริมาณสต็อก audit log และวิธีกลับมาทำต่อ ไม่ใช่แค่ข้อความผิดพลาดบนจอ
SAT ทดสอบชั้น กล่อง ฉลาก แสง เครือข่าย ถุงมือ และท่าทางคนที่หน้างานจริง โรงงานที่ใช้ไทยกับญี่ปุ่นควรให้พนักงานดูหน่วย ล็อต ชื่อผู้อนุมัติ และคำเตือน ไม่ใช่ตรวจเฉพาะหัวข้อที่แปล รวมวันที่ใบสั่งเปลี่ยน หลายไลน์เรียกคิทพร้อมกัน และส่งงานข้ามกะ การอ่านบาร์โค้ดได้ในห้องประชุมไม่พิสูจน์ว่าอ่านได้เมื่อกล่องซ้อนบนชั้นจริง
เก็บรหัสทดสอบ ข้อมูลตั้งต้น ขั้นตอน ผลคาด ผลจริง ภาพจอและ log ความคลาดเคลื่อน วันทดสอบซ้ำ และผู้อนุมัติเป็นชุด กำหนดเวลาโต้ตอบและเงื่อนไขอ่านสำเร็จจากความต้องการที่วัดไว้ก่อนออก RFP ทดสอบจำนวนเครื่องพร้อมกันตามที่คาด เครือข่ายขาดและกลับมา การปฏิเสธข้อมูลซ้ำ การแจ้งข้อความล้มเหลว และการประมวลผลใหม่ หลังใช้งานจริง ติดตามเวลาตัดสินของขาด คิทค้าง การอนุมัติทดแทน การตรวจซ้ำหลังเปลี่ยนใบสั่ง ส่วนต่างรับที่ไลน์ ของคืนค้าง การเชื่อมล้มเหลว และรายการแก้ด้วยมือ แยกตามขั้นตอนและสาเหตุเพื่อแยกปัญหามาสเตอร์กับซอฟต์แวร์
ลำดับการนำใช้ในโรงงานไทย
เริ่มสังเกตหนึ่งไลน์และกลุ่มชิ้นส่วนจำกัด ตั้งแต่ใบสั่ง ฉบับ BOM กันสต็อก หยิบ ของขาด รับที่ไลน์ และใช้จริง รวมวันที่เกิดข้อยกเว้น เอกสารกระดาษ การอนุมัติทางแชต และการคืนของ ตรวจว่าทำไมสต็อกเดียวกันต่างกันข้ามระบบ เพราะเวลาลงบัญชี หน่วย สถานะคุณภาพ และของพักข้างไลน์มักเป็นสาเหตุ
จากนั้นกำหนด Kit ID สถานะบรรทัด สิทธิ์ รหัสข้อยกเว้น และวิธีจัดการฉบับเปลี่ยน PoC ขนาดเล็กต้องทำของขาด ของทดแทนที่อนุมัติ เปลี่ยนใบสั่ง และไลน์ปฏิเสธรับได้ด้วย สังเกตเวลางานและการสแกนจริง การบังคับสแกนถี่เกินกับของเสี่ยงต่ำอาจทำให้คนอ่านฉลากแทนกัน ให้คุณภาพและผลิตกำหนดระดับการตรวจตามความเสี่ยง แล้วล็อก RFP กับ FAT/SAT ใช้สถานการณ์เดียวกันเทียบผู้ขาย วางแผนช่วงเดินระบบคู่ วิธีสำรอง และคิทค้างตอนเปลี่ยนระบบ สอนตำแหน่งพักของและผู้ติดต่อเมื่อมีข้อยกเว้น ไม่ใช่จำลำดับหน้าจอเท่านั้น
คำถามที่พบบ่อยเรื่องการจัดชุดชิ้นส่วน
การจัดคิทต่างจากการตรวจหยิบอย่างไร?
การตรวจหยิบดูว่านำของออกจากชั้นถูกหรือไม่ การจบคิทดูทุกบรรทัดของใบสั่งและขั้นตอน พร้อมฉบับ จำนวน ล็อต สถานะคุณภาพ และการอนุมัติทดแทน แม้ทุกครั้งที่หยิบถูก แต่ยังมีชิ้นส่วนที่ต้องใช้มาไม่ถึง คิทก็ยังไม่ครบ
ควรตัดสต็อกของใบสั่งผลิตเมื่อใด?
ไม่มีเวลาเดียวที่เหมาะทุกโรงงาน การย้ายไปจุดจ่ายการผลิตกับการใช้จริงในขั้นตอนอาจเป็นคนละธุรกรรม จับเหตุการณ์ของจริงกับกฎเบิกของ ERP การย้ายของ WMS การใช้จริงใน MES และความต้องการติดตาม หากจะลงพร้อมกัน ต้องทดสอบว่าตรงกับงานจริง
ส่งคิทที่ยังขาดไปไลน์ได้ไหม?
ทำได้เมื่อขั้นตอนเริ่มได้อย่างปลอดภัยโดยไม่ใช้ของที่ขาดและมีการอนุมัติ ผูกบรรทัด จำนวน วันเติม ขั้นตอนที่ห้ามทำ และผู้รับกับ Kit ID อย่าระบุว่าครบจนไลน์รับภาชนะเพิ่มจริง หากคุณภาพหรือลูกค้าบังคับว่าต้องครบ ให้ระบบล็อกการส่งบางส่วน
มี ERP/WMS แล้วต้องซื้อแอปคิทเพิ่มหรือไม่?
ถ้าระบบเดิมจัดการฉบับใบสั่ง ตรวจทุกบรรทัด อนุมัติของขาด/ทดแทน ติดตามภาชนะ รับที่ไลน์ และ audit log ได้ ก็อาจไม่ต้องเพิ่มแอป หากความสามารถแยกกระจัดกระจายจนต้องคัดลอกข้อมูลด้วยคน ให้เทียบการตั้งค่า ระบบเชื่อม และแอปเฉพาะด้วยสถานการณ์เดียวกัน
| คำถามก่อนเซ็นสัญญา | หลักฐานที่ต้องขอ |
|---|---|
| ใช้ใบสั่งฉบับใด | เหตุการณ์ Released, BOM snapshot และตัวอย่างเปลี่ยนฉบับ |
| ยืนยันหยิบอะไร | ตัวอย่างจอและฉลากชั้น ชิ้นส่วน ล็อต จำนวน |
| ใครอนุมัติของขาดและทดแทน | แผนสถานะ สิทธิ์ และกำหนดเวลา |
| ตรวจคิทกับรับที่ไลน์แยกหรือไม่ | ทดสอบส่งมอบและส่วนต่างการรับ |
| สต็อกย้ายและใช้เมื่อใด | แผนธุรกรรม ERP/WMS/MES |
| ระบบล่มแล้วไม่ลงซ้ำอย่างไร | ผล FAT การส่งซ้ำ ลำดับ และกู้คืน |
| ติดตามของไม่ใช้ได้หรือไม่ | การเชื่อมคิทเดิมและขั้นตรวจคุณภาพซ้ำ |
ระบบควบคุมคิทไม่ได้มีไว้เร่งการสแกน แต่ทำให้ไลน์ได้รับเฉพาะชิ้นส่วนที่ตรงใบสั่งพร้อมหลักฐาน ประเมินผลจากความชัดเจนในการตัดสินใจเมื่อของขาดหรือใช้ทดแทน และจากข้อเท็จจริงเดียวกันในคลัง ไลน์ และบัญชีสต็อก หากโรงงานของคุณกำลังทำ RFP และเงื่อนไขรับงานจากใบสั่ง BOM ฉลากชั้น และกรณีของขาดจริง โปรดติดต่อ TOMAS TECH พร้อมข้อมูลไลน์เป้าหมายและระบบที่ใช้อยู่
เอกสารอ้างอิงต้นทาง
- Microsoft: Release production orders — สถานะ Release และเงื่อนไขงานหยิบวัตถุดิบ
- Microsoft: Integrate with third-party MES — เหตุการณ์ใบสั่ง ข้อมูลอ้างอิง ข้อความใช้วัสดุ และการติดตามข้อผิดพลาด
- Microsoft: Register material consumption using a mobile device — ความต่างของย้ายไปจุดจ่ายกับการใช้จริง
- Microsoft: Batch, serial, license plate, and location confirmation — กฎการยืนยันบนเครื่องมือถือ
- Oracle: How You Pick Materials for Work Orders — การหยิบตามใบสั่งและการเชื่อม WMS
- Oracle: Report Materials — การรายงานวัสดุและล็อต/ซีเรียลที่ขั้นตอนงาน


