


ความสำเร็จของ projection picking ไม่ได้ขึ้นอยู่กับการซื้อโปรเจกเตอร์เท่านั้น แต่ขึ้นอยู่กับการออกแบบเซลล์งานทั้งชุด: WMS หรือ ERP ส่งงาน ระบบเชื่อมต่อแปลงงานเป็นคำสั่งที่มองเห็นได้ โปรเจกเตอร์ชี้ตำแหน่งจริง พนักงานหยิบ สแกนเนอร์หรือเซ็นเซอร์ยืนยัน แล้วระบบส่งธุรกรรมกลับ ในโรงงานหรือคลังสินค้าที่มีสินค้าหลากหลายในไทย ต้องกำหนดภาษา แสง การขยับชั้น อะไหล่และบริการในประเทศ ตลอดจนวิธีกู้คืนเมื่อเกิดข้อยกเว้นก่อนขยายผล บทความนี้เชื่อมโยงการเปรียบเทียบ DPS การเชื่อมต่อ WMS การปรับเทียบภาพฉาย การป้องกันการหยิบผิด RFP และหลักฐาน FAT/SAT เข้าเป็นกระบวนการตัดสินใจเดียวกัน
Projection picking คืออะไร และไม่ได้รับประกันอะไร
Projection picking คือการฉายตำแหน่ง จำนวน รูปภาพ สัญลักษณ์ หรือลำดับงานลงบนชั้นวาง กล่อง พื้น หรือผนังโดยตรง เอกสารผลิตภัณฑ์ของ AIOI Systems ระบุว่าสามารถฉายภาพ ข้อความ ตัวเลขและคิวอาร์โค้ด และเลือกใช้ระบบป้องกันความผิดพลาดด้วยภาพหรือเซ็นเซอร์ได้ เอกสารดังกล่าวยังกล่าวถึงผังหลายรูปแบบและการใช้งานโดยไม่ต้องเดินสายจอที่ช่องชั้นทุกช่อง คุณสมบัติเหล่านี้ทำให้ระบบน่าสนใจสำหรับชั้นชิ้นส่วนขนาดเล็กที่หนาแน่น เซลล์ที่เปลี่ยนผังบ่อย และตำแหน่งที่ติดโมดูลแบบคงที่ได้ยาก
อย่างไรก็ตาม ภาพฉายยังเป็นเพียงชั้นของ “คำแนะนำ” ต่อให้แสงชี้กล่องถูกต้อง ก็ไม่ได้พิสูจน์ว่าพนักงานหยิบชิ้นส่วนและจำนวนถูกต้อง พนักงานอาจเอื้อมไปช่องข้างเคียง นับผิด ข้ามคำสั่ง หรือใส่ผิดปลายทาง จึงต้องมีชั้นยืนยันตามความเสี่ยง เช่น สแกนบาร์โค้ดหรือล็อต ชั่งน้ำหนัก นับจำนวน ใช้ปุ่มยืนยัน ตรวจภาพด้วย LiDAR หรือการตรวจซ้ำที่ขั้นตอนถัดไป
ความแตกต่างนี้ควรเขียนไว้ต้น RFP ข้อกำหนด “แสดงคำสั่งได้” กับ “ตรวจจับการทำผิดและเก็บหลักฐานที่ตรวจสอบย้อนหลังได้” ไม่ใช่ข้อเดียวกัน ต้องกำหนดก่อนว่าเป้าหมายคือการลดการค้นหา ทำให้ฝึกงานง่ายขึ้น ป้องกันการหยิบผิด เพิ่มการสอบกลับ หรือหลายข้อร่วมกัน แล้วกำหนดหลักฐานของแต่ละเป้าหมาย
ตารางความเหมาะสมของพื้นที่ใช้งาน
จำนวน SKU อย่างเดียวไม่พอสำหรับตัดสิน ควรตรวจพื้นผิว แสงภายนอก แนวสายตา สิ่งบัง ความแข็งแรงของชั้นวาง และความถี่ในการเปลี่ยนผังในช่วงเวลาทำงานจริง
| สภาพหน้างาน | เหตุผลที่อาจเหมาะ | สิ่งที่ต้องตรวจสอบก่อนซื้อ |
|---|---|---|
| ช่องชิ้นส่วนเล็กหนาแน่น | ฉายลงพื้นที่จริงได้โดยไม่ติดจอทุกช่อง | ช่องข้างเคียงยังแยกได้ชัดเจนหรือไม่ |
| สินค้าหลากหลายและเปลี่ยนผังบ่อย | แก้พิกัดและข้อมูลหลักได้โดยไม่เดินสายใหม่ทุกช่อง | การอนุมัติเปลี่ยนรุ่นและการปรับเทียบใหม่ |
| การจัดชุดและป้อนชิ้นส่วนข้างสายการผลิต | แสดงรูปชิ้นส่วน ลำดับ และพื้นที่เป้าหมายได้ | วิธียืนยันสินค้าและการจบงาน |
| ทำงานร่วมกับ AMR | เปลี่ยนคำสั่งตามชั้นวางหรือชิ้นงานที่มาถึง | ตำแหน่งหยุดซ้ำได้และวงจรนิรภัย |
| แสงแรงหรือพื้นผิวสะท้อน | ความต่างของภาพฉายลดลงได้ | กลางวัน กลางคืน ประตูเปิด และฟิล์มป้องกัน |
| กล่องหรือมือบังลำแสง | คำสั่งอาจหายชั่วคราว | มุมฉาย การฉายซ้ำ และคำแนะนำสำรอง |
| ชั้นวางเคลื่อน งอ หรือเปลี่ยน | พิกัดคลาดกลายเป็นคำสั่งผิดได้ | จุดอ้างอิง การตรวจจับการย้าย และสิทธิ์ปรับเทียบ |
| ฝุ่น ความร้อน หรือการสั่น | กระทบชุดเลนส์และจุดยึด | การป้องกัน ทำความสะอาด ระบายความร้อนและเข้าซ่อม |
เงื่อนไขที่ไม่เหมาะหนึ่งข้อไม่ได้แปลว่าต้องปฏิเสธทันที อาจแก้ด้วยม่านบัง เปลี่ยนพื้นผิวฉาย ใช้หลายเครื่อง หรือยืนยันด้วยการสแกน แต่หากหลังแก้แล้วยังพิสูจน์การมองเห็นและการทำซ้ำของพิกัดในการทดสอบรับมอบไม่ได้ ระบบ DPS แบบคงที่หรือเครื่องพกพาอาจปลอดภัยกว่า
สถาปัตยกรรมของ projection picking system ที่จับต้องได้
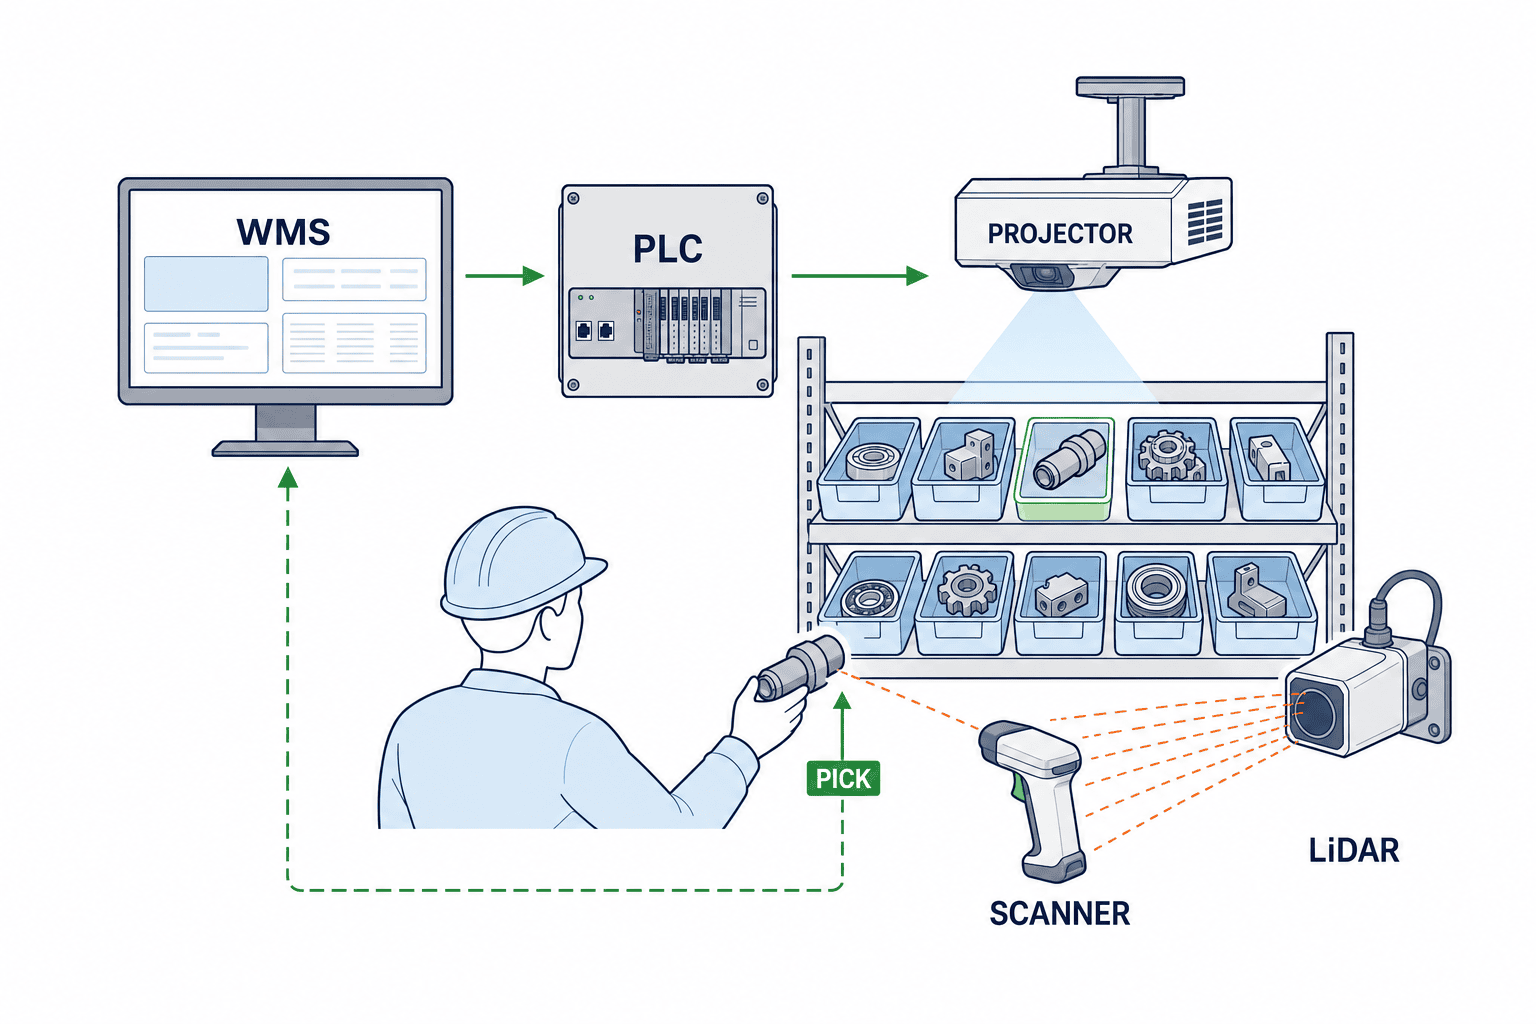
ลำดับทั่วไปคือ งานจาก WMS/ERP → ซอฟต์แวร์เชื่อมต่อหรือ PLC → เครื่องฉาย → พนักงาน → สแกนเนอร์หรือเซ็นเซอร์ยืนยัน → บันทึกธุรกรรมและสถานะเสร็จกลับ WMS เอกสารงานโลจิสติกส์และงานประกอบของ Carter Laser ระบุว่าข้อมูลรูปทรงและตำแหน่งการฉายสามารถมาจากซอฟต์แวร์ควบคุม WMS หรือ PLC แบบกระจาย นี่เป็นรูปแบบเชื่อมต่อหนึ่งแบบ ไม่ใช่สถาปัตยกรรมที่บังคับใช้ทุกโครงการ
ควรแบ่งความรับผิดชอบแต่ละชั้น WMS เป็นแหล่งข้อมูลหลักของคำสั่งซื้อ สินค้าคงคลัง ตำแหน่ง และลำดับความสำคัญ ซอฟต์แวร์เชื่อมต่อแปลงงานธุรกิจเป็นพิกัด เนื้อหา ภาษา และกติกายืนยัน หากใช้ PLC จะดูสถานะเครื่อง สัญญาณเซ็นเซอร์ เงื่อนไขอนุญาต และวงจรล็อกนิรภัย โปรเจกเตอร์แสดงคำสั่ง ขณะที่สแกนเนอร์หรือ LiDAR เก็บหลักฐาน บันทึกควรเชื่อมรหัสงาน สินค้า ตำแหน่ง ผู้ปฏิบัติงานหรืออุปกรณ์ เวลา ผลยืนยัน และเหตุผลข้อยกเว้นเข้าด้วยกัน
แนวคิดระบุ เก็บข้อมูล และแบ่งปันในภาพรวมมาตรฐาน GS1 ใช้เป็นแกนแบบจำลองข้อมูลได้ โดยแยกว่าอะไรถูกระบุ ที่ใดเก็บข้อมูล และแบ่งปันกับใคร GS1 General Specifications Release 26.0 เป็นแหล่งอ้างอิงสำหรับรหัสระบุ เลขตรวจสอบ การเก็บข้อมูลอัตโนมัติ และการบันทึกเหตุการณ์ที่เชื่อมรหัสกับประเภทการเคลื่อนย้าย
| หัวข้อการเชื่อมต่อ | สิ่งที่ต้องกำหนด | คำถามเมื่อผิดปกติ |
|---|---|---|
| รหัสงาน | รหัสงานและรหัสบรรทัดที่ไม่ซ้ำ วิธีรับข้อมูลซ้ำ | ป้องกันทำงานซ้ำอย่างไร |
| สินค้าและตำแหน่ง | สินค้า ล็อต หมายเลขประจำชิ้น ตำแหน่ง และกฎใช้สินค้าทดแทน | ข้อมูลหลักหายหรือซ้ำทำอย่างไร |
| คำสั่งแสดงผล | พิกัด รูปร่าง สี จำนวน ภาษา และลำดับความสำคัญ | ถ้าฉายไม่ได้ใช้อะไรแทน |
| เหตุการณ์ยืนยัน | ผลสแกน น้ำหนัก ปุ่ม ภาพ หรือ LiDAR | ข้อมูลไม่ตรง ไม่มีการตอบสนอง หรือปลดล็อกด้วยมือทำอย่างไร |
| การจบงาน | เสร็จบางส่วน ขาดสินค้า พักงาน และจำนวนจริง | ถ้า WMS ไม่ตอบรับทำอย่างไร |
| การตรวจสอบย้อนหลัง | เวลาออกคำสั่ง แสดงผล ยืนยัน จบงาน และผู้กระทำ | เก็บเวลาคลาด การส่งซ้ำ และประวัติแก้ไขอย่างไร |
การสื่อสารขาดเป็นการตัดสินใจทางธุรกิจ ไม่ใช่เพียงค่าของเครือข่าย งานเสี่ยงสูงอาจต้องหยุด งานที่หยุดแล้วเสียหายมากอาจทำต่อได้เฉพาะงานที่อนุมัติและเก็บไว้ในเครื่อง แล้วส่งกลับตามลำดับเมื่อระบบฟื้น เจ้าของคลัง คุณภาพ ผลิต และฝ่ายตรวจสอบควรร่วมอนุมัติกติกา
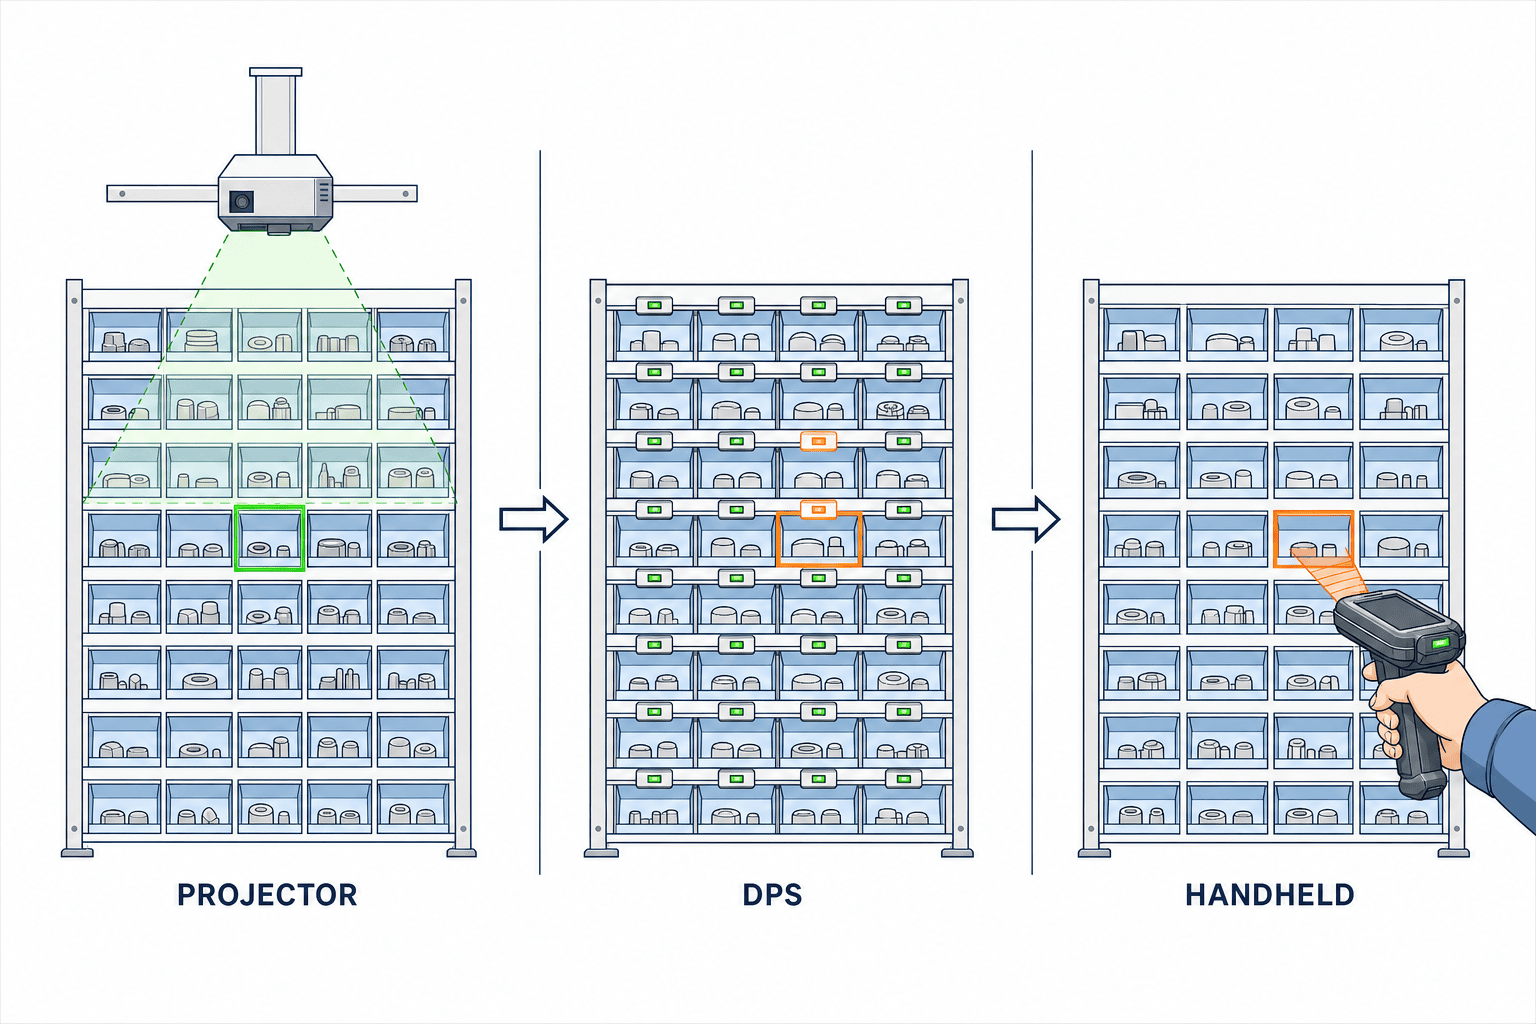
เปรียบเทียบระบบฉาย DPS แบบคงที่ และเครื่องพกพา/เสียง
DPS แบบคงที่มักติดโคมและจอที่ช่องชั้น โคมชี้ช่องและจอแสดงจำนวน คำอธิบาย DPS/DAS ของ Sharp ใช้เป็นเกณฑ์พื้นฐานในการเปรียบเทียบได้ ส่วนระบบฉายวางรูปทรงหรือภาพบนพื้นผิวและเหมาะเมื่อช่องหนาแน่นจนติดโมดูลยาก หน้าผลิตภัณฑ์ Lightning Pick กล่าวถึงการแสดงรูปหรือวิดีโอ การเตือนการทำงานผิดด้วย LiDAR และการทำงานร่วมกับผนังคัดแยกและ AMR คำกล่าวด้านประสิทธิภาพเป็นข้อมูลจากผู้ขายและต้องยืนยันในสภาพหน้างานของตน
| ตัวแปรตัดสินใจ | ระบบฉาย | DPS คงที่ | เครื่องพกพา / เสียง |
|---|---|---|---|
| ช่องหนาแน่น | ไม่ต้องมีโมดูลทุกช่อง | ต้องมีพื้นที่และสายไฟ | ปรับชั้นน้อย |
| เปลี่ยนผัง | เปลี่ยนพิกัด ข้อมูลหลัก และการปรับเทียบ | ย้ายอุปกรณ์และอาจเดินสายใหม่ | เปลี่ยนข้อมูลหลักของตำแหน่งเป็นหลัก |
| ปริมาณข้อมูล | แสดงรูป ภาพ พื้นที่ และลำดับได้ | เด่นกับโคมและจำนวนแบบซ้ำ | จอหรือเสียงยืดหยุ่น |
| การมองเห็น | ไวต่อแสง สะท้อน สิ่งบังและการใช้สี | ขึ้นกับตำแหน่งโคม | ขึ้นกับจอ เสียงรบกวนและการสวมใส่ |
| การยืนยัน | ต้องเพิ่มการสแกน การตรวจด้วยภาพ หรือเซ็นเซอร์ | มักใช้ปุ่มหรือการสแกน | รวมการสแกนหรือคำตอบเสียงได้ |
| การบำรุง | ชุดเลนส์ ขายึด จุดโฟกัส และการปรับเทียบ | จอ สาย และปุ่มจำนวนมาก | เครื่อง แบตเตอรี่ เครื่องชาร์จ และการสูญหาย |
| ขอบเขตความเสียหาย | ขึ้นกับพื้นที่ครอบคลุมของเครื่องฉายและการออกแบบสำรอง | แยกตามจอและตัวควบคุม | แยกตามอุปกรณ์ แต่ยังพึ่งเครือข่ายและเซิร์ฟเวอร์ |
ไม่จำเป็นต้องใช้เทคโนโลยีเดียวทั้งโรงงาน ระบบฉายอาจใช้กับชั้นหนาแน่น DPS ใช้กับงานคัดแยกซ้ำเร็ว เครื่องพกพาใช้กับพื้นที่กระจาย และเสียงใช้กับงานที่ต้องใช้สองมือ เลือกเป็นเซลล์งานตามลักษณะคำสั่งซื้อ อ่านภาพรวมเพิ่มเติมได้จากคู่มือเปรียบเทียบ DPS และ DAS สำหรับไทย
7 เรื่องที่ต้องตัดสินใจในการออกแบบ
1. รหัสระบุ: แยกสินค้า ตำแหน่ง ล็อต และงาน
อย่าเชื่อมระบบด้วยชื่อที่แสดงเพียงอย่างเดียว เพราะชื่อเปลี่ยนตามภาษาและรุ่น เก็บรหัสงาน WMS รหัสบรรทัด รหัสสินค้า รหัสตำแหน่ง และล็อตหรือหมายเลขประจำชิ้นแยกกัน สำหรับบาร์โค้ดให้กำหนดว่าอ่านรหัสใด ตรวจกับข้อมูลหลักใด และแสดงอะไรเมื่อไม่ตรงกัน ดูบริบทเพิ่มได้ในคู่มือการจัดการสินค้าคงคลังด้วยคิวอาร์โค้ดสำหรับไทย
2. พิกัดและการปรับเทียบภาพฉาย
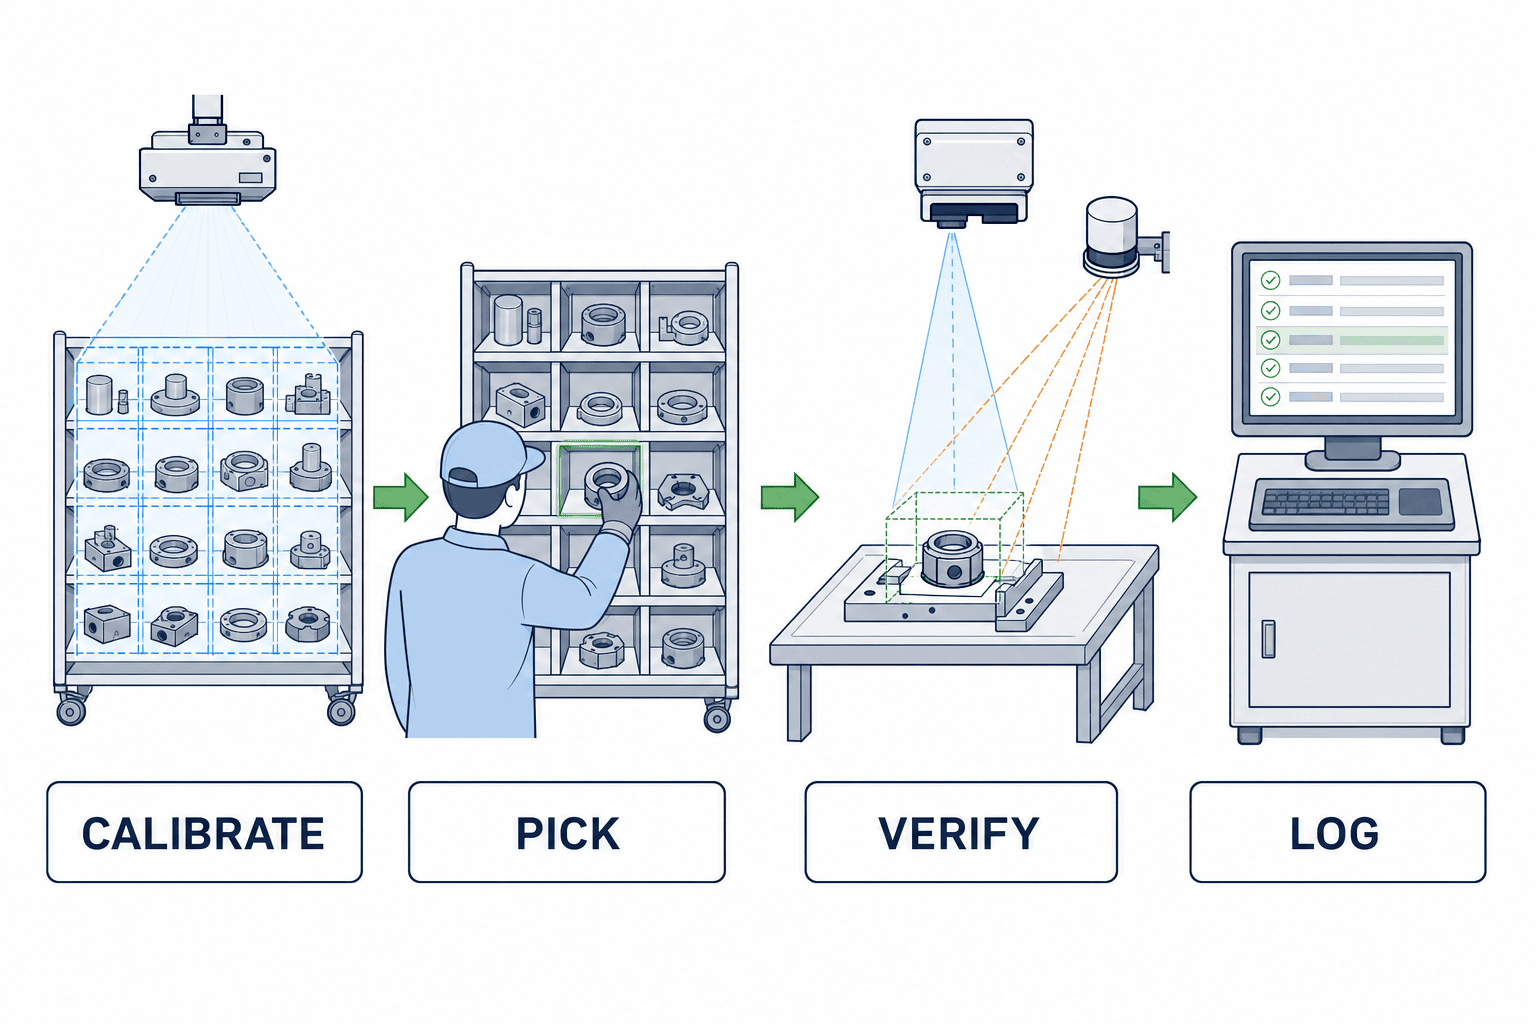
พิกัดไม่ได้ถูกต้องตลอดไป การย้ายชั้น เปลี่ยนแผ่นชั้น สมอยึดหลวม เครื่องถูกกระแทก การสั่น และการติดตั้งกลับหลังทำความสะอาดทำให้ตำแหน่งคลาดได้ กำหนดจุดอ้างอิงหรืออุปกรณ์ช่วย สิทธิ์ปรับเทียบ ประวัติ การอนุมัติการเปลี่ยน และกติกาหยุดเมื่อสงสัยว่าคลาด
รอบเวลาแบบ “ทุกเดือน” อย่างเดียวไม่พอ เริ่มจากคำแนะนำผู้ขายและการทดสอบหน้างาน แล้วกำหนดเงื่อนไขให้ปรับเทียบใหม่หลังย้ายชั้น ถูกกระแทก เปลี่ยนอะไหล่ หรือมีรายงานมองไม่ชัด หากกำหนดค่าคลาดเคลื่อนเป็นตัวเลข ต้องระบุว่าเป็นเป้าหมายรับมอบที่ผู้ซื้อและผู้ขายตกลงตามขนาดช่อง ความคล้ายสินค้า รูปร่างภาพฉาย และชั้นยืนยัน ไม่ใช่มาตรฐานอุตสาหกรรมที่ไม่มีแหล่งอ้างอิง
3. เนื้อหาและภาษา
การฉายประโยคไทย อังกฤษ และญี่ปุ่นยาว ๆ พร้อมกันทำให้ชั้นรก งานปกติควรใช้กรอบ ลูกศร รูปสินค้า จำนวนสั้น และสัญลักษณ์ภาพโดยไม่พึ่งสีเพียงอย่างเดียว รายละเอียดข้อผิดปกติอาจแสดงบนหน้าจอแยกต่างหาก แยกพจนานุกรมคำแปลออกจากชื่อสินค้าใน WMS ควบคุมรุ่น และให้พนักงานตรวจคำที่ใช้จริง
4. ชั้นยืนยันเพื่อป้องกันการหยิบผิด
จับคู่หลักฐานกับความผิดพลาด สแกนสินค้าและล็อตสำหรับชิ้นส่วนเสี่ยงสูง ใช้น้ำหนักหรือนับเมื่อจำนวนสำคัญ และตรวจในขั้นตอนถัดไปเมื่อเซลล์ปัจจุบันพิสูจน์ไม่ได้ LiDAR หรือภาพอาจตรวจว่ามือเข้าผิดช่องแต่ไม่รับประกันจำนวน น้ำหนักอาจเห็นจำนวนต่างแต่แยกสินค้าคนละชนิดที่หนักใกล้กันไม่ได้ ต้องเขียนทั้งความสามารถและข้อจำกัด
5. ข้อยกเว้นและการปลดล็อกด้วยมือ
ทำรายการสินค้าขาด ชำรุด ฉลากอ่านไม่ได้ เติมของผิด คำสั่งด่วน ภาพฉายใช้ไม่ได้ เซ็นเซอร์เตือนผิด และ WMS หยุดทำงาน หากอนุญาตให้ปลดล็อกด้วยมือ ต้องกำหนดบทบาท รหัสเหตุผล ผู้อนุมัติ และบันทึกก่อนกับหลัง คำว่า “ใช้กระดาษไปก่อน” ยังไม่พอ หากไม่กำหนดผู้รับผิดชอบการส่งต่องานและการกระทบยอดข้อมูลภายหลัง
6. การเชื่อมต่อและกู้คืน
กำหนดว่าจะหยุดหรือทำต่อเมื่อขาดการเชื่อมต่อ รวมถึงที่เก็บข้อมูลชั่วคราวในเครื่อง การส่งซ้ำ การตัดข้อมูลซ้ำ เวลาหมดอายุ และการยกเลิกงานเก่า ทดสอบกรณีเครือข่ายขาดก่อนยืนยันเสร็จทันที กรณีของถูกย้ายแล้วแต่ WMS ยังแสดงว่างานค้าง และกรณีคำตอบมาซ้ำหรือสลับลำดับหลังระบบฟื้น หากต้องมีเป้าหมายเวลาตอบสนอง ให้กำหนดเป็นเกณฑ์รับมอบเฉพาะโครงการจากการสังเกตจริง
7. การบำรุงรักษาและบริการในประเทศ
แยกเครื่องฉาย ขายึด สายไฟ เซ็นเซอร์ สแกนเนอร์ หน้าจอ พัดลม แผ่นกรอง และซอฟต์แวร์เป็นจุดเสียแต่ละจุด ระบุช่องทางสนับสนุนในไทย จุดเก็บเครื่องสำรอง การปรับเทียบหลังเปลี่ยน การควบคุมการเข้าถึงระยะไกล และความเข้ากันได้ของรุ่น อุปกรณ์เหนือศีรษะต้องมีทางเข้าซ่อมที่ปลอดภัยและแผนหยุดผลิต การมีเครื่องสำรองไม่มีประโยชน์หากคืนค่าและปรับเทียบเซลล์ไม่ได้
เงื่อนไขที่มักถูกมองข้ามในโรงงานไทย
สำนักงานใหญ่ใช้งานภาษาญี่ปุ่น หัวหน้างานใช้ภาษาอังกฤษ และพนักงานใช้ภาษาไทยได้ในระบบเดียวกัน จึงควรมีนโยบายภาษาแยกตามหน้าจอ: คำสั่งงานเป็นภาษาของผู้ปฏิบัติงาน หน้าบำรุงมีภาษาอังกฤษกำกับ และรหัสสินค้าไม่ขึ้นกับภาษา ตอนเปลี่ยนกะต้องส่งต่องานที่พักไว้ สถานะการปรับเทียบ การปลดล็อกด้วยมือ และการใช้เครื่องสำรอง
สำรวจความร้อน ฝุ่น และแสงจริงทั้งกลางวันกลางคืน ประตูเปิด การทำความสะอาด และช่วงที่วางกล่องหนาแน่น OSHA Grocery Warehousing eTool เป็นแนวทางการยศาสตร์ทั่วไปที่ชี้ว่างานหยิบสินค้าตามคำสั่งแบบเดิมมีการเคลื่อนไหวซ้ำและหยิบจับถี่ เอกสารนี้ไม่ใช่กฎหมายไทย แต่ช่วยตั้งคำถามเรื่องระยะเอื้อม ท่าทาง แนวสายตา และการหยิบซ้ำ
บริการในประเทศต้องมากกว่ามีเบอร์ติดต่อ ตรวจภาษาที่รับแจ้ง เวลาครอบคลุม การวิเคราะห์เบื้องต้น การเข้าหน้างาน สต็อกอะไหล่ ช่องทางส่งต่อให้ผู้ผลิต และนโยบายรองรับรุ่นเก่า สำหรับหลายโรงงาน แยกค่าที่โรงงานปรับเองได้ออกจากรหัสระบุ บันทึก รุ่นซอฟต์แวร์ และการอนุมัติเปลี่ยนที่สำนักงานใหญ่ควบคุม
ข้อกำหนด RFP และสัญญาการเชื่อมต่อ
เขียน RFP จากสถานการณ์ทำงานและหลักฐานรับมอบ ไม่ใช่เพียงรายการซื้อ ส่งเงื่อนไขเดียวกันให้ผู้ขาย และให้ระบุสมมติฐานกับขอบเขตที่ไม่รวม
| หมวด RFP | เนื้อหาที่ต้องมี | หลักฐานที่ขอ |
|---|---|---|
| ขอบเขต | ประเภทคำสั่ง SKU ชั้นวาง กะ ภาษา และช่วงงานสูงสุด | รายการที่รวมและไม่รวม |
| หน้างาน | แบบ ระยะ แสง สะท้อน ฝุ่น ร้อน สั่น | ผลสำรวจและสมมติฐาน |
| WMS/ERP | API ไฟล์ PLC รหัส การส่งซ้ำ และการไม่ทำรายการซ้ำ | ข้อกำหนดการเชื่อมต่อและแผนทดสอบ |
| ภาพฉาย | ตั้งพิกัด เปลี่ยน จุดอ้างอิง สิทธิ์ และประวัติ | ขั้นตอนปรับเทียบและตัวอย่างบันทึก |
| การป้องกันผิดพลาด | วิธีและข้อจำกัดของการตรวจความผิดพลาดแต่ละแบบ | การสาธิตสถานการณ์ผิดพลาดและบันทึก |
| การกู้คืน | ขอบเขตความเสียหาย ข้อมูลสำรอง เครื่องสำรอง และเครือข่ายขาด | ขั้นตอนกู้คืนและตารางแบ่งความรับผิดชอบ |
| การสนับสนุน | บริการในไทย อะไหล่ การอัปเดต และการเข้าถึงระยะไกล | ข้อเสนอบริการ รายการอะไหล่ และนโยบายรุ่น |
| การรับมอบ | FAT/SAT เงื่อนไข บันทึก และการทดสอบซ้ำ | ตารางผ่าน/ไม่ผ่านและรูปแบบหลักฐาน |
เปรียบเทียบต้นทุนทั้งขอบเขต: ขายึด การบังแสง เครือข่าย ตู้ควบคุม เซ็นเซอร์ การแก้ WMS การทำความสะอาดข้อมูลหลัก การแปล การฝึก FAT/SAT เครื่องสำรอง การสนับสนุน และการปรับเทียบใหม่ ไม่ควรรับประกันระยะคืนทุนคงที่ ให้สร้างเหตุผลการลงทุนจากเวลาค้นหา งานแก้ไข การฝึก และงานเปลี่ยนผังที่องค์กรวัดได้ และแยกตัวเลขอ้างอิงของผู้ขายออกจากข้อมูลที่ตนพิสูจน์
FAT/SAT และหลักฐานการรับมอบ
FAT ตรวจข้อกำหนดในสภาพควบคุมหรือจำลอง ส่วน SAT ตรวจชั้น แสง เครือข่าย พนักงาน และ WMS จริง การผ่าน FAT ไม่ได้พิสูจน์ว่าเหมาะกับหน้างาน
| สถานการณ์ | สิ่งที่ดูใน FAT | สิ่งที่ดูใน SAT | หลักฐานที่เก็บ |
|---|---|---|---|
| หยิบตามปกติ | ลำดับจากคำสั่งถึงจบงาน | ชั้น สินค้า และภาษาจริง | บันทึกเหตุการณ์ผูกกับรหัสงาน |
| ผิดสินค้า/ช่อง | การสแกนหรือเซ็นเซอร์พบข้อมูลไม่ตรง | สินค้าคล้ายและช่องข้างเคียง | คำเตือน การปลดล็อก และสถานะยังไม่จบ |
| ผิดจำนวน | ข้อจำกัดของวิธียืนยัน | บรรจุภัณฑ์และน้ำหนักจริง | ข้อมูลตัดสินและการตอบสนอง |
| พิกัดคลาด | เลื่อนจุดอ้างอิงและปรับเทียบใหม่ | ย้ายชั้นแล้วกู้คืน | ประวัติก่อนและหลัง |
| แสงเปลี่ยน | จำลองสว่างและสะท้อน | กลางวัน/คืน ประตู และไฟงาน | เงื่อนไข ภาพ และผลมองเห็น |
| สิ่งบัง | มือหรือกล่องบัง | ท่าทางทำงานจริง | ผลการแสดงซ้ำหรือคำแนะนำสำรอง |
| เครือข่ายขาด | ที่พักข้อมูล การส่งซ้ำ และตัดข้อมูลซ้ำ | กู้คืนบนเครือข่ายจริง | บันทึกตรวจลำดับและข้อมูลซ้ำ |
| WMS ผิดปกติ | หมดเวลาและหยุดงานเก่า | แสดงข้อผิดพลาดบนหน้าจอจริง | หน้าจอ ประวัติตรวจสอบ และการกู้คืน |
| ปลดล็อกด้วยมือ | บทบาท เหตุผล และการอนุมัติ | หัวหน้ากะทำจริง | ผู้กระทำ เหตุผล และประวัติเปลี่ยน |
| เปลี่ยนเครื่อง | คืนค่าลงเครื่องสำรอง | ทีมหน้างานเปลี่ยนและปรับเทียบใหม่ | ขั้นตอนและผล |
หากต้องใช้ค่าผ่านเชิงตัวเลข ให้ระบุว่าเป็น “ตัวอย่างเป้าหมายรับมอบของโครงการ” เว้นแต่มีมาตรฐานอ้างอิง กำหนดจากขนาดช่องและความเสี่ยง พร้อมเงื่อนไขวัด เครื่องมือ จำนวนครั้ง วิธีแก้ และการทดสอบซ้ำ
โครงการนำร่องแบบเป็นขั้นและเกณฑ์ Go/No-Go
เลือกเซลล์ที่มีความยากเป็นตัวแทน ไม่ใช่ชั้นสาธิตที่ดูดีที่สุด ให้มีความหนาแน่น สินค้าคล้าย การเปลี่ยนกะ แสงเปลี่ยน และข้อยกเว้นอย่างน้อยหนึ่งแบบ แต่จำกัดโครงการนำร่องแรกด้วยสมมติฐานที่ชัดเจน
สังเกตสภาพปัจจุบันและเก็บหลักฐานเท่าที่มีสำหรับการค้นหา การเดิน การหยิบผิด งานแก้ไข การฝึก และการหยุด สร้างเซลล์ขั้นต่ำที่มีการเชื่อมต่อ WMS และชั้นยืนยัน ทดสอบการหยิบผิดช่อง เครือข่ายขาด และการย้ายชั้นก่อนสรุปจากการทำงานปกติ เดินงานหลายกะและเก็บมุมมองจากพนักงาน หัวหน้างาน ทีมซ่อมบำรุง และ IT เปรียบเทียบประโยชน์กับภาระการปรับเทียบ การแก้ข้อมูลหลัก ข้อยกเว้น และการสนับสนุน
ตัดสินใจ Go เมื่อสถานการณ์ตัวแทนผ่านเกณฑ์รับมอบ ความเสี่ยงคงเหลือมีผู้รับผิดชอบและกำหนดเวลา มีแผนสนับสนุนกับเครื่องสำรอง และกระทบยอดการเคลื่อนของจริงกับ WMS ได้ซ้ำ ตัดสินใจ No-Go หรือเดินต่อแบบมีเงื่อนไขเมื่อภาพไม่เสถียร ชั้นยืนยันแยกความผิดพลาดที่จำเป็นไม่ได้ ทุกการย้ายชั้นทำให้ตั้งค่ามากเกินไป หรือการกู้คืนตรวจสอบย้อนหลังไม่ได้
ประเมินการลงทุนโดยรวมค่าปรับเทียบ การทำความสะอาด การเปลี่ยนอุปกรณ์ การแปล การดูแลข้อมูลหลัก การอัปเดตซอฟต์แวร์ และการสนับสนุนในประเทศ ใช้ข้อมูลจากโครงการนำร่องสร้างช่วงผลลัพธ์ แทนการใส่เปอร์เซ็นต์ผลิตภาพหรือระยะคืนทุนที่ยังไม่ได้พิสูจน์
อย่าสรุปหลักฐานทั้งหมดเป็นค่าเฉลี่ยเดียว ควรแยกตามกลุ่มสินค้า โซนชั้น กะ ประสบการณ์ผู้ปฏิบัติงาน และสถานะข้อยกเว้น ค่าเฉลี่ยที่เร็วขึ้นอาจซ่อนพื้นผิวสะท้อนที่ทำให้มองไม่เห็นภาพฉาย กะกลางคืนที่พบการคลาดเคลื่อนช้า หรือพนักงานชั่วคราวที่ต้องใช้การปลดล็อกด้วยมือบ่อยครั้ง บันทึกทั้งเงื่อนไขและความสามารถในการทำซ้ำ เพื่อไม่ให้เหตุการณ์ครั้งเดียวทำให้อนุมัติหรือปฏิเสธแบบผิดพลาด
วัดกระบวนการเดิมภายใต้เงื่อนไขที่เทียบกับโครงการนำร่องได้ จัดส่วนผสมคำสั่ง ปริมาณ ผังชั้น เวลาพัก และการรอเติมสินค้าให้สอดคล้องกัน พร้อมบันทึกการเปลี่ยนแปลงอื่นนอกจากระบบฉาย วิธีนี้ช่วยแยกผลจากการปรับผังหรือทำความสะอาดข้อมูลหลักออกจากผลของอุปกรณ์
การกำกับโครงการนำร่องและการเก็บหลักฐาน
หากฝ่ายไอทีรับผิดชอบโครงการนำร่องเพียงฝ่ายเดียว อาจพลาดกรณีที่ระบบทำงานได้แต่ไม่ผ่านข้อกำหนดการตรวจสอบ หรือทำให้ท่าทางการทำงานไม่ปลอดภัย กำหนดบทบาทจากคลังหรือฝ่ายผลิต คุณภาพ ไอที ซ่อมบำรุง ความปลอดภัย และผู้บริหารหน้างานให้ชัดเจน ระบุว่าใครควบคุมเงื่อนไขทดสอบ ใครตัดสินข้อบกพร่อง และใครอนุมัติการเปลี่ยนแปลง หากผู้ขายแก้ค่าหน้างาน ต้องเก็บสถานะก่อนแก้ รายการเปลี่ยน เหตุผล รุ่นที่ใช้ และผลทดสอบซ้ำ
การสัมภาษณ์ผู้ปฏิบัติงานควรถามถึงเหตุการณ์เฉพาะ เช่น ช่วงที่มองไม่เห็นคำสั่ง จุดที่ทำให้ลังเล ผลของแสงสะท้อนหรือสิ่งบัง ภาระจากขั้นตอนยืนยัน และผู้ที่ต้องติดต่อเมื่อเกิดข้อยกเว้น นำข้อมูลเหล่านี้เทียบกับบันทึกระบบ งานที่ขึ้นว่าสำเร็จอาจต้องอาศัยการยืนยันด้วยปากเปล่าหรือการแก้งาน ขณะเดียวกันควรบันทึกวันที่ฝึกและระดับความคุ้นเคย เพื่อไม่ให้ช่วงเรียนรู้แรกถูกตีความว่าเป็นข้อจำกัดถาวรของอุปกรณ์
เมื่อจบโครงการ ให้แยกสถานะผ่าน ไม่ผ่าน ยังไม่ทดสอบ ผ่านแบบมีเงื่อนไข และรอทดสอบซ้ำหลังแก้แบบ ทุกรายการค้างต้องมีขอบเขตผลกระทบ มาตรการชั่วคราว ผู้รับผิดชอบ กำหนดเวลา และเงื่อนไขที่ห้ามขยายผล การตัดสินใจขยายใช้ควรพิจารณาประโยชน์ ความเสี่ยงคุณภาพ ภาระซ่อมบำรุง การฝึกอบรม ความมั่นคงไซเบอร์ และประเด็นสัญญาในรายการเดียวกัน
การควบคุมการเปลี่ยนแปลงและการตรวจประจำวันหลังเริ่มใช้งานจริง
หลังเริ่มใช้งาน การเปลี่ยนชั้นต้องไม่จบอยู่ที่ฝ่ายอาคาร ให้เชื่อมข้อมูลตำแหน่ง พิกัดภาพฉาย เซ็นเซอร์ยืนยัน วิธีปฏิบัติงาน เอกสารฝึก และข้อมูลสำรองไว้ในใบเปลี่ยนแปลงเดียว แม้ขยับแผ่นชั้นหนึ่งระดับก็อาจเปลี่ยนขอบช่อง การบังด้วยมือ และระยะสแกน ก่อนเปลี่ยนให้ระบุผลกระทบ และหลังเปลี่ยนให้ทดสอบการปรับเทียบ การหยิบผิดช่อง การหยิบปกติ และบันทึกเหตุการณ์
การตรวจประจำวันต้องดูการตรงกับจุดอ้างอิง ความคมชัด การแยกสีหรือกรอบ คราบเลนส์ จุดยึด สายไฟ การตรวจจับของเซ็นเซอร์ การเทียบเวลา และเหตุการณ์ที่ยังไม่ส่ง ไม่ใช่เพียงดูว่าเครื่องฉายติดหรือไม่ บันทึกรหัสอุปกรณ์ เวลา ผล การแก้ไข และผู้รับผิดชอบไว้ในประวัติซ่อมบำรุง สถานะปกติก็เป็นหลักฐานว่าความเสื่อมเริ่มเมื่อใด
ติดตามเวลาที่ข้อมูลหลักของสินค้าและตำแหน่งถูกส่งถึงแต่ละชั้นของระบบ ERP, WMS ในพื้นที่ ซอฟต์แวร์เชื่อมต่อ และระบบควบคุมภาพฉายอาจเปลี่ยนคนละเวลา จึงทำให้ชั้นจริงกับคำสั่งไม่ตรงกัน ต้องมีรุ่น เวลาเริ่มใช้ ปลายทาง การยืนยันรับ และขั้นตอนย้อนกลับ พร้อมตัดสินว่าการเปลี่ยนมีผลกับงานที่กำลังทำหรือเฉพาะงานใหม่
ตัวชี้วัดประจำการควรรวมการปลดล็อกด้วยมือ การปรับเทียบซ้ำ ภาพฉายใช้งานไม่ได้ เซ็นเซอร์เตือนผิด การส่งซ้ำ งานเก่าที่ถูกปฏิเสธ การติดต่อฝ่ายสนับสนุน และการเปลี่ยนเครื่องสำรอง นอกเหนือจากความเร็วกับการหยิบผิด หากจำนวนเพิ่มขึ้น ให้แยกสาเหตุจากชั้น ระบบแสง ข้อมูลหลัก เครือข่าย หรือการฝึก ไม่ควรสรุปทันทีว่าเป็นความไม่ระวังของพนักงาน
การขยายหลายโรงงานควรใช้กฎรหัส รูปแบบบันทึก การอนุมัติเปลี่ยน และสถานการณ์ผิดปกติขั้นต่ำร่วมกัน แต่ไม่คัดลอกค่าทั้งหมด ขนาดชั้น แสง บรรจุภัณฑ์ ภาษา เครือข่าย และกำลังซ่อมบำรุงต่างกัน จึงต้องกำหนดพิกัด การแสดง วิธีตรวจยืนยัน และอะไหล่จากการสำรวจและหลักฐานรับมอบของแต่ละแห่ง
สรุป: รับมอบคำแนะนำ การยืนยัน และธุรกรรมเป็นเซลล์งานเดียว
Projection picking ให้คำแนะนำที่ยืดหยุ่นกับช่องหนาแน่นและผังที่เปลี่ยน แต่ภาพฉายอย่างเดียวไม่รับประกันสินค้าและจำนวนที่ถูกต้อง ระบบที่เชื่อถือได้ต้องเชื่อมรหัสจาก WMS/ERP พิกัดและการปรับเทียบ ภาษา เซ็นเซอร์ยืนยัน ข้อยกเว้น การเชื่อมต่อ และการบำรุงรักษา แล้วพิสูจน์ผลบนชั้นจริงผ่าน FAT/SAT เปรียบเทียบระบบฉาย DPS เครื่องพกพา และเสียงจากสภาพงาน ความถี่การเปลี่ยน ความเสี่ยงผิดพลาด และการสนับสนุน ไม่ใช่เพราะเทคโนโลยีใหม่กว่า
TOMAS TECH ให้คำปรึกษาได้ตั้งแต่ระยะเริ่มต้นที่ยังไม่ได้เลือกวิธีหรือผู้ขาย หากต้องการกำหนดเซลล์เป้าหมายในโรงงานหรือคลังสินค้าที่ไทย พร้อมจัดการสำรวจหน้างาน การเชื่อมต่อ WMS วิธียืนยัน RFP และ FAT/SAT สามารถติดต่อผ่านหน้าติดต่อเราได้
FAQ: Projection picking คืออะไร
คือการฉายตำแหน่ง จำนวน รูปภาพ หรือลำดับงานลงบนชั้นหรือกล่องจริง มักพิจารณาเมื่อช่องหนาแน่นหรือผังเปลี่ยนบ่อย หากธุรกิจต้องพิสูจน์สินค้าและจำนวน ยังต้องมีการสแกน เซ็นเซอร์ หรือการตรวจในขั้นตอนถัดไป
FAQ: ค่าใช้จ่ายของ projection picking system ขึ้นกับอะไร
ขึ้นกับพื้นที่ครอบคลุม ขายึด การบังแสง เซ็นเซอร์ สแกนเนอร์ ตู้ควบคุม เครือข่าย การแก้ WMS/ERP การตั้งพิกัด การแปล การฝึก FAT/SAT เครื่องสำรอง และการสนับสนุน ไม่ใช่จำนวนโปรเจกเตอร์เท่านั้น ควรเทียบผู้ขายด้วยขอบเขตเดียวกันและแยกต้นทุนเริ่มต้นกับต้นทุนต่อเนื่อง
FAQ: การเปรียบเทียบ DPS ต่างจาก projection อย่างไร
DPS แบบคงที่มักใช้โคมและจอติดแต่ละช่อง ระบบฉายวางรูปหรือภาพบนพื้นผิว จึงยืดหยุ่นกับช่องหนาแน่นและการเปลี่ยน แต่ไวต่อแสง สิ่งบัง และการปรับเทียบ ควรเปรียบเทียบเครื่องพกพาและเสียง แล้วเลือกเป็นเซลล์งาน
FAQ: เชื่อมต่อ WMS อย่างไร
กำหนดรหัสงาน บรรทัด สินค้า ตำแหน่ง และล็อต สถานะออกงาน ยกเลิก เสร็จ ขาด และพัก เหตุการณ์ยืนยัน การส่งซ้ำ การตัดข้อมูลซ้ำ เวลาหมดอายุ และบันทึกตรวจสอบ รวมทั้งว่าจะหยุดหรือทำต่อเมื่อระบบขาด และกระทบยอดหลังฟื้นอย่างไร
FAQ: Projection ป้องกัน picking miss ได้ด้วยตัวเองหรือไม่
ไม่ได้ ภาพฉายทำให้เห็นเป้าหมายชัด แต่ไม่พิสูจน์สินค้าและจำนวน ต้องรวมการสแกนสินค้า/ล็อต การชั่ง ปุ่ม การตรวจด้วยภาพ LiDAR หรือการตรวจในขั้นตอนถัดไปตามชนิดความผิดพลาดและความเสี่ยง พร้อมระบุสิ่งที่แต่ละวิธีตรวจไม่ได้
FAQ: ต้องปรับเทียบภาพฉายบ่อยแค่ไหน
ไม่มีรอบเดียวสำหรับทุกระบบ ขึ้นกับอุปกรณ์ ขายึด ความมั่นคงของชั้น การสั่น ความถี่เปลี่ยน และขนาดช่อง เริ่มจากคำแนะนำผู้ขายและการทดสอบหน้างาน แล้วปรับเทียบใหม่หลังย้าย กระแทก เปลี่ยนอะไหล่ หรือมีข้อร้องเรียนว่ามองไม่ชัด พร้อมเก็บประวัติ


