


ระบบจัดการการแยกและรวมล็อตการผลิตต้องทำมากกว่าการแบ่งหรือบวกจำนวนบนหน้าจอ งานระหว่างผลิต (WIP) ที่จับต้องได้ ผลตัดสินคุณภาพ บันทึกขั้นตอนผลิต ตำแหน่งในคลัง และจำนวนสินค้าคงคลังใน ERP ต้องอ้างถึงประวัติความสัมพันธ์ล็อตแม่–ล็อตลูกชุดเดียวกัน บทความนี้ช่วยทีมโรงงานในไทยกำหนดกฎธุรกิจ ข้อมูล ขอบเขตธุรกรรมระหว่าง MES–ERP–WMS ข้อกำหนดเสนอราคา (RFP) และการทดสอบ FAT/SAT ก่อนเริ่มโครงการ
เหตุใดการแยกล็อต WIP จริงจึงเป็นประเด็นหลัก
สมมติใบสั่งผลิตมี WIP 100 ชิ้น โดย 20 ชิ้นต้องตรวจเพิ่ม 30 ชิ้นไปทำต่ออีกสายการผลิต และ 50 ชิ้นอยู่สายเดิม หากคงเป็นล็อตเดียวแล้วใส่หมายเหตุว่า “กักกันบางส่วน” ผู้ปฏิบัติงานถัดไปจะรู้ได้อย่างไรว่าถาดใดใช้ได้ การแยกถาดจริง การออกหมายเลขล็อตลูก และการติดฉลากจึงต้องเป็นขั้นตอนเดียวที่ควบคุมได้
คำว่า “รวมล็อต” อาจหมายถึงผสมวัสดุจากสองล็อตให้เป็นล็อตผลิตใหม่ หรือเพียงนำกล่องที่ยังแยกตัวตนกันได้ขึ้นพาเลทเดียวกัน คู่มือ EPCIS/CBV ของ GS1 แยกการแปรสภาพซึ่งปัจจัยนำเข้าไปอยู่ในผลผลิตใหม่ ออกจากการรวมเป็นหน่วยบรรจุที่สามารถแยกสมาชิกกลับได้ โรงงานต้องกำหนดความหมายของ “รวม” ก่อนออกแบบหน้าจอ มิฉะนั้นเมื่อมีปัญหาคุณภาพจะไม่ชัดว่าควรสืบย้อนวัตถุดิบที่ร่วมสร้างล็อตใหม่ หรือเพียงแสดงรายการกล่องในพาเลท
บทความก่อนหน้าของเราเรื่องการจัดการ WIP โดยรวม ครอบคลุมงานค้าง ตำแหน่ง และความคืบหน้า บทความนี้เจาะว่าควรสร้างและเชื่อมรหัสล็อตกับจำนวนเมื่อใด ส่วนบทความการเชื่อม PLM–ERP สำหรับการเปลี่ยนแปลงแบบวิศวกรรม เน้นการเปลี่ยนรุ่น BOM แม้รุ่นแบบไม่เปลี่ยน ก็อาจต้องแยกล็อต WIP เพราะสถานะคุณภาพหรือสายการผลิตต่างกัน
นิยามธุรกรรมก่อนเปรียบเทียบซอฟต์แวร์
คำว่า “ล็อต” อาจใช้แทนใบสั่งผลิต ล็อตวัตถุดิบ ล็อต WIP หรือสินค้าสำเร็จรูป หาก RFP เขียนเพียง “รองรับการแยกล็อต” ผู้ขายแต่ละรายอาจแสดงคนละฟังก์ชัน ควรกำหนดวัตถุประสงค์ว่าเป็นการแยก WIP ที่มีสินค้าและสถานะขั้นตอนเดียวกันออกจากกันจริง แล้วดูแลแต่ละส่วนด้วยรหัส ตำแหน่ง และสถานะคุณภาพต่างกัน ระบุสิ่งที่ไม่ครอบคลุมด้วย การแยกหีบห่ออาจเป็นธุรกรรมบรรจุภัณฑ์ การแบ่งแผนงานอาจเป็นการแยกใบสั่ง และการแปรรูปจนเปลี่ยนรหัสสินค้าเป็นธุรกรรมแปรสภาพ
การรวมก็ต้องแยกอย่างน้อยสามกรณี: การผสมจริง การนำหลายล็อตเข้าเป็นหน่วยทำงานขั้นตอนถัดไป และการรวมเพื่อขนส่ง กฎคุณภาพ เงื่อนไขลูกค้า และข้อกำหนดผลิตภัณฑ์เป็นผู้กำหนดว่าผสมได้หรือไม่ ปุ่มในระบบไม่ใช่การอนุมัติ หากผสมแล้วแยกกลับเป็นล็อตเดิมไม่ได้ ให้ออกล็อตผลผลิตใหม่และคงความสัมพันธ์กับทุกล็อตนำเข้า หากเป็นเพียงพาเลทที่สามารถหยิบกล่องแต่ละใบออกได้ ให้คงรหัสกล่อง/ล็อตและบันทึกความเป็นสมาชิกของพาเลท
| ธุรกรรม | สิ่งที่เกิดกับของจริง | ข้อมูลหลัก | หลักการแก้ไข |
|---|---|---|---|
| แยกล็อต | แบ่ง WIP ชุดหนึ่งเป็นหลายส่วน | ล็อตแม่ ล็อตลูก จำนวน เหตุผล ตำแหน่ง | ลงธุรกรรมย้อนกลับที่ได้รับอนุญาต ไม่ลบประวัติ |
| ผสม/แปรสภาพ | วัตถุดิบเข้ากระบวนการจนเป็นหน่วยใหม่ | ทุกล็อตนำเข้า ล็อตออก จำนวน ขั้นตอน | แก้ด้วยผลตัดสินและรายการปรับปรุงที่ตรวจสอบได้ |
| รวมเพื่อขนส่ง | กล่องที่ระบุรหัสได้อยู่ในภาชนะเดียว | รหัสภาชนะและรหัสสมาชิก | เปลี่ยนสมาชิกเมื่อหยิบออก |
| กักกันคุณภาพ | ห้ามใช้บางส่วนหรือทั้งหมด | ขอบเขตที่มีผลและผู้อนุมัติ | ปลดกักกันด้วยผลตัดสินที่บันทึกไว้ |
ความแตกต่างนี้กำหนดจำนวนฉลากและการสแกนที่หน้างานด้วย มาตรฐานการตรวจสอบย้อนกลับของ GS1 เสนอแนวคิดเหตุการณ์สำคัญต่อการติดตามและข้อมูลที่อธิบายเหตุการณ์นั้น ให้ระบุเหตุการณ์ของโรงงานก่อน แล้วกำหนดว่าใคร ทำอะไร ที่ไหน เมื่อใด เพราะเหตุใด และปริมาณเท่าใด ข้อกำหนดหน้าจอจึงทดสอบได้
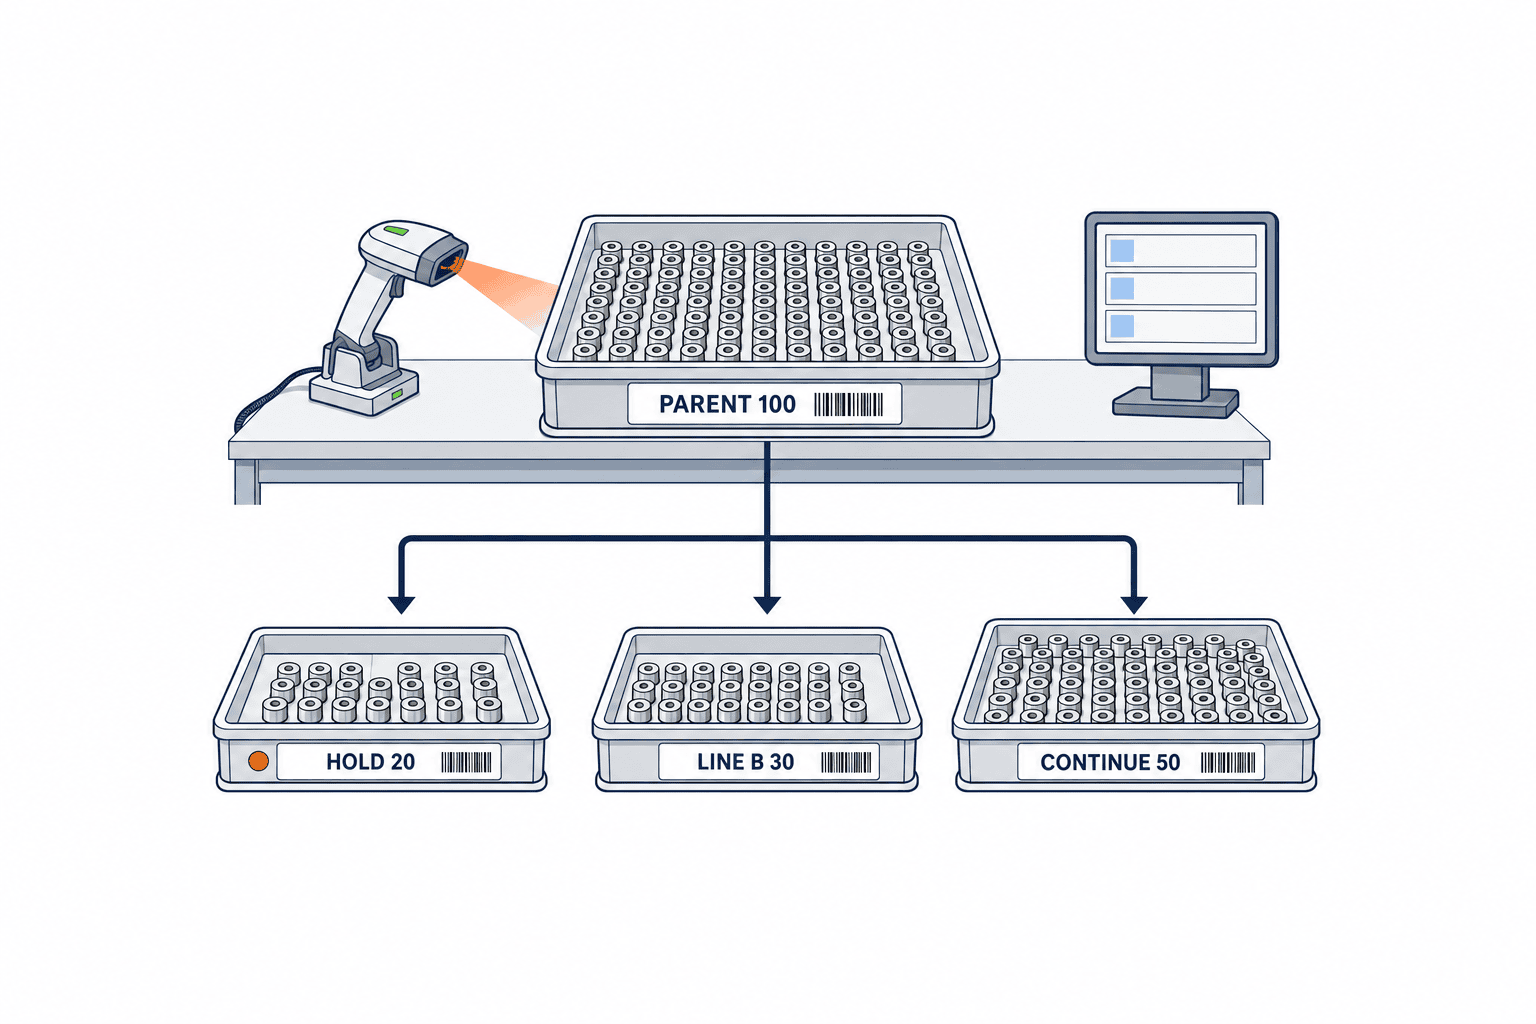
เหตุการณ์แยกล็อตต้องมากกว่า “แม่ 100 ลูก 20 + 30 + 50”
ตัวเลขต่อไปนี้เป็นตัวอย่างเพื่ออธิบาย ล็อตแม่ W100 มี 100 ชิ้น แยก 20 ชิ้นเพื่อตรวจเพิ่ม 30 ชิ้นไปอีกสาย และ 50 ชิ้นทำต่อ ได้ล็อตลูก W100-A, W100-B, W100-C ณ จุดแยก 20 + 30 + 50 = 100 และยังไม่มีของเสีย หากภายหลัง W100-A ถูกตัดสินเป็นของเสีย 2 ชิ้น อย่ากลับไปแก้จำนวนในธุรกรรมแยกเป็น 18 ให้เพิ่มเหตุการณ์ของเสีย 2 ชิ้นกับ W100-A ทำให้ W100-A เหลือ 18 ชิ้น จำนวนของจริงทุกล็อตลูกรวมเป็น 98 ชิ้น แต่จำนวนที่ใช้ได้ยังเป็น 80 ชิ้นจนกว่าจะปล่อย 18 ชิ้นที่กักกัน ระบบจึงอธิบายได้ว่าทั้ง 100 ชิ้นไปไหนตามลำดับเวลา
ข้อมูลขั้นต่ำของเหตุการณ์ควรมีรหัสล็อตแม่และลูก สินค้าและรุ่น ใบสั่งและขั้นตอน จำนวนก่อนและหลังพร้อมหน่วย เวลาเกิดเหตุพร้อมเขตเวลา ตำแหน่งและเครื่องจักร ผู้ทำรายการ รหัสเหตุผล สถานะคุณภาพ และรหัสธุรกรรมต้นทาง หากใช้ทั้งกิโลกรัมและชิ้น ต้องล็อกวิธีแปลงและปัดเศษ ใช้รหัสเหตุการณ์ที่ไม่ซ้ำเพื่อไม่ให้การสแกนซ้ำหรือส่งข้อมูลซ้ำเพิ่มจำนวนเป็นสองเท่า แม้ผลรวมถูกต้อง แต่ผูกล็อตลูกกับใบสั่งหรือสินค้าผิดก็ทำลายการสืบย้อน
ต้องกำหนดจังหวะยืนยันธุรกรรม หากสร้างล็อตลูกในระบบก่อนย้ายถาด หน้าจออาจแสดงหลายตำแหน่งแต่ของจริงยังอยู่ที่เดียว หากย้ายของก่อนแล้วเครือข่ายล่ม อาจเกิดภาชนะไม่มีฉลาก แนวทางหนึ่งคือสแกนล็อตแม่ นับจำนวน พิมพ์และติดฉลากล็อตลูก สแกนล็อตลูกอีกครั้ง ย้ายไปจุดที่กำหนด แล้วจึงยืนยัน แสดงสถานะรายการที่ยังไม่ซิงก์ให้ชัด และห้ามใช้ล็อตลูกที่ยังไม่ยืนยันในขั้นตอนถัดไป ลำดับจริงต้องตรวจตามเครื่องจักรและความปลอดภัยของกระบวนการ
สถานะคุณภาพไม่ควรถูกคัดลอกอย่างไม่คิด หากล็อตแม่ถูกกักกัน ล็อตลูกควรถูกกักกันจนฝ่ายคุณภาพอนุมัติปล่อยบางส่วน หากเหตุผลที่แยกคือพบปัญหาเฉพาะส่วน ต้องมีหลักฐานว่าระบุส่วนที่ไม่กระทบได้ กำหนดสถานะ เช่น รอตัดสิน ผ่าน กักกัน ไม่ผ่าน และของเสีย พร้อมสิทธิและเงื่อนไขการเปลี่ยนสถานะ แต่ละสถานะต้องเชื่อมกับสิทธิย้าย เบิก ผสม และนำเข้าผลิต
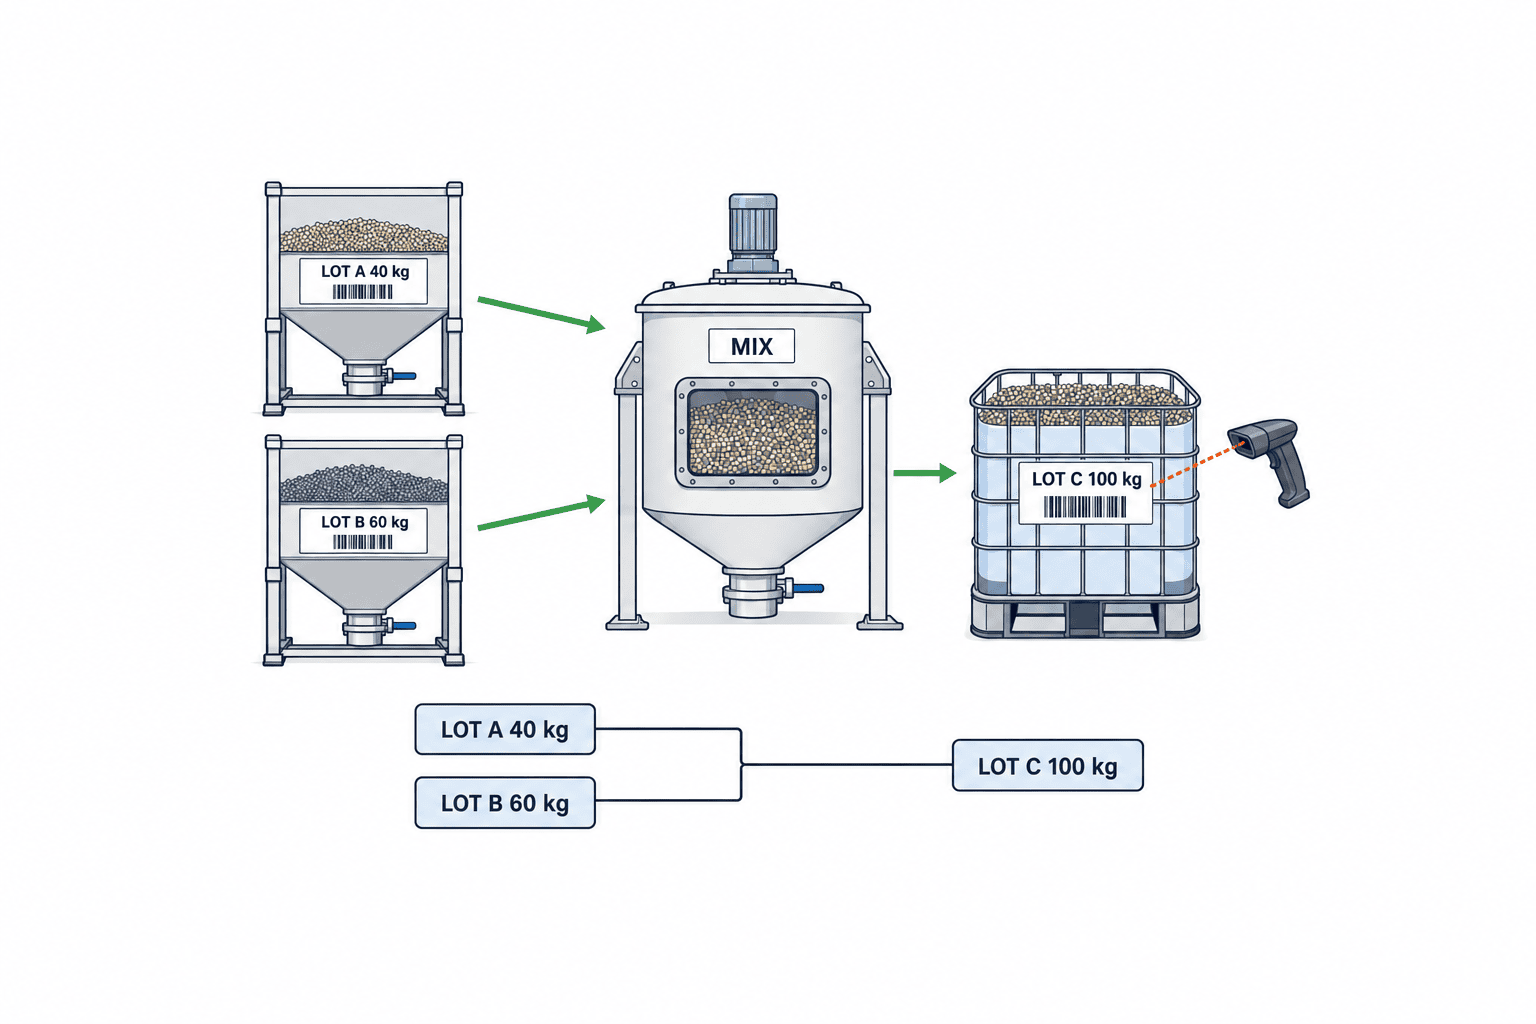
ก่อนรวมล็อตต้องตรวจสิทธิการผสมและรักษาข้อมูลต้นทาง
ตัวอย่างเพื่ออธิบาย: ล็อต WIP A มี 40 kg และ B มี 60 kg ผสมได้ล็อตใหม่ C 100 kg ตัวอย่างนี้สมมติว่าไม่มีการสูญเสีย หากชั่งผลผลิตได้ 98 kg อย่าทำให้ดูเหมือน A + B = C โดยไม่มีคำอธิบาย ให้บันทึกการสูญเสีย 2 kg หรือความต่างการวัดตามกฎคุณภาพและบัญชี ก่อนผสม ตรวจวันผลิต วัตถุดิบ ผลตรวจ สถานะกักกัน อายุการเก็บ และข้อจำกัดลูกค้า สิทธิผู้ใช้งานเพียงอย่างเดียวไม่ควรทำให้ล็อตคนละข้อกำหนดถูกรวมได้
TransformationEvent ในมาตรฐาน GS1 EPCIS 2.0.1 แสดงความสัมพันธ์และจำนวนของสิ่งนำเข้า–ผลผลิตได้ แต่การใช้ EPCIS ไม่ได้กำหนดวิธีคิดการสูญเสียหรือการอนุมัติคุณภาพให้โรงงานโดยอัตโนมัติ ธุรกรรมภายในยังต้องเก็บจำนวนที่ใช้จากแต่ละล็อต จำนวนผลผลิต หน่วย จำนวนคงเหลือ ขั้นตอน เครื่องจักร เวลา และผู้อนุมัติ หากใช้ A เพียงบางส่วน ต้องแสดงว่าคงเหลือเท่าใด ไม่ทำให้เข้าใจว่า A หมดทั้งล็อต
รายการ A และ B เพียงชั้นเดียวไม่พอ หาก C ถูกแยกอีกครั้งและบางส่วนเท่านั้นไปเป็นสินค้าสำเร็จรูป ประวัติความสัมพันธ์ควรเป็นเส้นทางแบบมีทิศทางที่เชื่อมทั้งเหตุการณ์แยกและแปรสภาพ ป้องกันวงจรที่ทำให้ล็อตเป็นบรรพบุรุษของตัวเอง เมื่อแก้ผิด ไม่ลบบรรทัดความสัมพันธ์เดิม แต่เพิ่มรายการยกเลิกหรือปรับปรุงที่มีเหตุผลและอนุมัติ ฟังก์ชันมาตรฐานต่างกันตามผลิตภัณฑ์ จึงต้องให้ผู้ขายสาธิตกรณีหลายขั้นด้วยข้อมูลคล้ายงานจริง
อธิบายจำนวน ของเสีย กักกัน และการแก้งานจากบัญชีเดียวกัน
เงื่อนไข “ผลรวมล็อตลูกเท่าล็อตแม่” เป็นเพียงส่วนหนึ่ง ต้องนิยามว่าการเบิกเข้ากระบวนการ ผลผลิตดี ของเสีย การเก็บตัวอย่าง การแก้งาน การกักกัน การแปลงหน่วย และส่วนต่างตรวจนับ กระทบยอดใด แยกสมการรักษาจำนวน ณ เวลาแยกออกจากสมการจำนวนคงเหลือที่เปลี่ยนตามเวลา ตัวอย่าง W100 ย้าย 100 ชิ้นเป็นล็อตลูก หลังทิ้ง 2 ชิ้น เหลือของจริง 98 ชิ้น โดย 18 ชิ้นใน W100-A ยังกักกันอยู่ จึงใช้ได้ 80 ชิ้นจนกว่าจะปล่อยล็อตนั้น การกักกันไม่ลดจำนวนของจริง
| ยอด | ความหมาย | ธุรกรรมตัวอย่าง | เทียบกับ |
|---|---|---|---|
| คงเหลือจริง | จำนวนในโรงงาน | แยก ย้าย ใช้ ทิ้ง | นับของจริง |
| ใช้ได้ | จำนวนที่อนุญาตเข้าขั้นตอนถัดไป | กักกัน ปลดกักกัน หมดอายุ | ผลตัดสินคุณภาพ |
| ความคืบหน้าใบสั่ง | ผลจริงเทียบแผน | จบขั้นตอน รายงานงานดี | MES และใบสั่ง ERP |
| มูลค่าสต็อก | ยอดบัญชีหรือสินค้าคงคลัง | เบิก รับ ปรับปรุง | ERP และต้นทุน |
ยอดเหล่านี้ไม่จำเป็นต้องเท่ากันตลอด แต่ต้องอธิบายสาเหตุได้ การกักกันลดยอดใช้ได้โดยไม่ลดของจริง ในบางรูปแบบ WIP ถูกตัดจากจุดหนึ่งใน ERP แต่ยังไม่รับเข้าจุดถัดไป อย่าปรับยอดอัตโนมัติเพื่อกลบความต่าง แสดงรหัสเหตุการณ์ จำนวน เวลา ระบบเจ้าของ วิธีส่งซ้ำ และความจำเป็นต้องหยุดใช้ของ
เอกสาร Microsoft เรื่องการติดตาม batch/serial ของชิ้นส่วนและสินค้าสำเร็จรูป แสดงตัวอย่างการเชื่อมรหัสส่วนประกอบที่ใช้กับผลผลิตของผลิตภัณฑ์นั้น ไม่ได้หมายความว่า ERP ทุกตัวมีการแยก/รวม WIP เหมือนกัน ใน RFP จึงต้องดูว่าระบบที่เสนอเก็บความเชื่อมโยงระหว่างการแยก WIP การใช้ชิ้นส่วน และสินค้าสำเร็จรูปในระดับใด พร้อมตรวจทั้งรายการธุรกรรมและรายงานสืบย้อน
กำหนดเจ้าของธุรกรรมระหว่าง MES–ERP–WMS
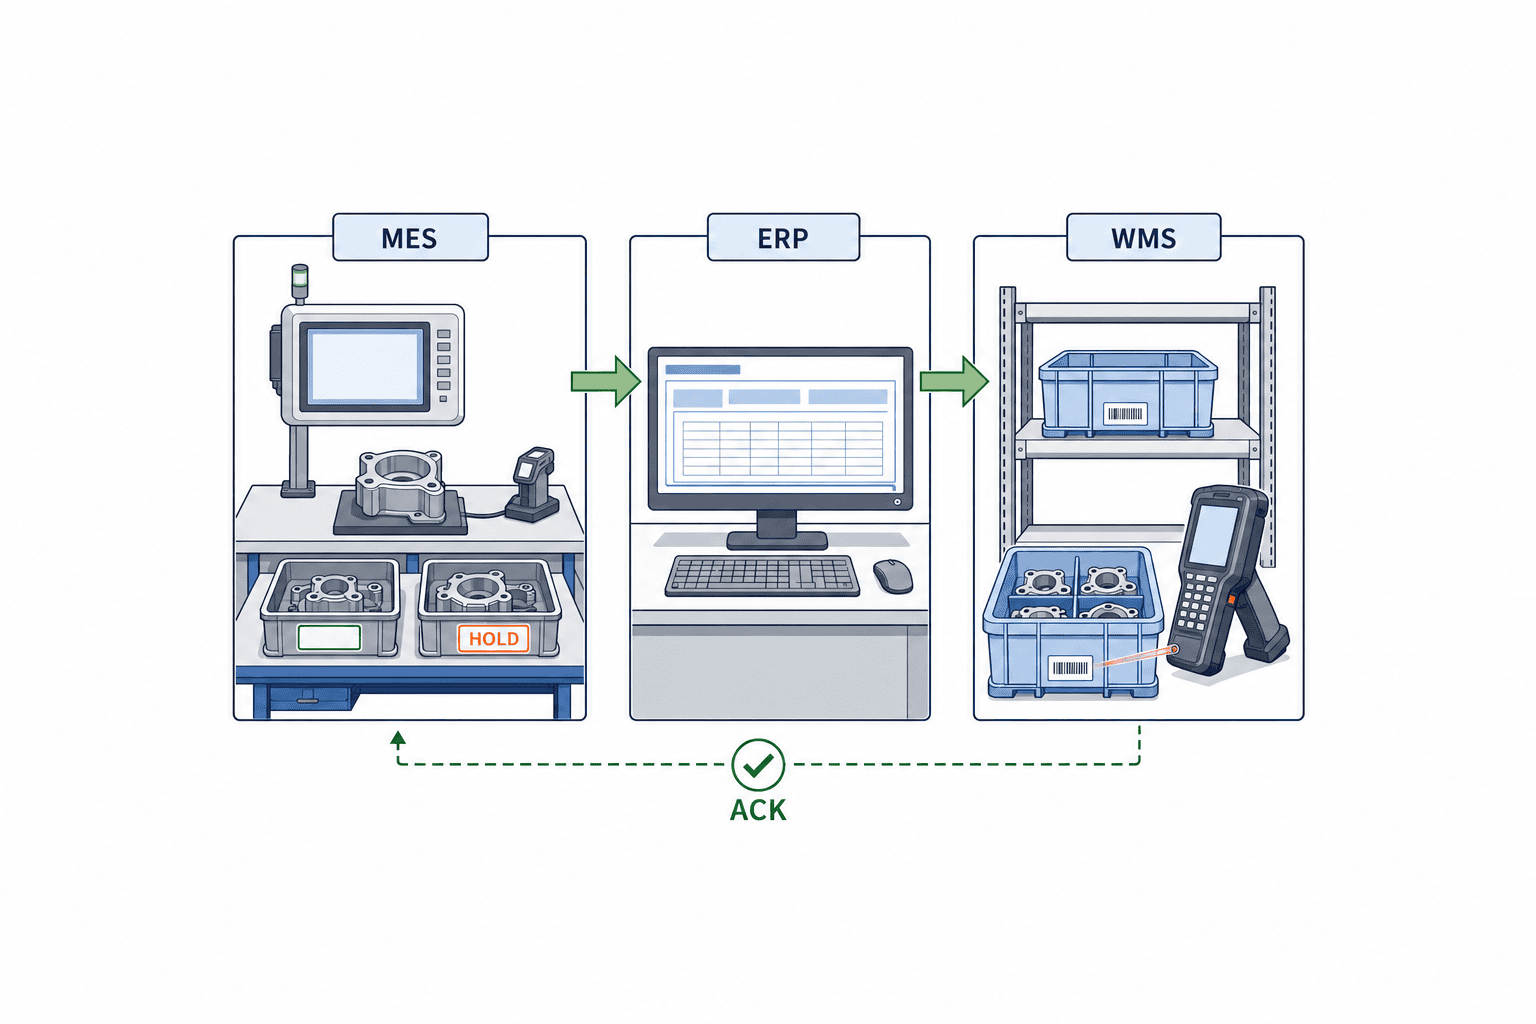
คำอธิบาย ISA-95 ของ ISA แยกงานบริหารการผลิตออกจากการวางแผนและโลจิสติกส์ระดับองค์กร อย่าตัดสินเจ้าของจากชื่อ MES, ERP หรือ WMS เพียงอย่างเดียว สำหรับแต่ละเหตุการณ์ต้องรู้ว่าใครยืนยันครั้งแรก ใครรับทราบ และใครแก้ไขได้ รูปแบบหนึ่งคือ MES ดูแลเหตุการณ์ของจริงในกระบวนการและสถานะคุณภาพ ERP ดูแลใบสั่งกับมูลค่าสต็อก และ WMS ดูแลตำแหน่งคลังกับหน่วยขนย้าย แต่ขอบเขตจริงต้องสอดคล้องกับระบบที่ติดตั้งและวิธีทำงาน
| เหตุการณ์ | จุดยืนยันของจริง | เจ้าของเริ่มต้นที่เป็นไปได้ | ข้อมูลขั้นต่ำที่ส่งต่อ |
|---|---|---|---|
| แยกล็อตในกระบวนการ | สายผลิตหรือพื้นที่ WIP | MES | รหัสแม่/ลูก สินค้า จำนวน ใบสั่ง เวลา สถานะ |
| กักกัน/ปล่อย | จุดตรวจ | MES หรือ QMS | ขอบเขต สถานะ รหัสอนุมัติ |
| ส่งเข้าคลัง | จุดส่งมอบ | WMS หรือขอบเขต ERP ที่ตกลง | ภาชนะ ล็อต จำนวน ตำแหน่ง ผลรับ |
| รายงานสินค้าสำเร็จ | ปลายขั้นตอน | MES และการรับทราบจาก ERP | ล็อตผลผลิต ต้นทาง จำนวนดี/เสีย |
| ประเมินมูลค่าสต็อก | งานบัญชี | ERP | ใบสั่ง สินค้า จำนวนที่ตีมูลค่า อ้างอิงธุรกรรม |
คำว่า “MES ส่งการแยกล็อตให้ ERP” ยังไม่บอกว่าจะทำอย่างไรเมื่อสื่อสารล้มเหลว ให้รหัสและเวอร์ชันเหตุการณ์ที่เปลี่ยนไม่ได้ บันทึกการตอบรับจาก ERP แยกไว้ ส่งซ้ำได้อย่างปลอดภัย และไม่ลงบัญชีซ้ำเมื่อรับข้อความเดิมสองครั้ง ต้องตกลงว่า WMS ย้ายล็อตลูกก่อน ERP รับข้อมูลได้หรือไม่ และ MES ให้ใช้ล็อตนั้นได้หรือไม่ “ส่งแล้ว” ต่างจาก “รับและกระทบยอดแล้ว” ISA-95 Part 5 กล่าวถึงธุรกรรมระหว่างธุรกิจกับการผลิต จึงใช้เป็นกรอบเขียนข้อตกลงการเชื่อมต่อได้
รหัสภาชนะกับรหัสล็อตผลิตไม่ใช่ตัวเดียวกัน กล่องสองใบอาจเป็นล็อตเดียวแต่คนละตำแหน่ง หรือพาเลทหนึ่งมีสองล็อต กำหนดว่าคีย์ในการสแกนคือภาชนะ ล็อต หรือชิ้นงาน ทั้งบนฉลากและหน้าจอ การรับเข้าคลังโดย WMS ไม่ควรล้างสถานะกักกันของ MES สิทธิในการย้ายกับสิทธิในการใช้ผลิตเป็นคนละเรื่อง
เงื่อนไขหน้างานที่ควรตรวจในโรงงานไทย
ก่อนนำกฎจากสำนักงานใหญ่ลงอุปกรณ์หน้างาน ตรวจภาษาที่ใช้จริง สภาพการอ่านฉลาก เครือข่ายขาด หน่วย และเวลา ประเด็นเหล่านี้เป็นการตรวจใช้งานของแต่ละพื้นที่ ไม่ใช่ข้ออ้างว่ากฎหมายกำหนดเหมือนกันทุกแห่ง ให้ผู้ปฏิบัติงานจริงลองคำบนปุ่มและรหัสเหตุผลภาษาไทย/อังกฤษ คำที่ถูกต้องในคู่มืออาจยังทำให้สับสนเมื่อทำงานเร็ว
เก็บเวลาเกิดเหตุพร้อมเขตเวลาแยกจากเวลาที่เซิร์ฟเวอร์รับข้อมูล หากกะกลางคืนข้ามวันหรือเครื่องออฟไลน์ส่งข้อมูลภายหลัง ลำดับงานอาจผิด ฉลากควรแสดงสินค้า รหัสล็อต จำนวน หน่วย สถานะ และบาร์โค้ดที่จำเป็น โดยไม่เปลี่ยนรหัสหลักเมื่อแปลภาษา ทดสอบความทนของฉลาก สิทธิพิมพ์ใหม่ และวิธีระบุภาชนะที่ฉลากหลุด
เริ่มนำร่องที่ขั้นตอนซึ่งมีการแยกและกักกันจริง และสามารถนับของได้ ทดสอบการส่งต่องานไปขั้นตอนถัดไปและคลัง การสาธิตมาตรฐานของผู้ขายจะไม่เห็นลำดับสแกนจริงหรือชั้นวางของกักกัน แยกกฎกลางกับข้อยกเว้นเฉพาะโรงงานในเอกสารข้อกำหนด
ใส่ข้อมูลตัวอย่างและผลคาดหวังใน RFP
แนบกรณีทดสอบแทนการติ๊กชื่อฟังก์ชัน ให้ผู้ขายสาธิตแยก W100 100 ชิ้นเป็น 20, 30 และ 50 ชิ้น กักกันล็อตลูก 20 ชิ้น ทิ้ง 2 และปล่อยอีก 18 ให้แสดงการสืบย้อนทั้งไปข้างหน้าและย้อนกลับ ยอดคงเหลือ สิทธิ ฉลาก และรายการที่ ERP/WMS รับในกรณีเดียวกัน สำหรับการผสม ใช้ตัวอย่าง A 40 kg กับ B 60 kg เป็น C 100 kg แล้วเบิก C บางส่วน ตัวเลขเหล่านี้เป็นเพียงตัวอย่างที่สมมติว่าไม่มีการสูญเสีย
- ระบบแยกเหตุการณ์แยกล็อต ผสม และรวมเพื่อขนส่งได้หรือไม่ หากไม่ได้ เก็บความแตกต่างอย่างไร
- ใครออกรหัสแม่/ลูก และจัดการรหัสซ้ำ พิมพ์ใหม่ ฉลากเสียอย่างไร
- ป้องกันการรวมสินค้าคนละชนิด รุ่น ขั้นตอน ใบสั่ง หรือสถานะคุณภาพอย่างไร
- บันทึกจำนวนก่อน/หลัง ใช้บางส่วน ของเสีย ตัวอย่าง และการปัดเศษหน่วยอย่างไร
- สืบย้อนหลายชั้นจากสินค้าสำเร็จกลับต้นทางและจากวัตถุดิบไปผลกระทบปลายทางได้หรือไม่
- ใครเป็นเจ้าของเหตุการณ์ MES–ERP–WMS และจัดการส่งซ้ำ ข้อความซ้ำ และลำดับกลับกันอย่างไร
- ระหว่างเครือข่ายล่มทำอะไรได้ และแยกของจริงที่ยังไม่ซิงก์อย่างไร
- ต้องมีสิทธิ/อนุมัติใดก่อนย้าย เบิก ใช้ หรือผสมล็อตที่กักกัน
- การแก้ไขเก็บเหตุการณ์เดิม ผู้ทำ เวลา เหตุผล และผู้อนุมัติได้หรือไม่
- การสาธิตรวมหน้าจอ/รายงานไทยและอังกฤษ เครื่องสแกนและเครื่องพิมพ์ฉลากจริงหรือไม่
ให้ผู้ขายระบุชัดว่าแต่ละข้อเป็นฟังก์ชันมาตรฐาน การตั้งค่า การพัฒนาเพิ่ม หรือทางแก้ด้วยคน การสาธิตโดยไม่มีสิทธิและอินเทอร์เฟซจริงไม่เท่ากับการใช้งานจริง เปรียบเทียบราคาภายใต้ขอบเขตเดียวกัน ทั้งข้อมูลหลัก ฉลาก อุปกรณ์ การเชื่อมระบบ ฝึกอบรม ทดสอบ และดูแลหลังใช้ ราคาทั่วไปตัวเดียวอาจทำให้เข้าใจผิด เพราะจำนวนขั้นตอน โรงงาน และระบบเดิมเปลี่ยนขอบเขตงานมาก
FAT/SAT: กรณีทดสอบ หลักฐาน และเกณฑ์รับงาน
ใช้ FAT ตรวจฟังก์ชันและอินเทอร์เฟซในสภาพแวดล้อมผู้ขาย และ SAT ตรวจเครื่องจักร อุปกรณ์ เครือข่าย ผู้ปฏิบัติงาน และตำแหน่งจริงในโรงงานไทย ตกลงข้อมูลตั้งต้น ลำดับการทำงาน ความสัมพันธ์ล็อตและจำนวนที่คาดหวัง หลักฐาน และผู้ลงนามก่อนทดสอบ เอกสารขั้นตอนที่ผ่าน แต่ฉลากอ่านไม่ได้ที่สถานีจริง ยังถือว่าไม่ผ่านการรับงานหน้างาน
กรณีปกติควรแยก 100 เป็น 20, 30 และ 50 ตรวจฉลากกับตำแหน่ง ยืนยันว่าล็อต 20 ที่กักกันใช้ไม่ได้ ทิ้ง 2 แล้วปล่อย 18 ที่เหลือพร้อมอนุมัติ กรณีผสมควรเปลี่ยน 40 kg + 60 kg เป็น 100 kg และสืบย้อนสองทิศทาง เทียบของจริง ฉลาก เหตุการณ์ MES การรับของ ERP และตำแหน่ง WMS ด้วยรหัสร่วม ไม่ดูแค่ภาพหน้าจอ เปลี่ยนตัวเลขอธิบายเป็นข้อมูลสินค้าโรงงานก่อนใช้เป็นเกณฑ์สัญญา
กรณีผิดปกติควรมีสแกนซ้ำ การตอบรับหายหลังส่ง ERP ล่ม ข้อความสลับลำดับ เครื่องออฟไลน์ ฉลากเสีย สแกนสินค้าผิด พยายามใช้ล็อตกักกัน แยกเกินจำนวน การปัดเศษ และกะข้ามวัน ระบุว่าจะหยุดของจริงหรือไม่ ระบบไหนแสดงรายการค้าง ใครกู้คืนได้ ส่งซ้ำหลังระบบกลับมาแล้วจำนวนต้องไม่เพิ่ม และยังตรวจเหตุการณ์เดิมได้หลังยกเลิก ใน SAT เพิ่มการเข้าใจคำเตือนภาษาไทย การสแกนเมื่อสวมถุงมือ แสง ความคมของฉลาก และเวลาเดินย้ายของจริง
คำอธิบายฟังก์ชันแยกและรวมล็อตของ Oracle แสดงว่าผลิตภัณฑ์ด้านสินค้าคงคลังมีธุรกรรมลักษณะนี้ แต่ไม่ได้พิสูจน์ว่าโรงงานจะได้การผสม WIP จริง การอนุมัติ และอินเทอร์เฟซ MES โดยอัตโนมัติ เกณฑ์รับงานต้องอิงกระบวนการและผลข้ามระบบ
หลังเริ่มใช้ ให้บริหารจากความผิดปกติทางธุรกิจ
อย่าดูแค่อัตรา API สำเร็จ แสดงรายการที่มีฉลากล็อตลูกจริงแต่ MES ไม่มีข้อมูล, MES มีล็อตลูกแต่ ERP ยังไม่รับจำนวน, ตำแหน่ง WMS ขัดกับขั้นตอนล่าสุดใน MES, หรือสถานะกักกันถูกปลดเพียงระบบเดียว แสดงรหัสเหตุการณ์ รหัสล็อต จำนวน เวลา จุดเกิด เจ้าของ และสิ่งที่ต้องทำ การส่งซ้ำทางเทคนิคต่างจากการตรวจนับจริงหรือคำตัดสินคุณภาพ
คำนวณยอดจากประวัติแม่–ลูกเป็นระยะ แล้วเทียบกับการนับจริง ผลขั้นตอน และ ERP อย่าเขียนทับประวัติเดิมอัตโนมัติ ให้บันทึกการปรับปรุงที่อนุมัติ ฝึกค้นจากล็อตสำเร็จกลับต้นทาง และจากวัตถุดิบที่มีปัญหาไปยังผลผลิตที่ได้รับผล คู่มือการสืบย้อนของ Microsoft แสดงมุมมองสองทิศทางในผลิตภัณฑ์หนึ่ง
ในการนำร่องให้ผ่านสามจุดก่อน: ฉลากจริงตรงกับรหัสล็อตลูกในระบบ, ล็อตกักกันใช้ขั้นตอนถัดไปไม่ได้, และเหตุการณ์ MES ไม่ถูกลงซ้ำใน ERP/WMS จากนั้นค่อยขยายไปการผสม การแก้งาน และโรงงานอื่น ความรับผิดชอบฝ่ายคุณภาพ การพิมพ์ฉลากใหม่ และการกู้คืนเมื่อสื่อสารล่มต้องอยู่ทั้งในวิธีปฏิบัติและข้อกำหนดซอฟต์แวร์
ออกแบบการย้ายข้อมูลและเกณฑ์เริ่มใช้งานจริง
เมื่อย้ายข้อมูลจากกระดาษหรือระบบเดิม อย่าสร้างประวัติแยก/รวมย้อนหลังจากการคาดเดา บางกรณีรู้รหัสล็อตแม่แต่ไม่รู้จำนวนที่ไปแต่ละล็อตลูก หากนำเข้าเป็นข้อมูล “ยืนยันแล้ว” รายงานอาจดูละเอียดทั้งที่ไม่น่าเชื่อถือ แยกข้อมูล WIP ที่ยังอยู่จริง ได้แก่ รหัส สินค้า จำนวน ตำแหน่ง และสถานะคุณภาพ ออกจากความสัมพันธ์ย้อนหลังที่มีหลักฐาน รองรับความสัมพันธ์ที่ไม่ทราบว่า “ไม่ทราบ” แล้วนับของจริงเทียบยอดตั้งต้น ตั้งแต่เวลาตัดระบบเป็นต้นไปจึงบันทึกทุกเหตุการณ์แยกและรวมให้ครบในระบบใหม่
ก่อนย้ายข้อมูล ตรวจว่ารหัสล็อตถูกใช้ซ้ำข้ามโรงงานหรือสินค้าหรือไม่ หน่วยและทศนิยมสอดคล้องหรือไม่ และของกักกันอยู่ชั้นใด หากเลขเก่าซ้ำ ให้เก็บเป็นเลขแสดงผลและออกคีย์ภายในที่ไม่ซ้ำ อย่าเชื่อมประวัติด้วยเลขเก่าอย่างเดียว ในผลสืบย้อนให้ระบุว่าประวัติก่อนย้ายของบางล็อตไม่ครบ สำหรับเอกสารเก่าที่ป้อนช้า ให้แยกเวลาเกิดเหตุจากเวลาบันทึก และเก็บผู้ตรวจหลักฐาน
ตารางสิทธิควรแยกการแยกล็อตตามจำนวนที่นับได้ออกจากการอนุมัติปลดกักกันหรืออนุญาตผสม หัวหน้างานอาจมีสิทธิตรวจผลต่าง แต่ไม่ควรลบประวัติโดยไม่มีร่องรอย กำหนดผู้อนุมัติแทนเมื่อเปลี่ยนกะ และเก็บเหตุผลการทำแทน การพิมพ์ฉลากใหม่ต้องใช้รหัสล็อตเดิม มีประวัติพิมพ์ใหม่ และควบคุมฉลากเก่าที่ทิ้ง
เกณฑ์เริ่มใช้งานไม่ควรเป็นเพียง “เปิดหน้าจอได้” แต่ต้องให้ผู้ปฏิบัติงานจริงทำกรณีปกติและผิดปกติต่อเนื่องในขั้นตอนที่เลือก ตรวจยอดก่อนตัดระบบ WIP ค้าง การแยกครั้งแรก การกักกัน การส่งคลัง และการตอบรับ ERP ด้วยรหัสธุรกรรมเดียวกัน เหตุการณ์ที่ยังไม่ซิงก์ต้องมีเจ้าของและกำหนดเวลาแก้ ในช่วงเริ่มใช้ ให้เทียบยอดแม่–ลูกกับของจริงและ ERP ทุกวัน พร้อมบันทึกสาเหตุและการป้องกัน ความถี่และส่วนต่างที่ยอมรับได้ต้องกำหนดตามผลิตภัณฑ์และกฎโรงงาน ไม่ใช่ยึดตัวเลขตัวอย่างในบทความ
ให้ฝ่ายคุณภาพ ผลิต วางแผน คลัง IT และบัญชีสืบย้อนล็อตตัวอย่างเดียวกัน แต่ละฝ่ายควรอธิบายสถานะหรือยอดของตนด้วยรหัสร่วม หากทำไม่ได้ ให้แก้คีย์และขอบเขตธุรกรรมก่อนเพิ่มรายงาน สำหรับผู้บริหาร ตัวชี้วัดที่มีประโยชน์คือจำนวนล็อตลูกที่ยังไม่ยืนยัน จำนวนครั้งที่ระบบป้องกันการใช้ล็อตกักกัน และผลต่างจำนวนที่ยังหาสาเหตุไม่ได้ ไม่ใช่ดูปริมาณธุรกรรมอย่างเดียว
คำถามที่พบบ่อย: การนำระบบแยกและรวมล็อตการผลิตมาใช้
การแยกล็อต WIP เท่ากับการแยกใบสั่งผลิตหรือไม่?
ไม่เท่ากัน ใบสั่งสองใบไม่ได้ยืนยันว่าถาดของจริงถูกแยกและติดฉลากแล้ว และใบสั่งหนึ่งใบก็อาจมีล็อตลูกหลายชุดเพื่อการตรวจหรือย้ายสาย เก็บรหัสใบสั่งกับรหัสล็อตจริงเป็นคนละคีย์ แล้วเชื่อมล็อตลูกกับจำนวนของใบสั่งที่เกี่ยวข้อง
รวมสองล็อตแล้วสืบย้อนกลับได้หรือไม่?
ทำได้หากเก็บทุกล็อตและจำนวนที่นำเข้า รหัสล็อตผลผลิต ขั้นตอน เวลา และผลตัดสินคุณภาพ พร้อมบังคับกฎว่าผสมได้หรือไม่ แต่การนำสองกล่องขึ้นพาเลทเดียวเป็นการรวมเพื่อขนส่ง ไม่ใช่ผสม ต้องคงรหัสแต่ละกล่องไว้ การสืบย้อนได้ไม่ได้ทำให้การผสมที่ขัดข้อกำหนดสินค้าหรือลูกค้ากลายเป็นสิ่งที่อนุญาต
หากจำนวนหลังแยกไม่ตรง ERP ควรแก้ระบบใด?
เทียบของจริง เหตุการณ์ MES การตอบรับ ERP และการย้าย WMS ตามรหัสธุรกรรมเพื่อหาจุดคลาดเคลื่อน การส่งซ้ำที่ตกหล่นต่างจากของเสีย ผลต่างนับ หรือการแปลงหน่วย แก้ด้วยธุรกรรมปรับปรุงที่อนุมัติในระบบเจ้าของ ไม่เขียนทับต้นฉบับ และกำหนดการหยุดใช้ล็อตระหว่างที่ยังหาสาเหตุไม่ได้
ควรเริ่มจาก MES, ERP หรือ WMS?
เริ่มจากจุดที่มีการแยกหรือผสมจริงและสแกนได้ การให้ MES เป็นเจ้าของเหตุการณ์หน้างานแล้วให้ ERP/WMS ตอบรับเป็นรูปแบบหนึ่ง ระบบเดิมอาจทำงานที่ต้องการได้อยู่แล้ว ต้องกำหนดเจ้าของแต่ละเหตุการณ์และทดลองด้วยข้อมูลจริงก่อนเลือกแผนติดตั้ง
เปรียบเทียบค่าใช้จ่ายโครงการอย่างไร?
ใช้ขอบเขตเดียวกันสำหรับขั้นตอน โรงงาน ประวัติหลายชั้น อุปกรณ์ ฉลาก การเชื่อมระบบ อนุมัติคุณภาพ การฝึก FAT/SAT และดูแลหลังใช้งาน ขอให้สาธิตว่าการสืบย้อนหลายชั้นและการกู้คืนเมื่อเครือข่ายล่มเป็นฟังก์ชันมาตรฐานจริงหรือไม่ การเทียบเฉพาะค่าไลเซนส์อาจซ่อนงานพัฒนาและงานมือ
สรุป
ระบบแยกและรวมล็อตการผลิตควรแยกการแบ่งของจริง การผสม และการรวมภาชนะ เก็บรหัสล็อตแม่–ลูก จำนวน สถานะคุณภาพ ตำแหน่ง การอนุมัติ และผลตอบรับจากระบบอื่น พร้อมอธิบายส่วนต่างได้ กำหนดเจ้าของ MES–ERP–WMS รายเหตุการณ์ ให้กรณีจริงใน RFP และตรวจฉลาก อุปกรณ์ หน้าจอ และข้อความใน FAT/SAT เมื่อ WIP บางส่วนถูกกักกันหรือย้ายสาย โรงงานจึงยังอธิบายยอดคงเหลือและขอบเขตผลกระทบได้
หากโรงงานของคุณในไทยกำลังกำหนดกฎการแยก/รวมล็อต WIP หรือบทบาท MES–ERP–WMS สามารถติดต่อ TOMAS TECH เพื่อใช้ตัวอย่างล็อตและขั้นตอนจริงจัดทำโครง RFP และเกณฑ์ทดสอบเบื้องต้น


