


การเปลี่ยนแปลงทางวิศวกรรม (Engineering Change) จะไม่ถึงโรงงานเพียงเพราะมีประกาศที่ได้รับอนุมัติเข้าสู่ ERP โรงงานต้องทราบว่า รายการใด BOM รายการใด เส้นทางการผลิต (Routing) ใบสั่งซื้อ ล็อตสต็อก และใบสั่งงานใดควรเริ่มใช้รุ่นใหม่ และจากเส้นแบ่งตรงไหน บทความนี้จะแปลงการอนุมัติ ECO/ECN ให้เป็นข้อกำหนด PLM–ERP–MES เชิงปฏิบัติสำหรับโรงงานในประเทศไทย รวมถึงแนวทางขอเสนอราคา (RFP) และการทดสอบ FAT/SAT
การบูรณาการเปลี่ยนแปลงทางวิศวกรรม PLM–ERP ควรแก้ปัญหาอะไรบ้าง?
โดยทั่วไป PLM จะดูแลข้อมูลด้านการออกแบบและกระบวนการอนุมัติการเปลี่ยนแปลง ERP จะดูแลงานสั่งซื้อ จัดการคลังสินค้า ต้นทุน และใบสั่งผลิต ขณะที่ MES ใช้บันทึกเหตุการณ์การปฏิบัติงานในโรงงาน ความเป็นเจ้าของข้อมูลแต่ละส่วนต้องตัดสินใจระบุให้ชัด ไม่อิงตามชื่อระบบเท่านั้น เช่น แบบรายละเอียดและ BOM วิศวกรรมอยู่ฝั่ง PLM รายการที่สามารถจัดซื้อและคำสั่งซื้ออยู่ใน ERP หลักฐานยืนยันการใช้ชิ้นส่วนจริงและคำสั่งทำงานที่ใช้จริงอยู่ใน MES คู่มือ การบูรณาการ ERP กับการบริหารการผลิต ของเรากล่าวถึงการเชื่อมโยงระบบกว้างๆ ในบทความนี้จะเน้นการเปลี่ยนผ่านของ Engineering Change ที่ผ่านการปล่อยแล้วระหว่างการผลิตจริง
ลองนึกภาพการอนุมัติ ECO ที่เปลี่ยนชิ้นส่วน A เป็น B ขณะที่ ERP ยังสั่งซื้อชิ้นส่วนเดิมตาม BOM ก่อนหน้า MES แสดงคำแนะนำใหม่ รุ่นการออกแบบ วัสดุที่วางแผนไว้ และที่สร้างจริงไม่ตรงกัน การอัปเดต ERP ทันทีอาจไม่ได้ปลอดภัยกว่า เนื่องจากใบสั่งงานที่ค้างอยู่และ WIP ที่ใช้ A อาจต้องผลิตให้เสร็จภายใต้รุ่นเดิม เป้าหมายคือสร้างกฎที่ทำซ้ำได้สำหรับใบสั่งงานที่จะสลับรุ่น พร้อมหลักฐานว่าทุกระบบที่รับข้อมูลนำไปใช้แล้ว
เอกสาร Engineering change management overview ของ Microsoft แยกประเด็นสำคัญอย่าง Versioning การควบคุมวงจรชีวิตสินค้า การร้องขอและคำสั่งเปลี่ยนแปลง ส่วน เอกสารคำสั่งเปลี่ยนแปลง อธิบายการอนุมัติ การประมวลผล และการตรวจสอบผลกระทบที่มีต่อธุรกรรมที่เปิดอยู่ เหล่านี้เป็นตัวอย่างการทำงานของซอฟต์แวร์รายหนึ่ง ไม่ใช่ข้อเรียกร้องว่าทุก PLM หรือ ERP จะเป็นเช่นนี้ แต่เป็นแนวทางตั้งคำถามแยกแยะ Request, Approval, Release, Effectivity และ Execution ใน RFP
การอนุมัติ ปล่อยใช้งาน กำหนดผลบังคับใช้ และการปิดงาน คือสถานะที่แยกกัน
แบบอาจได้รับอนุมัติก่อนที่ชิ้นส่วนทดแทนจะพร้อมใช้งาน การปล่อยใน PLM, การอัปเดต BOM ใน ERP, การเผยแพร่คำสั่งใน MES และการผลิตจริงแต่ละจุดจะมีเวลาแตกต่างกัน ถ้าทุกขั้นถูกรวบรวมเป็น check flag ตัวเดียว การหาเหตุผลว่าขั้นตอนไหนขาดตกยากขึ้น เก็บ Change ID ควบคู่กับข้อมูลไซต์ รายการสินค้า รุ่นที่ใช้ กำหนดผลบังคับใช้ สถานะการส่งมอบ สถานะการนำไปใช้ และการยืนยันสำหรับแต่ละจุดเป้าหมาย ตรวจสอบการแจ้งเตือนและการนำไปใช้จริงแยกกัน บทความเรื่อง การจัดการ Design Change ด้วย AI ของเรากล่าวถึงการแจ้งเตือน ส่วนบทความนี้จะว่าด้วยการนำไปใช้อย่างควบคุมต่อเนื่องจากนั้น
นิยาม Change Unit จาก ECO/ECN ไป ERP และ MES
ECR มักหมายถึง Engineering Change Request, ECO คือ Engineering Change Order, ECN คือ Engineering Change Notice แต่แต่ละองค์กรให้นิยามต่างกัน ระบุบทบาทของแต่ละอย่าง เงื่อนไขการออก ผู้อนุมัติ และกติกาการยกเลิกก่อนสร้างการเชื่อมโยง เลือกใช้ Change ID และ Line ID ที่ไม่เปลี่ยนแปลง ดีกว่าการอ้างถึงหัวข้อด้วยข้อความ ECO อาจครอบคลุมหลายผลิตภัณฑ์และหลายโรงงาน สถานะ all-or-nothing ไม่เพียงพอสำหรับกรณีที่ล้มเหลวเพียงบางไลน์
บันทึกการเปลี่ยนแปลงควรระบุรายการที่ได้รับผลกระทบ รุ่นเดิม/ใหม่ รายละเอียด BOM ที่เปลี่ยนแปลง ผลกระทบกับกระบวนการ เงื่อนไข effectivity สถานะอนุมัติและปล่อยใช้งาน เวลาที่ออก ที่มา และ Event ID ส่งค่าก่อน/หลังที่ชัดเจนเมื่อปริมาณ หน่วย ชิ้นส่วนทดแทน อ้างอิงแบบ หรือข้อกำหนดมีการเปลี่ยน ERP ต้องรับ Payload ที่ Commit ได้กับธุรกรรม MES ต้องการรุ่น ข้อกำหนด และเงื่อนไขที่เกี่ยวข้องกับการปฏิบัติงาน ควรควบคุมลิงก์ไปยังแบบที่อนุมัติและสิทธิ์การเข้าถึง ดีกว่าการสำเนาไฟล์ CAD ทั้งหมดเข้า ERP
| Object ที่เปลี่ยนแปลง | เจ้าของหลัก | คีย์เชื่อมโยงที่เสถียร | หลักฐานเสร็จสิ้น |
|---|---|---|---|
| แบบและ BOM วิศวกรรม | PLM | รหัสรายการ, Design Revision, Change ID | เอกสารอนุมัติและปล่อย |
| MBOM และ Routing การผลิต | เจ้าของ PLM หรือ ERP | Manufacturing Revision, โรงงาน, Effectivity | โครงสร้าง ERP ที่ใช้งานได้ |
| ใบสั่งซื้อ สต็อก ใบสั่งงาน | ERP | PO, Lot, Work Order | ผลการตรวจสอบและการจัดการ |
| งาน, การตรวจสอบ, การสร้างจริง | MES | Work Order, Serial, Revision ที่ใช้ | บันทึกการเบิกและตรวจสอบ |
ตารางนี้เป็นเทมเพลตความรับผิดชอบ ไม่ใช่ข้อกำหนดสำเร็จรูป MBOM จะอยู่ฝั่ง PLM หรือ ERP ขึ้นกับกระบวนการในบริษัท บทความ MBOM ของ Siemens ระบุว่า EBOM และ MBOM มีวัตถุประสงค์ต่างกันและต้องสอดคล้องกันเมื่อมีการเปลี่ยนแปลง อธิบายกระบวนการอนุมัติการแทนที่ ชุดประกอบ และวัสดุเฉพาะโรงงาน ไม่ใช่แค่คัดลอก EBOM ไป MBOM อย่างเดียว
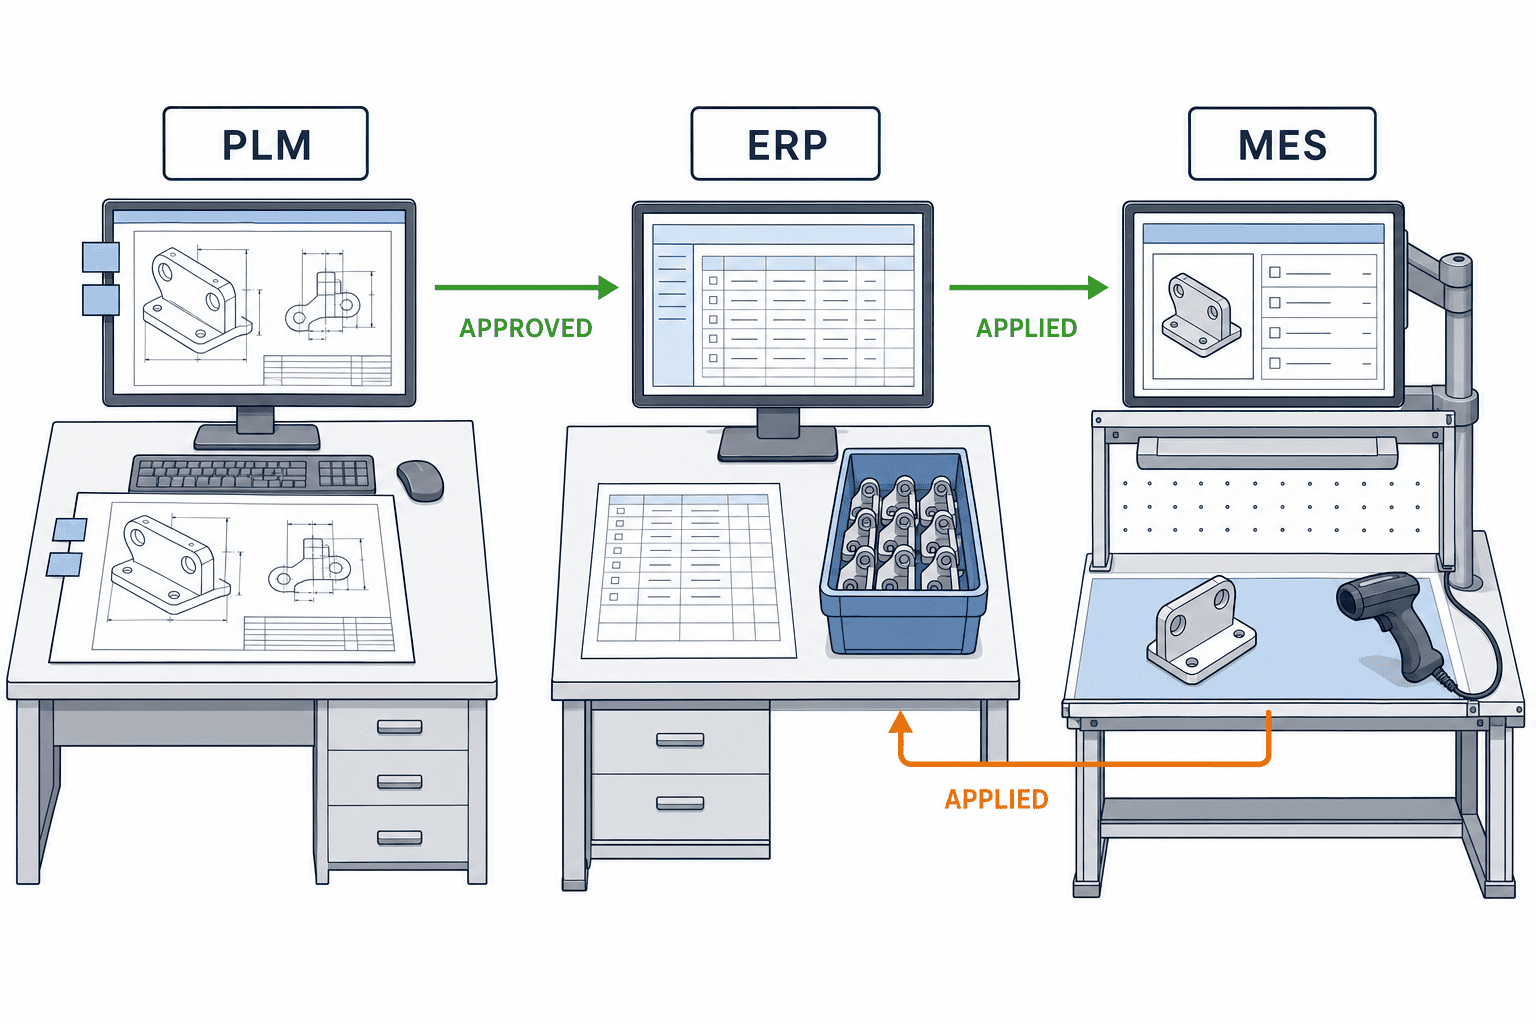
การควบคุมรุ่นไม่ใช่แค่ป้ายชื่อในหน้าจอ
การเปลี่ยนแปลงจะสร้าง Item ใหม่หรือ Revision ใหม่ในรายการเดิม ขึ้นอยู่กับว่าเปลี่ยนแปลงนั้นสามารถแทนที่กันได้หรือไม่ จะต้องแยกสต็อกหรือไม่ ลูกค้าอนุมัติก่อนหรือไม่ ตลอดจนข้อจำกัดด้านจัดหา ตัดสินใจว่าจะอนุญาตให้รุ่นเดิม-ใหม่ปะปนในคลังหรือไม่ หากสินค้าที่ส่งมอบต้องย้อนรอยถึง Revision ที่ผลิตได้ FAQ เรื่องเวอร์ชันในธุรกรรมของ Microsoft ชี้ว่า Transaction Dimension ที่เพิ่ม Version ทำให้สามารถติดตามได้โดยละเอียดแต่ก็ทำให้การวางแผนและคลังสินค้ามีความซับซ้อนมากขึ้น หากไม่เปิดฟีเจอร์นี้ อาศัย effectivity date สำหรับ BOM/Route ได้ และต้องแยกวิธีติดตามระดับธุรกรรม
RFP ควรระบุว่าต้องติดตาม Lot ซัพพลายเออร์ถึง Finished Serial หรือไม่ อนุญาตให้รุ่นผสมส่งออกหรือไม่ รุ่นล้าสมัยผลิตใหม่ได้หรือไม่ และจัดการอะไหล่อย่างไร จำแนกตามข้อจำเป็นจริงของสินค้า ไม่ฝืนใช้ตารางเดียวกันทั้งหมด ตามกฎหมายของตลาดปลายทางควรตรวจสอบเฉพาะราย ไม่พอแค่ระบุว่าระบบ “Compliant”
นิยาม Effectivity สำหรับ Engineering Change
“ใช้แบบใหม่ตั้งแต่เดือนตุลาคม” ยังไม่ตอบโจทย์สำคัญว่าคือเวลาใดในประเทศไทย ช่วงสร้าง Work Order หรือเริ่มผลิต โรงงานใด หรือวัสดุที่ออกให้แล้วจะดำเนินการอย่างไร Effectivity อาจระบุเป็นวันที่+โรงงาน+Work Order+Lot/Serial+คำสั่งลูกค้า ระบุ Business Rule ก่อน แล้วตรวจสอบว่า Software Enforcement ได้จริงหรือไม่ Text Field ที่บันทึกวันไม่ได้แปลว่าเลือกใบสั่งงานได้ถูกต้อง
SAP เอกสารอ้างอิง อธิบายการเชื่อมโยง BOM, Routing และเอกสารผ่าน Change Number และกำหนด Valid-From Date Oracle Documentation แสดง Item Revisions, Effective Date ของชิ้นส่วน และ Work Definition ที่ Effective ตามวันที่เลือก โดยให้แสดงหมายเลข ECO ด้วย เหล่านี้คือตัวอย่างที่สร้างกฎ Testable Rule ได้ ไม่ใช่ข้อสัญญาว่าทุกระบบจะรองรับ WIP ทุกกรณีโดยอัตโนมัติ
สามารถเขียน Changeover Rule เป็นประโยคเดียวได้หรือไม่?
ตัวอย่างที่เข้าใจง่าย: “ที่โรงงาน A ประเทศไทย นำ ECO X ที่ได้รับอนุมัติไปใช้กับผลิตภัณฑ์ P เฉพาะใบสั่งผลิตที่ออกใหม่ตามวันที่กำหนดและยังไม่ได้เริ่มงาน จบใบสั่งงานที่เริ่มไปแล้วด้วยรุ่นเดิม พิจารณาล็อตลูกค้าที่กำหนดเป็นกรณีพิเศษ” ตัวอย่างนี้เป็น Guideline ไม่ใช่ Default สำหรับทุกองค์กร วิศวกรรม จัดซื้อ คุณภาพ และวางแผนควรได้ผลลัพธ์ใบสั่งที่ตรงกัน
องค์ประกอบความพร้อมเช่น การอนุมัติ ความพร้อมของชิ้นส่วน การอัปเดต Master ERP การอัปเดต MES การเทรน Operator และ Tooling จะมีระยะเวลาต่างกัน ยืนยันว่าทุกข้อพร้อมก่อนเปิด Boundary หากวันที่พลิก effectivity หลัง approval ต้องบันทึกกติกาเดิม เหตุผล ผู้อนุมัติใหม่ การส่งใหม่ไป ERP/MES และทบทวนใบสั่งค้าง วันที่เสนอไว้แล้วควรทริกเกอร์รีวิว ไม่ใช่การบังคับย้อนหลังโดยอัตโนมัติ
จัดการ WIP สต็อก และใบสั่งซื้อที่ยังคงค้างเมื่อเปลี่ยนแปลง
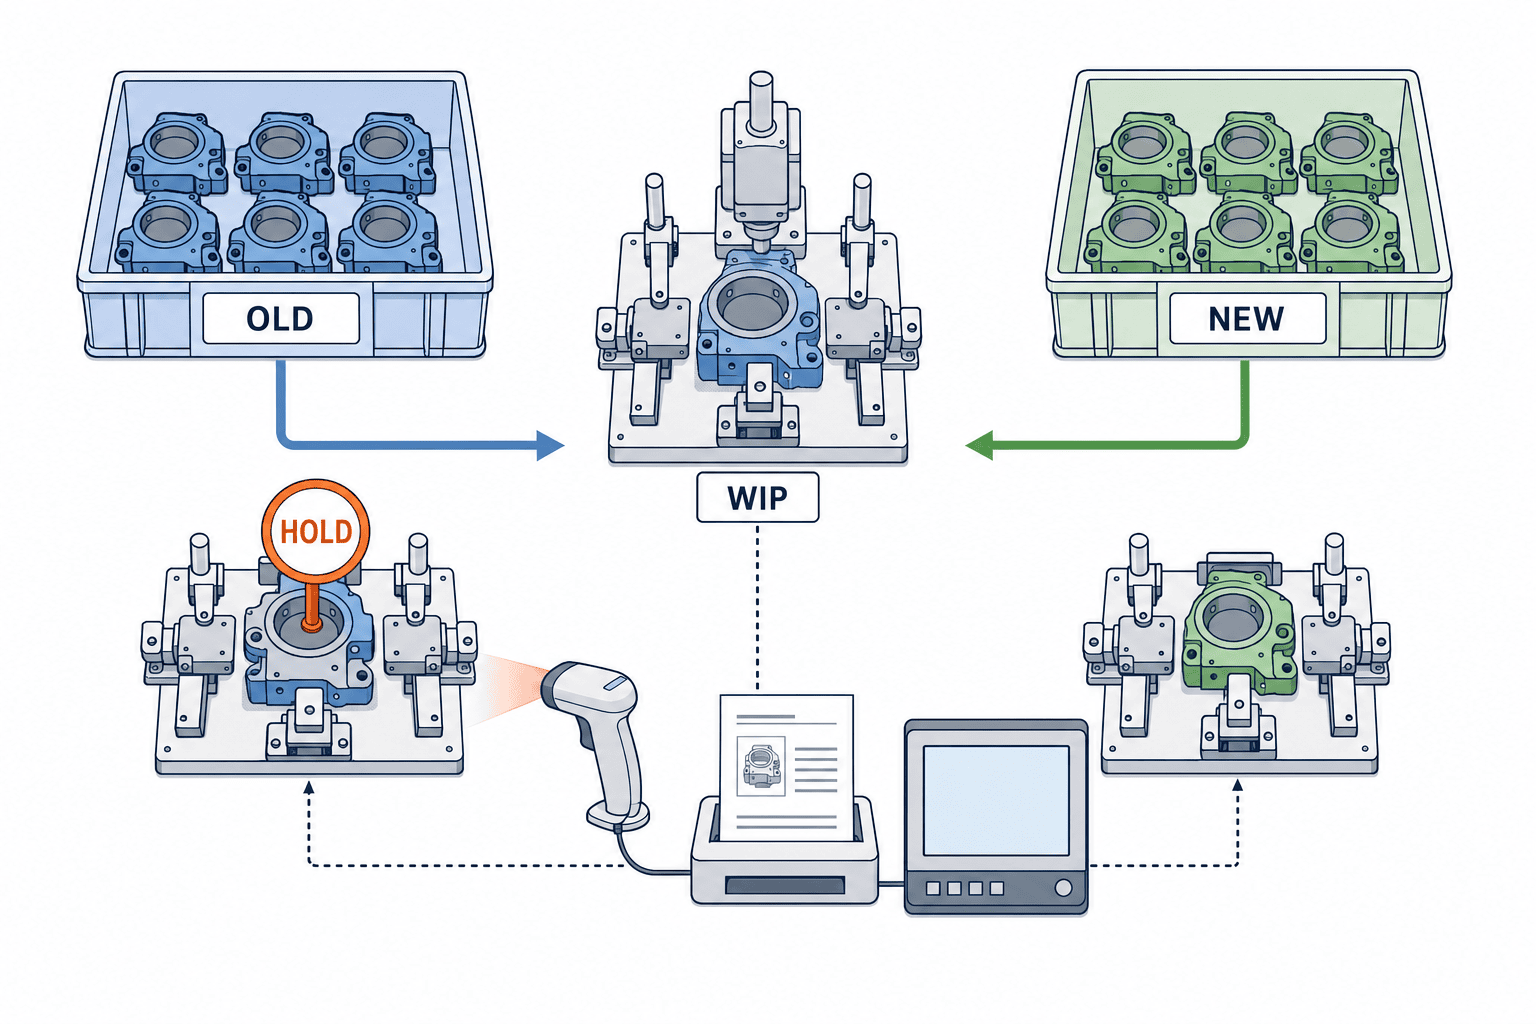
การแก้ไข BOM ไม่สามารถเปลี่ยนวัสดุที่อยู่ในโรงงานได้ทันที ต้องลิสต์สต็อกรุ่นเดิม, shipment ขาเข้า, PO ที่ยังเปิด, วัสดุที่ออกแล้ว, WIP และสินค้าสำเร็จ เลือก Disposition ให้แต่ละรายการ เอกสาร Microsoft: Engineering Change เน้นตาราง PO, Stock, Order ที่ยังไม่มีการปิด นำปริมาณในระบบมาประกอบกับตรวจสอบสถานที่จริง
แนวทางการจัดการ คือการใช้ของเดิมให้หมด, รีเวิร์ก WIP, อนุมัติชิ้นส่วนทดแทน, กักวัสดุ, ทิ้ง หรือแก้ไขใบสั่งซื้อใหม่ ทางเลือกขึ้นกับ Compatibility คุณภาพ เงื่อนไขลูกค้า ซัพพลาย ความมั่นคงทางต้นทุน การตัดสินใจต้องเชื่อมโยงกับ Lot, Work Order และผู้อนุมัติ และให้สถานะสะท้อนใน ERP และ MES ด้วย คำสั่งปากเปล่า เช่น “ใช้ของเดิมให้หมด” จะไม่แน่นอนต่อกะต่อไป
แปลงข้อยกเว้น WIP ให้เป็นกรณีทดสอบ FAT/SAT
ควรทดสอบขั้นต่ำ 5 สถานะ: ยังไม่เริ่มงาน, วัสดุออกแล้ว, ประกอบบางส่วน, รอตรวจสอบ และทำเสร็จแล้ว สำหรับแต่ละสถานะ กำหนดว่าจะเปลี่ยน Revision ทันที, ต้อง Hold Review, หรือปล่อยทำงานต่อด้วยรุ่นเดิม คำว่า “Started” อาจปกปิดข้อเท็จจริงว่าวัสดุออกแล้วแต่ยังไม่ถูกติดตั้ง ดังนั้นควรใช้บันทึก Operation และ Consumption ด้วย
| Object ที่เกี่ยวข้อง | ข้อมูลที่ต้องตรวจสอบ | แนวทาง Disposition |
|---|---|---|
| Order ยังไม่เริ่ม | Revision ที่วางแผน, วัสดุที่จอง, เวลาเริ่ม | ระเบิด BOM ใหม่หรือใช้ของเดิม |
| WIP วัสดุออกแล้ว | Consumption, ตำแหน่งจริง, Operation | คืน, เปลี่ยน, จบของเดิม หรือ Hold |
| ใบสั่งซื้อ/ของเข้า | การยอมรับซัพพลายเออร์, วัน, ปริมาณเดิม | ขอแก้ไข, ยกเว้น, กักวัสดุ |
| สต็อกสำเร็จ | Lot/Serial, เงื่อนไขลูกค้า | ขาย, รีเวิร์ก หรือบล็อกการส่ง |
นี่คือตารางออกแบบ การเปลี่ยน Revision ใน ERP ไม่สามารถพิสูจน์ Revision การผลิตจริงถ้า MES ไม่บันทึกวัสดุและเวอร์ชันที่ใช้จริง เชื่อมโยง Lot Scan, Work Instruction และผลการตรวจสอบกับ Change ID ของสินค้าความเสี่ยงสูง การกรอกข้อมูลมากเกินจำเป็นอาจทำให้คุณภาพข้อมูลแย่ลง ต้องเน้นควบคุมกับกรณีสำคัญที่เหมาะสม
เปลี่ยนอินเทอร์เฟซ PLM–ERP–MES ให้เป็น RFP
“มี API” ไม่ใช่ข้อกำหนดที่เปรียบเทียบกันได้ ต้องนิยาม Trigger ของแต่ละ Event, Field ที่จำเป็น, ข้อกำหนดความเป็นเจ้าของ, การยืนยันรับ, กลไก Retry, Deduplication, และการกู้คืน อย่าเหมารวมว่า ECO ที่ Approved คือการปล่อยไปผลิต กำหนดว่าจะเริ่มผลิตต่อเมื่อ ERP อัปเดตแล้ว แม้ MES ยังไม่เสร็จ หรือไม่และจะบล็อกการปล่อยถ้า ERP Fail ไหม ควบคุมเหล่านี้ต้องมีทั้งกรณี API หรือ File
กำหนดให้มี Change ID/Revision ID ที่ไม่มีการเปลี่ยนแปลง Event ID สำหรับ Idempotency, กำหนดพฤติกรรมเมื่อ Event ไม่เรียง Explicit Timezone, Limit Retry, Monitoring, Audit Trail สำหรับการกู้คืน ตรวจสอบจริงด้วย Case งานของโรงงาน ไม่ใช่ Demo จาก Clean Room ทั่วไป ตัวอย่าง Structure BOM, ปริมาณ, หน่วย, ชิ้นส่วนทางเลือก, Operation, ความต่างระหว่างโรงงาน รหัสแทนที่/ปลดระวาง, การเข้าถึง Drawing, Permission ของ Partner และ Location ของข้อมูลให้อ้างอิง
| ประเด็นใน RFP | ป้อนข้อมูล | หลักฐานที่ร้องขอ |
|---|---|---|
| สถานะ Change | ECR/ECO/ECN, Approval, Release, Cancellation | การส่ง/Log ตามสถานะจริง |
| Revision/Effectivity | รายการ, BOM Line, Operation, โรงงาน, วันที่ | Revision เดิม/ใหม่ในแต่ละ Order |
| ผลกระทบ | WIP, Stock, PO ที่เปิด, สินค้าสำเร็จ | Object ที่ได้รับผลและวิธีการจัดการ |
| Recovery | Delay, Duplicate Event, ลำดับผิด | Retry, Alert, Recovery Log ที่ปลอดภัย |
| โรงงาน Shopfloor | Work Instruction, Component, Inspection | Record MES ลิงก์กับ Change ID |
เปรียบเทียบราคาบนขอบเขตเดียวกัน: License, Cleanup EBOM/MBOM, การทำ Revision ให้กับของเดิม, กฎเฉพาะโรงงาน, งาน API, Migration, FAT/SAT, Training, Monitoring แยก Feature มาตรฐานกับงานพัฒนาตามกรณีข้างต้น ไม่สามารถแนะนำประเภทผลิตภัณฑ์หรือช่วงราคาได้หากขอบเขตและการกำหนดระบบยังไม่ชัดเจน
สิ่งที่เปลี่ยนไปในโรงงานไทยคืออะไร?
สำนักงานใหญ่กับโรงงานไทยอาจใช้รหัสสินค้า, หน่วย, ชื่อกระบวนการ, กะ, Timezone และบทบาทอนุมัติที่ต่างกัน ECO ระดับ Global จึงอาจต้องมีการตัดสินใจรับไปใช้แบบ Local ถ้าซัพพลายเออร์ทำงานข้ามประเทศ เรื่องภาษาแจ้งเตือนและเวลาตอบรับจึงต้องรวมไว้ในการไหลงาน การตรวจสอบเหล่านี้เป็น Design Check ข้าม Site ไม่ใช่ข้อกำหนดทางกฎหมายไทย ระบุขอบเขตและผู้อนุมัติหากมีการปรับ Site-Level
พิสูจน์การเปลี่ยนแปลงใน FAT และ SAT
FAT ต้องทดสอบ Change หนึ่งรายการแบบ End-to-End ในสภาพทดสอบ SAT ทดสอบอีกครั้งกับข้อมูล Master เหมือนโรงงานจริง, การอนุมัติ, โครงข่าย, คำแนะนำในความเป็นจริง การแสดงเพียง Version ใหม่บนหน้าจอไม่เพียงพอ ตรวจสอบว่าทั้งใบสั่งที่ตั้งใจได้รับ BOM/Route ใหม่ ใบสั่งเก่ารักษา Revision เดิม MES รายงาน Actual Build ได้จริง ใช้ Test Data ที่สังเกตได้ ไม่คัดลอกข้อมูลลูกค้ามาทดสอบโดยไม่มีสิทธิ์
ทดสอบกรณีเปลี่ยนล่วงหน้า, เปลี่ยนเช้าวันใช้งาน, ยกเลิกหลังอนุมัติ, เปลี่ยนซ้ำหลายครั้งกับ Item เดียว, Event ซ้ำ/ลำดับผิด, ERP Downtime, MES Delay, Effectivity คนละโรงงาน, WIP Hold ระบุล่วงหน้าว่า Expectation สำหรับ Orders, BOM/Route, Stock, Notification ประจำแต่ละกรณี ชุดข้อมูลใน PLM Log, Response ERP, Execution MES และตรวจสอบกับ Physical ต้องสัมพันธ์กับ Change ID เดียวกัน
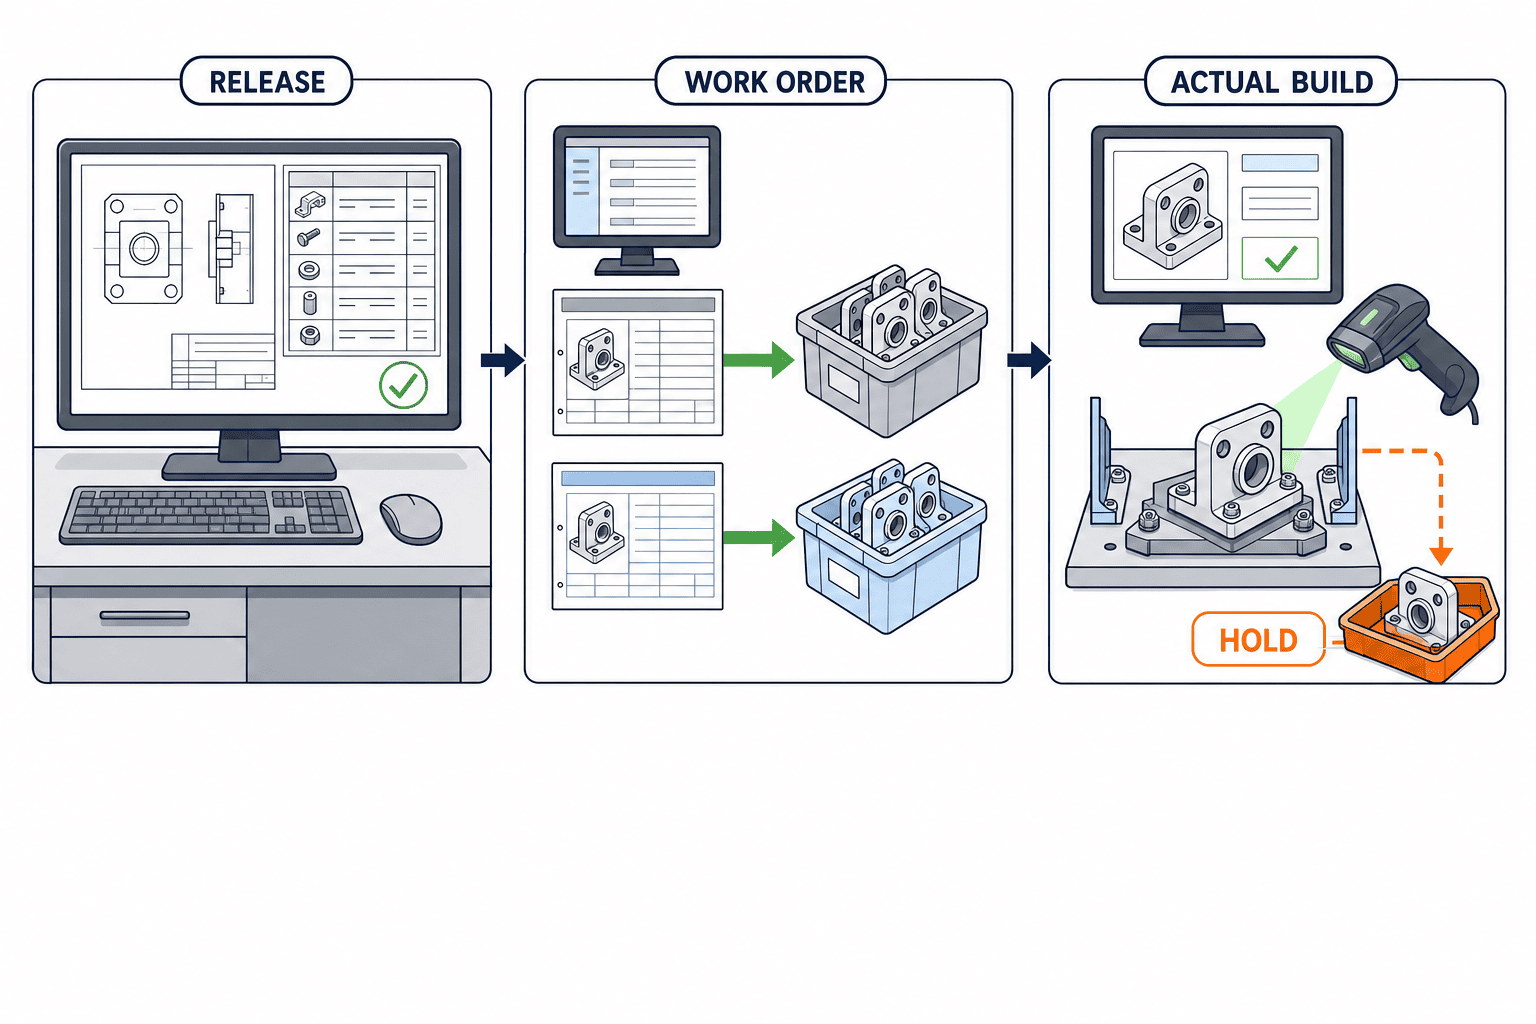
เงื่อนไขจบ SAT คือไม่มี Critical Defects เหลือ, เจ้าของทางธุรกิจอนุมัติ Concession และ Operating Instruction, และแสดงได้ว่าพนักงานปฏิบัติงานสามารถ Retry/ย้อนกลับอย่างปลอดภัย เริ่มนำลงงานจริงกับกลุ่มสินค้าที่มีทั้ง Stock เก่า, เปลี่ยนบ่อย, และ Step ตรวจสอบที่มีนัยสำคัญ สรุป Stop Criteria ให้ตกลงก่อนมี Exception จริง เพื่อป้องกันการตัดสินใจด่วนเมื่อ Interface Fail
ลำดับการดำเนินการและหน้าที่
ไล่ตรวจสอบ ECO เดิม 2-3 รายการจาก Approval ถึงการผลิตจริงก่อน หาช่วงที่รีเอนทรีด้วยมือ ใครอนุมัติใช้ของเก่า และ Record ไหนอธิบายการขนส่งถึงลูกค้า จากนั้นกำหนด Ownership และ Model คีย์เชื่อมโยง Change, Item, BOM, Operation, Order, Lot เริ่มจากสินค้าและโรงงานเดียวก่อน ทดสอบกับ WIP และ Recovery ขยายไปอีก Site จึงประเมินใหม่เรื่องรหัส กฎ และสิทธิ์
วิศวกรรมเป็นเจ้าของเนื้อหาการเปลี่ยนและ Interchangeability, Quality เป็นเจ้าของ Concession/Inspection, จัดซื้อเป็นเจ้าของ Supplier/PO, Production Planning เป็นเจ้าของ Order cutover, IT เป็นเจ้าของ Data Contract/Monitoring, Shopfloor เป็นเจ้าของ Execution Evidence ระบุคนตัดสินใจแต่ละ Exception และกำหนด Deadline บันทึกประชุมช่วยได้ แต่ Record ปฏิบัติการต้องสืบเปลี่ยนผ่านแต่ละ Change ID ย้อน Approval, Effectivity, Disposition และ Build จริง
เช็กลิสต์การตัดสินใจ
- ECO ที่อนุมัติใน PLM สามารถรอ Release ERP/MES ได้หรือไม่
- Item, BOM, Routing, Effectivity พบได้จาก Change ID ตัวเดียวหรือไม่
- รายการ PO, Stock, WIP, Finished Goods แยกตามโรงงานได้ไหม
- ถ้าไม่มี Revision ในธุรกรรม มี Traceability หลังการผลิตจากแหล่งอื่นไหม
- Delivery ที่ซ้ำ, สลับ, สะดุด สามารถ Recover ได้ปลอดภัยหรือไม่
- FAT/SAT พิสูจน์ได้ทั้ง Order เก่า-ใหม่และผลการสร้าง shopfloor หรือไม่
- ใครเป็นเจ้าของ Suspend, Cancel, Reapprove ที่ชัดเจน
หากข้อใดยังไม่ชัด เอกสาร Rule การเปลี่ยนผ่านที่โรงงานก่อนดู Demo เสมอ Field “Effective Date” เพียงอย่างเดียวไม่พิสูจน์การจัดการ WIP ได้ คุณภาพของ Integration ขึ้นกับความสามารถในการทำซ้ำ Rule เดียวกันถึงระดับ Work Order
รวมกรณียกเลิกและ Re-release
Change ที่อนุมัติอาจต้องเลื่อนเพราะปัญหา Component หรือประเด็นลูกค้า การยกเลิก ECO ใน PLM ไม่ได้ย้อนข้อมูล ERP หรือ MES ที่ Release แล้ว กำหนดกรณีว่าการแก้ไขยังไม่ได้ Live, Order ใหม่เกิดขึ้น, หรือสินค้าสำเร็จไปบ้างแล้ว บางกรณีการเปลี่ยนแปลงแบบ Audit Trail ใหม่จะปลอดภัยกว่าการแก้ประวัติ ตรวจสอบกระบวนการในระบบและข้อกำหนด Audit ที่เลือกใช้
หาก ERP รับ BOM ใหม่ไปแล้ว แต่ MES ยังแสดง Instruction เก่า เจ้าของโรงงานต้องชี้ขาดว่าจะหยุดไลน์หรือเดินต่อกับ Revision เดิมระหว่างการกู้คืน Retry ภายหลังหวังผลไม่ควรเปลี่ยน Order ที่ดำเนินการไปนานแล้วโดยอัตโนมัติ บันทึกเวลาส่ง, Response ปลายทาง, สถานะการนำไปใช้จริง, และผู้ยืนยันแยกแต่ละปลายทาง
วัด Consistency ที่ระบบประยุกต์ ไม่ใช่แค่ความเร็วการแจ้งเตือน
เวลาจาก Approval ถึง Notification แทบไม่แปลผลอะไรเกี่ยวกับความถูกต้อง shop-floor ตัวชี้วัดที่ควรรวม เช่น Orders เลือกรุ่นตามที่ตั้งใจ, จำนวน Object ที่ยังไม่ได้ Disposition, เวลาฟื้นฟูการส่ง Fail, Action Quarantine ที่ขาดหาย, ข้อมูล as-built ที่ขาด ต้องกำหนดนิยามและ Baseline ให้ท้องถิ่นเสมอ ไม่มีเป้าหมายโลกเดียว ไล่ทดสอบตัวอย่างเดียวกันกับทีมออกแบบ จัดซื้อ คลัง วางแผน MES การหาตัวเลขไม่ตรงกันมักเผยให้เห็นความต่างของคีย์ กฎ Version วันที่ หรือโรงงาน ก่อนจะลงงานซอฟต์แวร์เพิ่ม
การจัดการประวัติการเปลี่ยนแปลงเดิมระหว่างการย้ายข้อมูล
ในช่วงเริ่มต้นการนำระบบใหม่มาใช้ มักเกิดคำถามว่าควรย้ายฉบับเดิมทั้งหมดของแบบวิศวกรรมหรือ BOM (Bill of Materials) จากระบบเก่ามาสู่ระบบใหม่หรือไม่ หากคัดลอกประวัติทั้งหมดจะทำให้ปริมาณงานและขอบเขตการตรวจสอบเพิ่มมากขึ้น แต่ถ้าย้ายเฉพาะโครงสร้างปัจจุบันที่ใช้งานอยู่ อาจทำให้ขาดหลักฐานสำหรับตรวจสอบผลิตภัณฑ์สำเร็จรูปเวอร์ชันเดิม ควรพูดคุยกับหน่วยงานคุณภาพถึงรายการผลิตภัณฑ์ที่เกี่ยวข้อง ระยะเวลาที่ต้องเก็บรักษา รวมถึงระดับรายละเอียดที่จำเป็นต่อการอธิบายแก่ลูกค้า แล้วกำหนดนโยบายการย้ายข้อมูลโดยแยกเป็น “มาสเตอร์ปัจจุบันที่มีผลบังคับใช้” “การเปลี่ยนแปลงที่ยังไม่เสร็จสมบูรณ์” และ “ประวัติเก่าสำหรับอ้างอิง” โดยต้องแน่ใจว่าประวัติสำหรับอ้างอิงนั้นแสดงผลต่างจากมาสเตอร์ปัจจุบันที่สามารถแก้ไขได้ และต้องตรวจสอบว่าสามารถค้นหา Change ID, เวอร์ชันแบบวิศวกรรม, เวอร์ชัน BOM, บันทึกการอนุมัติ และช่วงเวลาที่มีผล ได้หรือไม่
การทดสอบการย้ายข้อมูลไม่ควรดูแค่การตรงกันของจำนวนรายการ แต่ควรเปรียบเทียบ BOM แบบลำดับชั้น, วัสดุทดแทน, หน่วยนับ, ขั้นตอนการผลิต, โรงงาน, และเขตวันเวลาต่าง ๆ ด้วย หากระบบเก่าบันทึกเวลาตามเวลาท้องถิ่น ในขณะที่ระบบใหม่บันทึกเป็น UTC (เวลาโลก) ต้องทดสอบหลังแปลงค่าดังกล่าวว่า การเลือกเวอร์ชันแต่ละช่วงวันที่ไม่ผิดเพี้ยน หากรหัสอะไหล่เก่าและใหม่ไม่ได้สัมพันธ์แบบหนึ่งต่อหนึ่ง การใช้ตารางจับคู่แบบง่ายจะไม่เพียงพอ ต้องกำหนดวิธีอ้างอิงประวัติกรณีอะไหล่ที่รวม, แยก หรือยกเลิกการใช้งาน
เพื่อวัดผลความสำเร็จของการย้ายข้อมูล เจ้าหน้าที่แต่ละฝ่ายต้องสามารถค้นหาตัวอย่างข้อมูลเดียวกันในระบบใหม่: วิศวกรรมค้นหาแบบ, จัดซื้อค้นหาใบสั่งค้าง, วางแผนการผลิตค้นหาคำสั่งผลิต, คุณภาพค้นหาล็อตเก่า แม้จะแสดงข้อมูลตรงกันในหน้าจอเดียว หากไม่สามารถเชื่อมโยงไปยังธุรกรรมที่เกี่ยวข้องได้ ถือว่าการย้ายยังไม่สมบูรณ์ หากจะเปิดให้เข้าถึงระบบเก่าในฐานะระบบสำหรับอ้างอิงหลังย้ายข้อมูล ต้องกำหนดบทบาทผู้ใช้งาน, ระยะเวลาการเก็บรักษา, ความสัมพันธ์กับข้อมูลต้นฉบับ และป้องกันไม่ให้ข้อมูลถูกอัปเดตแยกกันในสองระบบ
การผนวกการตรวจสอบการเชื่อมโยงข้อมูลเข้ากับงานประจำวัน
หลังเริ่มใช้งานจริง ควรตรวจสอบไม่ใช่เพียงแค่สัดส่วนความสำเร็จของ API แต่ยังต้องติดตามสถานะของแต่ละการเปลี่ยนแปลงทางธุรกิจ เช่น จำนวนการเปลี่ยนแปลงที่ถูกปล่อยผ่าน PLM แล้วแต่ยังไม่ถูกรับโดย ERP จำนวนที่สะท้อนใน ERP แล้วแต่ MES ยังไม่รับทราบ หรือจำนวนรายการ WIP ที่ยังไม่มีการดำเนินการแม้เลยวันที่กำหนดแล้ว แบบรายชื่อที่เจ้าหน้าที่นำไปดำเนินการต่อได้ รายการแจ้งเตือนควรมี Change ID รายการที่เกี่ยวข้อง ศูนย์/โรงงาน/ไซต์ สถานะที่ล้มเหลว สิทธิ์การส่งซ้ำ คำสั่งที่ต้องพิจารณา หากส่งรหัสข้อผิดพลาดทางเทคนิคจาก log ให้หน้างานอย่างเดียว จะไม่สามารถตัดสินใจหยุดสายการผลิตได้
การสรุปผลการเปลี่ยนของแต่ละวัน ควรตรวจสอบ Change ID ของการเปลี่ยนแปลงที่ยังแก้ไม่จบ พร้อมแชร์รายการใบสั่งซื้อ คำสั่งผลิต ล็อตที่ได้รับผลกระทบ วิธีการแก้ไขเฉพาะหน้า และเวลาตรวจสอบครั้งถัดไป หากหลังใช้งานแล้วพบว่าเคสผิดปกติ (Exception) เพิ่มขึ้น ไม่ควรแค่เพิ่มงานมือ ควรพิจารณาต้นเหตุร่วมว่าอยู่ที่มาสเตอร์, เวอร์ชัน, เงื่อนไขการใช้งาน, หรือสิทธิ์การเข้าถึงหรือไม่ การกำหนดเรื่องเหล่านี้เป็นข้อกำหนดตั้งแต่ต้น จะช่วยลดปัญหาว่า “แจ้งเตือนมาถึงแล้ว แต่นำไปใช้จริงในโรงงานไม่ได้” หลังระบบใช้งาน
ตัวอย่างการติดตามการเปลี่ยนไปใช้ชิ้นส่วนทดแทน
สมมติในผลิตภัณฑ์ประกอบชิ้นหนึ่ง มีความจำเป็นต้องเปลี่ยนชิ้นส่วน A ที่จัดหายากเป็นชิ้นส่วน B ที่ยืนยันความเข้ากันได้แล้ว ขั้นแรก ฝ่ายวิศวกรรมจะบันทึกใน ECO ว่า B ใช้ได้กับเวอร์ชันสินค้าใด ต้องเปลี่ยนรายละเอียดแบบและเงื่อนไขการทดสอบใด และสามารถผสมใช้งานกับ A หรือไม่ ฝ่ายคุณภาพตรวจสอบว่าต้องขออนุมัติหรือตรวจสอบเพิ่มจากลูกค้าหรือไม่ ฝ่ายจัดซื้อสอบถามใบสั่งซื้อค้างของ A และกำหนดวันเริ่มต้นส่งของ B ทีมวางแผนการผลิตแยกคำสั่งผลิตที่ออกไปแล้ว คำสั่งที่จะออกใหม่ในสัปดาห์หน้า และ WIP ที่ A ถูกเบิกใช้เรียบร้อยแล้ว หากเปลี่ยน B ให้มีผลในทันทีโดยไม่เช็คผลกระทบทั้งหมด อาจเกิดความคลาดเคลื่อนระหว่างแผนผลิตใน ERP กับของจริงในโรงงาน
ในตัวอย่างนี้ การนำ B มาใช้ต้องให้แน่ชัดว่ามี B มาถึงและผ่านการตรวจสอบรับเข้าเรียบร้อยแล้ว ECO ใน PLM แม้ได้รับอนุมัติแล้ว จะยังค้างการส่ง BOM ผลิตเข้า ERP ไว้ก่อนจนทุกอย่างพร้อม หลังส่งเข้า ERP แล้ว ต้องตรวจสอบว่า B ปรากฎในคำสั่งผลิตใหม่ และ A ยังคงอยู่ในคำสั่งเก่าด้วย ใน MES ทดสอบว่าหากยิงบาร์โค้ด B แล้วแสดงขั้นตอนและรายการตรวจสอบใหม่ และหากยิง A ในคำสั่งที่ไม่ถูกต้องแล้วขึ้นแจ้งเตือน WIP ที่ติดตั้ง A ไปแล้ว ต้องตัดสินเป็นเคสไปตามเงื่อนไขของผลิตภัณฑ์และลูกค้าว่าจะจบด้วยเวอร์ชันเก่าหรือรื้อเปลี่ยนเป็น B
การนิยามว่าเคสนี้ “สำเร็จ” ไม่ใช่แค่ต้องเห็น B ในหน้าจอของทั้งสามระบบ แต่ต้องแน่ใจว่า B ถูกจอง/เบิก/ติดตั้งในคำสั่งผลิตที่ควรใช้ B คำสั่งที่ควรใช้งานกับ A ไม่ถูกแก้ไขโดยอัตโนมัติ รายการเสร็จทั้งสองแบบสามารถสืบประวัติจาก Serial/Lot ได้ ฝ่ายจัดซื้อต้องเช็คว่าใบสั่งค้างของ A มีการปรับเปลี่ยนหรือไม่ รับเข้า B ครั้งแรกเป็นไปตามแผนหรือไม่ หากตรวจสอบ Change ID ระหว่างบันทึกการอนุมัติ ECO คำสั่งผลิตและสต๊อกใน ERP ตลอดจนการใช้งานจริงใน MES จะชี้ได้ชัดว่าระหว่างขั้นตอนการเปลี่ยน ฝ่ายใดต้องดำเนินการต่อ
ลำดับขั้นการขอเดโมจาก Vendor
เริ่มต้นด้วยการเตรียมตัวอย่างข้อมูลขนาดเล็กที่ใกล้เคียงข้อมูลจริง ซึ่งประกอบด้วยอะไหล่เวอร์ชันเก่าและใหม่, ชิ้นส่วนเดิมและทดแทน ส่งให้ vendor ดำเนินการระบบตั้งแต่จอกระบวนการสร้างและอนุมัติการเปลี่ยน (PLM) ไปจนถึงรายการผลกระทบทาง ERP การสะท้อนข้อมูลหลังอนุมัติ และคำสั่งผลิตและประวัติใช้งานใน MES จากนั้นเพิ่มกรณีชิ้นส่วน B มาถึงช้า ลองเปลี่ยนวันใช้งานและตรวจสอบการประเมินข้อมูลที่ถูกส่งไปก่อนแล้ว ปิดท้ายด้วยการส่ง event ซ้ำสองครั้งเพื่อทดสอบว่าหลังส่งซ้ำหรือติดปัญหา BOM หรือคำสั่งผลิตจะไม่ถูกสร้างซ้ำ
บันทึกแยกว่า vendor สามารถดำเนินการขั้นตอนใด “ด้วยหน้าจอมาตรฐาน” ขั้นตอนใด “ใช้การตั้งค่าระบบ” และขั้นตอนใด “ต้องพัฒนาหรือดำเนินการมือ” เน้นดูความถูกต้องและความสอดคล้องของ Change ID, เวอร์ชัน, เงื่อนไขการใช้ และวิธีจัดการข้อยกเว้นมากกว่าความรวดเร็วของจอ ให้เจ้าหน้าที่หน้างานได้ทดลองใช้งานจริง ตรวจสอบว่าสามารถค้นหาการเปลี่ยนแปลงค้างคาในช่วงเปลี่ยนกะหรือหยุดงานที่เกิดในเวอร์ชันไม่ถูกต้องได้หรือไม่ ผลลัพธ์นี้ควรเชื่อมโยงเป็นส่วนหนึ่งของคำตอบ RFP และตารางประเมิน FAT/SAT เพื่อป้องกันอคติจากการเลือกเพียงเดโมที่ดูดี
FAQ: การบูรณาการ Engineering Change PLM–ERP
แค่ส่ง ECO/ECN ไป ERP เพียงพอสำหรับการควบคุม BOM Revision หรือไม่?
ไม่เพียงพอ การส่ง Notification และการเปลี่ยน BOM เป็น 2 เรื่องย่อย แยกยืนยันว่า Order ไหนใช้ Item, BOM, Route ที่ใด, Stock เดิมจะจัดการอย่างไร MES Update Instruction กับ Inspection หรือไม่ ต้องเลือก Order ถึงระดับใบสั่งงานและมีหลักฐาน Actual Build
ระบบใดควรเป็นเจ้าของ Effectivity Date ของ Engineering Change?
แยก Approval ทางวิศวกรรมกับ Adoption ในโรงงาน เจ้าของขึ้นกับโมเดลการดำเนินการ PLM อาจอนุมัติ Effectivity ของโรงงานที่ ERP นำไปใช้ หรือ ERP อนุมัติวันที่ใช้จริงของแต่ละ Site ในทุกกรณี วัน/ขอบเขตที่ขัดแย้งต้องปรากฏและถูก Hold Review
BOM ใหม่ควรนำไปใช้กับ WIP โดยอัตโนมัติหรือไม่?
ไม่มี Blanket Rule ที่ปลอดภัย Issue Material, สถานะ Operation, Interchangeability, เงื่อนไข Quality/Loyalty ลูกค้าจะเปลี่ยนคำตอบ นิยามกรณี Switch/ต้อง Hold ไว้ใน FAT/SAT ที่เกี่ยวข้องกับสถานะงานจริง
สิ่งสำคัญที่สุดใน RFP คืออะไร?
ทดสอบ Vendor ด้วย Changeover หนึ่งชุดที่ครบ เรื่อง Mapping Revision, Effectivity โรงงาน, ผลกระทบ Stock/WIP, Safe Retry, Actual MES แยกฟังก์ชันปกติกับ Customization และส่วนที่ผู้ใช้งานยังต้องตัดสินใจเอง
สรุป
การบูรณาการ Engineering Change ระหว่าง PLM–ERP ที่ใช้งานได้จริง ต้องตามรอย ECO ที่ Approved ไปถึง ERP Update, MES Application, และการสร้างจริงได้ ต่อ 1 Change ID ทดสอบผลกระทบ Effectivity/Revision ราย Order จริง WIP, สต็อก, PO ต้องกำหนดวิธีจัดการพร้อม Recovery Path ที่ซ้อมแล้ว ระบุ Cutover และ Acceptance Criteria ก่อนตัดสินใจเลือกผลิตภัณฑ์
หากโรงงานไทยของคุณกำลังนิยามกติกาการสลับรุ่น engineering change หรือแบ่งขอบเขต PLM, ERP, MES ติดต่อ TOMAS TECH เพื่อแลกเปลี่ยนตัวอย่างสินค้ากับการเปลี่ยนแปลงจริงตั้งแต่ช่วงต้นของการกำหนดความต้องการ
แหล่งอ้างอิง
- Microsoft Learn: Engineering change management overview
- Microsoft Learn: Manage changes to engineering products
- Microsoft Learn: Engineering change management FAQ
- SAP Help: Engineering Change Management in Document Management
- Oracle Fusion Cloud SCM: How You Edit Work Definitions
- Siemens Teamcenter Manufacturing: MBOM Management


