


เมื่อโรงงานที่ผลิตแบบหลากหลายชนิดปริมาณน้อยเริ่มพิจารณาระบบบริหารการผลิตสำหรับการผลิตหลากหลายชนิดปริมาณน้อย หลายโรงงานมักชนกำแพงเดียวกัน คือ ติดตั้งระบบสำเร็จรูปไปแล้ว หรือได้ชมเดโมและได้รับคำตอบว่า “ทำได้ทุกอย่าง” แต่แผนการผลิตก็ยังจัดทำใน Excel ใบสั่งงานกระดาษยังเวียนอยู่ในหน้างาน และรหัสสินค้าก็เพิ่มขึ้นแทบทุกเดือน ภาพเช่นนี้ไม่ใช่เรื่องแปลกสำหรับบริษัทญี่ปุ่นที่บริหารโรงงานผลิตตามคำสั่งซื้อด้านงานแปรรูปโลหะ การขึ้นรูปพลาสติก งานปั๊มขึ้นรูปความแม่นยำสูง งานแปรรูปจิ๊กและชิ้นส่วน และชิ้นส่วนอิเล็กทรอนิกส์ ในอยุธยา ชลบุรี ระยอง และปริมณฑลกรุงเทพฯ
บทความนี้เป็นคู่มือเชิงปฏิบัติสำหรับผู้จัดการโรงงาน ผู้จัดการฝ่ายวางแผนและควบคุมการผลิต และผู้รับผิดชอบด้าน IT ของโรงงานดังกล่าว โดยสรุปว่าเมื่อโรงงานแบบหลากหลายชนิดปริมาณน้อยจะเลือกระบบบริหารการผลิต ควร “กำหนดอะไรก่อน ขออะไรจากผู้ขาย เปรียบเทียบอย่างไร ใช้งบเท่าไร และดำเนินการอย่างไร”
ข้อเสนอของบทความนี้มีเพียงข้อเดียว สาเหตุที่ระบบบริหารการผลิต “ไม่เข้ากัน” กับโรงงานแบบหลากหลายชนิดปริมาณน้อย ไม่ได้อยู่ที่ฟังก์ชันไม่พอ แต่อยู่ที่การเลือกผลิตภัณฑ์โดยยังไม่ได้กำหนด 4 เรื่องต่อไปนี้ให้สอดคล้องกับรูปแบบคำสั่งซื้อของบริษัทตนเอง
- (1) วิธีจัดเก็บรายการสินค้าและ BOM (บัญชีรายการวัสดุ)
- (2) หน่วยของการวางแผนและการจัดการการเปลี่ยนรุ่น (Setup)
- (3) ความละเอียดในการเก็บข้อมูลผลผลิตจริง
- (4) วิธีคำนวณต้นทุน
ก่อนจะเปรียบเทียบรายการฟังก์ชันในแคตตาล็อกผลิตภัณฑ์ ให้แบ่งรูปแบบการผลิตของบริษัทด้วย “ความถี่ของคำสั่งซื้อ x ขนาดล็อต” แล้วเขียนคำตอบของ 4 ข้อข้างต้นไว้ก่อน ใน RFP (เอกสารขอข้อเสนอ) อย่าถามว่า “มีฟังก์ชันนี้หรือไม่” แต่ให้ส่งคำสั่งผลิตจริงของบริษัท 3 รายการให้ผู้ขาย และให้ผู้ขายรันจนจบในเดโม นี่คือแนวทางที่บทความนี้เสนอ
ทั้งนี้ บทความนี้ไม่ได้แนะนำผลิตภัณฑ์ใดเป็นการเฉพาะ และไม่ได้จัดอันดับผลิตภัณฑ์ อีกทั้งไม่ใช่คำแนะนำด้านกฎหมายหรือภาษี จำนวนเงิน เวลา และจำนวนรายการในการประมาณการทั้งหมดเป็นตัวเลขสมมติที่ตั้งขึ้นสำหรับบทความนี้
ทำไมจึงควรทบทวนระบบบริหารการผลิตสำหรับงานหลากหลายชนิดปริมาณน้อยในตอนนี้
การผลิตและคำสั่งซื้อกำลังเติบโต
ตัวเลขล่าสุดของภาคการผลิตไทยแสดงให้เห็นว่าคำสั่งซื้อกำลังเพิ่มขึ้น ตามรายงานของรอยเตอร์ ดัชนีผลผลิตอุตสาหกรรม (MPI) ของกระทรวงอุตสาหกรรมไทยในเดือนสิงหาคม 2026 เพิ่มขึ้น +4.44% เมื่อเทียบกับเดือนเดียวกันของปีก่อน สูงกว่าค่าคาดการณ์ของตลาดจากการสำรวจของรอยเตอร์ที่ +1.0% ผู้อำนวยการสำนักงานเศรษฐกิจอุตสาหกรรม (สศอ. หรือ OIE) ระบุปัจจัยหนุนว่ามาจากการผลิตผลิตภัณฑ์อิเล็กทรอนิกส์ที่เพิ่มขึ้น มาตรการกระตุ้นเศรษฐกิจของรัฐบาล และเงินบาทที่อ่อนค่า อย่างไรก็ตาม ในครั้งนี้กระทรวงอุตสาหกรรมได้ปรับวิธีคำนวณ MPI เช่น เพิ่มผลิตภัณฑ์อิเล็กทรอนิกส์ใหม่และเปลี่ยนน้ำหนัก จึงต้องระวังว่าตัวเลขตั้งแต่เดือนสิงหาคม 2026 เป็นต้นไปไม่สามารถเปรียบเทียบกับอนุกรมเดิมได้โดยตรง
ดัชนี Manufacturing PMI ของไทยโดย S&P Global ในเดือนกันยายน 2026 อยู่ที่ 54.3 (เดือนสิงหาคมอยู่ที่ 53.8) ซึ่งเป็นระดับสูงสุดนับตั้งแต่เดือนธันวาคม 2025 ตามรายงานของ Trading Economics การผลิตขยายตัวเร็วที่สุดในรอบ 9 เดือน และคำสั่งซื้อใหม่แข็งแกร่งที่สุดในรอบ 6 เดือน ขณะที่การจ้างงานลดลงเล็กน้อยจากการลาออกตามธรรมชาติ
การส่งออกก็ไปในทิศทางเดียวกัน ตามรายงานของ Nation Thailand การส่งออกของไทยในเดือนสิงหาคม 2026 เพิ่มขึ้น +24.3% เมื่อเทียบกับเดือนเดียวกันของปีก่อน และการส่งออกสินค้าอุตสาหกรรมเพิ่มขึ้น +27.1% โดยระบุว่าได้แรงหนุนจากความต้องการผลิตภัณฑ์อิเล็กทรอนิกส์ที่มาจากการลงทุนในโครงสร้างพื้นฐาน AI
คำขอรับการส่งเสริมการลงทุนด้านเครื่องจักรและดิจิทัลก็เพิ่มขึ้น
ตามข่าวประชาสัมพันธ์ของ BOI (สำนักงานคณะกรรมการส่งเสริมการลงทุน) ลงวันที่ 23 กรกฎาคม 2026 คำขอรับการส่งเสริมการลงทุนในครึ่งแรกของปี 2026 มีจำนวน 1,299 โครงการ มูลค่าประมาณ 1.47 ล้านล้านบาท เพิ่มขึ้น +37% เมื่อเทียบกับช่วงเดียวกันของปีก่อน ในจำนวนนี้ มาตรการ “Smart and Sustainable Industry” ซึ่งก็คือการเพิ่มผลิตภาพด้วยการปรับเปลี่ยนเครื่องจักร การนำเทคโนโลยีดิจิทัลมาใช้ และการผสานระบบอัตโนมัติและหุ่นยนต์ มีคำขอในครึ่งปีแรก 132 โครงการ มูลค่าประมาณ 17.2 พันล้านบาท ความเคลื่อนไหวในการปรับโครงสร้างภายในโรงงานกำลังปรากฏให้เห็นในตัวเลข
ต้นทุนของการเพิ่มคนเพื่อรองรับงานกำลังสูงขึ้น
ในทางกลับกัน ต้นทุนของการบริหารงานด้วยแรงคนไม่ได้ลดลง ตามคำอธิบายของสำนักงานกฎหมาย Tilleke & Gibbins ค่าจ้างขั้นต่ำที่มีผลบังคับใช้ตั้งแต่วันที่ 1 มกราคม 2025 อยู่ที่วันละ 337-400 บาทแตกต่างกันตามจังหวัด (ก่อนปรับอยู่ที่ 330-370 บาท) นอกจากนี้ ตามคำอธิบายของ Chambers การจ่ายเงินสมทบเข้ากองทุนสวัสดิการลูกจ้างได้เริ่มขึ้นแล้วเมื่อวันที่ 1 ตุลาคม 2026 โดยครอบคลุมนายจ้างที่มีลูกจ้างตั้งแต่ 10 คนขึ้นไป ตั้งแต่เดือนตุลาคม 2026 ถึงเดือนกันยายน 2031 ทั้งนายจ้างและลูกจ้างต้องจ่ายสมทบฝ่ายละ 0.25% ของค่าจ้าง (บริษัทที่มีกองทุนสำรองเลี้ยงชีพ เป็นต้น ได้รับยกเว้น)
คำสั่งซื้อเพิ่มขึ้น แต่ชนิดสินค้าก็เพิ่มขึ้นด้วย วิธีรองรับงานจัดแผนใหม่ การตรวจสอบความคืบหน้า และการรับมือกับงานเร่งด่วนที่แทรกเข้ามาด้วยการเพิ่มคน กำลังค่อยๆ ไม่คุ้มค่า ยิ่งเป็นโรงงานแบบหลากหลายชนิดปริมาณน้อย ปริมาณ “งานประสานที่เคยใช้คนรองรับ” นี้ยิ่งมาก จึงกล่าวได้ว่าการทบทวนระบบบริหารการผลิตมีความหมายมากเป็นพิเศษ
การผลิตหลากหลายชนิดปริมาณน้อยคืออะไร: จัดระเบียบรูปแบบการผลิต
นิยามและลักษณะเฉพาะ
การผลิตหลากหลายชนิดปริมาณน้อย คือรูปแบบการผลิตที่ผลิตสินค้าหลายชนิด โดยแต่ละชนิดผลิตในปริมาณน้อย รายงานปี 2025 ขององค์การวิจัยวิทยาศาสตร์ประยุกต์แห่งเนเธอร์แลนด์ (TNO) อธิบายระบบการผลิตแบบ HMLV (High-Mix Low-Volume) ว่าเป็นระบบที่ “ผลิตสินค้าที่หลากหลาย (high-mix) ในปริมาณน้อย (low-volume)” โดยเน้นการผลิตสินค้าชิ้นเดียว หรือการผลิตสินค้าเดียวกันเป็นแบตช์ขนาดเล็ก
โดยทั่วไป การผลิตตามคำสั่งซื้อหมายถึงรูปแบบที่ผลิตสินค้าตามสเปกที่ลูกค้ากำหนด ส่วนการผลิตเพื่อสต็อกหมายถึงรูปแบบที่ผลิตสินค้าโดยคาดการณ์ความต้องการแล้วจัดส่งจากสต็อก โรงงานแบบหลากหลายชนิดปริมาณน้อยที่บทความนี้มุ่งถึง ส่วนใหญ่เป็นโรงงานผลิตตามคำสั่งซื้อ
รายงานของ TNO ระบุจุดอ่อนของการผลิตหลากหลายชนิดปริมาณน้อยว่า เนื่องจากต้องเปลี่ยนรุ่นบ่อยและการประหยัดต่อขนาดมีน้อย ต้นทุนต่อสินค้าจึงมักสูงกว่าการผลิตชนิดน้อยปริมาณมาก นอกจากนี้ยังชี้ว่าวิธีจัดตารางการผลิตแบบดั้งเดิมและเครื่องมือในท้องตลาดมักรับมือกับความซับซ้อนเฉพาะของงานหลากหลายชนิดปริมาณน้อยได้ไม่เพียงพอ เช่น การเปลี่ยนวัสดุ เวลาเปลี่ยนรุ่น การแทรกคำสั่งผลิตเร่งด่วน และความยืดหยุ่นของงาน ผู้ผลิตเครื่องมือกลอย่าง Brother Industries ก็ระบุข้อเสียไว้ในบทความอธิบายของบริษัทว่า เนื่องจากชิ้นส่วนแตกต่างกันในแต่ละสินค้า การเปลี่ยนรุ่นและการควบคุมกระบวนการจึงซับซ้อน การเปลี่ยนรุ่นบ่อยทำให้เวลาเดินเครื่องจริงลดลง และภาระในการฝึกอบรมพนักงานสูง
ประเภทคำสั่งซื้อ: ผลิตซ้ำ ประกอบตามสเปกที่เลือก และสั่งผลิตเฉพาะราย
เมื่อมองจากฝั่งระบบบริหารการผลิต รูปแบบการผลิตไม่ได้มีเพียงแบบเดียว เอกสารรุ่นเก่าของ SAP ด้านการวางแผนการผลิต (PP) จัดการการผลิตตามคำสั่งซื้อ (รวมถึงแบบมีโครงสร้างผันแปร) การผลิตเพื่อสต็อก การผลิตซ้ำ (Repetitive) อุตสาหกรรมกระบวนการ และคัมบัง เป็นประเภทการผลิตที่แยกจากกัน ส่วน Microsoft Dynamics 365 Supply Chain Management (ต่อไปเรียกว่า D365 SCM) ระบุว่าในฐานะ “Unified Manufacturing” สามารถใช้งานคำสั่งผลิต (ผลิตสินค้าหรือรุ่นย่อยเฉพาะตาม BOM และเส้นทางการผลิต) คำสั่งแบตช์ (แบบสูตร) คัมบัง (Lean แบบทำซ้ำ) และโครงการ (รวมสินค้าและบริการเข้ากับงบประมาณและกำหนดการ) ผสมกันได้ภายในกลไกเดียวกัน อย่างไรก็ตาม ส่วนการผลิตของโครงการไม่สามารถดำเนินการด้วยคัมบังได้
สิ่งที่เห็นได้จากตรงนี้คือ ในโรงงานหนึ่งแห่งมักมี “รายการที่ใกล้เคียงการผลิตซ้ำ” “รายการที่เลือกสเปกมาประกอบกัน (การประกอบตามสเปกที่เลือก หรือ CTO)” และ “รายการที่ออกแบบทีละชิ้น (การสั่งผลิตเฉพาะราย หรือ ETO)” อยู่ปะปนกันเป็นเรื่องปกติ และระบบก็มีวิธีจัดการแยกกันสำหรับแต่ละแบบ สำหรับการออกแบบที่ติดตามต้นทุนและความคืบหน้าของรายการสั่งผลิตเฉพาะรายในหน่วยหมายเลขงาน (Seiban) ได้อธิบายไว้อย่างละเอียดในบทความการนำระบบ Seiban มาใช้
การแบ่ง 4 กลุ่มด้วยความถี่ของคำสั่งซื้อ x ขนาดล็อต
มีกรอบคิดที่เข้าใจง่ายสำหรับการแบ่งกลุ่มรายการสินค้าของบริษัท ถาม-ตอบของ J-Net21 โดยองค์กรส่งเสริม SME ของญี่ปุ่น (SMRJ) แนะนำให้แบ่งสินค้าเป็น 4 กลุ่มตามความถี่ของคำสั่งซื้อและขนาดล็อต เพื่อรับมือกับแนวโน้มหลากหลายชนิดปริมาณน้อยในธุรกิจงานปั๊มขึ้นรูปความแม่นยำสูง
| กลุ่ม | แนวทางรับมือของ J-Net21 | จุดเน้นที่ต้องการจากระบบบริหารการผลิต (สรุปโดยบทความนี้) |
|---|---|---|
| ความถี่สูง ล็อตใหญ่ | สายการผลิตเฉพาะ / สต็อก | การผลิตซ้ำ การวางแผนเติมสต็อก คัมบัง ต้นทุนมาตรฐาน |
| ความถี่สูง ล็อตเล็ก | สต็อกเชิงกลยุทธ์ | สต็อกชิ้นงานกึ่งสำเร็จรูปและชิ้นส่วนร่วม จุดสั่งเติม การวางแผนใหม่อย่างรวดเร็ว ลำดับที่รวบการเปลี่ยนรุ่น |
| ความถี่ต่ำ ล็อตใหญ่ | ผลิตตามคำสั่งซื้อ | การคำนวณความต้องการวัสดุจากคำสั่งซื้อ ลีดไทม์การจัดหาวัสดุ การจัดตารางด้วยกำลังการผลิตแบบจำกัด |
| ความถี่ต่ำ ล็อตเล็ก | ผลิตตามคำสั่งซื้อ | โครงสร้างที่ไม่เพิ่มข้อมูลหลักรายการสินค้า การจัดตารางที่คำนึงถึงการเปลี่ยนรุ่น ต้นทุนและความคืบหน้าตามหมายเลขงาน การเชื่อมโยงกับใบเสนอราคา |
สำหรับสินค้าที่ผลิตตามคำสั่งซื้อ J-Net21 แนะนำให้ลดเวลาเปลี่ยนรุ่นด้วยการปรับผังพื้นที่และปรับปรุงวิธีการทำงาน คอลัมน์ขวาสุดเป็นการสรุปของบทความนี้ว่าควรต้องการอะไรจากระบบในแต่ละกลุ่ม
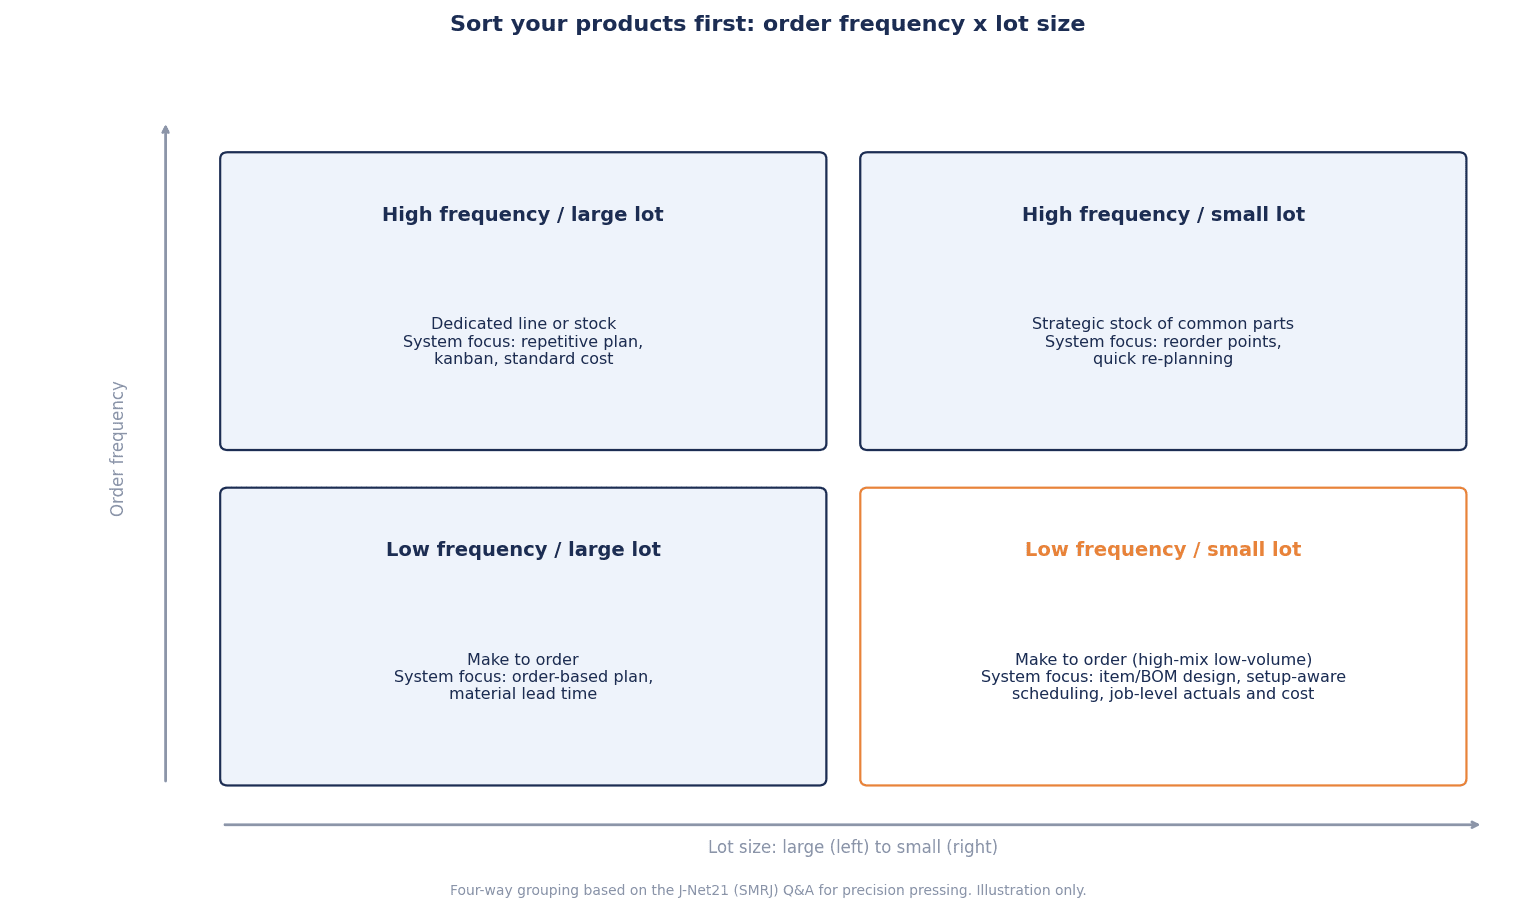
ภาพด้านบนแบ่งรายการสินค้าออกเป็น 4 กลุ่มตามความถี่ของคำสั่งซื้อและขนาดล็อต และเรียงจุดเน้นที่ต้องการจากระบบในแต่ละกลุ่ม หากนับก่อนว่ารหัสสินค้าที่ยังใช้งานอยู่ของบริษัทกระจายอยู่ใน 4 ควอดแรนต์นี้อย่างไร จะช่วยให้เขียนข้อกำหนดในขั้นต่อไปได้ง่ายขึ้น ตัวอย่างเช่น หากรายการความถี่ต่ำ ล็อตเล็ก เป็นส่วนใหญ่ วิธีจัดเก็บข้อมูลหลักรายการสินค้าและการบริหารตามหมายเลขงานจะเป็นแกนกลางของข้อกำหนด แต่หากรายการความถี่สูง ล็อตเล็ก มีมาก ลำดับการเปลี่ยนรุ่นและสต็อกเชิงกลยุทธ์จะเป็นแกนกลาง
4 เหตุผลที่ระบบบริหารการผลิตไม่เข้ากับโรงงาน
มีฟังก์ชัน แต่ไม่ถูกใช้งาน
เมื่อโรงงานแบบหลากหลายชนิดปริมาณน้อยตกอยู่ในสภาพ “ติดตั้งระบบแล้ว แต่ Excel ก็ยังไม่หายไป” อย่างต่อเนื่อง มักโทษว่าฟังก์ชันไม่พอ แต่ในความเป็นจริง บทความนี้มองว่าสาเหตุมักอยู่ที่การเลือกผลิตภัณฑ์โดยยังเลื่อนการตัดสินใจเชิงออกแบบ 4 ข้อต่อไปนี้ออกไป
- วิธีจัดเก็บรายการสินค้าและ BOM: จะสร้างรหัสสินค้าใหม่ทุกคำสั่งซื้อ หรือจะแสดงด้วยรายการสินค้าที่กำหนดค่าได้ (Configurable Item) ร่วมกับตัวเลือก
- หน่วยของการวางแผนและการจัดการการเปลี่ยนรุ่น: จะวางแผนกระบวนการใดด้วยกำลังการผลิตแบบจำกัด และจะเก็บเวลาเปลี่ยนรุ่นตามลำดับการผลิตหรือไม่
- ความละเอียดในการเก็บข้อมูลผลผลิตจริง: จะเก็บเวลาเริ่มและเวลาสิ้นสุดของแต่ละงาน หรือรายงานรวมครั้งเดียว
- วิธีคำนวณต้นทุน: ต้นทุนมาตรฐาน หรือต้นทุนจริงและต้นทุนตามงาน (Job Costing)
ทั้ง 4 ข้อนี้ดูเหมือนจะกำหนดภายหลังเลือกผลิตภัณฑ์แล้วก็ได้ แต่ในความเป็นจริง แต่ละผลิตภัณฑ์มีวิธีจัดเก็บที่ถนัดต่างกัน และเมื่อการติดตั้งดำเนินไปแล้วก็จะเปลี่ยนได้ยาก
ความไม่เข้ากันมักถูกพบในช่วงหลัง
บริษัทที่ปรึกษาด้านการติดตั้ง ERP อย่าง Panorama Consulting รายงานใน 2026 ERP Report (เผยแพร่วันที่ 4 มีนาคม 2026 โดยสำรวจองค์กรขนาดกลางถึงขนาดใหญ่ทั่วโลก) ว่าองค์กรมากกว่า 25% ใช้งบประมาณโครงการเกิน โดยสาเหตุหลักคือ “ความต้องการทางเทคนิคเพิ่มเติม” บริษัทให้ความเห็นว่าจุดที่ไม่เข้ากัน (fatal misfits) มักถูกพบในช่วงหลังของโครงการ แล้วนำไปสู่เทคโนโลยีเพิ่มเติม การขยายขอบเขต และการพัฒนาเพิ่มเฉพาะ
ยังมีผลสำรวจที่สะท้อนความยากของการเชื่อมโยงระบบด้วย ผลสำรวจของ Rockwell Automation (รายงานข่าวเดือนกรกฎาคม 2026 ผู้ตอบคือผู้มีอำนาจตัดสินใจด้านการผลิตและการปฏิบัติการอุตสาหกรรม 1,560 คนใน 17 ประเทศ ไม่ใช่ตัวเลขของไทยเพียงประเทศเดียว) พบว่า 93% ใช้งาน MES (ระบบควบคุมการปฏิบัติการผลิต) อย่างน้อย 1 แห่ง แต่ที่ขยายผลไปทั่วทั้งองค์กรมีเพียง 28% และที่เชื่อมโยงกับ ERP, PLM, ระบบคุณภาพ และ OT อย่างสมบูรณ์มีเพียง 23% ข้อกำหนดอันดับ 1 เมื่อซื้อ MES คือการเชื่อมโยงระบบ (44%)
การดึงความไม่เข้ากันที่มักพบในช่วงหลังให้ปรากฏในช่วงแรก มีทางเดียวคือเขียนการตัดสินใจเชิงออกแบบ 4 ข้อไว้ก่อน แล้วตรวจสอบด้วยคำสั่งผลิตจริง บทต่อๆ ไปจะพิจารณาทั้ง 4 ข้อทีละข้อ
วิธีจัดเก็บรายการสินค้าและ BOM: การออกแบบที่ไม่เพิ่มรหัสสินค้า
กลไกที่ทำให้รหัสสินค้าเพิ่มขึ้นไม่หยุด
สิ่งที่พบบ่อยที่สุดในโรงงานแบบหลากหลายชนิดปริมาณน้อย คือการทำงานแบบ “คัดลอกรหัสสินค้าที่คล้ายกัน แล้วสร้างรหัสสินค้าใหม่ที่แก้ไขเพียงเล็กน้อย” วิธีนี้เริ่มต้นได้รวดเร็ว แต่ยิ่งคำสั่งซื้อมีหลายแบบ ข้อมูลหลักรายการสินค้า BOM เส้นทางการผลิต (Routing) และราคาต่อหน่วยก็เพิ่มขึ้นในจำนวนเท่ากัน จนไม่รู้ว่าข้อมูลใดเป็นฉบับล่าสุด
แนวคิดรายการสินค้าที่กำหนดค่าได้ (Variant Configuration)
ในทางตรงข้าม ERP รายใหญ่มีกลไกที่ “ไม่สร้างข้อมูลหลักรายการสินค้าสำหรับทุกชุดผสม” Variant Configuration ของ SAP แสดงรุ่นย่อย (Variant) ด้วยคุณลักษณะ (characteristics) และค่า และครอบคลุมรุ่นย่อยทั้งหมดด้วยรายการสินค้าที่กำหนดค่าได้ 1 รายการ ร่วมกับ Super BOM และ Super Routing ที่รวมตัวเลือกทั้งหมดไว้ ในตัวอย่างของ SAP Learning รถยกในทางทฤษฎีอาจมีรุ่นย่อยได้ 17,010 แบบ แต่สามารถจำกัดให้เหลือจำนวนที่เป็นจริงได้ด้วยข้อจำกัด (Object Dependencies) ที่ห้ามชุดผสมที่ไม่ถูกต้อง จึงไม่จำเป็นต้องสร้างข้อมูลหลักรายการสินค้า BOM ขั้นตอนการทำงาน และระเบียนการคำนวณต้นทุนและราคา สูงสุดถึง 17,010 รายการ
“Product Configuration” ของ D365 SCM ก็ใช้แนวคิดเดียวกัน ตามเอกสารของ Microsoft โมเดลการกำหนดค่าใช้คุณลักษณะ (attribute) ควบคุมว่าจะใช้บรรทัด BOM หรือการปฏิบัติงานในเส้นทางการผลิตหรือไม่ รวมถึงควบคุมค่าคุณลักษณะ (เช่น ความยาวของวัสดุ เวลาแปรรูปในกระบวนการขัด) และทุกการกำหนดค่าจะได้รับรหัสการกำหนดค่า (Configuration ID) ที่ไม่ซ้ำกัน ซึ่งใช้ในการติดตามสต็อก การกำหนดค่าสามารถเรียกใช้ได้จากบรรทัดใบสั่งขาย บรรทัดใบเสนอราคา บรรทัดใบสั่งซื้อ บรรทัดคำสั่งผลิต เป็นต้น นอกจากนี้ ในการประกอบตามสเปกที่เลือก สามารถเก็บสต็อกชิ้นงานกึ่งสำเร็จรูปในรูปของชิ้นส่วนอเนกประสงค์แทนสินค้าสำเร็จรูป จึงระบุว่าช่วยลดเงินทุนที่จมอยู่ในสต็อกได้
ข้อควรระวัง: จำนวนค่าโดเมนที่มากเกินไป และภาระในการย้ายระบบ
อย่างไรก็ตาม โมเดลการกำหนดค่าก็มีข้อควรระวัง เอกสารของ Microsoft ฉบับเดียวกันเตือนว่า หากตั้งค่าโดเมน (ตัวเลือก) ของคุณลักษณะไว้มากเกินไป ตัวกำหนดค่า (Configurator) จะทำงานช้าลง และระบุว่าการเปลี่ยนจากการผลิตเพื่อสต็อกไปเป็นการประกอบตามสเปกที่เลือก จำเป็นต้องวิเคราะห์โครงสร้างผลิตภัณฑ์ ระบุกลุ่มผลิตภัณฑ์ และแยกชิ้นส่วนให้เป็นคอมโพเนนต์ กล่าวคือ รายการสินค้าแบบกำหนดค่าได้ไม่ใช่ “ฟังก์ชันที่ติดตั้งแล้วใช้ได้ทันที” แต่คืองานออกแบบข้อมูลหลักโดยตรง
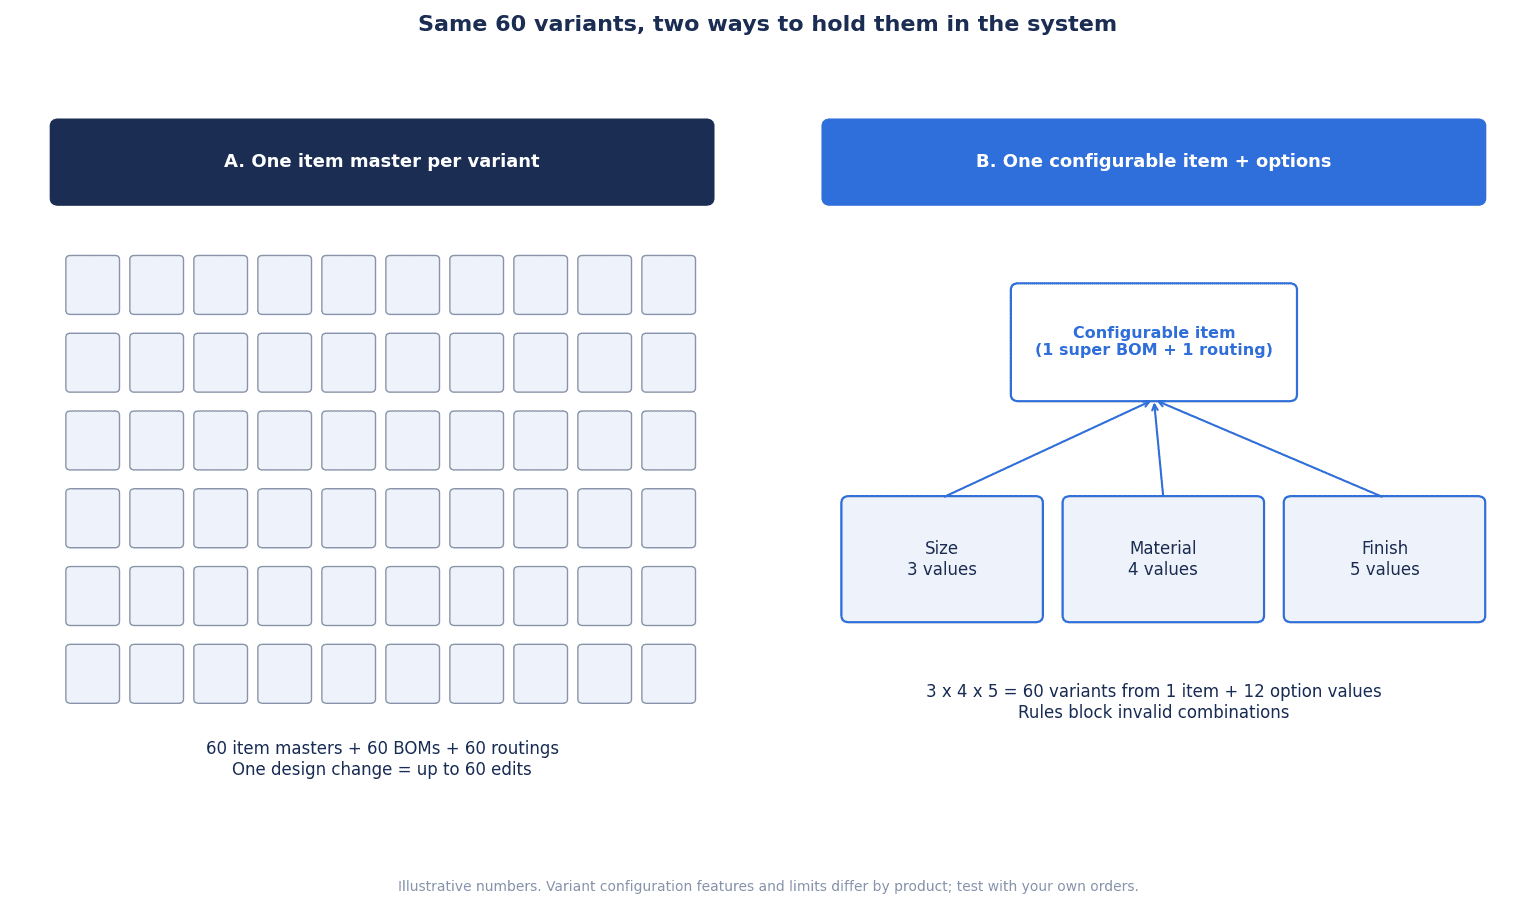
ภาพด้านบนเปรียบเทียบ 2 วิธีด้วยตัวเลขสมมติ ตัวอย่างเช่น หากตัวเลือกของสินค้าหนึ่งคือ “ขนาด 3 แบบ x วัสดุ 4 แบบ x การชุบผิว 5 แบบ” ชุดผสมจะมี 3 x 4 x 5 = 60 แบบ
| วิธี | จำนวนข้อมูลหลักรายการสินค้า (ตัวอย่างด้วยตัวเลขสมมติ) | สิ่งที่มักเกิดขึ้น |
|---|---|---|
| สร้างข้อมูลหลักแยกตามรหัสสินค้า (คัดลอกจากสินค้าที่คล้ายกัน) | 60 รายการ (BOM และเส้นทางการผลิตอย่างละ 60 รายการเช่นกัน) | ทุกครั้งที่แก้ไขต้องแก้ 60 รายการ รหัสสินค้าเก่ายังคงค้างอยู่ |
| รายการสินค้าที่กำหนดค่าได้ + ตัวเลือก | รายการสินค้าแบบกำหนดค่า 1 รายการ + ค่าตัวเลือก 12 รายการ (3 + 4 + 5) | การออกแบบกฎการกำหนดค่าในช่วงแรกใช้แรงงานมาก ต้องมีข้อจำกัดสำหรับชุดผสมที่ไม่ถูกต้อง |
ไม่มีวิธีใดถูกต้องเสมอไป สำหรับรายการสั่งผลิตเฉพาะรายที่ความถี่ต่ำ ล็อตเล็ก และสเปกส่วนใหญ่ถูกกำหนดโดยแบบงานในแต่ละครั้ง การบริหารด้วยหมายเลขงานอาจเหมาะกว่าการสร้างโมเดลการกำหนดค่า ในทางกลับกัน หากมีรายการสินค้าที่คำสั่งซื้อเข้ามาเป็นชุดผสมของตัวเลือกจำนวนมาก วิธีจัดเก็บแบบกำหนดค่าได้ก็คุ้มค่าที่จะพิจารณา การตัดสินใจล่วงหน้าว่าจะใช้วิธีใดสำหรับแต่ละกลุ่มรายการสินค้า คือข้อกำหนดข้อแรก
ขั้นตอนการจัดระเบียบข้อมูลหลักของรายการสินค้า BOM และเส้นทางการผลิตภายใน 90 วัน สรุปไว้ในบทความการจัดการข้อมูลหลักในโรงงาน ส่วนแนวคิดในการจำกัดตัวเลือกตั้งแต่ขั้นใบเสนอราคาของฝ่ายขาย แล้วเชื่อมต่อเนื่องไปจนถึงคำสั่งผลิต อธิบายไว้ในบทความการนำ CPQ มาใช้ในโรงงาน
การวางแผนการผลิตแบบ High-Mix Low-Volume: กำลังการผลิตแบบจำกัดและการจัดการการเปลี่ยนรุ่น
เหตุใดแผนแบบภาระไม่จำกัดจึงไม่ถูกใช้ในหน้างาน
ในการวางแผนการผลิตแบบหลากหลายชนิดปริมาณน้อย เหตุผลสำคัญที่สุดที่ Excel ยังไม่หายไป คือแผนของระบบถูกจัดทำบนสมมติฐานว่า “กำลังการผลิตไม่มีขีดจำกัด” เอกสาร D365 SCM ของ Microsoft อธิบายว่ากำลังการผลิตแบบจำกัด (Finite Capacity) คือ “วิธีการที่พิจารณาข้อจำกัดของทรัพยากรเพื่อทราบปริมาณที่ผลิตได้ภายในช่วงเวลา” และสร้างกำหนดการที่สมจริงกว่าแบบภาระไม่จำกัด (Infinite Load) เมื่อกำลังการผลิตไม่พอ วันกำหนดเสร็จจะเลื่อนออกไป และงานจะถูกจัดสรรไปยังช่วงเวลาที่กำลังการผลิตว่าง
เอกสารเดียวกันยังเขียนข้อควรระวังในทางปฏิบัติไว้ด้วย ใน D365 SCM ต้องเปิดใช้กำลังการผลิตแบบจำกัดใน 3 จุด คือ การตั้งค่าส่วนกลาง (Global) แผนหลัก (Master Plan) และรายทรัพยากร หากกำลังการผลิตเปลี่ยนแปลงตามความต้องการ เช่น ตามกะการทำงาน เวลาประมวลผลจะคำนวณไม่ถูกต้อง จึงระบุว่าไม่ควรใช้ฟังก์ชันกำลังการผลิตแบบจำกัด และยังเขียนไว้ว่า Time Fence 1 วันน่าจะสั้นเกินไปสำหรับผู้ผลิตจำนวนมาก เงื่อนไขแตกต่างกันไปในแต่ละผลิตภัณฑ์ แต่ควรทำความเข้าใจไว้ว่าเบื้องหลังคำว่า “รองรับกำลังการผลิตแบบจำกัด” เพียงคำเดียว มีการตั้งค่าและสมมติฐานเช่นนี้อยู่ การออกแบบการวางแผนกำลังการผลิตแบบจำกัดที่จัดการเครื่องจักร คน และวัสดุไปพร้อมกัน อธิบายไว้อย่างละเอียดในบทความการนำระบบวางแผนกำลังการผลิตแบบจำกัดมาใช้
การจัดตารางผลิตที่คำนึงถึงการเปลี่ยนรุ่น: เก็บเวลาเปลี่ยนรุ่นตามลำดับได้หรือไม่
สิ่งที่ส่งผลมากที่สุดในการวางแผนงานหลากหลายชนิดปริมาณน้อย คือการจัดการการเปลี่ยนรุ่น แม้เป็นเครื่องจักรเดียวกัน เวลาเปลี่ยนรุ่นก็เปลี่ยนไปตามสิ่งที่ผลิตก่อนหน้า จากเรซินสีอ่อนไปสีเข้มใช้เวลาสั้น กลับกันใช้เวลานาน หากเป็นแม่พิมพ์ตระกูลเดียวกันใช้เวลาสั้น หากต่างตระกูลใช้เวลานาน การที่ระบบสามารถเก็บเวลาเปลี่ยนรุ่นที่ขึ้นกับลำดับเช่นนี้ได้หรือไม่ คือจุดตรวจสอบหลักเมื่อพิจารณาระบบจัดตารางการผลิต (APS)
ดังที่รายงานของ TNO ชี้ไว้ การเปลี่ยนวัสดุ เวลาเปลี่ยนรุ่น และการแทรกคำสั่งผลิตเร่งด่วน เป็นพื้นที่ที่วิธีการแบบดั้งเดิมและเครื่องมือในท้องตลาดจัดการได้ยาก วิทยานิพนธ์ปริญญาโทของ MIT (พฤษภาคม 2024) ก็กล่าวถึงการจัดตารางของ Job Shop แบบหลากหลายชนิดปริมาณน้อย ว่าเป็นโจทย์ของความต้องการการผลิตที่หลากหลาย การใช้ทรัพยากรให้เหมาะสมที่สุด และการลดลีดไทม์ให้น้อยที่สุด
เมื่อพิจารณาระบบจัดตารางการผลิตที่คำนึงถึงการเปลี่ยนรุ่น หากตรวจสอบ 3 ประเด็นต่อไปนี้อย่างเป็นรูปธรรม จะเห็นความแตกต่างระหว่างผลิตภัณฑ์ได้ง่ายขึ้น
- สามารถเก็บเวลาเปลี่ยนรุ่นเป็นชุดผสม “รายการก่อนหน้า -> รายการถัดไป” แทน “ค่าคงที่ต่อรายการสินค้า” ได้หรือไม่
- สามารถเสนอลำดับที่รวบการเปลี่ยนรุ่น (ผลิตตระกูลเดียวกันต่อเนื่องกัน) ภายในขอบเขตที่ยังรักษากำหนดส่งได้หรือไม่
- สามารถใช้งานแยกแบบ เช่น วางแผนละเอียดด้วยกำลังการผลิตแบบจำกัดเฉพาะกระบวนการคอขวด และจัดการกระบวนการอื่นแบบหยาบ ได้หรือไม่
การปรับปรุงเพื่อลดเวลาเปลี่ยนรุ่นเองก็เป็นสิ่งที่ควรทำก่อนระบบด้วย แนวทางการวิเคราะห์การเปลี่ยนรุ่นด้วย SMED และข้อมูล อธิบายไว้ในบทความวิเคราะห์ลดเวลาเปลี่ยนงานด้วย SMED
การแทรกงานเร่งด่วนและช่วงตรึงแผน
ในโรงงานแบบหลากหลายชนิดปริมาณน้อย การแทรกงานเร่งด่วนเป็นเรื่องประจำวัน หากจัดแผนทั้งหมดใหม่ทุกครั้งที่มีงานแทรก หน้างานจะไม่เชื่อถือแผนที่ตัดสินไว้เมื่อวันก่อน สิ่งที่จำเป็นคือช่วงตรึงแผน (Freeze Window) ที่ “โดยหลักการจะไม่ขยับแผนในช่วงนี้” และกฎการอนุมัติเมื่อต้องใส่ข้อยกเว้น สิ่งที่ต้องการจากระบบคือ สามารถกำหนดช่วงตรึงแผนได้ สามารถแสดงผลกระทบต่อกำหนดการถัดไปเมื่อแทรกงาน และเก็บประวัติการเปลี่ยนแปลงไว้ได้ วิธีกำหนดช่วงตรึงแผนและการอนุมัติการเปลี่ยนแปลง สรุปไว้ในบทความวิธีกำหนดช่วงตรึงแผนการผลิต
ความละเอียดของการเก็บข้อมูลผลผลิตจริง: ยิ่งล็อตเล็ก ยิ่งต้องบันทึกมาก
นับจำนวนครั้งที่ต้องบันทึกต่อ 1 ล็อต
ในโรงงานแบบหลากหลายชนิดปริมาณน้อย จำนวนคำสั่งผลิตที่ไหลผ่านในแต่ละวันมีมาก จำนวนครั้งที่ต้องบันทึกข้อมูลผลผลิตจริงก็เพิ่มตามไปด้วย หากต้องบันทึก “เริ่ม” “เสร็จ” “จำนวน” และ “ของเสีย” ทุกล็อต เมื่อจำนวนคำสั่งผลิตเพิ่มเป็น 2 เท่า การบันทึกก็เพิ่มเป็น 2 เท่า เมื่อโรงงานที่เคยใช้รายงานประจำวันแบบกระดาษย้ายมาใช้ระบบ ภาระการบันทึกนี้จะกลายเป็นสาเหตุของการต่อต้านจากหน้างาน
บันทึกด้วยเวลาประมาณการ หรือด้วยเวลาจริง
บางผลิตภัณฑ์มีการตั้งค่าที่ช่วยลดภาระนี้ ตามเอกสาร “Registration for manufacturing execution” ของ D365 SCM พนักงานจะบันทึกเวลาของงานผลิตและการใช้วัสดุผ่านหน้าจอปฏิบัติงานในหน้างาน และหลังได้รับอนุมัติจะถูกส่งต่อไปยังโมดูลที่เกี่ยวข้อง การอนุมัติและส่งต่ออย่างต่อเนื่องช่วยให้ผู้จัดการติดตามต้นทุนจริงของคำสั่งผลิตได้
เอกสารเดียวกันระบุว่า สามารถเลือกได้ในการตั้งค่ากลุ่มเส้นทางการผลิตว่าจะบันทึกด้วยเวลาประมาณการ ณ เวลาที่เริ่มงาน หรือจะบันทึกด้วยเวลาจริง ณ เวลาที่หยุดหรือเสร็จงาน นอกจากนี้ยังรองรับ Job Bundling ซึ่งเริ่มหลายงานพร้อมกันแล้วปันส่วนเวลาด้วยเกณฑ์การปันส่วน และการบันทึกงานทางอ้อม เช่น การประชุม การทำความสะอาด และการบำรุงรักษา
สำหรับโรงงานแบบหลากหลายชนิดปริมาณน้อย นี่คือทางเลือกที่สำคัญ
- บันทึกด้วยเวลาประมาณการ: บันทึกน้อยกว่า แต่จะไม่รู้เวลาที่ใช้จริง ต้นทุนจะเป็นค่าที่ใกล้เคียงมาตรฐาน
- บันทึกด้วยเวลาจริง: บันทึกมากขึ้น แต่เวลาจริงของการเปลี่ยนรุ่นและการแปรรูปจะถูกเก็บไว้ ความแม่นยำของใบเสนอราคาและแผนครั้งต่อไปจะสูงขึ้น
ไม่จำเป็นต้องเก็บเวลาจริงในทุกกระบวนการ การใช้งานแยกแบบ เช่น เก็บเวลาจริงเฉพาะกระบวนการคอขวดและกระบวนการที่เปลี่ยนรุ่นนาน ส่วนกระบวนการอื่นบันทึกด้วยเวลาประมาณการ เป็นแนวทางที่ใช้ได้จริง ยังมีวิธีลดภาระการบันทึกด้วยบาร์โค้ดหรือแท็บเล็ต หรือดึงข้อมูลจากเครื่องจักรโดยอัตโนมัติด้วย แนวทางการกำหนดข้อกำหนดและการตรวจรับระบบเก็บข้อมูลผลผลิตจริงอัตโนมัติ อธิบายไว้ในบทความติดตั้งระบบเก็บผลผลิตจริงอัตโนมัติ
ต้นทุน: ต้นทุนมาตรฐาน หรือต้นทุนจริงและต้นทุนตามงาน
โรงงานที่เหมาะและไม่เหมาะกับต้นทุนมาตรฐาน
วิธีคำนวณต้นทุนก็เป็นอีกจุดที่โรงงานแบบหลากหลายชนิดปริมาณน้อยมักลำบากในภายหลัง เอกสารของ Microsoft Dynamics 365 Business Central (ต่อไปเรียกว่า Business Central) ระบุว่าวิธีต้นทุนมาตรฐานใช้ใน “กรณีที่การควบคุมต้นทุนมีความสำคัญ” “กรณีที่ประเมินค่าวัสดุทางตรง ค่าแรงทางตรง และค่าใช้จ่ายการผลิตในการผลิตซ้ำ” และ “กรณีที่มีวินัยและบุคลากรในการดูแลมาตรฐาน” หลังจากได้ต้นทุนจริงแล้วจะปรับด้วยผลต่าง นอกจากนี้ยังเขียนไว้ว่าวิธีต้นทุนมาตรฐาน “ใช้งานง่าย แต่ต้องดูแลรักษาอย่างเหมาะสม”
เมื่อนำมาใช้กับโรงงานแบบหลากหลายชนิดปริมาณน้อย ในโรงงานที่รหัสสินค้าเพิ่มขึ้นทุกเดือนและกระบวนการหรือวัสดุแตกต่างกันในแต่ละชิ้น การรักษามาตรฐานของทุกรายการสินค้าให้เป็นปัจจุบันเป็นภาระที่หนัก ในทางกลับกัน สำหรับวิธีเฉพาะเจาะจง (Specific) เอกสารเดียวกันระบุว่าเหมาะกับรายการสินค้าที่ระบุตัวตนได้ง่ายและมีราคาต่อหน่วยค่อนข้างสูง รายการสินค้าที่อยู่ภายใต้กฎระเบียบ และรายการสินค้าที่มีหมายเลขซีเรียล และต้องใช้การติดตามรายการสินค้า (Item Tracking) ทั้งขาเข้าและขาออก
สิ่งที่ต้องการสื่อตรงนี้ไม่ใช่ว่า “เพราะเป็นงานหลากหลายชนิดปริมาณน้อย จึงใช้ต้นทุนมาตรฐานไม่ได้” แนวทางที่ใช้ได้จริงคือแยกวิธีตามกลุ่มรายการสินค้า เช่น สินค้าความถี่สูงที่ใกล้เคียงการผลิตซ้ำใช้ต้นทุนมาตรฐาน ส่วนรายการสั่งผลิตเฉพาะรายเก็บต้นทุนจริงในหน่วยหมายเลขงานหรือคำสั่งผลิต
กำหนดวิธีคิดต้นทุนก่อนติดตั้งระบบ
สิ่งที่ต้องระวังคือ วิธีคิดต้นทุนเปลี่ยนภายหลังได้ยาก เอกสารของ Business Central ระบุชัดเจนว่า รายการสินค้าที่มีรายการบันทึกในสมุดบัญชีรายการสินค้า (Item Ledger Entry) อยู่แล้ว ไม่สามารถเปลี่ยนวิธีคำนวณต้นทุนได้ นอกจากนี้ ในวิธีต้นทุนมาตรฐาน ต้นทุนต่อหน่วยในบัตรรายการสินค้า (Item Card) จะอิงตามต้นทุนมาตรฐาน และผู้ใช้ไม่สามารถแก้ไขได้ ข้อกำหนดแตกต่างกันไปตามผลิตภัณฑ์ แต่การดำเนินการแบบ “เริ่มใช้งานไปก่อน แล้วค่อยคิดเรื่องต้นทุนทีหลัง” คือการเลื่อนการตัดสินใจที่ย้อนกลับได้ยากออกไป ก่อนติดตั้งระบบ ฝ่ายบัญชีและฝ่ายวางแผนการผลิตจำเป็นต้องกำหนดวิธีคิดต้นทุนของแต่ละกลุ่มรายการสินค้าไว้ให้เรียบร้อย
ประเภทของผลิตภัณฑ์และวิธีผสมผสาน
4 ประเภท
ผลิตภัณฑ์ที่ถูกพิจารณาในขอบเขตงานบริหารการผลิต แบ่งได้คร่าวๆ เป็น 4 ประเภทดังนี้
| ประเภท | บทบาทหลัก | จุดที่โรงงานแบบหลากหลายชนิดปริมาณน้อยควรดู |
|---|---|---|
| โมดูลการผลิตของ ERP | จัดการคำสั่งซื้อ การจัดซื้อ สต็อก คำสั่งผลิต ต้นทุน และบัญชี ด้วยข้อมูลชุดเดียว | วิธีจัดเก็บรายการสินค้าและ BOM วิธีคิดต้นทุน การเชื่อมโยงกับบัญชี |
| ระบบบริหารการผลิตสำเร็จรูป | จัดการหมายเลขงาน กระบวนการ ความคืบหน้า และต้นทุน สำหรับโรงงานผลิตตามคำสั่งซื้อ | การรองรับหมายเลขงานและการสั่งผลิตเฉพาะราย ความง่ายในการใช้งานหน้างาน การเชื่อมต่อกับระบบบัญชี |
| MES (ระบบควบคุมการปฏิบัติการผลิต) | จัดการข้อมูลคำสั่งงาน ผลผลิตจริง คุณภาพ และเครื่องจักรในหน้างาน | ความละเอียดของข้อมูลผลผลิตจริง อุปกรณ์ปลายทาง การเชื่อมต่อกับเครื่องจักร |
| APS (ระบบจัดตารางการผลิต) | จัดกำหนดการโดยคำนึงถึงกำลังการผลิตแบบจำกัดและการเปลี่ยนรุ่น | การเปลี่ยนรุ่นที่ขึ้นกับลำดับ การวางแผนใหม่เมื่อมีงานแทรก การเชื่อมต่อกับระบบระดับบน |
ไม่จำเป็นต้องใช้ผลิตภัณฑ์เดียวครอบคลุมทุกอย่าง การผสมผสาน เช่น ใช้ ERP จัดการคำสั่งซื้อ สต็อก และต้นทุน ใช้ APS จัดกำหนดการของกระบวนการคอขวด และใช้ MES หรือแท็บเล็ตเก็บข้อมูลผลผลิตจริง ก็เป็นแนวทางที่มักถูกพิจารณา อย่างไรก็ตาม ยิ่งผสมผสานมาก งานเชื่อมโยงระบบก็ยิ่งเพิ่มขึ้น ผลสำรวจของ Rockwell ในบทก่อนหน้าที่พบว่าองค์กรที่เชื่อมโยงกับ ERP และระบบอื่นได้อย่างสมบูรณ์มีเพียง 23% สะท้อนถึงความยากของการผสมผสาน
ราคาที่เปิดเผยเพื่อใช้อ้างอิง
ในฐานะแนวทางด้านราคา ขอยกราคาตามรายการที่เปิดเผยไว้ ทั้งหมดต่อไปนี้เป็นราคาตามรายการที่เปิดเผยบนเว็บไซต์สหรัฐอเมริกา (ณ วันที่เข้าดูคือ 9 ตุลาคม 2026) และไม่รวมราคาในไทยหรือค่าใช้จ่ายของพาร์ทเนอร์ผู้ติดตั้ง ทั้งนี้ไม่ได้เป็นการแนะนำผลิตภัณฑ์ใดเป็นการเฉพาะ
- Microsoft Dynamics 365 Business Central: Essentials 80 ดอลลาร์, Premium 110 ดอลลาร์, Team Members 8 ดอลลาร์ (ทั้งหมดต่อ 1 ผู้ใช้ต่อ 1 เดือน ชำระรายปี) ฟังก์ชันการผลิตรวมอยู่ใน Premium
- Microsoft Dynamics 365 Supply Chain Management: 210 ดอลลาร์, Premium 300 ดอลลาร์ (ต่อ 1 ผู้ใช้ต่อ 1 เดือน ชำระรายปี) ระบุชัดเจนว่าราคาเป็นข้อมูลอ้างอิง และแตกต่างกันตามสกุลเงินและภูมิภาค
- Odoo: แผน Standard / Custom รวมทุกแอป รวมถึงการผลิต (MRP) แสดงราคาตั้งแต่ระดับสิบกว่าดอลลาร์ไปจนถึงระดับ 30 กว่าดอลลาร์ต่อ 1 ผู้ใช้ต่อ 1 เดือน (ราคาที่แสดงเปลี่ยนไปตามการชำระรายปีหรือรายเดือน และส่วนลดปีแรก)
ค่าไลเซนส์เป็นเพียงส่วนหนึ่งของค่าใช้จ่ายทั้งหมด วิธีประมาณค่าใช้จ่ายและแนวคิดต้นทุนรวมในการเป็นเจ้าของ (TCO) 3 ปี สรุปไว้ในบทความราคาของระบบบริหารการผลิตในไทย
บุคลากรภายในก็เป็นส่วนหนึ่งของค่าใช้จ่าย
สิ่งที่มักถูกมองข้ามคือบุคลากรภายในบริษัท ตัวเลขที่ Panorama Consulting อ้างอิงจาก 2019 ERP Report ระบุว่า การติดตั้ง ERP ในบริษัทขนาดกลางและขนาดเล็กต้องใช้บุคลากรภายในแบบเต็มเวลาเฉลี่ย 7 คน และบริษัทขนาดใหญ่เฉลี่ย 24 คน (เป็นผลสำรวจปี 2019 และเป็นข้อมูลเก่า) สิ่งสำคัญกว่าตัวเลขเอง คือต้องกำหนดตั้งแต่แรกว่า “ในช่วงติดตั้ง ใครจากฝ่ายวางแผนการผลิตและหน้างานจะสละเวลากี่เปอร์เซ็นต์”
การประมาณค่าใช้จ่ายด้วยแบบจำลอง (ตัวเลขสมมติ)
ในส่วนนี้จะประมาณผลลัพธ์และค่าใช้จ่ายเมื่อโรงงานแบบหลากหลายชนิดปริมาณน้อยนำระบบบริหารการผลิตมาใช้ ด้วยตัวเลขสมมติ จำนวนคน จำนวนรหัสสินค้า เวลา ราคาต่อหน่วย และค่าใช้จ่ายต่อไปนี้ ทั้งหมดเป็นตัวเลขสมมติที่ตั้งขึ้นสำหรับบทความนี้ ในการตัดสินใจจริง โปรดแทนที่ด้วยตัวเลขของบริษัทท่านเอง
สมมติฐานของแบบจำลอง
- โรงงานผลิตตามคำสั่งซื้อด้านงานแปรรูปโลหะและการขึ้นรูปพลาสติก พนักงาน 150 คน
- รหัสสินค้าที่ยังใช้งานอยู่ 2,400 รายการ คำสั่งผลิตต่อเดือน 600 รายการ ผู้ใช้ระบบ 25 คน
- สกุลเงินเป็นบาทไทย (THB)
ผลลัพธ์ที่ 1: งานธุรการด้านการวางแผนและการตรวจสอบความคืบหน้า
- งานธุรการด้านการจัดแผนใหม่และการตรวจสอบความคืบหน้า ลดจาก 300 ชั่วโมงต่อเดือนเหลือ 150 ชั่วโมง (ลดลง 150 ชั่วโมง)
- หากกำหนดค่าแรงต่อชั่วโมง 250 บาท จะได้ 150 ชั่วโมง x 12 เดือน x 250 บาท = 450,000 บาท/ปี
ผลลัพธ์ที่ 2: การทบทวนลำดับการเปลี่ยนรุ่น
- กระบวนการคอขวดมีเวลาเปลี่ยนรุ่น 400 ชั่วโมงต่อเดือน หากลดได้ 15% ด้วยการทบทวนลำดับ จะได้ 400 x 15% = 60 ชั่วโมง/เดือน
- ต่อปีเท่ากับ 60 ชั่วโมง x 12 เดือน = 720 ชั่วโมง
- หากกำหนดมูลค่าเพิ่มต่อชั่วโมงเครื่องจักรเป็น 1,200 บาท จะได้ 720 ชั่วโมง x 1,200 บาท = 864,000 บาท/ปี
- ผลลัพธ์นี้จะเกิดขึ้นจริงเฉพาะในกรณีที่เป็นกระบวนการคอขวด และสามารถนำคำสั่งซื้อเพิ่มเติมมาผลิตในเวลาที่ว่างขึ้นได้เท่านั้น
ผลลัพธ์ที่ 3: ค่าขนส่งด่วน
- ค่าขนส่งด่วนเพื่อชดเชยการส่งมอบล่าช้า ลดจาก 40,000 บาทต่อเดือนเหลือ 15,000 บาท
- ส่วนต่าง 25,000 บาท/เดือน คิดเป็น 25,000 x 12 เดือน = 300,000 บาท/ปี
ผลลัพธ์รวมและระยะเวลาคืนทุน
| รายการ | การคำนวณ | ผลลัพธ์ต่อปี |
|---|---|---|
| (1) งานธุรการด้านการวางแผนและการตรวจสอบความคืบหน้า | 150 ชั่วโมง x 12 x 250 บาท | 450,000 THB |
| (2) การทบทวนลำดับการเปลี่ยนรุ่น | 60 ชั่วโมง x 12 x 1,200 บาท | 864,000 THB |
| (3) ค่าขนส่งด่วน | 25,000 บาท x 12 | 300,000 THB |
| รวม | 450,000 + 864,000 + 300,000 | 1,614,000 THB |
กำหนดค่าใช้จ่ายดังนี้
- ค่าใช้จ่ายเริ่มต้น: 3,500,000 บาท (ไลเซนส์ การติดตั้ง การจัดระเบียบข้อมูลหลัก การย้ายข้อมูล)
- ค่าใช้จ่ายรายปี: 600,000 บาท (ค่าสมาชิก ค่าบำรุงรักษา)
การคำนวณเป็นดังนี้
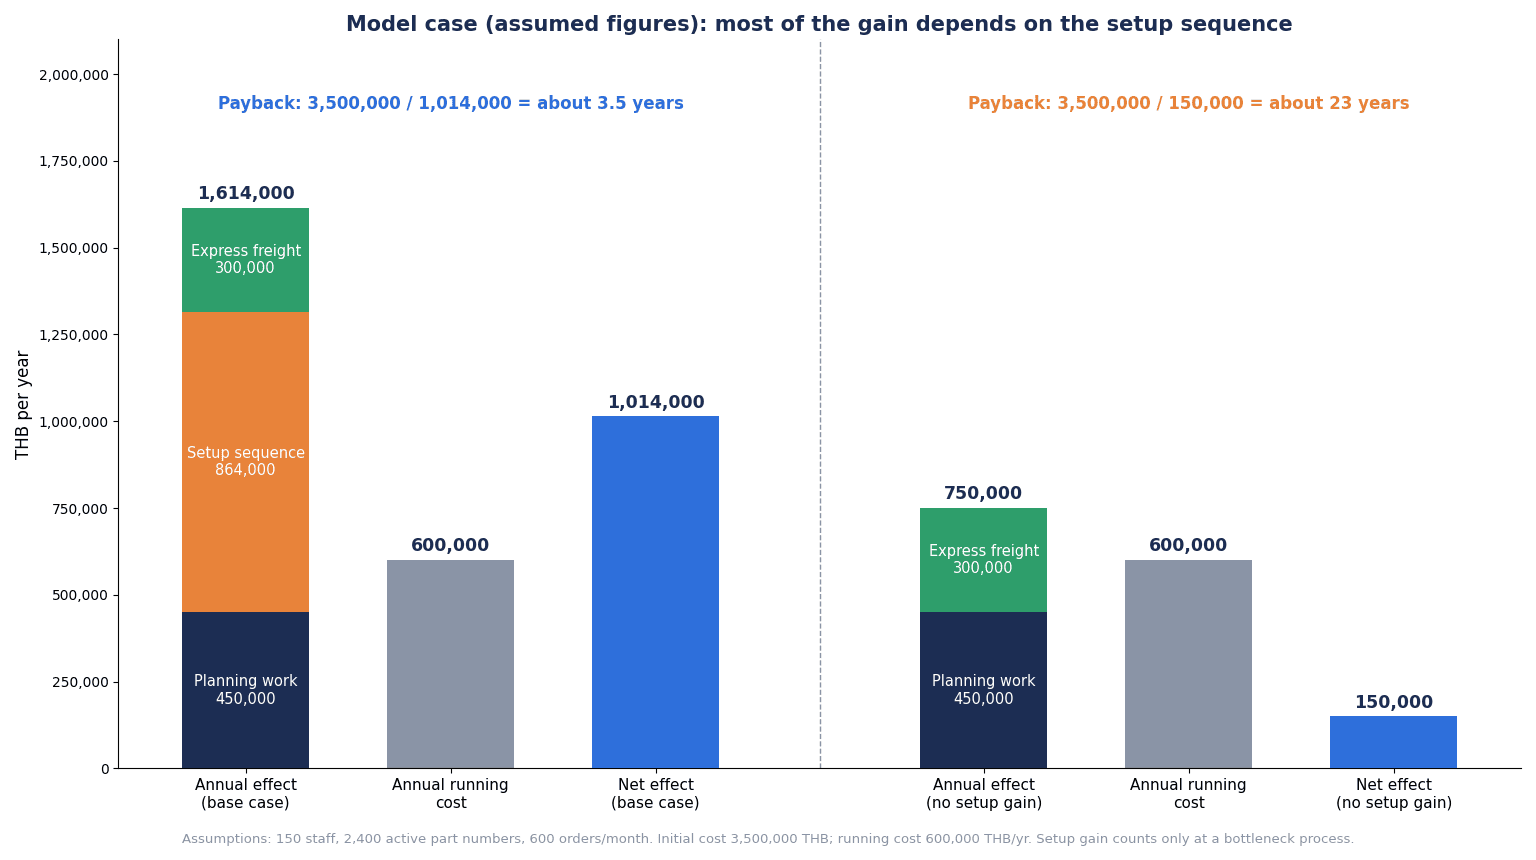
- ผลลัพธ์สุทธิต่อปี: 1,614,000 – 600,000 = 1,014,000 บาท/ปี
- ระยะเวลาคืนทุน: 3,500,000 / 1,014,000 ≈ 3.45 -> ประมาณ 3.5 ปี
ความอ่อนไหว: กรณีที่การเปลี่ยนรุ่นไม่ใช่คอขวด
ผลลัพธ์ที่ 2 ตั้งอยู่บนสมมติฐานว่าการเปลี่ยนรุ่นกำลังกินกำลังการผลิตของกระบวนการคอขวด และสามารถนำคำสั่งซื้อเพิ่มเติมมาผลิตในเวลาที่ว่างขึ้นได้ ในโรงงานที่ไม่เป็นเช่นนั้น ผลลัพธ์ที่ 2 จะเป็นศูนย์
- ผลลัพธ์: 450,000 + 300,000 = 750,000 บาท/ปี
- ผลลัพธ์สุทธิต่อปี: 750,000 – 600,000 = 150,000 บาท/ปี
- ระยะเวลาคืนทุน: 3,500,000 / 150,000 ≈ 23.3 -> ประมาณ 23 ปี ซึ่งในทางปฏิบัติถือว่าคืนทุนไม่ได้
วิธีอ่านผลการประมาณการ
ในแบบจำลองนี้ ผลลัพธ์มากกว่าครึ่ง (864,000 บาทจาก 1,614,000 บาท หรือประมาณ 54%) มาจากการทบทวนลำดับการเปลี่ยนรุ่น กล่าวอีกนัยหนึ่ง ก่อนตัดสินใจติดตั้งระบบ สิ่งที่ต้องทำก่อนคือวัดว่ากระบวนการคอขวดติดขัดเพราะการเปลี่ยนรุ่นหรือไม่ ในโรงงานที่การเปลี่ยนรุ่นไม่ได้ติดขัด แม้ลงทุนค่าใช้จ่ายเท่ากันก็อาจคืนทุนไม่ได้ ในกรณีนั้น อาจพิจารณาทางเลือก เช่น จำกัดขอบเขตการติดตั้งไว้ที่การลดงานธุรการเพื่อลดค่าใช้จ่าย หรือปรับปรุงการเปลี่ยนรุ่นก่อน
สิ่งที่ไม่ได้รวมไว้ในการประมาณการนี้
- การปรับปรุงคุณภาพ การลดสต็อก การลดการทำงานล่วงเวลา
- การรับมือกับปัญหาการสรรหาบุคลากร
- ภาษีและสิทธิประโยชน์ BOI (บทความนี้ไม่ได้กล่าวถึง)
การเลือกระบบบริหารการผลิต: รายการที่ต้องตรวจสอบใน RFP และเดโม
ถามด้วยสถานการณ์ ไม่ใช่ถามว่ามีฟังก์ชันหรือไม่
หัวใจของการเลือกระบบบริหารการผลิต คือการไม่ถามว่า “มีฟังก์ชันนี้หรือไม่” ผลิตภัณฑ์ส่วนใหญ่สามารถตอบว่า “มี” ได้เมื่อถูกถาม ปัญหาคือฟังก์ชันนั้นทำงานกับคำสั่งผลิตของบริษัทได้ด้วยการตั้งค่าและงานมือมากเพียงใด
ดังนั้น ให้เลือกคำสั่งผลิตจริงของบริษัท 3 รายการ ส่งให้ผู้ขายล่วงหน้า และให้ผู้ขายรันจนจบในเดโม (การทดสอบตามสถานการณ์ หรือ Scenario Test)
- คำสั่งซื้อทั่วไป: คำสั่งผลิตปกติของกลุ่มรายการสินค้าที่มีจำนวนรายการมากที่สุด รันตั้งแต่รับคำสั่งซื้อ การจัดหาวัสดุ คำสั่งผลิต ผลผลิตจริง การจัดส่ง ไปจนถึงต้นทุน
- งานเร่งด่วนที่แทรกเข้ามา: คำสั่งผลิตเร่งด่วนที่เข้ามาหลังจัดแผนแล้ว ดูผลกระทบต่อกำหนดการเดิม การจัดการช่วงตรึงแผน และการจัดลำดับการเปลี่ยนรุ่นใหม่
- คำสั่งซื้อที่มีการเปลี่ยนแปลงแบบ: คำสั่งผลิตที่สเปกเปลี่ยนระหว่างการผลิต ดูการจัดการเวอร์ชันของ BOM งานระหว่างทำ (WIP) และต้นทุน
หากต้องการจัดทำรายการฟังก์ชันแบบครอบคลุม สามารถใช้บทความฟังก์ชันระบบบริหารการผลิตและข้อกำหนด RFP เป็นแหล่งอ้างอิงได้ บทความนี้จะสรุปรายการที่โรงงานแบบหลากหลายชนิดปริมาณน้อยควรตรวจสอบเป็นพิเศษไว้ในตาราง
รายการตรวจสอบ
| ลำดับ | รายการตรวจสอบ | สิ่งที่ต้องยืนยันในเดโมและการตรวจรับ |
|---|---|---|
| 1 | การทดสอบตามสถานการณ์ 3 รายการ | สามารถรันคำสั่งผลิตจริงของบริษัท 3 รายการบนหน้าจอได้จนจบ ตั้งแต่รับคำสั่งซื้อถึงต้นทุนหรือไม่ จุดใดบ้างที่ต้องใช้ Excel หรืองานมือระหว่างทาง |
| 2 | วิธีจัดเก็บรายการสินค้าและ BOM | สามารถเลือกระหว่างวิธีสร้างรหัสสินค้ากับวิธีรายการสินค้าที่กำหนดค่าได้ ตามกลุ่มรายการสินค้าได้หรือไม่ ภาระในการสร้างสินค้าที่คล้ายกันและการแก้ไขเป็นอย่างไร |
| 3 | การจัดการการเปลี่ยนรุ่น | สามารถเก็บเวลาเปลี่ยนรุ่นเป็น “รายการก่อนหน้า -> รายการถัดไป” ได้หรือไม่ สามารถเสนอลำดับที่รวบการเปลี่ยนรุ่นได้หรือไม่ |
| 4 | ขอบเขตของกำลังการผลิตแบบจำกัด | สามารถเลือกได้หรือไม่ว่าจะวางแผนทรัพยากรใดด้วยกำลังการผลิตแบบจำกัด การจัดการกะและการทำงานล่วงเวลาเป็นอย่างไร |
| 5 | การแทรกงานและช่วงตรึงแผน | สามารถกำหนดช่วงตรึงแผน แสดงผลกระทบของงานแทรก และเก็บประวัติการเปลี่ยนแปลงได้หรือไม่ |
| 6 | ความละเอียดของข้อมูลผลผลิตจริง | สามารถเลือกบันทึกด้วยเวลาประมาณการหรือเวลาจริงตามแต่ละกระบวนการได้หรือไม่ รองรับการเริ่มหลายงานพร้อมกันหรือไม่ |
| 7 | วิธีคิดต้นทุน | สามารถแยกวิธีคิดต้นทุนตามกลุ่มรายการสินค้าได้หรือไม่ หลังเริ่มใช้งานแล้วเปลี่ยนแปลงได้ในขอบเขตใด |
| 8 | การย้ายข้อมูลหลัก | สามารถนำเข้ารายการสินค้า BOM และเส้นทางการผลิตจาก Excel หรือระบบเดิมในรูปแบบใด ใครเป็นผู้จัดระเบียบ |
| 9 | UI หลายภาษา | รองรับหน้าจอและแบบฟอร์มภาษาไทย อังกฤษ และญี่ปุ่นหรือไม่ สามารถสลับภาษาของชื่อสินค้าและใบสั่งงานได้หรือไม่ |
| 10 | อุปกรณ์หน้างาน | ด้วยแท็บเล็ต บาร์โค้ด และการดึงข้อมูลจากเครื่องจักร สามารถลดจำนวนครั้งที่หน้างานต้องบันทึกได้มากเพียงใด |
| 11 | การเชื่อมต่อกับระบบภายนอก | วิธีเชื่อมต่อข้อมูลกับระบบบัญชี CAD/PLM ระบบจัดตารางการผลิต และเครื่องจักร รวมถึงการส่งซ้ำเมื่อเกิดข้อผิดพลาด |
| 12 | การล็อกและสิทธิ์การใช้งาน | สามารถแยกสิทธิ์การแก้ไขแผน ข้อมูลหลัก และข้อมูลผลผลิตจริงตามบทบาทได้หรือไม่ การจัดการเมื่อแก้ไขพร้อมกัน |
| 13 | การสนับสนุนหลังการขาย | ช่องทางบำรุงรักษาในประเทศไทย ภาษาที่รองรับ เวลาให้บริการ และวิธีกำหนดค่าใช้จ่ายเมื่อมีการปรับแก้ระบบ |
ในการทดสอบรับระบบ โปรดใส่ไม่เพียงคำสั่งผลิตปกติ แต่ใส่เงื่อนไขที่ยากโดยเจตนาด้วย ตัวอย่างเช่น การทดสอบที่ให้ชุดผสมที่ใช้เวลาเปลี่ยนรุ่นนานเกิดต่อเนื่องกัน การแทรกงานภายในช่วงตรึงแผน และการเปลี่ยนเวอร์ชันของ BOM ระหว่างการผลิต มุมมองในการเปรียบเทียบผลิตภัณฑ์หลายรายการ สรุปไว้ในบทความเปรียบเทียบระบบบริหารการผลิต และบทความเปรียบเทียบระบบจัดตารางการผลิต ด้วย
แนวทางการติดตั้ง: 90 วัน ตั้งแต่สำรวจรูปแบบการผลิตจนถึงการทดสอบตามสถานการณ์
ต่อไปนี้เป็นแนวทางว่าควรทำอะไรใน 90 วันก่อนตัดสินใจเลือกผลิตภัณฑ์ ระยะเวลาจะเปลี่ยนไปตามขนาดโรงงานและจำนวนรหัสสินค้า
วันที่ 1-30: สำรวจรูปแบบการผลิต
- แบ่งรหัสสินค้าที่ยังใช้งานอยู่เป็น 4 กลุ่มตามความถี่ของคำสั่งซื้อ x ขนาดล็อต (จากข้อมูลคำสั่งซื้อจริงในช่วง 1 ปีล่าสุด)
- เขียน “คำตอบชั่วคราว” ของ (1) วิธีจัดเก็บรายการสินค้าและ BOM (2) หน่วยของการวางแผนและการจัดการการเปลี่ยนรุ่น (3) ความละเอียดของข้อมูลผลผลิตจริง (4) วิธีคิดต้นทุน สำหรับแต่ละกลุ่มรายการสินค้า
- ระบุกระบวนการคอขวด และวัดเวลาเปลี่ยนรุ่นของกระบวนการนั้นเป็นเวลา 1 เดือน (เป็นฐานของผลลัพธ์ที่ 2 ในการประมาณการ)
- วัดว่าการจัดแผนใหม่และการตรวจสอบความคืบหน้าใช้เวลากี่ชั่วโมงต่อเดือน
วันที่ 31-60: เตรียมข้อกำหนดและสถานการณ์ทดสอบ
- ตกลงคำตอบของ 4 ข้อร่วมกันระหว่างฝ่ายบัญชี ฝ่ายวางแผนการผลิต หน้างาน และฝ่ายขาย โดยเฉพาะวิธีคิดต้นทุนให้กำหนดร่วมกับฝ่ายบัญชี
- เลือกคำสั่งผลิต 3 รายการสำหรับการทดสอบตามสถานการณ์ (คำสั่งซื้อทั่วไป งานเร่งด่วนที่แทรกเข้ามา คำสั่งซื้อที่มีการเปลี่ยนแปลงแบบ)
- สำรวจสภาพปัจจุบันของข้อมูลหลัก (รหัสสินค้าซ้ำ เวอร์ชันของ BOM การมีหรือไม่มีเส้นทางการผลิต)
- เขียน RFP และส่งให้ผู้ขายที่เป็นตัวเลือก พร้อมคำสั่งผลิต 3 รายการ
วันที่ 61-90: เดโมและการทดสอบตามสถานการณ์
- ให้ผู้ขายแต่ละรายรันคำสั่งผลิต 3 รายการจนจบในเดโม
- ทำรายการจุดที่ต้องใช้งานมือหรือการพัฒนาเพิ่มระหว่างทาง แล้วเปรียบเทียบระหว่างผู้ขาย
- แทนที่ตัวเลขในการประมาณผลลัพธ์ด้วยตัวเลขที่วัดได้ โดยเฉพาะตรวจสอบว่าผลลัพธ์จากการเปลี่ยนรุ่นเป็นไปได้จริงหรือไม่
- กำหนดแผนบุคลากรภายใน (ใคร สละเวลากี่เปอร์เซ็นต์ เป็นเวลากี่เดือน)
เป้าหมายของ 90 วันไม่ใช่การตัดสินใจเลือกผลิตภัณฑ์โดยตรง แต่คือการเตรียม “คำตอบ 4 ข้อที่สอดคล้องกับรูปแบบคำสั่งซื้อของบริษัท” และ “ผลการตรวจสอบคำตอบเหล่านั้น” ให้พร้อม หากทำได้ถึงขั้นนี้ การเปรียบเทียบผลิตภัณฑ์จะไม่ใช่การเทียบรายการฟังก์ชัน แต่เป็นการเทียบปริมาณงานมือและการพัฒนาเพิ่ม
สิ่งที่โรงงานในไทยควรตรวจสอบเป็นพิเศษ
หลายภาษาและภาระการบันทึกของหน้างาน
ในโรงงานในไทย การแบ่งใช้ภาษา เช่น ผู้บริหารใช้ภาษาญี่ปุ่น งานธุรการใช้ภาษาอังกฤษหรือไทย และหน้างานใช้ภาษาไทย เป็นเรื่องปกติ หากไม่จัดระเบียบก่อนว่าใครดูหน้าจอ แบบฟอร์ม ใบสั่งงาน และชื่อสินค้าด้วยภาษาใด ก็จะต้องสร้างแบบฟอร์มใหม่หลังติดตั้งระบบ นอกจากนี้ ความง่ายในการบันทึกสำหรับพนักงานหน้างานมีความสำคัญไม่แพ้ความละเอียดของข้อมูลผลผลิตจริง หากการบันทึกเป็นภาระ ข้อมูลจะถูกบันทึกรวมกันในภายหลัง และการเปรียบเทียบแผนกับผลผลิตจริงจะไร้ความหมาย
ความสัมพันธ์กับระบบอัตโนมัติฝั่งเครื่องจักร
ในโรงงานแบบหลากหลายชนิดปริมาณน้อย บางครั้งไม่ได้พิจารณาเพียงระบบบริหารการผลิต แต่พิจารณาการทำระบบอัตโนมัติของเครื่องจักรไปพร้อมกันด้วย แนวคิดด้านเครื่องจักรที่ลดการสูญเสียจากการเปลี่ยนรุ่น อธิบายไว้ในบทความระบบอัตโนมัติสำหรับการผลิตหลายรุ่นปริมาณผันแปร หากดำเนินแผนของระบบและเครื่องจักรแยกกัน อาจเกิดกรณีที่ทั้งสองฝ่ายเดินหน้าไปโดยยังไม่ได้ตัดสินว่าจะดึงข้อมูลผลผลิตจริงจากเครื่องจักรหรือให้คนบันทึก การกำหนดผู้ประสานงานของทั้งสองฝ่ายให้เป็นชุดเดียวกันจึงปลอดภัยกว่า
BOI และการสนับสนุนด้านดิจิทัลจากภาครัฐ
มาตรการ “Smart and Sustainable Industry” ของ BOI เป็นกรอบการส่งเสริมการลงทุนที่มุ่งเป้าไปที่การนำเทคโนโลยีดิจิทัลและระบบอัตโนมัติมาใช้ ดังที่กล่าวไว้ก่อนหน้า ในครึ่งแรกของปี 2026 มีคำขอ 132 โครงการ อย่างไรก็ตาม การลงทุนของบริษัทจะเข้าข่ายหรือไม่ และจะได้รับสิทธิประโยชน์ใด เป็นการพิจารณาเป็นรายกรณี บทความนี้จึงไม่ได้กล่าวถึง โปรดสอบถามกับ BOI
สำหรับ SME ยังมีโครงการ “SMEs Growth 2026” ที่นำโดยสำนักงานพัฒนาธุรกรรมทางอิเล็กทรอนิกส์ (ETDA) ตามรายงานของ OpenGov Asia ระดับความพร้อมด้านดิจิทัลของ SME เฉลี่ยอยู่ที่ 2.45 จากคะแนนเต็ม 4.00 ในปี 2026 จะขยายไปยัง 16 จังหวัดใน 4 ภูมิภาค โดยมี depa, สสว. (OSMEP), SME D Bank และ บสย. (TCG) ร่วมมือกัน ภาคการผลิตก็อยู่ในกลุ่มเป้าหมาย อย่างไรก็ตาม บทความข่าวไม่ได้ระบุงบประมาณหรืออัตราการสนับสนุน ส่วนจะใช้ได้หรือไม่ โปรดสอบถามกับแต่ละหน่วยงาน
คำถามที่พบบ่อย
การผลิตหลากหลายชนิดปริมาณน้อยคืออะไร?
คือรูปแบบการผลิตที่ผลิตสินค้าหลายชนิด โดยแต่ละชนิดผลิตในปริมาณน้อย รายงานปี 2025 ของ TNO แห่งเนเธอร์แลนด์อธิบายว่าเป็นการผลิตที่เน้นสินค้าชิ้นเดียวหรือสินค้าเดียวกันเป็นแบตช์ขนาดเล็ก และระบุว่าเนื่องจากต้องเปลี่ยนรุ่นบ่อยและการประหยัดต่อขนาดมีน้อย ต้นทุนต่อสินค้าจึงมักสูงกว่าการผลิตชนิดน้อยปริมาณมาก หากแบ่งรายการสินค้าเป็น 4 กลุ่มตามความถี่ของคำสั่งซื้อและขนาดล็อต (การแบ่งกลุ่มของ J-Net21) จะเห็นได้ว่ารายการใดในบริษัทของท่านเป็นงานหลากหลายชนิดปริมาณน้อย
วิธีเลือกระบบบริหารการผลิตที่เหมาะกับงานหลากหลายชนิดปริมาณน้อยคืออะไร?
ก่อนเปรียบเทียบว่ามีฟังก์ชันหรือไม่ ให้กำหนด 4 ข้อ คือ (1) วิธีจัดเก็บรายการสินค้าและ BOM (2) หน่วยของการวางแผนและการจัดการการเปลี่ยนรุ่น (3) ความละเอียดในการเก็บข้อมูลผลผลิตจริง (4) วิธีคำนวณต้นทุน ให้สอดคล้องกับรูปแบบคำสั่งซื้อของบริษัท จากนั้นส่งคำสั่งผลิตจริงของบริษัท 3 รายการ (คำสั่งซื้อทั่วไป งานเร่งด่วนที่แทรกเข้ามา คำสั่งซื้อที่มีการเปลี่ยนแปลงแบบ) ให้ผู้ขาย และให้รันจนจบในเดโม เมื่อเปรียบเทียบด้วยปริมาณงานมือและการพัฒนาเพิ่มที่จำเป็นระหว่างทาง จะเห็นความแตกต่าง
จำเป็นต้องมีระบบจัดตารางการผลิตหรือไม่?
ขึ้นอยู่กับโรงงาน ในโรงงานที่มีกระบวนการคอขวด และเวลาเปลี่ยนรุ่นที่กระบวนการนั้นเปลี่ยนแปลงมากตามชุดผสมของรายการก่อนและหลัง ระบบจัดตารางที่จัดการการเปลี่ยนรุ่นที่ขึ้นกับลำดับได้จะให้ผลมาก ในการประมาณการด้วยตัวเลขสมมติของบทความนี้ ผลลัพธ์มากกว่าครึ่งก็มาจากการทบทวนลำดับการเปลี่ยนรุ่น ในทางกลับกัน หากการเปลี่ยนรุ่นไม่ใช่คอขวด ฟังก์ชันวางแผนของ ERP หรือระบบบริหารการผลิตสำเร็จรูปก็อาจเพียงพอ ขอแนะนำให้วัดเวลาเปลี่ยนรุ่นของกระบวนการคอขวดก่อน
ค่าใช้จ่ายประมาณเท่าไร?
แตกต่างกันมากตามผลิตภัณฑ์ จำนวนผู้ใช้ ขอบเขตการติดตั้ง และปริมาณงานจัดระเบียบข้อมูลหลัก ตัวอย่างราคาตามรายการที่เปิดเผยบนเว็บไซต์สหรัฐอเมริกา Microsoft Dynamics 365 Business Central แบบ Premium อยู่ที่ 110 ดอลลาร์ต่อ 1 ผู้ใช้ต่อ 1 เดือน และ Supply Chain Management อยู่ที่ 210 ดอลลาร์ (เข้าดูวันที่ 9 ตุลาคม 2026 ชำระรายปี) แต่ราคาในไทยและค่าใช้จ่ายของพาร์ทเนอร์ผู้ติดตั้งแยกต่างหาก ในการประมาณการด้วยตัวเลขสมมติของบทความนี้ กำหนดค่าใช้จ่ายเริ่มต้น 3,500,000 บาท และค่าใช้จ่ายรายปี 600,000 บาท สำหรับแนวคิดค่าใช้จ่ายทั้งหมด โปรดดูบทความเรื่องค่าใช้จ่ายประกอบด้วย
ย้ายจาก Excel ได้หรือไม่?
ได้ แต่ไม่แนะนำให้คัดลอก Excel ลงระบบตามที่เป็นอยู่ เพราะตารางแผนการผลิตใน Excel มักมีรหัสสินค้าซ้ำ BOM ฉบับเก่า และการปรับการเปลี่ยนรุ่นตามดุลยพินิจส่วนบุคคลปะปนอยู่ ให้สำรวจข้อมูลหลักของรายการสินค้า BOM และเส้นทางการผลิตก่อน แล้วกำหนดวิธีจัดเก็บของแต่ละกลุ่มรายการสินค้า จากนั้นจึงย้ายข้อมูล รูปแบบการย้ายข้อมูลและผู้รับผิดชอบจัดระเบียบข้อมูลหลัก โปรดยืนยันกับผู้ขายตั้งแต่ขั้น RFP
ใช้ต้นทุนมาตรฐานไม่ได้หรือ?
ไม่ใช่ว่าใช้ไม่ได้ เอกสารของ Business Central ระบุว่าวิธีต้นทุนมาตรฐานเหมาะกับการผลิตซ้ำ หรือกรณีที่มีวินัยและบุคลากรในการดูแลมาตรฐาน แม้ในโรงงานแบบหลากหลายชนิดปริมาณน้อย ก็มีแนวคิดที่แยกตามกลุ่มรายการสินค้า เช่น ใช้ต้นทุนมาตรฐานกับสินค้าความถี่สูงที่ใกล้เคียงการผลิตซ้ำ และใช้ต้นทุนจริงในหน่วยหมายเลขงานหรือคำสั่งผลิตกับรายการสั่งผลิตเฉพาะราย อย่างไรก็ตาม รายการสินค้าที่มีรายการบันทึกในสมุดบัญชีรายการสินค้าแล้วจะเปลี่ยนวิธีคำนวณต้นทุนไม่ได้ (กรณีของ Business Central) จึงจำเป็นต้องกำหนดไว้ก่อนติดตั้งระบบ
ระยะเวลาติดตั้งประมาณเท่าไร?
แตกต่างกันมากตามผลิตภัณฑ์และขอบเขต จึงไม่สามารถระบุระยะเวลาที่ตายตัวได้ บทความนี้ได้แสดงแนวทางในการดำเนินการ 90 วันก่อนเลือกผลิตภัณฑ์ ตั้งแต่สำรวจรูปแบบการผลิต ตกลงข้อกำหนด 4 ข้อ ไปจนถึงการทดสอบตามสถานการณ์ สำหรับบุคลากรภายในระหว่างการติดตั้ง Panorama Consulting แสดงไว้ใน 2019 ERP Report ว่าบริษัทขนาดกลางและขนาดเล็กใช้บุคลากรแบบเต็มเวลาเฉลี่ย 7 คน (เป็นข้อมูลเก่า) การกำหนดล่วงหน้าว่าใครจะสละเวลาเท่าไร มีความสำคัญไม่แพ้ระยะเวลา
สรุป
- สาเหตุที่ระบบบริหารการผลิตไม่เข้ากับโรงงานแบบหลากหลายชนิดปริมาณน้อย มักไม่ใช่ฟังก์ชันไม่พอ แต่เป็นการเลือกผลิตภัณฑ์โดยยังไม่ได้กำหนด 4 ข้อ คือ (1) วิธีจัดเก็บรายการสินค้าและ BOM (2) หน่วยของการวางแผนและการจัดการการเปลี่ยนรุ่น (3) ความละเอียดของข้อมูลผลผลิตจริง (4) วิธีคิดต้นทุน
- เริ่มจากแบ่งรหัสสินค้าที่ยังใช้งานอยู่เป็น 4 กลุ่มตามความถี่ของคำสั่งซื้อ x ขนาดล็อต (J-Net21) แล้วเขียนคำตอบ 4 ข้อสำหรับแต่ละกลุ่มรายการสินค้า
- โรงงานที่รหัสสินค้าเพิ่มขึ้นไม่หยุด ให้พิจารณาวิธีแสดงด้วยรายการสินค้าที่กำหนดค่าได้ร่วมกับตัวเลือก แต่การออกแบบกฎการกำหนดค่าคืองานออกแบบข้อมูลหลักโดยตรง
- ในการวางแผน ให้ตรวจสอบการจัดการเวลาเปลี่ยนรุ่นที่ขึ้นกับลำดับ ขอบเขตของกำลังการผลิตแบบจำกัด และการจัดการงานแทรกกับช่วงตรึงแผน
- ไม่จำเป็นต้องเก็บข้อมูลผลผลิตจริงอย่างละเอียดในทุกกระบวนการ การใช้งานแยกแบบโดยเน้นเฉพาะกระบวนการคอขวดและกระบวนการที่เปลี่ยนรุ่นนาน เป็นแนวทางที่ใช้ได้จริง
- วิธีคิดต้นทุนเปลี่ยนภายหลังได้ยาก (ใน Business Central รายการสินค้าที่มีรายการบันทึกในสมุดบัญชีรายการสินค้าแล้วเปลี่ยนไม่ได้) จึงต้องกำหนดร่วมกับฝ่ายบัญชีก่อนติดตั้งระบบ
- ในการประมาณการด้วยตัวเลขสมมติ ผลลัพธ์มากกว่าครึ่งมาจากการทบทวนลำดับการเปลี่ยนรุ่น หากการเปลี่ยนรุ่นไม่ใช่คอขวด ระยะเวลาคืนทุนจะยืดออกไปเป็นประมาณ 23 ปี ก่อนติดตั้งระบบให้วัดการเปลี่ยนรุ่นของกระบวนการคอขวด
- ใน RFP อย่าถามว่ามีฟังก์ชันหรือไม่ แต่ให้ผู้ขายรันคำสั่งผลิตจริงของบริษัท 3 รายการ (คำสั่งซื้อทั่วไป งานเร่งด่วนที่แทรกเข้ามา คำสั่งซื้อที่มีการเปลี่ยนแปลงแบบ) จนจบในเดโม
TOMAS TECH ให้การสนับสนุนด้านการจัดระเบียบข้อกำหนดของระบบบริหารการผลิต การออกแบบข้อมูลหลัก และแนวทางการคัดเลือกผลิตภัณฑ์ ให้สอดคล้องกับรูปแบบคำสั่งซื้อของโรงงานในไทย ท่านสามารถปรึกษาได้ตั้งแต่ช่วงก่อนเลือกผลิตภัณฑ์ เช่น ช่วงที่กำลังแบ่งรายการสินค้าของบริษัทเป็น 4 กลุ่มตามความถี่ของคำสั่งซื้อ x ขนาดล็อต หรือช่วงที่กำลังเลือกคำสั่งผลิตที่จะใช้ในการทดสอบตามสถานการณ์ ติดต่อได้ที่แบบฟอร์มนี้
แหล่งอ้างอิง
- The Star (Reuters): Thai August factory output rises 4.44% y/y, beats forecast (30 กันยายน 2026)
- Trading Economics: Thailand Industrial Output Growth Beats Forecasts (30 กันยายน 2026)
- Trading Economics: Thailand Manufacturing Sector Hits 9-Month High (1 ตุลาคม 2026)
- Nation Thailand: Thai exports surge 24.3% in August as AI demand lifts electronics (25 กันยายน 2026)
- BOI: Press Release No.117/2569 (23 กรกฎาคม 2026)
- Tilleke & Gibbins: Thailand Increases Minimum Wage across All Provinces (2 มกราคม 2025)
- Chambers: Thailand Employee Welfare Fund Contributions to Commence (19 สิงหาคม 2026)
- OpenGov Asia: Thailand expands SMEs Growth 2026 programme (6 พฤษภาคม 2026)
- TNO: Performance engineering of high-mix low-volume production systems (14 มีนาคม 2025)
- SAP Help: Production Planning and Control (PP)
- SAP Learning: Introducing Variant Configuration
- Microsoft Learn: Product configuration overview
- Microsoft Learn: Understand unified manufacturing
- Microsoft Learn: Finite capacity planning and scheduling
- Microsoft Learn: Registration for manufacturing execution
- Microsoft Learn: Design details – Costing methods (Business Central)
- Microsoft Learn: About unit cost calculation (Business Central)
- J-Net21 (SMRJ): ถาม-ตอบเรื่องการเพิ่มประสิทธิภาพการผลิตหลากหลายชนิดปริมาณน้อย (ภาษาญี่ปุ่น)
- MIT DSpace: Scheduling in a High-Mix Low-Volume Job Shop (พฤษภาคม 2024)
- Brother: What Is High-Mix Low-Volume Production? (13 พฤษภาคม 2026)
- MarketScale: Rockwell Automation report: 93% of manufacturers have MES (17 กรกฎาคม 2026)
- Panorama Consulting: ประกาศเผยแพร่ 2026 ERP Report (4 มีนาคม 2026)
- Panorama Consulting: How Much Does It Cost To Implement An ERP System On Average? (1 มีนาคม 2020)
- Microsoft: Business Central pricing (เข้าดูวันที่ 9 ตุลาคม 2026)
- Microsoft: Supply Chain Management pricing (เข้าดูวันที่ 9 ตุลาคม 2026)
- Odoo: Pricing (เข้าดูวันที่ 9 ตุลาคม 2026)


