


วิเคราะห์ลดเวลาเปลี่ยนงานไม่ควรเริ่มจากการซื้อเซนเซอร์ราคาแพงหรือเร่งให้พนักงานทำงานเร็วขึ้น แต่ควรเริ่มจากนิยามเดียวกันว่าเวลาตั้งแต่ “ชิ้นงานดีชิ้นสุดท้าย” ของรุ่นเดิมจนถึง “ชิ้นงานดีชิ้นแรก” ของรุ่นใหม่คือช่วงเปลี่ยนงาน แล้วบันทึกการรอ การเดิน การถอดเปลี่ยน การปรับตั้ง การตรวจสอบ และคุณภาพชิ้นแรกบนเส้นเวลาเดียวกัน บทความนี้เสนอแนวทางสำหรับโรงงานในไทย ตั้งแต่เก็บ baseline ไปจนถึง PoC 30 วัน, RFP และการทดสอบรับมอบ โดยไม่ลดทอนความปลอดภัย
1. กำหนดขอบเขตก่อนกำหนดเป้าความเร็ว
ฝ่ายวางแผนอาจนับเวลาหยุดตามแผน ฝ่ายซ่อมบำรุงนับตั้งแต่เครื่องหยุดจนเดินใหม่ ฝ่ายคุณภาพนับถึงอนุมัติชิ้นแรก ส่วนผู้ปฏิบัติงานอาจนับเฉพาะเวลาถอดเปลี่ยนฟิกซ์เจอร์ ตัวเลขจึงต่างกันทั้งที่เป็นเหตุการณ์เดียวกัน
คำแนะนำ Lean ของ NIST ใช้ขอบเขตที่ชัดเจน คือชิ้นงานดีชิ้นสุดท้ายถึงชิ้นงานดีชิ้นแรก ซึ่งครอบคลุมการรอวัสดุ หาเครื่องมือ ทำความสะอาด เปลี่ยนฟิกซ์เจอร์ ใส่พารามิเตอร์ ทดลองเดิน วัด ปรับซ้ำ และของเสียชิ้นแรก
| รายการนิยาม | สิ่งที่ต้องตกลง | หลักฐาน |
|---|---|---|
| จุดเริ่ม | เวลายืนยันชิ้นงานดีชิ้นสุดท้ายของรุ่นเดิม | ผลผลิต ผลตรวจ เหตุการณ์ PLC |
| จุดจบ | เวลายืนยันชิ้นงานดีชิ้นแรกของรุ่นใหม่ | อนุมัติชิ้นแรก ผลตรวจ ผลผลิต |
| ข้อยกเว้น | การพัก เครื่องเสีย วัสดุขาดนับอย่างไร | reason code และกติกาอนุมัติ |
| คุณภาพ | เงื่อนไข “งานดี” ไม่ใช่เพียงเครื่องเริ่มเดิน | ค่าวัด เกณฑ์ ผู้อนุมัติ |
| ความปลอดภัย | ควบคุมพลังงานอันตราย การ์ด และการตรวจ | ขั้นตอนที่อนุมัติและบันทึกการทำจริง |
แยกเวลารวมเป็นการเตรียม หยุดและทำให้ปลอดภัย ถอด ทำความสะอาด ติดตั้ง ตั้งค่า ทดลอง วัด ปรับ และอนุมัติ สิ่งที่ลดได้คือความสูญเปล่า การรอ และการแก้งาน ไม่ใช่การตัดขั้นตอนควบคุมพลังงานอันตราย การ์ดเครื่องจักร หรือการตรวจความปลอดภัย
อย่าดูค่าเฉลี่ยเพียงค่าเดียว ควรติดตามค่ามัธยฐาน (P50), P90, ค่าสูงสุด อัตราผ่านครั้งแรก และจำนวนปรับซ้ำตามคู่รุ่นสินค้า
| KPI | วิธีคำนวณ | ความหมาย |
|---|---|---|
| เวลาเปลี่ยนงานรวม | เวลาชิ้นแรกดี − เวลาชิ้นสุดท้ายดี | ตัวชี้วัดหลักที่ใช้ร่วมกัน |
| P50 / P90 | การกระจายตามคู่รุ่นสินค้า | ค่าปกติและความผันผวนด้านแย่ |
| ผ่านครั้งแรก | ผ่านโดยไม่ปรับซ้ำ ÷ จำนวนครั้งทั้งหมด | สมดุลความเร็วกับคุณภาพ |
| อัตรา external setup | งานที่ย้ายออกนอก downtime ÷ งานเป้าหมาย | ความคืบหน้า SMED |
| อัตรารอ | เวลารอ ÷ เวลารวม | การสูญเสียจากวัสดุ คน อนุมัติ ข้อมูล |
| ความเบี่ยงเบนด้านความปลอดภัย | การผิดขั้นตอนและ near miss | ข้อจำกัดอิสระที่ต้องเป็นศูนย์ |
2. เก็บ baseline ก่อนเปลี่ยนวิธีทำงาน
ช่วง 1–2 สัปดาห์แรกให้เลือกคู่รุ่นที่เปลี่ยนบ่อย ใช้เวลานาน หรือผันผวนสูง แล้วสังเกตวิธีปัจจุบันโดยยังไม่เปลี่ยนงาน บันทึกเครื่องจักร รุ่นก่อน/หลัง lot เวลาเริ่ม/จบ เหตุการณ์ย่อย จำนวนคน reason code ผลชิ้นแรก การปรับซ้ำ และสาเหตุหยุด
PLC/MES บอกสถานะหยุด โหมด recipe cycle alarm และผลตรวจได้ ส่วนเหตุการณ์อย่าง “หาเครื่องมือไม่พบ” หรือ “รอผู้อนุมัติ” ต้องเสริมด้วยแท็บเล็ต บาร์โค้ด ปุ่ม หรือแบบสังเกต หากใช้วิดีโอ ต้องกำหนดวัตถุประสงค์ อายุเก็บ สิทธิ์เข้าถึง การแจ้งพนักงาน กฎหมายท้องถิ่น และนโยบายบริษัทก่อน โดยใช้เพื่อปรับปรุงกระบวนการ ไม่ใช่เฝ้าระวังบุคคล
เช่นเดียวกับ การวัด cycle time ต้องซิงโครไนซ์เวลาของ PLC เครื่องตรวจ แท็บเล็ต และ MES มิฉะนั้นเวลารออาจติดลบและลำดับเหตุผลกลับด้าน เริ่ม reason code ให้น้อย เช่น รอวัสดุ เครื่องมือ คน คำสั่ง/อนุมัติ ทำความสะอาด ถอดเปลี่ยน เดิน ตั้งค่า ทดลอง วัด ปรับซ้ำ เครื่องผิดปกติ และมาตรการความปลอดภัย แล้วค่อยแยกรหัสที่เกิดบ่อย
ไม่จัดอันดับรายบุคคล เพราะรุ่นสินค้า สภาพฟิกซ์เจอร์ เวลาเบิกของ และสภาพเครื่องมีผลต่อเวลา หน่วยที่ปรับปรุงคือเหตุการณ์และเงื่อนไขของระบบ
3. แยก internal setup กับ external setup
Lean Enterprise Institute อธิบาย SMED ว่าเป็นแนวคิดมุ่งสู่จำนวนนาทีหลักเดียว หรือต่ำกว่า 10 นาที โดยเน้นแยกงานภายในกับงานภายนอก แต่ชื่อ SMED ไม่ได้รับประกันว่าทุกกระบวนการจะต่ำกว่า 10 นาที และไม่ควรบังคับใช้เป้าเดียวกับทุกงาน ต้องดูเครื่อง ผลิตภัณฑ์ คุณภาพ ความปลอดภัย และข้อกำหนดที่เกี่ยวข้อง
Internal setup คืองานที่ทำได้เมื่อเครื่องหยุด ส่วน external setup คืองานที่ทำอย่างปลอดภัยก่อนหรือหลัง downtime ตรวจทุกงานภายในว่า “จำเป็นต้องรอเครื่องหยุดจริงหรือไม่”
| เหตุการณ์ปัจจุบัน | ปัจจุบัน | แนวทางใหม่ | การควบคุม |
|---|---|---|---|
| หาเครื่องมือรุ่นถัดไป | Internal | จัด tool cart ล่วงหน้า | ตรวจความครบก่อนหยุด |
| วัสดุและฉลาก | Internal | ชุดที่ตรวจแล้ววางใกล้ไลน์ | ป้องกันสลับรุ่นและควบคุมการเก็บ |
| ป้อน recipe | Internal | โหลด recipe ที่อนุมัติล่วงหน้า | สิทธิ์ รุ่นเอกสาร การยืนยันสินค้า |
| อุ่นฟิกซ์เจอร์ | Internal | อุ่นด้วยอุปกรณ์เฉพาะ | ประเมินไฟไหม้ ลวก และคุณภาพ |
| แยกพลังงานอันตราย | Internal | ไม่ตั้งเป้าตัดออก | ทำตามขั้นตอนอนุมัติครบถ้วน |
| ตรวจชิ้นแรก | Internal | เตรียมเครื่องวัดล่วงหน้า แต่คงการตรวจ | สอบเทียบและอำนาจอนุมัติ |
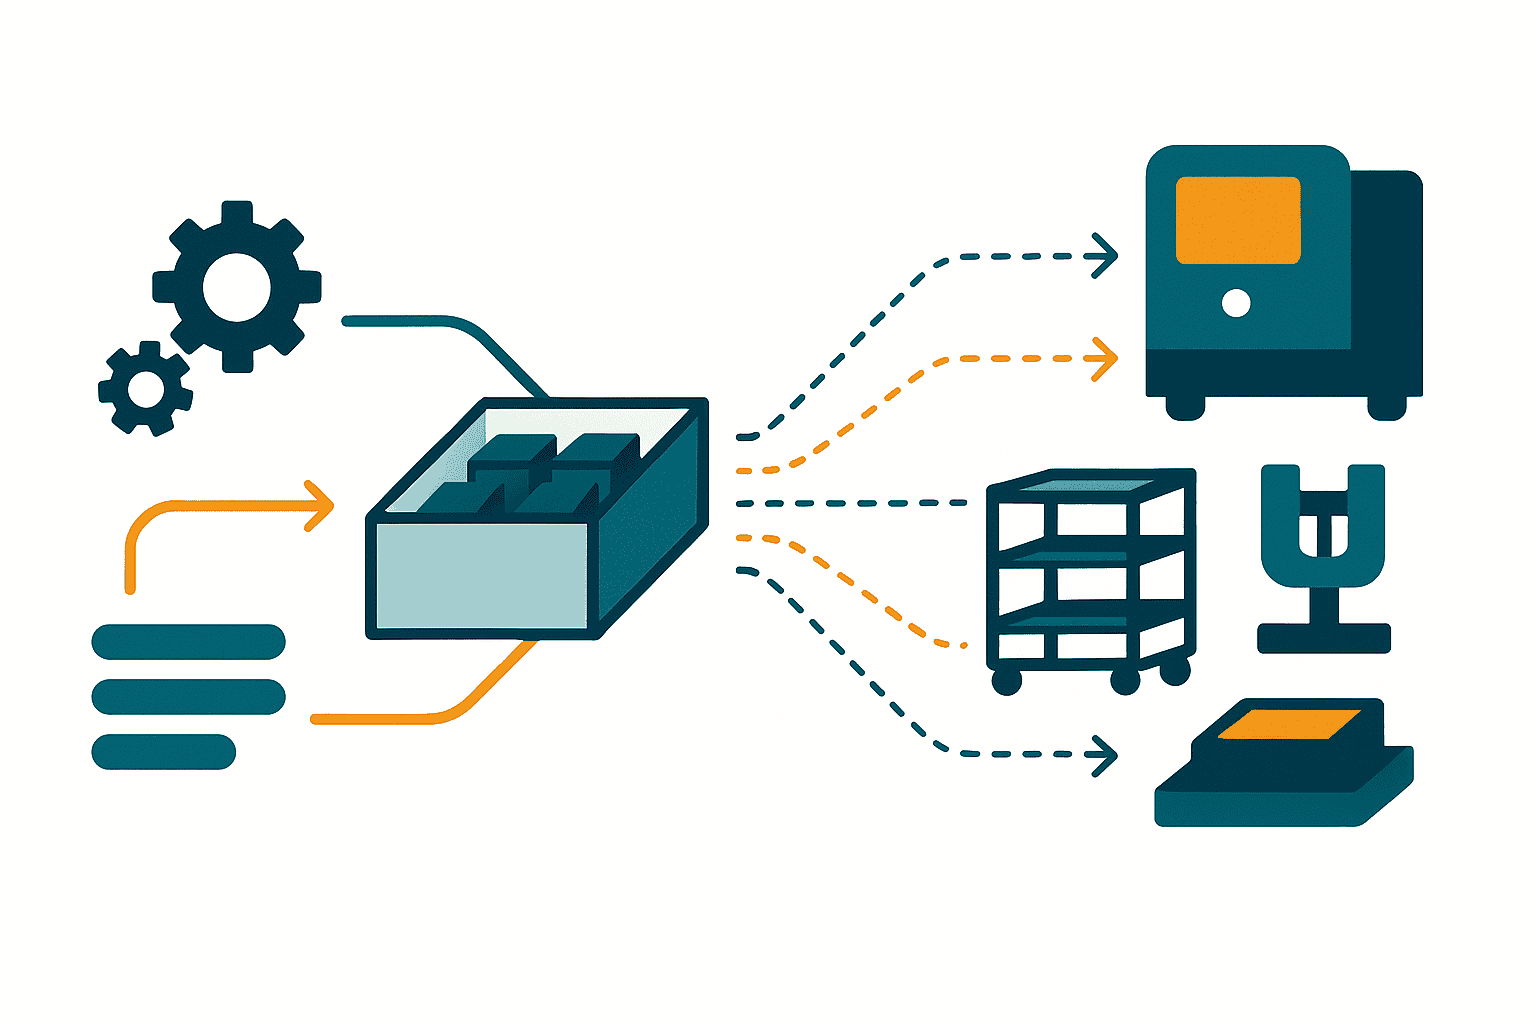
การ externalise ไม่ใช่เพียงทำให้เร็วขึ้น ต้องควบคุมตัวตนสินค้า revision ที่อนุมัติ จุดเก็บ และ readiness gate ก่อนหยุด โดยยืนยันวัสดุ เครื่องมือ ฟิกซ์เจอร์ recipe เครื่องวัด และคนให้ครบ
4. ใช้ ECRS งานขนาน และ preset ตามลำดับ
ใช้ ECRS: Eliminate, Combine, Rearrange, Simplify เริ่มจากตัดการกรอกซ้ำ การอนุมัติซ้ำ การเดินและค้นหาที่ไม่จำเป็น จากนั้นย้ายงานออกนอก downtime และจัดลำดับใหม่ ก่อนทำให้งานที่เหลือง่ายขึ้น
เพิ่มคนสองคนไม่ได้แปลว่าเวลาลดครึ่ง ทำงานขนานเฉพาะงานที่ไม่รบกวนกัน หากใช้เครนร่วม อยู่ในเขตอันตรายเดียวกัน หรือทำให้ความรับผิดชอบด้านการแยกพลังงานไม่ชัด ต้องทำตามลำดับ ระบุบทบาท สัญญาณยืนยัน สิทธิ์หยุด และวิธีรับรองว่างานเสร็จ
Preset ตำแหน่ง แรงดัน อุณหภูมิ ความยาวเครื่องมือ ความกว้างไกด์ หรือ recipe ล่วงหน้าได้เมื่อปลอดภัย อุปกรณ์ stop สเกล connector ป้องกันเสียบผิด และรถเข็นช่วยให้ทำซ้ำได้ แต่การเปลี่ยนทางกายภาพหรือซอฟต์แวร์ทุกครั้งต้องทบทวนความเสี่ยงและคุณภาพ เป้าหมายคือได้เงื่อนไขถูกต้องตั้งแต่ครั้งแรก ไม่ใช่ผ่อนเกณฑ์ชิ้นแรก
มาตรฐานงานต้องเป็นวิธีปลอดภัยที่ทำซ้ำได้ ไม่ใช่สำเนาการเคลื่อนไหวของคนที่เร็วที่สุด โดยมีลำดับ บทบาท ของที่ต้องใช้ เวลาเป้าหมาย คุณภาพ ความปลอดภัย การตอบสนองเมื่อผิดปกติ การบันทึก revision และการฝึกอบรม
คำอธิบาย TPS อย่างเป็นทางการของ Toyota กล่าวถึง just-in-time, jidoka, kaizen และการกำจัดความสูญเปล่า สำหรับ changeover จึงควรเตรียมสิ่งที่ต้องใช้ในเวลาที่ต้องใช้ และทำให้ความผิดปกติมองเห็นได้ แทนการใช้สต็อกปิดบังปัญหา
5. ออกแบบข้อมูลเหตุการณ์ก่อนทำ dashboard
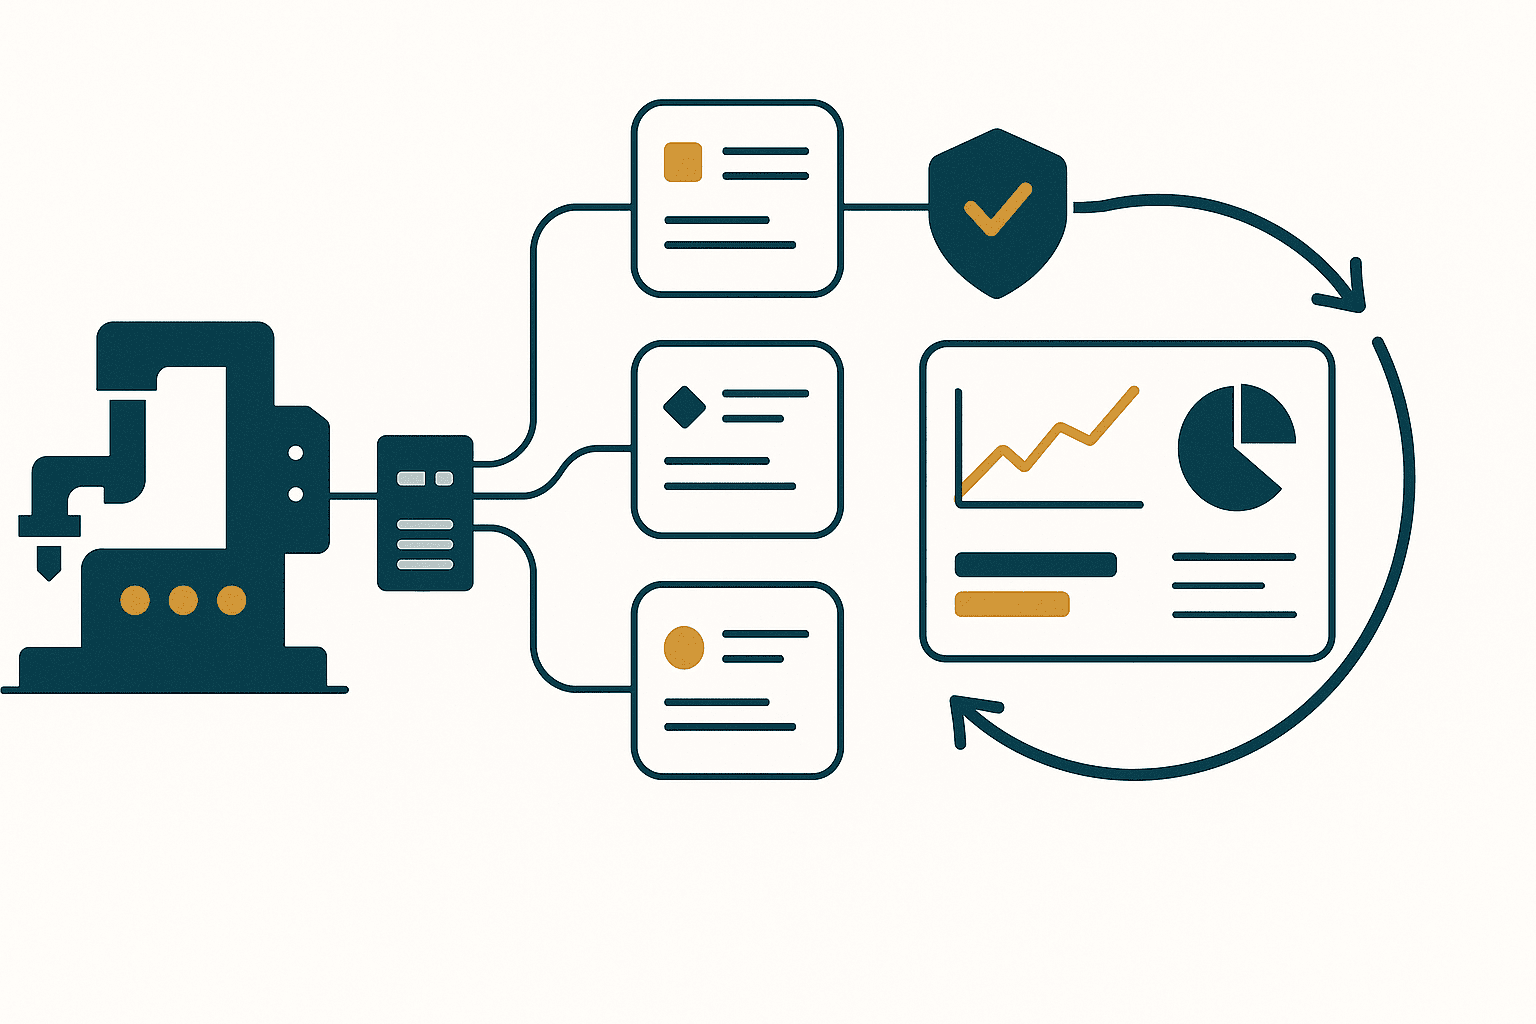
กำหนดว่าใครบันทึกอะไร ระบบใดเป็นแหล่งข้อมูลหลัก และแก้ข้อมูลอย่างมี audit trail อย่างไร
| กลุ่มข้อมูล | ฟิลด์หลัก | ประเด็นออกแบบ |
|---|---|---|
| Changeover header | ID เครื่อง รุ่นก่อน/หลัง เริ่ม/จบ กะ | ไม่ซ้ำและรองรับข้ามวัน |
| Event detail | ประเภท เริ่ม/จบ internal/external บทบาท | รองรับเหตุการณ์ขนาน |
| Quality result | ค่าวัด ผ่าน/ไม่ผ่าน ชิ้น ผู้อนุมัติ | เชื่อมกับชิ้น “ดี” ชิ้นแรก |
| Reason master | รหัส หมวด ช่วงใช้ ภาษา | รักษาความหมายของประวัติ |
| Improvement action | สมมติฐาน เจ้าของ กำหนด ก่อน/หลัง | ย้อนจากการตัดสินใจถึงหลักฐาน |
ตั้งเกณฑ์รับข้อมูล เช่น เหตุการณ์บังคับที่หาย clock drift รายการซ้ำ เวลาที่ยังไม่จัดประเภท อัตราเชื่อมผลชิ้นแรก และอัตราแก้มือ หาก dashboard ไม่ตรงกับการสังเกต ต้องแก้ระบบวัดก่อนปรับกระบวนการ
เชื่อมผลกับ การปรับปรุง OEE แต่ไม่ไล่ตัวเลข OEE เพียงอย่างเดียว หากเร็วขึ้นแต่ของเสียชิ้นแรกหรือ micro-stop เพิ่มขึ้น ไม่ใช่ผลดี ส่วน จอแสดงความคืบหน้าการผลิต ควรแสดงพร้อม, กำลังเปลี่ยน, รออนุมัติชิ้นแรก และกลับสู่การผลิต
6. PoC 30 วันในขอบเขตเล็ก
PoC มีไว้ทดสอบว่าสูญเสียส่วนใดสำคัญและมาตรการใดทำซ้ำได้ เลือกหนึ่งเครื่องหรือหนึ่งตระกูลสินค้า โดยมีหัวหน้าไลน์ วิศวกรรม คุณภาพ ซ่อมบำรุง IT/OT และ EHS
| วัน | งาน | ผลส่งมอบ/การตัดสิน |
|---|---|---|
| 1–5 | ตกลงนิยาม ซิงก์เวลา สังเกต | data dictionary วิธีปัจจุบัน ขอบเขตความปลอดภัย |
| 6–12 | baseline และ Pareto เหตุการณ์ | P50/P90, first-pass, ความสูญเสียหลัก |
| 13–18 | ทดลอง externalise, kitting, preset | มาตรการ ทบทวนความเสี่ยง มาตรฐานใหม่ |
| 19–25 | ทำซ้ำหลายกะด้วย Kata/PDCA | ความผันผวน การเบี่ยงเบน บทเรียน |
| 26–30 | ประเมินผล ข้อมูล เงื่อนไขขยาย | รายงาน PoC, RFP, go/no-go |
กรณี Toyota Kata ของ NIST แสดงการตั้ง target condition ที่เฉพาะและทดลอง PDCA ซ้ำ เช่น “ลด P90 ของ A→B จาก 45 เป็น 30 นาที รักษา first-pass ≥95% และ safety deviation เป็นศูนย์” ต้องยืนยันหลายกะหลายครั้ง ไม่ใช้สถิติที่ดีที่สุดครั้งเดียว
การทบทวนรายสัปดาห์ควรบันทึกคำถามห้าข้อ: สัปดาห์ก่อนคาดหวังอะไร เกิดอะไรขึ้นจริง เรียนรู้อะไรจากความต่าง จะทดลองอะไรต่อ และจะตรวจผลเมื่อใด ก่อนลงทุนระบบอัตโนมัติ ให้ทดลองสมมติฐานต้นทุนต่ำก่อน เช่น ย้ายตำแหน่งรถเข็นเครื่องมือ เพิ่ม checklist ความพร้อม หรือเปลี่ยนจังหวะการอนุมัติ
7. เปลี่ยนบทเรียนเป็น RFP และ acceptance test
คำว่า “มองเห็น changeover” ยังเทียบราคาไม่ได้ RFP ต้องระบุเครื่อง สัญญาณ PLC ข้อมูลมือ รอบเชื่อมต่อ อายุเก็บ การซิงก์เวลา master สินค้า สิทธิ์ ภาษา การเชื่อม MES/ERP cybersecurity ขอบเขตซ่อมบำรุง source/configuration ที่ส่งมอบ และการอบรม
| หัวข้อ RFP | ตัวอย่างข้อกำหนด | ตัวอย่างรับมอบ |
|---|---|---|
| Event detection | last good, stop, recipe, first good | เทียบกับ test lot ที่ควบคุม |
| Manual input | เหตุผล แก้ไข note offline | ทดสอบข้อมูลหาย ส่งซ้ำ conflict |
| เวลา | แหล่งเวลาเดียวกัน | วัด drift ระหว่างอุปกรณ์ |
| Analytics | P50/P90 คู่รุ่น Pareto | คำนวณซ้ำจาก known data |
| Quality join | ผูกชิ้นแรกกับ event ID | ไล่ fail, retest, approve |
| Audit | สิทธิ์ดู/แก้/อนุมัติและประวัติ | ทดสอบทุก role และ correction |
| Availability | buffer เมื่อ network ขาด | ตัดและต่อใหม่แล้วไม่สูญข้อมูล |
| Handover | tag, diagram, setting, backup, training | restore และตรวจเอกสาร |
ทดสอบตั้งแต่ raw event ถึง aggregate ผลคุณภาพ หน้าจอ และ export รวมถึง network ขาด นาฬิกาคลาด ยกเลิกการเปลี่ยน ชิ้นแรกไม่ผ่าน ข้ามวัน งานขนาน และแก้ข้อมูลมือ
8. คำนวณผลลงทุนโดยไม่ซ้ำซ้อน
นาทีที่ประหยัดได้ไม่ใช่รายได้โดยอัตโนมัติ ต้องมีอุปสงค์ bottleneck ที่ถูกต้อง คน วัสดุ และปลายทางพร้อม แยกผลเป็นลด OT ลดเร่งด่วน/จ้างนอก เพิ่ม throughput ลดสต็อก รักษาส่งมอบ และลดของเสียชิ้นแรก อย่านับชั่วโมงเดียวซ้ำหลายหัวข้อ
คำนวณชั่วโมงต่อปีจากเวลาที่ลดต่อครั้ง × จำนวนครั้งต่อปี แล้วคูณ utilisation factor ที่สมจริง ประเมินผลผลิตเพิ่มด้วย contribution margin ไม่ใช่ยอดขายรวม รวมค่าลงทุนด้านวิศวกรรม การเชื่อมต่อ cybersecurity ฝึกอบรม แก้มาตรฐาน ซ่อมบำรุง licence และ data governance
กรณี Brighton NC Machine Corporation ในเมือง Brighton รัฐ Michigan ที่ NIST นำเสนอ รายงาน changeover ลด 70%, travel ลด 98%, new sales 460,000 ดอลลาร์สหรัฐ และ cost savings 125,000 ดอลลาร์ ตัวเลขนี้เป็นผลของบริษัทเดียวในเงื่อนไขเฉพาะ ไม่ใช่การรับประกันทั่วไปหรือผลรับรองของ TOMAS TECH
ในฐานะฉากหลังระดับมหภาค รายงาน Q1 2026 ของ NESDC ระบุภาคการผลิตโต 0.9% เทียบปีก่อน และอัตราใช้กำลังผลิตเฉลี่ย 61.26% เทียบ 57.50% ในไตรมาสก่อนและ 61.61% ปีก่อน สถิติประเทศไม่ยืนยันข้อจำกัดหรือผลลงทุนของโรงงานใดโรงงานหนึ่ง
ประกาศทางการ BOI ครึ่งแรกปี 2026 ใช้ดูบริบทการลงทุนได้ แต่บทความนี้ไม่ตัดสินสิทธิประโยชน์ของโครงการ ต้องตรวจเงื่อนไข กิจการ เวลา และหลักฐานล่าสุดกับ BOI และที่ปรึกษาที่เหมาะสมเป็นรายกรณี
| ระดับ | ตัวอย่าง | ข้อผิดพลาดที่ต้องเลี่ยง |
|---|---|---|
| เทคนิค | นาที P90 first-pass travel | ใช้ครั้งที่ดีที่สุดครั้งเดียว |
| ปฏิบัติการ | ชั่วโมงคืนกลับ OT แผน สต็อก | นับชั่วโมงเดียวหลายครั้ง |
| การเงิน | contribution, avoided cost, TCO | ถือว่ายอดขายคือกำไร |
9. แยกความปลอดภัยและ change control เป็นข้อจำกัดอิสระ
Changeover อาจมีอันตรายไฟฟ้า ลม ไฮดรอลิก แรงโน้มถ่วง ความร้อน การหมุน สารเคมี และพลังงานสะสม การควบคุมพลังงานอันตราย การ์ด และการตรวจความปลอดภัยไม่ใช่ waste ผู้มีอำนาจและความสามารถต้องกำหนดจาก risk assessment คู่มือผู้ผลิต EHS ของบริษัท ข้อกำหนดลูกค้า กฎหมายท้องถิ่น และมาตรฐานที่ใช้
คำอธิบาย minor servicing exception ของ OSHA กล่าวถึงข้อยกเว้นเมื่อการบริการระหว่างผลิตเป็น routine, repetitive และ integral to production ครบทุกเงื่อนไข และมี effective alternative protection เท่านั้น เงื่อนไขเดียวไม่ใช่เหตุให้ข้าม lockout/tagout อีกทั้ง OSHA เป็นกรอบสหรัฐฯ ไม่ควรกล่าวว่าเป็นหน้าที่หรือข้อยกเว้นทางกฎหมายเดียวกันทุกโรงงานในไทย ต้องตรวจสอบกฎหมายไทย ผู้ผลิต ข้อกำหนดลูกค้า EHS ภายใน และมาตรฐานที่ใช้กับแต่ละโครงการ
Quick clamp, connector, guide, cart และโหลด recipe อัตโนมัติอาจเพิ่มความเสี่ยงสลับรุ่น หนีบ หล่น เริ่มโดยไม่คาดคิด หรือเปลี่ยนทางเข้าถึง ต้องทบทวนกับวิศวกรรม คุณภาพ ซ่อมบำรุง และ EHS พร้อมอัปเดตแบบ risk assessment มาตรฐาน อะไหล่ และการฝึกอบรม มาตรการชั่วคราวทุกข้อควรมีผู้รับผิดชอบและวันหมดอายุ และต้องตรวจยืนยันหลายครั้งก่อนทำเป็นมาตรการถาวร
บทความนี้ไม่ใช่คำปรึกษากฎหมาย ขั้นตอนความปลอดภัย หรือ risk assessment รายเครื่อง การแยกพลังงาน ทดสอบ ดัดแปลง และคืนเครื่องต้องทำโดยผู้มีอำนาจและความสามารถ ตามขั้นตอนอนุมัติและข้อมูลเครื่องที่ถูกต้อง
10. คำถามที่พบบ่อย
ควรวัดเวลาเปลี่ยนงานจากจุดใดถึงจุดใด?
จากชิ้นงานดีชิ้นสุดท้ายของรุ่นเดิมถึงชิ้นงานดีชิ้นแรกของรุ่นใหม่ พร้อมบันทึกเงื่อนไขคุณภาพและข้อยกเว้น การจบที่เครื่องเริ่มเดินจะซ่อนการทดลอง ปรับ และของเสีย
SMED รับประกันว่าต่ำกว่า 10 นาทีหรือไม่?
ไม่รับประกัน SMED ใช้การแยก internal/external setup เพื่อมุ่งสู่จำนวนนาทีหลักเดียว (ต่ำกว่า 10 นาที) แต่ต้องตั้ง target condition ให้เหมาะกับงาน และไม่จำเป็นต้องใช้เป้าเดียวกับทุกกระบวนการ
การปรับปรุง OEE ต้องลดเวลา changeover อย่างเดียวหรือไม่?
ไม่ ควรดูคุณภาพชิ้นแรก micro-stop ความเร็ว P90 การส่งตามแผน และความปลอดภัยพร้อม OEE
การวัด cycle time เหมือนการวัด changeover หรือไม่?
ไม่เหมือน Cycle time คือหนึ่งรอบผลิตปกติ ส่วน changeover คือช่วงเปลี่ยนสินค้า แต่ใช้เหตุการณ์ PLC การซิงก์เวลา และการเชื่อมผลคุณภาพร่วมกันได้
การทำ production line visualisation ต้องติดเซนเซอร์ใหม่เสมอหรือไม่?
ไม่เสมอไป ข้อมูล PLC เครื่องตรวจ MES ที่มีอยู่ร่วมกับการกรอกง่าย ๆ อาจพอสำหรับ PoC เพิ่มเซนเซอร์เมื่อพิสูจน์ว่าช่องว่างนั้นมีผลต่อการตัดสินใจ
PoC 30 วันที่สำเร็จวัดจากอะไร?
วัดความครบข้อมูล P50/P90 คุณภาพชิ้นแรก safety deviation เป็นศูนย์ ทำซ้ำข้ามกะได้ และได้ข้อกำหนด RFP ที่ชัด ไม่ใช่ดูเปอร์เซ็นต์ลดสูงสุดอย่างเดียว
การเพิ่มคนช่วยลดเวลาเปลี่ยนงานได้หรือไม่?
ได้เฉพาะเมื่อแบ่งงานให้ทำขนานกันได้โดยไม่รบกวนกัน การเพิ่มคนไม่แก้การรอ เครื่องมือไม่พร้อม การอนุมัติไม่ชัด หรือการปรับซ้ำ และอาจทำให้พื้นที่แออัดหรือเพิ่มความเสี่ยง ควรตัดงานที่ไม่จำเป็นและย้ายงานออกนอกช่วงหยุดเครื่องก่อน แล้วจึงกำหนดบทบาท ทรัพยากรร่วม และสัญญาณจบงานที่ปลอดภัยสำหรับงานขนาน
สรุป: ปรับปรุง changeover ในฐานะห่วงโซ่เหตุการณ์
การลดเวลาเปลี่ยนงานอย่างยั่งยืนไม่ได้มาจากจับเวลาครั้งเดียวหรือเพิ่มคน ต้องกำหนด last-good ถึง first-good แยก internal/external setup การรอ การเดิน การปรับ และคุณภาพชิ้นแรก จากนั้นทดลอง ECRS, externalisation, งานขนานที่ปลอดภัย และ preset ใช้ PoC 30 วันยืนยันความผันผวนและการทำซ้ำก่อนจัดซื้อระบบใหญ่ การควบคุมพลังงานอันตราย การ์ด และการตรวจความปลอดภัยเป็นข้อจำกัดอิสระ ไม่ใช่เป้าลดเวลา
หากต้องการกำหนด PoC เก็บข้อมูล changeover เชื่อม PLC/MES ทำ dashboard หรือ RFP สำหรับโรงงานในไทย ปรึกษา TOMAS TECH ได้ เราเริ่มจากขอบเขตเล็กและเกณฑ์รับมอบที่วัดได้
แหล่งอ้างอิง
- Lean Enterprise Institute: Single-Minute Exchange of Die
- NIST: Improvement Effort Reduces Changeover Time
- NIST: Toyota Kata — A Lean Strategy for Keeping Pace With Change
- NIST: Lean Manufacturing — Don’t Leave Home Without It
- OSHA: Minor Servicing Exception
- Toyota Motor Corporation: Toyota Production System
- Thailand BOI: Investment Applications in H1 2026
- NESDC: Thai Economic Performance in Q1 2026


