


การจัดซื้อเครื่องตรวจสอบในประเทศไทยไม่ควรจบที่การเปรียบเทียบความละเอียดของกล้อง ความสามารถในการทำซ้ำของเกจ หรือ cycle time เท่านั้น หลายโครงการพบปัญหาในช่วงรับมอบว่าเครื่อง “วัดได้” แต่เกณฑ์ตัดสินไม่ตรงกับข้อกำหนดลูกค้า ผลที่เคยทำได้ที่ญี่ปุ่นทำซ้ำบนไลน์ในไทยไม่ได้ หรือมีข้อมูลแต่ย้อนสอบไม่ได้ สเปกที่ใช้งานได้จริงจึงต้องเชื่อมโยงสิ่งที่ต้องวัดกับการตัดสินความสอดคล้อง ขอบข่ายการสอบเทียบ ความไม่แน่นอนของการวัด ต้นทุนการรับของเสียและคัดของดีทิ้ง การเปลี่ยนรุ่น FAT/SAT และการเก็บข้อมูล บทความนี้เป็นแนวทางสำหรับผู้รับผิดชอบเครื่องตรวจสอบอัตโนมัติในโรงงานไทย ตั้งแต่ PoC 90 วันจนถึง RFP และการรับมอบ
สรุปก่อน: สิ่งที่ซื้อคือ “ระบบตัดสิน” ไม่ใช่เพียงตัวเครื่อง
หากมองเฉพาะตัวเครื่อง การสนทนาจะมุ่งไปที่จำนวนพิกเซล resolution ของเซ็นเซอร์ ความเร็วสายพาน และพื้นที่ติดตั้ง แต่คุณภาพในการผลิตเกิดจากทั้งระบบ ได้แก่ การป้อนชิ้นงาน ฟิกซ์เจอร์ แสง สภาพแวดล้อม recipe master เกณฑ์ตัดสิน การทำงานของผู้ปฏิบัติงาน การสอบเทียบ ระบบต้นน้ำ/ปลายน้ำ และการบำรุงรักษา
ควรตกลงสิบเรื่องต่อไปนี้ก่อนเปรียบเทียบผู้ขาย
- อะไรคือสิ่งที่ต้องวัด สิ่งที่ต้องตรวจจับ และสิ่งที่ต้องตัดสิน
- จะเก็บค่าดิบ หรือเก็บเฉพาะ PASS/FAIL
- ความเสียหายจาก false accept และ false reject ต่างกันอย่างไร
- จะจัดการ tolerance ความไม่แน่นอน และเส้นแบ่งการตัดสินอย่างไร
- GR&R ครอบคลุมชิ้นงาน ผู้ปฏิบัติงาน ฟิกซ์เจอร์ recipe และสภาพแวดล้อมใด
- รายการ ช่วง และขอบข่ายการรับรองของการสอบเทียบต้องพิสูจน์อะไรบ้าง
- ใครรับรอง เก็บ ตรวจซ้ำ และปลดระวาง golden sample
- FAT และ SAT จะเก็บข้อมูลใด จำนวนเท่าใด และใครอนุมัติ
- หลังเปลี่ยนรุ่น ฟิกซ์เจอร์ ซอฟต์แวร์ หรือโมเดล ต้องทวนสอบอะไรใหม่
- จะเชื่อมภาพ ค่าวัด recipe การปฏิบัติ alarm และการตรวจซ้ำให้ย้อนกลับได้อย่างไร
เมื่อเปลี่ยนคำถามเหล่านี้เป็นหลักฐานในสัญญา ขอบเขตความรับผิดชอบของผู้ซื้อและผู้ขายจะชัดเจน คำว่า “ความแม่นยำสูง” หรือ “ตรวจจับได้ดี” เพียงอย่างเดียวไม่เพียงพอสำหรับการรับมอบ
แยกสิ่งที่วัด สิ่งที่ตรวจจับ และสิ่งที่ตัดสิน
ข้อกำหนดเช่น “ตรวจตำแหน่งรู” อาจหมายถึงการวัดพิกัดศูนย์กลางรู การตรวจว่ามีรูหรือไม่ หรือการตัดสินผ่าน/ไม่ผ่านเทียบกับ tolerance บน drawing ซึ่งเป็นคนละหน้าที่
| ชั้นงาน | ตัวอย่าง | ผลลัพธ์ | หลักฐานรับมอบ |
|---|---|---|---|
| MEASURE | มิติ ความหยาบ สี แรงบิด น้ำหนัก | ค่าและหน่วย | resolution, bias, repeatability, สภาพแวดล้อม, การสอบเทียบ |
| DETECT | รอย ตกชิ้น สิ่งแปลกปลอม ทิศทาง ตัวพิมพ์ | ตำแหน่ง ประเภท score | นิยาม defect, boundary sample, แสง, reproducibility |
| DECIDE | ใน/นอกสเปก ปล่อย/พัก | PASS, HOLD, REJECT | decision rule, เส้นแบ่ง, ข้อยกเว้น, ตรวจซ้ำ, อำนาจอนุมัติ |
| ACT | คัดออก หยุด กัก แจ้งเตือน | คำสั่ง PLC/MES | fail-safe, traceability, recovery, ยืนยันการคัดออก |

หากเครื่องสร้างค่าตัวเลข ควรเก็บค่าดิบและเชื่อมกับผลตัดสินเท่าที่ทำได้ ถ้าเหลือเพียง PASS/FAIL จะไม่สามารถคำนวณใหม่เมื่อ tolerance เปลี่ยน สำหรับ vision inspection ให้เชื่อมภาพต้นฉบับ ภาพหลังประมวลผล ตำแหน่ง defect เวอร์ชันโมเดลหรือ recipe และ disposition สุดท้าย ไม่จำเป็นต้องเก็บทุกอย่างตลอดไป แต่ออกแบบว่าจะเก็บทุกภาพ เฉพาะ NG แบบ sampling หรือเฉพาะ feature ตามความเสี่ยง ข้อกำหนด audit และค่าใช้จ่าย
ค่าวัดเดียวกันอาจใช้ตัดสินหลายเรื่อง เช่น การปล่อยสินค้าสู่ลูกค้า การปรับกระบวนการ การเตือนเครื่องจักร หรือการดูแนวโน้ม แต่ละวัตถุประสงค์อาจใช้ threshold และ response ต่างกัน จึงควรมี tag เจ้าของ และกฎอนุมัติแยกกัน
เปรียบเทียบ false accept และ false reject ด้วยมูลค่าความเสียหาย
ตัวเลข accuracy เพียงค่าเดียวซ่อนความเสี่ยงที่ไม่สมมาตร false reject ทำให้ yield ลดและเพิ่มงานตรวจซ้ำ ส่วน false accept อาจทำให้ของเสียหลุดถึงลูกค้า ต้องคัดแยก คืนสินค้า หยุดไลน์ลูกค้า และเสียความเชื่อมั่น ต้นทุนของสองแบบมักไม่เท่ากัน
แบบจำลองเบื้องต้นที่ตรวจสอบได้คือ
expected loss = จำนวน false accept × ความเสียหายต่อ false accept + จำนวน false reject × ความเสียหายต่อ false reject + ค่าใช้จ่ายการตรวจ
ตัวอย่างนี้เป็นสมมติฐานเพื่อให้คำนวณตามได้ ไม่ใช่การพยากรณ์ สมมติตรวจ 100,000 ชิ้น/เดือน มี false accept 10 ชิ้น ต้นทุนประมาณ 20,000 THB/ชิ้น false reject 300 ชิ้น ต้นทุนตรวจซ้ำและจัดการ 80 THB/ชิ้น และค่าเดินระบบ 50,000 THB/เดือน ผลคือ 10×20,000 + 300×80 + 50,000 = 274,000 THB/เดือน ถ้า recipe อีกชุดมี false accept 6 ชิ้น และ false reject 700 ชิ้น โดยต้นทุนต่อหน่วยเท่าเดิม ผลคือ 6×20,000 + 700×80 + 50,000 = 226,000 THB/เดือน แม้ accuracy รวมต่างกันเล็กน้อย การตัดสินทางธุรกิจก็อาจกลับกัน
โครงการจริงควรแยก false accept ตาม defect วิกฤต defect ด้าน function และ defect ด้าน appearance ส่วน false reject แยก scrap, repair, re-inspection และ line stop หากตกลงเป็นเงินไม่ได้ อย่างน้อยให้เปรียบเทียบ severity กับจำนวนครั้ง และตั้งใจใส่ defect วิกฤตที่พบยากในชุดทดสอบ
ตรวจ scope การสอบเทียบ ไม่ใช่เพียงว่ามีใบรับรอง
คำว่า “สอบเทียบโดยห้องปฏิบัติการ ISO/IEC 17025” ยังไม่พอ มอก. 17025-2561 ของไทยเหมือนกับ ISO/IEC 17025:2017 และมีผลใช้เมื่อ 1 ตุลาคม 2018 อย่างไรก็ตาม การที่ห้องปฏิบัติการได้รับการรับรองไม่ได้หมายความว่าปริมาณที่วัด ช่วงการวัด และความสามารถที่โครงการต้องการอยู่ใน scope ที่รับรองเสมอไป
ใช้รายชื่อห้องปฏิบัติการสอบเทียบที่ได้รับการรับรองของ TISI เพื่อตรวจเลขที่การรับรองและ scope แล้วเทียบอย่างน้อยดังนี้
- ปริมาณที่วัดหรือรายการสอบเทียบ: ความยาว มวล อุณหภูมิ ไฟฟ้า แรงบิด ฯลฯ
- ช่วงใช้งานจริงของเครื่อง
- capability หรือ uncertainty เทียบกับ tolerance ของผลิตภัณฑ์
- วิธีสอบเทียบ มาตรฐานอ้างอิง และ traceability chain
- สอบเทียบหน้างานหรือในห้อง รวมฟิกซ์เจอร์และเซ็นเซอร์ประกอบหรือไม่
- เลขระบุในใบรับรองตรงกับอุปกรณ์จริงหรือไม่
- เงื่อนไขขณะสอบเทียบต่างจากอุณหภูมิ ท่าทาง และการติดตั้งจริงเพียงใด

ในระบบที่มีหลายองค์ประกอบ การสอบเทียบเฉพาะกล้อง load cell หรือ master ไม่ได้กำจัดความผิดพลาดจากฟิกซ์เจอร์ alignment การลำเลียง และการคำนวณ การสอบเทียบ MSA และ SAT จึงทำหน้าที่เสริมกัน การสอบเทียบแสดงความสัมพันธ์กับมาตรฐาน MSA ดูความแปรปรวนขณะใช้งาน และ SAT ตรวจสมรรถนะของระบบหลังติดตั้ง
เขียนความไม่แน่นอนและ decision rule ลงใน RFP
ค่าที่วัดได้มีความไม่แน่นอน หากค่าที่แสดงอยู่ด้านใน tolerance เพียงเล็กน้อย การตัดสินผ่านโดยไม่มีกฎที่ตกลงกันอาจมองข้ามโอกาสที่ค่าจริงอยู่นอกสเปก ในทางกลับกัน guard band ที่กว้างและใช้เหมือนกันทุกกรณีอาจเพิ่ม false reject มากเกินไป กฎที่เหมาะสมขึ้นกับความสำคัญของชิ้นส่วน ข้อกำหนดลูกค้า ความสามารถการวัด และต้นทุนการตัดสินผิด
RFP ควรถามว่า
- ค่า “accuracy” ที่ระบุหมายถึง maximum permissible error, repeatability, resolution หรือ uncertainty
- ค่าใช้ได้ในช่วง อุณหภูมิ การสั่น สภาพชิ้นงาน และความเร็วใด
- uncertainty budget รวมปัจจัยใดบ้าง
- ใช้ conformity decision rule ใดที่ขอบเขต
- ถ้า drawing ลูกค้าขัดกับมาตรฐานภายใน เอกสารใดมีลำดับสูงกว่า
- boundary case ไป HOLD วัดซ้ำ หรือให้ผู้มีอำนาจปล่อย
หาก uncertainty ค่าเดียวไม่ครอบคลุมทั้งงาน ให้กำหนดชิ้นงาน ช่วง และสภาพแวดล้อมตัวแทน พร้อมระบุข้อยกเว้น ในสัญญาควรระบุวิธีทดสอบ sample จำนวนการทำซ้ำ สูตรตัดสิน และการส่ง raw data ไม่ใช่เพียงคำว่า “รับประกันความแม่นยำ”
GR&R ของเครื่องตรวจสอบไม่มีเกณฑ์สากลเพียงค่าเดียว
คำถามว่า “GR&R กี่เปอร์เซ็นต์จึงผ่าน” ไม่ควรตอบโดยแยกจากข้อกำหนดลูกค้าหรือคู่มือที่ใช้ การศึกษาสำหรับปรับปรุง process ต่างจากการปล่อยผลิตภัณฑ์หรือ critical characteristic ค่าเทียบ tolerance และค่าเทียบ process variation ให้ความหมายต่างกัน ส่วน categorical inspection และภาพอาจต้องใช้วิธีอื่นร่วมกับ GR&R แบบตัวแปรต่อเนื่อง
ก่อนคัดลอกเกณฑ์ ควรกำหนด study design ดังนี้
- รุ่นชิ้นงาน มิติ หรือ defect class ที่อยู่ในขอบเขต
- ชิ้นงานที่ครอบคลุม process range จริง รวม boundary และ defect วิกฤต
- ผู้ปฏิบัติงาน กะ ฟิกซ์เจอร์ เครื่อง ตำแหน่ง และการถอดใส่ใหม่
- จำนวนทำซ้ำและลำดับสุ่ม
- วิธีรวม loading และ fixture change เมื่อความต่างระหว่าง operator ต่ำ
- วิธีแยก repeatability ระยะสั้นกับ reproducibility ข้ามวัน
- แหล่งที่มาของ acceptance criterion ผู้อนุมัติฝั่งลูกค้า และ exception process
ในงานจำแนก defect ด้วยภาพ reference label อาจไม่แน่นอน ควรดู agreement ระหว่างผู้เชี่ยวชาญ และให้ boundary sample ผ่านการตกลงหรืออนุมัติจากลูกค้า เครื่องที่ทำซ้ำดีไม่สามารถแก้ ground truth ที่ไม่นิ่งได้
Golden sample ไม่ได้ถูกต้องตลอดไป
Golden sample มีประโยชน์ต่อ FAT/SAT การตรวจเริ่มงาน การเปลี่ยนรุ่น และการกู้คืน แต่ sample อาจเสื่อม สีพลาสติกเปลี่ยน ผิวเป็นรอย มิติเปลี่ยน label ซีด หรือปนเปื้อนจากการจับซ้ำ ชิ้นงาน good ที่รู้จักอาจกลายเป็น boundary โดยไม่มีใครสังเกต
ทะเบียนควรมี ID รูปภาพ part number defect หรือค่ารับรอง ที่มา ผู้อนุมัติ วันที่ สภาพจัดเก็บ จำนวนครั้งใช้งาน วันที่ทวนสอบ และเงื่อนไขปลดระวาง ชุดที่ดีควรมี
- good part ที่ชัดเจน
- ตัวอย่างด้านในและด้านนอกขอบเขตเล็กน้อย
- defect หลักแต่ละประเภท
- defect วิกฤตที่พบยาก
- ผิว สี รูปทรง และทิศทางที่เครื่องตรวจยาก
- สภาพผิดปกติของฟิกซ์เจอร์ การโหลด หรือการลำเลียง
ต้องแยก offline image replay ออกจากการทดสอบชิ้นงานจริง การ replay ตรวจอัลกอริทึมได้ แต่แทนหลักฐาน SAT สำหรับแสง optics ฟิกซ์เจอร์ การสั่น และการวางชิ้นงานไม่ได้
การควบคุมการเปลี่ยนรุ่นต้องมากกว่าหมายเลข recipe
โรงงานไทยมักเพิ่มผลิตภัณฑ์จาก localization รุ่นเฉพาะลูกค้า และการเปลี่ยนวัสดุ การ copy recipe แล้วเปลี่ยน threshold อย่างเดียวอาจซ่อนการเปลี่ยนแสง focus ฟิกซ์เจอร์ จุดวัด compensation เวลา reject และ master data ใน MES
| รายการเปลี่ยน | หลักฐานที่ต้องมี | ตัวอย่าง revalidation |
|---|---|---|
| ชิ้นงาน/วัสดุ | drawing, approved sample, defect definition | boundary set และ error analysis |
| ฟิกซ์เจอร์/ลำเลียง | drawing, datum, ตำแหน่ง sensor | repeatability, jam, divert test |
| กล้อง/แสง/sensor | รุ่น setting layout calibration | เปรียบเทียบภาพ/ค่า และ MSA |
| recipe/threshold | เหตุผล ความต่างก่อน-หลัง การอนุมัติ | offline replay, limited run |
| AI model/software | version, ขอบเขตข้อมูล, release note | regression และ critical-defect set |
| PLC/MES interface | tag, timing, error handling | normal, fault, disconnect test |
ไม่จำเป็นต้องทำ full SAT ทุกครั้ง แต่ต้องใช้ impact assessment ที่บันทึกไว้เลือกขอบเขตทดสอบ ป้องกัน recipe production ด้วยสิทธิ์อนุมัติ เก็บ rollback และเปรียบเทียบผลก่อนกับหลังการเปลี่ยน
สิ่งที่ต้องทดสอบใน FAT ของเครื่องตรวจสอบอัตโนมัติ
FAT ทำก่อนส่งมอบโดยทั่วไปที่ผู้ขาย จุดประสงค์คือพบข้อไม่สอดคล้องในสถานที่ที่แก้ไขได้ง่ายกว่า เนื่องจากยังไม่มีไลน์จริง สภาพแวดล้อมจริง หรือ interface ครบ การผ่าน FAT ไม่เท่ากับการอนุมัติผลิต
แผน FAT ควรมี
- การทดสอบ mechanical, electrical, safety, software, inspection, data และ document
- good, bad, boundary, unreadable, double feed และกลับด้าน
- ไฟดับ สื่อสารขาด sensor หลุด ลมต่ำ และถัง reject เต็ม
- recipe change, user role, manual mode และ recovery
- raw value, image, time, recipe version, operator และ alarm
- mapping ของ PLC, MES, label และ traceability ID
- ระดับ punch list มาตรการชั่วคราว owner และกำหนดปิดก่อน SAT
- raw data, video, configuration backup, BOM และ drawing
ให้รัน protocol ที่อนุมัติล่วงหน้า ไม่ใช่ demo ที่เลือกหน้างาน สุ่มลำดับ sample และรับ row-level raw data ไม่ใช่เพียงผลรวมบนจอ หากมีการปรับ threshold ระหว่างทดสอบ ให้บันทึก และยืนยันด้วย independent set แทนการใช้ข้อมูลชุดเดิมซ้ำ
SAT ต้องปิดช่องว่างจากสภาพติดตั้งจริงในไทย
SAT พิสูจน์ระบบในโรงงานไทย คุณภาพไฟฟ้า grounding ลม แสงภายนอก การสั่นพื้น อุณหภูมิ ความชื้น ฝุ่น line speed วิธีทำงาน วัตถุดิบต้นน้ำ และ enterprise interface ล้วนเปลี่ยนผลได้
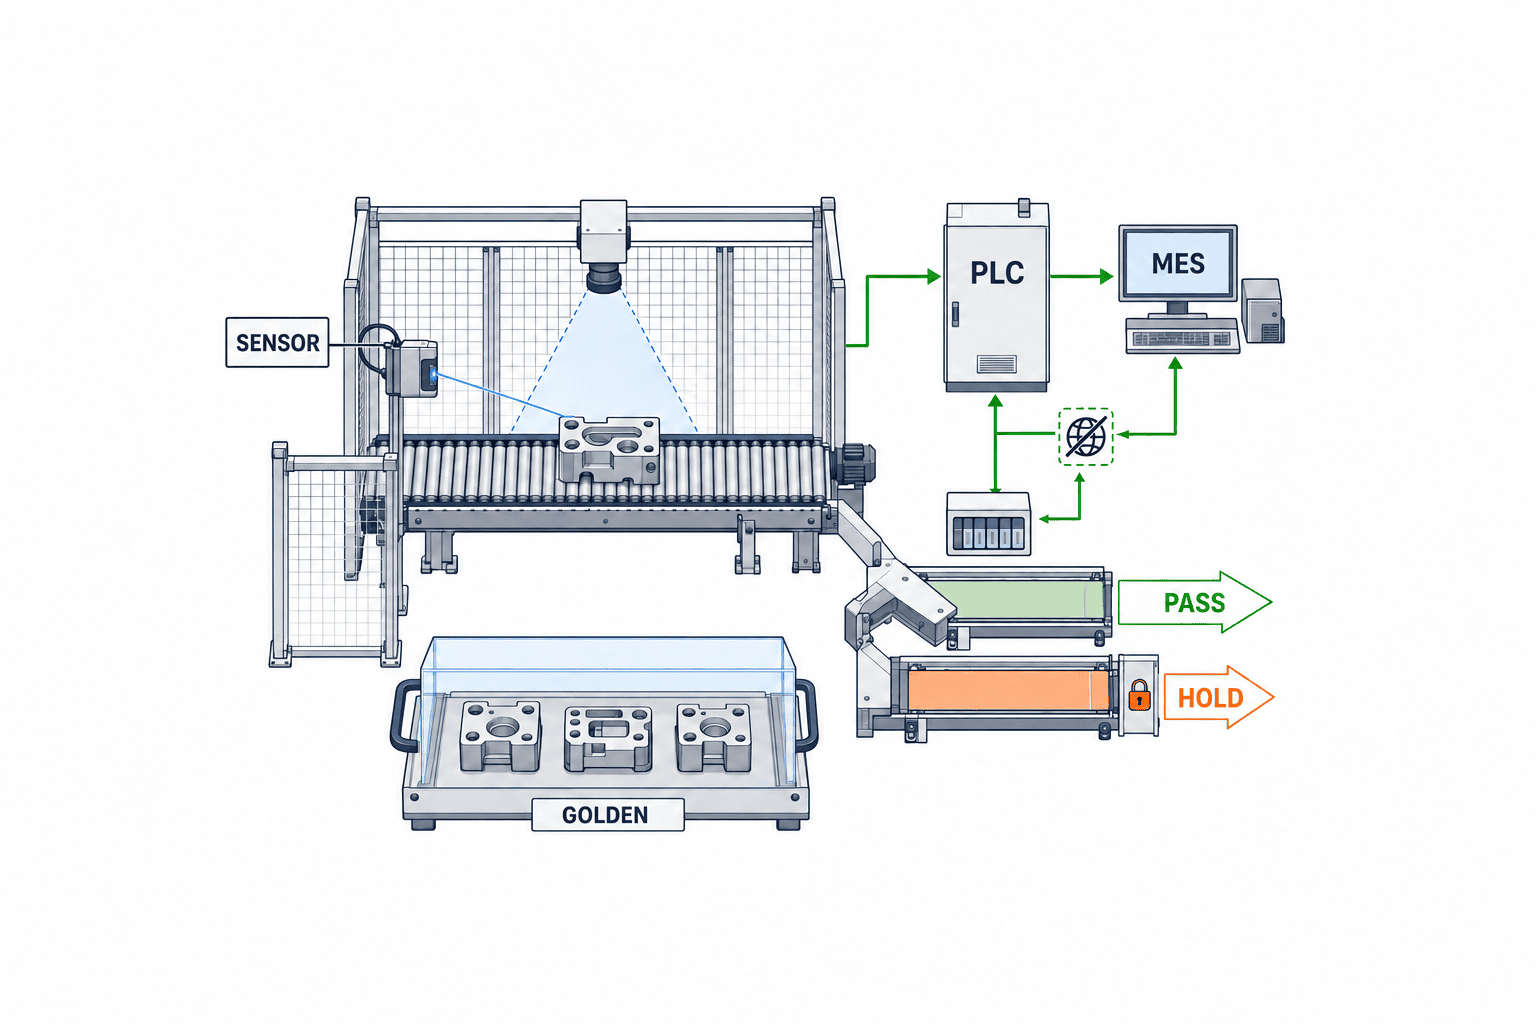
รายการสำคัญ ได้แก่
- ตำแหน่ง ระดับ anchor พื้นที่ซ่อม และ safety distance
- ไฟ grounding network time synchronization และ backup
- การวัด ลำเลียง คัดออก jam และ recovery ที่ความเร็วจริง
- false accept/false reject บนชิ้นงานจริงและวัสดุ lot ท้องถิ่น
- reproducibility ข้ามกะ warm-up ช่วงเริ่มและท้ายการผลิต
- ID ผล และข้อความ re-inspection ไป MES/ERP/traceability
- local buffer ตอนสื่อสารขาดและการป้องกันข้อมูลซ้ำหลังคืนระบบ
- สิทธิ์และการฝึกของ operator, maintenance, quality
- calibration, master check, daily check, preventive maintenance
- ผู้อนุมัติ release, hold criteria และการปิด punch list
อย่าคัดลอกตัวเลข FAT ลงรายงาน SAT โดยไม่มีการวัดใหม่ หากสมรรถนะลด ให้แยกสาเหตุจาก sample สภาพแวดล้อม ฟิกซ์เจอร์ การลำเลียง เวลา master data และการใช้งานก่อนปรับ threshold การเปลี่ยนชั่วคราวไม่ควรกลายเป็นวิธีผ่านรับมอบโดยไม่มีบันทึก
ออกแบบ data retention และ audit trail ก่อนเริ่มผลิต
การส่งผลไป MES อย่างเดียวอาจไม่พอสำหรับสืบสวนภายหลัง ควรเชื่อม product/lot ID, equipment ID, timestamp, part number, recipe version, raw measurement หรือ defect, decision, disposition และ operator/automation ID ถ้ามีการตรวจซ้ำ ให้เก็บ NG แรกและสร้าง parent-child relation แทนการเขียนทับ
พิจารณา log ต่อไปนี้
- login, เปลี่ยน role, สร้าง/อนุมัติ/deploy recipe
- เปลี่ยน threshold, compensation, master, model, software
- manual disposition, forced divert, bypass, alarm acknowledge
- calibration, daily check, golden sample result
- FAT/SAT, maintenance, part replacement, failure, backup restore
- การเก็บ ลบ และ export ภาพหรือ raw value
Clock drift ทำให้ event จาก PLC inspection PC MES และกล้องเชื่อมกันไม่ได้ ระบุ time zone, NTP source, พฤติกรรม offline และสิทธิ์เปลี่ยนเวลา หากส่งขึ้น cloud ให้กำหนด bandwidth buffer encryption location access retention และ deletion
ข่าวล่าสุดบอกอะไรได้ และบอกอะไรไม่ได้
Prevas และ Alleima ประกาศเมื่อ 16 กันยายน 2026 ถึง pilot การตรวจผิวท่อเหล็กขั้นสูงแบบอัตโนมัติ โดยระบุว่าท่อหนึ่งชิ้นอาจสร้างภาพได้สูงสุด 1,000 ภาพ ทดสอบในสภาพผลิตจริง และ AI ช่วยชี้จุดที่ผู้ปฏิบัติงานควรให้ความสนใจแทนการแทนที่คนโดยตรง สิ่งที่เรียนได้คือการออกแบบ human review สำหรับข้อมูลภาพจำนวนมาก แต่ไม่สามารถนำประกาศนี้ไปสรุป accuracy หรือ ROI ของชิ้นงานอื่นได้
Hexagon ประกาศเมื่อ 2 กันยายน 2026 ว่า OPTIV S มี machine dynamics สูงขึ้นประมาณ 30% และใน initial tests ใช้ inspection cycle สั้นลงประมาณ 15% ตัวเลขนี้เป็นข้อมูลผู้ขายและผลทดสอบเบื้องต้น ไม่ใช่ independent benchmark ประกาศระบุ AI Edge Detection กับ PC-DMIS 2026.2 ขณะที่ Fast Auto-Focus และ AI Illumination วางแผนในปี 2027 ผู้ซื้อจึงต้องแยกฟังก์ชันที่ส่งมอบแล้ว license ที่ต้องใช้ และ roadmap ใน RFP
ประกาศ IMTS ของ Mahr เมื่อ 9 กันยายน 2026 มีตัวอย่างการวัดร่วมกับ cobot และการวัด roughness แบบ in-line ใน CNC การวัดใกล้ process อาจลดการขนย้ายและรอ แต่เกณฑ์รับมอบต้องรวมเศษตัด coolant การสั่น อุณหภูมิ master check และการหยุดเครื่อง ประกาศงานแสดงสินค้าไม่ใช่การรับประกัน payback ทั่วไป
ตัวอย่างเหล่านี้ช่วยสร้างคำถาม แต่หลักฐานตัดสินต้องมาจากชิ้นงาน takt และสภาพโรงงานของผู้ซื้อ อ่านรายละเอียดด้านเทคโนโลยีได้ที่คู่มือ AI visual inspection และภาพรวมไลน์ได้ที่การทำ full inspection automation
ตรวจสิทธิ์ BOI เป็นรายโครงการ
มาตรการ automation สำหรับยานยนต์ 2026–2027 ของ BOI จำกัดที่กิจการยานยนต์ 3.6 และ 3.8 เงื่อนไขที่ประกาศมีเงินลงทุนขั้นต่ำ 1 ล้านบาท วงเงินโดยทั่วไป 50% ของเงินลงทุน และ 100% เมื่อมี linkage กับอุตสาหกรรม automation ในประเทศอย่างน้อย 30% หน้า Smart and Sustainable Industry ก็ระบุขั้นต่ำ 1 ล้านบาท หลักทั่วไป 50% และอาจเป็น 100% เมื่อ linkage ในประเทศอย่างน้อย 30%
ห้ามอธิบายว่าเป็นเงินสนับสนุนอัตโนมัติสำหรับทุกโรงงานหรือทุกเครื่อง ต้องยืนยันกิจการ เวลา ค่าใช้จ่ายที่นับได้ นิยาม linkage การเปลี่ยนเครื่องเดิม และผลด้านภาษีกับ BOI เป็นรายโครงการ รวมถึงลำดับการยื่นและการสั่งซื้อก่อนออก PO
FAQ ของ BOI ระบุว่าอุปกรณ์ตรวจสอบคุณภาพอาจอยู่ในรายการเครื่องจักรได้ โดยต้องระบุวัตถุประสงค์และ model/spec และกล่าวถึงกรอบ 30 วันทำการสำหรับการแก้รายการเครื่องจักรทั่วไป ขณะที่รายการจำนวนน้อยและไม่มีปัญหาอาจใช้ปกติ 2–3 วัน ข้อมูลนี้เป็น FAQ ไม่ใช่การรับประกันอนุมัติหรือระยะเวลา
PoC 90 วันต้องทดสอบความพร้อมใช้งาน ไม่ใช่ accuracy อย่างเดียว
เก้าสิบวันเป็นกรอบบริหาร ไม่ใช่สัญญาระยะเวลา การเตรียม sample การหยุดไลน์ การนำเข้า safety review และ network approval อาจทำให้ยาวขึ้น
วันที่ 0–15: นิยามปัญหาและความเสียหาย
- รวบรวมข้อมูล defect escape re-inspection และ downtime
- แยก MEASURE, DETECT, DECIDE และ ACT
- ยืนยัน defect definition, boundary sample, customer requirement และ calibration scope
- อนุมัติสมมติฐานต้นทุน false accept/false reject
- แยกเกณฑ์สำเร็จของ PoC ออกจาก production acceptance
วันที่ 16–30: ล็อก sample และแผนการวัด
- เตรียม good, bad, boundary, critical และ local material lot
- แยก training/tuning data จาก verification data
- กำหนด repetition, randomized order, shift, operator และ fixture
- ตกลง schema สำหรับค่า ภาพ เวลา version และ decision
- เตรียมการทดสอบ offline ถ้า network ยังไม่อนุมัติ
วันที่ 31–60: ทำ limited PoC และวิเคราะห์ความล้มเหลว
- ดู repeatability และการเปลี่ยนข้ามวัน
- รายงาน false accept/false reject แยก defect category
- หลัง tuning อย่านำ boundary case กลับมาอยู่ใน independent set
- วัด effective takt รวม jam recapture manual release และ re-inspection
- ทดสอบ failure disconnect clock drift และ storage full recovery
วันที่ 61–75: แปลงหลักฐานเป็น RFP และ FAT/SAT protocol
- เปลี่ยนเงื่อนไขที่ทำซ้ำได้เป็น performance specification
- ระบุสิ่งที่ยังไม่ทดสอบ แทนการรวมกับ guarantee
- กำหนด sample ลำดับ จำนวน สูตรตัดสิน และ raw data ของ FAT/SAT
- รวม calibration maintenance spare training update และ cybersecurity
- ตรวจ BOI และเงื่อนไขนำเข้าตามความจำเป็น
วันที่ 76–90: อนุมัติการตัดสินและแผนเปลี่ยนผ่าน
- เปรียบเทียบ performance, expected loss, total cost และ start-up risk
- อนุมัติ open item owner due date และ stop criteria
- วาง design review, FAT, shipping, installation, SAT, production release
- ระบุผู้ลงนามจาก management, quality, production, maintenance, IT/OT และ purchasing
PoC ที่ดีไม่ได้มีไว้สร้างตัวเลขสวย แต่ค้นหาเงื่อนไขที่ล้มเหลวเพื่อทำให้ RFP และ acceptance protocol แข็งแรงขึ้น
คำถามที่ควรมีใน RFP เครื่องตรวจสอบ
Performance และ sample
- measurand, defect definition, range, minimum defect และ tolerance คืออะไร
- วิธี สภาพ ความเร็ว และจำนวน sample ใดรองรับแต่ละ claim
- แยก tuning data กับ acceptance data อย่างไร
- รายงาน false accept/false reject แยกประเภทได้หรือไม่
- จัดการ boundary และ unreadable อย่างไร
Calibration, MSA และ quality
- รายการ accredited scope, range, uncertainty และ interval คืออะไร
- sensor และ fixture ที่เปลี่ยนในไทยตรวจยืนยันอย่างไร
- study design และฐานลูกค้าใดใช้กับ GR&R หรือ MSA ทางเลือก
- golden sample รับรอง เก็บ และตรวจซ้ำอย่างไร
- หลังเปลี่ยน part material fixture หรือ software ต้อง revalidate อะไร
Control, data และ audit
- tag ใดควบคุม PASS, HOLD, REJECT และการยืนยันคัดออก
- เกิดอะไรเมื่อ communication loss, duplicate, clock drift, storage full
- เก็บ raw value, image, version, action, alarm ใด และนานเท่าใด
- ติดตาม re-inspection, manual disposition, bypass โดยไม่เขียนทับได้หรือไม่
- ใครเป็นเจ้าของข้อมูล และมี API export backup แบบใด
FAT/SAT, support และ contract
- ใช้ assumption, sample, test count, equation และ witness ใด
- punch list แต่ละระดับกระทบ shipping และ release อย่างไร
- มีทีมสนับสนุนในไทย response spare part และเงื่อนไข remote access อย่างไร
- เมื่อ software model license OS หรือ part หมด support ทำอย่างไร
- หาก performance ไม่ถึง จะ retest แก้ไข และจ่าย milestone อย่างไร
ให้ผู้ขายระบุชื่อหลักฐาน วิธี ความรับผิดชอบ และข้อยกเว้น ไม่ใช่ตอบเพียง “ทำได้”
คำถามที่พบบ่อย
โครงการเครื่องตรวจสอบอัตโนมัติในไทยควรตัดสินอะไรเป็นอย่างแรก?
ก่อนเลือกเครื่อง ให้กำหนดสิ่งที่วัด ตรวจจับ และตัดสิน ผลกระทบจาก false accept/false reject และผู้มีอำนาจปล่อยการผลิต หากไม่ชัด PoC ที่ดูดีจะไม่สามารถแปลงเป็นเงื่อนไขรับมอบได้
FAT และ SAT ของเครื่องตรวจสอบใช้การทดสอบเดียวกันได้หรือไม่?
ไม่ได้ทั้งหมด FAT ตรวจสเปก fault data และเอกสารก่อนส่ง ส่วน SAT ตรวจซ้ำในโรงงานไทยด้วยไลน์ utility ผู้ปฏิบัติงาน และ interface จริง ใช้ test case ร่วมกันได้ แต่ต้องเพิ่มความเสี่ยงเฉพาะหน้างาน
GR&R ของเครื่องตรวจสอบควรผ่านที่กี่เปอร์เซ็นต์?
ไม่มีตัวเลขเดียวที่ใช้ได้โดยไม่ดู customer rule ความสำคัญ tolerance process variation วัตถุประสงค์ และ study design ต้องตกลงเกณฑ์พร้อมแหล่งอ้างอิง งานภาพและ categorical inspection อาจต้องมี attribute agreement และ error analysis แยกประเภทด้วย
มีใบ ISO 17025 ในไทยแล้วเพียงพอหรือไม่?
ไม่เสมอไป ต้องตรวจว่า accredited scope ครอบคลุมปริมาณที่วัด ช่วงการวัด และ capability ที่ต้องการ และใบรับรองระบุอุปกรณ์ที่ติดตั้งจริง จากนั้นใช้ MSA และ SAT ประเมินระบบทั้งชุด
AI inspection ทำให้ไม่ต้องมี human review หรือไม่?
ขึ้นกับความเสี่ยง defect วิกฤต boundary case และช่วงหลังเปลี่ยนโมเดลอาจส่ง HOLD ให้ผู้มีอำนาจทบทวนได้ ประกาศ Prevas/Alleima ก็อธิบาย AI ว่าช่วยชี้จุดให้คนสนใจ ควรเพิ่ม autonomy ตามหลักฐานและ loss model
สรุป: ออกแบบย้อนกลับจากหลักฐานรับมอบ
โครงการเครื่องตรวจสอบในไทยที่มั่นคงเริ่มจากการกำหนดว่าต้องมีหลักฐานอะไรจึงอนุมัติผลิต แยก measurement จาก decision เก็บ raw value และ version ตรวจ calibration scope กับ uncertainty และออกแบบ MSA ให้เหมาะกับงาน เปรียบเทียบ false accept กับ false reject ตามความเสียหาย ควบคุม golden sample และการเปลี่ยนรุ่น แยกบทบาท FAT/SAT และใช้ PoC 90 วันค้นหาเงื่อนไขล้มเหลวเพื่อนำไปเขียน RFP ไม่ใช่เพียงแสดง accuracy ที่สวย
TOMAS TECH สามารถช่วยตั้งแต่การนิยามโจทย์การวัด วาง PoC ทำ RFP เชื่อม PLC/MES ไปจนถึง FAT/SAT ก่อนเลือกผู้ผลิตเครื่อง หากต้องการเปลี่ยนชิ้นงาน ไลน์ และข้อกำหนดลูกค้าในโรงงานไทยให้เป็นแผนรับมอบ สามารถติดต่อเราได้ตั้งแต่ระยะพิจารณา
ข้อมูลอ้างอิง
- Prevas / Alleima, AI-based quality control for advanced steel tubes, 2026-09-16: https://news.cision.com/prevas/r/prevas-and-alleima-develop-ai-based-quality-control-for-advanced-steel-tubes,c4396606
- Hexagon, next-generation OPTIV S, 2026-09-02: https://hexagon.com/company/newsroom/press-releases/2026/hexagon-releases-next-generation-optiv-s
- Mahr, automated metrology and shop-floor inspection at IMTS 2026, 2026-09-09: https://www.mahr.com/en-us/company/media/press-releases/mahr-inc-to-demonstrate-automated-metrology-and-shop-floor-inspection-solutions-at-imts-2026
- Thailand BOI, automotive automation measure 2026–2027: https://www.boi.go.th/th/automation
- Thailand BOI, Smart and Sustainable Industry: https://www.boi.go.th/index.php?language=en&page=smart_sustainable
- Thailand BOI FAQ, quality inspection equipment and machinery list: https://www.boi.go.th/th/faqs-12
- TISI, TIS 17025-2561 / ISO/IEC 17025:2017: https://a.tisi.go.th/t/?n=17025-2561
- TISI, accredited calibration laboratory list: https://appdb.tisi.go.th/tis_devs/tislab/calibrate/clas_e.html


