


ของเสียหลุดออกไปถึงมือลูกค้า แล้วทำไมการสุ่มตรวจถึงหยุดมันไว้ไม่ได้ คำถามนี้จากลูกค้าเป็นคำถามที่ตอบในที่นั้นไม่ได้ และหลายครั้งจบลงด้วยการรับปากว่าจะเปลี่ยนไปใช้การตรวจสอบ 100% เป็นมาตรการแก้ไข นี่คือภาพที่เกิดซ้ำแล้วซ้ำเล่าในโรงงานญี่ปุ่นในประเทศไทย แต่การตรวจสอบ 100% ไม่ใช่สิ่งที่ทำให้เกิดขึ้นจริงได้ด้วยการเพิ่มคน บทความนี้จะจัดระเบียบเรื่องการตรวจสอบ 100% แบบอัตโนมัติ ไม่ใช่ในฐานะโจทย์ว่าจะเลือกเครื่องอย่างไร แต่ในฐานะโจทย์ของการตัดสินใจว่าควรเปลี่ยนหรือไม่ตั้งแต่ต้น เราจะไล่ดูข้อสมมติของการสุ่มตรวจตามที่มาตรฐานวางไว้ พื้นที่ที่การเปลี่ยนแทบกลายเป็นข้อบังคับ จุดคุ้มทุนระหว่างต้นทุนของการหลุดรอดกับเงินลงทุน และปัญหาที่เปลี่ยนไปแล้วก็ยังแก้ไม่ได้ ไปตามลำดับ
กลับไปตรวจสอบข้อสมมติของการสุ่มตรวจที่ตัวมาตรฐาน
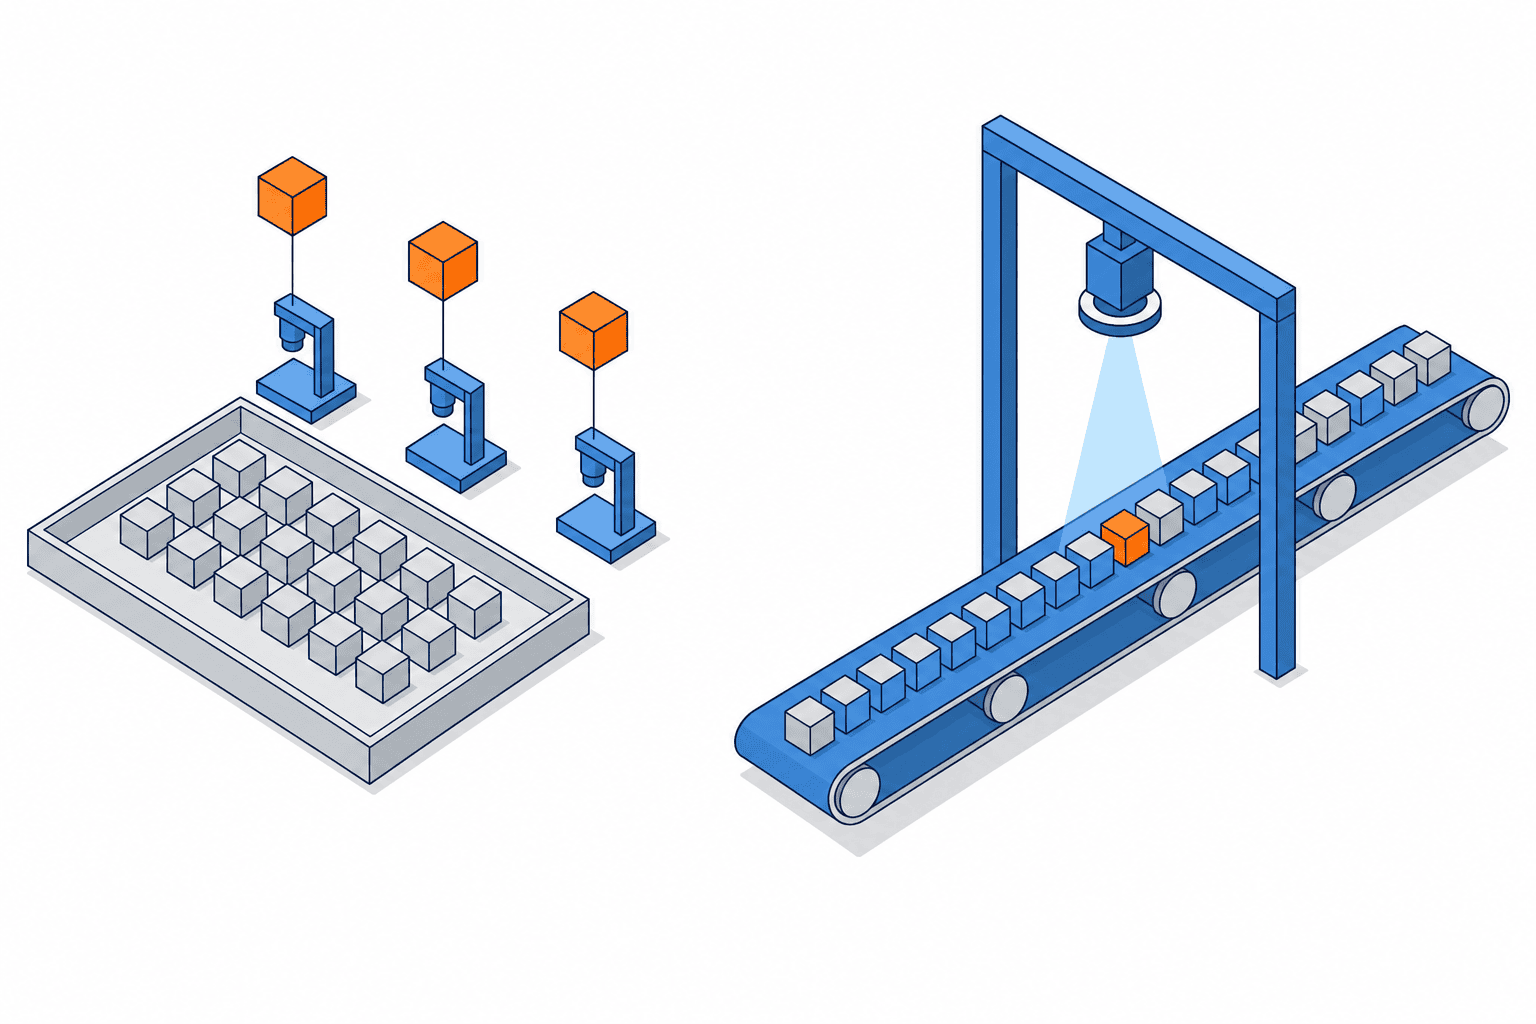
เมื่อเริ่มพิจารณาการเปลี่ยนไปใช้การตรวจสอบ 100% สิ่งแรกที่ควรทำไม่ใช่การรวบรวมข้อมูลเครื่องตรวจสอบอัตโนมัติ แต่คือการอธิบายออกมาเป็นถ้อยคำให้ได้ว่า การสุ่มตรวจที่บริษัทใช้อยู่ในปัจจุบันรับประกันอะไรได้ถึงระดับไหนตามที่มาตรฐานกำหนด และไม่ได้รับประกันอะไรตั้งแต่จุดใด หากเดินหน้าไปคุยเรื่องเครื่องทั้งที่ประเด็นนี้ยังคลุมเครือ เหตุผลรองรับการตัดสินใจลงทุนก็จะไม่มีอะไรมากไปกว่าคำว่าเพราะถูกลูกค้าต่อว่ามา
การสุ่มตรวจเป็นกลไกที่ตัดสินผ่านหรือไม่ผ่านในหน่วยของล็อต
การสุ่มตรวจ หรือที่เรียกกันว่า sampling inspection คือวิธีที่สุ่มหยิบชิ้นงานจำนวนหนึ่งออกจากล็อตมาตรวจ และหากจำนวนของสิ่งที่ไม่เป็นไปตามข้อกำหนดที่พบอยู่ในระดับไม่เกินจำนวนที่ยอมรับให้ผ่านได้ ก็ตัดสินให้ทั้งล็อตผ่าน ในระดับมาตรฐานสากลตรงกับ ISO 2859-1 ซึ่งเป็นขั้นตอนการชักตัวอย่างเพื่อการตรวจสอบเชิงคุณลักษณะในแบบที่ใช้ AQL เป็นดัชนี ส่วนในญี่ปุ่นมี JIS Z 9015-1 ที่กำหนดไว้ในรูปแบบที่อ้างอิงตาม ISO 2859-1
ความสมเหตุสมผลของวิธีนี้ชัดเจน เพราะแม้ไม่ได้ดูทุกชิ้น ก็ยังประมาณระดับคุณภาพของทั้งล็อตในเชิงสถิติได้จากผลของตัวอย่างที่หยิบมา จึงบีบอัดชั่วโมงแรงงานที่ใช้ในการตรวจสอบลงได้อย่างมาก อีกทั้งยังใช้ได้กับหัวข้อที่การตรวจทุกชิ้นเป็นไปไม่ได้ในทางกายภาพ เช่น การทดสอบแบบทำลาย การที่ระบบการตรวจสอบของโรงงานใช้วิธีนี้เป็นฐานมาโดยตลอดจึงมีเหตุผลรองรับเพียงพอ
โหมด 3 แบบ ได้แก่ การตรวจแบบปกติ แบบเข้มงวด และแบบผ่อนคลาย
ใน JIS Z 9015-1 และ ISO 2859-1 กำหนดระดับความเข้มของการตรวจสอบไว้ 3 ประเภท คือ การตรวจแบบปกติ การตรวจแบบเข้มงวด และการตรวจแบบผ่อนคลาย และสิ่งที่สำคัญคือทั้ง 3 แบบนี้ไม่ได้ถูกตรึงไว้ตายตัว แต่ถูกออกแบบให้สลับไปมาได้ตามผลการตัดสินผ่านของล็อตในช่วงที่ผ่านมา หากผ่านต่อเนื่องกันก็ย้ายไปใช้การตรวจแบบผ่อนคลายได้ ในทางกลับกัน หากไม่ผ่านต่อเนื่องกันก็ต้องย้ายไปใช้การตรวจแบบเข้มงวด
พูดอีกอย่างคือ การสุ่มตรวจไม่ได้ถูกสร้างขึ้นเป็นกฎการตรวจสอบที่หยุดนิ่ง แต่เป็นกลไกป้อนกลับที่ระดับความเข้มขยับตามผลงานจริงของกระบวนการ เมื่อเข้าใจจุดนี้ ก็จะมองเห็นเงื่อนไขที่ทำให้การสุ่มตรวจหยุดทำงานตามไปด้วย โรงงานที่ไม่ได้ทำการสลับโหมดจริงในทางปฏิบัติ และใช้เงื่อนไขการสุ่มตรวจเดิมต่อเนื่องมาหลายปี ไม่ใช่เรื่องแปลก สภาพเช่นนั้นต่างจากรูปแบบการใช้งานที่มาตรฐานตั้งสมมติฐานไว้
สิ่งที่ AQL รับประกันและสิ่งที่ไม่ได้รับประกัน
จุดที่ถูกเข้าใจผิดมากที่สุดในการถกเรื่องการสุ่มตรวจอยู่ตรงนี้ AQL เป็นดัชนีที่แสดงระดับคุณภาพที่ยอมรับได้ และข้อเท็จจริงที่ว่าล็อตหนึ่งผ่านการตัดสิน ไม่ได้แปลว่าในล็อตนั้นไม่มีของที่ไม่เป็นไปตามข้อกำหนดปนอยู่แม้แต่ 1 ชิ้น สิ่งที่การสุ่มตรวจบอกได้คือ เมื่อมองจากผลของตัวอย่าง ระดับคุณภาพของล็อตถูกตัดสินว่ายอมรับได้เมื่อเทียบกับระดับที่ตั้งไว้
ดังนั้น การพบของเสียในล็อตที่ผ่านการสุ่มตรวจแล้ว จึงอยู่ในขอบเขตที่คาดหมายไว้ในการใช้งานตามมาตรฐาน ถึงกระนั้น ในหน้างานจำนวนมากกลับอธิบายเหตุการณ์ของเสียหลุดรอดว่าเกิดจากการตรวจสอบที่หย่อนยาน ทั้งที่ในความเป็นจริงมีอยู่จำนวนไม่น้อยที่ไม่ได้เกิดจากการตรวจสอบหย่อนยาน แต่เป็นเพียงการที่คุณสมบัติเชิงโครงสร้างของวิธีสุ่มตรวจปรากฏตัวออกมา
หากแยกแยะสองอย่างนี้ไม่ออก มาตรการแก้ไขก็จะยิงไม่ตรงเป้า การเปลี่ยนเงื่อนไขไปใช้การตรวจแบบเข้มงวดจะลดการตรวจไม่พบลงได้ แต่ไม่ทำให้เป็นศูนย์ หากต้องการให้เข้าใกล้ศูนย์ ก็ต้องตัดสินใจเปลี่ยนตัววิธีการเอง นั่นคือย้ายไปสู่การตรวจสอบ 100% พูดกลับกันได้ว่า การตัดสินใจใช้การสุ่มตรวจต่อไป มีความหมายเท่ากับการตัดสินใจยอมรับความเสี่ยงของการหลุดรอดในระดับหนึ่ง
ข้อสมมติ 3 ข้อที่ทำให้การสุ่มตรวจเป็นวิธีที่ใช้ได้
แม้ไม่ได้เขียนไว้ในตัวมาตรฐานเอง แต่การที่การตัดสินใจเลือกใช้การสุ่มตรวจจะสมเหตุสมผลได้นั้น ในทางปฏิบัติต้องมีข้อสมมติอยู่หลายข้อ ในฐานะจุดตั้งต้นของการตัดสินใจเปลี่ยน ลองนำ 3 ข้อต่อไปนี้ไปทาบกับกระบวนการของบริษัทตัวเองดู
- คุณภาพภายในล็อตมีความสม่ำเสมอโดยรวม และตัวอย่างที่หยิบออกมาเป็นตัวแทนของล็อตได้
- ของเสียเกิดขึ้นแบบกระจัดกระจาย ไม่ได้เกิดในรูปแบบที่ลามอย่างเป็นระบบไปทั้งล็อต
- ความเสียหายเมื่อมีของเสียหลุดรอดไป 1 ชิ้น ไม่ได้ใหญ่เกินสัดส่วนอย่างสุดขั้วเมื่อเทียบกับค่าใช้จ่ายของการตรวจสอบ 100%
หากมีข้อใดข้อหนึ่งใน 3 ข้อนี้พังลง เหตุผลรองรับการใช้การสุ่มตรวจต่อไปก็อ่อนลงทันที โดยเฉพาะข้อที่สามซึ่งพังลงอย่างเงียบ ๆ เมื่อการใช้งานของผลิตภัณฑ์เปลี่ยนไป หรือปลายทางที่ส่งมอบเปลี่ยนไป เพราะแม้จะเป็นชิ้นส่วนเดียวกัน แต่ในวินาทีที่ของซึ่งเคยส่งให้เครื่องจักรทั่วไปถูกนำไปใช้เป็นชิ้นส่วนด้านความปลอดภัยในรถยนต์ หลักของต้นทุนการหลุดรอดต่อชิ้นก็เปลี่ยนไปแล้ว
แปลงความต่างระหว่างการสุ่มตรวจกับการตรวจสอบ 100% เป็นภาษาของการตัดสินใจ
ความต่างระหว่างการสุ่มตรวจกับการตรวจสอบ 100% มักถูกอธิบายในฐานะความต่างของจำนวนชิ้นที่ตรวจ แต่ในเวทีของการตัดสินใจลงทุน เพียงเท่านั้นยังไม่พอ สิ่งที่จำเป็นต่อการตัดสินใจคือ 3 แกน ได้แก่ รับประกันอะไรได้ ต้นทุนเพิ่มขึ้นอย่างไร และล้มเหลวตรงจุดไหน
| มุมมอง | การสุ่มตรวจ | การตรวจสอบ 100% |
|---|---|---|
| หน่วยของการตัดสิน | ล็อต | ชิ้นงานรายชิ้น |
| เอกสารที่ใช้ยึดเป็นหลัก | ISO 2859-1 และ JIS Z 9015-1 | ข้อกำหนดของลูกค้าหรือเกณฑ์ภายในของบริษัท |
| สิ่งที่รับประกันได้ | การที่ระดับคุณภาพของล็อตถูกตัดสินว่ายอมรับได้ | ข้อเท็จจริงที่ว่าชิ้นงานทุกชิ้นได้รับการตัดสินในหัวข้อตรวจสอบนั้น |
| รูปแบบการเพิ่มขึ้นของต้นทุนการตรวจสอบ | แทบคงที่แม้ปริมาณการผลิตเพิ่มขึ้น | เพิ่มขึ้นตามสัดส่วนของปริมาณการผลิต |
| รูปแบบความล้มเหลวหลัก | การหลุดรอดเพราะตรวจไม่พบ | ความผันแปรของเกณฑ์การตัดสินและการมองข้าม |
| สิ่งที่เหลือไว้เป็นบันทึก | ผลผ่านหรือไม่ผ่านในหน่วยของล็อต | ผลการตัดสินในหน่วยของชิ้นงานรายชิ้น |
ในตารางนี้ สิ่งที่เชื่อมโยงโดยตรงกับการตัดสินใจเปลี่ยนคือแถวเรื่องการเพิ่มขึ้นของต้นทุนการตรวจสอบ และแถวเรื่องสิ่งที่หลงเหลือไว้เป็นบันทึก เราจะไล่ดูไปตามลำดับ
รูปแบบการเพิ่มขึ้นของต้นทุนต่างกันเชิงโครงสร้าง
ชั่วโมงแรงงานในการสุ่มตรวจแทบไม่เปลี่ยนแม้ปริมาณการผลิตจะเพิ่มขึ้นเป็น 2 เท่า จำนวนตัวอย่างจะเพิ่มขึ้นตามขนาดล็อตก็จริง แต่เพิ่มขึ้นอย่างค่อยเป็นค่อยไป ในทางกลับกัน การตรวจสอบ 100% ด้วยแรงงานคนมีชั่วโมงแรงงานเพิ่มขึ้นเกือบเป็นสัดส่วนโดยตรงกับปริมาณการผลิต เป็นโครงสร้างที่ว่าหากปริมาณการผลิตเพิ่มเป็น 2 เท่า ก็ต้องการพนักงานตรวจสอบเพิ่มเป็น 2 เท่าเช่นกัน
เพราะความต่างนี้ การพยายามรักษาการตรวจสอบ 100% ด้วยแรงงานคนในช่วงเพิ่มกำลังการผลิตจึงต้องพังลงที่จุดใดจุดหนึ่งอย่างแน่นอน และในความเป็นจริง ก่อนจะพังลงจะเกิดสภาพที่บันทึกระบุว่าเป็นการตรวจสอบ 100% แต่เนื้อแท้ไม่ใช่ ในรูปของการลดเวลาตรวจสอบ การผ่อนเกณฑ์การตัดสิน หรือการกลายเป็นการสุ่มตรวจโดยพฤตินัย นี่คือเหตุผลที่โรงงานซึ่งยังทำการตรวจสอบ 100% ด้วยแรงงานคนอยู่ ยิ่งต้องรีบพิจารณาเรื่องระบบอัตโนมัติ
การตรวจสอบ 100% ที่ทำเป็นระบบอัตโนมัติจะตัดความสัมพันธ์เชิงสัดส่วนนี้ออกไป ตราบใดที่อยู่ในขอบเขตความสามารถในการประมวลผลของเครื่อง แม้ปริมาณการผลิตเพิ่มขึ้น ต้นทุนการตรวจสอบก็แทบไม่เพิ่ม การเข้าใจว่าการตรวจสอบ 100% แบบอัตโนมัติมีความหมายในเชิงการบริหาร ไม่ใช่เพราะความแม่นยำในการตรวจสอบสูงขึ้น แต่เพราะโครงสร้างของการเพิ่มขึ้นของต้นทุนเปลี่ยนไป จะทำให้การถกเรื่องการตัดสินใจลงทุนเป็นระเบียบขึ้น
สิ่งที่เหลือไว้เป็นบันทึกนั้นต่างกัน
ความต่างอีกข้อคือความละเอียดของบันทึก การสุ่มตรวจเหลือไว้เพียงผลผ่านหรือไม่ผ่านในหน่วยของล็อต แต่การตรวจสอบ 100% เหลือผลการตัดสินของชิ้นงานแต่ละชิ้น และหากทำเป็นระบบอัตโนมัติ บันทึกเหล่านี้จะถูกสะสมเป็นข้อมูลโดยอัตโนมัติ
ความต่างนี้จะออกฤทธิ์เมื่อมีการสอบถามเรื่องคุณภาพจากลูกค้า หากมีเพียงบันทึกในหน่วยของล็อต สิ่งที่ตอบได้เกี่ยวกับชิ้นงานที่เกิดปัญหาก็มีจำกัด แต่หากมีบันทึกผลการตัดสินในหน่วยของชิ้นงานรายชิ้น ก็แสดงได้ว่าชิ้นงานนั้นผ่านไปด้วยค่าการตัดสินเท่าใด ในโรงงานที่มีลูกค้าซึ่งเรียกร้องเรื่องการสอบกลับได้อย่างเข้มข้น จุดนี้กลายเป็นแรงจูงใจโดยตรงของการทำการตรวจสอบ 100% แบบอัตโนมัติได้
พื้นที่ที่การเปลี่ยนไปสู่การตรวจสอบ 100% แทบกลายเป็นข้อบังคับ
สิ่งที่ทำให้การตัดสินใจซับซ้อนคือ มีบางกรณีที่การจะทำการตรวจสอบ 100% หรือไม่ ไม่ได้ถูกกำหนดด้วยนโยบายคุณภาพของบริษัทตัวเองเพียงอย่างเดียว โดยเฉพาะใน 2 บริบทต่อไปนี้ จะมีแรงอื่นที่แยกจากการคำนวณกำไรขาดทุนภายในบริษัททำงานอยู่
ชิ้นส่วนยานยนต์กับ Customer Specific Requirements ของ IATF 16949
ใน IATF 16949 ซึ่งเป็นมาตรฐานระบบการจัดการคุณภาพของอุตสาหกรรมยานยนต์ นอกเหนือจากตัวมาตรฐานเองแล้ว ผู้ผลิตรถยนต์แต่ละรายยังกำหนดข้อกำหนดเฉพาะของลูกค้า หรือที่เรียกว่า Customer Specific Requirements เอาไว้ด้วย ซัพพลายเออร์จำเป็นต้องทำให้สอดคล้องกับเอกสารฉบับนี้ของคู่ค้าแต่ละรายเพิ่มเติมจากข้อกำหนดของ IATF 16949
นัยในทางปฏิบัติชัดเจน หากการจะทำการตรวจสอบ 100% หรือไม่ ถูกระบุไว้ใน Customer Specific Requirements ฉบับนั้น ก็จำเป็นต้องทำโดยไม่เกี่ยวข้องกับการถกเรื่องความคุ้มค่าภายในบริษัท ดังนั้นในโรงงานที่ทำชิ้นส่วนยานยนต์ ก่อนจะเริ่มคำนวณจุดคุ้มทุน สิ่งที่ต้องทำก่อนคือกลับไปอ่าน Customer Specific Requirements ของคู่ค้าแต่ละรายอีกครั้ง แล้วยืนยันว่ามีข้อความเกี่ยวกับวิธีการตรวจสอบอยู่หรือไม่ หากยืนยันได้ว่ามีข้อกำหนดอยู่ ประเด็นก็จะย้ายจากคำถามว่าจะทำหรือไม่ ไปเป็นคำถามว่าจะทำให้เกิดขึ้นจริงอย่างไร
การหลุดรอดของความบกพร่องด้านคุณภาพ หากเกิดขึ้นบ่อยครั้ง ถือเป็นความเสี่ยงร้ายแรงที่นำไปสู่การเรียกคืนผลิตภัณฑ์หรือ recall การหยุดการผลิต และความสูญเสียทางการเงิน สำหรับซัพพลายเออร์ชิ้นส่วนยานยนต์ ความเสี่ยงประเภทนี้มีมูลค่าความเสียหายต่อเหตุการณ์สูง และเมื่อเกิดขึ้นแล้ว การดำเนินธุรกิจร่วมกันต่อไปก็อาจกลายเป็นวาระที่ถูกหยิบขึ้นมาพิจารณา อีกทั้งยังเป็นพื้นที่ที่การประมาณต้นทุนของการหลุดรอดในการคำนวณจุดคุ้มทุนมักจะถูกตีให้ต่ำเกินจริงได้ง่าย
บริบทของการแก้ไขระบบการรับรองแบบของรถยนต์
ในญี่ปุ่น กระทรวงที่ดิน โครงสร้างพื้นฐาน การขนส่งและการท่องเที่ยวกำลังเดินหน้าแก้ไขระบบการรับรองแบบของรถยนต์ โดยเนื้อหาที่จะกำหนดหน้าที่ใหม่ให้ผู้ผลิตรถยนต์และผู้ผลิตชิ้นส่วนยื่นรายงานการควบคุมภายใน และให้มีการชักตัวอย่างจากรถที่ผลิตจำนวนมากหลังได้รับการรับรองแบบเพื่อยืนยันความสอดคล้องกับมาตรฐานความปลอดภัย หรือที่เรียกว่าการเฝ้าติดตามความสอดคล้องของการผลิตจำนวนมาก โดยมีกำหนดการประกาศในช่วงปลายเดือนมีนาคม 2026 และมีผลบังคับใช้ตั้งแต่เดือนเมษายน 2026 วัตถุประสงค์อยู่ที่การป้องกันการทุจริตในขั้นตอนยื่นขอการรับรองแบบ
สิ่งที่ต้องจับให้แม่นยำตรงนี้คือ นี่เป็นการแก้ไขที่เกี่ยวกับขั้นตอนของระบบการรับรองที่ชื่อว่าการรับรองแบบ และไม่ได้เป็นสิ่งที่กำหนดตัวการตรวจสอบในสายการผลิตของแต่ละโรงงานโดยตรง การแก้ไขนี้ไม่ได้ทำให้โรงงานถูกบังคับให้ทำการตรวจสอบ 100% แต่อย่างใด หากเขียนประเด็นนี้ผิดในเอกสารภายในหรือในเอกสารขออนุมัติ ก็จะกลายเป็นต้นเหตุของคำอธิบายที่ขัดแย้งกันเองในภายหลังตอนรับการตรวจประเมิน
เมื่อวางประเด็นข้างต้นไว้แล้ว ความหมายในฐานะข้อมูลเชิงบริบทก็ยังมีอยู่ ท่ามกลางการที่ขั้นตอนการรับรองแบบเข้มงวดขึ้น เป็นความจริงที่ว่ากระแสการทบทวนความเหมาะสมของการตรวจสอบทั่วทั้งห่วงโซ่อุปทานกำลังสูงขึ้น การเผื่อความเป็นไปได้ที่ความถี่ของการถูกคู่ค้าขอให้อธิบายเหตุผลรองรับวิธีการตรวจสอบจะเพิ่มขึ้นเอาไว้ด้วย จะกลายเป็นวัตถุดิบในการตัดสินใจเรื่องจังหวะเวลาของการเปลี่ยน
ผลิตภัณฑ์ที่เกี่ยวข้องกับชีวิตและความปลอดภัย
ในภาพที่กว้างกว่านั้น มีคำอธิบายว่าการตรวจสอบ 100% คือวิธีที่ตรวจผลิตภัณฑ์ที่ผลิตขึ้นทุกชิ้น และเป็นสิ่งที่จำเป็นเป็นพิเศษในผลิตภัณฑ์ที่เกี่ยวข้องกับชีวิตและความปลอดภัย ชิ้นส่วนยานยนต์เป็นตัวอย่างตัวแทนของกรณีนี้ เกณฑ์นี้นำไปใช้ได้ไม่ว่าจะอยู่ในอุตสาหกรรมใด หากตั้งต้นคิดจากคำถามว่าผลิตภัณฑ์ของบริษัทถูกนำไปใช้ที่ปลายทางใด และจะเกิดอะไรขึ้นเมื่อมันเสียหาย การตัดสินใจก็จะไม่ค่อยแกว่ง
วิธีประเมินจุดคุ้มทุนของการตรวจสอบ 100% แบบอัตโนมัติ
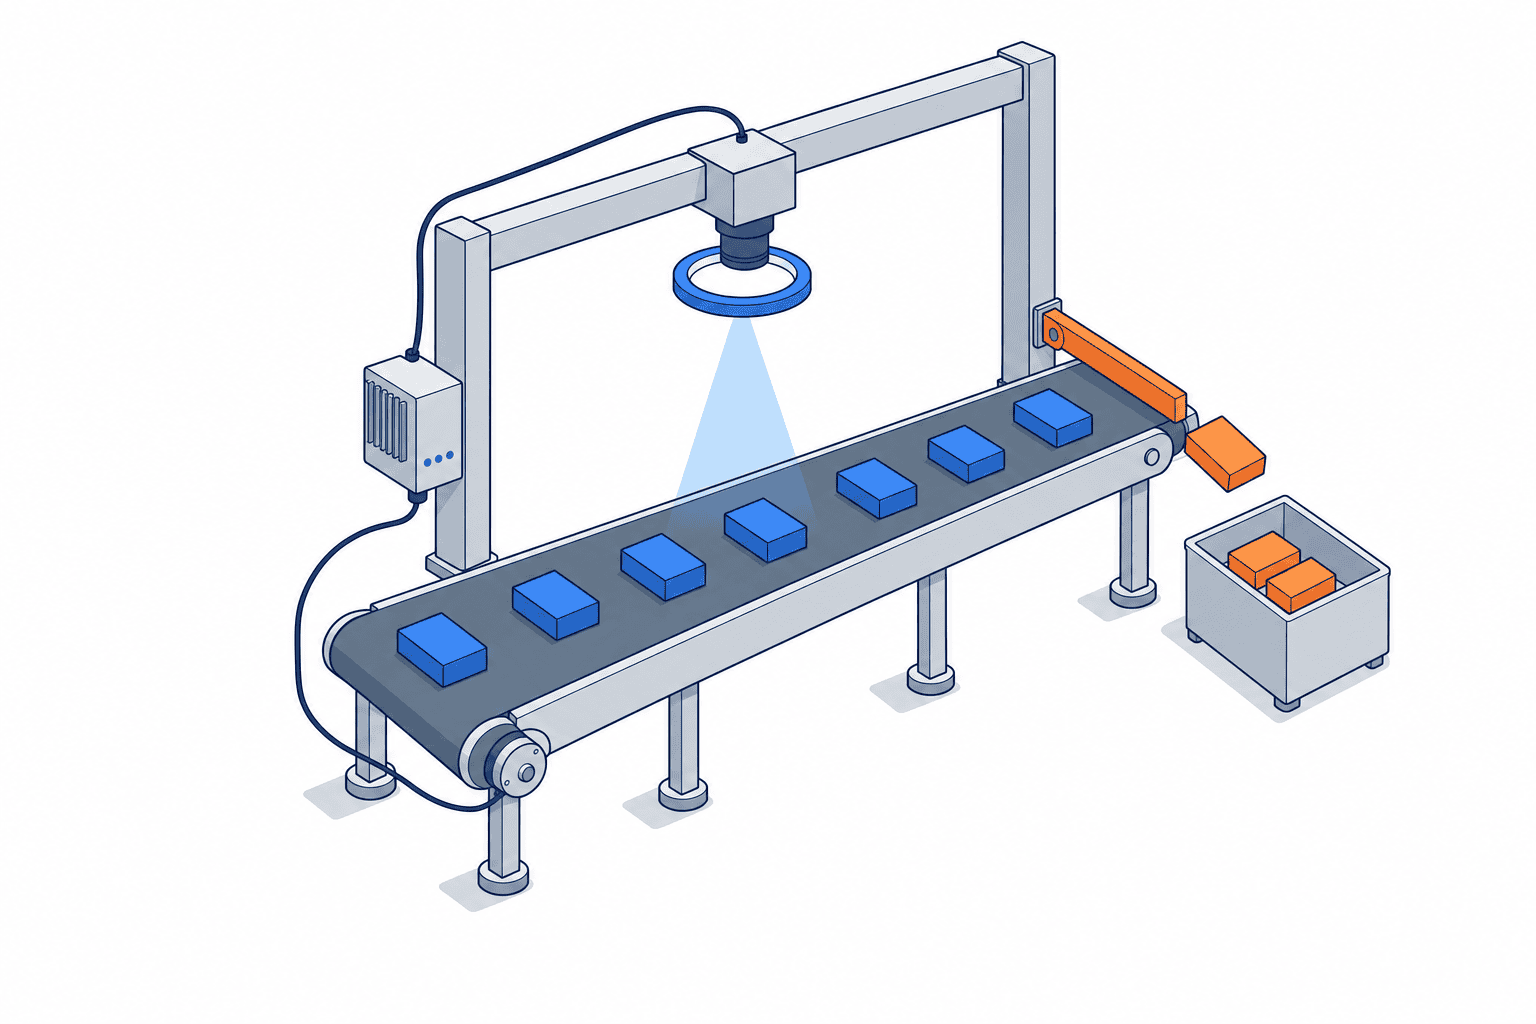
หากไม่นับกรณีที่ถูกกำหนดไว้แล้วด้วยข้อกำหนดของลูกค้า การตัดสินใจก็จะลงเอยที่โจทย์ของจุดคุ้มทุน และจุดที่โรงงานจำนวนมากสะดุดคือการประกอบตัวเลข 2 ชุดที่จะนำมาเทียบกันขึ้นมาอย่างถูกต้องไม่ได้
รายการค่าใช้จ่ายที่ประกอบขึ้นเป็นต้นทุนของการหลุดรอด
ต้นทุนของการหลุดรอดมักถูกทำให้ง่ายลงเหลือเพียงค่าใช้จ่ายในการรับมือกับการส่งคืนสินค้า แต่ในความเป็นจริงกินขอบเขตที่กว้างกว่านั้นมาก ก่อนจะยุบรวมให้เหลือตัวเลขเดียวเพื่อใช้ในเอกสารขออนุมัติ ลองเติมรายการค่าใช้จ่ายต่อไปนี้ให้ครบทีละรายการ
- ค่าใช้จ่ายในการคัดแยกทุกชิ้นที่โรงงานลูกค้าหรือที่คลังสินค้า และค่าเดินทางสำหรับงานดังกล่าว
- ค่าใช้จ่ายทางตรงของการส่งคืน การทำลายทิ้ง และการผลิตซ้ำ รวมถึงต้นทุนส่วนเพิ่มเมื่อต้องเร่งผลิตของทดแทนแบบด่วนพิเศษ
- ค่าใช้จ่ายในการดำเนินขั้นตอนขอผ่อนผันเป็นกรณีพิเศษและการขนส่งพิเศษ
- ค่าแรงของฝ่ายบริหารจัดการที่ใช้ในการรับมือการตรวจประเมินจากลูกค้าและการจัดทำรายงานการดำเนินการแก้ไข
- การเสื่อมลงของเงื่อนไขทางการค้า และการสูญเสียโอกาสรับงานใหม่ในรุ่นถัดไป
รายการสุดท้ายเป็นรายการที่มักถูกตัดออกจากการคำนวณเพราะแปลงเป็นตัวเงินได้ยาก แต่ในพื้นที่ที่การค้าดำเนินไปยาวนานอย่างชิ้นส่วนยานยนต์ รายการนี้เองที่บางครั้งกินสัดส่วนส่วนใหญ่ของความเสียหายที่แท้จริง หากแปลงเป็นตัวเงินไม่ได้ การระบุออกมาให้ชัดในฐานะวัตถุดิบของการตัดสินใจเชิงบริหารแยกออกจากกรอบตัวเงิน จะทำให้การถกเถียงในภายหลังมีสุขภาพดีกว่า
รายการค่าใช้จ่ายฝั่งการลงทุนในระบบอัตโนมัติ
ฝั่งการลงทุนก็แยกย่อยในลักษณะเดียวกัน หากตัดสินใจด้วยใบเสนอราคาของตัวเครื่องเพียงอย่างเดียว ค่าใช้จ่ายในการติดตั้งเริ่มต้นและการใช้งานจะหล่นหายไป
- ตัวเครื่อง ซึ่งหมายถึงอุปกรณ์ประกอบอย่างกล้อง ไฟส่องสว่าง เลนส์ และคอนโทรลเลอร์
- กลไกลำเลียง จิ๊ก และงานดัดแปลงสายการผลิตเดิม
- ชั่วโมงแรงงานในการติดตั้งเริ่มต้น ได้แก่ การปรับจูนเกณฑ์การตัดสินให้ตรงกัน การปรับค่าขีดแบ่ง และงานสอนเครื่อง
- ค่าใช้จ่ายในการใช้งาน ได้แก่ การบำรุงรักษา ชิ้นส่วนสิ้นเปลือง การอัปเดตโมเดลการตัดสิน และการสอนเครื่องใหม่
- ค่าใช้จ่ายในการโยกย้ายตำแหน่งและการฝึกอบรมพนักงานตรวจสอบ
ระบุรายการค่าใช้จ่ายที่ไม่หายไปแม้ทำเป็นระบบอัตโนมัติเสียก่อน
สิ่งที่ทำให้ข้อสรุปของการคำนวณจุดคุ้มทุนพลิกกลับได้ง่ายคือ การไม่ได้แยกแยะระหว่างรายการค่าใช้จ่ายที่หายไปเพราะระบบอัตโนมัติกับรายการที่ไม่หายไป แม้ทำการตรวจสอบ 100% เป็นระบบอัตโนมัติแล้ว รายการต่อไปนี้ก็ยังคงอยู่
- ชั่วโมงแรงงานของฝ่ายควบคุมคุณภาพในการรักษาตัวเกณฑ์การตรวจสอบและปรับปรุงเมื่อมีการเปลี่ยนแปลง
- ชั่วโมงแรงงานที่คนต้องมายืนยันซ้ำในส่วนของการตรวจเกิน หรือ false reject ซึ่งหมายถึงการตัดสินของดีให้เป็นของเสีย
- ชั่วโมงแรงงานในการตรวจเช็กเครื่องประจำวัน และการยืนยันความเหมาะสมของระบบการวัดเป็นระยะ
- การเตรียมงานและการสอนเครื่องใหม่เมื่อเปลี่ยนรุ่นการผลิต
โดยเฉพาะรายการที่สองซึ่งส่งผลอย่างมากต่อการประมาณผลของการลดจำนวนพนักงาน หากนำเข้าใช้งานในสภาพที่อัตราการตรวจเกินสูง กระบวนการที่คนต้องมายืนยันซ้ำกับของที่เครื่องคัดออกก็จะยังคงอยู่ และพนักงานตรวจสอบจะลดลงไม่ได้มากอย่างที่คาดไว้ นี่คือเหตุผลที่เวลาประเมินสมรรถนะของเครื่อง ต้องยืนยันอัตราการตรวจเกินควบคู่ไปด้วยเสมอ ไม่ใช่ดูเพียงอัตราการตรวจไม่พบ หากลงบัญชีชั้นค่าใช้จ่ายที่ไม่มีผลของระบบอัตโนมัติเข้าไปในฝั่งการลงทุนเพียงอย่างเดียวแล้วสรุปผล ตัวเลขจะไม่ลงตัวเมื่อใช้งานจริง
วิธีอ่านระยะเวลาคืนทุนที่มีการรายงานไว้
ในสาขาการตรวจสอบด้วยภาพโดย AI มีรายงานที่ระบุว่าสามารถบีบต้นทุนการใช้งานลงได้ 30-50% ด้วยการลดจำนวนพนักงานตรวจสอบและการเดินเครื่องแบบไร้คนในเวลากลางคืน รวมถึงคำอธิบายที่ระบุว่าเงินลงทุนเริ่มต้นในหลายกรณีคืนทุนได้ภายใน 1-2 ปี ตัวเลขเหล่านี้มีคุณค่าพอที่จะใช้อ้างอิง แต่ต้องระวังในการนำไปใช้
ตัวเลขเหล่านี้เป็นตัวเลขที่แสดงอยู่ในบทความที่แนะนำแนวโน้มของอุตสาหกรรม ไม่ใช่ผลของการสำรวจเชิงสถิติที่ระบุประชากรกลุ่มตัวอย่างและวิธีการคำนวณไว้ชัดเจน ดังนั้นจึงไม่เหมาะที่จะนำเข้าไปในเอกสารขออนุมัติของบริษัทในฐานะค่าเฉลี่ยของอุตสาหกรรม ควรหยุดไว้เพียงการแนะนำว่ามีรายงานลักษณะนี้อยู่ แล้วใช้ตัวเลขที่คำนวณใหม่โดยใส่ปริมาณการผลิตของบริษัท จำนวนพนักงานตรวจสอบในปัจจุบัน และอัตราการตรวจเกินที่คาดไว้ เป็นเหตุผลรองรับการตัดสินใจ โดยเฉพาะระยะเวลาคืนทุนที่ขึ้นกับปริมาณการผลิตอย่างมาก ในสายการผลิตแบบหลากหลายรุ่นปริมาณน้อย ข้อสมมติจะเปลี่ยนไปอย่างมาก
อย่าสลับลำดับของการตัดสินใจ
ก่อนจะเข้าสู่การคำนวณจุดคุ้มทุน มีลำดับที่ควรตรวจสอบก่อน หากเดินตามลำดับต่อไปนี้ จะลดการขอใบเสนอราคาที่สูญเปล่าลงได้
- ยืนยันว่าใน Customer Specific Requirements ของคู่ค้ามีการระบุวิธีการตรวจสอบไว้หรือไม่
- ทำให้อธิบายได้ด้วยภาษาของมาตรฐานว่า ด้วยเงื่อนไขการสุ่มตรวจในปัจจุบัน ยังเหลือช่องว่างของการหลุดรอดในเชิงสถิติมากน้อยเพียงใด
- รวบรวมมูลค่าความเสียหายจริงตามรายการค่าใช้จ่ายข้างต้น สำหรับเหตุการณ์การหลุดรอดที่เกิดขึ้นในไม่กี่ปีที่ผ่านมา
- แจกแจงโหมดความบกพร่องของกระบวนการเป้าหมาย และประมาณสัดส่วนของโหมดที่ตรวจจับได้ด้วยการตรวจสอบภาพหรือมิติ
- จากนั้นจึงขอใบเสนอราคาโดยประมาณจากฝั่งเครื่อง แล้วคำนวณระยะเวลาคืนทุน
หากข้ามข้อที่ 4 ไป จะเกิดสถานการณ์หลังนำเข้าใช้งานที่ว่าใส่เครื่องเข้าไปแล้วแต่การหลุดรอดก็ยังไม่หยุด เพราะหากสาเหตุหลักคือโหมดความบกพร่องที่ตรวจจับไม่ได้ ต่อให้เปลี่ยนไปใช้การตรวจสอบ 100% การหลุดรอดก็ไม่ลดลง
ปัจจัยทางเทคโนโลยีที่ทำให้การเปลี่ยนจากการสุ่มตรวจเป็นไปได้
เหตุผลใหญ่ที่สุดที่ทำให้การตรวจสอบ 100% ไม่สมจริงในอดีตคือ การตรวจสอบด้วยแรงงานคนตามความเร็วของสายการผลิตไม่ทัน ข้อจำกัดนี้กำลังเปลี่ยนไปในช่วงไม่กี่ปีมานี้
การประมวลผลภาพและ Edge AI ที่ซิงก์กับความเร็วสายการผลิต
หากใช้อุปกรณ์ Edge AI การตรวจสอบ 100% ที่ซิงก์กับความเร็วของสายการผลิตก็เป็นไปได้ในทางเทคนิค มีการระบุว่ากรณีที่เปลี่ยนสายการผลิตซึ่งเดิมใช้การสุ่มตรวจไปเป็นการตรวจสอบ 100% เพื่อลดความเสี่ยงของการหลุดรอดของเสียกำลังเพิ่มขึ้น เบื้องหลังของเรื่องนี้คือการทำให้การประมวลผลการตัดสินจบภายในอุปกรณ์ที่หน้างาน จึงเลี่ยงความหน่วงของการสื่อสารและส่งผลการตัดสินกลับได้ภายในรอบเวลาการผลิต หรือ takt time
อย่างไรก็ตาม การที่เป็นไปได้ในทางเทคนิคกับการที่ใช้ได้จริงในสายการผลิตของบริษัทตัวเองเป็นคนละเรื่องกัน เงื่อนไขอย่างเช่น เมื่อเทียบกับ takt time แล้วจะแบ่งเวลาให้การถ่ายภาพและการตัดสินได้มากเพียงใด ท่าทางของชิ้นงานระหว่างลำเลียงนิ่งได้แค่ไหน สภาพแสงผันแปรตามฤดูกาลหรือช่วงเวลาของวันหรือไม่ ล้วนต้องยืนยันเป็นรายกรณี ส่วนนี้คือส่วนที่คิดจบบนโต๊ะไม่ได้ และจำเป็นต้องมีการทดสอบยืนยันโดยนำชิ้นงานตัวอย่างจริงเข้าไปทดลอง
ต้นทุนการนำเข้าใช้งานที่ลดลง
มีการระบุว่าต้นทุนการนำการตรวจสอบด้วยภาพโดย AI เข้าใช้งานลดลงในช่วงไม่กี่ปีมานี้ และมีบริการแบบคลาวด์ที่ค่าใช้จ่ายราวหลักหมื่นเยนต่อเดือนปรากฏขึ้นมาด้วย ทำให้ผู้ผลิตขนาดกลางและขนาดย่อมนำเข้าใช้งานได้ง่ายขึ้น หมายความว่าตัวเลือกที่เริ่มต้นแบบเป็นขั้นเป็นตอนได้มีเพิ่มมากขึ้น
การเปลี่ยนแปลงนี้เปลี่ยนธรรมชาติของการตัดสินใจเปลี่ยนวิธีตรวจสอบด้วย ในอดีตเพราะเป็นการตัดสินใจลงทุนก้อนใหญ่ครั้งเดียว จึงต้องการความแน่นอนสูง และผลลัพธ์คือมักถูกเลื่อนออกไป แต่หากเริ่มแบบเป็นขั้นเป็นตอนได้ ก็เลือกวิธีเดินหน้าแบบที่เปลี่ยนไปใช้การตรวจสอบ 100% นำร่องเพียงกระบวนการเดียวก่อน วัดอัตราการตรวจเกินและผลของการลดพนักงานที่เกิดขึ้นจริง แล้วค่อยขยายผลไปยังกระบวนการอื่นได้ สำหรับขั้นตอนการนำเข้าใช้งานที่เป็นรูปธรรมและแนวคิดเรื่องค่าใช้จ่ายของการตรวจสอบด้วยภาพโดย AI เราได้จัดระเบียบไว้แยกต่างหากในคู่มือการนำการตรวจสอบด้วยภาพโดย AI เข้าใช้งาน
การเลือกเครื่องเป็นคนละโจทย์กับการตัดสินใจเปลี่ยน
อนึ่ง ประเด็นฝั่งการจัดซื้ออย่างเช่น จะเลือกเครื่องของผู้ผลิตรายใด จะเขียนเอกสารข้อกำหนดความต้องการอย่างไร จะออกแบบการตรวจรับที่โรงงานผู้ผลิต หรือ FAT (factory acceptance test) และการตรวจรับหลังติดตั้งที่หน้างาน หรือ SAT (site acceptance test) อย่างไร ควรคิดแยกออกจากการตัดสินใจว่าจะเปลี่ยนหรือไม่ หากเริ่มเปรียบเทียบใบเสนอราคาก่อนที่การตัดสินใจจะนิ่ง ก็จะกลายเป็นการตัดสินด้วยราคาเพียงอย่างเดียวทั้งที่แกนการเปรียบเทียบยังไม่ชัด สำหรับวิธีเดินหน้าในขั้นตอนการจัดซื้อ เราได้รวบรวมไว้ในคู่มือการคัดเลือกผู้ผลิตเครื่องตรวจสอบ
ปัญหาที่ไม่ได้ถูกแก้แม้เปลี่ยนไปใช้การตรวจสอบ 100%
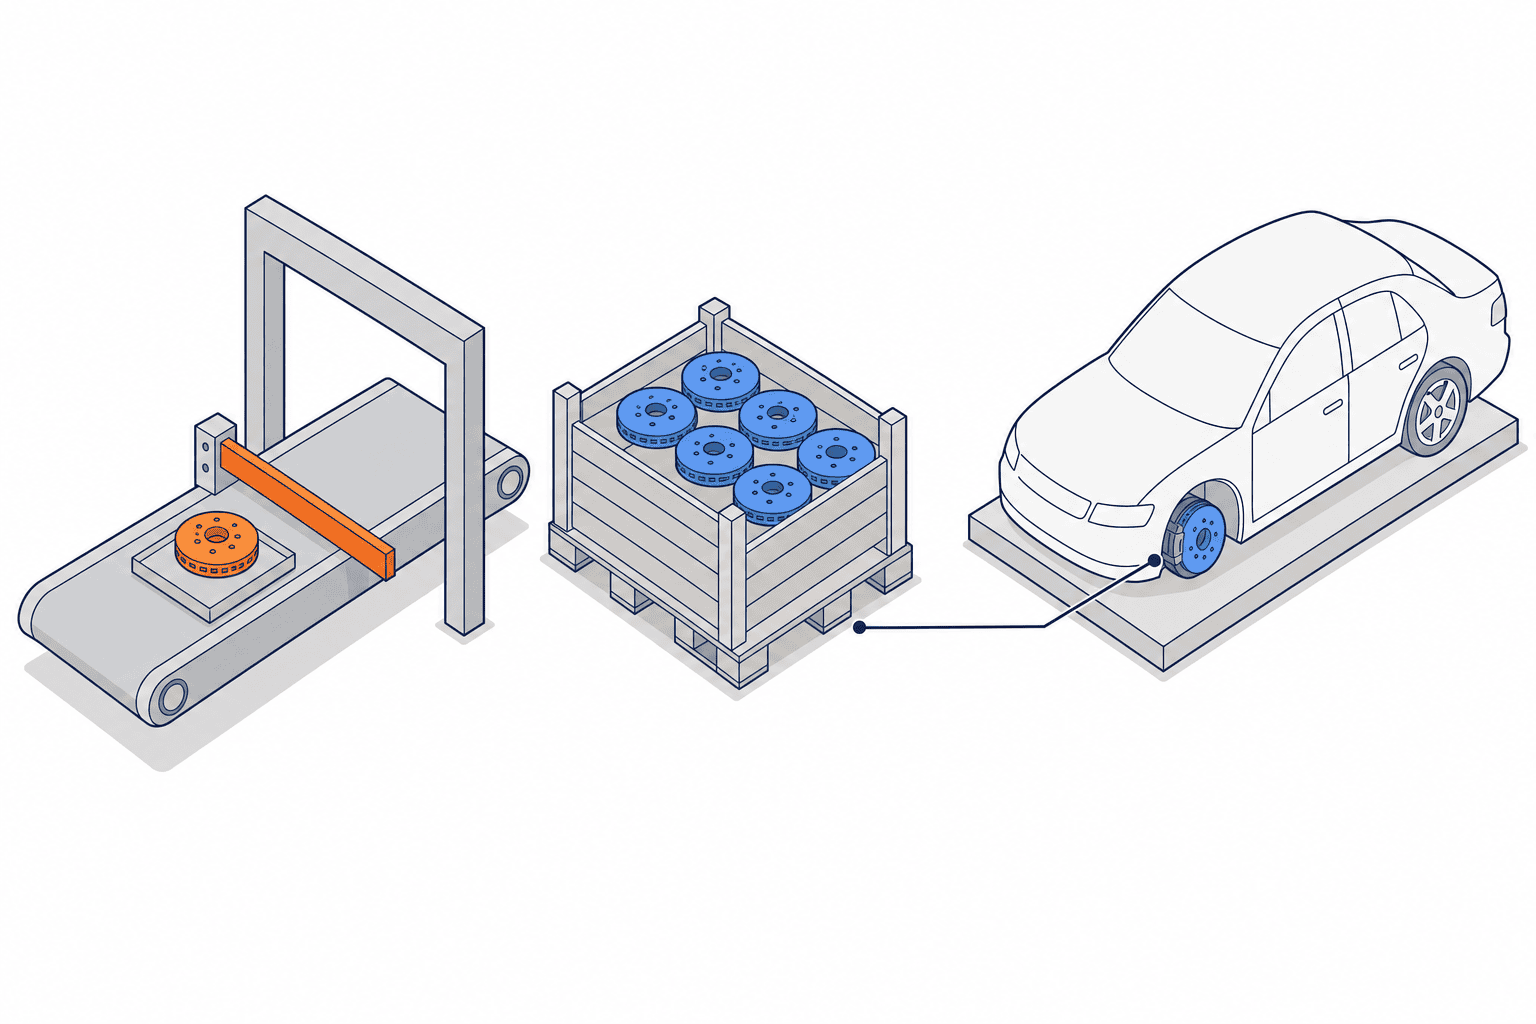
ปัญหาที่โรงงานซึ่งตัดสินใจเปลี่ยนแล้วต้องเผชิญหลังการนำเข้าใช้งาน มีความคล้ายคลึงกันในระดับหนึ่ง หากรับรู้ไว้ล่วงหน้า การประมาณผลตอบแทนจากการลงทุนก็จะสมจริงขึ้น
หากอธิบายเกณฑ์การตรวจสอบออกมาเป็นถ้อยคำไม่ได้ ก็ทำเป็นระบบอัตโนมัติไม่ได้
การตรวจสอบด้วยคนมีการตัดสินที่ไม่ได้ถูกเขียนเป็นลายลักษณ์อักษรรวมอยู่เป็นจำนวนมาก การตัดสินอย่างเช่น รอยนี้ยอมรับได้ คราบนี้ไม่ผ่าน ถ้าอยู่ตำแหน่งนี้ก็ไม่มีปัญหา อยู่ในหัวของผู้ชำนาญงาน การจะทำให้เป็นระบบอัตโนมัติ ต้องแสดงสิ่งเหล่านี้ออกมาเป็นค่าขีดแบ่งให้ได้
งานนี้ไม่ใช่สิ่งที่ผู้ผลิตเครื่องทำแทนได้ และจำเป็นต้องมีฝ่ายควบคุมคุณภาพของบริษัทเองเป็นผู้นำ และในหลายกรณี ระหว่างกระบวนการนี้จะพบว่าเกณฑ์การตรวจสอบของบริษัทเองไม่ตรงกันระหว่างแผนกหรือระหว่างบุคคล การเผื่อไว้ว่าชั่วโมงแรงงานที่แท้จริงของโครงการระบบอัตโนมัติจะถูกใช้ไปกับส่วนนี้เป็นสัดส่วนไม่น้อย เป็นแนวทางที่ปลอดภัยกว่า
การตรวจเกินกับการตรวจไม่พบเป็นความสัมพันธ์แบบได้อย่างเสียอย่าง
หากตั้งค่าขีดแบ่งของการตัดสินให้เข้มงวดขึ้น การตรวจไม่พบจะลดลง แต่การตรวจเกินจะเพิ่มขึ้น หากผ่อนลงก็จะกลับกัน การเปลี่ยนไปใช้การตรวจสอบ 100% ไม่ได้ทำให้ความสัมพันธ์นี้หายไป การจะยอมรับความผิดพลาดแบบใดได้ถึงระดับใด เป็นการตัดสินใจเชิงบริหารที่ต้องกำหนดจากการใช้งานของผลิตภัณฑ์และข้อกำหนดของลูกค้า
สิ่งที่อันตรายคือการที่การตั้งค่านี้ค่อย ๆ เปลี่ยนไปอย่างเงียบ ๆ ระหว่างการใช้งาน เมื่อการตรวจเกินมีมากจนหน้างานเดือดร้อน ก็จะเกิดแรงกดดันให้ผ่อนค่าขีดแบ่งลง จำเป็นต้องกำหนดตั้งแต่ตอนนำเข้าใช้งานว่าใครมีอำนาจระดับใดในการเปลี่ยนค่าขีดแบ่ง และจะเก็บประวัติการเปลี่ยนแปลงไว้อย่างไร
รูปแบบที่พบบ่อยของการหลุดรอดทั้งที่ตรวจสอบ 100% แล้ว
การตรวจสอบ 100% ไม่ใช่กลไกที่ทำให้การหลุดรอดเป็นศูนย์ การหลุดรอดยังเกิดขึ้นได้ในรูปแบบต่อไปนี้
- หัวข้อการตรวจสอบไม่ครอบคลุมโหมดความบกพร่องที่เกิดขึ้นจริง ทำให้ข้อบกพร่องที่อยู่นอกขอบเขตการตรวจผ่านไปได้
- ของเสียเกิดขึ้นในกระบวนการที่อยู่หลังกระบวนการตรวจสอบ เช่น การบรรจุหีบห่อหรือการลำเลียง
- ค่าขีดแบ่งถูกผ่อนลงระหว่างการใช้งาน ทำให้บันทึกระบุว่าเป็นการตรวจสอบ 100% แต่กำลังในการตรวจจับที่แท้จริงลดลง
- ไม่ทันสังเกตความผิดปกติหรือการเปลี่ยนแปลงตามเวลาของตัวเครื่องตรวจสอบ ทำให้เครื่องให้ผลการตัดสินที่ผิดต่อเนื่องไป
ในฐานะมาตรการรับมือรายการที่สี่ จำเป็นต้องมีกลไกการตรวจเช็กประจำวันและการยืนยันความเหมาะสมของระบบการวัดเป็นระยะสำหรับตัวเครื่องตรวจสอบด้วย หากเป็นการตรวจสอบด้วยแรงงานคน ผู้ปฏิบัติงานยังมีโอกาสรู้สึกผิดสังเกต แต่เครื่องจะให้ผลการตัดสินที่ผิดต่อไปอย่างเงียบ ๆ การทำการตรวจสอบ 100% แบบอัตโนมัติจึงเป็นงานของการออกแบบกระบวนการตรวจสอบเสียใหม่ โดยให้ตัวกระบวนการตรวจสอบเองกลายเป็นสิ่งที่ต้องถูกบริหารจัดการด้วย
กระบวนการที่ควรคงการสุ่มตรวจไว้
การเปลี่ยนไปใช้การตรวจสอบ 100% ไม่ได้แปลว่าการสุ่มตรวจจะไม่จำเป็นอีกต่อไป หัวข้อที่ต้องใช้การทดสอบแบบทำลาย หัวข้อที่การวัดใช้เวลานาน และหัวข้อที่ใกล้เคียงกับการประเมินด้วยประสาทสัมผัสซึ่งเครื่องทดแทนไม่ได้ จะยังคงใช้การสุ่มตรวจต่อไป การมองว่าการเปลี่ยนไม่ใช่เรื่องทั้งหมดหรือไม่มีเลย แต่เป็นการออกแบบที่เลือกวิธีการแยกตามแต่ละกระบวนการ จะตรงกับสภาพความเป็นจริงมากกว่า
ประเด็นที่เพิ่มขึ้นมาสำหรับฐานการผลิตในไทยและอาเซียน
มีบางส่วนที่ตัดสินใจด้วยกรอบเดียวกับในญี่ปุ่นไม่ได้สำหรับฐานการผลิตในพื้นที่
ข้อสมมติเรื่องค่าแรงของพนักงานตรวจสอบกำลังขยับ
การจะเก็บทางเลือกของการตรวจสอบ 100% ด้วยแรงงานคนไว้ได้หรือไม่ ขึ้นอยู่กับระดับของค่าแรง ค่าจ้างขั้นต่ำของไทยมีการปรับทั่วประเทศในเดือนมกราคม 2025 และในเดือนกรกฎาคม 2025 มีการปรับให้เป็นอัตราเดียวกันที่ 400 บาทต่อวันในกรุงเทพมหานคร ในปี 2026 ยังคงตรึงอัตราไว้ต่อเนื่องเนื่องจากภาวะค่าครองชีพสูงด้วย แต่มีการมองกันมากว่ามีแนวโน้มจะปรับให้เป็นอัตราเดียวกันที่ 400 บาททั่วประเทศภายในปี 2026 ส่วนอัตราการขึ้นค่าจ้างของบริษัทญี่ปุ่นก็อยู่ในแนวโน้มขาขึ้นเช่นกัน โดยอยู่ที่ 3.8% ในปี 2023 เป็น 4.58% ในปี 2024 และคาดการณ์ที่ 4.64% ในปี 2025
การเปลี่ยนแปลงของระดับค่าแรงเพียงอย่างเดียวไม่ได้ตัดสินว่าควรทำระบบอัตโนมัติหรือไม่ แต่หากยังใช้การคำนวณที่ตั้งอยู่บนค่าแรงเมื่อ 5 ปีก่อนวนซ้ำอยู่ ก็จำเป็นต้องปรับให้เป็นปัจจุบัน โดยเฉพาะเมื่อวางแผนการรักษาการตรวจสอบ 100% ด้วยแรงงานคนไว้เป็นตัวเปรียบเทียบ กรุณาปรับทั้งจำนวนพนักงานและระดับค่าจ้างให้เป็นค่าปัจจุบัน
สิ่งที่ถูกถามในการตรวจประเมินจากลูกค้าคือบันทึกของการตัดสินใจ
ในการตรวจประเมินจากลูกค้าที่โรงงานในพื้นที่ บางครั้งสิ่งที่ถูกถามไม่ใช่ตัววิธีการตรวจสอบ แต่เป็นบันทึกของการตัดสินใจว่าทำไมจึงเลือกวิธีนั้น แม้ในกรณีที่ใช้การสุ่มตรวจต่อไป หากมีเหตุผลรองรับเงื่อนไขการสุ่มตรวจ การใช้งานจริงของการสลับระดับความเข้มของการตรวจสอบ และประวัติการทบทวนเมื่อเกิดเหตุการณ์การหลุดรอดเก็บไว้ คำอธิบายก็เป็นที่ยอมรับได้ ในทางกลับกัน ต่อให้เปลี่ยนไปใช้การตรวจสอบ 100% แล้ว หากไม่มีเหตุผลรองรับการตั้งค่าขีดแบ่งเหลือไว้ ก็จะกลายเป็นประเด็นที่ถูกชี้ให้แก้ไข
จัดระบบการบำรุงรักษาในพื้นที่ได้หรือไม่
คำถามว่าใครจะรับผิดชอบการบำรุงรักษาหลังนำเครื่องเข้าใช้งานเป็นประเด็นที่หนักกว่าเมื่อเทียบกับในญี่ปุ่น หากการอัปเดตโมเดลการตัดสิน การเปลี่ยนชิ้นส่วนไฟส่องสว่าง และการสอนเครื่องเมื่อเพิ่มรุ่นการผลิต ทำให้จบในพื้นที่ไม่ได้ การเดินเครื่องก็จะหยุด ก่อนจะเข้าสู่การเปรียบเทียบสมรรถนะของเครื่อง เราขอแนะนำให้ยืนยันระบบสนับสนุนในพื้นที่ และการแบ่งขอบเขตที่บริษัทตัวเองรับมือได้ไว้ก่อน
ลำดับของการเดินหน้าตัดสินใจเปลี่ยน
เราขอสรุปเนื้อหาที่ผ่านมาให้อยู่ในรูปของวิธีเดินหน้าจริง
- ยืนยัน Customer Specific Requirements ของคู่ค้าแต่ละราย แล้วคัดกรองว่ามีการระบุวิธีการตรวจสอบไว้หรือไม่
- ตรวจสอบเงื่อนไขการสุ่มตรวจในปัจจุบัน และว่าการสลับระดับความเข้มของการตรวจสอบดำเนินไปตามที่มาตรฐานกำหนดหรือไม่
- รวบรวมความเสียหายแยกตามรายการค่าใช้จ่ายตั้งแต่ค่าคัดแยกจนถึงการสูญเสียโอกาส สำหรับเหตุการณ์การหลุดรอดในไม่กี่ปีที่ผ่านมา
- แจกแจงโหมดความบกพร่องของกระบวนการเป้าหมาย และประมาณขอบเขตที่ตรวจจับได้ด้วยการตรวจสอบภาพหรือมิติ
- ยืนยันว่าขอบเขตที่ตรวจจับได้ครอบคลุมปัจจัยหลักของการหลุดรอดหรือไม่ หากไม่ครอบคลุม ให้จัดลำดับความสำคัญไปที่การปรับปรุงกระบวนการก่อน
- เลือกกระบวนการเดียวเป็นเป้าหมายนำร่อง วัดอัตราการตรวจเกินและผลของการลดพนักงานจริง แล้วจึงตัดสินใจขยายผล
หากเดินหน้าตามลำดับนี้ เมื่อถึงจุดที่เข้าสู่การเปรียบเทียบเครื่อง ก็จะอยู่ในสภาพที่กำหนดเป็นตัวเลขไว้แล้วว่าต้องการตรวจจับอะไร และลงทุนได้ถึงเท่าใดจึงจะคุ้ม
คำถามที่พบบ่อย
ควรเลือกการตรวจสอบ 100% หรือการสุ่มตรวจ
ไม่มีคำตอบที่ถูกต้องแบบเดียวกันทุกกรณี และการตัดสินใจถูกกำหนดด้วย 3 ประเด็น ประเด็นแรกคือ ใน Customer Specific Requirements ของคู่ค้ามีการระบุวิธีการตรวจสอบไว้หรือไม่ หากมีการระบุ สิ่งนั้นมาก่อน ประเด็นที่สองคือ มูลค่าความเสียหายเมื่อของเสีย 1 ชิ้นหลุดรอดไป ใหญ่เพียงใดเมื่อเทียบกับค่าใช้จ่ายของการตรวจสอบ 100% ในผลิตภัณฑ์ที่เกี่ยวข้องกับชีวิตและความปลอดภัย สัดส่วนนี้จะสุดขั้ว ประเด็นที่สามคือ โหมดความบกพร่องที่เป็นเป้าหมายตรวจจับได้ด้วยเครื่องหรือไม่ หากตรวจจับไม่ได้ ต่อให้เปลี่ยนไปใช้การตรวจสอบ 100% การหลุดรอดก็ไม่หยุด หากยืนยัน 3 ประเด็นนี้ไปตามลำดับ ในหลายกรณีข้อสรุปจะถูกกำหนดขึ้นเองโดยธรรมชาติ
หากให้พูดสั้น ๆ ความต่างระหว่างการสุ่มตรวจกับการตรวจสอบ 100% คืออะไร
สิ่งที่รับประกันต่างกัน การสุ่มตรวจเป็นวิธีที่แสดงว่าระดับคุณภาพของล็อตถูกตัดสินว่ายอมรับได้ แต่ไม่ได้แสดงว่าในล็อตนั้นไม่มีของที่ไม่เป็นไปตามข้อกำหนดปนอยู่แม้แต่ 1 ชิ้น ส่วนการตรวจสอบ 100% เหลือไว้ซึ่งข้อเท็จจริงที่ว่าชิ้นงานทุกชิ้นได้รับการตัดสินในหัวข้อตรวจสอบนั้น จากความต่างนี้จึงเกิดความต่างของความละเอียดของบันทึกและรูปแบบการเพิ่มขึ้นของต้นทุน ชั่วโมงแรงงานของการสุ่มตรวจแทบคงที่แม้ปริมาณการผลิตเพิ่มขึ้น แต่การตรวจสอบ 100% ด้วยแรงงานคนเพิ่มขึ้นตามสัดส่วนของปริมาณการผลิต
หากนำเครื่องตรวจสอบด้วยภาพเข้ามา จะเปลี่ยนไปใช้การตรวจสอบ 100% ได้หรือไม่
การนำเครื่องเข้ามาเป็นเงื่อนไขจำเป็น แต่ไม่ใช่เงื่อนไขเพียงพอ การที่การเปลี่ยนจะสำเร็จได้ ต้องมี 4 ข้อนี้ครบ ได้แก่ โหมดความบกพร่องที่เป็นเป้าหมายตรวจจับได้ด้วยภาพ การถ่ายภาพและการตัดสินอยู่ภายใน takt time เกณฑ์การตัดสินถูกอธิบายออกมาเป็นค่าขีดแบ่ง และจำนวนพนักงานลดลงได้แม้รวมกระบวนการยืนยันซ้ำการตรวจเกินเข้าไปแล้ว โดยเฉพาะข้อที่สามเป็นงานที่ฝ่ายควบคุมคุณภาพของบริษัทเองต้องเป็นผู้นำ และผู้ผลิตเครื่องทำแทนไม่ได้ ในการทดสอบยืนยันก่อนนำเข้าใช้งาน กรุณายืนยันทั้งอัตราการตรวจจับและอัตราการตรวจเกินโดยใช้ชิ้นงานตัวอย่างจริง
หากเปลี่ยนไปใช้การตรวจสอบ 100% แล้ว บันทึกของการสุ่มตรวจจะไม่จำเป็นอีกหรือไม่
ไม่ได้กลายเป็นไม่จำเป็น หัวข้อที่ต้องใช้การทดสอบแบบทำลาย และหัวข้อที่เครื่องทดแทนไม่ได้ จะยังคงใช้การสุ่มตรวจต่อไป นอกจากนี้ เพื่อยืนยันว่าเครื่องตรวจสอบตัดสินอย่างถูกต้องหรือไม่ การคงการตรวจซ้ำแบบสุ่มด้วยคนไว้ก็เป็นแนวทางที่ใช้กันทั่วไป กรุณามองว่าการตรวจสอบ 100% แบบอัตโนมัติไม่ใช่ความพยายามที่จะยกเลิกการสุ่มตรวจ แต่เป็นการเปลี่ยนไปสู่การออกแบบที่เลือกวิธีการแยกตามแต่ละกระบวนการ
สรุป
เมื่อพิจารณาการตรวจสอบ 100% แบบอัตโนมัติ คำถามแรกไม่ใช่การคัดเลือกเครื่อง แต่คือการยืนยันว่าการสุ่มตรวจที่ใช้อยู่ในปัจจุบันรับประกันอะไรอยู่ การสุ่มตรวจเป็นวิธีที่ตัดสินว่าระดับคุณภาพของล็อตยอมรับได้หรือไม่ โดยอิงตาม ISO 2859-1 และ JIS Z 9015-1 และถูกออกแบบให้สลับระหว่างการตรวจแบบปกติ แบบเข้มงวด และแบบผ่อนคลายไปตามผลงานจริง การที่ล็อตซึ่งผ่านการตัดสินอาจมีของที่ไม่เป็นไปตามข้อกำหนดปนอยู่ได้ เป็นคุณสมบัติเชิงโครงสร้างของวิธีนี้
การตัดสินใจเปลี่ยนถูกกำหนดผ่าน 3 เส้นทาง กรณีที่วิธีการตรวจสอบถูกระบุไว้ใน Customer Specific Requirements ของ IATF 16949 อย่างเช่นชิ้นส่วนยานยนต์ การตัดสินใจจะถูกกำหนดในที่ที่แยกจากการคำนวณกำไรขาดทุนภายในบริษัท ในญี่ปุ่น การแก้ไขระบบที่กำหนดหน้าที่ยื่นรายงานการควบคุมภายในและการเฝ้าติดตามความสอดคล้องของการผลิตจำนวนมากสำหรับระบบการรับรองแบบของรถยนต์ โดยมีกำหนดการประกาศในช่วงปลายเดือนมีนาคม 2026 และมีผลบังคับใช้ตั้งแต่เดือนเมษายน 2026 แต่นี่เป็นการแก้ไขที่เกี่ยวกับขั้นตอนของระบบการรับรอง และไม่ได้เป็นสิ่งที่บังคับให้โรงงานทำการตรวจสอบ 100% ส่วนในพื้นที่อื่นนอกเหนือจากนั้น แกนของการตัดสินใจคือจุดคุ้มทุนระหว่างต้นทุนของการหลุดรอดกับเงินลงทุนในระบบอัตโนมัติ
ในด้านเทคโนโลยี Edge AI ทำให้การตรวจสอบ 100% ที่ซิงก์กับความเร็วของสายการผลิตเป็นไปได้ และมีบริการแบบคลาวด์ที่ค่าใช้จ่ายราวหลักหมื่นเยนต่อเดือนปรากฏขึ้นมา ทำให้กำแพงของการนำเข้าใช้งานต่ำลง มีรายงานที่ระบุว่าบีบต้นทุนการใช้งานลงได้ 30-50% และเงินลงทุนเริ่มต้นในหลายกรณีคืนทุนได้ภายใน 1-2 ปี แต่ตัวเลขเหล่านี้เป็นตัวเลขที่ถูกแนะนำไว้ในบทความแนวโน้มอุตสาหกรรม กรุณาตัดสินใจด้วยตัวเลขที่คำนวณใหม่โดยใส่ปริมาณการผลิตและอัตราการตรวจเกินของบริษัทเอง และโจทย์อย่างการอธิบายเกณฑ์การตรวจสอบออกมาเป็นถ้อยคำ ความสัมพันธ์แบบได้อย่างเสียอย่างระหว่างการตรวจเกินกับการตรวจไม่พบ การบริหารการเปลี่ยนแปลงค่าขีดแบ่ง และการตรวจเช็กตัวเครื่องเอง ล้วนยังคงอยู่แม้ทำเป็นระบบอัตโนมัติแล้ว
ประเด็นอย่างเช่น ในกระบวนการของบริษัทควรใช้การสุ่มตรวจต่อไปหรือควรเปลี่ยนไปใช้การตรวจสอบ 100% และโหมดความบกพร่องใดที่ตรวจจับได้ด้วยเครื่อง เป็นส่วนที่ตัดสินได้ยากหากไม่ได้ดูเกณฑ์การตรวจสอบและเหตุการณ์การหลุดรอดจริงประกอบ เรารับปรึกษาแม้เพียงการจัดระเบียบข้อมูลในขั้นพิจารณา หรือการตรวจสอบเงื่อนไขการสุ่มตรวจในปัจจุบันเท่านั้น จึงอยากขอให้เล่าสถานการณ์ปัจจุบันให้เราฟังก่อน ติดต่อได้ที่หน้าติดต่อเรา
แหล่งอ้างอิง
- JIS Z 9015-1 ขั้นตอนการชักตัวอย่างเพื่อการตรวจสอบเชิงคุณลักษณะ — ตัวบทของมาตรฐานอุตสาหกรรมญี่ปุ่นที่อ้างอิงตาม ISO 2859-1 ข้อกำหนดของขั้นตอนการสุ่มตรวจแบบที่ใช้ AQL เป็นดัชนี (ภาษาญี่ปุ่น)
- คำอธิบายวิธีการสุ่มตรวจ – Yachiyo Solutions — แนวคิดพื้นฐานของการสุ่มตรวจ และการสลับโหมด 3 ประเภทคือการตรวจแบบปกติ แบบเข้มงวด และแบบผ่อนคลาย ตามผลการตัดสินผ่านของล็อตในช่วงที่ผ่านมา (ภาษาญี่ปุ่น)
- คำอธิบายการตรวจสอบ 100% – Smart F — การตรวจสอบ 100% คือวิธีที่ตรวจผลิตภัณฑ์ที่ผลิตขึ้นทุกชิ้น และจำเป็นเป็นพิเศษในผลิตภัณฑ์ที่เกี่ยวข้องกับชีวิตและความปลอดภัย (ภาษาญี่ปุ่น)
- Customer Specific Requirements – IATF Global Oversight — รายการและสถานะของข้อกำหนดเฉพาะของลูกค้าที่ผู้ผลิตรถยนต์แต่ละรายกำหนดไว้ภายใต้ IATF 16949
- วิธีที่ซัพพลายเออร์ยานยนต์ทำให้สอดคล้องกับข้อกำหนดของ IATF 16949 – Net-Inspect — การที่ซัพพลายเออร์ต้องทำให้สอดคล้องกับข้อกำหนดเฉพาะของลูกค้าเพิ่มเติมจากตัวมาตรฐาน และการที่การหลุดรอดของความบกพร่องด้านคุณภาพถือเป็นความเสี่ยงร้ายแรงที่นำไปสู่การเรียกคืนผลิตภัณฑ์ การหยุดการผลิต และความสูญเสียทางการเงิน
- การทบทวนระบบการรับรองแบบของรถยนต์ – สมาคมอุตสาหกรรมตัวถังรถยนต์แห่งญี่ปุ่น — การแก้ไขระบบที่กำหนดหน้าที่ยื่นรายงานการควบคุมภายในและการเฝ้าติดตามความสอดคล้องของการผลิตจำนวนมาก โดยมีกำหนดการประกาศในช่วงปลายเดือนมีนาคม 2026 และมีผลบังคับใช้ตั้งแต่เดือนเมษายน 2026 (ภาษาญี่ปุ่น)
- เปรียบเทียบบริการ AI ตรวจสอบด้วยภาพสำหรับภาคการผลิต – AI Market — แนวโน้มอุตสาหกรรมเรื่องต้นทุนการนำการตรวจสอบด้วยภาพโดย AI เข้าใช้งานที่ลดลง การปรากฏของบริการแบบคลาวด์ราคาราวหลักหมื่นเยนต่อเดือน และการตรวจสอบ 100% ที่ซิงก์กับความเร็วสายการผลิตด้วย Edge AI (ภาษาญี่ปุ่น)
- คำอธิบายการตรวจสอบด้วยภาพโดย AI ในภาคการผลิต – koromo — ค่าที่รวบรวมจากบทความแนวโน้มอุตสาหกรรมเรื่องการบีบต้นทุนการใช้งานลง 30-50% ด้วยการลดพนักงานตรวจสอบและการเดินเครื่องไร้คนในเวลากลางคืน และระยะเวลาคืนทุนของเงินลงทุนเริ่มต้นที่ 1-2 ปี (ภาษาญี่ปุ่น)
- ค่าจ้างขั้นต่ำและแนวโน้มค่าจ้างของไทย – สำนักงานบัญชี Kuno — การปรับค่าจ้างขั้นต่ำทั่วประเทศของไทยในเดือนมกราคม 2025 การปรับให้เป็นอัตราเดียวกันที่ 400 บาทต่อวันในกรุงเทพมหานครในเดือนกรกฎาคม 2025 และความเคลื่อนไหวของอัตราการขึ้นค่าจ้างของบริษัทญี่ปุ่น (ภาษาญี่ปุ่น)
- คำอธิบายด้านกฎหมายและแรงงานของไทย – Tilleke and Gibbins — คำอธิบายเกี่ยวกับความเคลื่อนไหวของการปรับค่าจ้างขั้นต่ำในประเทศไทย (ภาษาญี่ปุ่น)


