


Trong một dự án triển khai máy CNC, khoảng thời gian thực sự cần rút ngắn không chỉ là số ngày từ lúc đặt hàng đến khi máy được giao. Quan trọng hơn là thời gian từ khi lắp máy đến lúc bộ phận chất lượng phê duyệt sản phẩm đầu tiên đúng bản vẽ. Thế nhưng nhiều hồ sơ mua máy chỉ dừng ở hành trình trục, tốc độ trục chính, số lượng dao và độ chính xác định vị. Phiên bản bản vẽ, dữ liệu CAM, chương trình NC, đồ gá, dao cụ, phương pháp đo, giao diện MES/DNC và bằng chứng FAT/SAT chỉ được gom lại sau khi máy đã đến. Nếu lúc đó mới phát hiện các điểm không khớp, máy mới đắt tiền sẽ trở thành một tài sản “chạy được nhưng chưa làm ra sản phẩm bán được”.
Ngày 15 tháng 9 năm 2026, Siemens công bố sáng kiến “Meet at the Machine”. Giai đoạn đầu được mô tả là giúp nhà sản xuất linh kiện bắt đầu chuẩn bị sản xuất trước khi máy được giao. Việc lập trình, mô phỏng và xác minh khi máy vẫn đang được chế tạo không chỉ là một trường hợp sử dụng phần mềm mới. Nó cho thấy thay đổi trong thực tiễn mua sắm: điểm nghiệm thu chuyển từ “máy đã tới” sang “gói sản xuất đã được phê duyệt tạo ra sản phẩm đầu tiên đạt yêu cầu”.
Bài viết này dành cho đội ngũ kỹ thuật sản xuất và quản lý nhà máy đang mua máy CNC tại Thái Lan. Nội dung giải thích cần chốt những gì trước giao máy, tách FAT, SAT và First Part Approval như thế nào, và ghi ranh giới trách nhiệm giữa nhà chế tạo máy, nhóm CAM, nhà cung cấp đồ gá/dao cụ, bộ phận chất lượng và nhóm MES/DNC ra sao. Đây không phải bài so sánh catalogue; đây là kế hoạch chuẩn bị sản xuất để rút ngắn đường tới phê duyệt mẫu đầu.
Chuyển đích của dự án CNC từ “giao máy” sang “phê duyệt mẫu đầu”
Tiến độ đầu tư thường xếp thành một chuỗi: đặt hàng, duyệt thiết kế, chế tạo, FAT, vận chuyển, lắp đặt, SAT và bắt đầu sản xuất. Tuy nhiên, nhiều công việc ngay trước “bắt đầu sản xuất” có thể chạy song song với chế tạo máy: chốt phiên bản bản vẽ và lượng dư phôi; xác định chuẩn và cách chia nguyên công; chuẩn bị CAM và postprocessor; xác minh NC; mua đồ gá, dao cụ; lập chương trình đo; xác định dữ liệu MES/DNC.
Một số việc vẫn phải có máy thật: cân bằng và neo máy, kiểm tra điện/khí/dung dịch làm mát, xác nhận độ chính xác trục, cắt thật, đo kiểm, hiệu chỉnh theo nhiệt và kiểm tra an toàn. Nhiệm vụ quản lý là tách hai nhóm và không để những việc làm trước được nằm trong hàng đợi “chờ máy về”.
Nên định nghĩa các mốc trong đơn hàng như các cổng bằng chứng:
| Cổng | Ý nghĩa khi đạt | Bằng chứng chính | Nội dung chưa được chứng minh |
|---|---|---|---|
| Design Freeze | Sản phẩm, quy trình, cấu hình máy và ranh giới trách nhiệm đã được duyệt | Bản vẽ duyệt, danh sách sai khác, RACI | Hiệu năng máy thật và chất lượng cắt |
| Virtual Review | Đã rà soát CAM, NC, dao, đồ gá, phép đo và rủi ro va chạm | Hồ sơ mô phỏng, NC đã release, danh sách dao, issue list | Nhiệt, rung, phoi và hành vi máy thật |
| FAT | Đã kiểm tra chức năng và điều kiện theo hợp đồng tại nhà máy chế tạo | Quy trình FAT, số đo, video, danh sách khắc phục | Ảnh hưởng vận chuyển, lắp đặt và giao diện nhà máy |
| SAT | Utility, an toàn, độ chính xác và kết nối đạt sau lắp đặt tại bên mua | Báo cáo SAT, hồ sơ độ chính xác, log truyền thông | Chấp nhận cuối cùng đối với chi tiết sản xuất của bên mua |
| First Part Approval | Phôi, đồ gá, dao, NC và phép đo đã release tạo ra mẫu đầu đạt bản vẽ | Báo cáo mẫu đầu, phiếu điều kiện, chữ ký phê duyệt | Năng lực liên tục và ổn định sản xuất hàng loạt |
Với cách chia này, câu “FAT đạt nhưng chi tiết không đạt” không hề mâu thuẫn: hai cổng kiểm tra hai phạm vi khác nhau. Nếu FAT không có điều kiện rõ ràng và mọi quyết định được để lại cho ngày chứng kiến, các bên sẽ tranh luận ngay tại xưởng về chủ sở hữu của từng việc sửa.
Tín hiệu năm 2026: Meet at the Machine và chuẩn bị trước giao máy
Theo Siemens, Meet at the Machine đưa việc lập trình, xác minh và đào tạo—vốn thường bắt đầu sau lắp đặt—về giai đoạn máy đang được chế tạo. TRAK Machine Tools là đối tác đầu tiên; ý tưởng là kết nối chuyên môn của nhà chế tạo máy, phần mềm và tự động hóa. Tín hiệu mua sắm quan trọng không phải là một sản phẩm cụ thể chắc chắn rút ngắn thời gian, mà là thời điểm và độ trung thực của “không gian số tương ứng với máy thật” có thể trở thành deliverable thương mại.
Môi trường Run MyVirtual Machine cơ bản sử dụng công nghệ CNC và PLC SINUMERIK nguyên bản để lập trình ngoại tuyến, xác minh cách NC được thực thi trên bộ điều khiển mục tiêu và đào tạo người vận hành. Tùy chọn riêng Run MyVirtual Machine /3D bổ sung hình ảnh chi tiết của vùng làm việc, động học máy, dao cụ, phôi, mô phỏng bóc vật liệu và kiểm tra va chạm. Siemens cũng phân biệt: mô phỏng CAM kiểm tra đường dao, chiến lược và hình học; Run MyVirtual Machine kiểm tra NC sẽ được thực thi trong môi trường CNC và máy mục tiêu như thế nào. Vì vậy, “CAM không thấy va chạm” và “chạy được trên bộ điều khiển/cấu hình máy đã chọn” là hai bằng chứng khác nhau; hồ sơ mua sắm cũng phải nêu rõ giấy phép và phạm vi mô hình máy cần cho xác minh 3D.
Mô hình số không loại bỏ prove-out vật lý. Tài liệu Create MyVirtual Machine của Siemens cảnh báo không được chuyển dữ liệu mô phỏng sang vận hành máy thật khi chưa kiểm tra và nghiệm thu. Bu lông gá không có trong mô hình, độ nhô dao thực, offset, option CNC, sai khác phôi, coolant, phoi và nhiệt vẫn phải kiểm trên máy. Xác minh số không thay SAT; nó giảm số vấn đề lần đầu xuất hiện tại SAT.
Siemens cũng nêu một trường hợp khách hàng giảm cycle time khoảng 20% và giảm tối đa 80% công việc lập trình thủ công. Đây là kết quả của trường hợp cụ thể do Siemens công bố, không phải số liệu trung bình, giả định của bài viết hay bảo đảm dự án. Kết quả phụ thuộc độ trung thực digital twin, độ chín postprocessor, loại chi tiết, tiêu chuẩn nội bộ, kỹ năng và quy trình duyệt.
Chốt năm gói deliverable trước khi máy về
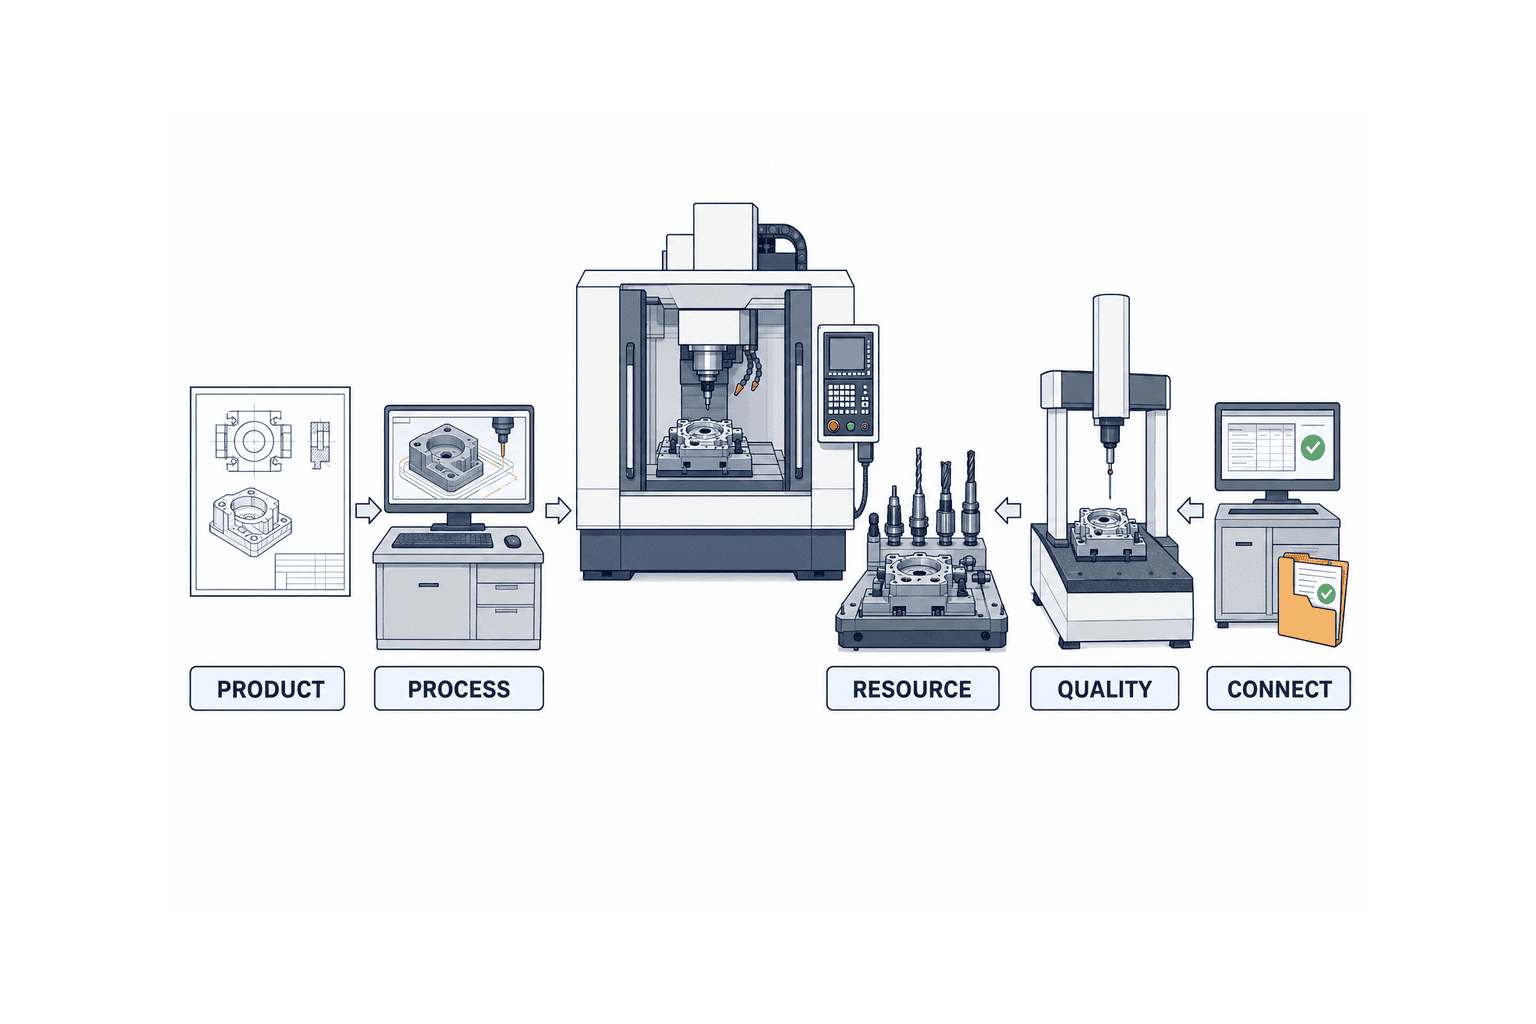
Chỉ họp sớm hơn không tạo ra trạng thái sẵn sàng. Hãy quản lý năm gói deliverable. “Chốt” không có nghĩa cấm thay đổi; nó có nghĩa lý do, tác động, người duyệt và mọi tài liệu bị ảnh hưởng đều truy vết được.
1. Product Package: bản vẽ, phôi và yêu cầu chất lượng
Tạo một định nghĩa sản phẩm được kiểm soát gồm số và revision bản vẽ, mô hình 3D, vật liệu, nhiệt luyện/xử lý bề mặt, hình dạng phôi và lượng dư, datum, GD&T, đặc tính trọng yếu, điều kiện ngoại quan, làm sạch, chống gỉ và đóng gói. Nếu bản vẽ khách hàng khác bản vẽ quy trình nội bộ, ghi rõ revision nào được dùng cho CAM và kiểm tra.
Nếu gói này chưa ổn định, thay đổi bản vẽ sau đó có thể kéo theo đường dao, đồ gá và chương trình đo. Nguy hiểm hơn thay đổi là thay đổi không đồng bộ: một tài liệu vẫn ở revision cũ. Hãy gắn bản vẽ, NC, phiếu quy trình và báo cáo đo với một Release ID thay vì nhập revision thủ công vào nhiều tên file.
2. Process Package: thiết kế công đoạn, CAM, NC và postprocessor
Gói quy trình gồm thứ tự nguyên công, chuẩn, chia thô/tinh, tư thế gá, đường dao, điều kiện cắt, CAM project, revision postprocessor, NC được tạo, subprogram, macro, work offset và cách nhập bù. Nếu chỉ bàn giao file NC, sau này không thể chứng minh nó sinh ra từ trạng thái CAM nào.
Chia xác minh chương trình NC thành ba lớp. Lớp một kiểm đường dao và vật liệu còn lại trong CAM. Lớp hai kiểm thực thi với controller và cấu hình máy mục tiêu. Lớp ba dry run trên máy thật bằng single block và feed override. Mỗi lớp phát hiện nhóm lỗi khác nhau; không gộp chúng thành một dấu tích “đã mô phỏng”.
3. Resource Package: đồ gá, dao và vật tư sản xuất
Tool list cần có holder, collet, insert, gauge length, số lưỡi, tool number, đơn vị quản lý tuổi dao, số dự phòng, nhà cung cấp và khả năng mua tại địa phương. Với đồ gá, định nghĩa base, điểm định vị, kẹp, vùng va chạm, điều kiện siết, chi tiết thay thế, khí nén/thủy lực và cách đặt gốc phôi.
Các quyết định cốt lõi về định vị và phân bổ độ chính xác được trình bày riêng trong hướng dẫn thuê ngoài thiết kế và chế tạo đồ gá. Ở đây, câu hỏi kiểm soát là model đồ gá đã duyệt và đồ gá thật có phù hợp CAM, NC và phép đo hay không. Điều này tránh việc dao thay thế dùng tại FAT vì dao chính đến muộn vô tình trở thành quy trình khác ở SAT.
4. Quality Package: kế hoạch đo, quy tắc quyết định và biểu mẫu mẫu đầu
Xác định đặc tính, thiết bị, datum đo, nhiệt độ, sampling, chương trình kiểm tra, nhu cầu gauge R&R, cách xử lý uncertainty, nơi lưu kết quả và luồng nonconformance. Câu “đo theo bản vẽ” chưa quyết định machine probe, thước cao hay CMM là phương tiện nghiệm thu chính thức.
ISO 230-2:2014 quy định phương pháp đo trực tiếp, lặp lại để đánh giá độ chính xác và độ lặp lại định vị của trục tuyến tính/quay điều khiển số. ISO 10791-7:2020 đề cập test piece đã gia công và thử cắt cho machining centre ba đến năm trục. Cả hai là bằng chứng nghiệm thu mạnh, nhưng không tự động chứng minh chi tiết của bên mua đạt. Hãy tách ba hồ sơ: nghiệm thu độ chính xác máy, kết quả test piece tiêu chuẩn và First Part Approval của chi tiết thật.
5. Connectivity & Evidence Package: MES/DNC và hồ sơ nghiệm thu
Đối với DNC, định nghĩa revision NC đã duyệt được gửi qua đường nào đến machine ID nào; có được sửa tại control hay không; và chương trình đang hoạt động được đối chiếu với master ra sao. Đối với MES, chọn phạm vi ban đầu từ work order, mã hàng, job, bắt đầu/kết thúc, số lượng, alarm, điều kiện gia công, tuổi dao và kết quả chất lượng.
OPC UA for Machine Tools đưa ra information model chung nhằm tích hợp máy nhiều công nghệ và hãng với MES, SCADA, ERP, analytics, bao gồm monitoring và tổng quan job. OPC UA for CNC Systems tập trung trao đổi với CNC. MTConnect cũng cung cấp mô hình dữ liệu thiết bị chung, nhưng tài liệu chính thức nêu rõ mức hỗ trợ thay đổi theo hãng, model, năm và option. Do đó, câu “hỗ trợ OPC UA” hay “tương thích MTConnect” chưa phải tiêu chí nghiệm thu.
Tối thiểu phải ghi chuẩn và version, Namespace hoặc Data Item, ý nghĩa, đơn vị, timestamp, quality/status flag, chu kỳ cập nhật, xử lý event thiếu, authentication, certificate, port, trách nhiệm network, lưu history và test case FAT/SAT. Tách rõ server phía máy với mapping phía MES trong phạm vi thương mại.
Giữ một release xuyên suốt từ digital model đến máy thật
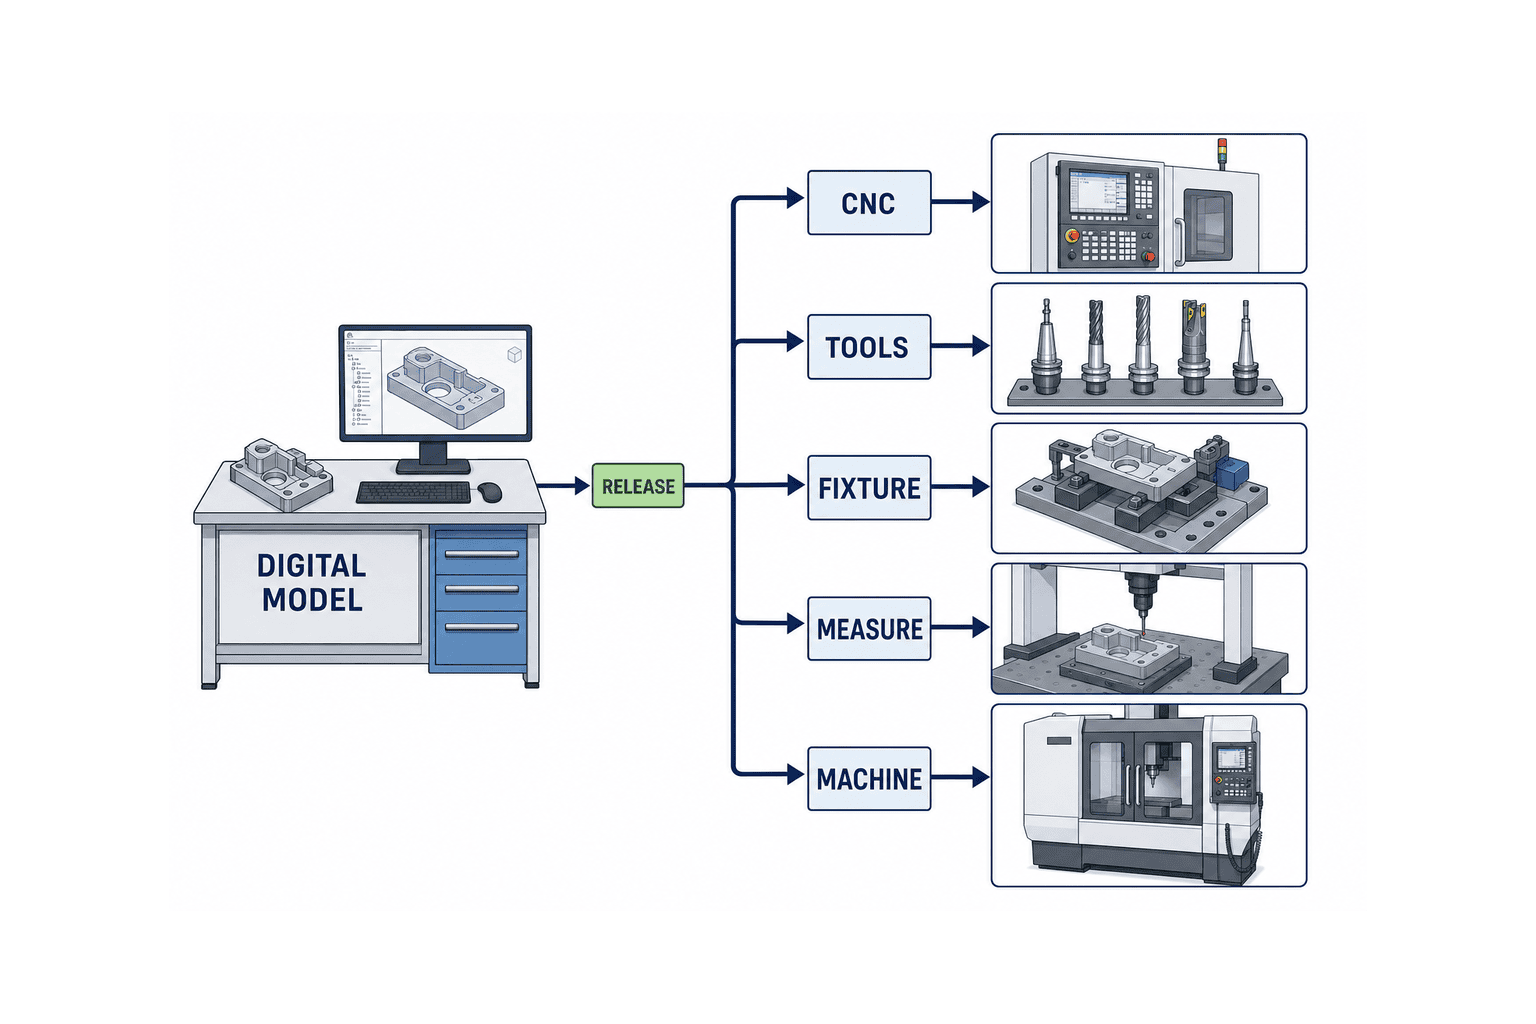
Dự án thường dừng vì mỗi bộ phận giữ một bản “mới nhất” khác nhau: thiết kế có revision C, CAM dùng B, nhà làm đồ gá dùng A kèm hướng dẫn email, chất lượng có PDF C, còn NC ở xưởng là file cũ đổi tên. Phòng ngừa không nhất thiết bắt đầu bằng PLM đắt tiền mà bằng đơn vị release và tuyến phê duyệt.
Gắn product model, CAM, revision post, NC, tool list, bản vẽ đồ gá, chương trình đo và MES item/routing mapping với một Release ID. Change request phải ghi không chỉ thay gì, mà có cần tạo lại NC, rà đồ gá, sửa chương trình đo hoặc làm lại FAT hay không. Tài liệu đã duyệt phải read-only; không phụ thuộc thư mục tên “final”.
Quy định bàn giao digital model. Hình dáng ngoài của máy chưa đủ kiểm va chạm. Liệt kê hành trình trục, tâm trục quay, vị trí thay dao, spindle/turret, chuck, mặt trong cover, probe, tailstock, pallet, option phần mềm và revision CNC/PLC. Model đến sát ngày giao không phục vụ chuẩn bị sớm. Thỏa thuận từ PO số ngày làm việc sau design approval và mức fidelity phải giao.
Xác minh chương trình NC phải kiểm những gì
Không nên giới hạn ở collision. Ít nhất hãy tách năm câu hỏi:
- Syntax và tương thích controller: G/M code, cycle, macro, variable và option có được CNC mục tiêu hỗ trợ không?
- Chuyển động máy: travel, giới hạn quay, singularity, rewind, thay dao, clearance và retract có đúng cấu hình không?
- Khả năng gia công: độ nhô, độ cứng vững, cutting load, công suất/torque, rung, thoát phoi và coolant có hợp lý không?
- Khả năng đạt chất lượng: tạo datum, nối nguyên công, lượng dư tinh, bù mòn, probing và datum đo có dẫn tới yêu cầu bản vẽ không?
- Khả năng vận hành: tool number, đặt tên, revision, gọi chương trình, DNC, quyền sửa, backup và phục hồi bất thường có nằm trong standard work không?
Thời gian chu kỳ mô phỏng phải có ranh giới. Nếu model không gồm thay dao, probing, mở cửa, clamp, rửa, xử lý phoi và setup của người vận hành, nó không thể bằng thời gian thật. Trước khi kết luận simulation sai, hãy căn chỉnh thành phần thời gian.
Dùng FAT → SAT → First Part Approval làm ba cổng nghiệm thu
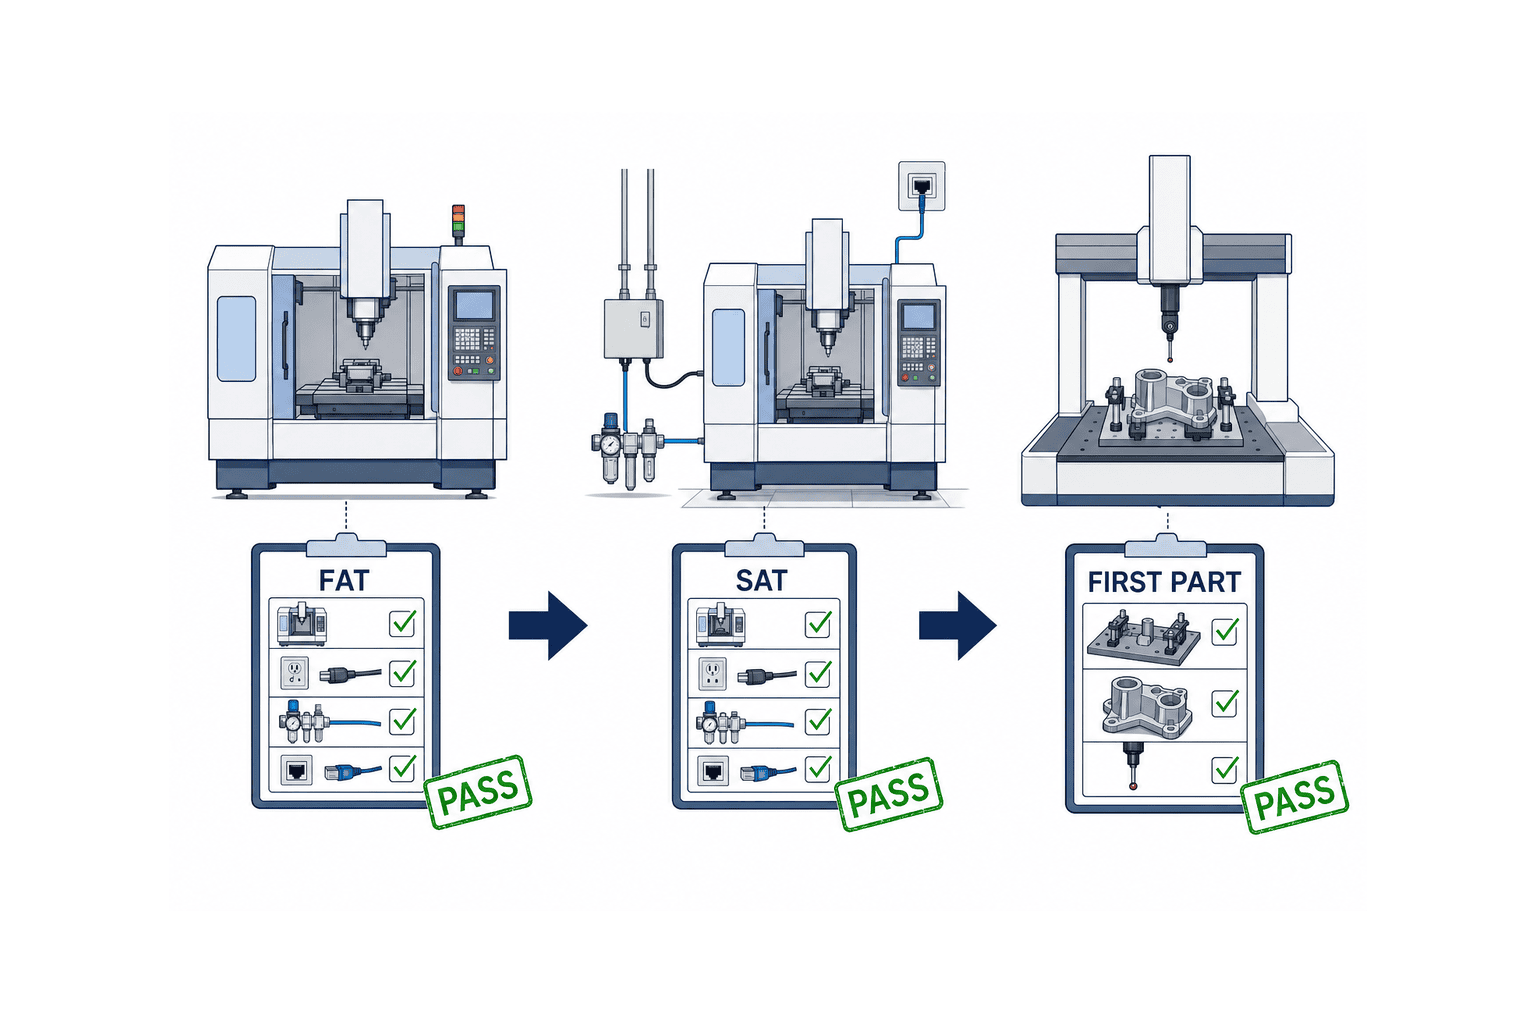
FAT: phát hiện trước giao những lỗi dễ sửa tại nhà chế tạo
Giá trị FAT không nằm ở nghi lễ chứng kiến mà ở việc đóng vấn đề khó sửa sau vận chuyển. Kiểm cấu hình hợp đồng, trục, spindle, thay dao, probe, coolant, chip management, safety, backup, vận hành và kết nối dữ liệu. Nếu cắt được chi tiết bên mua, hãy gửi phôi, đồ gá, dao, NC và phép đo từ trước.
Thống nhất quy trình và cách quyết định FAT ngay khi đặt hàng. Mỗi test phải có precondition, thao tác, expected result, measured result, pass/fail, evidence, hạn sửa và cách retest. Chia issue thành được phép giao, giao có điều kiện và cấm giao. Nếu release giao hàng liên quan thanh toán, chỉ định người được duyệt ngoại lệ.
SAT: xác minh chênh lệch do vận chuyển, lắp đặt và giao diện nhà máy
SAT kiểm tình trạng sau vận chuyển, level, anchor, chất lượng điện, khí, nhiệt độ, coolant, extraction, guarding, network nhà máy và thiết bị ngoại vi. Không cần lặp mọi test FAT, nhưng phải lặp mục có thể đổi khi vận chuyển và mục chỉ kiểm được tại bên mua.
Khi có trong hợp đồng, xác minh positioning/repeatability theo ISO 230-2 và các phép ballbar, hình học, spindle runout, probe calibration liên quan. Calibration, warm-up, nhiệt độ phòng và compensation ảnh hưởng kết quả; phải lưu điều kiện cùng con số.
First Part Approval: nghiệm thu sản phẩm và quy trình, không chỉ tài sản
Gia công chi tiết bên mua bằng bản vẽ, phôi, NC, dao, đồ gá, offset và chương trình đo đã release. Ghi mọi đặc tính và luồng xử lý không phù hợp. Một chi tiết đạt chưa chắc chứng minh năng lực sản xuất. Với kích thước trọng yếu, kế hoạch chất lượng có thể yêu cầu nhiều mẫu, phơi bày mòn dao, thay đổi nhiệt, gá lại hoặc changeover trước volume release.
Không gộp các cổng. SAT đạt độ chính xác trục không sửa được datum hoặc đồ gá sai. Một mẫu đạt không chứng minh tool life hay process capability. Tách bằng chứng máy, quy trình, đo và vận hành sẽ tăng tốc khắc phục.
Ghi ranh giới trách nhiệm vào yêu cầu mua hàng
Nhiều dự án CNC chậm do giao diện không có chủ sở hữu chứ không phải kỹ sư thiếu năng lực. “Bên mua làm CAM, nhà chế tạo làm máy” để trống postprocessor, machine model, collision, macro, test stock, phép đo và site network. Hãy gắn RACI vào PO.
| Deliverable/công việc | Kỹ thuật bên mua | Nhà chế tạo | CAM/Post | Đồ gá/Tooling | Chất lượng | IT/MES |
|---|---|---|---|---|---|---|
| Duyệt bản vẽ và đặc tính trọng yếu | A/R | C | C | C | R | I |
| Machine model và cấu hình CNC/PLC | C | A/R | C | I | I | C |
| Release CAM/Post/NC | A | C | R | C | C | I |
| Đồ gá, dao và gauge length | A | C | C | R | C | I |
| Lập kế hoạch và thực hiện FAT | A | R | C | C | C | C |
| SAT độ chính xác, an toàn, kết nối | A | R | C | C | R | R |
| Kiểm và duyệt mẫu đầu | A | C | C | C | R | I |
| MES/DNC mapping | A | C | C | I | C | R |
A là accountable, R responsible, C consulted, I informed. Nhiều A trong một dòng làm chậm quyết định. Ghi bộ phận, ngôn ngữ, thời hạn phản hồi và người thay thế. Khi nhà máy Thái Lan, trụ sở Nhật Bản và nhà chế tạo nước ngoài cùng tham gia, hãy duyệt glossary kỹ thuật và ngôn ngữ nghiệm thu chính thức.
12 nội dung phải có trong RFQ
- Chi tiết mục tiêu, sản lượng năm, lot, vật liệu, revision và đặc tính trọng yếu.
- Nghiệm thu bằng test piece tiêu chuẩn, chi tiết bên mua hay cả hai.
- Thời điểm/định dạng machine model, CNC/PLC archive và software revision.
- Trách nhiệm CAM và postprocessor, gồm option máy cần xác minh.
- Nhà cung cấp và ngày cần đồ gá, dao, probe, thiết bị đo.
- Phôi FAT, số lượng, thời gian cắt và xử lý scrap.
- Test, tolerance, evidence riêng cho FAT, SAT, First Part Approval.
- Trách nhiệm chi phí sửa, retest, đi lại, parts và remote support.
- Đào tạo operator, maintenance, NC, quality, recovery và ngôn ngữ.
- Dữ liệu/cybersecurity cho OPC UA, MTConnect, DNC, MES.
- Bàn giao backup, licence, source, quyền sửa và account.
- Change control sau Design Freeze, gồm tác động tiến độ, giá và retest.
FAT tiêu chuẩn của nhà chế tạo có thể không gồm cắt chi tiết bên mua. Khi đó, hãy định nghĩa virtual review chứng minh gì và có bao nhiêu ngày hỗ trợ tại site cho mẫu đầu. So sánh production-preparation deliverable bên cạnh giá máy để mọi báo giá có cùng ranh giới.
Trường hợp minh họa TOMAS TECH: bắt đầu sau giao so với chuẩn bị song song
Bảng dưới là ví dụ lập kế hoạch do TOMAS TECH xây dựng để giải thích, không phải mức trung bình thị trường, dữ liệu đo, lead time chuẩn hay cam kết. Giả định một vertical machining centre, hai mã chi tiết hiện có, một bộ đồ gá riêng, 25 dao, kiểm CMM và giao diện MES/DNC.
| Công việc | Mô hình bắt đầu sau giao | Mô hình chuẩn bị song song | Điều kiện để làm trước |
|---|---|---|---|
| Đồng bộ bản vẽ, quy trình, phép đo | 5 ngày làm việc sau giao | Hoàn thành khi chế tạo máy | Chốt revision và người duyệt |
| CAM, NC, collision review | 8 ngày làm việc sau giao | Đóng lỗi chính khi chế tạo | Có model và post sớm |
| Sửa thiếu đồ gá/dao | 5 ngày làm việc sau giao | Hoàn thành trước FAT | Đối chiếu vật thật với model |
| Test MES/DNC | 4 ngày làm việc sau giao | Desktop test, sau đó 2 ngày SAT | Định nghĩa data/network trước |
| Cắt thật, đo và bù | 8 ngày làm việc | 5 ngày làm việc | Tái dùng FAT evidence và chương trình đo |
| Tổng đến First Part Approval | 30 ngày làm việc | 7 ngày làm việc | Đóng issue trước shipment |
Điều này không có nghĩa digital twin bảo đảm giảm 23 ngày. Mô hình song song chuyển phần lớn công việc sau giao vào giai đoạn chế tạo. Lợi ích giảm nếu model đến muộn, bản vẽ đổi, đồ gá không kịp FAT hoặc điều kiện đo chưa thống nhất.
Nếu doanh nghiệp giả định contribution margin nội bộ 80.000 baht mỗi ngày vận hành, 23 ngày tương đương 1.840.000 baht. Đây chỉ là ví dụ công thức quyết định, không phải mức chung. Hãy thay bằng backlog, năng lực thay thế, yield, lịch làm việc và đường ramp-up của chính doanh nghiệp. So sánh chi phí chuẩn bị với chi phí cơ hội của mỗi ngày máy đã có nhưng chưa tạo doanh thu.
Điều kiện thực tế bổ sung cho dự án tại Thái Lan
Khép khoảng cách giữa máy nhập khẩu và site Thái Lan từ sớm: điện áp, tần số, nối đất, power quality, máy nén, nước làm mát, nhiệt độ/độ ẩm, thu gom phoi, xử lý coolant, fire/guarding, crane/forklift, tải sàn và tuyến vận chuyển. Với kết nối, chốt IP, VLAN, firewall, remote support, certificate, time sync và account management.
Ngôn ngữ là một phần của năng lực commissioning. Operator có thể cần tiếng Thái, trao đổi kỹ thuật dùng tiếng Anh, trụ sở Nhật duyệt bằng tiếng Nhật. Chuẩn hóa tên alarm, recovery, tool, fixture và button giữa tài liệu đào tạo với HMI. Phiên dịch ứng biến trong FAT không tạo ra quy trình khôi phục cho ca đêm nhiều tháng sau.
Trang Smart and Sustainable Industry chính thức của Thailand BOI mô tả, đối với dự án nâng cấp đủ điều kiện, mức đầu tư tối thiểu 1 triệu baht không gồm đất và vốn lưu động, miễn thuế nhập khẩu máy móc và ưu đãi thuế thu nhập doanh nghiệp ba năm trong giới hạn quy định. Trang cũng nêu điều kiện ưu đãi tăng khi liên kết ngành tự động hóa trong nước. Tuy nhiên, điều kiện phụ thuộc hoạt động, người nộp, nội dung, thời điểm và phê duyệt; mua CNC không tự động được hưởng. Xác nhận với BOI hoặc cố vấn đủ năng lực trước đặt hàng, đồng thời lưu sẵn specification, quotation, process plan và breakdown đầu tư số.
Các vấn đề phục hồi thiết bị đã lắp nhưng thiếu dữ liệu điều khiển được trình bày riêng trong hỗ trợ lắp đặt và khởi động thiết bị. Với máy CNC mới, hãy ngăn vấn đề tương lai bằng cách yêu cầu final drawing, CNC/PLC backup, parameter, licence, account và hướng dẫn recovery trong handover.
Năm kiểu mua sắm gây chậm
1. Chỉ so sánh thông số máy
Hai máy có spindle và trục tương tự nhưng phạm vi model, post, FAT cutting, site support, inspection và interface có thể rất khác. Thêm cột included, excluded, option và buyer supplied.
2. Release NC, đồ gá và inspection khi revision bản vẽ chưa được kiểm soát
Email mọi thay đổi cho mọi người sẽ có lúc bỏ sót. Dùng Design Freeze, Release ID và một change record. Thay đổi khẩn cấp cũng phải dừng NC lỗi thời.
3. Xem “đã mô phỏng” là một kết quả pass duy nhất
CAM verification, CNC execution, machine collision và cắt thật kiểm các rủi ro khác nhau. Bằng chứng phải nêu model, revision, tool, fixture và phạm vi phát hiện.
4. Giao máy với bài tập FAT bằng lời nói
Ghi issue number, owner, deadline, điều kiện giao, retest và evidence. Chỉ định người duyệt conditional shipment và chuyển issue sang SAT.
5. Xem SAT là phê duyệt sản xuất
SAT nhận máy đã lắp và interface; First Part Approval nhận sản phẩm và quy trình. Volume release có thể cần continuous run, changeover, tool life, capability và bàn giao bảo trì.
Kế hoạch hành động 30 ngày
Tuần một, đặt chi tiết mục tiêu, revision, sản lượng, vật liệu, đặc tính trọng yếu và ngày cần mẫu đầu trên một trang. Tuần hai, tập hợp nhà chế tạo, CAM, đồ gá/dao, chất lượng, IT/MES để chốt năm package và RACI. Tuần ba, đưa test, data, evidence và cách xử lý fail của FAT, SAT, First Part Approval vào RFQ. Tuần bốn, yêu cầu từng ứng viên trả lời nội dung/ngày giao digital model, cách xác minh post, kết nối, site support và handover document tách khỏi giá máy.
Không cần chọn xong máy trong 30 ngày. Việc cần chốt trước là “sẵn sàng sản xuất” nghĩa là gì. Khi ranh giới đánh giá rõ, bên mua mới so sánh công bằng báo giá máy thấp nhưng chứa nhiều việc ẩn với báo giá nhận trách nhiệm đến mẫu đầu.
Câu hỏi thường gặp
Không có máy thật thì chuẩn bị sản xuất được tới đâu?
Thông thường có thể đồng bộ bản vẽ, phôi, quy trình, CAM, NC, đồ gá, dao, phép đo, đào tạo, dữ liệu MES/DNC; kiểm toolpath trong CAM; và rà CNC execution/va chạm trong digital model phù hợp. Cutting load, rung, nhiệt, phoi, coolant, sai khác thật, an toàn cuối và đo mẫu đầu vẫn cần máy.
FAT và SAT của máy công cụ khác nhau thế nào?
FAT là cổng trước giao tại nhà chế tạo để kiểm function, configuration và test cutting đã thỏa thuận. SAT là cổng sau vận chuyển/lắp đặt tại bên mua để kiểm utility, safety, accuracy và plant connectivity. Mỗi cổng cần procedure, tolerance, evidence và đường xử lý không phù hợp riêng.
Xác minh chương trình NC có loại bỏ trial cut không?
Không. Xác minh giảm rủi ro syntax, controller, motion và collision nhưng không thay vật liệu thật, độ cứng, rung, nhiệt, mòn dao, coolant, phoi và metrology. Sau digital verification vẫn phải dry run và trial cut theo từng bước.
Đạt ISO 230-2 có bảo đảm độ chính xác chi tiết không?
Không. ISO 230-2 là bằng chứng quan trọng về positioning và repeatability của trục CNC. Chi tiết còn phụ thuộc đồ gá, dao, quy trình, nhiệt, vật liệu và đo. Kết hợp nghiệm thu máy với test piece ISO 10791-7 phù hợp và first-article inspection của bên mua.
Máy ghi OPC UA hoặc MTConnect có thể nối MES ngay không?
Không thể kết luận từ nhãn. Kiểm model/version, Node hoặc Data Item, đơn vị, timestamp, quality flag, update interval, security, licence, network, MES mapping và test scope. Đưa communication test bằng dữ liệu thật vào FAT hoặc SAT.
Nhà máy tại Thái Lan nên thuê hỗ trợ CNC commissioning khi nào?
Hiệu quả nhất là khi soạn specification và RFQ, không phải sau khi máy tới cảng. Ngay cả khi đã chọn nhà cung cấp, trước design approval vẫn có thể làm rõ deliverable, FAT/SAT, model, post, measurement, connectivity và handover. Tối thiểu phải chốt open-item list và kế hoạch SAT trước shipment.
Kết luận: chuẩn bị gói sản xuất trong khi máy đang được chế tạo
Thành công của triển khai máy CNC không được quyết định chỉ bởi thông số catalogue. Hãy quản lý bản vẽ, CAM, NC, đồ gá, dao, phép đo, MES/DNC và bằng chứng nghiệm thu như một release có kiểm soát. Tách Design Freeze, digital review, FAT, SAT và First Part Approval. Khi vấn đề có thể đóng trước giao thực sự được đóng trước giao, đội site có thể tập trung vào kiểm chứng vật lý thay vì tìm file đúng và người chịu trách nhiệm.
TOMAS TECH hỗ trợ nhà máy tại Thái Lan và ASEAN xác định giao diện giữa nhà chế tạo máy, CAM, đồ gá/dao, chất lượng và IT/MES; xây dựng specification mua CNC; lập kế hoạch FAT, SAT, kết nối dữ liệu và phê duyệt mẫu đầu. Doanh nghiệp có thể trao đổi ngay từ khi chưa chọn model và đang chuẩn bị RFQ. Liên hệ TOMAS TECH.
Tài liệu tham khảo
- Siemens: Meet at the Machine, 15 tháng 9 năm 2026
- Siemens: Run MyVirtual Machine
- Siemens: Create MyVirtual Machine System Manual
- OPC Foundation: OPC UA for Machine Tools Part 1
- OPC Foundation: OPC UA for CNC Systems
- MTConnect Institute: MTConnect Standard
- ISO 230-2:2014
- ISO 10791-7:2020
- Thailand BOI: Smart and Sustainable Industry


