


เมื่อค้นหาเรื่องมาตรการประหยัดพลังงานในโรงงาน เรามักพบรายการมอเตอร์ประสิทธิภาพสูง อินเวอร์เตอร์ หลอด LED เครื่องอัดอากาศ เครื่องทำน้ำเย็น และระบบควบคุมดีมานด์ แต่คำถามที่คณะกรรมการลงทุนต้องตอบไม่ใช่เพียงว่าจะซื้ออุปกรณ์ใด คำถามสำคัญกว่าคือจะวัดผลภายในขอบเขตใด จะปรับความแตกต่างของปริมาณการผลิต สภาพอากาศ และเวลาทำงานอย่างไร จะจัดลำดับเงินลงทุนด้วยหลักฐานแบบใด และผลลัพธ์ระดับใดจึงถือว่ายอมรับได้ หากยังไม่มีข้อตกลงเหล่านี้ มิเตอร์ที่อ่านได้ต่ำลงอาจเกิดจากการผลิตลดลง ไม่ใช่เพราะสมรรถนะด้านพลังงานดีขึ้น
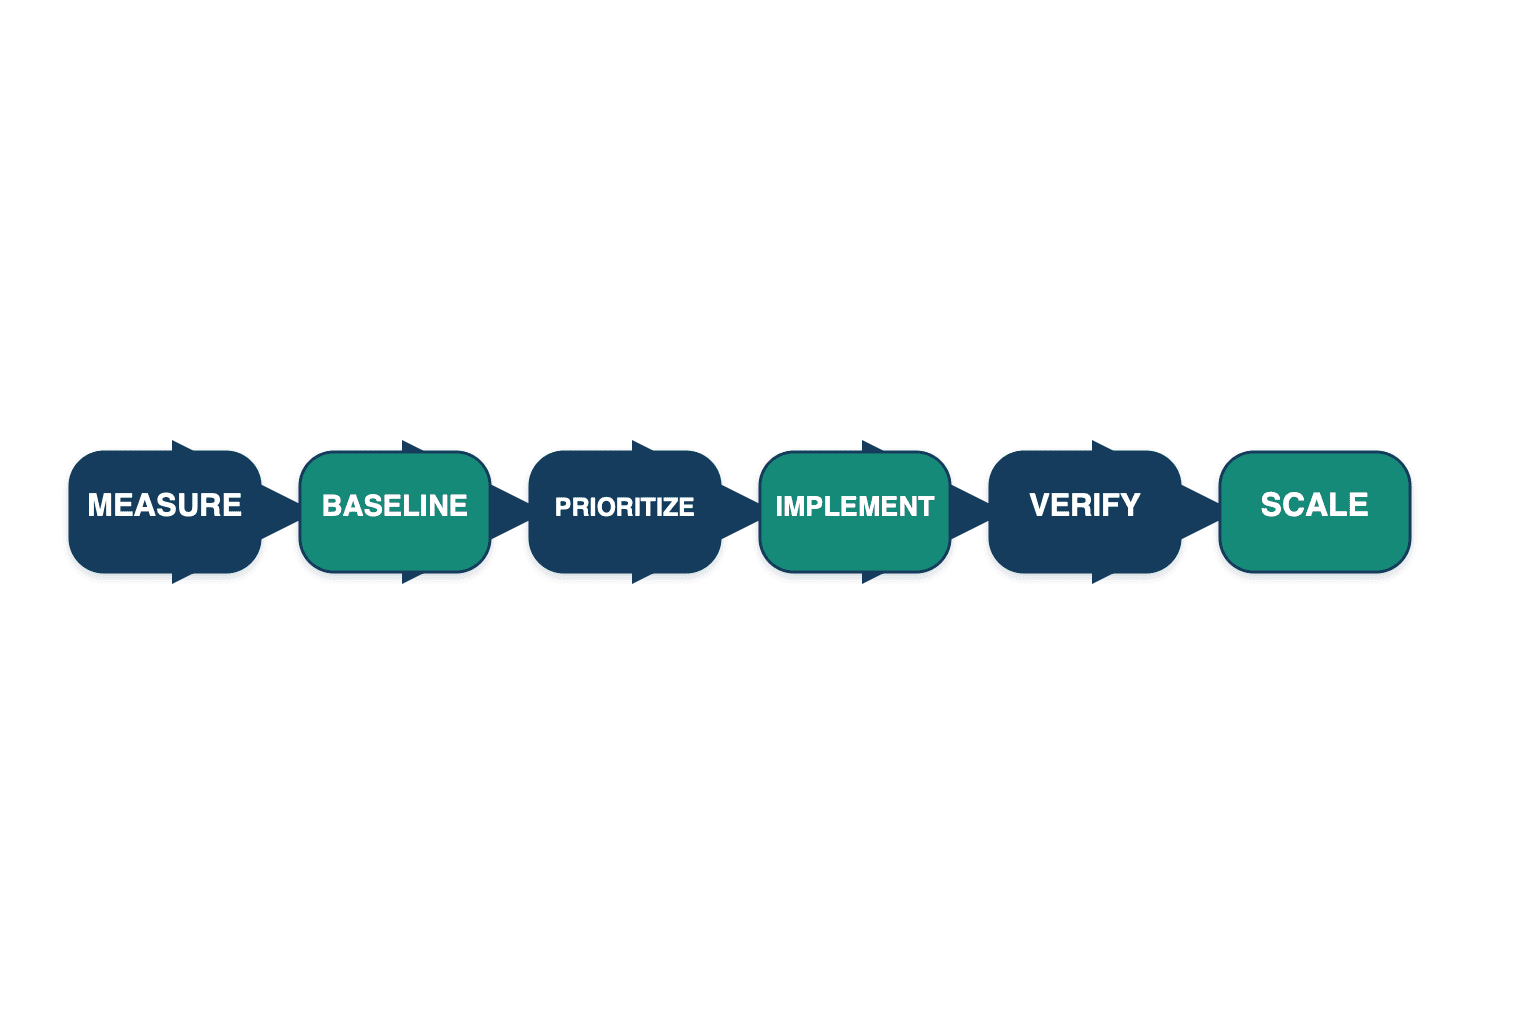
บทความนี้เปลี่ยนการประหยัดพลังงานในโรงงานไทยให้เป็นกระบวนการตัดสินใจเดียวกัน ตั้งแต่กำหนดขอบเขตการวัด สร้างเส้นฐานพลังงาน หรือ EnB และตัวชี้วัดสมรรถนะด้านพลังงาน หรือ EnPI จัดพอร์ตมาตรการ เขียน RFP และทำ PoC 90 วัน ไปจนถึงการตรวจวัดและพิสูจน์ผล หรือ M&V และการขยายผล หลักสำคัญคือไม่รับรองผลประหยัดจากผลต่างมิเตอร์ก่อนและหลังแบบตรงไปตรงมา แต่รับรองจากผลต่างระหว่างการใช้จริงกับเส้นฐานแบบสถานการณ์สมมติหากไม่ดำเนินมาตรการ ซึ่งปรับให้อยู่ภายใต้เงื่อนไขการผลิต อากาศ และการเดินเครื่องของช่วงรายงานเดียวกัน อีกหลักหนึ่งคือบริหารพอร์ตแบบ no-cost การควบคุม การบำรุงรักษา และ capex ด้วยเกณฑ์ร่วม แทนการบริหารรายการซื้อเครื่องจักร
มาตรการประหยัดพลังงานในโรงงานเริ่มจากขอบเขตการวัด
สิ่งแรกที่ควรเลือกไม่ใช่รุ่นเซนเซอร์หรือหน้าจอแดชบอร์ด แต่คือขอบเขตที่จะใช้คำนวณผลประหยัด ขอบเขตทั้งโรงงานที่จุดรับไฟ ขอบเขตอาคารหรือไลน์ และขอบเขตรอบกลุ่มเครื่องอัดอากาศหรือเครื่องทำน้ำเย็น ใช้มิเตอร์ ตัวแปรอธิบาย งบประมาณ และความไวในการตรวจจับผลต่างกัน
ขอบเขตทั้งโรงงานเชื่อมกับรายงานการเงินได้ง่าย แต่ได้รับผลจากชนิดสินค้า วันหยุด และเครื่องจักรใหม่มาก ขอบเขตอุปกรณ์ช่วยแยกผลโดยตรง แต่เสี่ยงมองข้ามผลกระทบที่ย้ายออกไปนอกขอบเขต ตัวอย่างเช่น การลดแรงดันจ่ายลมอาจลดกำลังของเครื่องอัดอากาศหลัก แต่ทำให้บูสเตอร์ปลายทางทำงานหนักขึ้น จึงควรบันทึกพลังงาน ความร้อน แรงดัน น้ำเย็น อัตราการผลิต และผลต่อคุณภาพที่ข้ามขอบเขตด้วย
หลักการ IPMVP อธิบายว่าผลประหยัดไม่ใช่ปริมาณที่วัดได้โดยตรง เพราะหมายถึงพลังงานที่ไม่ได้ถูกใช้ จึงต้องเปรียบเทียบการใช้ก่อนและหลังพร้อมการปรับเงื่อนไขที่เหมาะสม หากต้องการพิสูจน์ผลของอุปกรณ์ ขอบเขตอาจล้อมอุปกรณ์นั้น หากต้องการบริหารสมรรถนะทั้งโรงงาน ขอบเขตอาจใช้มิเตอร์จ่ายพลังงานของทั้งโรงงาน ดังนั้นขอบเขตจึงเป็นทั้งการออกแบบข้อมูล การกำหนดผู้รับผิดชอบ และเงื่อนไขการรับมอบงาน
คำถามก่อนกำหนดขอบเขต
- ผู้ใช้ผลลัพธ์เพื่อสั่งการคือฝ่ายซ่อมบำรุง ผู้จัดการโรงงาน หรือฝ่ายการเงิน
- มาตรการเปลี่ยนการไหลของพลังงานส่วนใดโดยตรง
- มีข้อมูลผลผลิต ชนิดสินค้า สภาพอากาศ ชั่วโมงทำงาน และกะหรือไม่
- ผลกระทบนอกขอบเขตอาจมีนัยสำคัญเมื่อเทียบกับผลที่คาดหรือไม่
- ความแม่นยำของมิเตอร์และช่วงเวลาเก็บข้อมูลสามารถตรวจพบผลที่คาดได้หรือไม่
การติดมิเตอร์ทุกเครื่องโดยยังตอบคำถามเหล่านี้ไม่ได้จะเพิ่มปริมาณข้อมูล แต่ไม่ได้เพิ่มหลักฐาน ในทางกลับกัน การใช้เฉพาะมิเตอร์รับไฟเพื่อตรวจผลของการปรับอุปกรณ์ขนาดเล็กอาจทำให้ผลจมหายไปในความผันผวนของทั้งโรงงาน ระดับความละเอียดควรสัมพันธ์กับขนาดผลและความไม่แน่นอนที่ต้องรับผิดชอบ
โครงสร้างข้อมูลสำหรับโรงงานประหยัดพลังงาน
ข้อมูลไฟฟ้าเพียงอย่างเดียวบอกไม่ได้ว่าทำไมการใช้จึงเปลี่ยน ระบบที่ใช้ตัดสินใจได้ควรเชื่อมข้อมูลพลังงาน การเดินงาน ปัจจัยคงที่ และต้นทุนบนแกนเวลาเดียวกัน
| ชั้นข้อมูล | รายการตัวอย่าง | ใช้ตอบอะไร | ข้อผิดพลาดที่พบบ่อย |
|---|---|---|---|
| พลังงาน | kWh, kW, power factor, flow, pressure, temperature | ใช้ที่ไหน เมื่อใด เท่าใด | เวลาเหลื่อม ข้อมูลขาด อัตราส่วน CT ผิด |
| การเดินงาน | ผลผลิต สินค้า ความเร็ว ชั่วโมงเดินเครื่อง เปลี่ยนรุ่น หยุด | เหตุใดการใช้จึงเปลี่ยน | เวลา ERP ไม่ตรงกับหน้างาน |
| ปัจจัยคงที่ | ชุดเครื่องจักร กะ พื้นที่ setpoint | เงื่อนไขที่ถือว่าคงที่เปลี่ยนหรือไม่ | ไม่บันทึกการขยายหรือเปลี่ยนกระบวนการ |
| ต้นทุน | ประเภทอัตรา ช่วงเวลา Ft ดีมานด์ ภาษี | แปลงพลังงานเป็นเงินอย่างไร | ใช้อัตราเฉลี่ยเดียวกับทุกมาตรการ |
สำหรับการลดค่าไฟในโรงงานไทย ควรแยกผลด้านพลังงานออกจากผลด้านบิล ตารางของ ERC ที่เข้าถึงเมื่อ 30 สิงหาคม 2026 ระบุ Ft ขายปลีก 16.23 สตางค์ต่อ kWh สำหรับพฤษภาคมถึงสิงหาคม 2026 และ 16.23 สตางค์ต่อ kWh สำหรับกันยายนถึงธันวาคม 2026 แต่ Ft เป็นตัวแปรตามเวลา PEA ยังเผยแพร่เอกสารอัตราค่าบริการ TOU ซึ่งอัปเดตเมื่อ 23 มิถุนายน 2026 ก่อนอนุมัติโครงการจริงจึงควรตรวจ หน้า Ft ของ ERC หน้าอัตราค่าไฟของ PEA ประเภทผู้ใช้ไฟ และบิลล่าสุดของโรงงาน ตัวเลขราคาที่ใช้ในตัวอย่างด้านล่างไม่ใช่ใบเสนอราคาอัตราค่าไฟ
โรงงานสามารถดึงข้อมูลจากมิเตอร์เดิมได้โดยไม่จำเป็นต้องเปลี่ยนทุกอุปกรณ์ รายละเอียดเชิงปฏิบัติอยู่ในบทความ การเก็บข้อมูลมิเตอร์ไฟฟ้าและลมอัดในโรงงานไทย ชนิดโปรโตคอลมีความสำคัญ แต่ timestamp หน่วย scaling ธงข้อมูลขาด และรหัสเครื่องจักรที่สม่ำเสมอสำคัญกว่า แม้ PoC เริ่มด้วย CSV ก็ควรเขียนสิทธิการ export, API และความเป็นเจ้าของข้อมูลไว้ใน RFP
EnB และ EnPI ป้องกันภาพลวงตาว่าประหยัดพลังงานแล้ว
เส้นฐานพลังงาน หรือ EnB แทนพลังงานที่น่าจะถูกใช้หากไม่มีมาตรการภายใต้เงื่อนไขที่เปรียบเทียบกันได้ ส่วน EnPI ใช้ประเมินสมรรถนะจริง ค่า kWh ต่อหน่วยผลิตเข้าใจง่าย แต่หากโหลดคงที่ การเปลี่ยนรุ่นสินค้า product mix หรืออากาศมีผลมาก ค่านี้อาจพาไปสู่ข้อสรุปผิด
เมื่อผลผลิตลดลง kWh รวมอาจลดลง แต่พลังงานต่อหน่วยแย่ลงเพราะโหลดคงที่มีสัดส่วนสูงขึ้น เมื่อผลผลิตเพิ่มขึ้น kWh รวมอาจสูงขึ้น แต่สมรรถนะต่อหน่วยดีขึ้น การเทียบเดือนร้อนกับเดือนเย็นยังผสมผลของ chiller หรือ HVAC เข้ากับผลของมาตรการ แบบจำลองเส้นฐานช่วยควบคุมความแตกต่างเหล่านี้ด้วยตัวแปรการเดินงานที่เกี่ยวข้อง
ISO 50001:2018 ให้กรอบสำหรับจัดตั้งและปรับปรุงระบบการจัดการพลังงาน ISO ระบุว่าเป็นฉบับพิมพ์ครั้งที่ 2 ที่ยังใช้อยู่ ได้รับการทบทวนและยืนยันใน 2024 และมี amendment 2024 ใช้ร่วมกัน ISO 50002-1:2025 กำหนดข้อกำหนดทั่วไปและแนวทางสำหรับการตรวจประเมินพลังงาน และแทนฉบับ 2014 ส่วนอื่นในชุดครอบคลุมอาคารและกระบวนการ การขอการรับรองเป็นอีกการตัดสินใจหนึ่ง แต่แนวคิด EnB, EnPI, energy review และ audit trail ช่วยสร้างวินัยให้การลงทุนได้
แยก EnPI ตามบทบาทโดยใช้แบบจำลองเดียวกัน
ผู้บริหารต้องการต้นทุนที่หลีกเลี่ยงหลังปรับเงื่อนไข เงินลงทุนคงเหลือ และผลสะสม ผู้จัดการโรงงานต้องการพลังงานรายไลน์หลังปรับเงื่อนไข ผลผลิต peak และชั่วโมงผิดปกติ ฝ่ายซ่อมบำรุงต้องการ specific power, load factor, idle consumption, pressure และ temperature deviation การสร้างมุมมองตามหน้าที่จากแบบจำลองเดียวที่มีการกำกับดูแลมีประโยชน์กว่าการให้ทุกคนดูแดชบอร์ดขนาดใหญ่หน้าเดียว
| ระดับ | ตัวอย่าง EnPI | การตัดสินใจ |
|---|---|---|
| ผู้บริหาร | avoided cost หลังปรับเงื่อนไข เงินลงทุนในพอร์ต | เดินหน้า หยุด หรือขยายผล |
| โรงงาน | adjusted kWh, peak, off-shift load | แผนผลิตและแผนเดินเครื่อง |
| ไลน์ | kWh/t, mix-adjusted kWh, idle power | สภาวะมาตรฐานและคอขวด |
| อุปกรณ์ | kW, specific power, pressure, temperature, cycle | ตั้งค่า บำรุงรักษา หรือเปลี่ยนเครื่อง |
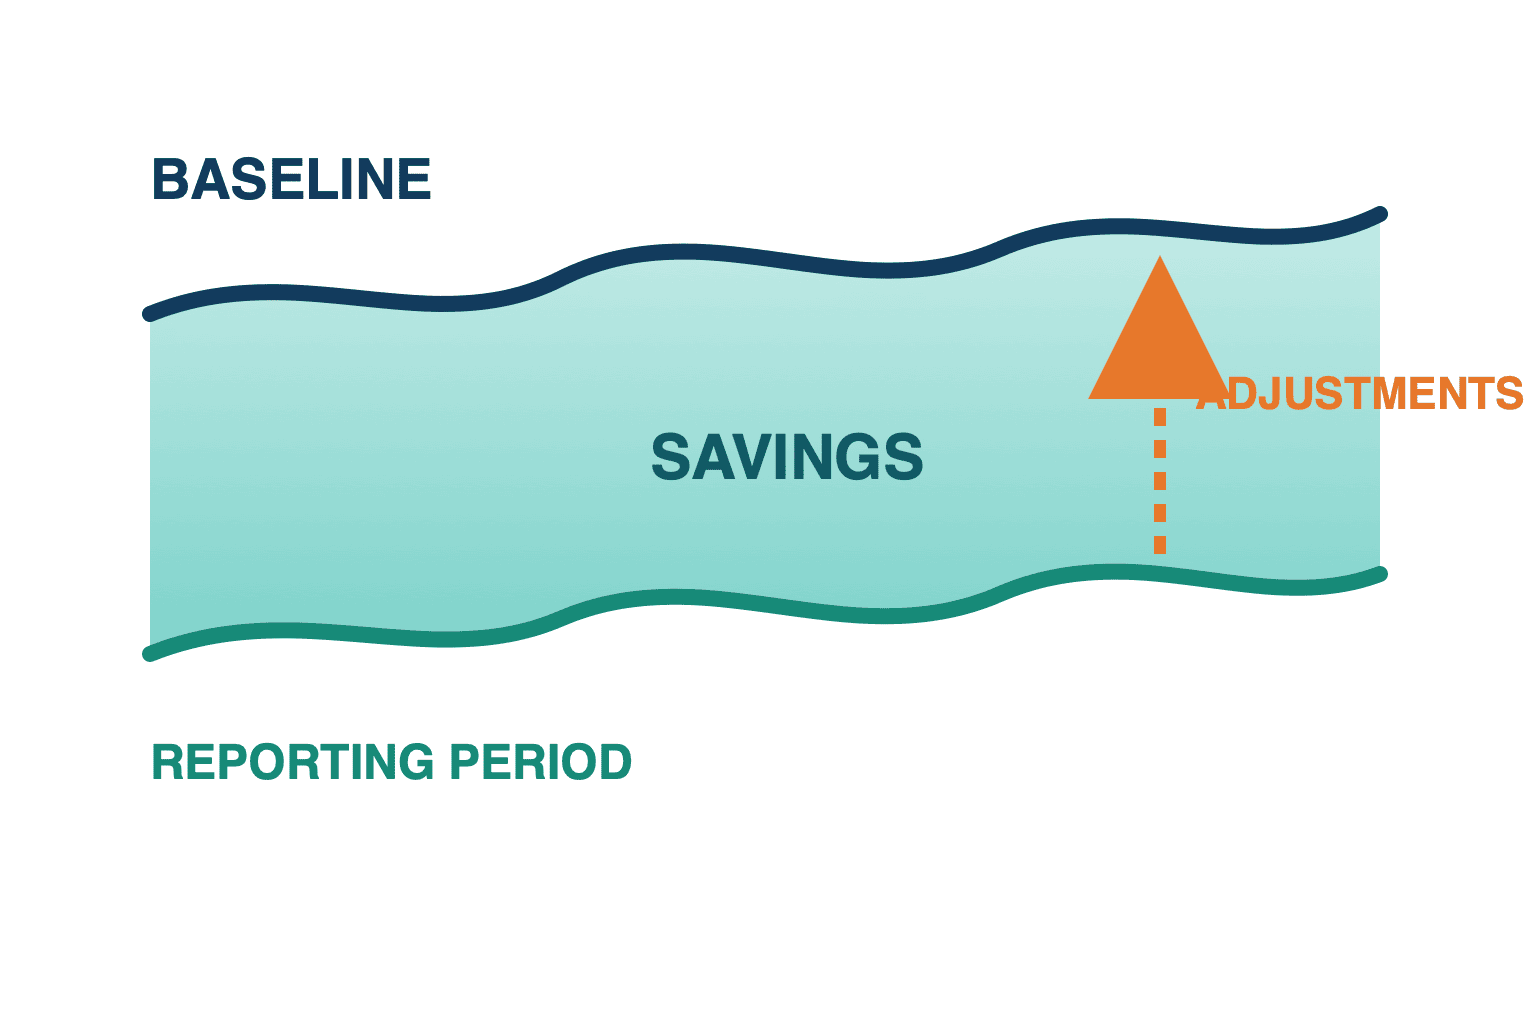
รับรองผลประหยัดจากสถานการณ์สมมติ ไม่ใช่ผลต่างมิเตอร์ตรงๆ
สมการรับมอบผลสามารถเขียนในเชิงแนวคิดได้ดังนี้
พลังงานที่หลีกเลี่ยง = เส้นฐานที่ปรับตามเงื่อนไขช่วงรายงาน − พลังงานที่วัดได้ในช่วงรายงาน ± การปรับแบบไม่เป็นกิจวัตร
ผลผลิต อากาศ และชั่วโมงเดินเครื่องเป็นตัวแปรแบบเป็นกิจวัตรเมื่อเปลี่ยนตามปกติ การขยายพื้นที่ เพิ่มเครื่อง เปลี่ยนระบบกะ หรือเปลี่ยนประเภทผลิตภัณฑ์อย่างมีนัยสำคัญอาจต้องปรับแบบไม่เป็นกิจวัตร ไม่ควรเขียนทับแบบจำลองโดยไม่มีร่องรอย ควรเก็บเหตุผล ผู้อนุมัติ วันที่เริ่มใช้ และผลเปรียบเทียบกับแบบเดิม
ตัวอย่างสมมติที่ตรวจเลขแล้ว
ตัวเลขต่อไปนี้ใช้เพื่อสอนวิธีเท่านั้น ไม่ใช่ผลของลูกค้า ไม่ใช่การรับประกัน ไม่ใช่ benchmark และไม่ใช่ใบเสนอราคา สมมติข้อมูลเส้นฐาน 12 เดือน มิเตอร์ทุก 15 นาที และช่วงรายงาน 90 วัน ในเดือนตัวอย่าง ผลผลิต 1,800 t ดัชนี cooling degree-days เท่ากับ 210 และเดินเครื่อง 520 h สมการคือ
Adjusted baseline = 180,000 + 95×production + 320×cooling degree-days + 210×runtime
เส้นฐานที่ปรับแล้วเท่ากับ 527,400 kWh หากการใช้จริงของเดือนตัวอย่างภายในช่วงรายงาน 90 วันเท่ากับ 482,000 kWh พลังงานที่หลีกเลี่ยงของเดือนนั้นเท่ากับ 45,400 kWh และอัตราประหยัดหลังปรับเงื่อนไขเท่ากับ 8.61% หากใช้ราคาสมมติเพื่อทำ sensitivity ที่ THB 4.20/kWh ผลด้านพลังงานอย่างเดียวต่อเดือนเท่ากับ THB 190,680
| รายการ | ค่าสมมติ |
|---|---|
| เส้นฐานที่ปรับแล้ว | 527,400 kWh |
| การใช้จริงของเดือนตัวอย่างในช่วงรายงาน 90 วัน | 482,000 kWh |
| พลังงานที่หลีกเลี่ยง | 45,400 kWh |
| อัตราประหยัดหลังปรับเงื่อนไข | 8.61% |
| ราคาสำหรับ sensitivity | THB 4.20/kWh |
| ผลด้านพลังงานอย่างเดียวต่อเดือน | THB 190,680 |
ตัวอย่างนี้ไม่รวม demand charge การเปลี่ยน Ft ภาษี power factor downtime ความสูญเสียคุณภาพ capex และค่าเสื่อม จึงไม่ควรนำไปกล่าวเป็นยอดลดบิลจริงหรือผลตอบแทนการลงทุน มาตรการที่เปลี่ยน peak ควรประเมินแยกจากผล kWh อ่านแนวทางเพิ่มเติมได้ที่ การควบคุมดีมานด์และ peak power ในโรงงาน
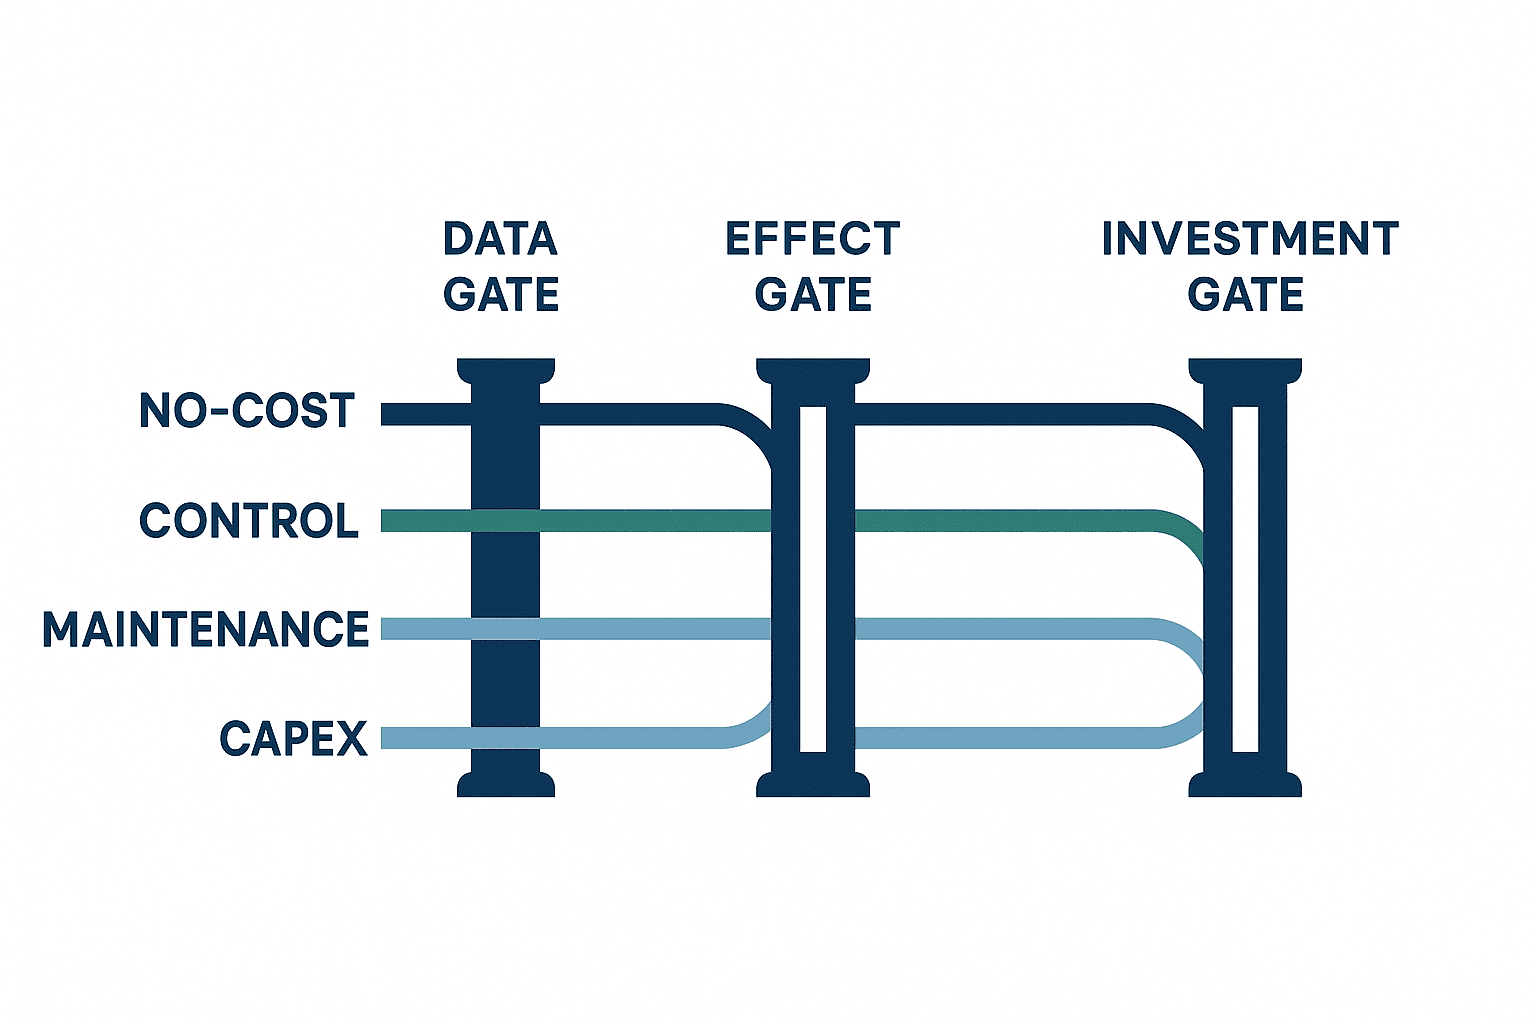
บริหารมาตรการประหยัดพลังงานในโรงงานเป็น 4 พอร์ต
รายการเครื่องจักรมักทำให้โครงการลงทุนที่มองเห็นง่ายได้รับความสนใจก่อน การจัดประเภทตามธรรมชาติของการลงทุนช่วยรักษามาตรการเชิงปฏิบัติการไว้ในพอร์ตและทำให้เปรียบเทียบหลักฐานได้
| พอร์ต | ตัวอย่าง | หลักฐานหลัก | การตัดสินใจผ่าน gate |
|---|---|---|---|
| No-cost | กฎหยุด setpoint ลำดับ start ตารางเดินงาน | event log รูปแบบเดินเครื่อง ตรวจคุณภาพ | ทดลองเร็วพร้อมวิธี rollback |
| Control | scheduling auto stop load following demand coordination | control log alarm fail-safe test | ยกระดับจาก pilot เป็น standard control |
| Maintenance | air leak filter heat exchanger belt steam trap | work order condition data การวัดก่อนหลัง | ผูกกับรอบบำรุงรักษา |
| Capex | เครื่องประสิทธิภาพสูง VSD heat recovery ระบบมิเตอร์ | specification load profile life-cycle case M&V plan | ผ่าน procurement และ investment gate |
No-cost ไม่ได้แปลว่าไม่มีต้นทุน เพราะยังมี change control แรงงาน การยืนยันคุณภาพ และการฝึกอบรม Control ต้องมี fail-safe เพื่อการผลิตและความปลอดภัย ผลจาก Maintenance จะหายไปหากความบกพร่องกลับมา Capex ควรประเมินจาก load profile จริง ไม่ใช่เฉพาะประสิทธิภาพบน nameplate ความต่างเหล่านี้ควรคงอยู่ ขณะที่ทุกมาตรการผ่าน gate ร่วมด้านข้อมูล PoC ผลลัพธ์ ความเชื่อมั่น และการลงทุน
ตัวอย่างเกณฑ์ gate ภายใน
ค่าต่อไปนี้เป็น template เริ่มต้น ไม่ใช่ข้อกำหนดของกฎหมายหรือ ISO ความพร้อมข้อมูลอาจกำหนดให้มี interval ที่คาดอย่างน้อย 95% และไม่มีช่วงขาดที่อธิบายไม่ได้เกิน 24 h PoC อาจใช้ 90 วันและครอบคลุมรอบเดินงานปกติอย่างน้อยหนึ่งรอบ เกณฑ์ผลอาจตั้ง adjusted saving ไม่น้อยกว่า 5% ในขอบเขตที่เลือก ช่วงความไม่แน่นอนต่ำกว่า 20% ของผลประหยัดโดยประมาณ และ capex มี simple payback ไม่เกิน 36 เดือน โดยแยกเกณฑ์สำหรับความปลอดภัย compliance และ resilience
คุณค่าของ gate ไม่ได้อยู่ที่ตัวเลขตายตัว แต่อยู่ที่การมองเห็นข้อยกเว้น ผลเล็กน้อยอาจคุ้มค่าหาก no-cost สามารถทำซ้ำหลายโรงงาน เครื่องใหม่ที่คืนทุนนานขึ้นอาจสมเหตุผลเมื่อช่วยลดความเสี่ยงการเสียหาย บันทึกเหตุผลและผู้อนุมัติทุกข้อยกเว้นเพื่อให้พอร์ตยังเปรียบเทียบกันได้
เปลี่ยนข้อมูลการใช้ไฟของอุปกรณ์ให้เป็น backlog ของมาตรการ
การหาโหลดใหญ่ที่สุดเป็นเพียงจุดเริ่มต้น ลำดับต่อไปนี้ช่วยแยกความสูญเสียจากการเดินงานออกจากความจำเป็นต้องเปลี่ยนเครื่องจริง
ตรวจ baseload นอกเวลาผลิตก่อน
ดูวันหยุด ช่วงพัก การเปลี่ยนรุ่น และกลางคืน โหลดที่ยังเหลือเมื่อไม่มีการผลิตอาจชี้ถึงกฎ shutdown ที่ไม่เหมาะสม การตั้งค่าผิด การรั่ว การสูญเสียความร้อน หรือ standby บางโหลด เช่น ระบบความปลอดภัย การรักษาคุณภาพ server หรือพื้นที่ควบคุม หยุดไม่ได้ จึงควรผูกทุกโหลดกับเจ้าของและสถานะหยุดได้หรือไม่ได้
เชื่อม peak กับเหตุการณ์การผลิต
ซ้อนเวลาของการ start พร้อมกัน การอุ่นกระบวนการ การสลับเครื่องอัดอากาศ chiller การชาร์จ และการเร่งผลิต การลด peak ไม่ใช่การตัดโหลดโดยไม่เลือก แต่เป็นการจัดลำดับและใช้ buffer โดยไม่กระทบ throughput หรือคุณภาพ ติดตาม kW, kWh, quality และ cycle time พร้อมกัน
ตรวจว่าโหลดแปรผันตาม demand หรือไม่
ตรวจมอเตอร์ pump fan และ compressor ว่าตามความต้องการจริงหรือสูญเสียจาก throttling และ bypass ที่โหลดต่ำ IEA ในรายงาน 2025 ระบุ motor system, variable-speed drive, process optimisation และ energy management เป็นแนวทางสำคัญของภาคอุตสาหกรรม IEA รายงานว่าการใช้พลังงานขั้นสุดท้ายทั่วโลกใน 2024 มากกว่า 450 EJ ภาคอุตสาหกรรมมีสัดส่วนเกือบ 40% และอุตสาหกรรมใช้พลังงานสูงคิดเป็น 3 ใน 4 ของความต้องการอุตสาหกรรม อุตสาหกรรมยังมีส่วน 2 ใน 3 ของการเพิ่มขึ้นของความต้องการพลังงานโลกนับจาก 2019 ตัวเลขเหล่านี้ไม่ใช่คำกล่าวอ้างผลประหยัดของโรงงานใด แต่ชี้ว่าความสามารถด้านการจัดการควรได้รับการลงทุนควบคู่กับเครื่องจักร
ส่งสัญญาณการเสื่อมกลับสู่การบำรุงรักษา
การรั่วของลม heat exchanger สกปรก pressure drop ของ filter ฉนวนเสีย belt และ sensor drift ควรกลายเป็นงานที่บริหารได้ ไม่ใช่สิ่งผิดปกติเดิมที่ค้นพบซ้ำ ผูกวันที่พบ ตำแหน่ง เจ้าของ หลักฐานซ่อม และวันตรวจครั้งถัดไปกับ CMMS หรือทะเบียนบำรุงรักษา ระบบวิเคราะห์พลังงานควรปิดวงจรไปถึง work order
PoC 90 วันพิสูจน์วิธีรับมอบ ไม่ใช่แค่แดชบอร์ด
PoC ที่กำหนดความสำเร็จเพียงว่าเห็นหน้าจอแล้ว ไม่เพียงพอสำหรับการขยายผล ภายใต้ตัวอย่าง 90 วัน ทีมควรเดินกระบวนการให้ครบ
- ยืนยันขอบเขต มิเตอร์ การซิงก์เวลา หน่วย และกฎข้อมูลขาด
- สร้าง EnB จากประวัติ 12 เดือนหากใช้ได้ หรือระบุข้อจำกัดของข้อมูลระยะสั้น
- เลือกผลผลิต product mix อากาศ runtime และ static factors แล้วล็อก model version
- ลงทะเบียน candidate ใน 4 พอร์ตพร้อมเจ้าของและสมมติฐานเหตุผล
- ทำอย่างน้อยหนึ่งมาตรการและจบ operational verification กับ M&V
- ให้ฝ่ายการเงิน โรงงาน ซ่อมบำรุง และ IT/OT ตัดสิน Go, Hold หรือ Stop จากหลักฐานชุดเดียวกัน
ความสำเร็จยังหมายถึงมีผู้รับผิดชอบแก้ข้อมูลขาด มีผู้บันทึกการเปลี่ยนสินค้า มีผู้อนุมัติการเปลี่ยน model และมีผู้ลงนามรับผลประหยัด หากบทบาทเหล่านี้ยังไม่ชัด ผล pilot ที่ดูดีจะไม่สามารถขยายได้
เขียนข้อมูลและความรับผิดชอบลงใน RFP
การเปรียบเทียบ vendor ไม่ควรจบที่ checklist ฟังก์ชัน ควรระบุหลักฐานรับมอบด้วย
| หัวข้อ RFP | สิ่งที่ระบุ | หลักฐานรับมอบ |
|---|---|---|
| Measurement | ขอบเขต accuracy เวลา 15 นาที หน่วย | tag register clock test gap report |
| Integration | ERP/MES ผลผลิต สินค้า downtime อากาศ | mapping latency resend reconciliation |
| Analytics | EnB/EnPI ตัวแปร exclusion model version | calculation spec ไฟล์คำนวณซ้ำ change log |
| M&V | option adjustment static factors uncertainty | M&V plan รายงาน ช่องอนุมัติ |
| Operations | alarm owner due date escalation | workflow test SLA audit log |
| OT safety | read/write boundary network access recovery | architecture account register recovery test |
| Ownership | API CSV retention termination export | export test contract clause |
| Scale | template tag convention multisite compare | ขั้นตอน line ที่ 2 และประมาณแรงงาน |
ระบบ monitoring กับระบบ closed-loop control มีความเสี่ยงต่างกัน ในระยะแรกอาจเริ่ม read-only หากระบบจะเขียนคำสั่ง control ควรเพิ่ม change management, privilege, fail-safe และ recovery test อ่านบริบทสถาปัตยกรรมเพิ่มเติมได้จาก ระบบติดตามพลังงานในโรงงาน
ใช้ M&V เพื่อสร้างหลักฐานร่วมและสินทรัพย์การเรียนรู้
M&V ไม่ใช่ขั้นตอนที่สร้างขึ้นเพราะไม่เชื่อ vendor แต่เป็นกติกาให้การเงิน ฝ่ายผลิต ซ่อมบำรุง และ vendor ยอมรับคุณค่าบนเงื่อนไขเดียวกัน แผนควรระบุมาตรการ ขอบเขต ช่วงเส้นฐานและช่วงรายงาน จุดวัด ตัวแปรอธิบาย static factors การปรับแบบ routine และ non-routine วิธีจัดการข้อมูลขาด model version uncertainty การแปลงค่าไฟ และผู้อนุมัติ
Operational verification ต่างจากการคำนวณผลประหยัด การยืนยันว่า VSD ติดตั้ง commissioning แล้ว และเดินตาม logic ที่ออกแบบคือ operational verification ส่วนการหาว่าหลีกเลี่ยงพลังงานได้เท่าใดเมื่อเทียบกับ counterfactual คือ M&V การติดตั้งเพียงอย่างเดียวไม่ใช่หลักฐานผลประหยัด หากไม่เห็นผลควรแยกวิเคราะห์ control behavior, operator override, model error และ interactive effect
หากนำผลไปใช้ในรายงาน GHG ให้จัดเก็บปริมาณพลังงาน emission factor ช่วงรายงาน ขอบเขต Scope และเครื่องมือพลังงานหมุนเวียนเป็นคนละ field ที่กำกับดูแล ผลลดต้นทุนพลังงานกับผลลดการปล่อยสัมพันธ์กัน แต่ไม่ใช่การคำนวณเดียวกัน อ่านต่อได้ที่ การจัดการการปล่อย GHG ในภาคการผลิต
แยกหน้าที่โรงงานควบคุมในไทยออกจากสิทธิส่งเสริมการลงทุน
DEDE อธิบายเกณฑ์โรงงานควบคุมว่าเข้าเงื่อนไขอย่างใดอย่างหนึ่ง ได้แก่ ขนาดมิเตอร์ไฟฟ้าที่ได้รับอนุมัติตั้งแต่ 1,000 kW ผลรวมขนาดหม้อแปลงที่ติดตั้งตั้งแต่ 1,175 kVA หรือการใช้พลังงานรวมทั้งปีเทียบเท่าพลังงานไฟฟ้าตั้งแต่ 20 ล้าน MJ การทดสอบด้านการใช้พลังงานครอบคลุม 1 มกราคมถึง 31 ธันวาคม และกรณีที่เข้าเกณฑ์จากยอดใช้ทั้งปีจะเป็นโรงงานควบคุมตั้งแต่ 1 มกราคมของปีถัดไปตามคำอธิบายของ DEDE
หน้าที่ตามกฎหมายใช้กับโรงงานที่อยู่ในขอบข่าย ไม่ใช่ทุกโรงงานโดยอัตโนมัติ หนังสือเตือนของ DEDE สำหรับรอบรายงาน 2025 ระบุให้โรงงานควบคุมส่งรายงานการจัดการพลังงานประจำปีที่ผ่านการตรวจสอบและรับรองภายใน 31 มีนาคม 2026 และจัดให้มีผู้รับผิดชอบด้านพลังงานตามจำนวนและคุณสมบัติที่กฎกำหนด การขยายโรงงานหรือยอดใช้ที่เปลี่ยนอาจทำให้สถานะเปลี่ยน ก่อนตัดสินใจด้าน compliance จึงควรตรวจ ข้อมูลโรงงานควบคุมของ DEDE และ ประกาศของรอบปีที่เกี่ยวข้อง ล่าสุด
มาตรการ Smart and Sustainable Industry ของ BOI เป็นมาตรการส่งเสริมการลงทุน ไม่ใช่หน้าที่ของโรงงานควบคุม หน้า BOI ปัจจุบันอธิบายเงินลงทุนปรับปรุงประสิทธิภาพขั้นต่ำ THB 1 ล้าน โดยไม่รวมที่ดินและทุนหมุนเวียน และกล่าวถึงสิทธิด้านอากรเครื่องจักรกับภาษีเงินได้นิติบุคคล แต่ประเภทกิจการ เวลายื่น มูลค่าที่รับรอง และวิธีคำนวณสิทธิควรตรวจเป็นรายโครงการ ไม่มีสิทธิใดเกิดขึ้นโดยอัตโนมัติ หน้าเดียวกันระบุว่างดส่งเสริมกรณีติดตั้งผลิตไฟฟ้าจากแสงอาทิตย์ภายใต้มาตรการปรับปรุงประสิทธิภาพด้านพลังงานทดแทนสำหรับคำขอตั้งแต่ 1 กรกฎาคม 2025 จึงควรทำ business case ทั้งกรณีมีและไม่มีสิทธิ และขอคำยืนยันจาก BOI ก่อนอนุมัติ
ออกแบบ peak cutting แยกจากการลด kWh
มาตรการ peak cutting อาจลดต้นทุน demand โดยไม่ลด kWh รวม มาตรการ efficiency อาจลด kWh แต่ไม่เปลี่ยน maximum demand ควรแยก value field สำหรับ energy volume, maximum demand, time shift และ avoided quality หรือ downtime loss
อย่าย้ายโหลดจากตารางค่าไฟเพียงอย่างเดียว ควรตรวจ buffer ระหว่างกระบวนการ จำนวนคน ความปลอดภัย ช่วงบำรุงรักษา และการกักเก็บความเย็นหรือลมอัด ระบบ demand control อัตโนมัติควรหน่วงหรือลดโหลดสำคัญต่ำตามลำดับเมื่อใกล้ขีดจำกัด และป้องกัน rebound peak ตอนคืนโหลด หากใช้คนตอบ alarm ควรเขียน standard work ว่าใครทำอะไร ภายในเวลาเท่าใด และเปลี่ยนโหลดใดได้
การขยายผลคือการย้ายวิธีตัดสินใจ ไม่ใช่คัดลอก setpoint
ไม่ควรนำ setpoint จากไลน์แรกไปใช้กับไลน์ที่สองโดยตรง สินค้า load factor ระบบท่อ อากาศ และกะอาจต่างกัน สิ่งที่ควรย้ายคือ tag convention วิธีเลือก boundary วิธีสร้าง EnB/EnPI action card แผน M&V gate และ approval workflow
ชุด rollout ควรมี minimum meter design, data dictionary, model template, static factors ที่ทราบ, safety check แยกตามมาตรการ, training และ query สำหรับตรวจผล โรงงานใหม่จึงสร้าง counterfactual ของตนเองด้วยวิธีเดียวกัน แทนการรับรองว่าจะได้เปอร์เซ็นต์เท่ากัน ทั้งผลสำเร็จและผลที่ไม่ถึงเกณฑ์จะกลายเป็นบทเรียนที่ใช้ซ้ำได้
สรุป: เปลี่ยนมาตรการประหยัดพลังงานในโรงงานเป็นการลงทุนที่ทำซ้ำได้
การประหยัดพลังงานจะแยกส่วนหากเริ่มจากแคตตาล็อกอุปกรณ์ เริ่มจากขอบเขตการวัด เชื่อมมิเตอร์กับเงื่อนไขเดินงาน สร้าง EnB และ EnPI ตามบทบาท และบริหาร no-cost, control, maintenance, capex ผ่าน gate ร่วม รับรองผลจาก counterfactual ที่ปรับตามช่วงรายงาน ไม่ใช่ผลต่างก่อนหลังแบบดิบ ใน RFP และ PoC 90 วัน ให้ทดสอบความเป็นเจ้าของข้อมูล การเปลี่ยน model, M&V, ความรับผิดชอบในการปฏิบัติ และการขยายผลควบคู่กับหน้าจอ วิธีนี้เปลี่ยนงานประหยัดพลังงานจากกิจกรรมเฉพาะคนให้เป็นกระบวนการปฏิบัติการและการเงินที่โรงงานทำซ้ำได้
แม้โรงงานยังอยู่ในขั้นกำหนดขอบเขตการวัดหรือทบทวนมิเตอร์เดิม ก็สามารถ ปรึกษา TOMAS TECH ได้ เราช่วยจัดโครงสร้างข้อมูลที่มีอยู่ อุปกรณ์เป้าหมาย และเกณฑ์รับมอบสำหรับ PoC 90 วันก่อนลงทุนเต็มโรงงาน
FAQ เกี่ยวกับมาตรการประหยัดพลังงานในโรงงาน
โรงงานควรเริ่มมาตรการประหยัดพลังงานจากอะไร
เริ่มจากขอบเขตเป้าหมาย ผู้ตัดสินใจ ข้อมูลพลังงานและการเดินงานที่มี รวมถึงสัญญาค่าไฟปัจจุบัน ทดลองมาตรการที่ย้อนกลับได้พร้อมกับสร้างเส้นฐาน การวัดและการปรับปรุงขนาดเล็กทำคู่ขนานกันได้
ใช้ค่าไฟเดือนต่อเดือนเพื่อรับรองผลประหยัดได้หรือไม่
โดยทั่วไปยังไม่พอ เพราะผลผลิต product mix อากาศ ชั่วโมงเดินงาน และวันหยุดเปลี่ยน ควรเทียบการใช้จริงกับ EnB ที่ปรับเงื่อนไข และบันทึกการเปลี่ยนแบบ non-routine เช่น การเพิ่มเครื่องจักร
จำเป็นต้องติดอุปกรณ์วัดการใช้ไฟทุกเครื่องหรือไม่
ไม่จำเป็น เลือกจุดตาม boundary ผลที่คาด มิเตอร์เดิม และ uncertainty ที่รับได้ มิเตอร์รับไฟเหมาะกับภาพรวม ส่วนมาตรการเฉพาะอุปกรณ์อาจใช้ submeter ควรประเมิน interactive effect ด้วย
โครงการลดค่าไฟควรใช้ Ft และ TOU อย่างไร
แยกผลพลังงานออกจากการแปลงเป็นเงิน แล้วคำนวณใหม่ด้วย Ft ของ ERC อัตราของการไฟฟ้า สัญญา และบิลจริง ณ วันที่ตัดสินใจ อัตราเฉลี่ยเดียวไม่สามารถประเมิน peak cutting หรือ time shifting ได้ครบ
Peak cutting เหมือนกับการลด kWh หรือไม่
ไม่เหมือน Peak cutting เปลี่ยน maximum demand หรือเวลา ส่วน efficiency ลดปริมาณพลังงาน แต่ละแบบอาจสร้างมูลค่าได้โดยไม่มีอีกแบบ จึงควรวัดแยกและคุ้มครองข้อจำกัดด้าน throughput กับ quality
ใส่สิทธิ BOI ในการคำนวณ payback ได้หรือไม่
แสดงเป็น scenario แบบมีเงื่อนไขได้ แต่ไม่ควรถือเป็นรายรับที่รับรองแล้ว Eligibility, timing, recognised investment และสิทธิควรยืนยันรายโครงการกับ BOI ควรแสดงกรณีมีและไม่มีสิทธิควบคู่กัน
สถานะโรงงานควบคุมทำให้ต้องมี ISO 50001 โดยอัตโนมัติหรือไม่
เอกสาร DEDE ที่อ้างถึงอธิบายเกณฑ์ตามกฎหมาย ผู้รับผิดชอบด้านพลังงาน และรายงานประจำปีที่ตรวจรับรอง การรับรอง ISO เป็นอีกประเด็นหนึ่ง ควรยืนยันการบังคับใช้ล่าสุดกับ DEDE หรือผู้เชี่ยวชาญที่มีคุณสมบัติ


