


ความยากของการเลือกแผ่นดูดสุญญากาศไม่ได้อยู่ที่ค่าแรงดูดในแค็ตตาล็อกเพียงอย่างเดียว แต่อยู่ที่สภาพผิวซึ่งสัมผัสชิ้นงานจริง แม้ชิ้นงานมีมวลเท่ากัน แผ่นโลหะเรียบ ชิ้นงานพลาสติกผิวสาก และถุงที่มีฝุ่นก็มีการรั่วของอากาศและพฤติกรรมตอนปล่อยต่างกัน หากโรงงานไทยกำลังจัดซื้อระบบหยิบจับหรือขนย้ายด้วยหุ่นยนต์ ควรกำหนดความผันแปรของชิ้นงาน รอยสัมผัสที่ยอมรับได้ และท่าทางการขนย้าย ก่อนระบุเพียงเส้นผ่านศูนย์กลางแผ่นดูดเพื่อขอราคา บทความนี้เน้นจุดสัมผัสระหว่างแผ่นดูดกับชิ้นงาน โดยพิจารณาวัสดุ รูปทรง การจัดวาง การทดสอบกับชิ้นงานจริง และเกณฑ์ตรวจรับตั้งแต่ RFP ถึง FAT และ SAT
การเลือกแผ่นดูดสุญญากาศ ต้องเริ่มจาก “แตะตรงไหน” มากกว่า “ถืออะไร”
เวลาต้องเลือกมือหุ่นยนต์ทั้งระบบเราจะเปรียบเทียบระหว่างแบบกลไก, แบบสุญญากาศ และแบบซอฟต์ แต่แม้จะตัดสินใจใช้แบบสุญญากาศแล้ว จริง ๆ แล้วสิ่งที่สัมผัสกับชิ้นงานคือ “ริมปากแผ่นรอง” (lip) ทาง Schmalz ให้ความสำคัญกับแผ่นรองดูดสุญญากาศในฐานะส่วนเชื่อมต่อระหว่างชิ้นงานและอุปกรณ์ และระบุให้เลือกว่า วัสดุ ขนาด ผิวสัมผัส อุณหภูมิ อัตราเร่ง และท่าทางการขนส่งเป็นเงื่อนไขที่ต้องพิจารณา ดังนั้น การเพิ่มขนาดปั๊มหรือเอฟเจคเตอร์ก่อนกลายเป็นทางแก้ปัญหาเป็นการเข้าใจผิด เพราะจะไม่ช่วยถ้าผิวสัมผัสไม่เหมาะสม
เริ่มต้นโดยนำเสนอไม่ใช่แค่ชิ้นงานตัวอย่างหลักแต่รวมถึง “ชิ้นที่หยิบยาก” ด้วย บันทึกไว้ทั้งขนาด มวล จุดศูนย์ถ่วง พื้นที่ที่ดูดได้จริง ความเรียบ ความหยาบ ความนูนเว้า น้ำมัน ฝุ่นละออง ความชื้น อุณหภูมิ ความยืดหยุ่น วิธีการตกแต่งผิวที่ผ่าน/การพิมพ์ จุดที่รับรอยสัมผัสได้ หากคุณมีหลายล็อต หลายซัพพลายเออร์ หรือเงื่อนไขการผลิตที่เปลี่ยนแปลงได้ ให้ระบุช่วงความผันแปรนั้นด้วย ในระบบการทำงานจริง อุปกรณ์จะพบกับส่วนผสมของชิ้นที่หนักสุด โก่งที่สุด และหยาบที่สุด ซึ่งอาจเกิดกับชิ้นงานต่างชนิดกัน อย่ารวมสุดยอดข้อเสียทั้งหมดอยู่ในชิ้นเดียว เพราะน้ำหนักสูงสุดและอัตรารั่วสูงสุดอาจไม่ได้เกิดในชิ้นเดียวกัน แยกตัวอย่างทดสอบให้ชัดเจน
พื้นที่ดูดที่เหมาะสม ต้องไม่ใช่จุดที่ “ดูเหมือนเรียบ” เพียงด้วยสายตา แต่ต้องเป็นพื้นที่ที่ริมแผ่นรองสามารถแตะติดต่อกันรอบวงได้ ตรวจสอบรอยเจาะ รอยบาก ร่องนูนเว้า ซีล ขอบป้าย สัน และการเปลี่ยนแปลงความโค้งในแบบงาน หากเป็นแผ่นบางหรือฟิล์ม พื้นผิวอาจเปลี่ยนรูปทันทีที่ดูดสุญญากาศ ส่งผลให้แผ่นรองบางส่วนหลุดหรือถือสองแผ่นซ้อนกัน หากเป็นถาดใส รูปร่างจริงต้องดูด้วยของจริงเพราะเฉพาะแบบ 2D ไม่เพียงพอ ต้องตรวจตำแหน่งครีบเสริมและรอยเกตจากการฉีดขึ้นรูปด้วย
ขอบเขตการพิจารณาแผ่นรองดูดสุญญากาศอยู่ใต้ขั้นตอนการเลือกวิธีการจับทั้งหมดใน การเลือกมือหุ่นยนต์และกริปเปอร์ ในบทความนี้จะเน้นเฉพาะเงื่อนไขที่ทำให้แผ่นรองและชิ้นงานสัมผัสกันได้ โดยไม่เปรียบเทียบยี่ห้อเครื่องกำเนิดสุญญากาศ
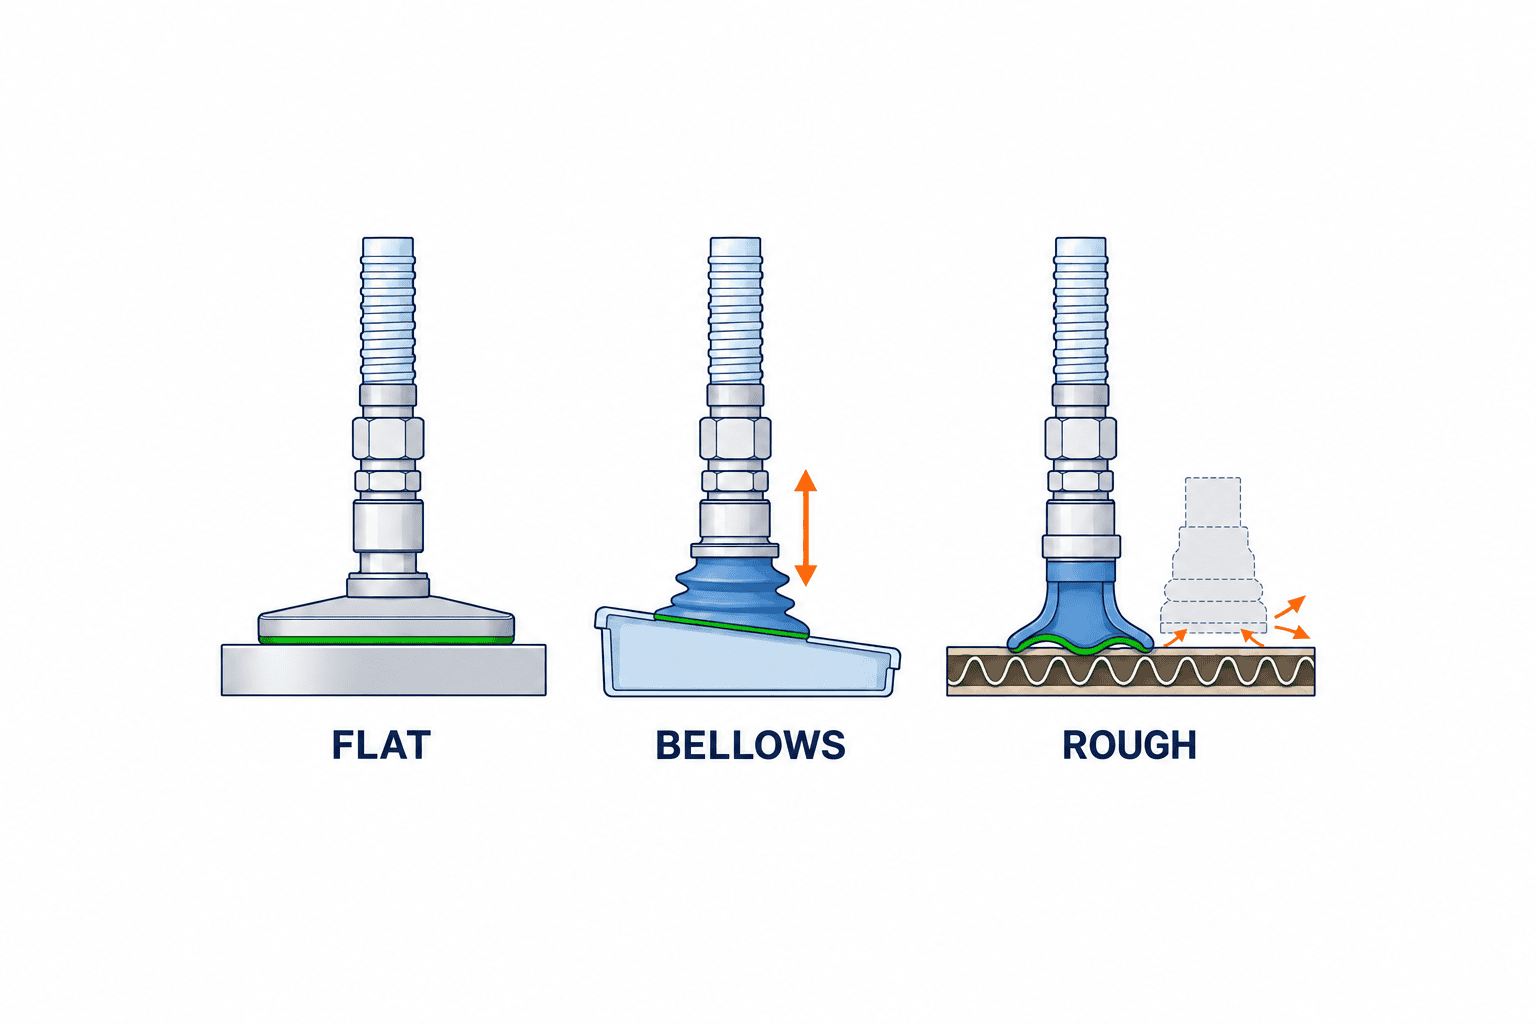
จะเลือกใช้แบบเรียบ แบบเบลโลว์ หรือแบบริมพิเศษอย่างไร
Schmalz และ SMC แนะนำให้ใช้แผ่นรองแบบเรียบกับพื้นผิวแข็งและเรียบ, แบบเบลโลว์กับพื้นที่มีความเอียงหรือความสูงที่ต่างกันเป็นหลัก อย่างไรก็ตาม “ถ้ามีขั้นต้องใช้เบลโลว์” ไม่ถูกต้องเสียทีเดียว เพราะการกดให้แผ่นรองบีบยุบและปล่อยในแต่ละรอบจะกลายเป็นข้อจำกัดของรอบเวลา แบบเรียบมีปริมาตรภายในน้อย จึงสร้างสุญญากาศได้เร็ว แต่ช่วงความต่างระดับที่ยอมรับได้จะน้อย ส่วนเบลโลว์สามารถปรับตามผิวได้ดี แต่ต้องระวังแรงทางข้าง การแกว่ง ความแม่นยำในการวาง การคืนตัวตอนปล่อย
| เงื่อนไขสัมผัส | ตัวเลือกแรก | จุดที่ควรตรวจสอบจริง |
|---|
พื้นผิวเรียบ แข็ง แนวนอน | แบบเรียบ/ริมต่ำ | การต่อเนื่องของซีล, รอยสัมผัส, ลื่นขณะเร่งความเร็ว |
หลายชิ้นงานที่ความสูงไม่เท่ากัน | แบบเบลโลว์ หรือแบบเรียบมีบัฟเฟอร์ | ระยะยุบ ความเอียง เวลาวางดีเลย์ การสั่นทางข้าง |
ผิวนูนโค้ง/เว้าเบา | ริมที่ตามผิวได้ | ความเข้ากันของความโค้งและริมแผ่น, รั่วเฉพาะจุด |
ผิวหยาบ/พรุน/กล่องลูกฟูก | ริมเฉพาะหรือโฟม | อัตรารั่ว, ฝุ่น, เสื่อมซ้ำซ้อน |
ฟิล์มบาง/ถุง | เส้นผ่านศูนย์กลางเล็ก หลายจุด/รักษารูปร่าง | รอยย่น, ถือ 2 แผ่น, แรงดูดค้าง, รอยขีดข่วน |
ตารางนี้ไม่ได้กำหนดชื่อผลิตภัณฑ์ Piab ระบุว่า ผิวหยาบ ผิวเนื้อ เท็กซ์เจอร์ และลูกฟูกจะเพิ่มอัตรารั่วจากริมแผ่น ทำให้การดูดที่เสถียรทำได้ยาก ดังนั้น การเลือกรูปร่าง “ไม่ได้อยู่ที่ยกได้ครั้งเดียว” แต่ต้องดูว่าจัดการชิ้นงานชนิดต่าง ๆ ด้วยความเร็วที่ต้องการซ้ำ ๆ ได้หรือไม่ ถ้าดูดบนกล่องลูกฟูกหยาบด้วยแบบเรียบแล้วรั่วซึม อย่าเพิ่งเพิ่มค่าความดันสุญญากาศ แต่ให้กลับไปทบทวนรูปร่างริมและตำแหน่งสัมผัส
เมื่อใช้แผ่นดูดหลายตัวกับชิ้นงานเดียวกัน อาจมีบางตัวสัมผัสก่อน ขณะที่ตัวอื่นยังลอยอยู่ สาเหตุอาจมาจากชิ้นงานโก่ง ฐานติดตั้งไม่เรียบ ท่าหุ่นยนต์ หรือความยาวท่อที่ต่างกัน หากแผ่นที่ยังไม่สัมผัสทำให้สุญญากาศในท่อรวมลดลง ต้องพิจารณาแยกโซน วาล์วกันกลับ การควบคุมอัตราการไหล หรือการปรับตำแหน่งแผ่นดูด การเพิ่มจำนวนแผ่นดูดไม่ได้เพิ่มความปลอดภัยเสมอไป เพราะยิ่งมีหลายจุดก็ยิ่งต้องควบคุมความแตกต่างของการสัมผัส
การเลือกวัสดุ: พิจารณาการปนเปื้อน การสึกหรอ และอุณหภูมิ
แค่ชื่อวัสดุยังตัดสินดี-ไม่ดีไม่ได้ Schmalz ระบุการเลือกต้องดูความทนทานต่อการสึก, น้ำมัน และความเหมาะสมกับอาหาร เป็นต้น SMC เพิ่มว่าต้องดูผลกระทบต่อชิ้นงานสภาพแวดล้อม การนำไฟฟ้า ฯลฯ NBR, ซิลิโคน, โพลียูรีเทน, EPDM ฯลฯ เป็นเพียงจุดเริ่มต้น ต้องตรวจสอบสเปค เกรด อุณหภูมิใช้งาน ความเข้ากันกับสารเคมี ใบรับรองสัมผัสอาหาร เพื่อเปรียบเทียบระหว่างผู้ผลิต
สีจากยางดำที่ติดบนพลาสติกสีขาว ผลของสารซิลิโคนต่อการพ่นสีหรือการติดกาวในขั้นตอนถัดไป รอยขีดข่วนบนฟิล์มอ่อน และการสึกหรอของขอบยางแผ่นดูดจากขอบชิ้นงานที่คม ล้วนเป็นเกณฑ์ผ่านหรือไม่ผ่านที่ต้องพิจารณาแยกจากแรงดูด กรณีงานอิเล็กทรอนิกส์ที่ต้องกันการเกิดไฟฟ้าสถิต นอกจากวัสดุแผ่นรอง ต้องดูเส้นทาง Ground ทั้งสาย หากเป็นอาหาร/การแพทย์ แม้สีหรือชื่อวัสดุจะเหมือนกันก็ห้ามสรุปเทียบเท่า ต้องมีเลข Part และเอกสารรับรอง
ถ้าขนชิ้นงานร้อน ให้แยกว่าตอนเพิ่งออกจากเครื่องกับตอนหยุดระบบแล้วแผ่นรองแตะค้างอยู่นาน ๆ มีอุณหภูมิเท่าไหร่ เพราะถ้าเลือกวัสดุตามอุณหภูมิลูกเดียว อาจพลาดปัญหายุบหรือแข็งตอนหยุดยาว ๆ น้ำมัน สารแยก สารทำความสะอาด ต้องแจกแจงความเข้มข้น ตำแหน่ง ตำแหน่งที่ปนเปื้อน ความถี่ในการล้าง อย่ายึดเพียง “อากาศร้อนชื้นในไทย” ตามทฤษฎี ให้ใช้ค่าจากจุดที่วัดได้จริง พร้อมตัวอย่างชิ้นงาน
การเปลี่ยนแผ่นรองก็เป็นส่วนของการเลือกวัสดุ ต้องประเมิน Part, หน่วยเปลี่ยน, Lead time, สต็อก ที่จำเป็น, เครื่องมือที่ใช้, เวลาหยุด, การตั้งตำแหน่งใหม่ ในการกำหนดราคาด้วย “วัสดุอายุยืนสุด” ไม่สำคัญเท่ากับ ออกแบบกระบวนการให้เปลี่ยนง่ายและได้มาตรฐาน จะควบคุมเวลาหยุดงานได้
การคำนวณแรงดูดเป็นแค่จุดเริ่ม รั่วและแรงด้านข้างต้องวัดจริง
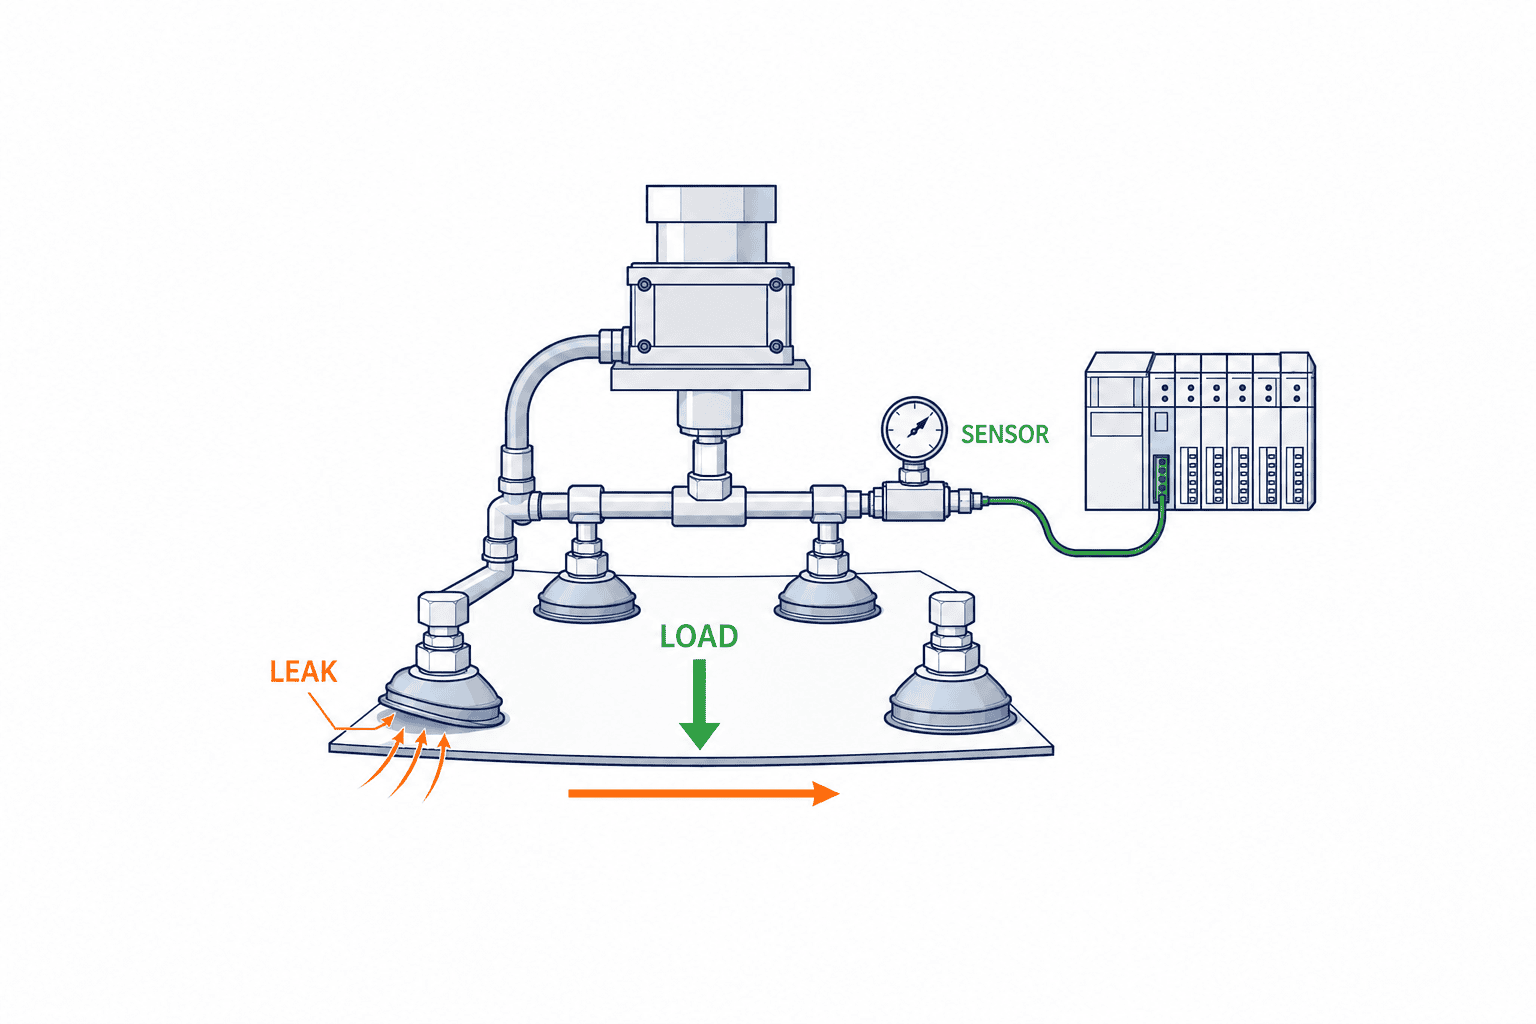
สูตรพื้นฐานของการดูดสุญญากาศคือ F = Δp × A (F คือแรงแนวตั้งฉากกับผิว, Δp คือส่วนต่างความดันระหว่างบรรยากาศกับแผ่น, A คือพื้นที่สัมผัสสุญญากาศ) Schmalz นำเสนอว่า นอกจากค่าทางทฤษฎีนี้ ยังมีแรงเฉือน แนวแรงกระชาก ความโค้งช่วงสโตรก ปริมาตรภายใน ที่แยกออกเป็นข้อมูลเทคนิคสำคัญ อย่าอ่าน“แรงดูดในแค็ตตาล็อก” เป็นแรงที่ใช้ได้ในทุกสภาวะ
สมมุติวงกลมสมบูรณ์เส้นผ่านศูนย์กลาง 30 มม. ความต่างความดัน 60 kPa พื้นที่ประมาณ 707 มม.² แรงตั้งฉากคำนวณได้ราว 42 N นี่เป็นแค่คำนวณเชิงเรขาคณิต แต่พื้นที่ใช้งานจริงขึ้นกับริม การรั่วไหลก็ลดแรงนั้นลง ไม่ควรตีความ 42 N เป็น “ขนส่งได้ ~4 กก.” ทันที ต้องประเมินอัตราเร่ง การเอียง การเลื่อน ขอบเขต การคลาดตำแหน่งกำลังดูด ความยาว/สูญเสียในท่อ และสำรองความปลอดภัย นอกจากนี้ค่าบางรายการในแค็ตตาล็อกคำนวณภายใต้ระดับสุญญากาศที่กำหนดและยังไม่รวมค่าความปลอดภัย
ลำดับการคำนวณ: คำนวณแรงจากน้ำหนักชิ้นงาน กำหนดท่าทางขนส่ง/แรงเร่งที่มากสุด ประเมินภาระแต่ละจุดตามจำนวน/เรียงแผ่น ทดสอบกับชิ้นงานจริงเพื่อวัดค่าจริงสำหรับสุญญากาศที่ได้ อัตรารั่ว การลื่น สุดท้ายจึงอนุมัติค่าปฏิบัติการกับสำรองเผื่อ หากงานเอียง ต้องคำนวณโมเมนต์จากตำแหน่งจับถึงจุดศูนย์ถ่วง แม้จัดแบบสี่จุดสมมาตร ชิ้นงานโก่งอาจไม่กระจายแรงเท่ากัน ได้ผลกี่จุดที่ยึดพอ จัดท่อเดียวรั่วจะเกิดอะไรบ้าง
การรั่วไม่ได้ดูแค่ “ความดันสุญญากาศกี่ kPa” ต้องบันทึกระดับสุญญากาศที่สร้างได้จริง ระยะเวลาที่ระดับสุญญากาศเพิ่มขึ้นจนถึงค่ากำหนด ความผันผวนระหว่างยึดชิ้นงาน และเวลาที่ระบบกลับสู่สภาพพร้อมทำงานหลังปล่อย โดยวัดจุดเดียวและอัตราไหลร่วมกัน หากวัดแต่ “ความดันรวม” อาจไม่รู้ว่าแผ่นไหนรั่ว ทดลองแล้วควรแยกวัดท่อย่อย/แรงดัน จุดตรวจจับชิ้นงาน ตำแหน่งหุ่นยนต์ ผลลัพธ์เชิงจักรเวลา ค่าตัดสินใจยืนยันสุญญากาศ–Timeout ตั้งค่าตามการกระจายจากทดสอบ ไม่เปลี่ยนเมื่อเปลี่ยนชนิดชิ้นงาน
SMC FAQ ระบุ ลำดับคือคำนวณ Lift force จากทฤษฎี ตามด้วยการทดสอบดูดจริงจึงตัดสิน ผ่านการคำนวณแล้วไม่ทดสอบจริงขัดกับคำแนะนำ ระบุสถานะชิ้นงานที่ตั้งสมมุติฐาน และวัดตัวแปรเช่น อุณหภูมิ, สิ่งสกปรก, รูปแบบ, รอบเวลา ทุกครั้ง
ทดสอบแผ่นดูดสุญญากาศด้วยชิ้นงานที่มีสภาพยากด้วย
จุดประสงค์ของการทดสอบไม่ใช่เพื่อถ่ายวีดีโอให้สำเร็จ แต่เพื่อลากขอบเขตของความล้มเหลว แบ่งประเภทวัสดุ ล็อต สภาพผิว ปริมาณการโก่ง จากนั้นกำหนดให้นิ่งว่า แต่ละริมหรือรูปทรง, ตำแหน่งจับ, ระยะกด, ค่าตัดสินใจ, เวลารอ, เส้นทางขนส่ง, ค่าระยะเร่ง-หน่วง ทุกครั้งเปลี่ยนค่าเดียว อย่าเปลี่ยนหลายอย่างพร้อมกัน บันทึกประเภทความล้มเหลว: ดูดไม่ติด ตกตอนยก เลื่อนขณะเคลื่อนที่ วางแล้วไม่ปล่อย ยึดซ้อนสองแผ่น ทิ้งรอยบนชิ้นงาน เบี่ยงตำแหน่ง ผลคือช่องว่างการปรับปรุงต่างกัน
หากตัวเลือก A มีเวลาเฉลี่ยเร็ว แต่เกิดการหมดเวลารอสุญญากาศบ่อยกับชิ้นงานสกปรก ก็อาจไม่เหมาะกับการผลิตจริง ตัวเลือก B อาจดูดช้ากว่าเล็กน้อย แต่หากทำงานได้เสถียรในสภาพที่ยากและเปลี่ยนอะไหล่ได้ง่าย เวลาหยุดรวมอาจต่ำกว่า ควรเปรียบเทียบความถี่ในการเปลี่ยนแผ่นดูด การทำความสะอาด อะไหล่ในพื้นที่ การใช้ลมอัด การหยิบซ้ำ และชิ้นงานเสีย โดยใช้ข้อมูลวัดจริงของโรงงาน ไม่ยืมอัตราความสำเร็จของผู้อื่นมาเป็นค่ารับประกัน
อย่างน้อยควรทดสอบสี่ขั้น: ① ตรวจการสัมผัสและการรั่วในสภาพหยุดนิ่ง ② ทดสอบขนย้ายด้วยอัตราเร่งและการเปลี่ยนท่าตามแผน ③ ทดสอบสภาพขอบเขต เช่น คราบสกปรก การโก่ง อุณหภูมิ และตำแหน่งป้อนที่แปรปรวน ④ ทดสอบความสามารถทำซ้ำหลังทำความสะอาดหรือเปลี่ยนแผ่นดูด การไม่ทำชิ้นงานตกอย่างเดียวไม่พอ ต้องบันทึกเวลาที่ดูดติด รูปคลื่นสุญญากาศ ความแม่นยำตำแหน่ง รอยสัมผัส จำนวนครั้งที่หยิบซ้ำ และวิธีให้ผู้ปฏิบัติงานกู้ระบบ
หากตำแหน่งป้อนชิ้นงานแปรปรวนมาก ไม่ควรให้แผ่นดูดชดเชยทุกอย่าง ควรทบทวนไกด์ ตัวหยุด กลไกจัดเรียง และการตรวจจับก่อน กลไกตามผิวที่มีราคาแพงอาจไม่จำเป็นหากจัดท่าชิ้นงานก่อนป้อนได้ แต่หากความแปรปรวนเป็นสิ่งที่หลีกเลี่ยงไม่ได้ในกระบวนการ ต้องระบุช่วงนั้นใน RFP และกำหนดผู้รับผิดชอบการออกแบบแผ่นดูด บัฟเฟอร์ และเซนเซอร์
ข้อมูลสเปกผิวสัมผัสที่ควรระบุใน RFP
กรณีศึกษา1: ชิ้นงานปั๊มเหล็กที่มีน้ำมันเคลือบ
สำหรับชิ้นงานปั๊มโลหะแผ่น แม้เป็นรหัสชิ้นงานเดียวกัน ความหนาและตำแหน่งของฟิล์มน้ำมันก็อาจต่างกัน หากเลือกแผ่นดูดจากตัวอย่างแห้งเท่านั้น เมื่อผลิตจริงอาจเกิดการลื่นหรือดูดติดสองแผ่น ควรกำหนดตำแหน่งสัมผัสบนแบบงานและหลีกเลี่ยงรูหรือขอบคม จากนั้นทดสอบชิ้นงานแห้ง มีน้ำมันระดับปกติ และมีน้ำมันมาก โดยใช้เส้นทางเคลื่อนที่เดียวกันตั้งแต่ดูด ยก เคลื่อนด้านข้าง เปลี่ยนท่า จนถึงปล่อย บันทึกตำแหน่งดูดและรูปคลื่นสุญญากาศเพื่อแยกว่าความล้มเหลวมาจากน้ำมันหรือขอบยางลอยเพราะชิ้นงานโก่ง
ถ้าเปลี่ยนวัสดุเช่นทดสอบแผ่นรองใหม่ ต้องไม่เปลี่ยนรูปร่างหรือเส้นผ่านศูนย์กลางพร้อมกัน ให้เปลี่ยนทีละอย่างเพื่อแยกผลซึมซับน้ำมัน การตามผิวของริมแผ่น และแรงลื่น สุดท้ายผลรอยขีดและรอยน้ำมันต้องเชิญฝ่าย QC ตัดสิน แม้ดูดยึดได้ ถ้าพบปัญหาในกระบวนการล้างหรือพ่นสีถือว่าไม่ผ่าน ต้องทดสอบกรณีหยุดนานหรือหยุดฉุกเฉิน(ยังดูดอยู่) แยกต่างหากด้วย
กรณีศึกษา2: กล่องลูกฟูกด้านบนเป็นคลื่น
แม้กล่องขนาดเดียวกัน ความชื้น การรอง กล่องเทปฝาบน รอยพับ ต่าง ๆ ทำให้ผิวสัมผัสเปลี่ยนได้ หากใช้แผ่นใหญ่กลมจุดเดียวริมอาจไปซ้อนรอยพับหรือเทป ถ้าปรับเป็นจุดเล็กหลายจุดจะหลบตำแหน่งได้ดีแต่เปลี่ยนแปลงการแตะขณะวางมากขึ้น ต้องระยะจุดที่เหมาะสม ขอบเขตที่ยอมให้ริมสัมผัสเทป/รอยพับ, การพองของกล่อง, ตำแหน่งจ่าย, ทิศทางหมุนกล่อง หากต้องการต้องอุปกรณ์แนวรับ อย่าโยนภาระทั้งหมดไปให้ Vacuum Hand
กล่องลูกฟูกอาจรั่วทั้งที่บริเวณสัมผัสและผ่านเนื้อวัสดุ การยึดกล่องหนึ่งใบไว้นานไม่เพียงพอที่จะประเมินเวลาสร้างสุญญากาศในรอบการผลิตสั้น ๆ หรือฝุ่นที่สะสมเมื่อเดินเครื่องต่อเนื่อง ควรทดสอบกล่องใหม่ กล่องใช้แล้ว กล่องชื้น และกล่องบุบ แยกกัน พร้อมเปรียบเทียบรูปคลื่นก่อนและหลังทำความสะอาดตัวกรอง หากผ่อนเกณฑ์ของเซนเซอร์เพื่อเพิ่มจำนวนครั้งที่หยิบสำเร็จ ต้องระบุว่ายังเหลือระยะเผื่อในการตรวจพบการหลุดตกเท่าใด
กรณีศึกษา3: ถาด/แพ็คบางที่แตะได้เฉพาะขอบ
สำหรับถาดขึ้นรูปหรือบลิสเตอร์แพ็ก เมื่อหลีกเลี่ยงส่วนบรรจุภัณฑ์ พื้นที่พิมพ์ รอยซีล และขั้นต่าง ๆ อาจเหลือเฉพาะขอบแคบให้ดูด แม้เส้นผ่านศูนย์กลางระบุของแผ่นดูดจะเล็ก ก็ต้องตรวจเส้นผ่านศูนย์กลางวงขอบยางและความกว้างสัมผัสจริงว่าวางอยู่บนขอบได้หรือไม่ เมื่อยกถาดแล้วก้นถาดแอ่น มุมของขอบอาจเปลี่ยน ภาพขณะหยุดนิ่งจึงไม่พอ ต้องบันทึกการเสียรูปขณะขนย้ายและความแม่นยำของตำแหน่งวางด้วย
กรณีนี้ การเพิ่มจุดรองรับหรือกระจายแรงหลายจุดอาจได้ผลมากกว่าการเพิ่มระดับสุญญากาศ แต่ตัวรองรับต้องไม่ทำให้สินค้าเป็นรอยหรือขัดขวางการทำความสะอาด จึงควรให้ฝ่ายคุณภาพและซ่อมบำรุงร่วมอนุมัติ หากต้องปรับตำแหน่งขอบยางเมื่อเพิ่มชนิดสินค้า ให้ระบุสเกลปรับ ความแม่นยำในการตั้งซ้ำ และวิธีป้องกันการตั้งค่าผิดเป็นเกณฑ์รับมอบ
คำว่า “ชุดมือดูดสุญญากาศครบชุด” ใน RFP กว้างเกินไป เพราะผู้เสนอราคาแต่ละรายอาจกำหนดขอบเขตการทดสอบและส่วนประกอบต่างกัน จึงเปรียบเทียบราคาไม่ได้ อย่างน้อยควรแนบรายการชิ้นงาน พื้นที่ที่อนุญาตและห้ามสัมผัส น้ำหนัก จุดศูนย์ถ่วง ความแปรปรวนของผิว สภาพการป้อน ท่าขนย้าย รอบเวลาสูงสุด เงื่อนไขทำความสะอาด เกณฑ์รอยสัมผัส และความเสี่ยงเมื่อชิ้นงานตก ตัวอย่างทดสอบต้องรวมชิ้นงานที่โก่ง ผิวหยาบ สกปรก หรือเปลี่ยนตามฤดูกาลและผู้ผลิตด้วย
| หัวข้อ RFP | รายละเอียด | หลักฐานรับมอบ |
|---|
ขอบเขตชิ้นงาน | ชนิด วัสดุ ผิว น้ำหนัก ช่วงการเปลี่ยนแปลง | รายชื่อชิ้นงาน/บันทึกทดสอบ |
ผิวดูดยึด | ตำแหน่งที่ได้/ห้าม ค่าอนุญาตรอยสัมผัส | รูปแสดงจุด, รูปตัดสินลักษณะภายนอก |
สเปกแผ่นรอง | รูปร่าง, วัสดุ, Part Number, จำนวน, วิธีเปลี่ยน | แบบงาน, BOM, สต็อกหน้างาน |
การตรวจสุญญากาศ | ตำแหน่งเซนเซอร์, ค่าตัดสิน, Timeout, การตอบสนองผิดปกติ | รูปคลื่นบันทึก, ตารางสัญญาณ PLC |
การใช้งาน | ท่า, อัตราเร่ง, ความเร็ว, รอบเวลา | Log run, วีดีโอตอนเดินเครื่อง |
การซ่อมบำรุง | วิธีล้าง, เช็คสภาพ, กำหนดรอบเปลี่ยน | คู่มือ, เทสต์หลังเปลี่ยน |
ไม่ต้องฟิก Part Number ผู้ผลิตตั้งแต่ต้นแต่ต้องเปิดโอกาสประเมินทั้งวัสดุ ขนาด หากยอมรับอะไหล่ทดแทน ต้องตรวจทั้งความเข้ากันของขนาด รูปทรงขอบยาง และวัสดุ และผ่านทดสอบบนชิ้นงานเดียวกัน ให้ระบุจำนวนสำรองและผู้จัดซื้อ รับภาระค่าใช้จ่ายให้ชัด
ถ้าต้องเปรียบเทียบหลายเจ้า ให้ดูเหมือน แนวทางไล่รายละเอียดขอบเขตเปรียบเทียบราคา Automation เดียวกัน เลื่อนจากการออกแบบ การทดสอบ การติดตั้ง การตรวจรับ จนถึงการซ่อมบำรุง แผ่นราคาถูกกว่าแต่หากทดสอบ/ค่าอะไหล่/เซนเซอร์/ควบคุม Repick แยกค่า อาจทำให้ต้นทุนจริงไม่ต่างหรือแพงกว่า
จะตรวจสอบแยกอะไรใน FAT และ SAT
กำหนดรูปแบบการบันทึกผลก่อนทดสอบ
การบันทึกผลทดสอบต้องสามารถย้อนดูและทำซ้ำได้ ไม่ใช่แค่ใส่ “OK” ลงตาราง ควรเก็บหมายเลขชิ้นงาน ล็อต Part No. แผ่นรอง เวลาการใช้งาน จุดจับ การตั้งค่าสุญญากาศ ตำแหน่งเซนเซอร์ จุดตัดสินใจ รูปแบบเส้นทางหุ่นยนต์ ความเร็ว อุณหภูมิ ความชื้น ผู้ทดสอบ ข้อมูลขณะเกิดความล้มเหลวในเล่มเดียว กำหนดรูปแบบเก็บคลื่นสุญญากาศ พร้อมระบุตำแหน่ง เวลา หากเปลี่ยนค่า Threshold เวลาสลับชนิด ให้บันทึกเก่า–ใหม่ เหตุผล ผู้อนุมัติ
หากเปลี่ยนแผ่นดูดระหว่างการทดสอบรับมอบ ไม่ควรนำผลก่อนและหลังเปลี่ยนมารวมเป็นอัตราสำเร็จค่าเดียว หากต้องประเมินสมรรถนะหลังสึกหรอ ให้แยกผลต่างหาก ล็อตชิ้นงานก็เช่นกัน เพราะตัวอย่างที่หยิบง่ายจำนวนมากอาจกลบความล้มเหลวของล็อตที่ยาก ควรสรุปผลตามชนิดและสภาพชิ้นงาน ไม่อนุมัติจากค่าเฉลี่ยรวมอย่างเดียว หากตัดชิ้นงานใดออกจากการทดสอบ ต้องระบุเหตุผลและวิธีจัดการชิ้นงานนั้นในช่วงผลิตจริง
การทดสอบ/แก้ไขความผิดปกติต้องรวมในเกณฑ์ผ่าน
หากเซนเซอร์ไม่ยืนยันการดูดภายในเวลาที่กำหนด ต้องกำหนดว่าหุ่นยนต์จะลองหยิบใหม่หรือหยุดสายการผลิต หากสูญเสียสุญญากาศระหว่างขนย้าย ต้องรู้ว่าสัญญาณใดตรวจพบ หุ่นยนต์จะหยุดตรงไหน และผู้ปฏิบัติงานจะกู้ระบบอย่างไร แม้ไฟดับ แรงดันลมลด ท่อหลุด หรือแผ่นดูดชำรุดจะเกิดไม่บ่อย แต่ผลกระทบอาจรุนแรง จึงต้องรวมไว้ในการออกแบบความปลอดภัยของระบบและการฝึกปฏิบัติในโรงงาน
การตรวจสึกของแผ่นรองต้องกำหนดลักษณะวัดชัดเจน เช่น แตก Rim แข็งตัว แตก ยางเหลือ รูปคลื่นเวลาถึงสุญญากาศ ฯลฯ อย่าปล่อยให้ Operator ตัดสิน “ยังใช้ได้” ตรงลักษณะนี้เองหลังเปลี่ยนต้องมีเทสต์ดูดสั้น ๆ หรือทดสอบรีเซ็ตให้เป็นมาตรฐาน ถ้าใช้ Replace ต่างยี่ห้อในไซต์ ผู้ซื้อห้ามเปลี่ยนเอาแต่ขนาด ต้องส่งเงื่อนไขเทสต์ให้ทีมซ่อมด้วย
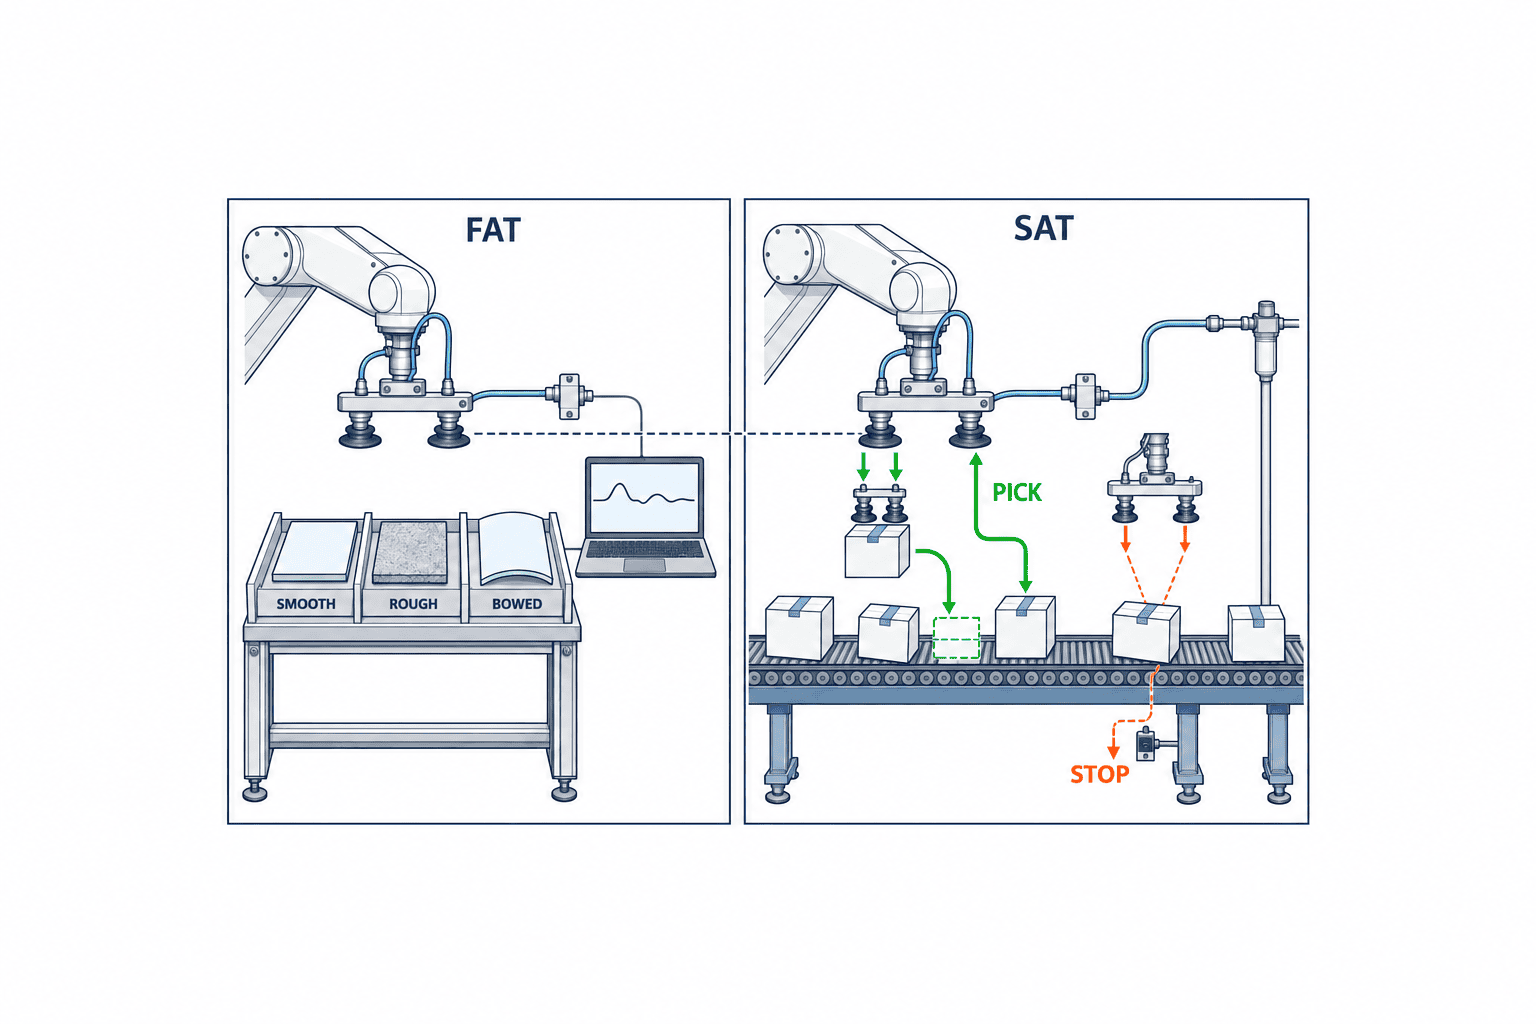
ใน FAT หรือการทดสอบก่อนส่งมอบจากโรงงานผู้ผลิต ให้ใช้ตัวอย่างและเงื่อนไขที่ตกลงกันตรวจตำแหน่งดูด รูปคลื่นสุญญากาศ การยึดระหว่างขนย้าย การปล่อย และการกู้คืนเมื่อผิดปกติ บันทึกหมายเลขชิ้นงานทดสอบและรวมชิ้นงานที่ยากด้วย อย่าลดความเร็วเพื่อให้ผ่านแล้วถือว่าทดสอบสมรรถนะตามสัญญา ต้องบันทึกความเร็ว อัตราเร่ง เกณฑ์สุญญากาศ สภาพแผ่นดูด และตำแหน่งท่อกับเซนเซอร์
ใน SAT หรือการทดสอบหลังติดตั้งหน้างาน ต้องเพิ่มเงื่อนไขการป้อนจริง ลมอัดในโรงงาน ความยาวท่อ อุณหภูมิและความชื้น ฝุ่น ผู้ปฏิบัติงาน และการเปลี่ยนชนิดสินค้า แม้ชิ้นงานผ่าน FAT แล้ว แต่ตำแหน่งป้อนจริงหรือแรงดันลมอัดที่แกว่งอาจทำให้หยิบพลาดเพิ่มขึ้น หากปรับเงื่อนไขหน้างาน ต้องบันทึกเหตุผลและค่าที่ต่างจากแบบ หลังเปลี่ยนแผ่นดูดหรือทำความสะอาด ต้องยืนยันด้วยว่าค่าเกณฑ์ตรวจจับยังใช้ได้
เกณฑ์ผ่านไม่ควรมีเพียง “สำเร็จกี่ครั้งจากกี่รอบ” แต่ควรแยกผลตามชนิดสินค้า รูปแบบความล้มเหลว ความเสียหายของชิ้นงาน เวลาดูดสูงสุด เวลากู้ระบบ และสถานะปลอดภัยเมื่อหยุดผิดปกติ หากชิ้นงานตกอาจกระทบคนหรืออุปกรณ์สำคัญ ต้องกำหนดพฤติกรรมเมื่อสูญเสียสุญญากาศ การสำรองระบบ หรืออุปกรณ์ป้องกันการตกตามผลประเมินความเสี่ยง ความสำเร็จของแผ่นดูดหนึ่งตัวไม่ใช่หลักฐานว่าระบบทั้งหมดปลอดภัย
หัวหน้า Gate รับเข้าและการเก็บหลักฐาน ให้ดู แนวทางเลือก SI หุ่นยนต์โรงงานไทย เพื่อกำหนดว่าใครเป็นผู้ตัดสิน Approval งานทดลอง ใครเตรียมชิ้นงาน ใครทดสอบกรณีเพิ่มชนิด ถ้ากำหนดส่วนนี้ชัดเจน ลดข้อโต้แย้งหลังส่งมอบ
คำถามพบบ่อย
เส้นผ่านศูนย์กลาง Pad ใหญ่ขึ้น = ปลอดภัยขึ้นใช่ไหม?
ไม่เสมอไป ขนาดใหญ่ขึ้นจะเพิ่มพื้นที่ทฤษฎีแต่หากมีรู/ขั้นในผิวสัมผัส แผ่นซีลก็รั่วได้ เมื่อใช้กับของนิ่มจะยิ่งเกิดรอยหรือเปลี่ยนรูป และลดโอกาสจัดวาง Pad หลายจุด วัดพื้นที่ใช้งานจริงและสุญญากาศที่ถึงได้ ตรวจเช็กผิวสัมผัส/ผลต่อชิ้นงานพร้อมกัน
แผ่นดูดแบบเบลโลว์ช่วยรองรับชิ้นงานโก่งหรือระดับความสูงต่างกันได้หรือไม่?
ได้ในช่วงหนึ่ง แต่ต้องแลกกับ Stroke ที่ยอมรับได้ ป้องกันการสั่น แนวเฉียง เวลา exhaust ต้องดูทั้งค่าการโก่งสูงสุด แต่ทิศทางโก่ง และแต่ละจุดแตะพร้อมกันหรือไม่ จำเป็นต้องเสริมบัฟเฟอร์ วงจรสุญญากาศแยก ไกด์ฝั่งจ่าย
กล่องลูกฟูก/วัสดุหยาบพรุนดูดได้ไหม?
มีโอกาสแต่ต้องทดสอบรอยรั่วขอบ วัสดุเอง แป้งฝุ่น และความแตกต่างแต่ละล็อต ควรเลือกเฉพาะรูปทรง/โฟม วัดไม่แค่สูญญากาศที่ได้แต่รวมอัตรารั่วและเวลาในการดูด วัสดุผ่านอากาศเองมักแก้ไม่ได้โดยเพิ่มขนาด Pad ด้านสุญญากาศธรรมดา
เลือกวัสดุ Pad – NBR หรือซิลิโคน?
ขึ้นกับการใช้งานและเกรดยี่ห้อ แจกแจงเงื่อนไข น้ำมัน อุณหภูมิ การสึก สีที่ถ่าย โครงงานพ่นสี/กาว สัมผัสอาหาร ศึกษาสเปคเปรียบเทียบพร้อมเทสต์ ไม่อนุมัติตามทฤษฎี เช่น “ซิลิโคนทนร้อน” “NBR ทั่วไป” เท่านั้น
ผ่าน FAT แล้วข้าม SAT ที่ไซท์ไทยได้ไหม?
ไม่แนะนำ เพราะการป้อนที่ไซต์ ท่ออากาศ สิ่งแวดล้อม Operator ยังต่างกับ FAT ทำให้ผลเปลี่ยน FAT ตรวจแบบออกแบบ SAT ตรวจแบบติดตั้ง ใช้ชนิดงาน/ตัววัด/เกณฑ์เหมือนกันจะยืนยันตามจุดต่างได้
สามการเปลี่ยนแปลงที่ควรสังเกตหลังการติดตั้ง
ในช่วงสองสามสัปดาห์แรกหลังเริ่มใช้งานจริง อย่าเพิ่งตัดสินจากอัตราการหยิบล้มเหลวเพียงอย่างเดียว อย่างแรกให้ดูการกระจายของเวลาที่ถึงสุญญากาศ หากเวลาเริ่มนานขึ้นเรื่อย ๆ แม้เป็นรุ่นเดียวกัน ให้สงสัยการสึกของขอบยาง การอุดตันของไส้กรอง การหลวมของท่อ หรือการเปลี่ยนแปลงผิวชิ้นงาน อย่างที่สอง ให้ดูการเหลื่อมของตำแหน่งวางและเวลาที่ปล่อย หากดูดติดก็จริง แต่พอวางแล้วชิ้นงานยังติดอยู่หรือตอนปล่อยแล้วเด้ง อาจส่งผลต่อคุณภาพของกระบวนการถัดไป อย่างที่สาม ให้ดูการทำซ้ำได้ตอนซ่อมบำรุง หากหลังเปลี่ยนแผ่นดูดต้องตั้งตำแหน่งหรือค่าการตรวจจับใหม่ทุกครั้ง แสดงว่าขาดมาตรฐานอะไหล่และการติดตั้ง
ทั้งสามตัวชี้วัดนี้ให้จดบันทึกโดยแยกรุ่นและล็อต แม้อัตราสำเร็จโดยรวมจะเท่ากัน แต่บางรุ่นอาจแย่ลง หากเชื่อมโยงข้อมูลสุญญากาศและล็อกการหยุดเครื่อง จะช่วยแยกได้ว่าสาเหตุมาจากตัวแผ่นดูด ท่าจ่ายงาน หรือวัสดุใหม่หรือไม่ ให้กำหนดวิธีรับมือเบื้องต้นเมื่อค่าเปลี่ยนแปลงด้วย ให้ชัดเจนว่าอะไรที่ผู้ปฏิบัติงานล้างและทดสอบใหม่ได้ อะไรเป็นหน้าที่ซ่อมบำรุงเปลี่ยนอะไหล่ อะไรเป็นหน้าที่ฝ่ายคุณภาพแยกชิ้นงาน หากแค่เพิ่มยืดค่าการแจ้งเตือนแล้วเดินเครื่องต่อไป อาจได้พลาดสัญญาณผิดปกติ
การกำหนดอายุการใช้งานจากวันเพียงอย่างเดียวไม่เหมาะสมเท่าการดูจำนวนสัมผัส เวลาดูดติด ลักษณะภายนอก และรูปคลื่นสุญญากาศรวมกัน แต่หากหัวข้อเฝ้าดูมากเกินไปจะดูแลจริงไม่ได้ เริ่มจากเจาะจง 1–2 ตัวที่เกี่ยวกับปัญหาหยุดหรือเสีย แล้วสะท้อนลงใบตรวจสอบ ถ้าทีหลังเปลี่ยนไปใช้รุ่นใหม่ อย่าใช้ค่ามาตรฐานเดิม ให้ทดสอบตามผิวและเงื่อนไขของชิ้นงานใหม่แทน
สรุป
ลำดับวิธีทำ Review การเลือกด้วย One sheet
ก่อนเปิดประชุมหรือเทียบแค็ตตาล็อก ให้ตอบ ① ชนิดและผิวหน้าที่ถือ ② ขอบเขตผันแปร ③ ข้อผิดพลาดที่นับเป็น Fail ④ ใครรับรองงานทดสอบจริง โดย ① ระบุจุดห้ามสัมผัส ② เพิ่มสิ่งสกปรก การงอ อุณหภูมิ ข้อแตกต่างจาก Drawing ③ ต้องนับทั้งข้อผิดปกติตก/เบี่ยง รอยขีด สองชิ้นติดกัน การปล่อยล้มเหลว เวลาดีเลย์ รอบการเปลี่ยน ④ แยก QC วิศวกรรมฝ่ายผลิต ซ่อมบำรุง SIer ให้ครบ หลังจากนี้เท่านั้น ตารางเทียบ Pad จึงมีประโยชน์
คอลัมน์เปรียบเทียบต้องมีมากกว่า “ชื่อผลิตภัณฑ์” “แรงดูด” ต้องร่วม “ขนาดสัมผัสต่ำสุด” “ขนาด Rim” “ระยะต้องกด” “ความเข้ากันของวัสดุ” “เวลาสูญญากาศ” “ความแปรปรวนรั่ว” “แรงข้าง” “รอยสัมผัส” “เวลาเปลี่ยน” “การจัดซื้อ” “ค่าอะไหล่” ถ้ามีช่องว่างข้อมูลให้ระบุว่าใครต้องไปเติมเมื่อใด ทดลองไม่ครบแต่ปล่อยสั่ง ต้องชี้ชัดเรื่องพื้นที่เหลือไว้เป็นเปลี่ยนแปลงดีไซน์ มิฉะนั้นจะเจอล่าช้าหรือค่าปรับตามมา
การเลือกแผ่นดูดไม่ได้จบเพียงครั้งเดียว หลังเริ่มผลิตจริง หากเปลี่ยนผู้ผลิตชิ้นงาน บรรจุภัณฑ์ สี หรือเงื่อนไขการขึ้นรูป ต้องประเมินผลต่อผิวสัมผัสในเอกสารควบคุมการเปลี่ยนแปลงและทดสอบซ้ำเมื่อจำเป็น หากรูปคลื่นสุญญากาศหรือแนวโน้มการหยิบพลาดเปลี่ยนไป ให้ตรวจชิ้นงาน ตำแหน่งป้อน ตัวกรอง ท่อ และเซนเซอร์ ไม่ใช่เปลี่ยนแผ่นดูดอย่างเดียว การจัดการผิวสัมผัสให้เป็นเงื่อนไขของกระบวนการช่วยให้เดินเครื่องได้เสถียร
การเลือกแผ่นรองดูดสุญญากาศ ต้องนิยามผิวสัมผัส ไปจนถึงจำกัดรูปทรง วัสดุ นำคำนวณเป็นจุดเริ่ม แล้วทดสอบการรั่ว เลื่อน รอยสัมผัสกับของจริง ส่วน RFP ต้องรวมของชายขอบร่วมของหลัก กำหนดเงื่อนไขวัด FAT SAT ให้ตรง เลือกจากความเสถียรต่อความแปรปรวน ความซ้ำถอดเปลี่ยน การฟื้นคืนผิดปกติ มากกว่าแค่ราคาชิ้น จะได้สเปกใช้งานจริง
ถ้าโรงงานไทยของคุณมีงานขนส่งหลายผิว หลายแบบ สนใจทบทวน Pad และเงื่อนไขรับงาน สามารถปรึกษาจากตัวอย่างปัจจุบันหรือกรณีไม่ผ่านกับ ติดต่อ TOMAS TECH เพื่อแชร์ชิ้นงานเป้าและข้อมูลกระบวนการ
ข้อมูลแหล่งอ้างอิง
- Schmalz: เครื่องมือช่วยเลือกแผ่นดูดสุญญากาศ — น้ำหนัก ผิวสัมผัส, ฝุ่น อุณหภูมิ อัตราเร่ง ท่าทางที่ต้องพิจารณา
- Schmalz: ข้อมูลทางเทคนิคแผ่นดูด — แรงแนวตั้งทฤษฎี, แรงเฉือน, ปริมาตร ฯลฯ
- Schmalz: รูปร่างแผ่นดูด — คุณสมบัติแบบเรียบและเบลโลว์
- Schmalz: ภาพรวมวัสดุ — ทนสึก ทนน้ำมัน สภาพการใช้งาน
- SMC: การเลือกแผ่นดูดสุญญากาศ — ข้อมูลเทคนิคการเลือก Pad และตรวจสอบจริง
- SMC: คำถามพบบ่อยแผ่นดูดสุญญากาศ — แนะนำพิสูจน์จริงหลังคำนวณ
- Piab: แผ่นดูดสำหรับผิวเท็กซ์เจอร์และหยาบ — ปัญหารั่วของผิวหยาบ กล่องลูกฟูก


