


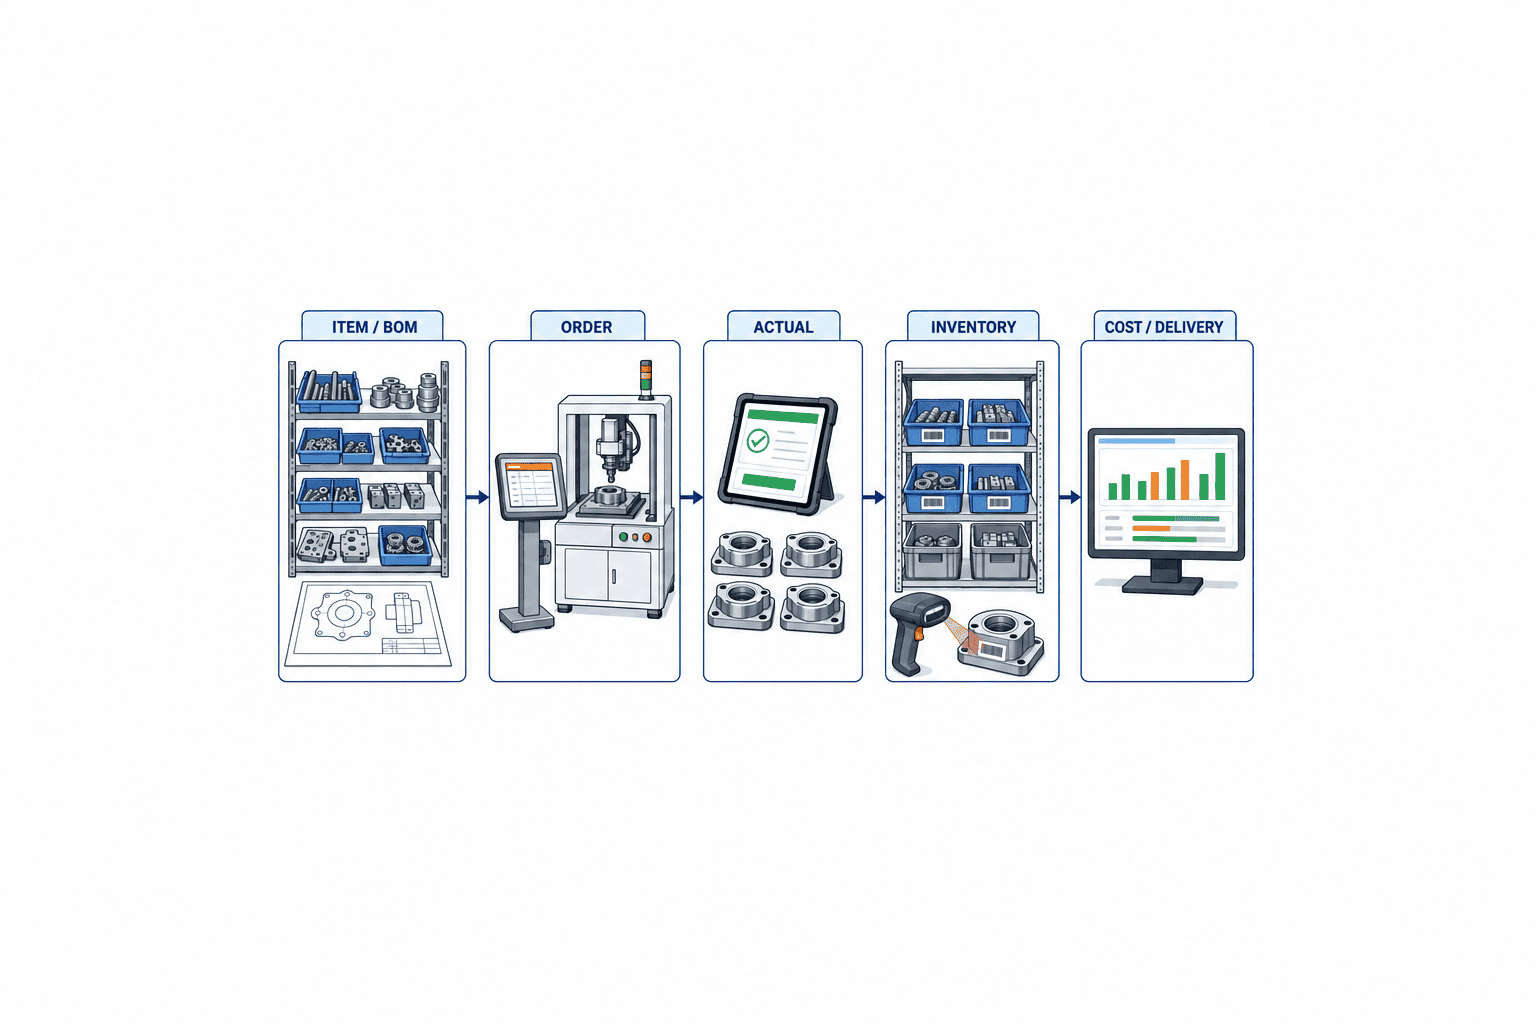
การเลือกระบบบริหารการผลิตสำหรับโรงงานขนาดเล็กไม่จำเป็นต้องเริ่มด้วยการเปิดใช้ทุกฟังก์ชันตั้งแต่ฝ่ายขาย จัดซื้อ วางแผน คุณภาพ ซ่อมบำรุง ต้นทุน ไปจนถึงบัญชี สิ่งสำคัญกว่าคือการเลือกข้อมูลที่เชื่อมต่อกันเป็นสายสั้นที่สุดและช่วยหยุดความสูญเสียที่เกิดซ้ำ บทความนี้จัดทำสำหรับเจ้าของกิจการ ผู้จัดการโรงงาน และฝ่ายบริหารของผู้ผลิตขนาดเล็กในไทยและอาเซียน เพื่อใช้ตัดสินใจระหว่างการใช้ Excel ต่อ ซอฟต์แวร์สำเร็จรูป การพัฒนาเฉพาะ หรือแบบผสม โดยพิจารณาจากข้อมูลหลัก 5 กลุ่ม ได้แก่ สินค้าและ BOM, คำสั่งซื้อและคำสั่งผลิต, ผลผลิตจริง, สินค้าคงคลัง และต้นทุน/กำหนดส่ง
คำตอบสั้น ๆ: ไม่ต้องเริ่มครบทั้ง 5 กลุ่ม ให้เลือก 2–3 กลุ่มที่เชื่อมจากปัญหาไปถึงการตัดสินใจ
ข้อมูล 5 กลุ่มต่อไปนี้ไม่ใช่โมดูล 5 ชุดที่ต้องซื้อพร้อมกัน แต่เป็นชุดคำถามที่โรงงานต้องตอบได้ ควรเลือกเฉพาะกลุ่มที่เชื่อมกันตั้งแต่เหตุการณ์หน้างานจนถึงการตัดสินใจที่ต้องการปรับปรุง
| กลุ่มข้อมูลขั้นต่ำ | คำถามที่ต้องตอบได้ | ข้อมูลหลัก | อาการที่ควรให้ความสำคัญ |
|---|---|---|---|
| สินค้าและ BOM | ผลิตอะไร ใช้อะไร และใช้ Revision ใด | รหัสสินค้า, BOM, วัตถุดิบทดแทน, Revision | หยิบวัตถุดิบผิด ใช้แบบเก่า วางแผนผิด |
| คำสั่งซื้อและคำสั่งผลิต | ต้องผลิตอะไร จำนวนเท่าไร เสร็จเมื่อใด | Order, Due Date, Work Order, Routing | คำสั่งตกหล่น คำสั่งซ้ำ ลำดับความสำคัญสับสน |
| ผลผลิตจริง | ทำถึงไหน ได้ของดี/ของเสียเท่าไร | จำนวนดี/เสีย เวลา กระบวนการ สาเหตุหยุด | ไม่ทราบความคืบหน้า รวมรายงานช้า |
| สินค้าคงคลัง | มีอะไร อยู่ที่ไหน จำนวนเท่าไร Lot ใด | รับเข้า เบิก โอน WIP จัดส่ง | ขาดวัตถุดิบ สต็อกเกิน ยอดตรวจนับต่าง |
| ต้นทุนและกำหนดส่ง | ต้นทุนจริงเท่าไร และจะส่งทันหรือไม่ | วัตถุดิบ แรงงาน จ้างช่วง แผน/ผลจริง | รู้ขาดทุนช้า ทราบงานล่าช้าเมื่อสายไปแล้ว |
หากสายการผลิตหยุดเพราะวัตถุดิบขาด ให้เชื่อมสินค้า/BOM คำสั่งผลิต และสต็อกก่อน หากลูกค้าต้องโทรถามความคืบหน้าบ่อย ให้เชื่อมคำสั่งผลิต ผลผลิตจริง และกำหนดส่ง หากปัญหาหลักคือต้นทุน แต่การใช้วัตถุดิบและชั่วโมงงานยังไม่น่าเชื่อถือ ก็ไม่ควรเริ่มจากโมดูลต้นทุนที่ซับซ้อน เพราะตัวเลขปลายทางจะดีได้ก็ต่อเมื่อข้อมูลต้นทางถูกต้อง
“โรงงานขนาดเล็ก” ไม่ได้ตัดสินจากจำนวนพนักงานเพียงอย่างเดียว
สำนักงานส่งเสริมวิสาหกิจขนาดกลางและขนาดย่อม (สสว. หรือ OSMEP) กำหนดว่า Small Enterprise ในภาคการผลิตมีรายได้ต่อปีมากกว่า 1.8 ล้านบาทแต่ไม่เกิน 100 ล้านบาท หรือมีการจ้างงานมากกว่า 5 คนแต่ไม่เกิน 50 คน หากรายได้และจำนวนพนักงานอยู่คนละระดับ ให้ใช้ระดับที่สูงกว่า เกณฑ์นี้ใช้จำแนกกิจการตามนโยบาย ไม่ได้บอกว่าระบบของโรงงานควรเล็กหรือใหญ่เพียงใด OSMEP: Definition of MSMEs
สิ่งที่ทำให้ระบบซับซ้อนจริง ได้แก่
- จำนวนรหัสสินค้า ระดับของ BOM และความถี่ในการเปลี่ยนแบบ
- การมี Make-to-Stock, Make-to-Order และ Engineer-to-Order อยู่ร่วมกัน
- จำนวนกระบวนการ งานจ้างช่วง เครื่องจักรร่วม และข้อจำกัดการตั้งเครื่อง
- ขอบเขต Lot Traceability ตั้งแต่วัตถุดิบ WIP ถึงสินค้าสำเร็จรูป
- การอนุมัติและเอกสารหลายภาษา ไทย อังกฤษ ญี่ปุ่น
- การเชื่อม ERP ของสำนักงานใหญ่ บัญชี EDI ลูกค้า และเครื่องพิมพ์ฉลาก
- จำนวนกรณียกเว้น เช่น Rework, Reverse, Substitute และการแก้ข้อมูลย้อนหลัง
โรงงาน 30 คนที่ผลิตสินค้าคงที่อาจใช้ระบบเรียบง่ายได้ ขณะที่โรงงาน 10 คนซึ่งแต่ละ Order เปลี่ยนแบบ มีการแก้ BOM และจ้างช่วงมาก อาจต้องใช้การควบคุมที่เข้มกว่า จึงไม่ควรเลือกเพราะคำว่า “รุ่นสำหรับ SME” แต่ควรนับว่า Order หนึ่งรายการสร้างข้อมูลกี่ชุดและต้องตัดสินใจกี่ครั้งก่อนส่งมอบ
depa เผยผลสำรวจ Digital Density ปี 2024 เมื่อเดือนเมษายน 2025 ว่าอุตสาหกรรมไทยส่วนใหญ่อยู่ในระดับ Industry 2.0 และในกระบวนการ Supplier Relations กลุ่มตัวอย่างภาคการผลิต 57% อยู่ระดับ Industry 2.0: Solution เช่น ใช้ระบบออนไลน์รับคำสั่งซื้อและชำระเงิน ตัวเลขนี้ไม่ใช่การวินิจฉัยโรงงานใดโรงงานหนึ่ง แต่ชี้ว่าการเชื่อมข้อมูลพื้นฐานระหว่างการค้าและการผลิตยังเป็นงานสำคัญก่อนก้าวไปสู่การเพิ่มประสิทธิภาพขั้นสูง depa: 2024 Digital Density Survey
เหตุใดระบบ “ครบทุกอย่าง” จึงเสี่ยงสำหรับโรงงานขนาดเล็ก
ระบบรวมศูนย์ไม่ได้ผิดเสมอไป หากกลุ่มบริษัทต้องการมาตรฐานเดียวกันหลายโรงงาน รวมจัดซื้อ บัญชี และการผลิต ระบบแบบครบชุดอาจเหมาะสม แต่ความเสี่ยงของโรงงานขนาดเล็กคือปริมาณการเปลี่ยนแปลงพร้อมกัน ทีมเดิมต้องจัด Master Data เปลี่ยนขั้นตอนอนุมัติ ปรับเอกสาร ย้ายข้อมูล ทดสอบ Interface ฝึกอบรม และทำงานประจำไปพร้อมกัน
ลำดับที่พบได้บ่อยคือ
- เลือกระบบจาก Demo ที่มีฟังก์ชันจำนวนมาก
- ทุกฝ่ายเพิ่ม Requirement “เผื่อไว้ก่อน”
- พบว่ารหัสสินค้า หน่วยนับ และยอดสต็อกไม่ตรงกัน
- ก่อน Go-Live ทีมพยายามสร้างทุกข้อยกเว้นใน Excel เดิมเข้าไปในระบบ
- การอบรมกลายเป็นการพาชมหน้าจอ ไม่ใช่การฝึกเหตุการณ์จริง
- หน้างานยังใช้ Excel เดิม จึงมีแหล่งข้อมูลจริงสองแห่ง
ทางแก้ไม่ใช่แค่ลดฟังก์ชัน แต่ต้องกำหนดให้ชัดในแต่ละกลุ่มข้อมูลว่า “อะไรคือข้อมูลจริงเพียงแหล่งเดียว ใครเป็นผู้ปรับปรุง มีผลเมื่อใด และแก้กลับอย่างไรเมื่อผิด” แนวทาง DX สำหรับผู้ผลิตขนาดกลางและขนาดย่อมของ IPA ญี่ปุ่นวางโครงสร้างจากภาพเป้าหมาย การประเมินตนเอง ขั้นตอนดำเนินการ และกรณีศึกษา ซึ่งสอดคล้องกับการเปลี่ยนแบบเป็นระยะมากกว่าการทำทุกเรื่องพร้อมกัน IPA: DX สำหรับผู้ผลิตขนาดกลางและขนาดย่อม
ข้อมูลขั้นต่ำที่ 1: สินค้าและ BOM — ควบคุมการเปลี่ยนแปลงก่อนเพิ่มรายละเอียด
ข้อมูลสินค้าและ BOM เป็นฐานของการวางแผน เบิกวัตถุดิบ ต้นทุน และ Traceability แต่ Phase แรกไม่ต้องมี Attribute ทุกช่อง สิ่งขั้นต่ำที่ควรมีคือ
- รหัสสินค้าที่ไม่ซ้ำและชื่อที่หน้างานเข้าใจ
- ประเภท Purchased, Semi-finished และ Finished Goods
- หน่วยหลักและการแปลงหน่วยระหว่างซื้อ เก็บ และผลิต
- Parent, Component, ปริมาณมาตรฐาน และวิธีคิด Yield
- วันที่มีผล Revision และผู้อนุมัติ BOM
- เงื่อนไขใช้วัตถุดิบทดแทนและผู้อนุมัติ
โรงงานขนาดเล็กมักเรียกวัตถุดิบเดียวกันต่างชื่อใน Drawing, Quotation, ใบสั่งซื้อ และใบเบิก ไม่จำเป็นต้องเปลี่ยนรหัสทั้งบริษัทในวันแรก เลือก Product Family ที่เป็นตัวแทนก่อน แล้วบังคับหลัก “หนึ่ง Item หนึ่ง Code” ตั้งแต่รับ Order ถึงส่งของ จากนั้นจึงขยาย
การทดสอบรับมอบต้องไม่ทดสอบเฉพาะการเปิด BOM ปกติ ควรทดสอบ Work Order ที่ออกก่อน Revision ใหม่มีผล วัตถุดิบทดแทน การแปลงหน่วย Component ที่ยกเลิก และการแก้ไข BOM ใหม่ต้องไม่ไปเปลี่ยน Work Order เก่าที่ Release แล้วโดยอัตโนมัติ ในกรณี Engineer-to-Order ต้องกำหนดว่า Standard BOM หรือ Project BOM เป็นข้อมูลจริง และการเปลี่ยนแปลงจะส่งไปจัดซื้อกับ WIP อย่างไร
Excel ยังเหมาะเมื่อผู้แก้ไขมีน้อย Revision ไม่บ่อย และสามารถควบคุมประวัติ/อนุมัติได้ แต่หากหลายคนแก้พร้อมกัน หรือใช้ Revision ผิดแล้วเกิดของเสียและส่งช้า การย้ายเฉพาะ BOM เข้า Database อาจเป็นก้าวแรกที่คุ้มที่สุด แม้การวางแผนส่วนอื่นยังอยู่ใน Excel
ข้อมูลขั้นต่ำที่ 2: คำสั่งซื้อและคำสั่งผลิต — ห้ามตัดสายของเลขอ้างอิง
เป้าหมายของการควบคุม Order ไม่ใช่เพียงทำ Schedule ให้สวย แต่คือแปลงความต้องการลูกค้าให้เป็นคำสั่งที่หน้างานทำได้ และเก็บประวัติการเปลี่ยนแปลง ขั้นต่ำต้องเชื่อม Customer Order, Customer Part, Internal Item, Quantity, Requested Date, Committed Date, Work Order ID, BOM Revision, Routing และ Planned Date
ในโรงงานญี่ปุ่นที่ไทย สำนักงานใหญ่หรือลูกค้าอาจสื่อสารภาษาอังกฤษ/ญี่ปุ่น ขณะที่หน้างานใช้ภาษาไทย ไม่จำเป็นต้องแปลทุกหน้าจอก่อน สิ่งที่ต้องทำก่อนคือ Code กลางเหมือนกัน ชื่อแสดงผลแยกตามภาษา และกำหนดภาษาของ Free Text ให้ชัดเจน สถานะ HOLD, RELEASED หรือ COMPLETED ต้องมีความหมายเดียวกันทุกภาษา
เมื่อมีการลดจำนวน ดึงกำหนดส่ง แบ่งส่ง ยกเลิก หรือเปลี่ยนลำดับ ไม่ควรเขียนทับโดยไม่มีประวัติ ต้องรู้ว่าใครเปลี่ยนอะไร เมื่อใด และเพราะเหตุใด ไม่ได้หมายความว่าห้ามงานด่วน แต่หากเปลี่ยนลำดับบน Whiteboard หรือ Chat แล้วไม่ผูกกลับกับ Work Order จะไม่สามารถเปรียบเทียบแผนกับผลจริงได้
กรณีทดสอบควรรวมการแบ่ง Work Order, เปลี่ยนจำนวนหลัง Release, ป้องกันบันทึกผลเข้าคำสั่งที่ยกเลิก, ผลิตเกิน และการดึงกำหนดส่งทั้งที่วัตถุดิบไม่พร้อม แม้ไม่ใช้ Advanced Scheduler โรงงานก็ได้ประโยชน์จากรายการคำสั่งผลิตที่เป็นข้อมูลจริงเพียงชุดเดียวและเห็นสิ่งที่เปลี่ยนวันนี้
ข้อมูลขั้นต่ำที่ 3: ผลผลิตจริง — เก็บละเอียดเท่าที่ทำต่อได้ทุกวัน
โครงการเก็บผลผลิตจริงมักถูกดึงไปสู่การเก็บสัญญาณเครื่องทุกวินาทีหรือบันทึกทุกการเคลื่อนไหวของคน แต่ Phase แรกควรเริ่มจากสิ่งที่ใช้ควบคุม Order ได้แก่ กระบวนการ จำนวนดี จำนวนเสีย เวลาเริ่ม/เสร็จหรือเวลารายงาน ผู้ปฏิบัติงาน/เครื่องจักร และสาเหตุหยุดหรือเสียเมื่อจำเป็น
เลือกหน่วยรายงานเป็นชิ้น กล่อง Lot เมื่อจบงาน หรือเมื่อจบกะ ความละเอียดสูงสุดทางเทคนิคไม่ใช่คำตอบเสมอไป ต้องสมดุลระหว่างความเร็วในการตัดสินใจกับภาระกรอกข้อมูล การติดตามรายชิ้นควรมีเหตุผล เช่น Serial Traceability หรือสินค้ามูลค่าสูง หากข้อมูลรายวันเพียงพอแต่บังคับ Real-Time อาจเกิดการกรอกย้อนหลังหรือให้คนอื่นกรอกแทน ทำให้ Timestamp ไม่มีความหมาย
เลือก Tablet, Handheld, Shared PC หรือ Machine Collection ณ จุดทำงานจริง ทดสอบถุงมือ น้ำมัน ฝุ่น แบตเตอรี่ สัญญาณ Wi-Fi การเปลี่ยนกะ การพิมพ์ไทย และ Barcode ที่เปื้อน ปุ่มใหญ่ไม่ได้ช่วยหากต้องค้น Work Order หลายร้อยรายการทุกครั้ง บางกรณีการสแกน QR จากใบสั่งงานเพื่อเลือกเพียงหนึ่งงานสำคัญกว่า Dashboard ที่สวย
ต้องออกแบบการแก้ผลผลิตผิดด้วย เก็บค่าก่อน/หลัง เหตุผล และผู้อนุมัติแทนการลบ ทดสอบการเพิ่มข้อมูลของเมื่อวาน การแก้หลัง Cutoff ต้นทุน การส่งซ้ำ และการ Replay จากอุปกรณ์ Offline รายการ Exception รายวันเรียบง่ายมักมีคุณค่ากว่าหน้า Analytics ซับซ้อนในช่วงเริ่มต้น
ข้อมูลขั้นต่ำที่ 4: สินค้าคงคลัง — ทำ Event ให้เหมือนกันก่อนคาดหวังยอดตรง
สมการสต็อกไม่ซับซ้อน: ยกมา + รับเข้า − เบิกออก แต่ยอดยังไม่ตรงเพราะการเคลื่อนไหวจริงไม่ได้ถูกบันทึกอย่างสม่ำเสมอ จึงควรกำหนด Event ให้ชัด ได้แก่ รับจาก Supplier, เบิกเข้าผลิต, โอน Location, โอนระหว่างกระบวนการ, รับสินค้าสำเร็จ, ส่งของ, คืน, Scrap และปรับยอดจากการตรวจนับ
ไม่จำเป็นต้องเริ่มทุกคลัง ทุก Item ทุก Lot เลือกกลุ่มวัตถุดิบที่ทำให้เกิดการหยุดหรือส่วนต่างสูง หรือเริ่มที่คลังเดียว แต่ต้องเขียนขอบเขตด้วย 3 มิติ: Location, Item และ Event เช่น “วัตถุดิบสำคัญ 20 รายการใน Warehouse A ตั้งแต่รับเข้าถึงเบิกผลิต” ชัดเจนกว่า “ทดลองระบบสต็อก”
Barcode และ QR ลดงานกรอกได้ แต่หากไม่มีการควบคุมรหัสและการ Reprint ฉลาก อาจสร้างความผิดพลาดใหม่ เมื่อพิมพ์ฉลาก Lot เดิมซ้ำ ต้องกำหนดว่าฉลากเก่าถูกยกเลิกหรือเป็นการแยก Quantity หาก Network ขาด ให้เก็บ Event ชั่วคราวพร้อม Transaction ID ที่ไม่ซ้ำ เพื่อให้ส่งใหม่โดยไม่เกิดการตัดสต็อกสองครั้ง
ควรตัดสินใจเรื่อง Negative Stock ตั้งแต่ต้น หากห้าม ระบบพบข้อผิดพลาดเร็วแต่การบันทึกอาจหยุดเมื่อ Posting ช้า หากอนุญาต ต้องมี Owner และกำหนดเวลาเคลียร์รายการติดลบ คำตอบขึ้นอยู่กับวินัยการบันทึกของโรงงาน แต่การปล่อยไว้โดยไม่มีนโยบายไม่ใช่คำตอบ
ข้อมูลขั้นต่ำที่ 5: ต้นทุนและกำหนดส่ง — ต้องย้อนจาก Variance ไปถึงสิ่งที่แก้ได้
ต้นทุนและกำหนดส่งเป็นตัวเลขสำหรับผู้บริหาร แต่หลักฐานอยู่ที่หน้างาน โครงการเล็กไม่ควรเริ่มด้วยการทำ Absorption Cost ให้ตรงบัญชีทุกบาท ควรเลือก Variance ที่ต้องใช้ปรับปรุงและทำให้ย้อนกลับได้
ต้นทุนขั้นต่ำอาจประกอบด้วยวัตถุดิบมาตรฐานหรือใช้จริง ชั่วโมงแรงงาน และค่าจ้างช่วง ส่วนค่าเสื่อม พลังงาน และค่าใช้จ่ายโรงงานสามารถเพิ่มภายหลัง เลือกก่อนหนึ่งเรื่อง เช่น Material Usage Variance, Labor Variance, Reject/Rework หรือ Subcontract Variance และให้ผู้ใช้ Drill Down ไปที่ Order, Transaction และการแก้ไขได้
สำหรับกำหนดส่ง ควรแยก Requested Date, Committed Date, Internal Planned Date และ Actual Shipment Date หากมีเพียงคอลัมน์ “Due Date” จะไม่ทราบว่าคำขอลูกค้าตึงเกินไป คำมั่นถูกเปลี่ยน แผนภายในช้า หรือการผลิตล่าช้า เมื่อเชื่อมเวลาจบกระบวนการกับ Committed Date โรงงานจะเห็นความเสี่ยงขณะงานยังเป็น WIP ไม่ใช่รอให้ KPI แดงหลังส่งไม่ทัน
Dashboard ผู้บริหารต้องเปิดกลับไปดูรายละเอียดที่ผู้รับผิดชอบแก้ได้ ตัวเลขสีแดงที่ไม่มี Work Order, Shortage, Delay Reason และ Owner เป็นเพียงของตกแต่ง
เงื่อนไขที่เหมาะกับการใช้ระบบบริหารการผลิตด้วย Excel ต่อ
Excel เริ่มได้เร็ว คุ้นเคย และยืดหยุ่นสำหรับการคำนวณ/รายงาน Microsoft ระบุว่า Worksheet ปัจจุบันรองรับ 1,048,576 แถว × 16,384 คอลัมน์ แต่ข้อจำกัดของงานผลิตมักไม่ได้มาจากจำนวนแถว สิ่งที่ถึงขีดจำกัดก่อนคือการแก้พร้อมกัน การควบคุม Version สิทธิ์ ประวัติ Transaction ที่ไม่ซ้ำ และการ Sync Microsoft: Excel specifications and limits
การใช้ Excel ต่อมีเหตุผลเมื่อเงื่อนไขส่วนใหญ่เป็นจริงดังนี้
- มีผู้ปรับปรุงข้อมูล 1–2 คนที่ระบุชื่อได้
- แทบไม่มีการแก้พร้อมกันและกำหนด Cutoff ได้
- จำนวน Item/Order ยังค้นหาและกระทบยอดได้ง่าย
- มี Owner ดูแล Formula, Validation, Protection และ Backup
- ทุกคนทราบว่าไฟล์ใดคือข้อมูลจริง
- ตรวจการแก้และข้อผิดพลาดได้ทุกวัน
- ข้อมูลระดับกะหรือรายวันเพียงพอ
แม้ข้อมูลยังน้อย ก็ควรพิจารณาระบบเมื่อ Folder เต็มไปด้วยไฟล์ “ล่าสุด”, “ล่าสุดจริง”, “Final2”; มีคนเดียวที่แก้สูตรได้; แต่ละแผนก Copy รายการเดียวกัน; ต้องพิมพ์ซ้ำเข้าตารางอื่น; หรือปลายเดือนมีการปรับยอดจำนวนมากโดยหาสาเหตุไม่ได้
หากเลือก Excel ต้องจัดการอย่างจริงจัง แยก Sheet/ไฟล์ Input กับ Report, ประกาศคำจำกัดความคอลัมน์และ Code List, ระบุ Owner, กำหนด Cutoff, Backup และ Change Request หากใช้ Power Query หรือ Macro ต้องเฝ้าดู Source เปลี่ยนและ Refresh ล้มเหลว การใช้ Excel ต่อคือการเลือกการควบคุมแบบเบา ไม่ใช่การไม่ทำอะไร
เงื่อนไขที่เหมาะกับซอฟต์แวร์บริหารการผลิตแบบแพ็กเกจ
แพ็กเกจเหมาะเมื่อกระบวนการเป้าหมายเป็นมาตรฐานพอสมควรและโรงงานปรับขั้นตอนเข้ากับ Workflow ได้ งานจัดซื้อ รับ/เบิกสินค้า Sales Order, BOM มาตรฐาน และ Daily Production Report มักตั้งค่าบนฟังก์ชันมาตรฐานได้
อย่าประเมินจาก Checklist ฟังก์ชันเพียงอย่างเดียว ให้เตรียม Item จริง BOM ที่ยาก Partial Shipment, Return, Rework และ Stock Count Variance แล้วให้ผู้ใช้จริงทำเอง แยกให้ชัดว่าสิ่งใดทำได้ด้วย Configuration สิ่งใดต้อง Extension และสิ่งใดต้อง Workaround
ข้อดีของแพ็กเกจคือ Data Model, Business Rule, Update และ Support ที่มีอยู่แล้ว ความเสี่ยงคือภาระจากข้อยกเว้นที่ไม่พอดี และผลต่อ Upgrade เมื่อ Customization เพิ่ม เปรียบเทียบค่าใช้จ่าย 3–5 ปี รวม User, Environment, Support, Report, Interface, Upgrade และ Training ซ้ำ ไม่ใช่เฉพาะราคาติดตั้ง
ในไทยต้องตรวจภาษาไทยและ Support ภาษาไทย เวลาบริการ Boundary กับบัญชี/ภาษี และรายงานอังกฤษ/ญี่ปุ่นให้สำนักงานใหญ่ กรมสรรพากรเผยแพร่มาตรฐาน e-Tax Invoice & e-Receipt แต่ระบบผลิตไม่ได้เป็นระบบเอกสารภาษีโดยอัตโนมัติ จึงต้องกำหนดขอบเขตความรับผิดชอบและข้อมูลที่เชื่อมกับระบบบัญชี/ภาษี กรมสรรพากร: มาตรฐาน e-Tax Invoice & e-Receipt
เงื่อนไขที่เหมาะกับการพัฒนาระบบเฉพาะหรือ Hybrid
การพัฒนาเฉพาะเหมาะเมื่อกระบวนการที่สร้างความแตกต่าง ข้อกำหนด Traceability, Machine Interface หรือ EDI ลูกค้าเป็นเรื่องสำคัญต่อการแข่งขัน/สัญญา และการฝืนให้เข้ากับแพ็กเกจมีต้นทุนสูงกว่า แต่เหตุผลว่า “อยากให้ Excel เดิมกลายเป็นหน้าจอ” ยังไม่เพียงพอ เพราะอาจย้ายการคัดลอกและกฎที่ไม่จำเป็นเข้าไปทั้งชุด
ก่อนออกแบบหน้าจอ ควรกำหนดในแบบและสัญญาเรื่องต่อไปนี้
- Data Owner และ System of Record
- Input/Output ของ API, CSV, EDI และเครื่องจักร
- การป้องกัน Duplicate เมื่อ Retry
- ผู้รับผิดชอบ Monitoring, Replay และ Reconciliation
- การส่งมอบ Source, Configuration และ Data
- Backup และการทดสอบ Restore
- Support Window และการอนุมัติ Change Request
- เกณฑ์จบ FAT, SAT, UAT และ Stabilization
รูปแบบ Hybrid ที่ใช้ได้คือให้ ERP เดิมถือ Item และ Sales Order ให้แอปหน้างานถือ Work Order, Actual และ WIP แล้วส่ง Completion กลับ Scope เปลี่ยนระบบจะเล็กลง แต่ Queue, Retry และการกระทบยอดรายวันจะกลายเป็นงานถาวร ต้องคิดค่าใช้จ่าย Interface เป็น Product ที่ต้องดูแล ไม่ใช่งานครั้งเดียว
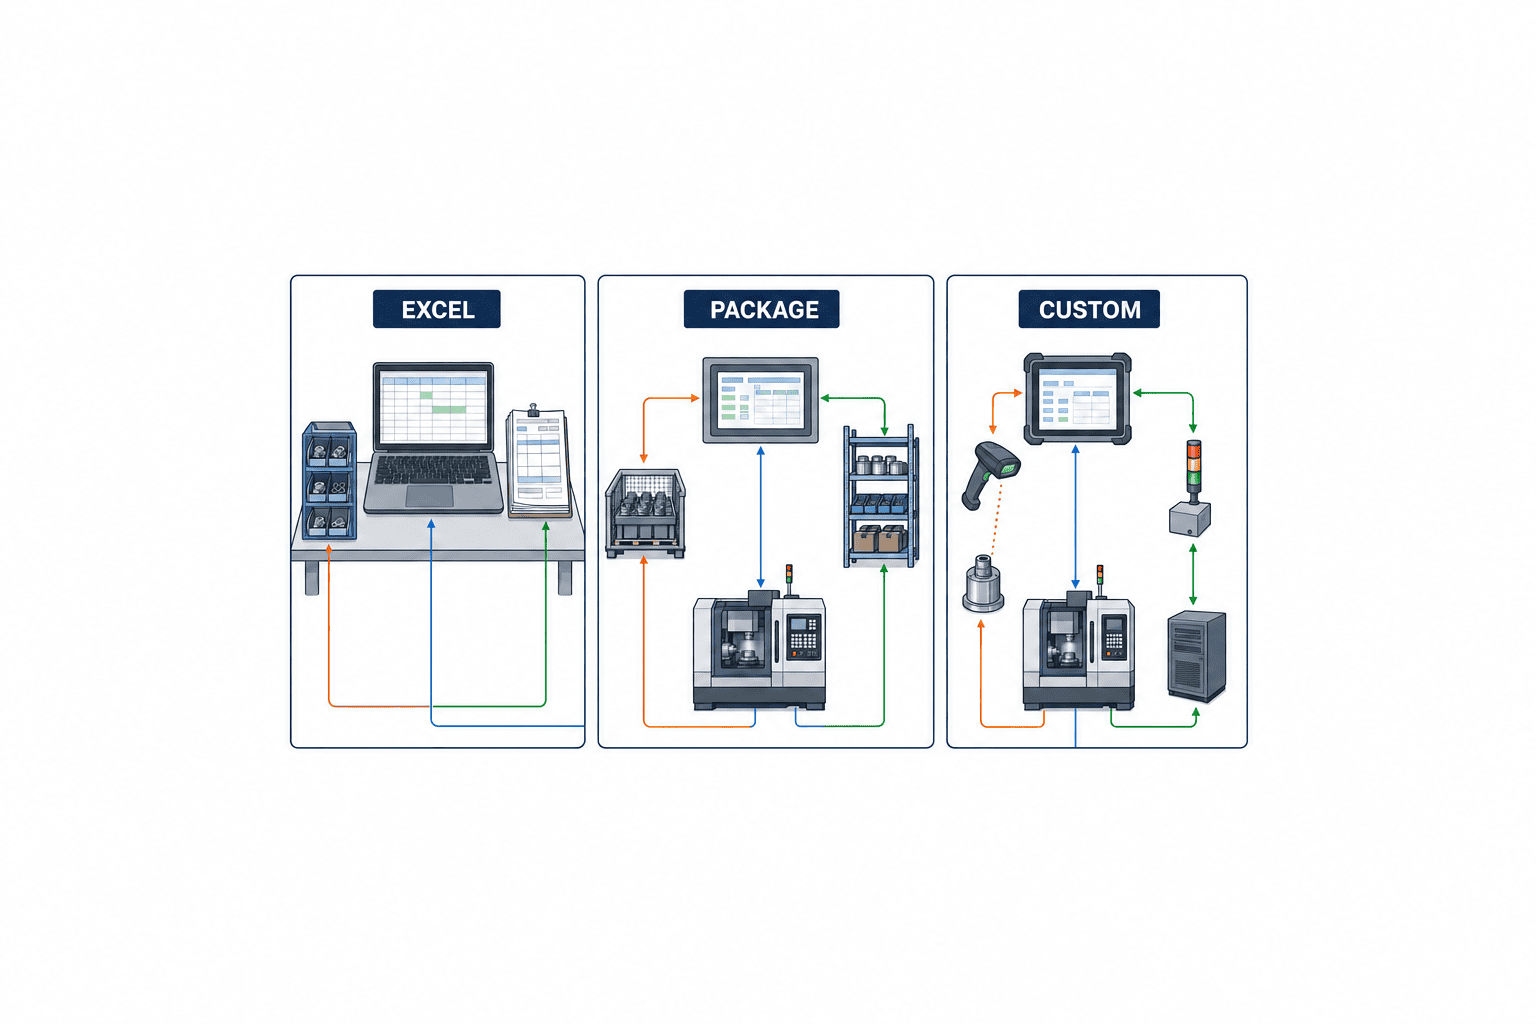
ตารางตัดสินใจ Excel / Package / Custom
| เกณฑ์ | Excel ที่ควบคุมแล้ว | Package | Custom/Hybrid |
|---|---|---|---|
| ความเป็นมาตรฐาน | สูง ปริมาณต่ำ | สูงถึงปานกลาง | ต่ำ กระบวนการเฉพาะสำคัญ |
| ผู้ใช้พร้อมกัน | น้อย | หลายแผนก | แผนก เครื่องจักร ภายนอก |
| ประวัติและสิทธิ์ | ควบคุมเบาก็พอ | Workflow มาตรฐานเหมาะ | ต้องอนุมัติ/หลักฐานเฉพาะ |
| ความเร็วข้อมูล | รายวัน/รายกะ | นาทีถึงวัน | วินาทีถึงนาที มี Event เครื่อง |
| การเชื่อมต่อ | Manual CSV พอ | API/CSV มาตรฐานพอดี | API/EDI/PLC เฉพาะ |
| ความเร็วเริ่มต้น | เร็วที่สุด | เร็วด้วย Configuration | ต้อง Discovery/Design มากกว่า |
| การเปลี่ยนอนาคต | พึ่ง Owner Excel | พึ่ง Roadmap ผลิตภัณฑ์ | จัดลำดับตามธุรกิจได้ |
| ความเสี่ยงหลัก | Key Person, Version | Process Gap | Overbuild, Maintenance |
ไม่จำเป็นต้องเลือกคำตอบเดียวทั้งโรงงาน อาจให้ Package ถือสินค้า/BOM, แอปเฉพาะถือผลผลิตหน้างาน และ Excel/BI ใช้วิเคราะห์ สิ่งที่ห้ามเกิดคือหลายระบบเขียน Item Name, Standard Cost, Stock Balance หรือ Due Date เดียวกันได้โดยไม่มีเจ้าของ กำหนด Write Authority เพียงหนึ่งแห่งต่อ Field สำคัญ
หากต้องการดูภาพการคัดเลือกที่กว้างขึ้น อ่าน RFP ระบบบริหารการผลิต 2026 และสำหรับการจัดการความคืบหน้า/ผลผลิตจริง อ่าน ระบบบริหารจัดการกระบวนการผลิต: ต้นทุนและวิธีเลือก 2026
Workshop “ความสูญเสีย → การตัดสินใจ → ข้อมูล” เพื่อกำหนด Scope ขั้นต่ำ
หากเริ่ม Requirement จากรายการฟังก์ชัน ทุกฟังก์ชันจะดูจำเป็น ลองใช้ Workshop 90–120 นาทีตามลำดับนี้
1. เขียนเหตุการณ์สูญเสีย 10 เรื่องจาก 3 เดือนที่ผ่านมา
ใช้เหตุการณ์จริง เช่น ไลน์หยุดเพราะวัตถุดิบขาด ใช้ Drawing เก่า การเปลี่ยน Partial Shipment ไม่ถึงหน้างาน ทราบ Margin หลังส่ง หรือยอด Count ต่างโดยไม่ทราบสาเหตุ ระบุวัน เหตุ และผลกระทบ
2. เขียนการตัดสินใจที่ต้องการในขณะนั้น
เช่น อนุมัติ Substitute, เลือก Work Order ก่อน, เพิ่มกะ, ซื้อด่วน หรือเปลี่ยน Committed Date ระบบมีไว้ให้หลักฐานทันเวลา ไม่ใช่เพื่อเพิ่มจำนวนหน้าจอ
3. ระบุข้อมูลขั้นต่ำและความสด
การตัดสินใจเรื่องขาดของอาจต้องใช้ On-hand, Allocation, Incoming PO และ Planned Consumption แต่ยังไม่ต้องมี Demand Forecast กำหนด Accuracy, Age และ Granularity ของข้อมูลแต่ละรายการ
4. บันทึกข้อมูล ณ จุดเกิดจริง
ผู้รับสินค้า Planner, Operator, Inspector หรือเครื่องจักรควรสร้างข้อมูลใกล้เหตุการณ์ที่สุด การให้ Admin พิมพ์ซ้ำภายหลังทำให้เสียเวลาและเจ้าของ หากทำไม่ได้ ให้แยกสาเหตุว่าเป็น Device, Network, Authority, Language, Training หรือ Workload
5. เลือก 2–3 กลุ่มและประกาศสิ่งที่ไม่ทำ
แยก Future Scope, สิ่งที่คงไว้ในระบบเดิม และเอกสารที่จะเลิกใช้ การประกาศ Exclusion ช่วยควบคุม Scope และทำให้ใบเสนอราคาเปรียบเทียบกันได้
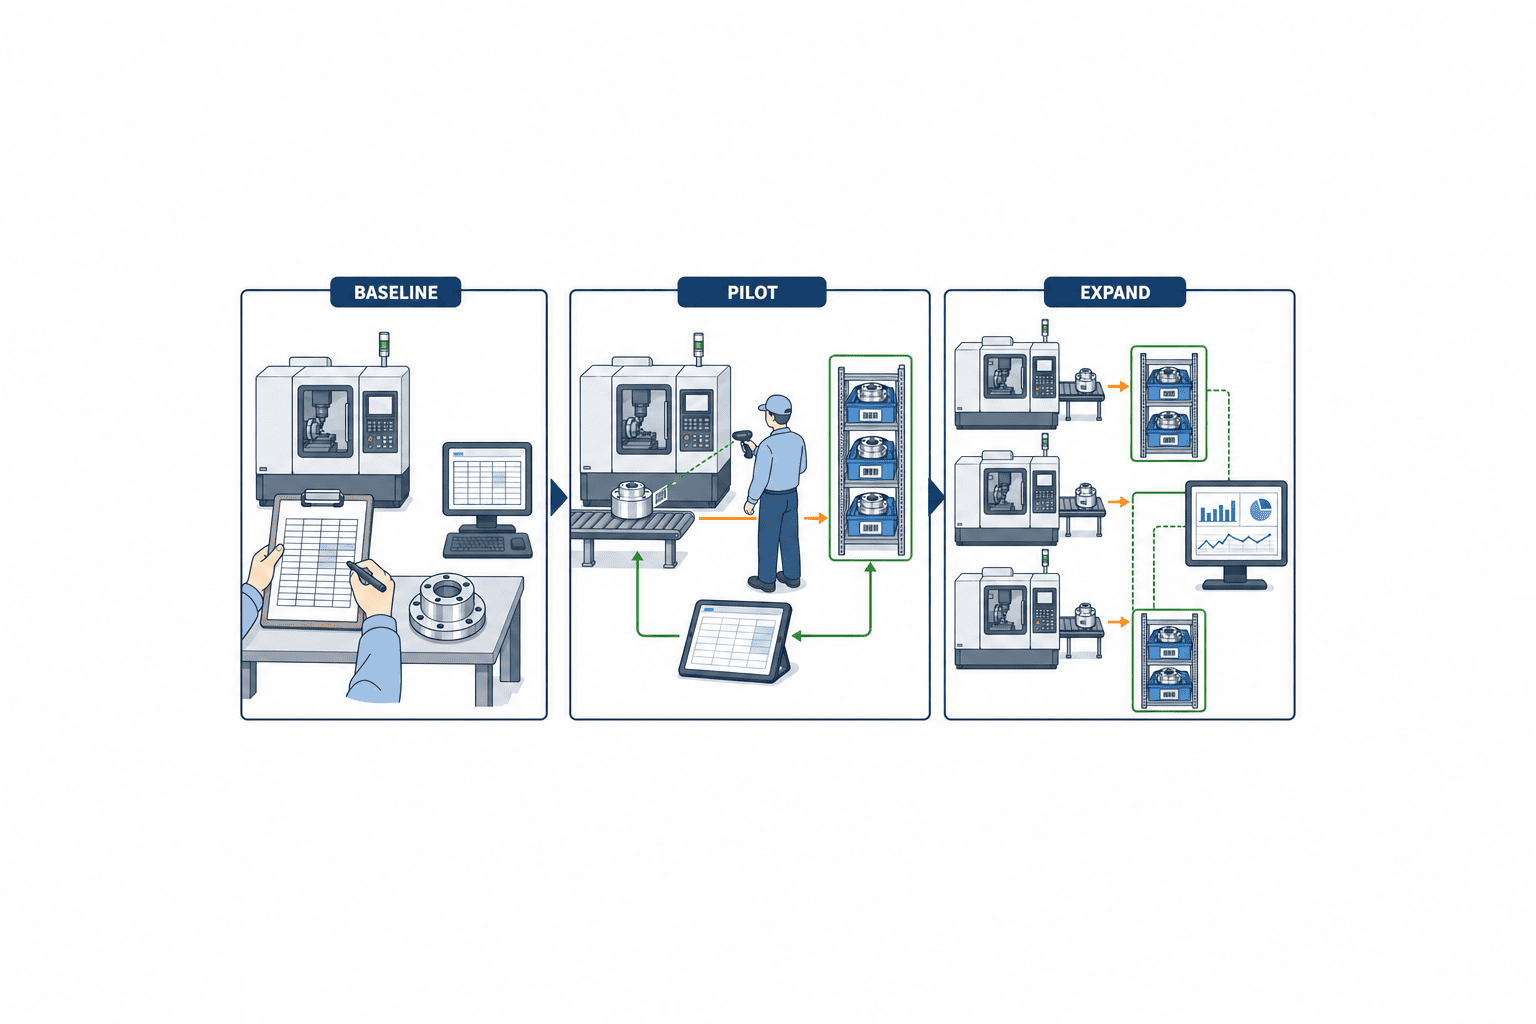
ตัวอย่างแผนสโมลสตาร์ต 12 สัปดาห์
แผนนี้เป็นตัวอย่างสำหรับ Scope จำกัด ไม่ใช่การรับประกันกำหนดส่ง คุณภาพข้อมูล Interface และความเร็วในการอนุมัติอาจทำให้ระยะเวลาเปลี่ยนได้
สัปดาห์ 1–2: กำหนด Baseline
สำรวจสินค้า กระบวนการ ผู้ใช้ และไฟล์ปัจจุบัน กำหนด KPI และสูตร เช่น ชั่วโมงหยุดเพราะขาดของ เวลารวม Daily Report จำนวน Count Variance เวลาตอบกำหนดส่ง หรือจำนวนการแก้ต้นทุนด้วยมือ หากไม่มี Baseline จะพิสูจน์ผลไม่ได้
สัปดาห์ 3–4: ออกแบบข้อมูลขั้นต่ำและกรณียกเว้น
เขียน Flow ปกติ เปลี่ยน ยกเลิก แก้ Retry และ Network Down กำหนด Item Code, Order/Work Order ID, Transaction ID, Source of Truth และ Write Authority โหลดข้อมูลตัวแทนเร็วเพื่อค้นหาข้อมูลที่ใช้ไม่ได้
สัปดาห์ 5–7: Configure หรือพัฒนาขั้นต่ำและ Review ที่หน้างาน
แสดงของที่ใช้งานได้ทุกสัปดาห์ ให้ผู้ใช้จริงลอง ณ จุดทำงานด้วยอุปกรณ์ ฉลาก และ Network จริง จัดลำดับ Request ตามผลต่อ KPI และ Acceptance Scenario ไม่ใช่ความสวยงาม
สัปดาห์ 8–9: ซ้อมย้ายข้อมูลและฝึกตามบทบาท
ย้าย Master และ Open Transaction ตามลำดับจริง แล้วกระทบยอดจำนวน Quantity และ Amount อบรมทั้งงานปกติ การแก้ ยกเลิก Outage และ Escalation ตรวจว่าคำไทยเป็นคำที่หน้างานใช้จริง
สัปดาห์ 10–11: เดินระบบจำกัดและกระทบยอดรายวัน
เริ่มหนึ่ง Product Family, Warehouse หรือ Line ใช้ Parallel Run เฉพาะช่วงสั้นที่กำหนด ทุกวันตรวจ Unprocessed, Negative Stock, Duplicate, Error และ Correction หากเดินคู่ขนานนาน ทั้งสองระบบจะกลายเป็นข้อมูลจริงและงานกระทบยอดจะเพิ่ม
สัปดาห์ 12: Go/No-Go และการขยายจากหลักฐาน
ตรวจ KPI, Input Completion, Variance, Support Request และ Workaround หากไม่ผ่าน ให้แยกสาเหตุด้าน Data, Process, Training, Device และ Responsibility ก่อนขอฟังก์ชันเพิ่ม ขยายเมื่อ Acceptance ผ่าน ไม่ใช่เพราะถึงวันที่ตามแผน
เงื่อนไขสำคัญสำหรับโรงงานไทยและอาเซียน
หลายภาษาเป็นเรื่อง Code และความรับผิดชอบ ไม่ใช่แค่การแปล
ใช้ Key ที่ไม่ขึ้นกับภาษาสำหรับ Item, Operation และ Stop Reason เก็บชื่อแสดงผลไทย อังกฤษ ญี่ปุ่น กำหนดภาษา Free Text ตามผู้ที่จะอ่าน และยืนยันศัพท์กับ Operator ไม่ใช่ใช้คำแปลตรงตัวอย่างเดียว
แบ่งสิทธิ์ตัดสินใจระหว่างสำนักงานใหญ่และโรงงานเป็นรายข้อมูล
สำนักงานใหญ่เหมาะจะกำหนด Item Code Policy, Chart of Accounts, Group Reporting และ Security Standard ส่วนโรงงานกำหนด Shift, Location, Terminal, Stop Reason และลำดับรายวัน อย่าแบ่งแบบหยาบว่า “HQ ดูการผลิต โรงงานดูสต็อก” เพราะข้อมูลเดียวกันข้ามทั้งสองฝ่าย
นับ Outage เป็น Scenario ปกติ
ตัดสิน Availability เป็นรายฟังก์ชัน ไม่ใช่ Cloud/On-premise คำเดียว การพิมพ์ฉลากอาจหยุดได้เพียงไม่กี่นาที แต่ Month-end Cost อาจรอได้ กำหนด Offline Capture, Local Printing, Queue, Retry และ Reconciliation สำหรับฟังก์ชันสำคัญ
ใส่ Cybersecurity พื้นฐานตั้งแต่ต้น
NIST มีแนวทางสำหรับผู้ผลิตขนาดเล็กตามลำดับ Identify, Protect, Detect, Respond และ Monitor และอธิบาย Security Segmentation ว่าเป็นวิธีที่คุ้มค่าสำหรับจัดกลุ่มทรัพย์สินตามการสื่อสารและความต้องการด้านความปลอดภัย NIST: Where to Start และ NIST CSWP 28
หลีกเลี่ยง Shared ID, กำหนดสิทธิ์ตาม Role, ปิดสิทธิ์เมื่อย้ายงาน/ลาออก, ทดสอบ Restore และบันทึก Remote Access ของ Vendor เมื่อเชื่อม IT กับ Network เครื่องจักร ให้เขียน Communication ที่จำเป็นและปิดสิ่งที่ไม่จำเป็น
ตรวจสิทธิประโยชน์การลงทุนหลัง Business Case ชัดเจน
BOI มีมาตรการ Smart and Sustainable Industry ครอบคลุมการปรับปรุงเครื่องจักร เทคโนโลยีดิจิทัล ระบบอัตโนมัติ และหุ่นยนต์ ข่าว BOI/OSOS วันที่ 23 กรกฎาคม 2026 ระบุว่าในครึ่งแรกปี 2026 มีคำขอภายใต้มาตรการ 132 โครงการ มูลค่าประมาณ 17.2 พันล้านบาท ตัวเลขนี้เป็นจำนวน/มูลค่าคำขอ ไม่ใช่การรับประกันอนุมัติ การจ่ายจริง หรือสิทธิ์ของโรงงานใด BOI/OSOS: Thailand Secures $43.6bn 1H 2026 Investment Surge
กำหนด Scope จากผลธุรกิจก่อน แล้วตรวจเกณฑ์ปัจจุบันกับ BOI หรือที่ปรึกษา หากลำดับยื่นคำขอ สั่งซื้อ และติดตั้งมีผล ให้บริหารเป็น Dependency แยกจากแผนพัฒนาระบบ
RFP ขั้นต่ำที่ทำให้เปรียบเทียบใบเสนอราคาได้
แม้เป็นโครงการเล็ก ควรมีสมมติฐานเป็นลายลักษณ์อักษร RFP 3–5 หน้าสามารถรวม
- โรงงาน ผู้ใช้ ภาษา กะ และ Site
- ความสูญเสียเป้าหมายและ Baseline KPI
- กลุ่มข้อมูล 2–3 กลุ่มใน Scope และ Exclusion
- Scenario ปกติและยกเว้นที่เป็นตัวแทน
- จำนวน/คุณภาพ Item, BOM, Order และ Stock
- Interface กับ ERP, Accounting, Equipment และ Label
- Hosting, Downtime และ Security
- Migration, Training, เอกสารไทย และ Support
- เกณฑ์ FAT, SAT, UAT และ Stabilization
- ค่าเริ่มต้น/ต่อเนื่อง อัตรา Change และการคืนข้อมูลเมื่อเลิกสัญญา
คำว่า “รวมแล้ว” ต้องแยกให้ชัด Migration กี่รอบ ใคร Clean Data; Interface มี Field, Direction, Frequency และ Error อย่างไร; Training ภาษาใด กี่ครั้ง สำหรับใคร และมีสื่ออะไร ความต่างของใบเสนอราคาอาจมาจาก Scope ต่าง ไม่ใช่ราคาต่าง
วัดผลจากความสูญเสียที่หลีกเลี่ยงและภาระงานที่ลดลง
KPI รายสัปดาห์ที่เหมาะกับโรงงานเล็ก ได้แก่
- ชั่วโมงหยุดเพราะขาดของและจำนวน Emergency Purchase
- การเปลี่ยน Work Order ที่ไม่ถึงหน้างาน
- Daily Report ที่ขาด/กรอกซ้ำ และชั่วโมงรวมรายงาน
- Count Variance ทั้งจำนวน มูลค่า และสัดส่วนหาสาเหตุไม่ได้
- เวลาตอบกำหนดส่งและจำนวนวันที่เห็นความเสี่ยงล่วงหน้า
- ใช้ BOM เก่า หยิบวัตถุดิบผิด และ Rework
- วันปิดต้นทุนและจำนวน Manual Correction
Benefit อาจรวมแรงงาน เวลาหยุด Premium Freight, Scrap และเงินทุนใน Excess Stock แต่ไม่ควรรับประกันเปอร์เซ็นต์ปรับปรุงโดยไม่มี Baseline ล็อกสูตรและช่วงเปรียบเทียบก่อนเริ่ม
วัดภาระใหม่ด้วย เช่น เวลาดูแล Master, เคลียร์ Error, Support Ticket และ Reconciliation หากลดงานรวมรายงานหน้างานแต่เพิ่มงานแก้ปลายเดือนใน Admin ก็ไม่ใช่ผลลัพธ์รวมที่ดี
ตัวอย่าง 3 โครงสร้างขั้นต่ำ
แบบ A: หยุดปัญหาขาดของและยอดตรวจนับต่าง
เชื่อมสินค้า/BOM, Work Order และ Inventory คำนวณวัตถุดิบที่ต้องใช้ และบันทึกรับ เบิก รับสินค้าสำเร็จ ช่วงแรก Actual อาจเก็บเพียงจำนวนเสร็จ ปรับ Costing หลัง Event สต็อกนิ่ง
แบบ B: ลดการโทรถามความคืบหน้าและการรู้ช้าเรื่องส่งไม่ทัน
เชื่อม Work Order, Actual และ Delivery เก็บเริ่ม/จบกระบวนการ จำนวนดี/เสีย แสดงจำนวนคงเหลือและแผน Inventory อาจรับจาก ERP/Excel วันละครั้ง และเก็บละเอียดเฉพาะ Bottleneck
แบบ C: รู้ Order ขาดทุนเร็วขึ้น
เชื่อมสินค้า/BOM, Actual และ Cost ผูกวัตถุดิบมาตรฐาน ใช้จริง ชั่วโมงงาน และจ้างช่วงกับ Order/Work Order ยังไม่ต้อง Allocated Overhead ทุกประเภท แต่ต้องอธิบาย Material, Labor และ Subcontract Variance ได้
สโมลสตาร์ตไม่ใช่ Architecture แบบชั่วคราว ให้ Scope เล็กแต่กำหนด ID, Write Authority และ Interface เผื่อขยาย
คำถามที่พบบ่อย
โรงงานขนาดเล็กจำเป็นต้องมีระบบบริหารการผลิตหรือไม่?
ไม่สามารถตัดสินจากจำนวนคนอย่างเดียว ควรพิจารณาเมื่อการแก้พร้อมกัน Revision ผิด ของขาด สต็อกต่าง การโทรถามความคืบหน้า หรือการปรับปลายเดือนสร้างความสูญเสียซ้ำสูงกว่าภาระดูแลระบบ หาก Transaction น้อยและ Excel มี Owner/ข้อมูลจริงชัด ไม่จำเป็นต้องรีบเปลี่ยน
SMEs ควรตัดสินใจเรื่องใดก่อนนำระบบบริหารการผลิตมาใช้?
กำหนดความสูญเสีย การตัดสินใจที่ช้า ข้อมูลขั้นต่ำ ผู้บันทึก และสิ่งที่ไม่ทำ จากนั้นเลือก 2–3 กลุ่มข้อมูลที่เชื่อมกันจาก 5 กลุ่ม
ขีดจำกัดของ Excel สำหรับการบริหารการผลิตคืออะไร?
ไม่ใช่จำนวนแถว แต่คือจุดที่ไม่สามารถกระทบยอดการแก้พร้อมกัน ประวัติ สิทธิ์ Version การพิมพ์ซ้ำ และความสดของข้อมูลได้อย่างน่าเชื่อถือ
เลือกแพ็กเกจหรือพัฒนาเฉพาะอย่างไร?
เลือกแพ็กเกจเมื่อปรับเข้ากับ Workflow มาตรฐานได้และกรณียกเว้นทำผ่าน Configuration เลือก Custom/Hybrid เมื่อกระบวนการเฉพาะ เครื่องจักร หรือข้อกำหนดลูกค้าไม่สามารถรองรับโดยไม่สร้าง Workaround หนัก เปรียบเทียบด้วย Scenario, Acceptance และค่า 3–5 ปีเดียวกัน
สโมลสตาร์ตจะแคบเกินไปหรือไม่?
จะแคบเกินไปเมื่อไม่กำหนด Exclusion และจุดเชื่อมในอนาคต แม้ Scope เล็กต้องมี Unique ID, Source of Truth, API/CSV Boundary และ Owner เมื่อขยาย
โรงงานไทยควรใช้ Cloud หรือ On-premise?
ตัดสินเป็นรายฟังก์ชันจาก Downtime, Connectivity, Remote Support, Data Requirement และความสามารถดูแลในพื้นที่ งานฉลาก/Actual อาจต้องมี Offline Path ส่วน Analytics/Cost Periodic อาจอยู่ Cloud ได้
สรุป: เลือกข้อมูลและเจ้าของก่อนซื้อฟังก์ชัน
ระบบบริหารการผลิตสำหรับโรงงานขนาดเล็กไม่ใช่การซื้อ All-in-One ด้วย License เล็ก แต่คือการสร้างสายข้อมูลที่เชื่อถือได้ผ่าน 2–3 กลุ่มจาก 5 กลุ่ม: สินค้า/BOM, Order/Work Order, Actual, Inventory และ Cost/Delivery Excel, Package และ Custom ต่างมีพื้นที่เหมาะสม เกณฑ์เลือกคือ Concurrent Use, Exception, Interface, Downtime, Change Ownership และหลักฐานรับมอบ เริ่มจาก Baseline กระทบยอดทุกวัน และขยายเมื่อขอบเขตแรกใช้งานได้จริง วิธีนี้เหมาะอย่างยิ่งกับโรงงานหลายภาษาในไทยและอาเซียนที่ต้องให้การใช้งานในพื้นที่อยู่ร่วมกับรายงานสำนักงานใหญ่
TOMAS TECH สามารถช่วยโรงงานขนาดเล็กในไทยและอาเซียนจัดขอบเขตว่าอะไรควรอยู่ใน Excel ต่อ อะไรควรเป็นระบบชุดแรก และตรงไหนควรใช้แพ็กเกจหรือพัฒนาเฉพาะ สามารถปรึกษาได้ตั้งแต่ก่อนทำ RFP หรือช่วงที่กำลังคิดทดลองเพียงหนึ่ง Line/คลัง ผ่านแบบฟอร์มติดต่อ
แหล่งข้อมูล
- OSMEP: Definition of MSMEs
- depa: 2024 Digital Density Survey
- BOI/OSOS: Thailand Secures $43.6bn 1H 2026 Investment Surge
- IPA: DX สำหรับผู้ผลิตขนาดกลางและขนาดย่อม
- Microsoft: Excel specifications and limits
- NIST: Where to Start — Cybersecurity Resources for Manufacturers
- NIST CSWP 28: Security Segmentation in a Small Manufacturing Environment
- กรมสรรพากร: มาตรฐาน e-Tax Invoice & e-Receipt


