


ก่อนติดตั้ง AI ตรวจสิ่งแปลกปลอมที่ไม่ใช่โลหะในบรรจุภัณฑ์อาหาร โรงงานต้องตอบให้ได้ว่า ชิ้นแปลกปลอมนั้นมองเห็นได้ตรงจุดใด ในขั้นตอนใด และภายใต้แสงแบบใด เศษพลาสติก เส้นผม เศษกระดาษ หรือเศษไม้ที่อยู่บนอาหารในถาดเปิดก่อนปิดผนึก ต่างจากเศษที่ถูกอาหารบังหรืออยู่ภายในซองทึบแสง กล้องแสงที่มองเห็นทั่วไปไม่สามารถยืนยันการไม่มีสิ่งที่ไม่ปรากฏในภาพ บทความนี้จึงกำหนดขอบเขตที่ชัดเจนสำหรับโรงงานอาหารและเครื่องดื่มในประเทศไทย: ตรวจสิ่งแปลกปลอมที่มองเห็นได้ก่อนซีล และทดสอบระบบตั้งแต่การถ่ายภาพจนถึงการคัดชิ้นงานออกจริง เพื่อให้ฝ่ายคุณภาพ วิศวกรรมการผลิต ซ่อมบำรุง IT/OT และจัดซื้อใช้เกณฑ์เดียวกัน
การตรวจด้วยภาพเป็นเพียงส่วนหนึ่งของการควบคุมสิ่งแปลกปลอม ร่างเอกสารวิเคราะห์อันตรายของ FDA สหรัฐ (Draft—Not for Implementation) อธิบายว่า พลาสติกแข็งอาจมาจากอุปกรณ์หรือภาชนะที่แตกร้าว และให้พิจารณาแก้ว โลหะ รวมทั้งอันตรายทางกายภาพอื่นตามวัตถุดิบและกระบวนการ เราใช้ร่างเอกสารเป็นกรอบคิด ไม่ใช่แนวทางฉบับสมบูรณ์ และไม่ได้กล่าวว่ากฎสหรัฐบังคับใช้โดยตรงกับทุกโรงงานในไทย การป้องกันที่ต้นทาง การบำรุงรักษา ตะแกรง เครื่องตรวจโลหะ เอกซเรย์ และกล้องมีหน้าที่เสริมกัน
1. กำหนดเป้าหมายเป็นสิ่งแปลกปลอมที่ “มองเห็นได้”
คำว่า “ใช้ AI ตรวจสิ่งที่ไม่ใช่โลหะทั้งหมด” ใช้เป็นเกณฑ์รับมอบไม่ได้ เศษพลาสติกสีเข้มบนถาดสีขาวอาจมีคอนทราสต์สูง แต่พลาสติกใสในซอสสีอ่อน เศษไม้ใต้ชิ้นเนื้อ หรือเศษที่อยู่หลังฟิล์มพิมพ์ทึบแสงอาจไม่ปรากฏในภาพ AI ไม่สามารถใช้ข้อมูลที่กล้องไม่ได้รับมาเป็นหลักฐานการตรวจได้ ต้องเขียนข้อจำกัดนี้ไว้ในสเปกก่อน PoC ไม่ใช่เจรจาหลังจากสาธิตด้วยตัวอย่างที่ง่ายไม่กี่ชิ้น
ระบุวัสดุ สี รูปร่าง ความหนา ขนาดเล็กสุดที่ตกลงกัน ผิว ตำแหน่ง การซ้อนทับกับอาหาร ขั้นตอนก่อนหรือหลังซีล และความโปร่งใสของบรรจุภัณฑ์ “ไม่ใช่โลหะ” ครอบคลุมพลาสติก ยาง กระดาษ ไม้ แมลง เส้นใย เส้นผม กระดูก และเปลือก ซึ่งไม่ได้มีลักษณะทางภาพแบบเดียวกัน ชิ้นใสหรือสีใกล้ผลิตภัณฑ์ต้องทดสอบแยก ฝ่ายคุณภาพจัดลำดับความเสี่ยงตามอาหารและผู้บริโภค ส่วนความเป็นไปได้ในการถ่ายภาพต้องพิสูจน์ด้วยตัวอย่างจริงหรือชิ้นทดแทนที่อนุมัติ
| สิ่งที่ต้องกำหนด | หลักฐานที่เก็บ | ผู้ตัดสินใจ |
|---|---|---|
| ชนิดและแหล่งกำเนิด | ชิ้นจากอุปกรณ์ เครื่องมือ บรรจุภัณฑ์ หรือวัตถุดิบ | คุณภาพและซ่อมบำรุง |
| จุดที่มองเห็น | ถาดเปิด ผิวอาหาร ฟิล์มใส ขอบก่อนซีล | ผลิตและคุณภาพ |
| ขนาดและพื้นหลัง | ขนาด สี ความเปียก แสงสะท้อน การบัง | คุณภาพและวิศวกรภาพ |
| สิ่งที่ไม่ครอบคลุม | ภายในซองทึบ สิ่งที่ถูกอาหารปิดบังทั้งหมด | ผู้รับผิดชอบคุณภาพ |
| การตอบสนอง | คัดทิ้ง หยุดสาย กักล็อต หาสาเหตุ | คุณภาพและผลิต |
ขอบเขตที่กล้องตรวจไม่ได้ยังต้องมีมาตรการ
การระบุว่า “กล้องมองไม่เห็น” ไม่ใช่การปล่อยอันตรายไว้โดยไม่มีการควบคุม ให้พิจารณาการป้องกันต้นทาง การตรวจวัตถุดิบ หรือวิธีหลังบรรจุที่เหมาะสม เอกซเรย์ตรวจสิ่งภายในบางชนิดได้ แต่มีข้อจำกัดเช่นกัน METTLER TOLEDO อธิบายการตรวจจากความแตกต่างในการดูดกลืนรังสี ซึ่งขึ้นกับความหนาแน่น ขนาด รูปร่าง ตำแหน่ง ผลิตภัณฑ์ และบรรจุภัณฑ์ Anritsu ระบุว่าไม้และพลาสติกทั่วไปที่มีความหนาแน่นใกล้กับอาหารตรวจยากขึ้น โดยผลขึ้นกับขนาดและผลิตภัณฑ์ อย่านำรายการ “วัสดุที่ตรวจได้” ของผู้ขายมาเป็นคำรับประกันสำหรับสินค้าของโรงงาน ดูการเลือกระหว่างสองวิธีได้ในคู่มือเครื่องตรวจโลหะและเอกซเรย์ บทความนี้เน้นจุดที่กล้องช่วยเติมช่องว่าง
2. ทำแผนที่กระบวนการก่อนเลือกตำแหน่งกล้อง
ตำแหน่งกล้องไม่ได้เลือกจาก “พื้นที่สายพานที่ยังว่าง” ให้เดินดูตั้งแต่จุดสุดท้ายที่มีโอกาสปนเปื้อนจนถึงการซีล แล้วหาช่วงที่อาหารเปิดให้เห็นมากที่สุด ซ้อนกันน้อย และวางตำแหน่งซ้ำได้ ถาดเปิดหลังบรรจุและก่อนเครื่องซีลอาจเหมาะ ส่วนสินค้าบรรจุถุงอาจต้องตรวจบนสายพานแบบชั้นบางก่อนลงถุง การถ่ายภาพจากด้านบนของซองพิมพ์ทึบที่ปิดแล้วไม่ทำให้เห็นสิ่งภายใน
วาดลำดับรับวัตถุดิบ คัดแยก บรรจุ จัดถาด ถ่ายภาพ ตัดสินใจ คัดทิ้ง ยืนยันการคัดทิ้ง ซีล และตรวจปลายทาง พร้อมจุดที่อาจเกิดสิ่งแปลกปลอมใหม่ หากใบมีดซีลหรือรางนำทางแตกหลังกล้อง ความเสี่ยงช่วงนั้นต้องมีมาตรการของตัวเอง หัวหน้าผลิตและคุณภาพควรเดินหน้างานร่วมกัน ระบุอุปกรณ์และวัสดุที่อาจเปลี่ยน และล็อกหน้าต่างเวลาที่กล้องรับผิดชอบ
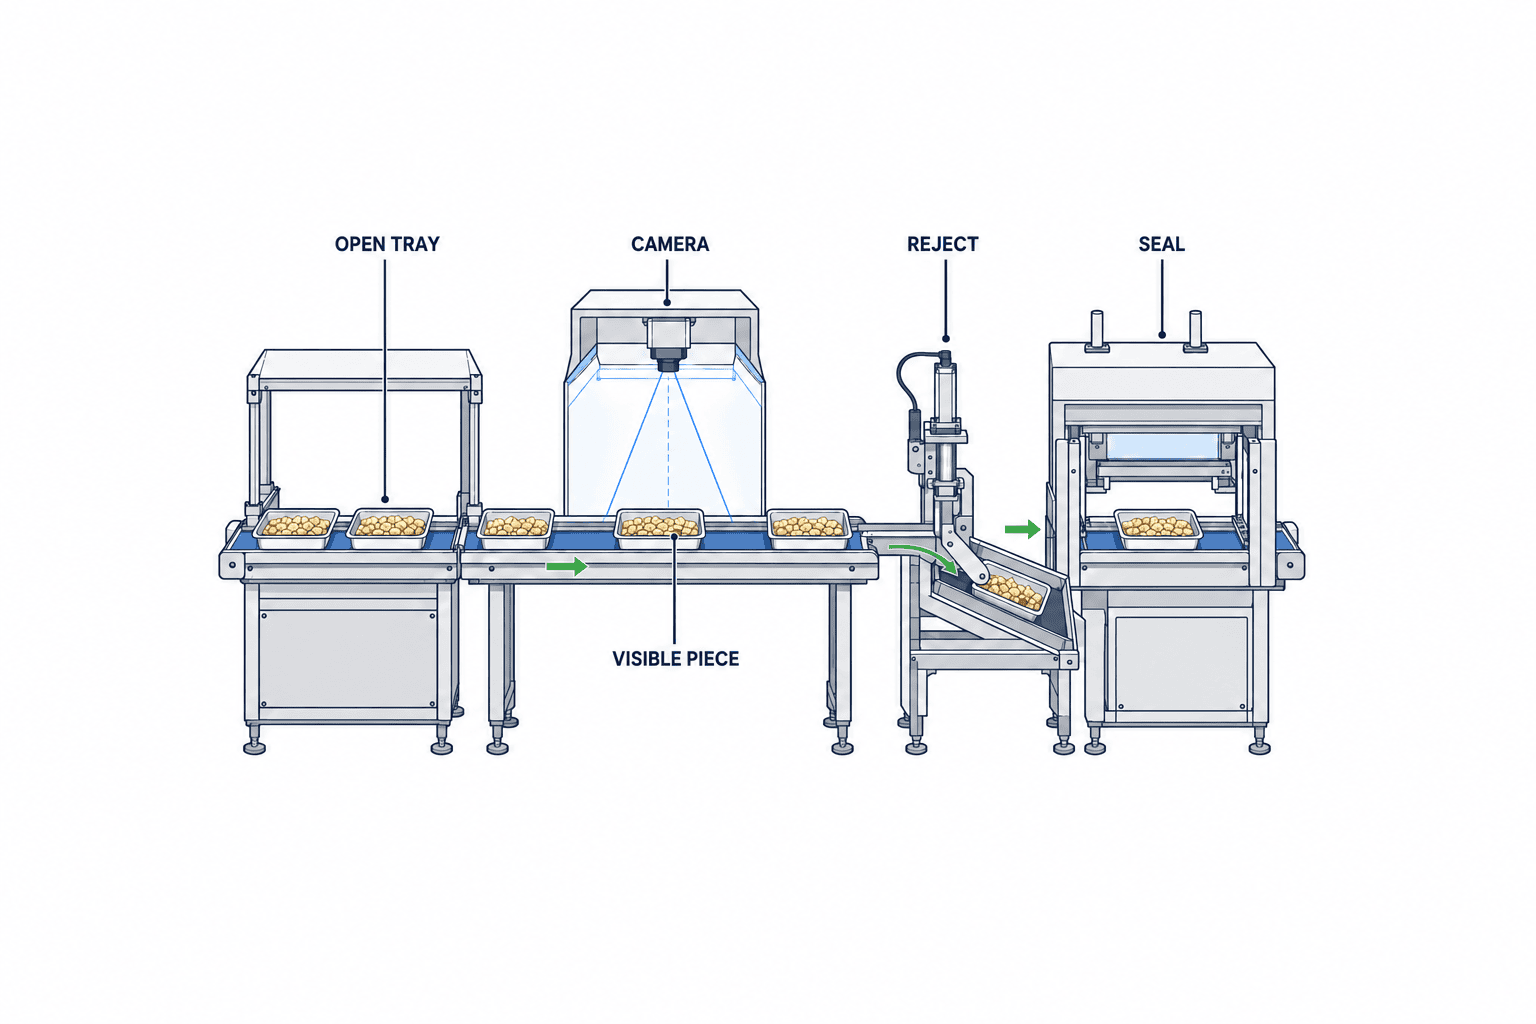
วัดระยะห่างและความนิ่งของถาด ถ้าถาดติดกัน ระบบอาจผูกภาพกับชิ้นงานผิด ปริมาณบรรจุที่เปลี่ยนทำให้เงาและการซ้อนทับเปลี่ยน ฟิล์มใสเกิดแสงสะท้อน ลายก้นถาดอาจดูคล้ายตำหนิ หากแสงกลางวันและกะกลางคืนทำให้ภาพเปลี่ยน ให้ใช้ฝาครอบและแสงที่ควบคุมได้ เก็บภาพระหว่างผลิตปกติและหลังล้าง อย่าคาดหวังว่า AI จะชดเชยความไม่เสถียรของฮาร์ดแวร์ทั้งหมด
3. ทดลองแสงและพื้นหลังก่อนเลือกรุ่น AI
คู่มือ Machine Vision ของ KEYENCE อธิบายว่าแสงสะท้อน แสงกระจาย และแสงส่องผ่าน รวมทั้งมุม สี และความยาวคลื่น มีผลต่อคอนทราสต์และความซ้ำได้ของภาพ เพิ่มจำนวนพิกเซลอย่างเดียวไม่ช่วยหากชิ้นพลาสติกสีขาวจมหายในอาหารสีขาว แสงกระจายอาจลดเงาสะท้อนบนฟิล์ม ส่วนแสงส่องผ่านอาจทำให้เห็นเงาของสิ่งแปลกปลอมบนตัวพาที่โปร่งแสง แต่ไม่ได้ส่องทะลุอาหารหนาหรือถาดทึบ ขอภาพดิบจากผู้ขายในทุกการจัดแสง ไม่ใช่เฉพาะภาพที่ AI วาดกรอบแล้ว
ใบออกแบบภาพต้องมีขอบเขตภาพ ขนาดเป้าหมายในหน่วยพิกเซล ระยะเลนส์ ช่วงระยะชัด เวลาเปิดรับแสง จังหวะไฟสโตรบ ความเร็วสายพาน และเวลาหน่วงเซ็นเซอร์ ไม่มีจำนวนพิกเซลสากลที่รับประกันการตรวจ ให้ถ่ายชิ้นจริงโดยเปลี่ยนตำแหน่ง มุม สี และพื้นหลัง อาจเปรียบเทียบกล้องบนกับกล้องมุมเฉียง แต่ต้องวาดพื้นที่ที่แต่ละมุมเห็นและไม่เห็น กล้องเพิ่มไม่ได้แปลว่าจุดบังหายหมด
น้ำ น้ำมัน หยดควบแน่น และอุณหภูมิทำให้ไฮไลต์เปลี่ยนหรือกระจกป้องกันเลนส์เป็นฝ้า กำหนดวิธีล้างและเกณฑ์เปลี่ยนกระจก หลังแตะชุดเลนส์ให้ตรวจภาพอ้างอิง แยกเก็บภาพต้นฉบับจากภาพที่ผ่านการประมวลผลก่อนเข้าโมเดล เพื่อวิเคราะห์ได้ว่าเหตุการณ์พลาดเกิดจากถ่ายไม่เห็นหรือขั้นตอนตัดสินใจ
เก็บตัวอย่างที่ทำให้ระบบล้มเหลว
นำเป้าหมายขนาดเล็กสุดไปไว้ริมถาด ในร่อง บนผิวเปียก ใต้เงา และใกล้เครื่องหมายบนฟิล์ม เทียบกับชิ้นอาหารปกติ ไม่ควรนำชิ้นอันตรายเข้าสู่สินค้าที่ขายได้ ใช้ชุดทดสอบที่แยกจากการผลิตจริง มีการอนุมัติ การรับ-คืน และการทำลาย ชิ้นทดแทนอาจต่างจากของจริงด้านสีหรือการสะท้อน การผ่านชิ้นทดแทนจึงไม่ใช่หลักฐานว่าตรวจของจริงทุกแบบได้
4. ให้ AI ตัดสินจากภาพที่กล้องถ่ายได้เท่านั้น
เซลล์ตรวจต้อง (1) รับสัญญาณแล้วถ่ายชิ้นงาน (2) เลือกบริเวณตรวจ (3) ประเมินบริเวณน่าสงสัย (4) ให้ผลผ่าน ไม่ผ่าน หรือรอตรวจสำหรับชิ้นเดิม (5) จัดการชิ้นนั้นจริงและบันทึก AI ช่วยหลัก ๆ ในขั้นที่สาม ไม่แก้ปัญหาถ่ายซ้ำ ผูก ID ผิด ภาพหาย เครือข่ายขาด หรือประตูคัดทิ้งติดขัด ต้องผ่านทั้งการทดสอบโมเดลและการทดสอบสายจริงตั้งแต่ต้นจนจบ
ถ้าเป้าหมายมีรูปร่างและสีคงที่ กฎสีหรือรูปทรงอาจเพียงพอ เปรียบเทียบ AI เมื่อลักษณะอาหารปกติหลากหลายหรือขอบเขตสิ่งแปลกปลอมซับซ้อน แยกชุดฝึกและชุดทดสอบตามสินค้า ฟิล์ม ล็อต สภาพแสง กะ และหลังล้าง อย่าใส่ภาพเกือบเหมือนกันจากล็อตเดียวทั้งสองชุด ผู้ซื้อควรเก็บชุดรับมอบที่ผู้ขายไม่เคยใช้ปรับระบบ
ผล “รอตรวจ” ช่วยส่งภาพกำกวมให้คุณภาพ แต่ห้ามปล่อยชิ้นงานดังกล่าวไปสู่สินค้าขายได้ในช่วงไม่มีเจ้าหน้าที่ กำหนดเลนกักที่ปลอดภัย การหยุดสาย หรือวิธีเทียบเท่า ให้ใช้ได้ทั้งกะวันและคืน บทความการติดตั้ง AI ตรวจรูปลักษณ์ทั่วไป อธิบายการวางโครงการภาพรวม ส่วนงานสิ่งแปลกปลอมต้องเพิ่มข้อกำหนดเรื่องสิ่งที่มองเห็นและการควบคุมตัวอย่าง
5. ออกแบบตัวอย่างสำหรับฝึกและรับมอบตามสภาพจริง
จำนวนรวม “ภาพดี 100 ภาพ ภาพเสีย 100 ภาพ” ไม่แสดงความครอบคลุม ทำตารางสำหรับสินค้าและห่อแต่ละแบบ วัสดุแปลกปลอม ขนาดใกล้ขั้นต่ำ ตำแหน่ง สีพื้น ความเปียก รอยย่น แสงสะท้อน ความเร็ว และแสงเปลี่ยน แม้สิ่งปนเปื้อนจริงพบยาก ต้องตั้งใจทดสอบสภาพที่การวิเคราะห์อันตรายให้ความสำคัญ สภาพที่ไม่มีตัวอย่างให้ระบุว่า “ยังไม่ยืนยัน” พร้อมมาตรการชั่วคราว อย่ารายงานว่าได้รับการพิสูจน์แล้ว
คุณภาพอนุมัติขนาดเป้าหมายแยกตามวัสดุ วิศวกรรมวัดความเร็วสูงสุดและระยะห่างต่ำสุด ซ่อมบำรุงตรวจข้อจำกัดประตูคัดและฝาครอบ ผู้ขายแสดงว่าถ่ายเป้าหมายในตำแหน่งใดได้ พร้อมภาพดิบและบริเวณที่ใช้ตัดสิน ผูกผลกับ ID ชิ้น ล็อต เวลา และปลายทางจริง เปลี่ยนตำแหน่งชิ้นทดสอบเพื่อไม่ให้ระบบดูเหมือนจำตำแหน่งเดียวได้
รายงานจำนวนชิ้นที่พลาด จำนวนสินค้าปกติที่คัดผิด อัตรารอตรวจ ภาพหาย คัดทิ้งล้มเหลว เวลากัก และเวลาหยุดสายแยกกัน ระบุจำนวนตัวอย่างและความไม่แน่นอน “ตรวจได้ 100%” ในการทดลองเล็กไม่ใช่คำรับประกันสายจริง ความแม่นยำรวมทำให้เข้าใจผิดได้เมื่อสิ่งแปลกปลอมน้อย เพราะระบบที่ตอบ “ผ่าน” ทุกชิ้นก็อาจได้คะแนนสูง ฝ่ายคุณภาพกำหนดเกณฑ์ตามความเสี่ยงและลงนามกับผู้ขาย
6. รวมการถ่ายภาพ การติดตาม และการคัดทิ้งเป็นระบบเดียว
คำนวณระยะจากกล้องถึงประตูคัดกับความเร็วสายพาน ตัวเข้ารหัส ตำแหน่งชิ้น รอบ PLC เวลาอนุมานและสื่อสาร และการตอบสนองของลมหรือประตู การขึ้นสีแดงบนจอไม่เท่ากับคัดชิ้นผิดออกแล้ว ใน SAT ให้เปลี่ยนความเร็ว หยุดและเริ่มใหม่ หยิบชิ้นออกก่อนจุดคัด แล้วตรวจว่าระบบยังผูกผลกับชิ้นที่ถูกต้อง คู่มือการตรวจภาพบนสายความเร็วสูง ขยายการออกแบบจาก trigger ถึง PLC งานนี้ต้องเพิ่มชนิดสิ่งแปลกปลอมและการจัดการของกัก
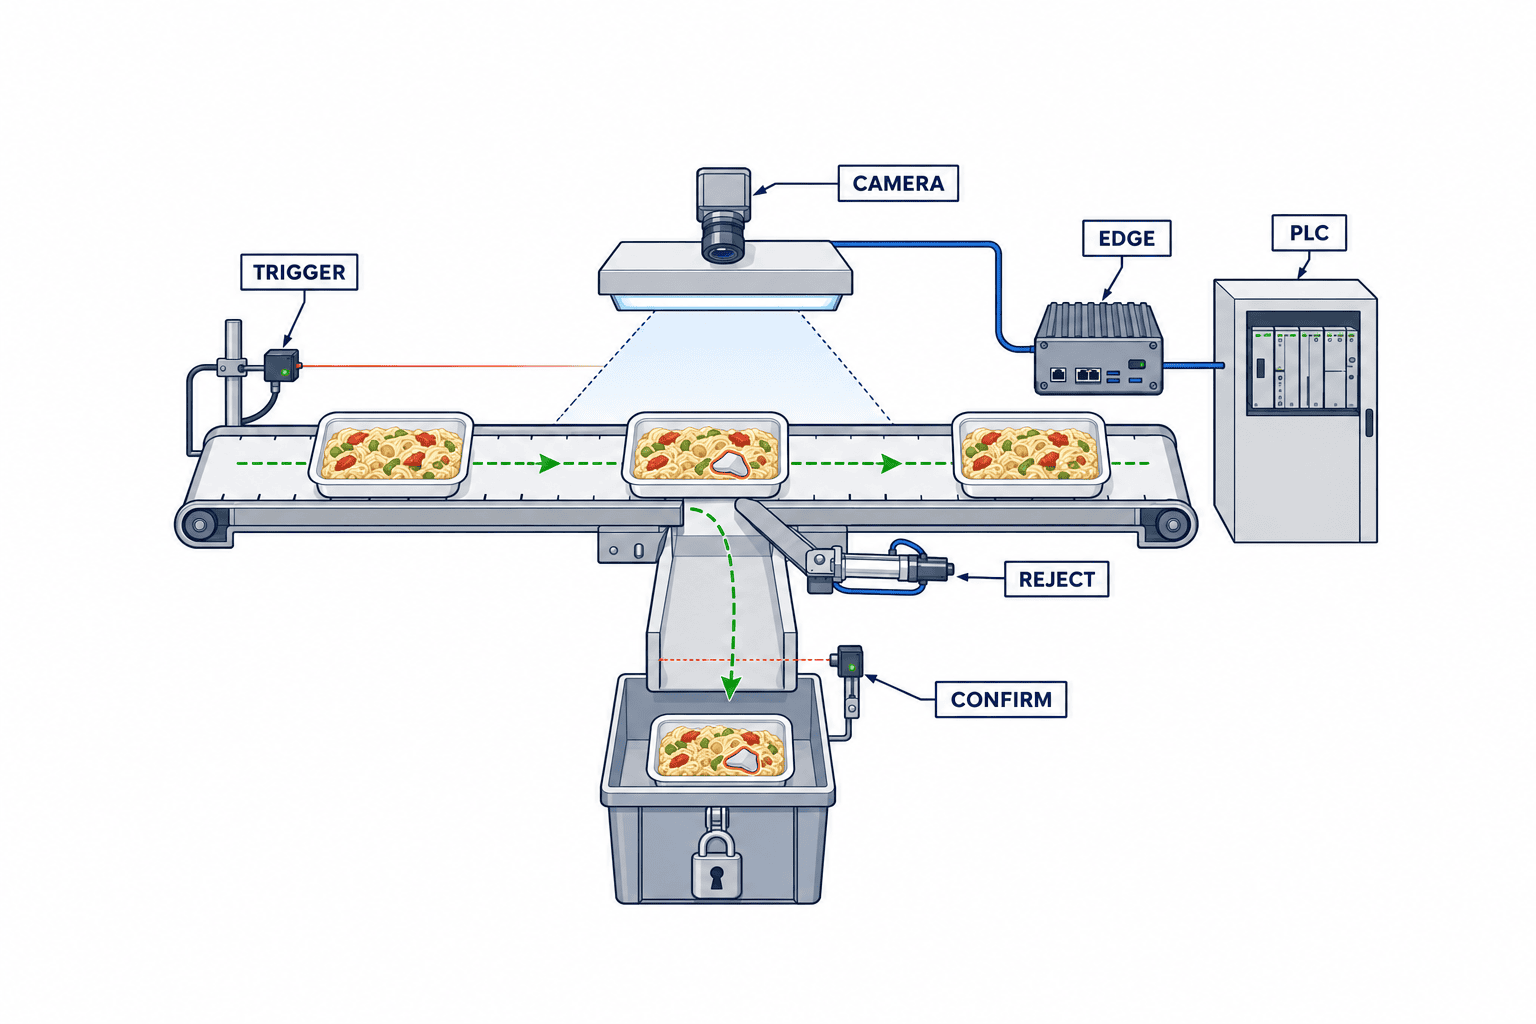
คำสั่ง NG ถึง PLC ยังไม่พิสูจน์ว่าชิ้นถูกเอาออก พิจารณาเซ็นเซอร์ตำแหน่งประตู เซ็นเซอร์ผ่านช่องคัด สัญญาณถังเต็ม และการควบคุมถังของกัก ผูกเวลา trigger กับเวลายืนยันคัดทิ้งภายใต้ ID เดียว ทดสอบ NG ต่อเนื่อง สายติดขัด ไฟกลับมา และสื่อสารขาด กำหนดล่วงหน้าว่าจะหยุดเมื่อใดและกักผลผลิตช่วงใดหากไม่แน่ใจ
กำหนดการทำงานเมื่อระบบขัดข้อง
เขียนวิธีตอบสนองเมื่อภาพหาย ไฟดับ กระจกสกปรก คอมพิวเตอร์หยุด PLC ติดต่อไม่ได้ หรือถังเต็ม อย่าส่งสัญญาณ OK เมื่อไม่ได้ตรวจ เลือกหยุด คัดออก หรือกักตามความเสี่ยงของกระบวนการ ทดสอบการเคลื่อนไหวจริง ไม่ใช่เพียงเสียงเตือน หลังซ่อมต้องระบุชิ้นที่ต้องตรวจซ้ำ สินค้าที่ค้างไม่ควรถูกปล่อยผ่านโดยอัตโนมัติ
7. จัดหน้าที่กับแผน HACCP และเครื่องตรวจเดิม
ภาพรวมมาตรการป้องกันของ FDA อธิบายการระบุอันตรายทางกายภาพที่คาดการณ์ได้และบันทึกการควบคุม โรงงานไทยต้องพิจารณากฎหมายไทย ข้อกำหนดลูกค้า ระบบรับรอง และแผน HACCP ของตน การติดกล้องไม่ใช่เหตุผลพอที่จะยกเลิกเครื่องตรวจโลหะหรือเอกซเรย์ โลหะอาจใช้เครื่องตรวจโลหะหรือเอกซเรย์ สิ่งภายในที่มีความต่างความหนาแน่นอาจใช้เอกซเรย์ ส่วนสิ่งความหนาแน่นต่ำที่มองเห็นบนผิวอาจใช้กล้อง แต่ต้องทดลองด้วยสินค้าจริงและบรรจุภัณฑ์จริง
ฟิล์มเคลือบโลหะ อาหารหนา ขวดแก้ว และห่อหลายชั้นเปลี่ยนความเหมาะสมของแต่ละวิธี บันทึกสินค้า ห่อ วัสดุและขนาดชิ้น ตำแหน่ง ความเร็ว จุดตรวจ และผล ฝ่ายคุณภาพกำหนดว่าจุดตรวจนี้เป็นมาตรการในแผนความปลอดภัยอาหารหรือเป็นจุดตรวจคุณภาพเสริม แล้วตั้งความถี่เฝ้าระวังและวิธีจัดการเมื่อเบี่ยงเบนให้สอดคล้อง คำว่า “AI” บนเครื่องไม่แทนการตัดสินนี้
| สภาพที่ต้องพบ | วิธีที่ควรพิจารณาก่อน | ข้อจำกัดที่ต้องทดสอบ |
|---|---|---|
| พลาสติก กระดาษ เส้นผมที่มองเห็นก่อนซีล | กล้องกับแสง อาจใช้ AI | การบัง เงา ชิ้นใสหรือสีคล้ายอาหาร |
| โลหะภายในห่อปิด | เครื่องตรวจโลหะหรือเอกซเรย์ | วัสดุห่อ คุณสมบัติอาหาร ขนาด ตำแหน่ง |
| หิน แก้ว กระดูกภายในที่มีความต่างความหนาแน่น | พิจารณาเอกซเรย์ | ความหนาอาหาร ความหนาแน่น ภาชนะ |
| ชิ้นความหนาแน่นต่ำถูกอาหารหรือซองทึบบัง | ป้องกันต้นทางหรือตรวจก่อนถูกบัง | กล้องแสงทั่วไปมองไม่เห็น |
8. เขียนเงื่อนไขที่วัดได้ใน RFP
ส่งตัวอย่างเป้าหมาย ความสำคัญของอันตราย ข้อยกเว้น วิธีจัดการ และเงื่อนไขรับมอบให้ผู้ขาย ไม่ใช่ส่งรูปอย่างเดียว ระบุสินค้าและห่อที่จะใช้ การเปลี่ยนแบบ ความเร็ว กะ พื้นที่ สุขลักษณะ สารและวิธีล้าง ลม ไฟ รุ่น PLC และข้อจำกัดการเชื่อมต่อ ที่เก็บข้อมูล และภาษาหน้าจอ สำหรับโรงงานไทยควรกำหนดหน้าจอภาษาไทย ภาษาเอกสารซ่อมบำรุงที่ตกลงกัน และผู้ติดต่อกะกลางคืน ข้อกำหนดฝาครอบต้องสัมพันธ์กับการล้างจริง ไม่ควรตัดสินจากค่า IP ค่าเดียว
เปรียบเทียบต้นทุนทั้งเซลล์: กล้อง ฝาครอบไฟ การปรับสายพาน รางนำ เซ็นเซอร์ trigger encoder ประตูคัดและเซ็นเซอร์ยืนยัน การแก้ PLC เดินสาย การทดลองชิ้นงาน การดูแลโมเดล การช่วยเหลือทางไกล FAT/SAT ฝึกอบรม และที่เก็บข้อมูล ระบุผู้รับผิดชอบช่วงหยุดสายและขั้นตอนกลับสู่สภาพเดิม การติดตั้งต้องไม่กีดขวางการล้าง การเปลี่ยนงาน และทางเดินที่ปลอดภัย
ถามผู้ขายว่าจะรายงานจุดบอดอย่างไร รู้ได้อย่างไรว่าเครื่องตรวจไม่ได้ ยืนยันการคัดทิ้งอย่างไร และส่งออกหลักฐานเมื่อ ID ผิดได้หรือไม่ ตกลงสิทธิภาพและข้อมูลฝึก การอนุมัติอัปเดต การคืนค่าโมเดลและการตั้งค่า และการส่งมอบข้อมูลเมื่อสิ้นสัญญา ถ้ากล้องเห็นพนักงานหรือป้ายข้อมูลลูกค้า ให้กำหนดสิทธิและระยะเวลาเก็บตามนโยบายและข้อกำหนดที่เกี่ยวข้อง
9. ให้ PoC, FAT และ SAT มีจุดมุ่งหมายต่างกัน
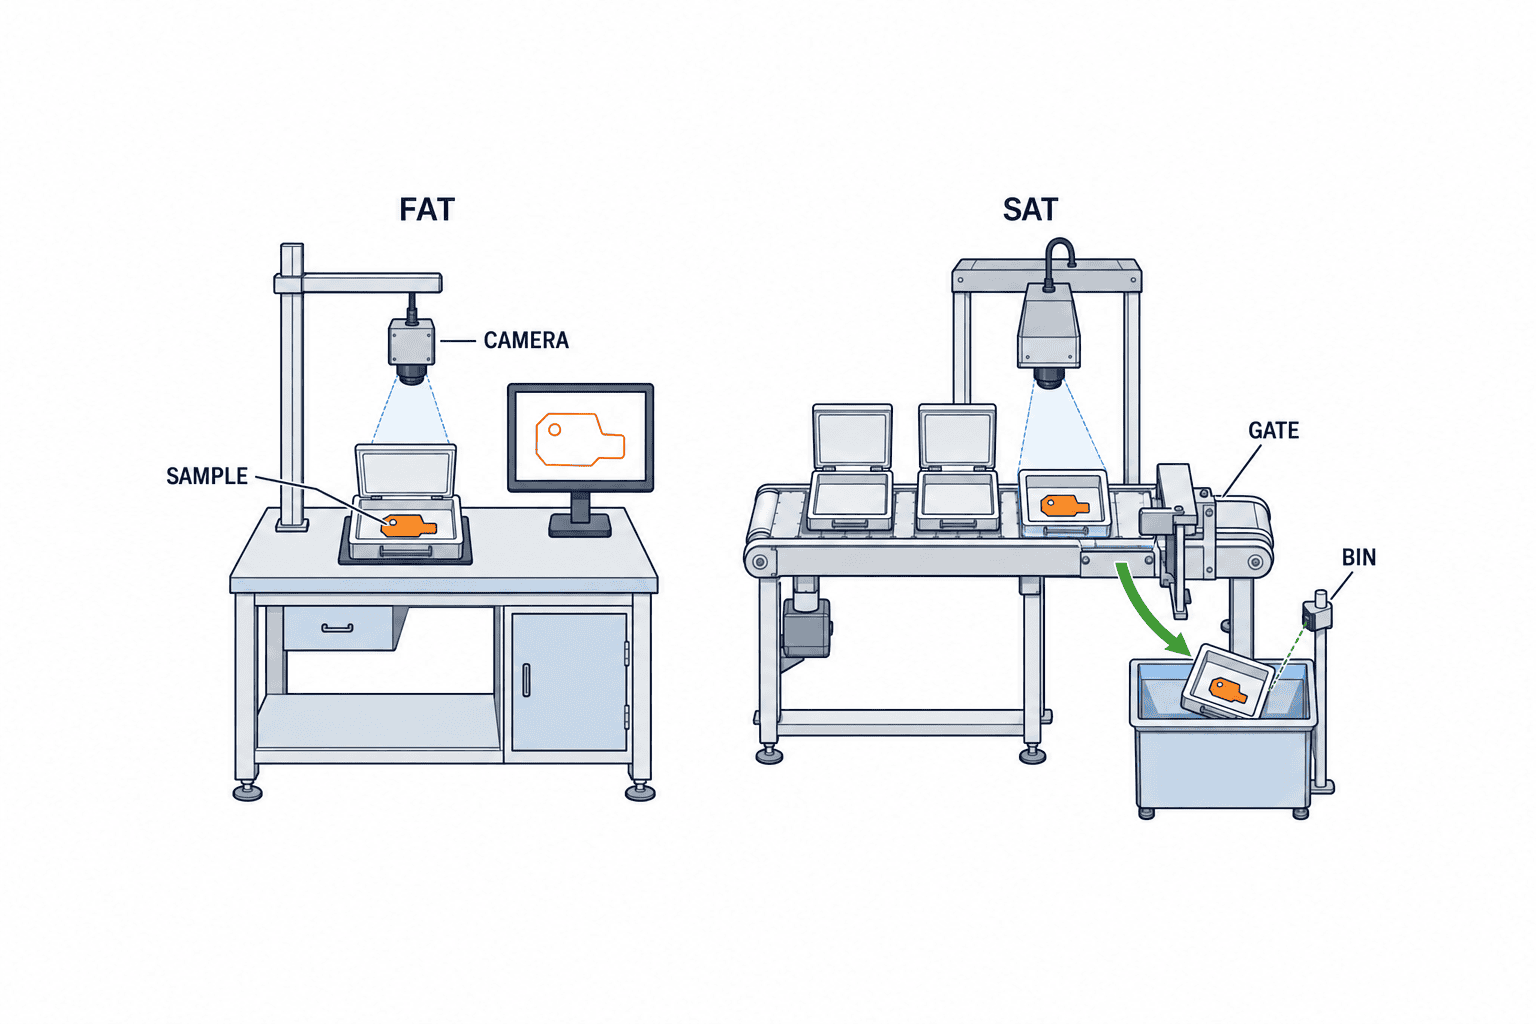
PoC เลือกวิธีมองเห็นโดยเปรียบเทียบแสง พื้นหลัง ตำแหน่ง และขอบเขตที่เห็นไม่ได้ FAT ตรวจว่าชุดที่ปรับแล้วถ่ายภาพ ตัดสิน ส่งสัญญาณ จำลองคัดทิ้ง และบันทึกตามสเปกก่อนส่งมอบ SAT ตรวจสายจริงที่ความเร็วสูงสุด ความต่างตามกะ หลังล้าง หลังเปลี่ยนสินค้า ติดขัด เครื่องเสีย และไฟกลับมา การผ่าน FAT จากภาพนิ่งไม่ใช่การผ่านการคัดทิ้งในสายจริง
เก็บตัวอย่างรับมอบที่ผู้ขายไม่ใช้ระหว่างพัฒนา ลงทะเบียนชิ้นทดสอบและนับคืนหลังทดสอบ หากต้องใช้ชิ้นทดแทนที่ปลอดภัย ให้บันทึกความต่างจากอันตรายจริง แยกผลิตภัณฑ์ทดสอบจากสินค้าขายได้ และบันทึกวัน ล็อต สถานะสาย การทำลาย และผู้อนุมัติ ลงนามผลที่คาดหวังก่อนเริ่มทดสอบ
| รหัส | เงื่อนไข | ผลที่คาดหวัง | หลักฐาน |
|---|---|---|---|
| P01 | ชิ้นขนาดขั้นต่ำในหลายตำแหน่ง | คัดหรือกักภายในขอบเขตที่อนุมัติ | ภาพดิบ บริเวณตรวจ ID |
| P02 | สินค้าดีที่มีส่วนผสม หยดน้ำ รอยย่น ลายพิมพ์ | ผ่านเกณฑ์คัดผิดที่ลงนาม | จำนวนรวม ภาพ NG สาเหตุ |
| P03 | NG ติดต่อกันที่ความเร็วสูงสุด | คัดชิ้นถูกต้องทุกชิ้น | เวลา trigger, PLC, ยืนยันการคัด |
| P04 | กล้อง ไฟ เครือข่าย หรือถังขัดข้อง | หยุดหรือกักตามที่ตกลง | สัญญาณเตือน สถานะ PLC ช่วงกัก |
| P05 | หลังล้าง เปลี่ยนสินค้า ไฟกลับมา | เปิดปกติหลังตรวจภาพอ้างอิง | ใบตรวจ รุ่นโมเดล ผู้อนุมัติ |
อย่าคัดลอกตัวเลข “ตรวจได้ 99%” ทั่วไปมาเป็นสัญญา เกณฑ์ขึ้นกับความรุนแรงของอันตราย มูลค่าสินค้า ปริมาณตรวจ และกำลังตรวจซ้ำ เมื่อกำหนดตัวเลขต้องลงนามจำนวนตัวอย่าง การกระจายของชิ้น ความไม่แน่นอน และวิธีวัด คัดผิดมากทำให้ระบบใช้ไม่ได้ แต่พลาดน้อยบนชุดตัวอย่างง่ายก็ไม่บอกความเสี่ยงของชิ้นยาก ทดสอบสองด้านใหม่หลังแก้ไข
10. กำหนดเงื่อนไขเริ่มใหม่หลังเปลี่ยนสินค้าและทำความสะอาด
สายบรรจุอาหารหนึ่งสายอาจใช้หลายรหัสสินค้า สีถาด ส่วนผสม น้ำหนักบรรจุ และฟิล์ม หลังเปลี่ยนสินค้าอาจมีการใช้สูตรตรวจของรหัสเดิมกับสินค้าใหม่ แม้เลือกสูตรจากคำสั่งผลิตหรือบาร์โค้ดอัตโนมัติ ก็อาจอ่านคำสั่งหรือรหัสผิด ให้ผู้ปฏิบัติงานเทียบรหัสบนจอ ห่อจริง และคำสั่งผลิต แล้วปล่อยตัวอย่างอ้างอิงก่อนอนุญาตให้สินค้าปกติออกสู่สายที่ขายได้ เก็บเวลาเปลี่ยน ผู้อนุมัติ รุ่นสูตร และภาพอ้างอิง
หลังล้าง มุมกล้องหรือไฟอาจเคลื่อนเล็กน้อย และมีหยดน้ำหรือคราบน้ำยาบนกระจก นอกจากตรวจสุขลักษณะ ให้เทียบขอบภาพ ความสว่าง เขตภาพ และจุดบอดกับภาพที่อนุมัติ กำหนดการนำชิ้นทดสอบเข้าพื้นที่อาหารและที่เก็บ นับก่อนและหลังใช้ เพราะชิ้นทดสอบที่ลืมไว้จะเป็นความเสี่ยงปนเปื้อนใหม่ หากเปลี่ยนกระจกป้องกัน ให้ทดสอบสั้น ๆ ด้วยชิ้นขนาดเล็กสุด ไม่ใช่เพียงติ๊กช่องว่าล้างแล้ว
ใบอนุญาตเริ่มใหม่ควรมีสินค้าและห่อ ภาพดิบ รุ่นโมเดลและค่าตั้ง ผลของชิ้นอ้างอิง การยืนยันคัดจริง จำนวนชิ้นทดสอบที่คืน และผู้อนุมัติ หากขาดข้อใดให้ฝ่ายคุณภาพกำหนดช่วงผลผลิตที่ต้องกักก่อนเปิดเดินงานปกติ หลักฐานนี้ยืนยันว่าการตั้งค่าที่รับมอบยังคงอยู่ ไม่ได้เพิ่มคำรับประกันความแม่นยำ สำหรับโรงงานหลายภาษา ให้ใช้ ID สินค้าและชื่อเตือนที่จับคู่กันชัดเจนทุกหน้าจอและใบกะกลางคืน
11. เชื่อมบันทึกการตรวจกับล็อต
GS1 Global Traceability Standard อธิบายการใช้ตัวระบุ ล็อต และเหตุการณ์ในกระบวนการเพื่อติดตามสินค้า บันทึกกล้องควรเชื่อมล็อต รหัสสินค้า รุ่นห่อ เครื่อง เวลา รุ่นโมเดลและการตั้งค่า ภาพ ผล และการยืนยันคัดทิ้ง เพื่อช่วยตัดสินช่วงที่ต้องกัก ใช้กุญแจข้อมูลที่โรงงานและ MES/ERP กำหนดอยู่แล้ว การใช้ GS1 ไม่ได้ทำให้เครื่องผ่านกฎหมายหรือการรับรองโดยอัตโนมัติ
เลือกว่าจะเก็บภาพทั้งหมดหรือเฉพาะ NG/รอตรวจ โดยพิจารณาการตรวจสอบ ความจุ การฝึกซ้ำ ความเป็นส่วนตัว และเครือข่าย แม้ไม่เก็บทุกภาพก็ต้องเก็บจำนวนและช่วงที่เครื่องตรวจไม่ได้ รวมทั้งล็อตที่ได้รับผลกระทบ ทำเวลาของ PLC คอมพิวเตอร์กล้อง และ MES ให้ตรงกัน มิฉะนั้นจับคู่ภาพกับชิ้นที่คัดไม่ได้ ทดสอบการเก็บข้อมูลในเครื่องเมื่อเครือข่ายล่มและส่งซ้ำเมื่อคืน บันทึกผู้คืนสินค้ากักเข้าสายและป้องกันนับรับซ้ำ
จำลองคำร้องเรียนลูกค้า: จากวันผลิต ล็อต และกล่อง ทีมงานกลับไปถึงผลตรวจและชิ้นก่อน-หลัง รวมถึงช่วงเครื่องไม่พร้อมได้หรือไม่ ทดลองตรงรอยต่อล็อต ฟิล์ม และกะ ตรวจว่าดึงข้อมูลดิบออกได้ก่อนพึ่งรายงาน PDF สวยงาม
12. รักษาสมรรถนะหลังเริ่มใช้งาน
แหล่งวัตถุดิบ สีส่วนผสม รุ่นถาด ลายพิมพ์ อายุหลอดไฟ กระจกสกปรก และรางที่ขยับทำให้ภาพเปลี่ยน คุณภาพดูแลภาพอ้างอิงรายวันและชิ้นมาตรฐาน ซ่อมบำรุงตรวจแสง trigger และประตูคัด IT/OT ตรวจคอมพิวเตอร์ ที่เก็บ และเวลา อย่าผ่อนเกณฑ์เพื่อให้คัดผิดลดลงโดยไม่ประเมินการพลาด บันทึกเหตุผล รุ่น ผลเปรียบเทียบ ผู้อนุมัติ และเงื่อนไขย้อนกลับทุกครั้ง
ทบทวนจำนวนตรวจพบ สาเหตุคัดผิด งานรอตรวจ ภาพหาย การยืนยันคัดล้มเหลว และความเปลี่ยนหลังล้างรายสัปดาห์หรือเมื่อเปลี่ยนสินค้า ถ้าสิ่งแปลกปลอมจริงเพิ่ม ให้ตรวจเครื่องมือแตก รางสึก หรือซัพพลายเออร์ก่อนฝึกโมเดลใหม่ ถ้าจำนวนลดเป็นศูนย์ทันทีให้ตรวจแสงและ trigger เช่นกัน โมเดลใหม่ต้องเทียบกับชุดรับมอบเดิมที่ปิดผนึกไว้และตัวอย่างหน้างานใหม่ โดยดูว่าประสิทธิภาพต่อวัสดุหรือตำแหน่งใดแย่ลง
13. วัดคุณค่าด้วยตัวเลขของโรงงานเอง
แยกเวลาควบคุมความปลอดภัยอาหาร ความครอบคลุมการตรวจ ของเสียจากคัดผิด งานตรวจซ้ำ เวลาหยุด และงานสืบสวนคำร้องเรียนออกจากการลดแรงงาน ค่าเริ่มต้นรวมเครื่อง การปรับสาย PLC ติดตั้ง และทดสอบ ค่าต่อเนื่องรวมซ่อม เปลี่ยนไฟ อัปเดตโมเดล เก็บข้อมูล ควบคุมชิ้นมาตรฐาน และคนตรวจซ้ำ เหตุการณ์สิ่งแปลกปลอมมีน้อย จึงไม่ควรประดิษฐ์เปอร์เซ็นต์ลดคำร้องเรียน สิ่งที่วัดได้คือพื้นที่ที่มองเห็น ขอบเขตวัสดุ อัตราการตรวจ เวลาเรียกบันทึก และความสำเร็จในการคัดจริง
เมื่อจบ PoC ให้เลือกติดตั้ง เปลี่ยนจุดมอง ใช้วิธีตรวจอื่น หรือเสริมการป้องกันต้นทาง ซื้อกล้องสำหรับชิ้นที่มองไม่เห็นย่อมไม่คุ้ม หากชิ้นที่เห็นก่อนซีลเป็นความเสี่ยงหลัก เริ่มจากขอบเขตเล็กที่รับมอบได้ แล้วค่อยขยายด้วยหลักฐานสายจริง ก่อนคัดลอกเซลล์ไปอีกสายต้องวัดแสง ความเร็ว ห่อ และระยะคัดใหม่
คำถามที่พบบ่อย
กล้อง AI รับประกันตรวจสิ่งที่ไม่ใช่โลหะทั้งหมดในอาหารบรรจุห่อได้หรือไม่?
ไม่ได้ แม้ถ่ายทุกชิ้น แต่สิ่งที่ถูกอาหารหรือห่อทึบบังไม่ปรากฏในภาพ กำหนดวัสดุ ขนาด พื้นที่ที่เปิดให้เห็น แสง พื้นหลัง ความเร็ว และทดสอบเฉพาะขอบเขตนั้น ส่วนที่ไม่ครอบคลุมต้องใช้การป้องกันหรือวิธีอื่น
ใช้แทนเครื่องตรวจโลหะหรือเอกซเรย์ได้หรือไม่?
ไม่ควรสมมติว่าแทนได้ หลักการสังเกตต่างกัน เอกซเรย์อาจตรวจพลาสติกความหนาแน่นต่ำใกล้อาหารได้ยาก ส่วนกล้องมองสิ่งที่ถูกบังไม่ได้ ใช้การวิเคราะห์อันตรายและการทดลองกับสินค้าจริงเพื่อเลือกวิธีประกอบกัน
ควรวางกล้องตรงไหน?
ระหว่างจุดเสี่ยงปนเปื้อนสุดท้ายที่เกี่ยวข้องกับการตรวจกับจุดซีล โดยเลือกช่วงที่ผิวเห็นมากและท่าชิ้นกับระยะห่างนิ่ง ความเสี่ยงหลังกล้องต้องควบคุมแยก ทดสอบติดตาม ID คัดจริง และยืนยันคัดใน SAT
ถ้ามีชิ้นสิ่งแปลกปลอมจริงน้อยจะฝึกอย่างไร?
จัดลำดับวัสดุตามความเสี่ยง ใช้ชิ้นจริงหรือชิ้นทดแทนที่คุณภาพอนุมัติในชุดทดลองแยก และบันทึกสิ่งที่ยังไม่ยืนยัน เปรียบเทียบกฎสีหรือรูปร่างอย่างง่ายกับ AI ห้ามนำชิ้นอันตรายไปปะปนกับผลผลิตที่ขายได้
คัดสินค้าดีผิดบ่อย สามารถผ่อนเกณฑ์ได้หรือไม่?
ต้องให้คุณภาพประเมินผลต่อการพลาดก่อน วิเคราะห์ภาพดิบเพื่อแยกแสงสะท้อน น้ำ รอยย่น วัตถุดิบ กระจกสกปรก และชิ้นเลื่อน แก้สาเหตุด้านแสงหรือการลำเลียงก่อน แล้วเทียบการตั้งค่าเก่าใหม่บนชุดรับมอบเดียวกันพร้อมอนุมัติ
สรุป
AI ตรวจสิ่งแปลกปลอมที่ไม่ใช่โลหะในบรรจุภัณฑ์อาหารมีประโยชน์เมื่อกำหนดชัดว่าเป้าหมายมองเห็นได้ก่อนซีล เริ่มจากอันตรายและจุดปนเปื้อน ออกแบบมุมกับแสงให้คงที่ แล้วทดสอบการตัดสิน AI การติดตามชิ้น และการคัดจริงเป็นระบบเดียว PoC ระบุสิ่งที่เห็นและจุดบอด FAT ตรวจหน้าที่เครื่อง SAT ตรวจสายจริงทั้งความเร็ว การล้าง การเปลี่ยนสินค้า และเครื่องขัดข้อง สิ่งที่ซ่อนอยู่ต้องอยู่ในแผนป้องกัน ตรวจโลหะ เอกซเรย์ หรือวิธีเหมาะสมอื่น
หากกำลังเลือกจุดตรวจ เตรียมชิ้นทดสอบ หรือเขียนเงื่อนไขรับมอบที่รวม PLC และประตูคัด สามารถปรึกษา TOMAS TECH ได้ตั้งแต่ขั้นกำหนดขอบเขตที่มองเห็นและหลักฐานที่ต้องเก็บจากสินค้า ห่อ ความเร็ว และวิธีล้างของสายที่มีอยู่
แหล่งข้อมูลต้นฉบับ
- FDA: Hazard Analysis and Risk-Based Preventive Controls for Human Food, Chapter 3 — Draft, Not for Implementation — ร่างเอกสารเรื่องอันตรายทางกายภาพและแหล่งกำเนิด ไม่ใช่แนวทางฉบับสมบูรณ์
- FDA: FSMA Final Rule for Preventive Controls for Human Food — กรอบวิเคราะห์อันตรายของสหรัฐ ไม่ใช่การอ้างว่าบังคับใช้โดยตรงในไทย
- FDA: HACCP Principles & Application Guidelines — การพิจารณาอันตรายตลอดกระบวนการ
- KEYENCE: Machine Vision Lighting Selection Guide — แสงและคอนทราสต์
- KEYENCE: Food and Beverage Packaging Vision Systems — ตัวอย่างการตรวจห่อและสิ่งแปลกปลอม
- Anritsu: The 411 on Contaminant Detection — ข้อจำกัดเครื่องตรวจโลหะและเอกซเรย์
- METTLER TOLEDO: How Do X-ray Systems Find Contaminants — ความต่างความหนาแน่นและสภาพสินค้า
- GS1: Traceability Standards — การเชื่อมล็อตและเหตุการณ์
*รูปแบบเซลล์ ตารางทดสอบ และรายการต้นทุนเป็นตัวอย่างสำหรับการวางแผน ต้องยืนยันสมรรถนะ ข้อกำหนดกฎหมาย และสถานะการรับรองกับสินค้า ความเสี่ยง และข้อกำหนดลูกค้าจริงของโรงงาน*


