


ในวันสิ้นเดือน ใบสั่งผลิตอาจแสดงว่ามีชิ้นงาน 100 ชิ้นอยู่ที่ขั้นตอนที่ 2 แต่ทีมตรวจนับพบ 20 ชิ้นข้างขั้นตอนที่ 1, 75 ชิ้นที่ขั้นตอนที่ 2 และอีก 5 ชิ้นในกล่องพักรอตรวจคุณภาพ แม้ผลรวมจะเป็น 100 ชิ้นเท่ากัน แต่ชิ้นงานทั้งสามกลุ่มมีความพร้อมผลิต ผู้รับผิดชอบ และสถานะต้นทุนต่างกัน ระบบตรวจนับงานระหว่างทำ หรือ WIP ควรตอบให้ได้ว่า ณ เวลาตัดยอดที่กำหนด มีของอะไร อยู่ที่ใด อยู่ในขั้นตอนและสถานะใด ใครตรวจนับ และข้อแตกต่างได้รับการตรวจสอบอย่างไร บทความนี้เจาะจงการตรวจนับของจริง ณ วันปิดงวดในโรงงานไทย ไม่ครอบคลุม การบริหาร WIP รายวัน ทั้งระบบ การแยกหรือรวมล็อต การขนย้ายระหว่างขั้นตอน และการคืนวัตถุดิบ สามารถอ่านประกอบกับเรื่อง เพิ่มประสิทธิภาพการตรวจนับสต็อก และ การอนุมัติปรับปรุงสต็อก ตัวเลขทั้งหมดในบทความเป็นตัวอย่างเพื่อออกแบบระบบ ไม่ใช่เกณฑ์มาตรฐานหรือข้อกำหนดทางกฎหมาย
กำหนดขอบเขตของของจริงแยกจากมูลค่างานระหว่างทำ
การตรวจนับของจริงยืนยันจำนวนและสถานะของวัตถุในโรงงานหรือที่ผู้รับจ้างผลิต ส่วนยอด WIP ทางบัญชีคำนวณจากการเบิกวัตถุดิบ เวลาแรงงาน ค่าใช้จ่ายการผลิต ผลผลิต และนโยบายต้นทุน ทั้งสองเรื่องเกี่ยวข้องกันแต่ไม่ใช่สิ่งเดียวกัน วัตถุดิบที่เบิกเข้าใบสั่งผลิตแล้วอาจยังเป็นแท่งโลหะที่วางข้างไลน์ ชิ้นงานที่หน้างานแจ้งว่าเสร็จแล้วอาจยังรอตรวจและยังไม่ได้รับเข้าเป็นสินค้าสำเร็จรูป เอกสารการบันทึกการผลิตของ Microsoft แยกการใช้วัสดุ การบันทึกเวลา การรายงานผลิตเสร็จ และการปิดใบสั่งผลิต ตัวอย่างผลิตภัณฑ์นี้ไม่ใช่กฎบัญชีที่ใช้เหมือนกันทุกโรงงาน
ระบุให้ชัดว่าจะนับวัสดุที่เบิกแล้วแต่ยังไม่เริ่มผลิต ชิ้นงานรอระหว่างขั้นตอน ชิ้นงานในเครื่อง ชิ้นงานกักกันคุณภาพ งานรอแก้ไข ของเสียรอคำตัดสิน และงานที่ผู้รับจ้างถือครองหรือไม่ บันทึกเหตุผลที่รวมหรือไม่รวมสินค้าของลูกค้า ของเสียที่อนุมัติแล้ว และสินค้าสำเร็จรูปที่รับเข้าแล้ว ความเป็นเจ้าของ ที่เก็บ สถานะการผลิต และประเภทมูลค่าเป็นข้อมูลคนละช่อง ไม่ควรใช้ธง “WIP” ช่องเดียวแทนทุกอย่าง กำหนดหน่วยนับและสูตรแปลงหน่วยล่วงหน้า เช่น แท่งโลหะ 10 แท่งก่อนตัด ชิ้นส่วน 40 ชิ้นหลังตัด และชุดประกอบ 10 ชุดไม่ใช่ 60 หน่วยที่บวกกันได้ตรง ๆ เก็บรุ่นของสูตรแปลงและแยกค่าคลาดเคลื่อนของการวัดออกจากของสูญหาย ฝ่ายบัญชีและผู้ตรวจสอบต้องยืนยันนโยบายบัญชีและการยื่นข้อมูลที่เกี่ยวข้องของบริษัทเอง
กำหนดเวลาตัดยอดหนึ่งเวลา และอย่าทำให้ของระหว่างขนย้ายหายไป
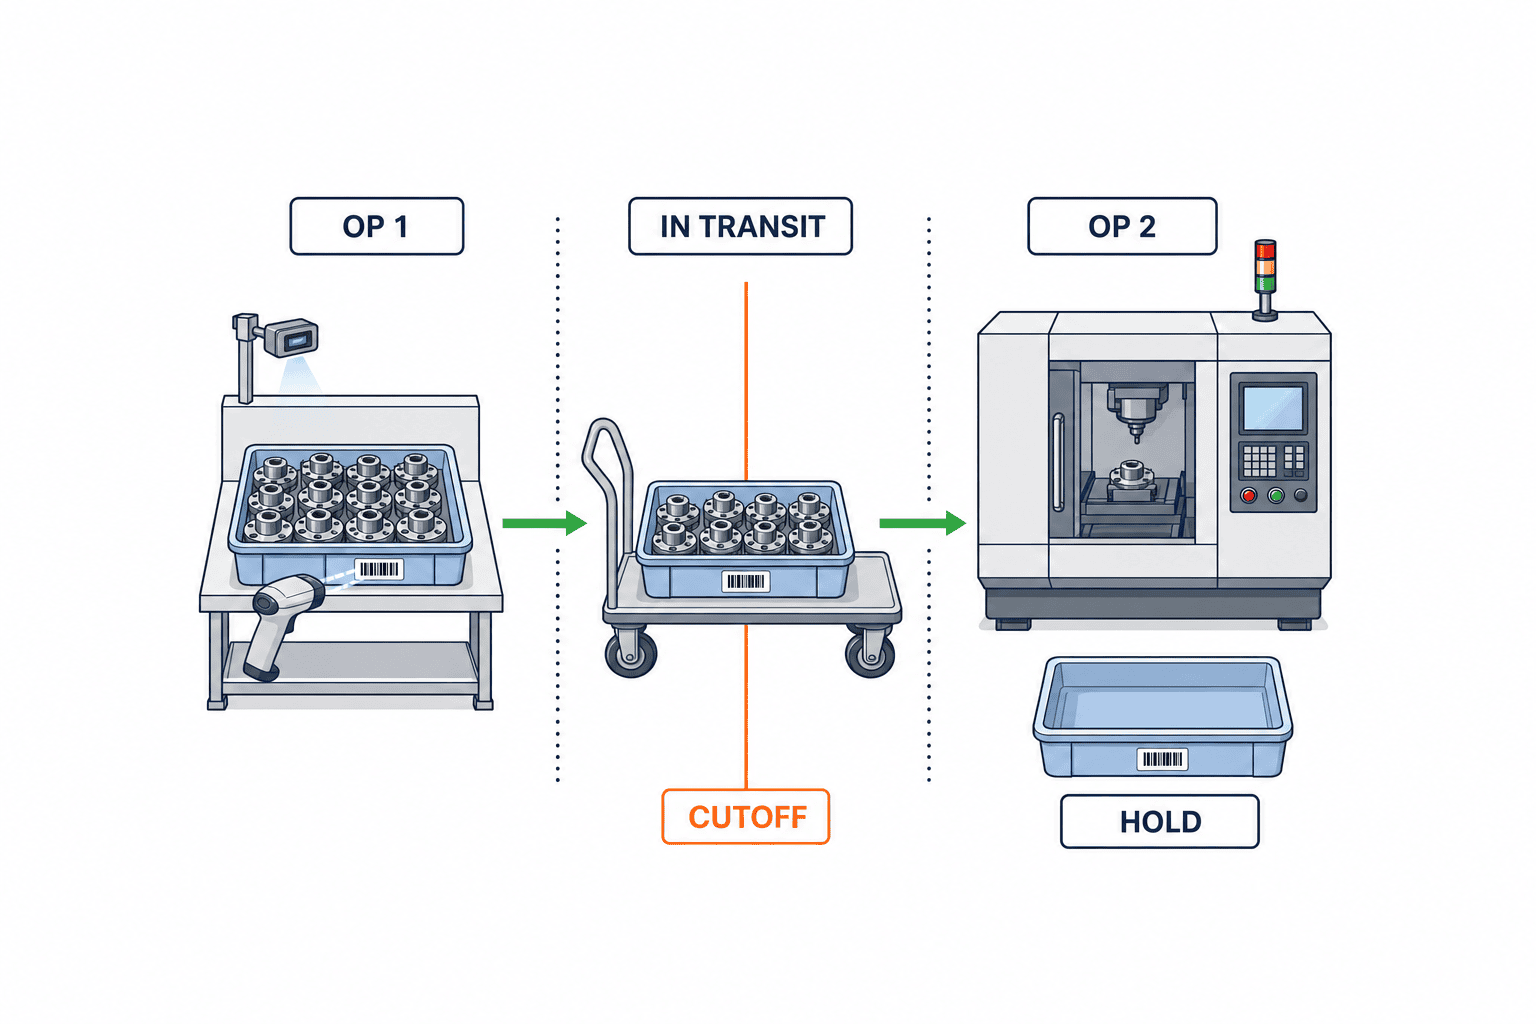
เริ่มจากกำหนดเวลาที่ต้องการหายอด หากตัดยอดสิ้นเดือนเวลา 18:00 การจบขั้นตอนเวลา 17:59 และการรับเข้าคลังเวลา 18:01 อยู่คนละงวด แม้การนับจริงจะต่อถึงเช้าวันถัดไป เวลาตัดยอดก็ไม่เปลี่ยน เก็บทั้งเวลาที่เหตุการณ์เกิดและเวลาที่ผู้ใช้บันทึก พร้อมเหตุผลและการอนุมัติเมื่อบันทึกย้อนหลัง อุปกรณ์ออฟไลน์ควรเก็บรหัสเหตุการณ์กับเวลาของอุปกรณ์ และแปลงเวลาท้องถิ่นไทยกับ UTC อย่างสม่ำเสมอ
บางโรงงานหยุดการเคลื่อนย้ายในพื้นที่ที่นับ บางแห่งเดินเครื่องต่อและคำนวณย้อนจากรายการเคลื่อนไหวรอบเวลาตัดยอด ไม่ว่าวิธีใด ให้บันทึกว่าใครล็อกพื้นที่เมื่อใด ปลดล็อกเมื่อใด และห้ามทั้งการเคลื่อนย้ายของจริงกับการบันทึกในระบบหรือไม่ แนวทาง tag counting ของ Microsoft แยกกรณีที่ล็อกการอัปเดตระหว่างนับกับกรณีที่ไม่ได้ล็อก จึงต้องออกแบบกติกาหน้างานเอง ไม่ถือว่าปุ่มล็อกในซอฟต์แวร์หยุดการเคลื่อนย้ายทางกายภาพได้
ชิ้นงานที่ออกจากขั้นตอนหนึ่งแต่ยังไม่ถึงอีกขั้นตอนต้องอยู่ในสถานะ “ระหว่างขนย้าย” ให้มีรหัสใบย้าย รหัสภาชนะ เวลาออก จุดหมาย การยืนยันรับ และผู้รับผิดชอบ เลือกว่าเหตุการณ์จาก MES, WMS หรือเอกสารใดเป็นข้อมูลหลัก แล้วใช้รหัสเดียวกันป้องกันการนับซ้ำ สำหรับงานจ้างผลิต ให้เก็บวันที่ผู้รับจ้างยืนยันยอด ผู้ยืนยัน และการรับส่งระหว่างวันนั้นกับเวลาตัดยอดของโรงงาน ยอดที่อีกฝ่ายยืนยันคนละวันไม่ใช่ยอดสิ้นงวดโดยอัตโนมัติ
ออกแบบรหัสอ้างอิงที่ละเอียดพอและพนักงานตรวจได้จริง
ชุดข้อมูลสำหรับนับควรประกอบด้วยรหัสชิ้นส่วนและรุ่น ล็อตหรือซีเรียล ใบสั่งผลิต ขั้นตอน พื้นที่ ภาชนะ เจ้าของ สถานะคุณภาพ และเวลาตัดยอด ไม่จำเป็นต้องบังคับทุกช่องกับทุกชิ้นงาน แต่ถ้ารหัสชิ้นส่วนเดียวกันอยู่ต่างขั้นตอนหรือต่างสถานะ ระบบต้องแยกได้ก่อนรวมยอด GS1 Global Traceability Standard อธิบายระดับการระบุเอกลักษณ์ของชนิดสินค้า ล็อต และชิ้นเดี่ยวตามวัตถุประสงค์ ไม่ได้กำหนดให้ทุกชิ้นต้องมีซีเรียล
รหัสภาชนะที่ใช้ซ้ำไม่ใช่รหัสล็อตของสิ่งที่อยู่ข้างใน เก็บความสัมพันธ์ของภาชนะกับของ ณ เวลานับ เวลาพิมพ์ฉลาก และประวัติการเปลี่ยนฉลาก หน้าจออาจแสดงภาพชิ้นงาน รุ่นแบบ ชื่อเรียกหน้างาน และจำนวนมาตรฐานต่อกล่องเพื่อช่วยระบุ แต่ภาพไม่ใช่หลักฐานว่าภายในไม่มีชิ้นงานผิดรุ่น หากสแกนไม่ได้ ให้พิมพ์รหัสด้วยเหตุผลและมีผู้ตรวจซ้ำ
สถานะควรตรวจจากของจริงได้ เช่น ยังไม่เริ่ม กำลังผลิต ขั้นตอนเสร็จรอส่งต่อ กักกันคุณภาพ รอแก้ไข และรอตัดสินของเสีย ค่า “เสร็จ 60%” อย่างเดียวไม่พอจำแนกของจริง สำหรับของในเครื่องจักร ให้กำหนดวิธีนับหรือวิธีประมาณที่มีเอกสารโดยไม่ละเมิดขั้นตอนความปลอดภัย หากแบ่งล็อตในหลายกล่อง ให้ตรวจทีละกล่องและเชื่อมกลับล็อตเดิม สำหรับการคำนวณจากน้ำหนัก ให้เก็บน้ำหนักภาชนะ สถานะเครื่องชั่ง เวลา และวิธีปัดเศษ กำหนดกติกาเหล่านี้ก่อนเห็นข้อแตกต่าง
แยกการนับครั้งแรก การนับซ้ำ และการยืนยันว่าพื้นที่ว่าง
ออกงานตรวจนับตามพื้นที่ พนักงานตรวจฉลาก จำนวน และสถานะของทุกภาชนะ จะซ่อนยอดคาดการณ์หรือไม่เป็นทางเลือกด้านการควบคุม การนับโดยไม่เห็นยอดช่วยลดการปรับตัวเลขให้ตรงระบบ แต่สินค้าที่ระบุยากอาจต้องมีข้อมูลช่วยแยกแยะ กำหนดเหตุที่ต้องนับซ้ำจากจำนวน มูลค่า สถานะคุณภาพ หรือความเสี่ยงของลูกค้า และให้ผู้บริหารโรงงานอนุมัติเกณฑ์ ไม่ใช้ตัวเลขตัวอย่างจากบทความเป็นเกณฑ์จริง
ระบบควรรับข้อยกเว้น เช่น กล่องเดียวถูกนับสองพื้นที่ กล่องมีสองฉลาก หรือขั้นตอนเสร็จระหว่างตรวจนับ พื้นที่ที่ว่างต้องมีการยืนยันค่าเป็นศูนย์ มิฉะนั้นแยก “ว่างจริง” กับ “ลืมนับ” ไม่ได้ ทุกพื้นที่ตามแผนต้องมีสถานะเสร็จแล้ว ยังไม่เริ่ม เข้าไม่ได้ ระหว่างขนย้าย หรืออยู่นอกขอบเขต และรายงานพื้นที่ค้างก่อนปิดงวด
เอกสาร inventory journal ของ Microsoft อธิบายสมุดนับจำนวนและการปรับส่วนต่าง แต่หน้าจอนับสินค้าคงคลังทั่วไปอาจไม่มีใบสั่งผลิต ขั้นตอน สถานะคุณภาพ หรือหน่วยระหว่างการผลิต ใน RFP ให้ผู้ขายสาธิตด้วยข้อมูล WIP จริงว่าเก็บช่องใดในระบบมาตรฐาน ช่องใดใน MES และส่งอะไรเข้า ERP อย่าใช้แค่ตำแหน่งคลังแทนสถานะการผลิต
แยกข้อแตกต่างสามชนิดก่อนอนุมัติปรับยอด
ข้อแตกต่างอย่างน้อยมีสามชนิด คือจำนวนจริงต่างกัน การระบุตัวตนหรือที่อยู่ต่างกัน และช่วงเวลาบันทึกต่างกัน ชนิดแรกคือของจริงมากหรือน้อยกว่ายอดระบบสำหรับรหัสอ้างอิงเดียวกัน ชนิดที่สองคือยอดรวมตรงแต่ล็อต ใบสั่งผลิต ขั้นตอน หรือสถานะไม่ตรง ชนิดที่สามคือเหตุการณ์เกิดก่อนตัดยอดแต่บันทึกหลังตัดยอด ถ้าใช้คำว่า “ปรับสต็อก” รวมทุกกรณีจะมองไม่เห็นสาเหตุและเกิดซ้ำ
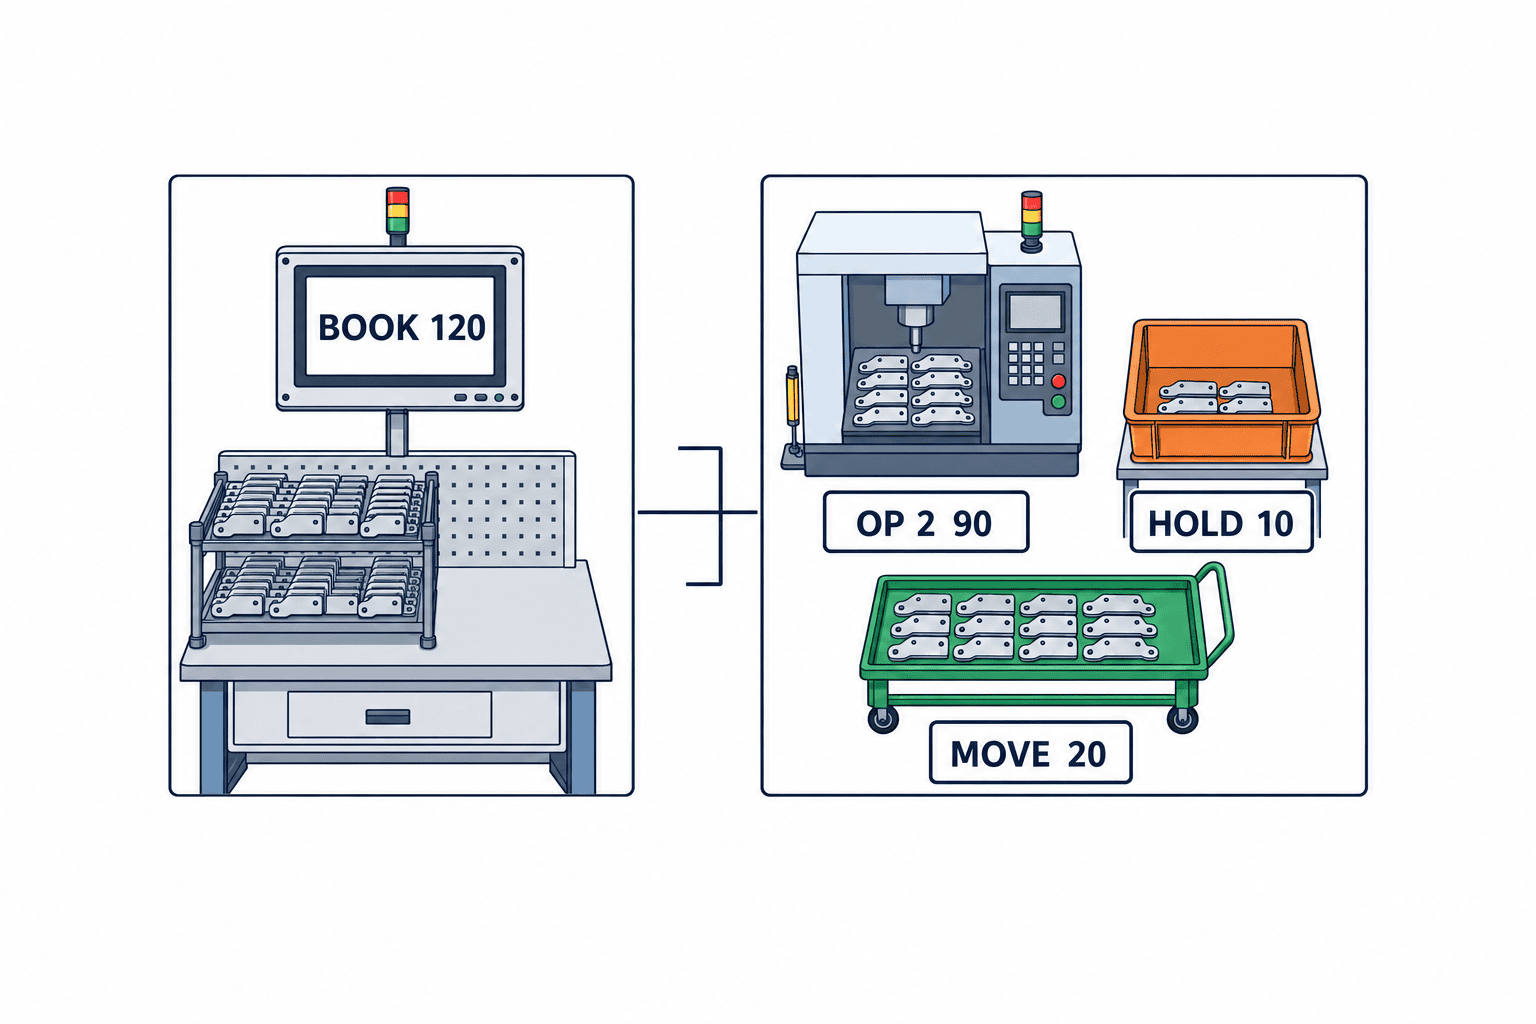
ตัวอย่างสมมติ: ใบสั่งผลิตระบุ 120 ชิ้นในขั้นตอนที่ 2 ผู้ตรวจพบ 90 ชิ้นพร้อมผลิตในขั้นตอนที่ 2, 10 ชิ้นกักกันคุณภาพ และ 20 ชิ้นในกล่องระหว่างขนย้ายจากขั้นตอนที่ 1 ยอดรวมยังเป็น 120 แต่จำนวนที่พร้อมใช้จริงมี 90 การลงรายการปรับสุทธิ 30 ชิ้นจึงผิด อีกกรณี หากพบเพียง 118 เทียบกับยอดระบบ 120 อย่าเพิ่งตัดสินว่าสูญหายสองชิ้น ให้ตรวจกล่องที่ลืมนับ เอกสารซ้ำ รายงานผลิตเสร็จที่มาช้า จุดเก็บของเสีย และของในเครื่อง ตัวเลขทั้งหมดเป็นตัวอย่าง ไม่ใช่ค่าความคลาดเคลื่อนที่ยอมรับได้
ผูก snapshot ใบนับ ภาพถ่ายที่อนุญาต รายการย้าย ผลิตจริง ผลตรวจคุณภาพ และผลนับซ้ำกับกรณีเดียวกัน บันทึกสาเหตุที่สงสัย วิธีตรวจ มาตรการชั่วคราว สาเหตุสุดท้าย และการป้องกัน แยกสิทธิ์แก้จำนวน สรุปการสืบสวน และอนุมัติรายการบัญชี ขั้นตอนอนุมัติรายการปรับโดยละเอียดอยู่ในบทความการอนุมัติปรับปรุงสต็อก จุดสำคัญที่นี่คืออธิบายของจริงก่อนปรับยอด แม้ยอดรวมต่างกันศูนย์ ก็อาจใส่ล็อตผิด ควรวัดความถูกต้องของตัวตน ความครบถ้วนของพื้นที่ งานกักกัน และงานนับที่ค้างร่วมกับส่วนต่างจำนวน
กระทบยอด ERP, MES และ WMS ในระดับรายละเอียดเดียวกัน
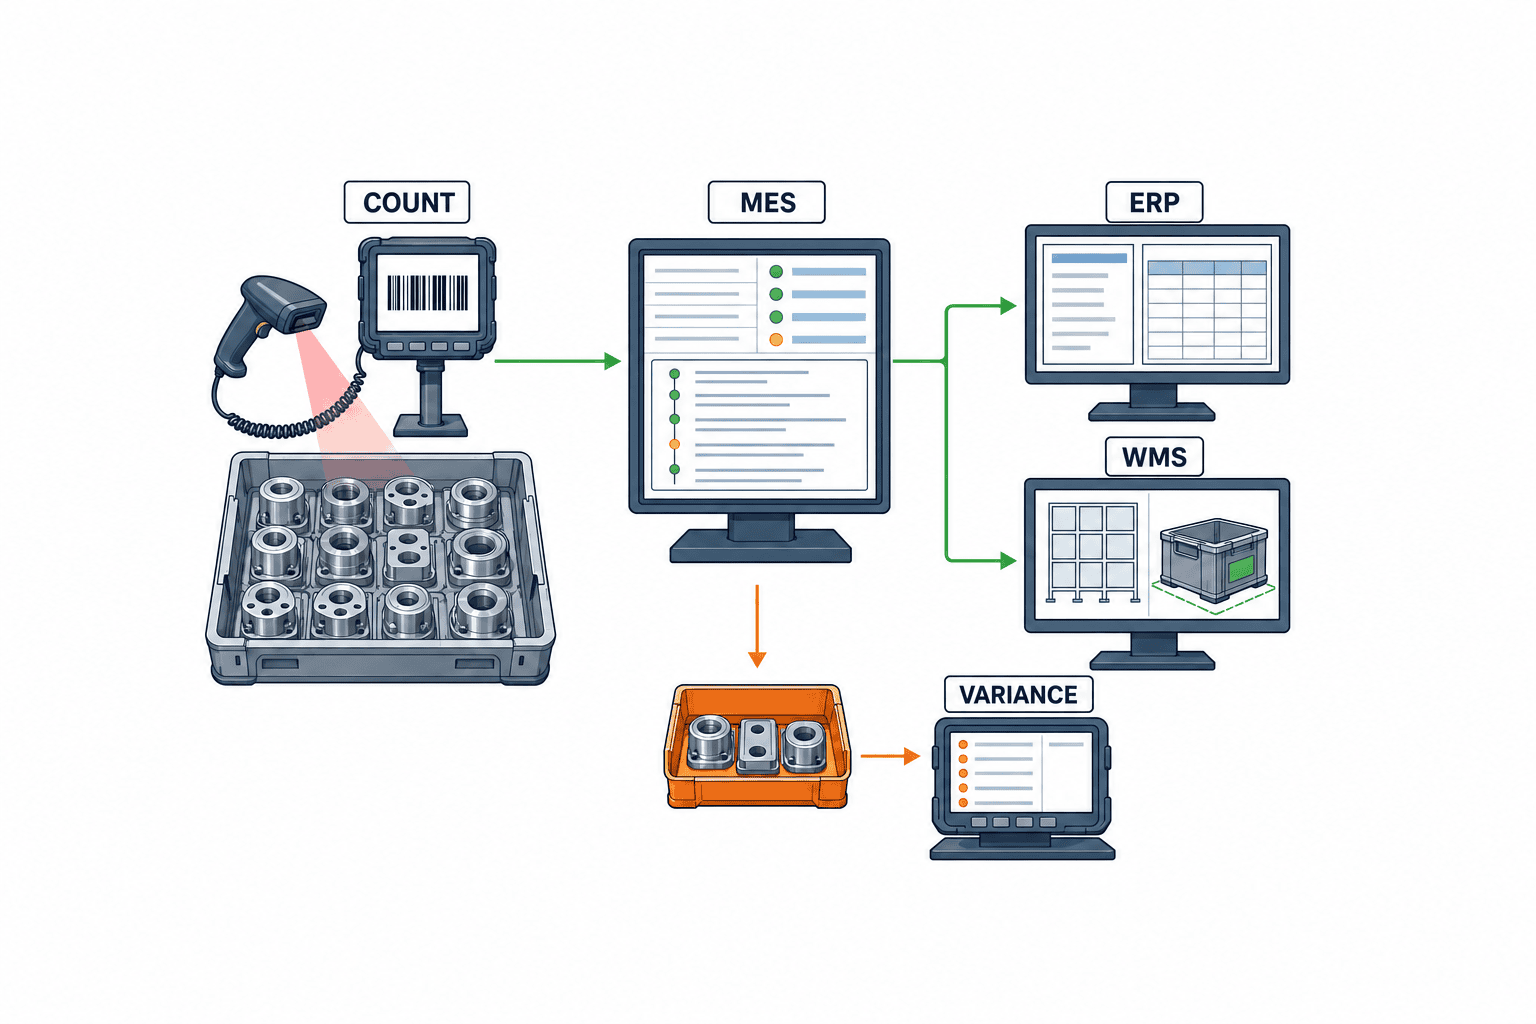
โดยทั่วไป ERP เก็บใบสั่งผลิต การเบิกวัสดุ ผลิตเสร็จ ต้นทุน และงวดบัญชี MES เก็บเหตุการณ์ของขั้นตอนและสถานะหน้างาน WMS เก็บที่เก็บคลังและการย้ายภาชนะ แต่บทบาทจริงขึ้นกับระบบที่ติดตั้ง ต้องกำหนดแหล่งข้อมูลหลักเพียงแห่งเดียวต่อข้อมูลหนึ่งชนิด เช่น ERP เป็นหลักสำหรับเลขใบสั่งผลิตและยอดบัญชีที่อนุมัติ MES เป็นหลักสำหรับขั้นตอนและที่อยู่ในไลน์ WMS เป็นหลักสำหรับตำแหน่งสินค้าสำเร็จรูป
เทียบ snapshot ของ MES ณ เวลาตัดยอดกับการเบิกและผลิตเสร็จใน ERP และการย้ายใน WMS โดยใช้รหัสชิ้นส่วน ล็อต ใบสั่งผลิต ขั้นตอน ที่อยู่ และสถานะ ไม่ใช่ดูยอดรวมอย่างเดียว เอกสาร item tracing ของ Microsoft ใช้รหัสชิ้นส่วน แบตช์ มิติที่เก็บ ช่วงเวลา และใบสั่งผลิตเป็นเงื่อนไขติดตาม ระบบอื่นต้องมีการจับคู่รหัสตามบริบท ควรเก็บรุ่นของตารางแปลงรหัสเก่าและหน่วยนับสำรอง เพื่อไม่ให้ปัญหาการจับคู่ดูเหมือนของหาย
ข้อความที่เชื่อมระบบต้องมีรหัสเหตุการณ์ เวลาที่เกิด เวลาที่บันทึก ต้นทาง ปลายทาง และสถานะประมวลผล ส่งซ้ำได้โดยไม่ลงยอดสองครั้ง ถ้าข้อมูลอยู่ใน MES แต่ไม่เข้า ERP เป็นปัญหาการเชื่อมต่อ ถ้าของจริงไม่อยู่ในทั้งสองระบบอาจเป็นปัญหาการบันทึกหน้างาน ก่อนปิดงวดให้แสดงรายการที่ยังไม่ส่ง ส่งไม่สำเร็จ หรือรอแก้ไข และจัดการเหตุการณ์ล่าช้าตามนโยบายบัญชีที่อนุมัติ โดยไม่แก้เวลาเดิมเงียบ ๆ
เก็บ snapshot สิ้นงวดและหลักฐานย้อนหลัง
ตรึงกฎเวลาตัดยอด ขอบเขต รุ่นข้อมูลหลัก จำนวน ประเภทมูลค่า ข้อแตกต่างที่ยังเปิด และผู้อนุมัติไว้ใน snapshot การขนย้ายหรือนับซ้ำวันถัดไปต้องไม่เขียนทับภาพสิ้นงวด ให้เพิ่มเหตุการณ์แก้ไขที่เห็นค่าก่อนและหลัง พร้อมเหตุผล ภาพถ่ายต้องเชื่อมกับล็อต พื้นที่ และเวลา ในพื้นที่ที่ถ่ายภาพไม่ได้ให้ใช้หลักฐานอื่น การอนุมัติควรระบุรหัส snapshot ข้อยกเว้นค้าง บทบาทผู้อนุมัติ และเวลา ใช้การแสดงเวลาให้ตรงกันระหว่างไทยกับสำนักงานใหญ่
รายงานต้องลงรายละเอียดตามขั้นตอน สถานะคุณภาพ ใบสั่งผลิต และกรณีค้างได้ ไฟล์ที่ส่งออกควรมีเวลาออกรายงาน รหัส snapshot เงื่อนไขกรอง และรุ่นข้อมูล จำนวนจริงกับมูลค่าควรตามกลับไปยังใบสั่งผลิตและเวลาตัดยอดเดียวกันได้ แม้ผู้ตรวจนับหน้างานไม่จำเป็นต้องเห็นต้นทุนที่เป็นข้อมูลจำกัดสิทธิ์
ปรับงานให้เข้ากับภาษา กะ และอุปกรณ์ในโรงงานไทย
แปลชื่อสถานะโดยใช้ชิ้นงานจริงเป็นตัวอย่าง ไม่ใช่แปลคำตรงตัวอย่างเดียว ตกลงคำไทย อังกฤษ และญี่ปุ่นสำหรับ “ขั้นตอนเสร็จ” “กักกันคุณภาพ” และ “รอแก้ไข” ใช้สีประกอบป้ายสั้น ๆ แต่ไม่ให้สีเป็นสัญญาณเดียว ถ้าเปลี่ยนกะตรงเวลาตัดยอด ให้กำหนดว่าใครนับพื้นที่ใด และงานที่ยังไม่เสร็จจะถูกส่งต่ออย่างไร ติดตามงานด้วยบทบาทและกำหนดเวลา ไม่ผูกกับชื่อพนักงานคนเดียว
ถ้าเครือข่ายไม่เสถียร ให้ทดสอบการนับซ้ำจากสองเครื่อง ลำดับการซิงก์ และกรณีอุปกรณ์ที่ยังมีข้อมูลไม่ส่งสูญหาย ทดลองสแกนด้วยถุงมือ ฝุ่น น้ำมัน ฉลากโค้ง และแสงจริงของโรงงาน สำหรับงานจ้างผลิต ตกลงวันเวลา หน่วย และรูปแบบการยืนยันยอด แล้วเชื่อมรายการรับส่งช่วงระหว่างวันนั้นกับเวลาตัดยอด สิทธิ์ความเป็นเจ้าของและการประเมินมูลค่าขึ้นกับสัญญาและนโยบายบัญชี ไม่ใช่พิกัดที่ของตั้งอยู่เท่านั้น
เขียน RFP เป็นสถานการณ์รับงาน แล้วทดสอบใน FAT และ SAT
คำว่า “รองรับบาร์โค้ด” และ “มีฟังก์ชันตรวจนับ” ไม่พอให้เห็นปัญหา WIP ระบุโรงงาน ไลน์ จำนวนชิ้นส่วน ใบสั่งผลิต ภาชนะ เวลาตัดยอด กะ ภาษา และ ERP/MES/WMS ปัจจุบัน ให้ข้อมูลความต่างจริงที่ลบข้อมูลลับแก่ผู้เสนอราคา รวมกรณีล็อตเดียวอยู่สองขั้นตอน มีของกักกัน มีกล่องระหว่างขนย้าย แต่ยอดรวมตรง ให้ผู้ขายแสดงวิธีนับ สืบสวน และเก็บใน snapshot ไม่ใช่แค่หน้าจอที่ยอดรวมตรง
ข้อกำหนดหลักคือควบคุมเวลาตัดยอด ตรวจครบทุกพื้นที่ แยกนับกับนับซ้ำ จำแนกส่วนต่าง แสดงกรณีค้าง ตามกลับเหตุการณ์ต้นทาง เก็บ audit log กำหนดสิทธิ์ และส่งข้อมูลซ้ำอย่างปลอดภัย ใช้ปริมาณข้อมูลจริงและเวลาตอบสนองที่วัดได้แทนคำว่า “เร็ว” เปรียบเทียบราคาที่รวมการจัดข้อมูลหลัก ฉลาก อุปกรณ์ การเชื่อมระบบ การฝึกอบรมกะกลางคืน การบำรุงรักษา และการส่งออกข้อมูล ราคาซอฟต์แวร์ต่ำอาจทำให้ต้องแก้ Excel ทุกเดือน
FAT ใช้ข้อมูลปกติและข้อมูลผิดปกติในสภาพแวดล้อมที่ควบคุมได้ ทดสอบฉลากอ่านไม่ได้ สแกนซ้ำ บันทึกออฟไลน์ ย้ายของข้ามเวลา 18:00 บันทึกย้อนหลังในวันถัดไป ยอดรวมตรงแต่ขั้นตอนผิด และการพยายามปิดงวดทั้งที่ยังมีกรณีเสี่ยงสูง บันทึกผลที่คาดไว้ log ปัญหา ผู้รับผิดชอบ และผลทดสอบซ้ำ ส่วน SAT ต้องทดสอบกับชิ้นงาน อุปกรณ์ เครือข่าย ฉลาก กะ และระบบเชื่อมจริงของโรงงานไทย ยืนยันว่าการแก้ไขวันถัดไปไม่ทับ snapshot เดิม และงานค้างส่งจากกะดึกถึงกะเช้าได้ ฝึกใช้ใบกระดาษที่มีเลขและการบันทึกคืนหลังระบบล่มด้วย กำหนดนิยามความเสี่ยงก่อนตั้งเกณฑ์ “ไม่มีกรณีเสี่ยงสูงค้าง”
เริ่มจากพื้นที่เล็กแล้ววัดเวลาปิดงวดทั้งกระบวนการ
ย้อนดูข้อแตกต่างล่าสุดว่าขาดฉลาก สถานะ หรือข้อมูลเหตุการณ์ใด จัดข้อมูลหลักของไลน์ตัวแทนหนึ่งไลน์ให้สะอาด ทดลองนับ ตรวจส่วนต่าง นับซ้ำ อนุมัติ และสร้าง snapshot ในพื้นที่นั้นก่อนขยายไปการเชื่อมระบบและพื้นที่พิเศษ จากนั้นเพิ่มกะดึก ของกักกัน ของระหว่างขนย้าย และผู้รับจ้างผลิตเมื่อสายข้อมูลหลักทำงานได้
วัดเวลาตั้งแต่เริ่มนับจนได้ snapshot ที่อนุมัติ ไม่ใช่เฉพาะเวลาสแกน ดูจำนวนพื้นที่ที่ยังไม่ตรวจ ภาชนะที่ไม่ทราบรหัส เหตุการณ์ที่เวลาไม่น่าเชื่อถือ อัตรานับซ้ำ การแก้ไขหลังปิดงวด และสาเหตุที่เกิดซ้ำ ตัวเลขเหล่านี้ใช้ค้นหาสาเหตุ ไม่ใช่เป้าหมายที่บังคับให้หน้างานแต่งข้อมูล ความแม่นยำวันสิ้นงวดสร้างจากการบันทึกขั้นตอนและการส่งต่องานในทุกวัน
หนึ่งบรรทัดในใบนับต้องเก็บอะไรบ้าง
ลองใช้ตัวอย่างสมมติหนึ่งบรรทัด: เวลาตัดยอดคือ 18:00 วันสิ้นเดือน โรงงาน A ไลน์ 2 หน้าขั้นตอน 20 ภาชนะ C-017 ชิ้นส่วน P-42 รุ่น B ล็อต L-08 ใบสั่งผลิต MO-531 สถานะ “ขั้นตอนเสร็จ รอตรวจคุณภาพ” พนักงาน A นับได้ 24 ชิ้นเวลา 08:14 ของเช้าวันถัดไป เวลา 08:14 คือเวลาที่เห็นของจริง ไม่ใช่ยอด ณ 18:00 หากมีการย้ายหรือตรวจระหว่างนั้น ให้ผูก ID เหตุการณ์และบวกลบย้อนกลับไปหาจำนวน ณ เวลาตัดยอด เก็บวิธีคำนวณและผลนับเดิม ไม่แก้ตัวเลขให้ตรงโดยไม่ทิ้งร่องรอย
พื้นที่ที่ดูว่างก็ต้องมีบรรทัด “ภาชนะที่คาดไว้หาไม่พบ” “ภาชนะอยู่แต่ข้างในว่าง” และ “พื้นที่อยู่นอกขอบเขต” ไม่ใช่เรื่องเดียวกัน บันทึกผู้ที่ไปดูชั้นวางหรือเครื่องและเวลาที่ดู ภายในเครื่องที่เข้าไปนับไม่ปลอดภัยต้องเป็น “ยังไม่ยืนยัน รอวิธีทดแทน” ไม่ใช่ศูนย์ เมื่อภายหลังนับอย่างปลอดภัยแล้วให้เชื่อมผลกับบรรทัดค้างเดิม แทนการลบทิ้ง เพื่อให้ผู้อนุมัติเห็นจำนวนจุดที่ยังไม่ยืนยัน
วิธีได้จำนวนสำคัญพอ ๆ กับจำนวน 24 ชิ้นที่นับทีละชิ้นกับ 24 ชิ้นที่แปลงจากน้ำหนักมีหลักฐานต่างกัน เก็บวิธีนับ เช่น นับทีละชิ้น จำนวนมาตรฐานต่อกล่องคูณจำนวนกล่อง ชั่งน้ำหนัก ตัวนับเครื่อง หรือประมาณค่า พร้อมรหัสเครื่องมือ น้ำหนักภาชนะ ตัวคูณ วิธีปัดเศษ และผู้ตรวจซ้ำ การสแกนบาร์โค้ดสำเร็จพิสูจน์ว่าอ่านฉลากได้ แต่ไม่พิสูจน์ว่าฉลากติดกับชิ้นงานถูกต้อง ให้บันทึกว่าตรวจรุ่นแบบกับรูปทรงจริงหรือไม่ และใช้จำนวนมาตรฐานกับกล่องที่ปิดผนึกหรือไม่
กำหนดข้อมูลย้ายระบบและผู้รับผิดชอบข้อยกเว้นก่อนปิดงวดครั้งแรก
อย่าโอนยอด WIP จาก ERP เดิมเป็นยอดเริ่มต้นโดยไม่ตรวจหาใบสั่งผลิตที่ไม่มีพื้นที่ รหัสชิ้นส่วนที่เลิกใช้ ล็อตเก่าคนละหน่วย และงานที่ขั้นตอนเสร็จแต่ยังไม่รับเป็นสินค้าสำเร็จรูป จำแนกว่า “มีของจริงและมีข้อมูล” “มีแต่ยอดในระบบ” “มีของจริงแต่ระบุไม่ได้” หรือ “ต่างเพราะเวลา” กำหนดว่าจะปรับก่อนย้ายหรือเก็บเป็นกรณีตรวจในงวดแรก การลบประวัติเพื่อให้ยอดเริ่มต้นตรงทำให้สืบสวนภายหลังยาก
ในการตรวจคู่ขนานครั้งแรก ให้เทียบรายงานเดิมกับ snapshot ใหม่ตามใบสั่งผลิต ขั้นตอน และสถานะคุณภาพ ไม่ใช่ยอดรวมอย่างเดียว แสดงบรรทัดที่อยู่เพียงฝั่งเดียว แล้วตรวจว่ามาจากการจับคู่รหัส ขอบเขต เวลาบันทึก หรือการแปลงหน่วย กำหนดให้ฝ่ายผลิตตรวจของจริง ฝ่ายคุณภาพรับผิดชอบสถานะกักกัน IT ดูการเชื่อมต่อและข้อมูลหลัก ฝ่ายบัญชีดูงวดและมูลค่า โดยปรับตามโครงสร้างองค์กร กรณีที่ไม่มีผู้รับผิดชอบจะค้างในวันปิดงวดแม้ระบบทำงานเร็ว ควรมีกำหนดเวลาและผู้อนุมัติแทนสำหรับกะดึกหรือวันหยุด
การตัดสินใจเริ่มใช้จริงต้องดูหลักฐานการตรวจครบทุกพื้นที่ จำนวนช่องสำคัญที่ขาด เหตุการณ์ยังไม่ส่ง บรรทัดที่จับคู่ไม่ได้ สิทธิ์ผู้ใช้ การกู้ข้อมูลสำรอง และการนำใบกระดาษที่มีเลขกลับเข้าระบบ ถ้ายังมีส่วนต่างร้ายแรง ให้ใช้ขั้นตอนชั่วคราวที่อนุมัติแล้ว พร้อมสาเหตุและวันแก้ไข จากนั้นปรับจุดติดฉลาก จุดลงการจบขั้นตอน หรือจุดยืนยันรับการย้าย ความสำเร็จของงวดแรกคืออธิบายข้อแตกต่างและย้อนประวัติการแก้ไขได้ ไม่ใช่เพียงยอดบังเอิญตรงกัน
คำถามที่พบบ่อย
ใช้ ERP อย่างเดียวตรวจนับ WIP ได้หรือไม่
ได้ ถ้า ERP เก็บขั้นตอน พื้นที่ ภาชนะ สถานะคุณภาพ หลักฐานการนับ และ snapshot ณ เวลาตัดยอดในระดับที่ต้องการได้ หากไม่ได้ ให้ MES หรือแอปหน้างานเก็บของจริง แล้วส่งผลที่อนุมัติไป ERP ตัดสินจากการทดสอบข้อมูลจริงมากกว่าชื่อผลิตภัณฑ์
เดินไลน์ต่อระหว่างตรวจนับได้หรือไม่
บางกรณีได้ หากบันทึกการเคลื่อนย้ายและการจบขั้นตอนรอบเวลาตัดยอดครบ ควบคุมการล็อกและปลดล็อกพื้นที่ และรักษาความปลอดภัยในการนับของในเครื่อง เกณฑ์คือสร้างภาพของจริง ณ เวลาตัดยอดย้อนหลังได้
ยอดรวมตรงแปลว่าไม่มีข้อแตกต่างหรือไม่
ไม่ใช่ 90 ชิ้นที่พร้อมผลิต 10 ชิ้นกักกัน และ 20 ชิ้นระหว่างขนย้าย ไม่เท่ากับ 120 ชิ้นที่พร้อมใช้ในขั้นตอนที่ 2 ต้องตรวจที่อยู่ ตัวตน สถานะ และเวลา
บาร์โค้ดทำให้ข้อแตกต่างหายไปหรือไม่
บาร์โค้ดช่วยระบุและป้อนข้อมูล แต่ไม่ป้องกันการติดฉลากผิด การย้ายที่ไม่บันทึก สถานะผิด หรือการนับซ้ำ ต้องมีการนับซ้ำ ตรวจความครบถ้วน กระทบยอดเหตุการณ์ และอนุมัติร่วมกัน
ระบบเดียวกันต้องคำนวณมูลค่า WIP หรือไม่
ไม่จำเป็น การนับจำนวนและสถานะอาจแยกจากต้นทุนได้ แต่ต้องเชื่อมด้วยใบสั่งผลิตและเวลาตัดยอดเดียวกัน เพื่อให้ฝ่ายบัญชีอธิบายส่วนต่างตามนโยบายบริษัทได้
สรุป
การปิดยอด WIP ที่เชื่อถือได้ต้องเก็บมากกว่าจำนวน ต้องรู้เวลาตัดยอด ตัวตนของชิ้นงาน ขั้นตอน ที่อยู่ สถานะ ผู้ตรวจนับ และเหตุผลของข้อแตกต่าง แม้ยอดรวมตรง แต่จำนวนที่ผลิตต่อได้กับของกักกันไม่ตรงกันก็มีผลต่อแผนและต้นทุน เขียน RFP จากข้อยกเว้นจริง ทดสอบตรรกะข้อมูลใน FAT และทดสอบของจริง อุปกรณ์ กะ และขั้นตอนปิดงวดใน SAT
หากโรงงานในไทยกำลังกำหนดหน่วยตรวจนับ WIP หรือขอบเขตของ ERP, MES และ WMS, TOMAS TECH สามารถช่วยสำรวจหน้างานและจัดทำข้อกำหนดได้ ติดต่อเรา พร้อมข้อมูลไลน์เป้าหมายและวิธีตรวจนับปัจจุบัน


