


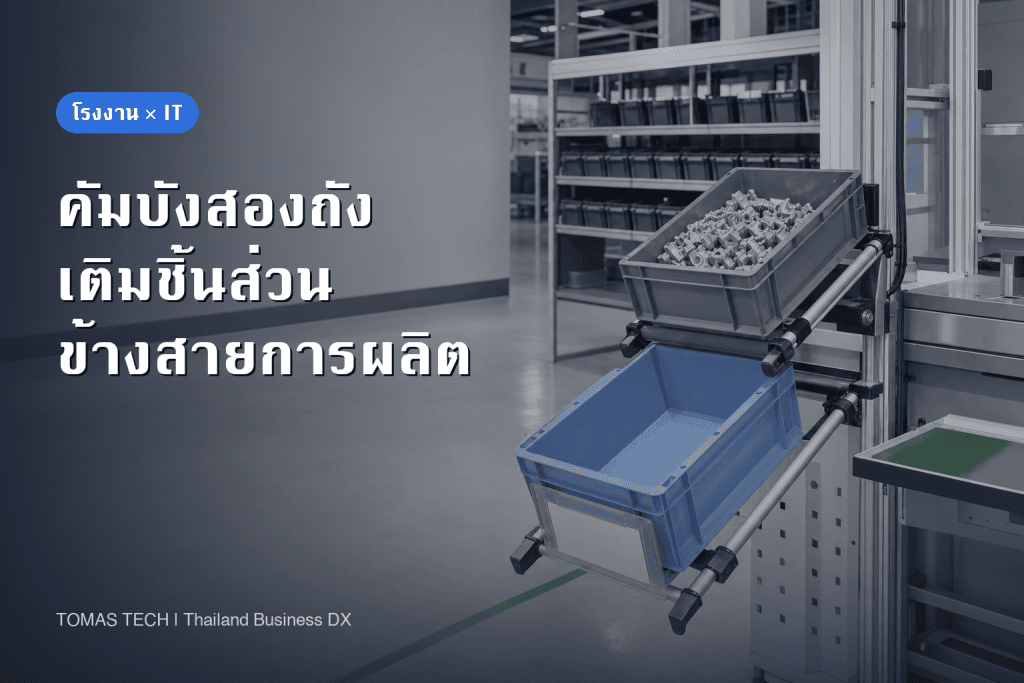
ระบบคัมบังสองถังสำหรับเติมชิ้นส่วนข้างสายการผลิตไม่ได้จบที่การตรวจพบถังว่าง สัญญาณต้องส่งต่อไปยังจุดเก็บชิ้นส่วนแบบซูเปอร์มาร์เก็ต เกิดงานหยิบของที่ถูกต้อง ขนส่งไปยังจุดใช้งาน และปิดงานเมื่อสายการผลิตรับของแล้ว บทความนี้จัดลำดับการตัดสินใจสำหรับทีมผลิต โลจิสติกส์ และไอทีในโรงงานไทย ตั้งแต่การเลือกชิ้นส่วน บัตรและการสแกน ขอบเขตสต็อกของ ERP/MES/WMS ไปจนถึง RFP, FAT และ SAT
กำหนดขอบเขตงานเติมชิ้นส่วนสองถังข้างสายการผลิต
วิธีสองถังวางภาชนะที่บรรจุชิ้นส่วนชนิดเดียวกันสองใบใกล้จุดใช้งาน เมื่อใบหนึ่งหมด ถังหรือบัตรของใบนั้นกลายเป็นสัญญาณขอเติม ระหว่างนั้นสายการผลิตใช้ชิ้นส่วนจากอีกใบต่อไป ผู้รับผิดชอบหยิบภาชนะตามปริมาณมาตรฐานจากซูเปอร์มาร์เก็ตชิ้นส่วนและส่งไปยังตำแหน่งที่กำหนด วงจรสมบูรณ์เมื่อรับถังเต็มและเก็บถังว่างหรือบัตรกลับ คู่มือ Oracle Flow Manufacturing อธิบายหลักการส่งสัญญาณเมื่อถังหมดและใช้อีกถังระหว่างรอเติม
ขอบเขตนี้ต่างจากการเติมชั้นหยิบสินค้าในคลังจากสต็อกสำรอง เพราะชั้นหยิบในคลังเป็นจุดจ่ายของงานคลัง ส่วนปลายทางในบทความนี้คือจุดใช้งานบนสายการผลิต และต่างจากการคืนวัสดุเหลือจากสายการผลิตกลับคลังหลังตัดสินสถานะคุณภาพ ซึ่งเป็นการไหลย้อนกลับ ใน RFP ควรเขียนจุดเริ่มและจุดจบให้ชัดว่า “ถังว่างที่สายการผลิต → จ่ายจากซูเปอร์มาร์เก็ต → รับเข้าที่สายการผลิต” การรวมรายการคืนเข้ากับงานเติมจะทำให้คำขอ สต็อกจริง และปริมาณใช้สับสน
คัมบังไม่ใช่เพียงฉลากชิ้นส่วน แต่เป็นสัญญาณอนุญาตและสั่งงานในระบบดึง บัตรอาจมีรหัสชิ้นส่วน จำนวนต่อถัง แหล่งจ่าย ตำแหน่งเก็บ และกระบวนการที่ใช้ Lean Enterprise Institute แยกบัตรถอนของเพื่อขนส่งลงสู่กระบวนการถัดไปออกจากบัตรสั่งผลิตเพื่อเติมของที่ต้นทาง ต้องตกลงก่อนว่าระบบข้างสายจะออกสัญญาณชนิดใด
เลือกชิ้นส่วนที่เหมาะกับระบบสองถัง
ไม่จำเป็นต้องใช้สองถังกับทุกชิ้นส่วน เริ่มจากของที่ใช้ซ้ำค่อนข้างสม่ำเสมอ บรรจุได้ตามจำนวนมาตรฐาน มีพื้นที่ข้างสายและจุดจ่ายที่เติมได้ต่อเนื่อง ชิ้นส่วนพิเศษที่ความต้องการแกว่งมาก วัสดุขนาดใหญ่ หรือของที่ต้องเลือกล็อตและอายุอย่างเข้มงวดอาจเหมาะกับวิธีอื่น Oracle อธิบายระบบคัมบัง ว่ามักใช้กับสินค้าที่ความต้องการค่อนข้างคงที่และปริมาณผลิตระดับกลางถึงสูง
สำหรับแต่ละรายการ ให้บันทึกรหัสและรุ่นชิ้นส่วน จำนวนต่อแพ็ก ความผันผวนของการใช้รายชั่วโมง เวลาตั้งแต่ขอจนเติมเสร็จ สต็อกที่ซูเปอร์มาร์เก็ต เส้นทางส่งของ ขนาดถัง ความลึกชั้นวาง สถานะตรวจคุณภาพ และกฎใช้ชิ้นส่วนทดแทน ค่าเฉลี่ยต่อวันอย่างเดียวไม่สะท้อนการใช้มากก่อนพัก การเปลี่ยนรุ่นผลิต หรือรถส่งของที่ล่าช้า แต่ถ้าเผื่อกรณีเลวร้ายสุดทุกครั้งก็จะทำให้ของค้างข้างสายมากเกินไป ควรสังเกตการใช้และการเติมตามช่วงเวลา แล้วแยกวันปกติออกจากเหตุผิดปกติก่อนตั้งค่าถังเริ่มต้น
ในการประมาณเบื้องต้น ถังที่เหลือต้องพอใช้ตลอดเวลาที่ต้องรอเติมอีกถัง พร้อมส่วนเผื่อความผันผวน ตรวจค่าเทียบกับขนาดบรรจุจริง ความจุภาชนะ ตารางรถส่ง และของที่ถูกกักรอตรวจคุณภาพ ถ้ารอจนถังว่างไม่ได้ อาจออกสัญญาณตั้งแต่เริ่มใช้ถัง หรือเปลี่ยนเป็นมากกว่าสองถัง ให้เก็บหลักฐานเวลาเติมและอัตราใช้จริง แล้วปรับค่าจากการทดสอบหน้างาน

ผูกถังว่าง บัตร และการสแกนให้เป็นการเปลี่ยนสถานะเดียวกัน
ช่องว่างที่ก่อปัญหามากคือถังว่างแล้วแต่ไม่มีคำขอไปถึงผู้จ่ายของ ต้องจับคู่การกระทำจริงกับการกระทำในระบบ เช่น วางถังในตำแหน่งกำหนด หย่อนบัตรลงกล่อง หรือสแกนรหัส หากการสแกนเป็นจุดสร้างคำขออย่างเป็นทางการ ต้องระบุในมาตรฐานงานว่าการวางถังเฉย ๆ ยังไม่ถือว่าแจ้งขอ หากการเก็บบัตรเป็นสัญญาณหลัก การสแกนอาจใช้บันทึกเวลาและยืนยันตัวตน พร้อมขั้นตอนสำรองเมื่อเครื่องอ่านขัดข้อง อย่าให้ทั้งสองการกระทำสร้างคำขอแยกกันจนเกิดงานซ้ำ
สถานะขั้นต่ำที่ควรติดตามคือ ถังเต็มอยู่ที่สาย กำลังใช้ ว่างและขอเติมแล้ว จองของที่ซูเปอร์มาร์เก็ตแล้ว หยิบแล้ว อยู่ระหว่างขนส่ง รับที่สายแล้ว และเก็บถังว่างหรือบัตรกลับ ไม่จำเป็นต้องสแกนทุกจุด เลือกจุดที่ต้องมีหลักฐานตามความเสี่ยงและภาระงาน แต่ละคำขอควรมี ID ไม่ซ้ำ รหัสและรุ่นชิ้นส่วน สายและตำแหน่งชั้นวาง ID ถังหรือบัตร จำนวน เวลา ผู้รับผิดชอบ และสถานะ เมื่อเครือข่ายส่งซ้ำ ต้องใช้ ID เดิมเพื่อไม่ให้เกิดใบหยิบสองใบ
ก่อนออกแบบรหัสสแกน ต้องตัดสินว่าจะระบุอะไร รหัสชิ้นส่วนอย่างเดียวแยกถังจริงสองใบไม่ได้ ส่วน ID ภาชนะอย่างเดียวอาจตรวจไม่พบการใส่ชิ้นส่วนผิดชนิด อาจผูก ID บัตรเข้ากับข้อมูลหลักของชิ้นส่วนและตำแหน่ง หรือผูก ID ถังเฉพาะกับชิ้นส่วนและล็อต ภาพรวมบาร์โค้ดของ GS1 อธิบายการระบุสินค้า สถานที่ ล็อต และคุณลักษณะอื่น เลือกรหัส GS1 หรือรหัสภายในให้สอดคล้องกับคู่ค้าและระบบเดิม แล้วทดสอบระยะอ่านและความทนของฉลากที่หน้างาน
บัตรควรแยกข้อมูลที่คนต้องอ่านจากข้อมูลสำหรับเครื่องอ่าน เช่น รหัส ชื่อ จำนวนมาตรฐาน แหล่งจ่าย ชั้นวางสายการผลิต หมายเลขบัตร เส้นทาง รุ่น และวันเริ่มใช้ เมื่อย้ายชั้น บัตรเก่าอาจสร้างคำขอที่ถูกต้องในระบบแต่ส่งไปผิดจุด การพิมพ์ใหม่ต้องยกเลิกบัตรเดิม ไม่ให้บัตรใช้งานสองใบแทนถังเดียวกัน เมื่อต้องยกเลิก ให้ตรวจชั้นวาง กล่องรับบัตร รถขน และจุดจ่ายว่ามีบัตรเก่าค้างหรือไม่ ถ้าพบถังเต็มติดบัตรเก่า ให้กักไว้ตรวจรหัส ล็อต จำนวน และปลายทางก่อนกำหนดบัตรใหม่ เครื่องอ่านควรปฏิเสธบัตรที่ยกเลิก ไม่สร้างคำขอเติม บันทึกหมายเลขบัตรเก่าและจุดที่พบ แล้วแจ้งผู้รับผิดชอบ แชร์รายการบัตรที่ยกเลิกข้ามกะเพื่อไม่ให้ถังเก่ากลับเข้าสายอีก ทดสอบวิธียึดป้ายในพื้นที่มีน้ำมัน น้ำ หรือการล้างบ่อยด้วย
เชื่อมคำขอกับการหยิบของที่ซูเปอร์มาร์เก็ต
หลังเกิดคำขอจากถังว่าง ต้องตรวจสต็อกจริงที่จุดจ่าย หากรีบหยิบทุกคำขอทันที ระยะเดินและจำนวนรอบส่งอาจเพิ่มขึ้น แต่ถ้ารอรวมงานนานเกินไป ถังที่สองอาจหมด หน้าจอควรแสดงเวลาเกิดคำขอ รอบส่งถัดไป เวลาที่คาดว่าถังที่เหลือจะพอใช้ และความสำคัญของชิ้นส่วนเพื่อช่วยจัดลำดับ หากระบบเสนอความเร่งด่วนอัตโนมัติ หัวหน้างานต้องปรับได้โดยระบุเหตุผลและมีบันทึกตรวจสอบ
ตอนหยิบให้ตรวจตำแหน่งชั้นที่ซูเปอร์มาร์เก็ต รหัสและรุ่น ล็อตหรือวันหมดอายุ จำนวน และสภาพถัง ต้องตัดสินว่าหนึ่งคำขอต่อหนึ่งถัง หรือรวมการหยิบหลายคำขอแล้วแยกตามปลายทางภายหลัง หากรวมงาน ให้แยกสถานะ “จองที่ต้นทาง” จาก “จัดชุดสำหรับสายแล้ว” เพื่อไม่ให้ของหลงระหว่างทาง ผู้หยิบไม่ควรเปลี่ยนล็อตหรือชิ้นส่วนทดแทนเอง การทดแทนต้องผ่านกฎอนุมัติของวิศวกรรม คุณภาพ และวางแผน
ซูเปอร์มาร์เก็ตเป็นจุดจ่ายต้นทางที่เติมตามปริมาณที่ปลายทางดึงไป คำอธิบาย Supermarket ของ Lean Enterprise Institute กล่าวถึงสัญญาณบัตรหรือถังว่างที่ย้อนกลับหลังถอนของ ซอฟต์แวร์ข้างสายไม่สามารถทำให้ของที่ต้นทางขาดกลับมามีเองได้ การเติมซูเปอร์มาร์เก็ตต้องเชื่อมกับคัมบังต้นน้ำ กระบวนการจัดซื้อ หรือจุดสั่งซื้อใหม่ ดูเรื่องเงื่อนไขจัดซื้อได้ในคู่มือระบบจุดสั่งซื้อใหม่ของโรงงาน
ยืนยันการส่งมอบและรับของจริง
หยิบเสร็จยังไม่เท่ากับส่งถึงสาย ถังอาจอยู่บนรถผิดสาย ถูกวางใกล้จุดใช้แต่ไม่เข้าชั้น หรือถูกกดรับก่อนของมาถึง RFP ต้องกำหนดว่าจะเก็บเวลาและผู้รับผิดชอบตรงจุดจ่ายจากซูเปอร์มาร์เก็ต การส่งต่อให้รถ และการรับเข้าตำแหน่งของสายอย่างไร จะสแกนทุกถังหรือยอมรับทั้งรอบรถขึ้นอยู่กับความเสี่ยงส่งผิดและเวลาที่ใช้ สีภาชนะเพียงอย่างเดียวไม่พอในสายผลิตหลายรุ่นหรือกะกลางคืน
ตอนรับ ให้เทียบรหัสตำแหน่งชั้นกับแท็กถัง และแสดงรหัสชิ้นส่วน รูป และปลายทางบนอุปกรณ์อย่างกระชับ หากเครือข่ายล่มแต่ยังขนส่งได้ ให้ใช้ใบยกเว้นที่มีเลขเฉพาะ หลังระบบกลับมา ให้บันทึกทั้งเวลารับของจริงและเวลาป้อนข้อมูลภายหลัง อย่าให้ข้อมูลย้อนหลังดูเหมือนสแกนแบบทันที ID ของเหตุการณ์ช่วยตรวจรายการซ้ำและการกดรับล่วงหน้า
สายการผลิตควรตรวจปลายทาง รหัส รุ่น ล็อต จำนวน และสภาพที่มองเห็น ถังที่ถูกกักคุณภาพไม่ควรถูกเปลี่ยนเป็นถังพร้อมใช้เพียงเพราะขนส่งมาถึง ต้องวางแผนเก็บถังว่างและบัตรกลับด้วย มิฉะนั้นบัตรเก่าอาจสร้างคำขออีกครั้งในรอบส่งถัดไป จะรวมการเก็บกลับในงานเติมหรือเฝ้าดูเป็นข้อผิดปกติก็ต้องระบุให้ชัด

ตกลงขอบเขตสต็อกของ ERP, MES และ WMS ก่อน
คำถามสำคัญคือสต็อกเปลี่ยนเมื่อใด บางโรงงานลดสต็อกซูเปอร์มาร์เก็ตและโอนไปสต็อกสายเมื่อจ่ายหรือรับ บางแห่งให้ MES บันทึกการใช้จริงแล้วส่งยอดไป ERP อีกแบบใช้ backflush ตามจำนวนผลิตสำเร็จ การสแกนสถานะถังว่างหรือเต็มไม่ได้มีความหมายทางบัญชีแบบเดียวในทุกระบบ การลงรายการขึ้นกับวิธีเติมและการตั้งค่า ต้องกำหนดจุดธุรกรรมที่ได้รับอนุมัติ เพื่อไม่ให้ ERP, MES และ WMS หักของจริงรายการเดียวกันซ้ำ
โดยทั่วไป ERP ดูแลการซื้อและสต็อกทางการเงิน WMS ดูแลตำแหน่งในซูเปอร์มาร์เก็ตและงานคลัง MES ดูแลการใช้บนสายและผลผลิต แต่ต้องตรวจสิทธิ์และขอบเขตของระบบจริงก่อน แล้วทำตารางว่าแหล่งข้อมูลหลักคือระบบใด ใครดูแลข้อมูล และใครแก้ไขได้ ภาพรวม ISA-95 ของ OPC Foundation ช่วยอธิบายขอบเขตข้อมูลระหว่างระบบองค์กรกับการบริหารการผลิต รวมถึงข้อมูลวัสดุ
อย่างน้อยต้องแยกสต็อกสำรองในคลัง สต็อกพร้อมใช้ที่ซูเปอร์มาร์เก็ต ของที่หยิบแล้วและกำลังขน ถังเต็มที่สาย ถังที่กำลังใช้ ของกักคุณภาพ และถังว่าง ถังว่างไม่ได้แปลว่ายอดบัญชีเป็นศูนย์เสมอไป เพราะอาจมีเศษวัสดุเหลือและจำนวนจริงต่างจากจำนวนมาตรฐาน บันทึกเหตุผลส่วนต่างและกำหนดว่าจะกระทบ ERP และต้นทุนอย่างไร การตัดสินทางบัญชีต้องเป็นไปตามนโยบายและการตั้งค่าของบริษัท
ออกแบบเหตุการณ์แยกสำหรับคำขอ การจอง การจ่าย การรับ การใช้ การยกเลิก และการปรับส่วนต่าง แต่ละเหตุการณ์มี ID เฉพาะ รหัสชิ้นส่วน จำนวน ตำแหน่ง เวลา ID ต้นทาง และผลการประมวลผล เพื่อให้การส่งซ้ำยังเป็นธุรกรรมเดิม GS1 อธิบาย EPCIS ผ่านข้อมูลว่าอะไรเกิดขึ้น เมื่อใด ที่ไหน และในบริบทใด โรงงานไม่จำเป็นต้องใช้ EPCIS ทุกแห่ง แต่แนวคิดแยกเหตุการณ์ช่วยให้ตรวจสอบระบบเชื่อมต่อได้
การย้ายของระหว่างตำแหน่งภายในคลังกับการจ่ายจากซูเปอร์มาร์เก็ตไปสายมีความหมายต่างกัน คู่มือการควบคุมการย้ายตำแหน่งในคลัง อธิบายเรื่องแรก ส่วนบทความนี้เริ่มที่คำขอจากจุดใช้งานจนถึงการรับของที่สาย ให้วาดจุดส่งต่อจาก WMS ไป MES และจุดลงรายการ ERP ใน RFP
ออกแบบข้อผิดปกติก่อนที่สายจะหยุด
รายการสำคัญมีบัตรที่ไม่ถูกเก็บ การสแกนซ้ำ ถังหาย คำขอส่งล่าช้า จุดจ่ายไม่มีของ หยิบผิดรหัส รถมาช้า สายปฏิเสธรับ ล็อตถูกกักคุณภาพ และตำแหน่งชั้นเปลี่ยน สำหรับแต่ละรายการ ระบุว่าใครตรวจพบ ใครตัดสิน ใครแก้ข้อมูล และเมื่อไรจะกลับสู่สถานะปกติ คำสั่งเพียง “แจ้งผู้ดูแลระบบ” ไม่พอสำหรับกะกลางคืนที่ผู้ดูแลไม่อยู่
เมื่อสแกนซ้ำ หน้าจอควรแสดงคำขอเดิม ไม่สร้างใหม่ กฎยกเลิกต่างกันก่อนหยิบ หลังหยิบ ระหว่างขน และหลังรับที่สาย หากลบคำขอที่รับแล้วโดยตรง ยอดบัญชีอาจกลับจุดจ่ายทั้งที่ของอยู่บนสาย เก็บเหตุการณ์เดิมและสร้างเหตุการณ์แก้ไขหลังตรวจสถานที่และจำนวนจริง มาตรฐาน EPCIS ของ GS1 อธิบายการแก้ประวัติด้วยเหตุการณ์เพิ่มเติม แทนการลบสิ่งที่เคยเกิด
คำขอที่สร้างแล้วไม่ใช่หลักฐานว่ามีถังพร้อมจ่าย หากจุดจ่ายขาด ให้แจ้งหัวหน้าสายพร้อมเวลาที่คาดว่าถังที่เหลือจะพอใช้ แล้วใช้กฎอนุมัติสำหรับชิ้นส่วนทดแทน การผลิตเร่งด่วน หรือการย้ายจากสายอื่น ระบบควรดำเนินการเฉพาะรายการทดแทนที่อนุมัติและบันทึกเหตุผล เมื่ออุปกรณ์ขาดสัญญาณ ให้กำหนดงานที่ยังทำได้ วิธีออกเลขเอกสารสำรอง และการเทียบรายการเมื่อกลับออนไลน์ ถ้าอุปกรณ์สองเครื่องสแกนบัตรเดียวกันตอนออฟไลน์ ต้องตรวจ ID ถัง บัตร ตำแหน่งจริง และผู้รับคนสุดท้าย ไม่ใช่ดูเพียงลำดับการเชื่อมต่อ ทดสอบสถานการณ์นี้ใน SAT
วัดคุณภาพการเติม ไม่ใช่แค่จำนวนคำขอ
ตัวชี้วัดที่ใช้ได้คือเวลาจากขอถึงรับ สัดส่วนที่ของถึงก่อนถังที่สองหมด เวลาสายหยุดเพราะชิ้นส่วนขาด จำนวนส่งผิด คำขอซ้ำ ส่วนต่างสต็อก บัตรหาย และสัดส่วนเที่ยวด่วน คำขอมากไม่ได้หมายถึงระบบดีขึ้น อาจเป็นเพราะถังเล็กเกินไป คำขอน้อยก็อาจเกิดจากของค้างข้างสายมาก ต้องดูตัวเลขร่วมกับขนาดถังและปริมาณผลิต
แยกเวลารอเป็นจากขอถึงหยิบ จากหยิบถึงปล่อยรถ และจากปล่อยรถถึงรับที่สาย เวลารวมอย่างเดียวบอกไม่ได้ว่าช้าเพราะขาดของ งานหยิบ หรือการขน เปรียบเทียบกะ วันหยุด และวันเปลี่ยนรุ่น แล้วดูสาเหตุจริงที่หน้างาน ตั้งเป้าจากการกระจายของเวลาที่วัดได้และความเสี่ยงที่ยอมรับ ไม่ใช้ตัวเลขสากลที่ไม่มีหลักฐาน ระหว่างทบทวนให้เทียบสถานะดิจิทัลกับชั้นจริง: ระบบอาจขึ้นว่ารับแล้วแต่ไม่มีถัง ถังเต็มอาจติดป้ายกักคุณภาพ หรือบัตรของเมื่อวานยังอยู่ในกล่อง
เขียนหน้าที่ ข้อมูล และเกณฑ์รับงานลง RFP
หน้าแรกของ RFP ควรระบุสายที่ครอบคลุม จำนวนชิ้นส่วน กะ จุดจ่าย ระบบ ERP/MES/WMS ปัจจุบัน อุปกรณ์ เครือข่าย และเป้าหมายที่วัดได้ เพิ่มอัตราคำขอสูงสุด การผลิตหลายรุ่น การควบคุมล็อต การกักคุณภาพ งานออฟไลน์ การดูแลฉลาก และข้อจำกัด API เพื่อให้ผู้เสนอราคาแยกส่วนตั้งค่าจากส่วนพัฒนาได้
แบ่งหน้าที่เป็นรับสัญญาณถังว่าง ป้องกันคำขอซ้ำ จองและหยิบที่ซูเปอร์มาร์เก็ต ส่งมอบระหว่างขน รับที่สาย จัดการข้อผิดปกติ หน้าหัวหน้างาน และบันทึกตรวจสอบ แต่ละหน้าที่ระบุข้อมูลเข้า ผู้รับผิดชอบ สถานะผลลัพธ์ พฤติกรรมเมื่อผิดพลาด สิทธิ์ และเวลา การพิมพ์บัตรใหม่และยกเลิกบัตรเก่าต้องอยู่ในขอบเขต ขอให้ผู้เสนอราคาสาธิตหนึ่งชิ้นส่วนและถังจริงครบหนึ่งวงจร ไม่ใช่เพียงหน้าจอ
ข้อกำหนดอื่นครอบคลุมชั่วโมงใช้งาน การทนต่อเครือข่ายล่ม การส่งซ้ำ ผู้ใช้พร้อมกัน ความทนอุปกรณ์ ความอ่านได้ของบาร์โค้ด สิทธิ์เข้าถึง สำรองข้อมูล และอายุเก็บล็อก ทดสอบช่วงเปลี่ยนกะที่มีงานสูง สำหรับทุกระบบเชื่อมต่อ ระบุทิศทาง ความถี่ ฟิลด์ ID กฎส่งซ้ำ การแจ้งผิดพลาด การกระทบยอด และผู้ดูแล ธุรกรรมสต็อก ERP ต้องเกิดที่จุดธุรกิจที่อนุมัติเท่านั้น
เปรียบเทียบราคาแยกซอฟต์แวร์ เครื่องอ่าน เครื่องพิมพ์ ฉลาก Wi-Fi การเชื่อมต่อ การแก้ข้อมูลหลัก การอบรม การดูแล และค่าเปลี่ยนแปลง ใช้ข้อมูลจริงของโรงงานเรื่องสายหยุดและแรงงานโลจิสติกส์คำนวณผลตอบแทน ขอให้ผู้เสนอราคาแนบสมมติฐานและวิธีวัดผลทุกข้อ ไม่ยกตัวเลข ROI ทั่วไปมาเป็นผลของโรงงานตนเอง
FAT และ SAT ต้องทดสอบทั้งวงจรและกรณีผิดปกติ
ใน FAT ใช้ข้อมูลจำลองสร้างคำขอหนึ่งรายการจากถังว่าง แล้วติดตามการจอง หยิบ ขน รับ และเก็บบัตร ทดสอบสแกนซ้ำ อุปกรณ์ขาดสัญญาณ ต้นทางขาดของ หยิบผิด ปฏิเสธรับ ยกเลิก ส่งซ้ำ และล็อตกักคุณภาพ ไม่รับงานเพราะหน้าจอแสดงถูกอย่างเดียว ตรวจ ID คำขอและยอดสต็อกในทุกระบบ หลังส่งซ้ำยังต้องมีคำขอเดียวและงานหยิบตามที่ตั้งใจ หลังยกเลิกต้องอธิบายสถานะของจริงและยอดบัญชีได้
SAT ใช้ชั้น ถัง แท็ก อุปกรณ์ เครือข่าย เส้นทาง และพนักงานกะจริง ทำให้ถังแรกหมด แล้ววัดว่าถังทดแทนมาถึงจุดถูกต้องก่อนถังที่สองหมดหรือไม่ ทดสอบการอ่านฉลากเมื่อมีน้ำมัน แสงสะท้อน ระยะ และถุงมือ ตรวจทางเดินรถและพื้นที่วาง บันทึกผลแยกชิ้นส่วนและกะ แล้วปรับจำนวนต่อถังหรือความถี่ส่ง FAT ที่ผ่านแล้วไม่แทนการรับงานหน้างาน

ก่อนเริ่มจริง ให้ยกเลิกบัตรเก่า กระทบยอดเริ่มต้น ตรวจข้อมูลตำแหน่ง กำหนดวิธีย้ายคำขอค้าง และขั้นตอนกลับไปใช้เอกสารควบคุม ช่วงกะแรก ๆ ให้เทียบสถานะในระบบกับถังจริงทุกเที่ยว และตั้งผู้มีสิทธิ์อนุมัติการแก้ การอบรมต้องรวมตำแหน่งวางถังว่าง จุดที่ต้องหยุดเมื่อพบข้อผิดปกติ และวิธีปฏิเสธของผิด ฝ่ายผลิต โลจิสติกส์ คุณภาพ และไอทีควรลงนามในบันทึกรับงานเดียวกัน
เริ่มหนึ่งสายแล้วเรียนรู้เงื่อนไขจริง
เลือกสายทดลองที่มีชิ้นส่วนใช้ซ้ำ แต่มีความต่างของรอบส่ง กะ และข้อผิดปกติพอให้เรียนรู้ การทดลองที่ง่ายเกินไปซ่อนปัญหาผลิตหลายรุ่นและกะกลางคืน ส่วนการขยายทั้งโรงงานในวันแรกจะทำให้ข้อมูลบัตรและตำแหน่งผิดถูกทำซ้ำจำนวนมาก ระหว่างทดลองต้องประกาศว่าระบบกระดาษเดิมหรือระบบใหม่เป็นแหล่งธุรกรรมหลัก เพื่อไม่ให้ลงลดสต็อกสองครั้ง
เมื่อหนึ่งวงจรเสถียร กำหนดเกณฑ์เพิ่มชิ้นส่วนใหม่ ได้แก่ จำนวนต่อถัง จำนวนบัตร ชั้นสาย จุดจ่าย เวลาเติม สถานะคุณภาพ และจุดลงรายการ ERP/MES/WMS เมื่อลดชิ้นส่วนให้ยกเลิกบัตรและจัดการถังที่เหลือ การย้ายชั้นต้องแก้ป้ายจริงและบัตรพิมพ์พร้อมข้อมูลอุปกรณ์ กำหนดผู้รับผิดชอบและอนุมัติการเปลี่ยนข้อมูลหลักเป็นส่วนหนึ่งของระบบ
ประวัติระบบการผลิตของ Toyota อธิบายการใช้คัมบังเสริมการผลิตแบบซูเปอร์มาร์เก็ตเพื่อเคลื่อนย้ายของที่ต้องการ ในเวลาที่ต้องการ และจำนวนที่ต้องการ การเปลี่ยนบัตรเป็นดิจิทัลอย่างเดียวไม่ได้ทำให้เกิดระบบดึง คำขอต้องมาจากการใช้จริง การถอนของต้องเชื่อมกับการเติมต้นทาง และเหตุผิดปกติต้องไม่กลายเป็นการจ่ายล่วงหน้าโดยไม่บันทึก
คำถามที่พบบ่อย
ชิ้นส่วนทุกชนิดต้องใช้คัมบังสองถังหรือไม่?
ไม่จำเป็น เหมาะกับของที่ใช้ซ้ำ มีภาชนะมาตรฐาน มีพื้นที่และแหล่งเติมที่เชื่อถือได้ เปรียบเทียบวิธีอื่นสำหรับของใหญ่ ใช้น้อย ผลิตตามสั่ง หรือควบคุมล็อตเข้มงวด ตรวจอัตราใช้ เวลาเติม พื้นที่ชั้น และเงื่อนไขล็อตจากของจริง
สแกนถังว่างแล้ว ERP ต้องลดสต็อกทันทีหรือไม่?
ไม่เสมอไป การสแกนอาจเพียงสร้างคำขอ การจ่ายจากซูเปอร์มาร์เก็ต การรับที่สาย และการใช้จริงเป็นคนละเหตุการณ์ ให้ตั้งการลงบัญชี ณ จุดธุรกิจที่อนุมัติ และป้องกันการลดซ้ำระหว่าง ERP, MES และ WMS
ควรใช้บัตรหรือบาร์โค้ด?
บัตรช่วยให้เห็นคำสั่งงาน บาร์โค้ดช่วยบันทึกตัวตนและเวลา หากใช้คู่กันต้องกำหนดสัญญาณหลักเพียงหนึ่ง ทดสอบบัตรหาย พิมพ์เสีย และอุปกรณ์ออฟไลน์ พร้อมหลักฐานสำรองและการกระทบยอดภายหลัง
จำนวนชิ้นส่วนต่อถังควรกำหนดอย่างไร?
ดูว่าถังที่เหลือเพียงพอต่อการใช้ตามช่วงเวลาจนเติมเสร็จหรือไม่ รวมจำนวนมาตรฐาน รอบรถ ของกักคุณภาพ และความผันผวน ปรับจาก SAT ที่ใช้ของจริง หากไม่พอ ให้เปลี่ยนจุดส่งสัญญาณ จำนวนถัง หรือรอบส่ง
FAT กับ SAT ตรวจต่างกันอย่างไร?
FAT ตรวจสถานะ การเชื่อมต่อ การส่งซ้ำ การป้องกันคำขอซ้ำ และยอดสต็อกในสภาพทดสอบ SAT ตรวจสิ่งเดียวกันด้วยชั้น ถัง อุปกรณ์ สัญญาณไร้สาย รอบรถ กะ และชิ้นส่วนจริง ทั้งสองต้องครอบคลุมข้อผิดปกติ
สรุป
การเติมสองถังข้างสายคือการเปลี่ยนการใช้จริงเป็นคำสั่งถอนของ และส่งภาชนะที่ถูกต้องถึงจุดใช้ก่อนของหมด เลือกชิ้นส่วนและปริมาณต่อถังจากข้อมูลที่วัด กำหนดสัญญาณบัตรหรือสแกนหลักหนึ่งแบบ ติดตามการจอง การส่งมอบ การรับ และการเก็บถังว่าง กำหนดขอบเขตสต็อก ERP/MES/WMS และกฎข้อผิดปกติก่อนทดสอบ พิสูจน์วงจรหนึ่งสายผ่าน FAT และ SAT ปรับถังกับเส้นทาง แล้วค่อยขยาย
หากกำลังประเมินว่าวิธีสองถังเหมาะกับชิ้นส่วนของโรงงานหรือจะกำหนดขอบเขตธุรกรรม ERP/MES/WMS อย่างไร สามารถติดต่อ TOMAS TECH พร้อมรายการชิ้นส่วนและเส้นทางส่งของปัจจุบัน เพื่อเริ่มจากการวาดวงจรหนึ่งรอบและเกณฑ์รับงาน


