


การเลือกระบบจัดการการแยกและรวมใบสั่งผลิตไม่ควรดูเพียงว่ามีปุ่ม Split หรือ Merge หรือไม่ สิ่งที่ต้องพิสูจน์คือหลังเปลี่ยนโครงสร้างใบสั่งผลิตแล้ว จำนวนงานระหว่างผลิต วัตถุดิบ ผลตรวจคุณภาพ กำหนดส่ง และคำสั่งซื้อเดิมยังเชื่อมโยงกันอยู่หรือไม่ เครื่องจักรเสียจึงย้ายยอดคงเหลือไปอีกไลน์ วัตถุดิบเข้ามาเพียงบางส่วนจึงเริ่มผลิตก่อน หรือรวมงานย่อยที่เงื่อนไขตรงกันเพื่อใช้การตั้งเครื่องครั้งเดียว ล้วนเป็นการเปลี่ยนมากกว่าเลขที่เอกสาร บทความนี้สรุปกติกางาน ข้อมูล คำถามสำหรับผู้ขาย และเกณฑ์ทดสอบก่อนนำระบบมาใช้ในโรงงานที่ประเทศไทย
การแยกและรวมใบสั่งผลิตเปลี่ยนอะไรบ้าง
ใบสั่งผลิตรวมสินค้า จำนวน วันที่ต้องเสร็จ วัตถุดิบ และลำดับขั้นตอนการผลิตไว้ด้วยกัน เอกสารวงจรใบสั่งผลิตของ Microsoft อธิบายองค์ประกอบเหล่านี้ไว้ การแยกจึงไม่ใช่เพียงแก้ช่องจำนวน เพราะการจองวัตถุดิบ ความคืบหน้า WIP ประวัติคุณภาพ และต้นทุนอาจต้องเปลี่ยนตาม การรวมก็ไม่ใช่การทำให้เลขที่สองรายการแสดงเป็นรายการเดียว ต้องตรวจว่ารุ่นสินค้า ขั้นตอน เกณฑ์ตรวจ ลูกค้า และกำหนดส่งเข้ากันได้
ในบทความนี้ การแยก หมายถึงการจัดสรรยอดที่ยังไม่ดำเนินการของใบสั่งแม่ไปยังใบสั่งลูกหรือหน่วยปฏิบัติงาน การรวม หมายถึงการเชื่อมความต้องการหรือใบสั่งหลายรายการกับหน่วยปฏิบัติงานร่วมกัน และ การจัดสรรใหม่ หมายถึงการเปลี่ยนยอดคงเหลือ ทรัพยากร หรือวันที่หลังเริ่มงาน คำว่า “แยก” ในระบบต่างกันอาจหมายถึงสร้างใบสั่งผลิตใหม่ใน ERP แยกงานใน MES หรือแยกรอบการผลิตภายใต้ใบสั่งเดิม จึงต้องระบุระดับข้อมูลก่อน
แบบจำลอง ISA-95 ที่ OPC Foundation เผยแพร่แสดงลำดับ Work Schedule, Work Request และ Job Order พร้อมตัวอย่างการแบ่งปริมาณเป็น Work Request หลายรายการ Job Order ระบุงานที่จะทำในศูนย์งาน ส่วน Job Response รายงานผลที่ทำแล้ว โครงสร้างนี้ช่วยเชื่อมความต้องการจาก ERP กับการปฏิบัติงานจริงผ่านความสัมพันธ์ที่ชัดเจน แต่ไม่ได้รับรองว่าผลิตภัณฑ์ทุกตัวจะมีฟังก์ชันรวมใบสั่งแบบทั่วไปหรือจัดการต้นทุนเหมือนกัน
เหตุผลหลักสี่ประการที่ต้องแยกใบสั่งผลิต
วัตถุดิบพร้อมเพียงบางส่วน หากมีวัตถุดิบพอสำหรับบางจำนวน โรงงานอาจปล่อยงานส่วนที่ทำได้ก่อน ต้องตรวจชุดวัตถุดิบที่ต้องครบขั้นต่ำล็อต และวัสดุที่แบ่งตามสัดส่วนไม่ได้ ความพร้อมของวัตถุดิบบางส่วนเป็นกรณีธุรกิจที่ควรทดสอบ เอกสาร SAP S/4HANA Cloud ยกตัวอย่างเหตุผลด้านคุณภาพ ข้อจำกัดกำลังผลิต และวันต้องการของบางจำนวนที่เปลี่ยน แต่ข้อจำกัดยังขึ้นกับผลิตภัณฑ์
ข้อจำกัดของเครื่องจักรและกระบวนการ เครื่องเสีย กำลังผลิตไม่พอ หรือย้ายไปผู้รับจ้างผลิต อาจทำให้ต้องย้ายยอดที่ยังไม่เริ่ม แยกยอดนั้นจาก WIP ที่ผ่านกระบวนการแล้ว หากย้ายชิ้นงานจริงไปยังใบสั่งลูก ต้องคงรหัสภาชนะ ผลงานขั้นก่อน และล็อตวัตถุดิบไว้ การสร้างใบสั่งลูกแล้วบันทึกผลเดิมซ้ำทำให้จำนวนผลิตนับสองครั้ง
กำหนดส่งเปลี่ยน ลูกค้าอาจขอให้ส่งบางส่วนก่อน แต่ละส่วนต้องมีกำหนดส่งที่ขอ วันที่ยืนยัน และวันคาดว่าจะเสร็จ โดยยังโยงกับความต้องการเดิม หากคำนวณแผนใหม่ ให้เก็บความแตกต่างจากแผนเก่าและผู้อนุมัติ
การแยกกักด้านคุณภาพ ชิ้นงานบางส่วนอาจรอตรวจ รอแก้ไข หรือไม่ผ่าน อย่ารวมทุกยอดกลับเป็น “ผลิตเสร็จ” โดยไม่แยกสถานะ ต้องเก็บยอดดี เสีย รอแก้ไข และกักกัน พร้อมโยงไปยังวัตถุดิบ เครื่องจักร และเงื่อนไขการผลิต
เมื่อใดควรรวมงาน และเมื่อใดต้องห้าม
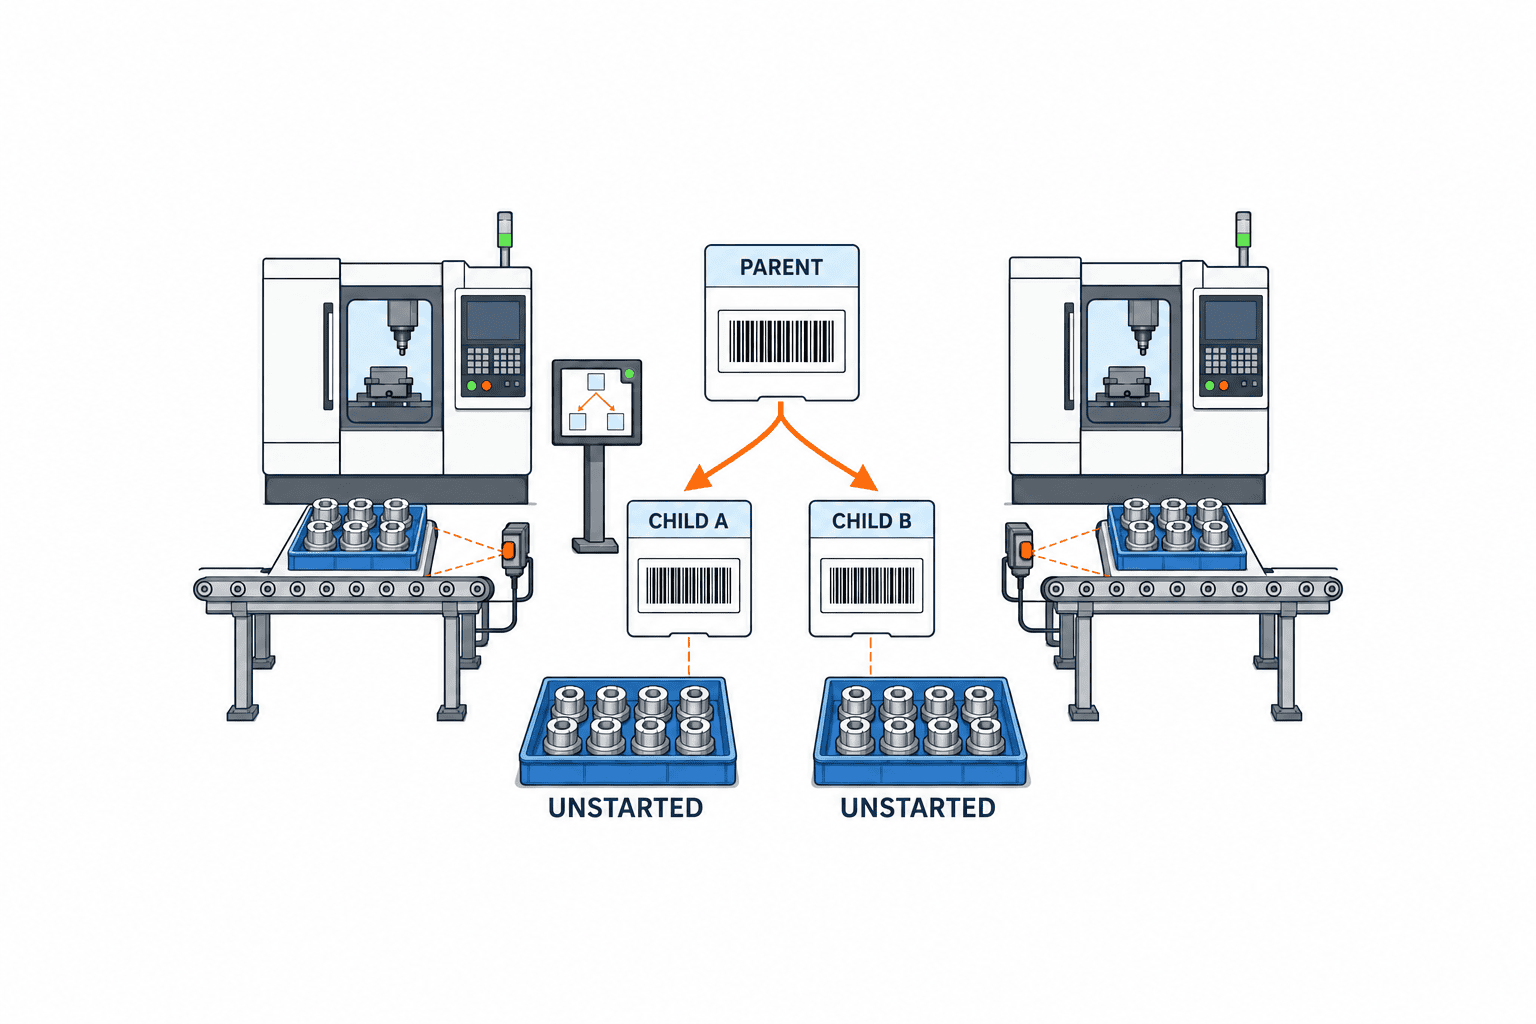
การรวมช่วยลดการตั้งเครื่องได้เมื่อความต้องการย่อยมีสินค้า รุ่น ขั้นตอน และเงื่อนไขการผลิตเดียวกัน แต่ “ผลิตพร้อมกัน” ไม่ได้แปลว่า “ลบความต้องการเดิม” ต้องเก็บลูกค้า สถานที่ส่ง กำหนดส่ง และลำดับความสำคัญของแต่ละรายการ พร้อมความสัมพันธ์ที่บอกว่าจะจัดสรรผลผลิตที่เสร็จแล้วกลับไปแต่ละรายการเท่าใด
Consolidated batch orders ของ Microsoft Dynamics 365 เป็นตัวอย่างเฉพาะของการดูใบสั่งแบตช์สินค้ากึ่งสำเร็จแบบ bulk กับสินค้าบรรจุที่เกี่ยวข้องร่วมกัน ไม่ใช่ข้อพิสูจน์ว่าระบบทุกตัวสามารถรวมใบสั่งผลิตแบบ discrete สองรายการได้ทั่วไป เมื่อหลายใบสั่งใช้การปฏิบัติงานร่วมกัน ต้องตรวจหน่วยสต็อกและต้นทุนใน ERP หน่วยงานใน MES และรหัสภาชนะจริงแยกกัน
ควรห้ามรวมอัตโนมัติเมื่อรุ่นสินค้า ขั้นตอนที่อนุมัติ เงื่อนไขตรวจ วัตถุดิบที่ลูกค้ากำหนด หรือข้อกำหนดการติดตามย้อนกลับต่างกัน การแยกต้นทุนตามใบสั่งอาจเป็นเหตุผลเพิ่มเติม รหัสสินค้าเหมือนกันอย่างเดียวไม่เพียงพอ ให้จัดทำตารางเงื่อนไขที่ครอบคลุมการผลิต ลูกค้า และบัญชี
กำหนดขอบเขตความรับผิดชอบของ ERP, MES และหน้าจอหน้างาน
ERP อาจเป็นแหล่งข้อมูลหลักของคำสั่งซื้อ แผน วัตถุดิบ และบัญชี ส่วน MES ดูแลการปล่อยงาน ผลการทำงาน เครื่องจักร และ WIP จริง การเปลี่ยนความต้องการหรือจำนวนในใบสั่งแม่ไม่ใช่ธุรกรรมเดียวกับการจัดสรรงานหน้างานใหม่เสมอไป ระบุว่าการเปลี่ยนใดต้องส่งกลับ ERP และการเปลี่ยนใด MES จัดการได้ภายในขอบเขตที่อนุมัติแล้ว
แบบจำลองงาน ISA-95 ของ OPC Foundation แยกแผนงานระดับบนจาก Job Order และ Job Response ที่หน้างาน จึงควรกำหนดเจ้าของเหตุการณ์คำขอเปลี่ยน อนุมัติ ปล่อยงาน ปฏิบัติงาน และตอบกลับ ไม่ควรตัดสินจากหน้าจอที่ผู้ใช้กดเพียงอย่างเดียว ต้องออกแบบกรณีปฏิเสธและส่งซ้ำด้วย
การจัดการฉบับเอกสารวิธีทำงานเป็นประเด็นที่เกี่ยวข้องแต่แยกต่างหาก คู่มือระบบใบสั่งงาน อธิบายการยกเลิกฉบับเก่า สำหรับเรื่องนี้ต้องตรวจว่าหน่วยงานใหม่แต่ละหน่วยอ้างอิงฉบับที่มีผลถูกต้องอย่างไร ส่วน คู่มือการจัดการ WIP อธิบายการนับจำนวนและตำแหน่งชิ้นงานระหว่างขั้นตอน ความสัมพันธ์ใบสั่งแม่-ลูกถูกต้องก็ยังมองไม่เห็น WIP หากไม่นับภาชนะจริง
เก็บความสัมพันธ์แม่-ลูกและที่มาของข้อมูลแยกกัน
ข้อมูลขั้นต่ำคือรหัสใบสั่งแม่ รหัสใบสั่งลูกหรือรอบการผลิต รหัสรายการความต้องการเดิม สินค้าและรุ่น จำนวนแผนและหน่วย ขั้นตอน ศูนย์งาน วันที่ สถานะ เหตุผล ผู้อนุมัติ และเวลา เชื่อมล็อตวัตถุดิบ รหัสภาชนะ ผลตรวจ และผลแต่ละขั้นเข้ากับหน่วยปฏิบัติงาน ความสัมพันธ์แม่-ลูกบอกว่ารายการใหม่แยกมาจากไหน ส่วน “ที่มา” บอกว่ามาจากคำสั่งซื้อ วัตถุดิบ ชิ้นงาน และผลตัดสินคุณภาพใด ต้องเก็บทั้งสองความสัมพันธ์
กฎพื้นฐานคือจำนวนที่จะถูกแยกต้องเท่ากับผลรวมของจำนวนหลังแยก แต่เมื่อทำงานไปบางส่วนต้องระบุว่าแบ่ง ยอดที่ยังไม่ทำ หรือย้าย WIP จริง กำหนดสมการแยกสำหรับจำนวนตามแผน จ่ายเข้า ผ่านขั้นตอน ได้ของดี ของเสีย กักกัน และทิ้ง หากแปลงหน่วยระหว่างชิ้น กล่อง และน้ำหนัก ให้เก็บอัตราแปลงและวิธีปัดเศษ ไม่ลบเศษทิ้งโดยอัตโนมัติ
ตัวอย่างเพื่ออธิบาย: ใบสั่งแม่ 1,000 ชิ้น ผ่านขั้นตอน A แล้ว 600 ชิ้น และยังไม่เริ่ม 400 ชิ้น หากย้าย 400 ไปอีกไลน์ จะเหลือ 600 ใต้ใบสั่งแม่และ 400 ใต้ใบสั่งลูกในแผน แต่ผลขั้นตอน A ของ 600 ชิ้นไม่ได้ย้ายตาม หากต้องย้ายอีก 200 ชิ้นที่ผ่านแล้ว ให้สร้างเหตุการณ์โอนรหัสภาชนะ ผลขั้นตอน A ล็อตวัตถุดิบ และสถานะคุณภาพ ตัวเลขเหล่านี้เป็นสมมติฐานเพื่ออธิบาย ไม่ใช่ขนาดล็อตหรือผลลัพธ์มาตรฐาน
การเปลี่ยนหลายรอบต้องใช้มากกว่าช่อง “รหัสแม่” ช่องเดียว A อาจแยกเป็น B กับ C ต่อมาบางส่วนของ C ย้ายไป D และ B กับ D ผลิตร่วมกัน เก็บเหตุการณ์แต่ละครั้งที่มีรหัสต้นทาง ปลายทาง จำนวน ตำแหน่งขั้นตอน เหตุผล การอนุมัติ และเวลา ไม่เขียนทับประวัติเก่า มุมมองแผนผังปัจจุบันสร้างจากเหตุการณ์เหล่านี้ได้ โดยยังเก็บหลักฐานเดิมไว้ตรวจสอบ

แม้รวมการผลิตแล้ว ต้องรักษาการจัดสรรลูกค้าและต้นทุน
ก่อนนำใบสั่งลูกค้าสองรายการมาผลิตในไลน์เดียวกัน ให้กำหนดว่าจะจัดสรรผลผลิตกลับอย่างไร แม้สเปกเดียวกัน ลำดับส่งและปลายทางใบแจ้งหนี้อาจต่างกัน ต้องมีความสัมพันธ์ “แบตช์ที่ผลิต → รายการความต้องการ → จำนวนจัดสรร” ไม่ควรนำผลผลิตทั้งหมดไปผูกกับลูกค้ารายเดียว กฎ FIFO ล็อตเฉพาะ และวัตถุดิบเฉพาะลูกค้าอาจเป็นข้อจำกัด
ต้องตกลงว่าจะกระจายเวลาตั้งเครื่อง วัตถุดิบร่วม และค่าแก้งานอย่างไร นี่เป็นทั้งนโยบายบัญชีและการออกแบบข้อมูล ทดลองว่า ERP รวมผลต่างต้นทุนไว้ที่แม่ แยกตามลูก หรือใช้วิธีมาตรฐานอื่น การแก้ย้อนหลังหลังปิดบัญชีต้องระวังเพราะมูลค่าสต็อกและหลักฐานตรวจสอบอาจถูกปิดไปแล้ว
กำหนดสิทธิ์เปลี่ยนตามสถานะใบสั่ง
คำโฆษณาว่า “แยกได้ทุกเมื่อ” ต้องทดสอบตามสถานะ ก่อนปล่อยงาน หลังปล่อยแต่ยังไม่เริ่ม ทำไปบางส่วน กักคุณภาพ รายงานเสร็จ และปิดบัญชี เป็นคนละกรณี SAP ระบุเงื่อนไขสถานะและขั้นตอนสำหรับ Order Split ส่วน Oracle Execution Runs บันทึกการผลิต วัตถุดิบ คุณภาพ และ genealogy แยกตามรอบ แต่มีข้อจำกัด เช่น ใบสั่งที่ติดตามซีเรียลและขั้นตอนแบบขนาน จึงต้องใช้จุดเปลี่ยนที่โรงงานพบจริงในการสาธิต
| สถานะ | การเปลี่ยนตัวอย่าง | สิ่งต้องตรวจ |
|---|---|---|
| ก่อนปล่อยงาน | แยกแผนหรือรวมความต้องการที่เข้ากัน | คำนวณ BOM ขั้นตอน การจอง และวันใหม่ |
| ปล่อยแล้วแต่ยังไม่เริ่ม | เปลี่ยนศูนย์งานหรือออกใบสั่งลูกสำหรับยอดคงเหลือ | ยกเลิกคำสั่งเก่า อัปเดตจอและการจอง |
| ทำไปบางส่วน | ย้ายยอดยังไม่ทำหรือ WIP จริง | ไม่นับผลซ้ำ คงรหัสภาชนะและล็อต |
| กักคุณภาพ | แยกของผ่าน กัก และแก้ไข | ผู้อนุมัติ ตำแหน่งกัก และสถานะส่งออก |
| เสร็จหรือปิดบัญชี | รายการแก้ไขหรือกลับรายการ | ผลต่อทุน สต็อก และประวัติตรวจสอบ |
ข้อห้ามต้องใช้ทั้งบนหน้าจอและ API หากแก้ตรงไม่ได้ ให้กำหนดวิธียกเลิก ออกใหม่ หรือทำเอกสารปรับปรุง แยกสิทธิ์ผู้เสนอ ผู้อนุมัติ และผู้ปฏิบัติ พร้อมวิธีมอบอำนาจกรณีฉุกเฉินกะกลางคืน
ขั้นตอนอนุมัติที่ใช้ได้จริง
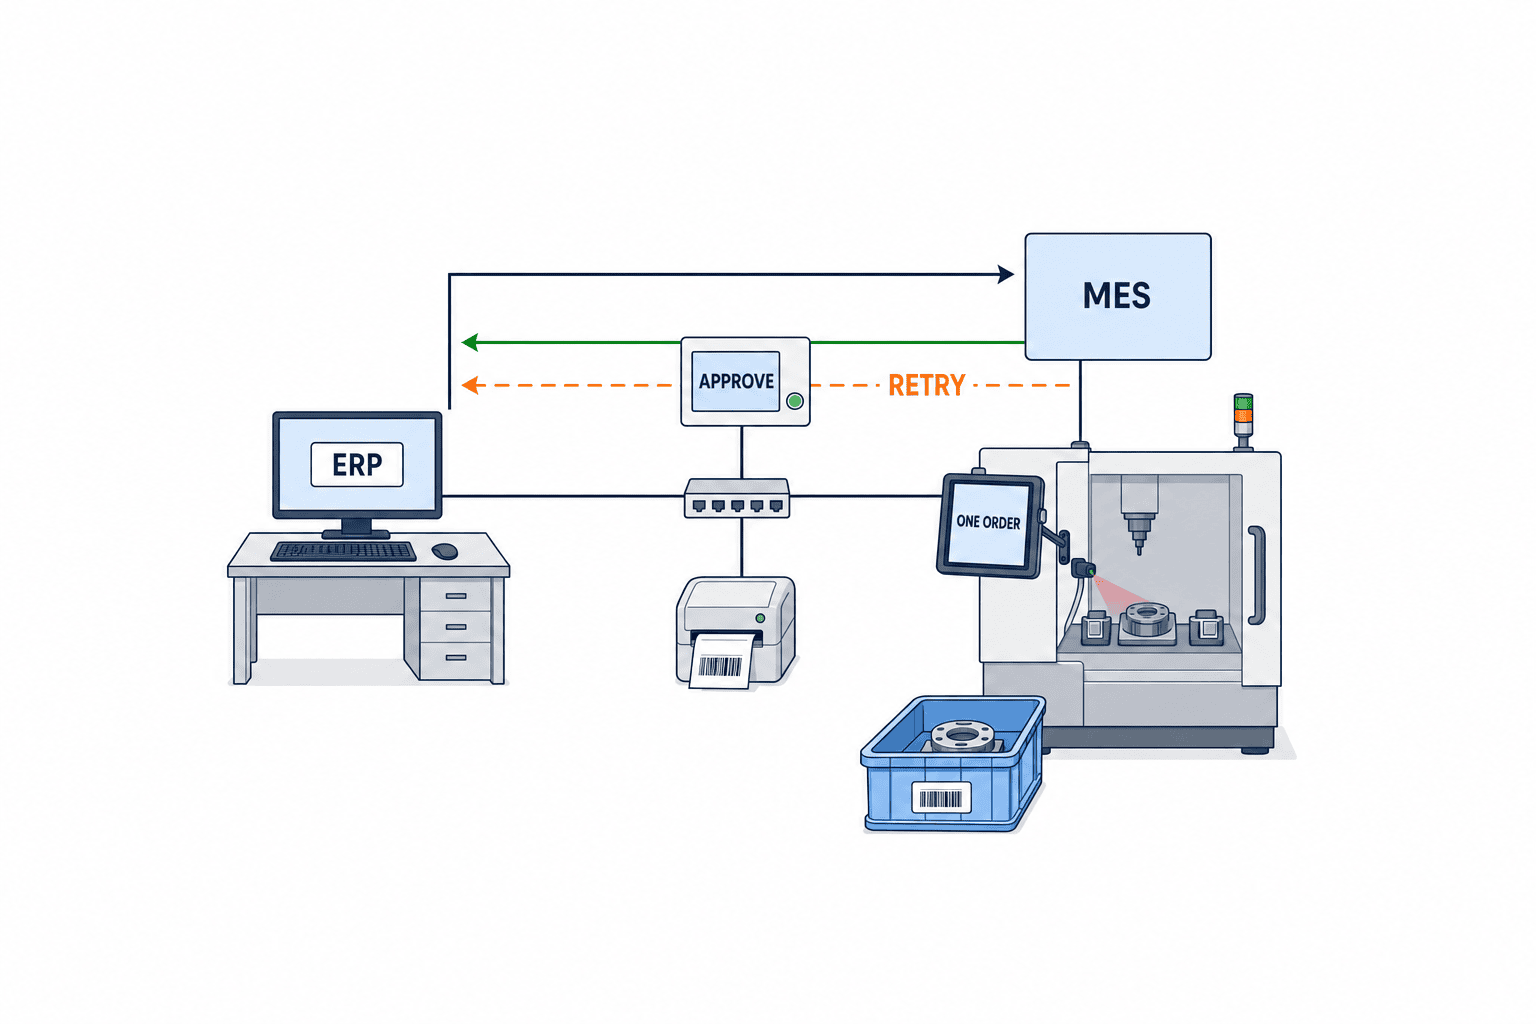
ก่อนออกแบบหน้าจอ ให้ไล่หนึ่งคำขอเปลี่ยนตั้งแต่ต้น ผู้ขอเลือกใบสั่งและเหตุผล ระบุจำนวนก่อนหลัง ขั้นตอน วัตถุดิบ WIP และผลต่อกำหนดส่ง ระบบตรวจยอดและเงื่อนไขการรวม แล้วแสดงส่วนต่างให้ผู้อนุมัติ เมื่ออนุมัติจึงออกหน่วยปฏิบัติงานใหม่และยกเลิกส่วนที่เกี่ยวข้องของคำสั่งเก่า เครื่องอ่านหน้างานต้องเตือนเมื่อสแกนบาร์โค้ดที่หมดอายุ ผลงานใหม่ส่งกลับ ERP หากไม่อนุมัติให้คงสถานะเดิม
ออกแบบการส่งซ้ำและรายการชนกันด้วย หาก ERP ยืนยันการแยกขณะ MES ออฟไลน์ การส่งเหตุการณ์เดิมอีกครั้งต้องไม่สร้างใบสั่งลูกซ้ำ ใช้รหัสคำขอเปลี่ยนที่ไม่ซ้ำกัน หาก MES เริ่มงานแล้วแต่ ERP ส่งคำขอใหม่ ให้พักกรณีขัดแย้งเพื่อให้คนตัดสิน ไม่ใช้เวลาที่ล่าสุดเขียนทับ ใช้เลขรุ่นหรือหมายเลขเหตุการณ์ที่อนุมัติ วิธีนี้เป็นข้อเสนอด้านการออกแบบเพื่อลดคำสั่งซ้ำและประวัติขาด ไม่ใช่ข้ออ้างว่ามาตรฐานทุกฉบับบังคับวิธีเดียว
กำหนดข้อความผลกลับให้ชัด: ใบสั่งเดิม ใบสั่งลูก รอบ ขั้นตอน จำนวนดี/เสีย/กัก และวัตถุดิบที่ใช้ แบบ Job Response ของ OPC Foundation เป็นกรอบเชื่อมงานที่ทำจริงกับวัตถุดิบและเครื่องจักรจริง แต่การเชื่อม ERP–MES ยังต้องแมปรหัส ลำดับประมวลผล ส่งซ้ำ และกระทบยอด ดูรายละเอียดในคู่มือเฝ้าระวังและส่งซ้ำข้อผิดพลาด ERP–MES
เปรียบเทียบฟังก์ชัน ERP, ส่วนขยาย MES และการพัฒนาเฉพาะ
ให้คะแนนจากระดับข้อมูล สถานะ และประวัติที่รักษาไว้ ไม่ใช่ช่อง “มี/ไม่มี” การแยกใบสั่งใน ERP อาจสอดคล้องกับแผนและบัญชี แต่ต้องปรับเพิ่มเพื่อรองรับภาชนะกลางขั้นตอน การแยกงานใน MES ใกล้หน้างานกว่า แต่ต้องแยกการเปลี่ยนงานภายในออกจากการเปลี่ยนแผน ERP การพัฒนาเฉพาะรองรับข้อยกเว้นได้มาก แต่ผู้ซื้อรับภาระอัปเกรด ตรวจสอบ และดูแลระยะยาว ทางเลือกขึ้นกับ ERP เดิม ความถี่ข้อยกเว้น และรายละเอียดต้นทุน
| หัวข้อ | คำถามถึงผู้ขาย | หลักฐานที่ต้องขอ |
|---|---|---|
| จำนวน | แยกยอดคงเหลือหลังทำบางส่วนได้ไหม | จอกระทบยอดก่อนและหลัง |
| ที่มา | ไล่การแยกซ้ำและรวมกลับถึงความต้องการเดิมได้ไหม | สาธิตการเจาะข้อมูลจริง |
| WIP | ย้ายรหัสภาชนะกลางกระบวนการได้ไหม | สแกนบาร์โค้ดและประวัติการโอน |
| คุณภาพ | แยกของกักและของแก้ไขได้ไหม | ผลตรวจและประวัติกักกัน |
| การเชื่อมต่อ | ส่งข้อความซ้ำแล้วเกิดใบสั่งลูกซ้ำไหม | ทดสอบรหัสคำขอเดิมซ้ำ |
| สิทธิ์ | จำกัดตามสถานะและบทบาทได้ไหม | บันทึกการอนุญาตและปฏิเสธ |
| ต้นทุน | อธิบายต้นทุนหลังเปลี่ยนได้ไหม | เอกสาร ERP และผลต่างต้นทุน |
อย่าให้คะแนนเต็มเพราะสาธิตแยกก่อนปล่อยงานได้ ลองกรณีสมมติใบสั่ง 1,000 ชิ้น โดย 600 ชิ้นผ่านขั้นตอน A แล้ว ในกลุ่ม 600 นี้ย้าย 200 ไปเครื่องอื่น กักคุณภาพ 200 และอีก 200 อยู่ไลน์เดิม ส่วน 400 ที่ยังไม่เริ่มยังอยู่กับใบสั่งแม่ ต่อด้วยส่งซ้ำ ยกเลิก และแก้ไขหลังปิดบัญชี หากฟังก์ชันมาตรฐานทำไม่ได้ ให้ผู้ขายเสนอขั้นตอนงานทดแทนที่บันทึกไว้ การพบข้อจำกัดก่อนเปิดใช้ช่วยป้องกันการกลับไปใช้ Excel ที่ควบคุมไม่ได้
แยกความหมายของการแยกใบสั่ง แยกขั้นตอน และแยกรอบการผลิต
คำว่า split ไม่ได้อ้างถึงวัตถุเดียวกันเสมอ SAP S/4HANA Cloud Order Split อธิบายการสร้างใบสั่งลูกจากจำนวนส่วนหนึ่งของใบสั่งแม่ การแยก job หมายถึงแบ่งงานภายในขั้นตอนเป็นหลายหน่วยปฏิบัติ ส่วนการเปลี่ยน route คือเปลี่ยนขั้นตอนที่ต้องผ่านหรือลำดับขั้นตอน ทั้งสองอย่างอาจไม่เพิ่มใบสั่ง ERP ส่วน Oracle Execution Runs แบ่ง Work Order เดียวเป็นหลายรอบ โดยการจองและต้นทุนบางอย่างยังอยู่ระดับใบสั่ง Microsoft Consolidated batch orders เป็นตัวอย่างมุมมองรวมใบสั่ง bulk และ packed ที่เกี่ยวข้อง ไม่ใช่เครื่องมือทั่วไปในการหลอมทุกใบสั่งและประวัติให้เป็นรายการเดียว
ความต่างนี้กระทบการจัดซื้อ ข้อความว่า “รองรับการแยก” ในตารางฟังก์ชันอาจหมายถึงคนละรหัสที่วัตถุดิบและผลงานจะเชื่อม ขอภาพรหัสก่อนและหลัง พร้อมความสัมพันธ์ของผลผลิตและการเคลื่อนไหวสต็อกทั้งหมด สำหรับการรวม ให้ถามว่าเป็นเพียงการดูแผนร่วมกัน การผลิตแบตช์เดียวบนเครื่อง หรือรวมเอกสารบัญชีและสต็อก ซึ่งเป็นผลลัพธ์คนละอย่าง
ในการสาธิต ให้เปิดใบสั่งแม่และลูกทันทีหลังแยกแล้วกระทบจำนวนตามแผนกับยอดคงเหลือ สแกนรหัสลูกที่จอหน้างาน ตรวจวัตถุดิบและฉบับคำสั่งงานที่มีผล ลงผลขั้นตอนหนึ่งรายการแล้วไล่ถึง ERP ฉลากภาชนะ และรหัสตรวจคุณภาพ กรณีรวมให้เก็บความต้องการและกำหนดส่งสองรายการไว้แม้แสดงงานผลิตหนึ่งหน่วย หลักฐานเช่นนี้มีค่ากว่าภาพปุ่มกด
ใส่กรณีจริงและเกณฑ์รับงานใน RFP
กระทบยอดจำนวน WIP และต้นทุนสามชั้น
อย่าตัดสินจากยอดรวมที่หน้าจอเพียงอย่างเดียว ชั้นแรก เก็บภาพข้อมูลใบสั่งแม่ก่อนเปลี่ยน ณ ลำดับเหตุการณ์เดียวกัน ได้แก่ จำนวนตามแผน จำนวนเข้าและเสร็จแต่ละขั้น ของดี ของเสีย ของกัก วัตถุดิบจองและเบิก และรายการภาชนะจริง หากอีกคนบันทึกผลงานระหว่างเปรียบเทียบ ตัวเลขจะไม่ใช่สถานะเดียวกัน แยกจำนวนตามแผนออกจากจำนวนจริงคนละคอลัมน์
ชั้นที่สอง ตรวจเหตุการณ์เปลี่ยนเอง ถ้าสร้างใบสั่งลูกสองใบ ยอดจัดสรรรวมต้องเท่ากับยอดคงเหลือที่แยก ถ้าย้าย WIP ที่ผ่านงานแล้ว ให้เทียบใบสั่ง ขั้นตอน ตำแหน่ง และสถานะคุณภาพของทุกภาชนะก่อนและหลัง ภาชนะหนึ่งใบต้องไม่อยู่ในใบสั่งที่ทำงานอยู่สองใบพร้อมกัน ของกักห้ามเข้ารายการจัดสรรส่งออกก่อนผู้มีสิทธิ์ปล่อย แม้หน้าจอถูกต้อง หากฉลากหรือธุรกรรมคลังยังมีรหัสใบสั่งเก่าก็ยังไม่ผ่าน
ชั้นที่สาม กระทบเอกสารปลายทางกับของจริง ระบุว่าวัตถุดิบที่เบิกอยู่กับแม่หรือโอนไปลูก แล้วเทียบการเคลื่อนไหวสต็อก ERP กับการใช้วัสดุ MES ถ้าการจัดประเภทดี/เสียเปลี่ยนหลังรายงานงาน เหตุการณ์แก้ไขต้องอ้างถึงรายการต้นฉบับ แยกต้นทุนประมาณกับต้นทุนจริงตามประเภท แล้วเทียบการจัดสรรแม่-ลูกกับผลต่างใน ERP หลังปิดบัญชีต้องอธิบายด้วยเอกสารปรับปรุงที่อนุมัติ ไม่ใช่ลบรายการเดิม
ทำให้การสื่อสารขาดและการทำพร้อมกันเกิดขึ้นใน FAT/SAT
ความผิดพลาดที่ยากมักเกิดจากเวลายืนยันของระบบไม่ตรงกัน ใน FAT อนุมัติการเปลี่ยนใน ERP จากนั้นจงใจหยุดการส่งไป MES แล้วส่งคำขอเดียวกันสองครั้ง ผลที่คาดคือใบสั่งลูกหนึ่งใบและการตอบครั้งที่สองซึ่งอ้างคำขอเดิม จากนั้นเริ่มงานใน MES แล้วส่งคำขอ ERP รุ่นเก่า ผลที่คาดคือปฏิเสธหรือพักเป็นความขัดแย้ง พร้อมจอและ log ที่ช่วยให้ผู้รับผิดชอบเปรียบเทียบ ไม่ใช่เขียนทับอัตโนมัติ
ใน SAT ตัดเครือข่ายของอุปกรณ์จริง ลองสแกนฉลากเก่าและฉลากใบสั่งลูกใหม่ แล้วทดสอบส่งซ้ำหลังกลับมา หากอนุญาตทำงานออฟไลน์ ต้องระบุสิ่งที่บันทึกชั่วคราวได้และจุดที่หัวหน้างานต้องยืนยัน ลองโอนภาชนะเดียวกันจากสองอุปกรณ์พร้อมกัน ต้องสำเร็จเพียงหนึ่งรายการ อีกเครื่องได้รับข้อผิดพลาดที่บอกเหตุผล บันทึกข้อมูลเข้า เวลา สภาพเครือข่าย ผลที่คาด ผลจริง และเจ้าของงานแก้ไขไว้
กรณีเหล่านี้วัดว่าการตั้งระบบรักษากฎธุรกิจหรือไม่ ไม่ใช่การยืนยันว่าทุกผลิตภัณฑ์มีฟังก์ชันเดียวกัน หากฟังก์ชันมาตรฐานไม่รองรับ อาจใช้ขั้นตอนคนแบบควบคุมได้ แต่ต้องเขียนว่าใครทำ เมื่อใด ดูรายงานกระทบยอดใด และใครอนุมัติ รวมเวลาฝึกและตรวจสอบไว้ในราคา งานมือที่ไม่กำหนดชัดไม่ใช่ส่วนเชื่อมต่อฟรี
แนบขั้นตอนงานปัจจุบัน แนวโน้มจำนวนใบสั่ง เหตุผลเปลี่ยนจริง ระดับติดตามล็อตหรือซีเรียล และขอบเขต ERP/MES ใช้ปริมาณและอัตราข้อยกเว้นของโรงงานเอง ใส่กรณีแยกก่อนเริ่ม ย้ายยอดหลังทำบางส่วน แยกงานแก้ไข รวมความต้องการย่อย ยกเลิก ข้อความซ้ำ เครือข่ายขาด และแก้ไขหลังปิดเดือน สำหรับแต่ละกรณี ระบุข้อมูลเข้า ประวัติที่คาดหวัง การจัดสรรวัตถุดิบกับ WIP และข้อความกลับ ERP
การทดสอบรับงานต้องตามไปถึงจอหน้างาน บาร์โค้ด ฉลาก อินเทอร์เฟซ และเอกสารสต็อก/บัญชี หากยังใช้กระดาษ ให้ทดสอบเก็บใบเก่าและออกใบใหม่ ในโรงงานไทยที่ใช้หลายภาษา ให้ตรวจว่าทุกใบสั่งลูกอ้างอิงฉบับคำสั่งงานที่อนุมัติชุดเดียวกัน และศัพท์บนหน้าจอตรงกับภาษาหน้างาน
FAT ตรวจการตั้งกติกาและการจัดการข้อยกเว้น SAT ตรวจเครื่องจริง จอ ฉลาก เครือข่าย และการอนุมัติกะกลางคืน ความสำเร็จไม่ใช่แค่กดปุ่มได้ ให้เลือกชิ้นงานหนึ่งชิ้นหลังแยกหรือรวม แล้วไล่ความต้องการเดิม ใบสั่ง ล็อตวัตถุดิบ ผลขั้นตอน ผลตรวจ ตำแหน่งปัจจุบัน และการจัดสรรเพื่อส่งออก หากสายข้อมูลขาด ต้องกลับไปแก้แบบจำลองและเหตุการณ์
ประเมินผลตอบแทนจากต้นทุนการเปลี่ยนใบสั่งจริง
สุ่มการเปลี่ยนจริงหลายสัปดาห์ วัดเวลาปรับแผน กรอก ERP ซ้ำ พิมพ์ใหม่ แก้การจอง ค้นหา WIP กระทบคุณภาพ และตอบกำหนดส่งใหม่ แยกเวลาคนออกจากต้นทุนของข้อผิดพลาดและธุรกรรมซ้ำ อย่านำเปอร์เซ็นต์ประหยัดทั่วไปของผู้ขายมาเป็นผลของโรงงาน
ต้นทุนโครงการรวมใบอนุญาต การเชื่อม ERP–MES การจัดข้อมูลหลัก ฉลาก จอ สิทธิ์ การฝึก ทดสอบ และดูแล วัดผลนำร่องก่อนขยาย การรวมอาจลดการตั้งเครื่องแต่เพิ่มงานจัดสรรลูกค้า การแยกอาจรักษากำหนดส่งแต่เพิ่มภาระย้ายวัตถุดิบหรือตรวจคุณภาพ ใช้ตัวชี้วัดของโรงงาน เช่น เวลาเปลี่ยนใบสั่ง เวลาค้นหาภาชนะ จำนวนที่กระทบยอดไม่ได้ และเวลาปรับคำตอบกำหนดส่ง
แนวทางนำมาใช้สามระยะ
นิยามสภาพปัจจุบัน เลือกกรณีเปลี่ยนล่าสุดแล้วไล่เหตุผล ผู้อนุมัติ ข้อมูลที่แก้ และปัญหาหน้างานตามเวลา ตรวจว่ายอดยังไม่ทำกับ WIP จริงถูกเก็บในช่องเดียวหรือไม่ หาเลขหน่วย รหัสภาชนะ และรหัสความต้องการที่ขาด
ออกแบบกฎและการเชื่อมต่อ กำหนดสิทธิ์ตามสถานะ เงื่อนไขรวม สมการจำนวน บทบาทอนุมัติ และวิธียกเลิก ระบุแหล่งข้อมูลหลักของ ERP, MES, คุณภาพ และคลัง แปลงรหัสคำขอ ส่งซ้ำ ปฏิเสธ และกระทบยอดเป็นข้อมูลทดสอบ เริ่มจากกลุ่มสินค้าหรือขั้นตอนที่มีข้อยกเว้นมากและติดตามภาชนะได้
ทดสอบแล้วขยาย ใช้ FAT ตรวจสายที่มา จำนวน สิทธิ์ และการส่งซ้ำ ใช้ SAT ตรวจฉลาก จอ เครือข่าย และกะกลางคืน หลังเริ่มใช้ให้นับการแก้มือ ความไม่ตรงระหว่างใบสั่งกับภาชนะ และเวลาจากอนุมัติถึงหน้างาน วัดฐานก่อนเริ่ม หากข้อมูลหาย ให้ตรวจการออกรหัส เหตุการณ์ และการแสดงผลก่อนเพิ่มงานกรอกซ้ำให้พนักงาน
คำถามที่พบบ่อยเกี่ยวกับระบบแยกและรวมใบสั่งผลิต
การแยกใบสั่งผลิตเหมือนการแยกงานหรือไม่
ไม่เสมอ ERP อาจสร้างใบสั่งใหม่ MES อาจแยกงานขั้นตอน หรือระบบอาจสร้างรอบการผลิตใต้ใบสั่งเดียว เลือกตามระดับที่ต้องจัดการวัตถุดิบ วัน ต้นทุน และผล พร้อมตรวจข้อจำกัดของผลิตภัณฑ์
แยกใบสั่งที่เริ่มงานแล้วได้ไหม
ขึ้นกับผลิตภัณฑ์และสถานะ การแยกเฉพาะยอดยังไม่ทำต่างจากการโอน WIP ที่ผ่านงานแล้ว ให้สาธิตกรณีที่โรงงานเจอจริงและตรวจว่าไม่เกิดการนับภาชนะหรือผลซ้ำ
รวมการผลิตแล้วต้นทุนรวมอัตโนมัติหรือไม่
ไม่มีกฎร่วมสำหรับทุกระบบ งานผลิตอาจร่วมกันแต่ความต้องการและต้นทุนยังแยกได้ ต้องตกลงวิธีกระจายค่าตั้งเครื่อง วัตถุดิบ และค่าแก้งานตามนโยบายบัญชีและ ERP
ค่าใช้จ่ายในการนำระบบมาใช้ขึ้นกับอะไร
ขึ้นกับฟังก์ชันมาตรฐานของ ERP/MES ระดับติดตามภาชนะกลางขั้นตอน การเชื่อมคุณภาพ คลัง และบัญชี ข้อยกเว้น ฉลาก และอุปกรณ์ แนบกรณีจริงและเกณฑ์รับงานให้ผู้ขายเสนอราคาบนเงื่อนไขเดียวกัน
ต่างจากการปิดใบสั่งผลิตอย่างไร
การแยกและรวมจัดโครงสร้างว่าใครจะผลิตจำนวนใดระหว่างงาน ส่วนการปิดใบสั่งกระทบผลขั้นตอน คุณภาพ สต็อก และต้นทุนก่อนจบรายการ อ่านคู่มือการปิดใบสั่งผลิต สำหรับช่วงถัดไป
สรุป
หัวใจของการจัดการการแยกและรวมใบสั่งผลิตคือรักษายอดให้ครบ รักษาที่มาของชิ้นงานและธุรกรรม และไม่ทำให้ความต้องการเดิมหาย กำหนดก่อนว่าจะเปลี่ยนระดับใบสั่ง ERP งาน MES หรือรอบการผลิต ตั้งสถานะที่อนุญาต เงื่อนไขรวม การจัดการวัตถุดิบ คุณภาพ ต้นทุน และสิทธิ์ แล้วทดสอบกรณีทำไปบางส่วน กักคุณภาพ ส่งซ้ำ ยกเลิก และแก้หลังปิดบัญชีในเดโมและ FAT/SAT
หากโรงงานในประเทศไทยมีกรณีเปลี่ยนใบสั่งจริง แต่ยังไม่ชัดว่า ERP หรือ MES ควรเป็นแหล่งหลัก TOMAS TECH สามารถช่วยไล่หนึ่งกรณีตั้งแต่วัตถุดิบ WIP คุณภาพ ถึงกำหนดส่ง แล้วแปลงเป็นข้อกำหนดและเกณฑ์รับงาน สามารถปรึกษาได้ผ่านหน้าติดต่อ แม้ยังอยู่ในช่วงพิจารณาว่าจำเป็นต้องเปลี่ยนระบบหรือไม่
แหล่งอ้างอิง
- OPC Foundation, OPC UA for ISA-95 Part 4: Job Control
- OPC Foundation, OPC UA for ISA-95 Part 4: Job Control, full specification
- Microsoft Learn, Production order lifecycle overview
- Microsoft Learn, Consolidated batch orders
- SAP Help Portal, Order Split
- Oracle Cloud SCM, Split a Work Order into Execution Runs


