


เมื่อนำ AI มาใช้ประเมินผลกระทบของการเปลี่ยนแปลงกระบวนการผลิต สิ่งแรกที่ต้องกำหนดคือวิธีรวบรวมรายการที่ต้องตรวจสอบให้ครบถ้วน เริ่มจากคำขอเปลี่ยนแปลง แล้วเชื่อมไปยังรุ่นผลิตภัณฑ์ BOM ลำดับกระบวนการ ข้อกำหนดการตรวจสอบ การตั้งค่าเครื่องจักร งานระหว่างผลิต (WIP) วิธีปฏิบัติงาน และบันทึกการฝึกอบรม เพื่อให้ผู้มีอำนาจเห็นหลักฐานก่อนอนุมัติ บทความนี้เป็นแนวทางสำหรับฝ่ายประกันคุณภาพ วิศวกรรมการผลิต วางแผนการผลิต และไอทีของโรงงานในไทยในการออกแบบการค้นหารายการที่อาจได้รับผลกระทบด้วย AI, RFP, การทดสอบรับมอบ และการใช้งานจริง
ปัญหาที่การประเมินผลกระทบด้วย AI ช่วยแก้
การเปลี่ยนวัสดุเพียงชนิดเดียวอาจกระทบรุ่นผลิตภัณฑ์ การอนุมัติวัสดุทดแทน การตั้งไลน์ อุปกรณ์ตรวจสอบ เอกสารส่งลูกค้า ใบสั่งผลิตที่ออกแล้ว วัสดุรุ่นเก่าในคลัง และ WIP ระหว่างขนส่ง แม้มีทะเบียนควบคุมการเปลี่ยนแปลง ข้อมูลอาจกระจายอยู่ใน PLM, ERP, MES, QMS, Excel และเอกสารกระดาษ ทำให้การประเมินยังพึ่งพาประสบการณ์ของบุคคล
AI เหมาะกับการดึงเลขชิ้นส่วน กระบวนการ เครื่องจักร และลูกค้าจากคำขอแบบข้อความอิสระ แล้วเสนอระเบียนหรือเอกสารที่เกี่ยวข้องให้คนตรวจสอบ ส่วนวันมีผลของชิ้นส่วน เงื่อนไขอนุมัติของลูกค้า ระบบนิรภัย และผลตรวจชิ้นงานแรก ต้องใช้ข้อมูลหลัก กฎ ผลวัดจริง และการอนุมัติของผู้มีอำนาจ ไม่ควรนำคำตอบจากการค้นหาเอกสารไปเขียนเป็นค่าการผลิตโดยตรง
เอกสาร Engineering Change Management ของ Microsoft แยกคำขอเปลี่ยนแปลงออกจากคำสั่งเปลี่ยนแปลง พร้อมการประเมินผลกระทบ การอนุมัติ และผลต่อธุรกรรมเดิม กระบวนการควบคุมนี้ยังเป็นฐานสำคัญเมื่อเพิ่ม AI การแก้รุ่นผลิตภัณฑ์ BOM หรือ routing ในระบบหนึ่งไม่ได้ทำให้คำสั่งหน้างานหรือจุดเปลี่ยนรุ่นของ WIP ถูกต้องโดยอัตโนมัติ
ต่างจากระบบควบคุม 4M และการเฝ้าระวังโมเดลเสื่อมอย่างไร
การควบคุม 4M จัดการคำขอ การอนุมัติ และประวัติการเปลี่ยนแปลงด้าน Man, Machine, Material และ Method หากต้องการเริ่มจากโครงสร้างและค่าใช้จ่ายของระบบ อ่าน คู่มือระบบจัดการการเปลี่ยนแปลง 4M บทความนี้มุ่งที่หลักฐานซึ่งใช้ค้นหารุ่นและสิ่งที่ได้รับผลกระทบก่อนคำขอเข้าสู่การอนุมัติสุดท้าย
ส่วน การเฝ้าระวัง model drift ของ AI ตรวจสอบด้วยภาพ ว่าด้วยประสิทธิภาพของโมเดลตรวจสอบที่ลดลงเมื่อกระบวนการเปลี่ยน ในบทความนี้ โมเดลดังกล่าวเป็นเพียงหนึ่งในรายการที่อาจได้รับผลกระทบ ควบคู่กับ BOM กระบวนการ สินค้าคงคลัง วิธีปฏิบัติงาน และการแจ้งลูกค้า ควรตรวจภาพรวมการเปลี่ยนแปลงและการทวนสอบระบบเฉพาะแยกกัน
กำหนดขอบเขตด้วยเหตุการณ์เปลี่ยนแปลงและรายการผลกระทบ
PoC แรกไม่ควรครอบคลุม “การเปลี่ยนแปลงทั้งหมดในโรงงาน” เพราะกฎ สิทธิ์ และข้อยกเว้นมีมากเกินไป เลือกประเภทที่เกิดบ่อยหรือมีผลสูงหนึ่งประเภท เช่น การใช้วัสดุทดแทน การเปลี่ยน jig การเปลี่ยนลำดับงาน ความถี่ตรวจสอบ หรือรุ่นซอฟต์แวร์เครื่องจักร การเปลี่ยนข้อกำหนดลูกค้าหรือเรื่องความปลอดภัยต้องมีการตรวจโดยคนเข้มขึ้น เพราะเกี่ยวข้องกับสัญญา กฎระเบียบ และดุลยพินิจผู้เชี่ยวชาญ
คำขอควรมีรหัสการเปลี่ยน ผู้เสนอ เหตุผล ผลิตภัณฑ์และเลขชิ้นส่วนพร้อมรุ่น เงื่อนไขเก่าและใหม่ วันที่ต้องการให้มีผล โรงงานและไลน์ เอกสารแนบ และผลกระทบที่คาดไว้ หากบรรยายความต่างด้วยข้อความอย่างเดียว ทั้งคนและ AI จะตรวจยาก ควรจัดโครงสร้างแถว BOM ขั้นตอนผลิต ค่าตั้ง และรายการตรวจสอบก่อนและหลังเท่าที่ทำได้ พร้อมเก็บรหัสระเบียนและรุ่นต้นทาง
รายการผลกระทบมาตรฐานอย่างน้อยควรมีเก้าด้าน: (1) ผลิตภัณฑ์ BOM และของทดแทน (2) routing ขั้นตอนและเครื่องจักร (3) วิธีปฏิบัติงานและการฝึกอบรม (4) มาตรฐานตรวจสอบ jig และเครื่องมือวัด (5) WIP สินค้าสำเร็จและสต็อก (6) จัดซื้อและซัพพลายเออร์ (7) การอนุมัติและเอกสารลูกค้า (8) ความปลอดภัย สิ่งแวดล้อมและบำรุงรักษา (9) การเชื่อมต่อ ERP/MES/QMS/PLM เพิ่มรายการตามอุตสาหกรรมได้ แต่หากตัดด้านใดออกให้บันทึกเหตุผลและผู้อนุมัติ การที่ AI ไม่กล่าวถึงไม่ใช่เหตุให้ตัดออก

เชื่อมข้อมูลเข้าการประเมินอย่างไร
แหล่งข้อมูลหลักคือ ECR/ECO และรุ่นผลิตภัณฑ์ใน PLM, BOM สต็อกและใบสั่งผลิตใน ERP, ขั้นตอน เครื่องจักรและประวัติล็อตใน MES, มาตรฐานตรวจ ความไม่สอดคล้องและการแก้ไขใน QMS รวมถึงวิธีปฏิบัติงานในระบบเอกสาร โครงการ Digital Thread for Smart Manufacturing ของ NIST ศึกษาการเชื่อมและใช้ข้อมูลตลอดวงจรชีวิตผลิตภัณฑ์ซ้ำ โรงงานต้องมีคีย์เชื่อม เช่น เลขชิ้นส่วน รุ่น ล็อต รหัสเครื่องจักร และวันมีผล ไม่ใช่เพียงรายชื่อระบบ
ทำบัญชีฟิลด์ที่ดึงได้ตั้งแต่ต้น แล้วระบุว่า “ดึงได้” “ดึงไม่ได้” หรือ “ต้องให้คนกรอก” ตรวจด้วยว่าคู่มือรุ่นเก่าอยู่เฉพาะ PDF หรือไม่ ล็อต WIP มีรุ่นผลิตภัณฑ์หรือไม่ และประวัติค่าตั้งอยู่เฉพาะใน PLC หรือไม่ AI ห้ามเดาข้อมูลที่ไม่มี หน้าจอควรแสดง “ยังไม่ตรวจ” “ข้อมูลขาด” หรือ “รอผู้รับผิดชอบตรวจ” พร้อมสาเหตุ
ตารางเชื่อมต่อควรระบุระบบที่เป็นแหล่งข้อมูลจริงด้วย PLM อาจเป็นต้นฉบับของ BOM ออกแบบ แต่สิทธิ์ใช้วัสดุทดแทนใน BOM จัดซื้ออาจมีเฉพาะ ERP มาตรฐานตรวจล่าสุดอาจอยู่ใน QMS ขณะที่จอกะกลางคืนยังแสดง PDF รุ่นเก่า การอัปเดตดัชนีค้นหา AI อย่างเดียวไม่ทำให้เอกสารหน้างานใหม่ขึ้น ต้องบันทึกความถี่อัปเดต เวลาแจกจ่ายเอกสารไปยังจอ และหลักฐานการเรียกคืนรุ่นเก่า หากงานส่งต่อข้ามฝ่ายผิดพลาด ให้แก้จุดส่งต่อข้อมูล ไม่ใช่โทษว่าเป็นการมองข้ามของพนักงานเพียงคนเดียว
ชื่อเอกสารหรือโฟลเดอร์อย่างเดียวก็อาจเชื่อมผิดเมื่อเครื่องจักรต่างโรงงานชื่อเหมือนกัน หรือชิ้นส่วนร่วมใช้กับหลายลูกค้า เอกสารที่ไม่มี ID เชื่อมโดยตรงควรเป็นเพียง “ผู้สมัครที่เกี่ยวข้อง” ไม่ใช่หลักฐานบังคับเพื่ออนุมัติ แม้ ID ถูกแต่รุ่นพ้นวันมีผลก็ใช้เป็นหลักฐานปัจจุบันไม่ได้ ให้ตรวจ ID รุ่น วันมีผล โรงงาน และลูกค้าเป็นชุดเดียวกัน
จำกัดบทบาท AI ไว้ที่ดึงข้อมูล เชื่อมโยง และอธิบาย
บทบาทแรกคือดึงสิ่งที่อาจเปลี่ยนจากคำขอและไฟล์แนบ ข้อความ “เปลี่ยนเรซิน A เป็นเรซิน B” ควรนำไปสู่เลขชิ้นส่วน A/B ผลิตภัณฑ์ ลูกค้า และขั้นตอนขึ้นรูป แนบตำแหน่งข้อความต้นฉบับ รหัสระเบียน และรุ่น หากตัวย่อหนึ่งตัวหมายถึงหลายชิ้นส่วน ให้ผู้ใช้เลือก ไม่ควรตัดสินเองเงียบ ๆ
บทบาทที่สองคือไล่ความสัมพันธ์จากเลขชิ้นส่วนและรุ่นที่ยืนยันแล้ว ใช้ความสัมพันธ์แบบมีโครงสร้างเพื่อหาชิ้นงานแม่ใน BOM ขั้นตอนใน routing จุดตรวจ ใบสั่งผลิตที่ยังเปิด และล็อตสต็อก คู่มือกับข้อกำหนดลูกค้าที่ค้นได้เป็นหลักฐานประกอบ หากให้คะแนนความเกี่ยวข้อง ควรแสดงชนิดความสัมพันธ์แยกจากความใหม่ของหลักฐาน “อ้างอิงโดยตรงใน BOM” มีน้ำหนักต่างจาก “ข้อความคล้ายกัน”
บทบาทที่สามคือร่างคำอธิบายให้คนตรวจ เช่น “ชิ้นส่วนที่เปลี่ยนอยู่ใน BOM รุ่น 3 ของผลิตภัณฑ์ X และมีใบสั่งที่ยังไม่เสร็จ 4 ใบในไลน์ 2; มาตรฐานตรวจ Q-17 ระบุวัสดุเดิม จึงต้องตรวจ” แยกข้อเท็จจริงจากข้อเสนอให้ดำเนินการ กำหนดเกณฑ์รับมอบว่าคลิกหลักฐานแล้วต้องถึงรุ่นต้นทางที่ถูกต้อง ความถูกต้องของลิงก์และส่วนต่างสำคัญกว่าคำอธิบายที่อ่านลื่น
แกนหลัก NIST AI RMF ใช้ Govern, Map, Measure และ Manage เพื่อระบุ ประเมิน และจัดการความเสี่ยงของ AI กรณีนี้ควรทดสอบการตกหล่น การจับคู่เลขชิ้นส่วนผิด การใช้เอกสารเก่า และการเปิดเผยเอกสารลับเกินสิทธิ์ การอ้างกรอบนี้ไม่เท่ากับปฏิบัติตามภาระด้านคุณภาพครบแล้ว ต้องแปลงเป็นกฎของโรงงานเอง
ออกแบบแผนที่ผลกระทบและจุดอนุมัติ
แต่ละแถวของแผนที่ควรมีชนิดรายการ รหัส รุ่น ความสัมพันธ์กับการเปลี่ยน URL หลักฐานหรือรหัสระเบียน วันมีผล ผู้รับผิดชอบ และสถานะ ใช้สถานะ “ได้รับผลกระทบ” “ไม่กระทบพร้อมเหตุผล” “ต้องตรวจ” และ “ข้อมูลขาด” แทนคำว่า “เสร็จ” ที่กำกวม ความสัมพันธ์ตรงใน BOM หรือ routing อาจแจกแจงอัตโนมัติได้ แต่ความปลอดภัย การตกลงกับลูกค้า กฎหมาย และความจำเป็นในการฝึกอบรมต้องให้ผู้มีอำนาจตัดสิน
แยกคำแนะนำของ AI ออกจากจุดอนุมัติใน workflow คะแนนสูงไม่ควรทำให้การเปลี่ยนมีผลต่อการผลิตโดยอัตโนมัติ มอบหมายการตรวจให้ประกันคุณภาพ วิศวกรรมการผลิต วางแผน บำรุงรักษา และฝ่ายขายหรือผู้ประสานงานลูกค้าเมื่อจำเป็น หากผู้ตรวจระบุว่า “ไม่กระทบ” ให้บันทึกเหตุผลและหลักฐาน กำหนดขอบเขตอำนาจของผู้อนุมัติแทนและทางยกระดับกรณีผู้อนุมัติไม่อยู่
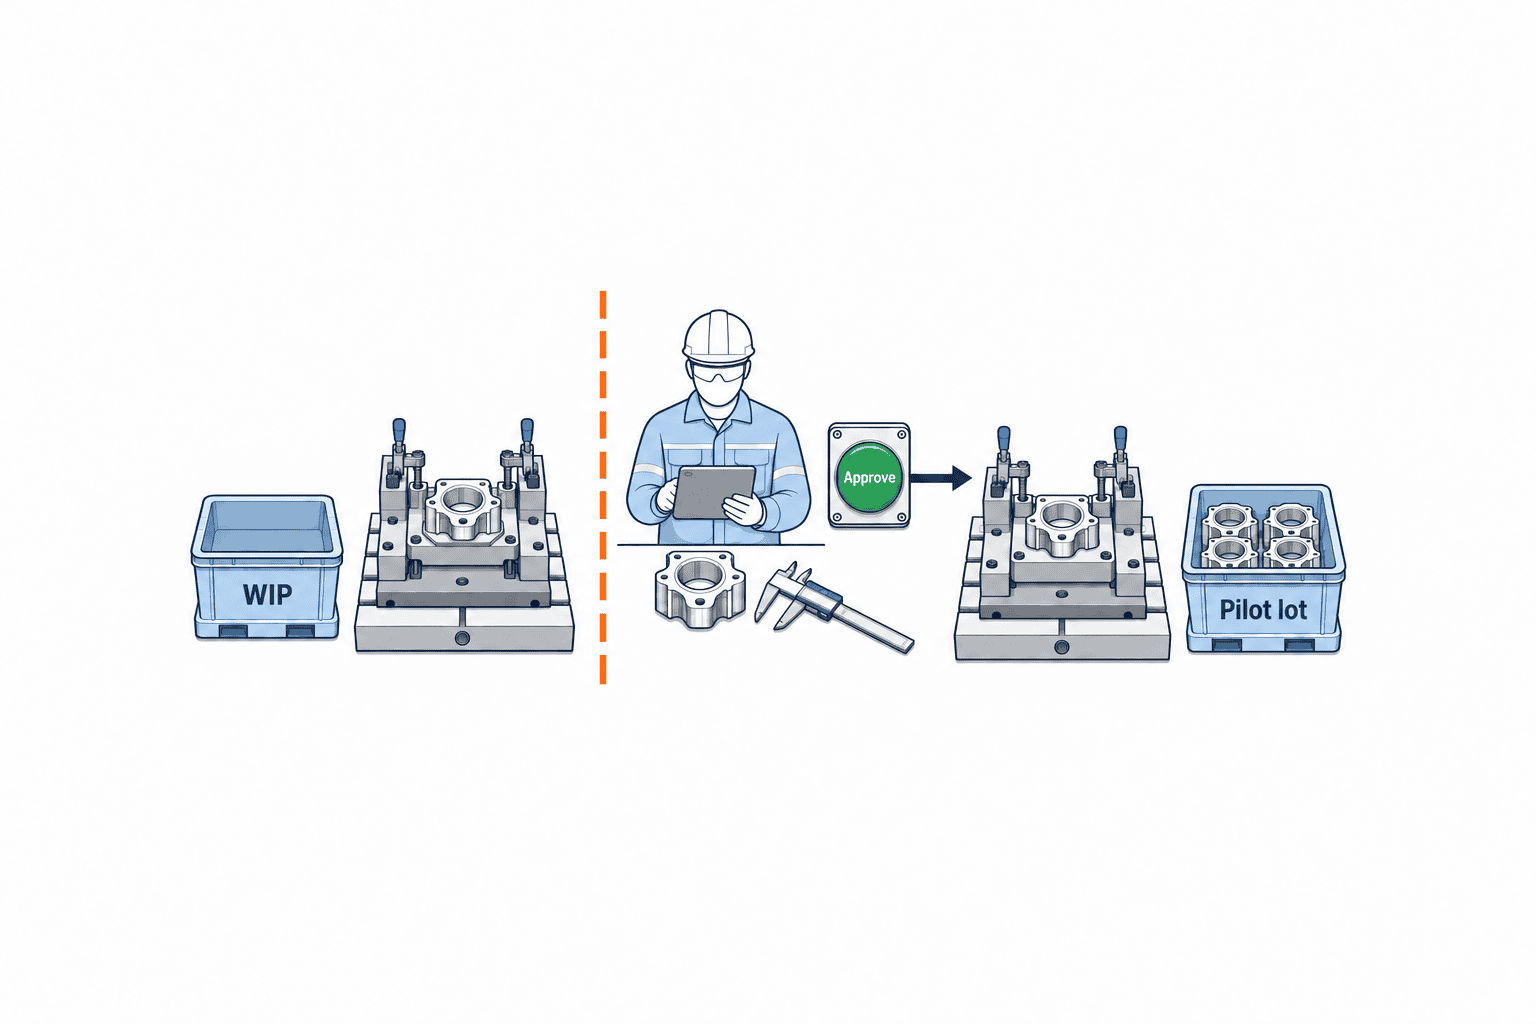
ควรมีอย่างน้อยสี่ gate: G1 ตรวจรายการและหลักฐาน, G2 อนุมัติข้ามฝ่าย, G3 จัดการ WIP/สต็อกรุ่นเก่าและฝึกอบรมพนักงาน, G4 ตรวจชิ้นงานแรกหรือล็อตทดลองและอนุญาตเริ่มผลิต สำหรับความเสี่ยงสูงเพิ่มการอนุมัติลูกค้าหรือหลักฐานสมรรถนะกระบวนการ FAQ ของ AIAG เกี่ยวกับ APQP และ Control Plan ระบุส่วน Change Management และ checklist ใน APQP รุ่นใหม่ ต้องตรวจข้อกำหนดเฉพาะลูกค้าและมาตรฐานตรวจประเมินของตนเพิ่มเติม
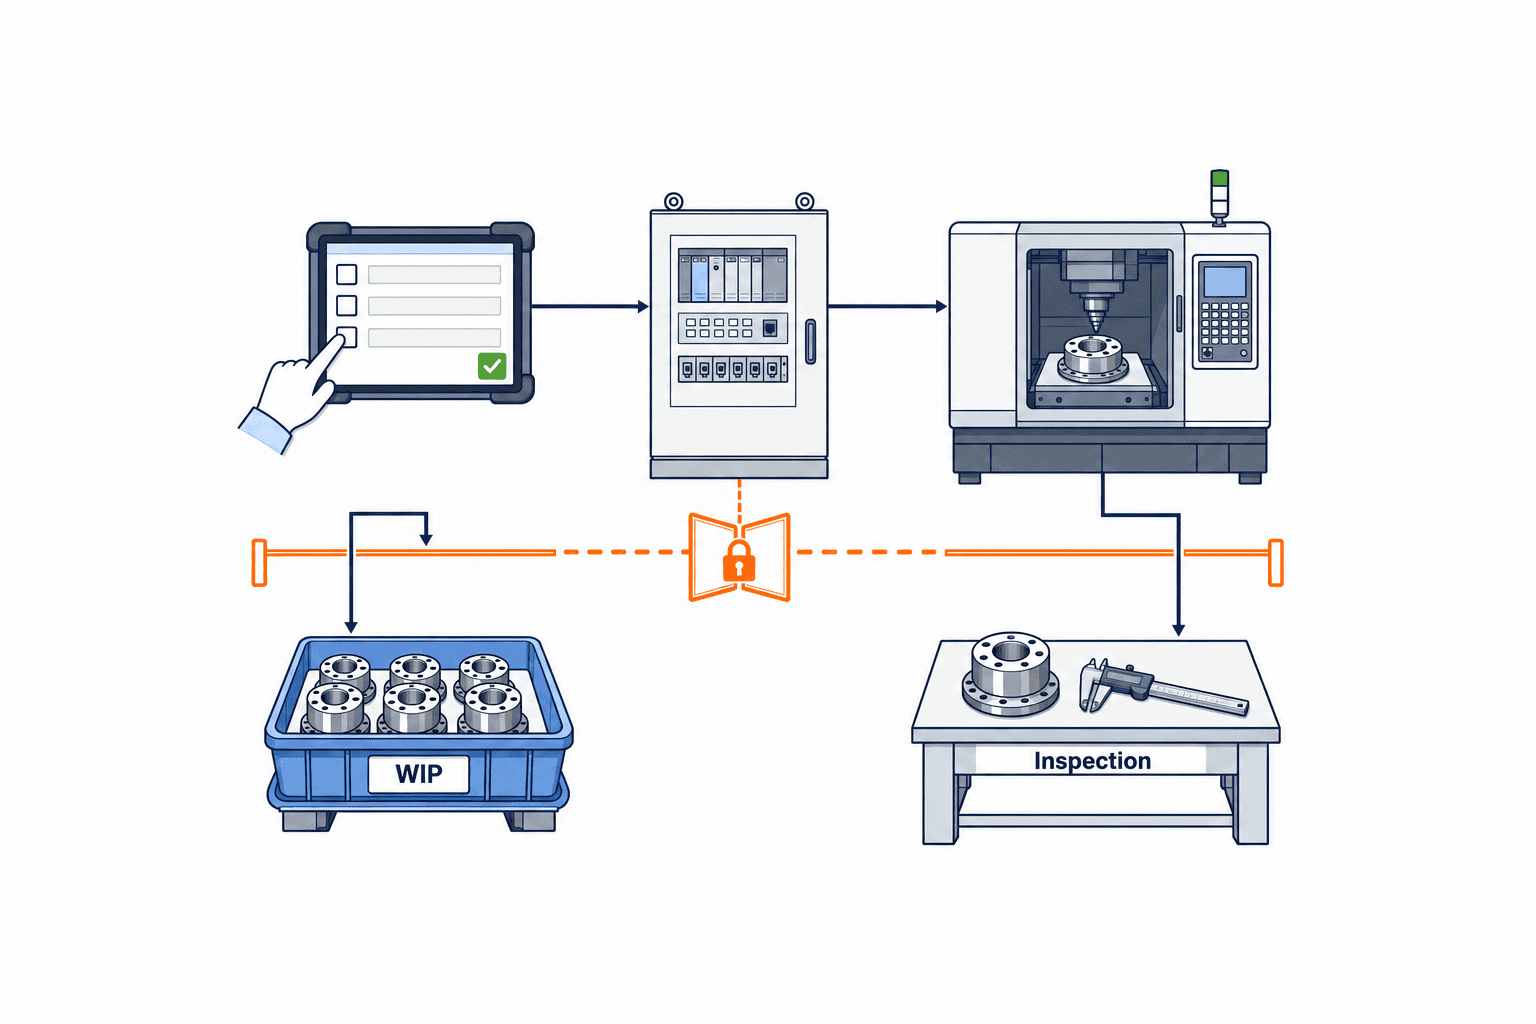
ระบุจุดตัดจากรุ่นเก่าสู่รุ่นใหม่
คำว่า “ใช้รุ่นใหม่ตั้งแต่ปลายตุลาคม” ไม่พอสำหรับกะกลางคืน ใบสั่งที่กำลังผลิต และใบหยิบของที่ออกแล้ว กำหนดเงื่อนไขจากผลิตภัณฑ์ โรงงาน ไลน์ ใบสั่งหรือล็อต เวลา และลูกค้าร่วมกัน ตัดสินว่าวัสดุเก่าใช้ได้หรือไม่ WIP ต้องจัดการอย่างไร ฉลากรุ่นเก่าต้องทำลายหรือกักกัน และจะแยกงานปะปนอย่างไร อย่าสมมติว่า ERP, MES และเอกสารกระดาษเปลี่ยนรุ่นพร้อมกัน
FAQ ของ Microsoft เรื่องธุรกรรมตามรุ่นผลิตภัณฑ์ อธิบายว่าการติดตามรุ่นในธุรกรรมส่งผลต่อสต็อก แผน และการตรวจสอบย้อนกลับ ตรวจมิติรุ่นของ ERP/MES และผลต่อธุรกรรมเดิม หากข้อมูลล็อตต้นทางไม่มีรุ่น คำตอบจาก AI ว่า “ไม่มีล็อตได้รับผลกระทบ” ก็ไม่มีฐานหลักฐาน
ทดสอบจุดเปลี่ยนและการย้อนกลับด้วยสถานการณ์ปฏิบัติจริง
สมมติให้วัสดุใหม่มีผลในโรงงานแห่งหนึ่งเวลา 06:00 วันที่ 20 ตุลาคม ใบสั่งที่เริ่มเมื่อคืนอาจยังดำเนินต่อหลัง 06:00 และ WIP อาจใช้วัสดุเก่าไปแล้ว วางเวลาการอนุมัติใบเปลี่ยน วันมีผล BOM ใน ERP เวลาเริ่มใบสั่งใน MES เวลาเบิกวัสดุจริง และเวลาเผยแพร่มาตรฐานตรวจไว้ในเส้นเวลาเดียวกัน กำหนดล่วงหน้าว่าล็อตใดเป็นรุ่นเก่า รุ่นใหม่ หรือปะปน ล็อตที่ใช้เพียงวันที่แยกไม่ได้ต้องกักไว้ตรวจสินค้าจริงกับบันทึกการเบิก
ก่อนวันเปลี่ยน ให้เทียบยอดวัสดุซื้อและวัสดุเก่า ใบหยิบของที่ออกแล้ว ใบสั่งที่ยังไม่เสร็จ คู่มือที่ใช้อยู่ และสถานะสอบเทียบ jig AI อาจแจกแจงรายการ แต่คลังกับหน้างานต้องยืนยันจำนวนกับของจริง วันเปลี่ยน หัวหน้าไลน์แจกคู่มือใหม่และบันทึกเวลารวบรวมรุ่นเก่า ผลิตล็อตชิ้นงานแรกที่ระบุชัดเจน ห้ามปล่อยผลิตจำนวนมากจนฝ่ายคุณภาพอนุมัติขนาดและหน้าที่การทำงาน คน เวลา และล็อตที่ปล่อยต้องตรงกันระหว่าง MES กับใบเปลี่ยน
หากชิ้นงานแรกไม่ผ่าน การย้อนกลับไม่ใช่แค่ยกเลิกคำแนะนำ AI ต้องกักล็อตที่ใช้วัสดุใหม่ คืนค่าตั้งเครื่อง ตรวจสิทธิ์ใช้และปริมาณวัสดุเก่า แล้วคืนรุ่น BOM, routing และมาตรฐานตรวจที่มีผลตามความจำเป็น ตรวจทั้งข้อความที่แจ้งลูกค้าและรายงานตรวจที่ออกแล้ว ฝ่ายคุณภาพและวิศวกรรมการผลิตต้องดูสินค้าจริงและบันทึกก่อนอนุญาตผลิตด้วยเงื่อนไขเดิม อย่าลบรหัสการเปลี่ยน ให้เก็บสาเหตุความล้มเหลว ล็อตที่กระทบ และเงื่อนไขการยื่นใหม่
ใช้สถานการณ์นี้เป็นส่วนหนึ่งของ SAT เพื่อพบจุดอ่อนการเชื่อมต่อ หาก BOM ใหม่มีผลใน ERP เวลา 06:00 แต่จอกะกลางคืนออฟไลน์และยังแสดงคู่มือเก่า AI จะแจ้ง “ยังไม่ยืนยันการแจกจ่ายเอกสาร” หรือไม่ เมื่อชิ้นงานแรกไม่ผ่าน ระบบแยกล็อตที่ตรวจแล้วจากล็อตรอตรวจได้หรือไม่ AI จะไม่ออกคำอนุญาตใช้วัสดุเก่าเองใช่หรือไม่ การทดสอบช่วงหยุดและฟื้นตัวตรวจความรับผิดชอบได้ดีกว่าทดสอบการดึงผู้สมัครตามปกติอย่างเดียว ก่อนขยายโรงงานอื่น ต้องตรวจเวลาท้องถิ่น รหัสชิ้นส่วน และกฎลูกค้าของแต่ละแห่ง
ตัวอย่างตัวเลข: ประเมินผลกระทบการเปลี่ยนวัสดุทดแทน
ตัวเลขต่อไปนี้เป็นสมมติฐานเพื่อวางแผน ไม่ใช่ผลจริงหรือค่าเฉลี่ยอุตสาหกรรม สมมติโรงงานในไทยขอเปลี่ยนเรซิน A เป็นเรซิน B ที่อยู่ระหว่างพิจารณาอนุมัติหนึ่งคำขอ มีผลิตภัณฑ์ 3 รายการ BOM 5 รุ่น ไลน์ 2 สาย ใบสั่งผลิตที่ยังไม่เสร็จ 12 ใบ ล็อต WIP ที่เกี่ยวข้อง 8 ล็อต และวัสดุเก่าคงคลัง 1,500 kg มีมาตรฐานตรวจ 4 เอกสาร วิธีปฏิบัติงาน 3 เอกสาร และพนักงาน 24 คนใน 2 กะ
หากค้นหาระเบียน 40 รายการข้ามระบบด้วยคนโดยใช้เฉลี่ยรายการละ 15 นาที เวลาค้นหาล้วน ๆ คือ 600 นาทีหรือ 10 ชั่วโมง สมมติ AI กับกราฟความสัมพันธ์หาผู้สมัครได้ใน 20 นาที นั่นยังไม่ใช่การตรวจยืนยัน หากฝ่ายคุณภาพ ฝ่ายผลิต และหน้างานตรวจ 40 รายการ รายการละ 5 นาที ต้องใช้ 200 นาทีหรือประมาณ 3 ชั่วโมง 20 นาที ยังไม่รวมประสานการอนุมัติและตรวจล็อตทดลอง ดังนั้นตัวอย่างนี้บอกได้เพียงว่ามีโอกาสลดเวลาค้นหา ไม่ใช่ลดงานทั้งหมดจาก 10 ชั่วโมงเหลือ 20 นาที
สิ่งสำคัญคืออัตราตกหล่น สมมติคนตรวจซ้ำพบรายการที่ได้รับผลกระทบจริง 43 รายการ AI เสนอ 40 รายการ ในจำนวนนั้นถูกต้อง 38 รายการ recall = 38 ÷ 43 ≈ 88.4% และ precision = 38 ÷ 40 = 95.0% ห้ารายการที่พลาดอาจมี WIP รุ่นเก่าหรือคู่มือกระดาษ จึงใช้เปอร์เซ็นต์อย่างเดียวอนุมัติไม่ได้ ต้องให้น้ำหนักกับความปลอดภัย การอนุมัติลูกค้า และการระงับส่งสินค้า พร้อมตั้งเกณฑ์ “รายการสำคัญตกหล่นเป็นศูนย์” แยกต่างหาก
ในตัวอย่างนี้การตรวจผู้สมัคร AI 40 รายการ × 5 นาที = 200 นาที บวกดึงข้อมูล 20 นาทีเป็น 220 นาที เทียบกับการค้นหาด้วยคน 600 นาที ต่างกัน 380 นาทีหรือประมาณ 6 ชั่วโมง 20 นาที เพื่อให้เทียบขอบเขตเดียวกัน ทั้งสองฝั่งไม่รวมเวลาอนุมัติและตรวจสอบ ยังไม่รวมต้นทุนเชื่อมระบบ จัดข้อมูล และฝึกอบรม RFP ควรประเมินต้นทุนรวมและประโยชน์ใน 12 เดือนจากจำนวนการเปลี่ยนต่อปี สัดส่วนการเปลี่ยนที่สำคัญ อัตราตรวจซ้ำ และค่าดำเนินงาน
KPI สำหรับวัดผล
วัดแยกกันทั้งเวลาจากคำขอถึงรายการผู้สมัครครั้งแรก เวลาจนคนตรวจครบ จำนวนรายการสำคัญที่พลาด จำนวนการอ้างอิงรุ่นเก่า สัดส่วนลิงก์หลักฐานที่เปิดได้ อัตราส่งกลับแก้ไข และจำนวนการเปลี่ยนซ้ำหลังตรวจชิ้นงานแรก ค่า “ความแม่นยำ AI” ค่าเดียวไม่พอ ติดตามสัดส่วนการตัดสิน “ไม่กระทบ” ที่มีเหตุผล อัตราจัดการ WIP รุ่นเก่าเสร็จ และความไม่สอดคล้องใน 30 วันหลังเปลี่ยน แยกตัวชี้วัดสำหรับข้อกำหนดลูกค้า
PoC 90 วัน: จากเตรียมข้อมูลถึงรับมอบหน้างาน
วันที่ 1–30 กำหนดขอบเขตและชุดคำตอบอ้างอิง เลือกการเปลี่ยนในอดีตที่มีทั้งกรณีสำเร็จ การส่งกลับแก้ไข การตกหล่น และการปะปนรุ่นเก่า ให้ฝ่ายคุณภาพกับวิศวกรรมการผลิตสร้างรายการผลกระทบที่ถูกต้องย้อนหลัง เก็บรหัสการเปลี่ยน สภาพก่อนหลัง รุ่นระเบียน เวลาที่ค้นพบ และวิธีจัดการจริง แยกข้อมูลประเมินออกจากข้อมูลฝึกหรือค้นหา ห้ามใช้เอกสารที่แก้ไขภายหลังเป็นหลักฐานว่ามีอยู่ในอดีต
วันที่ 31–60 ทดลองแบบอ่านอย่างเดียวควบคู่ขั้นตอนเดิม ไม่เขียนผล AI ไปยังค่าผลิตจริง ทดสอบระเบียนหาย เลขชิ้นส่วนชื่อซ้ำ เอกสารรุ่นเก่า ภาษาหลายแบบ การข้ามกะ และการเปลี่ยนที่อนุมัติแล้วแต่ยังไม่ถึงวันมีผล หากคนตอบไม่ได้ว่าทำไมรายการหนึ่งปรากฏ แม้อัตราค้นพบสูงก็อาจไม่ควรรับมอบ
วันที่ 61–90 ทดลองในงานจริงแบบจำกัดชนิดผลิตภัณฑ์ ไลน์ และประเภทการเปลี่ยน แนบรายการผู้สมัครกับ workflow อนุมัติ โดยฝ่ายคุณภาพยังตัดสินและอนุญาตจุดเปลี่ยนรุ่น ทุกสัปดาห์แยก false positive รายการพลาด และข้อมูลขาด แล้วบันทึกการแก้เกณฑ์หรือแหล่งเชื่อมต่อ ก่อนจบ PoC ระบุขอบเขต ความเสี่ยงสำคัญที่ยังค้าง เจ้าของการใช้งาน ขั้นตอนทำงานมือเมื่อระบบเสีย และเงื่อนไข rollback อย่าอนุมัติขยายทุกโรงงานจากคะแนนเฉลี่ย 90 วันอย่างเดียว
กรณีขอบที่ต้องทดสอบรับมอบ
ชุดทดสอบควรมีชิ้นส่วนเดียวกันรุ่นเก่าและใหม่ ข้อกำหนดที่ต่างกันของลูกค้าสองราย ล็อต WIP วัสดุซื้อที่ยังไม่รับเข้า การจัดการชั่วคราว แบบฟอร์มกระดาษรุ่นเก่า และรหัสเครื่องจักรที่หาย หาก AI ตอบ “ไม่เกี่ยวข้อง” ต้องแสดงขอบเขตข้อมูลที่ตรวจด้วย ทดสอบว่าความสัมพันธ์ตรงใน BOM ไม่ตกหล่นแม้ข้อความคล้ายกันน้อย และข้อความคล้ายกันจากคนละโรงงานไม่ถูกปนกัน
ทดสอบสิทธิ์ว่าเอกสารลับของลูกค้าหนึ่งไม่หลุดไปในผลค้นหาหรือสรุปของอีกลูกค้า ผู้เสนอไม่ปลอมเป็นผู้อนุมัติ และคนที่เปิดเอกสารไม่ได้ไม่เห็นเนื้อหาผ่าน AI บันทึก AI อาจมีข้อมูลส่วนบุคคลหรือราคา จึงกำหนดระยะเก็บ สิทธิ์ดู audit log และขอบเขตส่งข้อมูลให้ AI ภายนอกในสัญญา หาก PLM ปลายทางหยุด ระบบต้องแจ้ง “ยังไม่ตรวจ” และหยุดคำขอ ไม่ใช่สรุปว่า “ไม่กระทบ”
สิ่งที่ต้องระบุใน RFP และเกณฑ์เทียบผู้ขาย
อย่าเขียนเพียง “วิเคราะห์ผลกระทบด้วย AI” ให้ระบุ (1) ประเภทการเปลี่ยน (2) ระบบเชื่อมต่อและฟิลด์อ่านได้ (3) คีย์เลขชิ้นส่วน รุ่น ล็อต วันมีผล (4) หลักฐานของแต่ละผู้สมัคร (5) การอนุมัติแยกฝ่าย (6) การจัดการ WIP รุ่นเก่า (7) สิทธิ์เข้าถึง (8) audit trail (9) การหยุดเมื่อระบบเสีย (10) ข้อมูลประเมินสำหรับ FAT/SAT รวมวิธีแสดงข้อมูลขาดและช่องเหตุผลเมื่อคนยืนยัน “ไม่กระทบ”
เทียบข้อเสนอจากวิธีเชื่อมระบบต้นทางที่เชื่อถือได้มากกว่าชื่อโมเดล หากอ่าน BOM ใน PLM ได้แต่ WIP ใน MES ไม่ได้ ให้ประเมินเป็นงานขอบเขตจำกัดพร้อมระบุข้อยกเว้น หากคัดลอก master data ต้องตรวจความล่าช้าในการซิงก์ วันมีผล และความขัดแย้งของรุ่น ฟังก์ชันเขียนกลับคำขอควรจำกัดระยะแรกให้เป็นความเห็นที่คนอนุมัติแล้ว
เปรียบเทียบต้นทุนรวม ไม่ใช่ค่าไลเซนส์อย่างเดียว รวมการเชื่อมและทำความสะอาดข้อมูล จัดรุ่นเอกสาร สร้างสถานการณ์มาตรฐาน ออกแบบสิทธิ์ เตรียมชุดประเมิน ฝึกอบรม เฝ้าระวัง อัปเดตโมเดล และสนับสนุน audit หากคิดค่าบริการตามจำนวนการเปลี่ยน การค้นหา หรือความจุไฟล์ ให้แสดงปริมาณรายเดือนและอัตราเมื่อเกิน ทดสอบหลายภาษาด้วยเอกสารจริงภาษาญี่ปุ่น ไทย และอังกฤษ
สิ่งที่ FAT และ SAT ต้องตรวจแยกกัน
FAT ใช้กรณีจริงที่ลบข้อมูลส่วนบุคคลเพื่อทดสอบการดึงผู้สมัคร ความสัมพันธ์ตรง ลิงก์หลักฐาน รายการสำคัญที่ตกหล่น การแยกสิทธิ์ และข้อความเมื่อระบบเสีย ไม่รับเฉพาะเดโมของผู้ขาย SAT ใช้ข้อมูลและ workflow โรงงานจริงตรวจการข้ามกะ WIP รุ่นเก่า เอกสารกระดาษ หลายภาษา และความล่าช้าการซิงก์ PLM/ERP/MES แม้ FAT ได้ตัวเลขดี หากคนตามหลักฐานใน SAT ไม่ได้ ก็ยังไม่ผ่านการรับมอบเชิงปฏิบัติ
แนบหลักฐานการผ่านเกณฑ์ที่ตรวจได้กับคำขอราคา เช่น ระบบต้องส่งออกเลขชิ้นส่วนและรุ่น ชิ้นงานแม่ ใบสั่งผลิต มาตรฐานตรวจ และวิธีปฏิบัติงานที่เกี่ยวข้องเป็น CSV หรือหน้าจอ ทุกแถวต้องมีรหัสระเบียนและเวลาที่ดึงจากต้นทาง ลิงก์ต้องเปิดถึงรุ่นเดียวกัน หากยังมี WIP รุ่นเก่า ห้ามผ่าน gate มีผลจนคนเลือกว่าจะใช้ต่อ กักกัน หรือทำใหม่ เมื่อระบบเชื่อมต่อหยุด ให้แสดงข้อมูลขาดชัดเจน ห้ามสรุปรายการว่างว่า “ไม่กระทบ” และเอกสารลูกค้าต้องเห็นเฉพาะผู้มีสิทธิ์ เหล่านี้เป็นข้อกำหนดที่ให้ผลผ่านหรือไม่ผ่านในการทดสอบได้
รวมการเตรียมข้อมูลประเมินไว้ในสัญญา กำหนดจำนวนรายการเฉลยจากการเปลี่ยนเก่า จำนวนกรณีสำคัญ การคงความสัมพันธ์ชิ้นส่วนแม่ลูกหลังลบข้อมูล และการควบคุมรุ่นของเฉลยเมื่อผู้ตรวจแก้ย้อนหลัง กรณีตกหล่นเก่ามีค่ามากแม้จำนวนไม่มาก จึงประเมินกรณียากแยกต่างหาก ไม่ปล่อยให้กรณีง่ายจำนวนมากดันคะแนนเฉลี่ยให้ผ่าน
เอกสาร Teamcenter Change Management ของ Siemens แสดงการควบคุมการเปลี่ยนตามกฎและการวิเคราะห์ผลกระทบ หาก PLM ที่ใช้อยู่มีการวิเคราะห์ความสัมพันธ์ตรงแล้ว ควรใช้ฟังก์ชันนั้น แล้วพิจารณาให้ AI เสริมเอกสารหรือข้อยกเว้น การทำฟังก์ชันเดิมซ้ำด้วย AI ทำให้เกณฑ์รับมอบและความรับผิดชอบไม่ชัด
ความรับผิดชอบในการใช้งานและกฎการปรับปรุง
ระเบียนการเปลี่ยนที่เป็นต้นฉบับคือรายการอนุมัติใน PLM หรือ QMS เก็บรายการผู้สมัคร AI พร้อมเวลาสร้าง รุ่นแหล่งข้อมูลที่ค้น รุ่นโมเดลหรือกฎ และผู้ตรวจ เมื่อรายการเปลี่ยนต้องแสดงส่วนต่าง ไม่แก้การอนุมัติเก่าเงียบ ๆ จัดการเวลาปรับดัชนี AI แยกจากเวลาที่การเปลี่ยนต้นทางมีผล
แนวโน้มผลิตภัณฑ์ปี 2026 ใช้กำหนดคำถามกับผู้ขายได้ บทความ Teamcenter 2606 ของ Siemens อธิบายทิศทางการใช้ข้อมูล BOM จริง กฎ และบริบทวงจรชีวิตเพื่อช่วยวิเคราะห์ผลและดำเนินการเปลี่ยน นี่ไม่ใช่การรับรองผลิตภัณฑ์ แต่เป็นเกณฑ์ถามว่า AI มีข้อมูลโครงสร้างใดรองรับ คู่มือ Engineering Change Management ของ Autodesk เดือนตุลาคม 2026 อธิบายการประเมิน อนุมัติ ดำเนินการ และติดตามการเปลี่ยนของผลิตภัณฑ์ BOM เอกสาร และข้อมูลการผลิต แม้มี AI รุ่นใหม่ ความรับผิดชอบต่อวันมีผลและวัสดุรุ่นเก่ายังคงสำคัญ
กรณีที่คนปฏิเสธข้อเสนอ AI ก็เป็นข้อมูลปรับปรุง แต่ควรจัดประเภทเหตุผล เช่น “คนละโรงงาน” “หลักฐานรุ่นเก่า” “ข้อกำหนดลูกค้ามีลำดับเหนือกว่า” หรือ “พนักงานฝึกแล้ว” ไม่ใช่เรียนรู้จากประวัติคลิกอย่างเดียว การปฏิเสธของคนก็อาจผิดได้ จึงให้ฝ่ายคุณภาพตรวจซ้ำเมื่อปฏิเสธผลกระทบสำคัญ ในการทบทวนรายสัปดาห์เปรียบเทียบทั้งอัตรารับข้อเสนอ รายการพลาดที่พบภายหลัง และผู้สมัครผิดตามประเภทการเปลี่ยน เพื่อเลือกแก้แหล่งข้อมูลหรือกฎ
ฝ่ายคุณภาพรับผิดชอบการอนุญาตใช้การเปลี่ยนและผลชิ้นงานแรก วิศวกรรมการผลิตดูขั้นตอน jig และค่าตั้งเครื่อง วางแผนดูใบสั่ง WIP และวันเปลี่ยน ไอทีดูการเชื่อม สิทธิ์ และ log ฝ่ายขายหรือคุณภาพตรวจสัญญาและข้อกำหนดลูกค้า ผู้ขาย AI รับผิดชอบคุณภาพการแสดงผู้สมัครและระบบ แต่ไม่ใช่ผู้อนุมัติคุณภาพผลิตภัณฑ์สุดท้าย บันทึกใน RACI หรือเมทริกซ์อนุมัติ รวมเงื่อนไขผู้อนุมัติแทน
หลังเริ่มใช้จริง ให้ทดสอบ regression ทุกครั้งที่เปลี่ยนระบบเลขชิ้นส่วน โครง BOM ไลน์ แหล่งเก็บเอกสาร หรือโมเดล AI เมื่อพบการตกหล่นสำคัญ ให้ตรวจการเปลี่ยนย้อนหลังในช่วงที่ได้รับผลกระทบ และใช้ขั้นตอนกัก WIP หรือสินค้า อย่ารอทบทวนปีละครั้ง การเปลี่ยน schema ของระบบเชื่อมหรือข้อกำหนดลูกค้าควรกระตุ้นการประเมินใหม่ นี่คือเงื่อนไขรักษาผล PoC ในงานจริง
คำถามที่พบบ่อย
AI ประเมินผลกระทบแทนระบบจัดการการเปลี่ยน 4M ได้ไหม
ไม่ได้ ระบบ 4M ยังเป็นฐานของคำขอ การอนุมัติ และบันทึก AI ช่วยเสนอรายการและหลักฐาน หาก PLM/QMS มี workflow อนุมัติอยู่แล้ว ควรแนบข้อเสนอ AI ที่นั่น การย้ายสิทธิ์ ประวัติ และวันมีผลไปอยู่ใน AI อย่างเดียวทำให้ความรับผิดชอบไม่ชัด
หาก AI ระบุว่า “ไม่กระทบ” ข้ามการตรวจของคนได้ไหม
ระยะแรกไม่ควรทำ ข้อมูลขาด เอกสารรุ่นเก่า และข้อยกเว้นลูกค้าทำให้การไม่พบไม่ใช่หลักฐานว่าไม่มีผล เมื่อทดสอบตามประเภทเพียงพอ อาจปรับขอบเขตตรวจของการเปลี่ยนประจำที่เสี่ยงต่ำได้ แต่ gate เรื่องความปลอดภัย การส่งสินค้า และการอนุมัติลูกค้าต้องอยู่กับผู้มีอำนาจ
ค่าใช้จ่ายขึ้นอยู่กับอะไร
ขึ้นกับจำนวนและคุณภาพของการเชื่อม PLM/ERP/MES/QMS ความสอดคล้องเลขชิ้นส่วน รุ่น และล็อต ประเภทการเปลี่ยน เอกสารหลายภาษา audit trail และ workflow อนุมัติ อย่าเทียบเพียงราคา PoC ให้รวมค่าบำรุงการเชื่อม ประเมิน และฝึกอบรม 12 เดือน นำจำนวนการเปลี่ยนและช่องว่างข้อมูลจริงให้ผู้ขายเพื่อให้ราคาเทียบกันได้
โรงงานไทยควรทดลองการเปลี่ยนประเภทใดก่อน
เลือกประเภทที่เกิดเป็นประจำและมีรหัสเชื่อมระหว่างคำขอ BOM routing และผลตรวจ วัสดุทดแทนหรือ jig ตรวจเป็นตัวเลือก การเปลี่ยนที่กระทบลูกค้าหรือความปลอดภัยไม่จำเป็นต้องตัดออกจากข้อมูลประเมิน แต่ต้องตรวจโดยคนอย่างเข้มงวด หากมีแต่เอกสารกระดาษ ควรจัดระบบรุ่นและรหัสก่อน
สรุป
การใช้ AI ประเมินผลกระทบการเปลี่ยนแปลงกระบวนการผลิตคือการรวบรวมรุ่นผลิตภัณฑ์ ขั้นตอน การตรวจสอบ WIP และคู่มือพร้อมหลักฐานให้ผู้อนุมัติตรวจ ความสำเร็จขึ้นกับการตามจากรหัสการเปลี่ยนกลับไปถึงต้นทาง การแสดงข้อมูลขาดตรงไปตรงมา การกำหนดจุดเปลี่ยนรุ่น และการตรวจพบรายการสำคัญที่พลาดในการทดสอบรับมอบ เริ่มด้วยข้อมูลคำตอบอ้างอิงของการเปลี่ยนหนึ่งประเภทและ PoC แบบอ่านอย่างเดียว
หากกำลังจัดแผนระบบและเอกสารเพื่อประเมินการเปลี่ยนของโรงงานในไทย ปรึกษา TOMAS TECH ได้ตั้งแต่ก่อนทำ RFP เราช่วยกำหนดขอบเขตและเกณฑ์รับมอบที่ทำได้จริงจากการเชื่อม PLM, ERP, MES และ QMS ที่มีอยู่
แหล่งอ้างอิง
- NIST, Digital Thread for Smart Manufacturing — แหล่งข้อมูลปฐมภูมิเรื่องการเชื่อมและใช้ข้อมูลตลอดวงจรชีวิต
- NIST, AI RMF Core — Govern, Map, Measure และ Manage
- Microsoft Learn, Engineering change management overview — รุ่นผลิตภัณฑ์และฟังก์ชันควบคุมการเปลี่ยน
- Microsoft Learn, Manage changes to engineering products — คำขอ คำสั่ง ผลกระทบ และการอนุมัติ
- Microsoft Learn, Engineering change management FAQ — ผลของการติดตามรุ่นในธุรกรรม
- AIAG, APQP 3rd Edition and Control Plan 1st Edition FAQs — ส่วน Change Management และ checklist
- Siemens, Teamcenter Change Management Fact Sheet — ฟังก์ชันควบคุมและวิเคราะห์ผลกระทบ
- Siemens, Introducing Teamcenter 2606 — ข้อมูลผลิตภัณฑ์ทางการปี 2026
- Autodesk, Engineering Change Management Guide — คู่มือเผยแพร่วันที่ 15 ตุลาคม 2026
*ตัวเลขเวลา จำนวน และต้นทุนทั้งหมดเป็นสมมติฐานเพื่ออธิบาย ไม่ใช่ผลจริงหรือผลเฉลี่ยทั่วไป อ้างอิงข้อมูลปฐมภูมิที่เผยแพร่และเข้าถึงได้ ณ วันที่ 19 ตุลาคม 2026*


