


การนำระบบจัดการข้อกำหนดบรรจุภัณฑ์มาใช้ควรเริ่มจากการตอบคำถามว่า “คำสั่งผลิตนี้ต้องใช้กล่อง วัสดุกันกระแทก และฉลากรุ่นใดที่อนุมัติแล้ว” ก่อนเริ่มบรรจุ ไม่ใช่รอตรวจกล่องที่ปิดเสร็จเพียงอย่างเดียว โรงงานในไทยที่ส่งสินค้าให้หลายลูกค้าและหลายประเทศมักใช้รหัสสินค้าเดียวกันแต่มีเงื่อนไขบรรจุต่างกัน บทความนี้อธิบายการสร้างข้อมูลหลักในรูป BOM บรรจุภัณฑ์ การอนุมัติการเปลี่ยนแปลง การส่งคำสั่งไปยังไลน์ และการเชื่อมต่อ ERP, MES และ WMS รวมถึงหัวข้อที่ควรใส่ใน RFP และการทดสอบ FAT/SAT
ข้อมูลหลักของข้อกำหนดบรรจุภัณฑ์ควรมีอะไรบ้าง
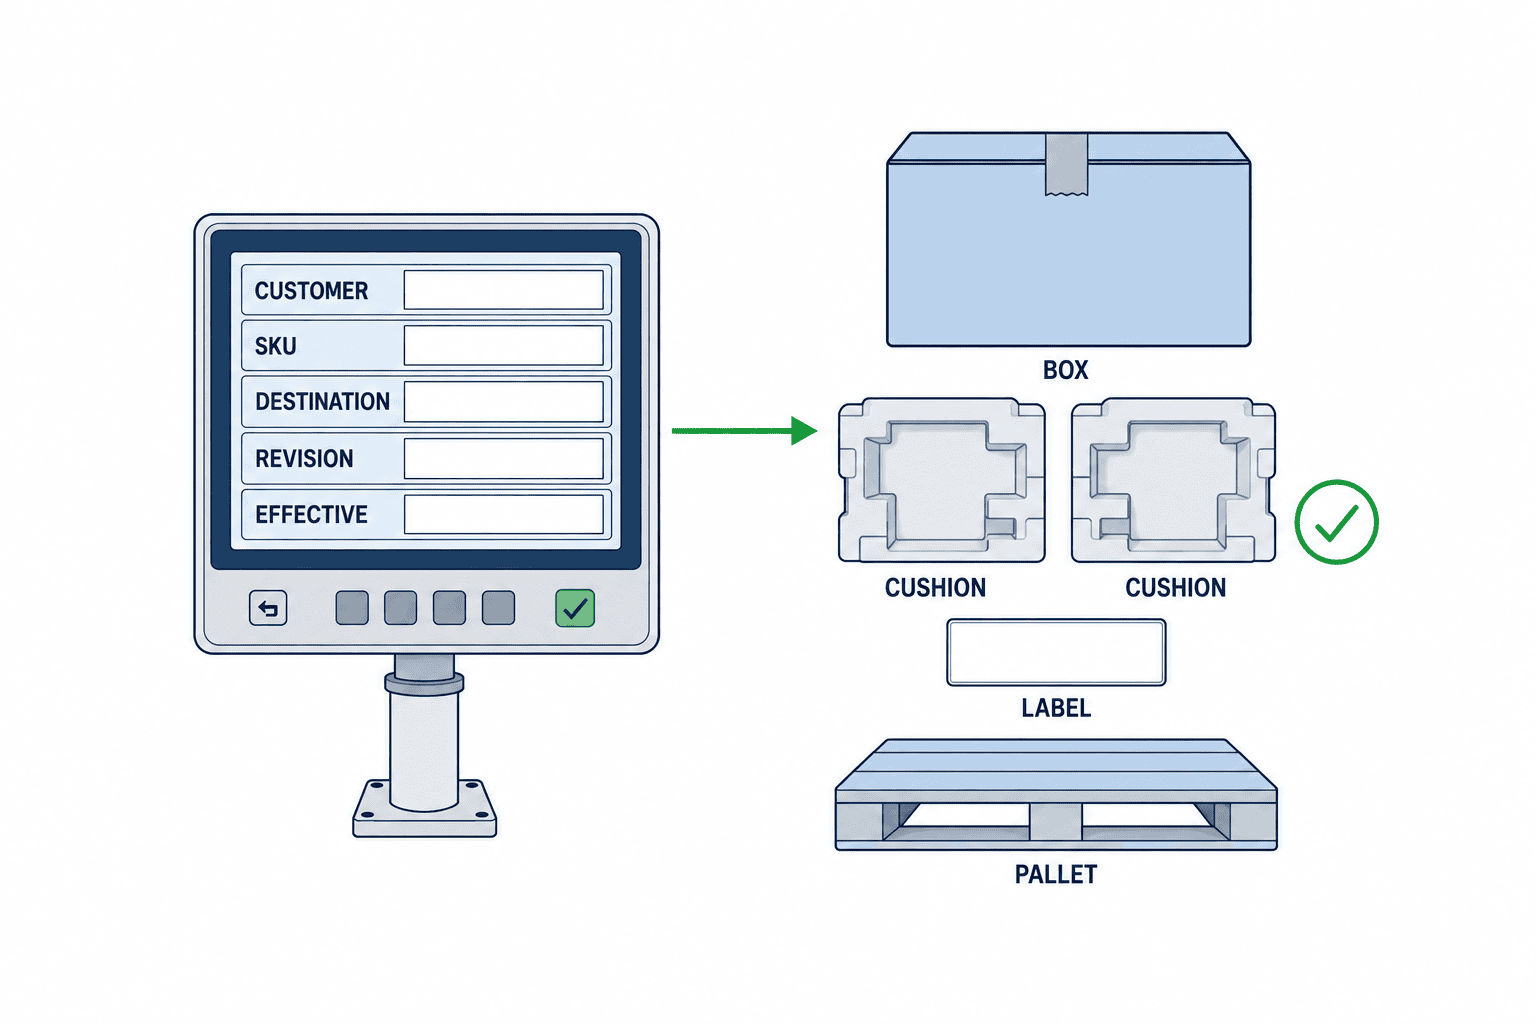
ข้อกำหนดไม่ได้หมายถึงรูปกล่องเพียงรูปเดียว แต่ครอบคลุมระดับบรรจุภัณฑ์ชั้นใน กล่องนอก และพาเลต จำนวนต่อระดับ รหัสกล่อง แผ่นกั้นหรือวัสดุกันกระแทก รุ่นฉลาก ตำแหน่งติดฉลาก วิธีปิดผนึก น้ำหนัก ขนาด ลำดับงาน และจุดตรวจสอบ เอกสาร SAP EWM อธิบาย packaging specification ว่าเป็นข้อมูลหลักซึ่งกำหนดระดับ จำนวน วัสดุ และลำดับการบรรจุ อีกทั้งใช้เป็นคำแนะนำสำหรับผู้ปฏิบัติงานได้ หลักการนี้ใช้ได้แม้บริษัทจะไม่ได้ใช้ SAP
ตัวอย่างสมมติ: สำหรับลูกค้า A สินค้า P-100 ส่งไปญี่ปุ่น ฉบับแก้ไข R3 หนึ่งกล่องมีสินค้าสำเร็จรูป 10 ชิ้น ใช้กล่อง BX-20 หนึ่งใบ วัสดุกันกระแทก CU-04 สองชิ้น และฉลาก LB-A7 หนึ่งใบ โดยมีผลกับสินค้าที่ส่งตั้งแต่ 1 พฤศจิกายน 2026 รหัสและวันที่เหล่านี้เป็นตัวอย่าง ไม่ใช่ข้อมูลของลูกค้าจริง เมื่อจัดองค์ประกอบเป็นข้อมูลที่ค้นและคำนวณได้ ฝ่ายจัดซื้อ คลัง และไลน์จะใช้แหล่งข้อมูลที่อนุมัติร่วมกัน
แยก “สิ่งที่กำหนดให้ทำ” ออกจาก “สิ่งที่ทำจริง” ข้อมูลการปฏิบัติงานควรเก็บผู้ทำ เวลา ล็อตวัสดุ ผลสแกน ข้อยกเว้น และเลขกล่องหรือเลขจัดส่ง วิธีนี้ทำให้ตอบได้ทั้งว่า ณ เวลานั้นมีสเปกใดได้รับอนุมัติ และหน้างานใช้วัสดุใดจริง หากนำผลจริงไปเขียนทับข้อมูลหลัก จะย้อนดูเหตุการณ์ในอดีตได้ยาก
ทำไมการเก็บไฟล์ Excel ในโฟลเดอร์กลางจึงอาจไม่พอ
ปัญหาอยู่ที่เงื่อนไขหลายมิติ ไม่ใช่เซลล์เดียวในตาราง ฝ่ายขายอาจมี PDF ล่าสุดจากลูกค้า วิศวกรรมแก้รายการวัสดุแล้ว จัดซื้อยังเปิดใบสั่งซื้อกล่องรุ่นเก่า ส่วนไลน์ติดกระดาษฉบับก่อนหน้า โฟลเดอร์กลางไม่ได้กำหนดเองว่าใครมีสิทธิอนุมัติ วันที่มีผลอ้างอิงจากวันผลิตหรือวันส่ง และต้องถอนเอกสารเก่าอย่างไร
ยังใช้กระดาษได้หากพิมพ์จากฉบับที่อนุมัติ ระบุเลขสเปก ฉบับแก้ไข เวลาออกเอกสาร และเงื่อนไขการใช้ พร้อมมอบหมายผู้ถอนเอกสารเก่า การแก้ด้วยปากกาไม่ควรกลายเป็นข้อมูลหลักถาวร หน้าจอปลายทางช่วยให้กฎเหล่านี้ทำงานสม่ำเสมอ แต่กฎต้องถูกกำหนดก่อน
กำหนดคีย์ด้วยลูกค้า SKU ปลายทาง ฉบับแก้ไข และวันที่มีผล
หัวข้อมูลอย่างน้อยควรมีเลขสเปก รหัสลูกค้า SKU ประเทศหรือปลายทาง ฉบับแก้ไข สถานะการอนุมัติ วันที่เริ่มและสิ้นสุดการใช้ บางโรงงานต้องเพิ่มโรงงาน ไลน์ ประเภทคำสั่งซื้อ หรือวิธีขนส่ง ยิ่งเพิ่มเงื่อนไข ยิ่งมีโอกาสที่สเปกสองฉบับตรงกับคำสั่งเดียวกัน จึงต้องกำหนดลำดับความสำคัญและกฎห้ามซ้อนทับ
ระบบควรรับลูกค้า SKU ปลายทาง และวันที่อ้างอิงทางธุรกิจจากคำสั่งซื้อหรือคำสั่งผลิต ค้นเฉพาะสเปกที่อนุมัติและมีผล แล้วเลือกได้ หนึ่งรายการเท่านั้น ถ้าไม่พบหรือพบมากกว่าหนึ่ง ต้องพักการออกคำสั่งและแจ้งเจ้าของข้อมูล ไม่เลือกแถวแรกโดยเงียบ ๆ เอกสารการกำหนดสเปกของ SAP อธิบายการใช้เงื่อนไขและเตือนเรื่องคีย์ที่ซ้อนกันในช่วงเวลาที่มีผล นำหลักนี้ไปใช้เป็นเกณฑ์รับงานได้แม้สร้างระบบเอง
ตกลงให้ชัดว่า “มีผลตั้งแต่ 1 พฤศจิกายน” หมายถึงวันเริ่มผลิต วันเริ่มบรรจุ วันส่ง หรือวันที่ลูกค้าได้รับสินค้า สินค้าที่อยู่ระหว่างผลิตและวัสดุเก่าจะจัดการอย่างไร โรงงานไทยกับลูกค้าต่างประเทศมีเขตเวลาต่างกัน จึงควรเก็บทั้งเวลาที่มีเขตเวลาและวันที่อ้างอิงทางธุรกิจ การเลือกฉบับจากวันที่ปัจจุบันของเซิร์ฟเวอร์อย่างเดียวอาจผิดกับสินค้าที่ผลิตล่วงหน้า
แยกหัวข้อมูล รายการวัสดุ และเงื่อนไขการใช้
หัวข้อมูลเก็บเลขสเปก ชื่อ ฉบับ สถานะ ผู้ขอ ผู้อนุมัติ เหตุผล และเลขอนุมัติของลูกค้า รายการวัสดุเก็บระดับบรรจุ รหัสวัสดุ จำนวน หน่วย จำนวนสินค้าต่อกล่อง ลำดับงาน วัสดุทดแทน รุ่นไฟล์ฉลาก และตำแหน่งติด เงื่อนไขการใช้เก็บ SKU ปลายทาง โรงงาน ไลน์ และช่วงเวลาที่มีผล เชื่อมแบบวิศวกรรมและภาพตัวอย่างโดยล็อกฉบับที่ใช้อยู่ในวันที่อนุมัติ ไม่ใช้ลิงก์ที่เปิด “ไฟล์ล่าสุด” เสมอ เพราะจะอธิบายการส่งสินค้าในอดีตไม่ได้
BOM ภายในกับลำดับชั้นบรรจุภัณฑ์ของ GS1 ต่างกันอย่างไร
คู่มือ Global Data Model ของ GS1 อธิบายหน่วยสินค้าแบบชิ้น แพ็ก กล่อง และพาเลตที่เชื่อมกัน แต่ไม่ใช่วัสดุกันกระแทกทุกชิ้นต้องมี GTIN แยกกัน ต้องแยกหน่วยการค้าที่ลูกค้าสั่งและรับออกจากวัสดุสิ้นเปลืองที่ใช้ประกอบกล่อง
การเปลี่ยนจำนวนสินค้าต่อกล่องอาจมีผลต่อรหัสหน่วยการค้า กฎ pack/case quantity ของ GS1 ระบุว่าการเปลี่ยนจำนวนหน่วยในกล่องหรือจำนวนกล่องในพาเลตแบบกำหนดไว้ต้องกำหนด GTIN ใหม่ในระดับบรรจุที่เกี่ยวข้อง GS1 มีกฎการเปลี่ยนขนาดหรือมวลรวมด้วย การตัดสินจริงต้องดูผลิตภัณฑ์ ระดับหน่วยการค้า สัญญา และกฎหมายที่เกี่ยวข้อง ไม่ควรเหมารวมว่าการเปลี่ยนกล่องทุกแบบใช้กฎเดียวกัน
หากเปลี่ยนจาก 10 เป็น 12 ชิ้นต่อกล่อง ให้ตรวจหน่วยสั่งซื้อ ความจุ WMS รูปแบบพาเลต ASN ของลูกค้า และฉลากกล่อง เพิ่มช่องในใบคำขอเปลี่ยนว่า “ต้องประเมิน GTIN หรือไม่” พร้อมผู้ตัดสินและวันตัดเปลี่ยน เพื่อไม่ให้เรื่องที่เรียกว่า “เปลี่ยนกล่องอย่างเดียว” หลุดจากการประเมินผลต่อคู่ค้า
การอนุมัติต้องระบุว่าแต่ละฝ่ายตรวจอะไร
ฝ่ายขายหรือผู้ประสานลูกค้ารับผิดชอบคำขอต้นฉบับและการอนุมัติภายนอก วิศวกรรมตรวจการปกป้องสินค้าและโครงสร้าง Quality ตรวจฉลากและจุดตรวจ จัดซื้อตรวจรหัสและการหาได้ของวัสดุ โลจิสติกส์ตรวจจำนวนต่อกล่อง พาเลตและการขนส่ง ฝ่ายผลิตตรวจลำดับงานและความเหมาะสมของอุปกรณ์ ผู้อนุมัติที่จำเป็นขึ้นอยู่กับสินค้าและสัญญาลูกค้า
กำหนดสถานะเช่น ร่าง ตรวจภายใน รอลูกค้าอนุมัติ อนุมัติ มีผล และยกเลิก ห้ามเขียนทับฉบับที่อนุมัติแล้ว ให้สร้างฉบับใหม่และแสดงความต่าง แนวคิด Engineering Change Number ของ SAP ครอบคลุมเหตุผล วันมีผล ประวัติการเปลี่ยน และระดับฉบับ ซึ่งเป็นแนวทางออกแบบการควบคุมสเปกได้
หน้าจอเปรียบเทียบควรแสดง เช่น “BX-20 → BX-21; 10 → 12 ชิ้นต่อกล่อง; LB-A7 → LB-A8” และรายการคำสั่งซื้อ งานระหว่างผลิต และสต็อกที่ได้รับผล ต้องตัดสินว่าจะใช้วัสดุเก่าจนหมดได้หรือไม่ ฉบับเก่าและใหม่อยู่ร่วมกันได้เมื่อใด และต้องให้ลูกค้าอนุมัติข้อยกเว้นหรือไม่ เก็บผู้อนุมัติ เหตุผล และวันหมดอายุของข้อยกเว้น
ส่งฉบับที่แน่นอนไปยังคำสั่งผลิตหรือคำสั่งบรรจุ
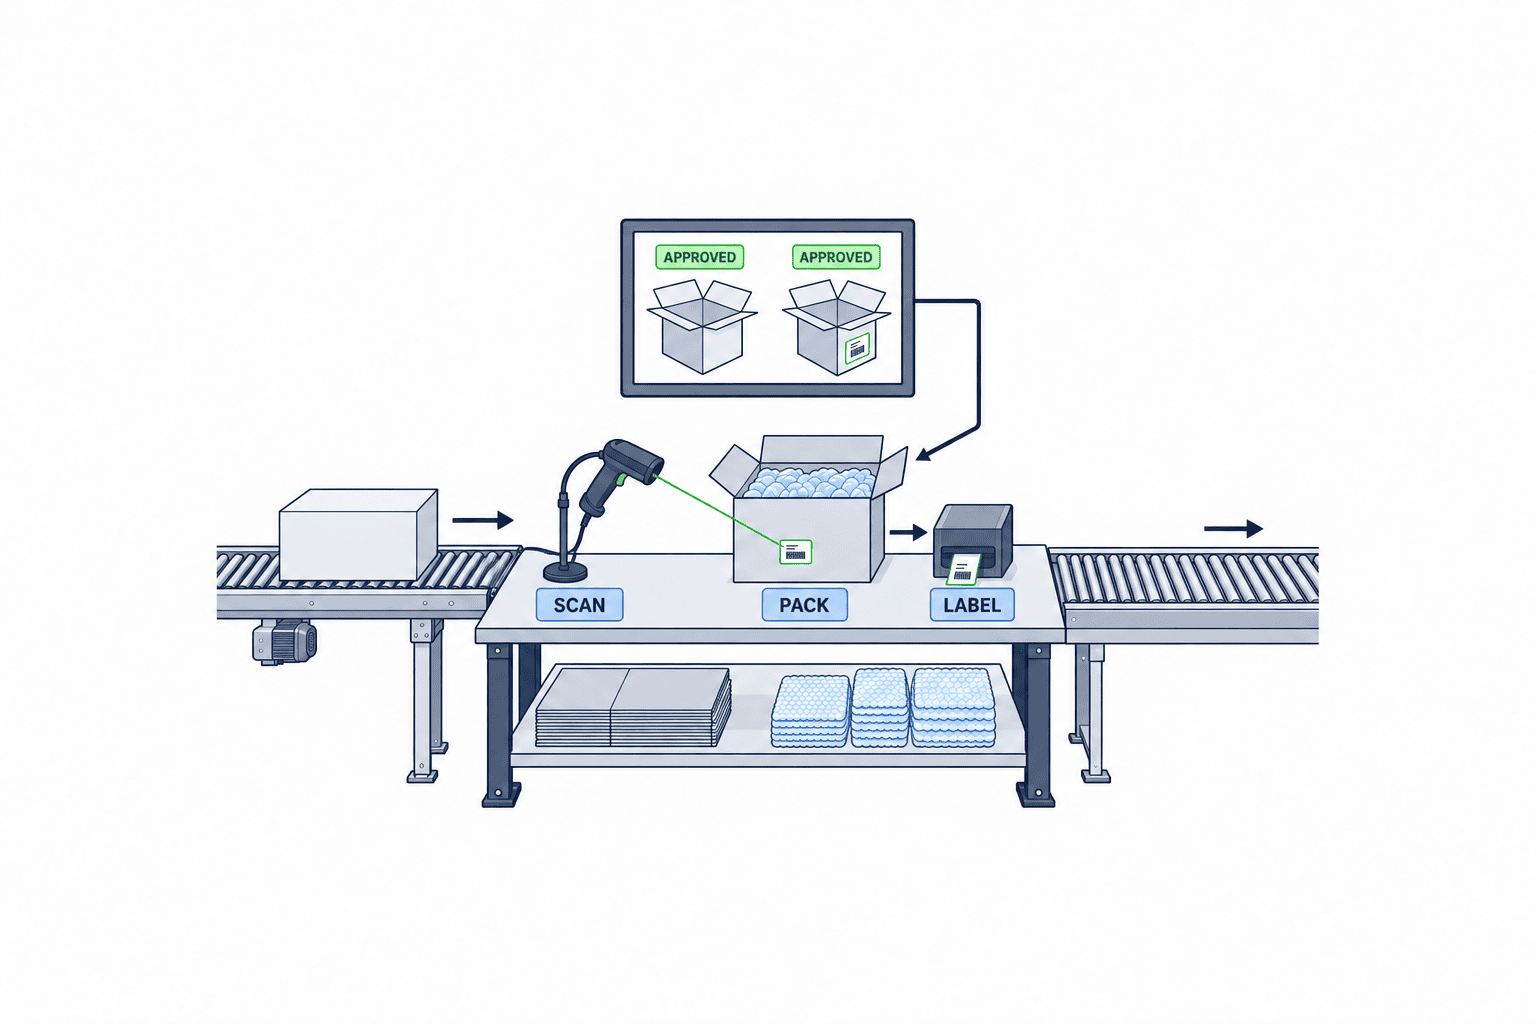
เครื่องปลายทางไม่ควรให้พนักงานค้น “สเปกล่าสุด” เองเพียงอย่างเดียว เมื่อสแกนคำสั่งหรือเลขล็อต ระบบต้องตัดสินเลขสเปกและฉบับ แล้วแสดงกล่อง วัสดุกันกระแทก ฉลาก จำนวน ตำแหน่ง และจุดตรวจของฉบับนั้น หากคำสั่งเปลี่ยนหลังปล่อยงาน ต้องกำหนดว่าจะประเมินใหม่ แยกคำสั่ง หรือทำต่อด้วยฉบับเดิม
เรียงหน้าจอตามการทำงานจริง: ตรวจ SKU ลูกค้า ปลายทางและฉบับ ต่อด้วยวัสดุและจำนวน แล้วจึงขั้นตอนติดฉลากและตรวจ หากสแกนวัสดุ ต้องตรวจทั้งรหัสมาตรฐานและวัสดุทดแทนที่ได้รับอนุมัติ เมื่อบาร์โค้ดอ่านไม่ได้หรือมีเหตุจำเป็น ให้บันทึกเหตุผล ผู้อนุมัติ รหัสและจำนวนวัสดุ ข้อยกเว้นต้องยังเป็นข้อยกเว้นในรายงาน ไม่ถูกนับเป็นขั้นตอนปกติ
รูปภาพช่วยอธิบายงาน แต่ข้อมูลหลักควรเป็นรายการที่ค้น เปรียบเทียบและคำนวณได้ หากเครือข่ายขัดข้องและต้องใช้กระดาษสำรอง ให้มีเลขออกเอกสาร วันหมดอายุ และวิธีบันทึกผลย้อนหลัง หากแคชคำสั่งไว้ที่เครื่อง ต้องแสดงเวลาอัปเดตล่าสุดและมีเกณฑ์หยุดงานเมื่อข้อมูลเก่าเกินไป
แบ่งหน้าที่ ERP, MES และ WMS อย่างไร
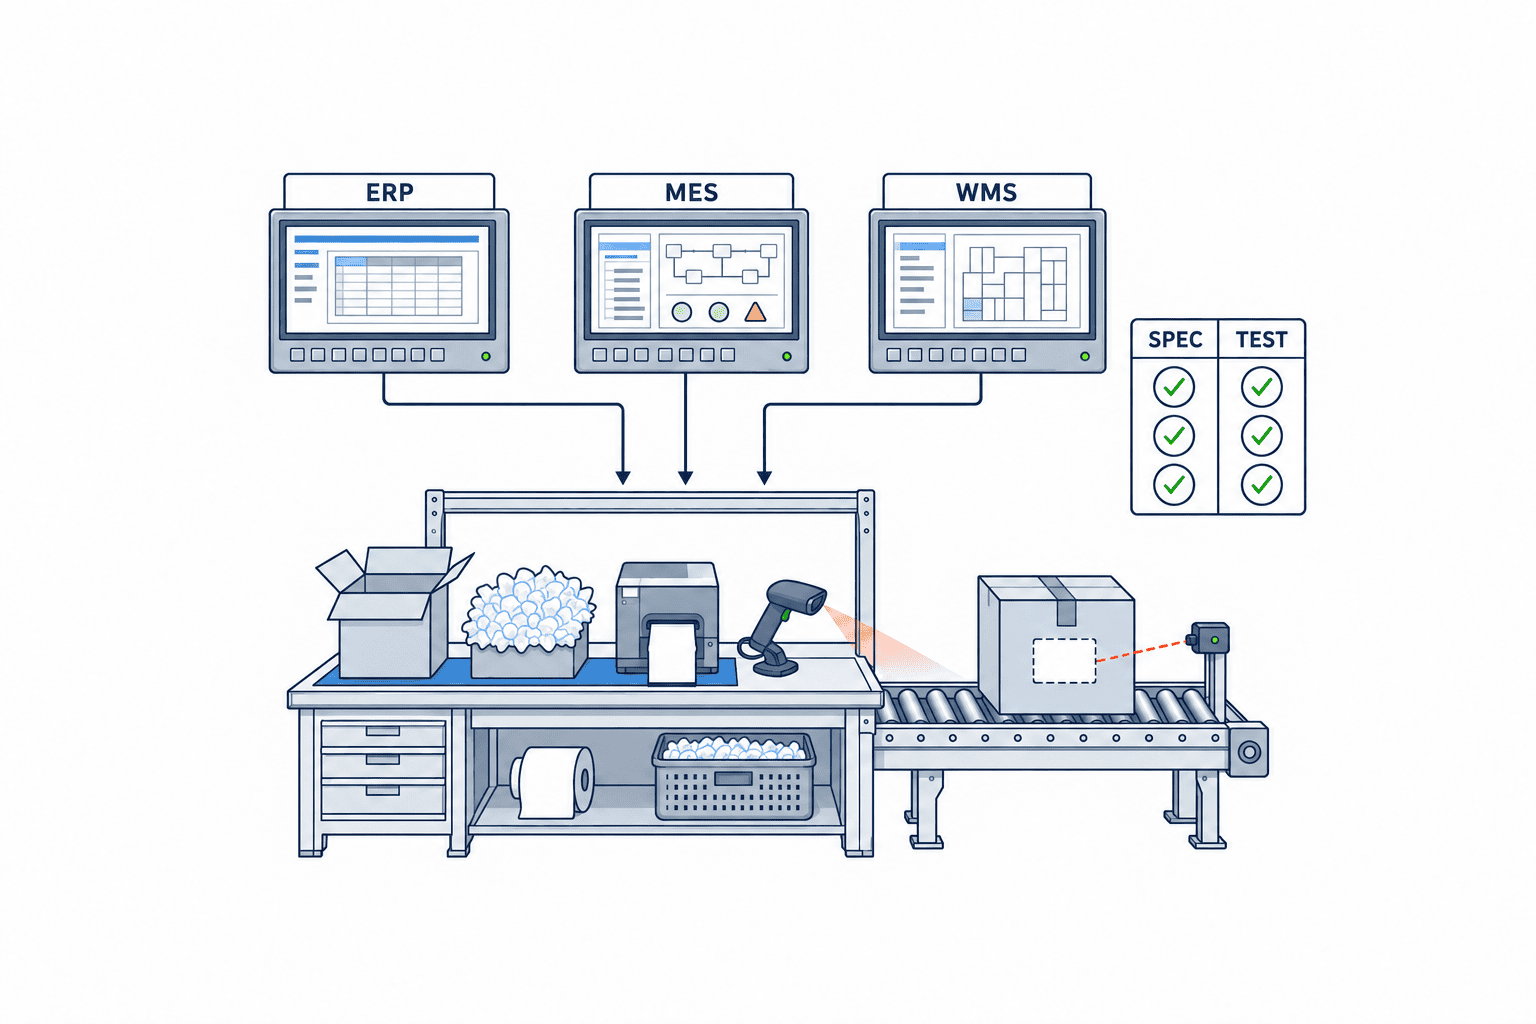
สถาปัตยกรรมขึ้นอยู่กับระบบเดิม แต่ข้อมูลแต่ละรายการควรมีเจ้าของหลักเพียงแห่งเดียว ERP มักเป็นแหล่งข้อมูลลูกค้า SKU ใบสั่งขาย วัสดุ จัดซื้อและต้นทุน MES เก็บคำสั่งผลิต การสแกน งานไลน์ และการตรวจ WMS เก็บคลัง การหยิบ หน่วยบรรจุและการส่ง ข้อมูลหลักสเปกบรรจุทำหน้าที่ตัดสินว่าเงื่อนไขของคำสั่งนี้ต้องใช้วัสดุและคำสั่งงานใด หาก ERP หรือ WMS เดิมทำได้ครบ อาจเก็บข้อมูลหลักไว้ในระบบนั้น
ตัวอย่างการไหล: ERP ส่งลูกค้า SKU ปลายทางและรหัสวัสดุให้ข้อมูลสเปก สเปกส่งเลขฉบับ รายการวัสดุ ขั้นตอนและจุดตรวจให้ MES ส่งจำนวนต่อกล่อง ขนาด น้ำหนัก และรูปแบบพาเลตให้ WMS จากนั้น MES/WMS ส่งผลใช้จริง เลขกล่องและข้อยกเว้นกลับไปยังประวัติ กำหนดเจ้าของ ฟิลด์ ความถี่ การส่งซ้ำ และผู้รับแจ้งเมื่อผิดพลาดให้ชัด ไม่ควรเปิดให้สองระบบแก้ฉบับเดียวกันอิสระ
ออกแบบกรณีผิดพลาดตั้งแต่ต้น: ไม่พบปลายทาง รหัสวัสดุเลิกใช้ วันที่ส่งเปลี่ยน สเปกตรงกันสองฉบับ สเปกไม่พบ คำสั่งเริ่มด้วยฉบับเก่า หรือการเชื่อมต่อหมดเวลา ระบบควรพักงานพร้อมเหตุผล ไม่ใช้ค่าครั้งก่อนโดยเงียบ ๆ เอกสาร SAP เรื่อง packing instruction แยกคำสั่งบรรจุออกจากข้อมูลที่กำหนดว่าจะใช้คำสั่งใดเมื่อไร ซึ่งเป็นความต่างสำคัญสำหรับ RFP
เตรียมทะเบียนย้ายข้อมูลก่อนพัฒนาหน้าจอ
เริ่มจากคู่ลูกค้า–SKU–ปลายทางที่ยังมีการส่งสินค้า รวบรวม PDF ลูกค้า Excel ใบติดหน้าไลน์ รหัสวัสดุ และตัวอย่างกล่องจริง จดชื่อไฟล์เดิม ฉบับเดิม แหล่งหลักฐาน วันที่ตรวจ ผู้รับผิดชอบ เลขสเปกใหม่ และประเด็นค้าง หา “มีคำสั่งซื้อแต่ไม่มีสเปก” “สเปกใช้วัสดุเลิกผลิต” และ “เงื่อนไขเดียวกันมีสองฉบับอนุมัติ”
ทดลองเลือกสเปกสำหรับทุกแถวของคำสั่งซื้อที่ยังใช้งาน ผลที่ถูกต้องคือหนึ่งฉบับ ไม่พบคือข้อมูลขาด พบมากกว่าหนึ่งคือเงื่อนไขชนกัน แสดงคีย์ที่ชนเพื่อให้เจ้าของข้อมูลแก้ เงื่อนไขเฉพาะญี่ปุ่นอาจมาก่อนเงื่อนไขทุกประเทศ แต่สองฉบับที่มีลำดับเท่ากันห้ามสุ่มเลือก ข้อมูลขนาดกล่องหรือจำนวนกันกระแทกที่ไม่รู้ต้องระบุว่า “ยังไม่ตรวจ” จนมีแบบ ข้อมูลจัดซื้อ หรือการวัดจริงรองรับ
ให้ความสำคัญกับสินค้าที่ส่งมาก เปลี่ยนบ่อย หรือผิดแล้วกระทบมาก สินค้าไม่เคลื่อนไหวอาจยังไม่อนุญาตให้ออกคำสั่งอัตโนมัติจนกว่าจะตรวจข้อมูล สำหรับโรงงานหลายภาษา เก็บรหัสและตัวเลขชุดเดียว แล้วแปลเฉพาะคำสั่งงาน ทำอภิธานศัพท์ของคำว่า กล่องใน กล่องนอก และวัสดุกันกระแทก และอนุมัติข้อความแต่ละภาษาก่อนใช้บนไลน์
หลังย้ายข้อมูลต้องตรวจหนึ่งคำสั่งต่อหนึ่งสเปกทุกครั้งที่มี SKU ใหม่ เพิ่มประเทศปลายทาง เปลี่ยนวัสดุ หรือแก้ฉลาก แสดงให้ผู้อนุมัติเห็นว่าการเปลี่ยนกระทบคำสั่งเปิดอยู่กี่รายการ และทำให้คำสั่งใดไม่มีสเปกใช้ได้
ช่วงตัดเปลี่ยนเข้าสู่ระบบจริงไม่ควรใช้วันที่เดียวแทนการเปลี่ยนฉบับเก่าเป็นฉบับใหม่ทั้งหมด ให้ทำตารางตัดสินแยกสี่เรื่องคือ ใบสั่งลูกค้า งานระหว่างผลิต สต็อกวัสดุบรรจุ และการส่งสินค้า สำหรับแต่ละใบสั่งให้ระบุลูกค้า SKU ปลายทาง วันส่งที่สัญญา วันเริ่มบรรจุที่วางแผน และเลขสเปกกับฉบับที่ต้องใช้ งานที่เริ่มบรรจุด้วยฉบับเก่าจะทำต่อจนจบหรือแกะเพื่อเปลี่ยนฉบับ ต้องระบุให้ชัด แยกกล่องเก่าและใหม่ตามล็อตและที่จัดเก็บ พร้อมบันทึกเงื่อนไขที่อนุญาตให้ใช้แทนกัน ก่อนส่งให้ตรวจว่าฉบับที่ล็อกกับคำสั่งตรงกับฉบับของกล่องและฉลากที่ใช้จริง หากลูกค้ากำหนดการตัดเปลี่ยนตามวันที่สินค้าถึง ต้องตกลงเวลาขนส่งและวิธีจัดการกรณียกเว้น ไม่เลือกฉบับจากวันส่งอย่างเดียว
การตรวจผลย้ายข้อมูลไม่จบที่จำนวนรายการเท่ากัน ให้สุ่มใบสั่งตัวแทนของแต่ละลูกค้าและปลายทาง ใบสั่งก่อนและหลังวันมีผล ใบสั่งสุดท้ายที่ใช้วัสดุเก่า และใบสั่งแรกที่ใช้วัสดุใหม่ แล้วเทียบสี่อย่างคือ Excel เดิม เอกสารต้นฉบับลูกค้า หน้าจอระบบใหม่ และวัสดุจริง หากต่างกัน ให้หน่วยงานเจ้าของข้อมูลตัดสินว่าแหล่งใดเป็นหลัก พร้อมบันทึกการแก้ไขและผลตรวจซ้ำ เลือกการส่งในอดีตอีกหลายรายการเพื่อลองย้อนจากประวัติที่ย้ายเข้าระบบไปถึงคำสั่งและการอนุมัติในขณะนั้น วิธีนี้ช่วยพบหลักฐานของฉบับเก่าที่ขาด แม้การนำเข้ารายการใหม่จะดูสำเร็จ
ข้อยกเว้นในช่วงตัดเปลี่ยนไม่ควรถูกฝังในช่องหมายเหตุอิสระ แต่ละข้อควรมีลูกค้า SKU ขอบเขตการส่ง วัสดุเก่าที่อนุญาต เวลาเริ่มและสิ้นสุด สถานะการอนุมัติจากลูกค้า ผู้อนุมัติภายใน และวิธีปฏิบัติหลังหมดอายุ เมื่อหมดอายุให้ตรวจว่ามีคำสั่งค้างหรือไม่ก่อนปิด ทุกครั้งที่ส่งมอบงานระหว่างกะ ให้ทำรายการคำสั่งที่ยังพึ่งข้อยกเว้นและสต็อกที่ยังแก้ไม่เสร็จ ส่งต่อให้หัวหน้ากะถัดไป กำหนดเจ้าของตารางตัดเปลี่ยนหนึ่งคนเพื่อไม่ให้ฝ่ายขาย จัดซื้อ และหน้าไลน์ต่างฝ่ายต่างประกาศว่าการตัดเปลี่ยน “เสร็จแล้ว” ในคนละเวลา
ประเมินค่าใช้จ่ายและผลประโยชน์อย่างไร
แยกค่าใช้จ่ายเป็นศึกษากระบวนการ ทำความสะอาดข้อมูล ออกแบบมาสเตอร์ ขั้นตอนอนุมัติ เครื่องปลายทาง การเชื่อม ERP/MES/WMS ฉลากและเอกสาร การย้ายข้อมูล อบรม FAT/SAT และดูแลหลังเริ่มใช้ แยกค่าสมาชิกซอฟต์แวร์ งานพัฒนาเฉพาะ และฮาร์ดแวร์ เครือข่าย การสำรองข้อมูล และความปลอดภัยอาจทำให้ขอบเขตเปลี่ยนมาก
ตัวเลขต่อไปนี้เป็นสมมติฐานเพื่อแสดงวิธีคิด ไม่ใช่ผลจริงหรือใบเสนอราคาของ TOMAS TECH สมมติโรงงานมีคำสั่งบรรจุปีละ 12,000 รายการ เวลาค้นสเปกลดจาก 3 เหลือ 1 นาที จะประหยัด 12,000 × 2 = 24,000 นาที หรือ 400 ชั่วโมง ถ้าตีมูลค่าชั่วโมงละ 400 บาท จะได้มูลค่าเวลาเบื้องต้น 160,000 บาทต่อปี แต่ต้องหักเวลาแก้ข้อมูล อบรม ใช้อุปกรณ์และจัดการข้อยกเว้นก่อนหาผลสุทธิ ถ้าจะคิดผลจากการลดการบรรจุผิด ให้เก็บจำนวนเหตุการณ์และนิยามก่อนเริ่มโครงการ แล้วเปรียบเทียบด้วยเกณฑ์เดิมหลังใช้งาน
ระยะเวลาโครงการไม่ได้ขึ้นกับจำนวน SKU อย่างเดียว การรอลูกค้าอนุมัติ คุณภาพข้อมูล ข้อจำกัด API และการติดตั้งที่หลายโรงงานมีผลต่อแผน PoC อาจเลือกสองลูกค้า สองกลุ่มสินค้า สองประเทศปลายทาง และหนึ่งเหตุการณ์เปลี่ยนฉบับ เป้าหมายคือพิสูจน์กฎการตัดสินและวิธีทำงานจริง ไม่ใช่ย้ายทุก SKU ทันที
สิ่งที่ควรระบุใน RFP
คำว่า “จัดการสเปกบรรจุภัณฑ์ได้” ยังไม่พอ ควรขอให้ผู้ขายแสดงข้อมูลนำเข้า ผลลัพธ์ และการทำงานเมื่อผิดพลาด
| หัวข้อ | ตัวอย่างเกณฑ์รับงาน |
|---|---|
| การเลือกสเปก | เลือกได้หนึ่งฉบับที่อนุมัติตามลูกค้า SKU ปลายทางและวันที่; ไม่พบหรือพบหลายฉบับต้องพักงาน |
| ฉบับแก้ไข | ห้ามเขียนทับฉบับอนุมัติ; เก็บความต่าง เหตุผล ผู้อนุมัติ และวันมีผล |
| BOM บรรจุ | เก็บกล่อง กันกระแทก ฉลาก พาเลต แบบมีระดับและจำนวน |
| คำสั่งบนไลน์ | สแกนคำสั่งแล้วล็อกฉบับ ตรวจวัสดุและบันทึกข้อยกเว้น |
| การเชื่อมต่อ | ระบุเจ้าของฟิลด์ ความถี่ การส่งซ้ำ และการแจ้งผิดพลาดของ ERP/MES/WMS |
| ตรวจย้อนหลัง | ย้อนดูสเปก คำสั่ง วัสดุ และการอนุมัติ ณ วันส่งในอดีต |
| สิทธิ์ | แยกผู้ร่าง ผู้อนุมัติ ผู้เปิดใช้ และผู้อนุมัติข้อยกเว้น |
ข้อกำหนดที่ไม่ใช่ฟังก์ชันควรครอบคลุมภาษาที่ใช้ ความเร็วบนอุปกรณ์และเครือข่ายจริง วิธีทำงานเมื่อเน็ตล่ม ระยะเก็บ log สำรองข้อมูล กู้คืน และความปลอดภัย ขอให้ผู้ขายแยกสิ่งที่ตั้งค่าได้จากสิ่งที่ต้องพัฒนาเพิ่ม
ทดสอบ FAT และ SAT ด้วยสถานการณ์จริง
FAT ทดสอบการตั้งค่า กฎตัดสิน การเชื่อม และข้อยกเว้นด้วยข้อมูลจำลองก่อนติดตั้ง SAT ใช้อุปกรณ์ เครื่องพิมพ์ เครือข่าย คนทำงาน และวัสดุจริงที่โรงงาน ขอบเขตตามสัญญาอาจต่างกัน จึงต้องตกลงเกณฑ์ผ่านก่อนเริ่ม
กรณีทดสอบควรมี SKU เดียวแต่คนละลูกค้า ลูกค้าเดียวแต่คนละประเทศ วันก่อนและหลังเริ่มใช้ งานระหว่างผลิต สเปกรออนุมัติ สเปกซ้อนกัน ไม่พบสเปก วัสดุทดแทน สแกนไม่ได้ เครื่องพิมพ์เสีย เน็ตล่ม คำสั่งซื้อเปลี่ยน และ WMS ส่งข้อมูลล้มเหลว เขียนเลขสเปก ฉบับและรายการวัสดุที่คาดหวังก่อนทดสอบ เพราะหน้าจอที่ดูสมเหตุสมผลแต่ผิดอาจอันตรายกว่าข้อความแจ้งข้อผิดพลาด
ใน SAT ให้สังเกตว่าพนักงานอ่านหน้าจอในสภาพแสงจริงและสแกนได้ขณะใส่ถุงมือหรือไม่ การแจ้งเปลี่ยนฉบับทำให้ถอนกระดาษเก่าจริงหรือไม่ และสามารถไล่จากสินค้าออกไปถึงฉบับที่อนุมัติและวัสดุที่ใช้ได้หรือไม่ บันทึกผ่าน ผ่านแบบมีเงื่อนไข หรือไม่ผ่าน พร้อมผู้แก้และกำหนดเวลา
ขอบเขตของข้อมูลหลักสเปกบรรจุ
ข้อมูลหลักกำหนดว่าควรบรรจุอย่างไร ส่วนการตรวจภาพกล่องที่เสร็จแล้วเป็นด่านปลายทาง อ่านเรื่องการตรวจสอบบรรจุภัณฑ์ขาออกด้วย AIได้ สเปกที่อนุมัติควรส่งเป้าหมายให้ระบบตรวจภาพ แต่วัสดุกันกระแทกที่มองไม่เห็นอาจต้องใช้การสแกนหรือชั่งน้ำหนักด้วย
การจัดการรุ่นไฟล์ฉลากก็ต่างจากการตัดสินว่าฉลากรุ่นใดใช้กับ SKU ลูกค้า ปลายทางและวันที่ใด เชื่อมระบบควบคุมรุ่นฉลากในโรงงานกับมาสเตอร์สเปก ส่วนกล่องหมุนเวียนต้องจัดการเจ้าของ การคืน การทำความสะอาด และรอบการใช้เพิ่ม อ่านเรื่องระบบจัดการกล่องหมุนเวียนเพื่อแยกขอบเขตให้ชัด
ลำดับการนำไปใช้
เริ่มจากสำรวจเอกสารปัจจุบันและกำหนดเจ้าของข้อมูล ต่อมาสร้างโมเดลจากลูกค้า SKU และปลายทางจำนวนน้อยด้วยข้อมูลจริง ทดสอบการเปลี่ยนฉบับและวันมีผล แล้วเชื่อม ERP/MES/WMS ทีละทิศทางพร้อมวิธีรับมือข้อผิดพลาด หลังจากนั้นขยายสินค้า ถอนเอกสารที่ควบคุมไม่ได้ อบรมและตรวจสอบเป็นประจำ
หลังเริ่มใช้ ควรติดตามจำนวนคำสั่งที่หยุดเพราะไม่มีสเปก จำนวนสเปกซ้อน การใช้ฉบับยกเลิก ข้อยกเว้น และเวลาจากอนุมัติการเปลี่ยนถึงการแสดงบนไลน์ ใช้ตัวเลขเพื่อหาปัญหาข้อมูลและขั้นตอน ไม่ใช่ประเมินพนักงานเพียงอย่างเดียว
คำถามที่พบบ่อย: ใช้ ERP อย่างเดียวพอหรือไม่
พอได้หาก ERP เลือกฉบับอนุมัติจากเงื่อนไขครบ จัดรายการวัสดุเป็นระดับ มีการอนุมัติ ส่งคำสั่งหน้าไลน์ และย้อนประวัติได้ หากต้องใช้ระบบเสริม ให้กำหนดว่าระบบใดออกเลขสเปกและควบคุมสถานะอนุมัติ อย่าให้สองระบบแก้ฉบับเดียวกันโดยอิสระ
คำถามที่พบบ่อย: ค่าใช้จ่ายในการนำระบบมาใช้เท่าไร
ไม่มีราคากลางที่ใช้ได้กับทุกโรงงาน ปัจจัยคือเงื่อนไขตามลูกค้าและประเทศ การเชื่อมระบบเดิม อุปกรณ์ คุณภาพข้อมูล และขอบเขตทดสอบ กำหนดกลุ่มสินค้าตัวอย่าง จำนวนข้อมูลที่จะย้าย ขั้นอนุมัติ ฟิลด์เชื่อม และ FAT/SAT ก่อนเปรียบเทียบราคา รวมค่าใช้จ่ายรักษาคุณภาพข้อมูลด้วย
คำถามที่พบบ่อย: นำ PDF ของลูกค้าเข้าระบบโดยตรงได้ไหม
เก็บ PDF ต้นฉบับเป็นหลักฐานได้ แต่ต้องแยกลูกค้า SKU ปลายทาง จำนวนต่อกล่อง วัสดุ ฉบับ และวันมีผลลงฟิลด์ที่ควบคุมได้ ข้อความกำกวมในหมายเหตุหรือแบบต้องให้ผู้รับผิดชอบตรวจ ก่อนอนุมัติควรเทียบกับบรรจุภัณฑ์จริง แม้ใช้ระบบดึงข้อมูลอัตโนมัติก็ตาม
คำถามที่พบบ่อย: ถ้าวัสดุเก่ายังเหลือในวันเปลี่ยนฉบับควรทำอย่างไร
ตรวจอนุญาตจากลูกค้า งานระหว่างผลิต ล็อตคงคลัง และวัสดุทดแทนที่ยอมรับได้ บันทึกมาตรการช่วงเปลี่ยนผ่านที่มีวันหมดอายุและเก็บฉบับที่ใช้จริงกับแต่ละการส่ง อย่าถือว่าต้องใช้ให้หมดหรือทิ้งทั้งหมดโดยอัตโนมัติ
คำถามที่พบบ่อย: หลายโรงงานควรใช้เลขฉบับสเปกร่วมกันหรือไม่
หากโครงสร้างบรรจุภัณฑ์ที่ลูกค้าอนุมัติเหมือนกัน สามารถใช้รหัสและฉบับระดับลูกค้าร่วมกัน แล้วแยกขั้นตอนปฏิบัติและการตั้งค่าอุปกรณ์ของแต่ละโรงงานไว้ชั้นล่าง แต่ถ้าวัสดุที่จัดหาได้หรือเงื่อนไขพาเลตต่างกัน ห้ามใช้สเปกกลางอย่างเดียวเพื่อปล่อยคำสั่งหน้าไลน์ เก็บทั้งฉบับระดับลูกค้าและฉบับวิธีปฏิบัติของโรงงานในประวัติการส่ง กำหนดว่าการเปลี่ยนจากโรงงานหนึ่งจะมีผลต่ออีกโรงงานโดยอัตโนมัติหรือจำเป็นต้องตรวจใหม่ แม้ส่วนกลางอนุมัติฉบับใหม่แล้ว การเริ่มใช้ที่โรงงานไทยอาจต้องรอ SAT หรือการตรวจชิ้นงานแรก ข้อยกเว้นเฉพาะโรงงานต้องมีเหตุผล ผู้รับผิดชอบ วันหมดอายุ และไลน์ที่เกี่ยวข้อง ไม่ปล่อยทิ้งไว้โดยไม่ทบทวน
สรุป
หัวใจของการนำระบบมาใช้คือทำให้หนึ่งคำสั่งเลือกข้อกำหนดที่อนุมัติแล้วได้หนึ่งฉบับ จัดกล่อง กันกระแทก ฉลาก และจำนวนเป็น BOM บรรจุภัณฑ์ เชื่อมการอนุมัติ คำสั่งหน้าไลน์ และผลทำจริง แล้วกำหนดเจ้าของข้อมูลใน ERP/MES/WMS เขียนกรณีไม่พบ สเปกซ้อน การตัดเปลี่ยนฉบับ และระบบเชื่อมล้มเหลวไว้ใน RFP และ FAT/SAT
หากโรงงานของคุณกำลังรวบรวม PDF ลูกค้า Excel และคำสั่งหน้าไลน์ให้เป็นข้อมูลหลักเดียวกัน สามารถปรึกษาเรื่องโครงสร้างสเปก ขั้นตอนเปลี่ยนฉบับ และขอบเขตการเชื่อมต่อกับ TOMAS TECH ได้ตั้งแต่ระยะวางแผน เพียงมี SKU ตัวอย่างและเหตุการณ์เปลี่ยนสเปกหนึ่งกรณีก็เริ่มหารืออย่างเป็นรูปธรรมได้
แหล่งอ้างอิง
- SAP: Packaging Specification
- SAP: Packaging Specification Determination
- SAP: Engineering Change Number
- GS1: Global Data Model Attribute Implementation Guide
- GS1: Pack/case quantity
- GS1: Dimensional or gross weight change
- SAP: Preparing Packing Instructions for Packing in Embedded EWM
*ตรวจแหล่งอ้างอิงวันที่ 18 ตุลาคม 2026 โปรดตรวจข้อตกลงลูกค้าและข้อบังคับที่ใช้กับผลิตภัณฑ์แต่ละรายการ*


