


การนำ Manufacturing Operations Management (MOM) มาใช้ไม่ควรเริ่มจากการนับฟังก์ชันในแคตตาล็อก แต่ควรเริ่มจากการกำหนด “ช่องว่างการปฏิบัติจริง” ระหว่างแผนที่อยู่ใน ERP กับสิ่งที่เครื่องจักร พนักงาน และวัสดุกำลังทำอยู่จริง บทความนี้อธิบายความต่างระหว่าง MOM กับ MES เส้นแบ่งความรับผิดชอบในการเชื่อมต่อ ERP–MES และ PoC 90 วันที่ออกแบบตามข้อจำกัดจริงของโรงงานในประเทศไทย
สรุปคำตอบ: ออกแบบการตัดสินใจหน้างานก่อนเลือกระบบ MOM
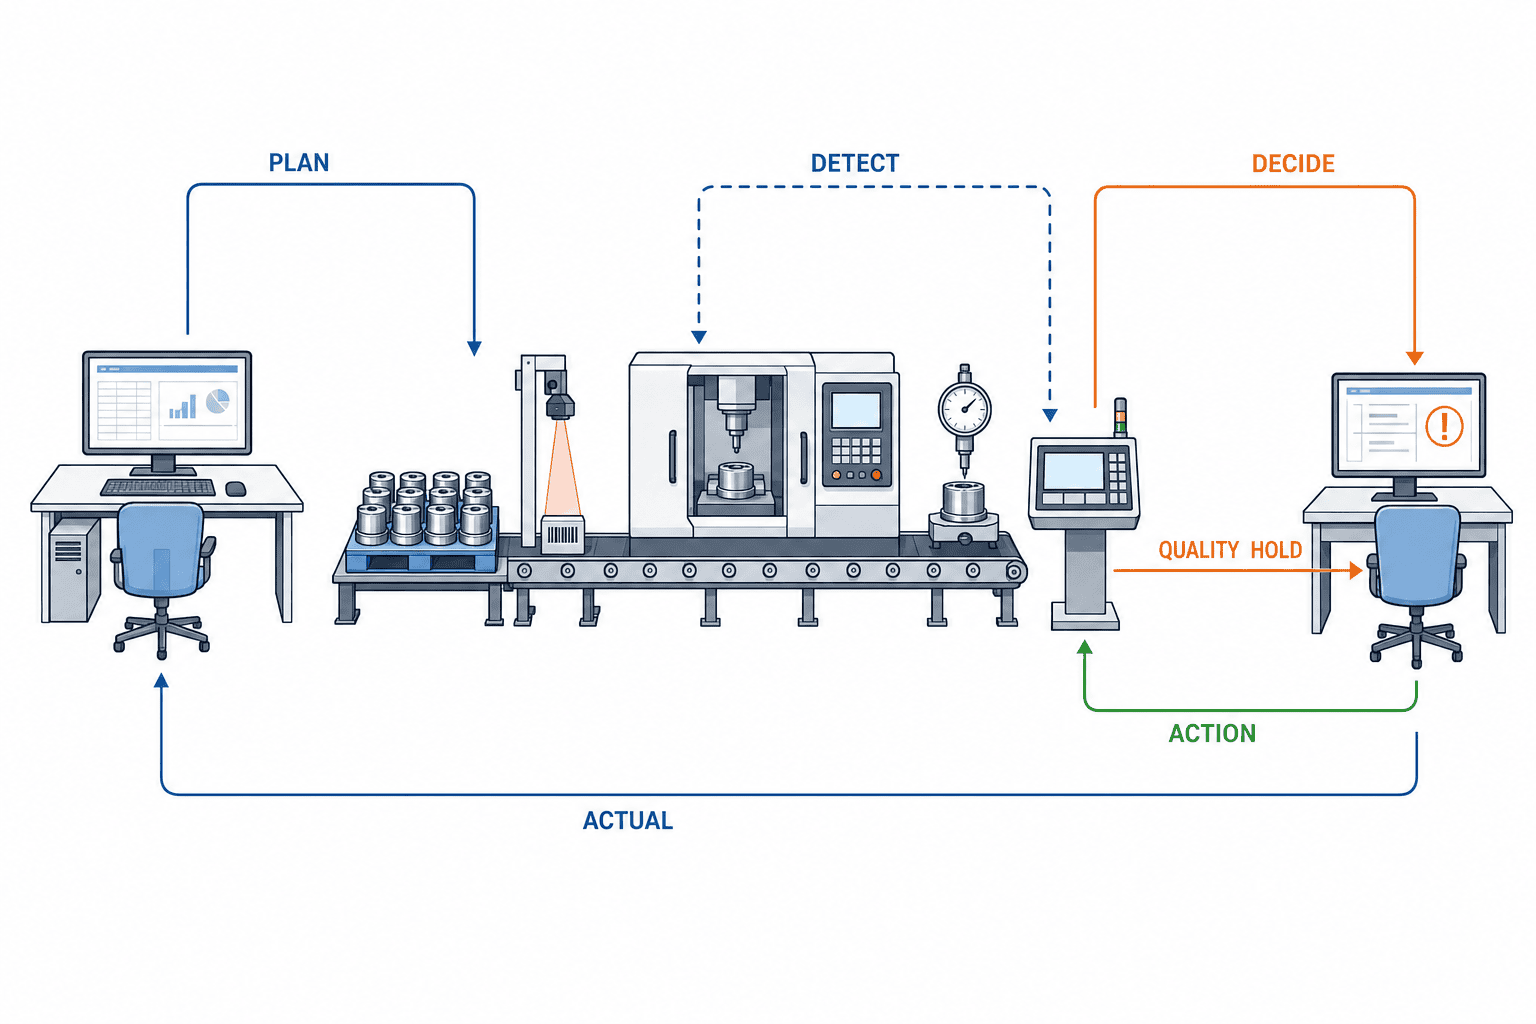
เป้าหมายไม่ใช่การรวมทุกข้อมูลไว้บนแดชบอร์ดเดียว แต่คือวงจรที่ควบคุมได้ ได้แก่ ตรวจพบความเปลี่ยนแปลง เติมบริบทการผลิต แจ้งผู้รับผิดชอบ ตัดสินใจ ลงมือทำ สะท้อนสถานะกลับสู่ระบบที่เกี่ยวข้อง และตรวจสอบว่าข้อมูลยังตรงกัน ลำดับที่เหมาะสมคือ:
- ระบุช่องว่างการปฏิบัติจริงที่เกิดซ้ำเป็นสถานการณ์งาน
- วาดความรับผิดชอบของ ERP, MOM/MES, SCADA, PLC และคน
- กำหนดสัญญาข้อมูลสำหรับคำสั่ง ผลจริง ข้อยกเว้น การแก้ไข และการส่งซ้ำ
- จำกัดขอบเขตแรกเป็นหนึ่งไลน์ หนึ่งกลุ่มผลิตภัณฑ์ และกะตัวแทน
- ใช้ PoC 90 วันทดสอบทั้งงานปกติ ข้อยกเว้น การขาดการเชื่อมต่อ และการกู้คืน
วิธีนี้ทำให้โรงงานเปรียบเทียบได้ด้วยหลักฐานชุดเดียวว่า ควรติดตั้งแพลตฟอร์ม MOM ใหม่ ขยาย MES เดิม หรือปรับเฉพาะการเชื่อมต่อ ERP
ข่าวเดือนกันยายน 2026 บอกอะไรเรื่องช่องว่างการปฏิบัติจริง
วันที่ 14 กันยายน 2026 MachineMetrics เปิดตัว MaximaOS ในฐานะแพลตฟอร์ม MOM โดยบริษัทอธิบายว่ารวมการเชื่อมต่อเครื่องจักร การดำเนินการผลิต การวิเคราะห์ และเวิร์กโฟลว์เฉพาะโรงงาน พร้อมเชื่อมสัญญาณเครื่องจักร ข้อมูลจากพนักงาน และใบสั่งงานจาก ERP ข้อมูลนี้เป็นคำกล่าวของผู้จำหน่าย ไม่ใช่หลักฐานอิสระด้านประสิทธิภาพหรือผลตอบแทน สิ่งที่ผู้ซื้อควรอ่านจากข่าวนี้คือทิศทางจาก “รายงานสิ่งที่เกิดเมื่อวาน” ไปสู่ “เห็นความคลาดเคลื่อนและสนับสนุนการตัดสินใจภายในกะ”
วันที่ 15 กันยายน Siemens ประกาศโครงการ Meet at the Machine ระยะแรก ซึ่งเชื่อมการเขียนโปรแกรม การจำลอง และการตรวจสอบก่อนส่งมอบเครื่อง ส่วนประกาศของ Metso วันที่ 10 กันยายนยกตัวอย่างการเชื่อมแผน ข้อมูลภาคสนาม และแบบจำลองการจำลอง กรณี Metso เป็นงานเหมือง จึงไม่ควรนำผลไปอ้างกับโรงงานทั่วไปโดยตรง แต่แนวคิดร่วมคือการเชื่อมแผน การตรวจสอบ การปฏิบัติ และข้อเสนอแนะให้เป็นวงจรเดียว
คำถามจัดซื้อที่สำคัญจึงไม่ใช่ “มี AI หรือไม่” แต่คือข้อมูลต้นทางใดถูกแปลงเป็นสถานะงานด้วยกฎใด ใครต้องตัดสินใจ โรงงานยอมให้ล่าช้าได้เท่าใด อะไรถูกเขียนกลับ และพิสูจน์การกระทบยอดอย่างไร
MOM คืออะไร: ขอบเขตงาน Level 3 ไม่ใช่ชื่อซอฟต์แวร์ชิ้นเดียว
ตามกรอบ ISA-95, Level 4 ครอบคลุมการวางแผนธุรกิจและโลจิสติกส์ ซึ่งโดยทั่วไปมี ERP ส่วน Level 3 คือ Manufacturing Operations Management ที่ประสานงานด้านการผลิต คุณภาพ การบำรุงรักษา และการเคลื่อนย้ายสินค้าคงคลัง ขณะที่ Level 0–2 เป็นกระบวนการจริง เซ็นเซอร์ แอคชูเอเตอร์ PLC และ DCS
บทสรุป ISA-95 ของ OPC Foundation อธิบายว่าโดเมน MOM อาจประกอบด้วย MES สำหรับการผลิต LIMS สำหรับคุณภาพในห้องปฏิบัติการ WMS สำหรับสินค้าคงคลัง และ EAM/CMMS สำหรับการบำรุงรักษา MOM จึงไม่ใช่เพียง “MES ที่ใหญ่กว่า” แต่เป็นขอบเขตการดำเนินงานและกรอบการบูรณาการ โดยมี MES เป็นระบบหลักระบบหนึ่งสำหรับการปฏิบัติการผลิต
ISA-95 Part 3 กล่าวถึงแบบจำลองกิจกรรม MOM, Part 4 กล่าวถึงออบเจ็กต์และแอตทริบิวต์ที่ใช้ในการบูรณาการ และ Part 5 กล่าวถึงธุรกรรมระหว่างธุรกิจกับการผลิต ส่วนเอกสารตัวอย่าง Part 8 อธิบายโปรไฟล์การแลกเปลี่ยนข้อมูลระหว่าง Level 4–Level 3 หรือภายใน Level 3 มาตรฐานช่วยให้ตกลงคำศัพท์และขอบเขต แต่การซื้อผลิตภัณฑ์ที่กล่าวว่าอิงมาตรฐานไม่ได้รับประกันการทำงานร่วมกันโดยอัตโนมัติ
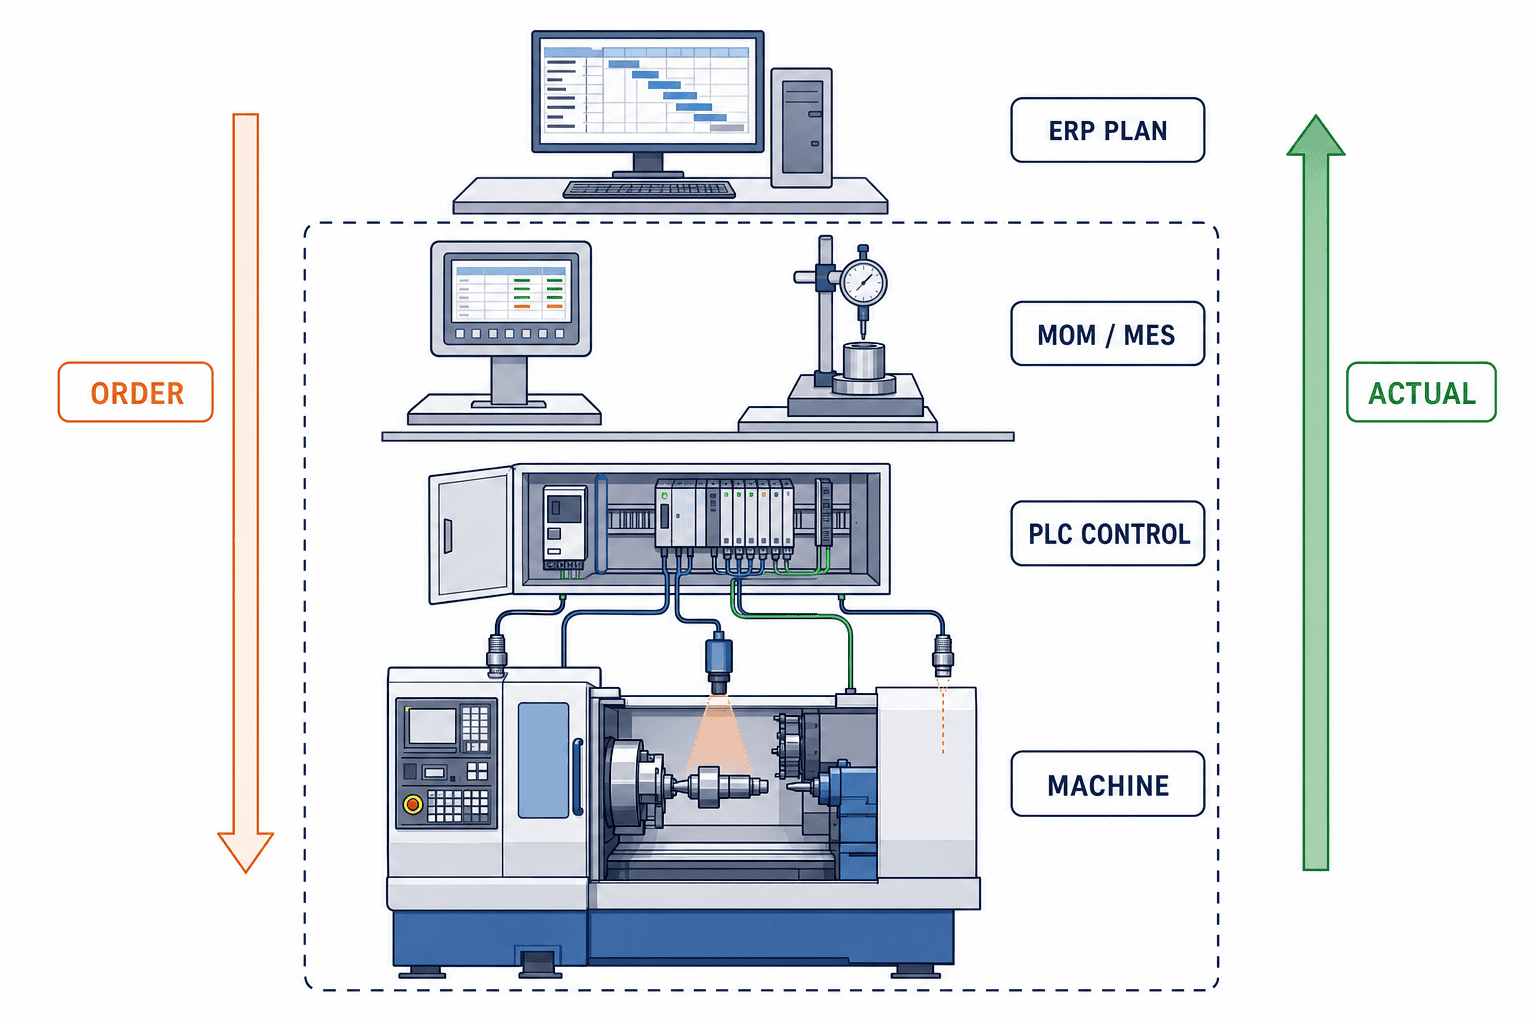
ความต่างระหว่าง MOM กับ MES: เปรียบเทียบที่ความรับผิดชอบ
| ประเด็น | ERP | MES | มุมมอง MOM |
|---|---|---|---|
| หน้าที่หลัก | คำสั่งซื้อ จัดซื้อ สินค้าคงคลัง ต้นทุน บัญชี | ปล่อยงาน เก็บผลผลิตและคุณภาพ รักษาประวัติย้อนกลับ | ประสานการตัดสินใจด้านผลิต คุณภาพ บำรุงรักษา และการเคลื่อนย้ายสต็อก |
| ความละเอียดเวลา | วัน สัปดาห์ เดือน ใบสั่ง | กะ ขั้นตอน ล็อต รายชิ้น | วงจรจากเหตุการณ์สู่การตัดสินใจและแก้ไข |
| ข้อมูลหลัก | คำสั่งเชิงพาณิชย์ รหัสสินค้า สต็อกการเงิน ต้นทุน | สถานะขั้นตอน ผลจริง ประวัติการผลิต | การเปลี่ยนสถานะข้ามระบบและกฎแก้ไข |
| ข้อยกเว้น | เปลี่ยน/ยกเลิกใบสั่ง สต็อกต่าง | หยุดเครื่อง ของเสีย พักสินค้า งานแก้ | ตรวจพบ ระบุเจ้าของ แจ้งเตือน เลือกทางแก้ และสะท้อนกลับ ERP |
ผลิตภัณฑ์ที่ใช้ชื่อ MES มีขอบเขตต่างกันมาก จึงควรให้ผู้ขายสาธิตสถานการณ์ของโรงงานว่าใครทำอะไร บนหน้าจอใด ใช้ข้อเท็จจริงต้นทางใด และอัปเดตระเบียนใด หากต้องการวางเส้นแบ่งด้านต้นทุนและ ERP ก่อน โปรดดู การนำระบบ MES มาใช้ 2026 — ค่าใช้จ่ายและเส้นแบ่งหน้าที่กับ ERP
กำหนดช่องว่างการปฏิบัติจริงเป็นวงจรที่ปิดได้
ช่องว่างไม่ได้มีเพียงแผนจำนวนเทียบผลผลิต อาจเป็นใบสั่งที่ ERP ออกแล้วแต่วัสดุยังอยู่คลัง เครื่องพร้อมแต่ชิ้นงานก่อนหน้าถูกพักคุณภาพ การตั้งเครื่องยาวกว่าคาดจนกระทบงานถัดไปแต่แผนรู้วันรุ่งขึ้น หรือจำนวนดี เสีย พัก และแก้ถูกสรุปเป็นยอดเสร็จเดียว
สำหรับแต่ละกรณี ให้กำหนดเจ็ดขั้น: ตรวจพบ เติมบริบท แจ้งเตือน ตัดสินใจ ลงมือ สะท้อนกลับ และตรวจสอบ เช่น เครื่องหยุดถูกพบจาก PLC เชื่อมกับงานที่กำลังทำ จำแนกอัตโนมัติเท่าที่กฎชัด ถามพนักงานเฉพาะเมื่อจำเป็น แจ้งหัวหน้าก่อนผลกระทบลุกลาม เลือกเปลี่ยนเครื่องหรือคิว แล้วกระทบยอดเพื่อป้องกันการบันทึกซ้ำ
การเชื่อม ERP–MES เริ่มจากสัญญาข้อมูล ไม่ใช่ API
API, message queue, CSV หรือฐานข้อมูลเป็นเพียงวิธีขนส่ง ต้องตกลงความหมายก่อน
| รายการ | สิ่งที่ต้องกำหนด | ตัวอย่างความล้มเหลว |
|---|---|---|
| คีย์ไม่ซ้ำ | คีย์ใบสั่ง ขั้นตอน ล็อต และเหตุการณ์ | การส่งซ้ำกลายเป็นผลผลิตใหม่ |
| ความหมายจำนวน | ส่วนเพิ่ม/สะสม; ดี/เสีย/พัก/ทิ้ง | ค่าสะสมถูกบวกซ้ำ |
| สถานะ | ออก เริ่ม หยุดชั่วคราว เสร็จ ยกเลิก เปิดใหม่ | ใบสั่งยกเลิกยังเริ่มได้ |
| เวลา | เขตเวลา เวลาเกิด เวลารับ เวลาแก้ไข | เหตุการณ์ในบัฟเฟอร์กลับมาผิดลำดับ |
| เวอร์ชัน | BOM, routing, recipe และข้อกำหนดตรวจ | พิสูจน์คำสั่งที่ใช้จริงไม่ได้ |
| การแก้ไข | ย้อนรายการ เหตุผล ผู้ขอ ผู้อนุมัติ audit trail | การเขียนทับลบเหตุผลเดิม |
| ผิดปกติ | timeout, retry, quarantine, replay และเจ้าของ | ส่งสำเร็จทางเทคนิคแต่ธุรกิจไม่รับ |
เกณฑ์รับมอบไม่ใช่เพียง API ตอบสำเร็จ แต่ ERP และ MOM/MES ต้องอธิบายใบสั่ง จำนวน และสถานะเดียวกันได้หลังการส่งซ้ำและการแก้ไข
หกความจริงของโรงงานในไทย
- ERP สำนักงานใหญ่กับการทำงานในไทยละเอียดไม่เท่ากัน — ใบสั่งเดียวอาจแยกเป็นหลายกะ งานจ้างภายนอก งานแก้ และเครื่องทดแทน ต้องแยกข้อมูลหลักด้านการเงินออกจากการแตกงานเพื่อปฏิบัติ
- เครื่องเก่า เครื่องใหม่ และงานคนอยู่ร่วมกัน — เปรียบเทียบ PLC, SCADA เดิม, gateway อ่านอย่างเดียว, เซ็นเซอร์ภายนอก, สแกน และการกรอกที่ควบคุม พร้อมบันทึกความแม่นยำ ความหน่วง ความเสี่ยงหยุด และเจ้าของการดูแล
- หน้างานภาษาไทยทำงานร่วมกับการบริหารอังกฤษ/ญี่ปุ่น — ตรวจคำหยุดเครื่อง ของเสีย ข้อยกเว้น และอนุมัติกับผู้ใช้ไทย แยกข้อความแสดงผลออกจากรหัสกลาง
- เน็ตล่มแต่ผลิตอาจต้องเดินต่อ — ระบุ cache, งานที่อนุญาตแบบออฟไลน์, บัฟเฟอร์, ลำดับ replay และการป้องกันซ้ำ
- การปิดเดือนกับการแก้ปัญหาในกะใช้จังหวะต่างกัน — MOM ช่วยตัดสินใจเร็ว แต่ ERP ยังคงเป็นข้อมูลหลักที่ตกลงกันสำหรับสต็อก WIP และบัญชี ต้องกระทบยอดทุกวัน
- ทีมท้องถิ่นต้องแยกสาเหตุได้ — ต้องรู้ว่าเหตุอยู่ที่ cloud, network, gateway, PLC, ERP หรือ master data และรู้หลักฐานที่ต้องส่งต่อ
สร้างทะเบียนช่องว่างก่อนออก RFP
บันทึกสถานะแผน ข้อเท็จจริงหน้างาน แหล่งตรวจพบแรก ผลกระทบ ผู้ตัดสินใจ ทางเลือก การสะท้อนกลับระบบ และหลักฐาน เริ่มจากเหตุซ้ำ เช่น เครื่องหยุด คุณภาพพัก วัสดุขาด ตั้งเครื่องล่าช้า คนไม่พอ และ master data ไม่ตรง จัดลำดับด้วยความถี่ ผลต่อส่งมอบ/คุณภาพ เวลาที่เสียในการตัดสินใจ และความพร้อมของข้อมูล เป้าหมายตัวเลขต้องมาจาก baseline ของไลน์และได้รับอนุมัติ ไม่ใช้เกณฑ์สากลที่ไม่มีบริบท
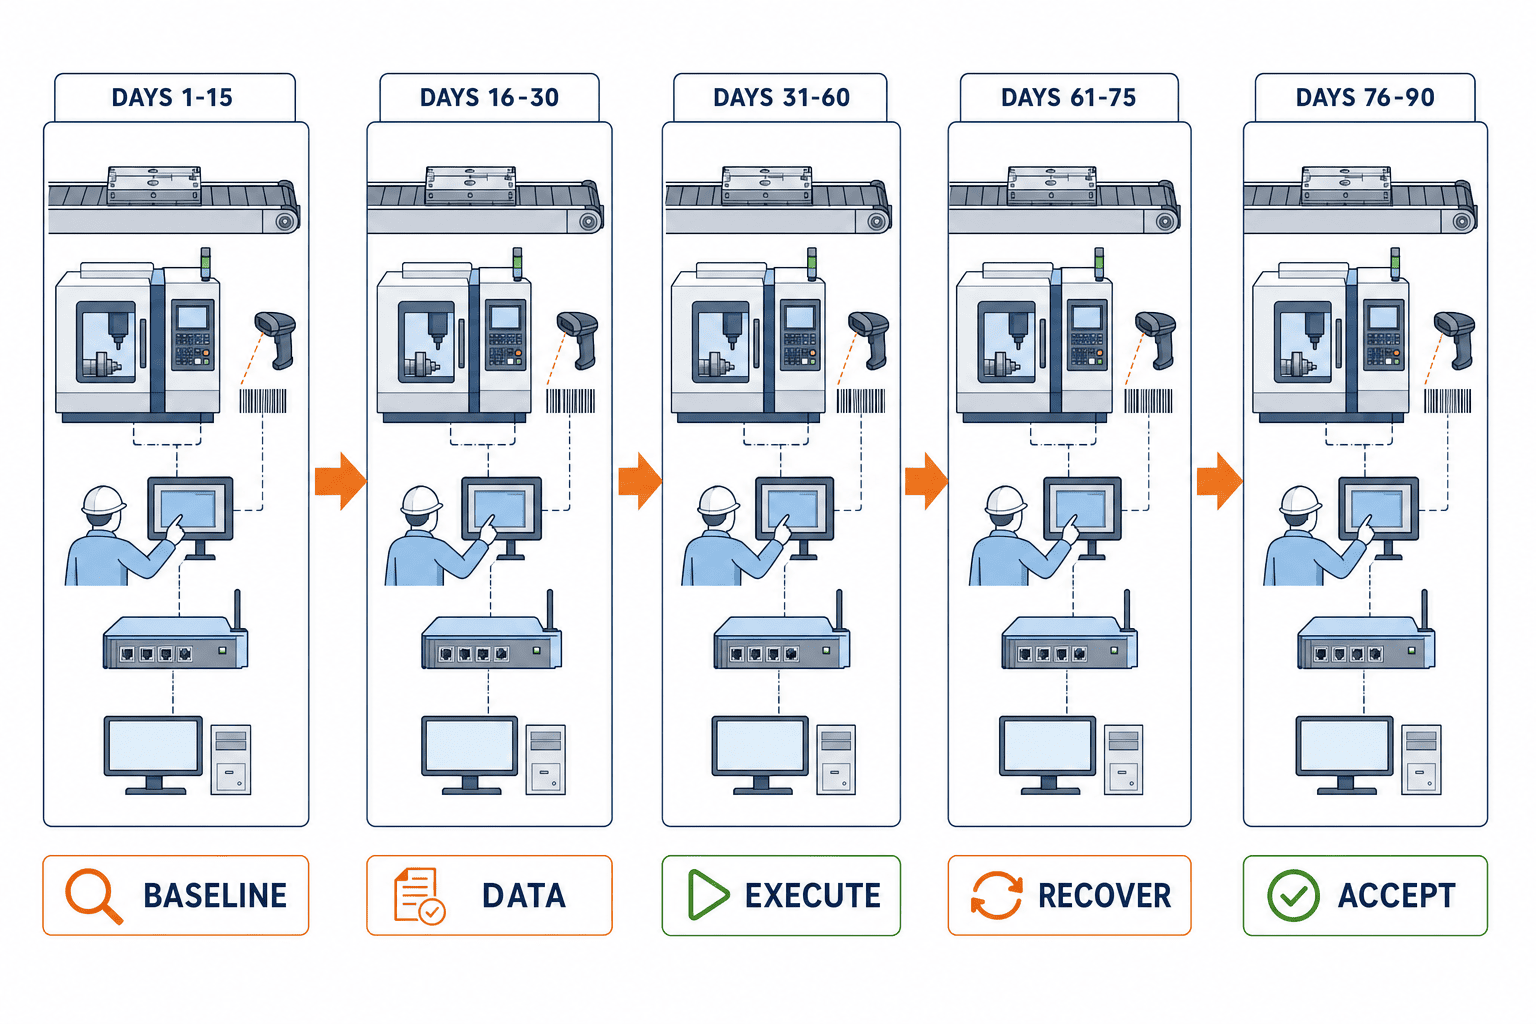
PoC ระบบ MOM 90 วัน
วันที่ 1–15: ขอบเขตและ baseline
กำหนดไลน์ กลุ่มสินค้า กะ และชนิดใบสั่ง เลือกสถานการณ์จากทะเบียน วัดเส้นทางปัจจุบันตั้งแต่เหตุการณ์จนถึงการตัดสินใจและการสะท้อนกลับ วาดความรับผิดชอบของ ERP, MOM/MES, scheduler, WMS, QMS/LIMS, CMMS และ SCADA/PLC
วันที่ 16–30: สัญญาข้อมูลและข้อมูลทดสอบ
ตกลงคีย์และสถานะของใบสั่ง วัสดุ เครื่อง บุคลากร ผลผลิต คุณภาพ การหยุด และงานซ่อม สร้างข้อมูลปกติพร้อมข้อมูลซ้ำ ขาด ลำดับกลับ รหัสไม่รู้จัก ยกเลิก ข้ามวัน และ replay หลังออฟไลน์
วันที่ 31–60: วงจรการปฏิบัติจริงหนึ่งไลน์
เชื่อมการรับใบสั่ง เริ่มงาน ตรวจวัสดุ เก็บข้อมูลเครื่อง จำแนกหยุด ตัดสินคุณภาพ ปิดงาน และส่ง ERP ให้หัวหน้ากะใช้จริง ตรวจการกรอกซ้ำ ศัพท์ไทย ตำแหน่ง terminal การใช้ขณะสวมถุงมือ และการฟื้นจากสแกนผิด
วันที่ 61–75: ข้อยกเว้นและการกู้คืน
ทดสอบแบบควบคุมเรื่องการขาดการเชื่อมต่อ edge หยุด ส่งซ้ำ ERP timeout ยกเลิกใบสั่ง วัสดุไม่รู้จัก แก้ผลคุณภาพ และ restore จาก backup ระบุสิ่งที่ทำต่อได้ สิ่งที่ต้องหยุด และกระทบยอดหลังฟื้น
วันที่ 76–90: UAT และ Go/No-Go
ผู้ใช้ไทยทำสถานการณ์ในทะเบียน จัดปัญหาคงค้างเป็นความปลอดภัย/กฎหมาย/คุณภาพลูกค้า การหยุดผลิต ความถูกต้องข้อมูล ภาระงาน และการใช้งาน ระบุเจ้าของและวันทดสอบซ้ำ แล้วตัดสิน Go, Go แบบมีเงื่อนไข, PoC ซ้ำ หรือ No-Go ด้วยหลักฐานชุดเดียว
หากยังไม่กำหนดระบบวางแผนโดยละเอียด ให้ใช้ การเปรียบเทียบ Production Scheduler 2026 กำหนดเส้นแบ่งของการวางแผนก่อน แล้วจึงเพิ่มข้อกำหนดการปฏิบัติและ feedback ของ MOM
การทดสอบรับมอบต้องทำให้ความล้มเหลวมองเห็นได้
| การทดสอบ | การกระทำ | ผลที่คาด | หลักฐาน |
|---|---|---|---|
| เหตุการณ์ซ้ำ | ส่งคีย์เดิมอีกครั้ง | รับครั้งเดียวและบันทึกซ้ำ | inbound log, ระเบียนงาน, ตารางกระทบยอด |
| ลำดับกลับ | ส่งเสร็จก่อนเริ่ม | quarantine ไม่ปิดงานเงียบ ๆ | queue, alert, replay history |
| ขาดการเชื่อมต่อ | ตัดจุดเชื่อมที่ตกลง | ทำต่อเฉพาะงานที่อนุญาตและเก็บ event | หน้าจอ, จำนวนบัฟเฟอร์, ตรวจหลังฟื้น |
| ยกเลิก | ยกเลิกใบสั่งที่ยังไม่เริ่ม | terminal เริ่มไม่ได้ | ประวัติสถานะ, หน้าจอ, message ID |
| แก้ไข | เปลี่ยนของเสียเป็นพัก | เก็บก่อน/หลัง เหตุผล และอนุมัติ | audit, ERP, สถานะสต็อก |
| สิทธิ์ | operator ลองทำงานอนุมัติ | ปฏิเสธและบันทึก | role, หน้าจอปฏิเสธ, log |
| Restore | กู้ตามคู่มือ | กลับสู่จุดสอดคล้องและรู้รายการค้าง | restore log, จำนวน, ยืนยันงาน |
เวลา ความคลาดเคลื่อน และเป้าหมายกู้คืนต้องมาจากความต้องการผลิต ความปลอดภัย และคุณภาพของโรงงาน บทความนี้ไม่สร้างตัวเลขผ่านมาตรฐานสากล เก็บข้อมูลทดสอบ เวอร์ชัน ผู้ทดสอบ เวลา ตำแหน่ง log ความต่าง และผลทดสอบซ้ำเป็นชุดเดียว
สิ่งที่ต้องใส่ใน RFP ของ MOM
- สถานการณ์ปกติ/ข้อยกเว้นและแผนที่ความรับผิดชอบ
- ทะเบียนเครื่อง PLC protocol และช่วงหยุดที่อนุญาต
- mapping รหัสสินค้า ขั้นตอน เครื่อง เหตุหยุด และ defect
- data contract ERP–MOM/MES รายการ interface และวิธี retry/correction
- พจนานุกรมไทย อังกฤษ ญี่ปุ่น และขั้นตอนอนุมัติหน้าจอ
- คู่มือ offline, degraded mode, recovery และ daily reconciliation
- FAT, SAT, UAT และที่เก็บหลักฐาน
- ความรับผิดชอบ monitoring, alert, backup, restore, account และ remote support
- เงื่อนไขเจ้าของและ exit ของ configuration, custom code, data และ export
เมื่อผู้ขายบอกว่า “เป็นมาตรฐาน” ให้ยืนยันเวอร์ชัน ไลเซนส์เพิ่ม งานตั้งค่า ข้อมูลที่ลูกค้าต้องเตรียม และความต่าง cloud/on-premises
เชื่อมแผนกับ MOM ด้วยกฎตัดสินใจที่ชัดเจน
แผนใช้สมมติฐานด้านกำลังการผลิต วัสดุ วันส่ง การตั้งเครื่อง และงานนอก ส่วน MOM เก็บการเริ่ม เสร็จ หยุด cycle defect คน และล็อตวัสดุ ไม่ควรส่งทุกเหตุการณ์กลับไปวางแผน แต่กำหนดว่าความเปลี่ยนแปลงใดต้องขอแผนใหม่หรือการตัดสินใจจากคน เกณฑ์ต้องเฉพาะกับสินค้า ไลน์ กะ และข้อจำกัดปลายทาง หากต้องเปรียบเทียบแผนทางเลือก โปรดดู การจำลองแผนการผลิต 2026
ตัวเลขที่ไม่ควรแต่งในกรณีลงทุน
ขนาดตลาด ROI เฉลี่ย ค่าใช้จ่ายมาตรฐาน และระยะคืนทุนสากลเปลี่ยนตามประเทศ ขอบเขต การเชื่อมเครื่องเดิม การปรับแต่ง และการสนับสนุน จึงไม่ควรผสมตัวเลขคนละฐานให้ดูแม่นยำ ให้ใช้ baseline ภายในเดียวกัน เช่น เวลาตรวจความต่าง เวลาจากเปลี่ยนใบสั่งถึงหน้างาน event ค้าง การกรอกซ้ำ การแก้ไข และเวลาหยุดที่ยังไม่จำแนก หากคิดเป็นเงินให้แยกสมมติฐานแรงงาน โอกาสกำลังผลิต คุณภาพ และส่งมอบเพื่อป้องกันนับซ้ำ
TCO ต้องรวม licence, implementation, machine connection, network, terminal, test, master data, monitoring, support นอกเวลา, backup, upgrade, localisation, multi-site และ export เมื่อยุติสัญญา
รูปแบบการดำเนินงานหลัง PoC
หลังขึ้นระบบจริง ควรจัดทำเส้นแบ่งความรับผิดชอบอย่างเป็นลายลักษณ์อักษร เช่น L1 คือทีมหน้างาน, L2 คือ IT/OT ของโรงงานในไทย และ L3 คือผู้บูรณาการระบบหรือผู้จำหน่ายผลิตภัณฑ์ สำหรับ alert แต่ละชนิดต้องระบุว่าใครตรวจเป็นคนแรก ต้องเก็บ log และภาพหน้าจอใด ใครตัดสินใจว่าจะเดินผลิตต่อหรือเข้าสู่ degraded mode และข้อมูลใดต้องส่งต่อเมื่อ escalation การมีเพียงหมายเลข support โดยไม่กำหนดหลักฐานและผู้ตัดสินใจจะทำให้เวลาส่วนใหญ่สูญไปกับการถามซ้ำ
KPI หลังใช้งานต้องมีมากกว่า availability ให้ติดตาม event ที่ยังไม่ส่ง จำนวน replay สัดส่วนการกรอกมือ รหัสที่ไม่รู้จัก master data ไม่ตรง การแก้ไขข้อมูล การกลับไปใช้กระดาษหรือ spreadsheet alert ค้าง ผลการทดสอบ restore และการอบรมที่เสร็จจริง เมื่อขยายหลายโรงงาน ให้ทำ data model หลัก กฎ interface สิทธิ์ audit และ acceptance test เป็นมาตรฐานเดียวกัน ส่วน protocol ของเครื่อง กฎผลิตภัณฑ์ ภาษา กะ และข้อกำหนดลูกค้าให้จัดเป็นความแตกต่างที่มีเจ้าของ เวอร์ชัน และการอนุมัติ ไม่ปล่อยให้แต่ละไซต์ปรับโดยไม่มีการควบคุม
คำถามที่พบบ่อย
การนำระบบ MOM มาใช้เท่ากับเปลี่ยน MES หรือไม่?
ไม่เสมอ MOM คือขอบเขต Level 3 ที่รวมผลิต คุณภาพ บำรุงรักษา และสต็อก โรงงานอาจเก็บ MES เดิมและปรับ interface กับ workflow การตัดสินใจ
MOM กับ MES ต่างกันอย่างไร?
MES เน้นปฏิบัติและบันทึกการผลิต ส่วน MOM คือมุมมองการดำเนินงานและบูรณาการที่กว้างกว่า ขอบเขตผลิตภัณฑ์ไม่เหมือนกัน จึงต้องตัดสินจากสถานการณ์และเจ้าของข้อมูล
ERP–MES ควรเชื่อมสองทางหรือไม่?
เชื่อมสองทางเฉพาะธุรกรรมที่จำเป็น คำสั่งและ master มักลงมา ส่วนผลผลิต การใช้ และคุณภาพขึ้นไป หลีกเลี่ยงให้สองระบบแก้ field เดียวโดยไม่มีเจ้าของ
PoC 90 วันผ่านเมื่อใด?
90 วันเป็นกรอบกำกับของบทความ ไม่ใช่คำรับประกันอุตสาหกรรม ผ่านเมื่อช่องว่างที่เลือกถูกตรวจพบ ตัดสินใจ สะท้อน และกระทบยอดได้ทั้งภาวะปกติและผิดปกติตามเป้าหมายที่อนุมัติจาก baseline
โรงงานที่มีเครื่องเก่านำ MOM มาใช้ได้หรือไม่?
เป็นไปได้ ให้เปรียบเทียบ SCADA เดิม gateway อ่านอย่างเดียว เซ็นเซอร์ภายนอก การสแกน และการกรอกที่ควบคุม แล้วพิสูจน์ความเสี่ยงหยุด ความถูกต้อง และการดูแลใน PoC
มีค่าใช้จ่ายหรือ ROI มาตรฐานของ MOM หรือไม่?
ไม่มีตัวเลขเดียวที่ปลอดภัยต่อการตัดสินใจ เปรียบเทียบ TCO ในขอบเขตเดียวกันกับผลที่พิสูจน์จาก PoC ของโรงงานเอง
สรุป: MOM ออกแบบการตัดสินใจระหว่างแผนกับการทำจริง
MOM ไม่ใช่โครงการเก็บข้อมูลละเอียดกว่า ERP เท่านั้น แต่เชื่อมข้อเท็จจริงด้านผลิต คุณภาพ บำรุงรักษา และสต็อกเข้ากับการตัดสินใจ การลงมือ และ feedback ที่ควบคุมได้เมื่อความจริงต่างจากแผน ให้สร้างทะเบียนช่องว่าง กำหนดความรับผิดชอบ ERP–MOM/MES–control เขียนสัญญาข้อมูล และใช้ PoC 90 วันทดสอบงานปกติ ความล้มเหลว การกู้คืน การกระทบยอด และการทำงานของทีมไทย หลักฐานชุดนี้ใช้เปรียบเทียบ MOM ใหม่ การขยาย MES และการแก้ ERP integration ได้อย่างเป็นธรรม
TOMAS TECH สามารถสนับสนุนตั้งแต่การประเมิน MOM ในโรงงานไทย การวางเส้นแบ่ง ERP–MES ไปจนถึงการออกแบบ PoC 90 วัน หากจุดเริ่มมีเครื่องเก่า งานคน ภาษาไทย หรือข้อจำกัดจาก ERP สำนักงานใหญ่ สามารถ ติดต่อ TOMAS TECH เพื่อเริ่มจากแผนที่ขอบเขตปัจจุบัน
แหล่งอ้างอิง
- MachineMetrics, Introducing MaximaOS, 14 September 2026: https://www.machinemetrics.com/blog/introducing-maximaos-the-manufacturing-operations-management-platform
- ISA, ISA-95 Series: https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- OPC Foundation, ISA-95 Summary: https://reference.opcfoundation.org/specs/OPC-10030/4.2
- Siemens, MOM: https://www.siemens.com/en-gb/technology/manufacturing-operations-management-mom/
- Siemens, Meet at the Machine, 15 September 2026: https://press.siemens.com/global/en/pressrelease/siemens-launches-meet-machine-initiative-next-level-cnc-productivity
- Metso, digital solutions, 10 September 2026: https://www.metso.com/corporate/media/news/2026/9/metso-launches-three-new-digital-solutions-to-help-mining-customers-optimize-production-improve-operational-outcomes-and-enhance-safety/
- ISA-95 Part 8 public preview: https://www.isa.org/getmedia/ca0c1efd-860b-4fe0-bb2d-2b7d2f58c2f9/ISA-95-00-08_2020_Preview.pdf
ตรวจสอบข้อมูลเมื่อ 16 กันยายน 2026 ข่าวจากผู้ขายถูกใช้ในฐานะคำกล่าวของผู้ขาย ไม่ใช่การรับประกันประสิทธิภาพหรือผลตอบแทน


