


คลังสินค้าอาจมีชิ้นส่วนเพียงพอ แต่ไลน์ผลิตยังหยุดเพราะชั้นวาง ณ จุดใช้งานว่างเปล่า คำขอทางโทรศัพท์อาจไม่มีผู้รับผิดชอบ กล่องที่มาถึงอาจเป็นคนละรหัสหรือคนละ revision และงานด่วนอาจแทรกเส้นทางส่งปกติจนทุกคนต้องแก้ปัญหาเฉพาะหน้า ระบบสั่งเติมชิ้นส่วนข้างไลน์ผลิตจึงควรเชื่อมสัญญาณการใช้ชิ้นส่วนเข้ากับการหยิบ การขนส่ง และการยืนยันรับที่ชั้นวางที่ถูกต้อง ข้อมูลในระบบต้องตรงกับการเคลื่อนย้ายของจริง
บทความนี้สำหรับทีมโรงงานในไทยที่กำลังวางแผนโครงการ โดยอธิบายตั้งแต่การกำหนดชั้นวาง วิธี two-bin และ min/max การแบ่งหน้าที่ของ ERP/MES การจัดการข้อยกเว้น การประเมินต้นทุน RFP และการทดสอบ FAT/SAT เป้าหมายไม่ใช่แค่ให้มีหน้าจอแจ้งเตือน แต่ต้องรู้ว่าชิ้นส่วนที่ต้องการอยู่ที่ไหนและใครต้องทำอะไรต่อ
กำหนดขอบเขตงานเติมชิ้นส่วนข้างไลน์ให้ชัด
กระบวนการเริ่มเมื่อชั้นวางหรือกล่อง ณ จุดใช้งานถึงเงื่อนไขที่ต้องเติม และจบเมื่อชิ้นส่วนที่ใช้ได้จริง มีรหัส รุ่น จำนวน และล็อตตามข้อกำหนด ถูกวางในตำแหน่งที่ระบุพร้อมผู้รับยืนยัน การกดสร้างคำขอไม่ใช่การเสร็จงาน การตัดสต็อกที่คลังก็ไม่ใช่การเสร็จงานหากกล่องยังอยู่บนรถเข็น หากใช้การสลับกล่อง ต้องรวมการนำกล่องเปล่ากลับและการวางกล่องเต็มด้วย
ขอบเขตนี้ต่างจาก การออกแบบระบบคัมบังอิเล็กทรอนิกส์ ซึ่งครอบคลุมสัญญาณเบิกและผลิตในวงกว้าง และต่างจาก การเติมสินค้าที่ช่องหยิบในคลัง ซึ่งย้ายสินค้าจากพื้นที่สำรองมาที่จุดหยิบในคลัง บทความนี้ติดตามการขอจากการใช้ชิ้นส่วนที่ไลน์ จนถึงการส่งจากคลังมายังชั้นวางข้างไลน์ ซอฟต์แวร์เดียวอาจรองรับทั้งสามงานได้ แต่รหัสธุรกรรม ผู้รับผิดชอบ และหลักฐานว่างานเสร็จต้องแยกกัน
ประวัติระบบการผลิตของ Toyota อธิบายแนวคิดที่กระบวนการปลายน้ำดึงของที่ต้องใช้จากต้นน้ำ และการนำคัมบังมาใช้กับวิธีซูเปอร์มาร์เก็ต หลักคิดนี้ช่วยให้เริ่มจากการไหลของของจริงก่อนออกแบบหน้าจอ ไม่ได้หมายความว่าค่า stock หรือรูปแบบซอฟต์แวร์เดียวจะเหมาะกับทุกโรงงาน
สำรวจหน้างานและเทียบชั้นวางจริงกับข้อมูลหลัก
เดินตามเส้นทางของชิ้นส่วนจากคลังถึงจุดใช้ บันทึกไลน์ สถานี ชั้นวาง รหัสชิ้นส่วน revision หน่วยนับ ขนาดกล่อง และเส้นทางส่ง รหัสชิ้นส่วนเดียวกันอาจใช้ที่ชั้นซ้ายและชั้นขวาคนละจุด รหัสตำแหน่งใน ERP อาจไม่ตรงป้ายที่พนักงานเห็น ต้องจับคู่ข้อมูลกับป้ายจริงและกำหนดผู้แก้ไขเมื่อย้ายไลน์หรือเปลี่ยนผัง
สำรวจช่วงเปลี่ยนรุ่น ทดลองผลิต เปลี่ยนอะไหล่ทดแทน กักกันคุณภาพ หลังวันหยุด และส่งต่อกะด้วย หากกล่องรุ่นเก่ายังอยู่บนชั้น การหยุดเติมอย่างเดียวไม่พอ ต้องมีคำสั่งนำออกหรือกักกัน หากกล่องมาถึงแต่ชั้นเต็มและวางไว้ทางเดิน การสแกนส่งของไม่ควรปิดงานอัตโนมัติ ชิ้นส่วนที่ต้องควบคุมล็อตต้องตรวจว่าการวางกล่องใหม่ด้านหน้าไม่ทำให้ลำดับการใช้ผิด
แบบสำรวจควรมีไลน์ สถานี รหัสชั้น รหัสชิ้นส่วนและ revision ที่มีผล หน่วยและจำนวนต่อกล่อง กฎการเปลี่ยนบรรจุภัณฑ์ ล็อตหรือ serial เงื่อนไขขอเติม เวลาที่ต้องใช้ ตำแหน่งต้นทาง รอบรถ ผู้รับ และผู้ตัดสินข้อยกเว้น ระบุแหล่งข้อมูลหลักทีละช่อง เพราะคำว่า “ข้อมูลหลักอยู่ ERP” ไม่ตอบว่าใครแก้รหัสชั้นหรือจำนวนต่อกล่องใน MES
เลือก two-bin, min/max หรือคำขอตามใบสั่งผลิตตามชนิดชิ้นส่วน
ชิ้นส่วนใช้สม่ำเสมอและบรรจุกล่องมาตรฐานอาจใช้ two-bin: เมื่อกล่องหนึ่งว่าง การย้ายกล่องนั้นไปจุดคืนเป็นสัญญาณขอเติม อีกกล่องรองรับการใช้จนของใหม่มาถึง ชิ้นส่วนขนาดใหญ่ ราคาแพง หรือใช้ไม่สม่ำเสมออาจเหมาะกับ min/max หรือคำขอที่ผูกกับใบสั่งผลิต โรงงานไม่จำเป็นต้องใช้วิธีเดียวกับทุกชิ้นส่วน แต่แต่ละรายการต้องมีจุดกระตุ้นและวิธีแก้ไขด้วยมือที่ชัดเจน
ตั้งค่าจากรอบรถ เวลาหยิบ เวลาขนส่ง เวลารับ ความผันผวนของการใช้ และกำลังคนในแต่ละกะ ค่า minimum ต้องรองรับการใช้ระหว่าง lead time ของการเติมและความผันผวนที่โรงงานยอมรับ ค่า maximum ถูกจำกัดด้วยพื้นที่ สภาพการเก็บ เงินทุนจม และความเสี่ยงปะปน บันทึกกฎตาม “ชิ้นส่วน × ชั้นวาง × ช่วงเวลาที่มีผล” พร้อมผู้อนุมัติและประวัติแก้ไข อย่าคัดลอกจำนวน safety stock ของโรงงานอื่นมาเป็นมาตรฐาน
หากใช้ two-bin ต้องกำหนดว่าจะสแกนเมื่อหยิบชิ้นสุดท้ายหรือเมื่อคืนกล่องเปล่า และจะพบการลืมสแกนได้อย่างไร เซ็นเซอร์ระดับก็อาจอ่านผิดเพราะรูปร่างกล่อง ผิวโลหะ หรือการเติมด้วยมือ จึงต้องทดสอบ threshold และอนุญาตให้แก้ไขแบบมีผู้รับผิดชอบ สัญญาณเซ็นเซอร์เป็นข้อมูลประกอบคำขอ ไม่ใช่ยอดสินค้าคงคลังที่ยืนยันแล้ว
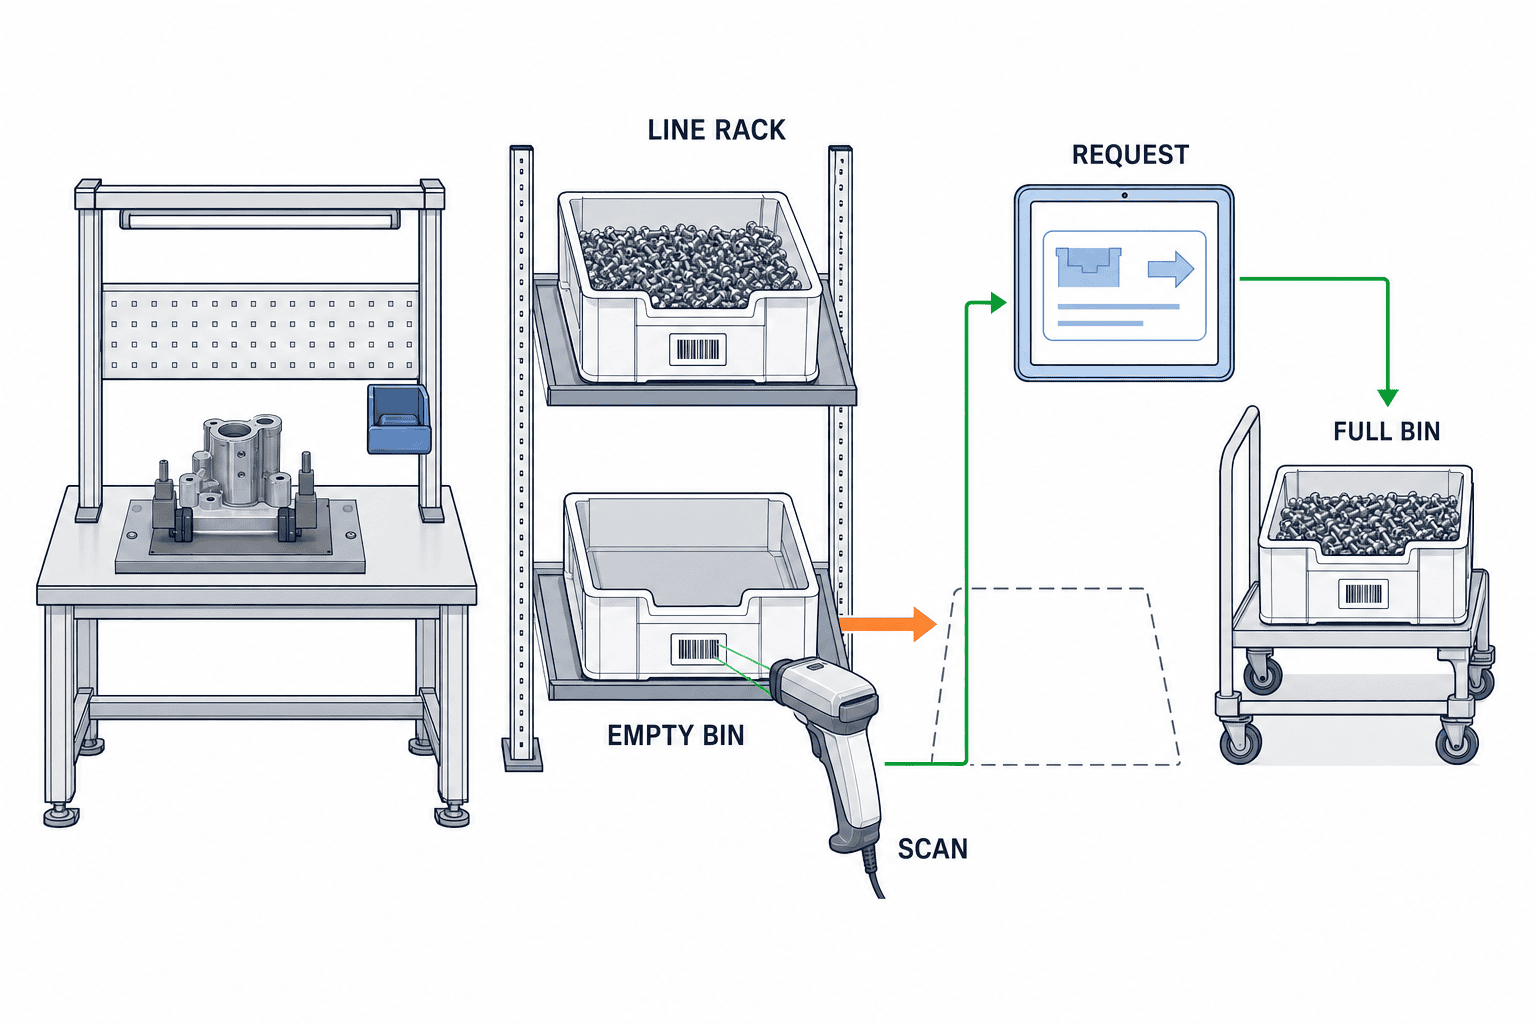
ทำให้คำขอ การหยิบ การขน และการรับเป็นธุรกรรมเดียวที่ติดตามได้
สถานะขั้นต่ำได้แก่ ขอเติม รับงาน กำลังหยิบ หยิบเสร็จ อยู่ระหว่างขนส่ง รับที่ไลน์ ข้อยกเว้น และยกเลิก ทุกการเปลี่ยนสถานะต้องมีเจ้าของ ผู้มีสิทธิ์ดำเนินการ และหลักฐาน เมื่อขอแล้วเปลี่ยนจำนวนได้หรือไม่ เมื่อเริ่มหยิบแล้วต้องออกคำขอส่วนต่างหรือไม่ การคืนหลังรับเป็นการแก้รายการเดิมหรือรายการใหม่ หากไม่ตกลงกัน หน้าจอของแต่ละแผนกอาจแสดง “เสร็จ” ทั้งที่ชั้นวางยังขาดของ
คำขอควรมี request ID ไลน์ สถานี ชั้น รหัสและ revision จำนวน หน่วย เวลาที่ต้องใช้ ระดับความเร่งด่วน เหตุผล แหล่งสัญญาณ เวลาเกิด และผู้ขอ ป้าย “ด่วน/ปกติ” อย่างเดียวไม่ช่วยจัดรอบรถเมื่อหลายงานด่วนพร้อมกัน กำหนดว่าจะคำนวณเวลาที่ต้องใช้จากของคงเหลือและอัตราใช้ หรือหัวหน้ากะกำหนด และหากสองค่าไม่ตรงกันจะตัดสินอย่างไร เก็บเขตเวลาให้ชัดเพื่อทดสอบงานข้ามวัน
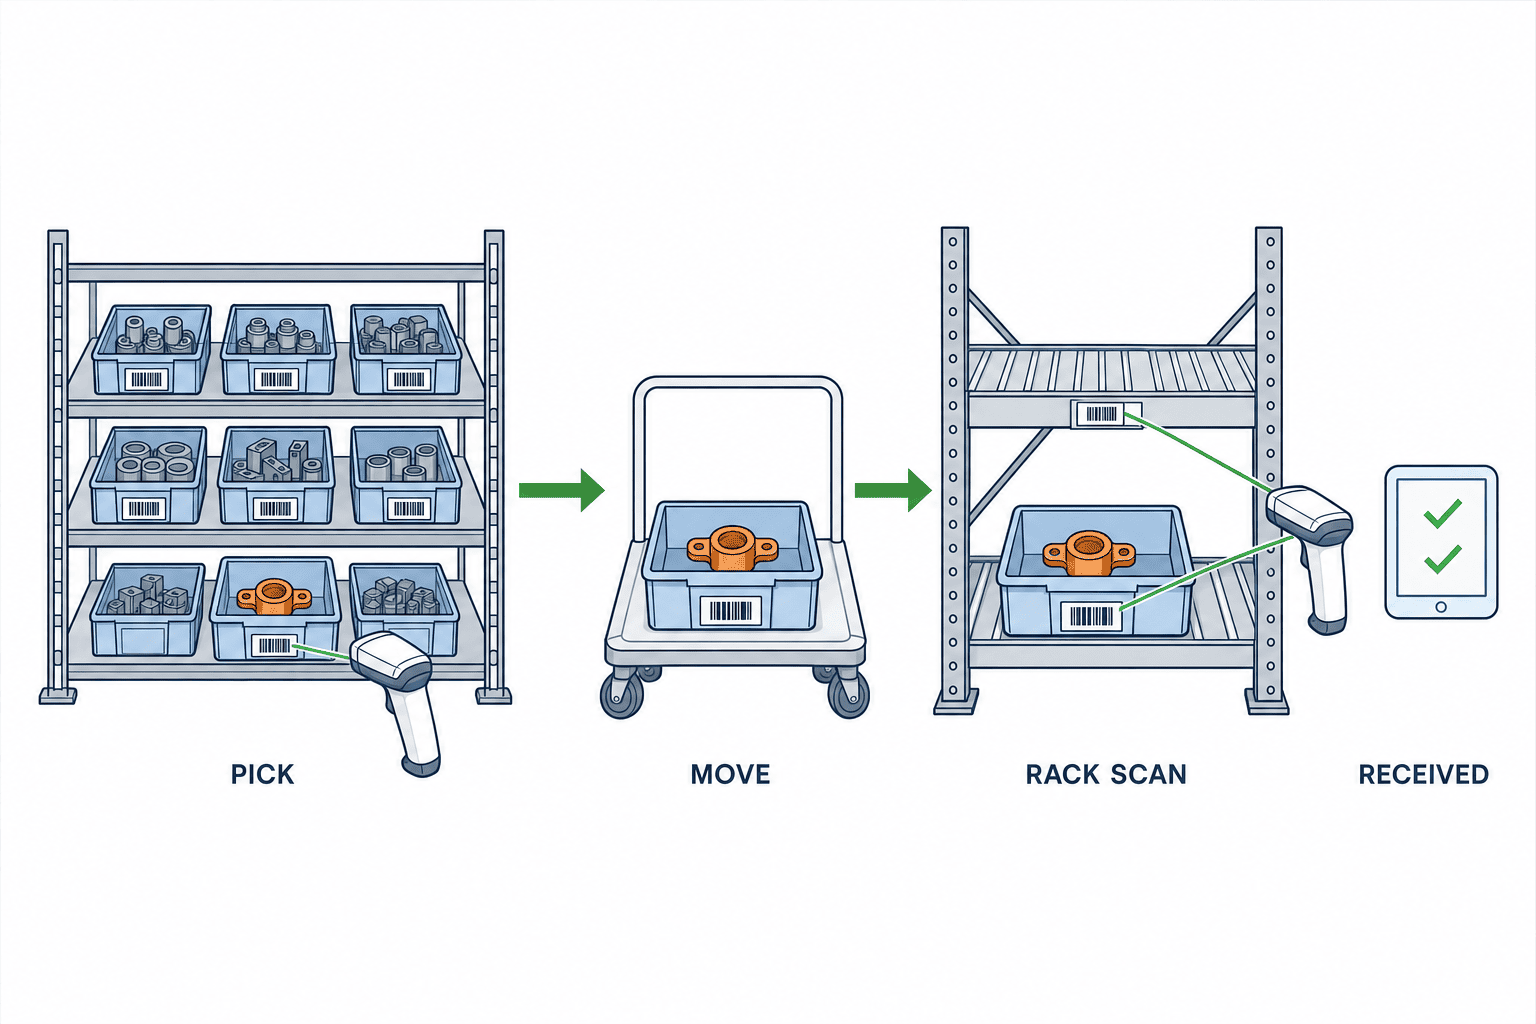
หน้าจอหยิบต้องแสดงตำแหน่งต้นทาง หน่วยบรรจุ container ID จำนวน สิทธิ์ใช้ชิ้นส่วนทดแทน สถานะคุณภาพ และกฎเลือกล็อต ให้สแกนทั้งตำแหน่งและกล่อง ตรวจป้ายกับของจริงก่อนขึ้นรถ บาร์โค้ดช่วยลดการพิมพ์ แต่ไม่แก้การจับคู่รหัสหลักผิด มาตรฐานบาร์โค้ดของ GS1 เป็นกรอบการระบุวัตถุ โรงงานยังต้องเลือกว่ารหัสและข้อมูลประกอบใดจำเป็นต่อสินค้าของตน
คำสั่งขนส่งควรบอกรอบรถหรือยานพาหนะ ตำแหน่งบนรถ เวลาออก และชั้นปลายทาง Siemens อธิบาย Opcenter Intra Plant Logistics ว่าช่วยจัดการการไหลวัสดุระหว่างคลังกับ shop floor รวมถึงการเติมและการขนส่ง ข้อมูลผลิตภัณฑ์บอกว่ามีแนวทางรองรับงานนี้ แต่ไม่ยืนยันว่าการตั้งค่าที่เสนอจะเข้ากับป้าย กะกลางคืน และขั้นตอนรับของโรงงาน ต้องสาธิตด้วยกล่องและรหัสจริงก่อนเลือก
แยก “ผู้ขนวางกล่องใกล้ไลน์” จาก “ผู้ใช้ตรวจและรับกล่อง” ตอนรับให้สแกนป้ายชั้นคู่กับป้ายกล่อง แล้วเทียบรหัส จำนวน และ request ID หากผู้รับไม่อยู่ ต้องกำหนดผู้รับแทนและบันทึกการอนุมัติ หนึ่งคำขออาจส่งหลายกล่อง จึงต้องโยงการเคลื่อนย้ายแต่ละกล่องกับคำขอเดียวโดยไม่ทำจำนวนหาย
ออกแบบชั้นวาง เครื่องอ่าน และป้ายให้ใช้ได้จริง
การเพิ่มที่วางไม่รับประกันว่าจะไม่ขาดชิ้นส่วน กล่องที่ปะปนมากขึ้นอาจทำให้ค้นนานและหยิบผิด กำหนดด้านที่เติม ด้านที่ใช้ ทิศวางกล่อง จุดคืนกล่องเปล่า จุดกักกันรุ่นเก่า และรหัสชั้นที่มองเห็น ทดสอบป้ายในแสง ฝุ่น น้ำมัน ถุงมือ และระยะอ่านจริง หากชื่อที่พนักงานใช้เป็นภาษาไทยแต่ชื่อวิศวกรรมเป็นอังกฤษ ให้รหัสชิ้นส่วนเป็นตัวระบุหลักและแสดงชื่อที่เหมาะกับแต่ละผู้ใช้
กำหนดลำดับสแกนให้ชัด สแกนชั้น→กล่อง→จำนวน กับสแกนคำขอ→กล่อง→ชั้น ตรวจจับความผิดพลาดคนละจุด ลองทำงานมือเดียว ใส่ถุงมือ และในแสงกะกลางคืน หากเครื่องเก็บข้อมูลออฟไลน์ ให้แสดงรายการยังไม่ซิงค์และป้องกันการลงทะเบียนซ้ำเมื่อเครือข่ายกลับมา หากต้องออนไลน์ตลอด ให้มีขั้นตอนกระดาษหรือโทรศัพท์และผู้รับผิดชอบกระทบยอดภายหลัง
ตัดสินว่ากล่องเดียวผสมหลายล็อตได้หรือไม่ หากหลักการคือหนึ่งล็อตต่อกล่อง ต้องมีวิธีหยุดรับหรือแยกกล่องเมื่อพบการผสม GS1 Global Traceability Standard ใช้แนวคิด critical tracking events และ key data elements ซึ่งช่วยถามว่าอะไรเคลื่อนที่ ที่ไหน เมื่อไร ใครถือครอง และเหตุใด บันทึกสแกนดิบเพียงอย่างเดียวไม่ใช่หลักฐานว่าธุรกรรมธุรกิจเสร็จแล้ว
ระบุเจ้าของการแก้เมื่อของขาด ส่งผิด หรือส่งช้า
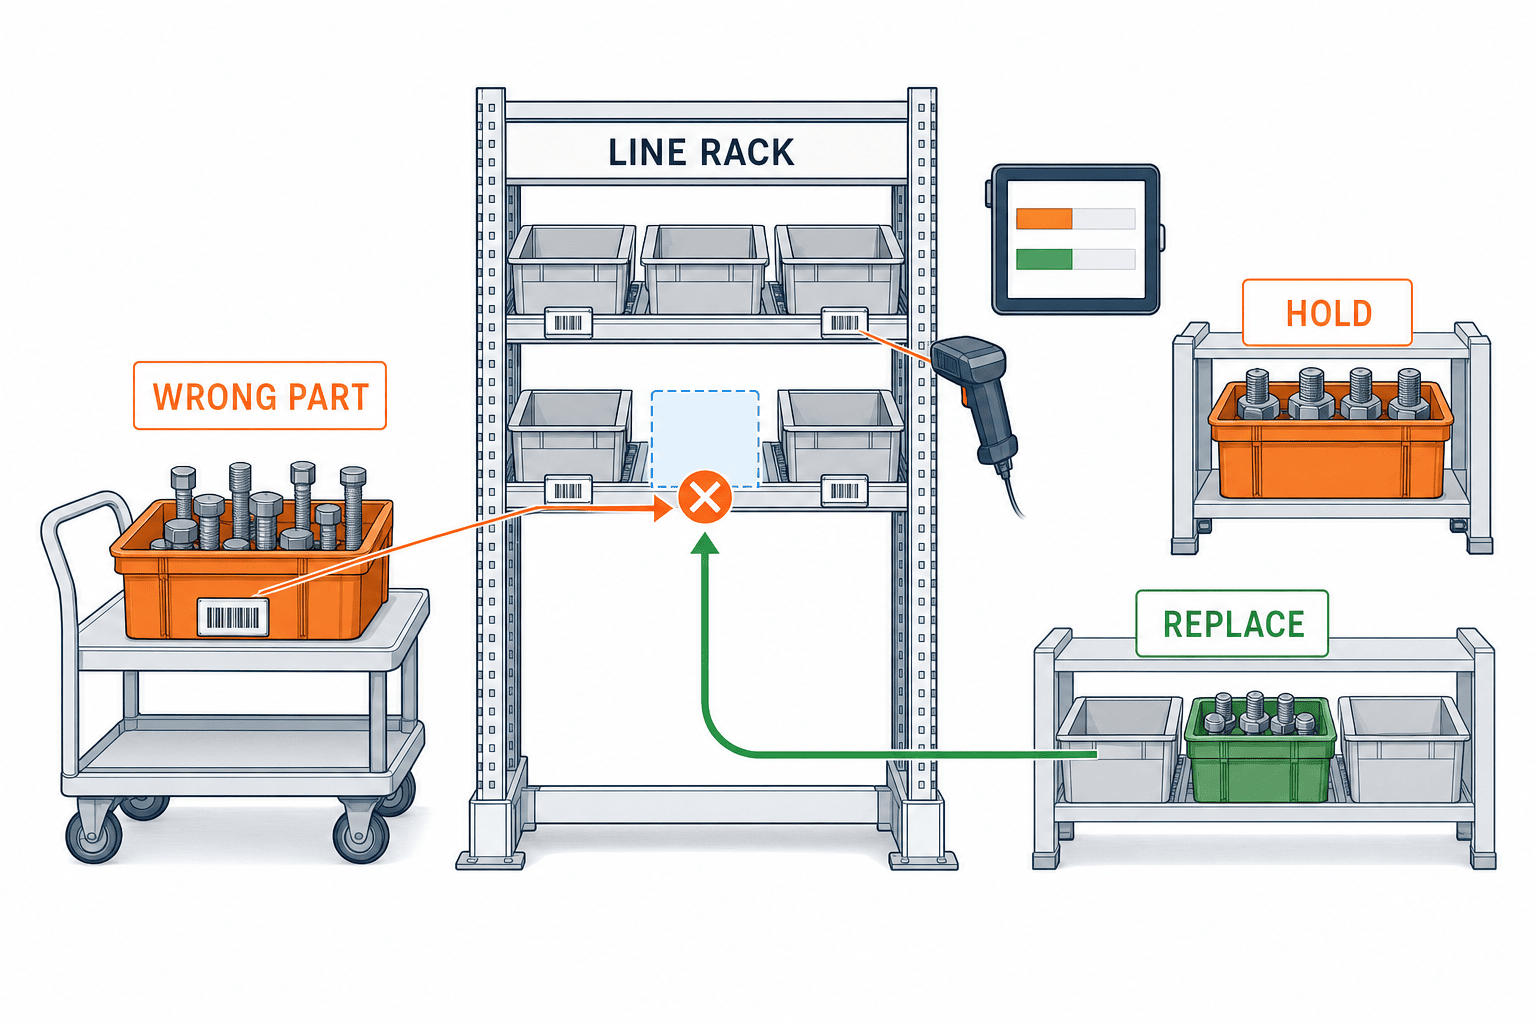
การแจ้งเตือนสีแดงไม่ทำให้ชิ้นส่วนปรากฏขึ้น แยกสาเหตุเป็น คลังไม่มีของ ยอดบัญชีมีแต่ของจริงไม่มี ถูกกักกัน รหัสหรือ revision ผิด หยิบแล้วแต่หาไม่พบระหว่างขนส่ง รถล่าช้า ชั้นเต็ม จำนวนรับต่าง และเครือข่ายล่ม แต่ละแบบต้องมีเจ้าของหลัก ผู้แทน ช่องทางติดต่อ และเงื่อนไขที่อนุญาตให้ผลิตต่อแบบจำกัด
เมื่อคลังไม่มีของ ฝ่ายจัดซื้อหรือวางแผนตรวจวันเข้าและสิทธิ์ใช้ตัวทดแทน หัวหน้าไลน์ตัดสินว่าจะหยุดหรือเปลี่ยนลำดับผลิต พนักงานคลังไม่ควรส่งชิ้นส่วนอื่นโดยไม่มีอนุมัติ หากส่งผิด ให้บันทึกการปฏิเสธ กักกัน คำขอใหม่ การคืนคลัง และการปรับสต็อกแยกกัน การเปลี่ยนสถานะกลับเป็น “เปิด” อย่างเดียวทำให้ไม่รู้ว่ากล่องผิดอยู่ที่ไหน
ประเมินความล่าช้าเทียบเวลาที่ต้องใช้ ปริมาณที่ยังพอใช้ได้ และรอบรถถัดไป งานที่ทันรอบปกติกับงานที่ต้องส่งตรงไม่ควรแสดงเตือนแบบเดียวกัน หลังแก้ไขให้เก็บว่าใครตรวจอะไร คืนสู่สถานะใด และควรป้องกันสาเหตุซ้ำอย่างไร
กำหนดหน้าที่ ERP, MES และระบบคลังตามธุรกรรม
ERP มักดูแลจัดซื้อ วางแผน สต็อกที่มีมูลค่า และรายการบัญชี MES อาจดูแลใบสั่งผลิต สถานะกระบวนการ การใช้วัสดุ และงานข้างไลน์ ระบบคลังอาจดูแลตำแหน่งเก็บและหยิบ แต่การติดตั้งจริงต่างกัน ให้ทำตารางแหล่งข้อมูลหลัก จุดกำเนิด จุดยืนยัน และระบบปลายทางของแต่ละธุรกรรม อย่าตัดสินจากชื่อซอฟต์แวร์เพียงอย่างเดียว
| ธุรกรรม | จุดกำเนิดที่เป็นไปได้ | คำถามตรวจรับ |
|---|---|---|
| ใบสั่งผลิตและชิ้นส่วนที่ต้องใช้ | ERP หรือระบบวางแผน | MES ได้ revision ที่มีผลหรือไม่ |
| คำขอเติมข้างไลน์ | สแกนกล่อง เครื่องปลายทาง เซ็นเซอร์ | สร้าง request ID เดียว ไม่ซ้ำหรือไม่ |
| หยิบจากคลัง | เครื่องปลายทางคลัง | ตรวจจำนวนและล็อตของจริงหรือไม่ |
| ขนส่งในโรงงาน | เครื่องของผู้ขน | ใครถือครองแต่ละกล่อง |
| รับที่ไลน์ | สแกนชั้นและกล่อง | ของจริงตรงคำขอหรือไม่ |
| การใช้วัสดุและสต็อกมูลค่า | จุดที่ MES/ERP ตกลง | ลงรายการครั้งเดียวและกระทบยอดได้หรือไม่ |
แยก request ID จาก container ID และ message ID ของการส่งข้อมูล หนึ่งคำขออาจแบ่งส่งหลายกล่อง การ retry ข้อความไม่ใช่การแก้รายการธุรกิจ หาก ERP รับข้อความแล้วแต่ยังไม่ลงบัญชี หรือ MES รับของแล้วแต่ ERP ไม่เห็น ต้องรู้ว่าใครตรวจและแก้ ดูแนวทางเพิ่มเติมใน การติดตามข้อผิดพลาดและการส่งซ้ำ ERP–MES
สัญญาณกล่องว่างเป็นตัวเริ่มคำขอ ไม่ใช่จุดที่ต้องตัดสต็อกมูลค่าเสมอ การเบิกจากคลัง การรับที่ไลน์ และการใช้ประกอบจริงเป็นเหตุการณ์ต่างกัน เลือกจุดลงบัญชีตามวิธีของโรงงานและกระทบยอดกับ MES ตรวจสถานะกักกันและ revision ที่จุดเชื่อม เพื่อไม่ให้การสแกนสำเร็จปล่อยชิ้นส่วนที่ใช้ไม่ได้
เมื่อระบบขัดข้องต้องยังรู้ว่ากล่องอยู่กับใคร
เครือข่าย เครื่องสแกน ERP interface หรือระบบคลังอาจล่ม ผู้รับผิดชอบธุรกิจต้องตัดสินว่าจะหยุดไลน์หรือใช้วิธีมือแบบจำกัด หากทำต่อ ให้ใช้ใบงานมีเลขลำดับหรือเครื่องสำรองที่จำกัดสิทธิ์ บันทึกคำขอ การหยิบ การส่ง และการรับ คำว่า “คีย์ย้อนหลัง” ไม่พอ เพราะคำขอออนไลน์อาจกลับมาและทำให้ส่งซ้ำ
หลังระบบกลับ ให้เทียบคำขอที่ยืนยันก่อนล่ม คำขอที่รับแต่ยังไม่ยืนยัน ใบงานกระดาษ และกล่องที่ย้ายจริง เก็บเลขใบงานเป็นรหัสอ้างอิงต้นทางเมื่อลงระบบ เครื่องออฟไลน์ควรเก็บ device ID และลำดับ event เพิ่มจากเวลาในเครื่อง หากผลรับที่ไลน์ยังไม่ตอบกลับ ให้ถือว่า “ยังไม่ทราบผล” ไม่ใช่ “ยังไม่ส่ง” ก่อนส่งกล่องซ้ำต้องตรวจของจริง
การเปลี่ยน master ก็ทำให้ผิดพลาดได้ ป้ายชั้นเก่าอาจยังอยู่หลังเปลี่ยนผัง หรือ MES อาจยอมรับชิ้นส่วนทดแทนก่อน ERP ก่อนเผยแพร่กฎใหม่ ให้ตรวจงานค้างและตัดสินว่าจะให้ใช้กฎเดิมหรือยกเลิกแล้วออกใหม่ เก็บเหตุผลและอนุมัติไว้เพื่อย้อนเหตุการณ์ได้
ประเมินต้นทุนและผลจากค่าฐานของโรงงาน
แยกค่า license หรือพัฒนาออกจากค่าปรับชั้น ป้าย เครื่องอ่าน แท็บเล็ต เครือข่าย จุดชาร์จ การย้ายข้อมูล การทำ master การเชื่อม ERP/MES/คลัง การฝึกอบรม FAT/SAT การสนับสนุนกะกลางคืน และบำรุงรักษา เครื่องเดิมก็ต้องตรวจระยะอ่าน ความทนทาน และเครื่องสำรอง อย่าใช้ราคาหรือระยะคืนทุนทั่วไปโดยไม่มีขอบเขตและค่าฐานจริง
วัดเวลาหยุดรอชิ้นส่วน จำนวนเที่ยวด่วน การโทรตาม งานส่งผิดชิ้นหรือผิดชั้น สต็อกข้างไลน์ เวลาหยิบและขน ความต่างตอนรับ และอายุข้อยกเว้น หากปริมาณผลิตหรือ mix เปลี่ยน ให้ดูตัวชี้วัดต่อชิ้นส่วนหรือต่อคำขอควบคู่ยอดรวม ประหยัดเวลาฝ่ายโลจิสติกส์ไม่ใช่ผลสุทธิหากผู้ใช้ไลน์ต้องคีย์ข้อมูลเพิ่มมาก
เก็บเวลาเกิดคำขอ รับงาน เริ่มและจบหยิบ ออกเดินทาง ถึงชั้น และรับเสร็จ จึงแยกได้ว่าช้าจากคลัง การจัดรอบรถ หรือการรับที่ไลน์ ช่วงแรกจำนวนคำขออาจเพิ่มเพราะคำขอทางโทรศัพท์เดิมถูกบันทึก อย่าตีความว่าแย่ลงโดยไม่ดูอัตราการบันทึกและการส่งทันเวลา
เขียน RFP ให้ติดตามคำขอจริงหนึ่งรายการ
แนบขอบเขตไลน์ ชั้น ชิ้นส่วน เส้นทาง ภาษา ระบบเดิม สภาพเครือข่าย ตัวอย่างป้าย และข้อกำหนดล็อตหรือ serial เปลี่ยนข้อกำหนด “มีหน้าจอเติมของ” เป็นเรื่องเล่าของคำขอหนึ่งรายการตั้งแต่ trigger ถึงรับของ โดยระบุรหัสและจุดส่งมอบความรับผิดชอบ ขอให้ผู้เสนอราคาแยกฟังก์ชันมาตรฐาน การตั้งค่า งานพิเศษ และขั้นตอนใช้แรงงานคน
ให้ทุกผู้เสนอใช้ข้อมูลทดสอบชุดเดียวกัน: two-bin ปกติ min/max การยกเลิกใบสั่งหลังขอเติม การส่งแยกหลายกล่อง ชิ้นส่วนผิด ถูกกักกัน คลังขาดของ ผู้รับแทนกะกลางคืน และซิงค์หลังเน็ตล่ม ประเมินว่าคนรับงานต่อเข้าใจการกระทำถัดไปหรือไม่ ไม่ใช่ดูเฉพาะความเร็วสาธิต ใช้รหัสและป้ายจริงเพราะกฎล็อตและ revision ต่างกันมาก
ข้อกำหนดเชื่อมข้อมูลควรระบุ master ของชิ้นส่วน ชั้น กล่อง ล็อต และใบสั่ง ลำดับอัปเดต การขาดข้อมูล การตอบรับ retry กันซ้ำ การแก้ไข ยกเลิก audit และระยะเก็บ เปรียบเทียบ cloud กับ on-premise จากการตอบสนองและวิธีทำงานต่อเมื่อระบบขัดข้องภายใต้เครือข่ายจริง ระบุความสามารถของ configuration ที่เสนอในเงื่อนไขรับงาน ไม่อ้างเพียง roadmap ในอนาคต
ตรวจรับ FAT/SAT ทั้งของจริงและข้อมูล
ใน FAT ให้กำหนดผลคาดหวังก่อนทดสอบทั้งปกติและผิดพลาด สแกนกล่องเปล่าซ้ำแล้วได้คำขอเดียวหรือไม่ ยกเลิกใบสั่งหลังหยิบแล้วจัดการกล่องบนรถอย่างไร ล็อตถูกกักกันหลังหยิบแล้วหยุดส่งได้ไหม หากตอบรับสูญหายและ retry จะตัดสต็อกซ้ำหรือไม่ เก็บภาพหน้าจอ event log สต็อก และคำสั่งที่พนักงานเห็น
ใน SAT ใช้ชั้น ป้าย เครื่อง รอบรถปกติ รอบด่วน และกะกลางคืนจริง ลองวางผิดชั้น ชั้นเต็ม กล่อง revision เก่าในช่วงเปลี่ยนรุ่น และสแกนออฟไลน์ก่อนซิงค์ กำหนดเวลายอมรับจากอัตราใช้และผลกระทบของการหยุดไลน์ตนเอง ไม่ใช้ตัวเลขเวลาเดียวกับทุกโรงงาน
เลือก request ID หนึ่งรายการแล้วย้อนจาก trigger การสแกนของจริงที่คลัง การส่งต่อผู้ถือครอง การรับที่ไลน์ ไปจนถึงผลใน ERP/MES หากมีส่วนต่าง ต้องเห็นว่าใครแก้และบันทึกต้นฉบับยังอยู่ ช่วงเริ่มใช้ให้กระทบยอดคำขอค้างกับกล่องจริงทุกวัน ปรับหมวดข้อยกเว้นก่อนขยายรายการชิ้นส่วน
เริ่มทีละส่วนและกำหนดหน้าที่
เริ่มจากชิ้นส่วนที่ขาดหรือมีเที่ยวด่วนซ้ำ มีชั้นชัด และควบคุมขนาดกล่องได้ สำรวจหน้างานและวัดค่าฐานก่อน จากนั้นทำ master ของชั้น ชิ้นส่วน และกล่อง ออกแบบคำขอและการรับ ทำ interface และข้อยกเว้น ทดสอบ FAT/SAT ทดลองจำกัดขอบเขต แล้วจึงขยายเมื่อข้อมูลและผู้รับผิดชอบทำงานจริง เจ้าของกระบวนการควรอนุมัติการผ่านแต่ละช่วง
ฝ่ายผลิตรับผิดชอบเวลาที่ต้องใช้และเกณฑ์รับ โลจิสติกส์รับผิดชอบหยิบ เส้นทาง และส่ง คลังรับผิดชอบตำแหน่งและสต็อกจริง คุณภาพรับผิดชอบล็อตและการทดแทน IT รับผิดชอบ interface สิทธิ์ และกู้คืน วางแผนรับผิดชอบความต้องการและการเปลี่ยนใบสั่ง แยกผู้ปฏิบัติ ผู้ตัดสินข้อยกเว้น ผู้อนุมัติเปลี่ยนค่า และผู้กระทบยอดรายวัน รวมตัวแทนกะและวันหยุด
หลังใช้งาน ให้ทบทวนชั้นที่ต้องส่งด่วนเสมอ ชิ้นส่วนที่ trigger เร็วเกินไป และสาเหตุเดิมที่กลับมา ปรับจำนวนต่อกล่องหรือ min/max โดยดูทั้งความเสี่ยงขาดของ พื้นที่ และภาระขน เก็บประวัติการเปลี่ยนและตัวชี้วัดที่ได้รับผล เพื่อให้ข้อมูลระบบยังอธิบายงานเติมของจริงได้
จัดรอบปกติและงานส่งด่วนโดยมีเกณฑ์
คำขอที่ถูกต้องก็ทำให้ฝ่ายโลจิสติกส์ทำงานเกินหากส่งทีละรายการแบบเร็วที่สุด วัดเวลารอบรถ ความจุ ลำดับจุดแวะ และระยะเดินถึงจุดใช้ แล้วจัดคำขอลงรอบตามเวลาที่ต้องใช้ ของที่คาดว่ายังเหลือ และเวลาถึง หากหลายไลน์ต้องใช้ชิ้นส่วนเดียวที่มีจำกัด ให้ฝ่ายวางแผนและผลิตตัดสินการจัดสรร ไม่ปล่อยให้ลำดับบนหน้าจอกำหนดว่าไลน์ใดหยุด
การเปลี่ยนจำนวนก่อนรถออก หลังรถออก และหลังถึงชั้น ต้องใช้ขั้นตอนต่างกัน ก่อนออกอาจแก้จำนวนที่หยิบได้ หลังออกต้องแก้ป้ายของจริงและคำสั่งบนเครื่องผู้ขนพร้อมกัน จะส่งกล่องเดิมแล้วคืนส่วนเกินหรือดึงกลับระหว่างทางต้องมีผู้ตัดสิน ตรวจว่าผู้ขนได้รับการเปลี่ยนและไลน์เห็นเวลามาถึงใหม่ การแก้เฉพาะสถานะฐานข้อมูลอาจทิ้งคำสั่งเก่าไว้บนเครื่องมือถือ
กำหนดเหตุผลออกเที่ยวด่วน เช่น รอบปกติไม่ทันเวลาที่ต้องใช้ และเก็บเหตุผล หากชั้นหนึ่งต้องส่งด่วนประจำ ให้ตรวจขนาดกล่อง trigger ตารางรอบรถ และค่า lead time การตั้งเป้าลดจำนวนเที่ยวด่วนอย่างเดียวอาจทำให้คนกลับไปโทรสั่งโดยไม่บันทึก ควรดูการจัดรอบ ความจำเป็นของความด่วน การรับตรงเวลา และภาระงานร่วมกัน
เก็บข้อมูลที่ช่วยตัดสินใจและกู้คืน
รายการคำขอควรแสดงรหัสชิ้นส่วน ชั้น เวลาที่ต้องใช้ ของที่ยังเหลือ สถานะ และผู้รับงานถัดไป ไม่ใช่มีแค่สีแดงเหลืองเขียว ผู้หยิบต้องเห็นต้นทางและล็อต ผู้ขนต้องเห็นกล่องกับปลายทาง ผู้รับที่ไลน์ต้องเห็นเวลาคาดถึงและงานรอรับ จัดหน้าจอตามบทบาทแต่ไม่ซ่อนข้อมูลที่ต้องใช้แก้ปัญหา แสดงชื่อในภาษาที่หน้างานใช้ โดยใช้รหัสชิ้นส่วนเป็นตัวระบุหลัก
ทุกการเปลี่ยนสถานะควรเก็บผู้ทำ เครื่อง เวลา ค่าก่อนหลัง เหตุผล container ID และ request ID แยกสิทธิ์ดู แก้จำนวน อนุมัติทดแทน ปิดความต่างรับ และปรับสต็อก กำหนดผู้แทนกะกลางคืน ระยะเก็บข้อมูลต้องสอดคล้องกับการสอบสวน ข้อกำหนดลูกค้า คุณภาพ และบัญชี ค้นจาก request ID ไปถึง event และเอกสาร ERP ได้ ทดสอบกู้ประวัติหนึ่งรายการจาก backup จริง ไม่ใช่ดูเพียงข้อความ “สำรองสำเร็จ”
ฝึกสถานการณ์จริงและควบคุมช่วงเปลี่ยนระบบ
การฝึกต้องอธิบายเหตุผลที่คืนกล่องเปล่าในจุดกำหนด สแกนทั้งชั้นและกล่อง และวางของที่ปฏิเสธตรงไหน ทดลองชิ้นส่วนผิดและเครือข่ายล่มร่วมกับคลัง ผู้ขน ไลน์ คุณภาพ และวางแผน ใช้ภาษาหน้างานในคู่มือและศัพท์เดียวกับหน้าจอ หากฝึกเพียงลำดับปุ่ม เมื่อเจอข้อยกเว้นครั้งแรกคนอาจกลับไปโทรตาม
ช่วงทำกระดาษและระบบคู่กันต้องประกาศว่าแหล่งใดสร้างคำขอทางการ หากบัตรกระดาษกับหน้าจอสร้างงานแยกกันอาจส่งซ้ำ ตอน cutover ให้ทำรายการคำขอกระดาษที่ยังเปิด กล่องออกเดินทางแล้ว และกล่องรอรับ แล้วกระทบยอดก่อนรับงานดิจิทัลใหม่ ใช้รายการเดียวกันตอนถอยกลับและหยุดคิว retry ไม่ให้ส่งกล่องที่จัดการด้วยกระดาษซ้ำ ช่วงเริ่มใช้ให้ตรวจป้าย การอ่านไม่สำเร็จ การชาร์จ และรหัสชั้นทุกวัน แล้วบันทึกการแก้เป็นการเปลี่ยน master หรือขั้นตอนอย่างควบคุมได้
คำถามที่พบบ่อย
ระบบเติมชิ้นส่วนข้างไลน์เหมือนคัมบังอิเล็กทรอนิกส์หรือไม่?
มีส่วนทับซ้อนแต่ไม่เหมือนกัน คัมบังอิเล็กทรอนิกส์ส่งสัญญาณเบิกหรือผลิตในขอบเขตกว้าง ระบบข้างไลน์ต้องติดตามคำขอ ณ ชั้นเฉพาะ ผ่านการหยิบ ขนส่ง และรับของจริง โรงงานอาจใช้บัตรกระดาษต่อและทำเฉพาะการขนกับรับให้เป็นดิจิทัล
ควรเลือก two-bin หรือ min/max?
พิจารณาความสม่ำเสมอของการใช้ ขนาดกล่อง มูลค่า เงื่อนไขเก็บ และ lead time ที่วัดจริง two-bin มีสัญญาณกล่องว่างชัด แต่กล่องใหญ่เกินทำให้สต็อกและพื้นที่สูง min/max ละเอียดกว่าแต่ต้องเชื่อถือการวัดจำนวน ทดลองกับชิ้นส่วนตัวแทนก่อนตัดสิน
เพิ่ม safety stock แล้วไม่ต้องมีระบบได้หรือไม่?
สต็อกมากขึ้นรองรับความผันผวนบางส่วน แต่ไม่แก้ส่งผิดชิ้น ผิดชั้น คำขอหาย การกักกัน หรือ revision เก่า วัดสาเหตุขาดของก่อน แล้วแยกสิ่งที่ต้องใช้ buffer จากสิ่งที่ต้องแก้การสื่อสารและการทำงาน
ต้องเชื่อม ERP และ MES ตั้งแต่วันแรกไหม?
ขึ้นกับว่าใครเป็นแหล่งข้อมูลหลักของใบสั่ง ชิ้นส่วน ชั้น ล็อต และสต็อกมูลค่า การทดลองเล็กอาจทดสอบคำขอ หยิบ และรับด้วย master จำกัดได้ แต่เมื่อนำไปใช้จริงและกระทบสต็อกหรือการใช้วัสดุ ต้องมี interface หรือวิธีกระทบยอดที่ตกลงกัน
ประเมินค่าใช้จ่ายและผลอย่างไร?
กำหนดจำนวนไลน์ ชิ้นส่วน ชั้น เครื่อง เครือข่าย สิทธิ์เชื่อม ป้าย กะ และการบำรุงรักษาให้เท่ากันก่อนเทียบราคา วัดเวลาหยุดรอ เที่ยวด่วน ส่งผิด สต็อกข้างไลน์ และภาระผู้ใช้ก่อนหลัง ไม่ควรรับประกันเปอร์เซ็นต์ประหยัดหรือเวลาคืนทุนทั่วไป
สรุป: ปิดงานเมื่อของถึงชั้นและรับถูกต้อง
ระบบเติมชิ้นส่วนข้างไลน์มีคุณค่าเมื่อสัญญาณการใช้ที่เชื่อถือได้เชื่อมกับการหยิบที่ถูก การขนที่ติดตามได้ และการรับยืนยันบนชั้นที่ถูก เลือก two-bin, min/max หรืออิงใบสั่งตามชิ้นส่วน กำหนดจุดยืนยันใน ERP/MES ทีละธุรกรรม และพิสูจน์การกู้คืนข้อยกเว้นด้วย FAT/SAT ที่ใช้ของจริง
หากโรงงานในไทยของคุณยังอยู่ขั้นสำรวจชั้นและรอบส่ง สามารถ ปรึกษา TOMAS TECH ตั้งแต่ช่วงวางขอบเขตได้ การทบทวนชิ้นส่วนไม่กี่รายการช่วยกำหนดเส้นทางจากคำขอถึงรับก่อนเปรียบเทียบข้อเสนอระบบ


