


การนำ AI มาใช้ตรวจประสิทธิผลของการดำเนินการแก้ไขในโรงงานมีเป้าหมายที่ชัดเจน: ต้องยืนยันว่ามาตรการที่อนุมัติแล้วถูกนำไปใช้จริง อัตราของเสียลดลงภายใต้เงื่อนไขการผลิตที่เปรียบเทียบกันได้ และผลนั้นคงอยู่พอที่จะปิดเรื่องได้ AI ช่วยเชื่อมบันทึกการแก้ไขกับชิ้นงาน ล็อต เครื่องจักร และผลตรวจคุณภาพ แจ้งเตือนเมื่อเงื่อนไขเปลี่ยนหรือของเสียกลับมาเกิดซ้ำ แต่ AI ไม่ใช่ผู้อนุมัติข้อสรุปเชิงเหตุและผลหรือผู้ปิด CAPA บทความนี้อธิบายตั้งแต่การตรวจสอบสาเหตุ การลงมือแก้ไข การวัดผล ไปจนถึง RFP, FAT และ SAT สำหรับโรงงานในไทย
การตรวจประสิทธิผลเป็นงานถัดจากการตรวจพบ สืบหาสาเหตุ และเขียนรายงาน
AI ตรวจภาพอาจระบุตำแหน่งรอยขีดข่วน ระบบตรวจความผิดปกติอาจแจ้งสัญญาณเครื่องที่ต่างจากเดิม แต่ทั้งสองอย่างยังไม่บอกว่ารอยนั้นเกิดจากวัสดุ ฟิกซ์เจอร์ การขนย้าย หรือวิธีตรวจ การวิเคราะห์สาเหตุราก (RCA) ต้องใช้หลักฐานจากวัสดุ เครื่องจักร วิธีทำงาน การวัด คน และสภาพแวดล้อม เมื่อทีมงานตรวจยืนยันสาเหตุและอนุมัติมาตรการแล้ว คำถามใหม่คือมาตรการนั้นป้องกันการเกิดซ้ำจริงหรือไม่
การเชื่อมผลตรวจเข้ากับข้อมูลกระบวนการและการวิเคราะห์ผลได้อธิบายในบทความ AI เพื่อปรับปรุงผลได้ ส่วนการช่วยร่างรายงาน 8D หรือเอกสารแก้ไขอยู่ในบทความ AI สำหรับรายงานการแก้ไข บทความนี้เน้นหลักฐานวัดประสิทธิผลและอำนาจอนุมัติ ไม่ใช่การร่างเอกสาร ASQ อธิบายกระบวนการแก้ปัญหาตั้งแต่กำหนดปัญหา วิเคราะห์สาเหตุ ดำเนินการแก้ไข จนถึงรักษาผลลัพธ์ เอกสารแนวทางกระบวนการของ ISO ก็ระบุการประเมินประสิทธิผลของการดำเนินการแก้ไขไว้ในงานปรับปรุง การลงชื่อว่า “ทำแล้ว” จึงเป็นจุดเริ่มต้นของการประเมิน ไม่ใช่หลักฐานว่าปัญหาหายไป
ต้องแยกการแก้ไขเฉพาะหน้า เช่น คัดแยก กักกัน หรือซ่อมชิ้นงาน ออกจากการดำเนินการแก้ไขสาเหตุเพื่อป้องกันการเกิดซ้ำ สองงานนี้มีผู้รับผิดชอบและเกณฑ์ปิดงานต่างกัน
AI ควรตรวจผลลัพธ์ ไม่ใช่เพียงสถานะงานที่เสร็จแล้ว
ใบงานซ่อมบำรุงที่เขียนว่าเปลี่ยนฟิกซ์เจอร์แล้วไม่ได้พิสูจน์ว่าอัตราของเสียลดลง ต้องเก็บรหัสเครื่อง เวลาเปลี่ยนและเริ่มผลิตใหม่ รุ่นผลิตภัณฑ์ ผลตรวจหลังทำงาน และผู้ยืนยัน จากนั้นเชื่อมกับชิ้นงานที่ผลิตหลังมาตรการและผลตรวจของชิ้นงานเหล่านั้นบนแกนเวลาเดียวกัน AI รวบรวมกลุ่มข้อมูลก่อนและหลัง แสดงข้อมูลที่ขาด เงื่อนไขที่เปลี่ยน และแจ้งเตือนเมื่อผลเกินขอบเขตที่ตกลงไว้ ผู้รับผิดชอบคุณภาพเป็นผู้ลงความเห็นว่า “มีประสิทธิผล” “ยังไม่มีประสิทธิผล” หรือ “ต้องติดตามต่อ”
ต้องเขียนแผนตรวจผลก่อนลงมือแก้ไข มิฉะนั้นอาจเลือกช่วงเวลาที่ของเสียบังเอิญต่ำหลังเห็นตัวเลขแล้ว แผนควรระบุชนิดของเสีย ตัวหารสำหรับคำนวณอัตรา รุ่นสินค้าและเครื่องที่รวม ช่วงก่อนและหลัง จำนวนล็อตหรือจำนวนชิ้นขั้นต่ำ วิธีจัดการข้อมูลขาด ผู้พิจารณา และวันที่ทบทวนซ้ำ ไม่ควรใช้จำนวนวันตายตัวกับทุกปัญหา ของเสียที่พบไม่บ่อยหรือสินค้าที่ผลิตสัปดาห์ละครั้งต้องใช้ระยะสังเกตต่างจากปัญหาที่เกิดทุกกะ ASQ เน้นการเลือกตัวชี้วัดและช่วงสังเกตที่เหมาะกับการประเมินประสิทธิผล
ตัวเลขต่อไปนี้เป็นเพียงตัวอย่างสมมติ ไม่ใช่ผลของโรงงานจริง ก่อนเปลี่ยนฟิกซ์เจอร์มีของเสีย 100 ชิ้นจาก 10,000 ชิ้นที่ตรวจ หลังเปลี่ยนมี 40 ชิ้นจาก 10,000 ชิ้น อัตราที่เห็นลดจาก 1.0% เป็น 0.4% แต่ถ้าช่วงหลังใช้วัสดุเกรดใหม่และลดความถี่การตรวจลงครึ่งหนึ่ง ก็ยังสรุปไม่ได้ว่าฟิกซ์เจอร์เป็นเหตุให้ดีขึ้น หน้าจอ AI ต้องแสดงการเปลี่ยนวัสดุ วิธีตรวจ รายการล็อต และนิยามตัวหาร ไม่ใช่ประกาศ “ดีขึ้น 60%” เป็นข้อสรุปเชิงเหตุและผล หากเทียบไม่ได้ให้แสดง “รอประเมิน” และขอข้อมูลเพิ่ม
หากมีกลุ่มเปรียบเทียบที่เหมาะสม อาจใช้รุ่นสินค้า วัสดุ และวิธีตรวจเดียวกันบนเครื่องหรือช่วงที่ไม่ได้รับมาตรการ แต่ไม่ควรปล่อยความเสี่ยงด้านคุณภาพไว้เพียงเพื่อสร้างกลุ่มควบคุม หากไม่เหมาะกับการเปรียบเทียบพร้อมกัน ให้ใช้ฐานข้อมูลก่อนมาตรการที่เสถียร สังเกตผลหลังมาตรการให้พอ และบันทึกสิ่งที่เปลี่ยนพร้อมกัน ค่า p-value เพียงค่าเดียวไม่พอ ต้องดูว่ากลไกสอดคล้องกับกระบวนการจริงและมาตรการถูกทำตามแผนหรือไม่
ห้าข้อที่ต้องตกลงก่อนซื้อ AI สำหรับติดตามมาตรการแก้ไข
1. นิยามของเสียและระเบียนต้นทาง
จำนวนของเสียอย่างเดียวไม่เพียงพอ ต้องเก็บประเภท เกณฑ์รับ สถานีตรวจ เวลา ชิ้นงานหรือล็อต ปริมาณ วิธีตรวจและหน่วยวัด หากฝ่ายหนึ่งบันทึก “รอยถลอก” อีกฝ่ายบันทึก “ผิว NG” ให้จัดพจนานุกรมประเภทที่ควบคุมได้ เมื่อคำตัดสินถูกแก้ภายหลัง ให้เก็บทั้งค่าเดิม ค่าใหม่และเหตุผล ไม่เขียนทับจนหายไป มิฉะนั้น AI อาจเรียนรู้ความต่างของวิธีบันทึกแทนสาเหตุในกระบวนการ
2. เลือกหน่วยติดตามย้อนหลัง
ชิ้นงาน ล็อต แบทช์ ช็อตฉีดพลาสติก และพาเลตตอบคำถามได้ต่างกัน หากผลตรวจเป็นรายชิ้นแต่วัสดุบันทึกเพียงรายล็อต ก็ประเมินผลวัสดุได้ถึงระดับล็อตเท่านั้น หากตั้งค่าเครื่องทุกช็อตแต่เก็บเพียงค่ารายวัน จะผูกค่ากับของเสียที่เกิดในช็อตนั้นไม่ได้ เริ่มจากของเสียชนิดหนึ่งแล้วกำหนดความละเอียดตามความเร็วที่กระบวนการเปลี่ยน ไม่จำเป็นต้องเก็บสัญญาณทุกตัวด้วยความถี่สูงสุด
3. แยกสาเหตุที่ AI เสนอออกจากสาเหตุที่ตรวจยืนยัน
AI อาจจัดอันดับเครื่อง B วัสดุล็อต M หรือการเปลี่ยนอุณหภูมิ สิ่งเหล่านี้เป็นเบาะแสจากความสัมพันธ์ เวลา หรือความคล้ายกับกรณีเก่า ก่อนยืนยันต้องตรวจกลไก สาเหตุทางเลือก ความคลาดเคลื่อนการวัด และการเปลี่ยนงานจริง เครื่อง B อาจผลิตแต่รุ่นที่ยากที่สุด หน้าจอจึงควรเขียนว่า “สัมพันธ์กับเครื่อง B ต้องเทียบภายในรุ่นสินค้าเดียวกัน” ไม่ใช่ “เครื่อง B เป็นสาเหตุ”
4. กำหนดขอบเขตที่ AI ทำได้
ระยะแรก AI อาจดึงข้อมูล ตรวจช่องว่าง จัดกลุ่มเปรียบเทียบ และแจ้งเตือน การตัดสินใจเรื่องกักกันสินค้า เปลี่ยนค่าตั้งเครื่อง แจ้งลูกค้า และปิด CAPA ต้องเป็นของผู้มีอำนาจ ไม่ให้คะแนน AI ที่สูงไปเปลี่ยนกระบวนการสำคัญต่อความปลอดภัยโดยตรง สิทธิ์และประวัติการอนุมัติควรอยู่ใน RFP ตั้งแต่ต้น
5. แยก “ทำเสร็จ” กับ “มีประสิทธิผล”
“ทำเสร็จ” หมายถึงมาตรการที่อนุมัติถูกใช้กับเครื่องและสินค้าที่กำหนด โดยมีหลักฐานการทำที่ผู้รับผิดชอบตรวจแล้ว ส่วน “มีประสิทธิผล” ต้องผ่านระยะติดตามและปริมาณการผลิตที่ตกลงไว้ ข้อมูลที่เทียบกันได้แสดงว่าปัญหาลดลงต่อเนื่อง ไม่เกิดผลข้างเคียงหรือการเกิดซ้ำที่ยอมรับไม่ได้ และผู้รับผิดชอบคุณภาพอนุมัติผล ระหว่างสองสถานะต้องมี “กำลังติดตาม” และ “รอคำตัดสิน” ห้ามข้ามอัตโนมัติ วัดความครบถ้วนของหลักฐาน การทำตามแผน ความเทียบได้ของข้อมูลก่อน–หลัง การเกิดซ้ำ เวลาตัดสิน และภาระกรอกข้อมูลของคน ความแม่นของโมเดลเป็นเพียงตัวชี้วัดเสริม
เชื่อมข้อมูลการผลิตและการตรวจให้เทียบก่อนหลังได้

งานแรกคือยืนยันว่าผลตรวจและประวัติกระบวนการกล่าวถึงชิ้นงานหรือล็อตเดียวกัน ต้องเชื่อมรหัสสินค้า/ล็อต ขั้นตอน เครื่อง เวลาเริ่ม–จบ ล็อตวัสดุ และเหตุการณ์ตรวจ เพิ่มความสัมพันธ์ล็อตแม่–ลูกและเหตุการณ์เข้า–ออกสำหรับการแยกล็อต งานแก้ซ้ำ และงานจ้างภายนอก การ join ด้วยวันที่อย่างเดียวอาจรวมสินค้าจากคนละไลน์
ข้อมูลเซ็นเซอร์เป็นอนุกรมเวลา วัสดุเป็นรายล็อต ผลตรวจเป็นรายชิ้น จึงต้องเขียนกฎการเชื่อม เช่น ค่าความดันภายในเวลาของช็อตเดียวกันเชื่อมกับชิ้นงานจากช็อตนั้น หรือวัสดุล็อตหนึ่งมีผลตั้งแต่เหตุการณ์เปลี่ยนล็อตจนถึงครั้งถัดไป ตรวจแหล่งเวลา โซนเวลา ความคลาดเคลื่อนนาฬิกา และการกรอกข้อมูลย้อนหลังของ PLC, MES และเครื่องตรวจ เก็บระบบต้นทาง รหัสระเบียน เวลาเรียกข้อมูล และรุ่นกฎแปลงข้อมูล เพื่อให้ตรวจย้อนหลังได้ว่า AI เห็นข้อมูลใดในวันตัดสิน
วัดสัดส่วนเหตุการณ์ของเสียที่เชื่อมสินค้า วัสดุ เครื่อง และช่วงเวลาได้ครบและเป็นเอกลักษณ์ เรียกในโครงการนี้ว่า “อัตราการจับคู่ได้” ซึ่งเป็นนิยามใช้งานของโครงการ ไม่ใช่มาตรฐานสากล การเชื่อมแบบเดาหรือกำกวมให้อยู่คนละกลุ่ม หากอัตราต่ำ ให้แก้จุดสแกน บันทึกการเปลี่ยนวัสดุ หรือการเทียบนาฬิกาก่อนปรับโมเดล Siemens อธิบาย Opcenter Intelligence ว่าช่วยนำข้อมูล MOM, IoT และ OT มาใส่บริบทเพื่อวิเคราะห์คุณภาพและการปฏิบัติการ ซึ่งเป็นคำอธิบายผลิตภัณฑ์ ไม่ใช่คำรับประกันผลในทุกโรงงาน
ขั้นตอนจากตรวจสาเหตุจนอนุมัติผลของมาตรการ
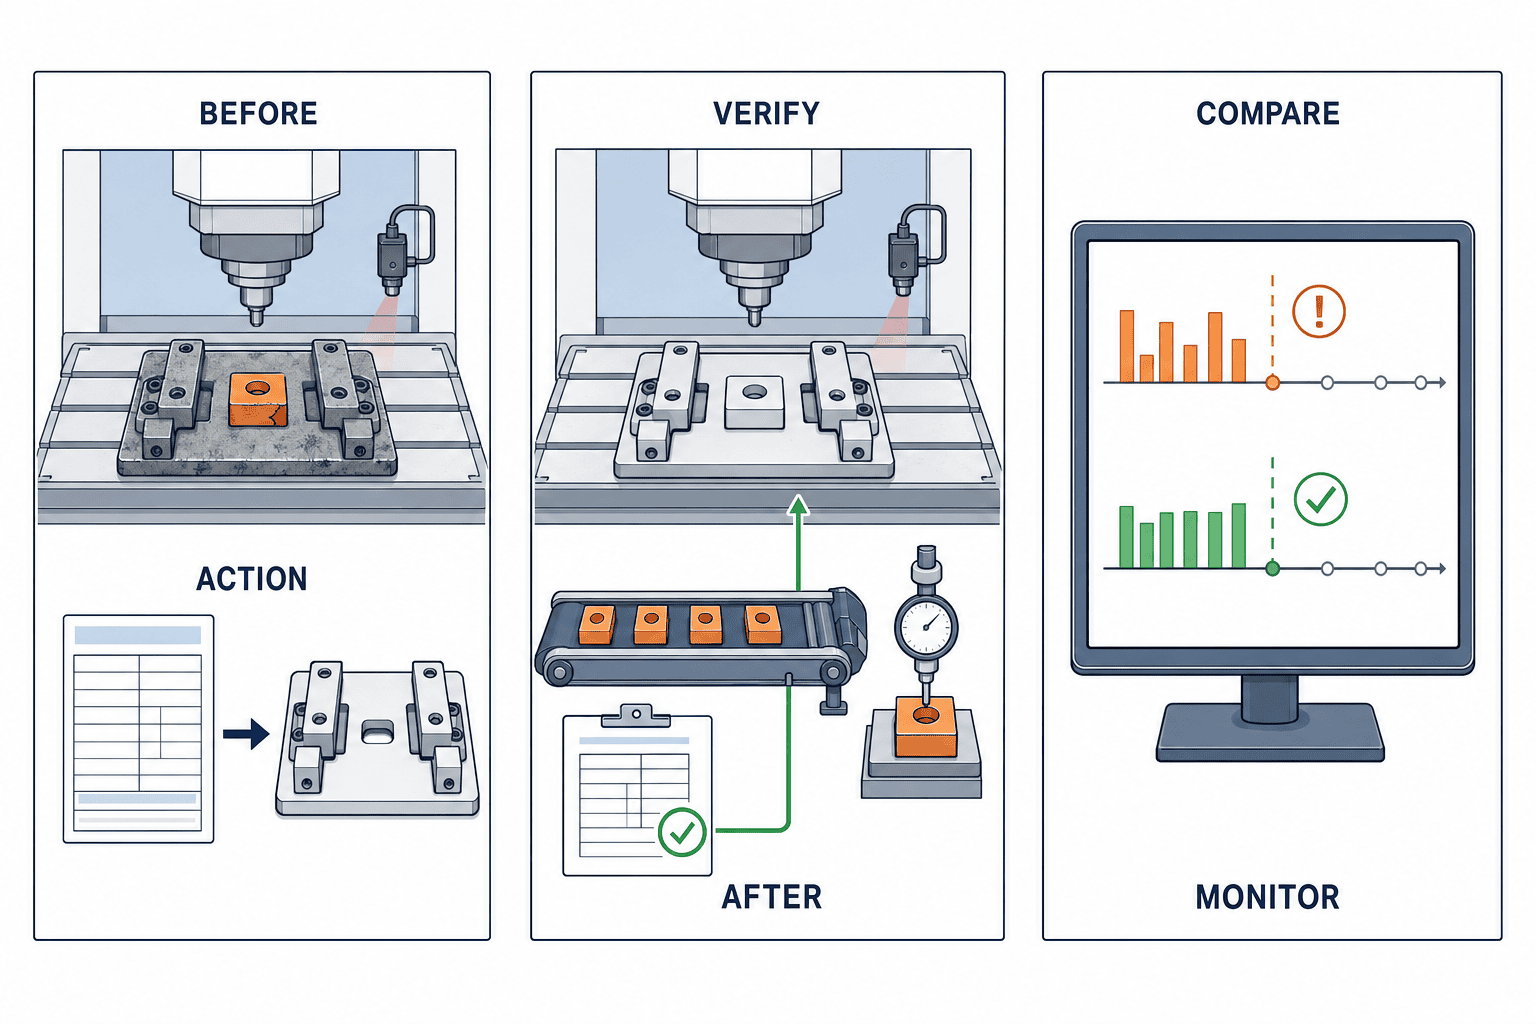
กำหนดปัญหาอย่างแคบ: ของเสียอะไร ในสินค้าและขั้นตอนใด เกิดเมื่อไร จำนวนเท่าไรเมื่อเทียบกับจำนวนตรวจ ตรวจว่ามีการเปลี่ยนเกณฑ์ตรวจหรือไม่ ใช้ผังก้างปลาเพื่อไม่ให้ลืมวัสดุ เครื่อง วิธี การวัด คน และสิ่งแวดล้อม รวมถึงสิ่งที่ไม่ได้อยู่ใน log ASQ ระบุว่าผังก้างปลาใช้จัดหมวดสาเหตุที่เป็นไปได้ ไม่ได้พิสูจน์ว่าสิ่งที่เขียนบนก้างปลาคือสาเหตุราก
AI ควรแสดงอันดับพร้อมช่วงเวลา จำนวนงานดีและเสีย เงื่อนไขการแยกตามสินค้าและเครื่อง อัตราข้อมูลขาด รุ่นโมเดล และลิงก์ต้นทาง หากเสนอวัสดุ M ให้เทียบเครื่องอื่นที่ใช้ M และเครื่องเดิมที่ใช้วัสดุอื่น รวมถึงการเปลี่ยนค่าเครื่องในเวลาเดียวกัน คะแนนความสำคัญของตัวแปรช่วยจัดลำดับการสืบสวน แต่ไม่ใช่หลักฐานเชิงเหตุและผล
ฝ่ายคุณภาพตรวจการวัดและวิธีตรวจ ฝ่ายผลิตตรวจชิ้นงานและการเปลี่ยนรุ่น ฝ่ายซ่อมบำรุงตรวจการสอบเทียบ alarm และบันทึกเปลี่ยนอุปกรณ์ หากปลอดภัยและเหมาะสมให้เทียบงานดี–เสียหรือทดสอบแบบควบคุม บันทึกสมมติฐานที่ตัดทิ้งพร้อมเหตุผลด้วย ปัญหาซับซ้อนอาจมีสาเหตุหลายข้อ เมื่อยืนยันสาเหตุแล้ว อนุมัติมาตรการพร้อมผู้รับผิดชอบ กำหนดเสร็จ และแผนวัดประสิทธิผล การคัดแยกเฉพาะหน้าต้องมีระเบียนแยกต่างหาก หลังลงมือให้คนยืนยันว่าเครื่องและขอบเขตสินค้าที่กำหนดถูกแก้จริง แล้วจึงเริ่มนับช่วงสังเกต
จากบันทึกการทำมาตรการสู่คำตัดสินเรื่องประสิทธิผล
สถานะที่แนะนำเป็นตัวอย่าง: ยืนยันสาเหตุ → อนุมัติแผน → กำลังดำเนินการ → ยืนยันการทำ → สังเกตผล → รอคำตัดสินคุณภาพ → มีผล/ไม่มีผล/ติดตามต่อ ทุกการเปลี่ยนสถานะเก็บผู้รับผิดชอบ เวลา หลักฐานและผู้อนุมัติ ห้ามข้ามจาก “ทำแล้ว” ไป “มีผล” หากวัสดุ เครื่อง หรือเกณฑ์ตรวจเปลี่ยนระหว่างสังเกต ให้ผูกเหตุการณ์และพิจารณาว่าต้องเริ่มเทียบใหม่หรือไม่
หาก AI อ่านอีเมลแล้วดึงวันที่ซ่อม คนยังต้องตรวจรหัสเครื่องและเวลาทำงานจริงกับระเบียนต้นทาง ในโรงงานหลายภาษา ให้เก็บข้อความต้นฉบับคู่กับรหัสอุปกรณ์และประเภทของเสียที่เสถียร อย่า join ด้วยคำแปลเพียงอย่างเดียว หน้าจอของผู้อนุมัติควรแสดงการทำมาตรการ จำนวนงานที่สังเกต ผลเทียบกับเป้าหมาย การเกิดซ้ำ และผลข้างเคียง เมื่อปิดเรื่องแล้วก็เก็บประวัติ หากของเสียกลับมาให้เปิดใหม่หรือสร้างเรื่องที่เชื่อมโยง ไม่แก้คำตัดสินเก่าทับเงียบ ๆ
อย่าสับสนความสัมพันธ์กับผลของมาตรการ
รุ่นสินค้า กะ เครื่อง ผู้ขายวัสดุ และอุณหภูมิอาจเปลี่ยนพร้อมกัน ของเสียมากในกะกลางคืนอาจเกิดจากวัสดุที่ใช้เฉพาะกะนั้น เปรียบเทียบก่อน–หลังภายในเงื่อนไขหลักเดียวกัน และแสดงความต่างที่ยังจัดการไม่ได้ เลือกงานดีในรุ่น กระบวนการ และวิธีตรวจเดียวกันเป็นกลุ่มเทียบเมื่อทำได้ การทดสอบทางสถิติไม่แทนหลักฐานหน้างาน ต้องดูการสึกหรอ การสอบเทียบ องค์ประกอบวัสดุ หรือผลทดลองที่ควบคุมเงื่อนไข โดยไม่เสี่ยงกับผลิตภัณฑ์ลูกค้า
ระวังข้อมูลรั่วเข้าการประเมิน เหตุผลการ rework ที่กรอกหลังตรวจไม่ใช่ตัวแปรที่มีให้ใช้ก่อนตัดสิน หากแยกชิ้นงานล็อตเดียวกันไปทั้งชุดฝึกและชุดทดสอบ ผลประเมินอาจดีเกินจริง FAT ควรใช้ล็อตและช่วงเวลาที่โมเดลไม่เคยเห็นและกำหนดชัดว่าข้อมูลแต่ละตัวพร้อมใช้เมื่อใด หากไม่มีกลุ่มควบคุมที่เหมาะสม ให้บันทึกข้อจำกัดและติดตามต่อ แทนกล่าวอ้างว่าพิสูจน์แล้ว
PoC ขนาดเล็กและเหตุผลทางธุรกิจ
เลือกของเสียหนึ่งประเภท กลุ่มสินค้าเดียว และกระบวนการหลักหนึ่งจุด รวบรวมผลตรวจ วัสดุ ค่าตั้งเครื่อง alarm และบันทึกการทำมาตรการ วาดเส้นทางข้อมูลแล้วหาจุดที่รหัสหายไป ย้อนดูคดีเก่าหลายกรณีกับผู้ที่เคยสืบสวน รวมคดีที่ข้อมูลไม่ครบด้วย กำหนดก่อนทดลองว่าจะวัดการเชื่อมที่ชัดเจน การย้อนหลักฐาน เวลารวบรวมกลุ่มเทียบ เวลาตัดเบาะแสผิด และความสามารถในการตัดสิน ตัวชี้วัดเหล่านี้เป็นข้อเสนอสำหรับออกแบบ ไม่ใช่ผลที่รายงานจากโรงงานใด
ใช้จำนวนของเสีย ชั่วโมงสืบสวน ค่า scrap, rework, คัดแยก และตอบลูกค้าของโรงงานเอง คิดค่าเชื่อมอุปกรณ์ เทียบนาฬิกา ปรับ master data ฝึกคน ดูแลระบบ ปรับโมเดล และรองรับ audit ด้วย อย่าใช้เปอร์เซ็นต์ลดของเสียของบริษัทอื่นเป็น ROI ของตน การวิเคราะห์จะลดความสูญเสียได้ก็ต่อเมื่อโรงงานทำมาตรการที่เหมาะและตรวจว่าผลคงอยู่
RFP ควรระบุอะไร
ระบุของเสีย สินค้า เครื่อง หน่วยติดตาม และแหล่งข้อมูล รวมถึงการจัดการรหัสหาย เวลาไม่ตรง ล็อตแยก งานแก้ซ้ำ เครื่องเปลี่ยน และผลตรวจแก้ย้อนหลัง กำหนดให้ทุกการเทียบและแจ้งเตือนย้อนถึงระเบียนต้นทางได้ แยกสถานะ “สาเหตุที่เสนอ” “สาเหตุที่ยืนยัน” “มาตรการที่ทำ” และ “มาตรการที่มีผล” พร้อมสิทธิ์เปลี่ยนสถานะตามบทบาท ผู้รับผิดชอบคุณภาพต้องอนุมัติแผนตรวจและคำตัดสินสุดท้าย กำหนดวิธีส่งผลกลับไปยัง QMS ด้วยรหัสเรื่องเดิม
ให้ผู้ขายแสดงแบบการ join วิธีวัดคุณภาพข้อมูล หน้าจอเทียบก่อนหลังพร้อมตัวหาร คำเตือนเงื่อนไขที่เปลี่ยน คิวข้อยกเว้น ประวัติอนุมัติ และระบบเฝ้าการเกิดซ้ำ ตารางข้อมูลควรมีเจ้าของ วิธีดึง ความถี่เก็บ ระยะเก็บ ความเป็นส่วนตัว และสิทธิ์ รายงาน CSV วันละครั้งไม่พอกับกระบวนการที่เปลี่ยนเป็นวินาที ขณะเดียวกันการเก็บระดับมิลลิวินาทีทุกเครื่องอาจเกินจำเป็นสำหรับปัญหารายล็อต
ตัวอย่างถ้อยคำ RFP: “สำหรับของเสียด้านมิติที่กำหนด ระบบต้องเชื่อมผลตรวจเข้ากับสินค้า ล็อตผลิต ล็อตวัสดุ เครื่อง ขั้นตอนและเวลา แสดงข้อมูลที่เชื่อมไม่ได้โดยไม่สร้างค่าคาดเดา บันทึกเวลาและขอบเขตการทำมาตรการ เทียบกลุ่มก่อนและหลังตามแผน แสดงสิ่งที่เปลี่ยนพร้อมกันและระเบียนต้นทาง เฝ้าการเกิดซ้ำ และให้ผู้มีอำนาจฝ่ายคุณภาพอนุมัติประสิทธิผล” ต้องปรับตามความปลอดภัยและข้อกำหนดลูกค้า
ฝ่ายคุณภาพรับผิดชอบนิยามของเสีย แผนวัดผลและการปิดเรื่อง ฝ่ายผลิตรับผิดชอบเหตุการณ์กระบวนการและการทำมาตรการ ฝ่ายซ่อมรับผิดชอบเครื่องและการสอบเทียบ IT/OT รับผิดชอบการเชื่อมและสิทธิ์ ฝ่ายจัดซื้อดูเงื่อนไขข้อมูลในสัญญา เขียนให้ชัดว่าใครส่ง ตรวจ และเซ็นแต่ละรายการก่อน FAT
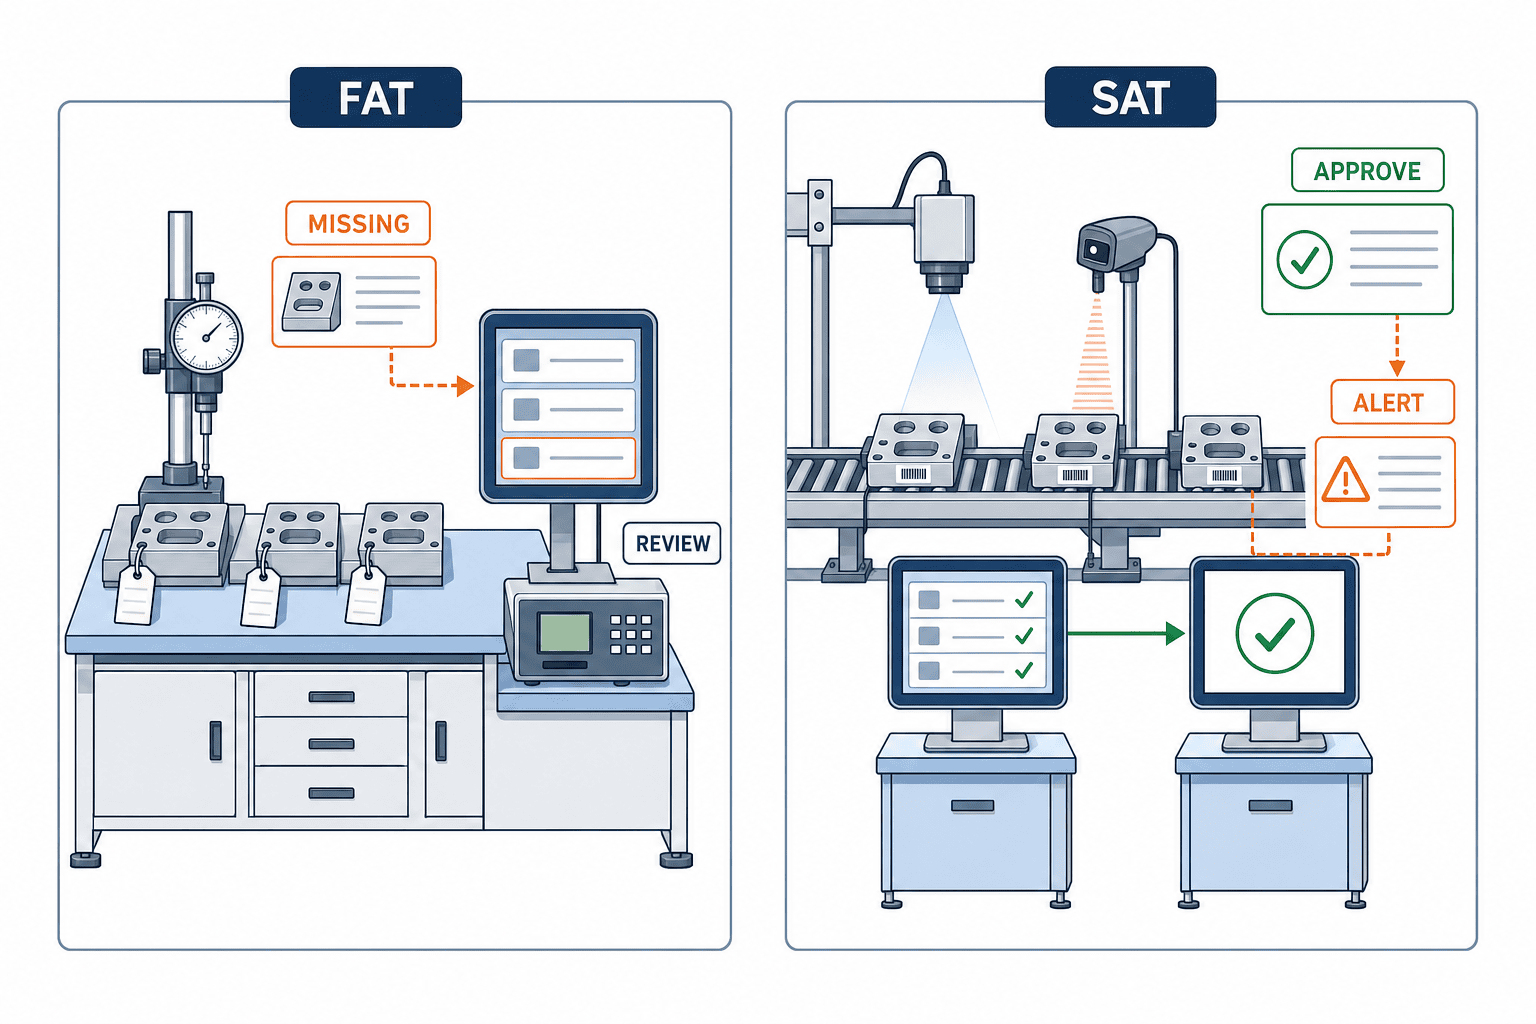
ทดสอบรับมอบ FAT และ SAT
FAT ตรวจการตั้งค่าและพฤติกรรมในสภาพแวดล้อมผู้ขาย ส่วน SAT ตรวจเครื่อง เครือข่าย คน และสิทธิ์จริงในโรงงาน FAT ต้องมีกรณีวัสดุเปลี่ยนกลางล็อต ผลตรวจแก้ย้อนหลัง รุ่นเดียวกันบนสองไลน์ เวลาเริ่มมาตรการขาด และจำนวนชิ้นหลังมาตรการน้อย การเชื่อมที่กำกวมต้องแสดงรอ ไม่เติมเอง ทดสอบว่าผู้ไม่มีสิทธิ์อนุมัติผลไม่ได้ ใช้คดีจากล็อตและเวลาที่ผู้ขายไม่เคยใช้ปรับโมเดล
SAT ให้เจ้าหน้าที่ลงของเสียที่ terminal จริง แล้วตามระเบียนผ่าน MES, ERP, QMS และ log เครื่อง ทดสอบกะกลางคืน การเชื่อมต่อขาด การปรับนาฬิกา master data เปลี่ยน และใบงานซ่อมแก้ไข ให้ฝ่ายคุณภาพปฏิเสธเบาะแส ขอสังเกตเพิ่ม และลงนามผล ตรวจว่าหลักฐานและเหตุผลย้อนตรวจได้ ตกลงตัวเลขเกณฑ์รับตามโรงงาน อย่าเขียนเพียง “แม่น 95%” โดยไม่กำหนดความจริงอ้างอิง สาเหตุหลายข้อ และชุดคดีที่ใช้ทดสอบ
เฝ้าการเกิดซ้ำหลังปิดเรื่องโดยคำนึงถึงการเปลี่ยนกระบวนการ
ดูจำนวนของเสียคู่กับจำนวนผลิต สัดส่วนรุ่นสินค้า การใช้เครื่อง แหล่งวัสดุ และสภาพเครื่องวัด คู่มือ Engineering Statistics Handbook ของ NIST/SEMATECH อธิบายวิธีติดตามกระบวนการและผลิตภัณฑ์ทางสถิติ หากใช้แผนภูมิควบคุม ให้บันทึกช่วงฐานและทบทวนหลังเปลี่ยนกระบวนการ ไม่ใช้ขีดเดิมไปตลอด การแจ้งเตือนผิดปกติจาก AI เป็นจุดเริ่มตรวจ ไม่ใช่หลักฐานยืนยันการเกิดซ้ำ
หากของเสียเดิมลดแต่ของเสียชนิดอื่นหรือ cycle time เพิ่ม ต้องตรวจผลข้างเคียงก่อนบอกว่ามาตรการมีผล เมื่อเปลี่ยนรุ่นสินค้า ฟิกซ์เจอร์ หรือวัสดุทดแทน ต้องทบทวนขอบเขตอีกครั้ง ผลที่พิสูจน์ในสินค้ากลุ่มหนึ่งไม่ครอบคลุมทุกกลุ่มโดยอัตโนมัติ ในประชุมคุณภาพรายสัปดาห์หรือรายเดือน ให้ดูคดีรอหลักฐาน การเชื่อมไม่สำเร็จ เวลาถึงอนุมัติ และการเกิดซ้ำ พร้อมเก็บรุ่นโมเดล กฎแปลงข้อมูลและสภาพกระบวนการไว้ในแต่ละคดี
อย่านำทุกคำตัดสินของคนไปเป็น “ความจริงถาวร” เพื่อฝึก AI ข้อสรุปอาจถูกแก้ในภายหลัง อนุญาตสถานะ “ยังไม่ยืนยัน” และใช้ผลที่ตรวจสอบแล้วรวมข้อมูลการเกิดซ้ำประเมินโมเดล หากเป้าหมายไม่สำเร็จ ให้แยกว่าทำมาตรการไม่ครบ มาตรการไม่ตรงจุด หรือสมมติฐานสาเหตุผิด ASQ จบวงจรแก้ปัญหาด้วยการรักษาผล เพราะมาตรการที่ทำแล้วแต่ผลไม่คงอยู่ยังไม่แก้ปัญหา
คำถามที่พบบ่อย
AI อนุมัติประสิทธิผลของการแก้ไขอัตโนมัติได้หรือไม่?
ไม่ได้ AI รวบรวมและเตือนข้อมูลที่ต่างจากแผนได้ แต่ผู้รับผิดชอบคุณภาพต้องพิจารณาเงื่อนไขเปรียบเทียบ จำนวนงาน ระยะสังเกต การเกิดซ้ำและผลข้างเคียง พร้อมบันทึกเหตุผล
ต้องติดตามนานเท่าไร?
กำหนดก่อนเริ่มมาตรการตามความถี่ผลิตและความถี่คาดว่าจะเกิดของเสีย จำนวนวันอย่างเดียวอาจมีการผลิตน้อยเกินไป กำหนดทั้งจำนวนชิ้นหรือล็อตขั้นต่ำและเวลา หากข้อมูลยังไม่พอให้ขยายช่วง
อัตราของเสียลด แต่เปลี่ยนวัสดุหรือวิธีตรวจพร้อมกัน ควรทำอย่างไร?
ตัวเลขดิบก่อนหลังยังพิสูจน์ผลมาตรการไม่ได้ ต้องแสดงสิ่งที่เปลี่ยน ใช้กลุ่มเทียบที่เหมาะหากมี หรือเปิดเรื่องติดตามต่อ อย่าเรียกความสัมพันธ์ว่าเหตุและผล
ประเมินต้นทุนอย่างไร?
รวมการเชื่อมข้อมูล เทียบนาฬิกา master data ประวัติอนุมัติ ฝึกคน เฝ้าผล ปรับโมเดล และเวลาของฝ่ายคุณภาพ ใช้ต้นทุนของเสียและสืบสวนของโรงงาน ไม่ใช้เปอร์เซ็นต์ผลลัพธ์ของรายอื่น
สรุป
AI ช่วยตรวจประสิทธิผลของการดำเนินการแก้ไขโดยเชื่อมสาเหตุที่ยืนยันและมาตรการที่อนุมัติเข้ากับบันทึกการทำ เงื่อนไขกระบวนการที่เปรียบเทียบได้ และผลตรวจหลังทำ ต้องแยก “ทำแล้ว” จาก “มีผล” วางระยะสังเกตและวิธีเปรียบเทียบล่วงหน้า แล้วให้ผู้รับผิดชอบคุณภาพตัดสินสุดท้าย RFP, FAT และ SAT ต้องทดสอบข้อมูลกำกวม สิทธิ์ และการทำงานจริงอย่างรอบคอบ
แม้ยังอยู่ระหว่างจัดระเบียบใบงานและข้อมูลก่อน–หลัง ก็สามารถติดต่อ TOMAS TECHเพื่อกำหนดขอบเขต PoC, RFP และการทดสอบรับมอบตามของเสียและข้อมูลที่มีอยู่
เอกสารอ้างอิง
- ISO: The process approach in ISO 9001:2015
- ASQ: Essential Evaluation
- ASQ: Problem Solving
- ASQ: Fishbone Diagram
- ASQ: Root Cause Analysis
- NIST/SEMATECH: Engineering Statistics Handbook, Process or Product Monitoring
- AIAG: 8D Problem Solving
- Siemens: Opcenter Intelligence — product description of contextualized manufacturing data and quality analysis.


