


การติดตั้งเลเซอร์ไมโครมิเตอร์พร้อมเชื่อมต่อข้อมูลสำหรับลวด ท่อ หรือวัสดุอัดรีดที่วิ่งต่อเนื่อง ไม่ควรตัดสินจากความแม่นยำของหัววัดเพียงอย่างเดียว ค่าที่วัดได้ต้องตอบว่าเกิดขึ้นเมื่อใด เป็นของม้วนใด และอยู่ที่ตำแหน่งใดบนวัสดุ จากนั้นโรงงานต้องกักกันช่วงที่ไม่เป็นไปตามข้อกำหนดได้จริง บทความนี้ช่วยทีมในโรงงานไทยกำหนดขอบเขตงาน เอกสาร RFP และเกณฑ์รับมอบ FAT/SAT
กำหนดงานก่อนเลือกเลเซอร์ไมโครมิเตอร์
วัดชิ้นตัวอย่างกับวัดวัสดุที่วิ่งต่อเนื่องต่างกัน
เมื่อวัดชิ้นตัวอย่างที่ตัดออกมา ผู้ปฏิบัติงานสามารถอ่านหมายเลขชิ้นงานแล้วบันทึกเส้นผ่านศูนย์กลางภายหลังได้ แต่ลวด ท่อ สายยาง หรือโปรไฟล์ที่กำลังม้วนจะผ่านจุดวัดโดยไม่หยุด หากค่าที่บันทึกไม่มีรหัสม้วนและระยะตามแนววัสดุ ก็ไม่อาจระบุช่วงที่ต้องกักกันได้ เป้าหมายจึงเป็นประวัติที่เชื่อมค่าการวัดกับตำแหน่งของวัสดุ ต้องระบุว่าควบคุมเส้นผ่านศูนย์กลางภายนอก ความกว้าง หรือขอบ วัดหนึ่งหรือสองแกน และใช้ข้อมูลควบคุมกระบวนการหรือเป็นหลักฐานการตรวจสอบเท่านั้น
บทความ การตรวจสอบขนาดอัตโนมัติ ของเราเปรียบเทียบ CMM กับการวัดด้วยภาพสำหรับชิ้นส่วนอีกประเภท ส่วน ต้นทุนการเก็บข้อมูลการตรวจสอบอัตโนมัติ อธิบายการรวบรวมข้อมูลจากเครื่องมือทั่วไป เนื้อหานี้เจาะเฉพาะการรักษาตำแหน่งของวัสดุที่วิ่งต่อเนื่อง
อย่าเหมารวมเครื่องวัดเชิงแสงทุกชนิด
คำว่า “เลเซอร์ไมโครมิเตอร์” ในตลาดอาจหมายถึงเครื่องสแกนด้วยเลเซอร์หรือเครื่องวัดเชิงแสงแบบอื่น Mitutoyo ระบุว่า LSM-6902H เป็นเครื่องสแกนด้วยเลเซอร์และมีโหมดวัดต่อเนื่อง ขณะที่ KEYENCE เรียก LS-9000 ว่า optical micrometer และเผยแพร่ช่วงวัด รอบการเก็บตัวอย่าง และอินเทอร์เฟซแยกตามรุ่น ตัวเลขรอบเก็บตัวอย่างภายในเครื่อง รอบส่งค่าที่เฉลี่ยแล้ว รอบ PLC อ่านค่า และรอบบันทึกประวัติใน MES อาจไม่เท่ากัน ให้ขอข้อมูลแต่ละรอบ รวมถึงเวลาตอบสนองต่อทริกเกอร์และความหน่วงของสัญญาณตัดสิน ดู ข้อมูล Mitutoyo และ สเปก KEYENCE เป็นข้อเท็จจริงเฉพาะรุ่น ไม่ใช่ค่ารับประกันของอุปกรณ์ที่ยังไม่ได้เลือก
กำหนดสเปกของวัสดุ ระบบแสง และการลำเลียงร่วมกัน
เลือกคุณลักษณะคุณภาพที่จะวัด
ลวดหรือท่ออาจต้องวัดเส้นผ่านศูนย์กลางภายนอก แผ่นอาจต้องวัดความกว้าง และริบบอนอาจต้องดูขอบทั้งสองด้าน วัสดุโปร่งใส โลหะสะท้อนแสง วัสดุร้อน และลวดเล็กที่สั่น มีเงื่อนไขตรวจจับขอบต่างกัน การวัดสองแกนไม่ได้รับรองความกลมของหน้าตัดทั้งหมด จึงต้องแยกข้อกำหนด “เฝ้าดูความต่างของเส้นผ่านศูนย์กลางสองทิศ” ออกจาก “รับรองรูปทรงทั้งหน้าตัด” ใน RFP ให้ระบุวัสดุ สี ผิว อุณหภูมิ ช่วงขนาด ค่าความคลาดเคลื่อน การแกว่ง ความเร็วไลน์ แรงดึง และการเปลี่ยนทางเดินของวัสดุ แล้วทดสอบชุดเงื่อนไขที่ยากที่สุดกับวัสดุจริง
ความละเอียด ความทำซ้ำ และความแม่นยำเป็นคนละค่า หน้าจอแสดงทศนิยมมากไม่ได้แปลว่าตัดสินผ่าน/ไม่ผ่านได้ดีเมื่อวัสดุแกว่งพ้นบริเวณวัด ต้องออกแบบลูกกลิ้งหรือไกด์ ความแข็งแรงของฐาน การป้องกันการสั่น ละอองน้ำมัน ฝุ่น และการเข้าทำความสะอาด แยกราคาเครื่องออกจากงานเครื่องกลและไฟฟ้าที่ทำให้วัดเสถียรบนไลน์ NIST อธิบาย ว่าการสอบกลับได้ทางมาตรวิทยาอย่างเดียวไม่ได้ยืนยันว่าเหมาะกับงานนั้น เอกสารสอบเทียบกับสมรรถนะในสภาพใช้งานจริงจึงเป็นเกณฑ์รับมอบคนละข้อ
กำหนดการเก็บตัวอย่างทั้งในหน่วยเวลาและระยะวัสดุ
ก่อนเพิ่มอัตราเก็บข้อมูล ให้กำหนดความยาวข้อบกพร่องที่สั้นที่สุดซึ่งต้องตรวจพบ และช่วงสั้นที่สุดที่ต้องแยกออก ตัวอย่างสมมติ: ไลน์วิ่ง 120 เมตร/นาที และเก็บค่าตัดสินหนึ่งค่าทุก 10 มิลลิวินาที วัสดุเคลื่อน 2 เมตร/วินาที หรือ 20 มิลลิเมตรระหว่างข้อมูลสองจุด ความผิดปกติสั้นกว่า 20 มิลลิเมตรอาจอยู่ระหว่างจุดที่บันทึก แม้เซ็นเซอร์วัดภายในเร็วกว่า หาก PLC อ่านเฉพาะค่าล่าสุดทุก 10 มิลลิวินาที ประวัติยังมีช่องว่างเชิงระยะ 20 มิลลิเมตร ตัวเลขนี้เป็นสมมติเพื่อออกแบบสเปก ไม่ใช่ผลการดำเนินงานหรือสมรรถนะของรุ่นใด
ไม่จำเป็นต้องส่งข้อมูลดิบทุกค่าขึ้น MES เสมอไป สามารถตัดสินความถี่สูงที่อุปกรณ์หน้างาน แล้วส่งค่าสรุป ค่าสูงสุด/ต่ำสุด เหตุการณ์ NG ช่วงวัสดุที่เกี่ยวข้อง และตำแหน่งอ้างอิงข้อมูลดิบให้ MES/QMS กำหนดความละเอียดตามข้อกำหนดลูกค้า ความเร็วที่คุณลักษณะเปลี่ยน แบนด์วิดท์ อายุเก็บข้อมูล และการวิเคราะห์ย้อนหลัง ในสเปกให้แยกห้ารอบ ได้แก่ การวัดภายในเซ็นเซอร์ การอัปเดตคอนโทรลเลอร์ การตัดสิน การบันทึกภายใน และการส่งขึ้นระบบ ตัวเลข sampling ในแค็ตตาล็อกไม่ได้เท่ากับความละเอียดตำแหน่งในประวัติ
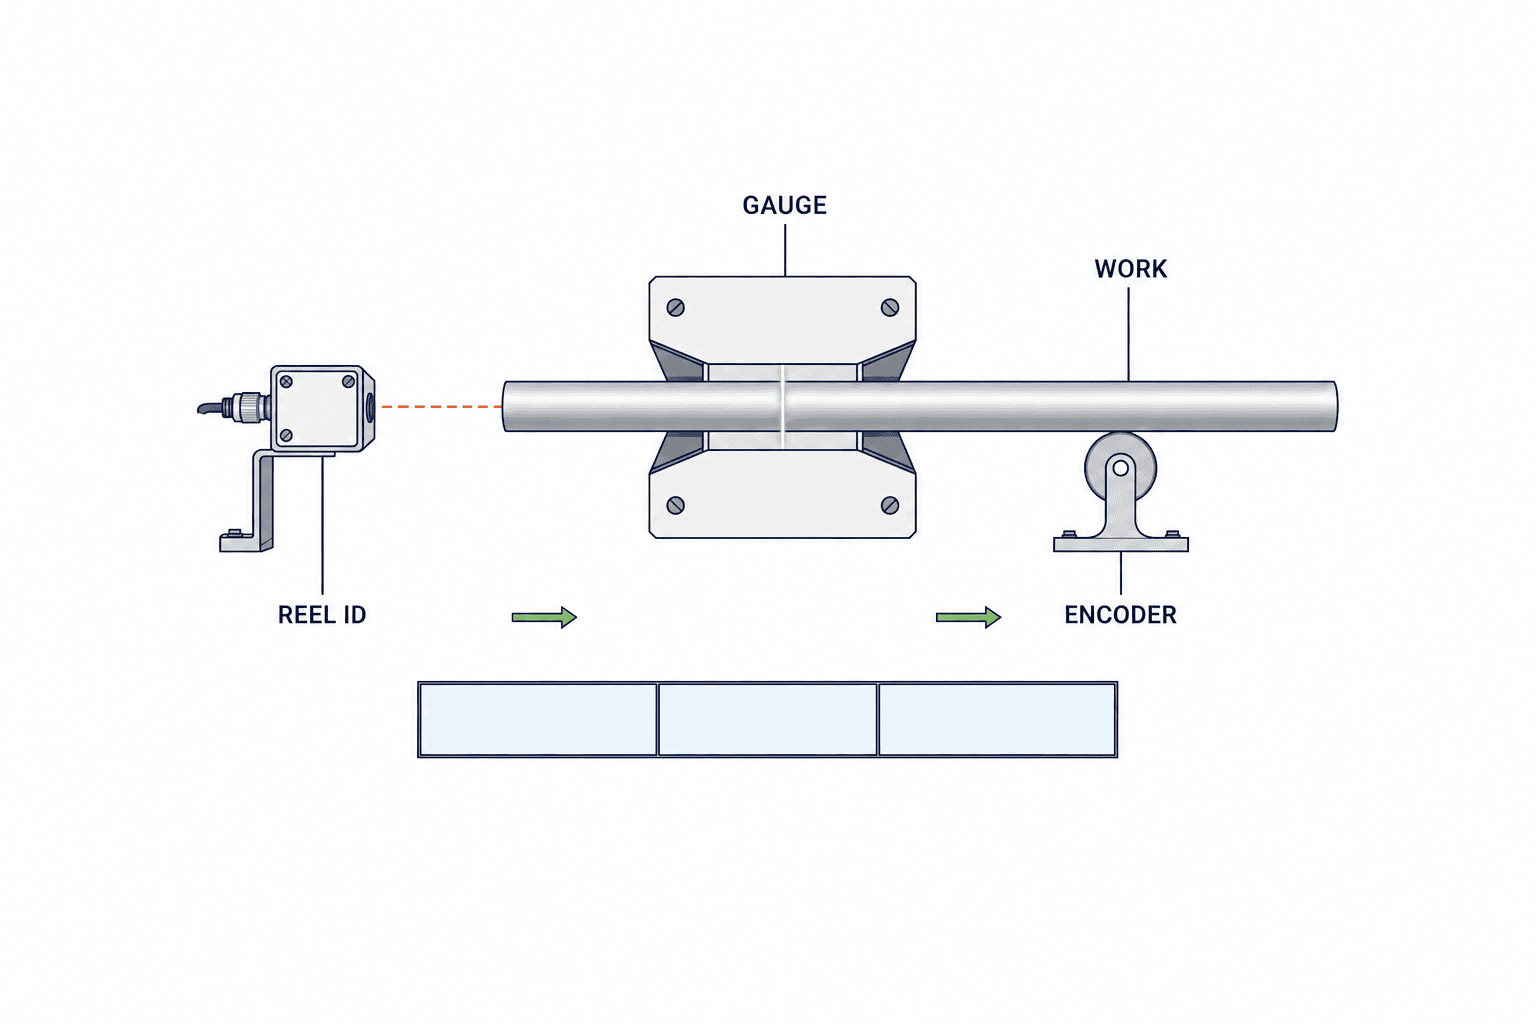
ผูกรหัสม้วน ทริกเกอร์ เวลา และตำแหน่งเข้าด้วยกัน
กำหนดจุดเริ่มต้นของแต่ละม้วน
แม้วัสดุจะต่อเนื่อง หน่วยธุรกิจอาจเป็นม้วน ดรัม ล็อต หรือใบสั่งผลิต ต้องกำหนดอย่างแน่นอนว่าค่าแต่ละค่าขึ้นกับหน่วยใด เมื่อเปลี่ยนม้วน ให้ปิดเวลาและตำแหน่งสุดท้ายของม้วนเดิม แล้วเปิดม้วนใหม่ด้วยบาร์โค้ด สัญญาณ PLC หรือคำสั่งผลิต หากระบุรหัสอัตโนมัติไม่ได้ ให้พักช่วงเปลี่ยน ไม่อนุมัติเป็นของดีด้วยรหัสที่เดาไว้ FAT ต้องลองกรณีช่วงเปลี่ยนที่ค่าถูกผูกกับสองม้วนหรือไม่มีม้วนเลย
ข้อมูลขั้นต่ำที่ควรมีคือค่าที่วัด หน่วย คุณลักษณะ รหัสเซ็นเซอร์ รหัสเครื่อง ใบสั่งผลิต รหัสสินค้า รหัสม้วน ความเร็ว เวลา ระยะสะสมบนวัสดุ ฉบับของข้อกำหนด ขีดจำกัดบน/ล่าง ผลตัดสิน สถานะเครื่อง สถานะสอบเทียบ และเลขลำดับ ใช้ระยะสะสมจาก encoder เป็นหลัก พร้อมจุดอ้างอิงของแต่ละม้วน ระยะที่คำนวณจากความเร็วและเวลาเป็นข้อมูลสำรองได้ แต่ต้องทดสอบผลจากการเร่ง ลดความเร็ว และการลื่น วาดภาพระบุว่าตำแหน่งศูนย์อยู่ที่หัววัด เครื่องตัด หรือม้วน เพราะระยะต่างกันมีผลต่อการแยกของเสีย
ระบุเวลาและทริกเกอร์ที่เป็นหลัก
เวลาที่เครื่องวัดได้ผล เวลาที่ PLC รับ และเวลาที่ MES บันทึก เป็นคนละเหตุการณ์ ถ้าเก็บเพียงเวลา MES รับ เมื่อเครือข่ายหน่วงไม่คงที่ จะสร้างตำแหน่งบนวัสดุย้อนหลังได้ยาก กำหนด source_timestamp, controller_timestamp และ received_at ในพจนานุกรมข้อมูล แล้วเลือกเวลาที่ใช้คำนวณช่วง NG OPC UA Part 6 อธิบายการซิงก์นาฬิกาเพื่อความถูกต้องของ timestamp และ Part 3 ระบุการใช้ UTC หน้าจอไทยอาจแสดงเวลา ICT แต่ข้อมูลที่เก็บควรคง UTC พร้อมบริบทเขตเวลา
ทริกเกอร์ตามเวลา ระยะ encoder การพบหัววัสดุ และสัญญาณเปลี่ยนสินค้าไม่เหมือนกัน แบบตามเวลาคงช่วงเวลา แต่ระยะวัสดุเปลี่ยนตามความเร็ว แบบ encoder ทำให้ระยะสม่ำเสมอกว่า แต่ต้องกำหนดวิธีรับมือพัลส์หายหรือการลื่น ขณะไลน์หยุด ค่าหลายค่าที่ตำแหน่งเดิมจะถูกทิ้งหรือเก็บเป็นเหตุการณ์หยุดก็ต้องตกลง ใช้รหัสเครื่อง รหัสม้วน รหัสรอบการทำงาน และเลขลำดับเป็นกุญแจป้องกันข้อมูลซ้ำหลังรีสตาร์ต
ใช้มาตรฐาน traceability ในขอบเขตที่เหมาะสม
GS1 EPCIS บันทึกเหตุการณ์ของสินค้าโดยมีบริบทว่าอะไรเกิดขึ้น เมื่อใด ที่ไหน เพราะเหตุใด และมีสภาพอย่างไร รวมถึงข้อมูลเซ็นเซอร์ได้ แต่ไม่ได้หมายความว่าต้องเก็บทุกค่าความถี่สูงของไมโครมิเตอร์เป็น EPCIS ให้เก็บข้อมูลละเอียดในระบบประวัติหน้างาน และรักษารหัส เวลา สถานที่ และสถานะเมื่อต้องส่งเหตุการณ์ระดับธุรกิจ เช่น ม้วนเสร็จ กักกัน หรืออนุมัติขึ้นระบบ GS1 EPCIS/CBV เป็นกรอบอ้างอิง ก่อนเลือกโปรโตคอล ต้องกำหนดว่าระบบใดสร้างรหัสและใครมีสิทธิแก้ไข
เชื่อมการตรวจพบ NG กับการกักกันจริง
จัดการขีดจำกัดตามสินค้า กระบวนการ และฉบับ
ค่าที่วัดไม่อาจตัดสินได้หากไม่รู้รหัสสินค้า กระบวนการ ข้อกำหนดลูกค้า ฉบับ คุณลักษณะ และขีดจำกัดบน/ล่าง เมื่อเปลี่ยนสินค้าให้ตรวจว่า recipe ของเซ็นเซอร์และข้อกำหนดใน MES เป็นฉบับเดียวกัน ถ้าไม่ตรงต้องหยุดการอนุมัติของดี ช่วงที่ไม่มีค่า เครื่องกำลังบำรุง หรือเลยกำหนดสอบเทียบให้ระบุ “ไม่ได้วัด/ตัดสินไม่ได้” ไม่เปลี่ยนเป็น OK โดยอัตโนมัติ หากใช้ตัวกรองสัญญาณ จำนวน NG ต่อเนื่อง ค่าเฉลี่ยเคลื่อนที่ หรือ hysteresis ให้เก็บค่าดิบ พารามิเตอร์ และประวัติฉบับ การเฉลี่ยอาจทำให้ความผิดปกติช่วงสั้นหายไป จึงต้องทดสอบกับวัสดุจริงใน FAT เก็บกฎตัดสินที่อนุมัติเป็นเอกสารมีฉบับ ผู้อนุมัติ และม้วนที่เริ่มใช้ โดยไม่เขียนทับผลตัดสินเดิม
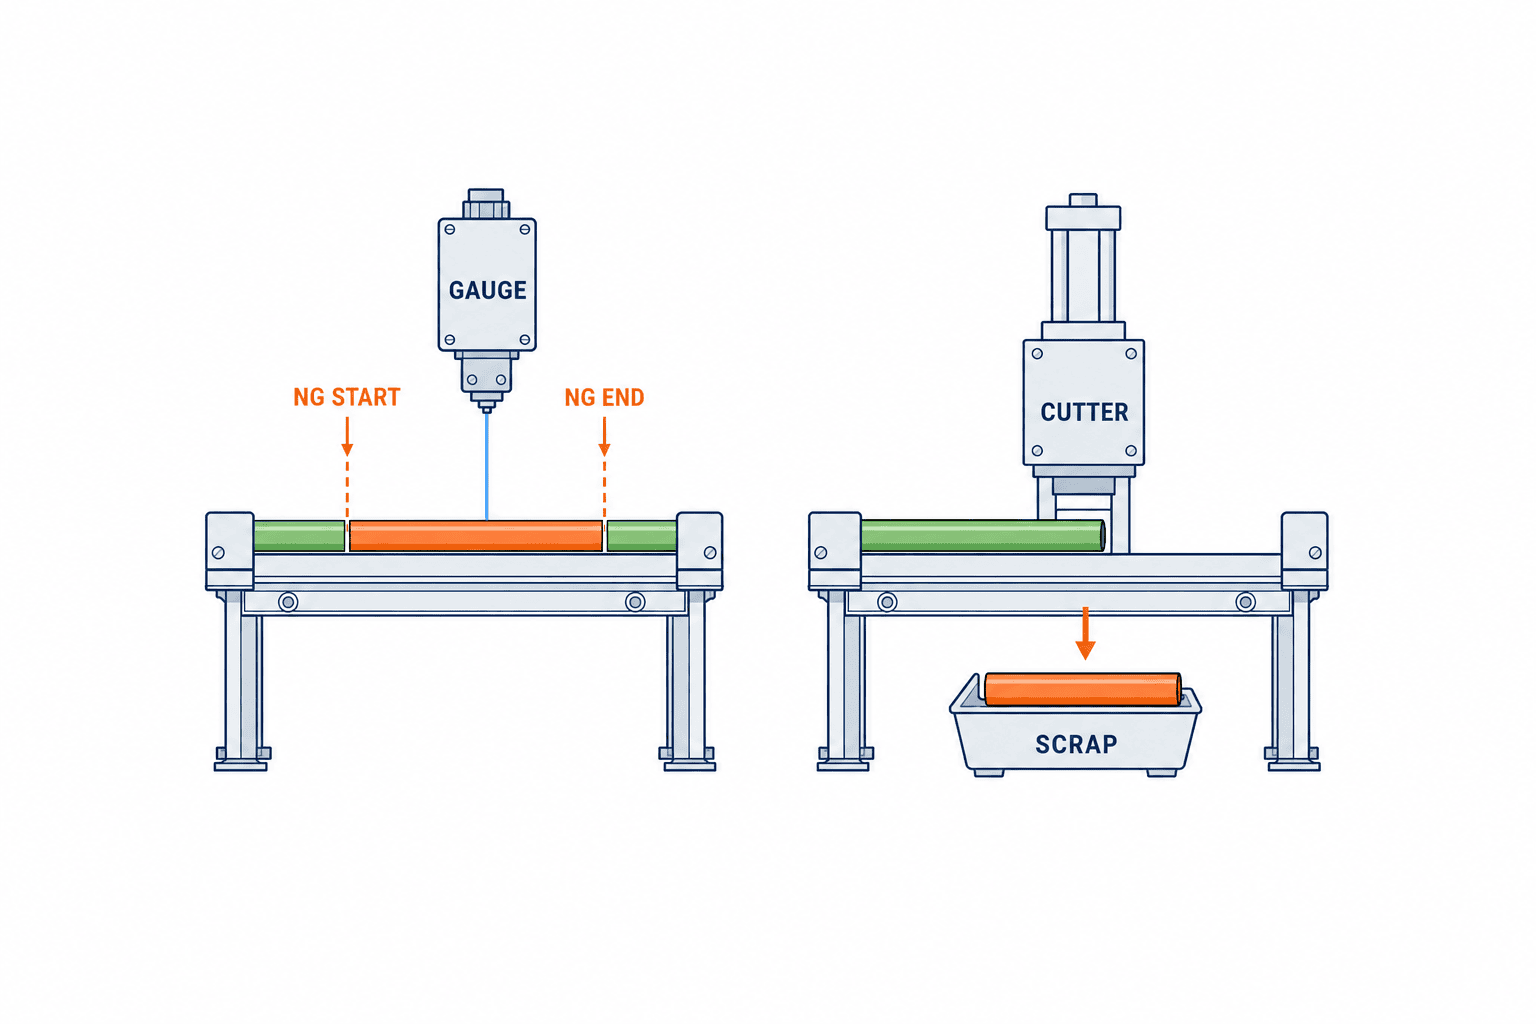
แปลงตำแหน่งหัววัดเป็นตำแหน่งตัดหรือคัดออก
เมื่อเครื่องตัด เครื่องทำเครื่องหมาย หรือ diverter ได้รับคำสั่ง วัสดุ NG ได้เคลื่อนจากหัววัดไปแล้ว สมมติระยะ 4 เมตร และความเร็วคงที่ 120 เมตร/นาที จะใช้เวลา 2 วินาที ตัวเลขนี้เป็นเพียงสมมติ การรับมอบจริงต้องคำนึงถึงการเร่ง การลื่น รอบ PLC เครือข่าย เวลาตอบสนองของอุปกรณ์ และตำแหน่งใบมีด บันทึกจุดเริ่มและสิ้นสุด NG เป็นระยะสะสม และเพิ่มระยะเผื่อทั้งสองด้านที่โรงงานพิสูจน์แล้ว ตัวตั้งเวลาแบบ “ตัดหลัง 2 วินาที” ใช้ไม่ได้เมื่อเปลี่ยนความเร็วหรือหยุดไลน์
ถ้าไลน์ม้วนไม่สามารถคัดออกทันที ให้ทำเครื่องหมายช่วง NG และพักทั้งม้วนจนตัดช่วงนั้นและตรวจซ้ำในกระบวนการถัดไป แยกสถานะพัก ตัดออก วัดใหม่ อนุมัติโดยคุณภาพ และปล่อยสินค้า ทดลองกรณีทำเครื่องหมายพลาด ตัดไม่ครบ และเครือข่ายขาด ข้อมูลที่อยู่ในฐานข้อมูลไม่ได้ทำให้วัสดุส่งออกได้เอง งานหยุดเครื่องที่เกี่ยวกับความปลอดภัยต้องเป็นไปตามการออกแบบระบบความปลอดภัย ไม่ให้ซอฟต์แวร์คุณภาพทำหน้าที่แทน
แยกการแจ้งเตือนจากการควบคุมอัตโนมัติ
การเห็นเส้นผ่านศูนย์กลางเริ่มเบี่ยงร่วมกับอุณหภูมิ extruder ความเร็วลาก หรือค่าดายช่วยหาสาเหตุได้ แต่การเก็บประวัติคุณภาพต่างจากการสั่งเปลี่ยน setpoint ของเครื่อง โครงการแรกอาจแสดงแนวโน้มและให้ผู้ปฏิบัติงานอนุมัติก่อนปรับ หากต้องการ closed-loop control ให้ระบุขอบเขต ค่าเปลี่ยนสูงสุด การกลับสู่ manual พฤติกรรมเมื่อเซ็นเซอร์เสีย log การเปลี่ยน และผู้รับผิดชอบ รอบเฉลี่ยที่ใช้ควบคุมอาจต่างจากรอบตัดสิน NG ช่วงสั้น อย่าทำให้การตรวจพบ NG ช้าลงเพียงเพื่อให้การควบคุมดูนิ่ง
ส่งอะไรให้ MES และ QMS
กำหนดหน้าที่แต่ละชั้น
PLC หรือ edge device รับสัญญาณเร็ว ตัดสินทันทีและสั่งทำเครื่องหมาย MES เชื่อมใบสั่งผลิต สินค้า และม้วนกับผลจริง QMS ดูแลการกักกัน ความเบี่ยงเบน การแก้ไข และการอนุมัติ ต้องปรับตามระบบเดิมและไม่เปิดเคส NG ซ้ำ OPC UA เป็นพื้นฐานแลกเปลี่ยนข้อมูลตั้งแต่เครื่องจนถึงระบบองค์กร แต่ป้าย “รองรับ OPC UA” ไม่ได้กำหนดว่าฟิลด์หรือความหมายตรงกับโครงการนี้ ต้องมีพจนานุกรมข้อมูลและสัญญาเหตุการณ์โดยเฉพาะ
แยกเหตุการณ์สรุปปกติ เริ่ม NG จบ NG เซ็นเซอร์เสีย recipe ไม่ตรง เครือข่ายขาด เปลี่ยนม้วน แยกของเสียเสร็จ และอนุมัติคุณภาพ แต่ละรายการมี ID ถาวร เวลาเกิดและเวลารับ รหัสและระยะวัสดุที่เกี่ยวข้อง แหล่งข้อมูล ฉบับข้อกำหนด และสถานะก่อน/หลัง ฝั่งรับใช้ event ID เพื่อไม่บันทึกซ้ำ เก็บลำดับระหว่างเครือข่ายขาดแล้วส่งใหม่ โดยไม่สับสนลำดับเกิดกับลำดับมาถึง กำหนดว่าจะหยุดไลน์หรือพักทั้งม้วนในช่วงขาดการสื่อสารตามความเสี่ยงและข้อตกลงลูกค้า
เก็บข้อมูลดิบและข้อมูลสรุปอย่างมีเหตุผล
เก็บทุก sample ตลอดไปทำให้พื้นที่ ค้นหา และสำรองข้อมูลหนัก แต่เก็บเฉพาะธง NG ก็ตรวจสอบขอบเขตย้อนหลังไม่ได้ วิธีหนึ่งคือเก็บสรุปตามช่วงสำหรับวัสดุปกติ เก็บค่าละเอียดรอบช่วง NG และเก็บครบช่วงเริ่มเครื่องหรือเปลี่ยนม้วน ใช้ข้อกำหนดลูกค้าและการตรวจประเมินจริงก่อนลดความละเอียด ต้องค้นตามเวลา ตำแหน่ง สินค้า ม้วน และฉบับข้อกำหนดได้ หากวิเคราะห์ใหม่ด้วยเกณฑ์ใหม่ ให้เก็บผลแยกจากผลตัดสินเดิม
ผูกวันสอบเทียบ วันครบกำหนด มาตรฐานอ้างอิง ใบรับรอง สภาพวัด การตรวจศูนย์ ประวัติทำความสะอาด และการเปลี่ยนหัววัดเข้ากับประวัติเดียวกัน ป้าย “สอบเทียบแล้ว” ไม่ได้รับรองสมรรถนะบนไลน์ที่สั่น ร้อน หรือสกปรก เมื่องานมีค่าความคลาดเคลื่อนแคบ ให้เทียบสเปกเครื่องกับความทำซ้ำในไลน์ การแกว่งของวัสดุ และอุณหภูมิ ก่อนกำหนด margin การตัดสิน
รายการ RFP สำหรับโรงงานในไทย
เขียนหลักฐานที่จะใช้รับมอบไว้ข้างข้อกำหนดทุกข้อ ช่องด้านล่างให้ผู้ซื้อกำหนดเอง ไม่ใช่ค่าแนะนำทั่วไป
| รายการ | สิ่งที่ต้องระบุใน RFP | หลักฐานรับมอบ |
|---|---|---|
| วัสดุ | ชนิด ช่วงขนาด ผิว ความโปร่งใส อุณหภูมิ การแกว่ง ความเร็ว | ผลวัดวัสดุจริงในกรณียากสุด |
| คุณลักษณะ | เส้นผ่านศูนย์กลาง/ความกว้าง/ขอบ ค่าคลาดเคลื่อน สินค้าและฉบับ | ทดสอบเปลี่ยนสินค้าและตัดสิน |
| สมรรถนะวัด | รอบอัปเดต ความหน่วง ความไม่แน่นอนในไลน์ | เทียบค่าดิบ/ค่าที่ส่ง ผลสอบเทียบและ MSA |
| ตำแหน่ง | encoder ทริกเกอร์ จุดเริ่มม้วน ระยะหัววัดถึงจุดคัดออก | ทำเครื่องหมายและตัดช่วง NG ที่ทราบ |
| ข้อมูล | ID เวลา หน่วย ธงคุณภาพ ข้อมูลหาย ส่งซ้ำ อายุเก็บ | ค้นใน MES/QMS และทดสอบขาด/ส่งซ้ำ |
| ความผิดปกติ | หยุด/พัก กู้คืนด้วยมือ สิทธิ และบันทึกตรวจสอบ | ทดสอบเซ็นเซอร์ เครือข่าย และไฟฟ้า |
| การใช้งาน | ทำความสะอาด สอบเทียบ อะไหล่ คู่มือไทย บริการ | สาธิตกู้คืน เอกสาร และบันทึกอบรม |
ให้ผู้เสนอราคาแยกหัววัด ฐานยึด encoder งาน PLC gateway งาน MES/QMS อุปกรณ์คัดออก การสอบเทียบ ทดสอบหน้างาน อบรม และบริการ ราคาหัววัดต่ำอาจยังไม่รวมงานเชื่อมต่อหรือหยุดไลน์ กำหนดสมรรถนะที่ต้องผ่านและสัญญาข้อมูล เพื่อเปรียบเทียบเทคโนโลยีต่างกันภายใต้ FAT/SAT เดียวกัน
FAT/SAT ต้องพิสูจน์การกักกัน ไม่ใช่แค่ตัวเลขบนจอ
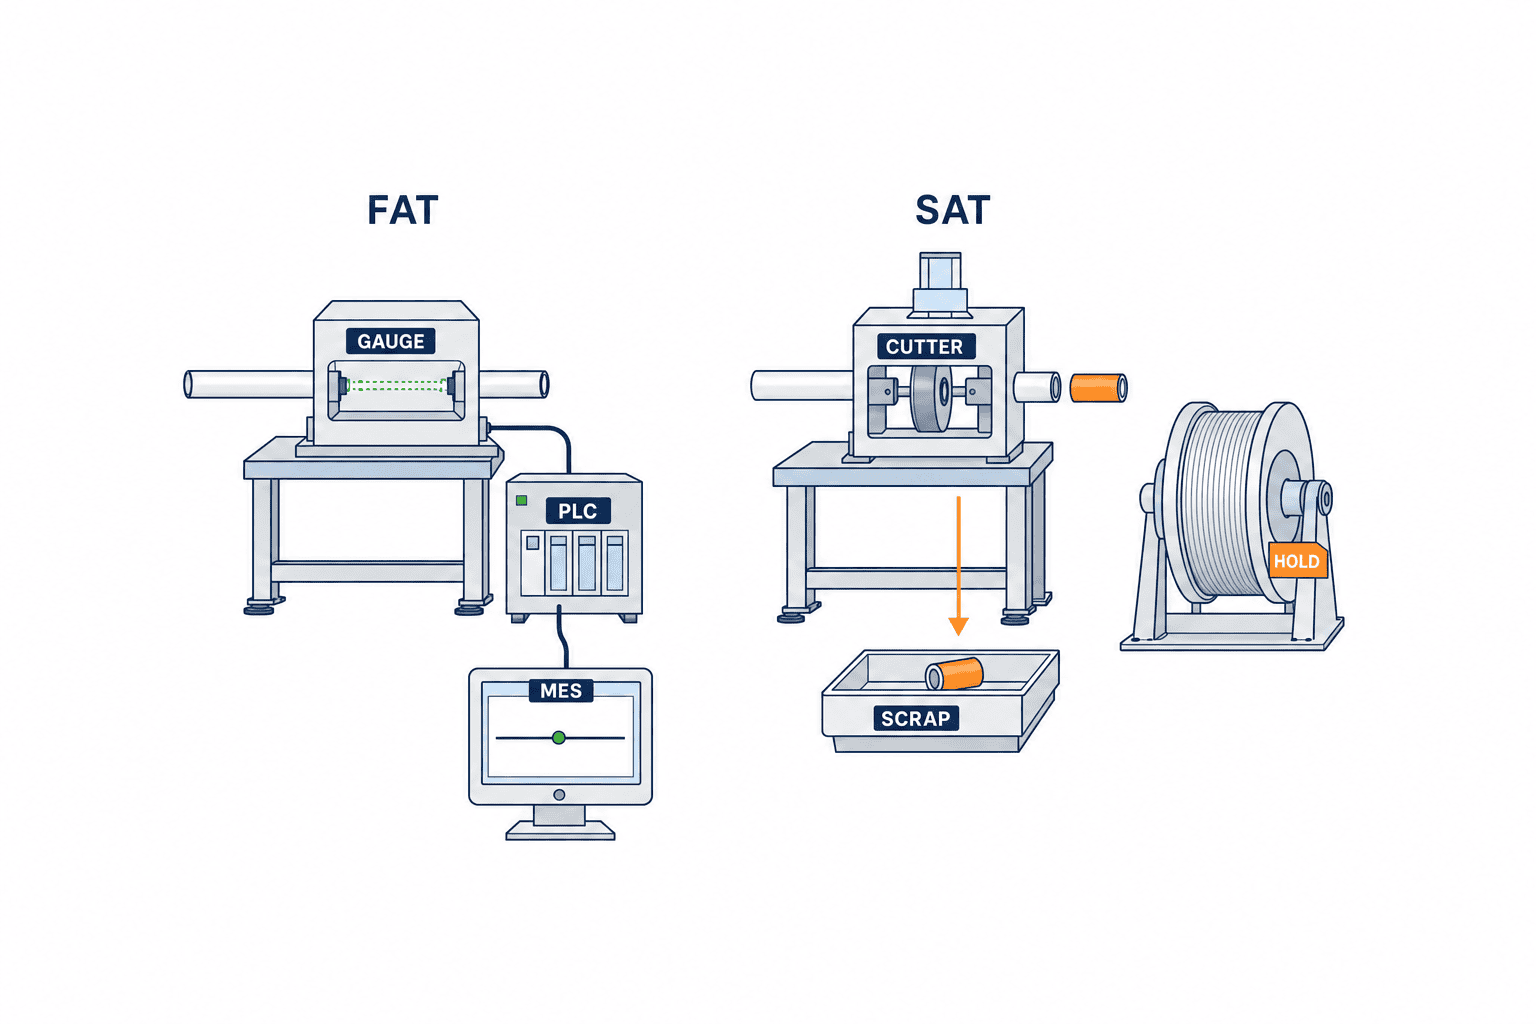
FAT ทดสอบตรรกะและข้อมูลก่อนส่งมอบ
ป้อนหรือวัดวัสดุดี ค่าสูงเกิน ต่ำเกิน ค่าขอบ สัญญาณรบกวนสั้น NG ต่อเนื่อง ข้อมูลหาย เซ็นเซอร์เสีย เปลี่ยนม้วน เปลี่ยนสินค้า เครือข่ายขาด และส่งซ้ำ เปรียบเทียบหน้าจอเครื่อง ผล PLC และประวัติ MES/QMS ว่าเป็นสินค้า ตำแหน่ง และฉบับเดียวกัน จัดทำผลที่คาดไว้ก่อนทดสอบและเก็บผลจริง ตกลงว่าจะใช้ชิ้นมาตรฐานหรือสัญญาณจำลอง หาก FAT จำลองความเร็วจริงไม่ได้ ให้บันทึกข้อจำกัดและย้ายข้อทดสอบนั้นไป SAT
SAT ทดสอบไลน์จริงและขั้นตอนทำงาน
ทดสอบความเร็วต่ำสุด/สูงสุด การเร่ง หยุด/เริ่มใหม่ รอยต่อม้วน การแกว่ง อุณหภูมิ และหลังทำความสะอาด ส่งตัวอย่างขนาดที่ทราบผ่านไลน์แล้วเทียบตำแหน่งวัดกับเครื่องหมายและช่วงที่ตัดออก ไล่เหตุการณ์ NG จนผลิตภัณฑ์ปลายทางถูกพัก โดยรวมขั้นตอนของผู้ปฏิบัติงาน พิสูจน์การเก็บที่ edge และส่งซ้ำเมื่อเครือข่ายกลับมา กำหนดพฤติกรรมเมื่อเวลาของระบบไม่ซิงก์ ตรวจข้อความหน้าจอภาษาไทยและรายงานภาษาที่ผู้จัดการใช้ หลักฐานการแยกวัสดุต้องเป็นเกณฑ์ผ่าน SAT ร่วมกับผลวัด
กำหนดเกณฑ์จบที่ตรวจได้
เปลี่ยนคำว่า “เสถียร” หรือ “ตรวจ 100%” เป็นค่าที่โรงงานตกลงได้ ได้แก่ รอบอัปเดต ความไม่แน่นอนบนไลน์ ช่วงความเร็ว วิธีจัดการข้อมูลหาย ความคลาดเคลื่อนตำแหน่ง NG ที่ยอมรับ และช่วงสั้นสุดที่ตามกลับได้ ตัวเลขสมมติในบทความนี้ห้ามใช้เป็นเกณฑ์รับมอบโดยตรง ฝ่ายคุณภาพอนุมัติ tolerance และผลตัดสินผิด ฝ่ายผลิตอนุมัติเส้นทางกักกันจริง ฝ่าย IT อนุมัติ ID เวลา การส่งซ้ำ และสิทธิ ติดตามข้อจำกัด FAT ให้จบใน SAT หรือกำหนดวันแก้หลังเริ่มใช้
เริ่มแบบเป็นระยะและคำนวณผลตอบแทน
ระยะแรกสำรวจไลน์ ดูการแกว่ง การเปลี่ยนม้วน บันทึกตรวจปัจจุบัน และขั้นตอนหลังพบ NG หาจุดที่ข้อมูลตำแหน่งหาย ระยะสองทดลองหัววัดกับวัสดุจริง ดูความนิ่งของขอบ ความหน่วง ค่าหาย และการกลับมาวัดหลังทำความสะอาด ระยะสามผูกค่ากับรหัสม้วน ระยะ encoder เวลา และการพักสินค้าในไลน์เดียว แล้วจึงต่อ MES/QMS และขยายไปสินค้าหรือไลน์อื่น ทุกระยะต้องผ่านหลักฐานที่ตกลงก่อนขยาย
ในการคำนวณความคุ้มค่า ให้ประมาณระยะของเสียที่ลดได้ แรงงานคัดแยก เวลาสืบสวนข้อร้องเรียน และทำรายงาน เทียบกับเวลาหยุดเครื่อง สอบเทียบ และบริการที่เพิ่มขึ้น สมมติระยะเผื่อ 1 เมตรต่อด้านของช่วง NG เป็นเพียงสมมติจนกว่าจะทดสอบจริง ไม่ใช่ผลประหยัดที่พิสูจน์แล้ว แสดงหลายกรณีโดยเปลี่ยนความถี่ NG ความเร็ว ระยะเผื่อ และความสามารถนำกลับมาใช้ ในไทยควรประเมินภาษาที่ใช้หน้างาน เวลาตอบสนองบริการ และอะไหล่ควบคู่กับราคา
ตกลงตัวชี้วัดหลังเริ่มใช้ตั้งแต่ก่อนรับมอบ
ติดตามสัดส่วนข้อมูลที่มีรหัสตำแหน่งถูกต้อง ความยาวช่วงไม่ได้วัด จำนวนเซ็นเซอร์ขัดข้อง เวลาจากตรวจพบจนพักสินค้า และความตรงกันระหว่างช่วงที่ตั้งใจตัดกับช่วงที่ตัดจริง ไม่มีเกณฑ์ผ่านเดียวสำหรับทุกโรงงาน ตั้งค่าโดยอิงลูกค้าและความเสี่ยง กำหนดผู้รับผิดชอบและกำหนดเวลา เก็บฐานข้อมูลเดือนแรกไว้เทียบผลจากการเปลี่ยนรอบทำความสะอาด ไกด์ หรือเครือข่าย
คำถามที่พบบ่อยเกี่ยวกับการเชื่อมข้อมูลเลเซอร์ไมโครมิเตอร์
ต่อ MES โดยตรงเพียงพอหรือไม่?
อาจไม่พอ หากไม่มีรหัสม้วน ระยะ ฉบับสินค้า และการกักกันจริง แม้ส่งเร็วก็ใช้ปล่อยสินค้าไม่ได้ พิจารณาตัดสินที่ edge และส่งเหตุการณ์ธุรกิจขึ้น MES/QMS ตามระบบเดิมและความหน่วงที่ต้องการ
เก็บตัวอย่างเร็วขึ้นรับรองว่าจะพบข้อบกพร่องสั้นหรือไม่?
ไม่รับรอง รอบภายใน การกรอง การส่ง PLC และการเก็บประวัติต่างกัน ข้อบกพร่องอาจอยู่นอกแนววัดหรือขอบไม่เสถียร กำหนดความยาวสั้นสุดที่ต้องพบและทดสอบกับวัสดุจริงที่ความเร็วจริง
ใบสอบเทียบแทนการทดสอบวัดใน FAT/SAT ได้หรือไม่?
ไม่ได้ ใบสอบเทียบยืนยันการเชื่อมโยงกับมาตรฐาน แต่การติดตั้ง การสั่น อุณหภูมิ ฝุ่น และวัสดุต้องประเมินในงานจริง ผูกสถานะสอบเทียบกับประวัติม้วน
พบ NG แล้วต้องทิ้งทั้งม้วนหรือไม่?
ไม่เสมอไป หากตำแหน่งและระยะเผื่อเชื่อถือได้ และพิสูจน์ว่าตัดออกกับตรวจซ้ำจริง อาจรักษาช่วงดีไว้ได้ ถ้าตำแหน่งหายหรือทำเครื่องหมายล้มเหลว ฝ่ายคุณภาพต้องตัดสินขอบเขตการพักที่กว้างขึ้น
RFP โรงงานไทยควรเน้นอะไร?
เน้นวัดวัสดุจริง ผูกรหัสม้วนกับตำแหน่ง สาธิตกักกัน รับมือเครือข่ายขาด คู่มือภาษาไทย และบริการในพื้นที่ ให้แยกราคางานเครื่องกล PLC/MES/QMS FAT/SAT อบรม และอะไหล่
สรุป
การเชื่อมข้อมูลเลเซอร์ไมโครมิเตอร์สมบูรณ์เมื่อค่าเส้นผ่านศูนย์กลางหรือความกว้างผูกกับม้วน เวลา ระยะสะสม และฉบับข้อกำหนด และช่วง NG ถูกพักจริง ตารางสเปกเป็นจุดเริ่ม การทดลองกับวัสดุจริงและ FAT/SAT ที่รวมการเปลี่ยนสินค้าและการขาดสื่อสารช่วยพิสูจน์ว่าบันทึกตรงกับวัสดุ
หากกำลังสำรวจไลน์ จัด RFP หรือกำหนด FAT/SAT สามารถ ติดต่อ TOMAS TECH ได้ตั้งแต่ยังไม่ได้เลือกรุ่นเครื่อง เพียงมีข้อมูลวัสดุและช่วงที่ต้องแยก
แหล่งข้อมูลปฐมภูมิ ตรวจสอบเมื่อ 26 ตุลาคม 2026
สเปกขึ้นกับรุ่นและเงื่อนไข ไม่ใช่การรับประกันสมรรถนะของการติดตั้งที่เสนอ
- Mitutoyo LSM-6902H: เครื่องสแกนและโหมดต่อเนื่อง
- KEYENCE LS-9000 specs: ช่วง รอบ และอินเทอร์เฟซแยกตามรุ่น
- KEYENCE optical micrometer: งานวัดลวดและวัสดุอัดรีดในไลน์
- OPC Foundation OPC UA Part 1: ขอบเขตการแลกเปลี่ยนข้อมูล
- OPC Foundation OPC UA Part 6: การซิงก์เวลา
- GS1 EPCIS/CBV: บริบทของเหตุการณ์สินค้าและเซ็นเซอร์
- NIST metrological traceability: การสอบกลับได้กับความเหมาะสมต่อการใช้งาน


